ติดต่อบริษัท UDTECH


อัปเดตกันยายน 2026
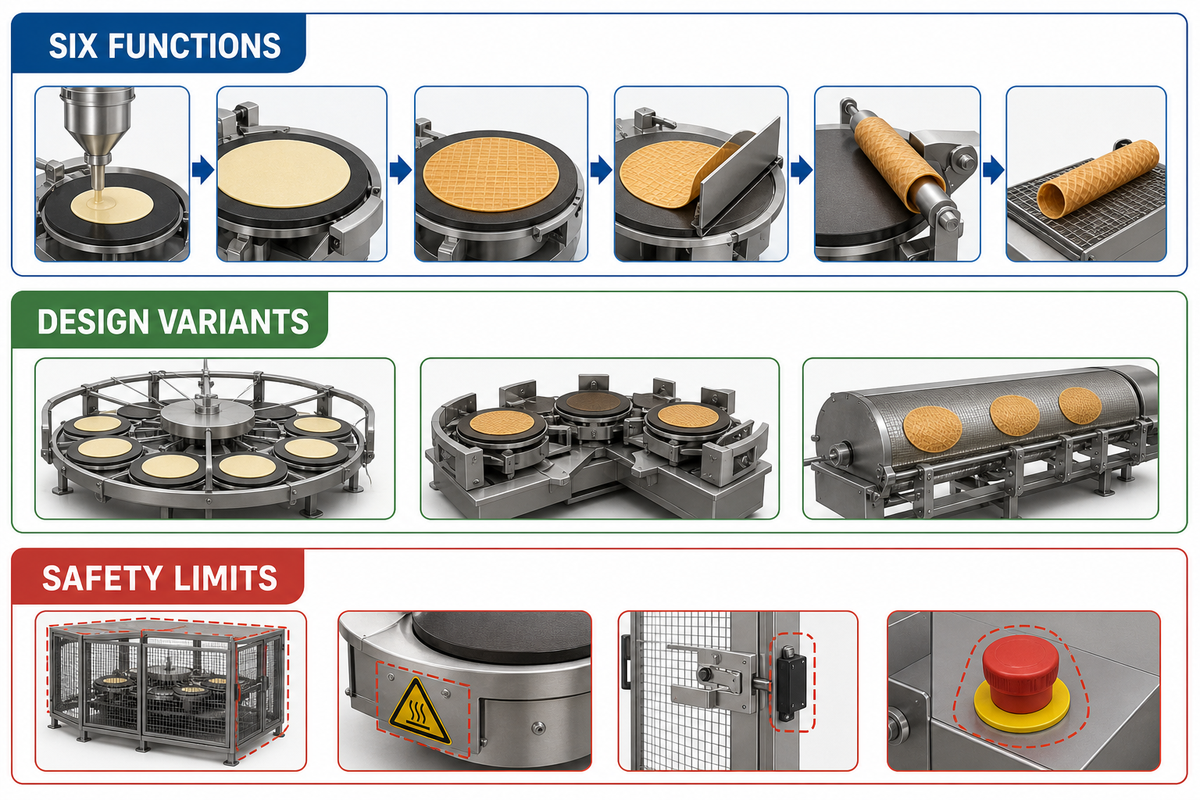
คำตอบของ “เครื่องทำขนมทองม้วนทำงานอย่างไร” คือการติดตามวัสดุผ่าน 6 หน้าที่ ได้แก่ การจ่ายตามปริมาณ การอบ การปล่อย การถ่ายโอน การม้วน และการคายผลิตภัณฑ์ ขั้นแรกต้องระบุชนิดอาหารให้ชัดเจน คู่มือนี้ครอบคลุมเครื่องจักรอุตสาหกรรมที่เปลี่ยนแป้งเหลวเป็นเวเฟอร์อบบาง แล้วม้วนเวเฟอร์นั้นขณะที่ยังขึ้นรูปได้ ไม่ครอบคลุมปอเปี๊ยะทอดแบบสอดไส้หรือเครื่องใช้บนเคาน์เตอร์ที่ปรุงไข่ทั้งฟอง
รายการสินค้าบางแห่งเรียกอุปกรณ์อุตสาหกรรมเดียวกันนี้ว่าเครื่องทำขนมทองม้วน ในกระบวนการผลิตอาหารนี้ แป้งที่ทำจากแป้งสาลีจะกลายเป็นเวเฟอร์กรอบหรือกรอบมากผ่านการอบและการขึ้นรูปร้อน
คำตอบโดยตรง: เครื่องทำขนมทองม้วนอัตโนมัติจะจ่ายแป้งเหลวลงบนพื้นผิวเคลื่อนที่ที่ให้ความร้อน อบชั้นแป้งบาง ปล่อยขอบ ถ่ายโอนเวเฟอร์ร้อน พันรอบชิ้นส่วนขึ้นรูป และคายม้วนที่ขึ้นรูปแล้วออกมา ทั้งหมดนี้คือฟังก์ชันหกอย่าง ไม่จำเป็นต้องเป็นสถานีงานแยกกันหกสถานี ระบบขับเคลื่อน เซนเซอร์ ระบบควบคุม และอุปกรณ์ป้องกันจะประสานการทำงานของรอบการผลิต
สถานะขาเข้าแป้งเหลวที่ไหลได้
การเปลี่ยนแปลงหลักของเหลว → แผ่นเวเฟอร์อบ → ท่อ
หกหน้าที่จ่าย อบ ปล่อย ถ่ายโอน ม้วน คายผลิตภัณฑ์
ข้อจำกัดสำคัญฮาร์ดแวร์หนึ่งชุดอาจทำหน้าที่มากกว่าหนึ่งอย่าง
นี่คือคำอธิบายลำดับเวลาในการผลิตเวเฟอร์อบ ไม่ใช่คู่มือการจัดซื้อ บทความนี้ไม่ระบุกำลังการผลิต ข้อมูลจำเพาะรุ่น ราคา สูตรการผลิต คำแนะนำการบำรุงรักษา ขั้นตอนแก้ปัญหา หรือการตั้งค่าควบคุมคุณภาพ สำหรับบริบทของตระกูลผลิตภัณฑ์ โปรดดู ภาพรวมระบบอัตโนมัติแบบป้อนแป้งเหลวและแบบป้อนแผ่นห่อ
ภายในสายการผลิตเวเฟอร์ม้วน ผู้ผลิตเครื่องจักรอาจใช้สเตนเลสรอบบริเวณสัมผัสอาหาร และใช้เหล็กทั่วไปในโครงรองรับ การเลือกวัสดุเหล่านี้มีผลต่อโครงสร้างเครื่องจักร ขณะที่ประสิทธิภาพของวงจรยังขึ้นอยู่กับการจ่ายแป้งเหลวที่สม่ำเสมอ การควบคุมการสัมผัสความร้อน และรูปทรงของแม่พิมพ์หรือแผ่นอบแต่ละแบบ
คำอธิบายนี้ครอบคลุมเครื่องทำขนมทองม้วนรุ่นใด?
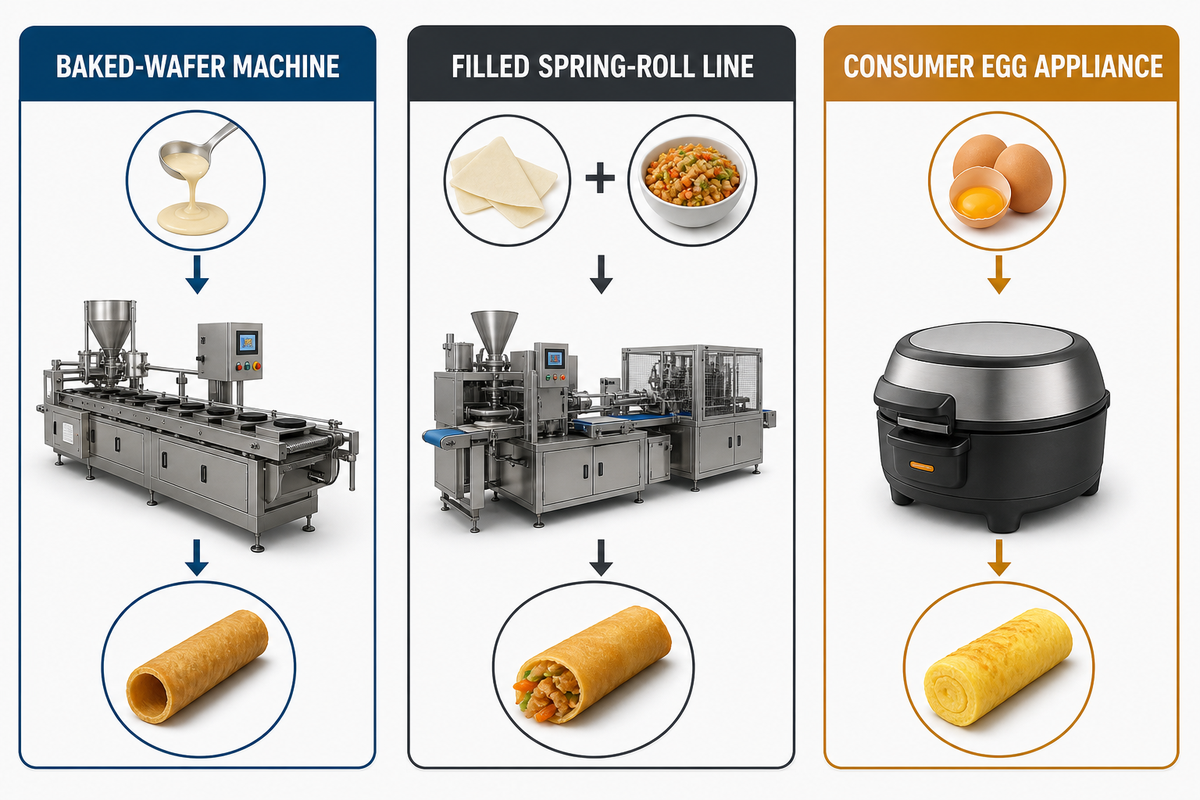
ในที่นี้ “ขนมทองม้วน” หมายถึงเวเฟอร์ทรงท่อกรอบที่ทำจากแป้งเหลวบนพื้นผิวที่ได้รับความร้อน คำจำกัดความนี้สำคัญ เพราะคำภาษาอังกฤษเดียวกันอาจนำไปสู่ตระกูลเครื่องจักรที่ไม่เกี่ยวข้องกันหลายแบบในผลการค้นหา หากเลือกตระกูลผลิตภัณฑ์ไม่ตรงกันจะเกิดความเสี่ยงในการใช้งาน เนื่องจากสายการผลิตแผ่นห่อและไส้ไม่ใช้เส้นทางเวเฟอร์ร้อนตามที่อธิบายที่นี่
เหตุใดจึงจำกัดขอบเขตให้แคบเช่นนี้? ชุดผลการค้นหาจริงของเรามีหน้าคู่มือหรือบทความ 2 หน้า จากผลการค้นหาแบบออร์แกนิก 7 รายการ คิดเป็นสัดส่วนข้อมูล 28.57% ในชุดเจตนาการค้นหา 36 คำ มี 25 คำที่จัดเป็นเชิงธุรกรรม และ 3 คำเป็นเชิงพาณิชย์ ดังนั้น 77.78% จึงชี้ไปไกลกว่าคำตอบที่อธิบายเฉพาะกลไก นี่คือเหตุผลที่บทความนี้ไม่นำเสนอราคา การเลือกกำลังการผลิต การบำรุงรักษา และการเปรียบเทียบผู้จำหน่ายภายในคำอธิบาย 6 ขั้นตอน
| ตระกูลเครื่องจักร | วัสดุเริ่มต้น | การทำงานที่เป็นตัวกำหนด |
|---|---|---|
| เครื่องทำขนมทองม้วนจากเวเฟอร์อบ | แป้งเหลวหรือแป้งที่ไหลได้ | อบแผ่นบาง แล้วม้วนขณะที่ยังร้อน |
| สายการผลิตปอเปี๊ยะสอดไส้ | แป้งสำหรับห่อหรือแผ่นห่อสำเร็จรูปพร้อมไส้ | วางแผ่น เติมไส้ พับ และปิด ก่อนเข้าสู่ขั้นตอนการปรุงภายหลัง |
| เครื่องใช้สำหรับปรุงไข่สำหรับผู้บริโภค | ไข่ทั้งฟองหรือส่วนผสมไข่ | ปรุงส่วนไข่แทนการขึ้นรูปเป็นท่อเวเฟอร์ |
ความแตกต่างนี้มองเห็นได้จากบันทึกเครื่องจักร เนื้อหาของ คำขอสิทธิบัตรการใช้งานเครื่องผลิตเวเฟอร์ม้วน CN119073336A อธิบายการเคลือบแป้งเหลว การอบ การปล่อยด้วยใบปาด การขึ้นรูป และการตัด ในทางตรงกันข้าม อุปกรณ์ผลิตม้วนสอดไส้จะจัดการกับแผ่นห่อและไส้ ดังนั้นด้านล่างนี้เราจะติดตามเฉพาะเส้นทางเวเฟอร์อบเท่านั้น
เครื่องทำขนมทองม้วนทำงานอย่างไร? คำตอบ 6 ขั้นตอน
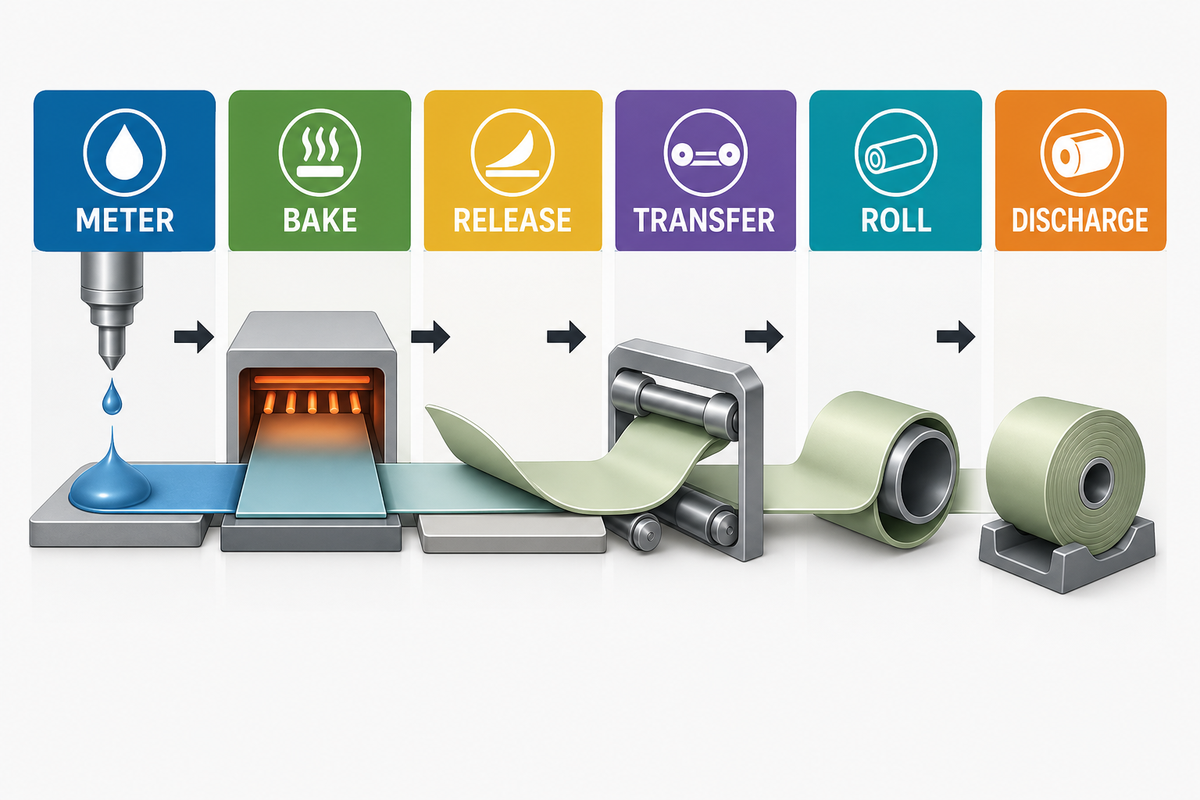
คำอธิบายที่ชัดเจนที่สุดคือการติดตามวัสดุ ไม่ใช่ชื่อชิ้นส่วนของผู้จำหน่าย แป้งเหลวกลายเป็นชั้นบางที่มีส่วนรองรับ จากนั้นเป็นแผ่นเวเฟอร์อบ แล้วเป็นเวเฟอร์ร้อนที่แยกออกมาได้ และสุดท้ายเป็นม้วนที่ขึ้นรูปแล้ว ป้ายกำกับเชิงหน้าที่ 6 รายการช่วยระบุตำแหน่งการเปลี่ยนแปลงเหล่านี้ได้ง่าย
ความเสี่ยงที่พบบ่อยคือการนับจำนวนสถานีผิด เพราะฮาร์ดแวร์ที่ใช้ร่วมกันอาจเปลี่ยนสถานะของวัสดุข้ามขอบเขตของหน้าที่
ตัวชี้ตำแหน่งตามขั้นตอนและกลไก: ค้นหาวัสดุก่อน หากมีแป้งเหลวก่อนถึงพื้นผิวร้อน แสดงว่าเป็นจุดจ่ายปริมาณ ชั้นแบนบนพื้นผิวนั้นชี้ไปที่การอบ ขอบที่ยกตัวขึ้นหมายถึงการปล่อย เมื่อแยกออกแล้ว แผ่นที่เคลื่อนที่บ่งบอกการถ่ายโอน การพันรอบแม่พิมพ์ขึ้นรูปบ่งบอกการม้วน การออกจากแม่พิมพ์ขึ้นรูปบ่งบอกการคายผลิตภัณฑ์
- จ่าย: ส่งแป้งเหลวในปริมาณที่กำหนดตามเวลาไปยังพื้นผิวรับ
- อบ: รองรับและให้ความร้อนแก่ชั้นบางนานพอที่จะสร้างเวเฟอร์ที่เป็นแผ่นต่อเนื่อง
- ปล่อย: แยกขอบหรือแผ่นทั้งหมดออกจากพื้นผิวอบ
- ถ่ายโอน: เคลื่อนย้ายและจัดแนวเวเฟอร์ร้อนไปยังชิ้นส่วนขึ้นรูป
- ม้วน: พันแผ่นที่ยืดหยุ่นรอบแท่ง แกนม้วน ลูกกลิ้ง หรือชุดขึ้นรูป
- คายผลิตภัณฑ์: ปล่อยให้ม้วนที่ขึ้นรูปแล้วออกจากชิ้นส่วนขึ้นรูปเข้าสู่เส้นทางขาออก
สำหรับรุ่นที่กำหนดค่าไว้ ข้อมูลจำเพาะเชิงพาณิชย์ หรือความต้องการใบเสนอราคา โปรดใช้ เอกสารสรุปการกำหนดค่าเครื่องจักรเชิงพาณิชย์ของ UDTECH คำอธิบาย 6 ขั้นตอนด้านล่างยังคงเป็นกลางต่อผู้จำหน่าย ยกเว้นจุดที่แหล่งข้อมูลระบุการออกแบบเฉพาะแบบใดแบบหนึ่ง
อย่าอ่านรายการนี้เป็นภาพวาดของกลไก 6 ชุดที่แยกจากกัน การศึกษาที่ Nestlé สนับสนุน โดยใช้เวเฟอร์ที่ผลิตในเตาอบแบบแผ่นเดียวของ Haas รายงานว่าพื้นผิวแผ่นที่มีลายสลักช่วยให้แป้งเหลวแผ่กระจายเมื่อแผ่นร้อนปิดเข้าหากัน และยังช่วยให้ถอดออกภายหลังได้โดยลดการติด ดังนั้นคุณลักษณะทางกายภาพเพียงอย่างเดียวอาจมีผลต่อการจ่าย การสัมผัสความร้อน และการปล่อย การศึกษาที่เปิดให้อ่านได้ฟรี เป็นเครื่องเตือนใจว่าทั้ง 6 ขั้นตอนเป็นแผนที่เชิงหน้าที่ ไม่ใช่จำนวนสถานีที่ใช้ได้กับทุกเครื่อง
ขั้นตอนที่ 1: เครื่องจ่ายและหยอดแป้งเหลวอย่างไร?
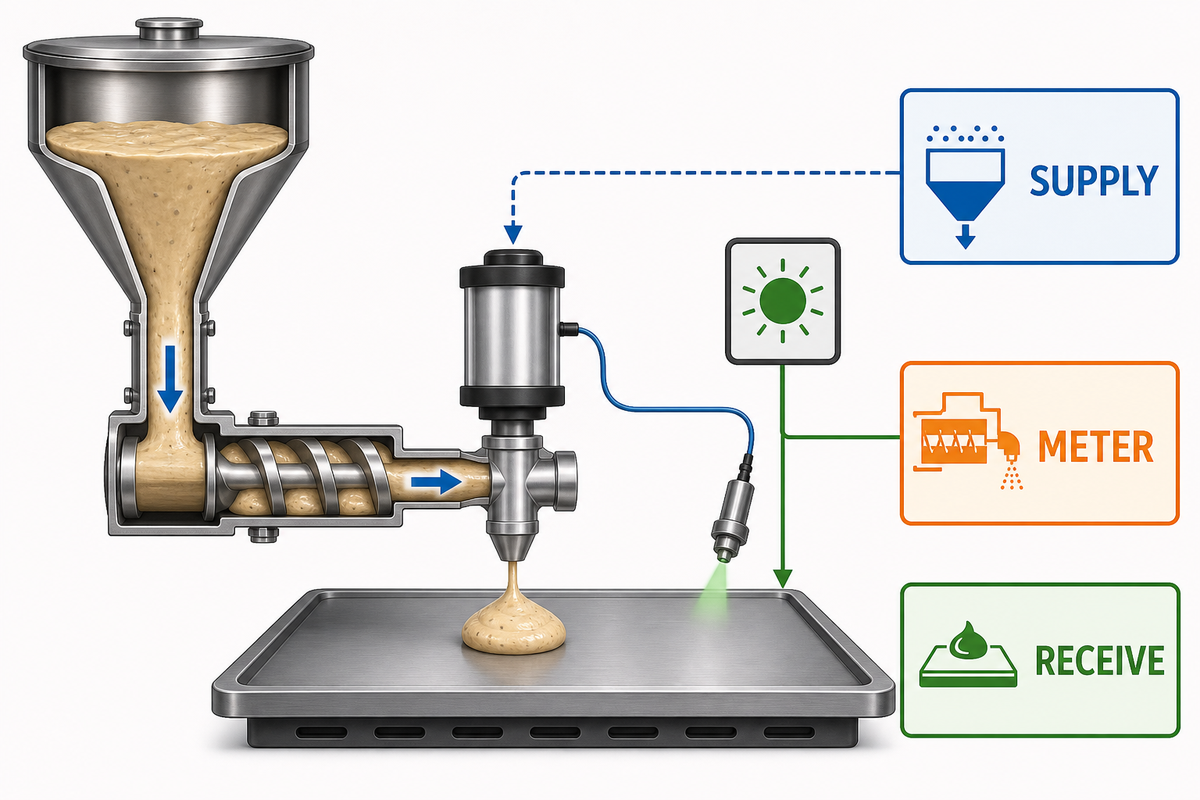
หน้าที่แรกคือเปลี่ยนแหล่งจ่ายแป้งเหลวให้เป็นปริมาณแป้งที่หยอดลงเมื่อพื้นผิวรับพร้อมใช้งาน ทั้งนี้อาจใช้ถังพัก ปั๊มจ่าย วาล์ว แผ่นเคลือบ หรือรูปแบบการจ่ายอื่น ขึ้นอยู่กับการออกแบบ คำว่า “การป้อนอัตโนมัติ” ยังเป็นเพียงป้ายกำกับจนกว่าจะระบุได้ว่าอะไรเป็นตัวกระตุ้นและเกิดการทำงานทางกายภาพอย่างไร
| หน้าที่ | คำถามที่หน้าที่นี้ตอบ | ตัวอย่างตระกูลการออกแบบที่เป็นไปได้ |
|---|---|---|
| แหล่งจ่าย | ก่อนเริ่มวงจร แป้งเหลวถูกเก็บไว้ที่ใด? | ถังพักหรือภาชนะป้อน |
| การจ่ายตามปริมาณ | อะไรทำให้ได้ปริมาณหรืออัตราการไหลที่ควบคุมไว้? | ปั๊มจ่ายหรืออุปกรณ์เคลือบ |
| เริ่ม/หยุด | อะไรเปิดหรือปิดเส้นทางการจ่าย? | วาล์ว ระบบดูดกลับ หรือแอคชูเอเตอร์ตามเวลา |
| การรับ | อะไรยืนยันว่าพื้นผิวร้อนอยู่ในตำแหน่ง? | สัญญาณการมาถึงของแม่พิมพ์หรือตำแหน่ง |
บันทึกการหยอดของ Nestec ใน EP2105051B1 ให้ตัวอย่างที่ชัดเจนหนึ่งกรณี โดยการป้อนจะประสานกับการมาถึงของแม่พิมพ์อบ และรูปแบบการใช้งานดังกล่าวกล่าวถึงการจ่ายตามปริมาณและการปิดการไหล เครื่องอีกแบบอาจแผ่แป้งเหลวบนดรัมที่เคลื่อนที่ แนวคิดที่ถ่ายโอนไปใช้ได้คือการจ่ายตามเวลาลงบนพื้นผิวรับที่เตรียมไว้ ไม่ใช่การบังคับว่าต้องใช้ปั๊มหรือหัวฉีดแบบใดแบบหนึ่ง
การหยอดก็ไม่จำเป็นต้องครอบคลุมการแผ่ทั้งหมด เมื่อแผ่นปิดเข้าหากัน รูปทรงของแผ่นยังสามารถกระจายแป้งเหลวต่อได้ การทับซ้อนนี้เป็นเหตุผลที่คู่มือนี้ระบุเป็นหน้าที่ แทนที่จะสมมติว่าทุกขั้นตอนมีขอบเขตทางกลที่ชัดเจน
ขั้นตอนที่ 2: แผ่นอบรองรับและให้ความร้อนแก่แป้งเหลวอย่างไร?
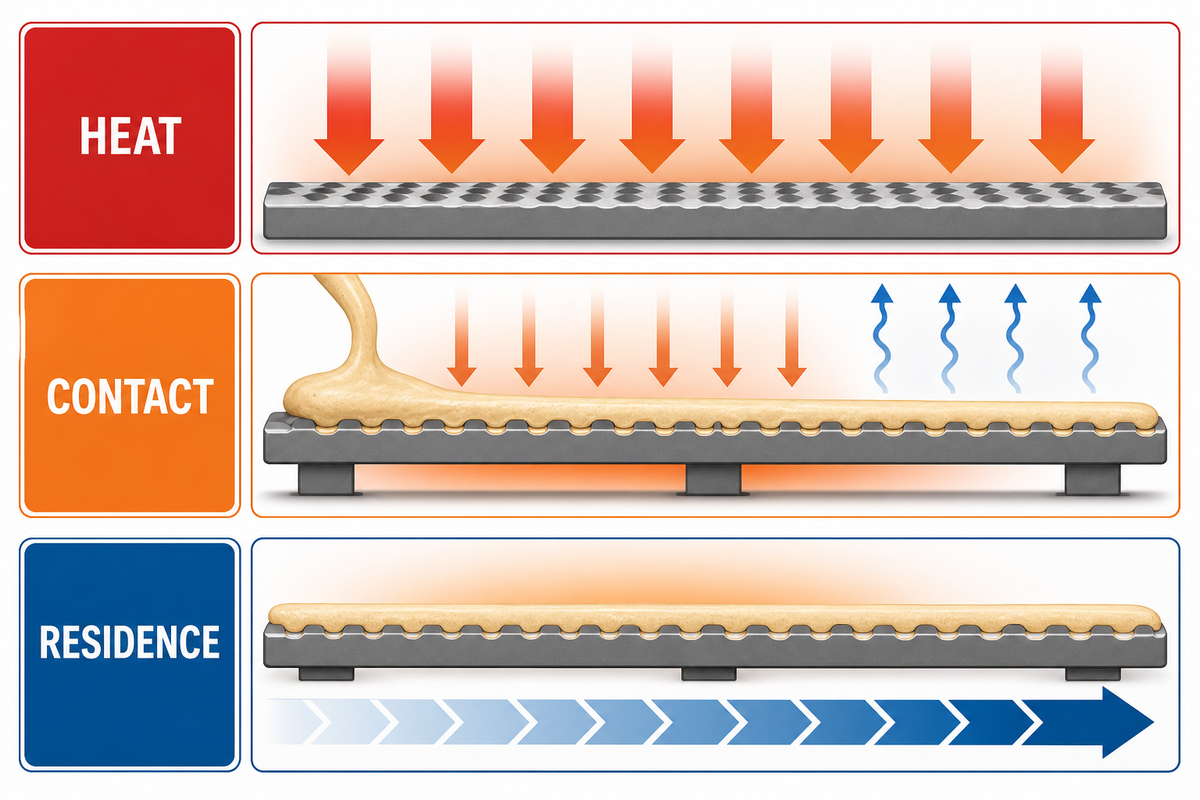
เมื่อแป้งเหลวถึงพื้นผิวร้อน เครื่องต้องรองรับชั้นบางไว้ ขณะที่ความร้อนเปลี่ยนชั้นนั้นให้เป็นแผ่นที่ลอกออกได้ การเคลื่อนที่และการให้ความร้อนต้องอธิบายร่วมกัน เพราะการเคลื่อนที่กำหนดว่าวัสดุจะอยู่ในเส้นทางให้ความร้อนนานเท่าใด
มุมมองด้านพลังงานและการเคลื่อนที่: เครื่องทำความร้อนเป็นผู้จ่ายพลังงาน ส่วนแผ่นอบ แม่พิมพ์ ล้อ หรือดรัมจะสร้างจุดสัมผัสและลำเลียงแป้งเหลว ระบบขับเคลื่อนกำหนดเส้นทาง และเส้นทางร่วมกับความเร็วหรือจังหวะการป้อนเป็นช่วงจะกำหนดช่วงเวลาที่แป้งอยู่ในกระบวนการ ความชื้นจะระเหยออกขณะที่โครงสร้างก่อตัวขึ้น
การศึกษาตู้อบแบบอุโมงค์ที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิฉบับหนึ่งติดตามบิสกิตบนสายพานชั้นวางโลหะ และระบุว่าอุณหภูมิ ความชื้น ความเร็วลม และการถ่ายเทความร้อนเป็นตัวแปรสำคัญ การศึกษานี้เกี่ยวข้องกับบิสกิต ไม่ใช่เครื่องรุ่นนี้โดยตรง จึงอธิบายเส้นทางการให้ความร้อนทั่วไป ไม่ใช่ค่าตั้งสำหรับเวเฟอร์ โปรดดู บทความการตรวจติดตามเตาอบที่เปิดให้อ่านได้ฟรี
ดังนั้นความเร็วจึงช่วยกำหนดเวลาปรุงที่มีผล ขณะที่การกระจายแป้งเหลวและการสัมผัสความร้อนช่วยให้ชั้นแป้งอบอย่างสม่ำเสมอ ความสัมพันธ์นี้อธิบายตัวแปรต่าง ๆ โดยไม่กำหนดสูตรการผลิตหรือค่าตั้งสากล
สถาปัตยกรรมของเครื่องจักรมีผลต่อการเกิดช่วงเวลาดังกล่าว แผ่นอบที่เคลื่อนที่อาจผ่านเส้นทางให้ความร้อน ผังแบบป้อนเป็นช่วงอาจเลื่อนไปหยุดค้างระหว่างตำแหน่งต่าง ๆ และการออกแบบแบบต่อเนื่องอาจอบแถบแป้งบนดรัมหมุน บันทึก Haas US6254916B1 เป็นตัวอย่างที่แสดงการอบแป้งเวเฟอร์เหลวเป็นแถบต่อเนื่องบนพื้นผิวร้อนที่หมุนอยู่
ลักษณะของแผ่นอบอาจคร่อมขอบเขตของหลายขั้นตอน ลายสลักบนแผ่นอบ (reedings) อาจมีผลต่อการแผ่ การสัมผัส รูปทรง การติด และการแยกออกในเหตุการณ์ปิดและอบเดียวกัน หากต้องการมุมมองกว้างขึ้นเกี่ยวกับกระบวนการทางกายภาพ โดยไม่กล่าวอ้างเรื่องการซื้อหรือการสร้างแบบจำลอง โปรดอ่าน คู่มือกระบวนการผลิตเวเฟอร์อบ
ขั้นตอนที่ 3: เวเฟอร์อบปล่อยออกจากแผ่นอบอย่างไร?
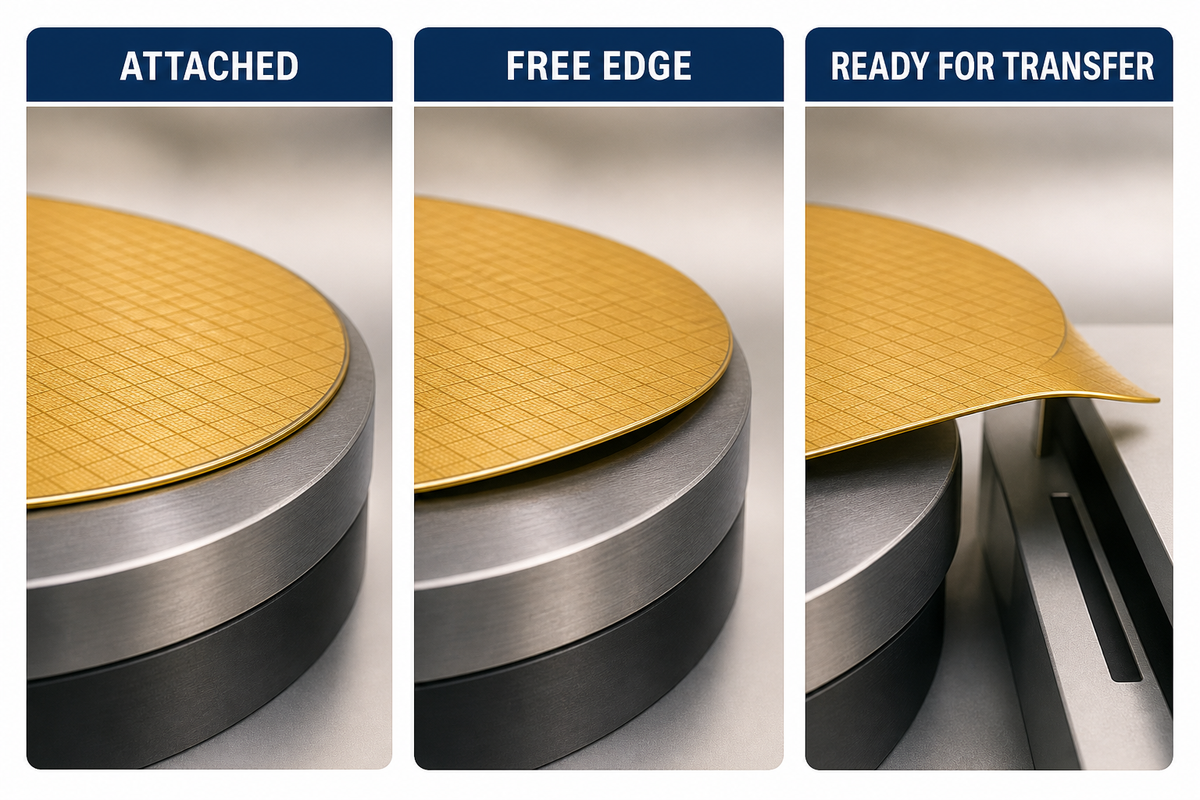
การปล่อยคือการเปลี่ยนสถานะของแผ่นจาก “ยึดติดกับพื้นผิวอบ” เป็น “เป็นอิสระเพื่อถ่ายโอน” หน้าที่ร่วมกันคือการแยกออก แต่ฮาร์ดแวร์ที่ใช้จะแตกต่างกัน ใบปาดอาจยกขอบออกจากล้ออบ ใบมีดถอดอาจลอกแถบต่อเนื่องออกจากดรัม และรูปทรงแผ่นอาจลดการติดก่อนเริ่มการทำงานใด ๆ เหล่านี้
ไม่ควรถือว่าคำว่าไม่ติดเป็นกลไกสากล ผิวสำเร็จ สารเคลือบ รูปทรงแผ่น สูตรผลิตภัณฑ์ และอุปกรณ์ปล่อย ล้วนมีผลต่อการแยกออกได้
การปล่อยล้มเหลวอาจทำให้การถ่ายโอนล่าช้า เพราะกลไกถัดไปจะทำงานไม่ได้จนกว่าจะมีขอบหรือแผ่นที่เป็นอิสระ
| สิ่งที่คงเดิม | สิ่งที่อาจเปลี่ยนแปลง | ขอบเขตของหลักฐาน |
|---|---|---|
| สร้างขอบที่เป็นอิสระ | ใบปาด ใบมีด การยก หรือการเปิดแผ่น | ระบุชื่อการออกแบบที่อ้างถึง |
| แผ่นออกจากพื้นผิวร้อน | การลอกต่อเนื่องหรือการหยิบขึ้นเป็นชิ้น ๆ | อย่าเรียกรูปแบบใดรูปแบบหนึ่งว่าสากล |
| เวเฟอร์ยังไม่ถูกม้วนเมื่อปล่อยครั้งแรก | ชิ้นส่วนเดียวกันอาจเริ่มนำทางเวเฟอร์ | แยกหน้าที่ออกจากแอคชูเอเตอร์ที่ใช้ |
ใน คำขอสิทธิบัตรที่เผยแพร่ CN119073336A กลไกใบปาดจะนำแผ่นอบออกจากล้อก่อนขึ้นรูป ใน บันทึกของ Haas US6254916B1 ใบมีดถอดจะแยกแถบร้อนและเอียงเข้าหาบริเวณม้วน บันทึกสิทธิบัตรเหล่านี้สนับสนุนกลไก 2 ตระกูล ไม่ได้ยืนยันว่าเครื่องทำขนมทองม้วนอัตโนมัติทุกเครื่องจะใช้รูปแบบใดรูปแบบหนึ่งเหมือนกัน
ขั้นตอนที่ 4 และ 5: เวเฟอร์ร้อนถูกถ่ายโอนและม้วนอย่างไร?
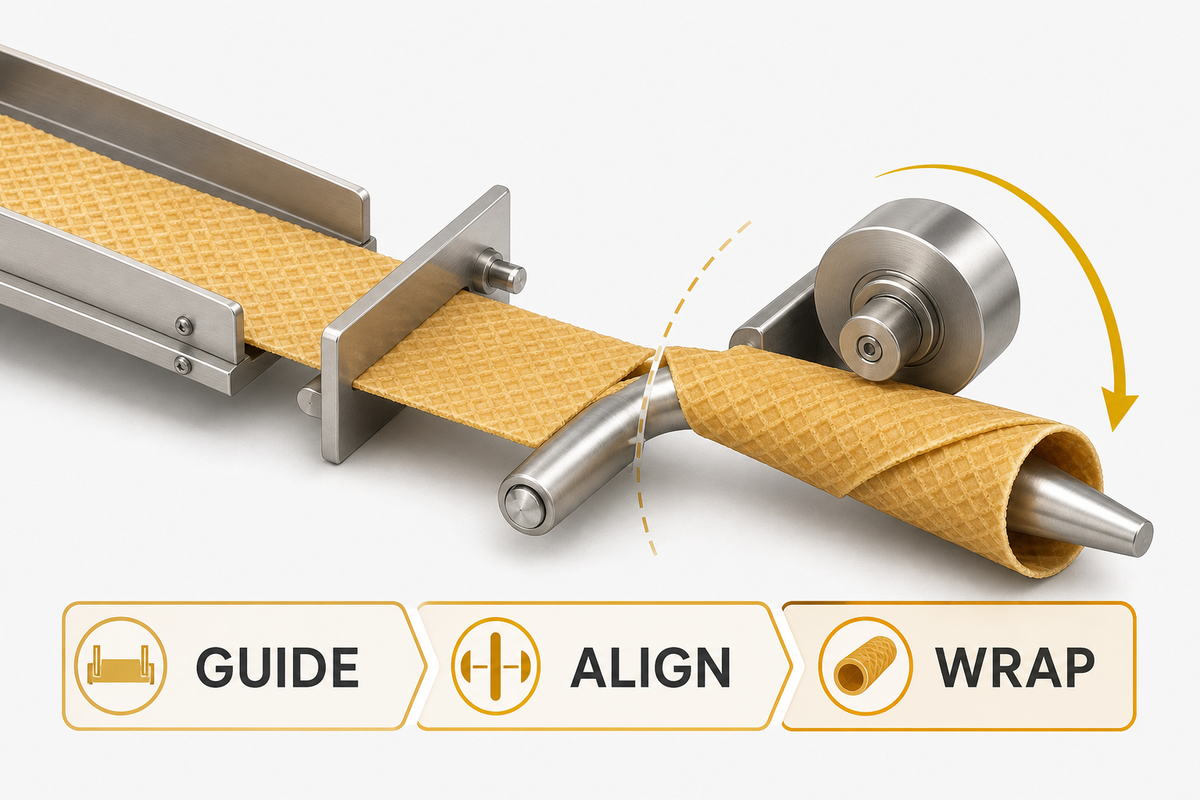
หลังการปล่อย เวเฟอร์ต้องมาถึงสถานีขึ้นรูปก่อนสูญเสียความยืดหยุ่นที่จำเป็นต่อการพัน การถ่ายโอนจะเคลื่อนและจัดแนวเวเฟอร์ จากนั้นการม้วนจะดัดแผ่นรอบชิ้นส่วนขึ้นรูปและสร้างส่วนทับซ้อนจนเกิดเป็นท่อ
ในคำศัพท์ของผู้จำหน่าย เครื่องขึ้นรูปอาจหมายถึงชุดพันนี้ แทนที่จะหมายถึงเครื่องเดี่ยวที่แยกต่างหาก ขอบเขตเชิงหน้าที่อยู่ตรงจุดที่การถ่ายโอนสิ้นสุดลงและแผ่นร้อนเริ่มโค้งรอบแกน
1 · ปล่อยขอบให้เป็นอิสระ
แผ่นหยุดยึดติดกับพื้นผิวอบทั้งหมด
2 · นำทางแผ่น
ใบมีด ตัวนำทาง เส้นทางตามแรงโน้มถ่วง อุปกรณ์หยิบขึ้น หรือชิ้นส่วนถ่ายโอน จะนำแผ่นไปยังชิ้นส่วนขึ้นรูป
3 · จับและพัน
แกนม้วน แท่ง ลูกกลิ้งคู่ หรือชุดขึ้นรูป จะดัดแผ่นร้อนให้เป็นท่อ
สิทธิบัตรดรัมต่อเนื่อง ให้ภาพการส่งต่อที่เข้าใจได้ชัดเจนเป็นพิเศษ ใบมีดถอดจะนำแถบร้อนช่วงแรกลงด้านล่างไปยังช่องว่างระหว่างแกนม้วนที่หมุนกับลูกกลิ้งที่หมุนสวนทาง แถบถูกจับ นำทางไปรอบแกนม้วน และพันเป็นรอบที่ทับซ้อนกัน นี่คือวิธีที่มีการบันทึกไว้สำหรับคำถามว่า “ทำอย่างไร” เครื่องอื่นอาจใช้แผ่นแยกชิ้นและการถ่ายโอนในลักษณะต่างออกไป
ขอบเขตที่มีประโยชน์คือสถานะของวัสดุ การถ่ายโอนเริ่มเมื่อเวเฟอร์ที่ปล่อยแล้วเคลื่อนออกจากพื้นผิวอบอย่างอิสระ การขึ้นรูปเริ่มเมื่อชิ้นส่วนขึ้นรูปพันเวเฟอร์รอบแกน ใบมีดหรือตัวนำทางหนึ่งชิ้นอาจมีส่วนช่วยทั้งสองการเคลื่อนที่ แต่เมื่อไล่ตามสายโซ่เวลา ทั้งสองหน้าที่ยังคงแยกออกจากกันได้
ขั้นตอนที่ 6: เกิดอะไรขึ้นระหว่างการม้วนกับการคายผลิตภัณฑ์?
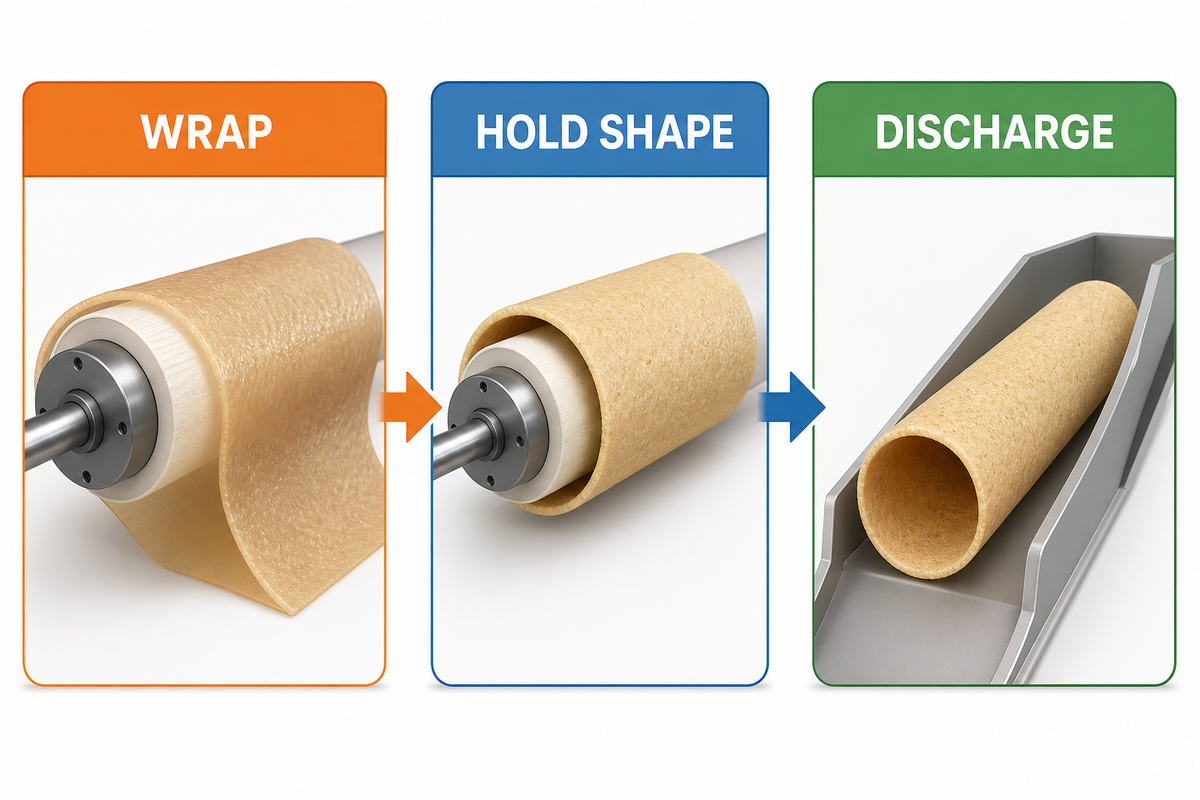
ในขณะที่สัมผัสชิ้นส่วนขึ้นรูป ม้วนเวเฟอร์ที่เพิ่งพันยังไม่ควรถูกมองว่าเป็นท่อแข็ง ต้องคงรูปทรงที่พันไว้ให้นานพอที่จะออกจากโซนขึ้นรูปโดยไม่คลายออกทันที เมื่อเวเฟอร์เย็นลง พฤติกรรมทางกลจะเปลี่ยนไปสู่สภาวะแข็งกรอบที่สัมพันธ์กับม้วนสำเร็จรูป
ความเสี่ยงที่เวเฟอร์จะแตกหรือคลายม้วนเกิดขึ้น เพราะการส่งต่อต้องเกิดในขณะที่เวเฟอร์ยังดัดได้ แต่ในไม่ช้าจะสามารถคงรูปทรงที่พันไว้ได้
การเปลี่ยนสภาพ ไม่ใช่การรับประกันว่ามีสายการทำให้เย็น: “การทำให้เย็น” ในที่นี้หมายถึงเวเฟอร์ที่ขึ้นรูปแล้วแข็งตัวขึ้นเมื่อสูญเสียความร้อน เครื่องจักรอาจดึงแกนขึ้นรูปกลับ ปลดแคลมป์ ดันม้วนที่แยกเป็นชิ้นออกมา ตัดท่อที่ต่อเนื่อง หรือปล่อยให้ผลิตภัณฑ์เข้าสู่ราง สิ่งเหล่านี้เป็นตัวอย่างของผังการจัดวางเครื่องจักร ไม่ใช่หลักฐานว่าเครื่องจักรทุกเครื่องมีชุดทำให้เย็นในกระบวนการถัดไปแยกต่างหาก
US6254916B1 อธิบายตัวเวเฟอร์ทรงท่อแบบต่อเนื่องที่ถูกตัดเป็นม้วนตามขนาด ซึ่งจะกรอบและเปราะขณะเย็นลง CN119073336A อธิบายการตัดแบบโรตารีตามด้วยการรวบรวมลงราง ทั้งสองแหล่งแสดงให้เห็นว่า การขึ้นรูป การตัด และการคายผลิตภัณฑ์อาจเชื่อมโยงกันได้หลายรูปแบบ
เซนเซอร์ ระบบขับเคลื่อน และอินเตอร์ล็อกทำให้วงจรดำเนินตามลำดับได้อย่างไร?
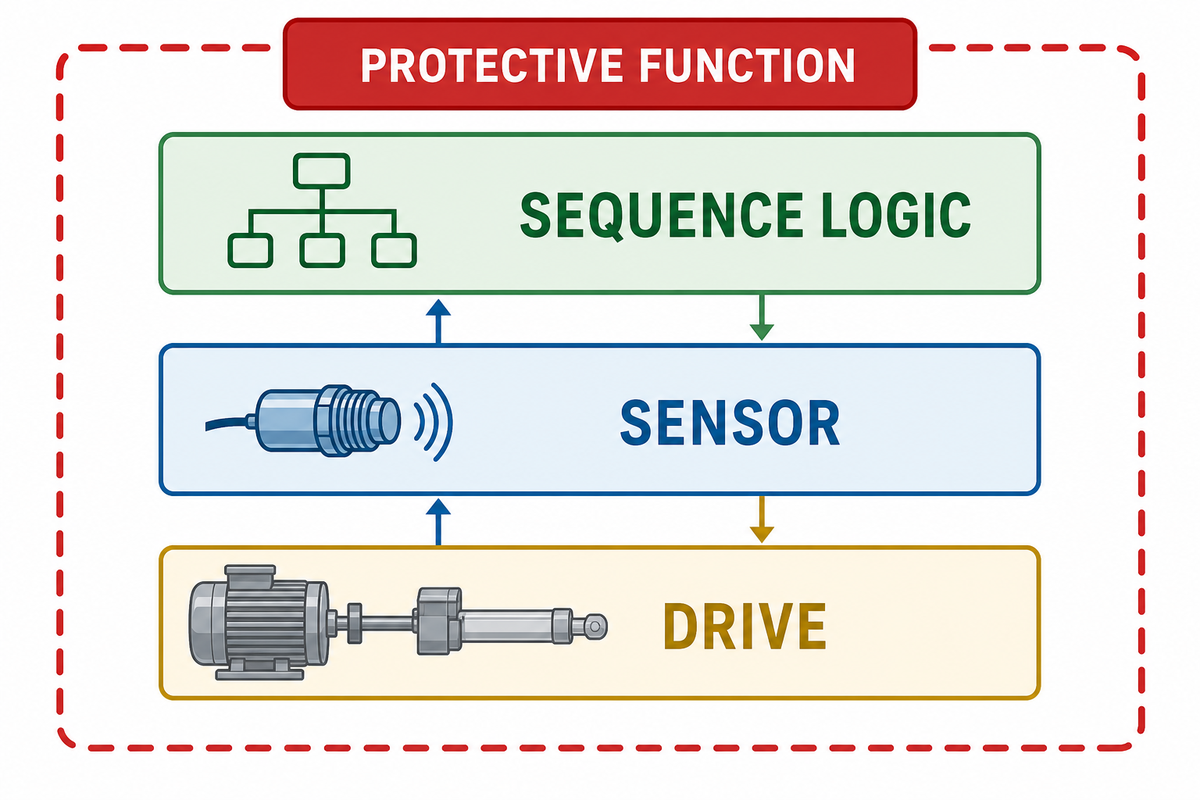
ระบบอัตโนมัติเกิดจากการประสานสิทธิ์และการทำงาน ระบบขับเคลื่อนสร้างการเคลื่อนที่ เซนเซอร์กระบวนการรายงานตำแหน่งหรือสภาวะ ลอจิกลำดับขั้นตัดสินใจว่าจะอนุญาตให้ทำงานถัดไปหรือไม่ และฟังก์ชันป้องกันจะจำกัดการเคลื่อนที่ที่เป็นอันตราย บทบาทเหล่านี้อาจใช้ตัวควบคุมร่วมกัน แต่ไม่ควรอธิบายว่าเป็นสิ่งเดียวกัน
ความเสี่ยงหลักคือการปะปนบทบาทเหล่านี้ เพราะสัญญาณพร้อมสำหรับกระบวนการไม่ได้เป็นหลักฐานว่าฟังก์ชันป้องกันผ่านเงื่อนไขแล้ว
| ประเภทการควบคุมหรือสัญญาณ | คำถามทั่วไป | สิ่งที่สัญญาณนี้ไม่ได้พิสูจน์ |
|---|---|---|
| เงื่อนไขอนุญาตให้เริ่ม | เงื่อนไขก่อนเริ่มที่ระบุไว้พร้อมหรือยัง? | ไม่ได้หมายความว่าอันตรายทุกอย่างถูกกำจัดแล้ว |
| สัญญาณตำแหน่งหยอด | พื้นผิวรับมาถึงจุดจ่ายตามปริมาณแล้วหรือยัง? | ไม่ได้หมายความว่าปริมาณที่จ่ายถูกต้อง |
| ข้อมูลป้อนกลับของเส้นทางให้ความร้อน | การเคลื่อนที่เป็นไปตามลำดับกระบวนการที่กำหนดหรือไม่? | ไม่ได้หมายความว่าเวเฟอร์มาถึงจุดสิ้นสุดสากลแล้ว |
| สัญญาณตำแหน่งปล่อย | พื้นผิวมาถึงจุดถอดแล้วหรือยัง? | ไม่ได้หมายความว่าแผ่นแยกออกอย่างเรียบร้อย |
| เงื่อนไขอนุญาตให้ถ่ายโอน | เส้นทางรับอยู่ในตำแหน่งที่คาดไว้หรือไม่? | ไม่ได้หมายความว่าแผ่นร้อนไม่เสียหาย |
| คำสั่งการเคลื่อนที่เพื่อขึ้นรูป | ระบบขับเคลื่อนหรือแอคชูเอเตอร์ใดเคลื่อนที่ที่ชิ้นส่วนขึ้นรูป? | ไม่ได้หมายความว่ารูปทรงที่ขึ้นรูปตรงตามข้อกำหนดผลิตภัณฑ์ |
| สัญญาณเส้นทางคายผลิตภัณฑ์ว่าง | เส้นทางขาออกว่างพร้อมสำหรับการส่งต่อครั้งถัดไปแล้วหรือยัง? | ไม่ได้หมายความว่าอุปกรณ์กระบวนการถัดไปพร้อมแล้ว |
| ฟังก์ชันหยุดเพื่อป้องกัน | ต้องหยุดหรือยับยั้งการเคลื่อนที่ที่เป็นอันตรายหรือไม่? | ไม่ได้หมายความว่าพลังงานสำหรับงานซ่อมบำรุงถูกแยกออกแล้ว |
“ต้องจัดให้มีวิธีการป้องกันเครื่องจักรอย่างน้อยหนึ่งวิธีขึ้นไป”
ข้อกำหนดดังกล่าวครอบคลุมอันตรายขณะใช้งาน เช่น จุดปฏิบัติงาน จุดหนีบ และชิ้นส่วนหมุน ส่วน มาตรฐานพลังงานอันตราย ครอบคลุมงานบริการและการบำรุงรักษา การอ้างอิงทั้งสองไม่ได้พิสูจน์ว่าเครื่องใดเครื่องหนึ่งเป็นไปตามข้อกำหนดที่ใช้บังคับ การประเมินนั้นต้องพิจารณาจากอุปกรณ์จริง การติดตั้ง งาน และเขตอำนาจที่เกี่ยวข้อง
เครื่องทำขนมทองม้วนใช้งานง่ายหรือไม่?
การเดินเครื่องตามปกติอาจทำได้ตรงไปตรงมาหลังการทดสอบเดินเครื่องและการฝึกอบรม เพราะระบบควบคุมจะแสดงเงื่อนไขอนุญาตให้เริ่ม สถานะ และเงื่อนไขหยุดที่ทำซ้ำได้ คำว่า “ง่าย” ไม่ได้หมายถึงไม่ต้องใช้ทักษะ ไม่ต้องมีผู้ดูแล หรือสามารถข้ามระบบความปลอดภัยได้ ผู้ควบคุมเครื่องยังต้องได้รับคำแนะนำเฉพาะเครื่องเกี่ยวกับการป้อนวัสดุตามปกติ การ์ดป้องกัน การปรับที่อนุญาต สัญญาณเตือน และการดำเนินการฉุกเฉิน
การตั้งค่าสูตรการผลิต การตรวจสอบความถูกต้อง การทำความสะอาด การบำรุงรักษา และการแยกพลังงานเป็นความรับผิดชอบคนละส่วน ผู้ซื้อควรประเมินความง่ายในการใช้งานจากอินเทอร์เฟซจริง ขั้นตอนที่จัดทำไว้ การฝึกอบรม และความเสี่ยงของงาน แทนที่จะพิจารณาจากคำโฆษณาว่ากดปุ่มเดียว
การเคลื่อนที่แบบโรตารีเทียบกับแบบเลื่อนเป็นจังหวะ: ภายในวงจรเปลี่ยนแปลงอย่างไร?
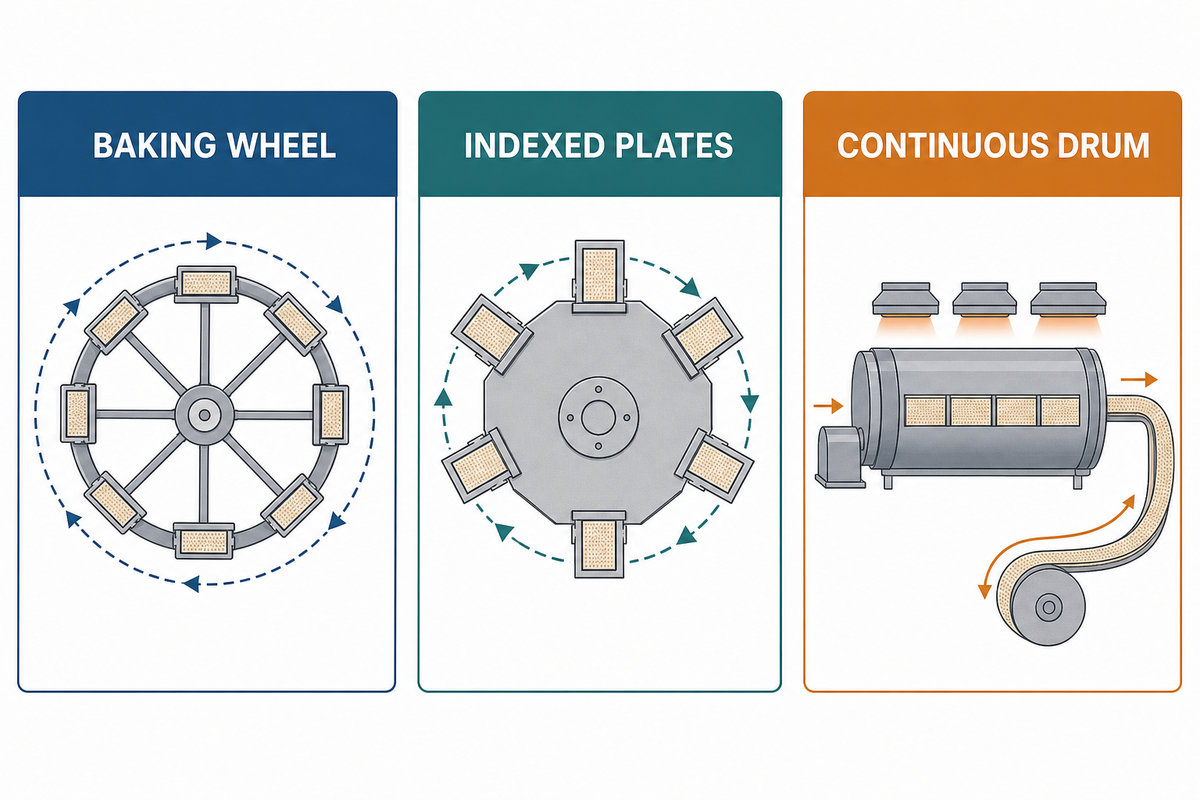
หน้าที่ทั้ง 6 ยังเหมือนเดิมได้แม้เปลี่ยนโครงสร้างการเคลื่อนที่ แต่ตำแหน่งทางกายภาพและจุดอ้างอิงเวลาจะเปลี่ยนไป ล้อหรือดรัมแบบโรตารีจะพาวัสดุหมุนต่อเนื่องรอบแกน ระบบแม่พิมพ์หรือแผ่นอาจเคลื่อนผ่านตำแหน่งเป็นช่วง ๆ หรือปิดเมื่อมาถึงจุดที่กำหนด ไม่มีผังแบบใดดีกว่าเสมอไป
| โครงสร้าง | จุดอ้างอิงเวลา | รูปแบบการส่งต่อ |
|---|---|---|
| ล้ออบ | ตำแหน่งเชิงมุมตลอดการหมุนหนึ่งรอบ | เคลือบ อบรอบเส้นทาง ปาด ขึ้นรูป และตัด |
| แม่พิมพ์ที่เคลื่อนที่หรือเลื่อนเป็นจังหวะ | การมาถึงของแม่พิมพ์ สถานะปิด/เปิด หรือตำแหน่งการเลื่อน | หยอดที่จุดรับ นำผ่านความร้อน แล้วเปิดหรือปล่อย |
| ดรัมและแถบต่อเนื่อง | การหมุนดรัมและระดับการถอด | ลอกแถบต่อเนื่องเข้าสู่ช่องม้วน แล้วตัดท่อ |
แถวแรกและแถวที่สามเป็นตัวอย่างที่มีเอกสารอ้างอิงใน CN119073336A และ US6254916B1 ส่วน EP2105051B1 ให้ตัวอย่างการหยอดเมื่อแม่พิมพ์มาถึงสำหรับตระกูลที่สอง แหล่งข้อมูลเหล่านี้ยืนยันความหลากหลายของการออกแบบ ไม่ใช่การจัดอันดับสมรรถนะ และบทความนี้ไม่ได้ใช้การเปรียบเทียบเพื่อแนะนำผังแบบใดแบบหนึ่ง คำถามเกี่ยวกับการตรวจรับและการเปรียบเทียบผู้จำหน่ายอยู่ใน เช็กลิสต์ตรวจรับอุปกรณ์ 12 จุด แยกต่างหาก
ติดตามหนึ่งล็อตผ่านสายโซ่เวลา 6 ขั้นตอน ตั้งแต่การหยอดถึงการม้วน
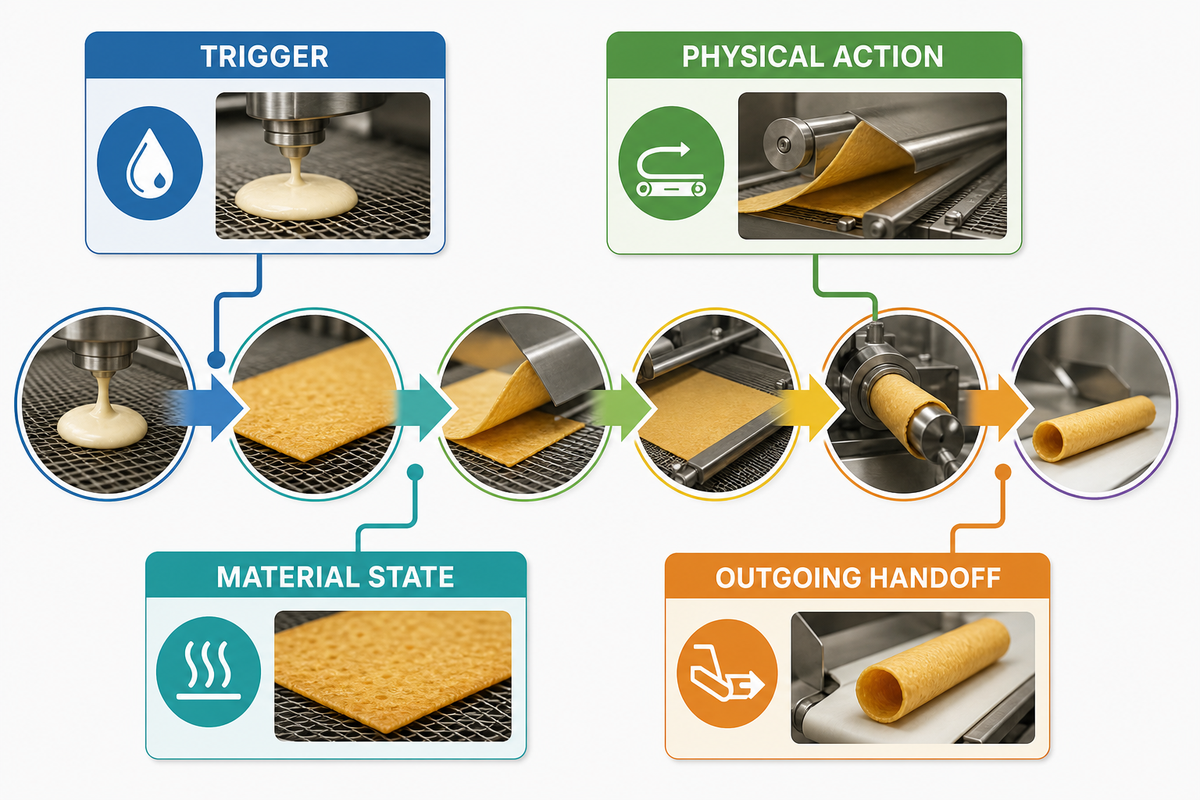
สายโซ่เวลาตรวจสอบได้ง่ายขึ้นเมื่อแต่ละแถวระบุ 4 สิ่ง ได้แก่ ตัวกระตุ้น การทำงานทางกายภาพ สถานะของวัสดุ และการส่งต่อขาออก ตารางด้านล่างจงใจไม่ใส่ตัวเลขเวลาในหนึ่งวงจร เพราะหลักฐานยังไม่กำหนดระยะเวลาสากล ความเสี่ยงจากการอ่านผิดคือการมองไม่เห็นการทับซ้อน เนื่องจากชิ้นส่วนหนึ่งอาจทำหน้าที่ก่อนหน้าต่อไปพร้อมกับเริ่มหน้าที่ถัดไป
| การทำงาน | ตัวกระตุ้นที่เป็นไปได้ | การทำงานทางกายภาพ | สถานะวัสดุและการส่งต่อ |
|---|---|---|---|
| 1. จ่ายตามปริมาณ | พื้นผิวรับมาถึงตำแหน่งหยอด | การไหลหรือปริมาณที่ควบคุมไว้ถึงพื้นผิว | แป้งเหลวที่ไหลได้กลายเป็นชั้นบางที่วางอยู่บนพื้นผิว |
| 2. อบ | หยอดเสร็จแล้ว แผ่นปิดเข้าหากันหรือพื้นผิวยังคงเคลื่อนที่ต่อ | ความร้อนและเวลาที่อยู่ในกระบวนการสร้างแผ่นที่ต่อเนื่อง | ชั้นเปียกกลายเป็นเวเฟอร์อบร้อน |
| 3. ปล่อย | พื้นผิวมาถึงตำแหน่งถอดหรือแผ่นเปิดออก | ใบมีด ใบปาด การยก หรือรูปทรงแผ่นทำให้ขอบเป็นอิสระ | แผ่นที่ยังติดอยู่กลายเป็นแผ่นที่พร้อมเคลื่อนย้าย |
| 4. ถ่ายโอน | ขอบที่เป็นอิสระเข้าสู่เส้นทางตัวนำหรืออุปกรณ์หยิบขึ้น | เวเฟอร์ถูกนำทิศทางและพาไปยังชิ้นส่วนขึ้นรูป | แผ่นร้อนที่เป็นอิสระมาถึงแนวการม้วน |
| 5. ม้วน | เวเฟอร์มาถึงจุดขึ้นรูป | ชิ้นส่วนขึ้นรูปและตัวนำทางพันและรองรับแผ่น | แผ่นแบนกลายเป็นตัวท่อ |
| 6. คายผลิตภัณฑ์ | รูปทรงคงอยู่ได้นานพอสำหรับการปล่อยหรือตัด | ชิ้นส่วนขึ้นรูปดึงกลับ ม้วนถูกคาย ท่อถูกตัด หรือผลิตภัณฑ์เข้าสู่ราง | ม้วนที่ขึ้นรูปแล้วออกไปยังกระบวนการถัดไป |
ให้อ่านตามแนวนอน ไม่ใช่เฉพาะจากบนลงล่าง การปิดแผ่นอาจยังคงแผ่แป้งในขั้นตอนที่ 1 ขณะเริ่มการสัมผัสความร้อนในขั้นตอนที่ 2 ซึ่งเป็นผลข้ามขั้นตอนที่มีการบันทึกไว้ในการศึกษาเวเฟอร์ที่ เปิดให้อ่านได้ฟรี ใบมีดถอดอาจทำหน้าที่แยกในขั้นตอนที่ 3 และเริ่มนำทางในขั้นตอนที่ 4 ดังที่แสดงใน สิทธิบัตรดรัมต่อเนื่อง แบบจำลองนี้มีคุณค่าเพราะบันทึกการทับซ้อนเหล่านั้นไว้ แทนที่จะซ่อนไว้หลังรายการชิ้นส่วน
ระบบควบคุมรุ่นใหม่สามารถสังเกตและมีอิทธิพลต่อวงจรทางกลเดิมได้อย่างไร
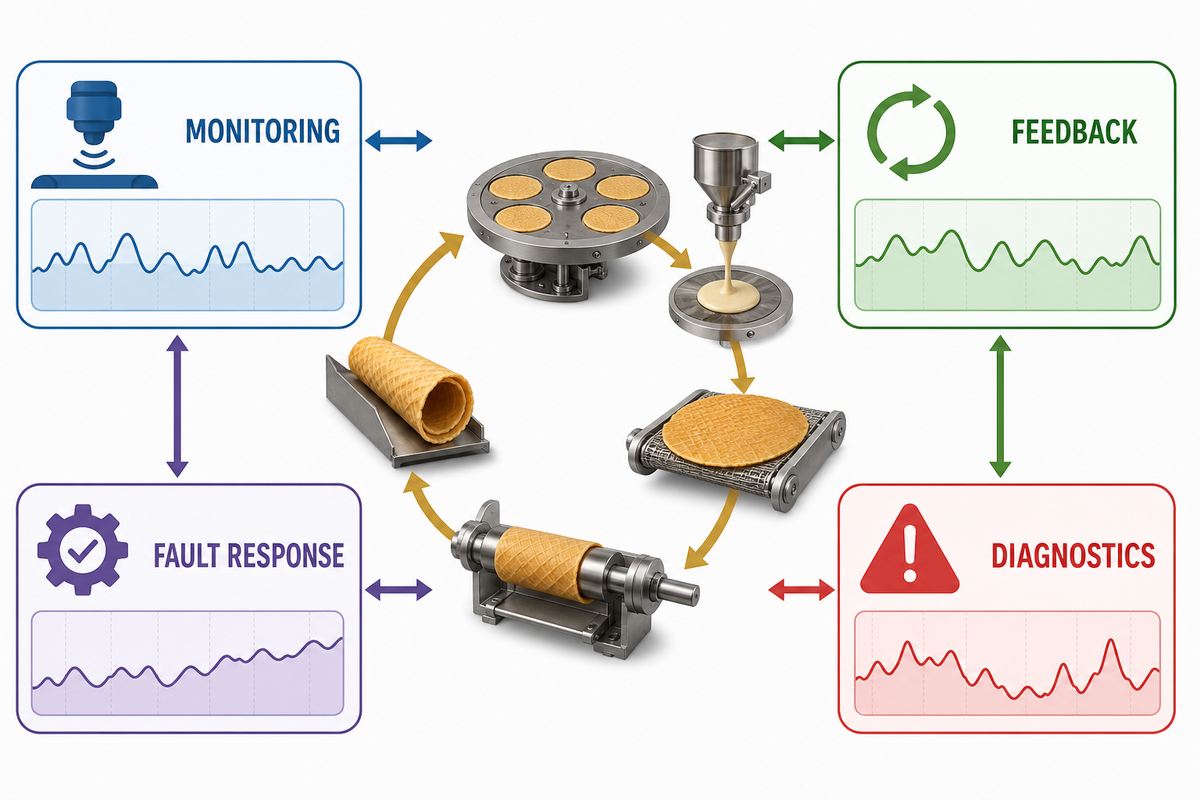
ความพยายามด้านการผลิตอัจฉริยะในปัจจุบันก้าวไกลกว่าการแสดงสถานะ โดยขึ้นอยู่กับกระบวนการที่มีการบันทึกไว้ ข้อมูลและการควบคุมอาจช่วยให้เกิดการตรวจติดตาม การป้อนกลับ การเพิ่มประสิทธิภาพ การวินิจฉัย การตอบสนองต่อความขัดข้อง หรือการกำหนดค่าใหม่ สิ่งเหล่านี้อาจเปลี่ยนวิธีเฝ้าดูและส่งผลต่อกระบวนการ แต่ไม่ได้ขจัดความจำเป็นทางกายภาพในการหยอดแป้ง อบ ปลดเวเฟอร์ออก ลำเลียง ขึ้นรูป และคายผลิตภัณฑ์เวเฟอร์
ความเสี่ยงคือการกล่าวอ้างความสามารถทั่วไปเกินจริง เพราะต้องสาธิตการป้อนกลับ การเพิ่มประสิทธิภาพ หรือการตอบสนองต่อความขัดข้องจริงสำหรับเครื่องจักรที่กำลังอธิบาย
| เหตุการณ์ทางกายภาพ | บทบาทที่เป็นไปได้ของข้อมูลหรือการควบคุม | แหล่งหลักฐานที่ต้องมี ก่อนกล่าวอ้างความสามารถดังกล่าว |
|---|---|---|
| วงจรพร้อมทำงาน | สิทธิ์เริ่มเดินเครื่องหรือสถานะยับยั้งการทำงาน | เอกสารลำดับการทำงานของเครื่องและฟังก์ชันความปลอดภัย |
| พื้นผิวที่จุดหยอดแป้ง | สถานะตำแหน่งหรือสิทธิ์หยอดแป้ง | รายการอินพุต/เอาต์พุตและบันทึกลำดับการทำงาน |
| หยอดแป้งเสร็จสมบูรณ์ | การหยุดการไหล การปิดแผ่นอบ หรือสิทธิ์เคลื่อนที่ | คำบรรยายการควบคุมและคำอธิบายฮาร์ดแวร์ |
| การเคลื่อนผ่านเส้นทางให้ความร้อน | การป้อนกลับด้านเวลา หรือการเคลื่อนที่ของชุดขับที่ควบคุมไว้ | ตรรกะการทำงานที่ผ่านการตรวจสอบและหลักฐานของกระบวนการ |
| ถึงตำแหน่งปลดผลิตภัณฑ์แล้ว | คำสั่งนำออกหรือการยืนยันตำแหน่ง | รายการเซนเซอร์และบันทึกเหตุและผล |
| เชื่อมต่อเส้นทางลำเลียงแล้ว | การประสานงานการส่งต่องานหรือการตรวจจับข้อยกเว้น | เอกสารลำดับการทำงานเฉพาะเครื่องจักร |
| การเคลื่อนที่ขึ้นรูปเสร็จสมบูรณ์ | สถานะชุดขับหรือสิทธิ์ไปยังขั้นตอนถัดไป | คำอธิบายการทำงานและบันทึกการทดสอบ |
| คายผลิตภัณฑ์แล้ว | การรีเซ็ตวงจร การส่งต่องานไปยังกระบวนการถัดไป หรือการตอบสนองต่อความขัดข้อง | บันทึกอินเทอร์เฟซและการตรวจสอบอุปกรณ์จริง |
โครงการการผลิตอัจฉริยะของ NIST กล่าวถึงการควบคุมแบบเรียลไทม์ การเพิ่มประสิทธิภาพ การวินิจฉัย และการตอบสนองต่อสภาวะที่เปลี่ยนแปลง โครงการนี้ครอบคลุมการผลิตโดยทั่วไป ไม่ได้เจาะจงเครื่องทำขนมทองม้วน นอกจากนี้ แผนงาน NIST ปี 2026 ยังกล่าวถึงการตรวจจับขั้นสูง หุ่นยนต์ ดิจิทัลทวิน และการดำเนินงานที่น่าเชื่อถือในฐานะแนวทางที่กว้างขึ้น
นโยบายด้านการผลิตอาหารแสดงทิศทางเดียวกัน แผน การเปลี่ยนผ่านสู่ดิจิทัลของอุตสาหกรรมอาหารปี 2025 ของจีน กล่าวถึงการจัดการดิจิทัลและการนำกระบวนการสำคัญมาใช้ ข้อมูลนี้เป็นเพียงบริบท ไม่ได้ยืนยันว่า UDTECH หรือเครื่องจักรที่ระบุชื่อใดมีฟังก์ชันดิจิทัลเฉพาะด้าน
คำถามที่พบบ่อยเกี่ยวกับหลักการทำงานของเครื่องทำขนมทองม้วน
เครื่องทำขนมทองม้วนทำงานตั้งแต่ต้นจนจบอย่างไร?
เครื่องทำขนมทองม้วนจะจ่ายแป้งเหลวลงบนพื้นผิวเคลื่อนที่ที่ให้ความร้อน ปล่อยให้ความร้อนและเวลาที่อยู่ในกระบวนการขึ้นรูปเป็นเวเฟอร์บาง จากนั้นปลดเวเฟอร์ออกจากพื้นผิว นำทางไปยังจุดขึ้นรูป ม้วนเป็นท่อ และคายหรือตัดทองม้วนที่ขึ้นรูปแล้วเข้าสู่เส้นทางคายผลิตภัณฑ์ ขณะเดียวกัน เซนเซอร์ ชุดขับ และตรรกะลำดับการทำงานจะประสานขั้นตอนเหล่านี้ ป้ายกำกับทั้งหกระบุการเปลี่ยนแปลงของวัสดุ โดยส่วนประกอบหนึ่งของเครื่องอาจเกี่ยวข้องกับมากกว่าหนึ่งขั้นตอน
ส่วนประกอบหลักของเครื่องทำขนมทองม้วนมีอะไรบ้าง?
ชื่อเรียกส่วนประกอบแตกต่างกันไป จึงควรรวมตามหน้าที่ ได้แก่ ระบบป้อนและจ่ายแป้งเหลวตามปริมาณ แผ่นอบ แม่พิมพ์ ล้อ หรือดรัมที่ให้ความร้อน อุปกรณ์ปลดผลิตภัณฑ์ อุปกรณ์นำทางหรือลำเลียง ชุดม้วนหรือขึ้นรูป เส้นทางคายผลิตภัณฑ์ ชุดขับ เซนเซอร์ ระบบควบคุม การ์ดป้องกัน และฟังก์ชันหยุด เครื่องจักรแต่ละรุ่นอาจรวมหลายหน้าที่ไว้ในชุดประกอบเดียว หรือเพิ่มโมดูลที่อยู่นอกเหนือคู่มือกระบวนการนี้
เครื่องม้วนขนมทองม้วนขึ้นรูปเวเฟอร์อย่างไร?
เวเฟอร์ที่ปลดออกจะไปถึงชุดขึ้นรูปขณะที่ยังดัดได้ อุปกรณ์นำทางจะแก้ไขตำแหน่งของแผ่นเวเฟอร์ จากนั้นแท่ง แกนขึ้นรูป ลูกกลิ้งคู่ หรือชุดขึ้นรูปจะพันแผ่นเวเฟอร์รอบแกน โดยประคองส่วนที่ซ้อนทับกันไว้ชั่วครู่ ก่อนที่ทองม้วนจะออกจากพื้นที่ขึ้นรูป หรือมีการตัดท่อแบบต่อเนื่อง เอกสารสิทธิบัตรระบุการเคลื่อนที่ทางเลือกหลายรูปแบบ จึงไม่ควรมองว่าการออกแบบลูกกลิ้งแบบใดแบบหนึ่งใช้ได้กับทุกกรณี
ทำไมต้องม้วนเวเฟอร์ขณะที่ยังร้อน?
แผ่นเวเฟอร์ที่อบร้อนสามารถดัดรอบชุดขึ้นรูปได้ จากนั้นการทำให้เย็นจะทำให้แผ่นเวเฟอร์เข้าสู่สภาวะกรอบและเปราะตามที่คาดหวังจากขนมทองม้วน เนื่องจากช่วงเวลาที่เหมาะสมต่อการขึ้นรูปขึ้นอยู่กับผลิตภัณฑ์และเครื่องจักร คำอธิบายนี้จึงไม่ระบุอุณหภูมิหรือจำนวนวินาทีที่ใช้ได้กับทุกกรณี
เครื่องทำขนมทองม้วนแบบเวเฟอร์อบแตกต่างจากเครื่องทำปอเปี๊ยะอย่างไร?
เครื่องทำเวเฟอร์อบจะเปลี่ยนแป้งเหลวให้เป็นแผ่นบางที่ผ่านความร้อน แล้วม้วนขณะที่ยังร้อน ระบบทำปอเปี๊ยะสอดไส้จะใช้แป้งโดสำหรับห่อหรือแผ่นห่อที่เตรียมไว้พร้อมไส้ จากนั้นพับหรือปิดชิ้นงานเพื่อปรุงสุกภายหลัง วัตถุดิบเริ่มต้น ลำดับการให้ความร้อน และกลไกการขึ้นรูปของทั้งสองระบบแตกต่างกัน
เครื่องทำขนมทองม้วนอัตโนมัติทุกเครื่องใช้วงจรเดียวกันหรือไม่?
ไม่ใช่ เครื่องทำขนมทองม้วนอัตโนมัติอาจใช้ฟังก์ชันวัสดุหกประการร่วมกัน แต่มีจุดอ้างอิงด้านเวลา อุปกรณ์ปลดผลิตภัณฑ์ เส้นทางลำเลียง ฮาร์ดแวร์ขึ้นรูป ระบบควบคุม และการ์ดป้องกันแตกต่างกัน ดรัมแบบโรตารีอาจรวมการทำงานหลายอย่างอย่างต่อเนื่อง ส่วนแผ่นอบแบบกำหนดจังหวะสามารถทำงานในตำแหน่งแยกกัน วงจรนี้เป็นแผนผังตามหน้าที่ ไม่ใช่ผังการจัดวางที่ใช้ได้กับทุกเครื่อง
กำหนดขอบเขตของเนื้อหาให้ชัดเจน: คู่มือนี้อธิบายกลไกการทำงาน สำหรับเรื่องการบำรุงรักษา โปรดดูคำแนะนำการบำรุงรักษาเครื่องทำขนมทองม้วน และดูหน้าการกำหนดค่าเครื่องจักรสำหรับรุ่น กำลังการผลิต ข้อมูลจำเพาะ หรือการสอบถามข้อมูล เรียนรู้เพิ่มเติมเกี่ยวกับทีมงานได้ที่หน้าประวัติบริษัท UDTECH.
เอกสารอ้างอิงและแหล่งข้อมูล
- CN119073336A — เครื่องทำเวเฟอร์ม้วนอัตโนมัติเต็มรูปแบบ (คำขอสิทธิบัตรจีนที่เผยแพร่แล้ว เอกสารที่เชื่อมโยงระบุ Guangzhou Yitong เป็นผู้ยื่นคำขอ โดยไม่มีการกล่าวอ้างว่าได้รับสิทธิบัตรหรือมีสิทธิ์ในปัจจุบัน)
- EP2105051B1 — ระบบและวิธีการหยอดแป้งแบบยืดหยุ่น (Nestec; การออกแบบการหยอดแป้งเข้าสู่แม่พิมพ์รูปแบบหนึ่ง)
- US6254916B1 — วิธีการและอุปกรณ์สำหรับผลิตเวเฟอร์ม้วนที่รับประทานได้ (Haas Franz Waffelmaschinen Industrie GmbH; ดรัมแบบต่อเนื่อง การนำออก การม้วน และการตัด)
- Butt และคณะ — โครงสร้างและการตอบสนองเชิงกลของผลิตภัณฑ์ขนมอบและขนมอัดรีด (งานวิจัยที่ Nestlé สนับสนุน โดยใช้ตัวอย่างจากเตาอบแบบแผ่นเดี่ยวของ Haas มีหลักฐานจากลวดลายร่องบนแผ่นอบและโครงสร้างของวัสดุจากการวิจัยที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิ)
- Mayo Bayón และคณะ — เครื่องตรวจติดตามข้อมูลอุณหภูมิสูงแบบไร้สายพกพาสำหรับเตาอบแบบอุโมงค์ (บริบทการตรวจติดตามเตาอบสายพานและตัวแปรการอบโดยทั่วไปจากงานวิจัยที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิ)
- OSHA 29 CFR 1910.212 — ข้อกำหนดทั่วไปสำหรับเครื่องจักรทุกชนิด (เอกสารอ้างอิงด้านการ์ดป้องกันของสหรัฐอเมริกา)
- OSHA 29 CFR 1910.147 — การควบคุมพลังงานอันตราย (เอกสารอ้างอิงด้านการซ่อมบำรุงและการให้บริการของสหรัฐอเมริกา)
- NIST — โครงการวางแผนและควบคุมการดำเนินงานการผลิตอัจฉริยะ (บริบททั่วไปด้านการควบคุม การเพิ่มประสิทธิภาพ และการวินิจฉัย)
- NIST — แผนงานปี 2026 ด้านปัญญาประดิษฐ์และแมชชีนเลิร์นนิงสำหรับการผลิตอัจฉริยะ (บริบทการผลิตในปัจจุบัน)
- กระทรวงอุตสาหกรรมและเทคโนโลยีสารสนเทศของจีน — แผนการเปลี่ยนผ่านสู่ดิจิทัลของอุตสาหกรรมอาหารปี 2025 (ใช้เป็นบริบทด้านนโยบายเท่านั้น)
สิทธิบัตรอธิบายการออกแบบเฉพาะ และไม่ได้พิสูจน์แนวปฏิบัติที่เป็นสากล ประสิทธิภาพเชิงพาณิชย์ หรือความสอดคล้องของผลิตภัณฑ์ งานวิจัยทั่วไปและแหล่งข้อมูลจากภาครัฐถูกนำมาใช้เฉพาะภายในขอบเขตที่ระบุไว้ข้างข้อกล่าวอ้างแต่ละข้อ ต้องยืนยันการกำหนดค่าเครื่องจักรและข้อกำหนดด้านความปลอดภัยที่ใช้บังคับกับอุปกรณ์จริงและสถานที่ติดตั้ง