Liên hệ với UDTECH Company


Cập nhật tháng Chín năm 2026
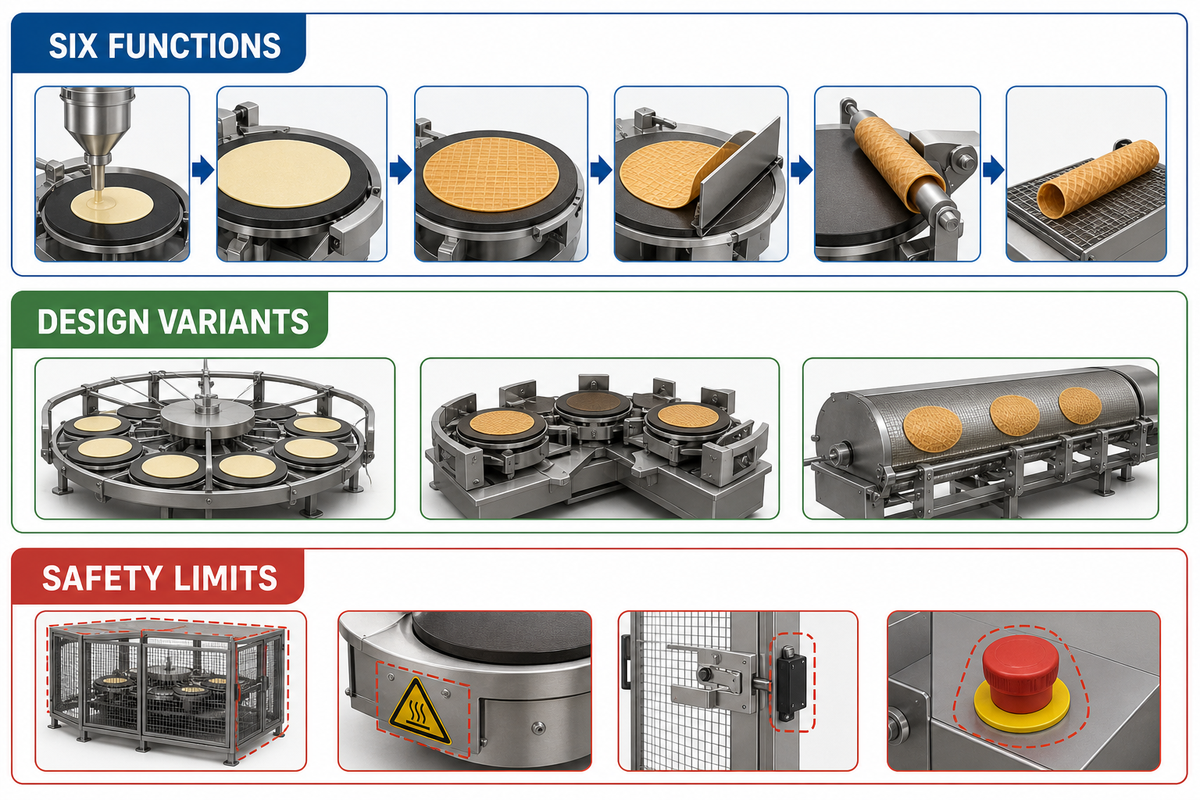
Câu hỏi “máy làm bánh trứng cuộn hoạt động thế nào” được giải đáp bằng cách theo dõi nguyên liệu qua sáu chức năng: định lượng, nướng, tách bánh, chuyển sản phẩm, cuộn và xả. Trước hết cần xác định đúng loại thực phẩm. Hướng dẫn này đề cập đến máy công nghiệp biến hỗn hợp bột lỏng thành bánh xốp mỏng nướng rồi cuộn khi bánh vẫn còn khả năng tạo hình. Nội dung không đề cập đến chả giò có nhân chiên hoặc thiết bị gia dụng để nấu trứng nguyên quả.
Một số trang sản phẩm gọi cùng loại thiết bị công nghiệp này là máy làm egg roll. Trong quy trình sản xuất thực phẩm này, hỗn hợp bột làm từ bột mì trở thành bánh xốp giòn hoặc giòn rụm nhờ nướng và tạo hình nóng.
Trả lời trực tiếp: Máy làm bánh trứng cuộn tự động định lượng hỗn hợp bột lên bề mặt chuyển động được gia nhiệt, nướng lớp bột mỏng, tách mép bánh, chuyển bánh xốp nóng, cuộn quanh bộ phận tạo hình rồi xả cuộn đã định hình. Đây là sáu chức năng, không nhất thiết tương ứng với sáu trạm riêng biệt. Bộ truyền động, cảm biến, hệ thống điều khiển và thiết bị bảo vệ phối hợp để thực hiện chu trình.
Trạng thái đầu vàoHỗn hợp bột lỏng có thể chảy
Biến đổi cốt lõiChất lỏng → tấm bánh nướng → ống bánh
Sáu chức năngĐịnh lượng, nướng, tách bánh, chuyển, cuộn, xả
Giới hạn quan trọngMột phần cứng có thể đảm nhiệm nhiều chức năng
Đây là bài giải thích trình tự thời gian của quá trình tạo bánh xốp nướng, không phải hướng dẫn mua hàng. Nội dung không công bố năng suất, quy cách model, giá, công thức, hướng dẫn bảo trì, xử lý sự cố hoặc cài đặt kiểm soát chất lượng. Để xem bối cảnh dòng sản phẩm, hãy tham khảo tổng quan tự động hóa cấp bột lỏng và cấp vỏ bánh.
Trong dây chuyền sản xuất bánh xốp cuộn, nhà sản xuất máy có thể dùng thép không gỉ quanh các vùng tiếp xúc thực phẩm và thép thông thường cho khung đỡ. Những lựa chọn vật liệu này liên quan đến kết cấu, còn hiệu quả chu trình vẫn phụ thuộc vào việc cấp bột lỏng đồng đều, tiếp xúc nhiệt có kiểm soát và hình học của từng khuôn hoặc tấm nướng.
Phần giải thích này đề cập đến loại máy làm bánh trứng cuộn nào?
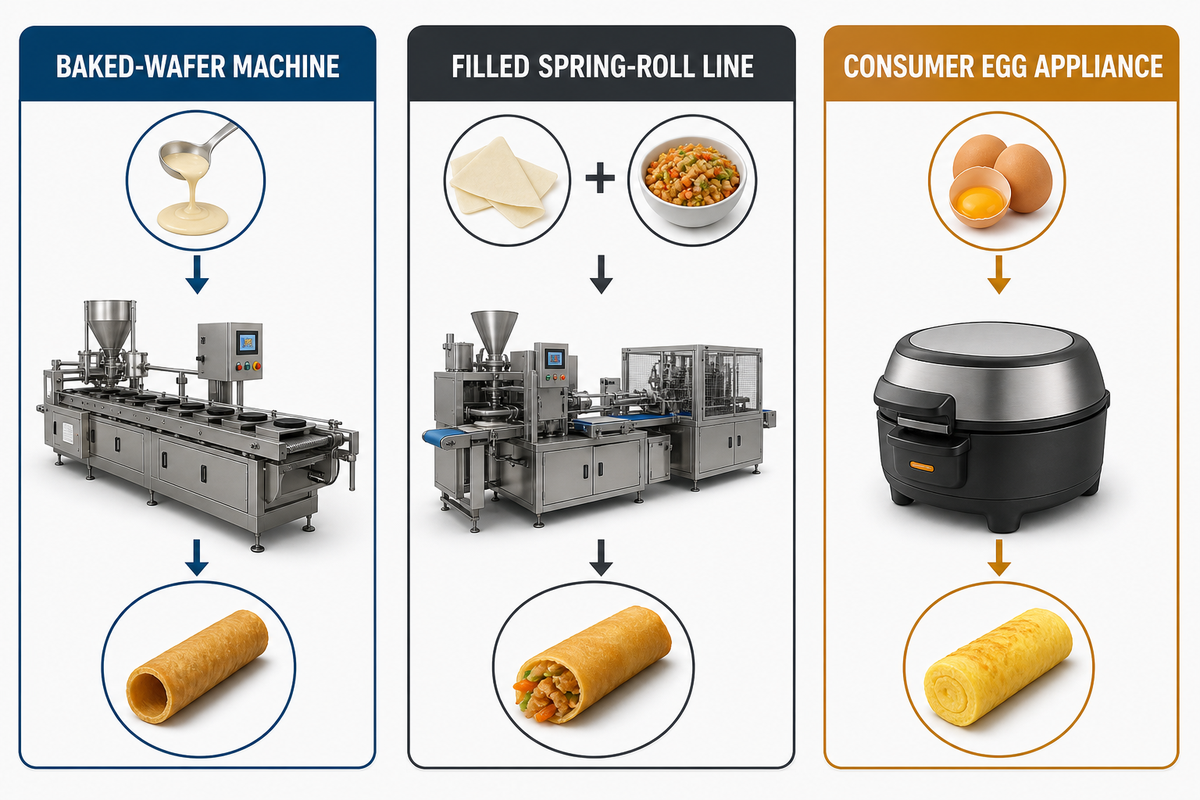
Ở đây, “bánh trứng cuộn” là loại bánh xốp giòn dạng ống, làm từ hỗn hợp bột trên bề mặt được gia nhiệt. Định nghĩa này quan trọng vì cùng một cụm từ tiếng Anh có thể dẫn đến nhiều dòng máy không liên quan trong kết quả tìm kiếm. Chọn sai dòng sản phẩm sẽ tạo ra rủi ro thực tế, vì dây chuyền làm vỏ và nhân không đi theo đường công nghệ bánh xốp gia nhiệt được giải thích ở đây.
Tại sao phạm vi lại hẹp như vậy? Tập kết quả trực tiếp của chúng tôi có 2 trang hướng dẫn hoặc bài viết trong số 7 kết quả tự nhiên, chiếm 28,57% thông tin. Trong bộ ý định gồm 36 từ khóa, 25 thuật ngữ được phân loại là giao dịch và 3 là thương mại, nên 77,78% hướng đến nội dung ngoài câu trả lời chỉ về nguyên lý. Vì vậy, bài viết này không đề cập đến giá, lựa chọn năng suất, bảo trì và so sánh nhà cung cấp trong phần giải thích sáu giai đoạn.
| Dòng máy | Nguyên liệu ban đầu | Công đoạn xác định |
|---|---|---|
| Máy làm bánh trứng cuộn từ bánh xốp nướng | Hỗn hợp bột lỏng hoặc có thể chảy | Nướng thành tấm mỏng rồi cuộn khi còn nóng |
| Dây chuyền làm chả giò có nhân | Bột làm vỏ hoặc vỏ bánh đã chuẩn bị cùng nhân | Trải tấm, cho nhân, gấp và đóng mép trước một công đoạn nấu sau đó |
| Thiết bị gia dụng làm món trứng | Trứng nguyên quả hoặc hỗn hợp trứng | Nấu một phần trứng thay vì tạo ống bánh xốp |
Sự khác biệt này thể hiện rõ trong hồ sơ máy móc. Nội dung của hồ sơ ứng dụng máy bánh xốp cuộn CN119073336A mô tả các bước phủ bột lỏng, nướng, tách bằng dao gạt, tạo hình và cắt. Ngược lại, thiết bị làm cuộn có nhân xử lý vỏ và nhân. Vì vậy, phần dưới đây chỉ theo dõi quy trình bánh xốp nướng.
Máy làm bánh trứng cuộn hoạt động thế nào? Câu trả lời qua sáu giai đoạn
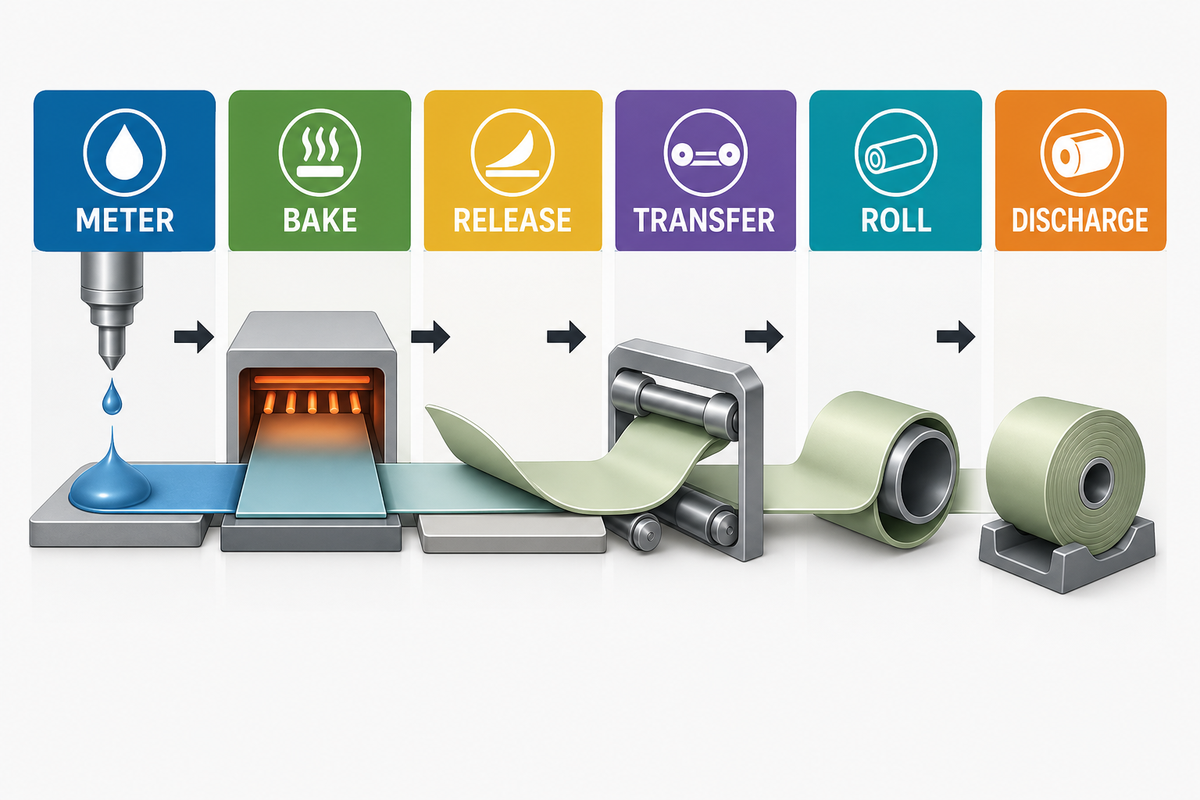
Cách giải thích rõ nhất là theo dõi nguyên liệu, không theo tên linh kiện của nhà cung cấp. Hỗn hợp bột trở thành lớp mỏng được đỡ, sau đó thành tấm bánh nướng, rồi thành bánh xốp nóng tách rời và cuối cùng là cuộn đã tạo hình. Sáu nhãn chức năng giúp xác định dễ dàng từng thay đổi này.
Rủi ro thường gặp là đếm sai số trạm vì phần cứng dùng chung có thể làm thay đổi trạng thái nguyên liệu qua một ranh giới chức năng.
Định vị theo giai đoạn và cơ chế: Trước tiên hãy xác định nguyên liệu. Chất lỏng trước bề mặt nóng cho thấy chức năng định lượng. Lớp phẳng trên bề mặt đó cho thấy chức năng nướng. Mép được nâng lên đánh dấu bước tách bánh. Khi đã tách rời, tấm bánh chuyển động đánh dấu bước chuyển sản phẩm. Việc cuộn quanh bộ phận tạo hình đánh dấu bước cuộn. Rời khỏi bộ phận tạo hình đánh dấu bước xả.
- Định lượng: cấp một lượng hỗn hợp bột theo thời điểm đến bề mặt tiếp nhận.
- Nướng: đỡ và gia nhiệt lớp mỏng đủ lâu để tạo thành bánh xốp liền mạch.
- Tách bánh: tách một mép hoặc toàn bộ tấm bánh khỏi bề mặt nướng.
- Chuyển sản phẩm: di chuyển và định hướng bánh xốp nóng về phía bộ phận tạo hình.
- Cuộn: quấn tấm bánh mềm quanh thanh, trục gá, con lăn hoặc cụm tạo hình.
- Xả: để cuộn đã tạo hình rời bộ phận tạo hình và đi vào đường ra.
Với model đã cấu hình, thông số thương mại hoặc nhu cầu báo giá, hãy sử dụng bản yêu cầu kỹ thuật sơ bộ về cấu hình máy thương mại UDTECH. Phần giải thích sáu giai đoạn dưới đây giữ tính trung lập với nhà cung cấp, trừ khi một nguồn có tên ghi nhận một thiết kế cụ thể.
Không nên hiểu danh sách đó là bản vẽ của sáu cơ cấu tách biệt. Một nghiên cứu do Nestlé hỗ trợ, sử dụng bánh xốp làm trên lò một tấm của Haas, cho biết bề mặt tấm có khắc giúp bột lỏng dàn đều khi các tấm nóng đóng lại và cũng hỗ trợ lấy bánh sau đó bằng cách giảm dính. Vì vậy, một đặc điểm vật lý có thể ảnh hưởng đến định lượng, tiếp xúc nhiệt và tách bánh. Nghiên cứu truy cập mở là lời nhắc hữu ích rằng sáu giai đoạn là bản đồ chức năng, không phải số trạm cố định cho mọi máy.
Giai đoạn 1: Máy định lượng và rót hỗn hợp bột như thế nào?
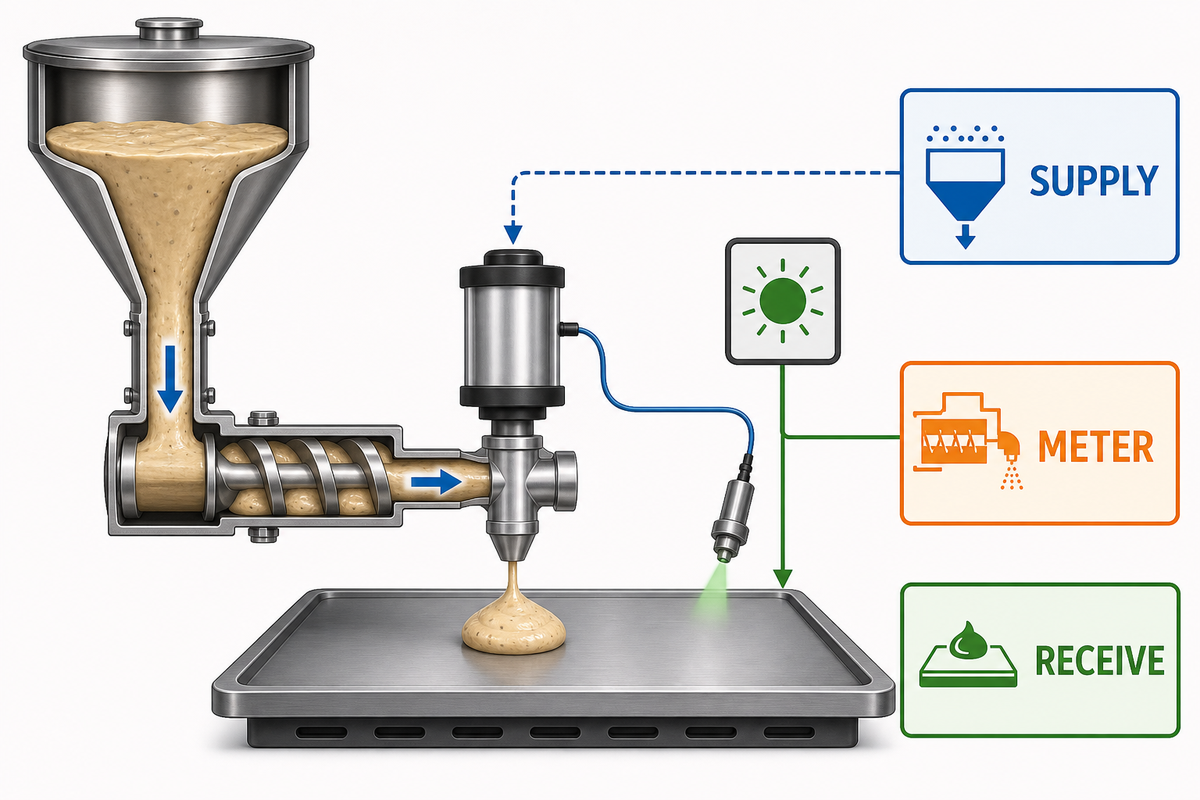
Chức năng đầu tiên biến nguồn cấp bột lỏng thành lượng bột được rót đến đúng lúc khi bề mặt tiếp nhận đã sẵn sàng. Tùy thiết kế, máy có thể dùng phễu, bơm định lượng, van, tấm phủ hoặc một cơ cấu cấp khác. “Cấp liệu tự động” chỉ là tên gọi cho đến khi xác định được tín hiệu kích hoạt và tác động vật lý.
| Chức năng | Câu hỏi được giải đáp | Ví dụ về nhóm thiết kế có thể có |
|---|---|---|
| Nguồn cấp | Hỗn hợp bột được giữ ở đâu trước một chu trình? | Phễu hoặc bình cấp liệu |
| Định lượng | Điều gì tạo ra phần bột hoặc dòng chảy có kiểm soát? | Bơm định lượng hoặc thiết bị phủ |
| Khởi động/dừng | Điều gì mở hoặc đóng đường cấp? | Van, cơ cấu hút ngược hoặc bộ truyền động theo thời gian |
| Tiếp nhận | Điều gì xác nhận bề mặt nóng đã vào đúng vị trí? | Tín hiệu khuôn đến vị trí hoặc tín hiệu vị trí |
Hồ sơ rót liệu EP2105051B1 của Nestec đưa ra một ví dụ cụ thể: việc cấp liệu được phối hợp với thời điểm khuôn nướng đến vị trí, đồng thời các phương án của hồ sơ đề cập đến định lượng và ngắt dòng. Một máy khác có thể dàn bột lỏng trên trống chuyển động. Ý tưởng có thể áp dụng chung là cấp liệu đúng thời điểm lên bề mặt tiếp nhận đã chuẩn bị, không phải bắt buộc dùng một loại bơm hoặc vòi phun.
Bước rót cũng không nhất thiết bao gồm toàn bộ quá trình dàn đều. Khi các tấm đóng lại, hình học của chúng có thể tiếp tục phân bố bột lỏng. Sự chồng lấn này là lý do hướng dẫn gọi tên các chức năng thay vì mặc định mỗi giai đoạn có một ranh giới cơ khí rõ ràng.
Giai đoạn 2: Các tấm nướng đỡ và gia nhiệt hỗn hợp bột như thế nào?
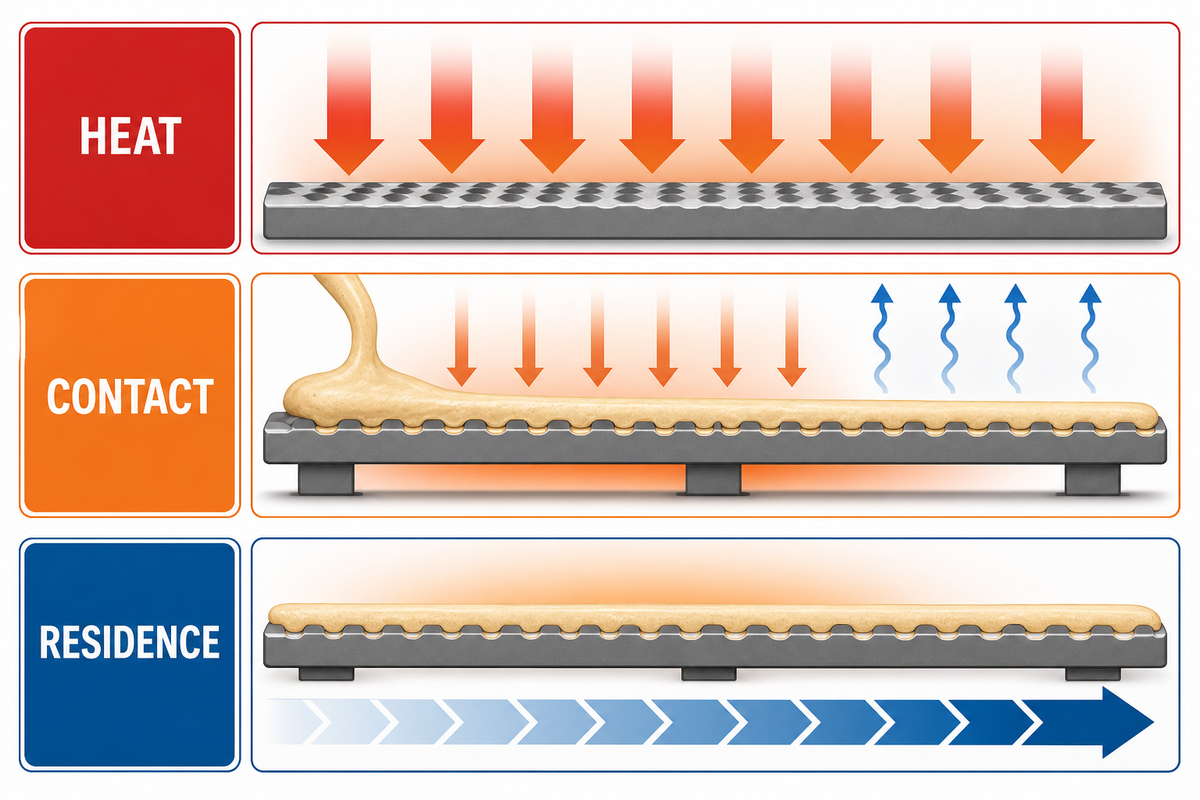
Khi hỗn hợp bột đến bề mặt nóng, máy phải đỡ lớp mỏng trong khi nhiệt biến đổi nó thành tấm bánh có thể bóc. Chuyển động và gia nhiệt cần được giải thích cùng nhau vì chuyển động xác định thời gian nguyên liệu nằm trong đường gia nhiệt.
Góc nhìn năng lượng và chuyển động: Bộ gia nhiệt cung cấp năng lượng; tấm, khuôn, bánh xe hoặc trống tạo tiếp xúc và mang theo bột lỏng; bộ truyền động thiết lập đường đi; còn đường đi cùng tốc độ hoặc thời gian định bước xác lập khoảng thời gian lưu. Độ ẩm thoát ra khi cấu trúc hình thành.
Một nghiên cứu được bình duyệt về lò nướng đường hầm theo dõi bánh quy trên băng tải giá kim loại và xác định nhiệt độ, độ ẩm, tốc độ không khí và truyền nhiệt là các biến số nướng quan trọng. Nghiên cứu này liên quan đến bánh quy chứ không phải chính xác loại máy này, nên chỉ giải thích đường gia nhiệt tổng quát, không phải giá trị cài đặt cho bánh xốp. Xem bài nghiên cứu truy cập mở về giám sát lò nướng.
Vì vậy, tốc độ góp phần xác định thời gian nấu hiệu dụng, còn sự phân bố bột lỏng và tiếp xúc nhiệt giúp lớp bột nướng đều. Mối quan hệ này giải thích các biến số mà không áp đặt công thức hoặc giá trị cài đặt chung.
Kiến trúc máy làm thay đổi cách khoảng thời gian đó diễn ra. Các tấm chuyển động có thể đi qua đường gia nhiệt, bố trí định bước có thể dừng và giữ giữa các vị trí, còn thiết kế liên tục có thể nướng dải bột trên trống quay. Ví dụ, hồ sơ Haas US6254916B1 minh họa bột bánh xốp dạng lỏng được nướng thành dải liên tục trên bề mặt nóng quay.
Đặc tính của tấm cũng có thể vượt qua ranh giới giai đoạn. Các đường khắc trên tấm nướng có thể ảnh hưởng đến việc dàn bột, hình học tiếp xúc, độ dính và tách bánh trong cùng một lần đóng và nướng. Để có góc nhìn rộng hơn về quy trình vật lý mà không đưa ra tuyên bố mua hàng hoặc mô hình hóa, hãy tham khảo hướng dẫn quy trình làm bánh xốp nướng.
Giai đoạn 3: Bánh xốp nướng tách khỏi tấm như thế nào?
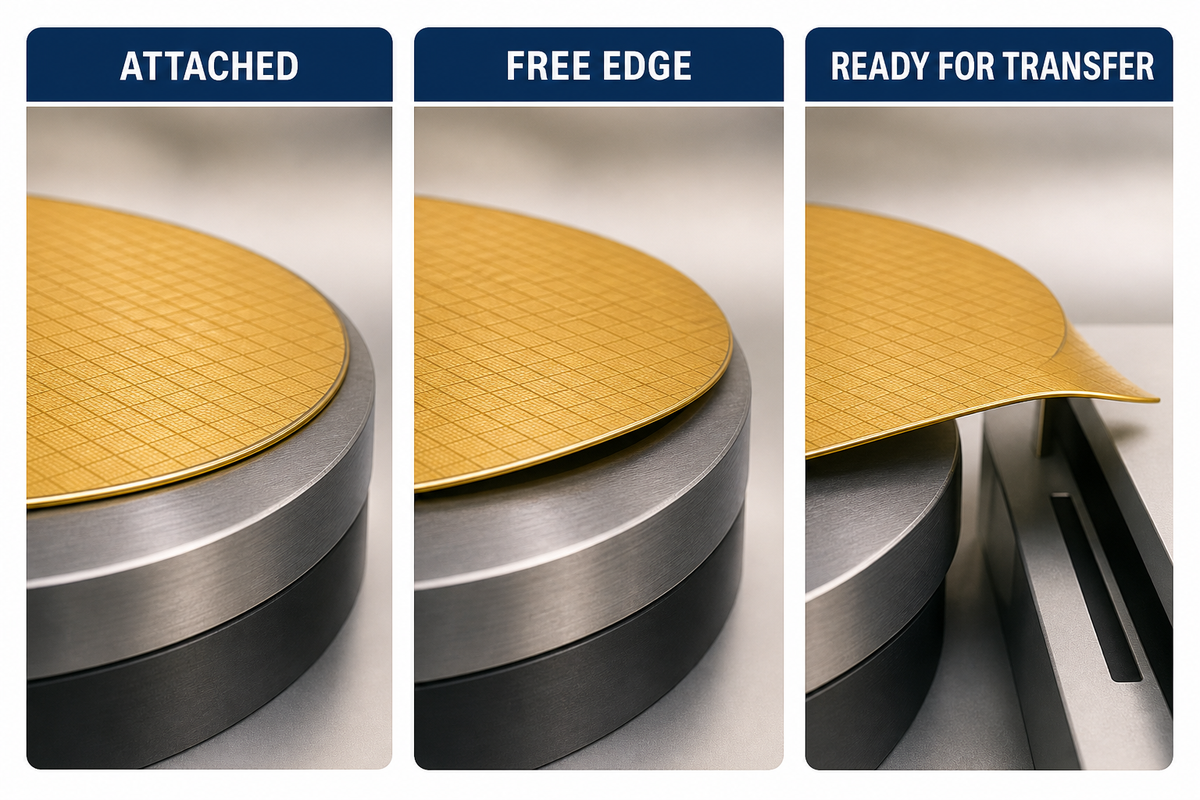
Bước tách bánh chuyển tấm từ trạng thái “cố định trên bề mặt nướng” sang “tự do để chuyển”. Chức năng chung là tách rời, nhưng phần cứng liên quan thay đổi theo thiết kế. Dao gạt có thể nâng mép bánh khỏi bánh xe nướng; lưỡi tách có thể bóc dải liên tục khỏi trống; hình học tấm có thể giảm độ dính trước khi một trong hai tác động bắt đầu.
Không nên xem nhãn chống dính là một cơ chế dùng chung cho mọi máy. Độ hoàn thiện bề mặt, lớp phủ, hình học tấm, công thức sản phẩm và thiết bị tách đều có thể ảnh hưởng đến việc tách bánh.
Sự cố tách bánh có thể làm chậm bước chuyển vì cơ cấu tiếp theo không thể hoạt động cho đến khi có mép hoặc tấm bánh tự do.
| Điều không đổi | Điều có thể thay đổi | Ranh giới bằng chứng |
|---|---|---|
| Tạo ra một mép tự do | Dao gạt, lưỡi tách, cơ cấu nâng hoặc mở tấm | Nêu rõ thiết kế được trích dẫn |
| Tấm bánh rời khỏi bề mặt nóng | Bóc liên tục hoặc gắp từng chiếc | Không gọi một bố trí là phổ quát |
| Bánh xốp vẫn chưa cuộn ở lần tách đầu tiên | Cùng một linh kiện có thể bắt đầu dẫn hướng bánh | Các chức năng tách biệt, không nhất thiết là cơ cấu chấp hành riêng |
Trong hồ sơ ứng dụng đã công bố CN119073336A, cơ cấu dao gạt lấy lớp bánh nướng khỏi bánh xe trước khi tạo hình. Trong hồ sơ Haas US6254916B1, một lưỡi tách tách dải nóng và nghiêng về phía vùng cuộn. Các hồ sơ sáng chế này hỗ trợ hai nhóm cơ cấu, không đảm bảo mọi máy làm bánh trứng cuộn tự động đều dùng đúng một trong hai bố trí đó.
Giai đoạn 4 và 5: Bánh xốp nóng được chuyển và cuộn như thế nào?
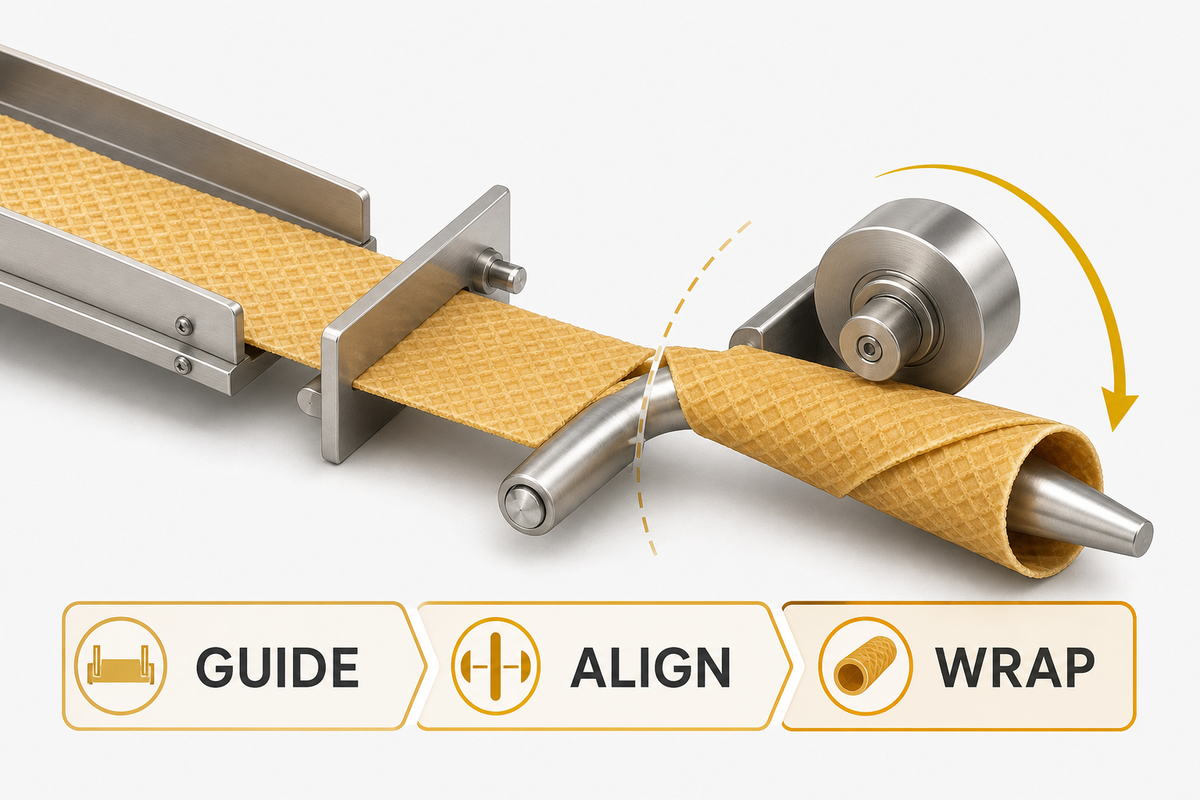
Sau khi tách, bánh xốp phải đến trạm tạo hình trước khi mất độ mềm dẻo cần thiết để quấn. Bước chuyển di chuyển và định hướng bánh. Sau đó, bước cuộn uốn tấm bánh quanh bộ phận tạo hình và tạo phần chồng mí để hình thành ống.
Theo thuật ngữ của nhà cung cấp, máy tạo hình có thể chỉ cụm quấn này thay vì một máy độc lập riêng. Ranh giới chức năng là điểm kết thúc của bước chuyển và tấm nóng bắt đầu uốn quanh một trục.
1 · Tách mép
Tấm bánh không còn bám hoàn toàn vào bề mặt nướng.
2 · Dẫn hướng tấm bánh
Lưỡi tách, thanh dẫn, đường đi nhờ trọng lực, cơ cấu gắp hoặc phần tử chuyển hướng bánh về phía bộ phận tạo hình.
3 · Bắt và quấn
Trục gá, thanh, cặp con lăn hoặc cụm tạo hình uốn tấm nóng thành ống.
Sáng chế về trống liên tục đưa ra một cách chuyển giao đặc biệt dễ hình dung. Lưỡi tách dẫn dải nóng ban đầu đi xuống về phía khe giữa trục gá quay và con lăn quay ngược chiều. Dải bánh được bắt, dẫn quanh trục gá và quấn thành các vòng chồng lên nhau. Đây là một giải pháp được ghi nhận cho câu hỏi “bằng cách nào”; các máy khác có thể dùng từng tấm rời và chuyển động khác.
Ranh giới hữu ích nằm ở trạng thái nguyên liệu. Bước chuyển bắt đầu khi bánh xốp đã tách rời di chuyển tự do khỏi bề mặt nướng. Bước tạo hình bắt đầu khi bộ phận tạo hình quấn bánh quanh một trục. Một lưỡi tách hoặc thanh dẫn có thể góp phần vào cả hai chuyển động, nhưng hai chức năng vẫn có thể tách riêng khi lần theo chuỗi thời gian.
Giai đoạn 6: Điều gì xảy ra giữa bước cuộn và xả?
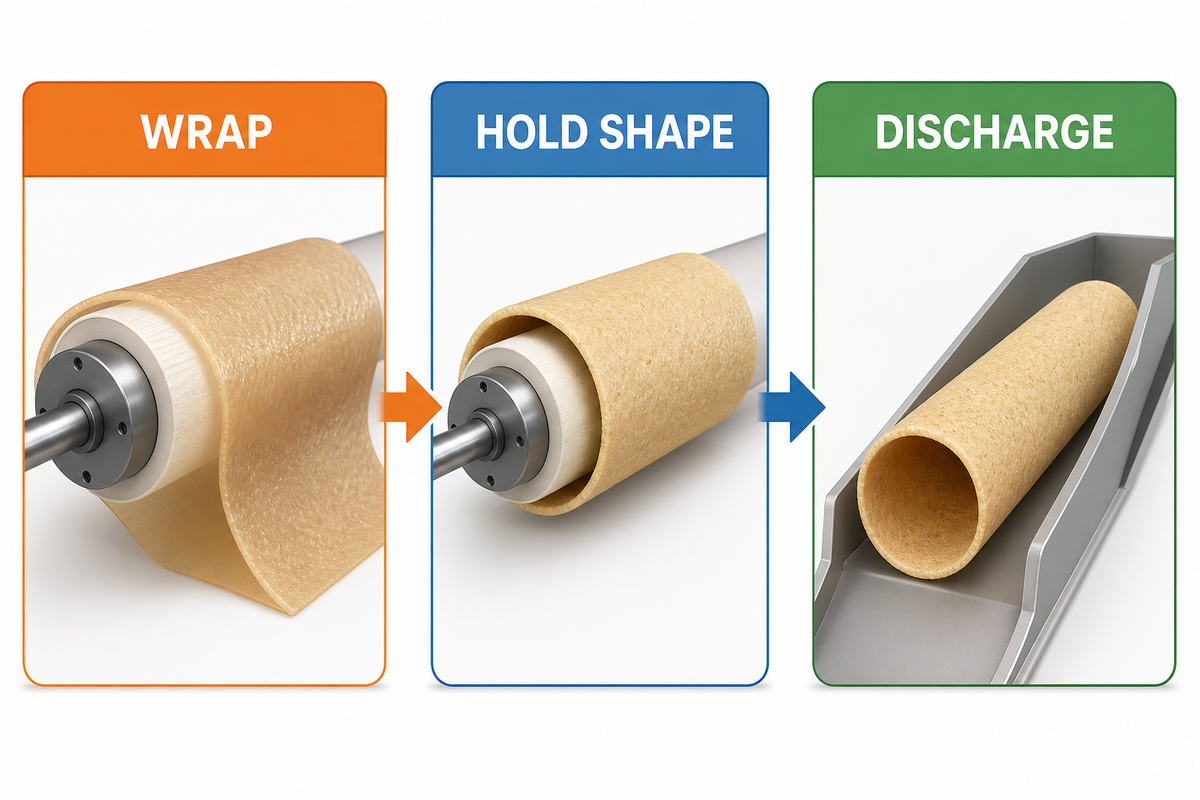
Ngay khi chạm vào bộ phận tạo hình, bánh xốp mới cuộn không thể được xem như một ống cứng. Bánh phải giữ hình dạng cuộn đủ lâu để rời vùng tạo hình mà không mở ra ngay. Khi nguội, tính chất cơ học của bánh chuyển dần sang trạng thái giòn, dễ vỡ đặc trưng của cuộn thành phẩm.
Nguy cơ nứt hoặc bung cuộn xuất hiện vì việc chuyển giao phải diễn ra khi bánh vẫn có thể uốn nhưng sắp giữ được hình dạng đã cuộn.
Thay đổi trạng thái, không phải cam kết có dây chuyền làm nguội: “Làm nguội” ở đây có nghĩa là bánh xốp đã tạo hình trở nên cứng hơn khi mất nhiệt. Máy có thể rút thanh tạo hình, nhả kẹp, đẩy cuộn rời, cắt ống liên tục hoặc để sản phẩm đi vào máng. Đây là các ví dụ về bố trí, không phải bằng chứng rằng mọi máy đều có một bộ làm nguội riêng ở công đoạn sau.
US6254916B1 mô tả thân bánh xốp dạng ống liên tục được cắt thành các cuộn có chiều dài xác định, trở nên giòn và cứng trong khi nguội. CN119073336A mô tả bước cắt quay rồi thu sản phẩm vào máng. Hai tài liệu cho thấy vì sao tạo hình, cắt và xả có thể được kết hợp theo nhiều cách.
Cảm biến, bộ truyền động và liên động giữ chu trình đúng trình tự như thế nào?
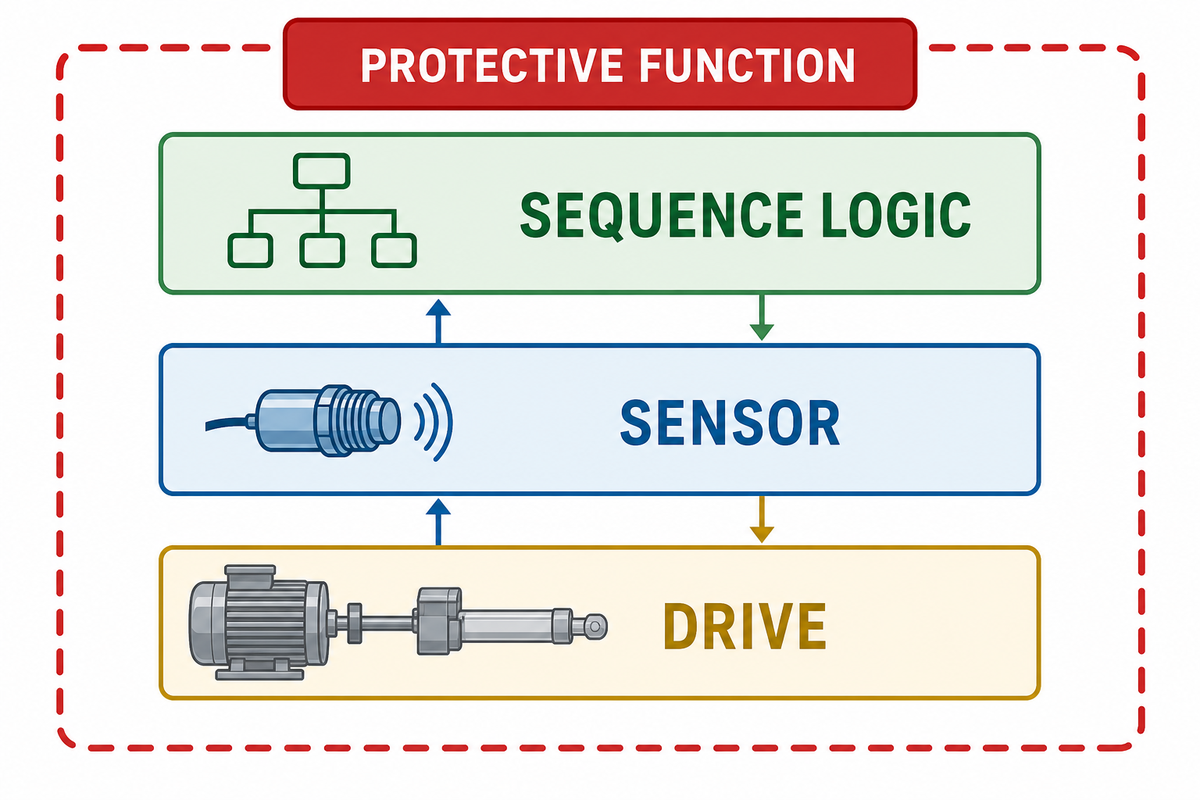
Tự động hóa hình thành từ các quyền cho phép và hành động được phối hợp. Bộ truyền động tạo chuyển động. Cảm biến quy trình báo vị trí hoặc trạng thái. Logic trình tự quyết định hành động tiếp theo có được phép hay không. Chức năng bảo vệ giới hạn chuyển động nguy hiểm. Các vai trò này có thể dùng chung một bộ điều khiển, nhưng không nên mô tả chúng như những chức năng có thể thay thế cho nhau.
Rủi ro chính là nhầm lẫn các vai trò đó, vì tín hiệu sẵn sàng cho quy trình không chứng minh rằng chức năng bảo vệ đã được đáp ứng.
| Loại điều khiển hoặc tín hiệu | Câu hỏi điển hình | Điều đó không chứng minh gì |
|---|---|---|
| Điều kiện cho phép khởi động | Các điều kiện tiên quyết đã sẵn sàng chưa? | Mọi mối nguy đã được loại bỏ |
| Tín hiệu vị trí rót | Bề mặt tiếp nhận đã đến điểm định lượng chưa? | Lượng đã cấp là chính xác |
| Phản hồi đường gia nhiệt | Chuyển động có theo đúng trình tự quy trình dự kiến không? | Bánh xốp đã đến một điểm cuối chung cho mọi máy |
| Tín hiệu vị trí tách bánh | Bề mặt đã đến điểm lấy bánh chưa? | Tấm bánh đã tách sạch |
| Điều kiện cho phép chuyển sản phẩm | Đường tiếp nhận đã ở vị trí dự kiến chưa? | Tấm nóng không bị hư hỏng |
| Lệnh chuyển động tạo hình | Bộ truyền động hoặc cơ cấu chấp hành nào di chuyển tại bộ phận tạo hình? | Hình dạng đã tạo đáp ứng quy cách sản phẩm |
| Tín hiệu đường xả thông thoáng | Đường ra đã thông thoáng cho lần chuyển giao tiếp theo chưa? | Thiết bị công đoạn sau đã sẵn sàng |
| Chức năng dừng bảo vệ | Chuyển động nguy hiểm có phải dừng hoặc tiếp tục bị ngăn không? | Năng lượng phục vụ bảo trì đã được cách ly |
“Phải cung cấp một hoặc nhiều phương pháp che chắn máy.”
Quy định đó đề cập đến các mối nguy trong vận hành như điểm thao tác, điểm kẹp và bộ phận quay. Tiêu chuẩn về năng lượng nguy hiểm riêng biệt bao quát công tác bảo trì và bảo dưỡng. Không trích dẫn nào chứng minh một máy cụ thể đáp ứng yêu cầu hiện hành; việc đánh giá phải dựa trên thiết bị, lắp đặt, nhiệm vụ và khu vực pháp lý thực tế.
Máy làm bánh trứng cuộn có dễ sử dụng không?
Vận hành thường ngày có thể trở nên đơn giản sau khi nghiệm thu và đào tạo, vì hệ thống điều khiển đưa ra các điều kiện cho phép khởi động, trạng thái và điều kiện dừng có thể lặp lại. “Dễ” không bao giờ có nghĩa là không cần kỹ năng, không cần giám sát hoặc được phép bỏ qua bảo vệ. Người vận hành vẫn cần được hướng dẫn riêng theo từng máy về nạp liệu thông thường, cơ cấu bảo vệ, điều chỉnh được phép, cảnh báo và thao tác khẩn cấp.
Thiết lập công thức, xác nhận, vệ sinh, bảo trì và cách ly năng lượng là những trách nhiệm riêng. Người mua nên đánh giá mức độ dễ vận hành dựa trên giao diện thực tế, quy trình được lập tài liệu, đào tạo và rủi ro công việc, thay vì dựa vào tuyên bố tiếp thị chỉ cần một nút bấm.
Chuyển động quay và chuyển động định bước: Bên trong chu trình thay đổi gì?
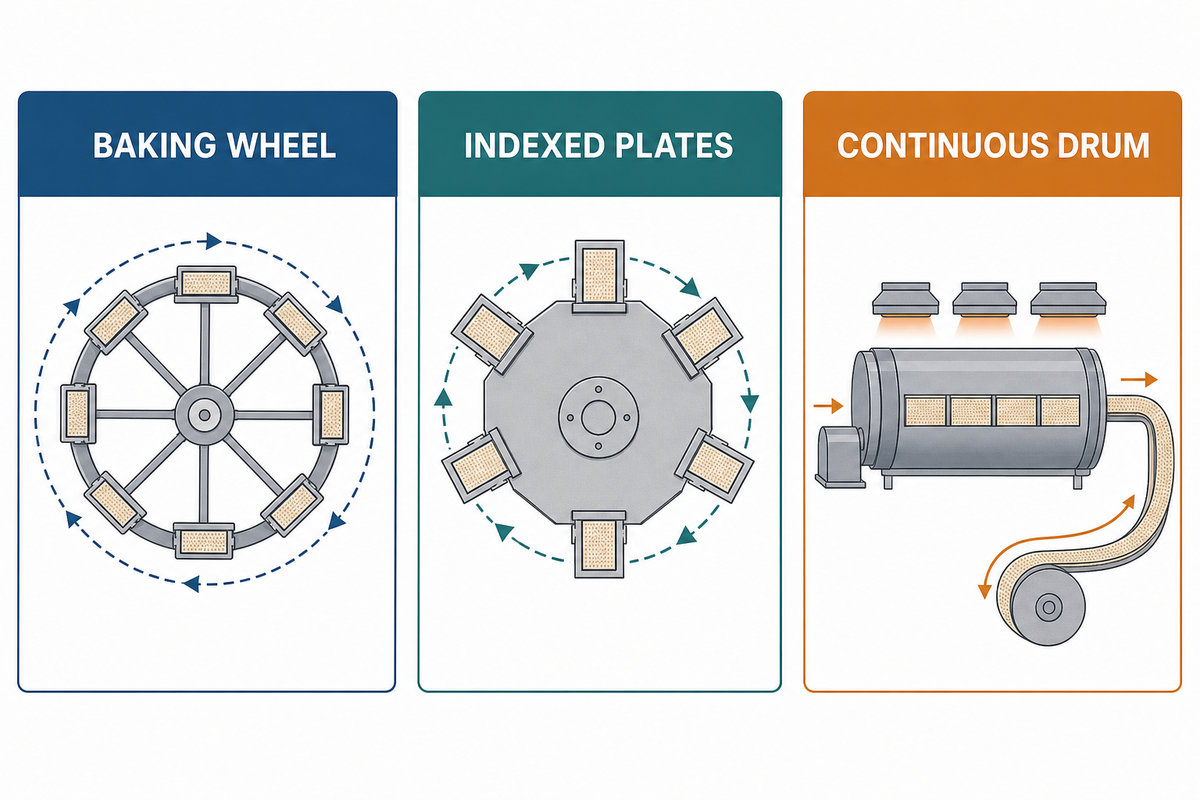
Sáu chức năng vẫn giữ nguyên khi kiến trúc chuyển động thay đổi, nhưng vị trí vật lý và mốc thời gian của chúng sẽ khác. Bánh xe hoặc trống quay mang nguyên liệu liên tục quanh một trục. Hệ thống khuôn hoặc tấm có thể tiến qua các vị trí rời rạc hoặc đóng tại một điểm đến xác định. Không có bố trí nào luôn tốt hơn.
| Kiến trúc | Mốc thời gian | Kiểu chuyển giao |
|---|---|---|
| Bánh xe nướng | Vị trí góc theo một vòng quay | Phủ bột, nướng quanh đường đi, gạt, tạo hình và cắt |
| Khuôn chuyển động hoặc khuôn định bước | Khuôn đến vị trí, trạng thái đóng/mở hoặc vị trí định bước | Rót tại điểm tiếp nhận, đưa qua vùng nhiệt rồi mở hoặc tách |
| Trống liên tục và dải bánh | Vòng quay của trống và cao độ tách | Bóc dải liên tục vào khe cuộn rồi cắt ống |
Hàng thứ nhất và thứ ba là các ví dụ được ghi nhận trong CN119073336A và US6254916B1. EP2105051B1 cung cấp ví dụ rót liệu theo thời điểm khuôn đến vị trí cho nhóm thứ hai. Các nguồn này cho thấy sự đa dạng thiết kế, không xếp hạng hiệu suất; bài viết không dùng so sánh này để khuyến nghị một bố trí. Các câu hỏi về nghiệm thu và so sánh nhà cung cấp thuộc bảng kiểm nghiệm thu thiết bị gồm 12 điểm riêng.
Theo dõi một lô qua chuỗi thời gian rót đến cuộn gồm 6 giai đoạn
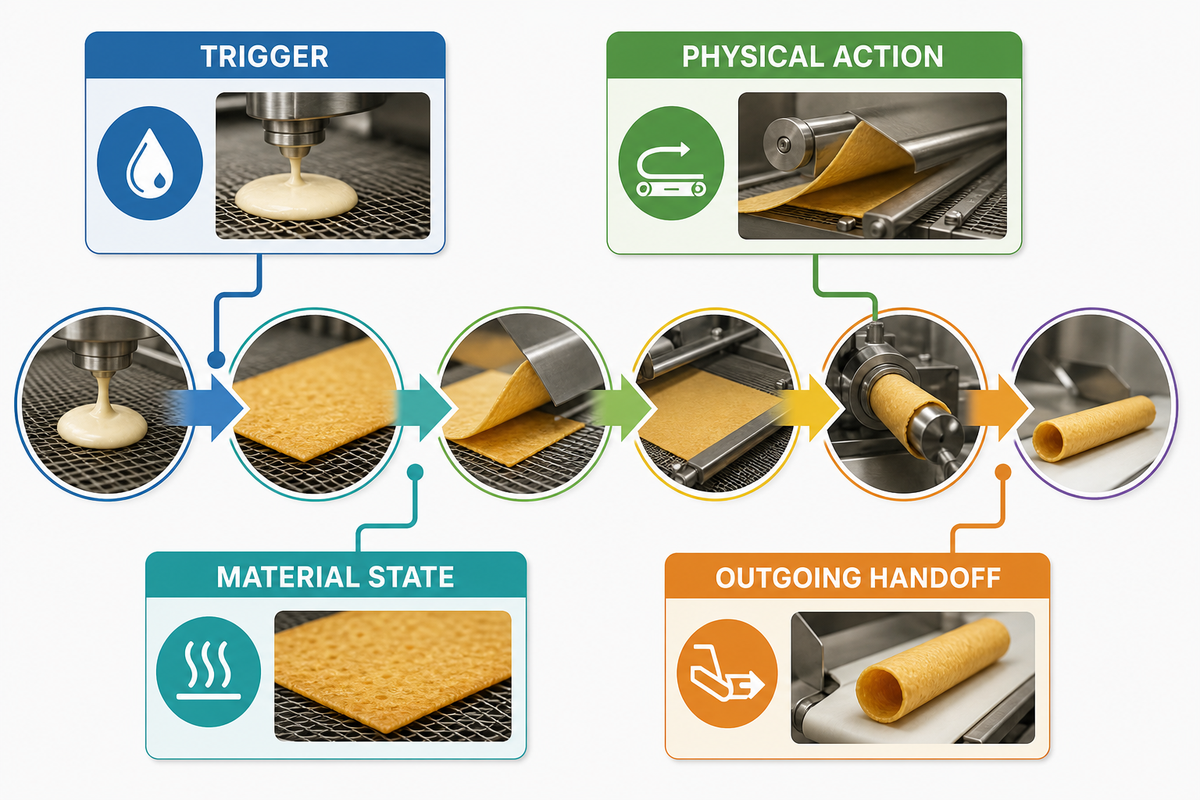
Chuỗi thời gian dễ kiểm tra hơn khi mỗi hàng nêu bốn yếu tố: tín hiệu kích hoạt, hành động vật lý, trạng thái nguyên liệu và lần chuyển giao tiếp theo. Bảng dưới đây cố ý không đưa số liệu thời gian chu trình vì bằng chứng không xác lập một khoảng thời gian chung. Rủi ro khi đọc sai là phần chồng lấn bị che khuất, vì một linh kiện có thể tiếp tục chức năng trước trong khi bắt đầu chức năng tiếp theo.
| Chức năng | Tín hiệu kích hoạt có thể có | Hành động vật lý | Trạng thái nguyên liệu và lần chuyển giao |
|---|---|---|---|
| 1. Định lượng | Bề mặt tiếp nhận đến vị trí rót | Dòng chảy hoặc phần bột có kiểm soát đến bề mặt | Hỗn hợp bột lỏng trở thành lớp mỏng được đặt lên bề mặt |
| 2. Nướng | Rót hoàn tất; tấm đóng lại hoặc bề mặt tiếp tục chuyển động | Nhiệt và thời gian lưu tạo thành tấm bánh liền mạch | Lớp ướt trở thành bánh xốp nóng đã nướng |
| 3. Tách bánh | Bề mặt đến vị trí lấy bánh hoặc tấm mở ra | Lưỡi tách, dao gạt, cơ cấu nâng hoặc hình học tấm giải phóng một mép | Tấm bánh đang bám trở nên sẵn sàng để di chuyển |
| 4. Chuyển sản phẩm | Mép tự do đi vào đường dẫn hoặc đường gắp | Bánh xốp được định hướng và đưa đến bộ phận tạo hình | Tấm nóng tự do đến hướng cuộn |
| 5. Cuộn | Bánh xốp đến điểm tạo hình | Bộ phận tạo hình và thanh dẫn quấn, đỡ tấm bánh | Tấm phẳng trở thành thân dạng ống |
| 6. Xả | Hình dạng giữ đủ lâu để nhả hoặc cắt | Bộ phận tạo hình rút lại, cuộn được đẩy ra, ống được cắt hoặc sản phẩm đi vào máng | Cuộn đã tạo hình rời đi đến công đoạn tiếp theo |
Hãy đọc theo chiều ngang, không chỉ đọc theo chiều dọc. Việc tấm đóng lại có thể tiếp tục dàn bột ở Giai đoạn 1 đồng thời bắt đầu tiếp xúc nhiệt ở Giai đoạn 2, như được ghi nhận trong một nghiên cứu bánh xốp truy cập mở. Một lưỡi tách có thể thực hiện tách bánh ở Giai đoạn 3 và bắt đầu dẫn hướng ở Giai đoạn 4, như minh họa trong sáng chế về trống liên tục. Mô hình này có giá trị chính vì ghi nhận các phần chồng lấn đó thay vì che khuất chúng sau một danh sách linh kiện.
Các hệ thống điều khiển mới hơn có thể quan sát và tác động vào cùng chu trình cơ khí như thế nào?
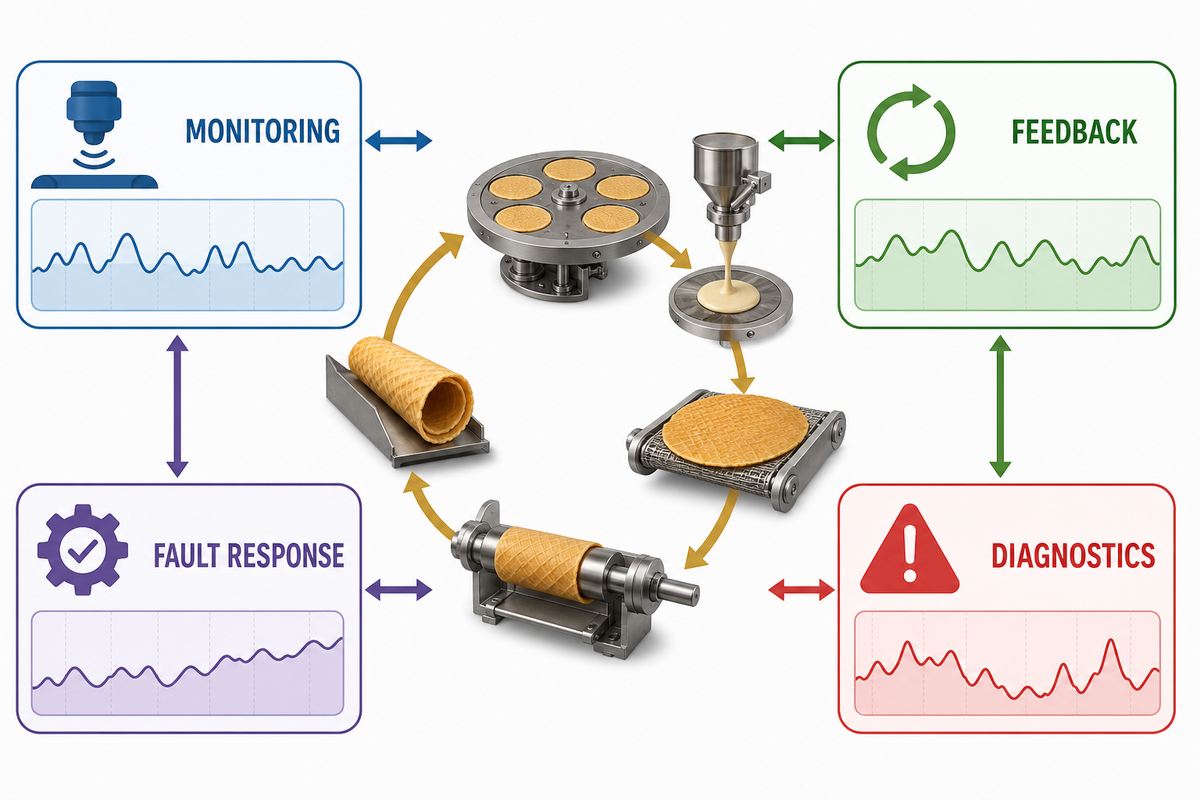
Các nỗ lực sản xuất thông minh hiện nay không chỉ dừng ở việc hiển thị trạng thái. Tùy theo quy trình được lập hồ sơ, dữ liệu và điều khiển có thể hỗ trợ giám sát, phản hồi, tối ưu hóa, chẩn đoán, xử lý sự cố hoặc tái cấu hình. Những chức năng đó có thể thay đổi cách theo dõi và tác động đến quy trình, nhưng không loại bỏ nhu cầu vật lý phải rót bột, nướng, tách bánh, chuyển sản phẩm, tạo hình và xả bánh xốp.
Rủi ro nằm ở việc khẳng định quá mức một năng lực chung chung, vì phải chứng minh khả năng phản hồi, tối ưu hóa hoặc xử lý sự cố thực tế trên đúng chiếc máy được mô tả.
| Sự kiện vật lý | Vai trò dữ liệu hoặc điều khiển có thể có | Nguồn bằng chứng cần có trước khi khẳng định |
|---|---|---|
| Chu trình sẵn sàng | Cho phép khởi động hoặc trạng thái bị khóa | Tài liệu về trình tự máy và chức năng an toàn |
| Bề mặt tại điểm rót bột | Trạng thái vị trí hoặc cho phép rót bột | Danh sách đầu vào/đầu ra và hồ sơ trình tự |
| Hoàn tất rót bột | Dừng dòng chảy, đóng tấm nướng hoặc cho phép di chuyển | Mô tả điều khiển và phần cứng |
| Di chuyển qua vùng gia nhiệt | Phản hồi thời gian hoặc chuyển động truyền động có điều khiển | Logic vận hành đã xác nhận và bằng chứng quy trình |
| Đã đạt vị trí tách bánh | Lệnh lấy bánh hoặc xác nhận vị trí | Danh sách cảm biến và hồ sơ nguyên nhân-kết quả |
| Đã kích hoạt đường chuyển sản phẩm | Điều phối bàn giao hoặc phát hiện ngoại lệ | Tài liệu trình tự dành riêng cho máy |
| Hoàn tất chuyển động tạo hình | Trạng thái truyền động hoặc cho phép thực hiện bước tiếp theo | Mô tả chức năng và hồ sơ thử nghiệm |
| Đã xả sản phẩm | Đặt lại chu trình, bàn giao cho công đoạn sau hoặc xử lý sự cố | Hồ sơ giao diện và xác minh thiết bị thực tế |
Chương trình sản xuất thông minh của NIST đề cập đến điều khiển theo thời gian thực, tối ưu hóa, chẩn đoán và phản hồi trước các điều kiện biến động. Phạm vi của chương trình là sản xuất nói chung, không dành riêng cho máy làm bánh trứng cuộn. Lộ trình NIST năm 2026 cũng đề cập đến cảm biến tiên tiến, robot, bản sao số và vận hành đáng tin cậy như những định hướng rộng hơn.
Chính sách về sản xuất thực phẩm cũng đi theo hướng tương tự. Kế hoạch chuyển đổi số ngành thực phẩm năm 2025 của China Ministry of Industry and Information Technology đề cập đến quản lý số và việc áp dụng các quy trình then chốt. Đây chỉ là thông tin bối cảnh; không chứng minh UDTECH hoặc bất kỳ máy cụ thể nào có tính năng số tương ứng.
Câu hỏi thường gặp về nguyên lý hoạt động của máy làm bánh trứng cuộn
Máy làm bánh trứng cuộn hoạt động từ đầu đến cuối như thế nào?
Máy làm bánh trứng cuộn rót hỗn hợp bột lỏng lên một bề mặt gia nhiệt chuyển động, cho phép nhiệt và thời gian lưu tạo thành bánh xốp mỏng, tách bánh xốp khỏi bề mặt đó, dẫn bánh đến điểm tạo hình, cuộn thành ống rồi xả hoặc cắt bánh cuộn đã tạo hình vào đường xả. Đồng thời, cảm biến, bộ truyền động và logic trình tự phối hợp các bước này. Sáu nhãn cho biết các thay đổi của nguyên liệu; một bộ phận máy có thể tham gia nhiều hơn một công đoạn.
Các bộ phận chính của máy làm bánh trứng cuộn gồm những gì?
Tên gọi các bộ phận có thể khác nhau, vì vậy nên phân nhóm thận trọng theo chức năng: cấp và định lượng hỗn hợp bột lỏng, tấm nướng gia nhiệt, khuôn, bánh xe hoặc trống, thiết bị tách bánh, cơ cấu dẫn hướng hoặc chuyển sản phẩm, cụm cuộn hoặc tạo hình, đường xả, bộ truyền động, cảm biến, bộ điều khiển, tấm chắn và chức năng dừng. Một máy cụ thể có thể kết hợp nhiều chức năng trong một cụm hoặc bổ sung các mô-đun nằm ngoài hướng dẫn quy trình này.
Máy cuộn bánh trứng cuộn tạo hình bánh xốp như thế nào?
Bánh xốp đã tách đến bộ phận tạo hình khi vẫn còn có thể uốn cong. Cơ cấu dẫn hướng chỉnh lại vị trí của tấm bánh, sau đó một thanh, trục gá, cặp con lăn hoặc cụm tạo hình cuộn tấm bánh quanh một trục. Phần chồng mí được giữ trong thời gian ngắn trước khi bánh cuộn rời khỏi vùng tạo hình hoặc ống liên tục được cắt. Hồ sơ sáng chế mô tả nhiều chuyển động khác nhau, vì vậy không nên xem một thiết kế con lăn duy nhất là áp dụng cho mọi trường hợp.
Vì sao phải cuộn bánh xốp khi còn nóng?
Tấm bánh đã nướng còn nóng có thể uốn quanh bộ phận tạo hình. Sau đó, quá trình làm nguội đưa bánh về trạng thái giòn, dễ gãy đặc trưng của bánh xốp cuộn. Vì khoảng thời gian tạo hình sử dụng được phụ thuộc vào sản phẩm và máy, phần giải thích này không đưa ra nhiệt độ hay số giây áp dụng chung cho mọi trường hợp.
Máy làm bánh trứng cuộn bằng bánh xốp nướng khác gì máy làm chả giò?
Máy làm bánh xốp nướng biến hỗn hợp bột lỏng thành một tấm bánh mỏng được gia nhiệt rồi cuộn khi còn nóng. Hệ thống làm chả giò có nhân xử lý bột vỏ hoặc vỏ bánh làm sẵn cùng với nhân, sau đó gấp hoặc đóng sản phẩm để nấu ở công đoạn sau. Nguyên liệu ban đầu, trình tự gia nhiệt và cơ cấu tạo hình của hai hệ thống khác nhau.
Mọi máy làm bánh trứng cuộn tự động có dùng cùng một chu trình không?
Không. Các máy làm bánh trứng cuộn tự động có thể cùng thực hiện sáu chức năng vật liệu nhưng sử dụng mốc thời gian, thiết bị tách bánh, đường chuyển sản phẩm, phần cứng tạo hình, bộ điều khiển và tấm chắn khác nhau. Trống quay có thể kết hợp các thao tác liên tục; tấm nướng theo vị trí có thể thực hiện chúng tại các vị trí riêng biệt. Chu trình là bản đồ chức năng, không phải bố trí áp dụng cho mọi máy.
Hãy xác định rõ phạm vi nội dung hướng dẫn này: Bài viết giải thích cơ chế hoạt động. Tham khảo hướng dẫn bảo trì máy làm bánh trứng cuộn để tìm hiểu về bảo trì, và xem trang cấu hình để biết các mẫu máy, năng suất, quy cách kỹ thuật hoặc gửi yêu cầu. Tìm hiểu thêm về đội ngũ tại trang giới thiệu về UDTECH.
Tài liệu tham khảo và nguồn
- CN119073336A — Máy làm bánh xốp cuộn hoàn toàn tự động (đơn đăng ký sáng chế Trung Quốc đã công bố; tài liệu liên kết ghi Guangzhou Yitong là bên nộp đơn; không đưa ra khẳng định về việc được cấp bằng hoặc quyền hiện hành).
- EP2105051B1 — Hệ thống và phương pháp rót bột linh hoạt (Nestec; một thiết kế rót bột khi khuôn đến vị trí).
- US6254916B1 — Phương pháp và thiết bị sản xuất bánh xốp cuộn ăn được (Haas Franz Waffelmaschinen Industrie GmbH; trống liên tục, tách bánh, cuộn và cắt).
- Butt và cộng sự — Kết cấu và đáp ứng cơ học của sản phẩm bánh kẹo nướng và ép đùn (nghiên cứu do Nestlé hỗ trợ, sử dụng mẫu được làm trong lò một tấm của Haas; bằng chứng được bình duyệt về các rãnh trên tấm nướng và cấu trúc vật liệu).
- Mayo Bayón và cộng sự — Thiết bị giám sát dữ liệu nhiệt độ cao không dây, di động cho lò đường hầm (bối cảnh bình duyệt về giám sát lò băng tải và các biến số nướng nói chung).
- OSHA 29 CFR 1910.212 — Yêu cầu chung đối với mọi máy móc (tài liệu tham chiếu của Hoa Kỳ về che chắn máy).
- OSHA 29 CFR 1910.147 — Kiểm soát năng lượng nguy hiểm (tài liệu tham chiếu của Hoa Kỳ về bảo dưỡng và sửa chữa).
- NIST — Chương trình lập kế hoạch và điều khiển vận hành sản xuất thông minh (bối cảnh chung về điều khiển, tối ưu hóa và chẩn đoán).
- NIST — Lộ trình năm 2026 về trí tuệ nhân tạo và học máy cho sản xuất thông minh (bối cảnh sản xuất hiện nay).
- China Ministry of Industry and Information Technology — Kế hoạch chuyển đổi số ngành thực phẩm năm 2025 (chỉ mang tính bối cảnh chính sách).
Các sáng chế mô tả những thiết kế cụ thể và không chứng minh thực hành phổ quát, hiệu suất thương mại hoặc sự phù hợp của sản phẩm. Nghiên cứu chung và nguồn chính phủ chỉ được áp dụng trong phạm vi nêu cạnh từng khẳng định. Cấu hình máy và các yêu cầu an toàn áp dụng phải được xác nhận cho thiết bị và địa điểm thực tế.