ติดต่อบริษัท UDTECH

การวางแผนโครงการเครื่องจักรผลิตอาหารระดับอุตสาหกรรม
สายการผลิตซาจิม่าและขนมขบเคี้ยวชนิดพิเศษ
สายการผลิตซาจิม่าและขนมขบเคี้ยวชนิดพิเศษระดับอุตสาหกรรม
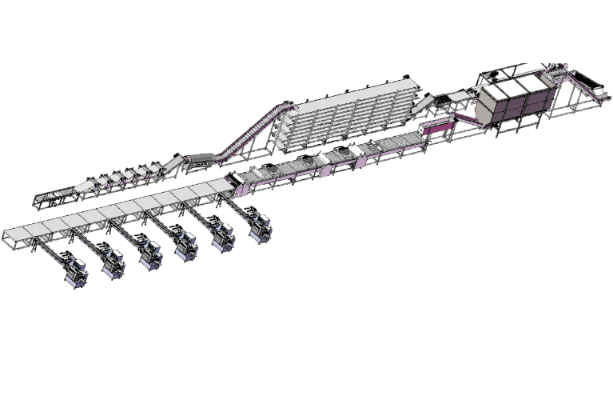
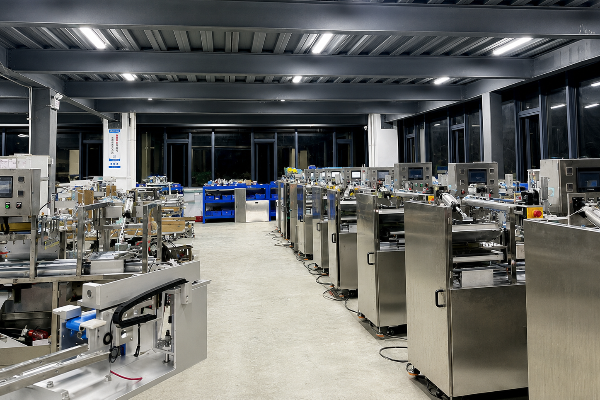
สายการผลิตซาจิม่าและขนมขบเคี้ยวชนิดพิเศษเป็นหมวดเครื่องจักรผลิตอาหารระดับอุตสาหกรรมสำหรับพิจารณาแนวทางผลิตภัณฑ์ก่อนกำหนดรูปแบบเครื่องจักร. หมวดนี้รวบรวมรูปแบบผลิตภัณฑ์ เป้าหมายกำลังการผลิต พื้นที่ที่มี ระบบสาธารณูปโภค จุดเชื่อมต่อกับกระบวนการก่อนหน้าและกระบวนการถัดไป ขั้นตอนการผลิต และหลักฐานการตรวจรับที่โครงการอุตสาหกรรมต้องใช้.
การกำหนดผลิตภัณฑ์
กลุ่มสูตรการผลิต รูปร่างและขนาด เนื้อสัมผัส ส่วนผสมเพิ่มเติม วัตถุดิบ และผลิตภัณฑ์สำเร็จรูปที่ยอมรับได้.
รูปแบบสายการผลิต
ลำดับกระบวนการ ระบบอัตโนมัติ เครื่องจักรขึ้นรูป ขั้นตอนใช้ความร้อน สายพานลำเลียง และขอบเขตงานบรรจุ.
เกณฑ์การตรวจรับ
จุดวัด เกณฑ์ผลิตภัณฑ์ที่ผ่านคุณภาพ ช่วงเวลาทดสอบ หลักฐาน และฝ่ายที่รับผิดชอบ.
ขอบเขตการกำหนดรูปแบบสายการผลิต
เราแยกแนวทางผลิตซาจิม่าที่ได้รับการยืนยันแล้วออกจากโครงการขนมขบเคี้ยวชนิดพิเศษที่ต้องประเมินแนวทางทางวิศวกรรม. “ขนมขบเคี้ยวชนิดพิเศษ” เป็นขอบเขตสำหรับคัดกรอง: กระบวนการทอด อบ เอ็กซ์ทรูด ทำให้พอง ปรุงรส และกระบวนการผสมผสาน ใช้แทนกันไม่ได้.
01
แนวทางที่ยืนยันแล้ว
แนวทางโครงการซาจิม่า
ดูข้อมูลผลิตภัณฑ์เฉพาะสำหรับแนวทางเครื่องจักรผลิตซาจิม่าที่ระบุไว้.
02
แนวทางที่ต้องคัดกรอง
การประเมินขนมขบเคี้ยวชนิดพิเศษ
เราประเมินโครงสร้างผลิตภัณฑ์และกระบวนการผลิตก่อนเสนอโมดูลเครื่องจักร.
03
ข้อมูลผลิตภัณฑ์ที่ต้องใช้
สูตรการผลิตและผลิตภัณฑ์เป้าหมาย
ข้อมูลสรุปโครงการควรระบุวัตถุดิบ ผลิตภัณฑ์สำเร็จรูป คุณลักษณะด้านคุณภาพ อันตราย และข้อกำหนดการทำความสะอาด.
04
ข้อมูลจุดเชื่อมต่อที่ต้องใช้
ระบบสาธารณูปโภคและการบรรจุ
เรากำหนดขอบเขตระบบไฟฟ้า เชื้อเพลิง ลม ระบบระบายอากาศ พื้นที่ สายพานลำเลียง และเครื่องจักรบรรจุ.
05
ข้อมูลกำลังการผลิตที่ต้องใช้
กำลังการผลิตสินค้าที่ผ่านเกณฑ์คุณภาพ
เรากำหนดจุดวัด สภาพผลิตภัณฑ์ ระยะเวลาทดสอบ เกณฑ์คัดทิ้ง และบันทึกข้อมูลก่อนเปรียบเทียบกำลังการผลิต.
06
ข้อมูลหลักฐานที่ต้องใช้
บันทึกที่โรงงานผู้ผลิตและสถานที่ติดตั้ง
เราแยกหลักฐานจากโรงงานผู้ผลิตเครื่องจักรออกจากการตรวจรับ ณ สถานที่ติดตั้ง และการปิดประเด็นค้าง.
เลือกแนวทางโครงการก่อนเลือกเครื่องจักร
ชื่อผลิตภัณฑ์เพียงอย่างเดียวไม่พอสำหรับเลือกสายการผลิตขนมขบเคี้ยวชนิดพิเศษ. ความเสี่ยงคือเลือกแนวทางผลิตผิดประเภท เราจึงประเมินรูปแบบผลิตภัณฑ์ สภาพวัตถุดิบ วิธีขึ้นรูป กระบวนการใช้ความร้อน ขั้นตอนการยึดเกาะหรือปรุงรส ความจำเป็นในการทำให้เย็น และขอบเขตของการแปรรูปอาหารขั้นสุดท้ายกับการบรรจุ.
การประเมินสายการผลิตซาจิม่า
แนวทางในหน้าผลิตภัณฑ์ย่อยแสดงลำดับที่ระบุไว้ ตั้งแต่การจัดการแป้งโดและการขึ้นรูป ไปจนถึงการพักแป้งให้ขึ้นฟู การทอด การเตรียมและผสมน้ำตาล การจัดรูปทรง และการตัด. ข้อมูลจำเพาะของรุ่นเครื่องและรายละเอียดสำหรับการซื้อขายอยู่ในหน้าผลิตภัณฑ์ย่อยนั้น.
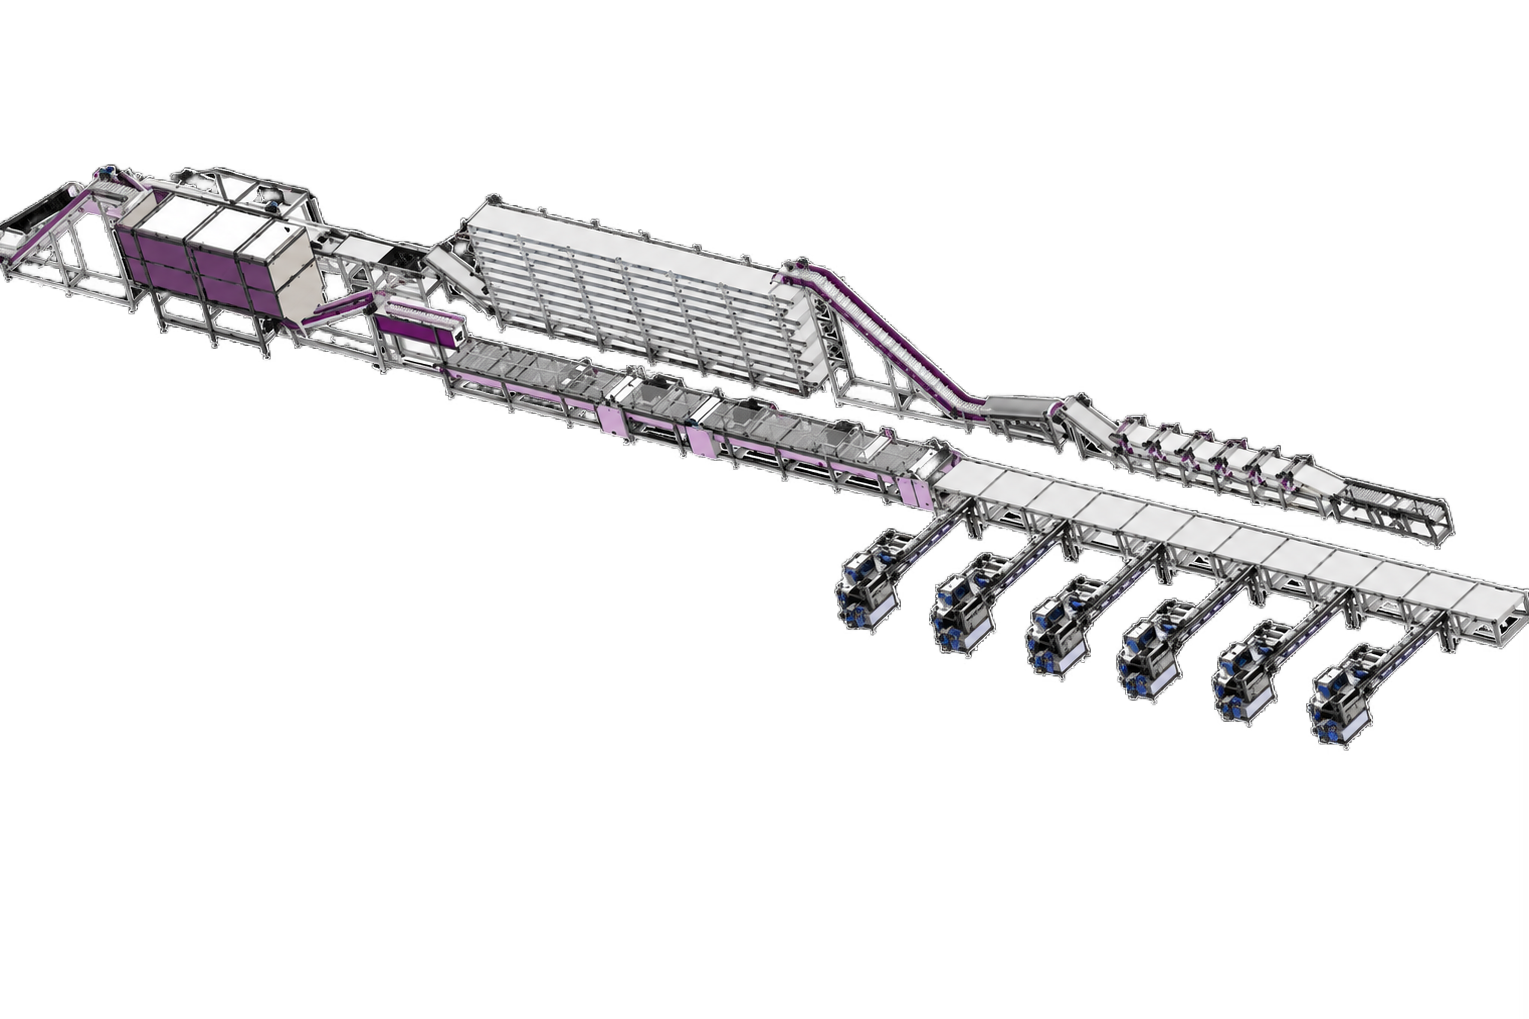
สายการผลิตซาจิม่า
เปิดหน้าผลิตภัณฑ์เฉพาะเมื่อโครงการของคุณใช้แนวทางผลิตซาจิม่าที่ระบุไว้และต้องการข้อมูลระดับรุ่นเครื่อง. หน้าหมวดนี้อยู่ถัดจากการวางแผนสายการผลิตขนมขบเคี้ยวในภาพรวม และส่งต่อการตัดสินใจเฉพาะรุ่นเครื่องซาจิม่าไปยังหน้าผลิตภัณฑ์ย่อยนั้น.
ดูสายการผลิตซาจิม่าจับคู่วัตถุดิบกับโครงสร้างผลิตภัณฑ์
สูตรการผลิตเป้าหมายแต่ละสูตรอาจให้พฤติกรรมของแป้งโดหรือคุณลักษณะของผลิตภัณฑ์สำเร็จรูปที่ใช้ควบคุมคุณภาพต่างกัน. ตัวอย่างเช่น งานศึกษาซาจิม่าที่จัดทำดัชนีใน PubMed รายงานว่าการเปลี่ยนชนิดแป้งส่งผลต่อพฤติกรรมของแป้งโด ความแข็งของเปลือก สี ปริมาตรจำเพาะ และปริมาณน้ำมัน จึงควรกำหนดสูตรการผลิตและคุณภาพเป้าหมายให้ชัดเจนก่อนกำหนดรูปแบบสายการผลิต.
เชื่อมโยงเป้าหมายผลิตภัณฑ์กับขั้นตอนการผลิต
ควรกำหนดกระบวนการผลิตตามผลิตภัณฑ์แต่ละชนิด แทนการคัดลอกจากรายการเครื่องจักรแปรรูปขนมขบเคี้ยวทั่วไป. สำหรับผู้ซื้อระดับอุตสาหกรรม ทางเลือกคือแนวทางแบบแยกโมดูลที่สอดคล้องกับผลิตภัณฑ์ เทียบกับสายการผลิตที่ดูครบถ้วนเพียงในรายการเครื่องจักรทั่วไป เราจึงเชื่อมโยงแต่ละขั้นตอนกับข้อมูลนำเข้า การตัดสินใจ หลักฐาน และขอบเขตงาน.
หมายเหตุการควบคุมแนวทางผลิต
การเอ็กซ์ทรูดเป็นแนวทางการแปรรูปอาหารอีกประเภทหนึ่ง
NC State Extension อธิบายว่าเครื่องเอ็กซ์ทรูดเป็นส่วนหนึ่งของกระบวนการใช้ความร้อนร่วมกับแรงกลและการขึ้นรูปผ่านแม่พิมพ์ โดยรวมขั้นตอนอย่างการลำเลียง การผสม การเฉือน การทำให้สุก การสร้างเนื้อสัมผัส และการขึ้นรูป. ในการคัดกรองโครงการนี้ การเอ็กซ์ทรูดจัดเป็นแนวทางแยกต่างหาก ไม่ได้นำไปแทรกในสายการผลิตซาจิม่าที่ระบุไว้.
การเตรียมและการขึ้นรูป
การปรับสภาพวัตถุดิบ การผสม การถ่ายโอนแป้งโดหรือวัตถุดิบป้อน เครื่องจักรขึ้นรูป รูปร่างและขนาด และชิ้นส่วนสำหรับเปลี่ยนรุ่นการผลิต.
→
แนวทางใช้ความร้อนและปรุงรส
การพักแป้งให้ขึ้นฟู การทอด การอบ การเอ็กซ์ทรูด การทำให้พอง การทำให้ยึดเกาะ การเคลือบ การใส่เครื่องปรุง หรือการปรุงรส เฉพาะเมื่อแนวทางผลิตที่เลือกต้องใช้.
→
การผลิตขั้นสุดท้ายและการถ่ายโอน
การทำให้เย็น การตัด การพักสะสมผลิตภัณฑ์ การลำเลียงด้วยสายพาน การตรวจสอบ และจุดเชื่อมต่อกับระบบบรรจุ.
วางแผนระบบสาธารณูปโภค พื้นที่ และจุดเชื่อมต่อสายการผลิต
แรงดันระบบสาธารณูปโภค การเข้าถึงเพื่อซ่อมบำรุง ระบบระบายอากาศ และพื้นที่สำหรับการสุขาภิบาล อาจส่งผลต่อการใช้งานหลังติดตั้ง แม้เครื่องจักรจะวางลงในพื้นที่ได้. เราประเมินแต่ละจุดเชื่อมต่อว่าเป็นสิ่งที่จัดเตรียมแล้ว ต้องยืนยัน หรืออยู่ในความรับผิดชอบของอีกฝ่าย ก่อนถือว่ากำหนดรูปแบบสายการผลิตครบถ้วน. สำหรับการวางแผนในสหรัฐอเมริกา 21 CFR Part 117 กำหนดให้สภาพโรงงานและความสะดวกในการทำความสะอาดเครื่องจักรเป็นข้อมูลที่เกี่ยวข้องกับการประเมินสถานที่ผลิตและการสุขาภิบาล.
SPEC.01 // ตารางข้อมูล
จุดเชื่อมต่อ
ข้อมูลโครงการ
สถานะที่ต้องบันทึก
ฝ่ายที่รับผิดชอบ
01 แหล่งจ่ายไฟและระบบควบคุม
แรงดันไฟฟ้า ความถี่ ระบบจ่ายไฟ การตัดแยกไฟฟ้า และขอบเขตระบบควบคุมที่มี
จัดเตรียมแล้ว / ต้องยืนยัน
หัวหน้าฝ่ายไฟฟ้าของผู้ซื้อ / ผู้จัดหา
02 ระบบเชื้อเพลิงหรือระบบจ่ายความร้อน
แหล่งจ่ายที่มี แรงดัน การระบายอากาศ และเงื่อนไขการระบายความร้อน
จัดเตรียมแล้ว / ต้องยืนยัน
หัวหน้าฝ่ายระบบสาธารณูปโภคของผู้ซื้อ
03 ลมอัด
แรงดัน อัตราการไหล การปรับคุณภาพลม และขอบเขตการสัมผัสผลิตภัณฑ์
จัดเตรียมแล้ว / ต้องยืนยัน
หัวหน้าฝ่ายระบบสาธารณูปโภคและความปลอดภัยอาหารของผู้ซื้อ
04 ระบบระบายอากาศ การระบายน้ำ และการทำความสะอาด
ระบบดูดระบาย จุดระบายน้ำ วิธีทำความสะอาด และความเข้ากันได้กับสารเคมี
จัดเตรียมแล้ว / ต้องยืนยัน
หัวหน้าฝ่ายอาคารสถานที่และการสุขาภิบาลของผู้ซื้อ
05 พื้นที่ที่มี
ผังพื้นตามมาตราส่วน เสา ประตู ทางเดิน ทางเข้าถึงเพื่อซ่อมบำรุง และการแบ่งเขตสุขลักษณะ
จัดเตรียมแล้ว / ต้องยืนยัน
หัวหน้าโครงการของผู้ซื้อ
06 จุดเชื่อมต่อกับกระบวนการก่อนหน้า
การเตรียมส่วนผสม การส่งแป้งโดหรือวัตถุดิบป้อน พื้นที่พักสะสม และสัญญาณประสานระหว่างระบบควบคุม
รวมในขอบเขต / ไม่รวมในขอบเขต / ยังไม่สรุป
ผู้รับผิดชอบชุดงานที่ระบุชื่อ
07 จุดเชื่อมต่อกับกระบวนการถัดไป
การทำให้เย็น การตรวจสอบ การพักสะสมผลิตภัณฑ์ เครื่องจักรบรรจุ และอัตราการส่งต่อเป้าหมาย
รวมในขอบเขต / ไม่รวมในขอบเขต / ยังไม่สรุป
ผู้รับผิดชอบชุดงานที่ระบุชื่อ
08 ทางเข้าถึงของผู้ควบคุมเครื่องและฝ่ายบำรุงรักษา
แผนกำลังคน การเข้าถึง การยกเคลื่อนย้าย เส้นทางนำชิ้นส่วนออก และพื้นที่ทำงานอย่างปลอดภัย
จัดเตรียมแล้ว / ต้องยืนยัน
หัวหน้าฝ่ายปฏิบัติการของผู้ซื้อ
เตรียมข้อมูลขอบเขตงาน ใบเสนอราคา และกำหนดการ
ราคาและกำหนดการโครงการขึ้นอยู่กับการกำหนดผลิตภัณฑ์ แนวทางผลิต ขอบเขตโมดูล ระบบอัตโนมัติ ระบบสาธารณูปโภค ผังการจัดวางเครื่องจักร จุดเชื่อมต่อการบรรจุ แผนหลักฐาน และประเด็นค้าง. ราคาเครื่องจักรในใบเสนอราคาที่ต่ำอาจไม่ใช่ต้นทุนโครงการที่ต่ำที่สุด หากงานเชื่อมต่อระบบหรือการตรวจยืนยันอยู่นอกขอบเขตใบเสนอราคา.
- รูปแบบผลิตภัณฑ์และกลุ่มสูตรการผลิต
- กำลังการผลิตเป้าหมายและเกณฑ์ผลิตภัณฑ์ที่ผ่านคุณภาพ
- คุณลักษณะด้านคุณภาพเป้าหมายและตัวอย่าง
- การเปลี่ยนงานผลิตและช่วงประเภทผลิตภัณฑ์
- โมดูลกระบวนการและระบบอัตโนมัติที่รวมในขอบเขต
- ขอบเขตกระบวนการก่อนหน้าและกระบวนการถัดไป
- ระบบสาธารณูปโภคที่มีและผังพื้น
- จุดส่งต่อไปยังการบรรจุและสัญญาณควบคุม
- เงื่อนไขการทดสอบการยอมรับที่โรงงาน (FAT)
- เงื่อนไขการตรวจรับ ณ สถานที่ติดตั้ง
- บันทึก ผู้อนุมัติ และผู้รับผิดชอบรายการงานค้าง
- ประเด็นค้างที่มีผลต่อใบเสนอราคา
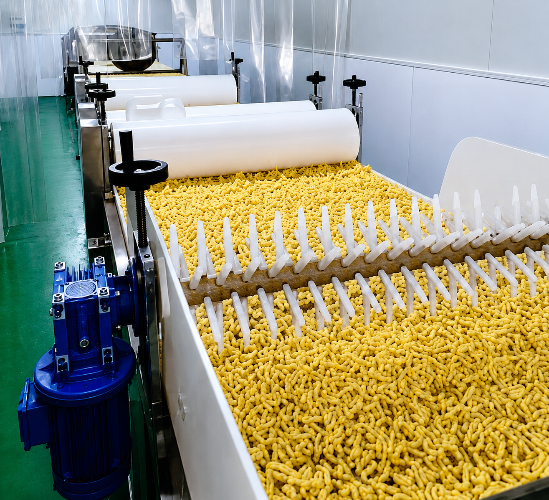
จัดทำตารางหลักฐานสำหรับกำหนดรูปแบบสายการผลิต
ความเสี่ยงคือหลักฐานไม่ครบ เพราะไม่อาจปิดเกณฑ์การตรวจรับได้หากไม่มีจุดวัด ผู้รับผิดชอบ และบันทึกที่ระบุชัดเจน. UDTECH จัดทำตารางหลักฐานการกำหนดรูปแบบสายการผลิตซาจิม่าและขนมขบเคี้ยวชนิดพิเศษ โดยเชื่อมโยงข้อกำหนดแต่ละข้อกับการตัดสินใจเลือกแนวทาง บันทึกที่ตรวจสอบได้ ฝ่ายที่รับผิดชอบ และประเด็นค้าง. ข้อมูลด้านความปลอดภัยอาหารของ FDA ที่เกี่ยวข้องเป็นข้อมูลที่ผู้ซื้อต้องรับผิดชอบในการจัดทำตาราง ไม่ใช่การรับรองเครื่องจักร.
SYS.CFG // US-FDA
บริบทการวางแผนสำหรับสหรัฐอเมริกา
ข้อมูลความปลอดภัยอาหารขึ้นอยู่กับสถานที่ผลิตแต่ละแห่ง
ข้อบังคับ FDA 21 CFR Part 117 ครอบคลุมความสะดวกในการทำความสะอาดเครื่องจักร การสัมผัสข้ามของสารก่อภูมิแพ้ การสุขาภิบาล การวิเคราะห์อันตราย การควบคุมเชิงป้องกัน การเฝ้าติดตาม และการตรวจยืนยันสำหรับสถานประกอบการผลิตอาหารที่อยู่ภายใต้ข้อบังคับ. ข้อมูลการเปลี่ยนงานผลิตระหว่างผลิตภัณฑ์ที่มีสารก่อภูมิแพ้ต่างกันและความสะดวกในการทำความสะอาดต้องมีผู้รับผิดชอบและหลักฐานโครงการที่ระบุชัดเจน ส่วนการปฏิบัติตามข้อกำหนดของสถานที่ผลิตต้องอาศัยแผนความปลอดภัยอาหารที่เกี่ยวข้องของผู้ซื้อ.
วิธีทำงานของเรา: กำหนดรูปแบบโครงการผ่านจุดตรวจทบทวนที่ชัดเจน
เราดำเนินโครงการผ่านจุดตรวจทบทวนที่มีเอกสารกำกับ เพื่อไม่ให้ข้อสมมติเกี่ยวกับผลิตภัณฑ์ ผู้รับผิดชอบจุดเชื่อมต่อ และหลักฐานการตรวจรับถูกมองข้าม. แต่ละจุดตรวจทบทวนสิ้นสุดด้วยผลลัพธ์ที่กำหนดไว้ และผู้รับผิดชอบประเด็นที่ยังไม่ได้ข้อสรุป.
01
ส่งข้อมูลผลิตภัณฑ์.
ผู้ซื้อส่งรูปแบบผลิตภัณฑ์ กลุ่มสูตรการผลิต กำลังการผลิตเป้าหมาย คุณภาพเป้าหมาย ตัวอย่าง พื้นที่ที่มี ระบบสาธารณูปโภค และระบบในกระบวนการก่อนหน้าหรือกระบวนการถัดไป.
02
ตรวจยืนยันขอบเขตแนวทางผลิต.
เราแยกแนวทางผลิตซาจิม่าที่ระบุชัดเจนออกจากแนวทางผลิตขนมขบเคี้ยวชนิดพิเศษอื่น ซึ่งต้องประเมินทางวิศวกรรมแยกต่างหาก.
03
เชื่อมโยงโมดูลและจุดเชื่อมต่อ.
เราเชื่อมโยงแต่ละขั้นตอนการผลิตกับขอบเขตระบบอัตโนมัติ สายพานลำเลียง ระบบสาธารณูปโภค การสุขาภิบาล และการบรรจุ.
04
กำหนดกำลังการผลิตและหลักฐาน.
จุดตรวจทบทวนนี้ระบุจุดวัด สภาพผลิตภัณฑ์ ช่วงเวลาทดสอบ เงื่อนไขผลิตภัณฑ์ที่ผ่านเกณฑ์ บันทึก และผู้อนุมัติ.
05
ตรวจสอบข้อเสนอรูปแบบสายการผลิต.
ผู้ซื้อและผู้จัดหาตรวจทานโมดูลที่รวมในขอบเขต สิ่งที่ไม่รวม การมอบหมายผู้รับผิดชอบ และข้อมูลด้านเทคนิคหรือความปลอดภัยอาหารที่ยังไม่สรุป.
06
ตรวจยืนยันการปิดประเด็นค้าง.
จุดเชื่อมต่อที่ยังไม่สรุปแต่ละจุดต้องมีผู้รับผิดชอบ หลักฐานที่ต้องใช้ และจุดอนุมัติ ก่อนเปลี่ยนข้อมูลฐานของโครงการ.
ผลลัพธ์ด้านหลักฐานการตรวจรับ
หลักฐานการทดสอบการยอมรับที่โรงงาน (FAT)
ใช้สูตรการผลิตที่ตกลงกัน เกณฑ์กำลังการผลิต สภาพระบบสาธารณูปโภค บันทึกการเดินเครื่อง ข้อสังเกต ปริมาณที่ผ่านและไม่ผ่านเกณฑ์ และรายการงานค้างพร้อมชื่อผู้รับผิดชอบ.
หลักฐานการตรวจรับ ณ สถานที่ติดตั้ง
ตรวจสอบระบบสาธารณูปโภค จุดเชื่อมต่อที่ติดตั้งแล้ว สมรรถนะสายการผลิตภายใต้เงื่อนไขของผู้ซื้อ ความพร้อมของผู้ควบคุมเครื่อง และรายการงานค้างที่ปิดแล้ว ณ สถานที่ของผู้ซื้ออีกครั้ง.
โครงการที่ต้องใช้แนวทางผลิตต่างออกไป
หน้าหมวดสินค้าไม่ควรบังคับให้ผลิตภัณฑ์ทุกชนิดอยู่ในกลุ่มเครื่องจักรที่มีอยู่และใกล้เคียงที่สุด. เมื่อส่วนประกอบผลิตภัณฑ์หรือขอบเขตกระบวนการเปลี่ยนไป ขั้นตอนถัดไปที่เหมาะสมกว่าคือประเมินแนวทางผลิตแยกต่างหาก แทนการขยายรูปแบบสายการผลิตซาจิม่าโดยไม่มีข้อมูลรองรับ. NC State Extension อธิบายว่าการเอ็กซ์ทรูดเป็นแนวทางที่ใช้ความร้อนร่วมกับแรงกลและการขึ้นรูปผ่านแม่พิมพ์ ซึ่งแยกต่างหากจากแนวทางอื่น.
01
ผลิตภัณฑ์ที่ผ่านการเอ็กซ์ทรูดหรือทำให้พองผ่านแม่พิมพ์
เหตุผลที่ยังสรุปว่าใช้แนวทางผลิตซาจิม่าไม่ได้
การทำให้วัตถุดิบมีสภาพพลาสติก การแปรรูปด้วยสกรู การขึ้นรูปผ่านแม่พิมพ์ และการปรับสภาพในกระบวนการถัดไป เป็นกระบวนการคนละแนวทาง.
การตัดสินใจขั้นถัดไป
ประเมินกระบวนการและขอบเขตเครื่องจักรสำหรับการเอ็กซ์ทรูดโดยเฉพาะ.
02
ผลิตภัณฑ์ที่อบหรือทำให้พองด้วยลมร้อน
เหตุผลที่ยังสรุปว่าใช้แนวทางผลิตซาจิม่าไม่ได้
การถ่ายเทความร้อน การกำจัดความชื้น ระยะเวลาในกระบวนการ และการรองรับผลิตภัณฑ์ แตกต่างจากแนวทางทอดและยึดเกาะด้วยน้ำเชื่อม.
การตัดสินใจขั้นถัดไป
กำหนดแนวทางอบหรือทำให้พองจากเป้าหมายผลิตภัณฑ์.
03
อัตราการบรรจุต่ำกว่ากำลังการผลิตของกระบวนการก่อนหน้า
เหตุผลที่ยังสรุปว่าใช้แนวทางผลิตซาจิม่าไม่ได้
การพักสะสมและการส่งต่อผลิตภัณฑ์ที่ไม่สมดุลอาจจำกัดปริมาณผลิตภัณฑ์บรรจุที่ผ่านเกณฑ์.
การตัดสินใจขั้นถัดไป
ปรับสมดุลสายการผลิตและบรรจุทั้งระบบก่อนเปรียบเทียบกำลังการผลิต.
04
ยังไม่กำหนดสูตรการผลิตหรือคุณภาพเป้าหมาย
เหตุผลที่ยังสรุปว่าใช้แนวทางผลิตซาจิม่าไม่ได้
ไม่สามารถเปรียบเทียบการทดลองผลิตได้เมื่อสูตรส่วนผสมและเกณฑ์ผลิตภัณฑ์ที่ผ่านคุณภาพเปลี่ยนพร้อมกัน.
การตัดสินใจขั้นถัดไป
กำหนดเงื่อนไขการทดลองผลิตและวิธีตรวจรับให้ชัดเจนก่อน.
เครื่องมือสำหรับสายการผลิตซาจิม่าและขนมขบเคี้ยวชนิดพิเศษ
[ 01 ]
เครื่องมือคัดกรองแนวทางผลิตขนมขบเคี้ยว
แสดงภาพแนวทางผลิตที่เหมาะสมที่สุดสำหรับการผลิตซาจิม่าของคุณ. ประเมินประสิทธิภาพผังการจัดวางเครื่องจักรและการไหลของวัตถุดิบ.
เปิดเครื่องมือ
[ 02 ]
การกำหนดผลผลิตที่ผ่านเกณฑ์
คำนวณและกำหนดผลผลิตจริงจากข้อมูลนำเข้า. วางแผนกำลังการผลิตได้อย่างแม่นยำ.
เปิดเครื่องมือ
[ 03 ]
รายการตรวจความพร้อมก่อนขอใบเสนอราคา
ตรวจสอบข้อกำหนดทางเทคนิคและการค้าก่อนขอใบเสนอราคา. ช่วยให้ประเมินโครงการได้คล่องตัวขึ้น.
เปิดเครื่องมือ
01
แนวทางผลิตซาจิม่าต่างจากแนวทางเอ็กซ์ทรูดอย่างไร?
แนวทางในหน้าผลิตภัณฑ์ซาจิม่าย่อยที่ระบุไว้ประกอบด้วยการจัดการแป้งโด การขึ้นรูป การพักแป้งให้ขึ้นฟู การทอด การเตรียมและผสมน้ำตาล การจัดรูปทรง และการตัด. การเอ็กซ์ทรูดใช้การแปรรูปด้วยความร้อนและแรงกลจากสกรูร่วมกับการขึ้นรูปผ่านแม่พิมพ์ จึงต้องประเมินผลิตภัณฑ์และเครื่องจักรแยกต่างหาก.
02
ควรส่งข้อมูลผลิตภัณฑ์ใดก่อน?
ส่งตัวอย่างที่เป็นตัวแทนของผลิตภัณฑ์ พร้อมรูปแบบผลิตภัณฑ์ กลุ่มสูตรการผลิต วัตถุดิบ ส่วนผสมเพิ่มเติม รูปร่างและขนาดเป้าหมาย คุณลักษณะด้านคุณภาพ และกำลังการผลิตที่ต้องการ. เพิ่มข้อกำหนดด้านสารก่อภูมิแพ้ การทำความสะอาด และวัสดุที่สัมผัสอาหารจากทีมความปลอดภัยอาหารของผู้ซื้อ. ระบุว่าข้อมูลใดยืนยันแล้วและข้อมูลใดยังไม่สรุป เพื่อไม่ให้การคัดกรองแนวทางผลิตนำข้อสมมติมาใช้เป็นข้อเท็จจริงของโครงการ.
03
เหตุใดจุดวัดจึงสำคัญต่อกำลังการผลิต?
อัตราการป้อนวัตถุดิบกับผลผลิตบรรจุที่ผ่านเกณฑ์ใช้เกณฑ์คนละแบบ. ระบุจุดวัด สภาพผลิตภัณฑ์ ช่วงเวลาทดสอบ เกณฑ์คัดทิ้ง และขอบเขตการบรรจุก่อนเปรียบเทียบผู้จัดหา.
04
ควรกำหนดผลผลิตที่ผ่านเกณฑ์อย่างไร?
บันทึกสูตรการผลิตฉบับแก้ไข สภาพผลิตภัณฑ์ คุณลักษณะที่ใช้ตรวจรับ ช่วงเวลาทดสอบ ปริมาณที่ผ่านและไม่ผ่านเกณฑ์ การหยุดตามแผน วัสดุช่วงเริ่มเดินเครื่อง เกณฑ์การนำกลับมาผลิตใหม่ บันทึกหลักฐาน และผู้อนุมัติ.
05
ควรระบุข้อมูลระบบสาธารณูปโภคและผังการจัดวางเครื่องจักรใดในคำขอ?
ระบุแหล่งจ่ายไฟ ระบบเชื้อเพลิงหรือระบบจ่ายความร้อน ลมอัด ระบบระบายอากาศ การระบายน้ำ เงื่อนไขการทำความสะอาด และผังพื้นตามมาตราส่วน. ทำเครื่องหมายเสา ประตู เขตสุขลักษณะ ทางเดินเพื่อซ่อมบำรุง เครื่องจักรในกระบวนการก่อนหน้า จุดส่งต่อไปยังการบรรจุ และทางเข้าถึงเพื่อบำรุงรักษา. หากยังไม่ทราบค่าใด ให้ระบุเป็นประเด็นค้าง แทนการคัดลอกค่าเริ่มต้นของผู้จัดหา.
06
เชื่อมต่อเครื่องบรรจุที่มีอยู่เข้ากับสายการผลิตได้หรือไม่?
เครื่องบรรจุที่ใช้อยู่สามารถเข้าสู่ขั้นตอนทบทวนการตั้งค่าเครื่องจักรได้ หลังจากมีการบันทึกลักษณะทางกายภาพของส่วนป้อนเข้า สภาพผลิตภัณฑ์ อัตราการผลิตที่รักษาได้ต่อเนื่อง การพักสะสมผลิตภัณฑ์ การเชื่อมต่อสัญญาณระหว่างระบบควบคุม และการจัดการผลิตภัณฑ์ที่ถูกคัดทิ้ง. ความเข้ากันได้ยังไม่ถือว่าได้รับการยืนยัน จนกว่าผู้รับผิดชอบการตัดสินใจเกี่ยวกับเครื่องจักรทั้งสองฝ่ายจะตกลงเรื่องจุดเชื่อมต่อร่วมกัน.
07
ควรขอหลักฐานใดสำหรับการทดสอบการยอมรับที่โรงงาน (FAT)?
ขอสูตรการผลิตที่ตกลงกัน ระเบียบการทดสอบ จุดวัด บันทึกการเดินเครื่องตามช่วงเวลา สภาพระบบสาธารณูปโภค ปริมาณที่ผ่านและไม่ผ่านเกณฑ์ ข้อสังเกตและบันทึกด้านคุณภาพ ผู้อนุมัติ และผู้รับผิดชอบรายการงานค้าง. บันทึกเงื่อนไขที่ใช้จริง แทนการคัดลอกพิกัดข้อมูลนำเข้า. แยกหลักฐานที่โรงงานออกจากการตรวจรับ ณ สถานที่ติดตั้ง เพราะระบบสาธารณูปโภค จุดเชื่อมต่อ การปฏิบัติงานของผู้ควบคุมเครื่อง และขอบเขตกระบวนการถัดไปอาจเปลี่ยนหลังติดตั้ง.
08
หน้าเครื่องจักรนี้ยืนยันการปฏิบัติตามข้อกำหนดความปลอดภัยอาหารของสหรัฐอเมริกาหรือไม่?
ไม่. หน้าหมวดสินค้าใช้แทนการวิเคราะห์อันตราย แผนความปลอดภัยอาหาร แผนการสุขาภิบาล การเฝ้าติดตาม หรือการตรวจยืนยันที่จัดทำเฉพาะสถานที่ผลิตและผลิตภัณฑ์ไม่ได้. ใช้หัวข้อที่เกี่ยวข้องใน 21 CFR Part 117 เป็นข้อมูลโครงการ โดยผู้ซื้อมอบหมายแต่ละเรื่องให้ผู้รับผิดชอบด้านความปลอดภัยอาหาร คุณภาพ วิศวกรรม หรือการปฏิบัติการที่เกี่ยวข้อง.
09
ควรเปิดหน้าผลิตภัณฑ์สายการผลิตซาจิม่าเมื่อใด?
เปิดเมื่อยืนยันแล้วว่าใช้แนวทางผลิตซาจิม่าและต้องการข้อมูลระดับรุ่นเครื่อง.
10
ควรสรุปเรื่องใดก่อนขอใบเสนอราคา?
สรุปแนวทางผลิตภัณฑ์ เกณฑ์กำลังการผลิตเป้าหมาย ขอบเขตโมดูล ระบบสาธารณูปโภค ผังพื้น จุดเชื่อมต่อกับกระบวนการก่อนหน้าและกระบวนการถัดไป เกณฑ์คุณภาพ หลักฐานการตรวจรับ และผู้รับผิดชอบประเด็นค้างแต่ละเรื่อง. ข้อมูลเหล่านี้ช่วยให้เปรียบเทียบใบเสนอราคาของผู้จัดหาได้ดีขึ้นโดยไม่ต้องอาศัยราคาทั่วไป.