تواصل مع شركة UDTECH


تم التحديث في سبتمبر 2026
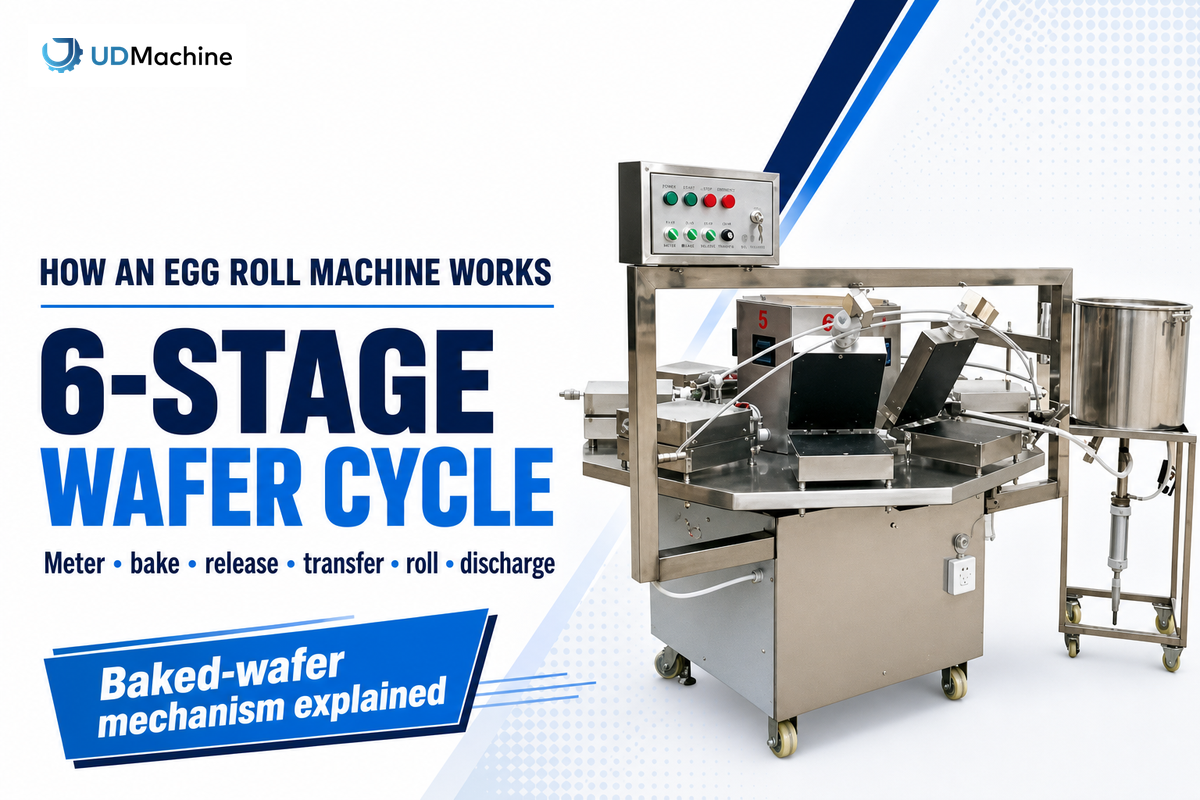
تُجاب عن عبارة «كيف تعمل آلة لفائف البيض» بتتبّع المادة عبر ست وظائف: القياس، والخَبز، والتحرير، والنقل، واللف، والتفريغ. وتتمثل المهمة الأولى في تحديد نوع الغذاء. يشرح هذا الدليل آلة صناعية تحوّل العجينة السائلة إلى ويفر رقيق مخبوز وتلفّه وهو لا يزال قابلاً للتشكيل. ولا يتناول لفائف الربيع المحشوّة والمقلية أو جهازاً منزلياً يطهو البيض الكامل.
تسمّي بعض قوائم المنتجات المعدات الصناعية نفسها آلة صنع لفائف البيض. وفي عملية إنتاج الأغذية هذه، تتحول العجينة القائمة على الدقيق إلى ويفر مقرمش أو هشّ عبر الخَبز والتشكيل الساخن.
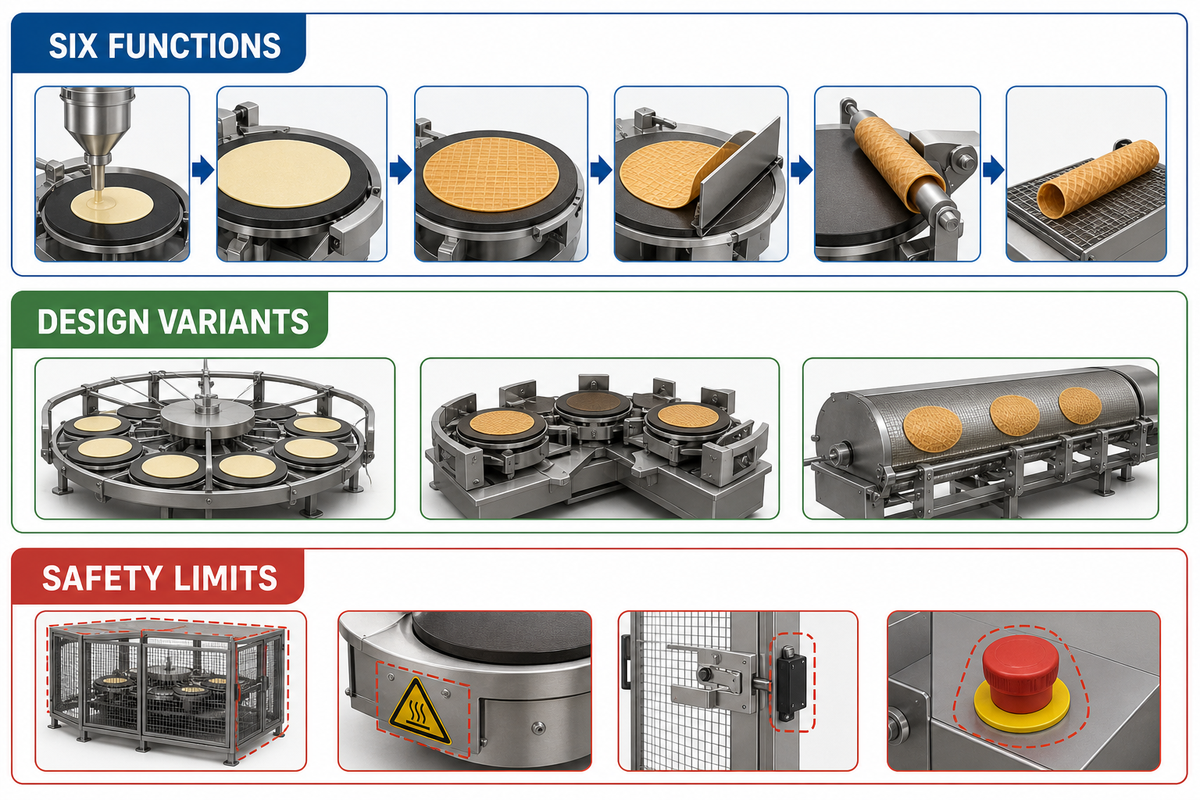
الإجابة المباشرة: تقوم آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية بجرعات العجينة السائلة على سطح متحرك مُسخَّن، ثم تخبز الطبقة الرقيقة، وتحرر حافتها، وتنقل الويفر الساخن، وتلفه حول عنصر التشكيل، وتُخرج اللفافة المشكلة. هذه 6 وظائف، وليست بالضرورة 6 محطات تشغيل منفصلة. وتنسق المحركات وأجهزة الاستشعار وأجهزة التحكم ووسائل الحماية دورة التشغيل.
حالة الإدخالعجينة سائلة قابلة للجريان
التغيير الأساسيسائل ← ورقة مخبوزة ← أنبوب
ست وظائفالقياس، والخَبز، والتحرير، والنقل، واللف، والتفريغ
حد مهمقد تؤدي المكونات وظيفة واحدة أو أكثر
هذا شرح لتسلسل توقيت الويفر المخبوز، وليس دليلاً للشراء. ولا ينشر طاقة إنتاجية أو مواصفات طرازات أو أسعاراً أو وصفات أو تعليمات صيانة أو خطوات استكشاف الأعطال أو إعدادات مراقبة الجودة. وللاطلاع على سياق عائلة المنتجات، راجع نظرة عامة على الأتمتة بالتغذية بالعجينة وبالغلاف.
ضمن خط إنتاج لفائف الويفر، قد تستخدم الشركة المصنّعة الفولاذ المقاوم للصدأ حول مناطق ملامسة الغذاء والفولاذ التقليدي في الإطار الداعم. وتهم اختيارات المواد هذه في البناء، بينما تظل كفاءة الدورة معتمدة على توصيل العجينة السائلة بانتظام، وضبط التلامس الحراري، والشكل الهندسي لكل قالب أو لوح خبز.
ما آلة لفائف البيض التي يغطيها هذا الشرح؟
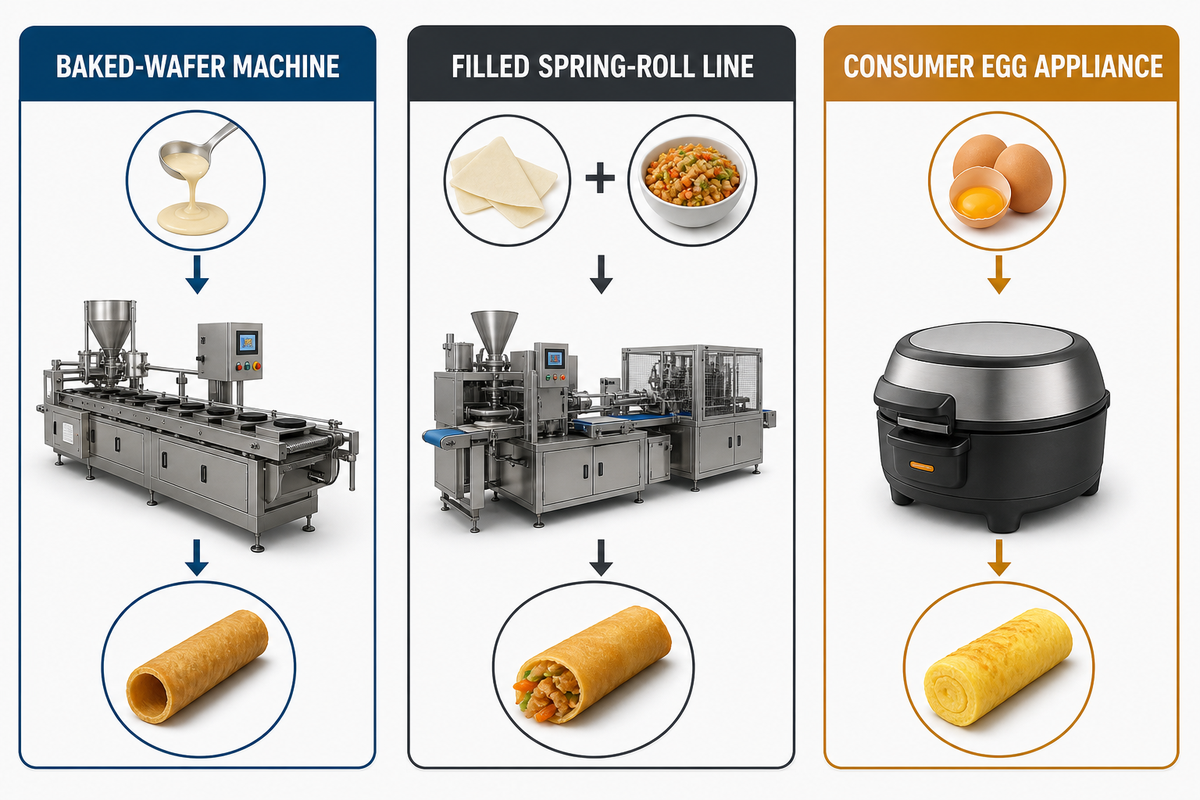
هنا تعني «لفائف البيض» ويفراً أنبوبياً مقرمشاً مصنوعاً من العجينة السائلة على سطح مسخّن. ويهم هذا التعريف لأن الكلمات الإنجليزية نفسها تقود في نتائج البحث إلى عدة عائلات آلات غير مترابطة. ويؤدي عدم تطابق عائلة المنتج إلى خطر عملي، لأن خط الغلاف والحشو لا يتبع مسار الويفر المسخّن المشروح هنا.
لماذا نحافظ على هذا النطاق الضيق؟ احتوت مجموعة النتائج المباشرة لدينا على 2 من صفحات الأدلة أو المقالات ضمن 7 نتائج عضوية، أي حصة معلوماتية قدرها 28.57%. وفي مجموعة نوايا البحث المكوّنة من 36 كلمة مفتاحية، صُنّف 25 مصطلحًا على أنه ذو نية معاملات، و3 مصطلحات على أنها ذات نية تجارية، لذلك اتجهت نسبة 77.78% منها بعيدًا عن إجابة تقتصر على الآلية. ولهذا تستبعد هذه المقالة الأسعار واختيار الطاقة الإنتاجية والصيانة ومقارنة الموردين من شرح المراحل الـ6.
| عائلة الآلة | مادة البدء | العملية المحدِّدة |
|---|---|---|
| آلة لفائف البيض من الويفر المخبوز | عجينة سائلة أو قابلة للجريان | خبز ورقة رقيقة ثم لفّها وهي ساخنة |
| خط لفائف الربيع المحشوّة | عجين الغلاف أو غلاف مُحضّر مع حشوة | فرد الورقة وحشوها وطيّها وإغلاقها قبل مرحلة طهي لاحقة |
| جهاز منزلي للبيض | بيضة كاملة أو خليط بيض | طهي جزء من البيض بدلاً من تشكيل أنبوب ويفر |
يظهر هذا التمييز في سجلات الآلات. يصف نص طلب براءة آلة لفائف الويفر CN119073336A طلاء العجينة السائلة والخَبز والتحرير بالكاشطة والتشكيل والقطع. أما معدات اللفائف المحشوّة فتتعامل مع غلاف وحشوة. ولذلك سنتابع أدناه مسار الويفر المخبوز فقط.
كيف تعمل آلة لفائف البيض؟ الإجابة ذات المراحل الست
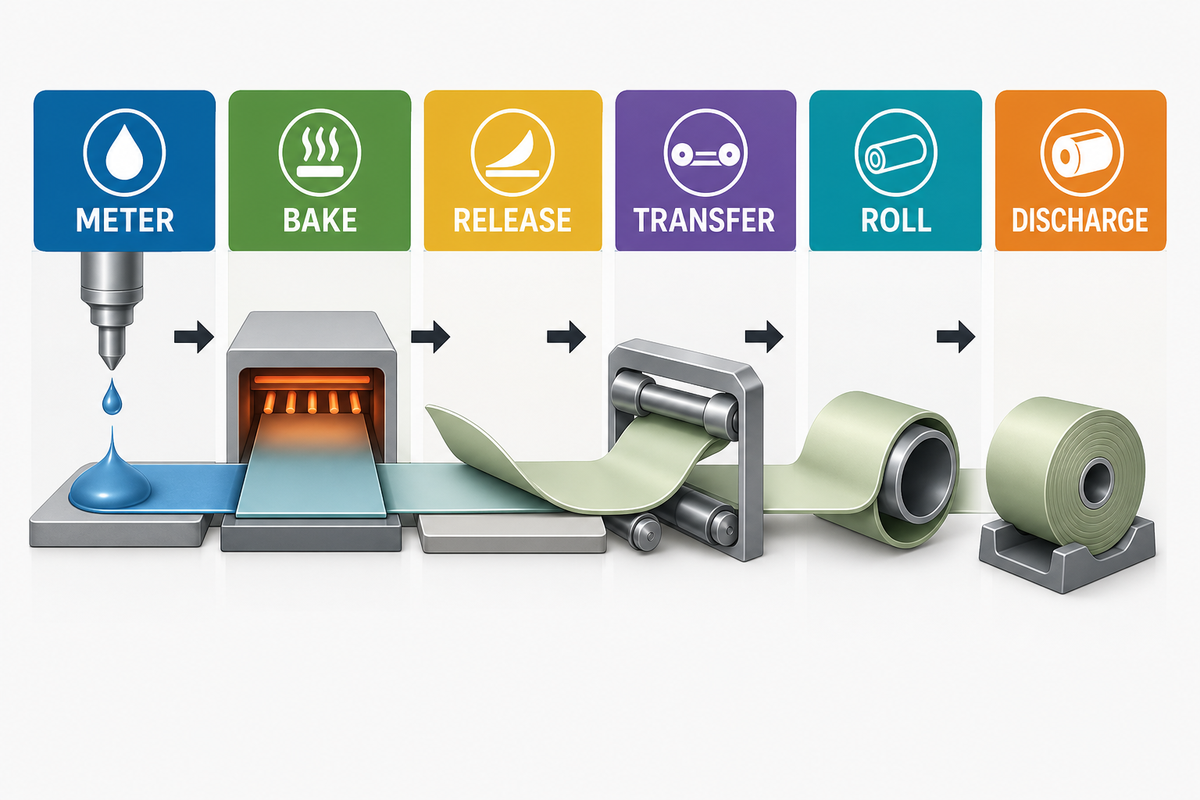
أوضح شرح يتابع المادة، لا أسماء مكونات المورد. تتحول العجينة السائلة إلى طبقة رقيقة مدعومة، ثم إلى ورقة مخبوزة، ثم إلى ويفر ساخن حر، وأخيراً إلى لفافة مشكلة. وتجعل التسميات الوظيفية الستة تحديد هذه التغييرات سهلاً.
الخطر الشائع هو احتساب عدد خاطئ من المحطات، لأن المعدات المشتركة قد تغيّر حالة المادة عبر حد وظيفي.
محدِّد المرحلة والآلية: حدّد المادة أولاً. فوجود السائل قبل السطح الساخن يشير إلى القياس. وتشير الطبقة المسطحة على ذلك السطح إلى الخَبز. وتحدد حافتها المرتفعة التحرير. وبعد تحررها، تشير الورقة المتحركة إلى النقل. ويمثل التفافها حول قالب التشكيل مرحلة اللف. أما مغادرتها لقالب التشكيل فتمثل التفريغ.
- القياس: إيصال كمية محددة زمنياً من العجينة السائلة إلى السطح المستقبِل.
- الخَبز: دعم الطبقة الرقيقة وتسخينها مدة تكفي لإنشاء ويفر متماسك.
- التحرير: فصل حافة الورقة أو الورقة كاملة عن سطح الخَبز.
- النقل: تحريك الويفر الساخن وتوجيهه نحو قالب التشكيل.
- اللف: لفّ الورقة المرنة حول قضيب أو مغزل أو أسطوانة أو مجموعة تشكيل.
- التفريغ: ترك اللفافة المشكلة تغادر قالب التشكيل وتدخل مسار الخروج.
للطرازات المهيأة والمواصفات التجارية أو طلب عرض سعر، استخدم موجز تهيئة الآلة التجارية من UDTECH. ويظل الشرح ذو المراحل الست أدناه محايداً تجاه المورد، باستثناء الحالات التي يوثق فيها مصدر مسمّى تصميماً محدداً.
لا تقرأ تلك القائمة على أنها رسم لست آليات معزولة. تفيد دراسة مدعومة من Nestlé، باستخدام ويفر مصنوع في فرن Haas ذي اللوح الواحد، بأن سطح اللوح المحفور يساعد على فرد العجينة السائلة عند إغلاق الألواح الساخنة، كما يساعد على الإزالة اللاحقة بتقليل الالتصاق. لذلك يمكن لميزة مادية واحدة أن تؤثر في القياس والتلامس الحراري والتحرير. وتذكّر الدراسة المتاحة بنظام الوصول المفتوح بأن المراحل الست خريطة وظيفية وليست عدداً عالمياً للمحطات.
المرحلة 1: كيف تقيس الآلة العجينة السائلة وتصُبّها؟
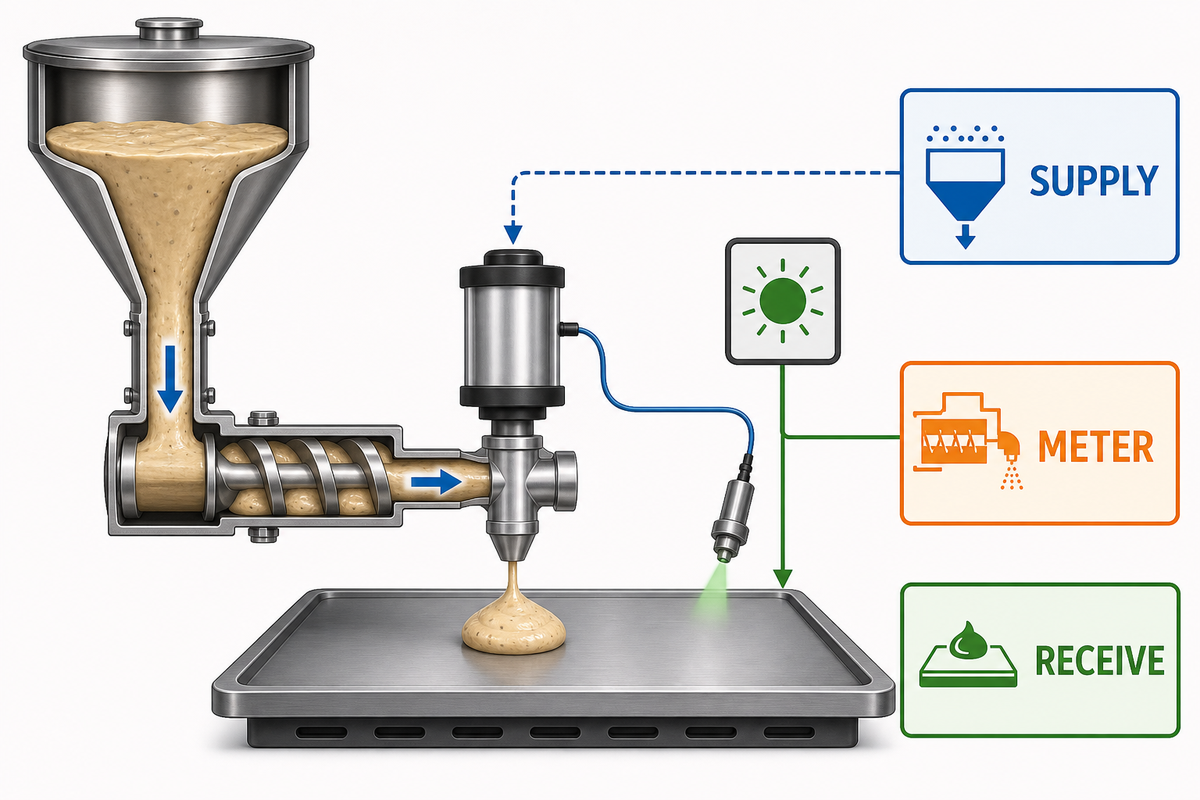
تحوّل الوظيفة الأولى إمداد العجينة السائلة إلى كمية صب تصل عندما يكون السطح المستقبِل جاهزاً. وبحسب التصميم، قد تُستخدم قادوس أو مضخة ضبط كمية أو صمام أو لوح طلاء أو ترتيب تغذية آخر. وتظل عبارة «التغذية الأوتوماتيكية» مجرد تسمية إلى أن يُحدَّد المُشغِّل والفعل المادي.
| الوظيفة | السؤال الذي تجيب عنه | مثال محتمل لعائلة تصميم |
|---|---|---|
| الإمداد | أين تُحفظ العجينة السائلة قبل الدورة؟ | قادوس أو وعاء تغذية |
| القياس | ما الذي ينشئ جزءاً أو تدفقاً مضبوطاً؟ | مضخة ضبط كمية أو جهاز طلاء |
| التشغيل/الإيقاف | ما الذي يفتح مسار التوصيل أو يغلقه؟ | صمام أو سحب عكسي أو مشغّل موقّت |
| الاستقبال | ما الذي يؤكد أن السطح الساخن في موضعه؟ | إشارة وصول القالب أو موضعه |
يقدم سجل الإيداع EP2105051B1 لشركة Nestec مثالاً ملموساً: تُنسّق التغذية مع وصول قالب الخَبز، وتناقش النماذج التنفيذية ضبط الكمية وإيقاف التدفق. وقد تقوم آلة أخرى بفرد العجينة السائلة على أسطوانة متحركة. والفكرة القابلة للنقل هي التوصيل الموقّت إلى سطح استقبال مُجهّز، وليست مضخة أو فوهة إلزامية بعينها.
ولا يلزم أن يشمل الصب كل عمليات الفرد. فعند إغلاق الألواح، يمكن لشكلها الهندسي أن يواصل توزيع العجينة السائلة. وهذا التداخل هو سبب تسمية هذا الدليل للوظائف بدلاً من افتراض أن لكل مرحلة حداً ميكانيكياً واضحاً.
المرحلة 2: كيف تحمل ألواح الخَبز العجينة السائلة وتسخّنها؟
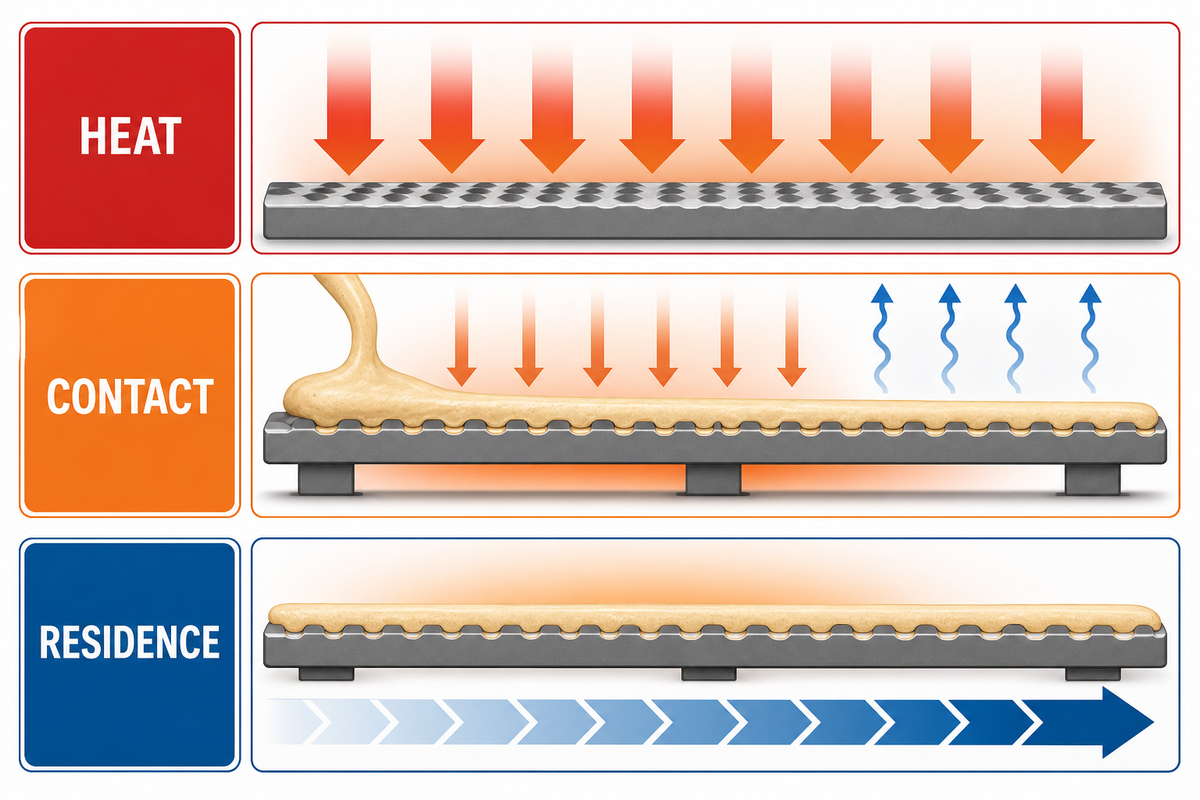
بمجرد وصول العجينة السائلة إلى سطح ساخن، يجب على الآلة دعم الطبقة الرقيقة بينما يحوّلها heat إلى ورقة قابلة للفصل. ويجب شرح الحركة والتسخين معاً لأن الحركة تحدد مدة بقاء المادة في مسار التسخين.
منظور الطاقة والحركة: يزوّد السخان الطاقة؛ وينشئ اللوح أو القالب أو العجلة أو الأسطوانة التلامس ويحمل العجينة السائلة؛ ويحدد المحرك المسار؛ بينما يحدد المسار مع السرعة أو توقيت الفهرسة فترة المكوث. وتغادر الرطوبة مع تطور البنية.
تتابع إحدى الدراسات المحكمة لفرن نفقي البسكويت على ناقل رفوف معدني، وتحدد درجة الحرارة والرطوبة وسرعة الهواء وانتقال الحرارة باعتبارها متغيرات خبز حرجة. وترتبط هذه الدراسة بالبسكويت لا بهذه الآلة تحديداً، لذا فهي تشرح مسار التسخين العام لا نقطة ضبط ويفر. راجع ورقة مراقبة الفرن المتاحة بنظام الوصول المفتوح.
لذلك تساعد السرعة في تحديد زمن الطهي الفعلي، بينما يساعد توزيع العجينة السائلة والتلامس الحراري على خبز الطبقة بالتساوي. وتشرح هذه العلاقة المتغيرات من دون تحديد وصفة أو نقطة ضبط عامة.
تغيّر بنية الآلة كيفية حدوث هذه الفترة. فقد تمر الألواح المتحركة عبر مسار مسخّن، وقد تتقدم المخططات المفهرسة وتتوقف بين المواضع، وقد يخبز التصميم المستمر شريطاً على أسطوانة دوّارة. ويوضح سجل Haas US6254916B1، مثلاً، عجينة ويفر سائلة تُخبز كشريط مستمر على سطح ساخن دوّار.
وقد تتجاوز خصائص اللوح حدود المراحل أيضاً. إذ يمكن لنقوش ألواح الخَبز (التخديدات) أن تؤثر في الفرد وشكل التلامس والالتصاق والفصل ضمن حدث الإغلاق والخَبز نفسه. ولمنظور أوسع للعملية الفيزيائية من دون ادعاءات شراء أو نمذجة، راجع دليل عملية الويفر المخبوز.
المرحلة 3: كيف يتحرر الويفر المخبوز من اللوح؟
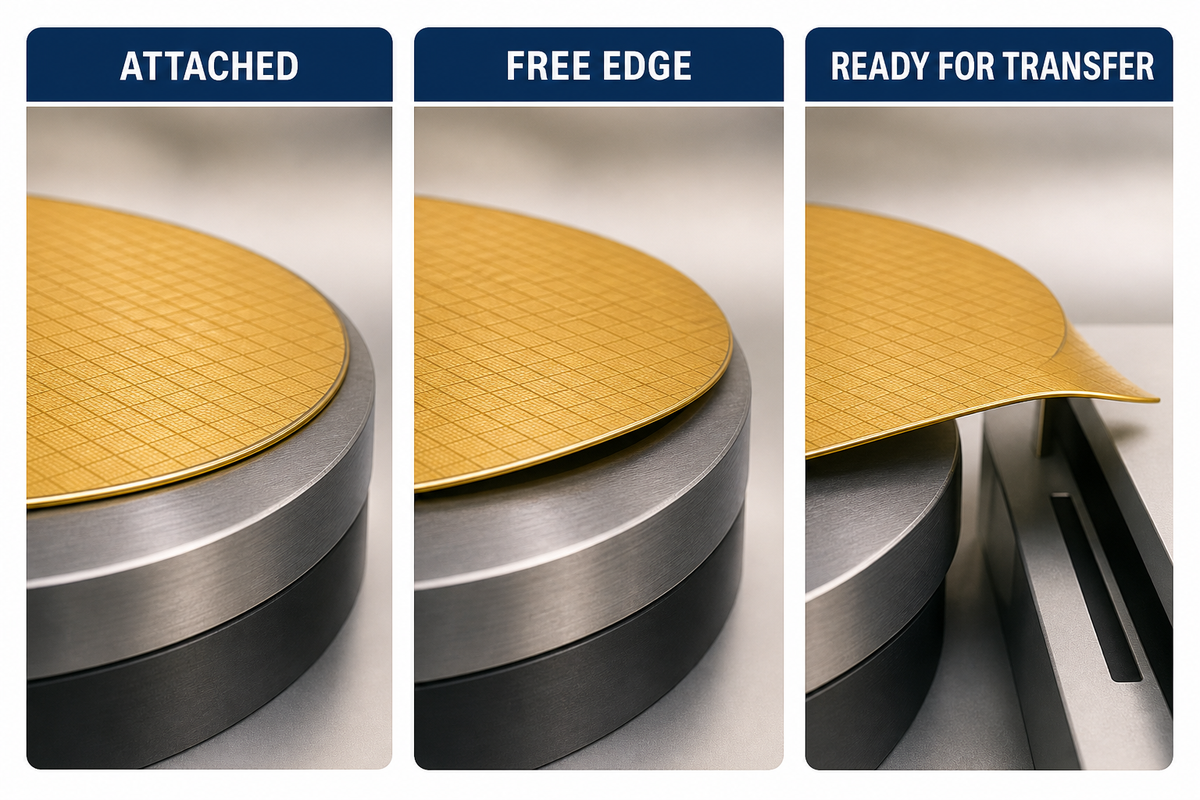
ينقل التحرير الورقة من حالة «مثبتة على سطح الخَبز» إلى حالة «حرة للنقل». وتتمثل الوظيفة المشتركة في الفصل، لكن المعدات المعنية تختلف. فقد ترفع الكاشطات حافة من عجلة الخَبز؛ وقد تقشر شفرات الإزالة شريطاً مستمراً من أسطوانة؛ وقد يقلل شكل اللوح الالتصاق قبل بدء أي من الفعلين.
ولا ينبغي التعامل مع تسمية «غير لاصق» باعتبارها آلية عامة. فقد يؤثر تشطيب السطح والطلاء وشكل اللوح وتركيبة المنتج وجهاز التحرير جميعاً في الفصل.
وقد يؤدي فشل التحرير إلى تأخير النقل، لأن الآلية التالية لا تستطيع العمل قبل توافر حافة أو ورقة حرة.
| ما يبقى ثابتاً | ما قد يتغير | حدود الأدلة |
|---|---|---|
| تتكوّن حافة حرة | كاشطة أو شفرة أو رفع أو فتح اللوح | سمِّ التصميم المذكور في المصدر |
| تغادر الورقة السطح الساخن | تقشير مستمر أو التقاط منفصل | لا تعتبر أي مخطط عاماً |
| يبقى الويفر غير ملفوف عند التحرير الأول | قد يبدأ المكوّن نفسه بتوجيهه | وظائف منفصلة، وليس بالضرورة مشغلات منفصلة |
في طلب البراءة المنشور CN119073336A، تزيل آلية كاشطة القشرة المخبوزة من عجلة قبل التشكيل. وفي سجل Haas US6254916B1، تفصل شفرة إزالة الشريط الساخن وتميل نحو منطقة اللف. وتدعم سجلات البراءات هذه عائلتين من الآليات، ولا تمثل وعداً بأن كل آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية تستخدم أيّاً من المخططين نفسيهما.
المرحلتان 4 و5: كيف يُنقل الويفر الساخن ويُلف؟
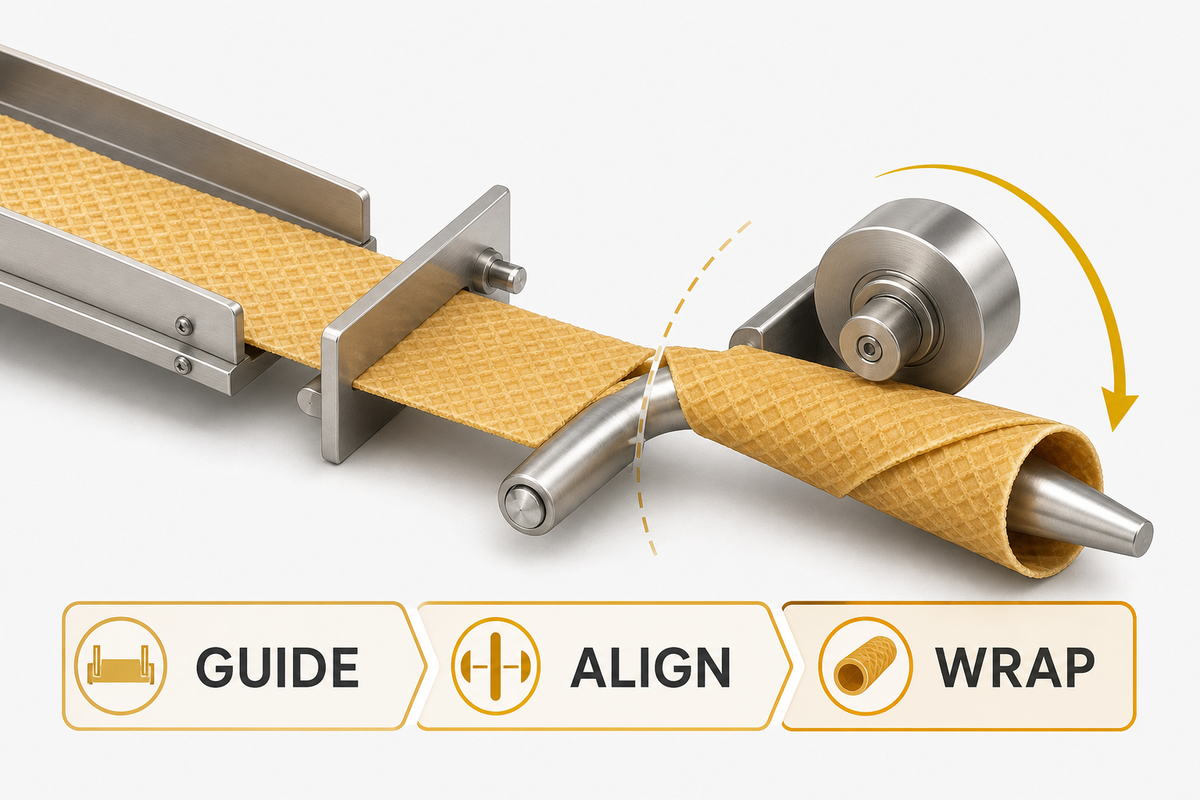
بعد التحرير، يجب أن يصل الويفر إلى محطة التشكيل قبل أن يفقد الليونة اللازمة للّف. وينقله النقل ويوجّهه. ثم يثني اللف الورقة على عنصر تشكيل وينشئ التراكب الذي يكوّن أنبوباً.
في مصطلحات الموردين، قد تعني آلة التشكيل مجموعة اللف هذه، لا آلة مستقلة منفصلة. ويتمثل الحد الوظيفي في النقطة التي ينتهي عندها النقل وتبدأ فيها الورقة الساخنة بالانحناء حول محور.
1 · تحرير الحافة
تتوقف الورقة عن كونها ملتصقة بالكامل بسطح الخَبز.
2 · توجيه الورقة
توجّهها شفرة أو موجّه أو مسار جاذبية أو أداة التقاط أو عنصر نقل نحو قالب التشكيل.
3 · الالتقاط واللف
يثني المغزل أو القضيب أو زوج الأسطوانات أو مجموعة التشكيل الورقة الساخنة إلى أنبوب.
تقدم براءة الأسطوانة المستمرة عملية تسليم واضحة على نحو خاص. إذ توجّه شفرة الإزالة الشريط الساخن الأولي إلى الأسفل نحو فجوة بين مغزل دوّار وأسطوانة تدور في الاتجاه المعاكس. فيلتقط الشريط ويُوجَّه حول المغزل ويلتف في دورات متراكبة. وهذا حل موثق واحد لسؤال «كيف»؛ وقد تستخدم آلات أخرى أوراقاً منفصلة وحركة نقل مختلفة.
الحد المفيد هو حالة المادة. يبدأ النقل عندما يتحرك الويفر المحرر بعيداً عن سطح الخَبز. ويبدأ التشكيل عندما يلف قالب التشكيل الويفر حول محور. وقد تسهم شفرة أو موجّه واحد في الحركتين، لكن تظل الوظيفتان قابلتين للفصل عند تتبّع سلسلة التوقيت.
المرحلة 6: ماذا يحدث بين اللف والتفريغ؟
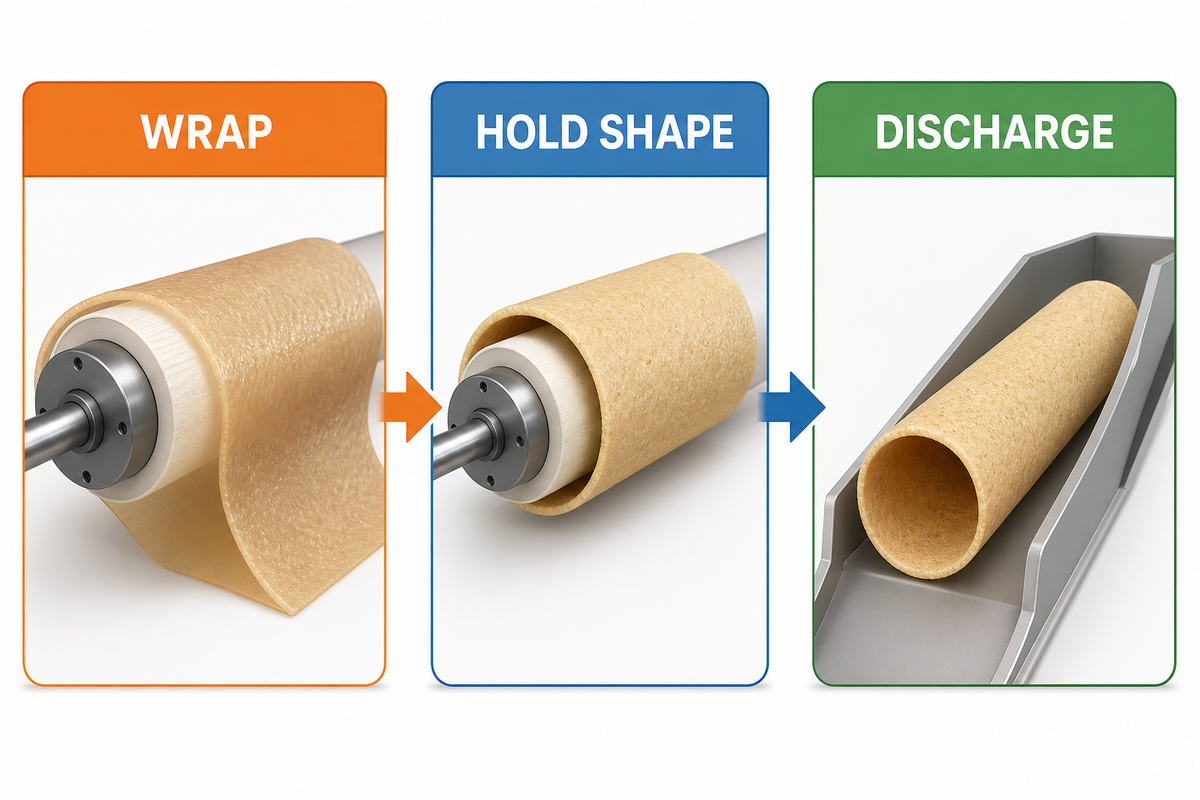
في اللحظة التي يلامس فيها الويفر قالب التشكيل، لا يمكن التعامل مع الويفر الملفوف حديثاً كأنبوب صلب. إذ يجب أن يحافظ على الشكل الملفوف مدة تكفي لمغادرة منطقة التشكيل من دون أن ينفتح فوراً. ومع تبريد الويفر، يتغير سلوكه الميكانيكي نحو الحالة المقرمشة الهشة المرتبطة باللفافة النهائية.
ويظهر خطر التشقق أو الانفكاك لأن التسليم يجب أن يحدث بينما يستطيع الويفر الانحناء، لكنه يستطيع بعد قليل تثبيت الشكل الملفوف.
تغير الحالة، وليس خط تبريد مضموناً: يعني «التبريد» هنا تصلّب الويفر المشكل مع فقدانه الحرارة. وقد تسحب الآلة قضيب التشكيل، أو تحرر مشبكاً، أو تقذف لفافة منفصلة، أو تقطع أنبوباً مستمراً، أو تسمح للمنتج بدخول مجرى. وهذه أمثلة على المخططات، وليست دليلاً على أن كل آلة تتضمن مبرداً لاحقاً منفصلاً.
يصف US6254916B1 جسماً أنبوبياً لا نهائياً من الويفر يُقطع إلى لفائف مقاسة تصبح مقرمشة وهشة أثناء التبريد. ويصف CN119073336A قطعاً دوّاراً يتبعه جمع في مجرى. ويوضحان معاً سبب إمكان اقتران التشكيل والقطع والتفريغ بطرق مختلفة.
كيف تحافظ الحساسات والمحركات وأقفال الأمان على تسلسل الدورة؟
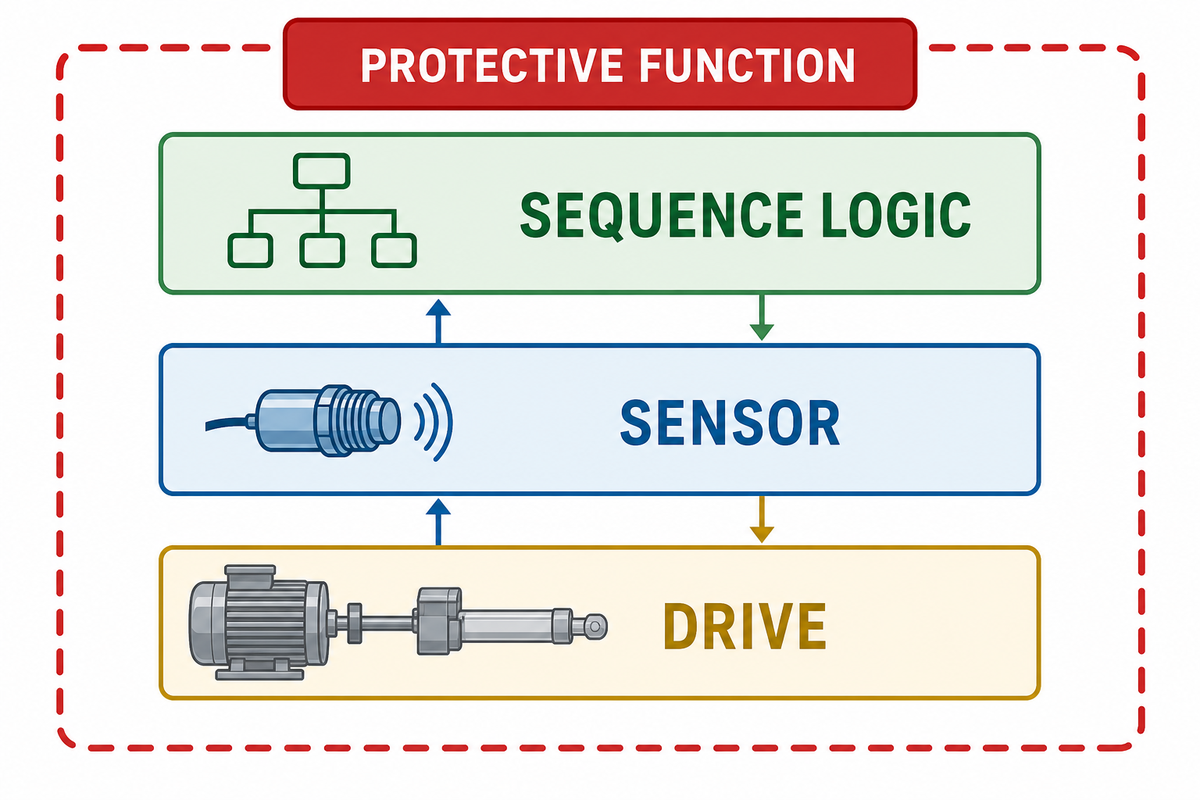
تنبع الأتمتة من تنسيق الصلاحيات والإجراءات. وتنتج المحركات الحركة. وتبلغ حساسات العملية عن الموضع أو الحالة. ويقرر منطق التسلسل ما إذا كان الإجراء التالي مسموحاً. وتقيّد وظائف الحماية الحركة الخطرة. وقد تشترك هذه الأدوار في وحدة تحكم واحدة، لكن لا ينبغي وصفها بأنها قابلة للتبادل.
يتمثل الخطر الرئيسي في خلط هذه الأدوار، لأن إشارة جاهزية العملية لا تثبت استيفاء وظيفة الحماية.
| نوع التحكم أو الإشارة | السؤال المعتاد | ما الذي لا يثبته؟ |
|---|---|---|
| إذن بدء التشغيل | هل الشروط المسبقة الموثقة جاهزة؟ | أن كل خطر قد أزيل |
| إشارة موضع الصب | هل وصل سطح الاستقبال إلى نقطة القياس؟ | أن الكمية الموصلة صحيحة |
| ملاحظات مسار التسخين | هل تتبع الحركة تسلسل العملية المقصود؟ | أن الويفر وصل إلى نقطة نهاية عامة |
| إشارة موضع التحرير | هل وصل السطح إلى موضع الإزالة؟ | أن الورقة انفصلت بنجاح |
| إذن النقل | هل مسار الاستقبال في الموضع المتوقع؟ | أن الورقة الساخنة غير متضررة |
| أمر حركة التشكيل | أي محرك أو مشغّل يحرك قالب التشكيل؟ | أن الشكل المشكل يفي بمواصفة المنتج |
| إشارة خلوّ مسار التفريغ | هل خلا مسار الخروج لاستلام التسليم التالي؟ | أن المعدات في المراحل اللاحقة جاهزة |
| وظيفة الإيقاف الوقائي | هل يجب إيقاف الحركة الخطرة أو إبقاؤها معطلة؟ | أن طاقة الصيانة قد عُزلت |
«يجب توفير طريقة واحدة أو أكثر من طرق حماية الآلة.»
تتناول تلك القاعدة مخاطر التشغيل مثل نقاط التشغيل ونقاط الانحشار والأجزاء الدوارة. ويغطي معيار الطاقة الخطرة المنفصل أعمال الصيانة والخدمة. ولا يثبت أي من الاستشهادين استيفاء آلة معينة لمتطلب قابل للتطبيق؛ فهذا التقييم يخص المعدات والتركيب والمهمة والاختصاص القضائي الفعلي.
هل يسهل استخدام آلات لفائف البيض؟
يمكن أن تصبح العملية الروتينية مباشرة بعد التشغيل الأولي والتدريب، لأن أدوات التحكم تعرض أذونات بدء وحالة وشروط إيقاف قابلة للتكرار. ولا تعني «السهولة» مطلقاً غياب المهارة أو التشغيل دون مراقبة أو أمان تجاوز وسائل الحماية. ولا يزال المشغّلون بحاجة إلى تعليمات خاصة بالآلة بشأن التحميل العادي والحواجز والضبط المسموح والإنذارات وإجراءات الطوارئ.
ويتحمل إعداد الوصفة والتحقق والتنظيف والصيانة وعزل الطاقة مسؤوليات منفصلة. وينبغي للمشترين تقييم سهولة التشغيل من الواجهة الفعلية والإجراءات الموثقة والتدريب ومخاطر المهمة، لا من ادعاء تسويقي عن زر واحد.
الحركة الدوّارة مقابل الحركة المفهرسة: ما الذي يتغير داخل الدورة؟
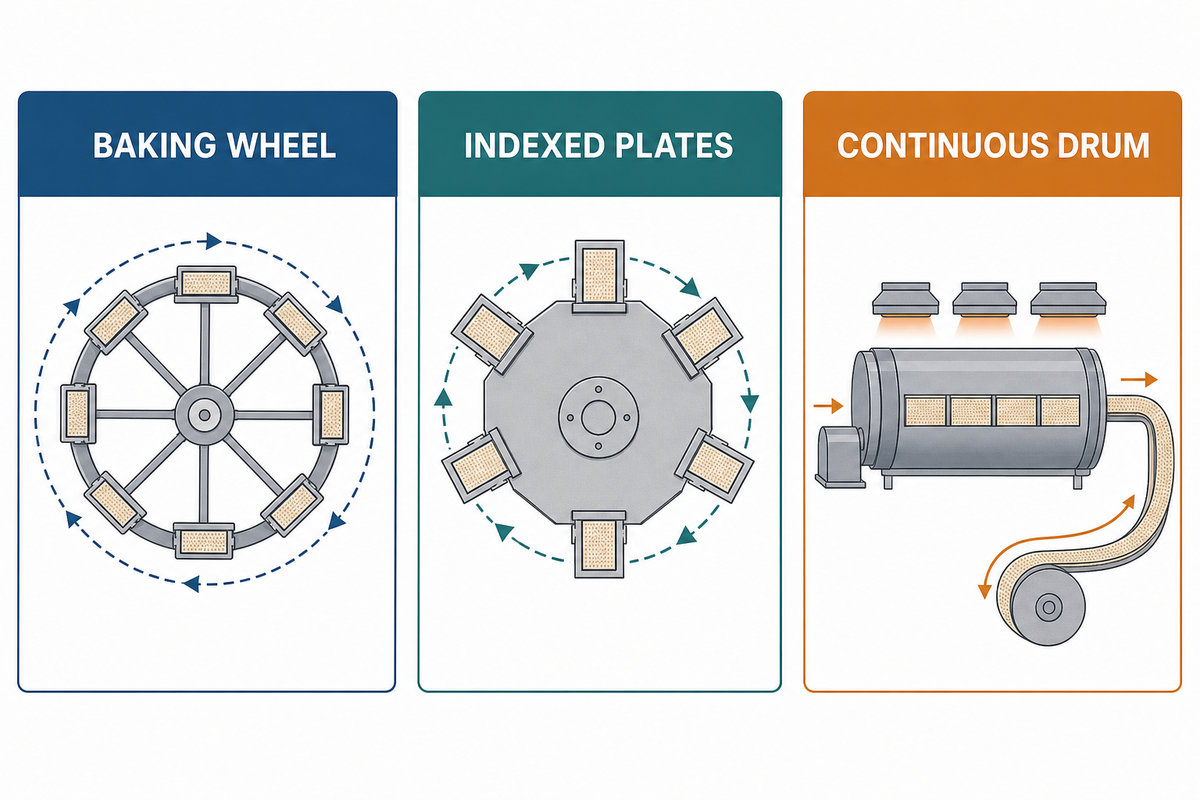
يمكن للوظائف الست أن تستمر رغم تغير بنية الحركة، لكن مواضعها المادية ومراجع توقيتها تتغير. وتحمل عجلة أو أسطوانة دوّارة المادة باستمرار حول محور. وقد يتقدم نظام القوالب أو الألواح عبر مواضع منفصلة أو يغلق عند نقطة وصول محددة. ولا يوجد مخطط أفضل على نحو شامل.
| البنية | مرجع التوقيت | نمط التسليم |
|---|---|---|
| عجلة الخَبز | الموضع الزاوي خلال دورة واحدة | الطلاء والخَبز حول المسار والكشط والتشكيل والقطع |
| قوالب متحركة أو مفهرسة | وصول القالب أو حالة الإغلاق/الفتح أو موضع الفهرسة | الصب عند نقطة استقبال، والمرور عبر الحرارة، ثم الفتح أو التحرير |
| أسطوانة وشريط مستمران | دوران الأسطوانة ومستوى الإزالة | تقشير شريط مستمر إلى فجوة اللف، ثم قطع الأنبوب |
الصفان الأول والثالث مثالان موثقان في CN119073336A وUS6254916B1. ويقدم EP2105051B1 مثال إيداع عند وصول القالب للعائلة الثانية. وتثبت هذه المصادر تنوع التصاميم، لا ترتيباً للأداء، ولا يستخدم المقال هذه المقارنة للتوصية بمخطط معين. وتندرج أسئلة القبول عند الشراء ومقارنة الموردين في قائمة فحص قبول المعدات ذات 12 نقطة.
تتبّع دفعة واحدة عبر سلسلة توقيت الصب إلى اللف ذات المراحل 6
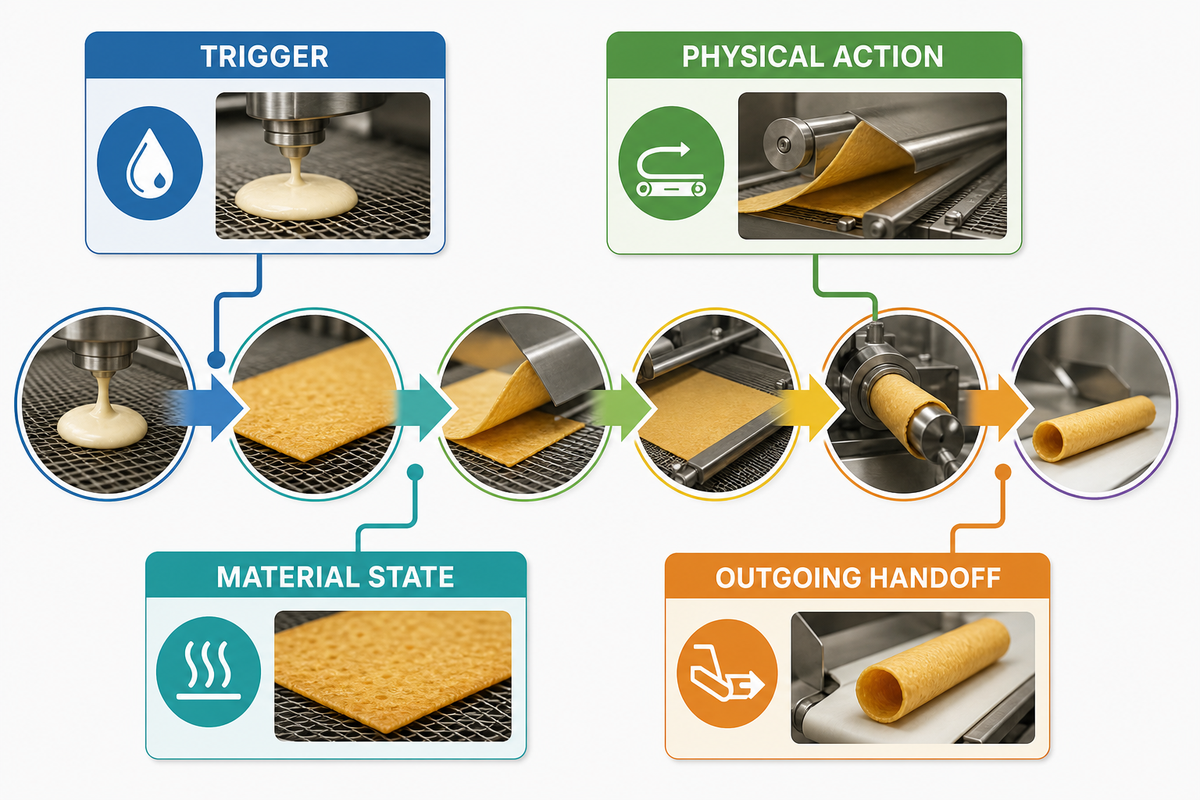
يسهل تدقيق سلسلة التوقيت عندما يذكر كل صف أربعة أمور: المُشغِّل، والفعل المادي، وحالة المادة، وتسليم الخروج. والجدول أدناه خالٍ عمداً من أرقام زمن الدورة لأن الأدلة لا تثبت مدة عامة. ويكمن خطر القراءة الخاطئة في التداخل الخفي، إذ يمكن لمكوّن واحد مواصلة وظيفة سابقة وبدء التالية.
| آلية العمل | المُشغِّل المحتمل | الفعل المادي | حالة المادة والتسليم |
|---|---|---|---|
| 1. القياس | يصل سطح الاستقبال إلى موضع الصب | يصل تدفق أو جزء مضبوط إلى السطح | تتحول العجينة السائلة القابلة للجريان إلى طبقة رقيقة موضوعة |
| 2. الخَبز | يكتمل الصب؛ ويغلق اللوح أو يستمر السطح في الحركة | تبني الحرارة وزمن المكوث ورقة متماسكة | تتحول الطبقة الرطبة إلى ويفر ساخن مخبوز |
| 3. التحرير | يصل السطح إلى موضع الإزالة أو يفتح اللوح | تحرر شفرة أو كاشطة أو رافعة أو شكل هندسي حافةً | تصبح الورقة الملتصقة متاحة للتحريك |
| 4. النقل | تدخل الحافة الحرة مسار موجّه أو التقاط | يوجَّه الويفر ويُنقل إلى قالب التشكيل | تصل الورقة الساخنة الحرة إلى وضعية اللف |
| 5. اللف | يصل الويفر إلى نقطة التشكيل | يلف قالب التشكيل والموجّه الورقة ويدعمانها | تتحول الورقة المسطحة إلى جسم أنبوبي |
| 6. التفريغ | يحافظ الشكل على تماسكه بما يكفي للتحرير أو القطع | يتراجع قالب التشكيل، أو تُقذف اللفافة، أو يُقطع الأنبوب، أو يدخل المنتج في مجرى | تغادر اللفافة المشكلة إلى العملية التالية |
اقرأ عبر الصفوف، لا إلى الأسفل فقط. فقد يواصل إغلاق اللوح فرد المرحلة 1 بينما يبدأ تلامس الحرارة في المرحلة 2، وهو تأثير عابر للمراحل موثق في دراسة ويفر متاحة بنظام الوصول المفتوح. وقد تؤدي شفرة الإزالة فصل المرحلة 3 وتبدأ توجيه المرحلة 4، كما يوضح مستند براءة الأسطوانة المستمرة. وتكمن قيمة النموذج تحديداً في تسجيل هذه التداخلات بدلاً من إخفائها خلف قائمة أجزاء.
كيف تراقب أنظمة التحكم الأحدث الدورة الميكانيكية نفسها وتؤثر فيها؟
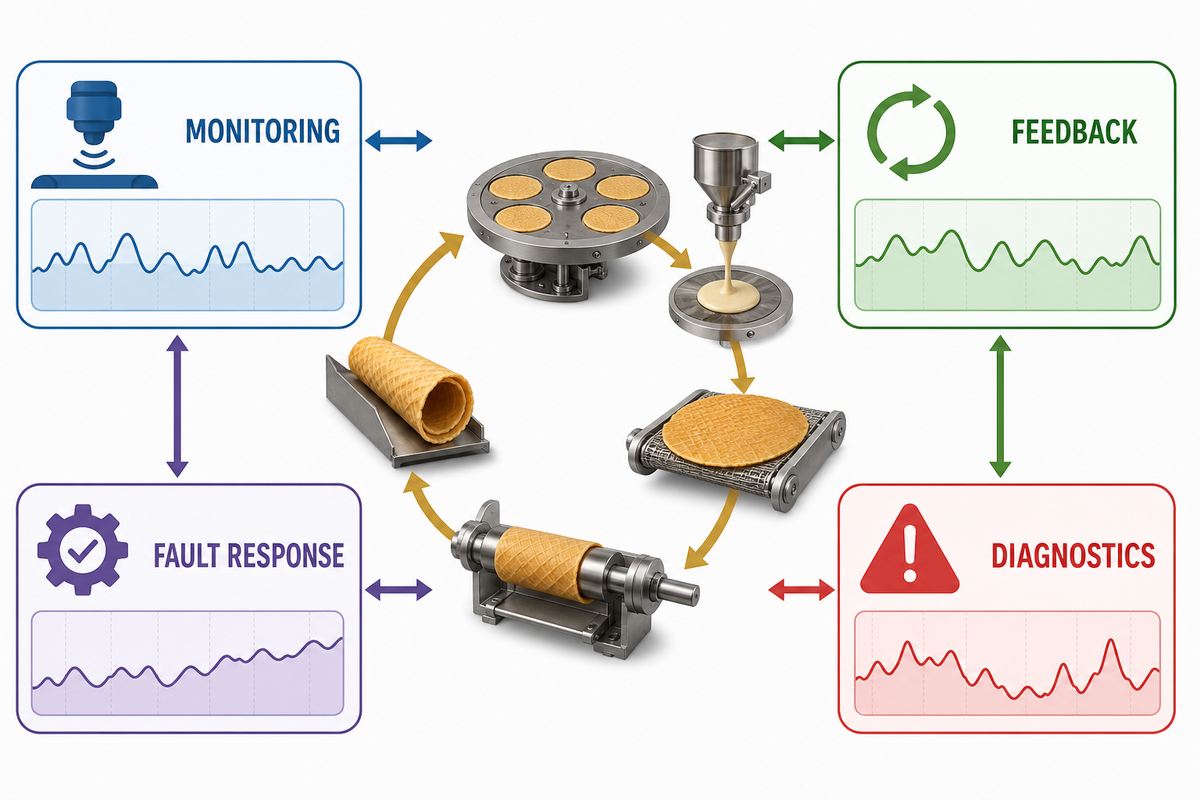
تتجاوز جهود التصنيع الذكي الحالية مجرد عرض الحالة. واستنادًا إلى العملية الموثقة، يمكن للبيانات ووظائف التحكم أن تتيح المراقبة، والتغذية الراجعة، والتحسين، والتشخيص، والاستجابة للأعطال، أو إعادة التهيئة. ويمكن لهذه الوظائف أن تغيّر طريقة مراقبة العملية والتأثير فيها، لكنها لا تلغي الحاجة المادية إلى صبّ الخليط، والخَبز، والتحرير، والنقل، والتشكيل، وتفريغ الويفر.
يكمن الخطر في الادعاء بقدرة عامة، لأن التغذية الراجعة أو التحسين أو الاستجابة للأعطال الفعلية يجب إثباتها للآلة الموصوفة.
| الحدث المادي | الدور المحتمل للبيانات أو التحكم | مصدر الأدلة المطلوب قبل طرح الادعاء |
|---|---|---|
| الدورة جاهزة | إذن البدء أو حالة الحظر | توثيق تسلسل الآلة ووظيفة السلامة |
| السطح عند نقطة الصبّ | حالة الموضع أو السماح بالصبّ | قائمة المدخلات والمخرجات وسجل التسلسل |
| اكتمل الصبّ | إيقاف التدفق، أو إغلاق لوح الخَبز، أو السماح بالحركة | وصف التحكم ووصف الأجهزة |
| الحركة عبر مسار التسخين | تغذية راجعة للتوقيت أو حركة متحكَّم بها للمحرك | منطق تشغيل متحقق منه وأدلة على العملية |
| الوصول إلى موضع التحرير | أمر الإزالة أو تأكيد الموضع | قائمة المستشعرات وسجل السبب والنتيجة |
| تعشيق مسار نقل المنتج | تنسيق التسليم الموثّق أو اكتشاف الاستثناءات | توثيق تسلسل خاص بالآلة |
| اكتملت حركة التشكيل | حالة المحرك أو السماح بالخطوة التالية | الوصف الوظيفي وسجل الاختبار |
| تم تفريغ المنتج | إعادة ضبط الدورة، أو التسليم إلى المراحل اللاحقة، أو الاستجابة للعطل | سجل الواجهة والتحقق من المعدات الفعلية |
يشير برنامج NIST للتصنيع الذكي إلى التحكم في الوقت الفعلي، والتحسين، والتشخيص، والاستجابة للظروف المتغيرة. ويختص البرنامج بالتصنيع عمومًا، لا بآلات لفائف البيض المقرمشة. كما تذكر خارطة طريق NIST لعام 2026 الاستشعار المتقدم، والروبوتات، والتوائم الرقمية، والتشغيل الموثوق بوصفها توجهات أوسع.
تُظهر سياسات تصنيع الأغذية الاتجاه نفسه. وتناقش خطة التحول الرقمي لصناعة الأغذية في الصين لعام 2025 الإدارة الرقمية واعتماد العمليات الأساسية. وهذا مؤشر سياقي فقط؛ ولا يثبت أن UDTECH أو أي آلة مسماة تتمتع بميزة رقمية محددة.
الأسئلة الشائعة حول مبدأ عمل آلة تصنيع لفائف البيض المقرمشة
كيف تعمل آلة تصنيع لفائف البيض المقرمشة من البداية إلى النهاية؟
تُوصل آلة تصنيع لفائف البيض المقرمشة العجينة السائلة إلى سطح متحرك مُسخّن، وتتيح للحرارة وزمن المكوث تشكيل ويفر رقيق، ثم تحرّر الويفر من ذلك السطح، وتوجّهه إلى نقطة التشكيل، وتلفّه في أنبوب، وتفرّغ اللفافة المشكلة أو تقطعها في مسار التفريغ. وتتولى المستشعرات والمحركات ومنطق التسلسل تنسيق هذه الخطوات بدورها. وتشير التسميات الست إلى تغيّرات المواد؛ وقد يشارك مكوّن واحد من الآلة في أكثر من مرحلة.
ما المكوّنات الرئيسية لآلة تصنيع لفائف البيض المقرمشة؟
تختلف تسميات المكوّنات، لذا من الأكثر حذرًا تجميعها حسب الوظيفة: تغذية العجينة السائلة وقياسها، ولوح خَبز مُسخّن، وقالب أو عجلة أو أسطوانة، وجهاز تحرير، وجهاز توجيه أو نقل، ومجموعة لف أو تشكيل، ومسار تفريغ، ومحركات، ومستشعرات، وأنظمة تحكم، وواقيات، ووظائف إيقاف. وقد تجمع آلة معينة عدة وظائف في مجموعة واحدة، أو تضيف وحدات تقع خارج دليل العملية هذا.
كيف تشكّل آلة لف آلة تصنيع لفائف البيض المقرمشة الويفر؟
يصل الويفر المُحرَّر إلى آلة التشكيل بينما لا يزال قابلًا للانحناء. ويصحح دليل التوجيه موضع رقاقة الويفر، ثم يلفّها قضيب أو مغزل أو زوج بكرات أو مجموعة تشكيل حول محور. ويُدعَم التراكب لفترة وجيزة قبل مغادرة اللفافة منطقة التشكيل أو قطع الأنبوب المستمر. وقد وُثّقت حركات بديلة عدة في سجلات براءات الاختراع، لذلك لا ينبغي اعتبار تصميم بكرة واحد قابلًا للتطبيق عالميًا.
لماذا يجب لفّ الويفر وهو ساخن؟
يمكن للرقاقة المخبوزة الساخنة أن تنحني حول آلة التشكيل. ثم ينقلها التبريد نحو الحالة المقرمشة والهشة المتوقعة من لفائف الويفر. وبما أن فترة التشكيل القابلة للاستخدام تعتمد على المنتج والآلة، فلا يقدّم هذا الشرح درجة حرارة عامة أو عددًا موحدًا من الثواني.
ما الفرق بين آلة تصنيع لفائف البيض المقرمشة بالويفر المخبوز وآلة لفائف الربيع؟
تحوّل آلة الويفر المخبوز العجينة السائلة إلى رقاقة رقيقة مُسخّنة وتلفّها وهي ساخنة. أما نظام لفائف الربيع المحشوة فيتعامل مع عجين الأغلفة أو الأغلفة المُحضّرة، إضافةً إلى الحشوة، ثم يطوي المنتج أو يغلقه لطهيه لاحقًا. وتختلف مواد البدء وتسلسلات التسخين وآليات التشكيل بين النظامين.
هل تستخدم جميع آلات تصنيع لفائف البيض المقرمشة الأوتوماتيكية الدورة نفسها؟
لا. قد تشترك آلات تصنيع لفائف البيض المقرمشة الأوتوماتيكية في ست وظائف مادية، مع استخدام مراجع توقيت وأجهزة تحرير ومسارات نقل ومكوّنات تشكيل وأنظمة تحكم وواقيات مختلفة. وقد تدمج الأسطوانات الدوارة العمليات بشكل مستمر؛ بينما تنفّذ الألواح المفهرسة هذه العمليات في مواضع منفصلة. والدورة خريطة وظيفية وليست مخطط توزيع موحدًا عالميًا.
احرص على تحديد نطاق الموضوع بوضوح: يشرح هذا الدليل آلية العمل. استخدم إرشادات صيانة آلة تصنيع لفائف البيض المقرمشة لموضوعات الصيانة، وصفحة التهيئة للاطّلاع على الطرازات والطاقة الإنتاجية والمواصفات أو لإرسال استفسار. تعرّف على الفريق في صفحة نبذة عن شركة UDTECH.
المراجع والمصادر
- CN119073336A — آلة أوتوماتيكية بالكامل للفائف الويفر (طلب صيني منشور؛ يذكر المستند المرتبط Guangzhou Yitong بصفته مقدم الطلب؛ ولا يُقدَّم أي ادعاء بشأن منح البراءة أو الحقوق الحالية).
- EP2105051B1 — نظام وطريقة الصبّ المرن (Nestec؛ تصميم واحد للصبّ عند وصول القالب).
- US6254916B1 — طريقة وجهاز لإنتاج لفائف الويفر الصالحة للأكل (Haas Franz Waffelmaschinen Industrie GmbH؛ أسطوانة مستمرة، والإزالة، واللف، والقطع).
- Butt et al. — البنية والاستجابة الميكانيكية لمنتجات الحلويات المخبوزة والمبثوقة (بحث مدعوم من Nestlé باستخدام عينات مصنوعة في فرن Haas أحادي اللوح؛ ونقوش ألواح الخَبز (reedings) وأدلة بنية المواد خضعت لمراجعة الأقران).
- Mayo Bayón et al. — جهاز لاسلكي محمول لمراقبة بيانات درجات الحرارة العالية لأفران الأنفاق (مراقبة أفران الناقلات الخاضعة لمراجعة الأقران وسياق عام لمتغيرات الخَبز).
- OSHA 29 CFR 1910.212 — المتطلبات العامة لجميع الآلات (مرجع الحواجز في الولايات المتحدة).
- OSHA 29 CFR 1910.147 — التحكم في الطاقة الخطرة (مرجع أعمال الخدمة والصيانة في الولايات المتحدة).
- NIST — برنامج تخطيط عمليات التصنيع الذكي والتحكم فيها (سياق عام للتحكم والتحسين والتشخيص).
- NIST — خارطة طريق 2026 حول الذكاء الاصطناعي وتعلّم الآلة للتصنيع الذكي (سياق التصنيع الحالي).
- وزارة الصناعة وتكنولوجيا المعلومات الصينية — خطة التحول الرقمي لصناعة الأغذية لعام 2025 (لسياق السياسة فقط).
تصف براءات الاختراع تصاميم محددة، ولا تثبت الممارسة العامة أو الأداء التجاري أو مطابقة المنتج. ولا تُطبَّق الأبحاث العامة والمصادر الحكومية إلا ضمن الحدود المذكورة بجانب كل ادعاء. ويجب تأكيد تهيئة الآلة ومتطلبات السلامة السارية للمعدات والموقع الفعليين.