ติดต่อบริษัท UDTECH

วิธีวางแผนสายการผลิตซาจิม่าและขนมขบเคี้ยวพิเศษ ตั้งแต่บรีฟผลิตภัณฑ์จนถึงผลผลิตที่ผ่านการยอมรับ

คู่มือการวางแผนอุตสาหกรรม · การผลิตซาจิม่าและขนมขบเคี้ยวพิเศษ
สายการผลิตซาจิม่าและขนมขบเคี้ยวเฉพาะทางเป็นการตัดสินใจด้านผลิตภัณฑ์และกระบวนการภายในเส้นทางการแปรรูปอาหารที่กว้างกว่า. กำหนดโครงสร้าง วิธีการ และผลลัพธ์ก่อนเลือกอุปกรณ์. เริ่มจาก (1) โครงสร้างแป้งทอดหรือเส้น (2) การยึดเกาะด้วยน้ำเชื่อม (3) รูปทรงสำเร็จรูป (4) ผลผลิตที่ยอมรับได้ในรูปแบบแพ็ก (5) ระบบสาธารณูปโภคที่ต้องใช้ และ (6) ขอบเขตการสุขาภิบาลพร้อมการส่งมอบหลักฐาน. เมื่อข้อมูลนำเข้าเหล่านี้ชัดเจนแล้ว ผู้ซื้อเครื่องจักรผลิตอาหารสามารถเปรียบเทียบสายการผลิตขนมขบเคี้ยวเฉพาะทาง และจัดทำบรีฟกับ RFQ ที่เป็นกลาง ตรวจสอบได้ และเปรียบเทียบกันได้.
“สายการผลิตซาจิม่าและขนมขบเคี้ยวพิเศษ” ครอบคลุมอะไรบ้าง
ซาจิม่า (หรือที่เรียกว่า saqima) โดยทั่วไปเป็นขนมหวานจีนที่ทำจากแป้งทอดหรือแป้งไข่ แล้วเชื่อมด้วยน้ำเชื่อม. การตัดสินใจเกี่ยวกับสายการผลิตของ UDTECH ครอบคลุมการเลือกวัตถุดิบ เส้นทางความร้อนที่เหมาะสม ส่วนผสมเติมและการเตรียม การขึ้นรูปหรือเทคโนโลยีการตัด และบรรจุภัณฑ์. เป้าหมายการผลิตต้องระบุและสนับสนุนด้วยกระบวนการที่ตรวจสอบได้ซึ่งให้ผลิตภัณฑ์จำหน่ายได้; วัตถุดิบอธิบายผลิตภัณฑ์ได้ แต่ไม่สามารถบันทึกกระบวนการได้.
ใช้การแยกขอบเขตด้านล่างเพื่อ “คลี่คลายความรู้” และ “ปกป้องและแยกข้อกล่าวอ้างของผลิตภัณฑ์” ในเอกสารจัดซื้อของคุณ:
| คำถามสำหรับการวางแผน | คู่มือนี้ครอบคลุม | การส่งต่อไปยังหน้าวิธีแก้ปัญหา |
|---|---|---|
| เส้นทางใดเหมาะกับผลิตภัณฑ์? | เส้นทอด การยึดเกาะด้วยน้ำเชื่อม การขึ้นรูป การทำให้เย็น และเส้นทางทางเลือกแบบอบ อัดรีด หรือสอดไส้. | ดูโซลูชันสายการผลิตซาจิม่าและขนมขบเคี้ยวเฉพาะทางของ UDTECH เพื่อดูการกำหนดค่าที่มี. |
| หลักฐานใดทำให้ใบเสนอราคาเปรียบเทียบกันได้? | ผลผลิตที่ยอมรับได้ วัตถุดิบสำหรับการทดลอง ระบบสาธารณูปโภค สุขอนามัย FAT/SAT และรายการยกเว้น. | ขอให้ซัพพลายเออร์จับคู่บรีฟกับรุ่นเครื่องและใบเสนอราคา. |
| สิ่งใดไม่ได้กล่าวอ้างในที่นี้? | ไม่มีการคิดค้นตัวเลขกำลังการผลิต ราคา สิทธิบัตร ผลลัพธ์ของลูกค้า หรือการรับรองแบบสากลขึ้นมาเอง. | ตรวจสอบข้อกำหนดหรือคำมั่นทางการค้าทุกรายการกับหน้าเว็บของเจ้าของข้อมูลและสัญญาฉบับปัจจุบัน. |
การทดสอบขอบเขตเส้นทางด้วยคำถาม 5 ข้อ: เส้นถูกทอดก่อนการยึดเกาะหรือไม่? น้ำเชื่อมเป็นสารยึดเกาะเชิงโครงสร้างหรือไม่? ชิ้นงานขึ้นรูปหรือตัดหลังการผสมหรือไม่? ความแตกต่างของรุ่นมาจากส่วนผสมเติมและรสชาติแทนเส้นทางความร้อนที่ต่างกันหรือไม่? ผลผลิตที่ยอมรับได้วัดในรูปแบบแพ็กที่ต้องการได้หรือไม่? หากคำตอบของสามคำถามแรกคือ “ไม่” นั่นเป็นสัญญาณให้ตรวจสอบเส้นทางแบบอบ อัดรีด สอดไส้ หรือแบบผสม แทนการบังคับให้ทุกผลิตภัณฑ์อยู่ภายใต้ฉลากซาจิม่า.
ความเสี่ยงด้านการจัดซื้อเกิดขึ้นเมื่อใบเสนอราคาของซัพพลายเออร์ใช้คำนิยาม “สายการผลิต” หรือ “ผลผลิต” ต่างจากบรีฟของผู้ซื้อ. บันทึกความไม่ตรงกัน ขอให้ระบุว่าเส้นทางการผลิตและเกณฑ์การยอมรับใดรวมอยู่ และทำให้การส่งต่อ RFQ ชัดเจนก่อนขอทบทวนรุ่นเครื่อง.
แป้ง การทอด และน้ำเชื่อมทำให้เส้นทางซาจิม่ากลายเป็นผลิตภัณฑ์ตัดได้อย่างไร
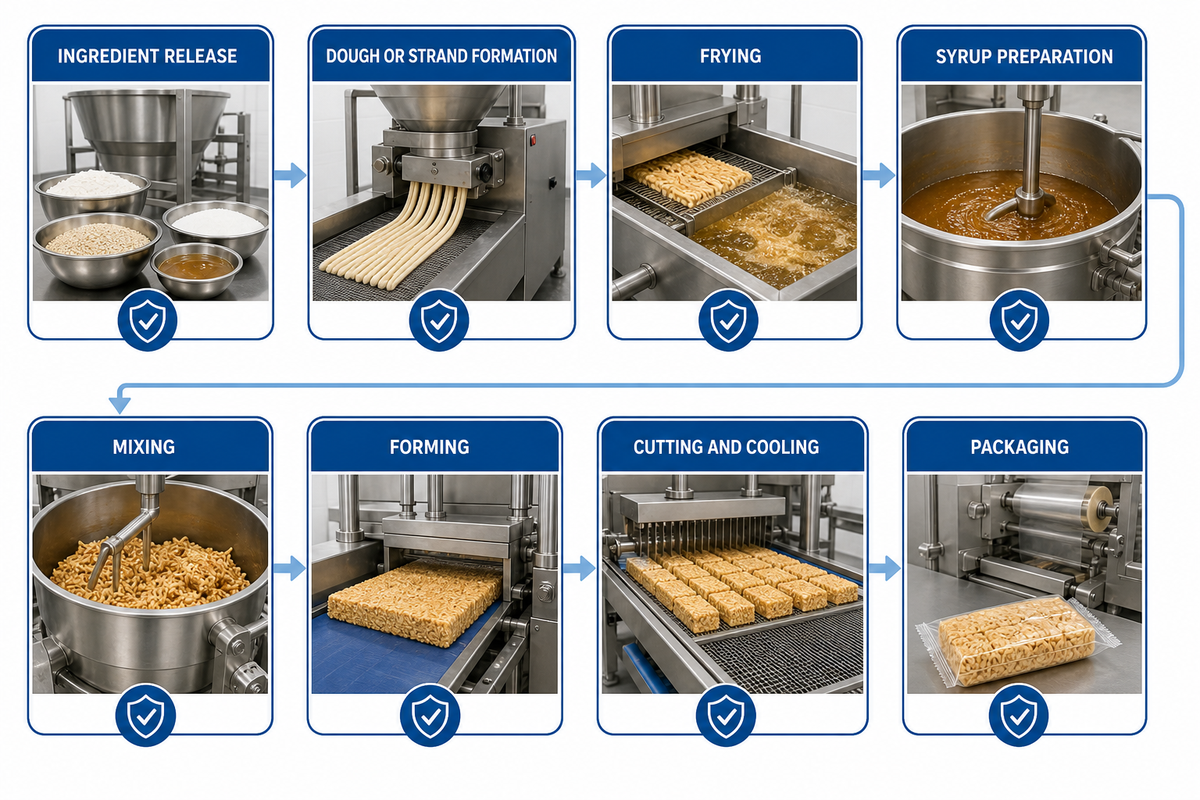
แผนผังกระบวนการที่มีประโยชน์จะถือว่าการส่งต่องานแต่ละครั้งเป็นจุดควบคุมในเส้นทางการแปรรูปอาหาร. คำอธิบายของซัพพลายเออร์คู่แข่งและแหล่งสูตรการผลิตมักแยกการเตรียมแป้งหรือเส้นทอด การทอด การเตรียมน้ำเชื่อม การผสม การขึ้นรูปหรือการตัด การทำให้เย็น และการบรรจุ. แหล่งข้อมูลเหล่านั้นเป็นบริบทภายนอก ไม่ใช่หลักฐานสมรรถนะของ UDTECH แต่จุดส่งต่องานเป็นวิธีปฏิบัติในการจัดโครงสร้างการทดลองและตรวจสอบความสม่ำเสมอ.
ความเสี่ยงของเส้นทางเปิดเผยได้ง่ายที่สุดเมื่อจุดควบคุมแต่ละจุดมีสาเหตุและบันทึกการยอมรับ: เนื่องจากสภาพน้ำมัน อุณหภูมิน้ำเชื่อม และการทำให้เย็นสามารถเปลี่ยนผลลัพธ์ได้ ผู้ซื้อควรเปรียบเทียบการทดลองที่มีเอกสารกับแผนความปลอดภัยอาหารและเกณฑ์การยอมรับที่ใช้บังคับ. ตัวอย่าง 1 kg เป็นเพียงช่องคำถามในแบบฟอร์ม ไม่ใช่เกณฑ์มาตรฐานของซัพพลายเออร์.
แบบฟอร์มยังสามารถกันพื้นที่สำหรับตัวอย่าง 30 ชิ้น ช่วงสังเกตการณ์ 20 min การตรวจรูปทรง 2 mm และบันทึกการทอดที่ 165 °C; รายการเหล่านี้เป็นช่องตัวอย่างสำหรับบันทึกการทดลอง ไม่ใช่สมรรถนะสายการผลิตที่เผยแพร่.
- การอนุมัติวัตถุดิบ: บันทึกล.ล็อตแป้ง ไข่ น้ำ น้ำตาล น้ำมัน และส่วนผสมเติม พร้อมสถานะสารก่อภูมิแพ้.
- การขึ้นรูปแป้งหรือเส้น: ควบคุมความหนา ความแข็งแรง และสภาพการป้อนที่ทำให้เกิดโครงสร้างโปร่งตามต้องการ.
- การทอด: บันทึกสภาพน้ำมัน อุณหภูมิ เวลาคงอยู่ในกระบวนการ และการนำเศษละเอียดออก; สิ่งเหล่านี้มีผลต่อสี การขยายตัว และน้ำมันตกค้าง.
- การเตรียมน้ำเชื่อม: กำหนดประเภทน้ำเชื่อม ช่วงความเข้มข้น อุณหภูมิ และเวลาพัก แทนการระบุเพียงว่า “หวาน”.
- การผสม: กระจายน้ำเชื่อมและส่วนผสมเติมโดยไม่บดเส้นหรือสร้างบริเวณที่ไม่มีการยึดเกาะ.
- การขึ้นรูป: ตั้งค่าความหนาแผ่น การกดอัด และความชัดเจนของขอบสำหรับบาร์ คำกัด หรือชิ้นงานเป้าหมาย.
- การตัดและการทำให้เย็น: กำหนดความยาวการตัด จุดสิ้นสุดการทำให้เย็น และเงื่อนไขการถ่ายโอนก่อนการบรรจุ.
- การบรรจุ: ระบุน้ำหนักแพ็ก การซีล คุณสมบัติกั้นผ่าน การพิมพ์รหัส และการตรวจสอบ เพื่อให้คำว่า “ผลผลิต” หมายถึงแพ็กที่จำหน่ายได้.
[คำอธิบายกระบวนการของ TSHS] เป็นข้อมูลอ้างอิงของคู่แข่งสำหรับลำดับนี้. [คำอธิบายสูตรการผลิต] มีประโยชน์สำหรับคำศัพท์ด้านวัตถุดิบและเนื้อสัมผัส. ไม่ควรคัดลอกแหล่งข้อมูลใดมาใช้เป็นข้อกล่าวอ้างด้านกำลังการผลิตหรือการปฏิบัติตามข้อกำหนดของ UDTECH.
ซาจิม่าทำจากอะไร?
แหล่งข้อมูลผู้บริโภคและสูตรการผลิตอธิบายเส้นแป้งทอดหรือแป้งไข่ น้ำเชื่อม และงา ถั่ว ลูกเกด หรือส่วนผสมเติมอื่น ๆ ที่เลือกได้. สำหรับการทดลองในโรงงาน ให้แปลงคำอธิบายนั้นเป็นช่วงสูตรส่วนผสมที่ควบคุมได้ บันทึกล็อตวัตถุดิบ รูปทรงเส้น สภาพน้ำเชื่อม และเมทริกซ์ส่วนผสมเติม. หากรสชาติหรือสารก่อภูมิแพ้เปลี่ยน ให้ถือเป็นเงื่อนไขการทดลองใหม่จนกว่าหลักฐานการผสม การเปลี่ยนงานผลิต และการบรรจุจะแสดงว่าเกณฑ์การยอมรับเดิมยังใช้ได้. บันทึกการแก้ไขสูตรส่วนผสมและตัวอย่างที่ยอมรับก่อนเปรียบเทียบการเดินเครื่อง.
ผลิตภัณฑ์ขนมขบเคี้ยวพิเศษชนิดใดต้องใช้เส้นทางที่แตกต่าง?
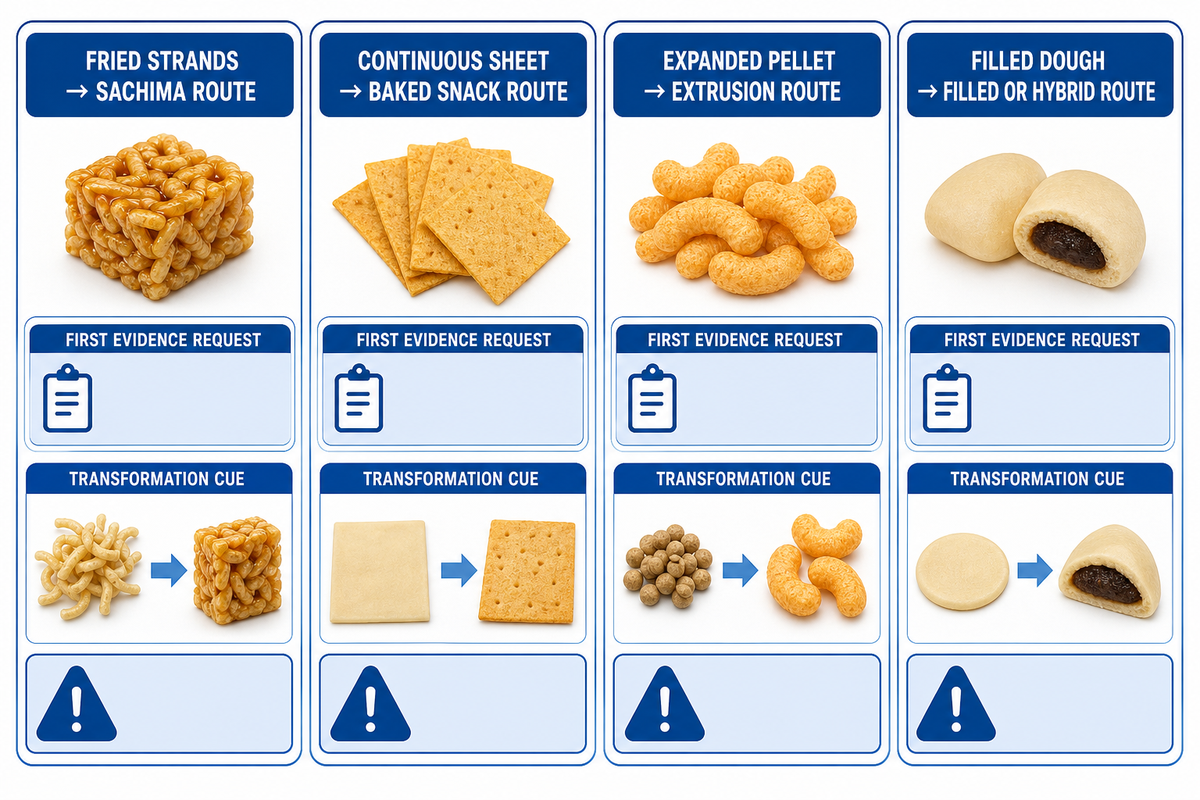
“สายการผลิตขนมขบเคี้ยวเฉพาะทาง” เป็นชื่อกลุ่มผลิตภัณฑ์ ไม่ใช่วิธีถ่ายเทความร้อน. การเลือกเส้นทางต้องอิงการเปลี่ยนรูปของผลิตภัณฑ์สำเร็จรูป. แผ่นอบ เม็ดอัดรีด ชิ้นแป้งสอดไส้ และเส้นทอดอาจจำหน่ายเป็นขนมขบเคี้ยวเหมือนกัน แต่มีการป้อน การให้ความร้อน การขึ้นรูป การทำให้เย็น และการทำความสะอาดต่างกัน.
รูปแบบความล้มเหลวในทางปฏิบัติคือเส้นทางไม่ตรงกัน: การทดลองในโรงงานอาจป้อนหรือให้ความร้อนกับรูปแบบที่ไม่ถูกต้อง แม้ฉลากการขายจะระบุว่า “ขนมขบเคี้ยว”. ขอให้ซัพพลายเออร์ระบุสายการผลิต ขอบเขตดายหรือการขึ้นรูป และหลักฐานว่าเส้นทางที่เสนอเหมาะกับผลิตภัณฑ์จริงของผู้ซื้อ. สำหรับโครงการในสหรัฐอเมริกา ให้จับคู่การทบทวนเส้นทางนี้กับ เอกสารอ้างอิงการวางแผนความปลอดภัยอาหารของ FDA ก่อนตรึงขอบเขตกระบวนการ. จากนั้นจึงตรวจสอบ ขอบเขตโซลูชันซาจิม่า UDTECH เทียบกับบรีฟเส้นทางดังกล่าว.
| สัญญาณจากผลิตภัณฑ์สำเร็จรูป | เส้นทางที่ควรตรวจสอบ | หลักฐานแรกที่ควรขอ |
|---|---|---|
| เส้นทอดยึดด้วยน้ำเชื่อม; เนื้อสัมผัสโปร่งหรือเหนียวนุ่ม | เส้นทางซาจิม่า | ช่วงการทอดและน้ำเชื่อม รูปทรงเส้น แรงดันการขึ้นรูป การทำให้เย็น และการยอมรับแพ็ก. |
| แผ่นต่อเนื่องหรือโปรไฟล์อบแห้ง | เส้นทางขนมอบ | โปรไฟล์เตาอบ จุดสิ้นสุดความชื้น การจัดการแผ่น และหลักฐานการแตกหัก. |
| เม็ดพองหรือรูปทรงอัดรีด | เส้นทางการอัดรีด | ความชื้นวัตถุดิบ รูปทรงดาย การขยายตัว การทำให้แห้ง และการควบคุมการปรุงรส. |
| แป้งเย็นหุ้มไส้ | เส้นทางสอดไส้หรือแบบผสม | รีโอโลยีของไส้ ความสมบูรณ์ของซีล การแยกสารก่อภูมิแพ้ และการอบหลังการขึ้นรูป. |
ซาจิม่าแตกต่างจากขนม Rice Krispies อย่างไร?
ทั้งสองชนิดอาจเบา หวาน และยึดเกาะกันได้ แต่กระบวนการซาจิม่าจะเริ่มจากแป้งทอดหรือเส้นลักษณะคล้ายบะหมี่กับน้ำเชื่อม ขณะที่ขนมธัญพืชใช้ฐานและพฤติกรรมของสารยึดเกาะต่างกัน. การเปรียบเทียบนี้สำคัญ เพราะการทอดเส้น การจัดการน้ำมัน การกระจายน้ำเชื่อม และการทำให้เย็นสร้างจุดควบคุมที่แตกต่างกัน. ใช้ความคล้ายคลึงทางประสาทสัมผัสเพื่อสร้างคำถามการทดลองเท่านั้น อย่าใช้เป็นหลักฐานว่าสายการผลิต สูตรการผลิต หรือขีดจำกัดการยอมรับหนึ่งจะถ่ายโอนได้โดยไม่เปลี่ยนแปลง.
วิธีกำหนดผลผลิตพร้อมจำหน่ายก่อนเปรียบเทียบสายการผลิต
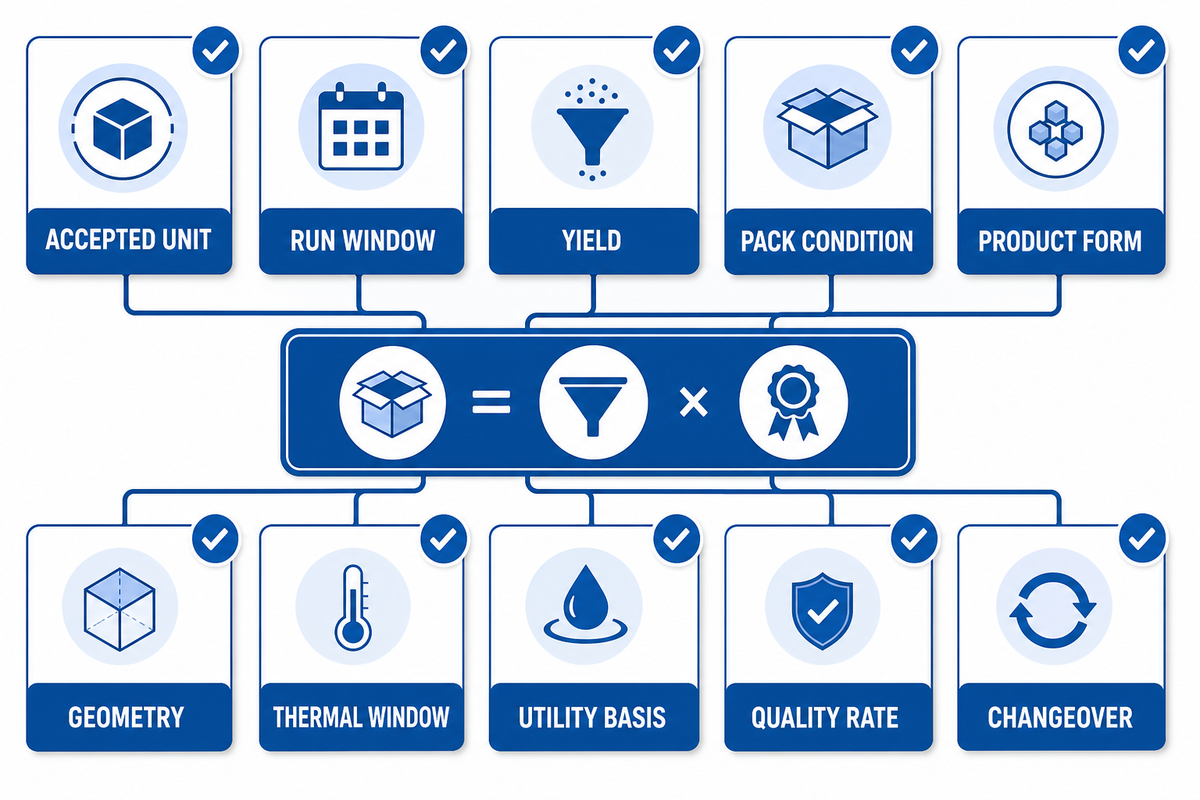
ความเร็วตามป้ายกำลังการผลิตไม่ใช่ผลลัพธ์ของกรณีธุรกิจ. ผู้ซื้อควรกำหนดผลิตภัณฑ์ที่ผ่านการตรวจสอบ ช่วงการเดินเครื่อง ผลได้ และรูปแบบแพ็ก. นี่คือ บัตรนิยามผลผลิตที่ยอมรับได้ ซึ่งนำความแตกต่างของเส้นทางจากส่วนก่อนหน้ามาสู่การทดสอบผลผลิตที่เปรียบเทียบได้. หลักฐานที่จัดทำบนพื้นฐานเดียวกันนี้รองรับบันทึกการควบคุมเชิงป้องกันที่คาดหมายภายใต้ เอกสารอ้างอิง eCFR Part 117 ปัจจุบัน เมื่อเขตอำนาจนั้นใช้บังคับ. เก็บบรีฟที่ได้ไว้ข้าง เส้นทางการกำหนดค่าสายการผลิต เมื่อต้องการรายละเอียดทางการค้า.
“ผลผลิตที่ยอมรับได้คือเงื่อนไขที่มีเอกสาร ไม่ใช่ตัวเลขบนป้ายกำลังการผลิต”.
| หัวข้อ | สิ่งที่ต้องบันทึก | เหตุผลที่ป้องกันการเปรียบเทียบที่ผิด |
|---|---|---|
| หน่วยที่ยอมรับ | กก. ชิ้น บาร์ หรือแพ็กสินค้าสำเร็จรูป; รวมค่าความคลาดเคลื่อนที่ยอมรับได้. | สายการผลิตที่เสนอเป็นชิ้น/ชั่วโมงอาจไม่ตรงกับสายการผลิตที่เสนอเป็นกก./ชั่วโมงของสินค้าที่จำหน่ายได้. |
| ช่วงเดินเครื่อง | การตัดช่วงเริ่มเดินเครื่องออก นาทีในสภาวะคงที่ การหยุดตามแผน และจำนวนตัวอย่าง. | ช่วงพีกเพียงห้านาทีอาจซ่อนการอุ่นเครื่อง การเปลี่ยนงานผลิต และการสูญเสียจากการทำความสะอาด. |
| ผลได้ | ผลผลิตที่ยอมรับได้หารด้วยวัตถุดิบเข้า พร้อมคำนิยามการทำงานซ้ำและเศษเสีย. | ปริมาณการผลิตรวมอาจเพิ่มขึ้น ขณะที่ผลิตภัณฑ์ที่ยอมรับได้ลดลง. |
| สภาพบรรจุภัณฑ์ | น้ำหนัก การซีล การพิมพ์รหัส คุณสมบัติกั้นผ่าน และเกณฑ์ด้านลักษณะ. | ชิ้นงานที่ไม่ได้บรรจุหรือมีการรั่วซึมไม่ใช่ผลผลิตที่จำหน่ายได้. |
| รูปแบบผลิตภัณฑ์ | เส้น แผ่น บาร์ คำกัด หรือชิ้นงานสอดไส้. | หลักฐานการขึ้นรูปและการตัดต้องตรงกับ SKU จริง. |
| รูปทรง | ความยาว ความกว้าง ความหนา และค่าความคลาดเคลื่อนเป็น mm. | จำนวนชิ้นไม่มีความหมายเมื่อขนาดคลาดเคลื่อน. |
| ช่วงความร้อน | อุณหภูมิการทอดและน้ำเชื่อมเป็น °C ส่วนเวลาคงอยู่ในกระบวนการเป็นนาที. | เนื้อสัมผัสและสีต้องมีการบันทึกสภาพเงื่อนไข. |
| พื้นฐานระบบสาธารณูปโภค | กำลังไฟเป็น kW แรงดันลมเป็น bar และขีดจำกัดน้ำกับการระบายน้ำ. | มองเห็นความต้องการสูงสุดและขอบเขตจุดเชื่อมต่อ. |
| อัตราคุณภาพ | เปอร์เซ็นต์ที่ยอมรับได้ เหตุผลการคัดทิ้ง และกฎการทำงานซ้ำ. | สามารถเปรียบเทียบผลได้โดยไม่ซ่อนข้อบกพร่อง. |
| การเปลี่ยนงานผลิต | นาที ลำดับสารก่อภูมิแพ้ และการอนุมัติหลังการทำความสะอาด. | ความยืดหยุ่นของกลุ่มผลิตภัณฑ์มีต้นทุนที่วัดได้. |
ใช้ตัวแปรในกรณีธุรกิจระยะแรก: กก./ชม. ที่จำหน่ายได้ = กก./ชม. รวม × ผลได้ × ปัจจัยเวลาพร้อมเดินเครื่อง. ใส่ค่าของซัพพลายเออร์หลังจากตรึงสูตรการผลิตและเกณฑ์การยอมรับแล้วเท่านั้น. ข้อมูลคีย์เวิร์ดที่เกี่ยวข้องซึ่งมีปริมาณค้นหาต่ำจากการวิจัยไม่ใช่เกณฑ์มาตรฐานกำลังการผลิต และไม่มีการเหมารวมอัตราการผลิตของซัพพลายเออร์ในที่นี้.
ใช้เป็นป้ายกำกับตัวอย่างบนบัตรเท่านั้น: แบบฟอร์มการทดลองเปล่าสามารถกันช่องสำหรับตัวอย่าง 1 kg การเดินเครื่อง 10 min เส้นขนาด 2 mm น้ำเชื่อม 120 °C ระบบบริการ 5 kW ลม 3 bar การยอมรับ 90% และการเปลี่ยนงานผลิต 15 min. ตัวเลขเหล่านี้เป็นค่าตัวอย่างเพื่อแสดงหน่วย ไม่ใช่สมรรถนะของ UDTECH หรือซัพพลายเออร์.
| ช่องในแบบฟอร์ม | ตัวแทนตัวอย่าง | วิธีใช้ |
|---|---|---|
| มวลตัวอย่าง | 2 kg | ติดฉลากตัวอย่างเก็บรักษาและการแก้ไขสูตรการผลิต. |
| ระยะเวลาทดลอง | 20 min | บันทึกช่วงคงที่ที่ใช้ให้คะแนน. |
| ความกว้างเส้น | 3 mm | วัดรูปทรงที่จุดตรวจสอบที่ตกลงกันไว้. |
| ความหนาแผ่น | 12 mm | ตรวจสอบการกดอัดและการตั้งค่าการตัดเทียบกับบรีฟ. |
| อุณหภูมิการทอด | 165 °C | บันทึกเงื่อนไขพร้อมข้อมูลน้ำมันและเวลาคงอยู่ในกระบวนการ. |
| การพักน้ำเชื่อม | 8 min | บันทึกช่วงพักที่ใช้ก่อนการผสม ไม่ใช่คำกล่าวอ้างสูตรการผลิตแบบทั่วไป. |
| บริการสายการผลิต | 7 kW | เปรียบเทียบจุดเชื่อมต่อที่วางแผนไว้กับตารางระบบสาธารณูปโภคของซัพพลายเออร์. |
| แรงดันลม | 4 bar | ยืนยันจุดเชื่อมต่อของโรงงานและค่าความคลาดเคลื่อนของแรงดัน. |
| เป้าหมายการทำให้เย็น | 25 °C | กำหนดจุดถ่ายโอนก่อนการซีล. |
| ความยาวตัด | 40 mm | ใช้เกจเดียวกันสำหรับการทดลองและการตรวจยอมรับ. |
| น้ำหนักบรรจุ | 50 g | จับคู่ค่าเป้าหมายกับค่าความคลาดเคลื่อนที่ระบุและการทดสอบซีล. |
| เป้าหมายการเปลี่ยนงานผลิต | 25 min | บันทึกเวลาการทำความสะอาด การปรับตั้ง และการได้แพ็กแรกที่ผ่านเกณฑ์แยกกัน. |
| ตัวอย่างสำหรับการยอมรับ | 30 ชิ้น | ระบุจำนวนตัวอย่างและการจำแนกข้อบกพร่อง. |
| ปัจจัยผลได้ | 92% | เก็บปัจจัยนี้ไว้เป็นตัวแปรโครงการจนกว่าจะมีการวัด. |
| สมมติฐานความชื้น | 55% | บันทึกสภาพแวดล้อมการทดสอบสำหรับการเปรียบเทียบเนื้อสัมผัส. |
| การตรวจสอบรอบเปลี่ยนน้ำมัน | 6 hr | บันทึกช่วงเวลาสังเกตการณ์ที่วางแผนไว้ระหว่างการเดินเครื่องแบบควบคุม. |
| ค่าความคลาดเคลื่อนการตรวจสอบ | 1 mm | เขียนค่าความแปรผันของขนาดที่ยอมรับได้ไว้ข้างวิธีใช้เกจ. |
| หมายเหตุการไหลของอากาศ | 2 m³ | ใช้ข้อกำหนดการระบายอากาศจริงจากการสำรวจหน้างาน. |
ค่าทุกค่าในแบบฟอร์มนี้เป็นค่าตัวอย่างประกอบ. ให้แทนที่ด้วยหลักฐานเฉพาะสูตรการผลิตและเฉพาะหน้างานระหว่างการทดลอง; ไม่มีค่าใดเป็นข้อกำหนดของ UDTECH.
ช่องตัวอย่างในแบบฟอร์มส่วนเชื่อมต่อ: แผ่นวางแผนอาจกันช่องสำหรับแหล่งจ่าย 400 V ระบบควบคุม 60 Hz การป้องกันสาขา 16 A ลม 0.5 MPa น้ำล้าง 300 kPa การถ่ายโอน 1.5 m/min การตรวจห้องที่ 70 °F น้ำยาทำความสะอาด 500 ppm หมายเหตุฉนวน 2 W/mK และช่องว่างปะเก็น 0.5 mm. ให้แทนที่ค่าตัวอย่างแต่ละค่าด้วยข้อมูลสำรวจหน้างานและตารางระบบสาธารณูปโภคของซัพพลายเออร์ที่อนุมัติ.
| ประเภท | การเปลี่ยนรูปหลัก | หลักฐานสำหรับเปรียบเทียบ |
|---|---|---|
| เส้นซาจิม่า | การทอดและการยึดด้วยน้ำเชื่อม | บันทึกการทอด น้ำเชื่อม การผสม และการทำให้เย็น |
| รูปแบบงา | การเปลี่ยนงานผลิตส่วนผสมแทรก | การตรวจสอบสารก่อภูมิแพ้และการกระจาย |
| รูปแบบถั่ว | ส่วนผสมแทรกและการป้อน | การตรวจสอบการป้อนและสุขาภิบาล |
| รูปแบบลูกเกด | ส่วนผสมแทรกที่มีความชื้น | การตรวจสอบการผสมและบรรจุภัณฑ์ |
| แผ่นอบ | เส้นทางความร้อนในเตาอบ | บันทึกความชื้นและการแตกหัก |
| เม็ดอัดรีด | แม่พิมพ์และการขยายตัว | บันทึกการป้อน แม่พิมพ์ และการอบแห้ง |
| แป้งสอดไส้ | ไส้และซีล | บันทึกรีโอโลยีและซีล |
| ขนมขบเคี้ยวแบบผสม | เส้นทางความร้อน/การขึ้นรูปสองแบบ | เมทริกซ์ส่วนเชื่อมต่อและสูตรการผลิต |
| โมดูลเฉพาะการบรรจุ | จากการทำให้เย็นถึงบรรจุภัณฑ์ที่ซีลแล้ว | บันทึกอุณหภูมิและซีล |
ต้องตรึงวัตถุดิบ เนื้อสัมผัส และรูปทรงใดสำหรับการทดลอง?
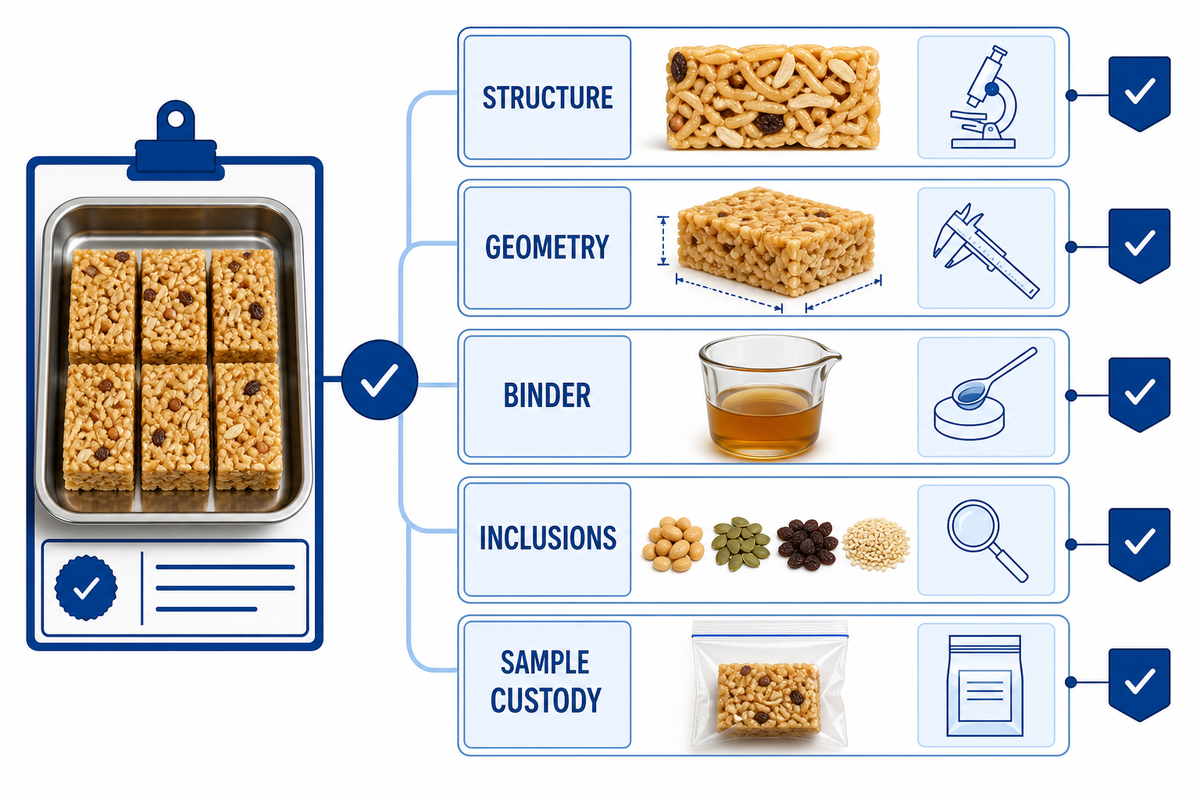
ผลการทดลองจะไม่มีประโยชน์เมื่อสูตรการผลิตเปลี่ยนขณะกำลังประเมินเครื่องจักร. ตรึงบัตรการทดลองที่ผูกกับเงื่อนไข โดยระบุล็อตวัตถุดิบ ช่วงแป้งและไข่ ประเภทน้ำเชื่อมและช่วงอุณหภูมิ ส่วนผสมเติม ความกว้างเส้น ความหนาแผ่น ความยาวตัด เนื้อสัมผัสเป้าหมาย แพ็ก และลำดับสารก่อภูมิแพ้. บันทึกสิ่งที่เปลี่ยนได้และสิ่งที่ห้ามเปลี่ยน; คำนิยามผลผลิตข้างต้นจะเป็นข้อมูลอ้างอิงสำหรับการทดลองนี้.
การควบคุมนี้ป้องกันความเสี่ยงจากการทดสอบซ้ำ: เมื่อพารามิเตอร์เปลี่ยนโดยไม่มีบันทึก ทีมงานจะอธิบายความล้มเหลวหรือพิสูจน์ว่าตัวอย่างถัดไปเปรียบเทียบกันได้ไม่ได้. เชื่อมโยงบัตรการทดลองกับบันทึกโรงงาน เกณฑ์การยอมรับของผู้ซื้อ และเอกสารอ้างอิงการควบคุมเชิงป้องกัน eCFR หรือการทบทวนความปลอดภัยอาหารในท้องถิ่นที่เกี่ยวข้อง.
- โครงสร้าง: โปร่ง เคี้ยวหนึบ กรอบ หรือนุ่ม ต้องแปลงเป็นเกณฑ์การหัก การกดอัด ความเหนียวติด และลักษณะที่มองเห็นได้.
- รูปทรง: ขนาดเส้นหรือชิ้นงานต้องมีวิธีวัดและค่าความคลาดเคลื่อนที่ยอมรับได้ ไม่ใช่อาศัยภาพถ่ายเพียงอย่างเดียว.
- สารยึดเกาะ: ควรบันทึกการกระจายน้ำเชื่อมและจุดเซตตัวพร้อมเวลาและอุณหภูมิ.
- ส่วนผสมเติม: งา ถั่วลิสง ลูกเกด หรือรสชาติประจำภูมิภาคอาจเปลี่ยนการป้อนและการเปลี่ยนงานผลิต; ให้ระบุแยกแต่ละรายการ.
- การควบคุมตัวอย่าง: เก็บการแก้ไขสูตรการผลิต ผู้ควบคุมเครื่อง วันที่ การตั้งค่าสายการผลิต และตัวอย่างแพ็กไว้ เพื่อให้ข้อบกพร่องภายหลังมีสาเหตุที่ตรวจสอบย้อนกลับได้.
คำอธิบายรสชาติของผู้บริโภคมีประโยชน์สำหรับตั้งคำถาม แต่การทดสอบยอมรับในโรงงานต้องใช้การสังเกตที่ทำซ้ำได้. หากทีมงานไม่สามารถระบุวิธีให้คะแนนเนื้อสัมผัสได้—ไม่ว่าเป้าหมายจะกรอบ เคี้ยวหนึบ หรือนุ่ม—การทดลองนั้นยังเป็นการพัฒนาผลิตภัณฑ์ ไม่ใช่การยอมรับอุปกรณ์.
บัตรกำหนดผลผลิตที่ผ่านการยอมรับ
เก็บบัตรที่มีชื่อนี้ไว้กับชุดเอกสารการทดลอง. บัตรเชื่อมโยง กก./ชม. ชิ้น/ชม. น้ำหนักแพ็ก ผลได้ รูปทรงเป็น mm ช่วงความร้อนเป็น °C และนาทีการเปลี่ยนงานผลิตเข้ากับการแก้ไขสูตรการผลิตที่อนุมัติหนึ่งชุด. ใบเสนอราคาในภายหลังจึงตรวจสอบกับหลักฐานเดียวกันได้ แทนที่จะเทียบกับตัวเลขโฆษณา.
วิธีปรับสมดุลการทอด น้ำเชื่อม การขึ้นรูป การทำให้เย็น และการบรรจุ
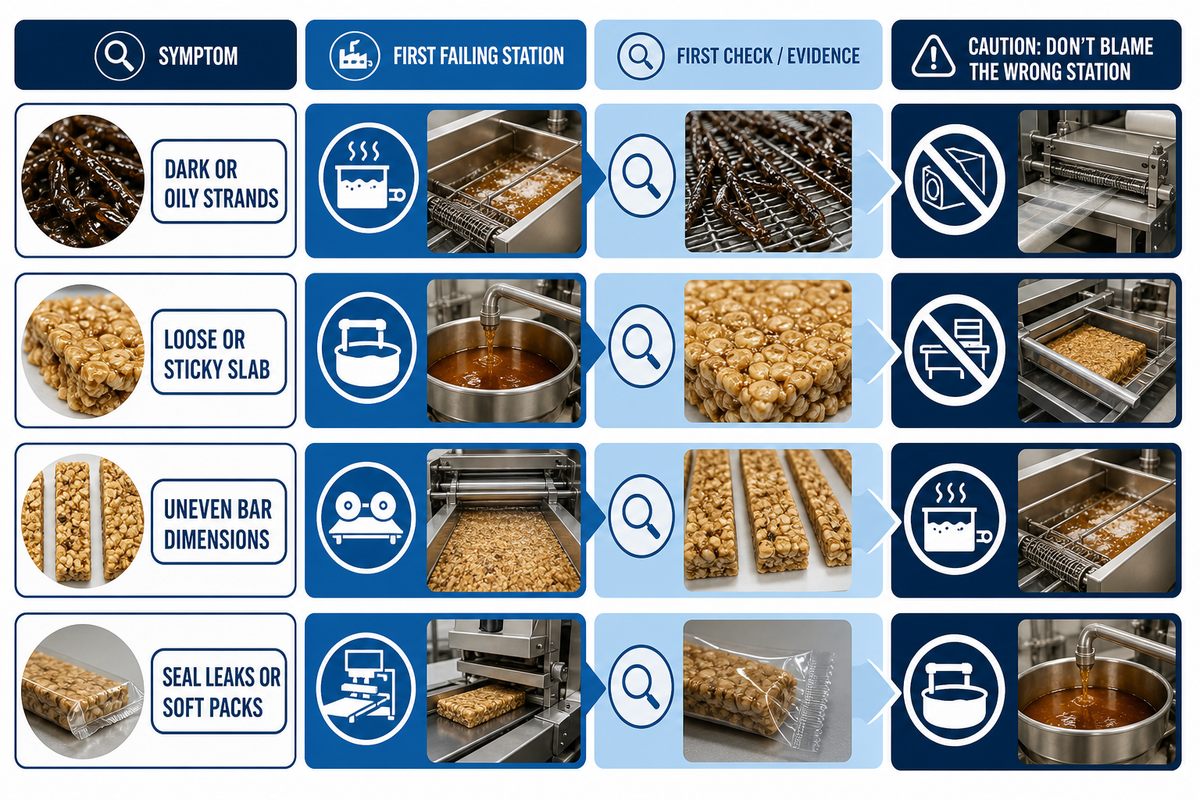
เมื่อผลผลิตคลาดเคลื่อน ให้ปรับตัวแปรที่มีหลักฐานรองรับทีละตัว. บันทึกสถานีที่ล้มเหลวเป็นจุดแรก จะบันทึกอาการ ตัวอย่างล่าสุดที่ผ่าน สถานีงาน ตัวแปรที่เปลี่ยน ผู้ควบคุมเครื่อง และผลที่ยอมรับได้. บันทึกนี้ป้องกันไม่ให้งานแก้ไขปลายน้ำบดบังปัญหาต้นน้ำ; บัตรการทดลองจะระบุเงื่อนไขสำหรับการเปรียบเทียบ.
ใช้บันทึกนี้ระหว่างการทดลองในโรงงานและการทบทวนสายการผลิต โดยเฉพาะเมื่อเกิดการคัดทิ้ง การรั่ว หรือการทำงานซ้ำหลังการทำให้เย็นหรือการบรรจุ. ผู้รับผิดชอบสถานีงาน แหล่งอ้างอิงหลักฐาน และการแก้ไขควรเดินทางไปพร้อมกับตัวอย่าง แทนการอนุมานภายหลัง.
| อาการ | ตรวจสอบก่อน | ยังไม่ควรสรุป |
|---|---|---|
| เส้นสีเข้มหรือมัน | สภาพน้ำมัน เศษละเอียด การสัมผัสขณะทอด และการนำออก. | อย่าโทษเครื่องตัดก่อนโครงสร้างที่ทอดจะคงที่. |
| แผ่นหลวมหรือเหนียวติด | สภาพน้ำเชื่อม การกระจายตัวขณะผสม และจุดสิ้นสุดการทำให้เย็น. | อย่าเพิ่มการกดอัดโดยไม่พิจารณา เพราะอาจซ่อนปัญหาสารยึดเกาะ. |
| ขนาดแท่งไม่สม่ำเสมอ | แรงดันการขึ้นรูป การแผ่กระจายของแป้งที่ป้อน มีดตัด และจังหวะการถ่ายโอน. | อย่าเปรียบเทียบจำนวนแพ็กจนกว่าจะยอมรับรูปทรงได้. |
| ซีลรั่วหรือบรรจุภัณฑ์นิ่ม | การทำให้เย็น อุณหภูมิผลิตภัณฑ์ ฟิล์ม และช่วงเวลาการซีล. | อย่าปฏิบัติต่อการบรรจุเป็นส่วนเสริมปลายน้ำที่ไม่เกี่ยวข้อง. |
บันทึกที่ดีช่วยให้การพูดคุยส่งต่องานระหว่างกะเป็นรูปธรรม: เงื่อนไขใดเปลี่ยนไป ความผิดพลาดครั้งแรกเกิดขึ้นเมื่อใด และหลังจากนั้นตัวอย่างใดผ่านเกณฑ์? ข้อมูลนี้มีประโยชน์กว่าการมีตัวเลข “ความเร็วสายการผลิต” เพียงค่าเดียวโดยไม่มีบริบท งานศึกษากระบวนการผลิตเวเฟอร์ที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิก็แสดงให้เห็นเช่นกันว่าเหตุใดจึงควรพิจารณาการกระจายความร้อน ความหนาและสีของแผ่นเวเฟอร์ รวมถึงอัตราการผลิตควบคู่กัน วิธีนี้ใช้เพื่อเปรียบเทียบ ไม่ใช่ค่าตั้งเครื่องสำหรับซาจิม่า สำหรับการวางแผนในสหรัฐฯ สามารถตรวจสอบขอบเขตด้านการสุขาภิบาลและการควบคุมเชิงป้องกันกับเนื้อหา eCFR Part 117ก่อนปิดมาตรการแก้ไขได้.
ต้องยืนยันระบบสาธารณูปโภค ผังการจัดวางเครื่องจักร และส่วนเชื่อมต่อกับผู้ผลิตใดบ้าง?
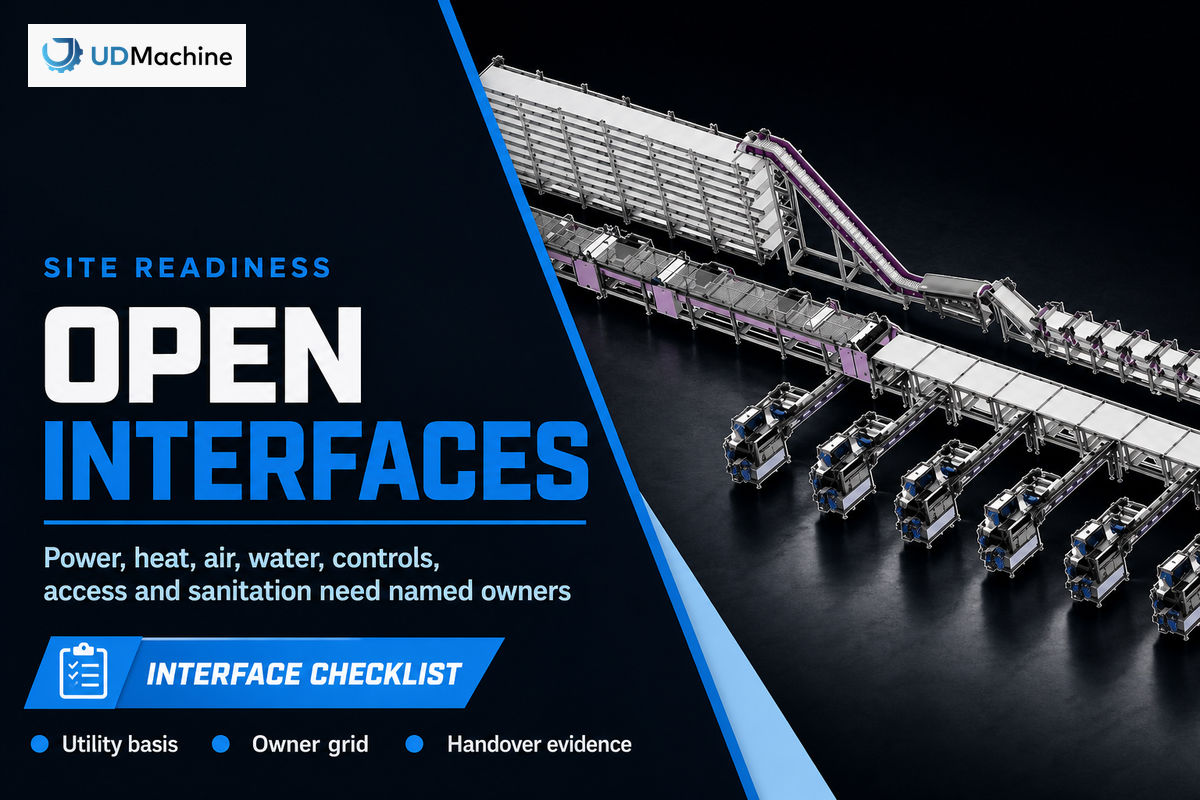
ความเสี่ยงการติดตั้งมักอยู่ที่จุดเชื่อมต่อ. จัดทำ ตารางผู้รับผิดชอบจุดเชื่อมต่อแบบเปิด ก่อนตรึงผังการจัดวางเครื่องจักร. สำหรับระบบสาธารณูปโภคหรือจุดเชื่อมต่อทุกจุด ให้ระบุค่าการออกแบบ ผู้รับผิดชอบ จุดเชื่อมต่อ วิธีแยกระบบ วันที่ตรวจยืนยัน และหลักฐานที่ต้องใช้; บันทึกสถานีงานจะแสดงว่าปัญหาจุดเชื่อมต่อปรากฏครั้งแรกที่ใด.
| ส่วนเชื่อมต่อ | คำถามสำหรับ RFQ | หลักฐานเมื่อส่งมอบ |
|---|---|---|
| กำลังไฟและความร้อน | แรงดันไฟที่มี โหลดสูงสุด แหล่งความร้อน การระบายอากาศ และการแยกระบบในพื้นที่มีค่าเท่าใด? | ค่าบริการที่วัดได้ แบบร่าง และบันทึกการเริ่มเดินเครื่อง. |
| ลม น้ำ และการระบายน้ำ | ช่วงแรงดัน/คุณภาพ ท่อระบายน้ำ การแบ่งโซนล้าง และการควบคุมการไหลย้อนกลับมีอะไรบ้าง? | การทดสอบระบบสาธารณูปโภค เส้นทางระบายน้ำ และแผนผังความรับผิดชอบด้านการสุขาภิบาล. |
| ระบบควบคุม | สัญญาณ สัญญาณเตือน สูตรการผลิต สิทธิ์ ฮิสทอเรียน และการเชื่อมต่อกับบรรจุภัณฑ์มีอะไรบ้าง? | รายการ I/O การทดสอบสัญญาณเตือน และการแก้ไขสูตรการผลิตที่อนุมัติ. |
| บุคลากรและการเข้าถึง | ด้านผู้ควบคุมเครื่อง ระยะเผื่อการบำรุงรักษา เส้นทางยกเคลื่อนย้าย และทางเข้าฉุกเฉินมีอะไรบ้าง? | การลงนามตรวจหน้างานและผังการจัดวางเครื่องจักรฉบับปรับปรุง. |
“เกรดอาหาร” ไม่ใช่ข้อกำหนดของส่วนเชื่อมต่อเครื่องจักร ทีมงานยังต้องตัดสินใจว่าใครเป็นผู้จัดหาเครื่องดูดอากาศ ระบบระบายน้ำ สายพาน การพิมพ์รหัส การตรวจสอบ อุปกรณ์ป้องกัน การฝึกอบรม และเอกสาร. เอกสารอ้างอิงการสุขาภิบาล eCFR เป็นแนวทางตรวจสอบของสหรัฐฯ ที่มีประโยชน์สำหรับการเข้าถึง ความสามารถในการทำความสะอาด และขอบเขตความรับผิดชอบ ไม่ใช่คำรับรองว่าผังการจัดวางเครื่องจักรใดจะเป็นไปตามข้อกำหนด.
ตารางเจ้าของส่วนเชื่อมต่อแบบเปิด
ใช้ตารางนี้เป็นเอกสารลงนามยอมรับ: หนึ่งแถวสำหรับกำลังไฟ ความร้อน ลม น้ำ การระบายน้ำ การระบายอากาศ ระบบควบคุม การบรรจุ การเข้าถึง และการสุขาภิบาล. แต่ละแถวระบุผู้รับผิดชอบ ค่าการออกแบบ จุดเชื่อมต่อ และวันที่ตรวจยืนยัน.
วิธีตรวจสอบความสามารถในการทำความสะอาด การเปลี่ยนงานผลิตสารก่อภูมิแพ้ และความสอดคล้องด้านกฎระเบียบ
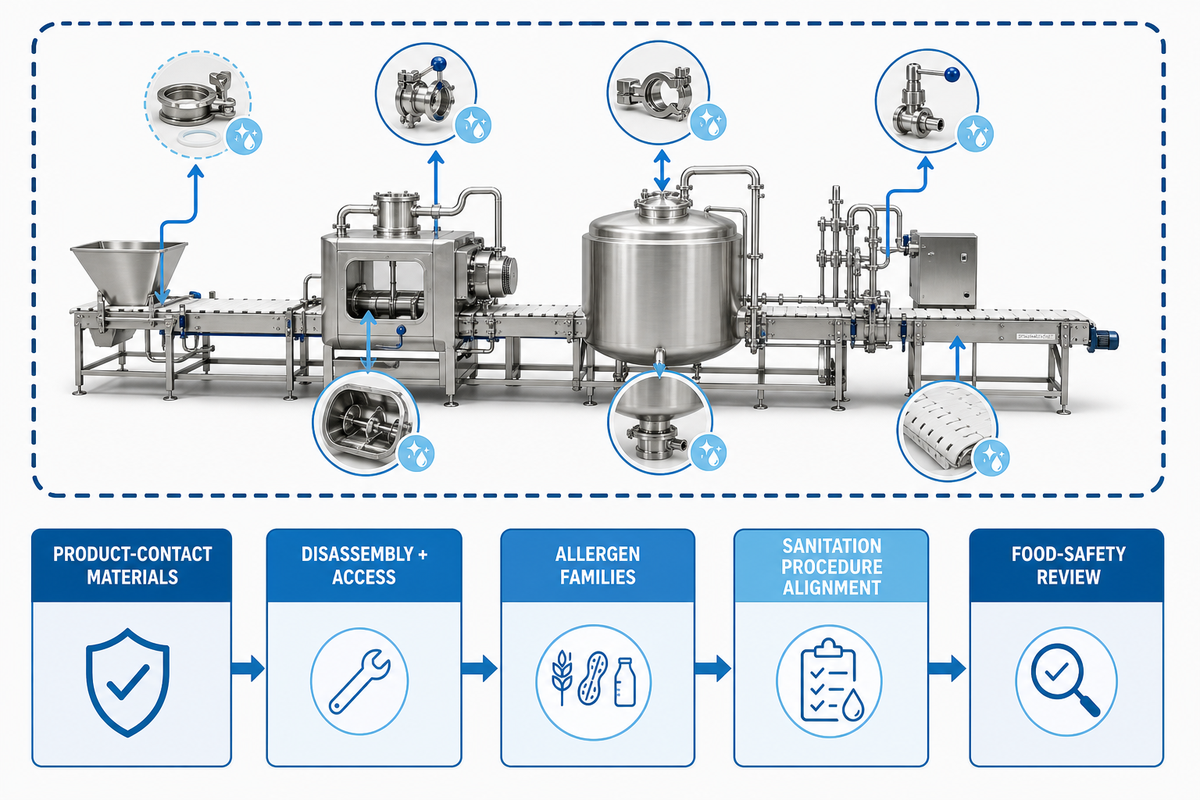
แยกคำถาม 4 ข้อ: เข้าถึงพื้นที่สัมผัสผลิตภัณฑ์ได้หรือไม่ ทีมปฏิบัติการทำความสะอาดได้หรือไม่ ตรวจยืนยันการเปลี่ยนงานผลิตที่มีสารก่อภูมิแพ้ได้หรือไม่ และกฎใดใช้บังคับในเขตอำนาจของผู้ซื้อ? ข้อความปัจจุบันของ [21 CFR Part 117] เป็นข้อมูลอ้างอิงการวางแผนของสหรัฐอเมริกาสำหรับหลักเกณฑ์การผลิตที่ดีในปัจจุบันและการควบคุมเชิงป้องกันเมื่อเกี่ยวข้อง. นี่ไม่ใช่การรับรองแบบครอบคลุมสำหรับอุปกรณ์ใด ๆ.
- ระบุวัสดุที่สัมผัสผลิตภัณฑ์และข้อมูลผิวเคลือบหรือปะเก็นที่จัดส่งสำหรับการสร้างจริง.
- ทำเครื่องหมายจุดถอดชิ้นส่วน ความเสี่ยงจุดอับ เครื่องมือเข้าถึง น้ำยาทำความสะอาด และขั้นตอนการทำให้แห้ง.
- กำหนดกลุ่มสารก่อภูมิแพ้ ลำดับ วิธีสวอบหรือวิธีตรวจยืนยันอื่น และผู้รับผิดชอบการอนุมัติให้ผ่าน.
- จัดขั้นตอนการสุขาภิบาลให้สอดคล้องกับการแก้ไขสูตรการผลิตและตัวอย่างที่ใช้ยอมรับ.
- ให้หัวหน้าด้านความปลอดภัยอาหารของผู้ซื้อยืนยันการวิเคราะห์อันตราย กฎท้องถิ่น และการตรวจยืนยันที่จำเป็น.
คู่แข่งอาจโฆษณาระบบทำความสะอาดอัตโนมัติ แต่ข้อความดังกล่าวยังเป็นคำกล่าวอ้างของคู่แข่งเอง. ขอให้ระบุขอบเขตการทำความสะอาด ขั้นตอน หลักฐาน และการแบ่งความรับผิดชอบสำหรับสายการผลิตที่คุณกำลังซื้อจริง.
วิธีจัดทำชุดหลักฐานการยอมรับ (FAT และ SAT)
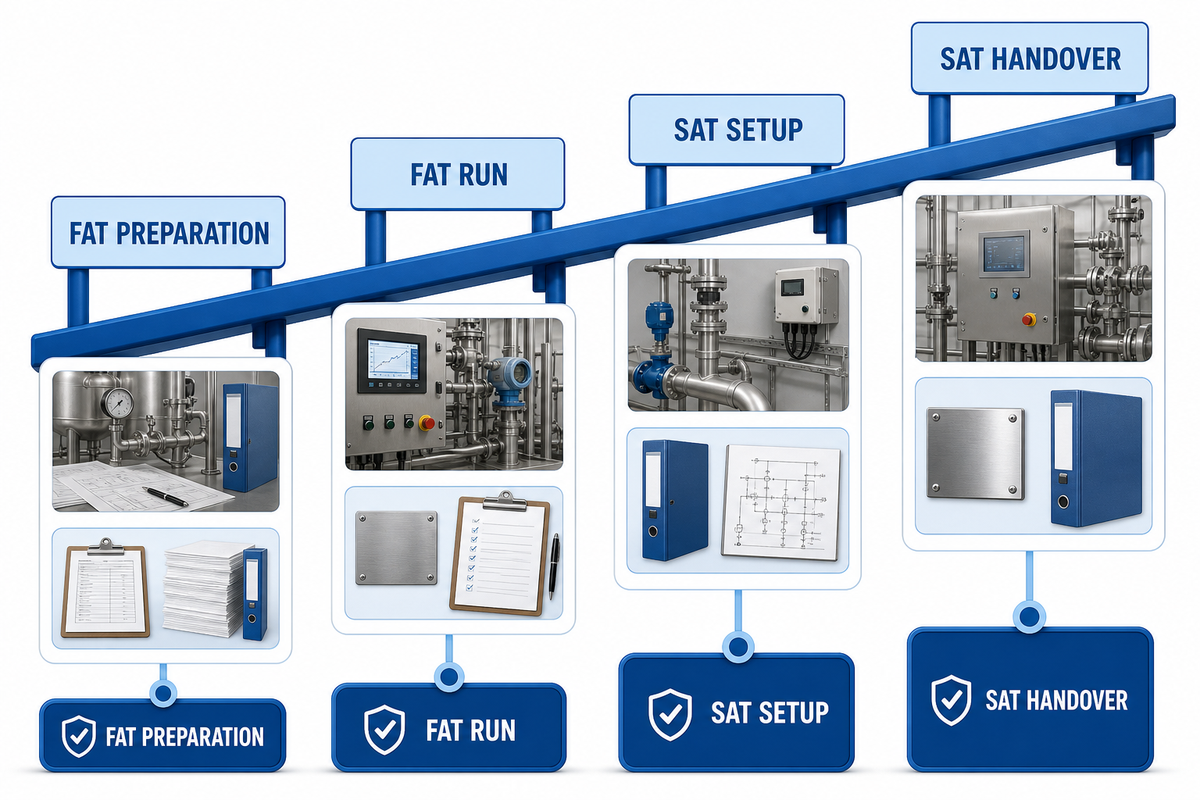
การทดสอบการยอมรับที่โรงงานและการทดสอบการยอมรับหน้างานสามารถเปรียบเทียบกันได้เมื่อใช้เงื่อนไขเดียวกัน. ชุดหลักฐานควรประกอบด้วยการแก้ไขสูตรการผลิตที่อนุมัติ เงื่อนไขระบบสาธารณูปโภค ระยะเวลาเดินเครื่อง จำนวนตัวอย่าง คำนิยามผลผลิตที่ยอมรับได้ ประเภทข้อบกพร่อง รหัสเครื่องมือ รายชื่อผู้ร่วมสังเกต และผู้รับผิดชอบงานคงค้าง; ต้องแนบขอบเขตการทำความสะอาดและการแบ่งความรับผิดชอบไว้กับชุดดังกล่าว.
| ขั้นตอน | หลักฐานขั้นต่ำ | การตัดสินใจอนุมัติให้ผ่าน |
|---|---|---|
| การเตรียม FAT | สูตรการผลิตที่อนุมัติ ล็อตวัตถุดิบ ขอบเขตสายการผลิต วิธีทดสอบ และการตรวจสอบความปลอดภัย. | ผู้ร่วมสังเกตเห็นพ้องกันว่าคำว่า “ผ่าน” หมายถึงอะไร ก่อนเริ่มเดินเครื่อง. |
| การเดินเครื่อง FAT | การตั้งค่าที่มีเวลาประทับ ระบบสาธารณูปโภค ตัวอย่าง ของเสีย การตรวจแพ็ก และค่าผิดเบี่ยงเบน. | ยอมรับ ยอมรับแบบมีเงื่อนไขพร้อมผู้รับผิดชอบ หรือบันทึกการทดสอบซ้ำ. |
| การตั้งค่า SAT | ระบบสาธารณูปโภคของหน้างาน สภาพห้อง ผู้ควบคุมเครื่องที่ผ่านการฝึกอบรม และการแก้ไขสูตรการผลิตต้องสอดคล้องกัน. | เงื่อนไขที่เปลี่ยนแปลงทุกประการต้องจัดทำเป็นเอกสารก่อนเปรียบเทียบผลผลิต. |
| การส่งมอบ SAT | ตัวอย่างสุดท้าย บันทึกการทำความสะอาด/เปลี่ยนงานผลิต คู่มือ อะไหล่ การฝึกอบรม และรายการงานคงค้าง. | ฝ่ายปฏิบัติการเป็นเจ้าของเส้นทางที่ทำซ้ำได้ ไม่ใช่เพียงเครื่องจักรที่กำลังเดินเครื่อง. |
ลำดับหลักฐานนี้หลีกเลี่ยงความประหลาดใจทั่วไปที่ FAT ผ่าน ณ สถานที่ของซัพพลายเออร์ แต่ SAT ได้ผลต่ำกว่าเพราะสูตรการผลิต ระบบสาธารณูปโภค เวลาเย็น หรือเกณฑ์การยอมรับเปลี่ยนไป. การยอมรับแบบมีเงื่อนไขใช้ได้เมื่อระบุเงื่อนไขและผู้รับผิดชอบอย่างชัดเจน; การนิ่งเงียบไม่ถือเป็นการยอมรับ. เก็บเอกสารอ้างอิงการวางแผน FDA FSMA ที่เกี่ยวข้องไว้ข้างชุดทดสอบ เพื่อทบทวนผู้รับผิดชอบด้านความปลอดภัยอาหารร่วมกับผลทางกล.
วิธีจัดทำ RFQ ที่เปรียบเทียบได้โดยไม่ซ่อนรายการยกเว้น
ใช้ ลำดับหลักฐานการเปลี่ยนงานผลิต เพื่อเชื่อมโยงการแก้ไขสูตรการผลิต หลักฐานการสุขาภิบาล ตัวอย่างการทดลอง คำแนะนำผู้ควบคุมเครื่อง และการลงนามอนุมัติ. RFQ ควรมีคอลัมน์ “รวม / ไม่รวม / ผู้รับผิดชอบ / หลักฐาน” สำหรับทุกรายการที่อาจเปลี่ยนราคา หรือตารางเวลา.
การยกเว้นที่ไม่ชัดเจนเป็นความเสี่ยงด้านการจัดซื้อ: อาจสร้างช่องว่างด้านต้นทุน ทำให้การส่งมอบจากโรงงานล่าช้า หรือทำให้ผู้ซื้อไม่มีรายงานการทดสอบ. กำหนดให้ซัพพลายเออร์ระบุผู้รับผิดชอบ หลักฐานที่ต้องส่ง และผลต่อการยอมรับสำหรับสายพาน ระบบสาธารณูปโภค สุขาภิบาล หรือรายการบรรจุภัณฑ์ที่ไม่ได้รวมไว้ทุกรายการ.
- แนบบรีฟผลิตภัณฑ์: วัตถุดิบ สารก่อภูมิแพ้ เนื้อสัมผัส รูปทรง แพ็ก ตลาด และรูปแบบต่าง ๆ.
- ระบุผลผลิตที่ยอมรับได้ ช่วงการเดินเครื่อง คำนิยามผลได้ เวลาพร้อมเดินเครื่องตามแผน และจำนวนตัวอย่าง.
- อธิบายระบบสาธารณูปโภค การแบ่งโซนห้อง การระบายน้ำ การระบายอากาศ ระบบควบคุม และจุดเชื่อมต่อบรรจุภัณฑ์.
- ขอแผนการทดลองและสิ่งที่ซัพพลายเออร์จะวัด เก็บรักษา และรายงาน.
- ระบุ FAT/SAT คู่มือ แบบร่าง อะไหล่ การฝึกอบรม การสนับสนุนระยะไกล และพื้นที่ให้บริการ.
- กำหนดให้การยกเว้นทุกข้อระบุผู้รับผิดชอบและหลักฐานที่ต้องส่งก่อนการส่งมอบ.
[หน้าโซลูชัน UDTECH] เดิมเป็นขั้นตอนถัดไปที่ถูกต้องเมื่อบรีฟนี้พร้อมจับคู่กับการกำหนดค่า. การเก็บรายละเอียดรุ่นและใบเสนอราคาไว้ที่นั่นช่วยแยกเจตนา: บทความนี้ช่วยให้ผู้ซื้อถามคำถามได้ดีขึ้น ส่วน Page จัดการคำตอบทางการค้า.
ลำดับหลักฐานการเปลี่ยนงานผลิต
เริ่มจากสูตรพื้นฐาน เพิ่มรูปแบบหนึ่ง ตรวจยืนยันการสุขาภิบาลและการอนุมัติสารก่อภูมิแพ้ เดินเครื่องด้วยตัวอย่างที่ยอมรับ แล้วขอลงนามรับรองจากฝ่ายปฏิบัติการ. ลำดับขั้นจะบันทึกสิ่งที่เปลี่ยนและหลักฐานที่ต้องทำซ้ำ.
แนวโน้มขนมขบเคี้ยวปี 2025–2026 เปลี่ยนการวางแผนสายการผลิตอย่างไร
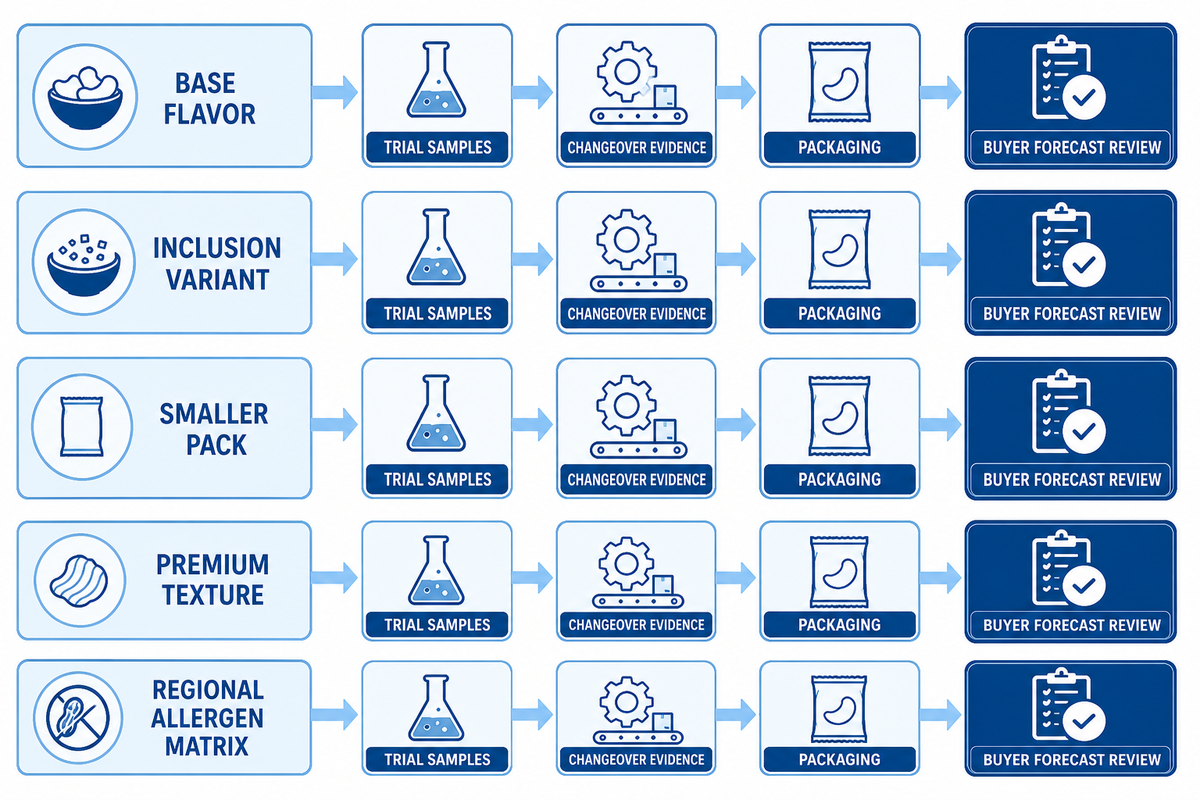
Euromonitor, SNAC และ Food Business News อธิบายมูลค่า รสชาติทั่วโลก ความหลากหลายของเนื้อสัมผัส และการบริโภคตามโอกาสว่าเป็นสัญญาณปัจจุบันของหมวดหมู่. สิ่งเหล่านี้ไม่ใช่หลักฐานความต้องการสายการผลิตซาจิม่าที่เฉพาะเจาะจง. แปลงข้อมูลเป็นสถานการณ์ที่ย้อนกลับได้: รสชาติพื้นฐาน รูปแบบที่มีส่วนผสมเติม แพ็กขนาดเล็ก เนื้อสัมผัสพรีเมียม หรือเมทริกซ์สารก่อภูมิแพ้ประจำภูมิภาค. จากนั้นตรวจยืนยันแต่ละแบบด้วยตัวอย่าง หลักฐานการเปลี่ยนงานผลิต และการคาดการณ์จากฝั่งผู้ซื้อ.
การวางแผนตามสถานการณ์ปลอดภัยกว่าการฝังพาดหัวแนวโน้มลงในกำลังการผลิตแบบตายตัว. บรีฟที่ยืดหยุ่นสามารถถามว่าอะไรเปลี่ยนระหว่างรูปแบบ ต้องใช้เวลาสุขาภิบาลเท่าใด โมดูลบรรจุใดใช้ร่วมกัน และต้องทำการทดสอบยอมรับใดซ้ำ. เอกสารอ้างอิงการวางแผน eCFR ที่ใช้บังคับยังช่วยให้การตัดสินใจรูปแบบตามตลาดเชื่อมโยงกับการควบคุมเชิงป้องกันที่มีเอกสารเมื่อจำเป็น.
ความเสี่ยงในการวางแผนคือการสร้างเกินจริงจากสัญญาณมหภาคที่ไม่เคยกลายเป็นคำสั่งซื้อที่ยืนยันแล้ว. เก็บเมทริกซ์สถานการณ์ที่ย้อนกลับได้สำหรับผู้ซื้อและซัพพลายเออร์ เชื่อมโยงสมมติฐานการคาดการณ์แต่ละข้อกับการทดลองในโรงงานหรือหลักฐานตลาดที่จัดทำเป็นเอกสาร และทบทวนผลกระทบด้านความปลอดภัยอาหารและบรรจุภัณฑ์ก่อนขยายสายการผลิตใด ๆ.
คำถามที่พบบ่อย
ซาจิม่าหมายถึงอะไร?
ซาจิม่า หรือ saqima เป็นขนมหวานหรือขนมอบจีนที่โดยทั่วไปอธิบายว่าเป็นแป้งทอดหรือเส้นลักษณะคล้ายบะหมี่ที่ยึดเกาะด้วยน้ำเชื่อม. สำหรับโรงงาน คำนิยามนั้นเป็นเพียงจุดเริ่มต้น: ต้องตรึงสูตรส่วนผสม รูปทรงเส้น สภาพน้ำเชื่อม ส่วนผสมเติม การทำให้เย็น และรูปแบบแพ็กก่อนการทดลองอุปกรณ์หรือการเปรียบเทียบกำลังการผลิต. ไม่ควรคัดลอกคำอธิบายและสูตรของผู้บริโภคมาเป็นข้อกำหนดเครื่องจักร.
ซาจิม่ามีรสชาติอย่างไร?
ซาจิม่ามักอธิบายว่าหวาน ทอดเล็กน้อย เคี้ยวหนึบ หรือฟู โดยเนื้อสัมผัสเปลี่ยนไปตามสูตรส่วนผสม การสัมผัสการทอด และการยึดเกาะด้วยน้ำเชื่อม. ผู้ซื้อควรแปลงคำด้านประสาทสัมผัสเหล่านั้นเป็นภาษาการยอมรับ—การหัก การเคี้ยว ความเหนียวติด สี ส่วนผสมเติม และความสมบูรณ์ของแพ็ก—และตกลงวิธีให้คะแนนตัวอย่าง. คำว่า “รสชาติถูกต้อง” เพียงอย่างเดียวไม่ใช่เกณฑ์การเริ่มเดินเครื่องที่ทำซ้ำได้ หรือสิ่งทดแทนตัวอย่างเก็บรักษา.
ฉันควรเลือกสายการผลิตขนมขบเคี้ยวเฉพาะทางอย่างไร?
เลือกตามการเปลี่ยนรูป ไม่ใช่ตามฉลากของซัพพลายเออร์. ตัดสินใจว่าผลิตภัณฑ์เป็นเส้นทอดยึดด้วยน้ำเชื่อม แผ่นอบ เม็ดอัดรีด แป้งสอดไส้ หรือแบบผสม. ตรึงผลผลิต รูปทรง ระบบสาธารณูปโภค สุขอนามัย และหลักฐานการยอมรับก่อนทบทวนการกำหนดค่าของ UDTECH หรือขอใบเสนอราคา.
ซาจิม่ามีรสชาติแตกต่างกันหรือไม่?
ใช่ รูปแบบธรรมดา งา ถั่ว ลูกเกด และรูปแบบประจำภูมิภาคสามารถเปลี่ยนการป้อน การเปลี่ยนงานผลิตที่มีสารก่อภูมิแพ้ การผสม การตัด และการบรรจุ. ให้ถือแต่ละรสชาติเป็นเงื่อนไขการทดลองที่มีสูตรพื้นฐานและหลักฐานการเปลี่ยนงานผลิตจัดทำเป็นเอกสาร; รูปแบบหนึ่งที่สำเร็จไม่ได้พิสูจน์ว่าทุกรูปแบบจะสำเร็จ.
ควรเก็บรักษาซาจิม่าอย่างไร?
การจัดเก็บขึ้นอยู่กับสูตรการผลิต วอเตอร์แอกทิวิตี คุณสมบัติกั้นผ่านของบรรจุภัณฑ์ คุณภาพซีล และข้อกำหนดความปลอดภัยอาหารในท้องถิ่น. ระบุการศึกษอายุการเก็บ จุดสิ้นสุดการทำให้เย็น เป้าหมายความชื้นตกค้าง และความสมบูรณ์ของแพ็กสำหรับตลาดเป้าหมาย และบันทึกสมมติฐานทุกข้อในบรีฟการทดลองสำหรับผลิตภัณฑ์แต่ละรูปแบบที่วางแผนไว้.
ระบุอุณหภูมิจัดเก็บ สมมติฐานความชื้น รูปแบบกล่องหรือหีบห่อ การพิมพ์รหัส และผู้รับผิดชอบการอนุมัติไว้ในบรีฟผลิตภัณฑ์. หากเพิ่มรูปแบบที่มีถั่ว งา หรือลูกเกด ให้ทำการตรวจสอบสารก่อภูมิแพ้และบรรจุภัณฑ์ที่เกี่ยวข้องซ้ำ. ฉลากค้าปลีกช่วยชี้นำคำถามได้ แต่มีเพียงการศึกษาอายุการเก็บที่จัดทำเป็นเอกสารเท่านั้นที่กำหนดคำแนะนำการจัดเก็บเชิงพาณิชย์สำหรับผลิตภัณฑ์สำเร็จรูปได้.
หน้าโซลูชันของ UDTECH มีบทบาทอย่างไร?
Page เดิมที่ /sachima-snack-lines/ มีขอบเขตโซลูชันและรายละเอียดการกำหนดค่าของ UDTECH. คู่มือนี้ครอบคลุมผลิตภัณฑ์ เส้นทาง จุดเชื่อมต่อ หลักฐานด้านสุขอนามัย การทดสอบยอมรับ และคำถาม RFQ ก่อนส่งคำขอ; ให้เก็บชื่อรุ่น ข้อกำหนด ราคา และเงื่อนไขไว้บน Page หรือในใบเสนอราคา.
พร้อมเปลี่ยนบรีฟให้เป็นการหารือเรื่องสายการผลิตหรือยัง?
นำรูปแบบผลิตภัณฑ์ เกณฑ์ผลผลิตที่ยอมรับได้ ระบบสาธารณูปโภค รูปแบบต่าง ๆ และคำถาม FAT/SAT มา. เปิดแบบฟอร์มสอบถาม UDTECH หรือดู ขอบเขตโซลูชันสายการผลิตซาจิม่าและขนมขบเคี้ยวเฉพาะทาง.
นำรูปแบบผลิตภัณฑ์ เกณฑ์ผลผลิตที่ยอมรับได้ ระบบสาธารณูปโภค รูปแบบต่าง ๆ และคำถาม FAT/SAT มา. เปิดแบบฟอร์มสอบถาม UDTECH หรือดู ขอบเขตโซลูชันสายการผลิตซาจิม่าและขนมขบเคี้ยวเฉพาะทาง.
เอกสารอ้างอิงและแหล่งข้อมูล
ใช้แหล่งข้อมูลภายนอกเพื่อบริบท และไม่นำมาเรียบเรียงใหม่เป็นข้อกล่าวอ้างสมรรถนะของ UDTECH. ข้อความของคู่แข่งยังคงเป็นคำกล่าวอ้างของคู่แข่งเอง; การบังคับใช้กฎระเบียบยังขึ้นกับเขตอำนาจ.
- TSHS Sachima Machine and Equipment Supplier — คำอธิบายกระบวนการของคู่แข่ง.
- World Grain: ซาจิม่า ขนมหวานที่มีสถานะเป็นที่ชื่นชอบ — บริบทการค้า.
- China Sichuan Food: ซาจิม่า — บริบทสูตรการผลิตและเนื้อสัมผัส.
- ประมวลกฎหมายข้อบังคับรัฐบาลกลางอิเล็กทรอนิกส์, 21 CFR Part 117 — เอกสารอ้างอิงการวางแผนของสหรัฐอเมริกา.
- สำนักงานคณะกรรมการอาหารและยาสหรัฐฯ, FSMA — บริบทการวางแผนความปลอดภัยอาหาร; การบังคับใช้ยังขึ้นกับเขตอำนาจ.
- การศึกษาการอบเวเฟอร์ของ Applied Sciences — การเปรียบเทียบเชิงวิธีสำหรับการกระจายความร้อน ความหนา/สีของแผ่น และตัวแปรอัตราการผลิต; ไม่ใช่หลักฐานของซาจิมาหรือ UDTECH.
- Euromonitor: แนวโน้มสำคัญของขนมขบเคี้ยว 5 ประการสำหรับปี 2025, SNAC International และ Food Business News: แนวโน้มขนมขบเคี้ยวที่ควรติดตามในปี 2026 — มุมมองทิศทางของอุตสาหกรรม.
จัดทำสำหรับการทบทวนทางเทคนิคของ UDTECH. ข้อความเกี่ยวกับประวัติบริษัทและสิทธิบัตรที่ให้ไว้ในบรีฟถือเป็นข้อมูลพื้นหลังตามแหล่งที่มา โดยรอการตรวจสอบอย่างเป็นอิสระ. คู่มือนี้ไม่ทดแทนการวิเคราะห์อันตรายเฉพาะหน้างาน แผนการตรวจยืนยัน หรือสัญญาทางการค้า.