ติดต่อบริษัท UDTECH

คู่มือควบคุมกระบวนการสำหรับเครื่องทำขนมทองม้วนและเวเฟอร์โรล

คู่มือภาคสนามสำหรับการควบคุมกระบวนการ
วิธีเชื่อมโยงสภาพแป้งเหลว ประสิทธิภาพแผ่นอบ เวลาการม้วน ข้อบกพร่อง การสุ่มตัวอย่าง การทำความสะอาด และการบำรุงรักษา โดยไม่ถือว่าการตั้งค่าบนหน้าจอเพียงรายการเดียวคือกระบวนการทั้งหมด.
เครื่องทำขนมทองม้วนและเวเฟอร์ม้วนเป็นระบบแปรรูปอาหารอุตสาหกรรมที่เปลี่ยนแป้งเหลวให้เป็นแผ่นอบบาง แล้วขึ้นรูปแผ่นนั้นขณะที่ยังดัดงอได้. สรุปสั้น ๆ นี้ซ่อนปัญหาการควบคุมที่เชื่อมโยงกัน. รอยร้าวที่เครื่องตัดอาจเริ่มจากเวลาพักของแป้งเหลว. แถบสีซีดอาจชี้ไปที่การกระจายปริมาณแป้งที่หยอด การกระจายอุณหภูมิแผ่นอบ การสัมผัส หรือจังหวะเวลารอบการผลิต. การติดอาจเป็นปัญหาที่พื้นผิว การทำความสะอาด สูตรส่วนผสม หรือช่วงการปล่อย.
เอกสารนี้เป็นคู่มือสำหรับทีมผลิต คุณภาพ และวิศวกรรมที่ต้องการวิธีการทำซ้ำได้เพื่อตรวจสอบความเชื่อมโยงเหล่านั้น. เนื้อหาครอบคลุมแผ่นบางอบที่ขึ้นรูปเป็นม้วนกลวงหรือม้วนสอดไส้. ขนมทองม้วนสอดไส้ทอด ปอเปี๊ยะ เครื่องใช้บนโต๊ะ โคนวาฟเฟิลในฐานะผลิตภัณฑ์เป้าหมาย และเวเฟอร์อิเล็กทรอนิกส์ ต้องใช้แบบจำลองกระบวนการอื่น. เอกสารนี้ยังแยกการเลือกเครื่องจักรเชิงพาณิชย์ไว้อย่างชัดเจน โดยรุ่น ข้อมูลจำเพาะ ตัวเลือก ราคา และใบเสนอราคาควรอยู่ในหน้าผลิตภัณฑ์.
“ต้องติดตั้งอุปกรณ์โดยเอื้อให้สามารถทำความสะอาดและบำรุงรักษาอุปกรณ์ รวมถึงพื้นที่โดยรอบได้” 21 CFR 117.40(a)
การเข้าถึง ความสะอาด และความสมบูรณ์ทางกลอาจเป็นตัวกำหนดว่าการตั้งค่าที่บันทึกไว้จะทำให้ผลลัพธ์ที่สังเกตได้เกิดซ้ำหรือไม่.
แนวคิดหลัก: มองสายการผลิตเป็นห่วงโซ่ของขั้นตอนที่สังเกตได้. บันทึกสิ่งที่เข้าสู่แต่ละขั้นตอน สิ่งที่เครื่องจักรทำในขั้นตอนนั้น และสิ่งที่ออกมา. เปลี่ยนตัวแปรที่จำกัดขอบเขตหนึ่งรายการ แล้วทวนสอบผลลัพธ์เทียบกับผลิตภัณฑ์และวิธีการสุ่มตัวอย่างที่กำหนด.
ภายในเครื่องทำขนมทองม้วนและเวเฟอร์โรลเกิดอะไรขึ้น?
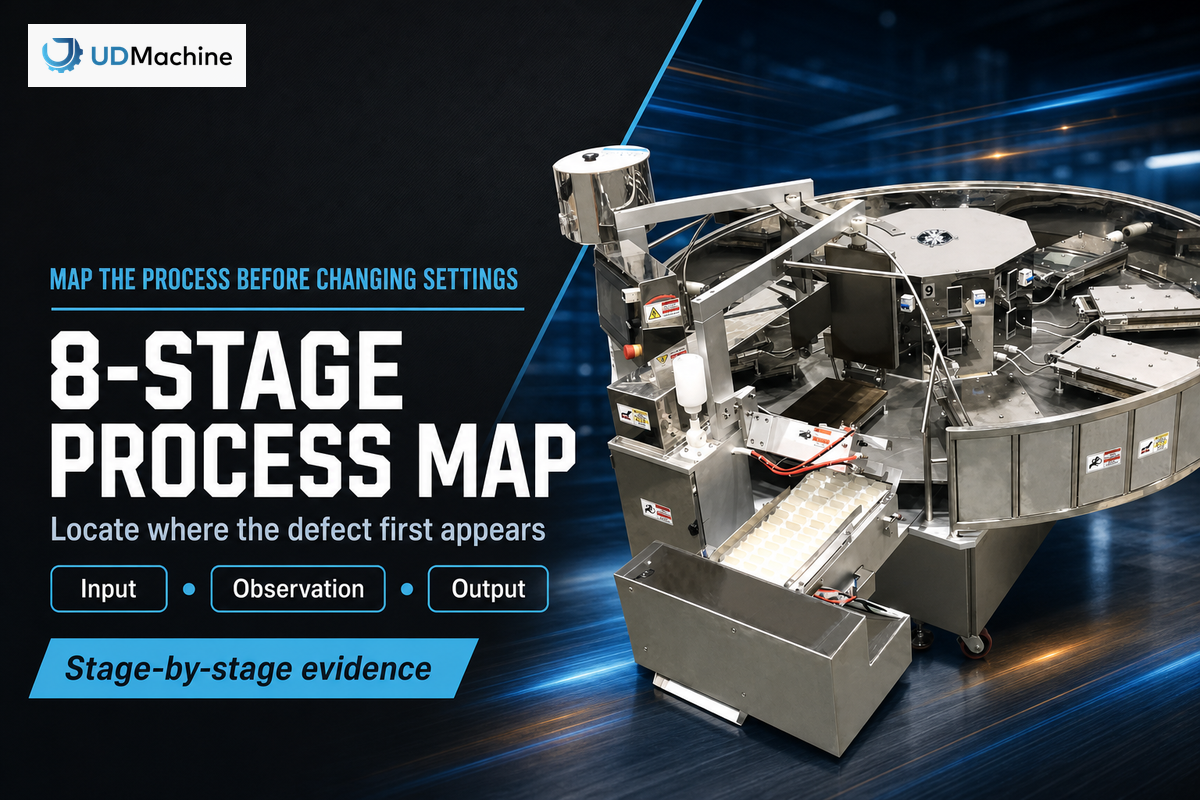
แผนผังกระบวนการที่ใช้การได้มี 8 ขั้นตอนที่เชื่อมโยงกัน: การเตรียมแป้งเหลว การหยอด การอบบนแผ่นอบ การระบายไอน้ำ การปล่อยแผ่นเวเฟอร์ การม้วน การทำให้เย็น และการตัด. แต่ละขั้นตอนต้องมีอินพุตและเอาต์พุตที่สังเกตได้. เมื่อเกิดข้อบกพร่อง ให้ระบุตำแหน่งขั้นตอนแรกที่มองเห็นได้ก่อนเปลี่ยนการตั้งค่าในกระบวนการถัดไป ซึ่งอาจเพียงทำให้อาการเห็นได้ชัดขึ้น.
แป้งเหลวนำผลของสูตรส่วนผสม ประวัติการผสม อุณหภูมิ และเวลาพักไปยังเครื่องหยอด. เครื่องหยอดแต่ละเครื่องกระจายมวลบนแผ่นอบ. แผ่นอบที่ปิดเข้าหากันจะแผ่และให้ความร้อนแก่แป้งเหลว ขณะที่น้ำเปลี่ยนเป็นไอน้ำ. หลังการอบ แผ่นเวเฟอร์จะถูกปล่อย ถ่ายโอนไปยังอุปกรณ์ขึ้นรูป ม้วนรอบแกนหรือเส้นทางการขึ้นรูป ทำให้เย็น และตัดหรือจัดการ. สิทธิบัตรเวเฟอร์ม้วน ที่ไม่ใช่ของ UDTECH ฉบับหนึ่งแสดงลำดับการถ่ายโอนแถบร้อน การม้วน และการตัด แต่ไม่ได้พิสูจน์ว่าผู้จัดหารายใดใช้กลไกดังกล่าว.
แผนผัง กระบวนการ 8 ขั้นตอน นี้เปลี่ยนวิธีที่ทีมใช้อธิบายข้อขัดข้อง. “เครื่องทำให้ม้วนแตกร้าว” กว้างเกินไป. “แผ่นเวเฟอร์ออกจากตำแหน่งแผ่นอบ 6 โดยมีขอบแห้ง ยังคงอยู่ได้ระหว่างการถ่ายโอน แล้วแยกออกตามขอบนั้นระหว่างการม้วน” ระบุตำแหน่ง ลำดับเหตุการณ์ และข้อสังเกตที่ใช้แยกสาเหตุได้. นอกจากนี้ยังหยุดการกล่าวโทษเครื่องตัดต่อข้อบกพร่องที่มีอยู่ก่อนการขึ้นรูป.
- ระบุขั้นตอนแรกที่ผิดปกติ. บันทึกตำแหน่งแผ่นอบ ช่องทาง ช่วงเวลา และเอกลักษณ์ของผลิตภัณฑ์.
- เปรียบเทียบกับหน่วยที่อยู่ใกล้เคียงซึ่งทำงานปกติ. ใช้วิธีการวัดเดิมให้คงที่.
- ตรวจสอบบันทึกต้นทาง. อายุแป้งเหลว ปริมาณแป้งที่หยอด การกระจายอุณหภูมิ และจังหวะเวลาอาจอธิบายความแตกต่างได้.
- ทดสอบการเปลี่ยนแปลงที่จำกัดขอบเขตหนึ่งรายการ. เก็บสภาวะก่อนหน้าไว้เป็นค่าพื้นฐานสำหรับเปรียบเทียบ.
จุดตรวจสอบแผนผังขั้นตอน: หากบันทึกไม่สามารถระบุได้ว่าความเบี่ยงเบนเริ่มปรากฏที่ใด การปรับครั้งถัดไปก็เป็นเพียงการคาดเดา ไม่ใช่การทดลองที่ควบคุม.
สร้างช่วงควบคุมตั้งแต่แป้งเหลวถึงโรล
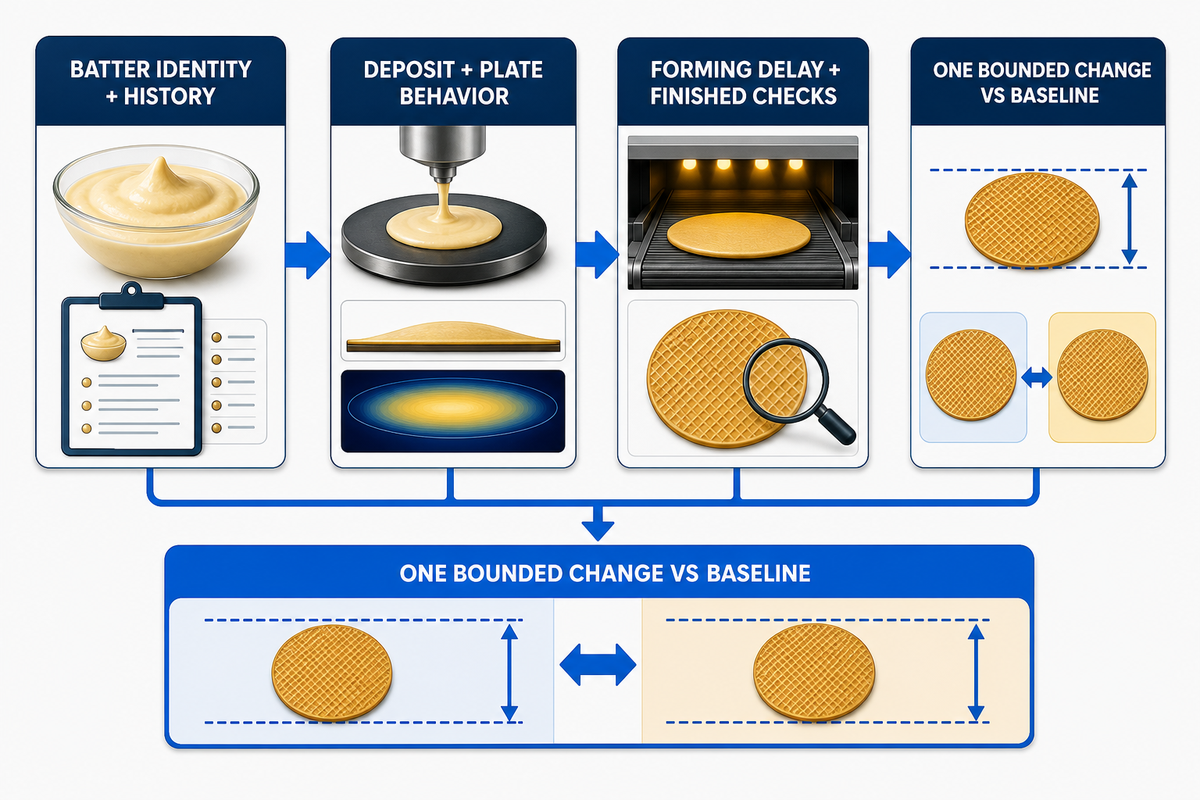
ช่วงควบคุมเชื่อมโยงสภาวะต่าง ๆ แทนการแสดงเป้าหมายแยกเป็นรายการ. บันทึกเอกลักษณ์แป้งเหลว ประวัติการเตรียม อุณหภูมิ เวลาพัก และสภาพการหยอดไว้ข้างพฤติกรรมแผ่นอบ การปล่อย ระยะหน่วงการขึ้นรูป และการตรวจสอบม้วนสำเร็จรูป. กำหนดชุดค่าที่ยอมรับได้สำหรับผลิตภัณฑ์ที่ระบุหนึ่งรายการผ่านการทดลอง โดยใช้ค่าพื้นฐานจากการเปลี่ยนแปลงที่จำกัดขอบเขตก่อนหน้า และอย่านำสูตรการผลิตหรือช่วงเวลาจากสูตรส่วนผสมอื่นมาใช้โดยไม่ทวนสอบ.
เริ่มจากตัวแปรที่สายการผลิตสามารถสังเกตได้จริง. บันทึกแป้งเหลวที่เป็นประโยชน์อาจรวมถึงรหัสส่วนผสมหรือสูตรการผลิต ตัวระบุล็อตการผลิตเมื่อเกี่ยวข้อง เวลาเริ่มและสิ้นสุดการผสม วิธีผสม อุณหภูมิที่วัดได้ การทดสอบการไหลหรือความหนืดที่โรงงานเลือก ระยะเวลาพัก และสถานะการหมุนเวียนกลับ. บันทึกปริมาณแป้งที่หยอดควรใช้วิธีที่โรงงานทวนสอบแล้ว เช่น มวลต่อแผ่น หรือการวัดที่ทำซ้ำได้อื่น แทนตำแหน่งหน้าปัดที่ไม่ได้สอบเทียบ.
งานวิจัย เตาอบเวเฟอร์อุตสาหกรรมที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ แสดงให้เห็นว่าเหตุใดบันทึกที่เชื่อมโยงกันจึงสำคัญ. การกระจายอุณหภูมิแผ่นอบ ความหนาแผ่นเวเฟอร์ และพฤติกรรมสีที่วัดได้เปลี่ยนแปลงตามสภาวะการเดินเครื่อง. ช่วงตัวเลขที่รายงานเป็นของชุดอุปกรณ์และขอบเขตการทดสอบนั้น เป็นหลักฐานว่าการกระจายและอัตราการผลิตมีความสำคัญ ไม่ใช่ค่าการตั้งค่าพร้อมใช้สำหรับสายการผลิตอื่น.
สร้างช่วงควบคุมด้วยการทดลองขนาดเล็ก. คงผลิตภัณฑ์และวิธีการวัดให้เหมือนเดิม. บันทึกค่าพื้นฐาน ทำการเปลี่ยนแปลงที่วางแผนไว้หนึ่งรายการ รอระยะหน่วงของกระบวนการที่กำหนด แล้วสุ่มตัวอย่างผลิตภัณฑ์ที่สอดคล้องกัน. หากเวลาพักของแป้งเหลวยาวนานกว่าช่วงสังเกต ให้รวมระยะหน่วงนั้นไว้ด้วย. มิฉะนั้น ผลิตภัณฑ์ที่ระบุว่าเกิดจากการตั้งค่าใหม่อาจยังสะท้อนสภาพแป้งเหลวเดิม.
ควรทำ: กำหนดผลิตภัณฑ์ วิธีการ เวลา และการตรวจสอบการยอมรับสำหรับการทดลองแต่ละครั้ง. ไม่ควรทำ: เปลี่ยนความเจือจางของแป้งเหลว ปริมาณแป้งที่หยอด อุณหภูมิแผ่นอบ และอัตราการผลิตพร้อมกัน แล้วให้เครดิตกับตัวแปรที่บังเอิญเปลี่ยนเป็นตัวสุดท้าย.
เมื่อทราบชุดค่าที่เหมาะสมแล้ว ให้จัดเก็บช่วงดังกล่าวเป็นข้อมูลอ้างอิงการผลิตที่มีการระบุเวอร์ชัน. การตั้งค่าที่ไม่มีผลิตภัณฑ์ วิธีการ และวันที่ที่เกี่ยวข้อง ไม่ถือเป็นค่าพื้นฐาน. “การเดินเครื่องที่ดี” หากไม่มีข้อสังเกตจริง ก็เป็นเพียงความทรงจำ.
จุดตรวจสอบช่วงควบคุม: การทดลองจะนำกลับมาใช้ซ้ำได้ก็ต่อเมื่อผู้ควบคุมเครื่องที่มีคุณสมบัติคนอื่นสามารถระบุผลิตภัณฑ์ ทำซ้ำการวัด และแยกการเปลี่ยนแปลงที่ทดสอบออกจากผลของวัสดุและจังหวะเวลาได้.
ควบคุมอุณหภูมิแผ่นอบ ปริมาณแป้งที่หยอด และการปล่อยแผ่น
การแสดงอุณหภูมิแผ่นอบเป็นเพียงหลักฐานส่วนหนึ่ง. ประเมินการอบจากการกระจายอุณหภูมิ การกระจายปริมาณแป้งที่หยอด จังหวะเวลารอบการผลิต การระบายไอน้ำ การสัมผัสแผ่นอบ สภาพพื้นผิว และแผ่นเวเฟอร์ที่ได้ โดยเทียบกับค่าพื้นฐานช่วงผลิตภัณฑ์. เปรียบเทียบตำแหน่งและช่วงเวลา. ค่าที่ตั้งคงที่อาจเกิดขึ้นพร้อมกับความร้อนไม่สม่ำเสมอ การสึกหรอ การปนเปื้อน หรือการโหลดผลิตภัณฑ์ที่เปลี่ยนสี ความหนา และการปล่อย.
จัดทำแผนผังระบบแผ่นอบตามตำแหน่ง. หากอุปกรณ์มีตำแหน่งแผ่นอบซ้ำกัน ให้กำหนดรหัสประจำที่คงที่. เปรียบเทียบพฤติกรรมบริเวณกึ่งกลางและขอบเมื่อวิธีการวัดเอื้ออำนวย. ติดตามว่าตำแหน่งใดเป็นผู้ผลิตตัวอย่างแต่ละชิ้น. จุดประสงค์ไม่ใช่การรวบรวมสเปรดชีตขนาดใหญ่ แต่เพื่อแยกการเปลี่ยนแปลงทั้งสายการผลิตออกจากรูปแบบเฉพาะตำแหน่งที่เกิดซ้ำ.
งาน ศึกษาทางอุตสาหกรรมที่อ้างถึงข้างต้น รายงานการกระจายอุณหภูมิประมาณ 13°C เทียบกับ 7°C และการกระจายความหนาประมาณ 0.38 mm เทียบกับ 0.16 mm ภายใต้เงื่อนไขอัตราการผลิตที่ทดสอบสองแบบ. ตัวเลขเหล่านี้เป็นตัวอย่างเฉพาะชุดอุปกรณ์ ไม่ใช่ค่าความคลาดเคลื่อนสำหรับอุปกรณ์ของ UDTECH หรือผลิตภัณฑ์ของผู้อ่าน. คุณค่าของตัวเลขอยู่ที่การวินิจฉัย: อัตราการผลิต การกระจายความร้อน และความหนาอาจเปลี่ยนแปลงไปพร้อมกัน ดังนั้นอุณหภูมิเฉลี่ยเพียงค่าเดียวอาจซ่อนรูปแบบดังกล่าว.
ต้องสังเกตการปล่อย ไม่ใช่คาดเดา. กำหนดว่าการแยกตามปกติมีลักษณะและเสียงอย่างไร แล้วบันทึกตำแหน่งคราบตกค้าง การยกตัวของขอบ การฉีกขาด หรือตำแหน่งที่ติดซ้ำ. ก่อนเปลี่ยนอุณหภูมิ ให้ตรวจสอบความสม่ำเสมอของปริมาณแป้งที่หยอด ประวัติแป้งเหลว ความสะอาดแผ่นอบ สภาพพื้นผิว การปิด และจังหวะเวลา. สำหรับตระกูลเครื่องจักร การกำหนดค่า และรายละเอียดเชิงพาณิชย์ หน้าผลิตภัณฑ์จะอธิบาย สิ่งที่แผ่นอบเป็นผู้กำหนดจริง.
- ผลิตภัณฑ์สีซีดทั้งสายการผลิต: ยืนยันวิธีการวัด แป้งเหลว และสถานะรอบการผลิตก่อนเพิ่มความร้อน.
- ตำแหน่งสีเข้มที่เกิดซ้ำหนึ่งตำแหน่ง: เปรียบเทียบการกระจาย ปริมาณแป้งที่หยอด และการสัมผัสของแผ่นอบนั้นกับตำแหน่งข้างเคียง.
- การติดแบบสุ่ม: ตรวจหาความแปรผันของอายุแป้งเหลว การปนเปื้อน ปริมาณแป้งที่หยอด หรือจังหวะเวลา แทนการถือว่าทุกเหตุการณ์เกิดจากการสึกหรอของผิวสัมผัส.
- การเสื่อมของการอนุมัติให้ผ่านอย่างค่อยเป็นค่อยไป: จับคู่บันทึกการทำความสะอาดและสภาพเครื่องกับข้อสังเกตของผลิตภัณฑ์.
การตัดสินใจอนุมัติให้ผ่าน: เปลี่ยนความร้อนเมื่อหลักฐานแยกรูปแบบทางความร้อนออกจากทางเลือกด้านปริมาณแป้งที่หยอด แป้งเหลว จังหวะเวลา ความสะอาด และการสัมผัสทางกลได้แล้วเท่านั้น.
กำหนดเวลาการม้วน การทำให้เย็น และการตัดก่อนที่แผ่นจะเปราะ
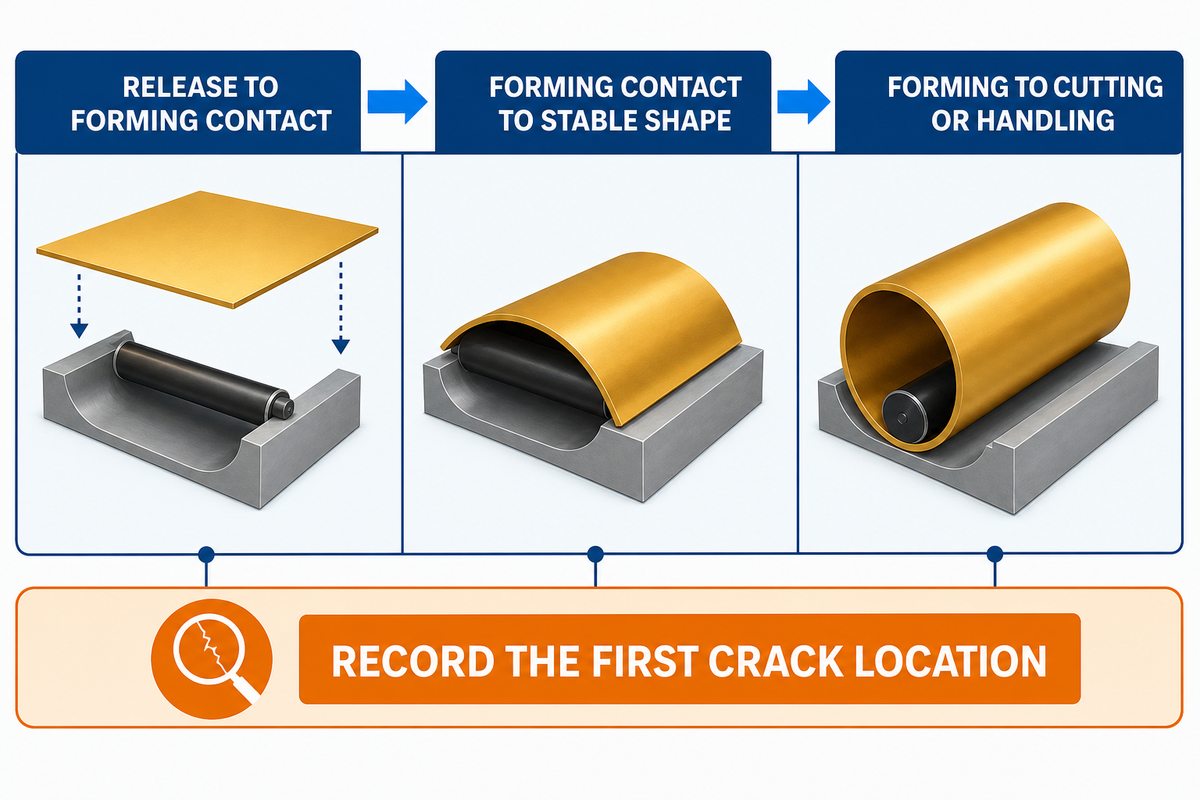
ช่วงการขึ้นรูปเริ่มเมื่อแผ่นเวเฟอร์ออกจากพื้นผิวอบ. การถ่ายโอนควรทำอย่างรวดเร็วและสม่ำเสมอ โดยอาศัยข้อสังเกตการปล่อยดังกล่าว แต่ไม่มีระยะหน่วงหรืออุณหภูมิการขึ้นรูปที่เป็นสากล. ช่วงที่ใช้การได้ขึ้นกับสูตรส่วนผสม ความชื้น รูปทรงแผ่น อุณหภูมิ และการสัมผัสอากาศแวดล้อม. ให้วัดพฤติกรรมการถ่ายโอนสำหรับผลิตภัณฑ์ที่ระบุ แทนการคัดลอกความเร็วของสายการผลิตอื่น.
งานวิจัย สูตรส่วนผสมโคนม้วนแบบเปิดเผยที่เกี่ยวข้อง อธิบายการขึ้นรูปทันทีหลังการอบ และแสดงว่าสูตรส่วนผสมมีผลต่อโครงสร้างสำเร็จรูป. งานวิจัยนี้เป็นหลักฐานเชิงคุณภาพที่มีประโยชน์ แต่ไม่ใช่ข้อพิสูจน์ของขีดจำกัดด้านเวลาหรือความชื้นสำหรับเวเฟอร์ม้วน. กลไกตามสิทธิบัตรก่อนหน้านั้นก็สนับสนุนการม้วนแผ่นร้อน ขณะที่รูปทรงและข้อถือสิทธิ์ยังเป็นของเจ้าของสิทธิบัตร.
แยกช่วงเวลา 3 ช่วงในบันทึก ได้แก่ จากการปล่อยถึงการสัมผัสเพื่อขึ้นรูป จากการสัมผัสเพื่อขึ้นรูปถึงรูปร่างคงที่ และจากการขึ้นรูปถึงการตัดหรือการจัดการในกระบวนการถัดไป. หากระบบควบคุมแสดงเวลาประทับ ให้ตรวจสอบว่าเวลานั้นตรงกับเหตุการณ์ทางกายภาพ. หากไม่ตรง ให้ใช้วิธีสังเกตที่ทำซ้ำได้และไม่ให้พนักงานเข้าไปในเขตอันตราย. บันทึกสภาวะแวดล้อมเฉพาะเมื่อมีเหตุผลที่จะทดสอบอิทธิพลของสภาวะดังกล่าว.
สำหรับรอยร้าว ให้บันทึกว่าเริ่มก่อนการสัมผัส ที่การพันรอบครั้งแรก ตามแนวตะเข็บ ระหว่างการตัด หรือหลังการทำให้เย็น. รอยร้าวที่การพันรอบครั้งแรกต้องตรวจสอบต่างจากการแตกหักหลังการบรรจุ. สำหรับความแปรผันของเส้นผ่านศูนย์กลาง ให้เปรียบเทียบรูปทรงแผ่นขาเข้าและตำแหน่งการขึ้นรูปก่อนเปลี่ยนแรงดันหรือความเร็วการขึ้นรูป.
จุดตรวจสอบช่วงการขึ้นรูป: บันทึกตำแหน่งรอยร้าวแรกและช่วงเวลาของเหตุการณ์ที่เกี่ยวข้อง. “เปราะ” เป็นผลลัพธ์ ส่วนเส้นทางตามลำดับเวลาที่นำไปสู่ผลลัพธ์นั้นคือหลักฐานการวินิจฉัย.
ใช้เมทริกซ์ข้อบกพร่องต่อแปรผันสำหรับรอยแตก การติด และสีไม่สม่ำเสมอ
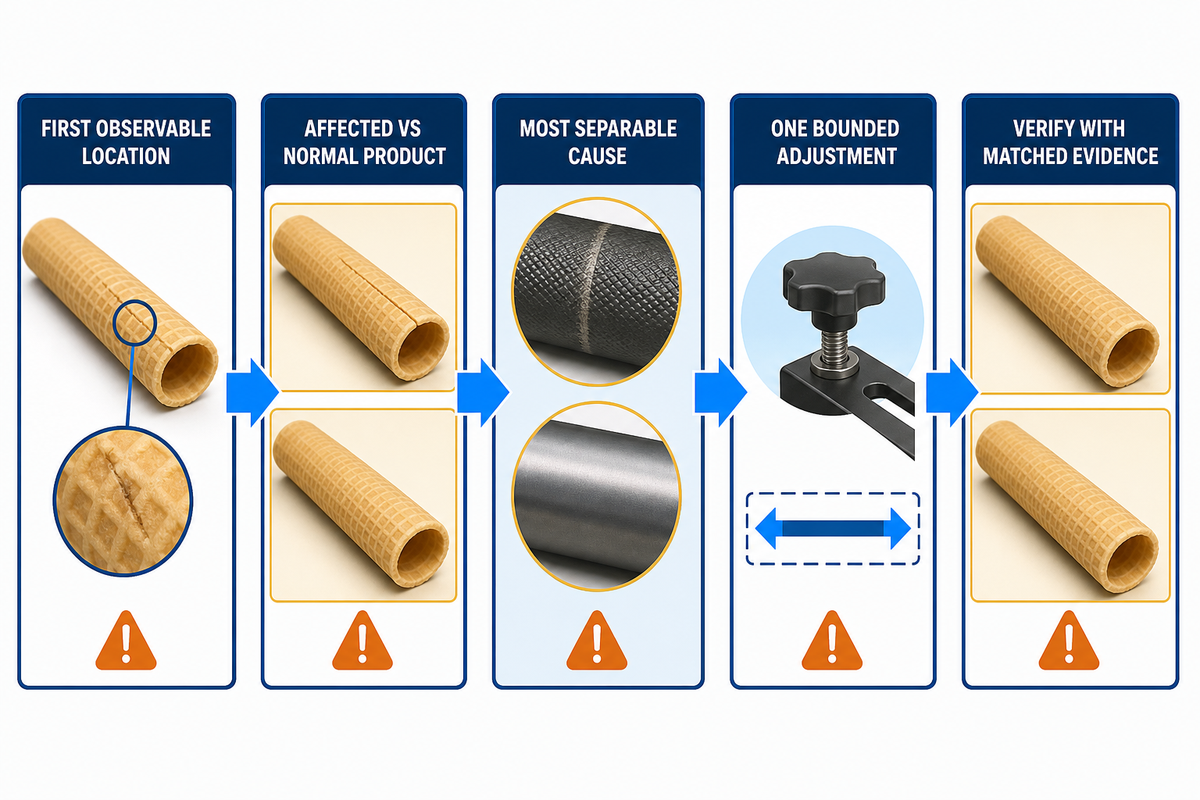
เมทริกซ์ข้อบกพร่องเปลี่ยนอาการให้เป็นการตรวจสอบที่แยกสาเหตุได้. เริ่มจากตำแหน่งแรกที่สังเกตได้ เปรียบเทียบผลิตภัณฑ์ที่มีปัญหากับผลิตภัณฑ์ปกติ ทดสอบสาเหตุที่แยกออกได้ชัดที่สุด ปรับแบบจำกัดขอบเขตหนึ่งรายการ และทวนสอบโดยใช้ตำแหน่งรอยร้าวและตำแหน่งการขึ้นรูปเหล่านั้นเป็นอินพุตของเมทริกซ์. เมทริกซ์ด้านล่างเป็นเส้นทางการวินิจฉัย ไม่ใช่ตารางการดำเนินการแก้ไขที่ใช้ได้ทั่วไป. ขีดจำกัดของโรงงานและขั้นตอนที่ปลอดภัยยังคงขึ้นกับผลิตภัณฑ์และสถานที่.
| อาการที่สังเกตได้ | การตรวจสอบแรกเพื่อแยกสาเหตุ | การทดลองที่กำหนดขอบเขต | การตรวจสอบยืนยัน | ข้อจำกัด |
|---|---|---|---|---|
| ผลิตภัณฑ์สีอ่อนทั่วทั้งสายการผลิต | ยืนยันวิธีวัดสี ข้อมูลแป้งเหลว อัตราการผลิต และการกระจายอุณหภูมิ | เปลี่ยนตัวแปรด้านความร้อนหรือจังหวะเวลาที่ผ่านการตรวจสอบแล้วหนึ่งรายการ | เปรียบเทียบตัวอย่างที่เชื่อมโยงตามเวลาหลังพ้นระยะหน่วงของกระบวนการ | สีขึ้นอยู่กับสูตรส่วนผสมและวิธีการ |
| แถบสีเข้มซ้ำจุดเดียว | ทำแผนผังตำแหน่งแผ่นอบ ปริมาณแป้งที่หยอด และอุณหภูมิเฉพาะจุด | แก้ไขสภาวะเฉพาะตำแหน่งที่ยืนยันแล้ว | สุ่มตัวอย่างตำแหน่งเดิมและตำแหน่งข้างเคียง | ค่าการแผ่รังสีของผิวอาจส่งผลต่อการอ่านอุณหภูมิ |
| แผ่นติดแบบสุ่ม | เปรียบเทียบเวลาพักแป้งเหลว ปริมาณแป้งที่หยอด คราบตกค้าง และจังหวะการปล่อยแผ่น | เปลี่ยนปัจจัยต้นทางที่ยืนยันแล้วหนึ่งรายการ | ติดตามจำนวนเหตุการณ์การติดต่อหน่วยตัวอย่างที่กำหนด | อย่าสรุปว่าจานสึกหรอจากความสุ่มเพียงอย่างเดียว |
| แผ่นติดที่ตำแหน่งเดียว | ตรวจสอบความทำซ้ำได้ ความสะอาด การสัมผัส และสภาพผิว | ทำความสะอาด ตรวจสอบ หรือซ่อมบำรุงตามขั้นตอนของโรงงาน | เปรียบเทียบก่อนและหลังที่ตำแหน่งเดียวกัน | การตรวจสอบไม่ทดแทนการควบคุมพลังงานอันตราย |
| รอยแตกเริ่มก่อนการม้วน | ตรวจสอบขอบแผ่น รูปแบบความหนา และเส้นทางการถ่ายโอน | แก้ไขสาเหตุด้านแผ่นหรือการจัดการที่ตรวจสอบยืนยันแล้ว | สังเกตตำแหน่งรอยแตกแรกจากตัวอย่างที่จับคู่กัน | ไม่มีเป้าหมายความชื้นทั่วไปที่ใช้ได้กับทุกกรณี |
| รอยแตกเริ่มที่การพันครั้งแรก | เปรียบเทียบช่วงเวลาการถ่ายโอน ตัวแทนอุณหภูมิแผ่น และการจัดแนว | ปรับปัจจัยด้านจังหวะเวลาหรือการจัดแนวที่ตรวจสอบยืนยันแล้วหนึ่งรายการ | นับรอยแตกที่การพันครั้งแรกภายใต้ผลิตภัณฑ์เดียวกัน | ข้อมูลโคนที่เกี่ยวข้องไม่สามารถกำหนดขีดจำกัดของเวเฟอร์โรลได้ |
| เส้นผ่านศูนย์กลางค่อย ๆ เปลี่ยน | ติดตามแนวโน้มรูปทรงแผ่นขาเข้า สภาพการขึ้นรูป และเวลา | จัดการตัวแปรที่เปลี่ยนก่อนเส้นผ่านศูนย์กลาง | ใช้วิธีและลำดับการวัดรูปทรงที่กำหนดไว้ | ลำดับเวลาเพียงอย่างเดียวไม่พิสูจน์เหตุและผล |
| ปลายชิ้นแตกจากการตัด | แยกรอยแตกที่มีอยู่ก่อนออกจากการสัมผัสขณะตัดและสภาพเครื่องมือ | ซ่อมบำรุงหรือปรับเฉพาะสาเหตุที่ยืนยันแล้ว | ตรวจสอบปลายชิ้นและแผ่นต้นทางในชิ้นงานที่จับคู่กัน | การซ่อมบำรุงเครื่องมือต้องเป็นไปตามขั้นตอนของสถานที่ |
| การแตกเพิ่มขึ้นหลังการทำให้เย็น | เปรียบเทียบการจัดการ การสัมผัสความเย็น รูปทรง และรอยแตกต้นทาง | เปลี่ยนปัจจัยด้านการจัดการหรือกระบวนการที่ตรวจสอบยืนยันแล้วหนึ่งรายการ | รายงานการแตกที่จุดปลายทางที่กำหนด | ผลกระทบจากสภาพแวดล้อมต้องใช้การเปรียบเทียบที่ควบคุมได้ |
| ข้อบกพร่องเกิดหลังการเปลี่ยนงานผลิต | เปรียบเทียบเวอร์ชันสูตรการผลิต การยืนยันการทำความสะอาด และค่าพื้นฐานหลังเริ่มเดินเครื่องใหม่ | คืนสภาวะค่าพื้นฐานที่ตรวจสอบยืนยันแล้วหนึ่งรายการ | ใช้ตัวอย่างชุดแรกและการตัดสินใจจัดการที่มีเอกสาร | ความสะอาดที่มองเห็นด้วยตาเพียงอย่างเดียวอาจไม่เพียงพอ |
นี่คือ เมทริกซ์วินิจฉัยจากข้อบกพร่องถึงตัวแปร. เมทริกซ์นี้ใช้หลักการติดตามตรวจสอบได้ตามที่อธิบายไว้ใน คู่มือการติดตามกระบวนการของ NIST. เพิ่มเกณฑ์การยอมรับเฉพาะของโรงงานหลังจากกำหนดระบบการวัด ผลิตภัณฑ์ และวิธีการทำงานที่ปลอดภัยแล้วเท่านั้น. หากยังมีสาเหตุที่เป็นไปได้สองประการ ให้ออกแบบการตรวจสอบที่แยกสาเหตุเหล่านั้นออกจากกันก่อนปรับการตั้งค่า.
ตรวจสอบคุณภาพด้วยแผนสุ่มตัวอย่างตามลำดับเวลา
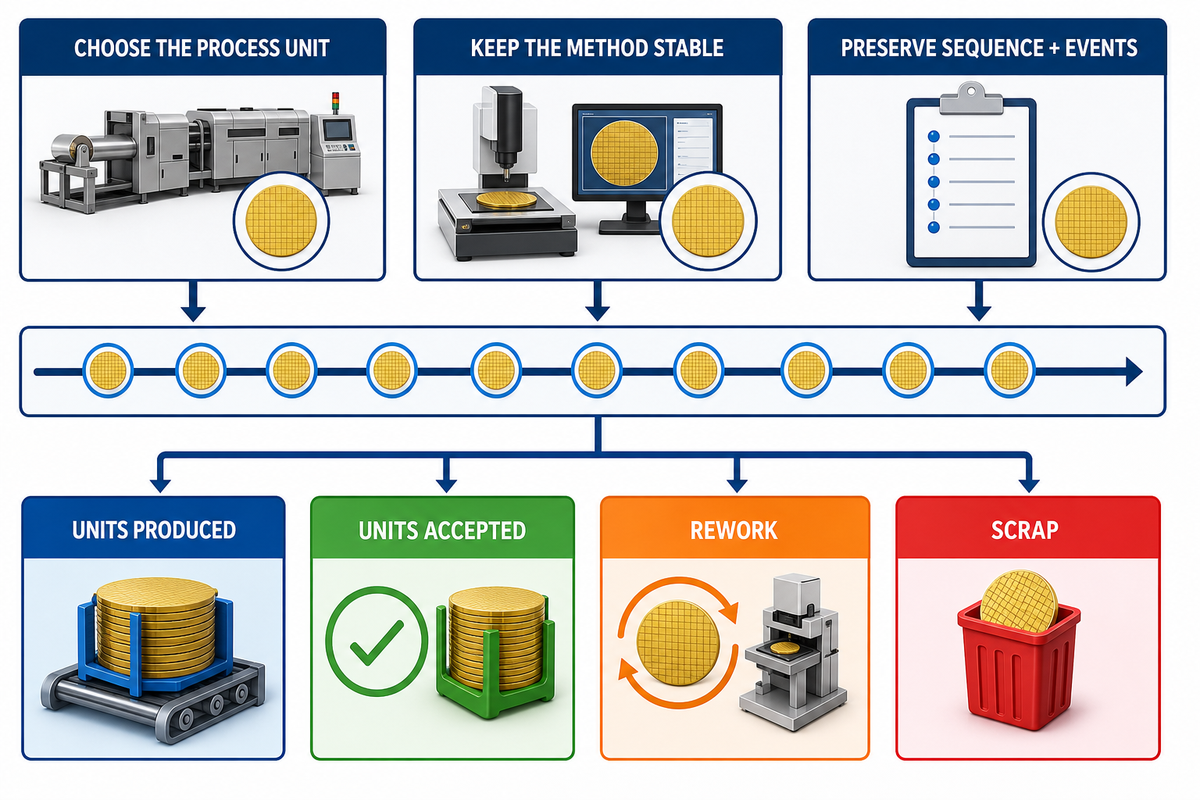
เลือกหน่วยสุ่มตัวอย่างจากแบบจำลองกระบวนการ ไม่ใช่จากความเคยชิน. รอบการเดินเครื่อง ล็อตการผลิต ช่วงเวลา ตำแหน่งแผ่นอบ ช่องทาง หรือกะ อาจเป็นหน่วยที่เหมาะสม. รักษาเอกลักษณ์ผลิตภัณฑ์ วิธีการ ลำดับ และเหตุการณ์ในกระบวนการไว้. ลำดับเวลาช่วยให้ติดตามย้อนกลับได้ แต่ไม่ได้พิสูจน์ความเป็นอิสระทางสถิติ ความสามารถของกระบวนการ หรือการควบคุมด้วยตัวมันเอง.
ตัวอย่างการสุ่มตัวอย่างของ NIST เลือกหนึ่งรอบการเดินเครื่องเป็นหน่วยสุ่มตัวอย่างหลักหลังจากตรวจสอบแบบจำลองกระบวนการแล้ว ไม่ได้ประกาศว่าควรใช้ “กะ” กับทุกโรงงาน. ในทำนองเดียวกัน งานของ NIST เกี่ยวกับ ข้อมูลกระบวนการที่มีสหสัมพันธ์ตามเวลา เตือนว่าสมมติฐานเรื่องความเป็นอิสระมักไม่ถูกต้อง. จุดข้อมูลตามลำดับเวลาอาจมีความสัมพันธ์กับจุดก่อนหน้า.
กำหนดความหมายของผลลัพธ์แต่ละรายการ. ความเร็วเครื่องจักรตามพิกัดไม่ใช่ผลผลิตที่จำหน่ายได้. รายงานที่มีประโยชน์ต้องแยกจำนวนหน่วยที่ผลิต จำนวนหน่วยที่สุ่มตัวอย่าง จำนวนหน่วยที่ยอมรับได้ งานแก้ไขเมื่อเกี่ยวข้อง และของเสีย ณ จุดสังเกตที่ระบุ. หากเกิดการแตกหักหลังเครื่องจักร ให้ตัดสินใจว่าแผนการสุ่มตัวอย่างควรติดตามผลิตภัณฑ์ไปไกลพอในกระบวนการถัดไปเพื่อให้ตอบคำถามทางธุรกิจได้หรือไม่.
รักษาวิธีการให้คงที่. มวลแผ่น ความหนา เส้นผ่านศูนย์กลาง ความยาว สี ตัวแทนความชื้น การแตกหัก และลักษณะภายนอก ล้วนต้องระบุอุปกรณ์หรือวิธีการ. บันทึกสถานะการสอบเทียบหรือการทวนสอบเมื่อเกี่ยวข้อง. เมื่อวิธีการเปลี่ยนแปลง อย่านำค่าเก่าและค่าใหม่มาใส่ในแนวโน้มเดียวกันราวกับเปรียบเทียบกันได้โดยตรงโดยไม่ประเมิน.
การตัดสินใจด้านการสุ่มตัวอย่าง: ระบุหน่วยกระบวนการ วิธีการวัด เวลาเก็บตัวอย่าง และกฎการจัดการผลลัพธ์. แผนภูมิที่เป็นระเบียบไม่สามารถแก้ไขคำจำกัดความของตัวอย่างที่กำกวมได้.
ทำความสะอาดและเปลี่ยนงานผลิตโดยไม่สูญเสียค่าพื้นฐาน
การเปลี่ยนงานผลิตที่ดีจะนำผลิตภัณฑ์เดิมออกพร้อมรักษาสถานะการเริ่มเดินเครื่องที่ทวนสอบแล้ว. แผนต้องครอบคลุมขอบเขตผลิตภัณฑ์และสารก่อภูมิแพ้ พื้นที่สัมผัสอาหารที่เข้าถึงได้ ชิ้นส่วนที่ถอด วิธีการทำความสะอาด การตรวจสอบหรือการทวนสอบ การประกอบกลับ การติดตั้งอุปกรณ์ป้องกัน หน้าที่ด้านพลังงานอันตราย และการตัดสินใจเกี่ยวกับผลิตภัณฑ์ชิ้นแรก. คู่มือทั่วไปไม่สามารถแทนที่การวิเคราะห์อันตรายหรือขั้นตอนของโรงงานได้.
หน้าที่ด้านความปลอดภัยอาหารและความปลอดภัยเครื่องจักรไม่ควรถูกรวมเป็นเช็กลิสต์กว้าง ๆ รายการเดียว. 21 CFR 117.40 กล่าวถึงอุปกรณ์ที่ทำความสะอาดได้และการป้องกันการสัมผัสข้ามของสารก่อภูมิแพ้. สำหรับสถานที่ทำงานในสหรัฐอเมริกา OSHA 1910.147 กำหนดขอบเขตและข้อยกเว้นในการควบคุมพลังงานอันตรายระหว่างการซ่อมบำรุง ส่วน OSHA 1910.212 กล่าวถึงการติดตั้งอุปกรณ์ป้องกันอันตรายจากเครื่องจักรระหว่างการใช้งานปกติ.
การจัดการผงต้องมีขอบเขตอีกด้าน. OSHA ระบุน้ำตาล แป้ง และแป้งสาลีเป็นวัสดุที่อาจก่อฝุ่นติดไฟได้ แต่รายการดังกล่าวไม่ได้กำหนดอันตรายของโรงงานใดโรงงานหนึ่ง. โรงงานต้องประเมินวัสดุ ปริมาณ ระบบรวบรวม แหล่งจุดติดไฟ และข้อกำหนดที่ใช้บังคับ. อย่าเปลี่ยนคำเตือนกว้าง ๆ ให้กลายเป็นข้ออ้างว่าสายการผลิตทุกแห่งมีการจัดประเภทฝุ่นเหมือนกัน.
หลังการประกอบกลับ ให้ทวนสอบค่าพื้นฐานก่อนอนุมัติให้เดินเครื่องยาว. ยืนยันเวอร์ชันสูตรการผลิตที่ถูกต้อง ชิ้นส่วน อุปกรณ์ป้องกัน สภาพแผ่นอบ การตรวจสอบปริมาณแป้งที่หยอด จังหวะเวลา ลักษณะผลิตภัณฑ์ชิ้นแรก และการวัดคุณภาพที่จำเป็น. บันทึกข้อยกเว้นและผู้ตัดสินใจจัดการผลลัพธ์. “ทำความสะอาดแล้ว” และ “เริ่มเดินเครื่องแล้ว” เป็นเพียงเหตุการณ์ แต่ชุดหลักฐานต้องแสดงสภาพการเริ่มเดินเครื่องที่ยอมรับได้.
ขอบเขตการเปลี่ยนงานผลิต: การทวนสอบการทำความสะอาด การควบคุมสารก่อภูมิแพ้ การติดตั้งอุปกรณ์ป้องกัน และการควบคุมพลังงานอันตรายเป็นหน้าที่ที่เกี่ยวข้องกันแต่แตกต่างกัน. แต่ละหน้าที่ต้องมีวิธีการที่ใช้ได้กับโรงงานและบันทึกผู้รับผิดชอบ.
จับคู่การบำรุงรักษาตามกำหนดกับบันทึกสภาพเครื่อง
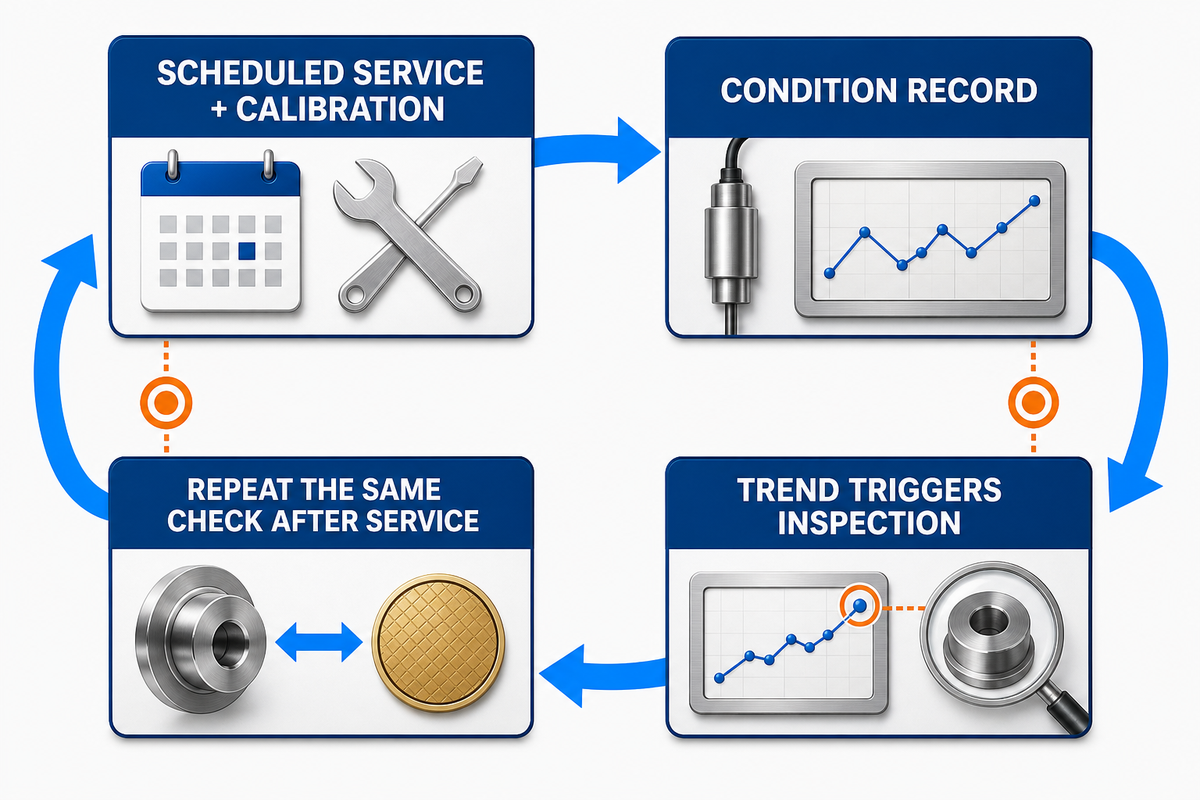
การบำรุงรักษาเชิงป้องกันตามกำหนดและบันทึกสภาพเครื่องต้องใช้ร่วมกัน. งานตามปฏิทินหรือชั่วโมงการเดินเครื่องช่วยรองรับความต้องการบริการที่ทราบอยู่แล้ว ส่วนข้อสังเกตเกี่ยวกับสภาพแผ่นอบ พฤติกรรมการปล่อย การกระจายอุณหภูมิ จังหวะเวลา เสียง การจัดแนว และข้อบกพร่องที่เกิดซ้ำ ช่วยจัดลำดับความสำคัญของการตรวจสอบ. การติดตามสภาพเครื่องไม่ยกเลิกงานตามกำหนด และปฏิทินเพียงอย่างเดียวไม่สามารถอธิบายรูปแบบกระบวนการที่กำลังพัฒนาได้.
21 CFR 117.305 กำหนดข้อกำหนดทั่วไปด้านเนื้อหาสำหรับบันทึกภายใต้ขอบเขตของข้อกำหนดนี้ รวมถึงค่าจริงและข้อสังเกตที่ได้จากการติดตามตรวจสอบ และกิจกรรมการทวนสอบตามความเหมาะสม. กรอบการเก็บบันทึกดังกล่าวไม่ได้กำหนดช่วงเวลาการบำรุงรักษาสำหรับสายการผลิตนี้. ให้รวมการบำรุงรักษาตามกำหนดและการสอบเทียบไว้ในโปรแกรมที่จัดทำเป็นเอกสารของโรงงาน เพราะภาระงาน การออกแบบ วัสดุ ชั่วโมงการทำงาน สภาพแวดล้อม และคำแนะนำของผู้จัดหานั้นแตกต่างกัน.
ทำให้รายการสภาพเครื่องสามารถเปรียบเทียบกันได้. “แผ่นอบดูไม่ดี” เป็นข้อมูลที่อ่อน. บันทึกที่ดีกว่าต้องระบุตำแหน่งแผ่นอบ วิธีสังเกต ตำแหน่งคราบตกค้างหรือความเสียหาย วันที่ พฤติกรรมการปล่อยที่เกี่ยวข้อง ผลิตภัณฑ์ และการดำเนินการ. เมื่อพบแถบสีเข้ม ตำแหน่งติด หรือเวลาคลาดเคลื่อนที่เกิดซ้ำก่อนการบริการ ให้เชื่อมบันทึกการบำรุงรักษากับหลักฐานของผลิตภัณฑ์. หลังการบริการ ให้ตรวจสอบแบบเดิมซ้ำอีกครั้ง.
ใช้แนวโน้มเพื่อกระตุ้นการตรวจสอบ อย่ารีบสรุปสาเหตุ. เส้นผ่านศูนย์กลางที่ค่อย ๆ เปลี่ยนแปลงอาจสัมพันธ์กับการสึกหรอของการขึ้นรูป รูปทรงแผ่นเวเฟอร์ขาเข้า หรือตัวแปรอื่น. บันทึกสภาพเครื่องจะมีคุณค่าเมื่อช่วยจำกัดขอบเขตการตรวจสอบที่ปลอดภัยครั้งถัดไป และบันทึกว่าการแก้ไขทำให้ค่าพื้นฐานกลับคืนมาหรือไม่.
เตรียมเดินเครื่องผลิตด้วยชุดหลักฐานประจำกะ
การเริ่มเดินเครื่องควรส่งมอบกระบวนการที่ทำซ้ำได้ ไม่ใช่แฟ้มการตั้งค่าสุดท้าย. ชุดหลักฐานประจำกะจะรวมเอกลักษณ์ผลิตภัณฑ์ เวอร์ชันสูตรการผลิตที่อนุมัติ ข้อสังเกตจริง เวลา ผู้ปฏิบัติงาน วิธีการวัด ข้อยกเว้น การตัดสินใจจัดการผลลัพธ์ และประวัติการเปลี่ยนแปลง โดยนำบันทึกสภาพเครื่องเข้าสู่หลักฐานการเริ่มเดินเครื่อง. “กะ” ในที่นี้หมายถึงจังหวะการส่งมอบงาน ไม่ใช่ข้ออ้างว่าหน่วยสุ่มตัวอย่างทุกหน่วยต้องเป็นกะ.
ปัจจุบัน 21 CFR 117.305 กำหนดให้บันทึกภายใต้ขอบเขตของข้อกำหนดนี้มีค่าจริงและข้อสังเกต วันที่และเวลาเมื่อเหมาะสม การระบุผู้ปฏิบัติกิจกรรม และเอกลักษณ์ผลิตภัณฑ์หรือล็อตการผลิตเมื่อเหมาะสม. ช่องข้อมูลเหล่านี้เป็นจุดตรวจสอบระดับรายละเอียดที่มีประโยชน์. การใช้ช่องข้อมูลเหล่านี้ไม่ได้ทำให้บทความนี้ ชุดเอกสาร หรืออุปกรณ์เป็นใบรับรองการปฏิบัติตามข้อกำหนด.
จัดทำ ชุดหลักฐานประจำกะ โดยยึดคำถามที่ทีมถัดไปต้องตอบ:
- ผลิตภัณฑ์ชื่ออะไรและใช้สูตรการผลิตเวอร์ชันใดในการเดินเครื่อง?
- ล็อตวัตถุดิบหรือชุดแป้งเหลวใดเกี่ยวข้องกับการสอบย้อนกลับ?
- บันทึกเงื่อนไขตั้งต้นและข้อสังเกตจริงอะไรไว้บ้าง?
- ตัวอย่างแต่ละตัวผลิตจากแผ่นอบ ช่องการผลิต ช่วงเวลา หรือหน่วยอื่นใด?
- ใช้วิธีการวัดและอุปกรณ์ใดบ้าง?
- มีการเปลี่ยนแปลงอะไร ใครอนุมัติการทดลองผลิตที่มีขอบเขต และกำหนดระยะหน่วงผลิตภัณฑ์ไว้นานเท่าใด?
- อะไรล้มเหลว อะไรถูกกักไว้ และบันทึกการตัดสินใจจัดการไว้อย่างไร?
- ข้อสังเกตด้านสภาพเครื่องหรือการบำรุงรักษาใดต้องติดตามต่อ?
ปิดงานเริ่มเดินเครื่องเมื่อทีมรับมอบสามารถทำซ้ำช่วงผลิตภัณฑ์ที่อนุมัติ ระบุผลลัพธ์นอกช่วง และปฏิบัติตามเส้นทางการยกระดับปัญหาได้เท่านั้น. เหตุการณ์การทดสอบการยอมรับที่โรงงาน การเริ่มต้นที่หน้างาน และการผลิตตามปกติอาจต้องใช้หลักฐานแตกต่างกัน. รักษาขั้นตอนเหล่านี้ให้แยกจากกัน แทนการถือว่าการสาธิตที่สำเร็จครั้งเดียวเป็นหลักฐานถาวร.
การทดสอบการส่งมอบงาน: หากกะถัดไปไม่สามารถบอกได้ว่าเดินเครื่องอะไร วัดอะไร เปลี่ยนแปลงอะไร และจัดการข้อยกเว้นอย่างไร กระบวนการนั้นก็มีเพียงการตั้งค่า แต่ไม่มีค่าพื้นฐานที่ปกป้องได้.
คำถามที่พบบ่อย
ควรเปลี่ยนการตั้งค่าใดเป็นอันดับแรกเมื่อเวเฟอร์ม้วนแตกร้าว?
อย่าเลือกการตั้งค่าจนกว่าจะพบว่ารอยแยกแรกปรากฏที่ใดในแผนผังขั้นตอน. ตรวจสอบว่าแผ่นเวเฟอร์ฉีกขาดอยู่แล้วตอนปล่อย ฉีกระหว่างการถ่ายโอน ฉีกตอนพันรอบครั้งแรก แยกระหว่างการตัด หรือแตกหลังการทำให้เย็น และบันทึกตำแหน่งแรก. เปรียบเทียบประวัติแป้งเหลว ปริมาณแป้งที่หยอด และโปรไฟล์แผ่นก่อนปรับตัวแปรด้านความร้อน จังหวะเวลา การจัดการ หรือการจัดแนวที่จำกัดขอบเขต โดยคงสภาวะอื่นที่บันทึกไว้ให้คงที่. จากนั้นสุ่มตัวอย่างหลังระยะหน่วงของกระบวนการที่เกี่ยวข้องและจัดทำเอกสารผลลัพธ์.
เป้าหมายอุณหภูมิแผ่นอบเดียวใช้ได้กับผลิตภัณฑ์เวเฟอร์ม้วนทุกชนิดหรือไม่?
ไม่ใช่. ค่าเป้าหมายที่แสดงไม่อธิบายการกระจายอุณหภูมิ การสัมผัสแผ่นอบ ปริมาณแป้งที่หยอด จังหวะเวลารอบการผลิต สภาพพื้นผิว สูตรส่วนผสม หรือสีและเนื้อสัมผัสที่ต้องการ. กำหนดช่วงควบคุมเฉพาะผลิตภัณฑ์ด้วยวิธีการวัดที่ชัดเจน. ค่าทดลองที่เผยแพร่อาจช่วยเปิดเผยกลไก แต่ไม่ควรคัดลอกเป็นค่าเป้าหมายของเครื่องจักร เว้นแต่ผลิตภัณฑ์ ชุดอุปกรณ์ และขอบเขตการทดสอบจะเทียบเท่ากันอย่างพิสูจน์ได้.
ควรตรวจสอบผลผลิตที่พร้อมจำหน่ายอย่างไร?
กำหนดจุดและช่วงเวลาสังเกต. แยกหน่วยทั้งหมดออกจากหน่วยที่เป็นไปตามข้อกำหนด งานแก้ไข และของเสีย แล้วเชื่อมผลลัพธ์กับผลิตภัณฑ์ สูตรการผลิต สถานะกระบวนการ และวิธีการสุ่มตัวอย่าง. ความเร็วตามพิกัดไม่รวมการแตกหักและการคัดทิ้งในกระบวนการถัดไป ส่วนข้ออ้างทางสถิติต้องใช้แบบจำลองกระบวนการที่เหมาะสม.
การเฝ้าติดตามสภาพเครื่องจักรใช้แทนการบำรุงรักษาเชิงป้องกันได้หรือไม่?
ไม่ใช่. งานตามกำหนดครอบคลุมความต้องการด้านบริการและการสอบเทียบที่ทราบอยู่แล้ว ส่วนบันทึกสภาพเครื่องแสดงรูปแบบที่กำลังพัฒนา. ให้ใช้ทั้งสองอย่าง. หลังการบำรุงรักษา ให้ทำการตรวจสอบผลิตภัณฑ์และการวัดแบบเดิมซ้ำ เพื่อยืนยันว่าค่าพื้นฐานของกระบวนการกลับคืนมา แทนการสันนิษฐานว่างานตามปฏิทินที่เสร็จแล้วทำให้ประสิทธิภาพกลับคืน.
บันทึกการเปลี่ยนงานผลิตเวเฟอร์ม้วนควรมีอะไรบ้าง?
รวมเอกลักษณ์ผลิตภัณฑ์ก่อนหน้าและถัดไป เวอร์ชันสูตรการผลิต ขอบเขตวัสดุหรือสารก่อภูมิแพ้ ชิ้นส่วนที่ถอด วิธีการทำความสะอาด การตรวจสอบหรือการทวนสอบ การประกอบกลับ การติดตั้งอุปกรณ์ป้องกัน และขั้นตอนพลังงานอันตรายที่ใช้ การตรวจสอบค่าพื้นฐาน การวัดผลิตภัณฑ์ชิ้นแรก ข้อยกเว้น และการตัดสินใจจัดการผลลัพธ์. บันทึกที่แน่นอนต้องเป็นไปตามการวิเคราะห์อันตราย ขั้นตอน และหน้าที่ตามกฎหมายของโรงงาน เช็กลิสต์ทั่วไปไม่ใช่สิ่งทดแทน.
เอกสารอ้างอิงและแหล่งข้อมูล
- บันทึก DOI ของ Crossref: การศึกษาอุณหภูมิอบเวเฟอร์ม้วน ความหนา และสีในอุตสาหกรรม
- US6254916B1: กลไกการม้วนและตัดเวเฟอร์ม้วนที่ไม่ใช่ของ UDTECH
- การศึกษาที่เกี่ยวข้องแบบเปิดเกี่ยวกับสูตรส่วนผสมและการขึ้นรูปโคนแบบม้วน
- NIST/SEMATECH: ตัวอย่างแผนการสุ่มตัวอย่างพร้อมวิธีทำ
- NIST: การติดตามข้อมูลกระบวนการที่มีอัตสหสัมพันธ์ทางสถิติ
- ประมวลกฎหมายข้อบังคับแห่งสหพันธรัฐอิเล็กทรอนิกส์: 21 CFR 117.40
- ประมวลกฎหมายข้อบังคับแห่งสหพันธรัฐอิเล็กทรอนิกส์: 21 CFR 117.305
- OSHA 1910.147: การควบคุมพลังงานอันตราย และ OSHA 1910.212: การติดตั้งอุปกรณ์ป้องกันเครื่องจักร
- OSHA: ภาพรวมฝุ่นที่ติดไฟได้
- 21 CFR 117.40: อุปกรณ์ การทำความสะอาด และการปนเปื้อนข้ามของสารก่อภูมิแพ้
หมายเหตุทางเทคนิค: ตัวอย่างตัวเลขภายนอกในคู่มือนี้จำกัดอยู่กับชุดอุปกรณ์และเงื่อนไขการทดสอบที่อ้างถึง. ตัวอย่างเหล่านี้ไม่ใช่ข้อมูลจำเพาะ การรับประกัน การอนุมัติตามกฎระเบียบ หรือขีดจำกัดการเดินเครื่องสากลของ UDTECH.