ติดต่อบริษัท UDTECH

YT-30 LINE
ISO
สายการผลิตซาจิม่า
สายการผลิตซาจิม่า — สายการผลิตซาจิม่า ShaQima อัตโนมัติ 1,000 kg/h
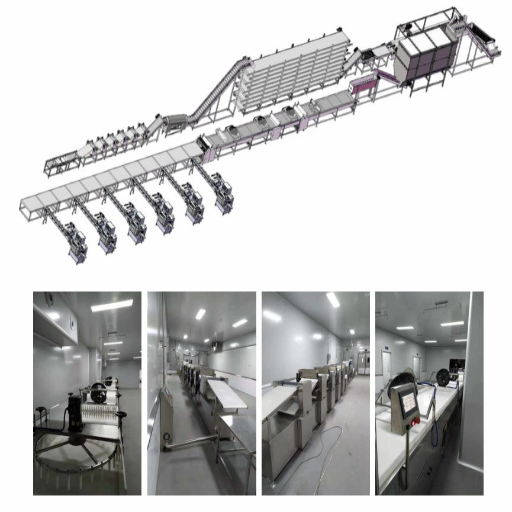
สายการผลิตซาจิม่า YT-30 เป็นไลน์ต่อเนื่องที่มีความยาวระบุไว้ 70 m และสูง 3.5 m จึงควรตรวจสอบความเหมาะสมกับผังพื้นตั้งแต่ช่วงแรกของการตัดสินใจซื้อ ลำดับกระบวนการครอบคลุมการตัดแป้ง การกดและขึ้นรูป การพักแป้งอัตโนมัติขั้นที่สอง การทอด การพักเก็บในบัฟเฟอร์ การเตรียมน้ำตาล การผสมน้ำตาล แล้วจึงขึ้นรูปและตัด
ขอใบเสนอราคา YT-30
โปรดส่งสูตรการผลิตเป้าหมาย อัตราผลิตภัณฑ์ดี ระบบสาธารณูปโภคปลายทาง และผังพื้นตามมาตราส่วนเพื่อให้วิศวกรตรวจสอบ
ใบเสนอราคาตรวจสอบโดยวิศวกรภายใน 24 ชั่วโมง
กำลังผลิตตามพิกัด 1,000 kg/h
แปดสถานีแปรรูปที่เชื่อมต่อกัน
FOB, EXW หรือ CIF
อินพุตตามพิกัดและความเหมาะสมกับโรงงานของ YT-30
สายการผลิตซาจิม่าเป็นระบบแปรรูปอาหารที่เชื่อมต่อกัน เปลี่ยนแป้งที่เตรียมไว้ให้เป็นเส้นทอด ผสมกับน้ำเชื่อมน้ำตาลที่ต้มแล้ว ขึ้นรูปมวลแป้ง และตัดเป็นชิ้นจำหน่าย โบรชัวร์ของ YT-30 ระบุกำลังการผลิตตามพิกัดไว้ที่ 1,000 kg/h แต่ค่าการยอมรับเฉพาะของผู้ซื้อยังต้องวัดด้วยสูตรการผลิตและจุดวัดที่ตกลงกัน
ภาระการใช้ระบบสาธารณูปโภคต่อกะตามพิกัดของ YT-30 ต่อ 1,000 kg/h
1,000 kg/h
กำลังการผลิตตามพิกัด โดยพื้นฐานการทดสอบที่โรงงานต้องกำหนดผลผลิตที่วัดได้
70 × 1.3 × 3.5 m
ขนาดพื้นที่เครื่องจักรที่ระบุ ก่อนเผื่อพื้นที่บริการเฉพาะหน้างาน
88 kW
กำลังไฟฟ้าที่ระบุ
30 m³/h ที่ 4 kPa
ความต้องการก๊าซธรรมชาติที่ระบุ
0.2 m³/min
ลมอัดที่ไม่น้อยกว่า 0.6 MPa
แปดสถานี
ตั้งแต่ตัดแป้งจนถึงขึ้นรูปและตัดขั้นสุดท้าย
ไลน์ซาจิม่าที่มีแปดสถานี
ไลน์ที่เชื่อมต่อกันนี้รวมการเตรียมแป้ง การพักแป้ง การควบคุมการทอด และการยึดเกาะด้วยน้ำตาลไว้ในกระบวนการเดียว แต่ละจุดส่งต่อจำเป็นต้องมีตัวแปรสูตรการผลิตและเกณฑ์สังเกตเพื่อการยอมรับเป็นลายลักษณ์อักษร เพราะเครื่องทอดที่ทำงานเร็วไม่สามารถชดเชยแป้งที่พักไม่พอหรือขั้นตอนน้ำเชื่อมที่ไม่เสถียรได้
01
การตัดแป้ง
แป้งที่เตรียมไว้จะเข้าสู่ไลน์ต่อเนื่องผ่านการป้อนที่ควบคุมไว้ ส่วนผสมแป้ง อุณหภูมิแป้ง และจุดสิ้นสุดการผสมต้องระบุในแฟ้มสูตรการผลิตของผู้ซื้อ
02
การกดและขึ้นรูป
ลูกรีดจะเปลี่ยนแป้งให้เป็นแผ่นที่สม่ำเสมอก่อนขึ้นรูปเป็นเส้น ความหนาแผ่นและรูปแบบการตัดจะกลายเป็นค่าการตั้งเครื่องที่วัดได้
03
การพักแป้งอัตโนมัติขั้นที่สอง
ขั้นตอนการพักแป้งครั้งที่สองตามเอกสารช่วยให้โครงข่ายกลูเตนคลายตัวก่อนทอด คำถามว่า “สามารถตัดขั้นตอนการพักแป้งออกได้หรือไม่?” ต้องตอบด้วยการทดลองผลิตที่บันทึกผลการขยายตัวและเนื้อสัมผัส ไม่ใช่การคาดเดา
04
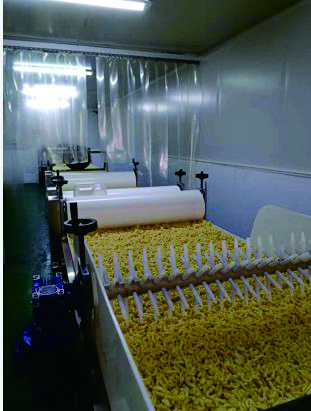
การทอดต่อเนื่อง
เวลาทอด อุณหภูมิน้ำมัน และการกำจัดเศษแป้งมีผลต่อสี การขยายตัว และการดูดซึมน้ำมัน ช่วงการเดินเครื่องต้องกำหนดระหว่างการทดลองสูตรการผลิต ไม่ใช่คัดลอกจากผลิตภัณฑ์อื่น
05
การพักเก็บในบัฟเฟอร์
บัฟเฟอร์ที่ควบคุมช่วยแยกขั้นตอนความร้อนออกจากการผสมน้ำตาล ทำให้ทีมงานสังเกตสมดุลการไหลได้ แทนที่จะซ่อนการหยุดชะงักในกระบวนการถัดไป
06
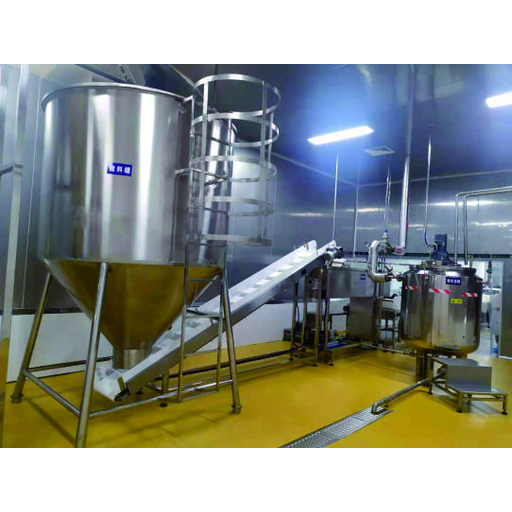
การต้มน้ำตาล
ขั้นตอนน้ำเชื่อมเตรียมเฟสการยึดเกาะสำหรับเส้นทอด ปริมาณของแข็ง อุณหภูมิสิ้นสุด และเวลาพักต้องควบคุมด้วยเอกสารสูตรเฉพาะผลิตภัณฑ์
07
การผสมน้ำตาล
เครื่องผสมกระจายน้ำตาลผสมให้ทั่ววัสดุทอดก่อนขึ้นรูป ลำดับการเติม ปริมาณส่วนผสมที่ใส่เพิ่ม และเวลาผสมมีผลต่อการกระจายตัวและการแตกหัก
08
การขึ้นรูปและตัด
เครื่องกดกำหนดความหนาที่อนุมัติก่อนตัดมวลที่ยึดเกาะแล้วตามขนาด จากนั้นชิ้นงานจะเย็นลงก่อนบรรจุ การบรรจุเริ่มหลังขอบเขตหลักแปดสถานีนี้ เว้นแต่จะรวมไว้ในใบเสนอราคาแยกต่างหาก
บริบทกระบวนการที่เผยแพร่: CN105472988A บันทึกตัวอย่างการพักแป้งและการทอดสำหรับซาจิม่า เอกสารนี้เป็นสิทธิบัตรกระบวนการของบุคคลที่สาม ไม่ใช่ข้ออ้างสิทธิ์สิทธิบัตรของ UD
จุดเปรียบเทียบที่เผยแพร่
ช่วงที่รายงาน
ขอบเขตของหลักฐาน
การพักแป้งขั้นที่สอง
27–35 °C เป็นเวลา 1–5 ชั่วโมง
ตัวอย่างจากสิทธิบัตรกระบวนการของบุคคลที่สาม
การรีดเป็นแผ่นก่อนตัด
3–5 mm
รายงานการค้าซาจิม่าที่เผยแพร่
การทอด
160–190 °C เป็นเวลา 50–120 วินาที
ตัวอย่างสิทธิบัตรพร้อมจุดเปรียบเทียบจากรายงานการค้า
จุดสิ้นสุดของน้ำเชื่อม
105–115 °C
ตัวอย่างจากสิทธิบัตรกระบวนการของบุคคลที่สาม
การทบทวนขีดจำกัดคุณภาพน้ำมันในหลายเขตอำนาจศาล
สารประกอบมีขั้วรวมส่วนใหญ่อยู่ที่ 10–16% โดยการทบทวนนี้อ้างข้อมูลมือสองว่าเกิน 25% ถือว่าใช้ไม่ได้
บทความทบทวนที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิ ไม่ใช่ขีดจำกัดสากลสำหรับผู้ซื้อ
ตัวเลขเหล่านี้เป็นช่วงเปรียบเทียบ ไม่ใช่ค่าตั้งต้นของ YT-30 สูตรการผลิตที่ผู้ซื้อทดลองและกฎคุณภาพน้ำมันในท้องถิ่นเป็นตัวกำหนดบันทึกการเดินเครื่องที่ยอมรับ
รูปแบบซาจิม่าและตัวแปรของสูตรการผลิต
Sachima, ShaQima และ Saqima เป็นการสะกดภาษาอังกฤษของผลิตภัณฑ์ตระกูลเดียวกัน ไม่ใช่หมวดสายการผลิตสามประเภท YT-30 จึงพิจารณารูปทรงชิ้นงาน ระบบน้ำเชื่อม และส่วนผสมที่เติมเป็นตัวแปรสูตรการผลิตภายในขอบเขตการผลิตซาจิม่าเดียวกัน
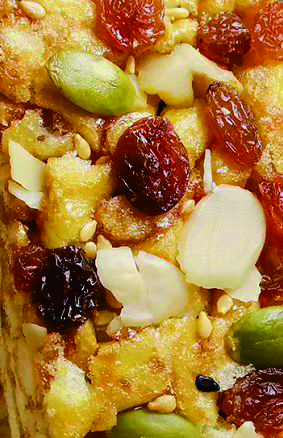
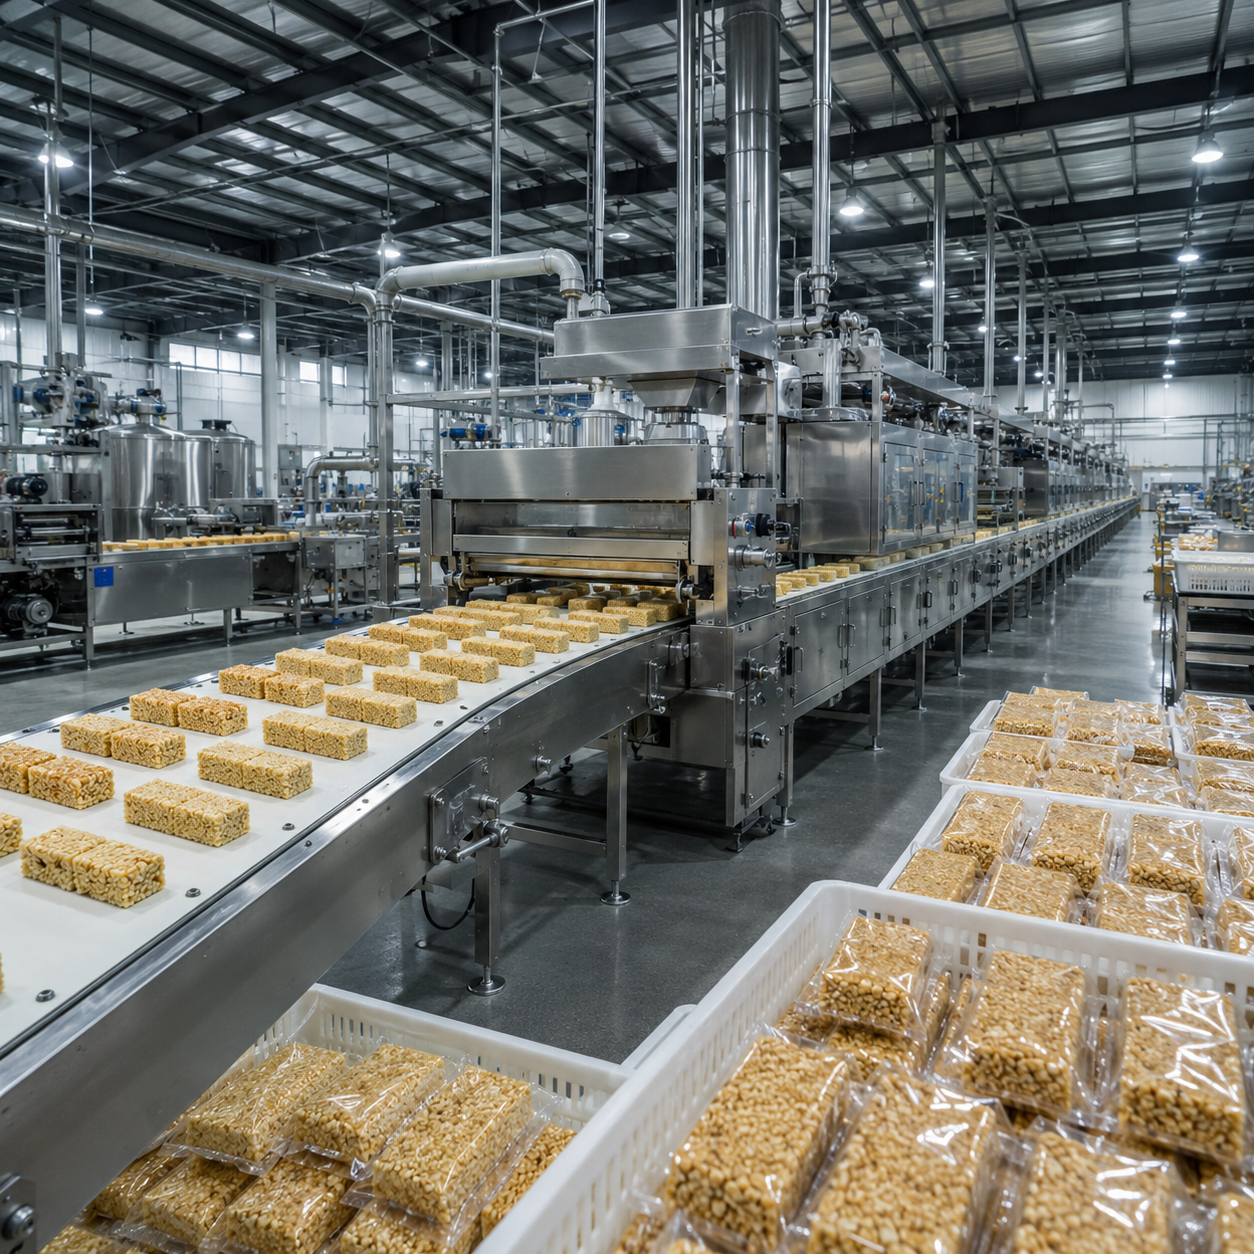
ภาพโบรชัวร์ที่ลูกค้าจัดส่ง: แท่งซาจิม่าสำเร็จรูปที่มองเห็นส่วนผสมด้านใน
ข้อมูลสูตรการผลิตสำหรับการทดลองที่มีประโยชน์
- สูตรส่วนผสมแป้งและไข่
- จุดสิ้นสุดการผสมแป้งโดและเงื่อนไขการพักแป้ง
- ความหนาแผ่น ความกว้างเส้น และความยาวตัด
- ตัวกลางการทอดและขีดจำกัดคุณภาพของผู้ซื้อ
- สูตรน้ำเชื่อมและจุดสิ้นสุดของของแข็ง
- ปริมาณถั่ว เมล็ดพืช หรือผลไม้อบแห้งที่เติม
- ขนาดและมวลชิ้นงานเป้าหมาย
- คำจำกัดความของผลิตภัณฑ์ที่ยอมรับและไม่ยอมรับ
รูปทรงแท่งแบบคลาสสิก
เส้นแป้งทอดถูกยึดด้วยน้ำเชื่อม อัดแน่น แล้วตัดเป็นแท่งหรือก้อน ใบเสนอราคาจะบันทึกความยาว ความกว้าง ความหนา และมวลเป้าหมาย
สูตรที่มีส่วนผสมเติม
ถั่ว เมล็ดพืช หรือผลไม้อบแห้งมีผลต่อภาระการผสม การกระจายตัว และพฤติกรรมขณะตัด การทดสอบที่โรงงานใช้ข้อกำหนดส่วนผสมที่ผู้ซื้ออนุมัติ
เป้าหมายเนื้อสัมผัส
คำว่า กรอบ นุ่ม และยึดเกาะกัน จะถูกแปลงเป็นกฎการยอมรับที่สังเกตได้ เช่น การแตกหัก ความสมบูรณ์ของชิ้นงาน แถบสี และอัตราผลิตภัณฑ์ดีที่วัดได้ การทดลองใช้กฎเหล่านี้เพื่อสร้างเป้าหมายเนื้อสัมผัสที่ยอมรับ
ตัวอย่างกระบวนการซาจิม่าที่เผยแพร่สนับสนุนให้พิจารณารูปทรง เงื่อนไขการพักแป้ง และการยึดเกาะด้วยน้ำเชื่อมเป็นตัวแปรสูตรการผลิต แต่การตั้งค่าจริงของ YT-30 ยังต้องใช้สูตรการผลิตที่ผู้ซื้อทดลอง
ระบบน้ำตาลและการควบคุมเนื้อสัมผัส
ไม่มีเครื่องทำเพียงเครื่องเดียวที่ควบคุมเนื้อสัมผัสได้ เนื้อสัมผัสเกิดขึ้นตลอดทั้งไลน์ เงื่อนไขการพักแป้ง รูปทรงแผ่น ช่วงการทอด สภาพน้ำมัน จุดสิ้นสุดน้ำเชื่อม การกระจายตัวระหว่างผสม และแรงกดขึ้นรูปล้วนทำงานร่วมกันก่อนที่เครื่องตัดจะผลิตชิ้นงานสำเร็จรูป
 ไลน์ความแม่นยำสูง
| จุดควบคุม | สิ่งที่บันทึกในการทดลอง | ผลผลิตที่สังเกตได้ |
|---|---|---|
| แป้งโดและการพักแป้ง | สูตรส่วนผสม อุณหภูมิแป้งโด ระยะเวลาพัก และเงื่อนไขการพักแป้ง | การขยายตัว ความสมบูรณ์ของเส้น และการจัดการ |
| การรีดเป็นแผ่นและตัด | ความหนาแผ่น ขนาดเส้น และการตั้งค่าการป้อน | การทอดสม่ำเสมอและรูปทรงแท่งขั้นสุดท้าย |
| การทอด | อุณหภูมิน้ำมัน เวลาที่อยู่ในเครื่อง การเติมน้ำมัน และขั้นตอนควบคุมเศษแป้ง | สี การขยายตัว การดูดซึมน้ำมัน และเนื้อสัมผัสกรอบ |
| การเตรียมน้ำเชื่อม | สูตรส่วนผสม จุดสิ้นสุดของของแข็ง อุณหภูมิ และเงื่อนไขการพัก | ความแข็งแรงในการยึดเกาะ ความเหนียวติด และพฤติกรรมการตกผลึก |
| การผสม | อัตราส่วนน้ำเชื่อม ลำดับการเติม เวลาผสม และปริมาณส่วนผสมที่เติม | การกระจายตัวของสารเคลือบและการแตกหัก |
| การขึ้นรูปและตัด | การตั้งค่าแรงอัด ความหนาเป้าหมาย ระยะพิทช์มีด และเงื่อนไขการทำให้เย็น | มวลชิ้นงาน คุณภาพขอบ และความพร้อมสำหรับการบรรจุ |
ข้อมูลจำเพาะของ YT-30
ตารางนี้นำข้อเท็จจริงจากโบรชัวร์เข้าสู่รูปแบบการยอมรับ ภายใต้ 21 CFR 117.40(a)(4) พื้นผิวสัมผัสอาหารต้องทนการกัดกร่อนและทนต่อสภาพแวดล้อมกับสารทำความสะอาดตามวัตถุประสงค์ ดังนั้นเกรดสเตนเลสสำหรับสัมผัสอาหาร สภาพพื้นผิว แบรนด์ระบบควบคุม และจุดเชื่อมต่อสาธารณูปโภคปลายทางควรถูกระบุให้ชัดในใบเสนอราคา โดยอ้างอิงสูตรการผลิตและสารสุขาภิบาล
| ข้อมูลจำเพาะ | พื้นฐานของ YT-30 | หมายเหตุการยอมรับ |
|---|---|---|
| รุ่นไลน์ | สายการผลิตซาจิม่า ShaQima YT-30 | รุ่นและรายการสถานีที่รวมไว้ในใบเสนอราคา |
| กำลังการผลิตตามพิกัด | 1,000 kg/h | ค่าที่วัดได้ซึ่งผูกกับสูตรการผลิตที่อนุมัติ ระยะเวลาทดสอบ และจุดวัด |
| ขนาดที่ระบุ | 70,000 x 1,300 x 3,500 มม. (229.7 × 4.3 × 11.5 ฟุต) | เฉพาะขนาดพื้นที่เครื่องจักร พื้นที่ข้างเคียงที่ทำความสะอาดและพื้นที่บริการขึ้นอยู่กับหน้างาน |
| กำลังไฟที่ระบุ | 88 kW | ยืนยันแรงดันไฟฟ้า เฟส และความถี่ปลายทางเป็นลายลักษณ์อักษร |
| แรงดันก๊าซธรรมชาติ | 4 kPa | ผู้ซื้อยืนยันก๊าซที่มีอยู่ ข้อกำหนดชุดก๊าซในท้องถิ่น และการระบายอากาศ |
| การใช้ก๊าซธรรมชาติ | 30 m³/h | อินพุตตามพิกัด ไม่ใช่การรับประกันต้นทุนหรือประสิทธิภาพ |
| การใช้ลมอัด | 0.2 m³/min | ผู้ซื้อยืนยันคุณภาพลมที่ผ่านการบำบัดและจุดเชื่อมต่อ |
| แรงดันลมอัด | ≥0.6 MPa | ตรวจสอบแรงดันที่มีอยู่ ณ จุดเชื่อมต่อไลน์ |
| กระบวนการหลัก | 8 สถานีที่เชื่อมต่อกัน | รวมการบรรจุและการเตรียมแป้งต้นทางเฉพาะเมื่อระบุไว้ในใบเสนอราคา |
การทดสอบเดินเครื่องที่โรงงานและซัพพลายเออร์ชิ้นส่วนที่จัดซื้อจากภายนอก
คำถามว่า “การยอมรับหมายถึงการทดสอบการยอมรับที่โรงงาน (FAT) หรือการทดสอบการยอมรับที่หน้างาน (SAT)?” ต้องตอบก่อนผูกผลลัพธ์เข้ากับงวดการชำระเงิน การเดินเครื่องที่โรงงานบันทึกสมรรถนะภายใต้เงื่อนไขของซัพพลายเออร์ที่ตกลงกัน ไม่ใช่สิ่งทดแทนการยอมรับไลน์ที่ติดตั้งแล้วภายใต้เงื่อนไขหน้างานของผู้ซื้อ
ตรึงสูตรการผลิตสำหรับการทดสอบ
บันทึกวัตถุดิบแต่ละรายการ ระบบน้ำเชื่อม ส่วนผสมที่เติม และรูปทรงเป้าหมายกำหนดผลผลิตที่วัด
ระบุว่าตัวเลขเป็นเส้นทอด มวลที่ขึ้นรูป หรือชิ้นงานสำเร็จรูปที่ยอมรับกำหนดช่วงเวลาที่จับเวลา
บันทึกการหยุดตามแผน วัตถุดิบช่วงเริ่มเดินเครื่อง ผลิตภัณฑ์คัดทิ้ง และผลิตภัณฑ์ที่ยอมรับเดินเครื่องก่อนบรรจุลัง
ดำเนินการทดสอบเดินเครื่องเต็มโหลดและส่งวิดีโอพร้อมบันทึกเป็นลายลักษณ์อักษรเพื่ออนุมัติ การทดสอบใช้สูตรการผลิต ช่วงเวลาที่จับเวลา และจุดวัดตามที่ตกลงกันปิดรายการแก้ไขค้าง
รายการเปิดค้าง ผู้รับผิดชอบ การแก้ไข และหลักฐานการเสร็จสิ้นต้องแนบอยู่กับบันทึกทำซ้ำที่หน้างาน
การยอมรับที่หน้างานตรวจสอบระบบสาธารณูปโภคที่ติดตั้งแล้ว จุดเชื่อมต่อ และเงื่อนไขการเดินเครื่องของผู้ซื้อหลังจัดส่งชิ้นส่วนที่จัดซื้อจากภายนอก
คำถามว่า “ฉันสามารถจัดหาชิ้นส่วนที่จัดซื้อจากภายนอกใหม่เองได้หรือไม่?” ต้องตอบไว้ในใบเสนอราคา มอเตอร์ อินเวอร์เตอร์ PLC และส่วนประกอบหน้าจอสัมผัสจะระบุแบรนด์และหมายเลขชิ้นส่วน เพื่อให้ผู้ซื้อตรวจสอบความพร้อมในการจัดหาได้
ความรับผิดชอบด้านการควบคุมพลังงาน
ผู้ซื้อในฐานะนายจ้างรับผิดชอบโปรแกรมล็อกเอาต์/แท็กเอาต์ที่เป็นลายลักษณ์อักษร การฝึกอบรม และการตรวจสอบตามระยะภายใต้ 29 CFR 1910.147 การทบทวนการออกแบบควรทำแผนผังจุดแยกพลังงานไฟฟ้า นิวแมติก ความร้อน และกลไก เพื่อให้ข้อกำหนดอุปกรณ์ที่อนุมัติรองรับขั้นตอนของหน้างาน
×
![มุมมองขยาย]()
กรณีที่สายการผลิตซาจิม่าต่อเนื่องไม่ใช่ทางเลือกที่เหมาะสม
ไลน์ต่อเนื่องมีคุณค่าเมื่อสูตรการผลิตมีเสถียรภาพ ปริมาณผลิตต่อเนื่อง และกฎการยอมรับที่ทำซ้ำได้รองรับไลน์ที่เชื่อมต่อกัน แต่จะเป็นทางเลือกที่ไม่เหมาะเมื่อโรงงานรองรับพื้นที่ไม่ได้ หรือการพัฒนาผลิตภัณฑ์ยังเปลี่ยนเร็วกว่าที่กระบวนการจะตรึงได้
| สถานการณ์ | เหตุผลที่ขัดกับความต้องการของผู้ซื้อ | แนวทางถัดไปที่ดีกว่า |
|---|---|---|
| ไม่มีพื้นที่เครื่องจักรแนวตรง 70 m | พื้นที่ตามโบรชัวร์ไม่พอก่อนเพิ่มพื้นที่บริการ การสุขาภิบาล และทางออกฉุกเฉิน อีกทั้ง 21 CFR 117.40(a)(3) กำหนดให้พื้นที่ข้างเคียงเอื้อต่อการทำความสะอาดและบำรุงรักษา | ส่งผังพื้นตามมาตราส่วนเพื่อศึกษาผังโดยวิศวกรก่อนขอราคาสุดท้าย |
| ล็อตขนาดเล็กมากหรือผลิตเป็นช่วง ๆ | ไลน์ต่อเนื่องที่เชื่อมต่อกันเพิ่มงานทำความสะอาด การอุ่นเครื่อง และการเปลี่ยนงานผลิต ซึ่งอาจใช้เวลามากกว่าการเดินเครื่องระยะสั้น | ประเมินเครื่องจักรเดี่ยวหรือกระบวนการแบบแบตช์กึ่งอัตโนมัติก่อน |
| สูตรการผลิตยังเปลี่ยนทุกครั้งที่เดินเครื่อง | เงื่อนไขการพักแป้ง การทอด น้ำเชื่อม และการขึ้นรูปไม่สามารถยอมรับโดยอ้างอิงเป้าหมายที่เปลี่ยนตลอดเวลา | ทำการทดลองระดับทดลองในห้องปฏิบัติการหรือระดับนำร่องให้เสร็จ และตรึงสูตรการผลิตเชิงพาณิชย์ก่อนยอมรับไลน์ |
| ไม่มีเส้นทางก๊าซ ระบายอากาศ หรือระบายน้ำที่เหมาะสม | ภาระก๊าซที่ระบุและความต้องการด้านการสุขาภิบาลของการแปรรูปอาหารไม่สามารถแก้ได้ด้วยเครื่องจักรเพียงอย่างเดียว | ทบทวนระบบสาธารณูปโภคและข้อกำหนดของสถานที่ให้เสร็จก่อนอนุมัติการออกแบบ |
| ต้องรวมการบรรจุไว้ในอัตราที่รับประกันเดียวกัน | แกนหลักแปดสถานีในโบรชัวร์สิ้นสุดที่การขึ้นรูปและตัด | ระบุอุปกรณ์บรรจุ ระบบสะสมชิ้นงาน และอัตรากระบวนการถัดไปที่ยอมรับเป็นขอบเขตใบเสนอราคาแยกต่างหาก |
เครื่องมือประเมินสายการผลิตซาจิม่า
เครื่องมือประเมิน
บันทึกกำลังผลิตจาก FAT ของซาจิม่า
เปลี่ยนตัวอย่างการทดสอบการยอมรับที่โรงงานซึ่งจับเวลาไว้หนึ่งชุดให้เป็นอัตราผลิตภัณฑ์ดีที่วัดได้ ตัวเลข 1,000 kg/h ในโบรชัวยังคงเป็นกำลังการผลิตตามพิกัด จนกว่าจะเขียนสูตรการผลิต จุดวัด ระยะเวลาทดสอบ และกฎการคัดทิ้งไว้ในระเบียบการยอมรับ
เครื่องมือประเมิน
เครื่องมือตรวจสอบขนาดพื้นที่ YT-30
เปรียบเทียบสี่เหลี่ยมผืนผ้าภายในอาคารที่ชัดเจนกับขนาดพื้นที่เครื่องจักร YT-30 ตามโบรชัวร์ 70 m × 1.3 m × 3.5 m ผลผ่านหมายถึงเฉพาะพื้นที่เครื่องจักรพอดีเท่านั้น ไม่รวมทางเดินบริการ โครงสร้างรองรับ ระบบระบายอากาศ การระบายน้ำ ชุดสาธารณูปโภค หรือระยะห่างตามกฎหมาย
เครื่องมือประเมิน
เครื่องคำนวณภาระการใช้ระบบสาธารณูปโภคต่อกะตามพิกัดของ YT-30
แปลงอินพุตของ YT-30 ตามพิกัดในโบรชัวร์เป็นยอดรวมภาระการใช้ระบบสาธารณูปโภคต่อกะตามพิกัด การคำนวณใช้กำลังไฟฟ้า 88 kW ก๊าซธรรมชาติ 30 m³/h ที่ 4 kPa และลมอัด 0.2 m³/min ไม่ได้ประเมินประสิทธิภาพ ราคาสาธารณูปโภค หรือระยะเวลาคืนทุน
คำถามที่พบบ่อย
NODE // READY
เริ่มจากจำนวนผลิตภัณฑ์ดีต่อชั่วโมงที่ยอมรับ สูตรการผลิตและปริมาณส่วนผสมที่เติม รูปทรงชิ้นงาน พื้นที่แนวตรงที่มี ไฟฟ้า ก๊าซ ลม ระบบระบายอากาศ และขอบเขตการบรรจุ จากนั้นเปรียบเทียบซัพพลายเออร์ด้วยรายการสถานีที่เป็นลายลักษณ์อักษรและการทดสอบการยอมรับที่โรงงานซึ่งผูกกับสูตรการผลิต แทนการพิจารณาเพียงตัวเลขกำลังการผลิต
โบรชัวร์อธิบายไลน์อัตโนมัติที่เชื่อมต่อกัน ครอบคลุมแปดสถานีตั้งแต่ตัดแป้งจนถึงขึ้นรูปและตัด การเตรียมแป้งต้นทาง การบรรจุปลายทาง และระบบหน้างานจะรวมในใบเสนอราคาเฉพาะเมื่อระบุไว้อย่างชัดเจน
เป็นกำลังการผลิตตามพิกัดที่ระบุในโบรชัวร์ ไม่ใช่การรับประกันผลิตภัณฑ์ดีโดยไม่มีเงื่อนไข ระเบียบการยอมรับต้องระบุสภาพผลิตภัณฑ์ที่ชั่ง สูตรการผลิต ช่วงเวลาที่จับเวลา การหยุดตามแผน ผลิตภัณฑ์คัดทิ้ง และจุดวัด ใช้เป็นข้อมูลเปรียบเทียบ ไม่ใช่คำรับรองผลผลิตที่ไม่ขึ้นกับสูตรการผลิต
โบรชัวร์ระบุ 88 kW ก๊าซธรรมชาติที่ 4 kPa และ 30 m³/h รวมทั้งลมอัด 0.2 m³/min ที่อย่างน้อย 0.6 MPa แรงดันไฟฟ้า เฟส ความถี่ปลายทาง คุณภาพลมที่ผ่านการบำบัด การระบายอากาศ และรายละเอียดจุดเชื่อมต่อจะยืนยันระหว่างการทบทวนการออกแบบ
ขนาดพื้นที่เครื่องจักรที่ระบุคือ 70,000 × 1,300 × 3,500 mm ผังโรงงานสุดท้ายต้องเพิ่มพื้นที่ข้างเคียงที่ทำความสะอาดได้ ทางเข้าเพื่อบำรุงรักษา ระบบสาธารณูปโภค การระบายน้ำ ระบบระบายอากาศ การไหลของวัสดุ และระยะห่างด้านความปลอดภัยในท้องถิ่น
ภาพถ่ายผลิตภัณฑ์สำเร็จรูปที่จัดส่งแสดงซาจิม่าที่มีส่วนผสมเติม ประเภท ขนาด และปริมาณส่วนผสมที่เติมจริงของผู้ซื้อต้องผ่านการทดลองผสมและตัดก่อนกำหนดเป็นสูตรการผลิตที่ยอมรับ
เป็นตัวเลือกแรกที่ไม่เหมาะสำหรับล็อตเล็กที่ผลิตเป็นช่วง ๆ สูตรเชิงพาณิชย์ที่ยังไม่เสถียร หรือโรงงานที่ไม่มีพื้นที่แนวตรงและระบบสาธารณูปโภคตามต้องการ ในกรณีเหล่านี้การศึกษาทางวิศวกรรมด้วยเครื่องจักรเดี่ยวหรือกระบวนการแบบแบตช์กึ่งอัตโนมัติอาจเหมาะกว่า
ต้องทดสอบเดินเครื่องเต็มโหลดที่โรงงานก่อนบรรจุลัง พร้อมส่งวิดีโอและบันทึกการทดสอบเป็นลายลักษณ์อักษรเพื่ออนุมัติ ต้องตกลงสูตรการผลิต พื้นฐานการวัด และเกณฑ์การเสร็จสิ้นก่อนทดสอบ เพื่อให้บันทึกมีความหมาย
มอเตอร์ อินเวอร์เตอร์ PLC และส่วนประกอบหน้าจอสัมผัสจะระบุแบรนด์และหมายเลขชิ้นส่วนในใบเสนอราคา ช่วยให้ผู้ซื้อตรวจสอบความพร้อมในการจัดหาและจัดหาชิ้นส่วนที่ระบุใหม่ได้ โดยไม่ต้องพึ่งการทดแทนที่ไม่ได้ระบุ
ใบเสนอราคาที่วิศวกรตรวจสอบจะส่งกลับภายใน 24 ชั่วโมงในวันทำการ กำหนดการผลิตอยู่ที่ 60–90 วันทำการ ชำระเงินมัดจำ 30% ด้วย T/T และ 70% ก่อนจัดส่ง รองรับ EXW, FOB และ CIF โดยใช้ FOB เป็นค่าเริ่มต้น
บันทึกสูตรการผลิตที่อนุมัติ สภาพผลิตภัณฑ์ที่ชั่ง ระยะเวลาทดสอบ การหยุดตามแผน ผลผลิตที่ยอมรับและคัดทิ้ง ระบบสาธารณูปโภค ค่าตั้งเครื่อง รายการส่วนประกอบ รายการแก้ไขค้าง และผู้อนุมัติที่ระบุชื่อ แยกผลการยอมรับที่หน้างานออกจากการทดสอบที่โรงงานของซัพพลายเออร์