ติดต่อบริษัท UDTECH

สายการผลิตบิสกิตสำหรับเด็กเล็ก: คู่มือผู้ซื้อด้านกระบวนการ การควบคุม และการตรวจรับ

สายการผลิตบิสกิตสำหรับเด็กเล็กเป็นระบบผลิตอาหารที่เชื่อมต่อกัน ไม่ใช่เครื่องจักรเดี่ยว การจัดซื้อเริ่มจากการกำหนดผลิตภัณฑ์ จากนั้นทดสอบการขึ้นรูป การอบ การทำให้เย็น ระบบสาธารณูปโภค สุขอนามัย และการตรวจรับให้ครบทั้งกระบวนการ คู่มือนี้ให้ข้อมูลประกอบหน้าผลิตภัณฑ์เชิงพาณิชย์ ช่วยให้ทีมโรงงานตั้งคำถามได้อย่างตรงประเด็นโดยไม่กล่าวซ้ำเรื่องรุ่นเครื่อง ข้อมูลจำเพาะ หรือราคา
วัดสภาวะที่เปลี่ยนแปลงเป็นจุดแรก และบันทึกขอบเขตการยอมรับก่อนเปรียบเทียบอัตราการผลิต.
คำว่า “บิสกิตสำหรับเด็กเล็ก” อาจหมายถึงขนมขนาดเล็ก ผลิตภัณฑ์สำหรับเด็กเล็ก หรือผลิตภัณฑ์สำหรับทารก ตามข้อกำหนดของแต่ละตลาด ผลิตภัณฑ์เหล่านี้แตกต่างกันทั้งด้านกฎหมายและด้านเทคนิค ควรบันทึกช่วงอายุ สูตรส่วนผสม สารก่อภูมิแพ้ น้ำหนักต่อชิ้น เนื้อสัมผัส และตลาดเป้าหมายก่อนเปรียบเทียบเครื่องจักร การเลือกเครื่องจักรรุ่นใดรุ่นหนึ่งเพียงอย่างเดียวไม่อาจรับประกันความปลอดภัย คุณค่าทางโภชนาการ หรือการปฏิบัติตามข้อกำหนดได้
ปรับคำศัพท์ให้ตรงกันภายในทีมโครงการ ในการพูดคุยกับผู้จำหน่าย คำว่า “การทำบิสกิต” อาจหมายถึง เครื่องทำบิสกิต เครื่องจักรสำหรับทำบิสกิต หรือ สายการผลิตบิสกิตอัตโนมัติ ควรระบุ ประเภทบิสกิต ข้อกำหนดการผลิต และ กำลังการผลิต ให้ชัดเจน พร้อมแยกความแตกต่างระหว่างผลิตภัณฑ์ เนื้อนุ่มและเนื้อแข็ง การผลิตแครกเกอร์ และ สายการผลิตแครกเกอร์ การใช้คำให้ตรงกันยังช่วยป้องกันไม่ให้ถ้อยคำทางการตลาดอย่าง “บิสกิตสมัยใหม่” ถูกเข้าใจปะปนกับ การผลิตจำนวนมาก ความต้องการของ ภาคการผลิตอาหาร หรือคำกล่าวอ้างเรื่อง การผลิตบิสกิตที่ประสบความสำเร็จ
สายการผลิตบิสกิตสำหรับเด็กเล็กครอบคลุมอะไรบ้าง
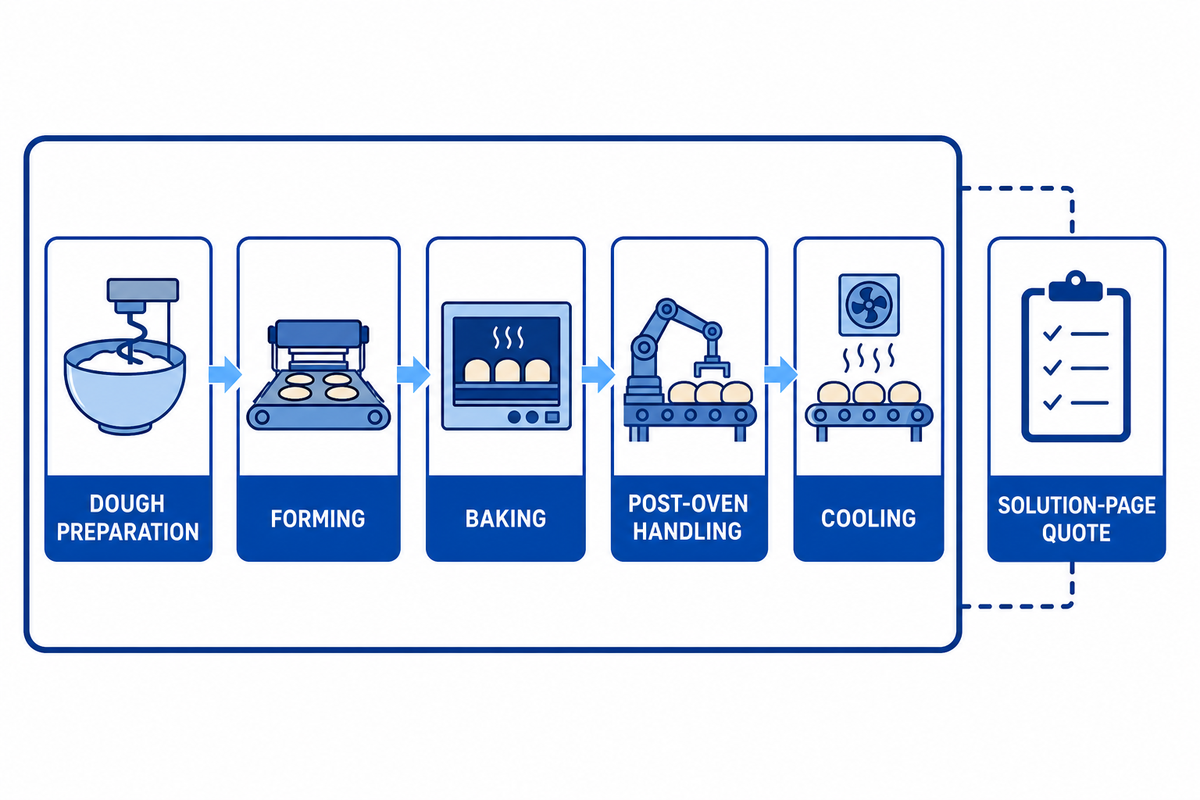
สายการผลิตหลักเชื่อมโยงการเตรียมแป้งโด การขึ้นรูป การอบ การจัดการหลังออกจากเตาอบ และการทำให้เย็นเข้าด้วยกัน การขึ้นรูปอาจใช้การรีดแผ่นและตัด การขึ้นรูปด้วยแม่พิมพ์แบบโรตารี การหยอด หรือการปั๊ม การบรรจุ การพ่นน้ำมัน การตรวจจับโลหะ การสอดไส้ และการบรรจุกล่องจะรวมอยู่ในขอบเขตงานก็ต่อเมื่อระบุไว้ ดูภาพรวม สายการผลิตบิสกิตและขนมปังของ UDTECH
ความเสี่ยงหลักในการจัดซื้อคือความไม่ตรงกันระหว่างผลิตภัณฑ์กับเครื่องจักร ขอการทดลองที่โรงงาน รายงานการทดสอบ และเกณฑ์การยอมรับ.
ขอบเขตนี้แยกการจัดซื้อที่แตกต่างกันอย่างมากได้ 3 ประเภท:
- สายการผลิตแบบบูรณาการ: สถานีงานที่ทำงานประสานกัน พร้อมจุดควบคุมการส่งต่อ ระบบสาธารณูปโภค และบันทึกการยอมรับที่ชัดเจน.
- เครื่องผลิตบิสกิตแบบแยกเดี่ยว: การทำงานหนึ่งอย่าง เช่น ชุดหยอดเดี่ยว ซึ่งยังต้องเชื่อมต่อกับกระบวนการต้นทางและปลายทาง.
- อุปกรณ์กำหนดสูตรสำหรับใช้ในห้องปฏิบัติการหรือการทดลอง: มีประโยชน์ต่อการพัฒนา แต่ไม่ใช่หลักฐานของปริมาณการผลิตจำนวนมาก ความสามารถในการทำความสะอาด หรือการทำงานเป็นกะ.
ระบบที่เชื่อมต่อกันยังกำหนดผู้รับผิดชอบในแต่ละจุดส่งต่อด้วย หากเตาอบทำบิสกิตออกมาได้สวย แต่เครื่องทำให้เย็นส่งผลิตภัณฑ์ที่ยังชื้นไปยังขั้นตอนการบรรจุ “สายการผลิต” ก็ยังไม่บรรลุเป้าหมายที่แท้จริง ควรกำหนดสภาพของผลิตภัณฑ์ที่สถานีงานถัดไปต้องได้รับ แทนการมุ่งเพิ่มรายการเครื่องจักรให้ยาวที่สุด
ทำความเข้าใจผลิตภัณฑ์ให้ชัดเจนก่อนเลือกอุปกรณ์
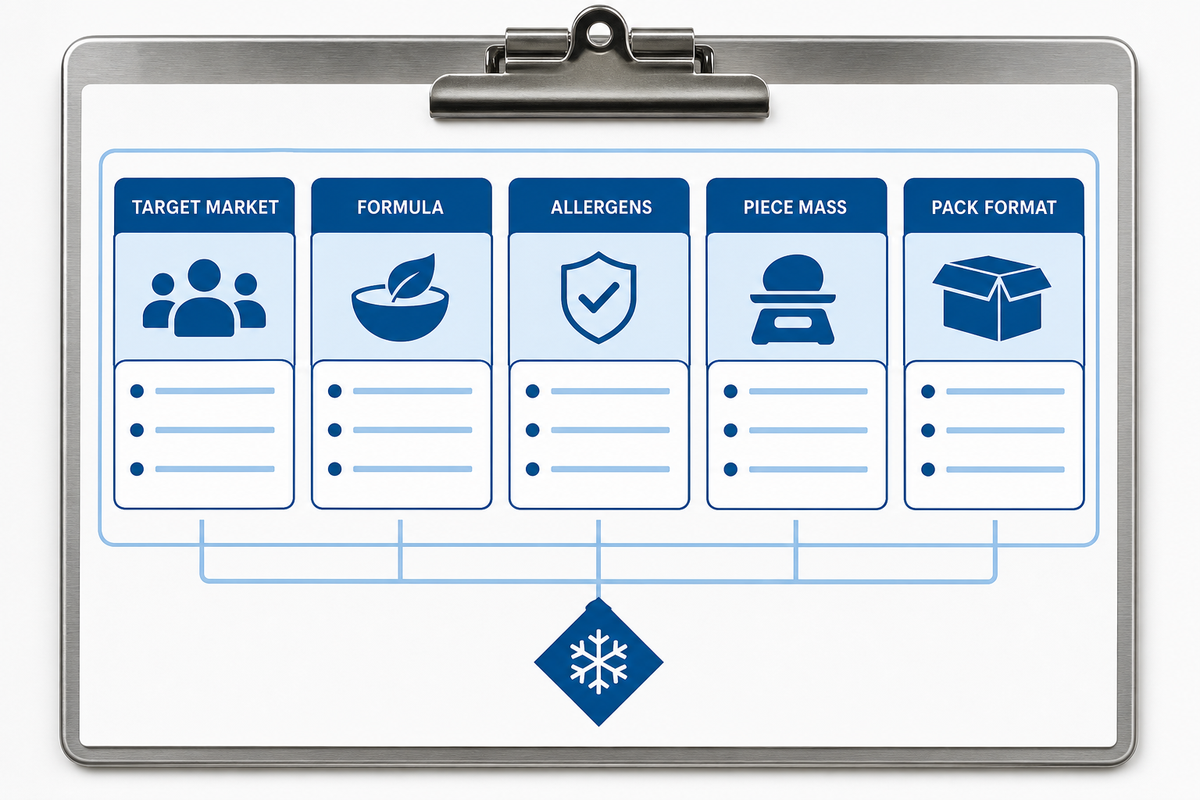
ก่อนขอใบเสนอราคา ให้บันทึกตลาดเป้าหมาย ช่วงอายุ สูตรส่วนผสม สารก่อภูมิแพ้ น้ำหนักต่อชิ้น ขนาด รูปทรง ลักษณะผิว สี เนื้อสัมผัส รูปแบบบรรจุภัณฑ์ และผลผลิตที่จำหน่ายได้ สำหรับผลิตภัณฑ์สำหรับทารก ทีมความปลอดภัยอาหารที่รับผิดชอบต้องกำหนดฉลากตามข้อกำหนดของตลาดปลายทาง ไม่ควรให้ผู้จำหน่ายเครื่องจักรเป็นผู้ตัดสินใจ ข้อความข้อกำหนดการผลิตอาหารฉบับปัจจุบัน ใช้อ้างอิงในการวางแผนความรับผิดชอบด้านสถานที่และอุปกรณ์ได้
| ข้อมูลนำเข้าที่ต้องตรึงไว้ | เหตุผลที่นักออกแบบสายการผลิตต้องใช้ข้อมูลนี้ | หลักฐานที่ควรขอ |
|---|---|---|
| สูตรส่วนผสมและพฤติกรรมของแป้งโด | ไขมัน น้ำตาล น้ำ ส่วนผสมแทรก และสารทำให้ขึ้นฟูเปลี่ยนพฤติกรรมการผสม การรีดแผ่น และการปล่อยออก. | สูตรการผลิตสำหรับการทดลองที่อนุมัติแล้ว ลำดับการผสม และบันทึกสภาวะแป้งโด. |
| รูปทรงและพื้นผิวของชิ้นงาน | ส่วนเว้าเล็ก ๆ รู รูปนูน หรือการกัดที่นุ่มอาจต้องใช้แรงขึ้นรูปและการจัดการการปล่อยออกที่แตกต่างกัน. | ตัวอย่างชิ้นงาน แบบวาด หรือภาพถ่ายพร้อมค่าความคลาดเคลื่อนที่ยอมรับได้. |
| ข้อความเกี่ยวกับตลาดและอายุ | คำว่า “สำหรับทารก” เป็นวลีทางการตลาดในบางตลาด และเป็นข้อความที่อยู่ภายใต้การกำกับดูแลในตลาดอื่น. | กฎของตลาดปลายทาง ข้อมูลสรุปฉลาก และผู้อนุมัติที่รับผิดชอบ. |
| ผลผลิตที่จำหน่ายได้ | ผลิตภัณฑ์ที่ออกจากเตาอบ ชิ้นงานที่ทำให้เย็นแล้ว และผลิตภัณฑ์ดีที่บรรจุพร้อมจำหน่ายเป็นจุดวัดที่แตกต่างกัน. | คำจำกัดความของของเสีย การหยุดตามแผน และช่วงเวลาการเดินเครื่องที่ยอมรับ. |
แบบฟอร์มนี้กำหนดเป้าหมายและป้องกันไม่ให้สินค้าในแค็ตตาล็อกถูกสับสนกับความเหมาะสมของสูตรการผลิต.
อายุ สารก่อภูมิแพ้ หรือรูปทรงที่ไม่ได้กำหนดสร้างความเสี่ยง ให้ระบุผู้อนุมัติ รายงานการทดลองที่โรงงาน และเกณฑ์การยอมรับไว้ข้างตัวอย่าง.
เพื่อให้ใช้คำศัพท์สอดคล้องกัน กระบวนการผลิตบิสกิต หมายถึงลำดับขั้นตอนการทำงาน ส่วน เครื่องจักรผลิตบิสกิต เครื่องจักรสำหรับทำบิสกิต และ เครื่องจักรและอุปกรณ์ หมายถึงสินทรัพย์ เครื่อง ทำบิสกิตอัตโนมัติ อาจเป็นเพียงสถานีงานเดียว ส่วน ระบบอัตโนมัติ และ ระบบการผลิต หมายถึงระบบควบคุมที่ประสานการทำงานร่วมกัน ข้อเสนอควรระบุว่ารวม เครื่องจักรผลิต เครื่องบรรจุ สายการผลิตคุกกี้ การผลิตคุกกี้ หรือโมดูล แซนด์วิชบิสกิตอัตโนมัติ หรือไม่ คำเหล่านี้สำคัญ เพราะแผน การผลิตบิสกิตอย่างมีประสิทธิภาพ ยังต้องเป็นไปตาม มาตรฐานความปลอดภัยอาหาร และวิธี การผลิตอาหาร ของผู้ซื้อ
กระบวนการผลิต ตั้งแต่แป้งโดจนถึงการทำให้เย็น
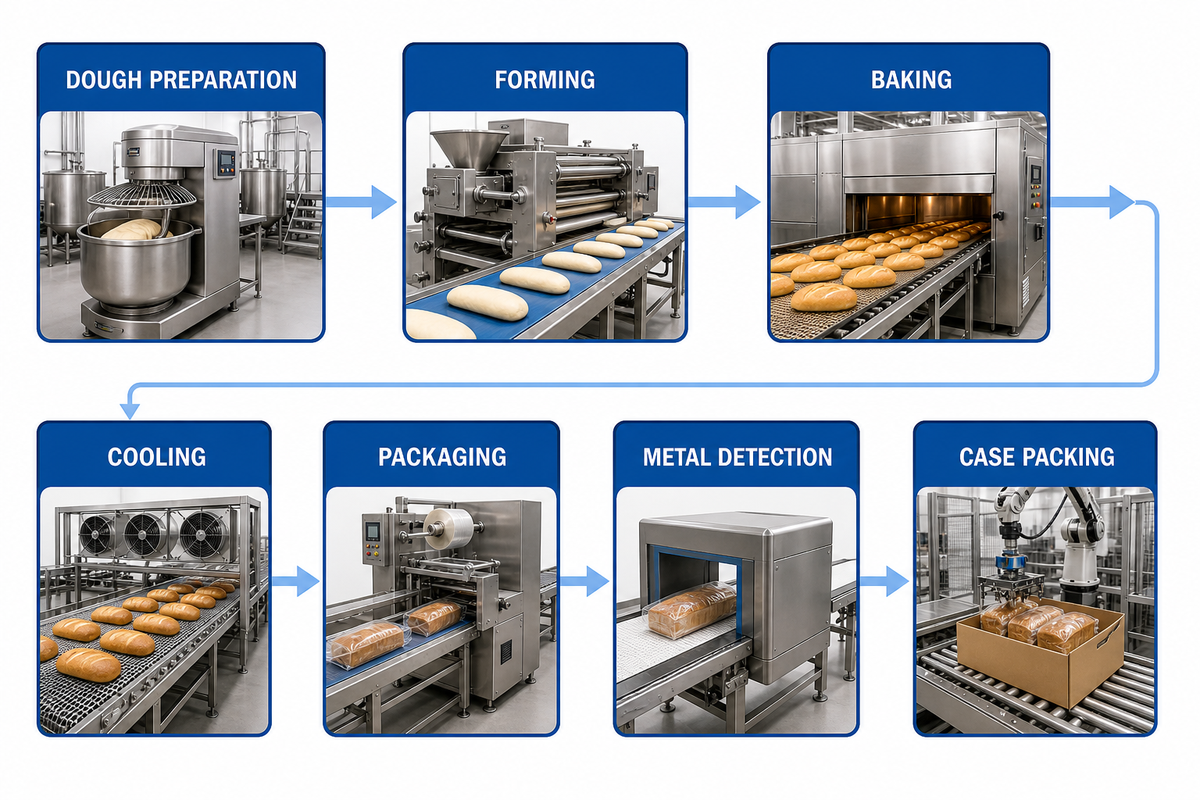
การแก้ไขปัญหาการผลิตบิสกิตทำได้ง่ายขึ้นเมื่อแต่ละการเปลี่ยนผ่านของขั้นตอนมีผู้รับผิดชอบและสภาพที่สังเกตได้ชัดเจน แผนผังเส้นทางการทำงานมีดังนี้:
- การผสม: ตรวจสอบชนิดวัตถุดิบ ลำดับการเติม อุณหภูมิแป้งโด และความสม่ำเสมอ.
- การขึ้นรูป: เลือกเส้นทางตามสภาวะแป้งโดและรูปทรง โดยพิจารณามวลแป้งโด โปรไฟล์ และพื้นผิว.
- การปัดหรือการจัดเรียง: ยืนยันระยะห่างและทิศทางก่อนเข้าเตาอบ รวมถึงการจัดการเศษวัสดุเมื่อเกี่ยวข้อง.
- การอบ: ควบคุมปริมาณความร้อน เวลาที่อยู่ในกระบวนการ ระบบระบายอากาศ และการโหลดผลิตภัณฑ์เป็นโปรไฟล์ ไม่ใช่ตัวเลขอุณหภูมิเพียงค่าเดียว.
- การคัดกรองและการถ่ายโอน: ป้องกันการแตกหักและรักษาข้อมูลระบุผลิตภัณฑ์ให้เชื่อมโยงกับการเดินเครื่อง.
- การทำให้เย็น: ให้ถึงสภาวะการส่งต่องานที่ตกลงกันก่อนห่อ เรียงซ้อน หรือตรวจสอบเพิ่มเติม.
แผนผังกระบวนการหลักอาจต่อเนื่องไปยังการบรรจุ การตรวจสอบน้ำหนัก การตรวจจับโลหะ การพิมพ์รหัส และการบรรจุกล่อง ควรระบุให้ชัดว่าสถานีงานเหล่านี้รวมหรือไม่รวมอยู่ในขอบเขตงาน หากแผนผังซ่อนข้อจำกัดในกระบวนการถัดไป ข้อเสนอของผู้จำหน่ายอาจดูเหมือนเปรียบเทียบกันได้ทั้งที่ขอบเขตงานต่างกัน
จุดส่งต่องานที่หายไปคือจุดล้มเหลว ขอแผนผังเส้นทางจากโรงงาน รายงานการทดสอบ และบันทึกการยอมรับที่ระบุสถานีแรกซึ่งเปลี่ยนแปลง สำหรับบริบทด้านการป้องกันอันตรายระหว่างทำแผนผังจุดเชื่อมต่อ โปรดดู คำแนะนำ OSHA สำหรับอุปกรณ์เบเกอรี่.
เอกสารอ้างอิงกระบวนการบิสกิตของ ASBE มีประโยชน์สำหรับการทำความเข้าใจกลุ่มผลิตภัณฑ์ ขณะที่หน้าผลิตภัณฑ์ UDTECH ที่มีอยู่เป็นจุดส่งต่อเชิงพาณิชย์สำหรับการกำหนดค่าและใบเสนอราคา ไม่ควรอ่านเอกสารทั้งสองเป็นเส้นทางสากลสำหรับสูตรบิสกิตสำหรับทารกทุกสูตร.
เมื่อทีมเปรียบเทียบ ผู้ผลิตสายการผลิตบิสกิต ให้ขอให้แต่ละรายระบุ เครื่องขึ้นรูปบิสกิต และ อุปกรณ์ในสายการผลิต ที่รวมอยู่ในกระบวนการ กระบวนการทำบิสกิต ควรแสดงให้เห็นว่า เครื่องผสมแป้งโด ป้อนแป้งให้เครื่องขึ้นรูปอย่างไร และ การผลิตบิสกิตเนื้อนุ่ม ต่างจากกระบวนการผลิต บิสกิตและคุกกี้ อย่างไร นี่คือความหมายในทางปฏิบัติของ ข้อกำหนดการผลิตบิสกิต ซึ่งคือเส้นทางการผลิตที่มีเอกสารกำกับเพื่อให้ได้ คุณภาพผลิตภัณฑ์ที่สม่ำเสมอ ไม่ใช่เพียงรายการคำค้นหา
จับคู่เส้นทางการขึ้นรูปกับพฤติกรรมของแป้งโดและรูปทรง
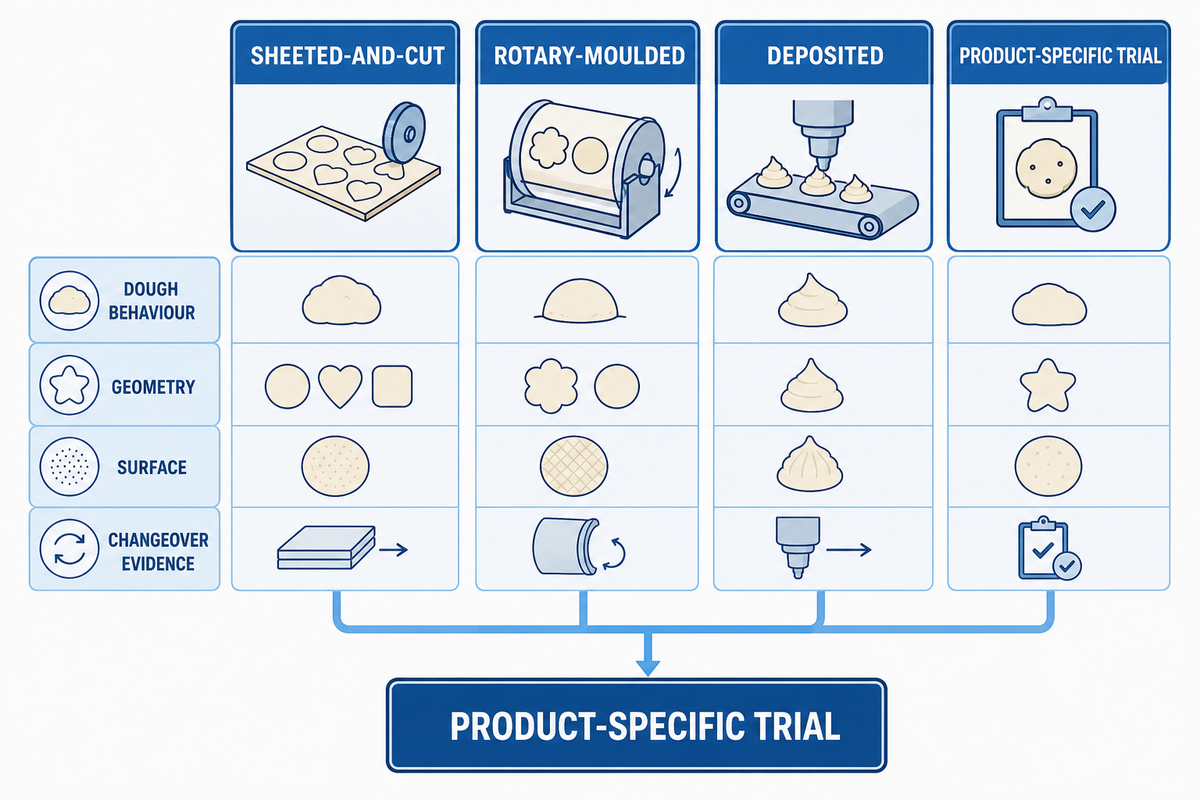
บิสกิตเนื้อแข็ง บิสกิตเนื้อนุ่ม แครกเกอร์ และคุกกี้เป็นกลุ่มผลิตภัณฑ์ ไม่ใช่ข้อกำหนดของเครื่องจักร เอกสารสิทธิบัตรเกี่ยวกับเส้นทางการขึ้นรูป อธิบายตัวเลือกที่แตกต่างกัน รวมถึงการรีดแผ่นแบบลามิเนตและการตัด ดังนั้นจึงไม่อาจถือว่าการจับคู่ผลิตภัณฑ์กับเครื่องจักรเป็นเรื่องแน่นอนได้.
| แนวคิดของเส้นทาง | มักเหมาะเมื่อ | การตรวจสอบความทำซ้ำได้ | ข้อจำกัดที่ต้องหารือ |
|---|---|---|---|
| การรีดเป็นแผ่นและการตัด | แผ่นต่อเนื่องและเส้นรอบรูปที่คมชัดเป็นส่วนหนึ่งของความตั้งใจด้านผลิตภัณฑ์. | ความหนาแผ่น น้ำหนักต่อชิ้น การกำหนดขอบ และการส่งเศษวัสดุกลับ. | แป้งโดที่นุ่มหรือเหนียวมากอาจเสียรูปขณะรีดปรับขนาดหรือตัด. |
| การขึ้นรูปแบบโรตารีหรือแบบปั๊ม | ส่วนเว้า รูปทรงซ้ำ และการปล่อยออกที่ควบคุมได้มีความสำคัญ. | ความลึกของรอยกด อัตราการปล่อยออก การกระจายน้ำหนัก และการเปลี่ยนงานผลิตแม่พิมพ์. | อุณหภูมิแป้งโดและพฤติกรรมของไขมันอาจเปลี่ยนการปล่อยออก. |
| การหยอดหรือการตัดด้วยลวด | ผลิตภัณฑ์ที่แบ่งแป้งแล้ว ขอบมน หรือเนื้อสัมผัสที่หยอดให้นุ่มกว่าเป็นสิ่งที่ต้องการ. | น้ำหนักแป้งที่หยอด การลากหาง ระยะห่าง การโหลดเตาอบ และการแตกหัก. | การกำหนดพื้นผิวและรูปทรงแผ่นที่บางมากอาจต้องใช้เส้นทางอื่น. |
ใช้ แผนที่วิเคราะห์จุดล้มเหลวในการเลือกเส้นทางการขึ้นรูป ระหว่างการทดลองพัฒนาผลิตภัณฑ์ สำหรับแต่ละเส้นทาง ให้บันทึกสภาพแป้งโด ลักษณะผิวที่ต้องการ รูปทรง งานเปลี่ยนงานผลิต และผลลัพธ์แรกที่ยอมรับไม่ได้ ข้อมูลดังกล่าวจะแสดงให้เห็นว่าเส้นทางนั้นเริ่มไม่เหมาะสมตรงจุดใด
เส้นทางที่ไม่ตรงกันเป็นความเสี่ยงเชิงปฏิบัติ ให้เก็บรายงานการทดสอบการทดลองที่ล้มเหลวและเกณฑ์การยอมรับไว้กับการตัดสินใจเลือกเส้นทาง.
จัดการการอบและการทำให้เย็นเป็นปัญหาการควบคุมเดียวกัน
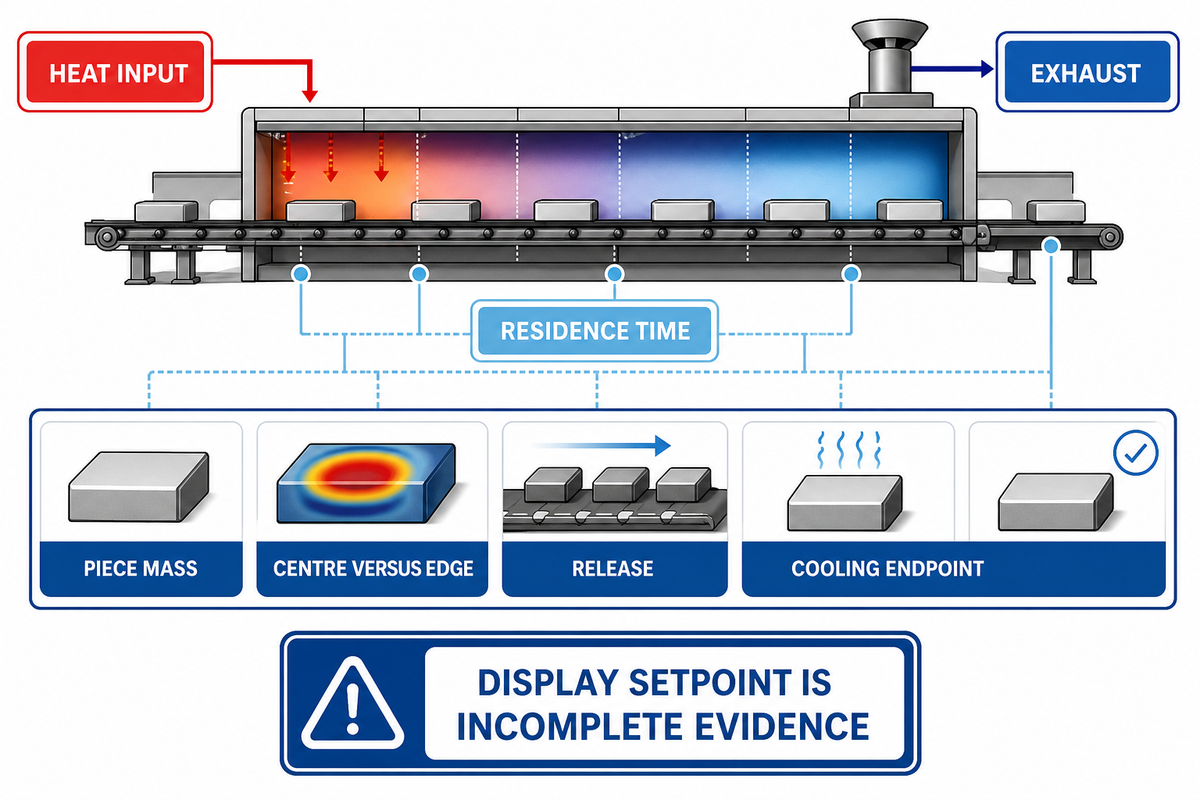
คำตอบโดยตรง: ปริมาณความร้อนที่ป้อน เวลาคงอยู่ การระบายไอเสีย น้ำหนักต่อชิ้น สภาวะตรงกลางเมื่อเทียบกับขอบ การปลดออก และจุดสิ้นสุดการทำให้เย็นล้วนมีปฏิสัมพันธ์กัน. ปัญหาสีอาจเริ่มจากความหนาของแป้งโด การแตกหักอาจเริ่มจากการปลดออกหรือการถ่ายโอน และการควบแน่นที่จุดบรรจุอาจบ่งชี้ว่าการส่งต่องานจากขั้นตอนการทำให้เย็นยังไม่สมบูรณ์. วินิจฉัยสภาวะที่เปลี่ยนแปลงเป็นอันดับแรก แทนการปรับแก้อาการที่ปลายทางโดยไม่วิเคราะห์.
| อาการที่สังเกตได้ | ค่าที่ต้องเปรียบเทียบ | คำถามแรก |
|---|---|---|
| สีไม่สม่ำเสมอ | น้ำหนักต่อชิ้น การโหลดสายพาน ค่าตั้งแต่ละโซน ระบบระบายอากาศ และตำแหน่งบนสายพาน. | ผลิตภัณฑ์หรือการโหลดเปลี่ยนไปก่อนที่จะเปลี่ยนค่าตั้งเตาอบหรือไม่? |
| ส่วนกลางยังอบไม่สุก | ความหนา เวลาที่อยู่ในกระบวนการ ตัวแทนความชื้นตรงกลาง และเวลาพักในการทำให้เย็น. | กำลังขอให้เตาอบแก้ความแปรปรวนจากการขึ้นรูปอยู่หรือไม่? |
| ขอบแตกหัก | การปล่อยออก ความเร็วการถ่ายโอน รูปทรงขอบ และอุณหภูมิผลิตภัณฑ์. | รอยร้าวแรกมองเห็นที่จุดใด: แม่พิมพ์ ทางออกเตาอบ หรือสายพานลำเลียง? |
| จุดส่งมอบยังอุ่นหรือชื้น | เวลาพักในการทำให้เย็น การไหลเวียนอากาศ อุณหภูมิผลิตภัณฑ์ และสภาวะห้องบรรจุ. | บรรจุภัณฑ์กำลังรับจุดสิ้นสุดที่ตกลงกันไว้ หรือรับเพียงผลิตภัณฑ์ที่ออกจากเตาอบ? |
กำลังไฟฟ้าติดตั้งไม่เท่ากับพลังงานที่วัดได้ขณะเดินเครื่อง หากพลังงานเป็นส่วนหนึ่งของเหตุผลทางธุรกิจ ควรสอบถามจุดวัด ข้อมูลอ้างอิงของผลิตภัณฑ์ และช่วงเวลาที่เดินเครื่อง อย่าระบุค่าอุณหภูมิ ความชื้น หรือประสิทธิภาพที่ใช้ได้ทั่วไป หากยังไม่มีสูตรการผลิตและวิธีตรวจรับในท้องถิ่นที่ผ่านการตรวจสอบ
ในโครงการ อุตสาหกรรมอาหารขบเคี้ยว การเพิ่มประสิทธิภาพการผลิต หมายถึงการสร้างสมดุลให้ทั้งเส้นทางและหลักฐานประกอบ แพ็กเกจ อุปกรณ์สายการผลิต ที่ใหญ่กว่าอาจเพิ่มสถานีงานโดยไม่เพิ่มผลผลิตที่ยอมรับได้ คำตอบที่เหมาะสมขึ้นอยู่กับ กระบวนการผลิต สถานที่ และจุดส่งต่องานที่กำหนดไว้.
ข้อจำกัดด้านพลังงานหรือการทำให้เย็นสร้างความเสี่ยงต่อคุณภาพ ให้ผูกสภาวะการเดินเครื่องเข้ากับผลิตภัณฑ์ที่ยอมรับในรายงานการทดสอบที่โรงงาน ความรับผิดชอบของอุปกรณ์และสถานที่สามารถตรวจสอบไขว้กับ 21 CFR Part 117 ระหว่างการทบทวน.
กำหนดขนาดสายการผลิตจากผลผลิตที่จำหน่ายได้และข้อจำกัดของสถานที่
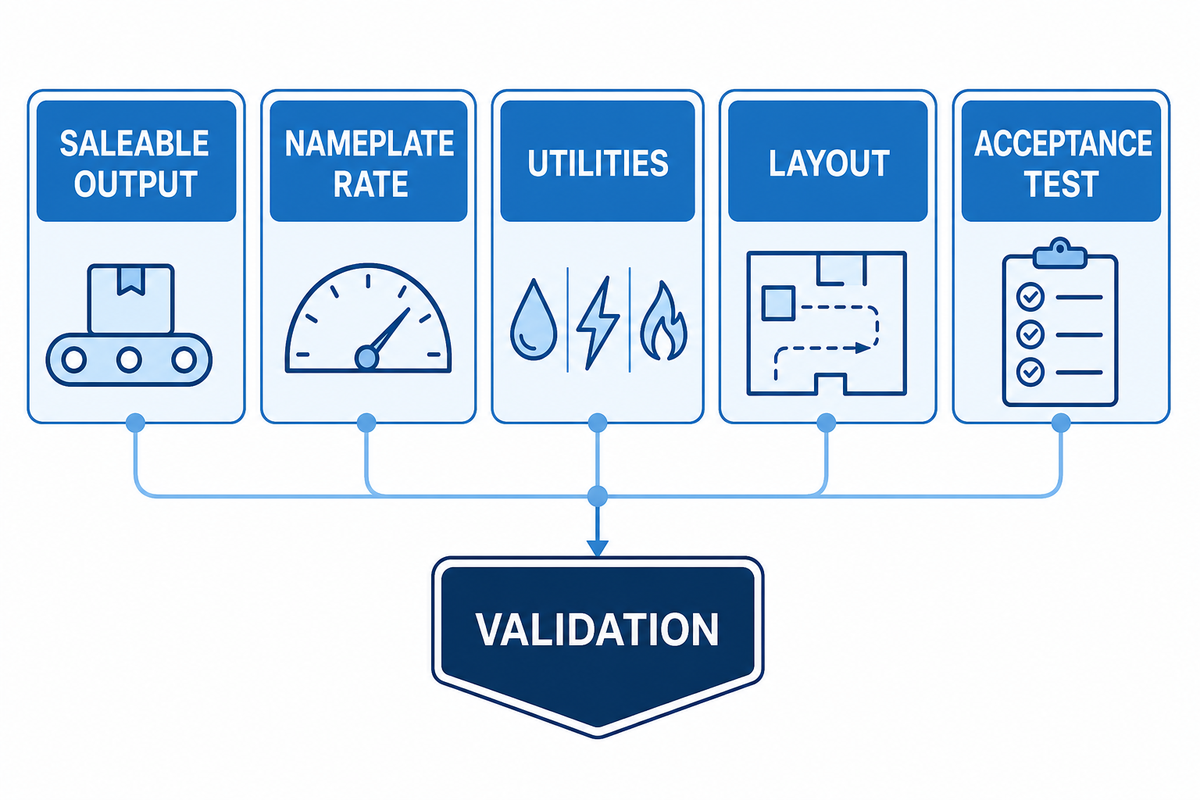
จากสมดุลเตาอบและการทำให้เย็นข้างต้น ให้กำหนดกำลังการผลิตเป็นข้อมูลผลิตภัณฑ์และหลักฐาน โดยระบุชื่อผลิตภัณฑ์ จุดวัด ระยะเวลาการเดินเครื่อง ชั่วโมงการทำงาน การหยุดตามแผน ของเสีย บัฟเฟอร์ การเปลี่ยนงานผลิต และข้อจำกัดของกระบวนการถัดไป อัตราตามป้ายชื่อเครื่องอาจมีประโยชน์สำหรับการเปรียบเทียบ แต่ไม่ใช่การรับประกันผลผลิตที่จำหน่ายได้.
กำลังการผลิตที่กล่าวเกินจริงเป็นความเสี่ยงในการจัดซื้อ โปรดขอรายงานการทดสอบการยอมรับที่โรงงาน วิธีการ และผู้รับผิดชอบจาก UDTECH หรือซัพพลายเออร์รายอื่น.
ก่อนอนุมัติผังการจัดวาง ให้ตรวจสอบแรงดันไฟฟ้า ความถี่ จำนวนเฟส และกำลังไฟฟ้าที่มีอยู่ แหล่งให้ความร้อนและระบบระบายไอเสีย ลมอัดในกรณีที่จำเป็น น้ำและระบบระบายน้ำ ความสามารถในการรับน้ำหนักของพื้น เส้นทางการขนย้าย ระยะห่างสำหรับการบำรุงรักษา พื้นที่สำหรับทำความสะอาด การไหลของวัสดุ และพื้นที่เชื่อมต่อกับเครื่องจักรในกระบวนการถัดไป แบบฟอร์มอาจกันพื้นที่ 9 m² ไว้สำหรับการเข้าถึงเพื่อซ่อมบำรุง แต่ต้องตรวจสอบระยะห่างจริงจากแบบผังสถานที่ ขนาดเครื่องจักรเป็นเพียงสี่เหลี่ยมหนึ่งส่วนในแผนผังอาคาร
ใช้สมการคอขวดอย่างง่ายในเอกสารสรุปโครงการ: ผลผลิตที่จำหน่ายได้ = จำนวนชิ้นที่ผ่านเกณฑ์ ณ จุดวัดที่เลือก หลังหักช่วงหยุดเครื่องตามแผนและชิ้นที่ไม่ผ่านเกณฑ์ตามที่กำหนด สมการนี้ตั้งใจเขียนให้เข้าใจง่าย เพื่อให้ผู้ซื้อและผู้จำหน่ายตกลงกันก่อนว่าจะนับอะไร ก่อนเปรียบเทียบอัตราการผลิตหรือสมมติฐานผลตอบแทนจากการลงทุน หากแปลงหน่วยระหว่างชิ้น กิโลกรัม และชั่วโมง ให้บันทึกสมมติฐานไว้ใน แบบฟอร์มคำนวณแปลงหน่วยกำลังการผลิต
ตัวอย่างการวางแผน (เพื่อประกอบคำอธิบาย): แบบฟอร์มอาจระบุ 2 ช่องทาง, 45 kg/h, อัตราการเดินเครื่อง 85%, เปลี่ยนงานผลิต 30 นาที, กู้คืนระบบ 10 นาที, การทำให้เย็น 8 m, 7 kW, ผู้ปฏิบัติงาน 6 คน, 3 กะ, 12 ตัวอย่าง, ของเสีย 5%, 14 ppm, ระยะห่าง 12 mm รวมทั้ง 16 m/min, 17 นาที, 18 °C, 19 kg, 20 ตัวอย่าง, 21 ppm, 22 kW, 23 mm และ 24 kg/h ค่าเหล่านี้มีไว้เพื่อแสดงช่องข้อมูลเท่านั้น ไม่ใช่ขีดจำกัดของสูตรการผลิตหรือการรับประกันจากซัพพลายเออร์.
สุดท้าย ให้เชื่อมโยง การควบคุมคุณภาพ ระบบควบคุม ประสิทธิภาพการผลิต ผลิตภาพ และ ความต้องการของตลาด เข้ากับผู้รับผิดชอบ เป้าหมายไม่ใช่การทวนคำค้น แต่คือการทำให้ข้อกำหนด อุตสาหกรรมอาหาร กระบวนการผลิต และตัวเลือก อัตโนมัติเต็มรูปแบบ ได้รับการประเมินจากหลักฐานชุดเดียวกัน.
ทบทวนสุขอนามัย การเปลี่ยนงานผลิตเมื่อมีสารก่อภูมิแพ้ และความปลอดภัยของผู้ควบคุมเครื่อง
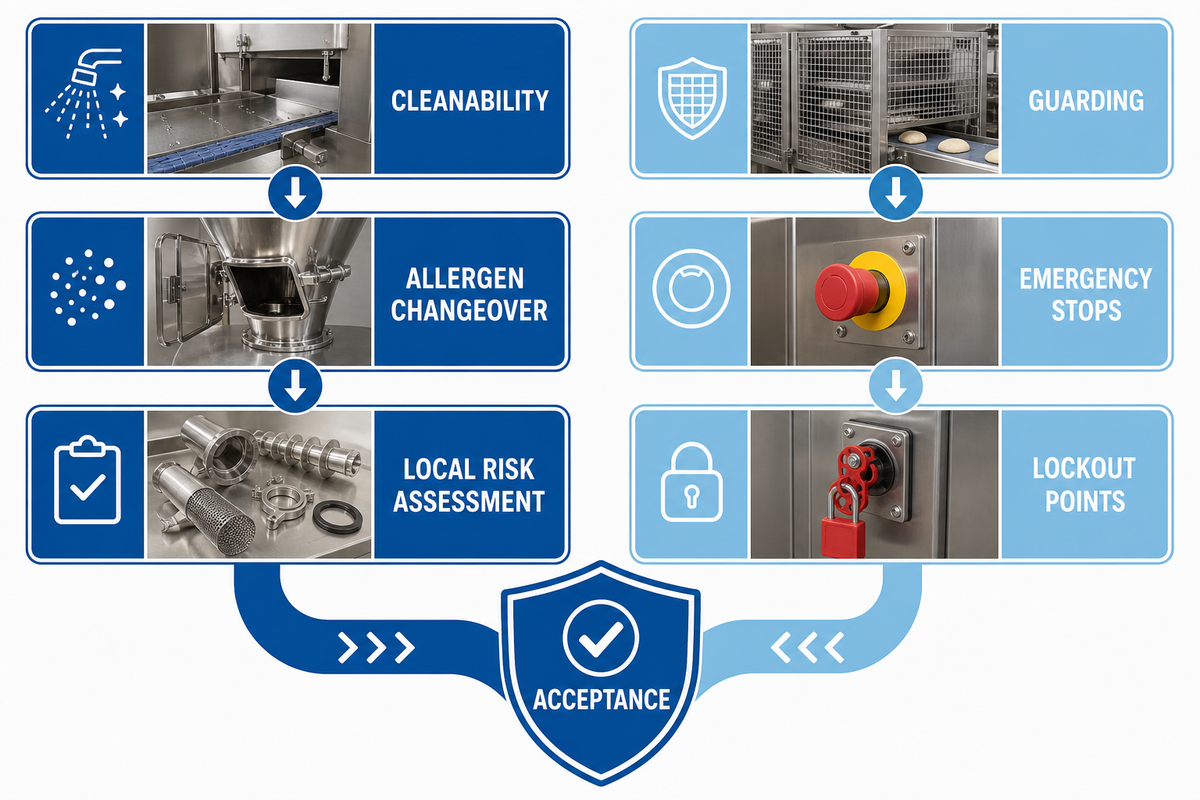
เมื่อกำหนดขอบเขตกำลังการผลิตและระบบสาธารณูปโภคแล้ว ให้ถามว่าพื้นผิวสัมผัสอาหารของสายการผลิตอาหารถูกทำความสะอาดอย่างไร ป้องกันพื้นที่สะสมสารตกค้างอย่างไร ตรวจสอบการเปลี่ยนงานผลิตสารก่อภูมิแพ้อย่างไร และจัดทำเอกสารการเข้าถึงเพื่อทำความสะอาดอย่างไร เมื่อเกี่ยวข้อง 21 CFR Part 117 สามารถใช้เป็นแนวทางวางแผนความรับผิดชอบของอุปกรณ์และสถานที่ได้ แต่ไม่ใช่การรับรองอุปกรณ์ของ UDTECH หรือผลิตภัณฑ์สำเร็จรูป.
การ์ดครอบป้องกัน ปุ่มหยุดฉุกเฉิน จุดเข้าถึงอย่างปลอดภัย และจุดล็อกเอาต์ ควรอยู่ในการตรวจสอบเดียวกัน OSHA 29 CFR 1910.263 ให้ข้อมูลประกอบเรื่องการป้องกันอันตรายจากอุปกรณ์เบเกอรี่ และ OSHA 29 CFR 1910.212 ครอบคลุมการ์ดป้องกันเครื่องจักรทั่วไป การติดตั้งยังต้องเป็นไปตามกฎหมายท้องถิ่นและการประเมินความเสี่ยงของสถานที่ ระบุข้อกำหนดของตลาดปลายทาง รายการสารก่อภูมิแพ้ วิธีทำความสะอาด การตรวจสอบการ์ดป้องกัน และเอกสารที่ต้องจัดทำไว้ใน RFQ แทนการรอคุยกันในช่วงส่งมอบงาน
สำหรับผลิตภัณฑ์ที่ทำตลาดกับทารกหรือเด็กเล็ก ให้แยกการอนุมัติด้านความปลอดภัยของผลิตภัณฑ์ การกล่าวอ้างทางโภชนาการ และสุขอนามัยของอุปกรณ์ออกจากกัน อุปกรณ์ที่ทำความสะอาดได้ไม่ได้ทำให้ข้อความบนฉลากเป็นจริง และฉลากที่เป็นไปตามข้อกำหนดก็ไม่ได้ทำให้อุปกรณ์ที่ไม่ปลอดภัยเป็นที่ยอมรับ.
กรอบควบคุม 4 การ์ดเพื่อความทำซ้ำได้
ใช้การ์ดที่เชื่อมโยงกัน 4 ใบ ได้แก่ ข้อมูลผลิตภัณฑ์ การทดลองความเหมาะสมของเส้นทางการผลิต การรับรองผลที่โรงงาน และการติดตามจุดเริ่มต้นของความแปรปรวน เพื่อให้ตรวจสอบการตัดสินใจย้อนหลังได้ ตัวเลขที่เขียนในการ์ด เช่น อัตราการผลิตตัวอย่าง 100 kg/h ในแบบฟอร์ม 30 minute sample window สัญลักษณ์โซน 180°C หรือเครื่องหมายปฏิเสธผลิตภัณฑ์ 2% เป็นข้อมูลตั้งต้นของโครงการที่ต้องตรวจสอบ ไม่ใช่เป้าหมายที่ใช้ได้ทั่วไป แบบฟอร์มเปล่ายังรองรับช่องข้อมูล เช่น 0.5 mm, 1.0 mm, 2 hours, 3 shifts, 4 samples, 5% reject, 6 kg/h, 7 kW และ 8 °C ตัวเลขเหล่านี้ใช้ยกตัวอย่างหน่วยเท่านั้น ไม่ได้กำหนดขีดจำกัดของสูตรการผลิต
ใช้ การ์ดหลักฐานการลงนามรับรองจากโรงงาน ก่อนเปรียบเทียบอัตราการผลิต
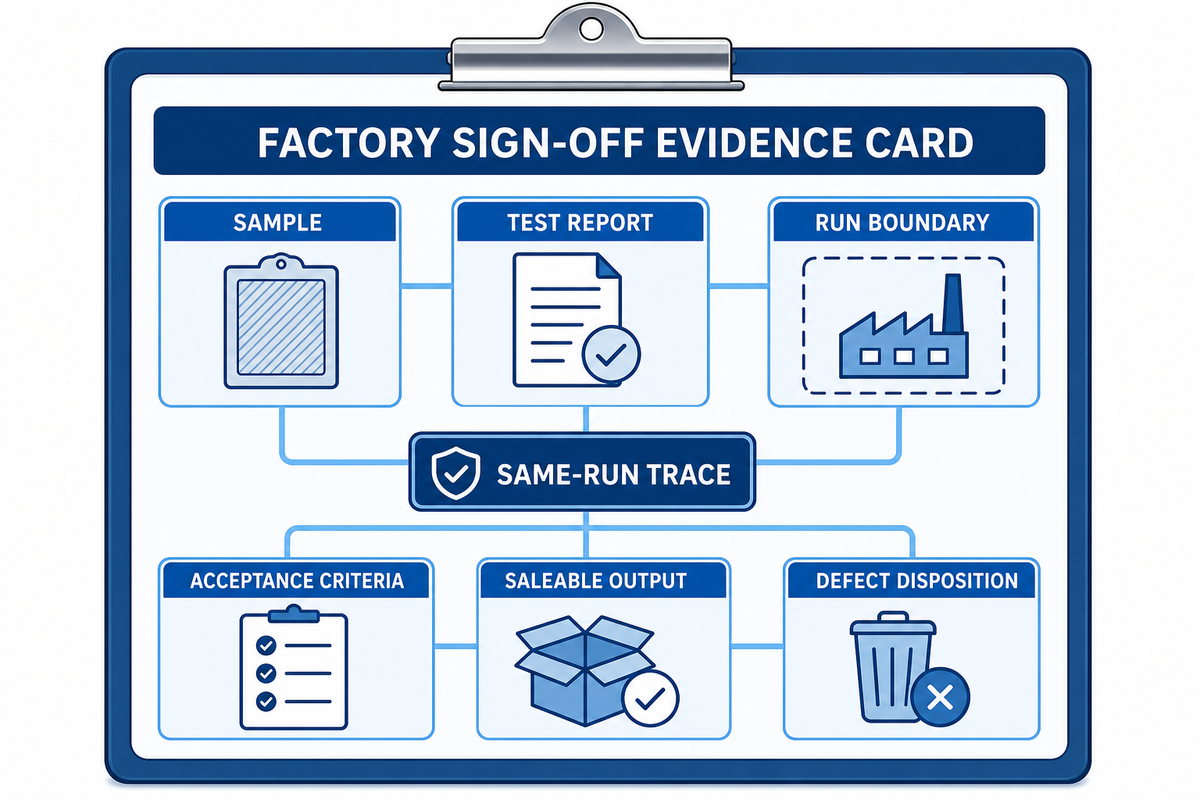
การ์ดหลักฐานการลงนามรับรองจากโรงงาน เปลี่ยนคำว่า “กำลังการผลิต” ให้เป็นบันทึกที่ผู้จำหน่ายรายอื่นเข้าใจได้ ใช้การ์ดหนึ่งใบต่อผลิตภัณฑ์และการทดลองที่ตกลงกัน:
บัตรนี้เป็นหลักฐานก็ต่อเมื่อตัวอย่าง รายงานการทดสอบ ขอบเขต และเกณฑ์การยอมรับอ้างอิงถึงการเดินเครื่องครั้งเดียวกัน ให้บันทึกความรับผิดชอบด้านอุปกรณ์และสถานที่ให้สอดคล้องกับ ข้อความกฎด้านการผลิตอาหารที่ใช้บังคับ.
| ช่องข้อมูล | สิ่งที่ต้องบันทึก | เหตุผลที่สำคัญ |
|---|---|---|
| ข้อมูลระบุผลิตภัณฑ์ | การแก้ไขสูตรการผลิต รหัสตัวอย่าง น้ำหนักต่อชิ้น ขนาด และรูปแบบบรรจุภัณฑ์. | ป้องกันการเสนออัตราการผลิตสำหรับผลิตภัณฑ์คนละชนิด. |
| ขอบเขตการวัด | ผลิตภัณฑ์ที่ออกจากเตาอบ ผลผลิตที่ทำให้เย็นแล้ว หรือผลผลิตที่บรรจุพร้อมจำหน่าย จุดเริ่มต้นและจุดสิ้นสุดการเดินเครื่อง. | ทำให้ข้อเสนอสามารถเปรียบเทียบกันได้. |
| ขีดจำกัดคุณภาพ | สี เนื้อสัมผัส วิธีวัดความชื้น การแตกหัก การกระจายน้ำหนัก และจุดสิ้นสุดการทำให้เย็น. | กำหนดความหมายของคำว่า “ยอมรับแล้ว”. |
| บริบทการเดินเครื่อง | การหยุดตามแผน การเปลี่ยนงานผลิต ระบบสาธารณูปโภค ความเร็วสายพาน และโปรไฟล์เตาอบ. | อธิบายสภาวะเบื้องหลังผลลัพธ์. |
| ข้อยกเว้นและการลงนามรับรอง | ความเบี่ยงเบน การดำเนินการแก้ไข การทดสอบซ้ำ ผู้รับผิดชอบ และลายเซ็น. | รักษาการตัดสินใจไว้แทนการพึ่งพาความจำ. |
ใช้การ์ดซ้ำตามจำนวนตัวอย่างหรือช่วงเวลาที่ตกลงกัน บันทึกช่วงเวลาเดินเครื่อง 30-minute run window ที่ตกลงกันไว้ข้างข้อมูลระบุตัวอย่าง ผลดังกล่าวไม่ได้พิสูจน์สูตรการผลิต กะการทำงาน หรือคำกล่าวอ้างของตลาดทั้งหมดในอนาคต แต่พิสูจน์สิ่งที่ทดสอบภายใต้เงื่อนไขที่ระบุไว้ ความแตกต่างนี้ทำให้การทดสอบการยอมรับที่โรงงานมีความน่าเชื่อถือ
| จุดควบคุม | การวัด | ผู้รับผิดชอบ | หลักฐานการตรวจรับ |
|---|---|---|---|
| การระบุวัตถุดิบ | ล็อตและฉบับแก้ไขสูตร | คุณภาพ | การตรวจสอบวัสดุที่ลงนามรับรอง |
| อุณหภูมิแป้งโด | ค่าที่อ่านได้ตอนเริ่มและสิ้นสุด | หัวหน้าการผสม | บันทึกแบตช์ |
| ความสม่ำเสมอของแป้งโด | วิธีการและข้อสังเกต | วิศวกรกระบวนการ | เอกสารการทดลอง |
| น้ำหนักจากการขึ้นรูป | น้ำหนักชิ้นตัวอย่าง | หัวหน้าการขึ้นรูป | บันทึกน้ำหนัก |
| รูปทรงชิ้นงาน | ความยาว ความกว้าง ความหนา | คุณภาพ | การตรวจสอบแบบวาดหรือภาพถ่าย |
| โปรไฟล์เตาอบ | ค่าตั้งและเวลาพักในเตา | ผู้ควบคุมเตาอบ | เอกสารพิมพ์โปรไฟล์ |
| จุดสิ้นสุดการทำให้เย็น | สภาพการส่งมอบ | หัวหน้าการทำให้เย็น | ลายเซ็นอนุมัติให้ผ่าน |
| การจัดการของเสีย | เหตุผลและการตัดสินใจจัดการ | คุณภาพ | บันทึกความเบี่ยงเบน |
| ระบบสาธารณูปโภค | ค่าจ่ายและค่าที่อ่านได้ขณะเดินเครื่อง | วิศวกรประจำสถานที่ | บันทึกระบบสาธารณูปโภค |
เริ่มใช้งานด้วย เอกสารติดตามต้นเหตุความแปรปรวน
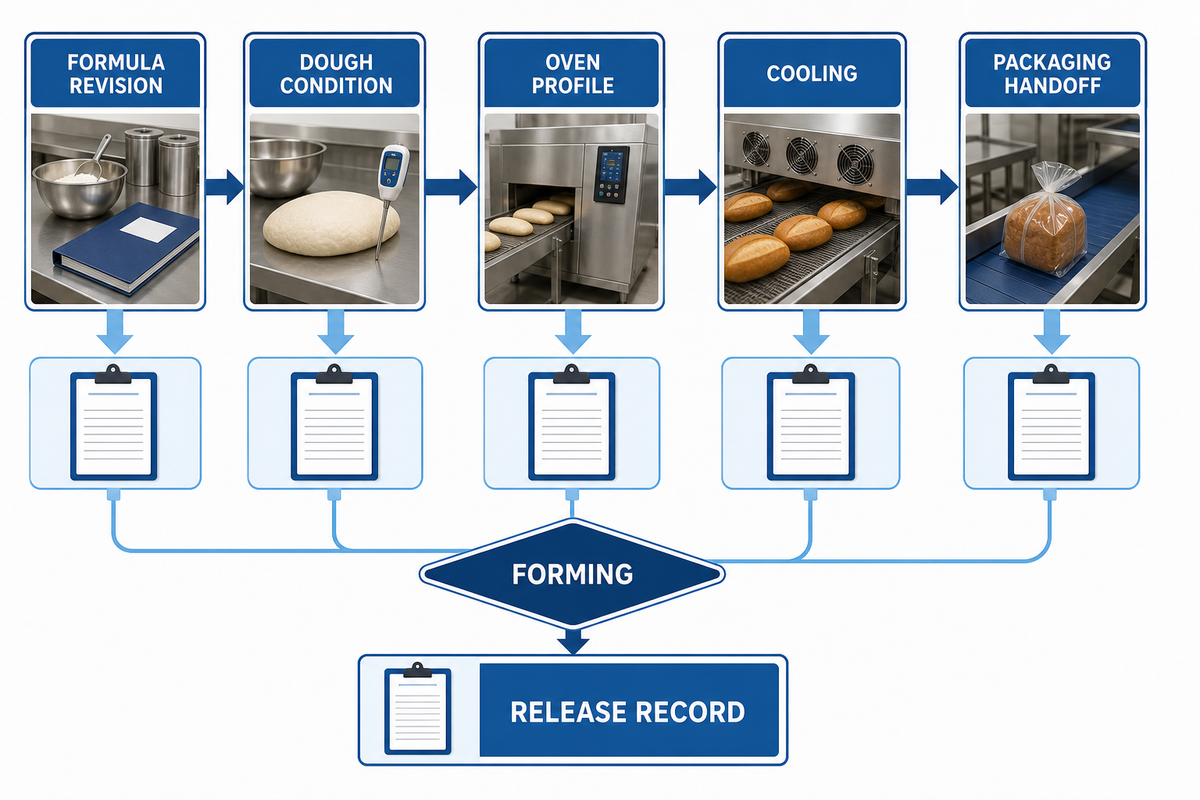
เมื่อรวบรวมหลักฐานการลงนามอนุมัติแล้ว การเริ่มเดินเครื่องควรดำเนินจากการยืนยันระบบสาธารณูปโภค การเดินเครื่องเปล่า การทดลองผลิต การล็อกพารามิเตอร์ การฝึกอบรมผู้ควบคุมเครื่อง การทำความสะอาดและการเปลี่ยนงานผลิต จากนั้นจึงส่งมอบพร้อมเอกสาร แบบฟอร์มติดตามต้นกำเนิดความแปรปรวน เป็นเครื่องมือคู่มือปฏิบัติของบัตรลงนามอนุมัติ.
ความเสี่ยงระหว่างเริ่มเดินเครื่องเกิดขึ้นเมื่อข้อบกพร่องไม่มีสภาวะต้นทางประกอบ ให้ใช้รายงานจากโรงงานก่อนเปลี่ยนค่าตั้ง บริบทด้านการป้องกันอันตรายตาม OSHA ก็เป็นส่วนหนึ่งของการส่งมอบที่จัดทำเป็นเอกสารและการทบทวนความเสี่ยงในสถานที่.
- บันทึกข้อบกพร่องแรกที่พบ เวลา ตัวอย่าง และผู้ที่สังเกตเห็น.
- ทำเครื่องหมายสถานีแรกที่หลักฐานเปลี่ยนแปลง: เครื่องผสม เครื่องขึ้นรูป เตาอบ จุดถ่ายโอน หรือเครื่องทำให้เย็น.
- บันทึกวัตถุดิบขาเข้า การดำเนินการแก้ไข ผู้รับผิดชอบ และการทดสอบซ้ำ.
- ปิดรายการได้ก็ต่อเมื่อผลิตภัณฑ์และจุดวัดที่ตกลงกันผ่านการทดสอบซ้ำอีกครั้ง.
วิธีนี้ช่วยไม่ให้ “เพิ่มความร้อนเตาอบ” กลายเป็นคำตอบเริ่มต้นเมื่อพบความแปรปรวนทุกครั้ง อีกทั้งยังเป็นบันทึกฝึกอบรมที่ผู้ควบคุมเครื่องนำไปใช้ได้ การทดสอบเดินเครื่องและปรับระบบให้พร้อมใช้งานใช้ยืนยันผลิตภัณฑ์และเงื่อนไขที่ตกลงกันไว้ ไม่ได้ยืนยันสูตรหรือบรรจุภัณฑ์ทุกแบบในอนาคตโดยปริยาย
รู้ว่าเมื่อใดสายการผลิตครบชุดไม่ใช่การจัดซื้อที่เหมาะสม
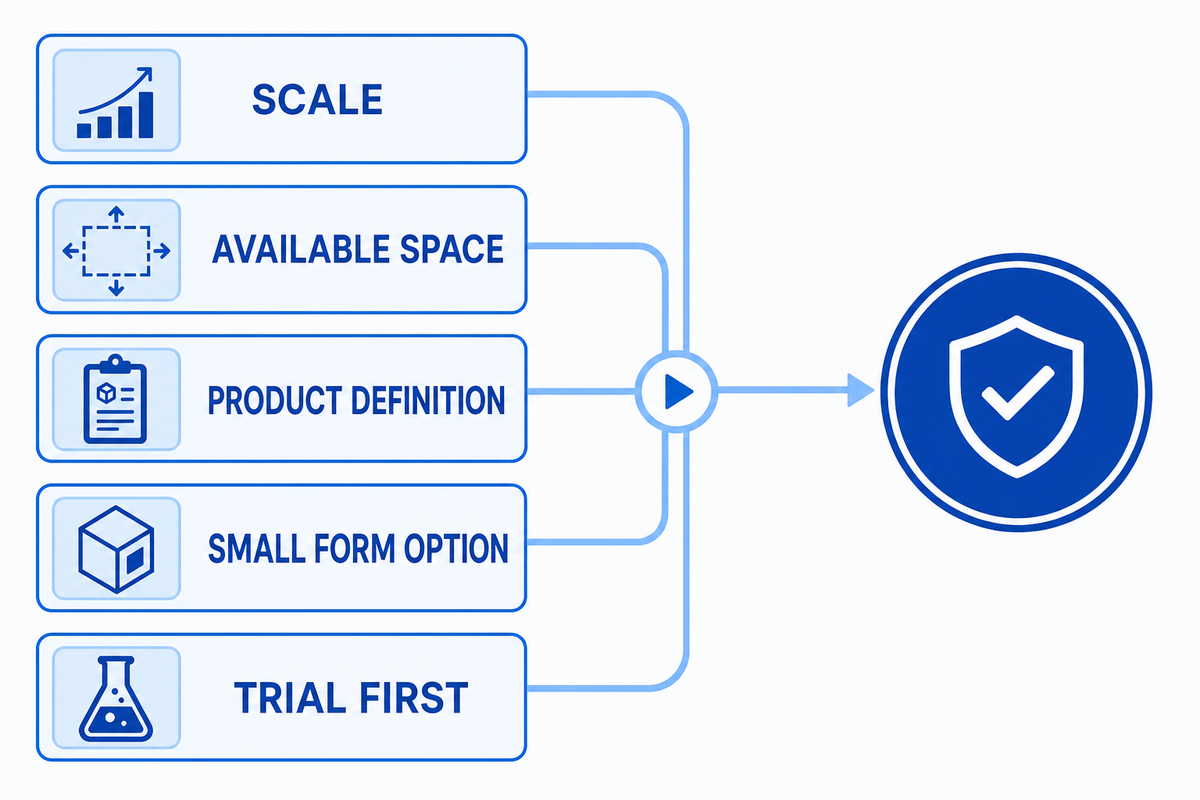
การตรวจสอบกระบวนการและการเริ่มใช้งานยังแสดงให้เห็นว่า สายการผลิตครบชุดไม่ได้เป็นการจัดซื้อที่ดีที่สุดโดยอัตโนมัติ ใช้ แผนผังความล้มเหลวของความเหมาะสมเส้นทาง เพื่อท้าทายโครงการตั้งแต่ระยะแรก:
| รูปแบบความล้มเหลว | เหตุผลที่เกิดขึ้น | หลักฐานที่ควรขอ | แนวทางถัดไปที่ดีกว่า |
|---|---|---|---|
| ผลผลิตสูงกว่าคำสั่งซื้อจริง | เปรียบเทียบกำลังการผลิตที่ความเร็วตามป้ายชื่อเครื่อง ขณะที่การทำให้เย็นหรือการบรรจุกลายเป็นข้อจำกัด. | ฐานผลผลิตที่ยอมรับและสมมติฐานการหยุดตามแผน. | ปรับขนาดสายการผลิตที่สมดุลใหม่ หรือแบ่งการลงทุนเป็นระยะ. |
| เส้นทางการขึ้นรูปไม่ถูกต้อง | ถือว่าป้ายชื่อผลิตภัณฑ์เป็นหมวดเครื่องจักรเฉพาะ. | ชิ้นงานทดลอง สภาวะแป้งโด และบันทึกการเปลี่ยนงานผลิต. | ทดลองความเหมาะสมของเส้นทางก่อนล็อกเครื่องขึ้นรูป. |
| ค้นพบระบบสาธารณูปโภคล่าช้า | ตรวจสอบเฉพาะพื้นที่ติดตั้งเครื่องจักรเท่านั้น. | กำหนดการด้านไฟฟ้า ความร้อน ระบบระบายอากาศ ลม น้ำทิ้ง และระยะเผื่อสำหรับงานบริการ. | สำรวจสถานที่และจัดทำแบบวาดจุดเชื่อมต่อให้เสร็จ. |
| ขอบเขตปลายทางขาดหาย | คำว่า “สายการผลิตครบชุด” มีความหมายแตกต่างกันสำหรับแต่ละฝ่าย. | รายการสถานีงานที่รวมและไม่รวม พร้อมเงื่อนไขการส่งต่องาน. | เขียนขอบเขตลงใน RFQ และบัตรการยอมรับ. |
| เขียนการตรวจรับหลังการจัดซื้อ | ไม่เคยตกลงขีดจำกัดคุณภาพและจุดวัด. | วิธีการทดสอบ ตัวอย่าง และกระบวนการจัดการความเบี่ยงเบนที่ลงนามแล้ว. | จัดทำหลักฐานการยอมรับให้เสร็จก่อนสั่งซื้อ. |
เครื่องจักรขนาดเล็กหรือเครื่องจักรเดี่ยวอาจเหมาะกับโครงการ หากขนาดการผลิต พื้นที่ที่มี หรือผลิตภัณฑ์ยังไม่แน่นอน แนวทางการป้องกันอันตรายจากอุปกรณ์เบเกอรี่ ยังคงเกี่ยวข้องไม่ว่าจะเลือกโครงการประเภทใด นี่คือการตัดสินใจเรื่องขนาดการผลิต ไม่ใช่คำแนะนำระดับอุปกรณ์
จัดทำ RFQ ที่เปรียบเทียบผู้จำหน่ายได้ด้วย แคนวาสควบคุมตั้งแต่แป้งโดถึงข้อมูล
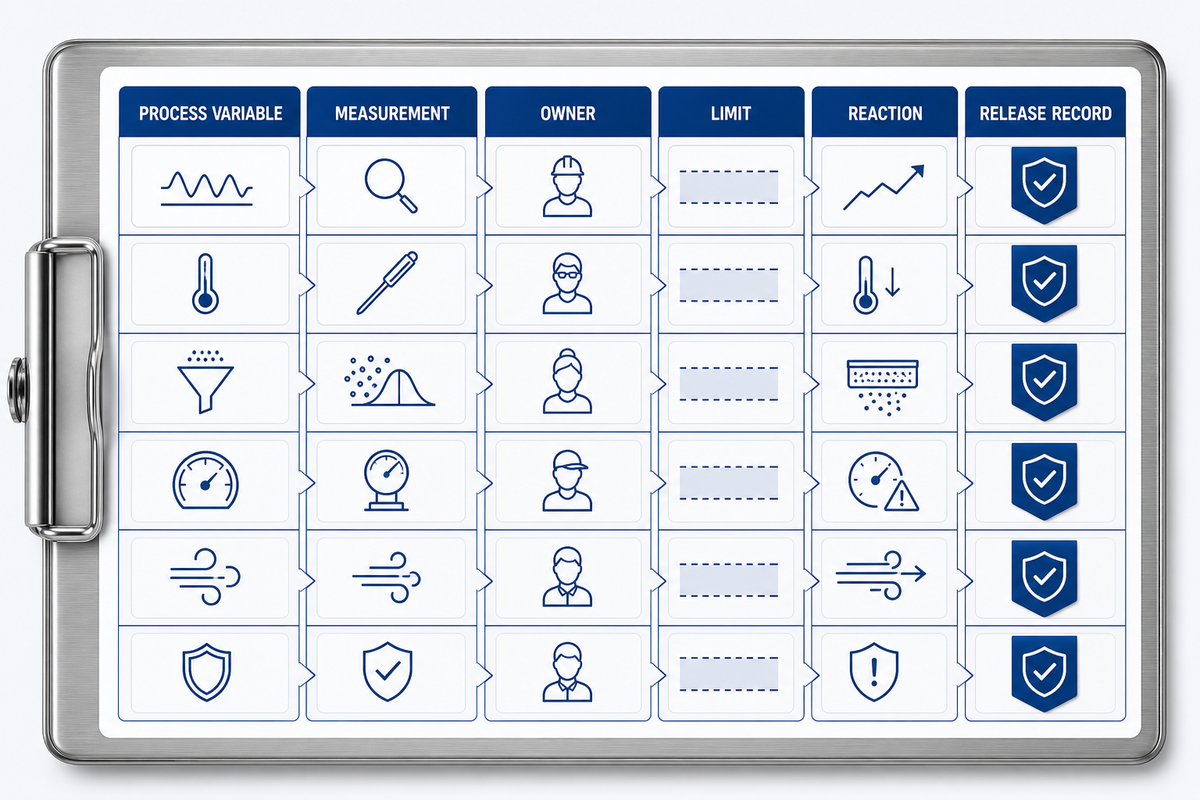
เมื่อบันทึกเส้นทางการผลิต กำลังการผลิต และเกณฑ์การตรวจรับแล้ว Dough-to-Data Control Canvas จะเชื่อมโยงตัวแปรสำคัญของกระบวนการแต่ละรายการเข้ากับวิธีวัด ผู้รับผิดชอบ ขีดจำกัด การตอบสนอง และบันทึกการอนุมัติให้ผ่าน โปรดระบุฟิลด์เหล่านี้ใน RFQ:
ผังนี้ปิดช่องว่างด้านหลักฐานด้วยการให้ซัพพลายเออร์ทุกรายใช้วิธีการทดสอบ ขอบเขต ผู้รับผิดชอบ และการตอบสนองต่อความเบี่ยงเบนชุดเดียวกัน.
- ตัวอย่างหรือภาพถ่ายผลิตภัณฑ์ ขอบเขตสูตรการผลิต สารก่อภูมิแพ้ และคุณลักษณะชิ้นงาน.
- คำจำกัดความผลผลิตที่จำหน่ายได้ ช่วงเวลาการเดินเครื่อง รูปแบบกะ การหยุดตามแผน และการจัดการของเสีย.
- ระบบสาธารณูปโภคของสถานที่ ผังพื้น ระยะเผื่อสำหรับงานบริการ การไหลของวัสดุ และจุดเชื่อมต่อกระบวนการถัดไป.
- สถานีที่รวมและไม่รวม ความรับผิดชอบด้านระบบควบคุม การเข้าถึงข้อมูล และประวัติสัญญาณเตือน.
- การทำความสะอาด การเปลี่ยนงานผลิต การ์ดป้องกัน การล็อกเอาต์ เอกสาร และข้อกำหนดของตลาดปลายทาง.
- วิธีการทดลอง หลักฐานการยอมรับที่โรงงาน การยอมรับที่สถานที่ การฝึกอบรม อะไหล่ และขอบเขตการส่งมอบ.
หากต้องการหารือเรื่องการกำหนดค่าเครื่องจักร การเลือกอุปกรณ์ และใบเสนอราคา โปรดดูต่อที่ โซลูชันสายการผลิตบิสกิตสำหรับเด็กเล็กของ UDTECH หน้าเชิงพาณิชย์ดังกล่าวเป็นแหล่งข้อมูลเกี่ยวกับรุ่นเครื่อง การกำหนดค่า ข้อมูลจำเพาะ ราคา และการติดต่อเพื่อซื้อ ส่วนคู่มือนี้ให้ข้อมูลความรู้และแนวทางการตรวจรับประกอบ
พร้อมจัดทำ RFQ แล้วหรือยัง?
นำข้อมูลสรุปผลิตภัณฑ์ บัตรหลักฐานการลงนามรับรองจากโรงงาน และผังควบคุมจากแป้งโดสู่ข้อมูลมาหารือ เปิดแบบฟอร์มสอบถามโครงการ.
นำข้อมูลสรุปผลิตภัณฑ์ บัตรหลักฐานการลงนามรับรองจากโรงงาน และผังควบคุมจากแป้งโดสู่ข้อมูลมาหารือ เปิดแบบฟอร์มสอบถามโครงการ.
คำถามที่พบบ่อย
สายการผลิตบิสกิตสำหรับทารกคืออะไร?
สายการผลิตบิสกิตสำหรับเด็กเล็กเป็นกระบวนการอุตสาหกรรมที่เชื่อมต่อกัน โดยเปลี่ยนแป้งโดหรือแป้งเหลวที่กำหนดไว้ให้เป็นชิ้นผลิตภัณฑ์ที่ขึ้นรูป อบ และทำให้เย็นแล้ว พร้อมส่งต่อไปยังกระบวนการถัดไปตามที่ตกลงกัน คำนี้ไม่ได้ระบุเส้นทางการผลิตของเครื่องจักรแบบเดียวที่ใช้ได้กับทุกกรณี และไม่ได้พิสูจน์ด้วยตัวเองว่าอาหารนั้นเหมาะสำหรับทารก ก่อนเลือกอุปกรณ์ ผู้ซื้อควรกำหนดผลิตภัณฑ์ ช่วงอายุที่ตั้งใจจำหน่าย ตลาด สูตรส่วนผสม เกณฑ์การคำนวณผลผลิต และหลักฐานการตรวจรับ
ขั้นตอนใน กระบวนการผลิตบิสกิต มีอะไรบ้าง?
กลุ่มกระบวนการทั่วไปประกอบด้วยการเตรียมวัตถุดิบและแป้งโด การขึ้นรูป การจัดเรียง การอบ การจัดการหลังออกจากเตาอบ และการทำให้เย็น ลำดับขั้นตอนที่แน่นอนเปลี่ยนแปลงไปตามพฤติกรรมของแป้งโด รูปทรงของชิ้นงาน และเป้าหมายของผลิตภัณฑ์ การบรรจุ การพ่นน้ำมัน การตรวจจับโลหะ หรือการสอดไส้อาจอยู่นอกสายการผลิตหลัก เว้นแต่ระบุไว้ในขอบเขตการจัดซื้อ ดังนั้น แผนผังกระบวนการที่ตรวจสอบได้ควรแสดงจุดส่งต่องานแต่ละจุด ผู้รับผิดชอบ และสภาพที่ผลิตภัณฑ์ต้องเป็นไปตามเกณฑ์
เส้นทางการขึ้นรูปบิสกิตเนื้อแข็งและเนื้อนุ่มแตกต่างกันอย่างไร?
คำว่าเนื้อแข็ง เนื้อนุ่ม แครกเกอร์ และคุกกี้ใช้เรียกกลุ่มผลิตภัณฑ์ ไม่ใช่ข้อกำหนดของอุปกรณ์ที่ใช้แทนกันได้ ความข้นของแป้งโด พฤติกรรมของไขมันและน้ำตาล ความจำเป็นในการรีดซ้อนชั้นหรือตัด รูปทรง และลักษณะผิวที่ต้องการ ล้วนเป็นปัจจัยกำหนดว่าควรใช้การรีดแผ่น การขึ้นรูปด้วยแม่พิมพ์แบบโรตารี การปั๊ม หรือการตัดด้วยลวด ผู้ซื้อควรทดสอบผลิตภัณฑ์ที่ระบุและบันทึกน้ำหนักต่อชิ้น ขนาด ลักษณะภายนอก และการแตกหักก่อนยอมรับเส้นทางการผลิต หมวดหมู่ในแค็ตตาล็อกของผู้จำหน่ายเพียงอย่างเดียวไม่ใช่หลักฐานว่าเครื่องจักรเหมาะสม
ควรกำหนดกำลังการผลิตสำหรับการทดสอบการยอมรับที่โรงงานอย่างไร?
การระบุกำลังการผลิตควรระบุผลิตภัณฑ์ ช่วงเวลาทำงาน จุดวัด ระยะเวลาเดินเครื่อง ช่วงหยุดเครื่องตามแผน วิธีจัดการผลิตภัณฑ์ที่ไม่ผ่านเกณฑ์ และขีดจำกัดด้านคุณภาพ อีกทั้งต้องระบุด้วยว่าตัวเลขหมายถึงผลผลิตที่ออกจากเตาอบ ผลผลิตหลังทำให้เย็น หรือผลผลิตที่จำหน่ายได้หลังบรรจุ ขอบเขตที่ชัดเจนช่วยให้เปรียบเทียบข้อเสนอ 2 รายได้ และป้องกันการเข้าใจอัตรากำลังการผลิตของสายการผลิตว่าเป็นการรับประกันผลผลิตที่จำหน่ายได้
ควรตรวจสอบระบบสาธารณูปโภคและระยะเผื่อใดก่อนสั่งซื้อ?
ยืนยันระบบไฟฟ้า แหล่งความร้อนและระบบระบายอากาศ ลมอัดเมื่อเกี่ยวข้อง การระบายน้ำ การรับน้ำหนักพื้น และระยะเผื่อสำหรับการบำรุงรักษา ขอบเขตเครื่องจักรไม่ใช่ระยะเผื่อของอาคาร.
ซัพพลายเออร์ควรได้รับข้อมูลใดก่อนจัดทำ RFQ?
ส่งตัวอย่างหรือภาพถ่ายผลิตภัณฑ์สำเร็จรูป ข้อจำกัดของสูตรการผลิต คุณลักษณะของชิ้นงาน เกณฑ์คำนวณผลผลิตที่จำหน่ายได้ รูปแบบกะการทำงาน ระบบสาธารณูปโภค ผังการจัดวาง สถานีงานที่รวมหรือไม่รวมในขอบเขต กฎของตลาดปลายทาง เอกสาร เกณฑ์การตรวจรับ ขอบเขตการส่งมอบ และความคาดหวังด้านการฝึกอบรม ควรเพิ่มวิธีวัด ข้อมูลระบุตัวอย่าง ช่วงหยุดเครื่องตามแผน วิธีจัดการผลิตภัณฑ์ที่ไม่ผ่านเกณฑ์ หลักฐานการทำความสะอาด และผู้อนุมัติกรณีเบี่ยงเบนจากข้อกำหนด การเตรียมข้อมูลให้ครบถ้วนช่วยให้เปรียบเทียบคำตอบจากผู้จำหน่ายได้ง่ายขึ้นและลดข้อโต้แย้งเรื่องขอบเขตงานในช่วงท้าย
ทะเบียนหลักฐานสำหรับการหารือกับซัพพลายเออร์
| แหล่งที่มา | บริบท | ข้อค้นพบ | การใช้งาน |
|---|---|---|---|
| eCFR Part 117 | หลักเกณฑ์ CGMP ด้านอาหาร | หน้าที่ด้านอุปกรณ์และสถานที่ | คำถามด้านสุขอนามัย |
| OSHA 1910.263 | การป้องกันอันตรายในอุตสาหกรรมเบเกอรี่ | อุปกรณ์ป้องกันและการเข้าถึง | การทบทวนความปลอดภัย |
| เอกสารอ้างอิงบิสกิตของ ASBE | กลุ่มผลิตภัณฑ์ | แนวทางของเส้นทางการผลิต | คำจำกัดความโดยสังเขป |
| วรรณกรรมสิทธิบัตร | ลำดับการขึ้นรูป | เส้นทางการผลิตแตกต่างกัน | การออกแบบการทดลองผลิต |
| ข้อมูลภาพรวมจาก DataForSEO | ความต้องการค้นหา | คำค้นตรงตัวไม่มีปริมาณการค้นหาที่คงที่ | การกำหนดความคาดหวัง |
| หน้า SERP ของคู่แข่ง | รูปแบบตลาด | หัวข้อกระบวนการมีสัดส่วนมากที่สุด | ขอบเขตเนื้อหา |
| บัตรการทดลองผลิตที่โรงงาน | บริบทการตรวจรับ | ระบุจุดวัดไว้อย่างชัดเจน | การเปรียบเทียบอัตราการผลิต |
| ใบบันทึกการติดตามการเบี่ยงเบน | บริบทการเริ่มเดินเครื่อง | บันทึกสถานีงานที่มีการเปลี่ยนแปลงเป็นแห่งแรก | การทบทวนสาเหตุรากเหง้า |
| ข้อมูลสรุป UD ที่ผู้ใช้จัดส่ง | บริบทบริษัท | ใช้เป็นข้อมูลพื้นหลังเท่านั้น | ขอบเขตการระบุแหล่งที่มา |
เอกสารอ้างอิงและแหล่งที่มา: ขอบเขตของหลักฐาน
แหล่งข้อมูลเหล่านี้ใช้ประกอบการวางแผน ไม่ใช่การรับรองมาตรฐาน: U.S. eCFR 21 CFR Part 117 แนวทาง OSHA สำหรับการป้องกันอันตรายจากอุปกรณ์เบเกอรี่ เอกสารอ้างอิง ASBE สำหรับบิสกิต และ เอกสารสิทธิบัตร Google Patents เกี่ยวกับเส้นทางการขึ้นรูป หน้าเว็บของคู่แข่งใช้ดูรูปแบบการค้นหาและช่องว่างของเนื้อหาเท่านั้น ไม่มีการยืนยันราคา กำลังการผลิต การรับรอง หมายเลขสิทธิบัตร หรือการปฏิบัติตามข้อกำหนดอาหารสำหรับทารก ดู คลังบทความเกี่ยวกับสายการผลิตบิสกิตสำหรับเด็กเล็ก สำหรับบทความที่เกี่ยวข้อง
สำหรับคำถามเกี่ยวกับขอบเขตเฉพาะสถานที่ ติดต่อทีมโครงการของ UDTECH พร้อมบัตรหลักฐานและข้อมูล RFQ.
ข้อมูลพื้นฐานของ UD Company จำกัดอยู่ที่ข้อกำหนดจากผู้ใช้ ได้แก่ ก่อตั้งในปี 2003 เงินลงทุนที่มีการรายงาน และฐานการผลิตที่ Xinyu พร้อมมุ่งเน้นระบบอัตโนมัติด้านอาหาร ข้อมูลนี้เป็นบริบทที่มีการระบุแหล่งที่มา ไม่ใช่หลักฐานประสิทธิภาพของบิสกิตสำหรับทารก.