ติดต่อบริษัท UDTECH

วิธีประเมินเครื่องทำขนมทองม้วนอัตโนมัติสำหรับสายการผลิตจริง

คู่มืออุปกรณ์อาหารอุตสาหกรรม · อัปเดต กันยายน 2026
เครื่องทำขนมทองม้วนอัตโนมัติเป็นระบบการผลิตที่เชื่อมต่อกัน โดยประสานการป้อนแป้งเหลวหรือแผ่นห่อ การสอดไส้ การขึ้นรูป การให้ความร้อน การทำให้เย็น และการปล่อยออก; ผลผลิตที่ยอมรับได้ขึ้นอยู่กับสายการผลิตทั้งหมด ไม่ใช่แค่ความเร็วที่ระบุไว้. ฟังก์ชันของเครื่องมีตั้งแต่การจ่ายแป้งเหลวตามปริมาณที่กำหนด การสร้างและป้อนแผ่นห่อขนมทองม้วน การหยอดไส้ การขึ้นรูปเป็นม้วน การให้ความร้อน การทำให้เย็น และการป้อนออกเพื่อบรรจุ. ดังนั้น กระบวนการจัดซื้อจึงเริ่มจากการกำหนดตัวอย่างผลิตภัณฑ์ของคุณ อัตราการผลิตที่คาดหวัง ระบบสาธารณูปโภค และข้อกำหนดการเปลี่ยนงานผลิต. คู่มือนี้จัดทำแยกจากรายละเอียดข้อเสนอเชิงพาณิชย์สำหรับทีมที่ประเมินสายการผลิตขนมทองม้วนหรือเตรียมการทดลองผลิตในโรงงาน.
ป้ายค้นหา เช่น “fully automatic egg roll roller machine,” “automatic egg roll making machine,” “automatic egg roll maker,” “commercial egg roll machine,” “small automatic egg roll machine” และ “Chinese egg roll machine” เป็นภาษาที่ผู้ซื้อใช้ ไม่ใช่ข้อกำหนดที่รับประกัน.
ความเร็วตามพิกัดเป็นเพียงจุดเริ่มต้น; ต้องวัดผลผลิตที่ยอมรับได้ด้วยตัวอย่างที่เป็นตัวแทนในระหว่างการทดลองผลิตที่จัดทำเป็นเอกสาร.
เครื่องทำขนมทองม้วนอัตโนมัติทำอะไรโดยอัตโนมัติจริง
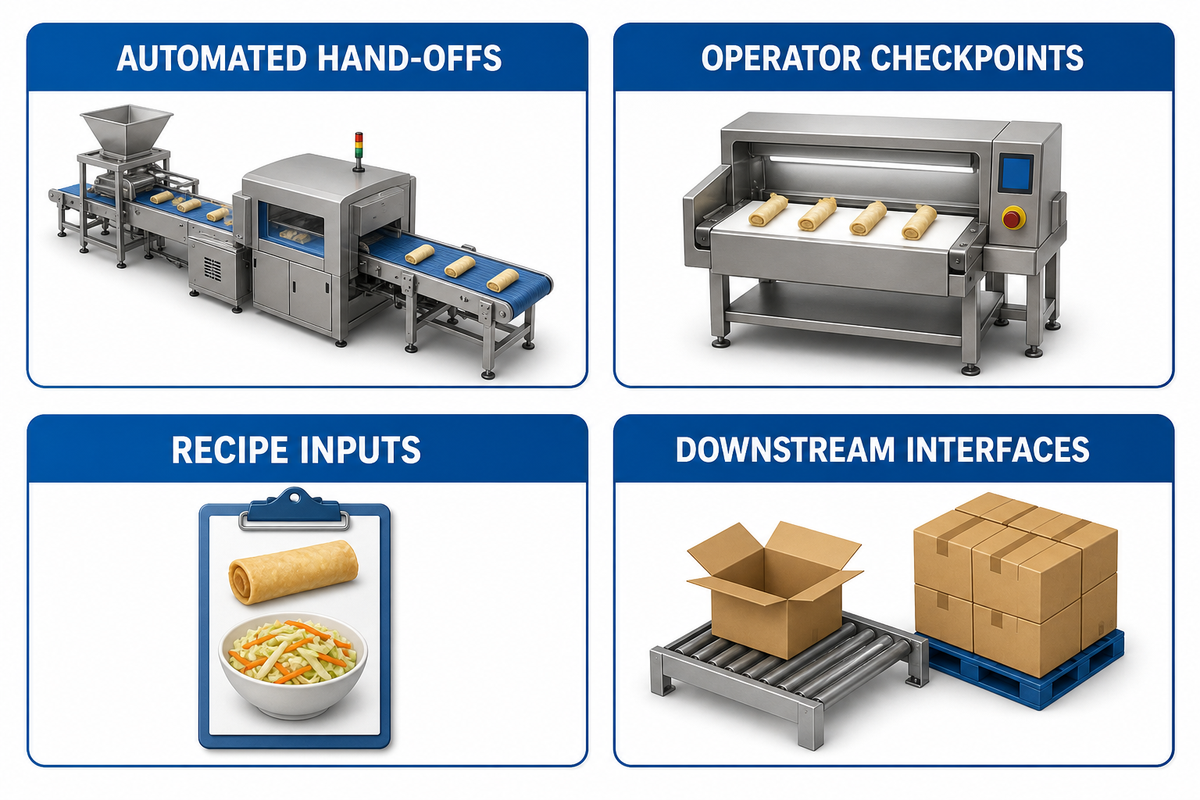
ความเสี่ยงของผู้ซื้อคือขอบเขตระบบอัตโนมัติที่ไม่ครบถ้วน. ใช้หลักฐานการทดลองผลิตที่จัดทำเป็นเอกสารจากสถานการณ์ในโรงงาน เพื่อแสดงว่าขั้นตอนใดขจัดปัญหาการผลิตที่วัดได้. ขอบเขตอาจครอบคลุมแป้งเหลว การป้อนแผ่นห่อ การสอดไส้ การรีดม้วน การให้ความร้อน การทำให้เย็น และการบรรจุ หรือเฉพาะบางสถานีงาน; ให้ระบุฟังก์ชันที่รวมอยู่แต่ละรายการก่อนเปรียบเทียบซัพพลายเออร์.
สายการผลิตอัตโนมัติรวมการทำงานที่ควบคุมไว้หลายขั้นตอนเข้าด้วยกัน. ขึ้นอยู่กับผลิตภัณฑ์ สายการผลิตอาจเตรียมแผ่นแป้งเหลวหรือรับแผ่นห่อ จ่ายไส้เป็นส่วน ขึ้นรูปม้วนด้วยเครื่องขึ้นรูป ซีลรอยต่อ ถ่ายโอนชิ้นงาน ให้ความร้อนหรือทอด ทำให้เย็น และส่งเข้าสู่การตรวจสอบ. บางสายการผลิตทำอัตโนมัติเฉพาะการขึ้นรูปและการม้วน ส่วนสายการผลิตอื่นเพิ่มส่วนเชื่อมต่อสำหรับการทอด การปรุงรส การทำให้เย็น และการบรรจุ. ขอให้ผู้ผลิตเครื่องจักรวาดขอบเขตที่แน่นอน แทนการสมมติว่าวลี “อัตโนมัติเต็มรูปแบบ” รวมทุกสถานีงาน. เครื่องจักรนี้ควรประเมินในฐานะระบบเครื่องจักรอาหาร ไม่ใช่เครื่องม้วนเดี่ยวหรือเครื่องรีดม้วน.
| ขั้นตอน | สิ่งที่ต้องยืนยัน | เหตุผลที่มีผลต่อการตัดสินใจ |
|---|---|---|
| การป้อนแผ่นห่อหรือแผ่นเวเฟอร์ | ความกว้าง ความหนา ความชื้น และทิศทางการม้วน | การเปลี่ยนแปลงเล็กน้อยอาจทำให้เกิดรอยต่อ การฉีกขาด หรือการเบี้ยว |
| ไส้ | ความหนืด ขนาดอนุภาค อุณหภูมิ และค่าความคลาดเคลื่อนของปริมาณ | เครื่องขึ้นรูปไม่สามารถแก้กระแสไส้ที่ไม่คงที่ได้ |
| การม้วนและการปิดผนึก | เส้นผ่านศูนย์กลาง ความยาว ระยะซ้อน และการปิดรอยต่อ | รูปทรงมีผลต่อการทอด การทำให้เย็น และรูปแบบบรรจุภัณฑ์ |
| การให้ความร้อนและการถ่ายโอน | เวลาคงอยู่ จุดเชื่อมต่อกับน้ำมันหรือเตาอบ และเส้นทางการทำให้เย็น | คอขวดในกระบวนการถัดไปอาจลบข้อได้เปรียบด้านความเร็วการขึ้นรูปจนหมด |
เพื่อให้คำอธิบายถูกต้อง ให้ระบุทุกจุดที่ผู้ควบคุมเครื่องยังต้องสัมผัสผลิตภัณฑ์และกำหนดให้ชัดเจน. รายการนี้เป็นจุดเริ่มต้นสำหรับ Request for Quotation (RFQ) และช่วยสนับสนุนเหตุผลในการจัดซื้อด้วยการระบุปัญหาด้านแรงงาน คุณภาพ และส่วนเชื่อมต่อที่อุปกรณ์ควรแก้ไข.
จากแป้งเหลวและแผ่นห่อสู่ผลิตภัณฑ์ม้วน: ลำดับกระบวนการ
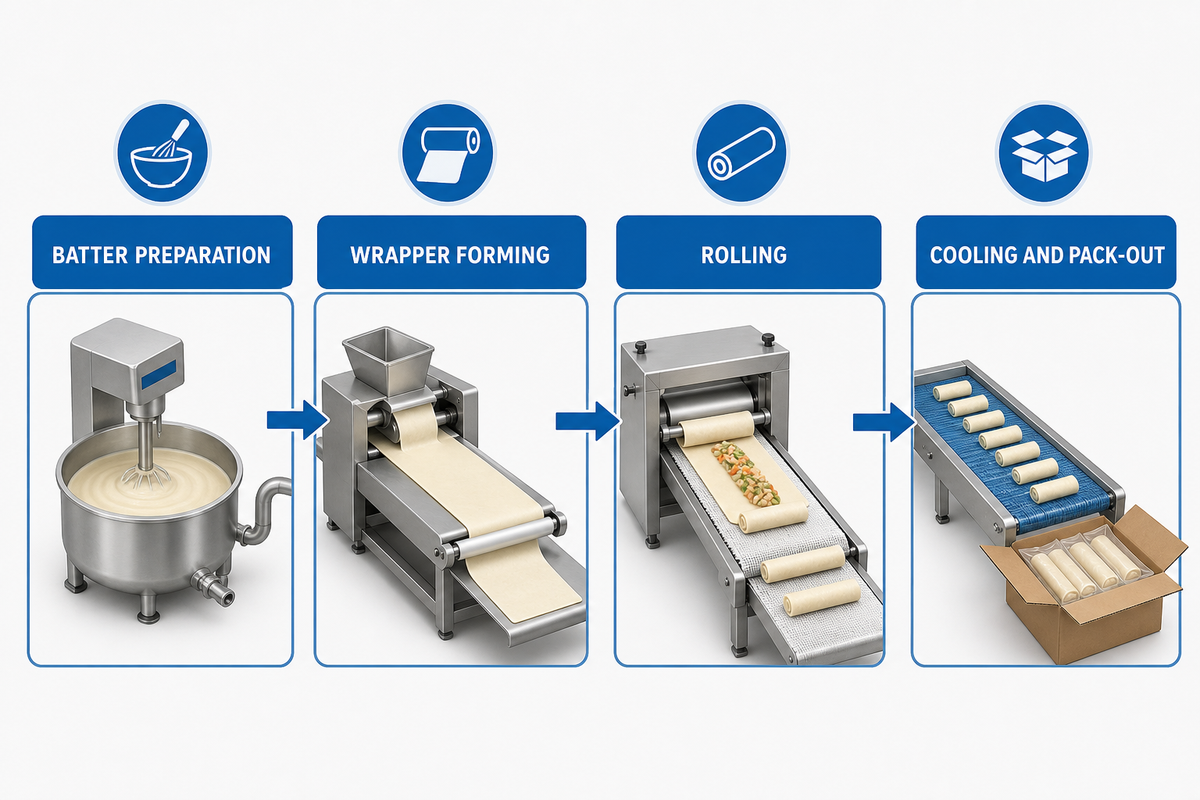
ในสถานการณ์ของโรงงาน ช่องว่างของกระบวนการหรือความล้มเหลวในการส่งต่องานอาจทำให้เกิดของเสีย. บันทึกหลักฐานที่แต่ละสถานีงานก่อนอนุมัติสายการผลิต.
- เตรียมส่วนผสมและวัสดุของคุณ. ตรวจสอบให้แน่ใจว่าสูตรการผลิต อุณหภูมิ และเวลาพักของแป้งเหลวและ/หรือแผ่นห่อถูกกำหนดและคงที่.
- การโหลดและการตั้งศูนย์. ระบุวิธีตรวจจับแผ่นห่อ ว่าจะตั้งให้อยู่กึ่งกลางโดยอัตโนมัติหรือไม่ และจะชดเชยการเบี่ยงของม้วนอย่างไร.
- การจ่ายและการสอดไส้. ระบุค่าความแปรปรวนที่ยอมให้ได้ของน้ำหนักหรือปริมาตรไส้ต่อม้วน ขนาดอนุภาคไส้สูงสุด และบริเวณที่อาจทำให้ไส้เลอะหรือติดขัด.
- การขึ้นรูปและการซีล. ยืนยันเปอร์เซ็นต์การซ้อนทับของแผ่นห่อที่ยอมรับได้ แรงกดที่ใช้ตลอดแนวรอยต่อ และอธิบายรูปทรงม้วนหลังการถ่ายโอน.
- ให้ความร้อน ทำให้เย็น และตรวจสอบ. ระบุมาตรฐานที่ยอมรับได้สำหรับขนาด (เส้นผ่านศูนย์กลาง) สี ความสมบูรณ์ของซีล และจำนวน/ระดับความรุนแรงของการแตกหักของบรรจุภัณฑ์ที่ยอมรับได้.
- การส่งมอบผลิตภัณฑ์ไปยังการบรรจุ. จับคู่อัตราการผลิตที่ยอมรับได้ ไม่ใช่เพียงความเร็วรวม เพื่อรองรับการโหลดด้วยมือหรือการป้อนอัตโนมัติจากระบบบรรจุ.
มีเครื่องสำหรับม้วนขนมทองม้วนหรือไม่?
ใช่. สายการผลิตขนมทองม้วนและปอเปี๊ยะเชิงพาณิชย์สามารถป้อนแผ่นห่อหรือแผ่นเวเฟอร์ จ่ายไส้เป็นส่วน และขึ้นรูปเป็นม้วนที่ทำซ้ำได้. คำถามสำคัญคือเครื่องจักรสามารถผลิตม้วนของคุณให้อยู่ภายใต้ข้อจำกัดของแผ่นห่อ ไส้ รอยต่อ และกระบวนการถัดไปได้หรือไม่. การสาธิตด้วยแผ่นห่อหรือไส้แห้งที่แตกต่างกันพิสูจน์ได้เพียงการเคลื่อนไหวเท่านั้น; ส่งตัวอย่างที่เป็นตัวแทนและบันทึกการตั้งค่า ระยะเวลาเดินเครื่อง ชิ้นงานที่ยอมรับได้ ของเสีย และการทำความสะอาด.
สำหรับการดำเนินงานที่จัดการผลิตภัณฑ์ซึ่งจำหน่ายในฤดูกาลสั้น ผลิตจำนวนน้อยมาก หรือเปลี่ยนสูตรการผลิตบ่อย ขั้นตอนการเติมด้วยมืออาจยังเป็นสิ่งจำเป็นในทางปฏิบัติ. เครื่องทำขนมทองม้วนอัตโนมัติมีคุณค่าต่อโรงงานก็ต่อเมื่อเดินเครื่องได้อย่างสม่ำเสมอ มีช่วงผลิตภัณฑ์ที่กำหนดชัดเจน และมีแรงงานเพียงพอสำหรับการสุขาภิบาลและการบำรุงรักษาเชิงป้องกัน. ให้มอง “อัตโนมัติ” เป็นองค์ประกอบหนึ่งของระบบอัตโนมัติในกระบวนการ แทนการใช้เป็นตัวแทนของผลตอบแทนจากการลงทุนที่รับประกัน.
การตรวจสอบขอบเขตตระกูลผลิตภัณฑ์
ผลการค้นหามักผสมโซลูชันการผลิตขนมทองม้วนเข้ากับอุปกรณ์ใกล้เคียง. ใช้แผนผังขอบเขตนี้ก่อนเปรียบเทียบใบเสนอราคา เพื่อป้องกันไม่ให้ผู้ซื้อเข้าใจเครื่องใช้สำหรับผู้บริโภคหรือกลุ่มการขึ้นรูปที่แตกต่างกันว่าเป็นสายการผลิตขนมทองม้วนอุตสาหกรรม.
| คำค้นที่พบ | วิธีจัดประเภทคำค้นใน RFQ |
|---|---|
| โซลูชันการผลิตขนมทองม้วน; เครื่องห่อและขึ้นรูปอัตโนมัติ; anko er-24 automatic egg roll; er-24 automatic egg roll machine; ผลิตขนมทองม้วน; ทำขนมทองม้วน; ขนมทองม้วนที่ทำเสร็จแล้ว; การผลิตอาหาร; การแปรรูปอาหาร; เครื่องจักรอาหาร; อุปกรณ์การผลิตอาหาร; การผลิตอาหาร; ระบบอาหารอัตโนมัติ; สายการผลิตทั้งหมด; การผลิตจริง; กำลังการผลิต; ชิ้น/ชั่วโมง; ความต้องการผลิตอาหาร; การเตรียมอาหาร | ยืนยันเส้นทางทั้งหมด ผลผลิตที่วัดได้ และจุดส่งต่องาน. สอบถามว่าสายการผลิตอัตโนมัติที่เสนอรวมส่วนเชื่อมต่อของแผ่นห่อ ไส้ การขึ้นรูป การให้ความร้อน การทำให้เย็น และการบรรจุหรือไม่. |
| สายพานแป้งโด; เครื่องทำสายพานแป้งโด; เครื่องตรวจสอบ; เครื่องทำแผ่นห่อ; การพับและการม้วน; ปอเปี๊ยะและขนมทองม้วน; ขนาดขนมทองม้วน; ขนมทองม้วนคุณภาพสูง; กรอบ; รูปลักษณ์และรสชาติ | สิ่งเหล่านี้อธิบายการเตรียมวัตถุดิบ การตรวจสอบ หรือเกณฑ์การยอมรับ. บันทึกช่วงขนาดของแผ่นห่อและไส้ แทนการสมมติว่าวลีที่คล้ายกันหมายถึงรูปทรงม้วนเดียวกัน. |
| ขนมอบ; เครื่องทำขนมอบ; ซาโมซา; เครื่องทำซาโมซา; เครื่องทำเกี๊ยว; ซาลาเปาไส้เกี๊ยว; เครื่องทำซาลาเปาไส้เกี๊ยว; ลุมเปีย; โคน; โคนไอศกรีม; เครื่องทำโคนไอศกรีม; เครื่องทำโคนวาฟเฟิล; กระทะทำขนมทองม้วน; เตาอบขนมทองม้วน; ขนมทองม้วนแบบไม่ติดกระทะ; วาฟเฟิลสองด้านแบบไม่ติด; เครื่องทำไข่มุกมันสำปะหลัง | ให้ถือว่าสิ่งเหล่านี้เป็นกลุ่มผลิตภัณฑ์ใกล้เคียงหรืออุปกรณ์สำหรับผู้บริโภค. อาจใช้หลักการขึ้นรูปหรือให้ความร้อนร่วมกันได้ แต่ไม่ได้พิสูจน์ประสิทธิภาพด้านการสุขาภิบาล การเปลี่ยนงานผลิต หรือการยอมรับของสายการผลิตขนมทองม้วน. |
| ผู้ผลิตอาหารแช่แข็ง; ร้านอาหารจีนอเมริกัน; ธุรกิจอาหาร; การผลิตด้วยมือ; จากการผลิตด้วยมือสู่ระบบอัตโนมัติ; ต้นทุนแรงงาน; การลดต้นทุนแรงงาน; บริการหลังการขาย; ฝ่ายสนับสนุนทางเทคนิค; anko ให้บริการ | ใช้คำถามเหล่านี้ในบริบทของผู้ซื้อ. ขอให้ผู้ผลิตเครื่องจักรระบุขอบเขตบริการ สมมติฐานด้านแรงงาน และการเปลี่ยนจากการผลิตด้วยมือ; อย่าเปลี่ยนวลีของซัพพลายเออร์ให้กลายเป็นการประหยัดที่รับประกัน. |
การวางแผนกำลังการผลิตโดยไม่เชื่อตัวเลขพาดหัว
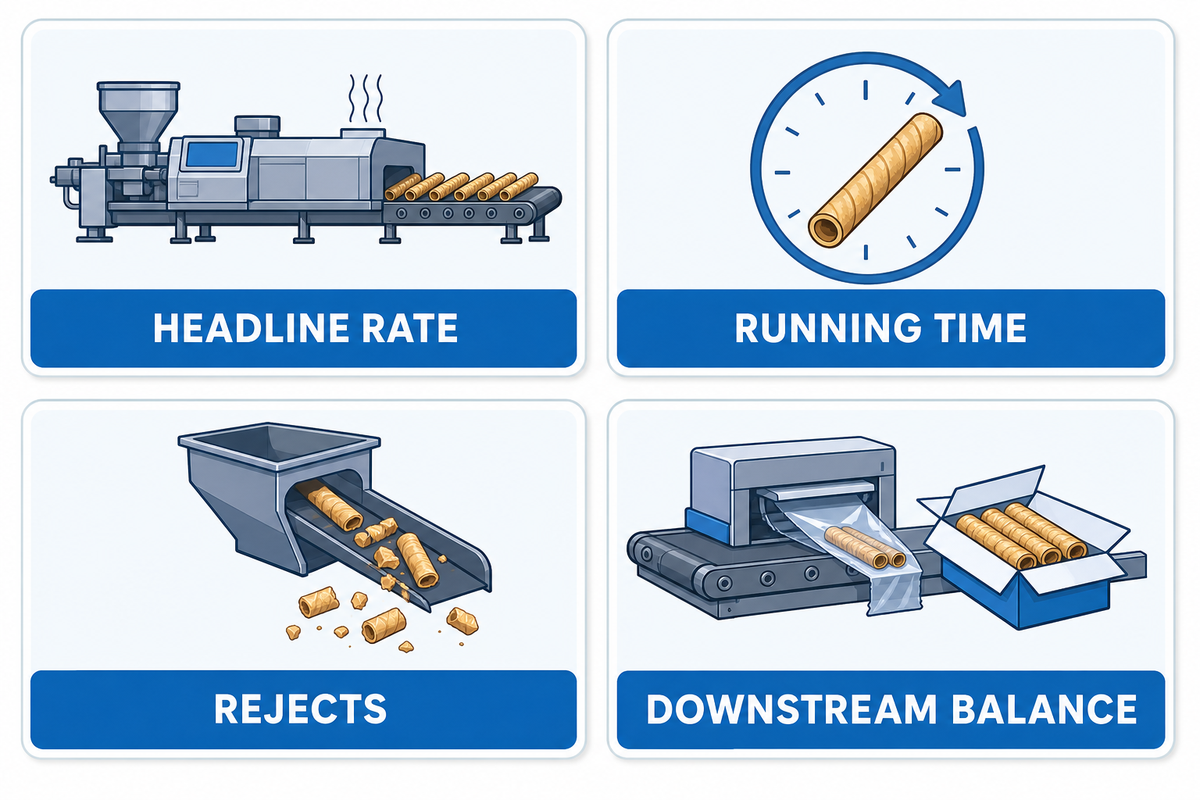
เริ่มจากผลผลิตที่ผ่านเกณฑ์ต่อชั่วโมงที่ผ่านไป ใช้นิพจน์สำหรับการวางแผนดังนี้
ชิ้นที่ผ่านเกณฑ์/ชั่วโมง = ชิ้นรวม/ชั่วโมง × เวลาทำงานจริง × (1 − อัตราคัดทิ้ง) × ความพร้อมใช้งานของกระบวนการถัดไป
ปัจจัยเหล่านี้เป็นข้อมูลนำเข้าของหน้างาน ไม่ใช่ข้อกำหนดสากลของเครื่องจักร. สมมติว่าการทดลองผลิตบันทึกผลผลิตรวม 2,400 ชิ้น/ชั่วโมง เวลาพร้อมใช้งาน 0.82 อัตราของเสีย 0.04 และความพร้อมของการบรรจุ 0.90. อัตราการผลิตที่ยอมรับได้ในตัวอย่างนี้คือ 2,400 × 0.82 × 0.96 × 0.90 = 1,700 ชิ้นที่ยอมรับได้/ชั่วโมง โดยปัดเศษแล้ว. การคำนวณนี้เป็นเพียงตัวอย่างสำหรับการวางแผน; สายการผลิตของคุณต้องวัดค่าของตนเอง. เปรียบเทียบผลลัพธ์กับเครื่องเปรียบเทียบกำลังการผลิตขนมทองม้วนก่อนยอมรับตัวเลขบนป้ายพิกัด.
กรอบการตัดสินใจเส้นทางการม้วน 3 จุดตรวจสอบ
บันทึกค่าในหน่วยที่ทีมโครงการใช้ ได้แก่ ความหนาแผ่นห่อเป็น mm อุณหภูมิแป้งเหลวเป็น °C โหลดที่ต่อใช้งานเป็น kW ลมอัดเป็น PSI เวลาพร้อมใช้งานเป็น % และระยะเวลาการทดลองผลิตเป็น min. แบบบันทึกของคุณอาจขอ 3 การทดลองผลิต, 30 min ต่อการเดินเครื่อง, ตัวอย่าง 10 ชิ้นทุก 15 min, การเปลี่ยนงานผลิต 2–3 ครั้ง, ผู้ควบคุมเครื่อง 1–2 คน, การตรวจค่าความคลาดเคลื่อน 5 mm, บันทึกส่วนผสม 20 °C, รายการโหลด 15 kW, ลม 6 PSI, เวลาพร้อมใช้งาน 95%, ระยะเวลาอะไหล่ 12 เดือน, รหัสของเสีย 4 รหัส, การตรวจสุขาภิบาล 2 ครั้ง, 1 กะ และช่วงเวลาผลิต 8 ชั่วโมง. หากหน้างานใช้ช่องข้อมูลอื่น แบบฟอร์มเดียวกันอาจรับค่า 2 kg, 3 ชั่วโมง, 4 sec, 5 cm, 6 bar, 7 Hz, 8 RPM, 9 เดือน, 10 วัน, 11 ปี, 12 kWh หรือ 13 oz. สิ่งเหล่านี้เป็นตัวอย่างการบันทึก ไม่ใช่ข้อกำหนดที่ UD Company จัดหาให้.
สำหรับแบบบันทึกชุดที่สอง ให้บันทึกแรงดันควบคุม 12 V กระแส 8 A ระยะเผื่อเข้าถึง 1 m แรงดันลม 2 bar และการสังเกตการทำให้เย็น 30 min. รายการเหล่านี้เป็นช่องตัวอย่างสำหรับการทดลองผลิตในโรงงาน ไม่ใช่ข้อกำหนดของรุ่นเครื่อง UD Company.
| ข้อมูลป้อนเข้า | หลักฐานที่ต้องขอ | คำถามที่ตอบได้ |
|---|---|---|
| อัตรารวม | ค่าตั้งและจำนวนตัวอย่าง | เครื่องจักรผลิตอะไรออกมาจริง? |
| เวลาทำงานจริง | บันทึกเวลาหยุดพร้อมสาเหตุ | การป้อน การสอดไส้ หรือการถ่ายโอนหยุดชะงักบ่อยเพียงใด? |
| อัตราคัดทิ้ง | รหัสชิ้นงานคัดทิ้งและภาพตัวอย่าง | ข้อบกพร่องใดใช้วัตถุดิบและแรงงานมากที่สุด? |
| ความพร้อมใช้งานของกระบวนการถัดไป | บันทึกการเดินเครื่องของเครื่องบรรจุและสายการทำให้เย็น | ชิ้นงานที่ยอมรับได้สามารถออกจากเซลล์การขึ้นรูปได้หรือไม่? |
สายการผลิตยังอาจไม่ผ่านการทดลองผลิตเมื่อการสาธิตใช้แผ่นห่อบาง ไม่รวมการเปลี่ยนงานผลิต หรือสิ้นสุดที่สายพานลำเลียงปลายทางว่างเปล่า. ใช้บันไดตัดสินใจเส้นทางการม้วน: รูปทรงที่คงที่และความต้องการสม่ำเสมอสนับสนุนสายการผลิตแบบรวม; สูตรการผลิตหลายแบบต้องมีการเปลี่ยนงานผลิตที่รวดเร็วและตรวจสอบได้; และเครื่องบรรจุที่มีข้อจำกัดต้องปรับสมดุลก่อนกำหนดเครื่องขึ้นรูปต้นทางที่เร็วกว่า.
จุดตรวจสอบแผ่นห่อ ไส้ และรูปทรงม้วน
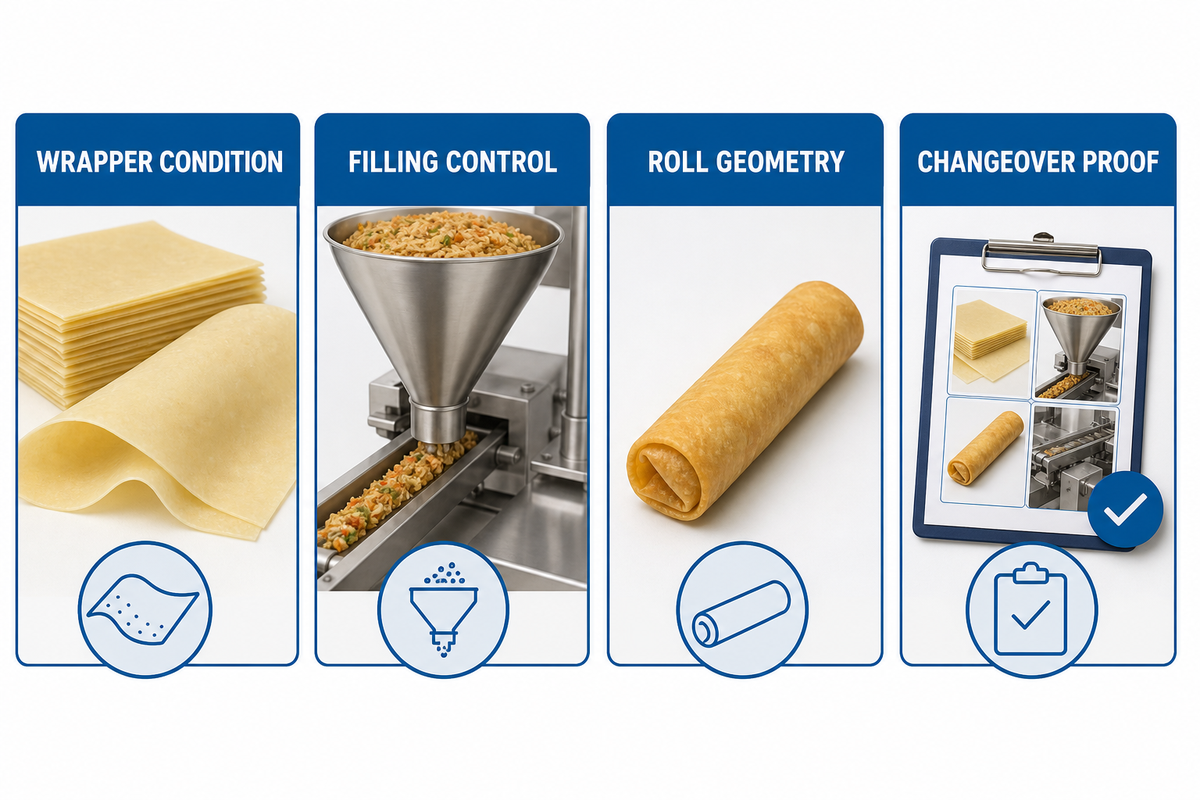
ความเสี่ยงคือช่วงขนาดของแผ่นห่อหรือไส้ไม่สม่ำเสมอ. ตัวอย่างจากการทดลองผลิตในโรงงานที่จัดทำเป็นเอกสารให้หลักฐานก่อนตัดสินใจเลือกเครื่องมือ.
ข้อมูลนำเข้าของผลิตภัณฑ์กำหนดขอบเขตการทำงาน. บันทึกความหนาและความชื้นของแผ่นห่อ อุณหภูมิและขนาดอนุภาคของท็อปปิงหรือไส้ของคุณ (ถ้ามี) ปริมาณต่อชิ้นเป้าหมายหรืออัตราการจ่าย ขนาดเส้นผ่านศูนย์กลางสุดท้าย ความยาว ระยะซ้อน และความแข็งแรงของรอยต่อหรือซีล. ซัพพลายเออร์ต้องระบุว่าการเปลี่ยนแปลงใดอาศัยสูตรการผลิต และการเปลี่ยนแปลงใดต้องปรับเครื่องมือ. หากตั้งใจให้การตั้งค่าเดียวรองรับหลายผลิตภัณฑ์ ให้ขอเมทริกซ์ที่แสดงช่วงการเปลี่ยนแปลงที่คาดไว้ แทนการใช้ค่าประนีประนอมตามการคาดเดาที่ดีที่สุดของซัพพลายเออร์.
เครื่องทำขนมทองม้วนจัดการไส้และการม้วนอย่างไร?
อุปกรณ์สอดไส้จะจ่ายไส้เป็นส่วนลงบนแผ่นห่อหรือแผ่นเวเฟอร์ แล้วส่งผ่านแม่พิมพ์ที่พับและม้วน. เซนเซอร์ช่วยตั้งศูนย์ได้ แต่ไม่สามารถขจัดความแปรปรวนจากไส้เป็นก้อน ขอบแผ่นห่อแห้ง หรืออุณหภูมินอกช่วงที่กำหนด. ระหว่างการทดลองผลิต ให้ชั่งตัวอย่างก่อนและหลังการขึ้นรูป ตรวจสอบความเต็มของรอยต่อ และจัดหมวดหมู่การหยุดตามข้อขัดข้อง. จำนวนเหล่านี้ช่วยแยกปัญหาที่มาจากเครื่องจ่าย การป้อนแผ่นห่อ หรือเครื่องม้วน.
เก็บ “กรณีขอบเขต” จากการทดลองผลิตไว้จำนวนหนึ่ง ได้แก่ แผ่นห่อที่ยาวที่สุดและสั้นที่สุดที่อนุมัติ ขนาดอนุภาคไส้ที่ใหญ่ที่สุด และชิ้นงานชุดแรกสุดหลังเริ่มเดินเครื่องใหม่. สายการผลิตที่มุ่งเฉพาะจุดกึ่งกลางของช่วงอาจดูยอดเยี่ยมเป็นเวลา 10 นาที แต่ใช้งานระหว่างการผลิตจริงได้ยาก.
ระบบสาธารณูปโภค การแบ่งโซนสุขอนามัย และผังการจัดวางเครื่องจักร
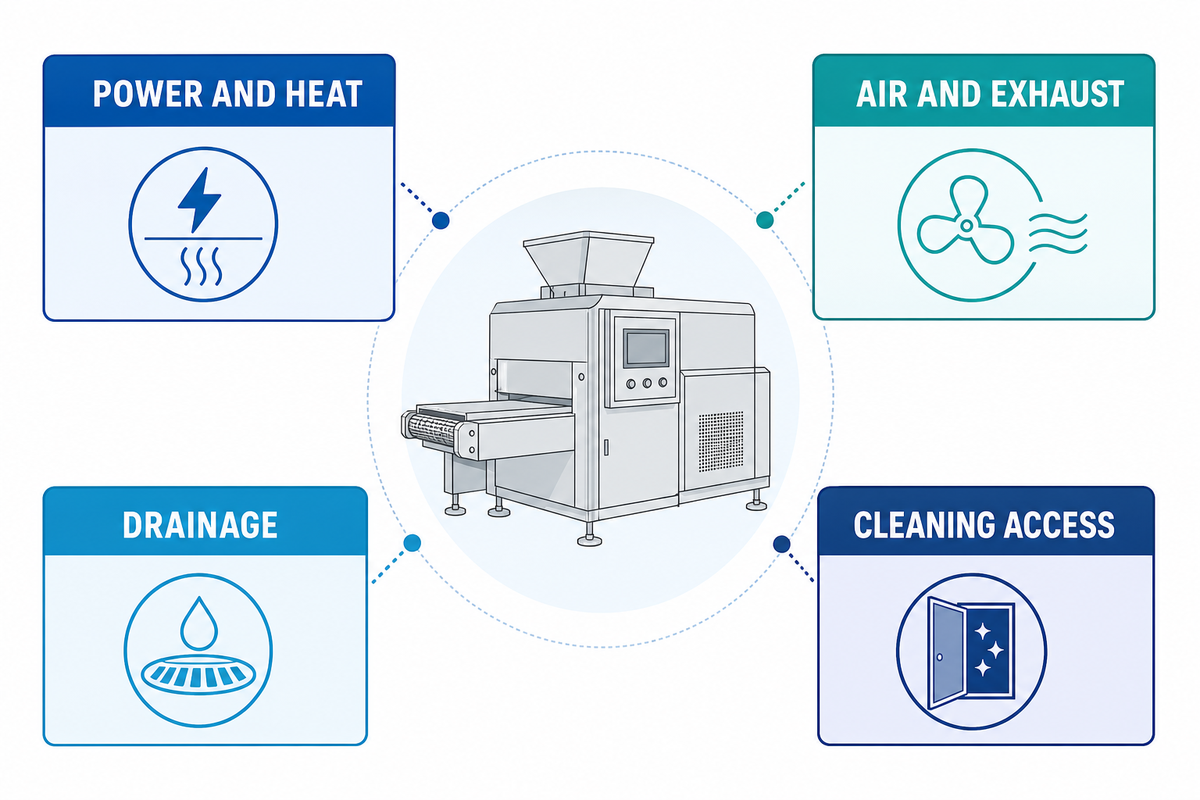
ปัญหาผังการจัดวางเครื่องจักรอาจทำให้การเริ่มใช้งานล่าช้าหรือสร้างความเสี่ยงด้านการสุขาภิบาล. บันทึกการทดสอบการยอมรับที่โรงงานควรระบุระบบสาธารณูปโภค เส้นทางสัมผัสอาหาร และสถานการณ์ของโรงงาน.
ก่อนจัดส่ง ให้จัดทำเอกสารระบบสาธารณูปโภคที่ระบุแรงดันไฟฟ้าและเฟส โหลดที่ต่อใช้งาน แรงดันและคุณภาพลมอัด การระบายความร้อน น้ำทิ้ง น้ำ การรับน้ำหนักของพื้น ความกว้างทางเข้า และระยะเหนือศีรษะ. ยืนยันตำแหน่งที่ผู้ควบคุมเครื่องยืน รวมถึงเส้นทางของอุปกรณ์การสุขาภิบาล การ์ดป้องกัน และชิ้นส่วนสัมผัสอาหารที่ถอดได้. ผังการจัดวางเครื่องจักรควรแยกเส้นทางการจัดการวัตถุดิบ ผลิตภัณฑ์ที่ปรุงแล้ว และของเสียตามแผนความปลอดภัยอาหารของผู้ซื้อ.
- ทางเข้าถึงสำหรับการตรวจสอบและการทำความสะอาด (ไม่ใช่เพียงสำหรับการติดตั้ง).
- ระบุเส้นทางสายไฟ ตำแหน่งลม และตำแหน่งท่อน้ำทิ้งในแบบผังการจัดวางเครื่องจักร.
- ยืนยันพฤติกรรมการเริ่มเดินเครื่องใหม่หลังเซนเซอร์ขัดข้องหรือไฟฟ้าขัดข้อง.
- ตรวจสอบว่าพื้นผิวใดสัมผัสอาหารและสามารถถอดออกได้อย่างไร.
- ยืนยันขั้นตอนการ์ดป้องกันที่ปลอดภัยและโพรโทคอลล็อกเอาต์กับผู้รับผิดชอบความปลอดภัยของหน้างาน.
แนวทางการสุขาภิบาลของ USDA และมาตรฐานอุปกรณ์อาหารอาจใช้เป็นข้อมูลอ้างอิงได้ แต่การอ้างอิงทั่วไปไม่สามารถแทนที่การตรวจสอบตามข้อกำหนดท้องถิ่น. กระบวนการสุดท้ายกำหนดโดยเขตอำนาจศาลของผู้ซื้อ สูตรการผลิต แผนสารก่อภูมิแพ้ และสารเคมีทำความสะอาด.
การควบคุมคุณภาพ ของเสีย และผลได้
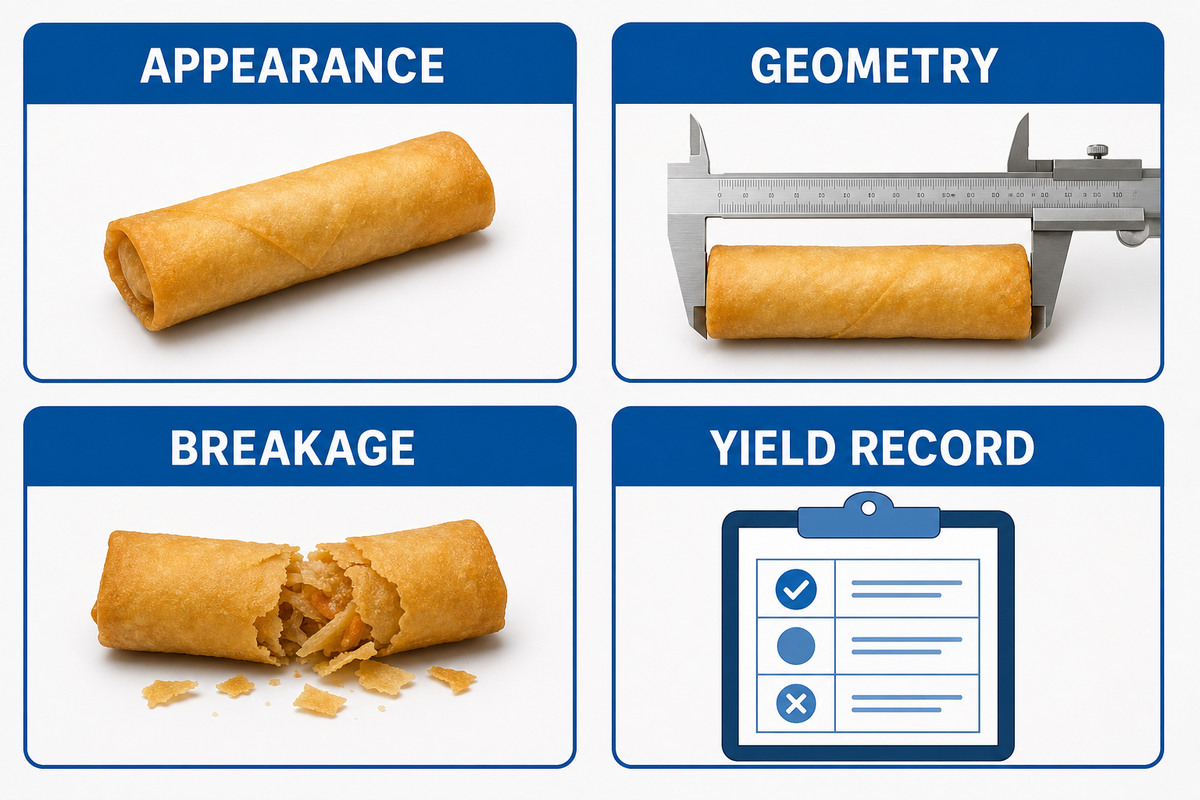
ความเสี่ยงด้านคุณภาพคือเศษของเสียที่ซ่อนอยู่. ใช้หลักฐานจากสถานการณ์กะที่มีการวัดผลและบันทึกการควบคุมในโรงงาน เพื่อเชื่อมโยงข้อบกพร่องกับการดำเนินการ.
ระหว่างสถานการณ์กะการผลิตจริง ให้ตรวจสอบอย่างน้อย 10 ชิ้นหลังเริ่มเดินเครื่องและหลังหยุดทุกครั้ง; เก็บบันทึกตัวอย่างไว้ข้างรหัสของเสียเพื่อให้ผู้ควบคุมเครื่องคนถัดไปตรวจซ้ำได้.
กำหนดความหมายของ “ดี” ก่อนพูดถึงความเร็ว. เอกสารการยอมรับเชิงปฏิบัติอาจรวมความยาวและเส้นผ่านศูนย์กลางของชิ้นงาน การซ้อนทับของแผ่นห่อ ความสมบูรณ์ของรอยต่อ มวลไส้ สีหลังทอดหรืออบ เป้าหมายความชื้น การควบคุมการแตกหักและสิ่งแปลกปลอม. เพิ่มรหัสของเสียสำหรับความล้มเหลวที่สังเกตพบทุกกรณี. เปอร์เซ็นต์ผลผลิตเพียงค่าเดียวซ่อนว่าการสูญเสียเกิดจากการเริ่มเดินเครื่อง แผ่นห่อฉีก ไส้เกิน หรือการติดขัดของกระบวนการถัดไป.
| การควบคุม | บันทึกตัวอย่าง | เงื่อนไขให้ยกระดับการแก้ไข |
|---|---|---|
| รูปทรง | ค่าความยาวและเส้นผ่านศูนย์กลางของ 10 ชิ้น | การเบี่ยงเบนหลังเปลี่ยนความเร็วหรือสูตรการผลิต |
| การปิดผนึก | การตรวจสอบรอยต่อด้วยสายตาและการทดสอบแบบทำลาย | รอยต่อเปิดหรือไส้โผล่ |
| น้ำหนัก | มวลต่อปริมาณตามช่วงเวลา | แนวโน้มนอกช่วงที่ตกลงกัน |
| ลักษณะภายนอก | ตัวอย่างอ้างอิงสีและจำนวนชิ้นแตกหัก | จุดดำ รอยร้าว หรือม้วนยุบตัว |
ใช้การเดินเครื่องควบคุมระยะสั้นช่วงต้นและท้ายการทดลองผลิต. หากสายการผลิตมีเสถียรภาพเฉพาะช่วงเริ่มต้น ขอบเขตความเร็วที่เห็นอาจเกิดจากการเบี่ยง ไม่ใช่กำลังการผลิต. ให้แสดงชิ้นงานรวม ชิ้นงานที่ยอมรับได้ และเวลาที่ผ่านไปไว้ในบันทึกเดียวกัน เพื่อให้ผู้ตรวจสอบภายหลังทำซ้ำข้อสรุปได้.
การเปลี่ยนงานผลิต การสุขาภิบาล และการบำรุงรักษาเชิงป้องกัน
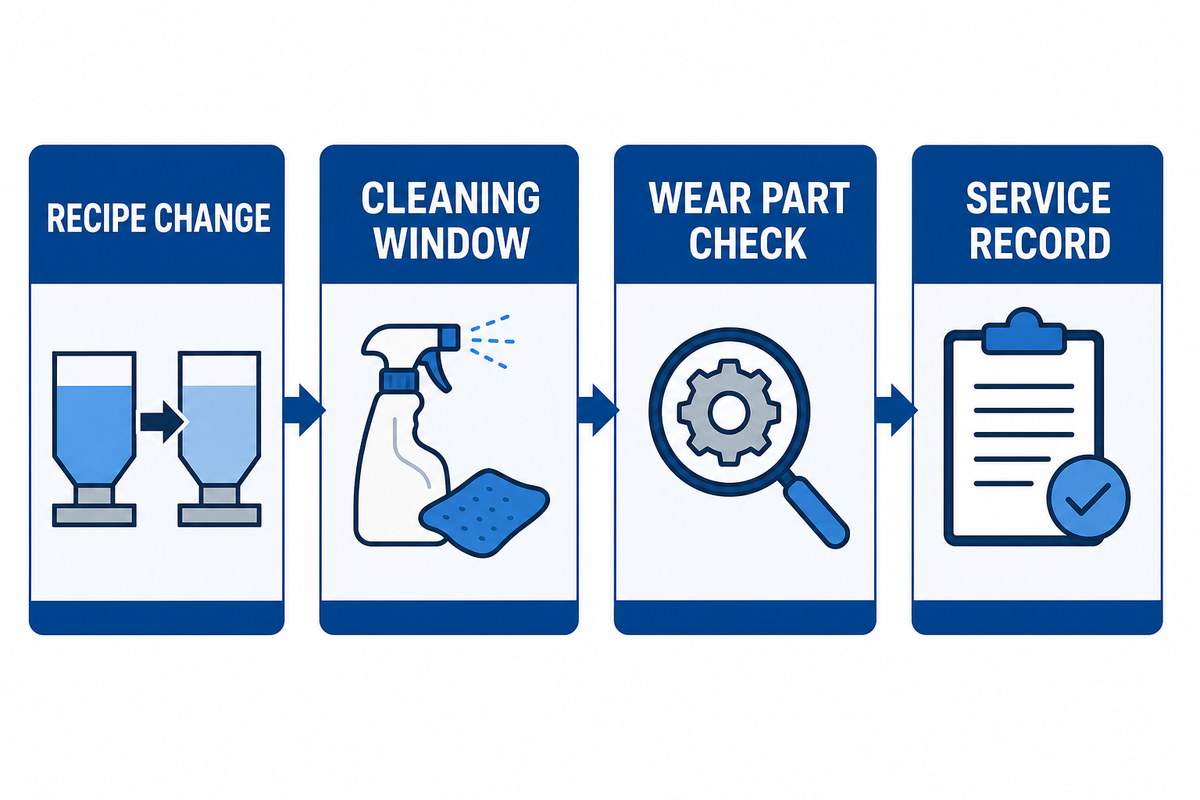
ความเสี่ยงจากการเปลี่ยนงานผลิตปรากฏเป็นเวลาหยุด งานแก้ไข หรือขั้นตอนการทำความสะอาดที่ไม่ปลอดภัย. จัดทำหลักฐานจากโรงงานและสถานการณ์การทำงานของผู้ควบคุมเครื่องก่อนยอมรับแผนการบำรุงรักษา.
การเปลี่ยนงานผลิตคืองานผลิต. จับเวลาตั้งแต่ชิ้นงานสุดท้ายที่ยอมรับได้ของสูตรการผลิต A ถึงชิ้นงานแรกที่ยอมรับได้ของสูตรการผลิต B รวมการเทวัตถุดิบออก การทำความสะอาด เครื่องมือ การตรวจสอบเซนเซอร์ และของเสียระหว่างเริ่มเดินเครื่องใหม่. ระบุว่าขั้นตอนใดต้องใช้ช่างเทคนิค. สายการผลิตที่มีความเร็วตามพิกัดต่ำกว่าอาจชนะได้ หากกลับสู่สูตรการผลิตที่ยอมรับได้อย่างรวดเร็วและคาดการณ์ได้.
| รอบการตรวจ | รายการบันทึก |
|---|---|
| ทุกกะ | การตรวจพื้นผิวสัมผัสอาหาร อุปกรณ์ป้องกัน เซนเซอร์ การรั่วซึม และถังของเสียคัดทิ้ง |
| ทุกครั้งที่เปลี่ยนงานผลิต | สูตรการผลิต เครื่องมือที่ใช้ การลงนามรับรองการสุขาภิบาล และการอนุมัติชิ้นแรก |
| รายสัปดาห์หรือตามคู่มือซัพพลายเออร์ | จุดหล่อลื่น สายพาน ตลับลูกปืน ตัวยึด และการจัดแนว |
| การบริการตามแผน | ชิ้นส่วนสึกหรอ การสอบเทียบ การสำรองซอฟต์แวร์ และการคาดการณ์อะไหล่ |
แผนผังหลักฐานการเปลี่ยนงานผลิต: บันทึกชิ้นงานที่ผ่านการยอมรับล่าสุด ขั้นตอนการสุขาภิบาลและการจัดเตรียมเครื่องมือทุกขั้นตอน ชิ้นงานแรกที่ผ่านการยอมรับ ชิ้นงานที่สูญเสีย และผู้ที่ลงนามตรวจสอบการเริ่มเดินเครื่องใหม่.
อย่าให้ผู้ควบคุมเครื่องเอื้อมมือเข้าไปในบริเวณที่มีการ์ดป้องกันหรืออันตรายเพื่อ “กู้” การทดลองผลิต. ขั้นตอนล็อกเอาต์และการ์ดป้องกันของโรงงานเป็นแนวทางสำหรับการซ่อมบำรุงและกู้คืนเมื่อเกิดข้อขัดข้อง. ขอให้ซัพพลายเออร์จัดลำดับขั้นตอนการทำความสะอาดที่ปลอดภัยและรายการชิ้นส่วนที่เปลี่ยนได้โดยไม่กระทบการตั้งศูนย์.
คำถามสำหรับซัพพลายเออร์และหลักฐานการทดลองที่โรงงาน
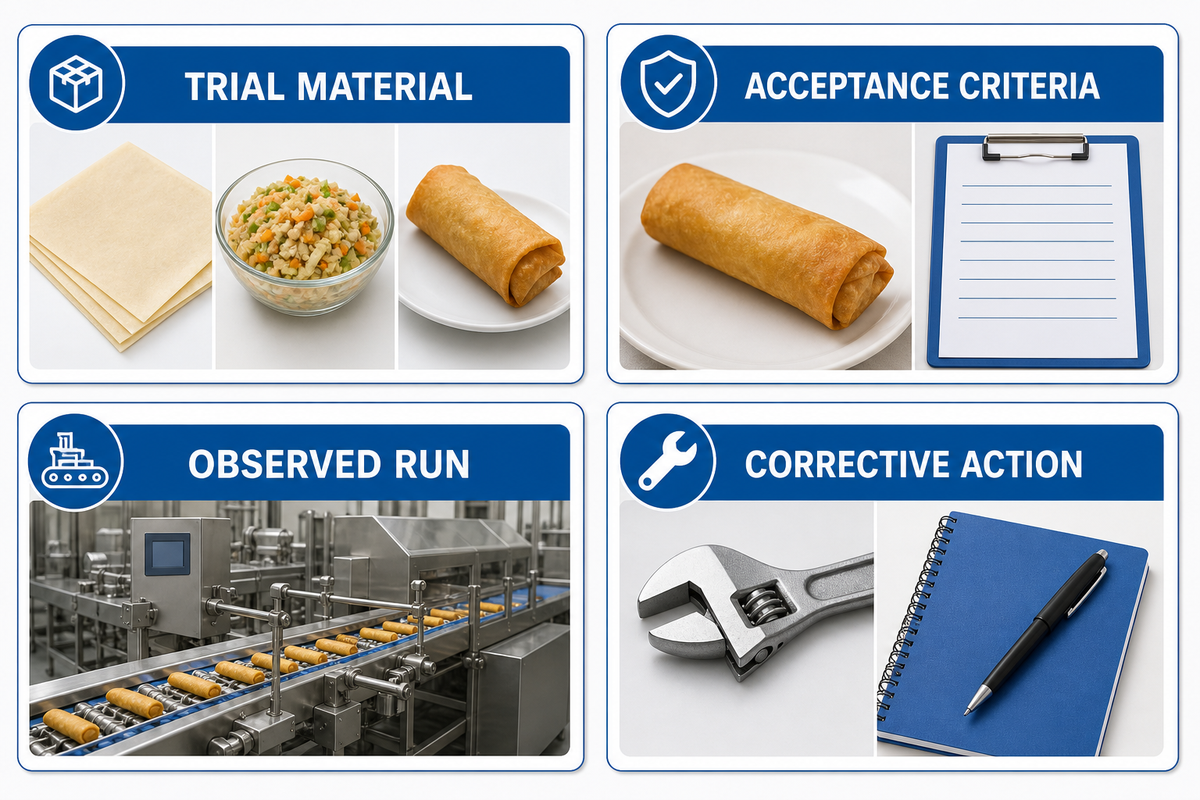
ช่องว่างของซัพพลายเออร์คือความเสี่ยงในการจัดซื้อ. ขอหลักฐานที่จัดทำเป็นเอกสารจากการทดลองผลิตในโรงงานซึ่งทำซ้ำได้ แทนการยอมรับคำสัญญาที่ไม่มีหลักฐานรองรับ.
ส่ง RFQ ที่อธิบายผลิตภัณฑ์ ไม่ใช่ระบุเพียงคำหลักหลัก. รวมตัวอย่างแผ่นห่อ สูตรไส้ ขนาดเป้าหมาย อัตราการผลิตที่ยอมรับได้ รูปแบบกะ ระบบสาธารณูปโภค สารเคมีทำความสะอาด ส่วนเชื่อมต่อการบรรจุ ข้อกำหนดของปลายทาง และความคาดหวังด้านบริการ. ขอให้ซัพพลายเออร์ทำเครื่องหมายค่าทุกค่าเป็นค่าที่วัดได้ ค่าตามพิกัด ค่าประมาณ หรือค่าที่ต้องยืนยัน.
ตารางให้คะแนนจากใบเสนอราคาสู่การทดลอง
- ยืนยันตัวอย่างผลิตภัณฑ์และเวอร์ชันสูตรการผลิตแล้ว.
- มีการบันทึกระยะเวลาการทดลองผลิตและการอุ่นเครื่องแล้ว.
- มีการแยกชิ้นงานรวม ชิ้นงานที่ยอมรับได้ และชิ้นงานที่ไม่ผ่านการยอมรับแล้ว.
- มีการบันทึกสาเหตุการหยุด นาทีที่ใช้เปลี่ยนงานผลิต และขั้นตอนการสุขาภิบาลแล้ว.
- ระบบสาธารณูปโภคและจำนวนผู้ควบคุมเครื่องตรงตามการติดตั้งที่เสนอ.
- ลายเซ็นการยอมรับระบุสิ่งที่จะเกิดขึ้นหากไม่ผ่านเกณฑ์.
ตารางประเมินนี้เปลี่ยนการสาธิตให้เป็นหลักฐาน และยังเปิดเผยข้อโต้แย้งทั่วไปว่าหรือเงื่อนไขการทดลองผลิตอาจทำซ้ำที่โรงงานของผู้ซื้อไม่ได้. หากคุณกำลังประเมินUD Company โปรไฟล์บริษัทที่จัดส่งระบุว่าบริษัทสร้างเครื่องทำขนมทองม้วนและเครื่องทำขนมหางหงส์มาตั้งแต่ปี 2003 จากฐานการผลิตสองแห่งในกว่างโจวและเขตพัฒนาไฮเทคซินอวี๋ในเจียงซี. ข้อมูลเหล่านี้เป็นคำกล่าวของบริษัทจากแหล่งข้อมูลโดยตรง; ขอเอกสารปัจจุบันสำหรับรุ่นเครื่อง สิทธิบัตร การรับรอง หรือค่าประสิทธิภาพเฉพาะใด ๆ. ก่อนส่ง RFQ ให้ใช้ตัวเลือกขอบเขตเครื่องทำขนมทองม้วนอัตโนมัติเพื่อระบุว่าสถานีงานใดอยู่ในขอบเขตจริง.
สำหรับสรุปเชิงพาณิชย์ทั้งหมด ดูโซลูชันเครื่องทำขนมทองม้วนอัตโนมัติ. เพื่อแยกโซลูชันออกจากคู่มือ: คู่มือจะระบุเกณฑ์การประเมินของคุณ ส่วนโซลูชันอาจอธิบายระบบที่ผู้ขายนำเสนอและขั้นตอนการสอบถาม.
อะไรเป็นตัวขับเคลื่อนต้นทุนรวมตลอดอายุการใช้งาน
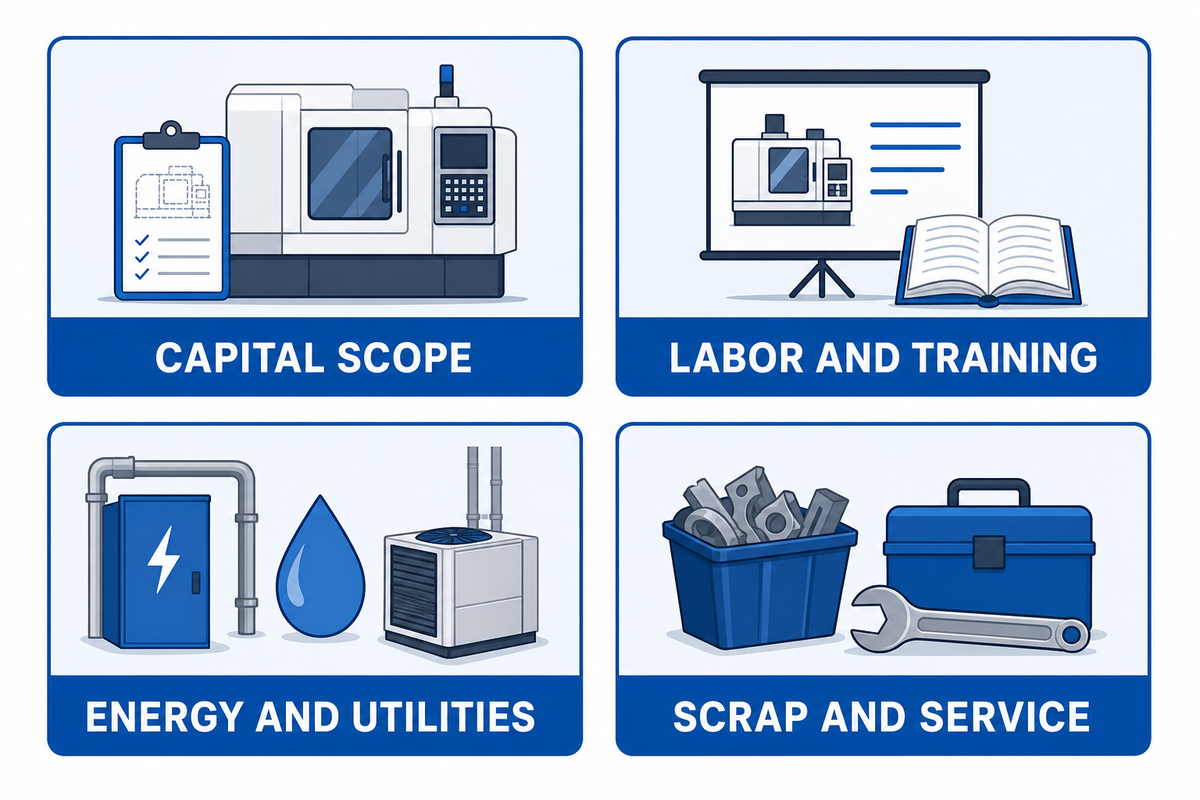
ความเสี่ยงด้านต้นทุนเพิ่มขึ้นเมื่อใบเสนอราคาซ่อนเวลาหยุด แรงงาน หรือบริการไว้. ใช้สถานการณ์ของโรงงานที่จัดทำเป็นเอกสารและหลักฐานจากการทดลองผลิตเพื่อเปิดเผยรายการเหล่านั้น. รวมค่าซื้อ เครื่องมือ ระบบสาธารณูปโภค แรงงาน การสุขาภิบาล อะไหล่ บริการ ของเสีย และเวลาหยุด เพื่อให้การเปรียบเทียบห้าปีสะท้อนสายการผลิตที่ส่งมอบจริง. สำหรับการประเมินระบบสาธารณูปโภคเบื้องต้น ให้ใช้เครื่องคำนวณต้นทุนพลังงานของเครื่องทำขนมทองม้วนและแทนที่สมมติฐานด้วยโหลดที่วัดได้.
ใบเสนอราคาสองฉบับที่มีราคาซื้อใกล้เคียงกันอาจมีต้นทุนตลอดห้าปีแตกต่างกัน. จัดทำตารางเปรียบเทียบค่าซื้อและเครื่องมือ ค่าขนส่งและอากร การติดตั้ง การเริ่มใช้งาน ระบบสาธารณูปโภค แรงงาน เวลาการสุขาภิบาล อะไหล่ บริการตามแผน ของเสีย ของเสียจากการเปลี่ยนงานผลิต และต้นทุนเวลาหยุด. ทำเครื่องหมายค่าที่ไม่ทราบเป็น “รอเสนอราคา” แทนการเติมช่องว่างด้วยค่าเฉลี่ยของอุตสาหกรรม.
| หมวดต้นทุน | คำถามสำหรับหน้างาน |
|---|---|
| เงินลงทุน | มีเครื่องมือ เซนเซอร์ การ์ดป้องกัน และตัวเลือกใดรวมอยู่บ้าง? |
| ต้นทุนการเดินเครื่อง | ข้อกำหนดด้านโหลดที่ต่อใช้งาน ลม ความร้อน น้ำมัน และแรงงานมีอะไรบ้าง? |
| การสูญเสียด้านคุณภาพ | ระหว่างเริ่มเดินเครื่อง มีแผ่นห่อ ไส้ และผลิตภัณฑ์ถูกคัดทิ้งมากเพียงใด? |
| บริการ | ช่างเทคนิคและอะไหล่สำคัญอยู่ที่ใด? |
| การเปลี่ยนงานผลิต | มีชิ้นงานที่ยอมรับได้สูญเสียไประหว่างสูตรการผลิตกี่ชิ้น? |
| ระบบสาธารณูปโภค | หน้างานต้องจัดเตรียมโหลดกิโลวัตต์ kW, PSI, น้ำ และไอเสียเท่าใด? |
| แรงงาน | มีการวางแผนจำนวนผู้ควบคุมเครื่องและชั่วโมงการสุขาภิบาลต่อกะเท่าใด? |
| เวลาหยุด | เวลาตอบสนองและคลังอะไหล่ใดช่วยรักษาเวลาพร้อมใช้งาน? |
| สิ้นสุดอายุการใช้งาน | มีการบันทึกสมมติฐานเกี่ยวกับการอัปเกรด การขายต่อ หรือการกำจัดไว้อย่างไร? |
รายการสาธารณะและหน้าเว็บของคู่แข่งช่วยให้เห็นภาพเบื้องต้นได้ แต่ไม่ได้กำหนดราคาส่งมอบสำหรับสูตรการผลิตและประเทศของคุณ. ซัพพลายเออร์ที่น่าเชื่อถือควรแยกค่าที่กำหนดตามพิกัดออกจากคำมั่นเฉพาะหน้างานได้อย่างชัดเจน.
แนวโน้มอุตสาหกรรม: ระบบอัตโนมัติที่มีหลักฐาน ไม่ใช่การโฆษณาเกินจริง
ความเสี่ยงในทางปฏิบัติคือการซื้อระบบอัตโนมัติโดยไม่มีข้อจำกัดที่วัดได้. สถานการณ์ในโรงงานและหลักฐานการผลิตที่จัดทำเป็นเอกสารช่วยให้การตัดสินใจเกี่ยวกับแนวโน้มตั้งอยู่บนข้อเท็จจริง.
สัญญาณระบบอัตโนมัติที่มีประโยชน์ในปี 2025–2026 คือการเปลี่ยนไปสู่สายการผลิตอาหารที่เชื่อมต่อกัน ซึ่งทำให้แรงงาน การตรวจสอบย้อนกลับ การสุขาภิบาล และการเปลี่ยนงานผลิตมองเห็นได้. ผลการค้นหาด้านอุตสาหกรรมรายงานว่าสายการผลิตอาหารใหม่หลายพันสายในปี 2025 รวมระบบอัตโนมัติไว้เป็นส่วนหนึ่งของการออกแบบ; ให้ถือว่านี่เป็นสัญญาณบริบทอุตสาหกรรม ไม่ใช่คำมั่นว่าโครงการขนมทองม้วนทุกโครงการต้องใช้ระบบอัตโนมัติระดับเดียวกัน. ผลต่อผู้ซื้อในทางปฏิบัติคือ เลือกข้อมูลที่ต้องการให้สายการผลิตบันทึกก่อนเลือกกลไกที่เร็วที่สุด.
สอบถามว่าระบบควบคุมสามารถแสดงเวอร์ชันสูตรการผลิต สาเหตุการหยุด รหัสของเสีย และเหตุการณ์การบำรุงรักษาแก่ผู้รับผิดชอบคุณภาพและการผลิตได้หรือไม่. หากคำตอบคือไม่ เครื่องจักรที่เร็วกว่าอาจสร้างปริศนาที่เร็วขึ้น. ดังนั้นการตัดสินใจเกี่ยวกับแนวโน้มที่เหมาะสมจึงควรทำเป็นขั้นตอน: พิสูจน์ช่วงผลิตภัณฑ์ พิสูจน์ผลผลิตที่ยอมรับได้ แล้วจึงเพิ่มระบบอัตโนมัติที่ขจัดข้อจำกัดซึ่งวัดได้.
คำถามที่พบบ่อย
มีเครื่องสำหรับม้วนขนมทองม้วนหรือไม่?
ใช่. อุปกรณ์ทำขนมทองม้วนและปอเปี๊ยะเชิงพาณิชย์สามารถป้อนแผ่นห่อ จ่ายไส้เป็นส่วน และขึ้นรูปเป็นม้วนที่สม่ำเสมอ. การตัดสินใจขึ้นอยู่กับแผ่นห่อ ไส้ รูปทรง อัตราการผลิตที่ยอมรับได้ แผนสุขอนามัย และเครื่องบรรจุกระบวนการถัดไปของคุณ. การสาธิตของซัพพลายเออร์มีความหมายก็ต่อเมื่อใช้ตัวอย่างที่เป็นตัวแทนและบันทึกการตั้งค่า ชิ้นงานรวม ชิ้นงานที่ยอมรับได้ ของเสีย การหยุด และการทำความสะอาด. สำหรับสูตรการผลิตที่แปรผันหรือแบตช์ขนาดเล็กมาก เซลล์แบบใช้มือหรือกึ่งอัตโนมัติอาจเหมาะสมกว่า.
เครื่องทำขนมทองม้วนมีราคาเท่าไร?
ไม่มีราคาที่รับผิดชอบได้เพียงราคาเดียวสำหรับเครื่องทำขนมทองม้วนโดยไม่มีข้อมูลสูตรการผลิต กำลังการผลิต ขอบเขตระบบอัตโนมัติ ปลายทาง และระบบสาธารณูปโภค. ราคารวมอาจประกอบด้วยอุปกรณ์ขึ้นรูป ระบบสอดไส้ การทอดหรือให้ความร้อน การทำให้เย็น ส่วนเชื่อมต่อการบรรจุ เครื่องมือ ค่าขนส่ง อากร การติดตั้ง การเริ่มใช้งาน การฝึกอบรม และอะไหล่. ขอใบเสนอราคาแบบแยกรายการและเปรียบเทียบต้นทุนการถือครองห้าปี. ให้ถือว่ารายการในมาร์เก็ตเพลสเป็นเพียงข้อมูลเบื้องต้น ไม่ใช่ราคาส่งมอบโครงการหรือการรับประกันระยะเวลาคืนทุน.
ทำขนมทองม้วนกินเองมีต้นทุนเท่าไร?
ต้นทุนการทำขนมที่บ้านเป็นการคำนวณสำหรับผู้บริโภคและไม่ควรนำมาปะปนกับใบเสนอราคาสายการผลิตอุตสาหกรรม. เพิ่มส่วนผสมแผ่นห่อและไส้ น้ำมันหรือพลังงาน บรรจุภัณฑ์ และเวลาของคุณ แล้วหารด้วยจำนวนชิ้นงานที่ยอมรับได้. การประเมินโรงงานยังต้องเพิ่มค่าอุปกรณ์ แรงงาน การสุขาภิบาล ระบบสาธารณูปโภค ของเสีย การเปลี่ยนงานผลิต บริการ และเวลาหยุด. การแยกขอบเขตทั้งสองออกจากกันช่วยป้องกันไม่ให้ต้นทุนส่วนผสมต่ำจากครัวเรือนถูกใช้เป็นเกณฑ์อุตสาหกรรมที่ไม่ถูกต้อง.
ยี่ห้อขนมทองม้วนใดดีที่สุด?
“ดีที่สุด” ขึ้นอยู่กับสูตรการผลิต แผ่นห่อ ไส้ เนื้อสัมผัส ตลาด และเกณฑ์คุณภาพ. สำหรับอุปกรณ์ ให้เปรียบเทียบหลักฐานการทดลองผลิตของซัพพลายเออร์ วิธีเปลี่ยนงานผลิต รัศมีบริการ แผนอะไหล่ และเอกสาร แทนการพึ่งพาเพียงชื่อแบรนด์.
เครื่องทำขนมทองม้วนกับเครื่องทำสปริงโรลแตกต่างกันอย่างไร?
ชื่อเหล่านี้อาจหมายถึงแผ่นห่อ ไส้ ความหนา รูปทรง และขั้นตอนการปรุงที่แตกต่างกันตามตลาด. ยืนยันตัวอย่างผลิตภัณฑ์จริงและเส้นทางการขึ้นรูป. อุปกรณ์บางชนิดรองรับรูปแบบที่เกี่ยวข้องได้ด้วยการเปลี่ยนเครื่องมือ ขณะที่บางชนิดทำไม่ได้. การทดลองผลิตควรแสดงผลิตภัณฑ์ทั้งสองชนิด หากคุณตั้งใจจะจำหน่ายทั้งคู่.
ควรใส่อะไรในใบขอใบเสนอราคาเครื่องทำขนมทองม้วน (RFQ)?
รวมตัวอย่างผลิตภัณฑ์และสูตรการผลิต ขนาดแผ่นห่อ คุณสมบัติไส้ รูปทรงเป้าหมาย ชิ้นงานที่ยอมรับได้/ชั่วโมง รูปแบบกะ ข้อมูลระบบสาธารณูปโภค แผนผังพื้น ข้อกำหนดการสุขาภิบาล ส่วนเชื่อมต่อการบรรจุ มาตรฐานปลายทาง ความคาดหวังด้านบริการ อะไหล่ และตารางประเมินการทดลองผลิตในโรงงานที่เสนอ. ขอให้ซัพพลายเออร์แยกป้ายกำกับค่าตามพิกัด ค่าที่วัดได้ และค่าที่รับประกัน.
เอกสารอ้างอิงและแหล่งข้อมูล
- แนวทางการปฏิบัติตามมาตรฐานประสิทธิภาพการสุขาภิบาลของ USDA FSIS — บริบทสุขอนามัยของกระบวนการอาหาร.
- ประกาศ ANSI เกี่ยวกับอุปกรณ์อาหาร NSF/ANSI 2-2025 — บริบทมาตรฐานที่มีวันที่กำกับ.
- เครื่องทำขนมทองม้วน ANKO และสายการผลิตอัตโนมัติ — ตัวอย่างจากซัพพลายเออร์ ใช้เป็นเพียงเกณฑ์อ้างอิงเชิงทิศทาง.
- ตัวอย่างโซลูชัน ANKO ER-24 — ผลผลิตและตัวเลือกแผ่นห่อตามรายงานของซัพพลายเออร์ ไม่ใช่คำมั่นสัญญาสากล.
- บทความเครื่องทำปอเปี๊ยะอัตโนมัติของ Food Engineering — บริบทอุตสาหกรรม.
- แนวโน้มความปลอดภัยอาหารและการสุขาภิบาลของ PMMI ปี 2025 — บริบทการดำเนินงานของอุตสาหกรรม.
จัดทำโดยใช้ข้อมูลผลิตภัณฑ์ที่ UD Company จัดหาให้. ข้อเท็จจริงของบริษัทในคู่มือนี้เป็นคำกล่าวจากแหล่งข้อมูลโดยตรงที่บริษัทจัดหาให้สำหรับบทความนี้. ไม่มีการอนุมานหมายเลขสิทธิบัตร การรับรอง กำลังการผลิต หรือราคาเมื่อไม่มีแหล่งข้อมูล.