ติดต่อบริษัท UDTECH


สายการผลิตวาฟเฟิลและแพนเค้กเป็นระบบการผลิตที่เชื่อมต่อกัน โดยลำเลียงแป้งเหลวที่ควบคุมแล้วผ่านจุดเชื่อมต่อการหยอด การอบ การนำออก การทำให้เย็น และการบรรจุ เปรียบเทียบสายการผลิตเหล่านี้บนเกณฑ์ผลิตภัณฑ์ที่ตรึงไว้ ผลผลิตที่จำหน่ายได้ซึ่งวัดได้ การสูญเสียที่บันทึกไว้ จุดเชื่อมต่อของสถานที่ติดตั้ง และหลักฐานการยอมรับที่ทำซ้ำได้ ชื่อรุ่นหรือค่าจำนวนชิ้นต่อชั่วโมงตามพิกัดไม่ได้ยืนยันว่าโรงงานจะบรรจุและปล่อยผลิตภัณฑ์ได้เท่าใด.
| วัตถุประสงค์ของคู่มือ | เตรียมการทดลองผลิตที่เปรียบเทียบได้ คำขอหลักฐาน และระเบียบวิธีตรวจรับ |
|---|---|
| ผลลัพธ์หลัก | หน่วยหรือแพ็กที่ผ่านการตรวจรับ ณ จุดวัดและช่วงเวลาที่ระบุ |
| สิ่งที่อยู่นอกขอบเขต | รุ่นเฉพาะของผู้จัดหา ตัวเลขระบบสาธารณูปโภค ราคา ใบเสนอราคา และคำกล่าวอ้างด้านสมรรถนะที่ยังไม่ยืนยัน |
| ขอบเขตของหลักฐาน | การเดินเครื่องตรวจรับหนึ่งครั้งรองรับการตัดสินใจในขอบเขตที่กำหนด แต่ไม่ได้พิสูจน์สมรรถนะที่คงที่ต่อเนื่อง |
คู่มือนี้จัดทำขึ้นสำหรับเจ้าของโรงงานเบเกอรี ผู้จัดการฝ่ายผลิต วิศวกรโครงการ ทีมคุณภาพ และผู้ซื้อที่กำลังเตรียมคำขอใบเสนอราคา คู่มือนี้ติดตามวาฟเฟิลอุตสาหกรรมและแพนเค้กอุตสาหกรรมตั้งแต่การส่งแป้งเหลวถึงจุดส่งมอบการบรรจุ แล้วแปลงเส้นทางดังกล่าวเป็นข้อสังเกต รหัสการสูญเสีย ความรับผิดชอบจุดเชื่อมต่อ และบันทึกผ่านหรือไม่ผ่าน.
นี่ไม่ใช่แค็ตตาล็อกและไม่ได้จัดอันดับซัพพลายเออร์ จุดประสงค์คือทำให้สายการผลิตที่เสนอ 2 สายเปรียบเทียบกันได้ โดยไม่คัดลอกตัวเลขกำลังการผลิตจากรูปแบบผลิตภัณฑ์ สูตรส่วนผสม หรือการทดสอบหนึ่งไปใช้กับอีกแบบหนึ่ง.
สรุป: ขั้นแรกให้ตรึงว่าจะผลิตอะไรและใช้เกณฑ์ใดตัดสิน จากนั้นวัดผลผลิตที่บรรจุออกและผ่านเกณฑ์ ผูกการสูญเสียทุกประการกับจุดส่งมอบของกระบวนการ ตรวจสอบจุดเชื่อมต่อของสถานที่ติดตั้งและความปลอดภัย และจัดทำระเบียบวิธีการยอมรับก่อนเริ่มการทดลองผลิต.
1. เริ่มจากขอบเขตการเปรียบเทียบ
คู่มือกระบวนการและหน้าโซลูชันเชิงพาณิชย์ควรตอบคำถามคนละประเภท หน้าเชิงพาณิชย์สามารถเป็นแหล่งข้อมูลหลักสำหรับรูปแบบสายการผลิตวาฟเฟิลและแพนเค้กที่มีจำหน่าย ผลผลิตเฉพาะรุ่น ระบบสาธารณูปโภค ผังการจัดวางเครื่องจักร และใบเสนอราคา คู่มือนี้เป็นแหล่งข้อมูลหลักสำหรับวิธีตรวจสอบว่าคำตอบเชิงพาณิชย์เหล่านั้นครบถ้วนและเปรียบเทียบกันได้หรือไม่.
ความแตกต่างนี้สำคัญเมื่อ URL ทั้งสองใช้วลีคำค้นหลักเดียวกัน การนำตารางรุ่นเครื่องมือประเมิน เครื่องมือเลือกผลิตภัณฑ์ หรือแบบฟอร์มขอใบเสนอราคามาแสดงซ้ำในบทความนี้ จะทำให้เกิดการแข่งขันกันเองในด้านเจตนาเชิงพาณิชย์ บทความเกี่ยวกับกระบวนการและการตรวจรับจึงช่วยให้ผู้ซื้อเตรียมข้อมูลสำหรับการพูดคุยเชิงพาณิชย์ได้ครบถ้วนยิ่งขึ้น
| การตัดสินใจ | คู่มือนี้รับผิดชอบ | หน้าโซลูชันเป็นผู้รับผิดชอบ |
|---|---|---|
| ผลลัพธ์ | จุดวัด ข้อยกเว้น ช่วงเวลาสุ่มตัวอย่าง | การกำหนดค่าจากผู้จัดหาและกำลังการผลิตที่ระบุ |
| ความเหมาะสมกับหน้างาน | ผู้รับผิดชอบจุดเชื่อมต่อและหลักฐานการตรวจรับ | พื้นที่ติดตั้งที่เสนอและระบบสาธารณูปโภค |
| ทางเลือกเชิงพาณิชย์ | ชุดหลักฐานที่ส่งพร้อมคำขอ | การเลือกรุ่น ราคา ระยะเวลาส่งมอบ ใบเสนอราคา |
ใช้ขอบเขตนี้เป็นหลักในการจัดเส้นทางเนื้อหา หากคำถามคือ “ซัพพลายเออร์เสนอราคาเครื่องจักรรูปแบบใดได้บ้าง” คำถามนั้นควรอยู่ในหน้าเชิงพาณิชย์ แต่หากถามว่า “เราต้องบันทึกข้อมูลอะไรบ้างเพื่อเปรียบเทียบการทดลองผลิต 2 ครั้งอย่างเป็นธรรม” คำถามนั้นควรอยู่ในคู่มือนี้
2. ติดตามจุดส่งต่องาน 7 จุดตั้งแต่แป้งเหลวจนถึงการบรรจุ
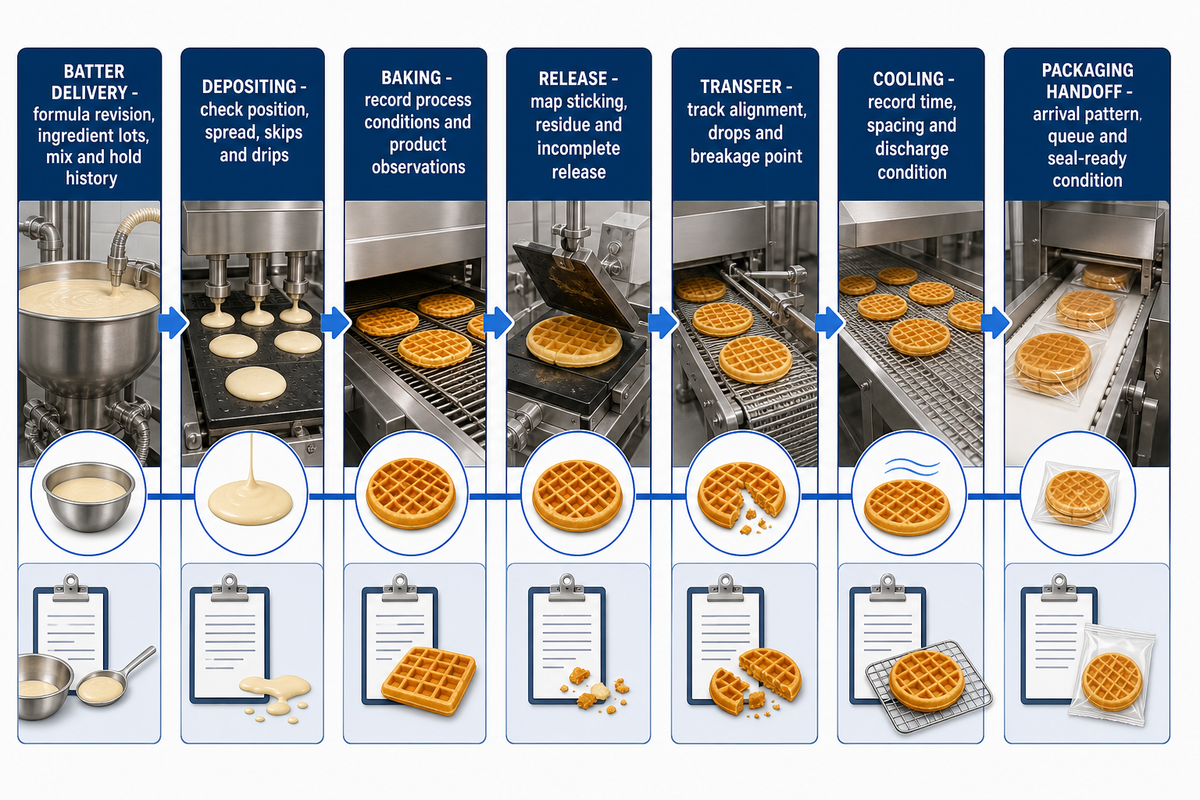
แผนผังการยอมรับแบบ 7 จุดส่งมอบแยกการส่งแป้งเหลว การหยอด การอบ การนำออก การถ่ายโอน การทำให้เย็น และจุดส่งมอบการบรรจุ การออกแบบสายการผลิตวาฟเฟิลและแพนเค้กที่แตกต่างกันอาจใช้อุปกรณ์ต่างชนิดกัน แต่แผนผังนี้ทำให้การเปรียบเทียบสายการผลิตยึดโยงกับจุดส่งมอบที่สังเกตได้ นี่เป็นวิธีตรวจสอบที่จัดทำขึ้นโดยเฉพาะ ไม่ใช่มาตรฐานอุตสาหกรรม และไม่ใช่คำกล่าวอ้างว่าสายการผลิตทุกสายใช้อุปกรณ์เหมือนกัน.
ที่แต่ละขอบเขต ให้จดสถานะผลิตภัณฑ์ขาเข้า ผลลัพธ์ที่สังเกตได้ รหัสการสูญเสีย และผู้รับผิดชอบคนถัดไป วิธีนี้ป้องกันไม่ให้สถานีงานที่พบข้อบกพร่องถูกเข้าใจผิดว่าเป็นสถานีงานที่สร้างข้อบกพร่อง.
| หมวดจุดส่งต่องาน | สิ่งที่ต้องกำหนดตายตัวหรือสังเกต | หลักฐานที่ส่งออก |
|---|---|---|
| การควบคุมตลอดการเดินเครื่อง | รหัสการทดลองผลิต นาฬิกาที่ซิงโครไนซ์ ขอบเขตการนับ ข้อยกเว้น | บันทึกเดียวที่ตรวจสอบย้อนกลับได้ ครอบคลุมจุดส่งต่องานทั้ง 7 จุด |
| การส่งแป้งเหลว | ฉบับแก้ไขสูตรส่วนผสม ล็อตวัตถุดิบ และประวัติการผสมกับการพักแป้ง | แบตช์ที่ระบุชื่อและปล่อยให้ใช้ในการทดลองผลิต |
| การจ่ายส่วนผสมตามปริมาณที่กำหนด | วิธีตรวจปริมาณแป้งที่หยอด ตำแหน่ง การแผ่แป้งเหลวให้ทั่ว การหยอดขาดช่วง และการหยด | ข้อสังเกตปริมาณแป้งที่หยอดแยกตามหัวจ่ายหรือตำแหน่งแผ่นอบ |
| การอบ | สภาวะกระบวนการที่บันทึกไว้ การควบคุมความร้อน และข้อสังเกตผลิตภัณฑ์ | สี ขนาด เนื้อสัมผัส หรือผลคุณภาพที่ผ่านการรับรอง |
| การปล่อยออก | ตำแหน่งที่ติด เศษตกค้าง การปล่อยออกไม่สมบูรณ์ | หน่วยที่ปล่อยออกหรือรหัสการสูญเสียจากการปล่อยออก |
| การถ่ายโอน | จุดพลิก การรับขึ้น การจัดแนว การตก และจุดแตกหัก | รหัสความเสียหายจากการถ่ายโอนหรือหน่วยสมบูรณ์ที่เข้าสู่การทำให้เย็น |
| การทำให้เย็น | เวลาทำให้เย็น ระยะห่าง และสภาพเมื่อปล่อยออก | หน่วยพร้อมบรรจุ ณ จุดที่ระบุ |
| การส่งต่อเข้าสู่การบรรจุ | รูปแบบการมาถึง คิว การพลาด และสภาพพร้อมปิดผนึก | แพ็กที่ผ่านการยอมรับหรือการสูญเสียที่จุดเชื่อมต่อการบรรจุ |
แผนผังแต่ละฉบับควรสะท้อนกระบวนการจริงของโครงการ แพนเค้กอาจต้องพลิกก่อนนำออกจากเครื่อง ส่วนวาฟเฟิลขึ้นรูปด้วยแม่พิมพ์อาจใช้กลไกนำออกที่แตกต่างกัน เมื่อเส้นทางการผลิตเปลี่ยน ให้เพิ่มหรือเปลี่ยนชื่อขอบเขตตามความเหมาะสม แต่อย่ารวมการสูญเสียคนละประเภทเข้าด้วยกันเพียงเพื่อให้ตารางมี 7 แถวอย่างเป็นระเบียบ
แถวข้อมูลตลอดทั้งรอบการเดินเครื่องเป็นบันทึกควบคุม ไม่ใช่จุดส่งต่อผลิตภัณฑ์ลำดับที่แปด บันทึกเหล่านี้เชื่อมจุดส่งต่อทั้งเจ็ดเข้ากับการทดลองผลิตเดียวกันและเวลาอ้างอิงเดียวกัน แผนผังนี้ยังทำให้ผลกระทบที่เกิดขึ้นล่าช้ามองเห็นได้ด้วย: ผลิตภัณฑ์ที่ดูเหมือนผ่านเกณฑ์เมื่อได้รับอนุมัติให้ผ่าน อาจยังเสียรูประหว่างการส่งต่อ ติดค้างบนสายพานลำเลียงสำหรับการทำให้เย็น หรือเข้าสู่สายการบรรจุด้วยจังหวะการป้อนที่ไม่สม่ำเสมอ โปรดระบุขอบเขตทางกายภาพเหล่านั้น แม้อุปกรณ์การทำให้เย็นหรือการบรรจุจะอยู่นอกขอบเขตงานของผู้จัดหาก็ตาม
3. กำหนดผลิตภัณฑ์ให้ตายตัวก่อนเปรียบเทียบ 2 สายการผลิต
การเปรียบเทียบที่เป็นธรรมเริ่มจากเอกสารเกณฑ์ผลิตภัณฑ์ที่ลงนามก่อนเดินเครื่อง ชื่อผลิตภัณฑ์เพียงอย่างเดียวไม่เพียงพอ ให้บันทึกฉบับแก้ไขของสูตรส่วนผสม ข้อกำหนดวัตถุดิบ มวลแป้งเหลวที่หยอดหรือค่าตัวแทนที่ผ่านการรับรอง รูปทรงผลิตภัณฑ์และขนาดสำเร็จ ขีดจำกัดคุณภาพ รูปแบบแพ็ก อายุของตัวอย่าง และเงื่อนไขที่ทำให้หน่วยหนึ่งยอมรับได้.
สำหรับแพนเค้ก คุณสมบัติการใช้งานของวัตถุดิบอาจสำคัญพอ ๆ กับชื่อส่วนผสม งานวิจัยที่ผ่านการตรวจสอบโดยผู้ทรงคุณวุฒิชิ้นหนึ่งศึกษาข้าวสาลีเกาหลี 13 สายพันธุ์ และพบความสัมพันธ์ระหว่างโปรตีนในแป้ง ตัวชี้วัดที่เกี่ยวข้องกับกลูเตน การอุ้มน้ำของแป้งในตัวทำละลาย พฤติกรรมของอะไมโลส และเวลาในการผสม กับขนาดหรือเนื้อสัมผัสของแพนเค้ก งานวิจัยดังกล่าวไม่ได้กำหนดค่าการผลิตระดับอุตสาหกรรมที่ใช้ได้ทั่วไป แต่แสดงให้เห็นว่า “แป้งชนิดเดียวกัน” อาจยังไม่ใช่คำอธิบายการควบคุมที่ครบถ้วน ดูการศึกษาขอบเขตจำกัดเกี่ยวกับแป้งแพนเค้ก.
การนำวาฟเฟิลออกจากแผ่นอบยังขึ้นอยู่กับหลายปัจจัย ในการศึกษาระดับนำร่องแยกต่างหาก พบว่าการเปลี่ยนสูตรแป้งสตาร์ชและแป้งสาลีส่งผลอย่างชัดเจนต่อการติดแผ่นอบและการแตกหักขณะนำออก ภายใต้เงื่อนไขการทดสอบที่รายงาน หลักฐานนี้สนับสนุนหลักการแยกสาเหตุของปัญหา กล่าวคือ อย่าสรุปว่าการนำผลิตภัณฑ์ออกจากแผ่นอบเป็นปัญหาทางกลไก จนกว่าจะแยกผลจากสูตรการผลิต สภาพแวดล้อม เงื่อนไขการอบ สภาพแผ่นอบ และความเสียหายระหว่างนำออกแล้ว ขอบเขตและวิธีการศึกษายังคงอ้างอิงตามการศึกษาวาฟเฟิลไข่สด.
เอกสารข้อมูลพื้นฐานผลิตภัณฑ์: ช่องข้อมูลขั้นต่ำ
- ฉบับแก้ไขสูตรส่วนผสม ล็อตวัตถุดิบ และข้อกำหนดเชิงหน้าที่ที่โรงงานควบคุม
- การเตรียมแป้งเหลว: ลำดับการผสม เวลาสิ้นสุดการผสม เวลาพัก และวิธีตรวจสภาพแป้งเหลวที่โรงงานรับรอง
- พื้นฐานเครื่องจ่ายแป้งเหลว รูปทรงสำเร็จ วิธีตรวจคุณภาพผลิตภัณฑ์ และข้อบกพร่องที่ยอมให้มี
- การตัดสินใจเกี่ยวกับช่วงอุ่นเครื่อง ตำแหน่งตัวอย่าง อายุของตัวอย่าง วิธีตรวจ และรูปแบบแพ็ก
- ระยะเวลาการทดลองผลิต การหยุดตามแผน ข้อยกเว้น และกฎการหยุด
หากข้อเสนอ 2 รายการไม่สามารถเดินเครื่องด้วยเกณฑ์ผลิตภัณฑ์เดียวกันได้ อย่าฝืนเปรียบเทียบกำลังการผลิตโดยตรง ให้ถือว่าเป็นกรณีใช้งานที่แตกต่างกันและบันทึกสิ่งที่เปลี่ยนแปลง.
สำหรับผลิตภัณฑ์พร้อมจำหน่ายปลีก จะสรุปว่าเครื่องจักรทำงานได้อย่างแม่นยำจากป้ายระบุข้อมูลบนเครื่องหยอดหรือฉลากแบรนด์ไม่ได้ แม้เป็นสายการผลิตอัตโนมัติที่รองรับการใช้งานหลากหลาย ก็ยังต้องมีหลักฐานจากหลายล็อตการผลิตเพื่อยืนยันน้ำหนักต่อปริมาณแป้งที่หยอด แผ่นอบ ความสม่ำเสมอ การทำให้เย็น กำลังการผลิตของการบรรจุ การแทรกแซงของผู้ควบคุมเครื่อง และเกณฑ์การอนุมัติด้านความปลอดภัยอาหาร ขอให้ผู้ผลิตเชื่อมโยงคำกล่าวอ้างเกี่ยวกับสมรรถนะของเครื่องจักรแต่ละข้อกับแผนการสุ่มตัวอย่างที่ตกลงกันไว้
4. เปลี่ยนการเดินเครื่องทดลองให้เป็นผลผลิตที่จำหน่ายได้จริง
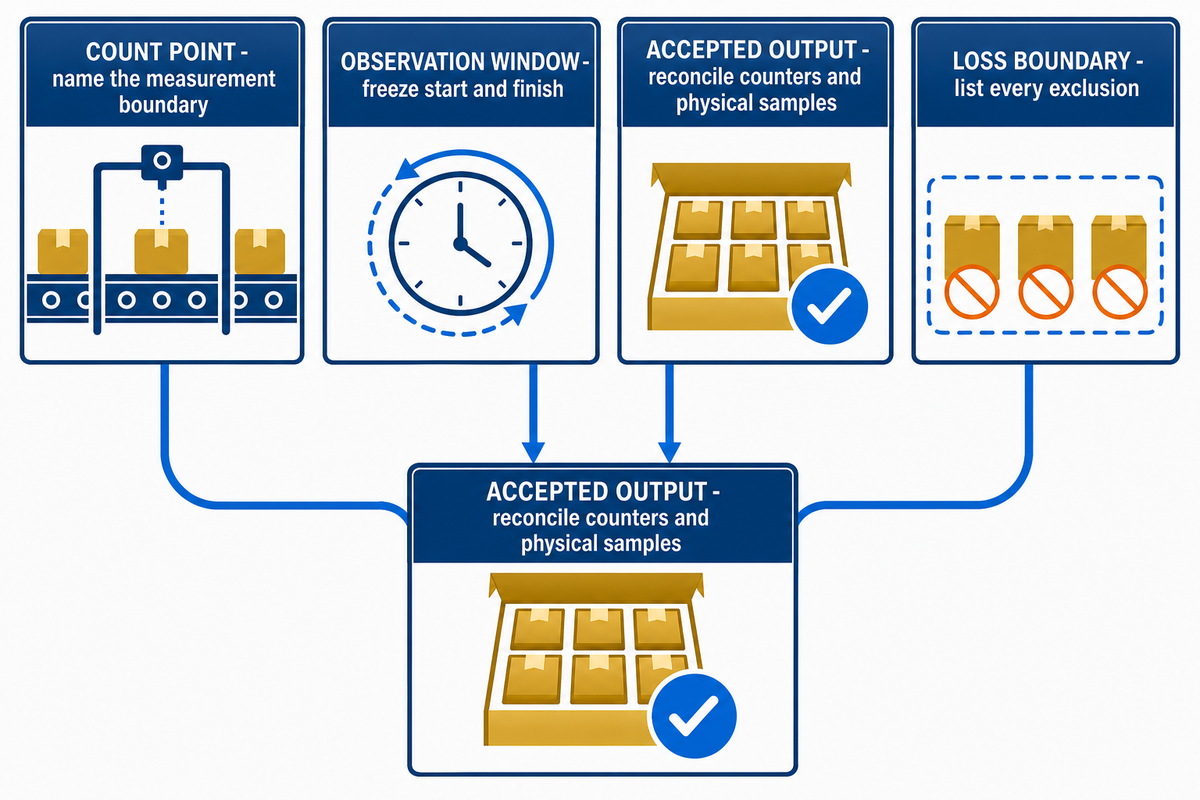
ปริมาณผลผลิตที่จำหน่ายได้ซึ่งวัดได้ คำนวณจากผลิตภัณฑ์ที่ผ่านเกณฑ์หารด้วยเวลาสังเกตการณ์ที่บันทึกไว้ ณ จุดที่ระบุ เป้าหมายการผลิตต้องใช้หน่วยและขอบเขตเดียวกัน ตัวตั้งต้องไม่รวมหน่วยผลิตภัณฑ์ที่ไม่ผ่านเกณฑ์ผลิตภัณฑ์หรือบรรจุภัณฑ์ที่ตกลงกันไว้ ตัวหารต้องระบุเวลาที่วางแผนให้เครื่องพร้อมทำงาน และระบุว่าจะนับเศษเสียช่วงอุ่นเครื่อง การหยุดตามแผน เวลาเปลี่ยนงานผลิต กระบวนการทำความสะอาด การขาดวัตถุดิบป้อน และการอุดตันในกระบวนการถัดไปหรือไม่.
หากต้องการอัตราการผลิตที่ปรับตามเวลา ให้ใช้สูตร: จำนวนชิ้นที่ผ่านเกณฑ์ ÷ นาทีที่สังเกตการณ์ × 60 รายงานจำนวนบรรจุภัณฑ์ที่ผ่านเกณฑ์ต่อชั่วโมงได้ก็ต่อเมื่อกำหนดจำนวนต่อบรรจุภัณฑ์และรูปแบบบรรจุภัณฑ์ไว้แน่นอนแล้ว จำนวนชิ้นต่อรอบ จำนวนชิ้นต่อชั่วโมง กิโลกรัมต่อชั่วโมง และจำนวนบรรจุภัณฑ์ต่อกะตอบโจทย์คนละแบบ จึงไม่ควรรวมไว้ในคอลัมน์ “กำลังการผลิต” คอลัมน์เดียวโดยไม่ระบุหน่วย
การคำนวณตัวอย่าง: การทดลองผลิตบันทึกหน่วยที่ผ่านเกณฑ์ 7,800 หน่วยในช่วงสังเกตการณ์ 120 นาที.
ผลผลิตที่จำหน่ายได้ซึ่งวัดได้ = 7,800 ÷ 120 × 60 = 3,900 หน่วยที่ผ่านเกณฑ์ต่อชั่วโมง การคำนวณนี้เป็นเพียงตัวอย่าง ไม่ใช่ผลลัพธ์ของสายการผลิต UDTECH หรือเป้าหมายการยอมรับที่แนะนำ.
ให้บันทึกจำนวนผลิตภัณฑ์ทั้งหมดที่ผลิตได้แยกต่างหาก ผลผลิตที่ผ่านเกณฑ์ในช่วงเวลาเดียวกันคำนวณจากจำนวนชิ้นที่ผ่านเกณฑ์หารด้วยจำนวนชิ้นทั้งหมดที่สังเกตได้ อย่าตัดชิ้นที่ไม่ผ่านจากการทดลองออกจากตัวหารโดยไม่แจ้ง ให้บันทึกหลักเกณฑ์การตัดออกไว้ก่อนเริ่มเดินเครื่อง
ควรทำ
- ระบุจุดนับ
- กำหนดช่วงเวลาสังเกตให้ตายตัว
- กระทบยอดตัวนับกับตัวอย่างจริง
- ระบุข้อยกเว้นทุกข้อ
ไม่ควรทำ
- คัดลอกความเร็วตามพิกัดมาเป็นผลผลิตที่ยอมรับ
- ปะปนจำนวนชิ้น มวล และแพ็ก
- ทิ้งของเสียช่วงอุ่นเครื่องโดยไม่มีข้อตกลง
- ถือว่าการเดินเครื่องครั้งเดียวเป็นสมรรถนะระยะยาว
ให้ถือว่าผลการทดลองที่บันทึกไว้เป็นหลักฐานภายใต้ขอบเขตที่กำหนด การทดสอบการยอมรับที่โรงงานสามารถใช้ประกอบการตัดสินใจตามสัญญาสำหรับผลิตภัณฑ์ เงื่อนไข ระยะเวลา และวิธีการวัดที่ระบุไว้ได้ แต่เพียงอย่างเดียวไม่อาจยืนยันสมรรถนะในอนาคตที่ครอบคลุมล็อตวัตถุดิบ กะการทำงาน การเริ่มเดินเครื่อง รอบการสุขาภิบาล หรือสภาพโรงงานที่แตกต่างกันได้ ดังนั้น การกล่าวอ้างว่าสามารถผลิตได้อย่างต่อเนื่องจึงต้องมีแผนเก็บหลักฐานแยกต่างหาก โดยสุ่มตัวอย่างให้ครอบคลุมความแปรปรวนที่โรงงานคาดว่าจะพบ
หากความสามารถที่คงเส้นคงวาสำคัญ ให้ระบุหลักฐานติดตามผลครอบคลุมล็อตการผลิต ผู้ควบคุมเครื่อง กะ และสถานะการเดินเครื่องที่กำหนด แยกการศึกษานี้ออกจากการทดสอบการยอมรับการส่งมอบที่มีขอบเขตชัดเจน.
5. กำหนดการสูญเสียทุกกรณีให้กับจุดส่งต่องาน
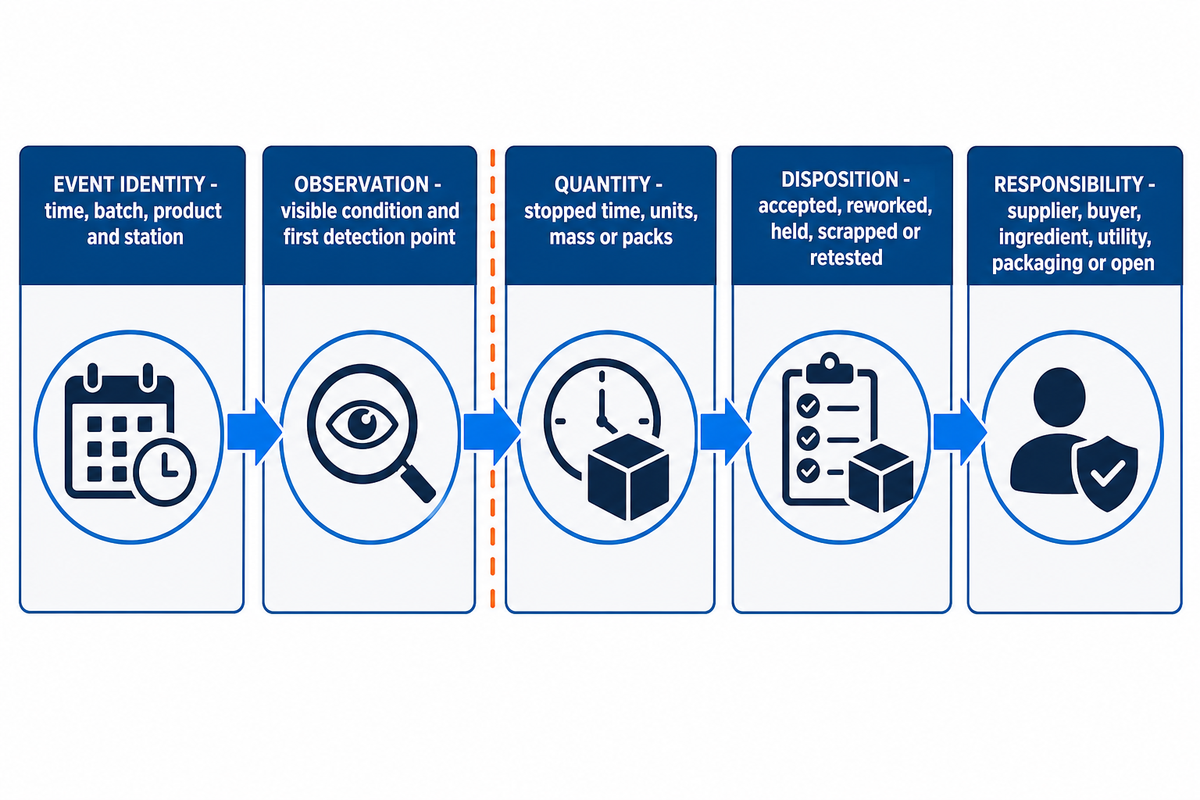
รายการในบัญชีแยกการสูญเสียจากผลผลิตที่วัดได้จะให้เวลา สถานที่ ข้อสังเกต การจัดการ และผู้รับผิดชอบแก่ทุกนาทีที่หยุด หน่วยที่ถูกปฏิเสธ และการสูญเสียผลได้ รายการเหล่านี้ไม่ได้เริ่มจากสาเหตุ จะกำหนดสาเหตุก็ต่อเมื่อทีมสามารถติดตามเหตุการณ์แต่ละรายการกลับไปยังหลักฐานได้.
ความแตกต่างนี้ช่วยป้องกันการสรุปสาเหตุของปัญหาแบบลัดขั้นตอนที่พบได้บ่อย คำว่า “ติดแผ่นอบ” “สีไม่สม่ำเสมอ” “แตกตอนหยิบออก” และ “ห่อพลาด” เป็นเพียงสิ่งที่สังเกตพบ แต่ละอาการอาจเกิดจากหลายปัจจัย ทั้งสูตรการผลิต ความร้อน กลไก จังหวะเวลา หรือกระบวนการถัดไป
| ช่องข้อมูลในบัญชี | สิ่งที่ต้องบันทึก | สิ่งที่ควรหลีกเลี่ยง |
|---|---|---|
| ตัวตนของเหตุการณ์ | เวลาเริ่ม เวลาเลิก แบตช์ ผลิตภัณฑ์ สถานีงาน | เขียนว่า “ปัญหาที่สายการผลิต” โดยไม่มีเวลา |
| ข้อสังเกต | สภาพที่มองเห็นและจุดที่ตรวจพบครั้งแรก | เขียนสาเหตุที่คาดเดาเป็นข้อเท็จจริง |
| ปริมาณ | นาทีที่หยุด หน่วย มวล หรือแพ็ก | รวมการสูญเสียเวลาและการสูญเสียคุณภาพเข้าด้วยกัน |
| การตัดสินใจจัดการ | ยอมรับ แก้ไขงาน กักไว้ ทิ้ง หรือทดสอบซ้ำ | นับผลิตภัณฑ์ที่กักไว้เป็นสินค้าที่จำหน่ายได้ |
| ความรับผิดชอบ | ผู้จัดหา ผู้ซื้อ วัตถุดิบ ระบบสาธารณูปโภค บรรจุภัณฑ์ หรือยังเปิดอยู่ | กล่าวโทษก่อนสืบสวน |
งานศึกษาด้านการผลิตอาหารของ University of Illinois Chicago รายงานว่า การบันทึกสาเหตุการหยุดเครื่องอย่างแม่นยำช่วยเผยให้เห็นเวลาหยุดทำงานและการหยุดชะงักระยะสั้นที่บันทึกแบบเดิมมองข้ามไป รวมถึงรูปแบบที่จำเพาะต่ออุปกรณ์และผลิตภัณฑ์ หลักฐานนี้สนับสนุนวิธีการบันทึกข้อมูล ไม่ใช่เป้าหมายประสิทธิภาพที่ใช้ได้ทั่วไป ดูบทสรุปงานศึกษาการผลิตอาหารที่มีขอบเขตจำกัด.
หลังการเดินเครื่อง ให้ทบทวนบัญชีแยกตามจุดส่งมอบ หมวดการสูญเสียที่ใหญ่ที่สุดไม่ได้เป็นจุดเริ่มต้นของการดำเนินการโดยอัตโนมัติ ขั้นแรกให้ตรวจสอบว่าข้อสังเกตนั้นทำซ้ำได้หรือไม่ ระบบการวัดน่าเชื่อถือหรือไม่ และเหตุการณ์นั้นเป็นของสายการผลิตหรือจุดเชื่อมต่อภายนอก.
6. จัดทำทะเบียนผู้รับผิดชอบจุดเชื่อมต่อก่อนออก RFQ
รายการในทะเบียนผู้รับผิดชอบจุดเชื่อมต่อจะกำหนดการเชื่อมต่อแต่ละจุดของโรงงานให้ซัพพลายเออร์ ผู้ซื้อ หรือบุคคลที่สามที่ระบุชื่อ ก่อนการเสนอราคาและการยอมรับ รายการในทะเบียนแต่ละรายการควรครอบคลุมจุดส่งมอบ ข้อมูลการออกแบบ งานติดตั้ง วิธีทดสอบ และหลักฐานที่จำเป็นต่อการปิดรายการ.
รายการที่แน่นอนขึ้นอยู่กับสายการผลิตและสถานที่ติดตั้งที่เสนอ หัวข้อทั่วไปได้แก่ ภาระระบบสาธารณูปโภค ระบบจ่ายไฟฟ้า จุดเชื่อมต่อเชื้อเพลิงหรือระบบทำความร้อน ระบบระบายไอ อากาศสำหรับการเผาไหม้ ลมอัด น้ำ ระบบระบายน้ำ น้ำหนักบรรทุกพื้น ระยะเคลียร์สำหรับติดตั้ง พื้นที่เข้าถึงเพื่อการบำรุงรักษา การจ่ายวัตถุดิบ การควบคุมกระบวนการถัดไป การสะสมผลิตภัณฑ์ และวงจรอินเตอร์ล็อกฉุกเฉินหรือความปลอดภัย.
| จุดเชื่อมต่อ | คำถามถึงผู้รับผิดชอบ | หลักฐานการตรวจรับ |
|---|---|---|
| ระบบสาธารณูปโภค | ใครเป็นผู้จัดหา ปรับสภาพ ป้องกัน และเชื่อมต่อ? | แบบวาดที่อนุมัติ สภาพที่วัดได้ และผลทดสอบที่ลงนาม |
| พื้นที่ทางกายภาพ | ใครยืนยันทางเข้า น้ำหนักบรรทุก ระยะว่าง และระบบระบายน้ำ? | แบบสำรวจหน้างานและบันทึกอนุมัติการติดตั้ง |
| ระบบควบคุม | ใครรับผิดชอบสัญญาณ อินเตอร์ล็อก ข้อมูล และการกู้คืนจากความขัดข้อง? | รายการสัญญาณ การทดสอบเหตุและผล และบันทึกความขัดข้อง |
| การส่งต่อผลิตภัณฑ์ | ใครควบคุมการป้อน คิว ระยะห่าง และการคัดทิ้ง? | การทดสอบขอบเขตที่กำหนด ณ สภาวะการเดินเครื่องที่ตกลงกัน |
กรณีศึกษาด้านวิศวกรรมอาหารที่เกี่ยวข้องกรณีหนึ่งเกี่ยวกับสายพานลำเลียงสำหรับแท่งโภชนาการ ได้บันทึกทั้งระยะเวลาการสุขาภิบาลที่ผ่านการตรวจสอบยืนยัน และการเชื่อมต่อรับส่งข้อมูล Ethernet/PLC กับอุปกรณ์กระบวนการก่อนหน้าและกระบวนการถัดไป ค่าดังกล่าวเป็นของกรณีศึกษานั้น และไม่ใช่เกณฑ์มาตรฐานสำหรับสายการผลิตวาฟเฟิล ประเด็นสำคัญคือความเฉพาะเจาะจงของบันทึก ซึ่งระบุส่วนเชื่อมต่อ วิธีการ ผลิตภัณฑ์ และผลลัพธ์ไว้อย่างชัดเจน ดูกรณีศึกษาสายพานลำเลียงที่เกี่ยวข้อง.
จุดเชื่อมต่อที่ยังเปิดอยู่ไม่ควรถูกซ่อนไว้ภายใต้คำว่า “โดยผู้อื่น” กำหนดผู้รับผิดชอบ วันที่ครบกำหนด และการทดสอบเพื่อปิดรายการให้ครบทุกจุด.
7. ขอหลักฐานด้านสุขลักษณะและความปลอดภัยของเตาอบ
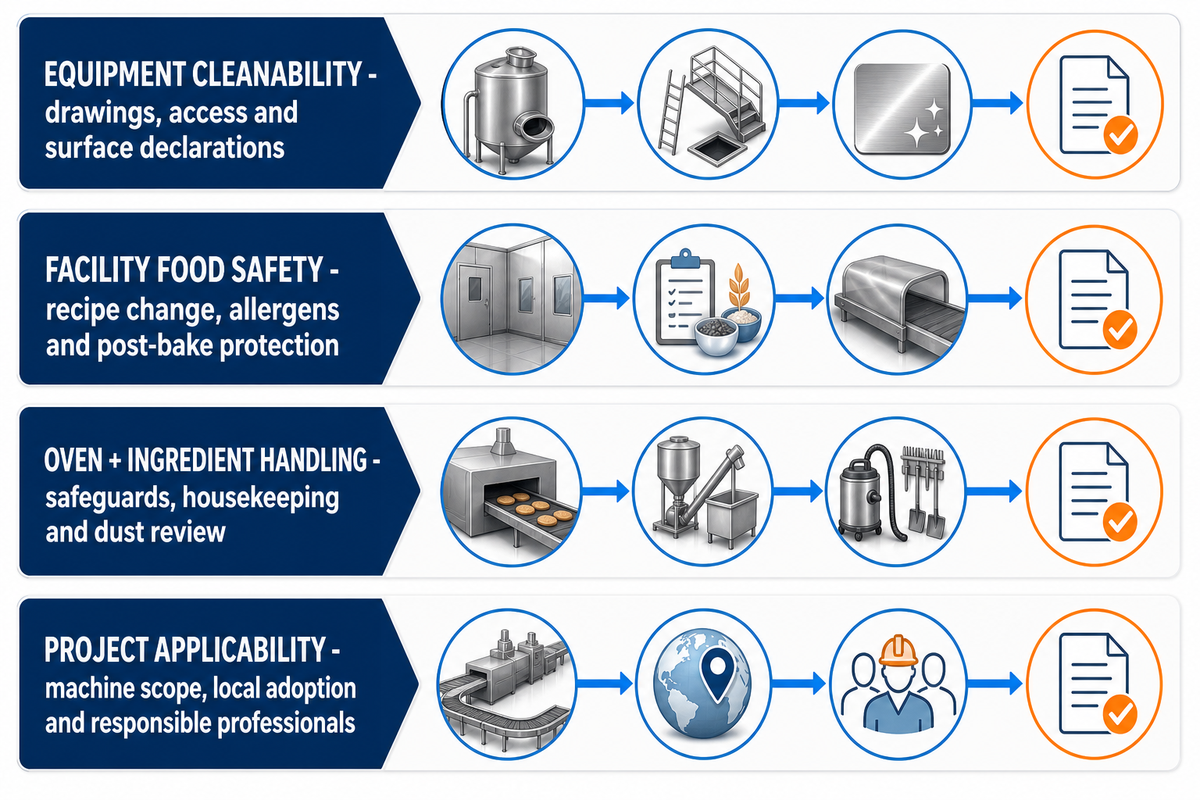
ขอหลักฐานที่เชื่อมโยงกับเขตอำนาจศาล ผลิตภัณฑ์ วิธีทำความร้อน สถานที่ติดตั้ง และขอบเขตเครื่องจักร ป้ายกำกับทั่วไปอย่าง “เกรดอาหาร” “ถูกสุขลักษณะ” หรือ “เป็นไปตามข้อกำหนด” ไม่ได้ระบุข้อกำหนดที่ใช้บังคับ การทบทวนการออกแบบ การทดสอบ หรือผู้รับผิดชอบ.
ขอบเขตอุปกรณ์และโรงงานในสหรัฐอเมริกา
สำหรับการดำเนินงานในสหรัฐฯ ที่ใช้บังคับ ข้อกำหนดปัจจุบันของ FDA 21 CFR Part 117 ที่อ้างถึงในที่นี้รวมถึง 21 CFR 117.40 ซึ่งกล่าวถึงอุปกรณ์ที่ทำความสะอาดได้อย่างเพียงพอ การติดตั้งที่เอื้อให้ทำความสะอาดและบำรุงรักษาอุปกรณ์กับพื้นที่ข้างเคียงได้ และการปรับสภาพลมอัดหรือก๊าซอื่นที่นำเข้าสู่อาหารหรือใช้กับพื้นผิวสัมผัสอาหาร ขอแบบวาด การสาธิตการเข้าถึง คำประกาศเกี่ยวกับวัสดุหรือพื้นผิวเมื่อเกี่ยวข้อง ขอบเขตการปรับสภาพลมอัด และวิธีการทำความสะอาดที่ตรวจสอบได้บนการจัดวางที่เสนอ.
การตรวจรับเครื่องจักรไม่ได้ใช้แทนแผนความปลอดภัยอาหารของสถานประกอบการ ข้อกำหนดปัจจุบัน 21 CFR 117.130 ครอบคลุมการวิเคราะห์อันตรายที่จัดทำเป็นลายลักษณ์อักษร และพิจารณาสูตรผลิตภัณฑ์ การออกแบบอุปกรณ์ ส่วนผสม การแปรรูป การบรรจุ การสุขาภิบาล และเงื่อนไขการสัมผัสอาหารพร้อมบริโภคที่ระบุไว้ ส่วน 21 CFR 117.135 กล่าวถึงการควบคุมกระบวนการ สารก่อภูมิแพ้ และการสุขาภิบาลที่เกี่ยวข้องแยกต่างหาก
ดังนั้น ผู้ซื้อควรกำหนดว่าสูตรส่วนผสมใดจะใช้ร่วมกันบนสายการผลิต ต้องมีหลักฐานการเปลี่ยนสารก่อภูมิแพ้แบบใด วิธีป้องกันผลิตภัณฑ์ที่สัมผัสภายนอกหลังการอบก่อนการบรรจุเป็นอย่างไร และการควบคุมใดเป็นหน้าที่ของโรงงานแทนซัพพลายเออร์อุปกรณ์ ประเด็นเหล่านี้คือจุดเชื่อมต่อของโครงการ ไม่ใช่คำกล่าวอ้างว่าการซื้อเครื่องจักรเพียงเครื่องเดียวจะทำให้เป็นไปตามข้อกำหนด.
ความปลอดภัยของเตาอบ เชื้อเพลิง และการจัดการวัตถุดิบ
สำหรับอุปกรณ์เบเกอรีในสหรัฐฯ ที่ใช้บังคับ OSHA 29 CFR 1910.263 มีข้อกำหนดเกี่ยวกับอุปกรณ์ตัดการเชื่อมต่อ การตรวจสอบ อุปกรณ์ป้องกัน และการระบายอากาศล่วงหน้าของเตาอบแบบเผาโดยตรง คำขอหลักฐานที่แน่นอนขึ้นอยู่กับระบบทำความร้อน กระบวนการอบ แผ่นอบ และการติดตั้งที่เสนอ.
“ต้องจัดให้มีสวิตช์ตัดการเชื่อมต่อหลักหรือเซอร์กิตเบรกเกอร์”.
OSHA, 29 CFR 1910.263(l)(8)(iii) โปรดยืนยันการใช้บังคับปัจจุบันสำหรับการติดตั้ง
อย่าจำกัดการทบทวนสถานที่ไว้แค่เตาอบ ภาพรวมฝุ่นที่ติดไฟได้ของ OSHA ระบุน้ำตาล สตาร์ช และแป้งสาลีเป็นวัสดุอาหารที่ฝุ่นละเอียดอาจระเบิดได้เมื่อฟุ้งกระจายในอากาศที่ความเข้มข้นเหมาะสมภายใต้สภาวะที่เอื้ออำนวย การรับวัตถุดิบ การเท การผสม การลำเลียง การดูดฝุ่น การดูแลความสะอาด และการรวบรวมฝุ่น จำเป็นต้องผ่านการทบทวนอันตรายให้เหมาะกับแต่ละสถานที่.
มาตรฐานยุโรปในฐานะหัวข้อชวนตรวจสอบ
ข้อมูลสาธารณะของ EN 1672-2:2020 อธิบายแนวคิดพื้นฐานด้านสุขลักษณะและการทำความสะอาดง่ายสำหรับเครื่องจักรแปรรูปอาหาร และระบุว่ามาตรฐานเฉพาะเครื่องจักรอาจเพิ่มหรือปรับเปลี่ยนข้อกำหนด บทความนี้ไม่ได้ทำซ้ำข้อกำหนดที่ต้องซื้อหรืออนุมานว่าโครงการเป็นไปตามข้อกำหนด.
หน้าเว็บไซต์อย่างเป็นทางการของ ISO ระบุว่า ISO 13577-2:2023 Edition 2 เป็นมาตรฐานฉบับที่เผยแพร่แล้ว สำหรับระบบการเผาไหม้และการจัดการเชื้อเพลิงในเตาอุตสาหกรรมและอุปกรณ์แปรรูปที่เกี่ยวข้อง นอกจากนี้ ISO ยังระบุรายการงานพัฒนามาตรฐาน Edition 3 ที่ใหม่กว่า ซึ่งอยู่ระหว่างการจัดทำ อย่าอ้างอิงรายการงานในอนาคตนั้นว่าเป็นฉบับปัจจุบันที่เผยแพร่แล้ว
หมายเหตุขอบเขต: ส่วนนี้เป็นกรอบการขอหลักฐาน ไม่ใช่การตัดสินการใช้บังคับหรือคำประกาศว่ามาตรฐานหนึ่งใช้กับสายการผลิตวาฟเฟิลหรือแพนเค้กทุกสาย ยืนยันข้อกำหนดปัจจุบัน ขอบเขตเครื่องจักร การนำไปใช้ในท้องถิ่น และความรับผิดชอบของโครงการกับผู้เชี่ยวชาญด้านโรงงาน ความปลอดภัย ความปลอดภัยอาหาร และมาตรฐานที่มีคุณสมบัติเหมาะสม.
8. จัดทำระเบียบวิธีตรวจรับพร้อมเกณฑ์ผ่าน/ไม่ผ่าน
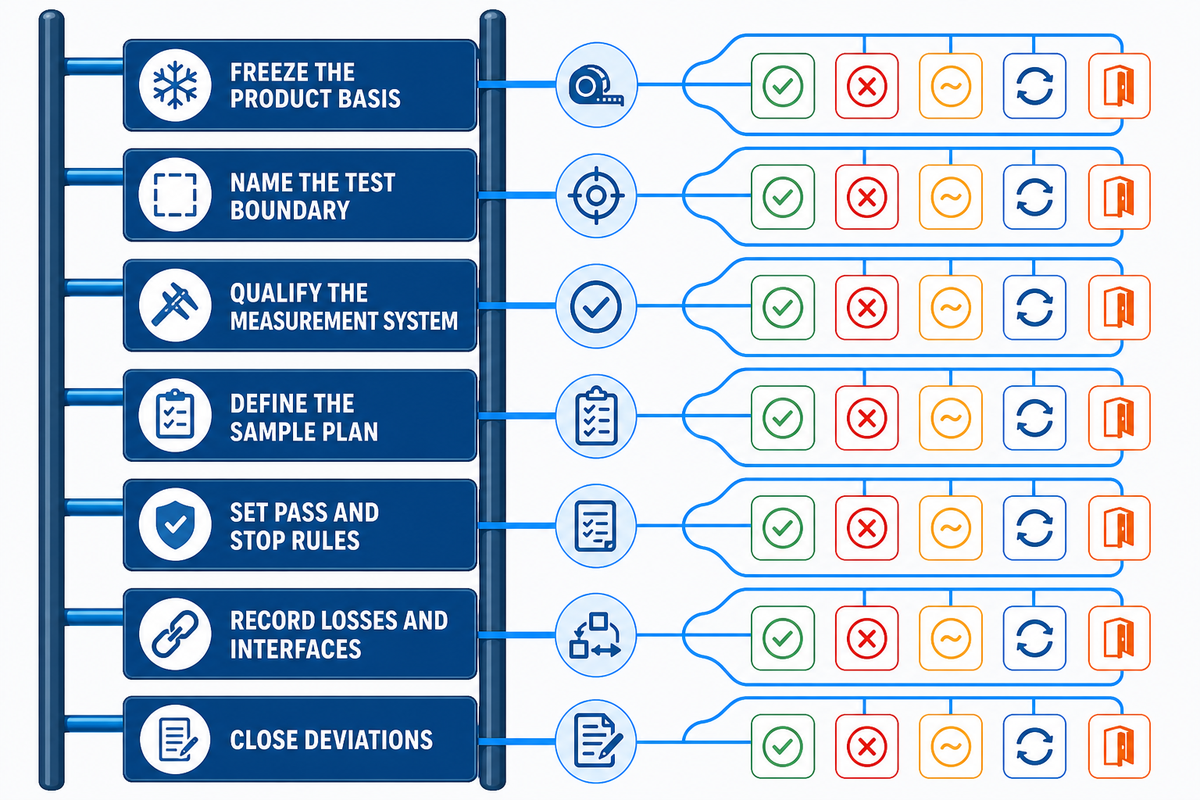
เขียนระเบียบวิธีก่อนเดินเครื่อง และทำให้ทุกเกณฑ์สังเกตได้ ระเบียบวิธีที่ใช้งานได้ควรระบุเกณฑ์ผลิตภัณฑ์ สถานที่ทดสอบ ระยะเวลา สถานะการเดินเครื่อง วิธีการวัด แผนการสุ่มตัวอย่าง ขีดจำกัดผ่าน รายการตัดออก กฎหยุด ความรับผิดชอบ บันทึก และวิธีจัดการผลลัพธ์ที่ยังเปิดอยู่.
ให้แยกการทดสอบการยอมรับที่โรงงานออกจากการทดสอบการยอมรับที่หน้างาน การทดสอบที่โรงงานสามารถตรวจสอบขอบเขตงานที่จัดส่งได้ ภายใต้ระบบสาธารณูปโภค ผลิตภัณฑ์ และเงื่อนไขด้านบรรจุภัณฑ์ที่มีอยู่ ส่วนการทดสอบที่หน้างานสามารถยืนยันส่วนเชื่อมต่อที่ติดตั้งแล้ว ระบบสาธารณูปโภคของโรงงาน การเชื่อมต่อกับอุปกรณ์ต้นทางและปลายทาง ฟังก์ชันความปลอดภัย การเข้าถึงเพื่อการสุขาภิบาล และสมรรถนะ ณ ขอบเขตสุดท้ายได้
- ตรึงเกณฑ์ผลิตภัณฑ์ แนบฉบับแก้ไขของสูตรส่วนผสมที่อนุมัติแล้ว ข้อกำหนดวัตถุดิบเชิงหน้าที่ ขนาด รูปแบบแพ็ก วิธีการตรวจคุณภาพ และข้อบกพร่องที่ยอมรับได้.
- ระบุขอบเขตการทดสอบ ระบุว่าอุปกรณ์ การควบคุม ระบบสาธารณูปโภค บุคลากร วัตถุดิบ และบรรจุภัณฑ์ใดรวมอยู่หรือถูกตัดออก.
- รับรองระบบการวัด ระบุเครื่องมือ ตำแหน่งตัวนับ สถานะการสอบเทียบหรือความแม่นยำ การประทับเวลา ความสามารถในการทำซ้ำของการตรวจสอบ และการกระทบยอดตัวนับ.
- กำหนดแผนการสุ่มตัวอย่าง บันทึกล็อตการผลิต ตำแหน่งเก็บตัวอย่าง จำนวนตัวอย่าง ความถี่ การจัดการ วิธีทดสอบ และผู้รับผิดชอบผลลัพธ์.
- กำหนดกฎผ่านและกฎหยุด ระบุขีดจำกัดแต่ละข้อ ช่วงสังเกตการณ์ที่อนุญาต สิ่งที่ทำให้ต้องหยุดชั่วคราว และเงื่อนไขใดทำให้การเดินเครื่องใช้ไม่ได้.
- บันทึกการสูญเสียและจุดเชื่อมต่อ ใช้รหัสการสูญเสียและทะเบียนผู้รับผิดชอบชุดเดียวกันตลอดการทดสอบ.
- ปิดความเบี่ยงเบน จัดประเภทแต่ละรายการเป็นผ่าน ไม่ผ่าน ยอมรับแบบมีเงื่อนไข ต้องทดสอบซ้ำ หรือยังเปิดอยู่พร้อมผู้รับผิดชอบและวันที่.
การทบทวนโพรโทคอลทำได้ง่ายขึ้นเมื่อทีมได้เห็นตัวอย่างที่กรอกครบก่อนระบุค่าจริง แบบฝึกหัดนี้เป็นตัวอย่างสมมติขึ้นโดยตั้งใจ ตัวเลขใช้แสดงหน่วย ค่าความคลาดเคลื่อนที่ยอมรับได้ วิธีการสุ่มตัวอย่าง และรายการที่ไม่นำมาคำนวณ ไม่ใช่ข้อมูลของ UDTECH สมรรถนะของซัพพลายเออร์ ค่าตั้งเครื่องสำหรับผลิตภัณฑ์ หรือเกณฑ์การตรวจรับที่แนะนำ
| หมวดการทดสอบ | ตัวอย่างประกอบเท่านั้น | สิ่งที่ระเบียบจริงต้องระบุ |
|---|---|---|
| ช่วงเวลาสังเกต | 120 นาที | เวลาเริ่มต้น สิ้นสุด สถานะการเดินเครื่อง และการหยุดที่รวมอยู่ |
| การอุ่นเครื่อง | 20 นาที บันทึกแยกต่างหาก | การจัดการผลและกฎข้อยกเว้นที่ตกลงล่วงหน้า |
| เกณฑ์ปริมาณแป้งที่หยอด | 50 กรัม ± 2 กรัม | วิธีที่ผ่านการรับรอง ตำแหน่งเก็บตัวอย่าง ความถี่ และค่าความคลาดเคลื่อนที่ยอมรับได้ |
| เส้นผ่านศูนย์กลาง | 100 มม. ± 3 มม. | อายุของตัวอย่าง ทิศทาง เครื่องมือ และช่วงค่าที่ยอมรับ |
| ความหนา | 12 มม. ± 1 มม. | ตำแหน่งที่ระบุ วิธีการกด และกฎการรายงาน |
| บันทึกสภาพแวดล้อม | 23 °C และ 50% | ตำแหน่งเซนเซอร์ ฐานเวลา และช่วงการเดินเครื่องที่อนุญาต |
| ตัวอย่างผลิตภัณฑ์ | 10 หน่วยทุก 15 นาที | การเชื่อมโยงล็อต การสุ่ม การจัดการ วิธีการ และผู้รับผิดชอบ |
| การตรวจสอบเครื่องชั่ง | ความละเอียดการแสดงผล 0.1 g | สถานะการสอบเทียบหรือความแม่นยำ และความเหมาะสมกับค่าความคลาดเคลื่อนที่ยอมรับได้ |
| การตรวจสอบขนาด | ความละเอียดการแสดงผล 1 mm | รหัสประจำเครื่องมือ เทคนิค และความสามารถในการทำซ้ำ |
| รูปแบบบรรจุภัณฑ์ | 5 หน่วยต่อแพ็ก | นิยามแพ็กที่ยอมรับ และการจัดการแพ็กที่ไม่เต็ม |
| การกระทบยอดตัวนับ | ตรวจสอบ 1 นาทีทุก 30 นาที | ขอบเขตจำนวนจากเครื่องจักร การนับด้วยมือ การคัดทิ้ง และการบรรจุลงแพ็ก |
| การศึกษาขีดความสามารถติดตามผล | 3 ล็อตตลอด 3 วัน | แผนแยกต่างหากที่สะท้อนแหล่งความแปรปรวนระยะยาวที่คาดว่าจะเกิดขึ้น |
ค่าจริงควรมาจากข้อกำหนดผลิตภัณฑ์ของผู้ซื้อ วิธีการที่ผ่านการรับรอง การประเมินความเสี่ยง และข้อตกลงตามสัญญา ตัวอย่างนี้ยังแสดงให้เห็นว่า ความละเอียดในการแสดงผลไม่เท่ากับความแม่นยำในการวัด และไม่ควรเขียนค่าความคลาดเคลื่อนที่ยอมรับได้จนกว่าวิธีการจะสามารถแยกผ่านจากไม่ผ่านได้ด้วยความเชื่อมั่นที่เพียงพอ.
ความน่าเชื่อถือของการวัดต้องเป็นส่วนหนึ่งของโพรโทคอล แม้ตัวเลขจะดูแม่นยำ แต่อาจผิดพลาดได้หากเครื่องมือวัดไม่ได้รับการสอบเทียบ เคาน์เตอร์ใช้ขอบเขตนับต่างกัน การตรวจสอบด้วยคนให้ผลไม่ตรงกัน หรือนาฬิกาไม่สามารถระบุเหตุการณ์ให้ตรงกับผลิตภัณฑ์ได้ สำหรับกิจกรรมตรวจสอบยืนยันที่เกี่ยวข้องในสหรัฐฯ 21 CFR 117.165 ครอบคลุมการสอบเทียบเครื่องมือหรือการตรวจสอบความถูกต้อง และในกรณีที่ใช้การทดสอบผลิตภัณฑ์เป็นกิจกรรมตรวจสอบยืนยันที่เหมาะสม ยังครอบคลุมขั้นตอนที่จัดทำเป็นลายลักษณ์อักษรและมีหลักฐานทางวิทยาศาสตร์รองรับ โดยเชื่อมโยงกับล็อต พร้อมระบุจำนวนตัวอย่างและความถี่ในการสุ่มตัวอย่าง
อย่าคัดลอกถ้อยคำเรื่องการสุ่มตัวอย่างตามข้อกำกับดูแลนี้ลงในสัญญาทุกฉบับโดยไม่ทบทวนการใช้บังคับ ใช้ถ้อยคำนี้เพื่อเปิดเผยคำถามที่ระเบียบวิธีที่น่าเชื่อถือต้องตอบ: สุ่มตัวอย่างอะไร เป็นตัวแทนของล็อตการผลิตใด ใครเป็นผู้สุ่ม ความถี่เท่าใด ใช้วิธีใด และการตัดสินใจที่ตามมาคืออะไร?
สุดท้าย ให้ระบุขอบเขตของข้อสรุปให้ชัดเจน การผ่านการเดินเครื่องตามขอบเขตที่กำหนดเพียง 1 ครั้ง หมายความว่าหลักฐานที่ตกลงกันผ่านเกณฑ์สำหรับการเดินเครื่องครั้งนั้น การกล่าวอ้างสมรรถนะการผลิตอย่างต่อเนื่องต้องมีแผนแยกต่างหากที่ครอบคลุมความแปรปรวนซึ่งโรงงานคาดว่าจะพบ
9. เตรียมชุดเอกสารหลักฐานก่อนการคัดเลือกเชิงพาณิชย์
ชุดหลักฐานจะเปลี่ยนคู่มือนี้ให้เป็นรายการตรวจสอบสำหรับการสอบถามและ RFQ ที่ใช้งานได้จริง ชุดดังกล่าวควรมีเอกสารเกณฑ์ผลิตภัณฑ์ แผนผังการยอมรับแบบ 7 จุดส่งมอบ คำนิยามผลผลิตที่จำหน่ายได้ซึ่งวัดได้ ช่องข้อมูลบัญชีแยกการสูญเสีย ทะเบียนผู้รับผิดชอบจุดเชื่อมต่อ คำขอหลักฐานด้านสุขลักษณะและความปลอดภัยที่ใช้บังคับ ร่างระเบียบวิธีการยอมรับ รายการอะไหล่ และรายการสมมติฐานที่ยังเปิดอยู่.
แนบหลักฐานที่ผู้ซื้อเป็นเจ้าของด้วย ได้แก่ แบบวาดสถานที่ติดตั้งปัจจุบัน เงื่อนไขระบบสาธารณูปโภค ข้อมูลขอบเขตต้นน้ำและปลายน้ำ ข้อกำหนดวัตถุดิบและบรรจุภัณฑ์ ความคาดหวังด้านการทำความสะอาด และรูปแบบเอกสารที่โรงงานกำหนด ทำเครื่องหมายสิ่งที่ไม่ทราบว่าไม่ทราบ แทนการแทนที่ด้วยค่าของคู่แข่ง.
ใช้หน้าแสดงรูปแบบสายการผลิตวาฟเฟิลและแพนเค้กของ UDTECH เพื่อดูข้อมูลกำลังการผลิต ระบบสาธารณูปโภค ผังการจัดวางเครื่องจักร และการพูดคุยเรื่องใบเสนอราคาตามรุ่นเครื่อง ส่งชุดหลักฐานพร้อมคำถาม เพื่อให้ตรวจสอบรูปแบบเครื่องจักรที่เสนอโดยใช้ข้อมูลผลิตภัณฑ์ สถานที่ และเกณฑ์การตรวจรับชุดเดียวกันได้
บทความนี้จงใจไม่เผยแพร่คำกล่าวอ้างเกี่ยวกับสิทธิบัตร การรับรอง ขนาดบริษัท ผลลัพธ์ของลูกค้า ความเป็นผู้นำตลาด หรือประสิทธิภาพของ UDTECH ข้อความเหล่านั้นต้องมีหลักฐานที่ระบุแหล่งที่มาได้และมีความเกี่ยวข้องกับผลิตภัณฑ์ ก่อนจะรวมไว้ในชุดหลักฐานของผู้ซื้อ.
พร้อมสำหรับการทบทวนการกำหนดค่าทางเทคนิคหรือยัง
นำเกณฑ์ผลิตภัณฑ์ จุดวัดเป้าหมาย จุดเชื่อมต่อของสถานที่ติดตั้ง และเกณฑ์การยอมรับมาให้ครบ ข้อเสนอที่เป็นประโยชน์ควรตอบข้อมูลนำเข้าเหล่านี้โดยไม่เปลี่ยนสมมติฐานที่ยังไม่ได้ทดสอบให้กลายเป็นคำรับประกันประสิทธิภาพ.
คำถามที่พบบ่อย
วิธีที่ดีที่สุดในการเปรียบเทียบกำลังการผลิตของสายการผลิตวาฟเฟิลและแพนเค้กคืออะไร?
กำหนดผลิตภัณฑ์ ปริมาณแป้งที่หยอด รูปทรงผลิตภัณฑ์สำเร็จ ขีดจำกัดด้านคุณภาพ รูปแบบบรรจุภัณฑ์ ระยะเวลาทดสอบ และจุดนับให้แน่นอน จากนั้นรายงานจำนวนชิ้น มวล หรือจำนวนบรรจุภัณฑ์ที่ผ่านเกณฑ์ในช่วงเวลาที่ระบุ พร้อมแสดงรายการที่ไม่นำมาคำนวณและการสูญเสียแยกต่างหาก แยกจำนวนที่ผลิตได้ทั้งหมด จำนวนที่ผ่านเกณฑ์ จำนวนที่พักไว้ จำนวนที่นำกลับมาแปรรูป และจำนวนที่ทิ้งออกจากกัน อย่าเปรียบเทียบจำนวนชิ้นต่อชั่วโมงตามค่าที่ผู้ผลิตรายหนึ่งระบุกับจำนวนผลิตภัณฑ์บรรจุหีบห่อที่ผ่านเกณฑ์ของอีกรายหนึ่ง
การทดสอบการยอมรับที่โรงงานซึ่งผ่านเกณฑ์พิสูจน์ประสิทธิภาพระยะยาวของสายการผลิตได้หรือไม่?
ไม่ใช่ การทดสอบนี้ยืนยันเพียงว่าเป็นไปตามเกณฑ์ที่ตกลงกันไว้ ภายในขอบเขตการทดสอบที่โรงงานและมีการบันทึกข้อมูลไว้เท่านั้น การยืนยันสมรรถนะการผลิตอย่างต่อเนื่องในล็อตวัตถุดิบ กะการทำงาน การเริ่มเดินเครื่อง รอบการสุขาภิบาล ผู้ควบคุมเครื่อง ระบบสาธารณูปโภค และสภาพโรงงานที่แตกต่างกัน ต้องมีแผนเก็บหลักฐานแยกต่างหาก แผนนั้นอาจใช้ล็อตการผลิตและสภาวะการเดินเครื่องหลายแบบที่ระบุชัดเจน โดยเลือกให้สอดคล้องกับความแปรปรวนจริงของโรงงาน อีกทั้งควรกำหนดวิธีจัดการกับการสูญเสียช่วงเริ่มเดินเครื่อง การทำความสะอาดตามแผน การขาดวัตถุดิบจากภายนอก การติดขัดในกระบวนการบรรจุ และผลิตภัณฑ์ที่พักไว้ ทั้งการทดสอบที่โรงงานและที่หน้างานควรระบุขอบเขตของข้อสรุปไว้อย่างชัดเจน เพื่อไม่ให้มีการนำผลตัดสินใจส่งมอบภายใต้ขอบเขตจำกัดไปกล่าวซ้ำในภายหลังว่าเป็นการรับประกันปริมาณการผลิตอย่างถาวร
เหตุใดจึงไม่สามารถระบุว่าการติดของวาฟเฟิลเกิดจากเครื่องจักรได้ทันที?
การติดแผ่นอบอาจเกี่ยวข้องกับสูตรส่วนผสม สภาพแป้งเหลว สภาพแผ่นอบ เงื่อนไขการอบ สภาพแวดล้อม จังหวะการนำออก และวิธีจัดการขณะนำผลิตภัณฑ์ออก ขั้นแรก ให้บันทึกว่าการติดเริ่มตรงไหน ตำแหน่งใดบนแผ่นอบ และมีคราบตกค้างเป็นรูปแบบใด พร้อมตรวจสอบว่าผลิตภัณฑ์เสียหายก่อนนำออกแล้วหรือไม่ เปรียบเทียบผลิตภัณฑ์ที่ใช้เกณฑ์เดียวกันและวิธีสุ่มตัวอย่างเดียวกัน ปรับเปลี่ยนปัจจัยที่กำหนดขอบเขตไว้เพียงอย่างเดียว หลังจากตรวจสอบสูตรการผลิต วิธีทดสอบ และสภาวะการเดินเครื่องแล้ว
ควรรวมอะไรไว้ในระเบียบวิธีการยอมรับสายการผลิตวาฟเฟิลหรือแพนเค้ก?
ให้รวมเกณฑ์ผลิตภัณฑ์ ขอบเขตที่จัดหา ช่วงสังเกตการณ์ ระบบการวัด แผนการสุ่มตัวอย่าง เกณฑ์คุณภาพและผลผลิต รหัสการสูญเสีย ฟังก์ชันความปลอดภัย รายการตัดออก กฎการหยุด การจัดการความเบี่ยงเบน และลายเซ็น เกณฑ์ผ่านทุกข้อจำเป็นต้องมีวิธีการและผู้รับผิดชอบ พร้อมหมายเหตุเมื่อจำเป็นต้องทดสอบซ้ำที่สถานที่ติดตั้ง.
คำประกาศด้านสุขอนามัยของเครื่องจักรเพียงพอสำหรับโรงงานอาหารหรือไม่?
คำประกาศทั่วไปไม่อาจใช้แทนการทบทวนเฉพาะโครงการได้ ให้ตรวจสอบความสามารถในการทำความสะอาด การเข้าถึง หลักฐานเกี่ยวกับวัสดุหรือพื้นผิวเมื่อเกี่ยวข้อง ขอบเขตของลมอัด วิธีทำความสะอาด ความต้องการเปลี่ยนงานผลิตเมื่อเปลี่ยนสารก่อภูมิแพ้ การสัมผัสหลังการแปรรูป ระบบระบายน้ำ มาตรการสุขอนามัยของสถานที่ และข้อกำหนดที่ใช้กับตลาดที่จะติดตั้งเครื่องจักร สอบถามว่าแต่ละคำตอบมีเอกสาร แบบเขียนแบบ การทดสอบ หรือการตรวจสอบใดรองรับ บันทึกว่าใครรับผิดชอบงานที่หน้างานซึ่งยังไม่เสร็จ และจะดำเนินการให้เรียบร้อยก่อนเริ่มผลิตอาหารอย่างไร แยกหลักฐานเกี่ยวกับอุปกรณ์ออกจากความรับผิดชอบด้านความปลอดภัยอาหารของสถานประกอบการเองและการตัดสินใจอนุมัติในท้องถิ่น
เอกสารอ้างอิงและแหล่งข้อมูล
- eCFR, 21 CFR 117.40: อุปกรณ์และเครื่องใช้
- eCFR, 21 CFR 117.130: การวิเคราะห์อันตราย
- eCFR, 21 CFR 117.135: มาตรการควบคุมเชิงป้องกัน
- eCFR, 21 CFR 117.165: การทวนสอบการนำไปใช้และประสิทธิผล
- OSHA, 29 CFR 1910.263: อุปกรณ์เบเกอรี่
- OSHA: ฝุ่นที่ติดไฟได้ อันตรายจากการระเบิด
- ISO 13577-2:2023, ข้อมูลเมทาดาทาของฉบับพิมพ์ครั้งที่ 2
- EN 1672-2:2020 ข้อมูลขอบเขตที่เผยแพร่ต่อสาธารณะ
- การผลิตวาฟเฟิล: อิทธิพลของส่วนผสมในแป้งเหลวต่อการติดแผ่นอบ
- อิทธิพลของคุณลักษณะแป้งต่อคุณภาพของแพนเค้ก
- คลังข้อมูล UIC: สรุปการศึกษาเหตุผลการหยุดและการหยุดย่อยของเครื่องจักร