ติดต่อบริษัท UDTECH

สายการผลิตวาฟเฟิลนุ่ม — การกำหนดค่าแม่พิมพ์ 32, 60 และ 80 ชุด
- ใบเสนอราคาภายใน 1 วันทำการ
- 9–13 สัปดาห์จนถึงการทดสอบการยอมรับที่โรงงาน
- 1,800 / 3,500 / 5,000 กก. ต่อ 24 ชม.
- ใช้ก๊าซธรรมชาติหรือ LPG
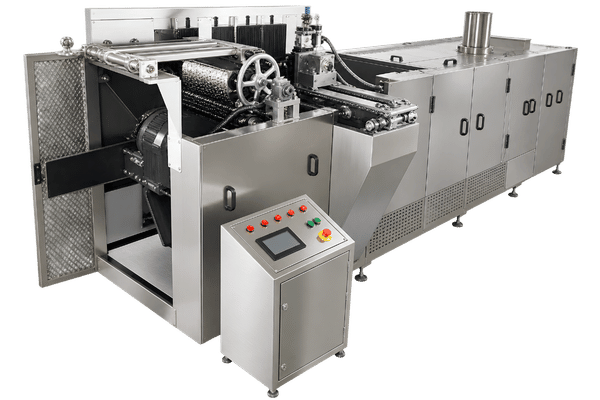
สายการผลิตวาฟเฟิลนุ่มนี้เป็นอุโมงค์อบแบบต่อเนื่องที่ใช้ก๊าซ โดยจ่ายแป้งเหลว อบ แกะออกจากแม่พิมพ์ และทำให้เย็นในเที่ยวเดียว คุณเลือกตามจำนวนแม่พิมพ์ — 32, 60 หรือ 80 ชุด — และตัวเลขทุกค่าด้านล่างเผยแพร่แยกตามการกำหนดค่า เพื่อให้คุณประเมินขนาดสายการผลิตได้ก่อนติดต่อเรา
ผังการจัดวางเครื่องจักรและแบบที่คุณอัปโหลดจะถูกเข้ารหัส
- ระยะเวลาจัดทำใบเสนอราคา
- ภายใน 1 วันทำการ
- ระยะเวลาส่งมอบ
- 9–13 สัปดาห์ นับจากลงนามข้อตกลงถึงการทดสอบการยอมรับที่โรงงาน
- คำสั่งซื้อขั้นต่ำ
- สายการผลิตครบชุด 1 สาย
- การรับประกัน
- 12 เดือนสำหรับชิ้นส่วนหลักนับจากการทดสอบการยอมรับที่โรงงาน พร้อมบริการสนับสนุนระยะไกลตลอดอายุการใช้งานเครื่อง
- การติดตั้ง
- 5–7 วันหน้างาน โดยวิศวกรทดสอบเดินเครื่องของเรา
- แหล่งจ่ายไฟ
- มาตรฐานไฟสามเฟส 380 V / 50 Hz; 220 V / 60 Hz เมื่อร้องขอ
การกำหนดค่าตามจำนวนแม่พิมพ์ 3 แบบ
ทุกการกำหนดค่าใช้ระบบควบคุม PLC เดียวกัน และมีลำดับการจ่ายแป้งเหลว การอบ และการแกะออกจากแม่พิมพ์แบบอัตโนมัติเหมือนกัน สิ่งที่เปลี่ยนคือความยาวอุโมงค์และจำนวนแม่พิมพ์ ซึ่งกำหนดกำลังผลิต ระยะวางเครื่อง และความต้องการก๊าซไปพร้อมกัน
แม่พิมพ์ 32 ชุด
- ประมาณ 1,800 กก. ต่อ 24 ชม.
- 6.0 × 1.6 × 1.9 ม.
- ไฟฟ้า 3 kW
- ก๊าซ 8 ม³/ชม. หรือ LPG 4 กก./ชม.
รุ่นเริ่มต้นสำหรับระยะวางเครื่องโล่ง 6 เมตร
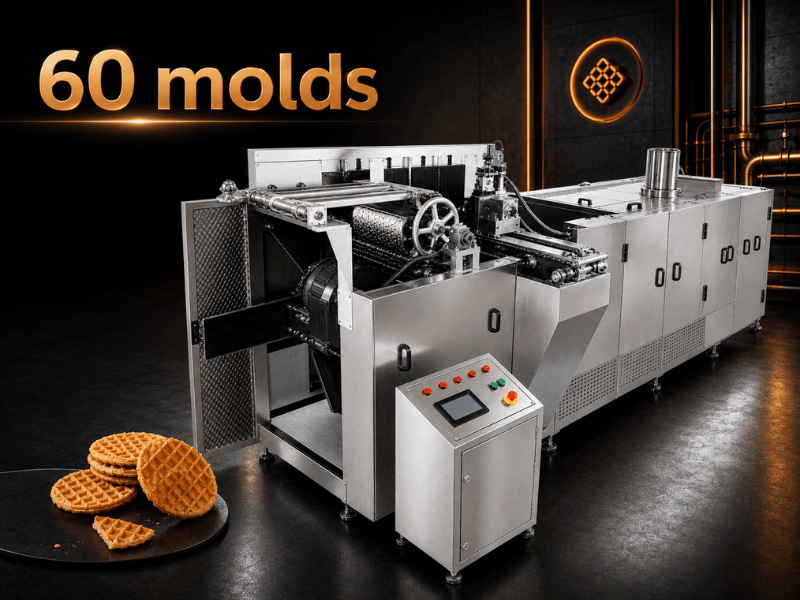
แม่พิมพ์ 60 ชุด
- ประมาณ 3,500 กก. ต่อ 24 ชม.
- 9.8 × 1.6 × 1.9 ม.
- ไฟฟ้า 3 kW
- ก๊าซ 14.5 ม³/ชม. หรือ LPG 8 กก./ชม.
กำลังผลิตเกือบเพิ่มเป็นสองเท่าด้วยโหลดไฟฟ้าเท่าเดิม เพราะใช้ความร้อนจากก๊าซ
แม่พิมพ์ 80 ชุด
- ประมาณ 5,000 กก. ต่อ 24 ชม.
- 12.0 × 1.6 × 1.9 ม.
- ไฟฟ้า 5 kW
- ก๊าซ 19 ม³/ชม. หรือ LPG 14 กก./ชม.
งานวิจัยที่เผยแพร่ระบุว่าการอบวาฟเฟิลอุตสาหกรรมแบบต่อเนื่องรองรับวัตถุดิบได้สูงสุด 200 กก. ต่อชั่วโมง
ข้อจำกัดจากความยาวพื้นที่: กำหนดขนาดจากอาคารก่อน
ผู้ซื้อส่วนใหญ่มักเริ่มจากการคาดการณ์ความต้องการแล้วค่อยย้อนกลับมาหาเครื่องจักร วิธีนี้ทำให้สั่งซื้อผิด เพราะระยะวางเครื่องที่มีอยู่เป็นข้อจำกัดตายตัวและงบประมาณใดก็เพิ่มพื้นที่ไม่ได้
- วัดระยะวางเครื่องที่ต่อเนื่องยาวที่สุดที่คุณจัดสรรให้สายการผลิตได้ พร้อมพื้นที่เข้าถึงด้านข้าง
- ตัดจำนวนแม่พิมพ์ที่วางไม่พอดีออก: 6.0, 9.8 หรือ 12.0 เมตร
- จากนั้นจึงตรวจสอบว่ารุ่นที่วางได้รองรับปริมาณการผลิตของคุณหรือไม่
“ใหญ่กว่าไม่ได้ดีกว่าเสมอไป ลองนึกถึง ‘โกลดิล็อกส์กับหมีสามตัว’ … ขนาดเล็กเกินไปอาจไม่ช่วยให้บรรลุเป้าหมาย แต่ขนาดใหญ่เกินไปอาจทำให้ระบบแปรรูปของคุณรับภาระมากเกินไป” — University of Idaho Extension, Bulletin BUL 1035
รูปแบบที่แพลตฟอร์มนี้ผลิตได้
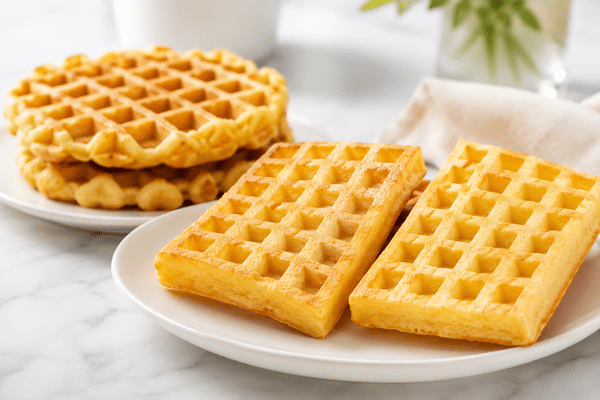
- วาฟเฟิลนุ่มทรงกลมขอบหยัก
- วาฟเฟิลตารางทรงสี่เหลี่ยมผืนผ้า
- วาฟเฟิลทรงกลมเส้นผ่านศูนย์กลางเล็ก
- แพนเค้กและผลิตภัณฑ์อบแผ่นเรียบเมื่อเปลี่ยนแม่แบบอบ
- เปลือกสำหรับวาฟเฟิลแซนด์วิช โดยขั้นตอนสอดไส้อยู่ถัดจากสายพานลำเลียงปล่อยผลิตภัณฑ์
ไม่แน่ใจว่าอาคารของคุณรองรับการกำหนดค่าใดหรือไม่
ส่งขนาดพื้นที่ติดตั้งและกำลังผลิตเป้าหมายของคุณ →วัสดุสัมผัสอาหารและรูปแบบผลิตภัณฑ์
มีสองสิ่งที่กำหนดว่าสายการผลิตขนมอบจะผ่านการตรวจสอบความปลอดภัยอาหารของสหรัฐฯ หรือไม่ ได้แก่ สิ่งที่อาหารสัมผัส และพื้นผิวนั้นทำความสะอาดได้หรือไม่ ทั้งสองเรื่องมีกฎกำกับและตรวจสอบได้
- พื้นผิวสัมผัสอาหาร — สเตนเลส 304 พร้อมสารเคลือบกันติดเกรดสัมผัสอาหารบนแผ่นอบ
- วัสดุฐานแผ่นอบ — เหล็กหล่อเหนียว (เหล็กหล่อกราไฟต์กลม) เลือกใช้เพื่อความจุความร้อน การนำความร้อน และความต้านทานต่อแรงปิด
คำว่า “เกรดสัมผัสอาหาร” ต้องหมายถึงอะไรในสหรัฐอเมริกา
- สารเคลือบพอลิเมอร์ที่ใช้เป็นพื้นผิวสัมผัสอาหารอยู่ภายใต้ 21 CFR 175.300 และสำหรับการอบจัดอยู่ในหมวด Condition A — ผ่านการฆ่าเชื้อด้วยความร้อนอุณหภูมิสูง (เช่น สูงกว่า 212 °F)
- เรซินเพอร์ฟลูออโรคาร์บอนต้องเป็นไปตามคำนิยามด้านเอกลักษณ์และข้อจำกัดสารสกัดของ 21 CFR 177.1550
- สอบถามซัพพลายเออร์ทุกรายว่าสารเคลือบของตนผ่านการรับรองตามหมวดใด และขอเอกสารที่ตรงกับตลาดปลายทางของคุณ
โครงเครื่องเดียว ผลิตได้หลายผลิตภัณฑ์
แม่แบบอบเป็นตัวกำหนดผลิตภัณฑ์สำเร็จรูป ไม่ใช่ตัวเครื่อง ดังนั้นแพลตฟอร์มอุโมงค์เดียวกันจึงผลิตแพนเค้กและผลิตภัณฑ์อบแผ่นเรียบอื่นได้เมื่อเปลี่ยนแม่แบบ
การจ่ายแป้งเหลว การอบ การแกะออกจากแม่พิมพ์ และการทำให้เย็น
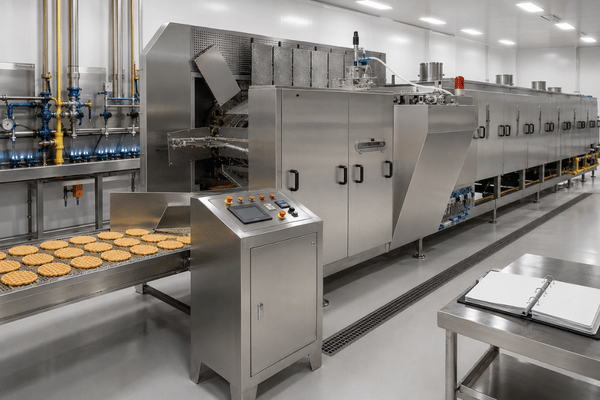
สายการผลิตที่จัดส่งเริ่มตั้งแต่การจ่ายแป้งเหลวและสิ้นสุดที่สายพานลำเลียงปล่อยผลิตภัณฑ์ แป้งเหลววาฟเฟิลจะเทลงแม่พิมพ์ ไม่ได้รีดเป็นแผ่นเหมือนแป้งขนมปัง ดังนั้นด้านต้นทางคุณต้องมีห้องจ่ายส่วนผสมตามปริมาณที่กำหนด ไม่ใช่สายการผลิตแป้งโด
ขั้นตอน
เกิดอะไรขึ้น
โรงงานของคุณต้องจัดเตรียมอะไร
การจ่ายแป้งเหลว
แป้งเหลวที่จ่ายตามปริมาณจะเข้าสู่แม่พิมพ์แต่ละชุดใต้หัวจ่าย
อุณหภูมิและความหนืดของแป้งเหลวคงที่
การอบ
แม่พิมพ์ปิดและเคลื่อนผ่านอุโมงค์ให้ความร้อน ขณะที่โครงสร้างขนมเซตตัว
ระบบก๊าซที่มีขนาดเหมาะกับรุ่น พร้อมระบบดูดไอเสีย
การแกะออกจากแม่พิมพ์
แม่พิมพ์เปิด แล้วแกะผลิตภัณฑ์ด้วยเข็มดึงออกหรือเป่าลม
ลมอัดที่ผ่านการปรับปรุงคุณภาพ 0.6 ม³/นาที หากกำหนดให้ใช้การเป่าลม
การทำให้เย็นและการปล่อยผลิตภัณฑ์
ผลิตภัณฑ์ออกสู่สายพานลำเลียงปล่อยผลิตภัณฑ์ด้วยอัตราที่ควบคุม
ระยะทำให้เย็นและจุดเชื่อมต่อการบรรจุที่กำหนดตามผลิตภัณฑ์ของคุณ
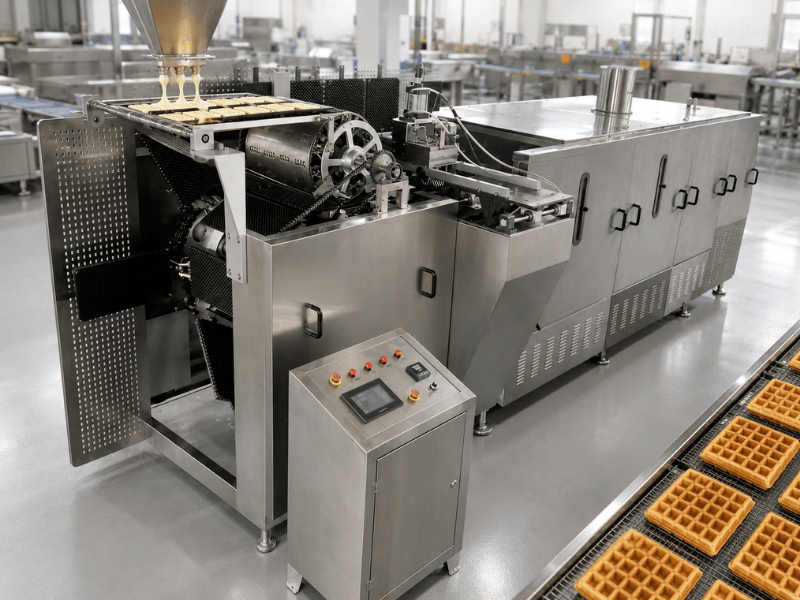
เหตุใดอุโมงค์จึงเป็นตัวจับเวลา ไม่ใช่เพียงสายพานลำเลียง
เวลาอบกำหนดด้วยความเร็วสายพาน ดังนั้นเมื่อความยาวห้องอบคงที่ การเลือกความเร็วก็คือการเลือกเวลาอบ แนวทางที่เผยแพร่ระบุช่วงการอบวาฟเฟิลที่ 140–180 °C เป็นเวลา 110 ถึง 180 วินาที
อุโมงค์ที่ยาวขึ้นไม่ได้อบเร็วขึ้น แต่ทำให้มีแม่พิมพ์อยู่ในช่วงเวลาพักเดียวกันมากขึ้น ดังนั้นจำนวนแม่พิมพ์และกำลังผลิตจึงเพิ่มขึ้นไปพร้อมกัน
หลักการเดียวกันนี้ใช้กับอุปกรณ์ขนมอบของเรา เราได้อธิบายวิธีควบคุมการจ่ายแป้งเหลวและการอบด้วยแม่พิมพ์ให้ความร้อนแล้ว
วิธีแกะออกจากแม่พิมพ์ 2 แบบ เลือกตอนสั่งซื้อ
การดึงออกด้วยเข็มแนวตั้งเป็นวิธีมาตรฐานในการผลิตวาฟเฟิลอุตสาหกรรม การเป่าลมเป็นทางเลือกเมื่อไม่ต้องการให้เกิดการสัมผัสเชิงกล
หากระบุให้ใช้การเป่าลม ต้องระบุคุณภาพลมด้วย
FDA cGMP กำหนดให้ลมอัดที่ใช้กับพื้นผิวสัมผัสอาหารต้องผ่านการปรับปรุงคุณภาพเพื่อไม่ให้อาหารปนเปื้อน
ISO 8573-1 เป็นมาตรฐานการจำแนกที่ระบุไว้ในสเปก แนวทาง 102 ของ British Compressed Air Society (BPG102-1 ปรับปรุงเดือน June 2022) กำหนดให้ลมสัมผัสโดยตรงอยู่ที่คลาส 2:2:1 และมีจุดน้ำค้างภายใต้ความดัน −40 °C แนวทางนี้เป็นข้อกำหนดโดยสมัครใจ ส่วนชุดเครื่องทำแห้งและกรองอยู่ฝั่งโรงงาน
ความย้อนแย้งของการแกะออกจากแม่พิมพ์ที่ควรรู้ก่อนซื้อสายการผลิตวาฟเฟิล
สัญชาตญาณมักทำให้เราตัดสินระบบแกะออกจากแม่พิมพ์จากแรงที่ใช้ยกวาฟเฟิลออกจากแผ่นอบ แต่เมื่อทดสอบด้วยเครื่องมือวัด ตัวชี้วัดกลับตรงกันข้าม
- ภายใต้เงื่อนไขการอบเดียวกันบนอุปกรณ์เดียวกัน สูตรส่วนผสมแป้งมันฝรั่งติดอยู่กับวาฟเฟิลไม่ถึง 7%
- สูตรส่วนผสมแป้งข้าวเจ้าติดเกือบ 50% — ของเสียเปลี่ยนแปลงประมาณเจ็ดเท่าจากการเปลี่ยนสูตรเพียงอย่างเดียว โดยฮาร์ดแวร์ไม่เปลี่ยน
- การติดไม่ได้หมายถึงของเสียเท่านั้น แต่ยังขัดจังหวะการอบ บังคับให้หยุดทำความสะอาด และต้องอุ่นเครื่องใหม่ซึ่งใช้พลังงานสูง นี่คือความเสี่ยงจริงที่การตัดสินใจเลือกวิธีแกะต้องบริหาร
- ทั้งสองทางเลือกใช้เรขาคณิตโซ่แม่พิมพ์เดียวกัน ดังนั้นเกณฑ์การยอมรับจึงวัดจากผลิตภัณฑ์ของคุณในการทดสอบการยอมรับที่โรงงาน เพราะการแกะออกขึ้นอยู่กับสูตรส่วนผสม
ตารางสเปกฉบับเต็มแยกตามการกำหนดค่า
ตัวเลขทุกค่ามาจากสเปกการผลิตของสายการผลิตนี้ แถวที่ระบุว่า คำนวณจากข้อมูล เป็นการคำนวณของหน้านี้เองเพื่อให้คุณตรวจสอบได้
| สเปก | แม่พิมพ์ 32 ชุด | แม่พิมพ์ 60 ชุด | แม่พิมพ์ 80 ชุด |
|---|---|---|---|
| จำนวนแม่พิมพ์ | 32 | 60 | 80 |
| ขนาดโดยรวม | 6.0 × 1.6 × 1.9 ม. (19.7 × 5.2 × 6.2 ฟุต) |
9.8 × 1.6 × 1.9 ม. (32.2 × 5.2 × 6.2 ฟุต) |
12.0 × 1.6 × 1.9 ม. (39.4 × 5.2 × 6.2 ฟุต) |
| กำลังผลิตต่อ 24 ชม. | ประมาณ 1,800 กก. (3,970 ปอนด์) |
ประมาณ 3,500 กก. (7,720 ปอนด์) |
ประมาณ 5,000 กก. (11,020 ปอนด์) |
| กำลังผลิตต่อชั่วโมง (คำนวณจากข้อมูล) | 75 กก./ชม. | 146 กก./ชม. | 208 กก./ชม. |
| กำลังผลิตต่อกะ 8 ชั่วโมง (คำนวณจากข้อมูล) | 600 กก. | 1,167 กก. | 1,667 กก. |
| กำลังผลิตต่อวัน 16 ชั่วโมง (คำนวณจากข้อมูล) | 1,200 กก. | 2,333 กก. | 3,333 กก. |
| โหลดไฟฟ้า | 3 kW | 3 kW | 5 kW |
| ก๊าซธรรมชาติ | 8 ลบ.ม./ชม. (283 ลูกบาศก์ฟุต/ชม.) | 14.5 ลบ.ม./ชม. (512 ลูกบาศก์ฟุต/ชม.) | 19 ลบ.ม./ชม. (671 ลูกบาศก์ฟุต/ชม.) |
| ปริมาณความร้อนเข้า (คำนวณจากข้อมูล) | ประมาณ 293,000 Btu/h | ประมาณ 530,000 Btu/h | ประมาณ 695,000 Btu/h |
| ทางเลือก LPG | 4 กก./ชม. (8.8 ปอนด์/ชม.) | 8 กก./ชม. (17.6 ปอนด์/ชม.) | 14 กก./ชม. (30.9 ปอนด์/ชม.) |
| ลมอัด | 0.6 m³/min | 0.6 m³/min | ยืนยันพร้อมคำสั่งซื้อของคุณ |
| แรงดันไฟฟ้าจ่าย | มาตรฐานไฟสามเฟส 380 V / 50 Hz; 220 V / 60 Hz เมื่อร้องขอ | ||
| ระบบควบคุม | ระบบควบคุม PLC พร้อมแผงควบคุมผู้ปฏิบัติงาน | ||
การทดสอบด้วยช่วงเวลาเดียวกัน: อ่านค่ากก./24 ชม. เทียบกับค่ากก./ชม. ของคู่แข่ง
มีการระบุกำลังการผลิตอย่างน้อย 3 ฐาน และไม่สามารถใช้แทนกันได้: สายการผลิตที่โฆษณา 364 กก./ชม. ไม่จำเป็นต้องใหญ่กว่าสายการผลิตที่ 5,000 กก. ต่อ 24 ชม.
สามแถวที่คำนวณจากข้อมูลทำให้ทุกรุ่นใช้ช่วงเวลาเดียวกัน: หารด้วย 24 แล้วคูณด้วยจำนวนชั่วโมงกะของคุณ
ตัวเลขเหล่านี้เป็นค่าบนป้ายกำลังการผลิตโดยไม่หักเผื่อความพร้อมใช้งานหรือผลได้ — วิธีของเราในการหักกำลังผลิตบนป้ายด้วยประสิทธิภาพการเดินเครื่องจริง ใช้ได้โดยตรง
การอ่านค่าก๊าซ: ตรวจการปฏิบัติตามข้อกำหนดก่อน แล้วจึงคำนวณต้นทุน
ที่ค่าความร้อนเฉลี่ยของสหรัฐฯ 1,036 Btu ต่อลูกบาศก์ฟุต ทั้งสามรุ่นสูงกว่าเกณฑ์ 150,000 Btu/h ของ OSHA
เมื่อสูงกว่าเกณฑ์นี้ เตาอบเผาไหม้โดยตรงต้องระบายอากาศล่วงหน้าให้บรรยากาศในห้องอบเปลี่ยนครบ 4 ครั้งก่อนจุดระเบิด
ข้อกำหนดกรณีเปลวไฟดับเขียนแยกตามหัวเผา ไม่ใช่ตามเตาอบ: หัวเผาใดก็ตามที่เกิน 150,000 Btu/h ต้องมีอุปกรณ์ป้องกันที่ตอบสนองภายใน 2 วินาที ยืนยันจำนวนหัวเผาจากแบบแผนผังชุดก๊าซ
ด้านต้นทุนให้เปรียบเทียบพลังงานต่อกิโลกรัม ไม่ใช่ต่อชั่วโมง: งานวิจัยที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิของเตาอบเวเฟอร์อุตสาหกรรมระบุว่าใช้ก๊าซ 3.20 kWh ต่อกิโลกรัม
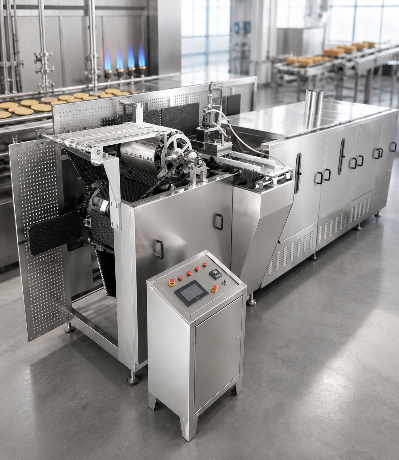
ใบเสนอราคา ระยะเวลาส่งมอบ และสิ่งที่รวมอยู่ในใบเสนอราคา
ราคาขึ้นอยู่กับการกำหนดค่า แหล่งความร้อน ชุดควบคุม ขอบเขตการรับรอง และจุดเชื่อมต่อที่ปลายทั้งสองด้าน ไม่มีราคาตามแค็ตตาล็อก ตัวเลขของคุณจะส่งกลับมาแบบแยกรายการ
ปัจจัยที่ทำให้ราคาของคุณเปลี่ยน
ปัจจัยขับเคลื่อน
ผลต่อต้นทุน
วิธีควบคุม
จำนวนแม่พิมพ์
กำหนดความยาวอุโมงค์ ความยาวโซ่ และจำนวนหัวเผา
กำหนดขนาดจากพื้นที่ติดตั้งและแผนกะของคุณ
แหล่งความร้อน
รุ่นใช้ก๊าซและ LPG แตกต่างกันที่ชุดก๊าซและอุปกรณ์ความปลอดภัย
ยืนยันเชื้อเพลิงที่จะใช้ในสถานที่ของคุณ
วิธีแกะออกจากแม่พิมพ์
การดึงออกด้วยเข็มและการเป่าลมเป็นกลไกคนละแบบ
ตัดสินใจจากการทดลองผลิตด้วยสูตรส่วนผสมของคุณ
ขอบเขตการรับรอง
เครื่องหมายรับรองออกให้ตามการกำหนดค่าที่จัดส่ง
ระบุตลาดปลายทางของคุณเมื่อสอบถาม
จุดเชื่อมต่อ
การส่งแป้งเหลวด้านต้นทาง การทำให้เย็นและการบรรจุด้านปลายทาง
ยืนยันทั้งสองส่วนในการทบทวนแบบ
วิธีจัดทำใบเสนอราคาของคุณ
ส่งกำลังผลิตเป้าหมาย เชื้อเพลิง ขนาดพื้นที่ติดตั้ง และตลาดปลายทางของคุณ เราจะตอบกลับภายใน 1 วันทำการพร้อมใบเสนอราคาแบบกำหนดค่า ตารางคำนวณตามขนาด และรายการอ้างอิง
ขั้นตอน
เวลาที่ผ่านไป
ครอบคลุมอะไรบ้าง
จากลงนามข้อตกลงถึงการทดสอบการยอมรับที่โรงงาน
9–13 สัปดาห์
การผลิต ประกอบ และทดสอบการยอมรับ
การขนส่งทางทะเล
กำหนดแยกต่างหาก
แตกต่างตามปลายทาง โดยเสนอราคาพร้อมการจัดส่งของคุณ
การติดตั้งและทดสอบเดินเครื่อง
5–7 วัน
การตั้งค่า การปรับเทียบ และการรับรองการผลิต
การฝึกอบรมผู้ควบคุมเครื่อง
2–3 วัน
หลักสูตรสำหรับผู้ควบคุมเครื่องและงานบำรุงรักษา; คู่มือภาษาอังกฤษและภาษาจีน
ระยะเวลาส่งมอบเริ่มนับจากลงนามข้อตกลง และไม่รวมการขนส่งทางทะเลกับการติดตั้ง คำสั่งซื้อขั้นต่ำคือสายการผลิตครบชุด 1 สาย
ต้นทุนที่ยาวนานกว่าใบแจ้งหนี้
ผู้ซื้ออุปกรณ์เบเกอรี่มักยึดราคาซื้อเป็นหลัก เพราะเป็นตัวเลขที่จับต้องได้เพียงตัวเดียวตรงหน้า แต่สำหรับเตาอบอุโมงค์ นั่นเป็นหลักยึดที่ผิด: ต้นทุนติดตั้งอุปกรณ์ในพื้นที่จะกลายเป็นบัญชีค่าใช้จ่ายที่ดำเนินต่อไปหลายทศวรรษ
“Reading Bakery Systems ระบุว่าอายุการใช้งานของเตาอบอุตสาหกรรมในสายการผลิตอยู่ที่ 30–40 ปี”
— Tremaine Hartranft, VP Technical Growth and Strategy, Reading Bakery Systems, ใน baking+biscuit international“เตาอบคิดเป็น 35–45% ของการปล่อยคาร์บอนทั้งหมดในสถานที่ผลิตเบเกอรี่ งานทบทวนเตาอบอุโมงค์ที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิระบุว่า สัดส่วนความร้อนที่จ่ายแล้วถูกดูดซับโดยผลิตภัณฑ์อาจลดลงเหลือประมาณ 16% ในการทำงานแบบเผาไหม้โดยตรง”
นี่คือเหตุผลที่เราเผยแพร่อัตราการใช้ก๊าซแยกตามรุ่น: นำค่า 8, 14.5 หรือ 19 ม³/ชม. ไปเทียบกับอัตราค่าก๊าซของคุณ
วัสดุสัมผัสอาหาร สุขอนามัย ความปลอดภัยเครื่องจักร และเอกสาร
โรงงานในสหรัฐฯ ประเมินสายการผลิตวาฟเฟิลจากการตรวจ 3 ด้านแยกกัน ได้แก่ ความปลอดภัยอาหาร ความปลอดภัยเครื่องจักร และการยอมรับด้านไฟฟ้า การผ่านด้านหนึ่งไม่ได้หมายความว่าจะผ่านอีกด้าน
- ตรวจสอบการประกอบเทียบกับการกำหนดค่าในใบเสนอราคาเป็นลายลักษณ์อักษรของคุณ
- เดินเครื่องเปล่าเพื่อตรวจโซ่ การเปิดปิดแม่พิมพ์ และลำดับการควบคุม
- ทดสอบการยอมรับที่โรงงานด้วยผลิตภัณฑ์ของคุณ โดยเดินเครื่องตามขั้นตอนการยอมรับที่เป็นลายลักษณ์อักษร
- ชุดเอกสารบรรจุรวมกับสายการผลิตก่อนจัดส่ง
FDA cGMP ระบุอย่างชัดเจนว่าพื้นผิวสัมผัสอาหารต้องมีคุณสมบัติอย่างไร ไม่ใช่เพียงทำจากอะไร: ต้องทนการกัดกร่อน ไม่เป็นพิษ และออกแบบให้ทนต่ออาหารกับสารทำความสะอาด
- รอยต่อจะต้องเชื่อมเรียบเพื่อลดการสะสมของเศษอาหารและการสัมผัสข้ามของสารก่อภูมิแพ้
- ระบบลำเลียงต้องออกแบบให้สามารถดูแลให้อยู่ในสภาพที่เหมาะสมได้
- ลมอัดบนพื้นผิวสัมผัสอาหารต้องผ่านการปรับปรุงคุณภาพเพื่อไม่ให้อาหารปนเปื้อน — ข้อกำหนดนี้เป็นตัวตัดสินว่าการเป่าลมยอมรับได้ในโรงงานของคุณหรือไม่
- การเปลี่ยนงานผลิตระหว่างรูปแบบต่าง ๆ เป็นประเด็นสารก่อภูมิแพ้สำหรับแผนการสุขาภิบาลของคุณ ไม่ใช่ข้อมูลในแผ่นสเปกเครื่องจักร
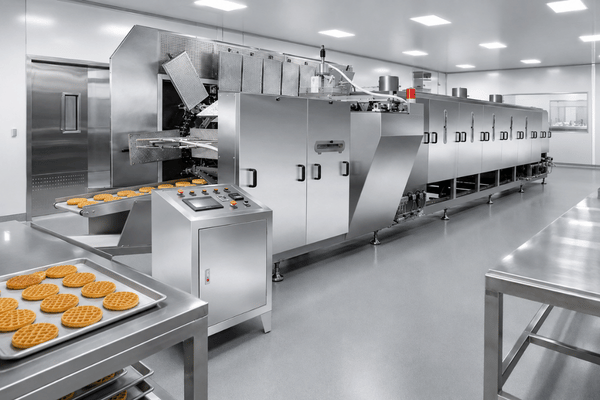
รายการความปลอดภัยเครื่องจักรและชุดก๊าซที่ต้องยืนยันตอนสั่งซื้อ
มาตรฐานอุปกรณ์เบเกอรี่ของ OSHA ใช้กับการออกแบบ การติดตั้ง การใช้งาน และการบำรุงรักษาเครื่องจักรที่ใช้ภายในโรงงานเบเกอรี่
รายการ
ข้อกำหนดของกฎระเบียบ
การไล่อากาศก่อนจุดระเบิด
เปลี่ยนบรรยากาศให้ครบ 4 ครั้งก่อนจุดระเบิด และทำซ้ำหลังการหยุดทำงานเพื่อความปลอดภัยทุกครั้ง
เปลวไฟดับ
อุปกรณ์ป้องกันต้องตอบสนองภายใน 2 วินาที และต้องรีเซ็ตด้วยมือก่อนเริ่มใหม่
วาล์วตัดก๊าซหลัก
วาล์วตัดด้วยมือ 1 ตัวต่อเตาอบ ติดตั้งก่อนวาล์วอื่นทั้งหมด และล็อกในตำแหน่งปิดได้
การแยกวงจรไฟฟ้า
สวิตช์ตัดไฟหลักที่เข้าถึงได้รวดเร็ว และล็อกในตำแหน่งเปิดได้
ปุ่มหยุดฉุกเฉิน
ปุ่มอยู่ใกล้จุดที่ผู้ควบคุมเครื่องประจำการ
การ์ดป้องกัน
ปิดคลุมเฟืองทั้งหมด; สเตอร์และชุดขับสายพาน V ต้องปิดคลุมภายในระดับ 8 ft 6 in จากพื้น
ตำแหน่งติดตั้งเตาอบ
ห้ามติดกับห้องล็อกเกอร์ ห้องรับประทานอาหารหรือฝ่ายขาย ทางเดิน หรือทางออก
มาตรฐานที่ผู้ตรวจประเมินของคุณจะอ้างถึง
- การขึ้นทะเบียน NRTL — อุปกรณ์ไฟฟ้าจะยอมรับได้ในสถานที่ทำงานของสหรัฐฯ ก็ต่อเมื่อได้รับการขึ้นทะเบียนโดยห้องปฏิบัติการทดสอบที่ได้รับการยอมรับระดับประเทศ และเครื่องใช้ LPG อุตสาหกรรมอยู่ในรายการของ OSHA
- ANSI Z50.1 และ Z50.2 — ความปลอดภัยและสุขาภิบาลของอุปกรณ์เบเกอรี่ ซึ่งระบุชัดว่าเป็นข้อกำหนดโดยสมัครใจ
- NSF/ANSI 2 ระบุอุปกรณ์แปรรูปเบเกอรี่ไว้ในขอบเขต; NSF/ANSI 4 ครอบคลุมอุปกรณ์ประกอบอาหารเชิงพาณิชย์และเป็นเอกสารอ้างอิงที่ไม่ถูกต้อง
- EU 1935/2004 Article 16 กำหนดให้มีคำประกาศความสอดคล้องเป็นลายลักษณ์อักษร EU 2023/1230 จะมาแทน Machinery Directive 2006/42/EC ตั้งแต่ 20 January 2027
ตั้งแต่การสอบถามจนถึงการผลิตจริง
01
ส่งความต้องการของคุณ
กำลังผลิต รูปแบบ เชื้อเพลิง ขนาดพื้นที่ติดตั้ง ตลาดปลายทาง
02
ทบทวนการกำหนดค่า
เรายืนยันว่าจำนวนแม่พิมพ์ใดเหมาะกับพื้นที่ติดตั้งและปริมาณของคุณ
03
ใบเสนอราคาเป็นลายลักษณ์อักษร
ภายใน 1 วันทำการ — แยกรายการ พร้อมตารางคำนวณตามขนาดและรายการอ้างอิง
04
การทดลองผลิต
เราอบด้วยวัตถุดิบของคุณเองและส่งหลักฐานวิดีโอกับภาพถ่าย
05
การผลิตและการทดสอบการยอมรับที่โรงงาน
9 ถึง 13 สัปดาห์นับจากลงนามข้อตกลง หากสายการผลิตไม่เป็นไปตามขั้นตอน จะไม่จัดส่ง
06
การติดตั้งและฝึกอบรม
5 ถึง 7 วันหน้างาน จากนั้นฝึกอบรมผู้ควบคุมเครื่องและงานบำรุงรักษาอีก 2 ถึง 3 วัน
รายการตรวจสอบความพร้อมของสถานที่
ทุกรายการด้านล่างเป็นสิ่งที่คุณต้องยืนยัน และทุกข้อเคยทำให้การทดสอบเดินเครื่องหยุดชะงักมาแล้ว
ตรวจสอบ
สิ่งที่ต้องยืนยัน
ระบบไฟฟ้า
208/120 V หรือ 480/277 V การกำหนดเฟส กระแสเต็มโหลด และจำเป็นต้องใช้หม้อแปลงแยกวงจรหรือไม่
ระบบก๊าซ
แรงดันและกำลังจ่ายเทียบกับ 293,000 / 530,000 / 695,000 Btu/h พร้อมตัวควบคุมแรงดันและอุปกรณ์ระบาย
การระบายอากาศและภาระความร้อน
เส้นทางระบายไอเสียและอากาศชดเชย งานวิจัยด้านเบเกอรี่เชื่อมโยงอุณหภูมิสูงกว่า 35 °C กับความเสี่ยงต่อสุขภาพผู้ปฏิบัติงานและกำลังผลิตที่ลดลง.19
ระยะวางเครื่องและระยะเคลียร์
แนวตรง 6.0, 9.8 หรือ 12.0 ม. เข้าถึงได้ทั้งสองด้าน ความสูง 1.9 ม.
ตำแหน่งติดตั้งเตาอบ
ห้ามติดกับห้องล็อกเกอร์ ห้องรับประทานอาหารหรือฝ่ายขาย หรือทางออก
ลมอัด
0.6 ม³/นาที หากกำหนดให้ใช้ และต้องผ่านการปรับปรุงคุณภาพตามคลาสของระบบคุณ
การจ่ายแป้งเหลว
การทดลองที่เผยแพร่ควบคุมแป้งเหลวไว้ในช่วง 20 กว่าองศาเซลเซียสระดับต่ำถึงกลาง และมีเวลาไหลผ่านถ้วยต่ำกว่า 300 วินาที.1
การทำให้เย็นและการบรรจุ
ระยะเดินเครื่องและอัตราการบรรจุต้องสอดคล้องกับการกำหนดค่าของคุณ
ภาระการบำรุงรักษาที่ระบุชื่อผู้ผลิต
สอบถามซัพพลายเออร์ทุกรายว่าจะปฏิบัติตามรายการประจำปีนี้อย่างไรก่อนลงนาม
OSHA กำหนดให้อุปกรณ์นิรภัยทั้งหมดของเตาอบต้องได้รับการตรวจสอบอย่างน้อยเดือนละสองครั้งโดยพนักงานเบเกอรีที่ได้รับการแต่งตั้งเป็นพิเศษและผ่านการอบรมอย่างเหมาะสม และอย่างน้อยปีละครั้งโดยตัวแทนของผู้ผลิตเตาอบ.
สิ่งที่เรานำเสนอให้คุณดูก่อนสั่งซื้อ
การซื้ออุปกรณ์ลงทุนจากต่างประเทศเริ่มจากปัญหาความเชื่อมั่นก่อนปัญหาสเปก ช่างเครื่องในฟอรัมการค้ารายหนึ่งกล่าวไว้อย่างตรงไปตรงมาว่า:
“ผมคิดว่าความแตกต่างสำคัญอย่างหนึ่งคือปัจจัยด้านความเชื่อมั่น … ดังนั้นผมจึงรู้สึกลำบากที่จะเสี่ยงเงินก้อนใหญ่กับพวกเขา” — กระทู้ Practical Machinist เกี่ยวกับเครื่องมือกลนำเข้า
- รายการอ้างอิงการติดตั้งที่เทียบเคียงได้
- ขั้นตอนการทดสอบการยอมรับที่โรงงานของเรา
- ขั้นตอนแจ้งตรวจของเรา
- รายละเอียดใบเสนอราคาแยกทีละรายการ
- การทดลองผลิตที่โรงงานด้วยวัตถุดิบของคุณเอง พร้อมหลักฐานวิดีโอและภาพถ่าย
- สเปกและวิดีโอเครื่องแทนการจัดส่งเครื่องตัวอย่างจริง
- การทดสอบการยอมรับที่โรงงานโดยมีพยาน ทั้งแบบเข้าร่วมหน้างานหรือระยะไกล
การตรวจสอบขนาดและสภาพภายนอกโดยหน่วยงานอิสระเป็นกิจกรรมประเมินความสอดคล้องที่ได้รับการยอมรับภายใต้ ISO/IEC 17020 โดยมีการรับรองในสหรัฐฯ ผ่าน A2LA ระบุชื่อหน่วยงานเมื่อสอบถาม แล้วเราจะจัดตารางการทดสอบการยอมรับที่โรงงานตามเวลาที่หน่วยงานพร้อม
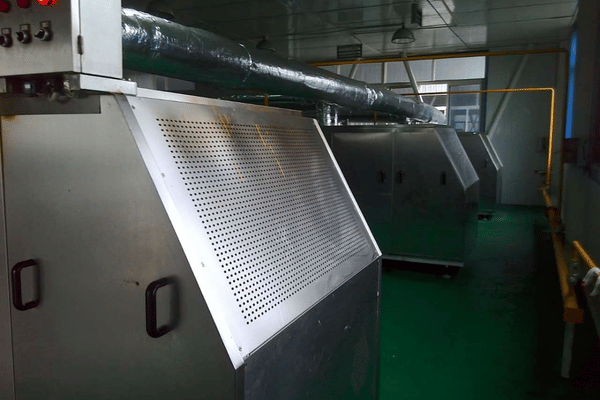
สายการผลิตประเภทนี้ติดตั้งและเดินเครื่องอยู่ในโรงงานอาหาร โดยเดินท่อดูดไอเสียเหนือศีรษะ
เริ่มจากรายการอ้างอิงแทนราคา นี่เป็นวิธีที่เร็วที่สุดในการดูว่าเราคุ้มค่ากับการขอใบเสนอราคาหรือไม่ —
กรณีที่สายการผลิตนี้ไม่ใช่ตัวเลือกที่เหมาะสม
อุโมงค์ต่อเนื่องเหมาะสำหรับการผลิตปริมาณมากอย่างต่อเนื่องในรูปแบบผลิตภัณฑ์ที่คงที่ แต่มีสามสถานการณ์ที่ทำให้ตัวเลือกนี้ไม่เหมาะสม
- ข้อแลกเปลี่ยนนี้ควรกล่าวให้ชัดเจน: อุโมงค์ที่ยาวขึ้นช่วยเพิ่มผลผลิต แต่ต้องแลกกับเวลาอุ่นเครื่อง ระยะพื้นติดตั้ง และมวลความร้อนที่ต้องนำกลับมาในทุกครั้งที่เริ่มเดินเครื่องใหม่
- ดังนั้น เครื่องที่ใหญ่กว่าจึงไม่ได้เป็นตัวเลือกที่ปลอดภัยกว่าเสมอไป และคอลัมน์ที่สามด้านล่างจะแนะนำว่าควรพิจารณาทางเลือกใดแทน
| สถานการณ์ | เหตุผลที่ส่งผลเสียต่อคุณ | สิ่งที่ควรทำแทน |
|---|---|---|
| พื้นที่แนวยาวว่างน้อยกว่า 6 เมตร | รุ่นที่สั้นที่สุดมีความยาว 6.0 ม. ก่อนเผื่อระยะเข้าถึง และการเพิ่มจำนวนแม่พิมพ์ก็ไม่สามารถแก้ปัญหาพื้นที่ติดตั้งที่สั้นเกินไปได้ | พิจารณาเครื่องแบบโรตารีเป็นชุด หรือวางแผนระยะติดตั้งใหม่ |
| เปลี่ยนงานผลิตบ่อยในล็อตเล็ก | อุโมงค์เหมาะกับการเดินเครื่องต่อเนื่องเป็นเวลานาน ทุกครั้งที่หยุดต้องใช้ความร้อนเริ่มต้นใหม่ และอุโมงค์ที่ยาวกว่าจะมีมวลความร้อนมากขึ้นที่ต้องทำให้กลับคืนมา | เลือกรุ่นที่เล็กลงแทนการเพิ่มขนาด หรือรวมปริมาณการผลิตต่อรอบให้มากขึ้น |
| ห้องเตรียมแป้งเหลวยังไม่พร้อมใช้งาน | สายการผลิตนี้เริ่มต้นที่การหยอดแป้ง และไม่สามารถชดเชยแป้งเหลวที่มาถึงโดยมีอุณหภูมิหรือความหนืดไม่คงที่ได้ | แก้ไขระบบผสมก่อน แล้วจึงทดสอบเดินเครื่องด้วยวัตถุดิบที่จ่ายได้อย่างคงที่ |
ข้อจำกัดอย่างหนึ่งที่ต้องยอมรับอย่างตรงไปตรงมาสำหรับสายการผลิตวาฟเฟิลทุกสาย รวมถึงของเราคือ: การอนุมัติให้ผ่านขึ้นอยู่กับสูตรการผลิตพอ ๆ กับเครื่องจักร ดังนั้น ผู้จัดหาที่รับประกันเรื่องนี้กับสูตรการผลิตที่ตนไม่เคยเดินเครื่องจึงกำลังคาดเดาอยู่
อุปกรณ์ที่เกี่ยวข้องแต่ไม่ใช่เครื่องนี้
- หากผลิตภัณฑ์ของคุณต้องม้วนหรือสอดไส้หลังการอบ โปรดดูว่าเหตุใดสายการผลิตขึ้นรูปแบบม้วนจึงเป็นหมวดหมู่เครื่องจักรที่แตกต่างกัน
- สำหรับผลิตภัณฑ์เวเฟอร์และขนมทองม้วนแบบอบ โปรดดูสายการผลิตเวเฟอร์และขนมทองม้วนแบบใช้ก๊าซของเรา
ยังไม่แน่ใจว่าคุณอยู่ในสามกรณีนี้หรือไม่ ส่งขนาดพื้นที่ติดตั้ง รูปแบบผลิตภัณฑ์ และความยาวการเดินเครื่องที่คาดไว้มาให้เรา —
รับข้อมูลความเหมาะสมอย่างตรงไปตรงมา →
สายการผลิตวาฟเฟิลนุ่ม: เครื่องมือด้านวิศวกรรมและการวางแผน
ตัวเลือกจำนวนแม่พิมพ์
คำนวณการจัดจำนวนแม่พิมพ์ที่แน่นอนตามกำลังการผลิตเป้าหมายและความยาวพื้นที่ติดตั้งสูงสุดที่มีอยู่
เครื่องคำนวณต้นทุนก๊าซและพลังงาน
ประเมินความต้องการพลังงานความร้อนและโหลดไฟฟ้าในช่วง 24 ชั่วโมงเทียบกับอัตราค่าบริการระบบสาธารณูปโภคในพื้นที่ เพื่อใช้เปรียบเทียบต้นทุนการดำเนินงาน
เครื่องมือวางแผนผลผลิตต่อกะ
แปลงกำลังการผลิตสูงสุดตามป้ายเครื่องให้เป็นผลผลิตจริงต่อกะ โดยใช้ตัวแปรประสิทธิภาพและเวลาพร้อมใช้งานที่กำหนดค่าได้
คำถามที่พบบ่อย
ข้อมูลทางเทคนิคที่ชัดเจนและคำตอบด้านการปฏิบัติงานเกี่ยวกับการกำหนดขนาดสายการผลิต ความเหมาะสมกับสถานที่ และการทดสอบการยอมรับที่โรงงานสำหรับการผลิตขนมอบอุตสาหกรรม
เราเสนอราคาโดยคิดตามน้ำหนัก เนื่องจากจำนวนชิ้น/ชั่วโมงขึ้นอยู่กับน้ำหนักต่อชิ้นของผลิตภัณฑ์สำเร็จรูป โปรดส่งน้ำหนักต่อชิ้นและรูปแบบผลิตภัณฑ์เป้าหมายมา แล้วเราจะคำนวณลงในใบเสนอราคา
เครื่องจักรมีความยาว 6.0, 9.8 และ 12.0 เมตร กว้าง 1.6 ม. และสูง 1.9 ม. รวมถึงพื้นที่เข้าถึงด้านข้าง โปรดทราบว่า 29 CFR 1910.263 ห้ามติดตั้งเตาอบติดกับห้องล็อกเกอร์ ห้องรับประทานอาหารหรือห้องขายสินค้า ทางเดิน หรือทางออก.9
มีสองวิธีให้เลือกตอนสั่งซื้อ ได้แก่ การดึงออกด้วยเข็มแนวตั้ง ซึ่งเป็นมาตรฐานในการผลิตวาฟเฟิลอุตสาหกรรม และการเป่าลม วิธีใดเหมาะกับผลิตภัณฑ์ของคุณต้องพิจารณาจากการทดลองผลิต งานวิจัยที่เผยแพร่แสดงให้เห็นว่าอัตราการติดแม่พิมพ์บนอุปกรณ์เดียวกันอาจเปลี่ยนจากต่ำกว่า 7% เป็นเกือบ 50% เพียงเพราะเปลี่ยนสูตรการผลิต.1
แม่แบบการอบเป็นตัวกำหนดผลิตภัณฑ์สำเร็จรูป โปรดส่งผลิตภัณฑ์ที่ต้องการเพิ่มมา แล้วเราจะยืนยันว่าเป็นการเปลี่ยนแม่แบบหรือจำเป็นต้องใช้รูปทรงแม่พิมพ์ที่แตกต่างกัน
วิศวกรของเราดำเนินการตั้งค่าเครื่องจักร การปรับเทียบสูตรการผลิต และการรับรองการผลิตภายใน 5 ถึง 7 วัน จากนั้นฝึกอบรมผู้ควบคุมเครื่องเป็นเวลา 2 ถึง 3 วัน แบ่งเป็นสองหลักสูตร โดยจัดเตรียมคู่มือเป็นภาษาอังกฤษและภาษาจีน
ขึ้นอยู่กับการกำหนดค่า วิธีปล่อยผลิตภัณฑ์ออก และการจัดวางส่วนปลายด้านการบรรจุของคุณ ดังนั้นจึงยืนยันตามผังการจัดวางเครื่องจักรในใบเสนอราคา แทนการระบุเป็นตัวเลขเดียวตายตัว
ไม่สามารถรับรองได้อย่างน่าเชื่อถือ งานวิจัยด้านการผลิตวาฟเฟิลอุตสาหกรรมพบว่า แตกต่างจากแป้งขนมปัง คุณภาพวาฟเฟิลไม่สามารถคาดการณ์ได้จากค่าพารามิเตอร์รีโอโลยีแบบดั้งเดิม เช่น ฟาริโนแกรมหรือเอ็กซ์เทนโซแกรม1 — จึงเป็นเหตุผลที่เราต้องทดลองอบด้วยวัตถุดิบของคุณเอง