ติดต่อบริษัท UDTECH

เครื่องทำเวเฟอร์ม้วน
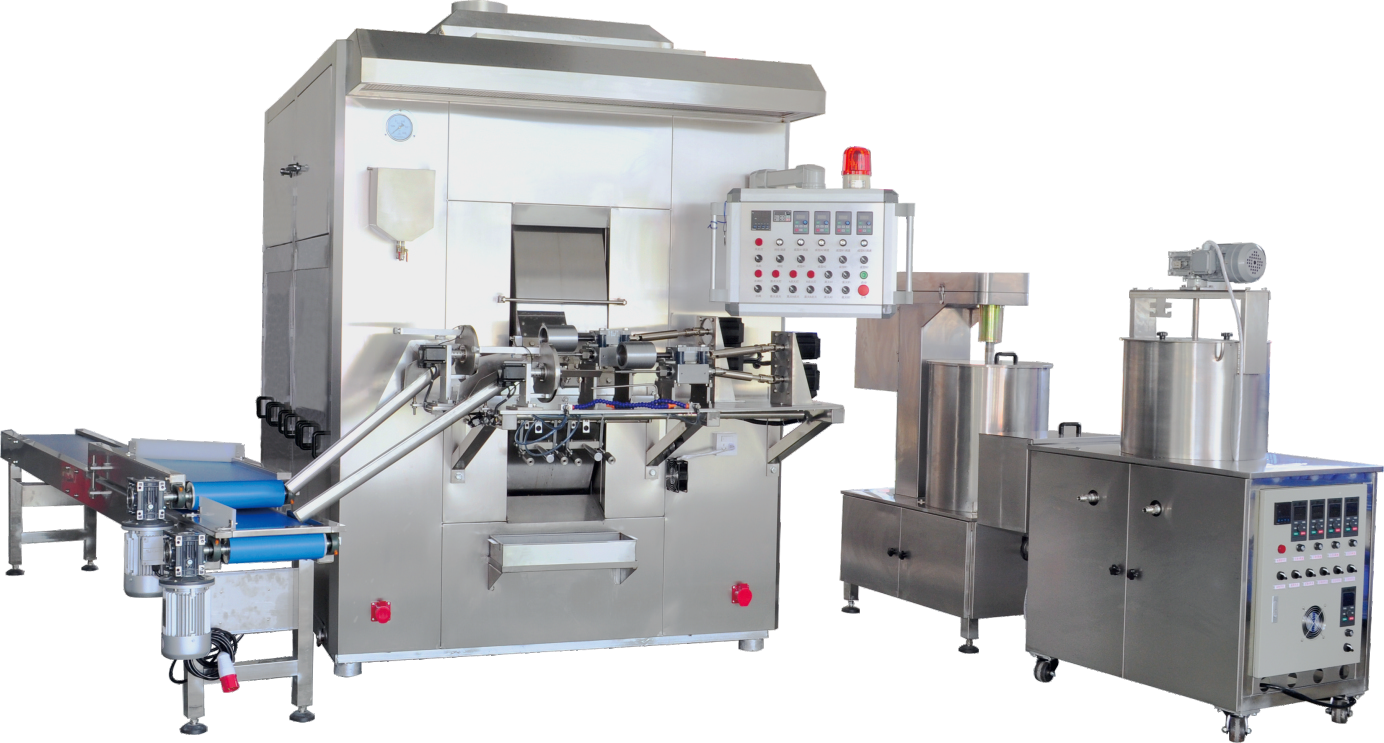
สายการผลิตเวเฟอร์ม้วนและเวเฟอร์แท่งอัตโนมัติ — แบบสองสายและสามสาย
เครื่องทำเวเฟอร์ม้วนนี้อบแผ่นเวเฟอร์ ฉีดไส้ และขึ้นรูปเป็นม้วนอย่างต่อเนื่องในรอบเดียว โดยเลือกได้ทั้งแบบสองสายและสามสาย. ส่งตัวอย่างชิ้นงานที่ต้องการและปริมาณการผลิตต่อวันที่ตั้งเป้าไว้มาให้เรา แล้วเราจะแนะนำว่าแบบใดเหมาะกว่า. เราจะส่งใบเสนอราคากลับภายใน 1 วันทำการ.
รับใบเสนอราคาใน 1 วันทำการ
9–13 สัปดาห์จนถึงการทดสอบการยอมรับที่โรงงาน (FAT)
220 หรือ 330 ชิ้น/นาที
ขนาดโดยรวมตามที่ระบุ 4.2 × 3.7 ม.
-
อัตราการผลิต
220 ชิ้น/นาที สำหรับ UD05-2;
330 ชิ้น/นาที สำหรับ UD05-3 -
กำลังการผลิตที่กำหนดต่อกะ
600 กก. สำหรับ UD05-2;
900 กก. สำหรับ UD05-3 ต่อกะ 8 ชั่วโมง -
กำลังไฟฟ้าที่ต่อใช้งาน
9.7 kW สำหรับ UD05-2;
12 kW สำหรับ UD05-3 - ขนาดโดยรวมตามที่ระบุ 4.2 × 3.7 ม. สำหรับทั้งสองแบบ
- ระยะเวลาผลิตและส่งมอบ 9–13 สัปดาห์นับจากลงนามสัญญาจนถึงการทดสอบการยอมรับที่โรงงาน (FAT)
- ใบเสนอราคา ส่งกลับภายใน 1 วันทำการ
คำตอบสามเรื่องที่มีผลต่อการเลือกแบบเครื่องมากที่สุดคือ ความยาวของเวเฟอร์ม้วนที่จะขาย ความต้องการไส้ตรงกลาง และแหล่งจ่ายก๊าซที่โรงงานมีอยู่แล้ว.
ความสามารถของสายการผลิตเวเฟอร์ม้วน: การอบ การฉีดไส้ และการขึ้นรูปม้วน
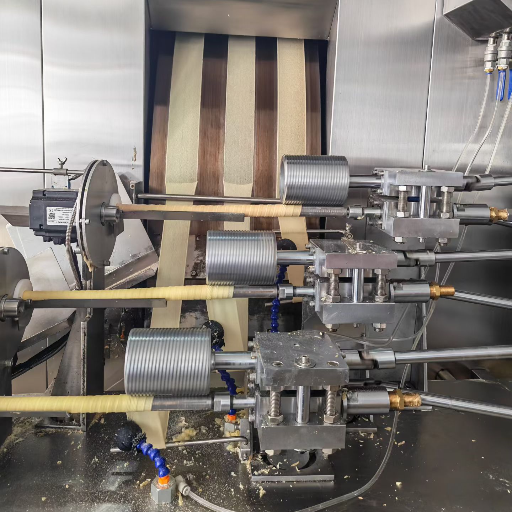
สายการผลิตทำงานสามขั้นตอนต่อเนื่องกันโดยผู้ควบคุมเครื่องไม่ต้องย้ายผลิตภัณฑ์ระหว่างขั้นตอน. เครื่องหยอดแป้งเหลวและอบเป็นแผ่นเวเฟอร์ต่อเนื่อง จากนั้นฉีดไส้ลงในแผ่นขณะที่ยังร้อนพอให้ขึ้นรูปได้ ก่อนม้วนและตัดตามความยาวที่ตั้งไว้.
แต่ละขั้นตอนทำอะไร และตั้งค่าอะไรได้บ้าง
-
การอบเครื่องหยอดแป้งเหลวลงบนแผ่นอบที่ให้ความร้อน แล้วอบเป็นแผ่นเวเฟอร์ต่อเนื่องโดยรักษาอุณหภูมิแผ่นอบให้คงที่.สูตรการผลิต ความหนาแผ่นเวเฟอร์ อุณหภูมิแผ่นอบ
-
การฉีดไส้ตรงกลางเครื่องปั๊มไส้ลงในแผ่นเวเฟอร์ขณะที่ยังโค้งงอได้ ก่อนนำไปม้วนทันที.เปิดหรือปิดการฉีดไส้ และปริมาณไส้ต่อชิ้น
-
การขึ้นรูปม้วนแผ่นเวเฟอร์ถูกม้วนเป็นท่อและตัดตามความยาว ก่อนส่งออกไปยังสายพานลำเลียง.ความยาวม้วน ตั้งแต่ 70 mm ถึง 140 mm
ทั้งสามขั้นตอนอยู่บนโครงเครื่องและระบบควบคุมเดียวกัน ผู้ควบคุมเครื่องจึงเปลี่ยนความยาวม้วนได้ด้วยการตั้งค่า ไม่ต้องดัดแปลงโครงสร้างเครื่อง.
เหตุใดขั้นตอนการม้วนจึงกำหนดความกรอบ
สิทธิบัตรการผลิตเวเฟอร์ม้วนของบุคคลภายนอกที่ได้รับอนุมัติ หมายเลข US 5,795,607 ซึ่งถือโดย Franz Haas Waffelmaschinen อธิบายกลไกไว้อย่างชัดเจนว่า ผนังเวเฟอร์ที่อบแล้วมีรูพรุน ดูดซับความชื้นและสูญเสียความกรอบ ส่วนการอัดแถบเวเฟอร์ขณะกดและม้วนจะปิดรูพรุนเหล่านั้น ทำให้ผิวหน้าต้านทานความชื้น. ดังนั้น โครงสร้างผนังจึงถูกกำหนดที่สถานีงานขึ้นรูป ไม่ใช่ในถุงบรรจุภัณฑ์ปลายทาง.
ถามซัพพลายเออร์ว่าสถานีงานขึ้นรูปมีผลต่อผนังเวเฟอร์อย่างไร ไม่ใช่ถามเพียงว่าม้วนได้ยาวเท่าไร.
ขอให้ระบุอายุการเก็บรักษาพร้อมชนิดบรรจุภัณฑ์และสภาวะการเก็บที่ใช้วัดทุกครั้ง เพราะตัวเลขที่ไม่มีข้อมูลเหล่านี้เทียบกับของรายอื่นไม่ได้.
สองสายหรือสามสายบนโครงเครื่องเดียวกัน
- UD05-2 มีสายอบและขึ้นรูปขนานกันสองสาย: 220 ชิ้น/นาที, 600 กก. ต่อกะ 8 ชั่วโมง.
- UD05-3 มีสามสาย: 330 ชิ้น/นาที, 900 กก. ต่อกะ 8 ชั่วโมง.
ทั้งสองแบบมีขนาดโดยรวมตามที่ระบุเท่ากันคือ 4.2 × 3.7 ม.
สายที่สามเพิ่มกำลังไฟฟ้าที่ต่อใช้งาน 2.3 kW และความต้องการ LPG 2 กก./ชม..
สิ่งที่ผู้ซื้อตรวจสอบด้านการสุขาภิบาลและการทำความสะอาด
ผู้ซื้อในยุโรปตรวจสอบเครื่องจักรแปรรูปอาหารตาม EN 1672-2 ซึ่งเป็นมาตรฐานปัจจุบันว่าด้วยหลักพื้นฐานด้านการสุขาภิบาลและการทำความสะอาด. มาตรฐานนี้กำหนดการแยกบริเวณสัมผัสอาหาร บริเวณที่อาจถูกอาหารกระเด็น และบริเวณที่ไม่สัมผัสอาหาร รวมถึงการตกแต่งผิวในแต่ละบริเวณให้ทำความสะอาดได้จริง.
ขอให้ซัพพลายเออร์อธิบายสายการผลิตทีละบริเวณเทียบกับมาตรฐานนี้ แทนการรับเพียงคำยืนยันกว้าง ๆ.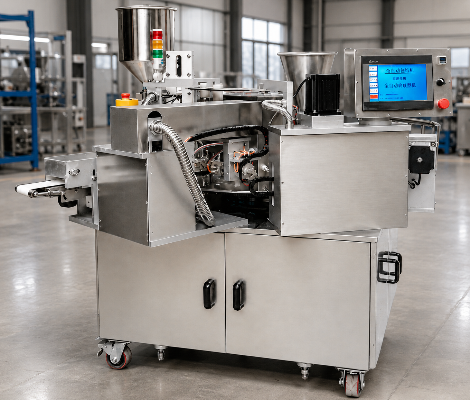
รูปแบบผลิตภัณฑ์: เวเฟอร์ม้วนกลวงและเวเฟอร์แท่งสอดไส้ตรงกลาง
สายการผลิตเวเฟอร์แท่งอัตโนมัติสายเดียวทำได้ทั้งสองรูปแบบ. สิ่งที่ต่างกันคือขั้นตอนฉีดไส้ น้ำหนักต่อชิ้น และปริมาณวัตถุดิบที่ต้องซื้อสำหรับแต่ละกะ.
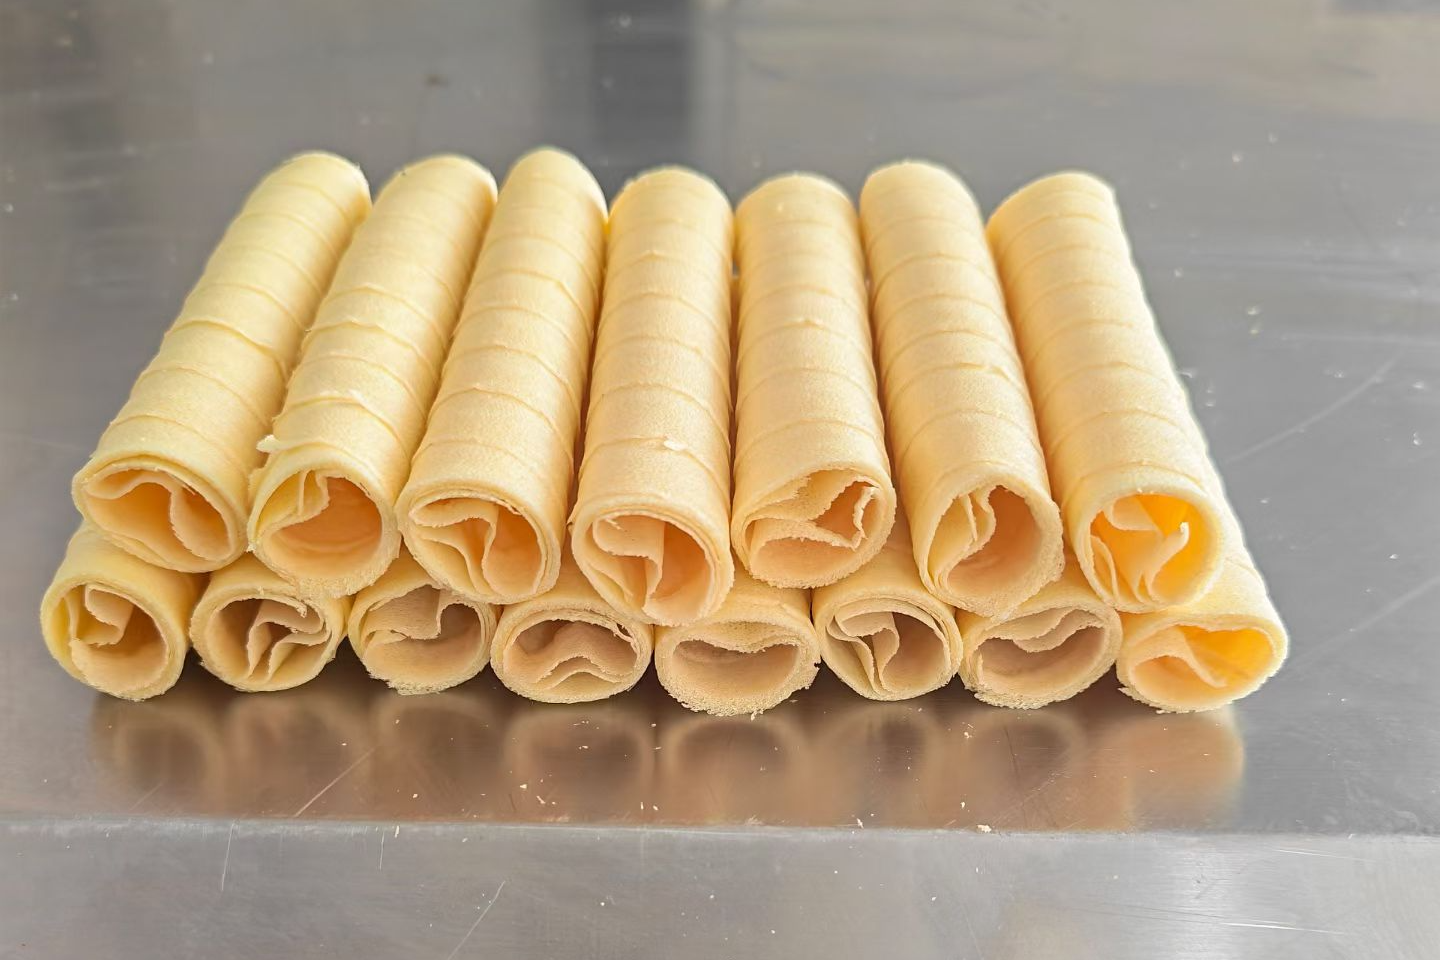
เวเฟอร์ม้วนกลวง
- ผลิตภัณฑ์
- เวเฟอร์ม้วนเป็นท่อแบบไม่มีไส้ กรอบตลอดความหนาของผนัง.
- การทำงานของเครื่องที่ต้องใช้
- การอบและการขึ้นรูป โดยไม่ใช้ขั้นตอนฉีดไส้.
- ผลต่อปริมาณผลผลิต
- น้ำหนักต่อชิ้นมาจากเวเฟอร์เพียงอย่างเดียว กะหนึ่งจึงใช้วัตถุดิบน้อยกว่าสำหรับจำนวนชิ้นเท่ากัน.
- ข้อมูลที่ต้องแจ้งเมื่อขอใบเสนอราคา
- ความยาวม้วน ความหนาผนังเป้าหมาย และจำนวนชิ้นต่อแพ็ก.
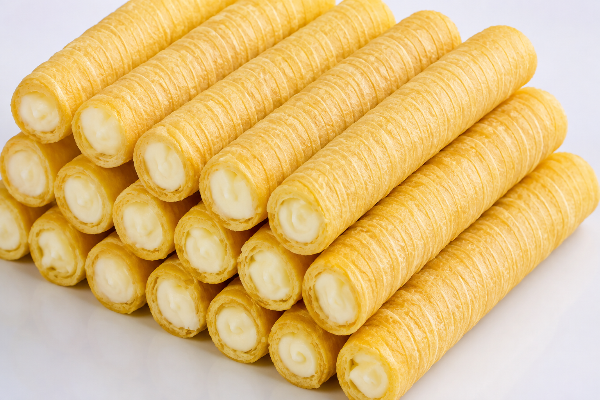
เวเฟอร์แท่งสอดไส้ตรงกลาง
- ผลิตภัณฑ์
- เวเฟอร์ท่อแบบเดียวกัน แต่ฉีดไส้ครีมหรือช็อกโกแลตเข้าไปก่อนม้วน.
- การทำงานของเครื่องที่ต้องใช้
- การอบ การขึ้นรูป และการฉีดไส้ตรงกลางทำงานร่วมกัน.
- ผลต่อปริมาณผลผลิต
- จำนวนชิ้นเท่าเดิม แต่น้ำหนักเป็นกิโลกรัมต่อกะเพิ่มขึ้นตามปริมาณไส้ที่ตั้งไว้.
- ข้อมูลที่ต้องแจ้งเมื่อขอใบเสนอราคา
- ชนิดไส้ ปริมาณไส้เป้าหมายต่อชิ้น และความหนืดของไส้ ณ อุณหภูมิที่ฉีด.
ผู้ซื้อส่วนใหญ่มักแจ้งความหนืดของไส้เป็นข้อมูลสุดท้าย ทั้งที่ข้อมูลนี้กำหนดว่าจะจ่ายไส้ได้สม่ำเสมอหรือไม่ที่ 330 ชิ้น/นาที. ไส้ที่ปั๊มได้ราบรื่นที่ 40 °C แต่แข็งตัวขึ้นที่ 25 °C จะมีพฤติกรรมเหมือนผลิตภัณฑ์คนละชนิดบนสายการผลิตเดียวกัน.
ขนาดและรูปทรงที่เราผลิตได้
| รายการ | ช่วงค่า | กำหนดโดย |
|---|---|---|
| ความยาวม้วน | 70–140 มม. (7–14 ซม., 2.76–5.51 นิ้ว) | ผู้ควบคุมเครื่องผ่านแผงควบคุม |
| ความหนาผนัง | 0.8–1.4 มม. (0.031–0.055 นิ้ว) | สูตรการผลิตและระยะห่างของแผ่นอบ |
| น้ำหนักต่อชิ้นที่ใช้เป็นฐาน | 5.68 g | ค่าที่คำนวณได้จากตัวเลขที่เราเผยแพร่เอง คือ 220 ชิ้น/นาที เทียบกับ 600 กก. ต่อกะ 8 ชั่วโมง |
เกณฑ์คำนวณจากตัวเลขสามค่า
ตัวเลขสามค่าเปลี่ยนอัตราการผลิตเป็นแผนซื้อวัตถุดิบได้ ได้แก่ อัตราการผลิต จำนวนนาทีที่เดินเครื่องจริง และอัตราได้ผลผลิตสำเร็จจากแป้งเหลวของคุณเอง.
| ขั้นตอน | UD05-2 | UD05-3 | ค่าของคุณ |
|---|---|---|---|
| อัตราการผลิตที่กำหนด | 220 ชิ้น/นาที | 330 ชิ้น/นาที | — |
| จำนวนนาทีที่เดินเครื่องจริงต่อกะ | 480 นาทีเมื่อเดินเครื่องเต็มกะตามพิกัด | 480 นาทีเมื่อเดินเครื่องเต็มกะตามพิกัด | กรอกค่าของคุณ |
| จำนวนชิ้นต่อกะ | 105,600 | 158,400 | อัตราการผลิต × จำนวนนาที |
| น้ำหนักผลิตภัณฑ์สำเร็จโดยใช้น้ำหนักต่อชิ้น 5.68 g เป็นฐาน | 600 kg | 900 kg | จำนวนชิ้น × น้ำหนักต่อชิ้นของคุณ |
| ปริมาณแป้งเหลวที่ต้องซื้อต่อกะ | น้ำหนักผลิตภัณฑ์สำเร็จ ÷ อัตราได้ผลผลิตของคุณ | น้ำหนักผลิตภัณฑ์สำเร็จ ÷ อัตราได้ผลผลิตของคุณ | กรอกค่าของคุณ |
แถว 480 นาทีเป็นจุดเริ่มต้นของความผิดพลาดในการคำนวณขนาดกำลังการผลิตบ่อยที่สุด. ต้องหักเวลาอุ่นเครื่อง เปลี่ยนงานผลิต และทำความสะอาดออกจากตัวเลขนี้ก่อนคำนวณส่วนอื่น จึงควรใส่จำนวนนาทีที่เดินเครื่องจริงของคุณ แทนการสมมติว่าเดินเครื่องเต็มกะที่อัตราการผลิตตามพิกัด.
การให้ความร้อน การควบคุมอุณหภูมิ และระบบสาธารณูปโภคของสถานที่ติดตั้ง
สายการผลิตนี้ใช้ก๊าซเป็นเชื้อเพลิง. ใช้ได้ทั้งก๊าซธรรมชาติจากท่อและก๊าซปิโตรเลียมเหลวจากถัง โดยระบบหัวเผารักษาอุณหภูมิแผ่นอบอัตโนมัติตลอดการอบ.
ระบบควบคุมอุณหภูมิของสายการผลิตทำงานอย่างไร
ระบบควบคุมหัวเผาอัตโนมัติรักษาอุณหภูมิแผ่นอบไว้ โดยมีระบบอินเตอร์ล็อกเพื่อความปลอดภัยในชุดจ่ายก๊าซ. ผู้ควบคุมเครื่องตั้งอุณหภูมิเป้าหมายที่แผงควบคุม จากนั้นระบบจะปรับระดับการเผาไหม้เพื่อคงอุณหภูมิตลอดการอบ แทนการเปิดปิดหัวเผาในช่วงอุณหภูมิที่กว้าง.
การใช้ระบบสาธารณูปโภคของสายการผลิต
| ระบบสาธารณูปโภค | UD05-2 | UD05-3 |
|---|---|---|
| กำลังไฟฟ้า | 9.7 kW | 12 kW |
| ก๊าซปิโตรเลียมเหลว | 6 กก./ชม. | 8 กก./ชม. |
| ก๊าซธรรมชาติ | 8 m³/h | 10 m³/h |
| แหล่งจ่ายไฟ | มาตรฐาน 380 V / 50 Hz; 220 V / 60 Hz ตามคำขอ | มาตรฐาน 380 V / 50 Hz; 220 V / 60 Hz ตามคำขอ |
สิ่งที่ผู้ซื้อตรวจสอบด้านความปลอดภัยของระบบเผาไหม้
ตลาดยุโรป
อุปกรณ์แปรรูปอาหารด้วยความร้อนที่ใช้ก๊าซต้องตรวจสอบตาม EN ISO 13577-2 ซึ่งเป็นมาตรฐานปัจจุบันที่ใช้แทน EN 746-2 ฉบับเก่าที่หน้าสินค้าของซัพพลายเออร์หลายรายยังอ้างถึง. การถามว่าซัพพลายเออร์ผลิตตามมาตรฐานฉบับใดช่วยให้ทราบได้อย่างรวดเร็วว่าเอกสารวิศวกรรมของรายนั้นทันสมัยเพียงใด.
ตลาดสหรัฐอเมริกา
อุปกรณ์เบเกอรี่อยู่ภายใต้ข้อกำหนด 29 C.F.R. § 1910.263. ข้อกำหนดเกี่ยวกับเตาอบระบุว่าเตาอบแบบให้ความร้อนโดยตรงต้องมีมาตรการป้องกันเมื่อเชื้อเพลิง อากาศ หรือการจุดติดไฟขัดข้อง และเตาอบแบบให้ความร้อนโดยตรงที่มีกำลังให้ความร้อนเกิน 150,000 BTU ต่อชั่วโมงต้องระบายอากาศก่อนจุดติดไฟ โดยให้อากาศในห้องอบถูกเปลี่ยนอย่างสมบูรณ์อย่างน้อยสี่รอบ.
เตาอบแบบให้ความร้อนโดยตรงต้องมีมาตรการป้องกันเมื่อเชื้อเพลิง อากาศ หรือการจุดติดไฟขัดข้อง. เพื่อป้องกันการจุดติดของก๊าซระเบิดที่อาจสะสมหลังหยุดเครื่อง เตาอบแบบให้ความร้อนโดยตรงทุกเครื่องที่มีกำลังให้ความร้อนเกิน 150,000 B.t.u. ต่อชั่วโมงต้องได้รับการระบายอากาศก่อนเปิดระบบจุดติดไฟ เครื่องเป่าลมเผาไหม้ และเชื้อเพลิง.
บัญชีการใช้พลังงานต่อกะ
นำค่าพิกัดแต่ละรายการคูณด้วยชั่วโมงที่เดินเครื่อง. ตัวเลขเหล่านี้เป็นกำลังไฟฟ้าและอัตราการใช้เชื้อเพลิงตามพิกัด ไม่ใช่ปริมาณที่วัดจากมิเตอร์ ดังนั้นค่าด้านล่างจึงเป็นเพดานสำหรับกะเต็ม 8 ชั่วโมงที่เดินเครื่องตามพิกัด ใช้กำหนดขนาดชุดจ่ายก๊าซและระบบไฟฟ้า ไม่ใช่ค่าที่มิเตอร์จะอ่านได้จริงเมื่อหัวเผาปรับการทำงานและสายการผลิตเดินเบาระหว่างเปลี่ยนงานผลิต.
| ต่อกะ 8 ชั่วโมง | UD05-2 | UD05-3 |
|---|---|---|
| ไฟฟ้า | 77.6 kWh | 96 kWh |
| ก๊าซปิโตรเลียมเหลว หากใช้ LPG เป็นเชื้อเพลิง | 48 kg | 64 kg |
| ก๊าซธรรมชาติ หากใช้ NG เป็นเชื้อเพลิง | 64 m³ | 80 m³ |
นำอัตราค่าพลังงานในพื้นที่ของคุณมาคำนวณกับปริมาณเหล่านี้. เราไม่เผยแพร่ตัวเลขต้นทุนการเดินเครื่อง เพราะไม่ทราบราคาก๊าซหรือไฟฟ้าที่คุณจ่าย และต้นทุนต่อกะที่คำนวณด้วยอัตราค่าพลังงานของผู้อื่นก็ใช้วางแผนของคุณไม่ได้.
อ่านตัวเลขการใช้ก๊าซและไฟฟ้าควบคู่กันก่อนเปรียบเทียบซัพพลายเออร์จากกำลังไฟฟ้าเพียงอย่างเดียว. ความร้อนส่วนใหญ่ของสายการผลิตนี้มาจากก๊าซ เครื่องที่ดูประหยัดไฟฟ้าเมื่อดูค่า kW จึงอาจมีค่าเดินเครื่องสูงกว่า.
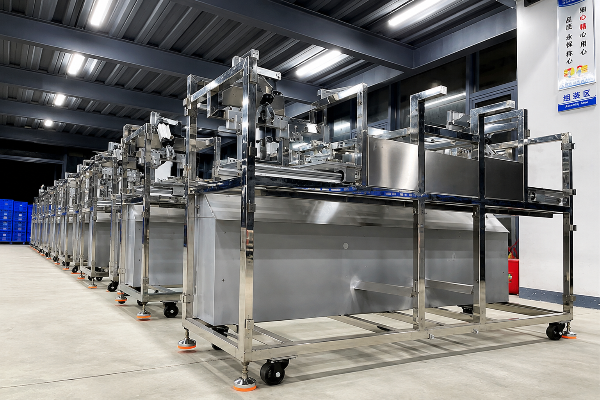
CFG // 150K BTU
สอบถามกำลังความร้อนขาเข้าของหัวเผาจากเรา
แบบเครื่องที่เลือกจะสูงหรือต่ำกว่าเกณฑ์ 150,000 BTU ต่อชั่วโมง ขึ้นอยู่กับชุดหัวเผาที่เราติดตั้งในสายการผลิตของคุณ. ขอข้อมูลนี้พร้อมใบเสนอราคาแล้วตรวจเทียบกับเกณฑ์ด้วยตนเอง. นำอัตราค่าก๊าซและค่าไฟฟ้าของคุณมาคำนวณกับปริมาณเหล่านี้.
ข้อมูลจำเพาะเครื่องทำเวเฟอร์ม้วน: UD05-2 แบบสองสาย และ UD05-3 แบบสามสาย
ตัวเลขด้านล่างทั้งหมดเป็นค่าพิกัดจากเอกสารข้อมูลจำเพาะของเรา ฉบับปรับปรุงพฤษภาคม 2025. แถวที่เป็นค่าคำนวณสองแถวมีป้ายกำกับไว้ เพราะได้จากการคำนวณค่าพิกัด ไม่ใช่ผลการวัดสมรรถนะ.
แถวค่าคำนวณทั้งสองเป็นอัตราส่วนจากค่าพิกัดบนป้ายเครื่อง โดยนำกำลังไฟฟ้าตามพิกัดหารด้วยกำลังการผลิตตามพิกัด. ค่านี้ไม่รวมการอุ่นเครื่อง การเปลี่ยนงานผลิต เวลาหยุดเครื่อง และของเสีย จึงใช้เป็นฐานเปรียบเทียบ ไม่ใช่ค่าใช้จ่ายพลังงานจริง. ค่าทั้งสองของ UD05-3 ต่ำกว่า เพราะสายที่สามเพิ่มกำลังไฟฟ้าที่ต่อใช้งาน 24% และความต้องการก๊าซ 33% แต่เพิ่มผลผลิต 50%.
การอ่านข้อมูลจำเพาะบนฐานเดียวกัน
ข้อมูลจำเพาะที่เผยแพร่ในกลุ่มเครื่องจักรนี้ใช้ฐานการระบุค่าไม่เหมือนกัน การวางเทียบกันตรง ๆ จึงอาจทำให้เข้าใจผิดหากไม่ปรับให้อยู่บนฐานเดียวกัน.
| เกณฑ์เปรียบเทียบ | UD05-2 | UD05-3 | ซัพพลายเออร์ 1 | ซัพพลายเออร์ 2 | ซัพพลายเออร์ 3 |
|---|---|---|---|---|---|
| จำนวนชิ้นต่อนาที | 220 | 330 | 220–300 ที่ขนาด 100 × 10 mm | ไม่เผยแพร่ | ไม่เผยแพร่ |
| กำลังการผลิตเป็น กก./ชม. | 75 | 112.5 | ไม่เผยแพร่ | 50 แบบกลวง / 100 แบบสอดไส้ | 25–30 แบบกลวง / 50–60 แบบสอดไส้ |
| กำลังไฟฟ้า | 9.7 kW | 12 kW | 9.5 kW | 10 kW | 8 kW |
| ก๊าซปิโตรเลียมเหลว | 6 กก./ชม. | 8 กก./ชม. | 3.5–4.5 กก./ชม. | 5 กก./ชม. | 5 กก./ชม. |
| ขนาดโดยรวมตามที่ระบุ | 4.2 × 3.7 m ไม่ระบุขอบเขต | 4.2 × 3.7 m ไม่ระบุขอบเขต | 2.1 × 3.0 m เฉพาะเครื่องหลัก | 3.45 × 1.7 m เฉพาะเครื่องหลัก | 3.4 × 1.7 m เฉพาะเครื่องหลัก |
| ระบุฐานน้ำหนักต่อชิ้น | ระบุ โดยคำนวณได้ว่า 5.68 g | ระบุ โดยคำนวณได้ว่า 5.68 g | ระบุ ชิ้นขนาด 100 × 10 mm | ไม่ระบุ | ไม่ระบุ |
แถวขนาดโดยรวมทำให้เข้าใจผิดได้บ่อยที่สุด. ตัวเลขที่เผยแพร่ทุกตัวในแถวนี้ รวมถึงของเรา เป็นเพียงขนาดโดยรวมของเครื่อง ไม่ใช่พื้นที่ติดตั้งที่เผื่อทางเดินสำหรับผู้ควบคุมเครื่องและการบำรุงรักษา และไม่มีซัพพลายเออร์รายใดในสี่รายเผยแพร่ตัวเลขพื้นที่ติดตั้ง. สามรายในสี่รายระบุว่าตัวเลขครอบคลุมเครื่องหลัก แต่เอกสารของเราไม่ได้ระบุว่าครอบคลุมเฉพาะเครื่องหรือทั้งสายการผลิต จึงควรมองช่องข้อมูลนี้ว่ายังไม่ชัดเจนจนกว่าแบบติดตั้งจะยืนยัน.
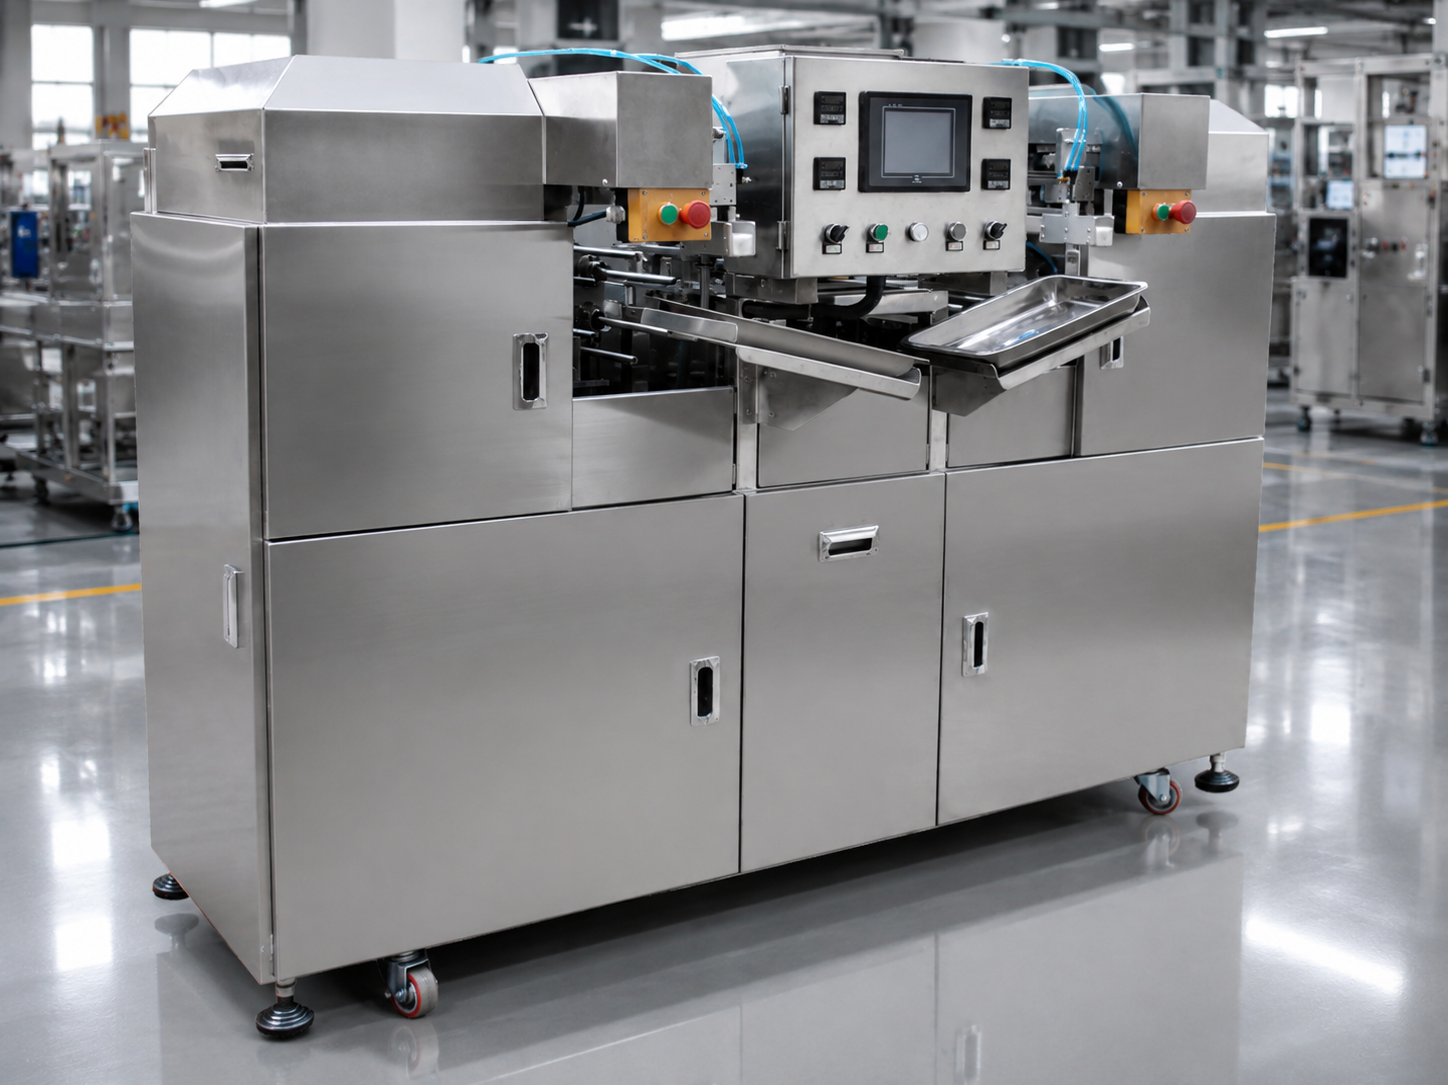
สิ่งที่ควรถามซัพพลายเออร์ทุกรายในรายชื่อที่คัดไว้
ขอแบบติดตั้งจากทุกรายที่แสดงเครื่องจักรพร้อมทางเดินโดยรอบ และขอน้ำหนักต่อชิ้นที่ใช้คำนวณค่ากิโลกรัมต่อชั่วโมง. อัตรา กก./ชม. ที่ไม่ระบุน้ำหนักต่อชิ้นเทียบกับรายอื่นไม่ได้ และพื้นที่เครื่องที่ไม่รวมทางเดินก็ไม่ใช่พื้นที่ที่ต้องเช่าจริง. โรงงานอาจระบุกำลังการผลิตสูงเกินจริงในเอกสารที่เผยแพร่ รวมถึงของเราเอง ด้วยเหตุนี้การทดสอบการยอมรับที่กล่าวถึงด้านล่างจึงใช้เครื่องมือวัดตัวเลขสี่ค่า แทนการให้คุณเชื่อตามคำกล่าวอ้าง.
ขอใบเสนอราคาสำหรับรูปแบบเครื่องที่ต้องการ
ยังไม่แน่ใจว่าแบบใดเหมาะกับกำลังการผลิตเป้าหมาย? ลองใช้เครื่องมือช่วยเลือกรุ่นของเรา.
หลักการกำหนดราคาและระยะเวลาผลิต
ราคาขึ้นอยู่กับจำนวนสายการผลิต การติดตั้งระบบฉีดไส้ แหล่งความร้อน และขอบเขตอุปกรณ์เสริม. เราไม่เผยแพร่ราคากลางของเครื่องทำเวเฟอร์แท่ง เพราะตัวแปรทั้งสี่นี้ทำให้ราคาเปลี่ยนมากกว่าที่ตัวเลขพาดหัวใด ๆ จะบอกได้.
ตัวแปรสี่ข้อที่มีผลต่อใบเสนอราคา
-
01
จำนวนสายการผลิต
สองสายหรือสามสาย ซึ่งกำหนดทั้งอัตราการผลิตเป็นชิ้นและกำลังไฟฟ้าที่ต่อใช้งาน
-
02
การฉีดไส้ตรงกลาง
ติดตั้งหรือไม่ ซึ่งกำหนดว่าระบบฉีดไส้รวมอยู่ในขอบเขตการจัดหาหรือไม่
-
03
แหล่งความร้อน
ก๊าซธรรมชาติจากท่อหรือก๊าซปิโตรเลียมเหลวจากถัง ซึ่งทำให้ชุดจ่ายก๊าซต่างกัน
-
04
ขอบเขตอุปกรณ์เสริม
การผสม การทำให้เย็น และจุดเชื่อมต่อกับระบบบรรจุในกระบวนการถัดไป โดยคิดราคาแยกแต่ละรายการ
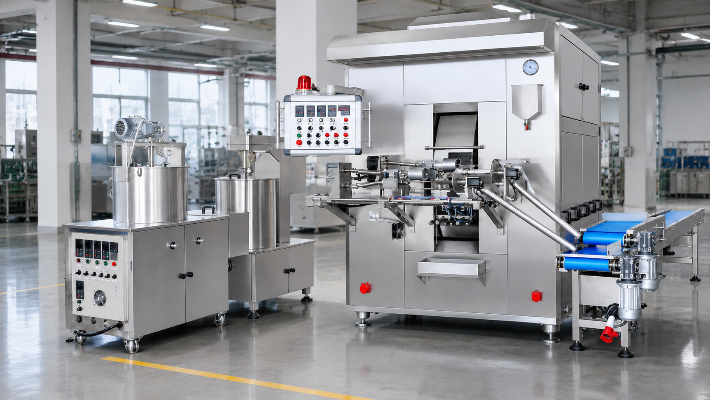
ตั้งงบทั้งโครงการ ไม่ใช่เฉพาะเครื่องจักร
ราคาซื้ออุปกรณ์ไม่ใช่ต้นทุนทั้งหมดของโครงการ. บริษัทที่ปรึกษาด้านงบก่อสร้างโรงงานอาหารแห่งหนึ่งประเมินว่าค่าซื้ออุปกรณ์คิดเป็น 40 ถึง 50% ของเงินลงทุนสินทรัพย์ถาวรทั้งหมด และบันทึกกรณีที่ตั้งงบไว้ $3 ล้าน แต่ต้นทุนจริงสูงกว่า $7.4 ล้าน เมื่อรวมค่าติดตั้ง ระบบสาธารณูปโภค และงานก่อสร้างส่วนที่เหลือ.
ราคาที่เผยแพร่มักครอบคลุมอะไรบ้าง
ราคาที่เผยแพร่ในกลุ่มนี้แทบทั้งหมดหมายถึงเครื่องอบเดี่ยว ไม่ใช่ทั้งสายการผลิต. ประกาศขายในตลาดออนไลน์สาธารณะรายการหนึ่งเสนอเครื่องใช้ก๊าซที่เทียบเคียงกันและมีกำลังการผลิต 60 กก./ชม. ในราคา US$28,000 ต่อเครื่อง ส่วนเครื่องใช้ไฟฟ้าแบบตั้งโต๊ะสำหรับผู้บริโภคที่ขายด้วยคำค้นคล้ายกันมีราคาต่ำกว่านั้นสองลำดับขั้น.
เงื่อนไขการค้า
ระยะเวลาส่งใบเสนอราคา
ส่งกลับภายใน 1 วันทำการ
ระยะเวลาผลิตและส่งมอบ
9–13 สัปดาห์นับจากลงนามสัญญาจนถึงการทดสอบการยอมรับที่โรงงาน (FAT)
การชำระเงิน
40% โดย T/T (โอนเงินทางโทรเลข) เมื่อยืนยันคำสั่งซื้อ; 60% เมื่อได้รับสำเนาใบตราส่งสินค้าก่อนจัดส่ง; รับเลตเตอร์ออฟเครดิตชนิดชำระเงินเมื่อเห็นเอกสาร
การส่งมอบ
เงื่อนไขปกติ FOB จีน; CFR และ CIF เสนอราคาได้ตามคำขอ
ขนาดคำสั่งซื้อ
หนึ่งสายการผลิตต่อคำสั่งซื้อ; คำสั่งซื้อหลายสายใช้อะไหล่และการฝึกอบรมร่วมกัน
อ่านใบเสนอราคาที่ต่ำผิดปกติให้ละเอียด
ราคาต่ำมักเป็นใบเสนอราคาสำหรับเครื่องจักรอย่างเดียว โดยไม่รวมจุดเชื่อมต่อกับระบบผสม การทำให้เย็น และการบรรจุ.
การตรวจรับที่โรงงาน การติดตั้งเดินเครื่อง และการรับประกัน
สายการผลิตทุกสายผ่านการเดินเครื่องและตรวจรับต่อหน้าผู้เกี่ยวข้องก่อนจัดส่ง. การทดสอบการยอมรับก่อนจัดส่งเป็นแนวปฏิบัติมาตรฐานในการจัดซื้ออุปกรณ์แปรรูปอาหาร และแนวทางที่เผยแพร่เกี่ยวกับการกำหนดข้อกำหนดอุปกรณ์ประเภทนี้แนะนำให้ผู้ซื้อระบุวิธีทดสอบ กำหนดเวลา และผลที่จะตามมาหากไม่ผ่านไว้ในสัญญา แทนการปล่อยไปตกลงกันภายหลัง.
สิ่งสี่อย่างที่วัดได้ด้วยตนเองเมื่อตรวจรับที่โรงงาน
รายการเหล่านี้ไม่จำเป็นต้องเชื่อคำบอกของเรา. แต่ละแถวให้ตรวจตัวเลขที่เผยแพร่ไว้แล้วบนหน้านี้ด้วยเครื่องมือที่คุณหรือผู้ตรวจของคุณนำไปที่โรงงาน.
นำรายการตรวจสอบที่เป็นระบบไป ไม่ใช่แค่เดินดูเครื่อง
องค์กรอุตสาหกรรมด้านการบรรจุและการแปรรูปอาหารเผยแพร่เอกสารการทดสอบการยอมรับสำหรับจุดประสงค์นี้โดยตรง รวมถึงรายการตรวจสอบสำหรับผู้ซื้อและผู้ผลิตที่ผู้ซื้ออุปกรณ์กับผู้ผลิตเครื่องจักรต้นทางร่วมกันจัดทำ.
การติดตั้งเดินเครื่องและการรับประกัน
เมื่อบรรจุสายการผลิตลงลังและปิดผนึกตู้คอนเทนเนอร์แล้ว เงินส่วนใหญ่ก็ผูกพันไปแล้วและไม่มีเงินส่วนใดให้ชะลอจ่ายอีก. นี่คือเหตุผลที่ควรทดสอบก่อนจัดส่งแทนการรอทดสอบหลังสินค้ามาถึง และเป็นเหตุให้ยอดคงเหลือ 60% ครบกำหนดเมื่อได้รับสำเนาใบตราส่งสินค้า ไม่ใช่ที่ประตูโรงงาน.
ตรวจสอบวันเริ่มนับระยะรับประกันทุกรายการ
ระยะรับประกันอาจเริ่มนับจากวันส่งมอบ วันตรวจรับ หรือวันเริ่มใช้งานจริง ซึ่งให้ระยะเวลาคุ้มครองต่างกันมาก แม้จะระบุจำนวนเดือนเท่ากัน.
ขั้นตอนการทำงานของเรา: จากข้อกำหนดผลิตภัณฑ์จนถึงสายการผลิตที่ติดตั้งเดินเครื่องแล้ว
ระยะเวลาผลิตและส่งมอบเริ่มนับจากขั้นตอนที่สาม.
01
คุณส่งข้อกำหนดผลิตภัณฑ์ ได้แก่ ความยาวม้วน แบบกลวงหรือสอดไส้ กำลังการผลิตเป้าหมายต่อวัน และแหล่งจ่ายก๊าซที่มี ณ สถานที่ติดตั้ง.
02
เราส่งใบเสนอราคาภายใน 1 วันทำการ โดยระบุรูปแบบเครื่อง ขอบเขตการจัดหา และเงื่อนไขการส่งมอบ.
03
สัญญาและเงินมัดจำ: การชำระ 40% โดย T/T เมื่อยืนยันคำสั่งซื้อเป็นจุดเริ่มต้นของระยะเวลาผลิต 9–13 สัปดาห์.
04
สายการผลิตจะถูกประกอบ เดินเครื่อง และตรวจรับต่อหน้าผู้เกี่ยวข้องที่โรงงานตามตัวเลขที่ระบุในสัญญาของคุณ.
05
เมื่อจัดส่ง ยอดคงเหลือ 60% จะครบกำหนดเมื่อได้รับสำเนาใบตราส่งสินค้า ดังนั้นคุณจะได้รับเอกสารการขนส่งก่อนชำระยอดคงเหลือ.
06
วิศวกรของเราติดตั้งและเดินเครื่องภายใน 5–7 วัน รวมการฝึกอบรมผู้ควบคุมเครื่องและงานบำรุงรักษา 2–3 วัน.
07
วิศวกรของเราเองเป็นผู้ติดตั้งเดินเครื่อง และระยะรับประกันชิ้นส่วนหลัก 12 เดือนเริ่มนับจากการทดสอบการยอมรับที่โรงงาน (FAT) ไม่ใช่วันจัดส่ง.
ข้อมูลสิบข้อที่เราต้องใช้ก่อนออกใบเสนอราคา
| รายการ | เหตุใดข้อมูลนี้จึงมีผลต่อการกำหนดสเปกหรือราคา |
|---|---|
| ความยาวม้วน | ใช้กำหนดการตั้งค่าการตัดและการม้วนสำหรับความยาว 70–140 mm. |
| แบบกลวงหรือแบบสอดไส้ตรงกลาง | ใช้ตัดสินว่าต้องรวมระบบฉีดไส้ตรงกลางหรือไม่. |
| เป้าหมายกำลังการผลิตเป็นกิโลกรัมต่อวัน | ใช้เลือกระหว่างแบบ 2 สายและ 3 สายก่อนกำหนดราคาส่วนอื่น. |
| จำนวนนาทีที่เดินเครื่องจริงต่อกะ และจำนวนกะต่อวัน | ใช้คำนวณผลผลิตต่อวันจริงจากอัตราการผลิตที่ระบุไว้ หากไม่มีข้อมูลนี้ ตัวเลขอัตราการผลิตอาจทำให้เลือกสายการผลิตที่ใหญ่เกินความจำเป็น. |
| ชนิดและความหนืดของไส้ | ใช้กำหนดปั๊มและการตั้งค่าจ่ายไส้ตามปริมาณที่กำหนด รวมถึงตรวจว่าจ่ายได้สม่ำเสมอเมื่อเดินเครื่องเต็มอัตราหรือไม่. |
| ชนิดของก๊าซที่มีใช้ | ก๊าซธรรมชาติและก๊าซปิโตรเลียมเหลวต้องใช้ชุดจ่ายก๊าซต่างกัน. |
| แรงดันก๊าซที่จ่ายและจุดเชื่อมต่อหัวเผา | ใช้เลือกหัวเผาและกำหนดค่าพลังงานความร้อนที่ต้องตรวจสอบตามข้อกำหนดในพื้นที่. |
| แรงดันไฟฟ้าและความถี่ | สเปกมาตรฐานคือ 380 V / 50 Hz ส่วน 220 V / 60 Hz ต้องปรับระบบไฟฟ้าของเครื่อง. |
| ความสูงเพดานและความกว้างประตู | ใช้กำหนดวิธีบรรจุลัง ขนส่ง และเคลื่อนย้ายสายการผลิตเข้าตำแหน่งติดตั้ง. |
| การยืนยันแบบติดตั้ง | ใช้ยืนยันพื้นที่ติดตั้งจริงซึ่งรวมทางเดินสำหรับเข้าถึงเครื่อง พื้นที่นี้ไม่รวมอยู่ในขนาดเครื่องที่เผยแพร่. |
เมื่อสายการผลิต UD05 ไม่เหมาะกับงาน
4 กรณีที่ไม่ควรซื้อสายการผลิตนี้ พร้อมทางเลือกที่เหมาะกว่า.
สายการผลิตนี้ม้วนแผ่นเวเฟอร์ให้เป็นหลอด. จึงใช้แทนเครื่องทำเวเฟอร์บิสกิตที่อบแผ่นเวเฟอร์แบบเรียบในแม่พิมพ์เพื่อนำไปตัดและซ้อนชั้น หรือเครื่องทำโคนเวเฟอร์ที่ใช้แกนขึ้นรูปทรงกรวยแทนทรงกระบอกไม่ได้.
ขนมเหล่านั้นใช้การห่อ ไม่ใช่การอบแล้วม้วน จึงใช้เครื่องแทนกันไม่ได้และต้องใช้เครื่องขึ้นรูปคนละประเภท. ผลิตภัณฑ์เหล่านั้นทำด้วยเครื่องทำแผ่นแป้งที่ป้อนแผ่นแป้งไปยังสถานีงานห่อหรือพับแยกต่างหาก.
สายการผลิตนี้ใช้ก๊าซธรรมชาติหรือก๊าซปิโตรเลียมเหลวเป็นเชื้อเพลิง. สถานที่ที่ไม่มีระบบท่อจ่ายก๊าซสามารถใช้ชุดถังก๊าซได้ แต่เครื่องไม่มีตัวเลือกให้ความร้อนด้วยไฟฟ้า จึงควรพิจารณาข้อจำกัดนี้ก่อนกำหนดสเปกส่วนอื่น.
UD05-2 ผลิตได้ 600 kg เมื่อเดินเครื่องเต็มอัตราตลอดกะ. หากปริมาณคุ้มทุนต่ำกว่านั้นมาก เครื่องทำเวเฟอร์ม้วนขนาดเล็กที่ผลิตได้ 125–350 kg ต่อวันจะเหมาะกว่า และหากผลิตในระดับนำร่องหรือระดับงานฝีมือ เครื่องทำเวเฟอร์แท่งแบบใช้แรงงานคนจะใช้เงินลงทุนต่ำกว่าเครื่องอัตโนมัติมากเมื่อเทียบกับค่าแรงที่ประหยัดได้.
คำนวณจุดคุ้มทุนของกิจการ
ปริมาณคุ้มทุนคำนวณจากต้นทุนคงที่หารด้วยส่วนต่างระหว่างราคาขายกับต้นทุนผันแปรต่อหน่วย. ตัวอย่างคำนวณในเอกสาร G648 ของ University of Missouri Extension ซึ่งปรับปรุงเมื่อสิงหาคม 2026 แสดงให้เห็นว่าการเปลี่ยนราคาขายเพียงอย่างเดียวส่งผลต่อปริมาณคุ้มทุนของผลิตภัณฑ์แปรรูปชนิดหนึ่งมากเพียงใด.
ในตัวอย่างนั้น ราคาขายที่ต่างกัน 4 ดอลลาร์ทำให้ปริมาณที่ต้องขายต่างกัน 72% ทั้งที่ใช้เครื่องจักรเดิม. คำนวณจากตัวเลขของกิจการก่อนเลือกขนาดสายการผลิตทุกครั้ง รวมถึงสายการผลิตของเรา และหากปริมาณคุ้มทุนต่ำกว่าผลผลิตเมื่อเดินเครื่องเต็มอัตราตลอดกะมาก ให้เลือกเครื่องขนาดเล็กกว่า.
- ราคาขายต่อหน่วย ปริมาณคุ้มทุนต่อปี
- $14 2,281 หน่วย
- $16 1,678 หน่วย
- $18 1,327 หน่วย
วิธีแยกประเภทเครื่องจากจำนวนแถวหรือแม่พิมพ์
ผลการค้นหามักปะปนเครื่องสำหรับผลิตภัณฑ์ 3 กลุ่ม ซึ่งแต่ละกลุ่มใช้หน่วยนับต่างกัน. เพียงดูหน่วยที่ผู้ขายใช้เสนอราคา ก็ทราบได้ทันทีว่าเครื่องนั้นอยู่ในกลุ่มใด.
| กลุ่มผลิตภัณฑ์ | หน่วยที่ใช้ระบุจำนวน | ผลิตภัณฑ์ | ผลิตอะไรไม่ได้ |
|---|---|---|---|
| สายการผลิตเวเฟอร์ม้วน | แถว แถบ หรือช่องการผลิต | เวเฟอร์ม้วนแบบกลวงและเวเฟอร์แท่งสอดไส้ตรงกลาง | เวเฟอร์แผ่นเรียบและขนมม้วนไส้คาวที่ใช้วิธีห่อ |
| สายการผลิตเวเฟอร์แผ่นเรียบ | แม่พิมพ์อบหรือแผ่นอบ | เวเฟอร์แผ่นสำหรับตัดและซ้อนชั้นหรือทำเป็นเวเฟอร์แบบประกบ | เวเฟอร์ทรงหลอดที่ม้วนและฉีดไส้ตรงกลาง |
| เครื่องขึ้นรูปขนมม้วนไส้คาว | ชิ้น/ชั่วโมง | ปอเปี๊ยะ ปอเปี๊ยะทอดแบบจีน และขนมห่อไส้ | เวเฟอร์แผ่นอบทุกชนิด |
เครื่องมือวางแผนการผลิตเวเฟอร์ม้วน
-
01
ตารางบันทึกการใช้พลังงานต่อกะ
คำนวณการใช้พลังงานและต้นทุนดำเนินงานต่อกะ. ปรับการใช้ระบบสาธารณูปโภคให้เหมาะสมเพื่อเพิ่มความยั่งยืนของโรงงาน.
-
02
เครื่องมือวางแผนผลผลิตต่อกะ
คาดการณ์ผลผลิตเวเฟอร์ม้วนได้อย่างแม่นยำ. วางแผนการผลิตรายวันให้ตอบสนองความต้องการด้านการจัดจำหน่ายได้อย่างมีประสิทธิภาพ.
-
03
เปรียบเทียบแบบ 2 สายกับ 3 สาย
เปรียบเทียบอัตราผลผลิตและผลตอบแทนจากการลงทุนของแบบ 2 สายและ 3 สาย. ใช้ข้อมูลประกอบการตัดสินใจอัปเกรดเครื่องจักร.
คำถามที่พบบ่อยเกี่ยวกับเครื่องทำเวเฟอร์ม้วน
เครื่องทำเวเฟอร์ม้วนคืออะไร และต่างจากสายการผลิตเวเฟอร์บิสกิตอย่างไร?
เครื่องทำเวเฟอร์ม้วนอบอลแผ่นเวเฟอร์อย่างต่อเนื่องแล้วม้วนเป็นหลอด โดยระบุจำนวนเป็นแถวหรือช่องการผลิต. ส่วนสายการผลิตเวเฟอร์บิสกิตอบแผ่นเวเฟอร์แบบเรียบในแม่พิมพ์เพื่อนำไปตัดและซ้อนชั้น โดยระบุจำนวนเป็นแผ่นอบ.
เครื่องแต่ละแบบผลิตได้กี่ชิ้นต่อนาที?
UD05-2 แบบ 2 สายมีอัตราการผลิตที่ระบุไว้ 220 ชิ้นต่อนาที ส่วน UD05-3 แบบ 3 สายอยู่ที่ 330 ชิ้นต่อนาที. หากเดินเครื่องเต็มอัตราตลอดกะ 8 ชั่วโมง จะได้ผลผลิต 600 kg และ 900 kg ตามลำดับ.
ผลผลิต 600 kg ต่อกะ 8 ชั่วโมงต้องใช้วัตถุดิบเท่าไร?
เริ่มคำนวณจากจำนวนชิ้น: 220 ชิ้นต่อนาทีเป็นเวลา 480 นาที ได้ 105,600 ชิ้น และเมื่อใช้น้ำหนักต่อชิ้นโดยนัยของเรา 5.68 g จึงได้ตัวเลข 600 kg. ปริมาณแป้งเหลวที่ต้องซื้อเท่ากับน้ำหนักผลิตภัณฑ์สำเร็จรูปนี้หารด้วยอัตราผลได้จริงของกิจการ. ก่อนวัดผลได้จริงของตนเอง อาจใช้ข้อมูลเบื้องต้นจากผู้ขายอีกรายที่เผยแพร่ว่าแป้งเหลว 50 kg ให้ผลิตภัณฑ์แบบกลวง 35 kg.
สายการผลิตนี้ทำเวเฟอร์ม้วนได้ยาวเท่าไร?
ผู้ควบคุมเครื่องตั้งความยาวเวเฟอร์ม้วนได้ตั้งแต่ 70 mm ถึง 140 mm หรือประมาณ 2.76 ถึง 5.51 นิ้ว. การปรับความยาวทำผ่านแผงควบคุม ไม่ต้องเปลี่ยนชิ้นส่วนเครื่องจักรเพื่อเปลี่ยนงานผลิต.
สายการผลิตเดียวกันทำได้ทั้งเวเฟอร์ม้วนแบบกลวงและเวเฟอร์แท่งสอดไส้ตรงกลางหรือไม่?
ได้. เมื่อเปิดสถานีฉีดไส้ตรงกลาง จะได้เวเฟอร์แท่งสอดไส้; เมื่อไม่เปิดใช้สถานีนี้ สายการผลิตเดียวกันจะทำเวเฟอร์ม้วนแบบกลวง.
ระบบรักษาอุณหภูมิการอบให้คงที่อย่างไร?
ระบบควบคุมหัวเผาอัตโนมัติรักษาอุณหภูมิแผ่นอบตามค่าที่ตั้งไว้บนแผงควบคุม พร้อมระบบนิรภัยที่เชื่อมกับชุดจ่ายก๊าซ.
สายการผลิตนี้ต้องใช้ก๊าซ กำลังไฟฟ้า และแรงดันไฟฟ้าเท่าไร?
UD05-2 ใช้กำลังไฟฟ้า 9.7 kW และ UD05-3 ใช้ 12 kW. ปริมาณก๊าซที่ต้องใช้คือก๊าซปิโตรเลียมเหลว 6 หรือ 8 kg/h หรือก๊าซธรรมชาติ 8 หรือ 10 m³/h. ระบบไฟฟ้ามาตรฐานคือ 380 V / 50 Hz และสามารถขอแบบ 220 V / 60 Hz ได้.
ต้องใช้พื้นที่พื้นเท่าไร และตัวเลขนี้วัดจากอะไร?
ขนาดโดยรวมที่เราเผยแพร่สำหรับการจัดวางแต่ละแบบคือ 4.2 × 3.7 เมตร. ตัวเลขนี้เป็นขนาดโดยรวม ไม่ใช่พื้นที่ติดตั้งจริงที่รวมพื้นที่สำหรับผู้ควบคุมเครื่องและการบำรุงรักษา. โปรดขอแบบติดตั้งจากเราเพื่อยืนยันพื้นที่จริงที่ต้องใช้ในอาคารของคุณ.
แบบ 2 สายกับ 3 สายต่างกันเฉพาะกำลังการผลิตหรือไม่?
ความแตกต่างหลักคือกำลังการผลิต โดยอัตราการผลิตเป็นชิ้นเพิ่มขึ้น 50%. สายการผลิตสายที่สามทำให้กำลังไฟฟ้าที่ต่อเข้าระบบเพิ่มขึ้น 2.3 kW และความต้องการใช้ก๊าซปิโตรเลียมเหลวเพิ่มขึ้น 2 kg/h โดยขนาดโดยรวมที่เผยแพร่ยังเท่าเดิม.
อะไรเป็นปัจจัยกำหนดราคาเครื่องทำเวเฟอร์ม้วนและเครื่องทำเวเฟอร์แท่ง?
เราออกใบเสนอราคาตามสเปกที่เลือกแทนการเผยแพร่ราคาตายตัว เพราะจำนวนสายการผลิต ระบบฉีดไส้ตรงกลาง แหล่งความร้อน และขอบเขตอุปกรณ์เสริมล้วนมีผลต่อราคามาก. ราคาประกาศขายในตลาดออนไลน์ทั่วไปของเครื่องใช้ก๊าซที่เทียบเคียงกันเริ่มราว US$28,000 สำหรับเครื่องเดี่ยวที่ผลิตได้ 60 kg/h แต่โดยทั่วไปเป็นราคาเฉพาะเครื่อง ไม่ใช่ทั้งสายการผลิต.
ใบเสนอราคาระบุอะไรบ้าง และจะได้รับภายในกี่วัน?
ใบเสนอราคาจะระบุสเปกที่เลือก ขอบเขตการจัดหา และเงื่อนไขการส่งมอบ โดยส่งกลับภายใน 1 วันทำการ. โดยปกติจะเสนอราคาแบบ FOB จีน และสามารถขอราคาแบบ CFR หรือ CIF ได้.
ขอบเขตการจัดหาครอบคลุมรายการใดบ้าง?
คำสั่งซื้อครอบคลุมสายการผลิต 1 สาย โดยคำสั่งซื้อหลายสายจะจัดสเปกให้ใช้อะไหล่ร่วมกันและฝึกอบรมร่วมกัน. คู่มือผู้ควบคุมเครื่องมีภาษาอังกฤษและภาษาจีน ส่วนภาษาอื่นขอได้.
ตั้งแต่ทำสัญญาจนถึงการทดสอบการยอมรับที่โรงงานใช้เวลานานเท่าไร?
ใช้เวลา 9 ถึง 13 สัปดาห์นับจากลงนามในสัญญาจนถึงการทดสอบการยอมรับที่โรงงาน. เริ่มนับเวลาเมื่อได้รับชำระเงินล่วงหน้า 40% ตามเอกสารยืนยันคำสั่งซื้อ.
ระหว่างการติดตั้งและฝึกอบรมมีขั้นตอนอย่างไร?
วิศวกรของเราติดตั้งและทดสอบเดินเครื่องสายการผลิต ณ สถานที่จริงเป็นเวลา 5 ถึง 7 วัน. ในช่วงเวลาดังกล่าว จะใช้เวลา 2 ถึง 3 วันฝึกอบรมทีมของคุณด้านการควบคุมเครื่องและการบำรุงรักษา.
สายการผลิต UD05 รับประกันส่วนใดบ้าง และนานเท่าไร?
ชิ้นส่วนหลักมีการรับประกัน 12 เดือนนับจากการทดสอบการยอมรับที่โรงงาน จากนั้นยังได้รับการสนับสนุนทางวิศวกรรมจากระยะไกลตลอดอายุการใช้งาน.