ติดต่อบริษัท UDTECH

สายการผลิตวาฟเฟิลและแพนเค้ก
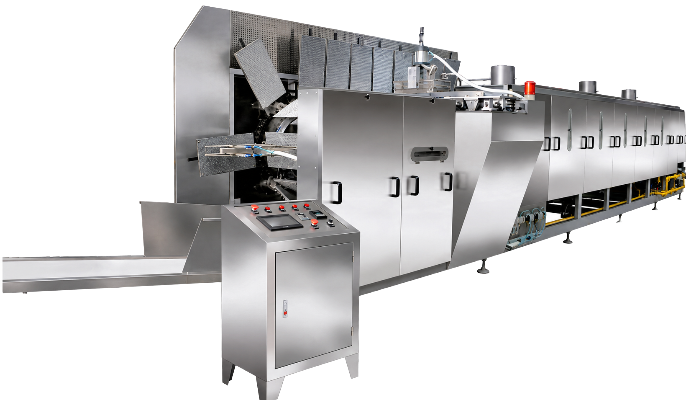
สายการผลิตวาฟเฟิลและแพนเค้กสำหรับอุตสาหกรรม
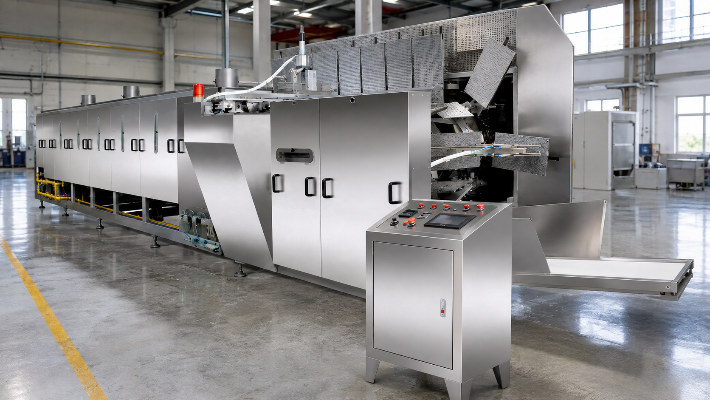
UDTECH สร้างสายการผลิตวาฟเฟิลเป็นเตาอบอุโมงค์ต่อเนื่องชุดเดียว โดยกำหนดขนาดตามเป้าหมายผลผลิตรายวัน ระบบจ่ายก๊าซที่มีอยู่ในโรงงาน และพื้นที่ติดตั้งที่จัดสรรได้. การกำหนดค่าสายการผลิตขึ้นอยู่กับรูปแบบสินค้า ผลผลิตรายวัน แหล่งความร้อน และการจัดการในกระบวนการถัดไปที่ต้องการ โดยโรงงานเบเกอรี่อุตสาหกรรมทุกแห่งจะได้รับข้อเสนอเป็นลายลักษณ์อักษรภายใน 48 ชั่วโมงหลังส่งเป้าหมายผลผลิตและรูปแบบสินค้า. หน้านี้แสดงขนาดพื้นที่ติดตั้ง ข้อกำหนดระบบสาธารณูปโภค และข้อมูลไฟฟ้าของทั้ง 5 รุ่น เพราะตัวเลขเหล่านี้เป็นตัวตัดสินว่าสามารถติดตั้งสายการผลิตในพื้นที่ได้หรือไม่.
- 1,800 ถึง 5,000 กก. ต่อ 24 ชั่วโมง
- 32, 60 หรือ 80 แม่พิมพ์
- ก๊าซธรรมชาติ LPG หรือไฟฟ้า
- ข้อเสนอทางวิศวกรรมภายใน 48 ชั่วโมง
- ผลผลิตรายวัน
- 1,800 ถึง 5,000 กก. ต่อ 24 ชั่วโมง สำหรับสายการผลิตแบบอุโมงค์ทั้ง 4 รุ่น
- รุ่นและแม่พิมพ์
- 5 รุ่น; 32, 60 หรือ 80 แม่พิมพ์ หรือแผ่นอบ 8 แผ่น
- ความยาวเครื่องจักร
- 6 ม. ถึง 12 ม. สำหรับสายการผลิตแบบอุโมงค์; 2.1 ม. สำหรับเครื่องแบบโรตารี
- โหลดไฟฟ้า
- 3 kW, 5 kW หรือ 13–21 kW ตามรุ่น ไฟฟ้า 3 เฟส 380 V ±10% แบบ 4 สาย
- จุดต่อก๊าซ
- ก๊าซธรรมชาติ 8 ถึง 19 m³/h หรือ LPG 4 ถึง 14 kg/h
- ลมอัด
- 0.6 m³/min สำหรับสายการผลิตแบบอุโมงค์ และ 0.2 m³/min ที่ 0.6 MPa สำหรับเครื่องแบบโรตารี
ความสามารถของสายการผลิตวาฟเฟิลและแพนเค้ก
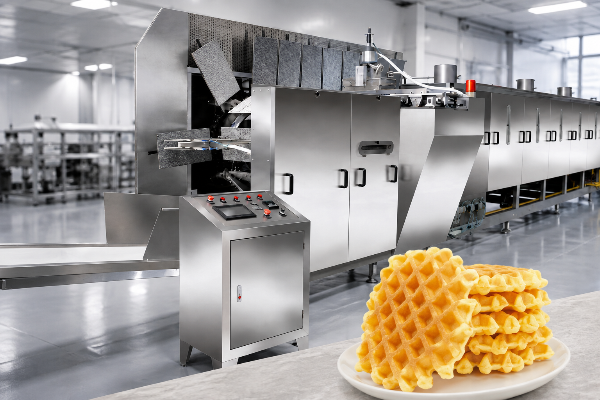
เครื่องหยอดแป้งเหลวลงในแม่พิมพ์เหล็ก อบให้สุกในเตาอบอุโมงค์แบบปิดที่ทำงานต่อเนื่อง แล้วปล่อยชิ้นขนมลงบนสายพานลำเลียงออกในรอบเดียว. นี่คือเครื่องอบขึ้นรูปด้วยแม่พิมพ์ ไม่ใช่สายการผลิตสำหรับประกบหรือสอดไส้ จึงได้ชิ้นขนมอบสำเร็จที่พร้อมเข้าสู่การทำให้เย็นและการบรรจุ. UDTECH ผลิตอุปกรณ์นี้มาตั้งแต่ 2003 และออกแบบพร้อมพัฒนาระบบอัตโนมัติเองภายในบริษัท.
การอบต่อเนื่องในเตาอบอุโมงค์
โซ่ลำเลียงแม่พิมพ์พาแป้งเหลวผ่านเตาอบอุโมงค์ ทำให้ถ่ายเทความร้อนตามเวลาที่อยู่ในเตาคงที่ แทนการอบเป็นชุด. ความร้อนมาจากก๊าซธรรมชาติ LPG หรือฮีตเตอร์ไฟฟ้า และภาระความร้อนเป็นตัวกำหนดขนาดจุดต่อก๊าซ: สายการผลิตแบบอุโมงค์ทั้ง 4 รุ่นใช้ก๊าซธรรมชาติ 8 ถึง 19 m³/h หรือ LPG 4 ถึง 14 kg/h. ชิ้นขนมที่ออกจากสายการผลิตยังร้อน จึงต้องมีพื้นที่สำหรับทำให้เย็นก่อนบรรจุ.
ควบคุมอัตโนมัติเต็มรูปแบบด้วย PLC
แต่ละสายการผลิตทำงานด้วยระบบควบคุม PLC และมีแผงควบคุมสำหรับผู้ควบคุมเครื่องติดตั้งที่ตัวเครื่อง. สามารถปรับความเร็วสายการผลิตและค่าการอบจากแผงนี้ได้ และระบบควบคุมบันทึกค่าที่ใช้ในการเดินเครื่องแต่ละครั้ง ทำให้ใช้สูตรการผลิตเดิมได้สม่ำเสมอข้ามกะ. บันทึกนี้ยังใช้เทียบหาสาเหตุเมื่อผลิตภัณฑ์ชุดหนึ่งออกมาไม่ถูกต้อง.
จุดต่อไฟฟ้าและระบบสาธารณูปโภค
- ไฟฟ้ามาตรฐานจากโรงงานเป็นไฟฟ้า 3 เฟส 380 V ±10% แบบ 4 สาย ที่ 50 Hz.
- โหลดไฟฟ้าที่ต่อใช้งานคือ 3 kW สำหรับ YT-10-32M, YT-10-60M และสายการผลิตแพนเค้ก, 5 kW สำหรับ YT-10-80M และ 13–21 kW สำหรับ YT-02H แบบไฟฟ้า.
- ระบบไฟฟ้าแรงดันต่ำในสหรัฐอเมริกาอ้างอิงพิกัดตาม ANSI C84.1 ที่ 208Y/120, 240, 480Y/277, 480 และ 600 V ที่ 60 Hz ดังนั้นโปรดแจ้งแรงดันไฟฟ้าและความถี่ของสถานที่ติดตั้ง เพื่อให้เรากำหนดรูปแบบระบบจ่ายไฟในใบเสนอราคา.
- สายการผลิตแบบอุโมงค์ใช้ลมอัด 0.6 m³/min ส่วนเครื่องแบบโรตารีใช้ 0.2 m³/min ที่ 0.6 MPa.
- รุ่นที่ใช้ก๊าซต้องต่อก๊าซธรรมชาติหรือ LPG ตามอัตราการไหลที่ระบุไว้สำหรับแต่ละรุ่น; สายการผลิตแบบอุโมงค์ไม่มีรุ่นที่ใช้ไฟฟ้า.
องค์ประกอบของสายการผลิต 1 ชุด
- ระบบป้อนแป้งเหลวและหัวหยอดแป้งเหนือโซ่ลำเลียงแม่พิมพ์.
- แม่พิมพ์อบเหล็กพิเศษที่ถอดเปลี่ยนได้เพื่อกำหนดรูปทรงสินค้า.
- ห้องอบอุโมงค์แบบปิดพร้อมปล่องระบายไอเสีย.
- สถานีงานนำขนมออกจากแม่พิมพ์พร้อมสายพานรับขนม.
- สายพานลำเลียงขนมออกไปยังพื้นที่ทำให้เย็นหรือบรรจุ.
- ตู้ควบคุมตั้งพื้นพร้อม PLC และแผงควบคุมสำหรับผู้ควบคุมเครื่อง.
สายการผลิต 3 กลุ่ม แต่ละกลุ่มมีหน้าของตัวเอง
ในสามรุ่น มีสองรุ่นที่สเปกใกล้เคียงกันมาก ได้แก่สายการผลิตแพนเค้กและสายการผลิตวาฟเฟิลนุ่มขนาดกลาง ซึ่งต่างก็มีแม่พิมพ์ 60 ชุดในอุโมงค์อบยาว 9.8 m และระบุกำลังการผลิตไว้ที่ 3,500 kg ต่อ 24 h โดยสิ่งที่ต่างกันคือชุดแม่พิมพ์ของแต่ละรุ่น. เครื่องแบบโรตารีแตกต่างจากรุ่นอื่นในกลุ่มอย่างชัดเจน เพราะอบเป็นรอบด้วยแผ่นอบแปดแผ่นและใช้ไฟฟ้า ขณะที่เครื่องแบบอุโมงค์ทุกรุ่นใช้แก๊ส. ข้อมูลของแต่ละรุ่นด้านล่างระบุจำนวนแม่พิมพ์หรือแผ่นอบ กำลังการผลิตที่ระบุ ขนาดพื้นที่ติดตั้ง และแหล่งความร้อน ซึ่งเป็นข้อมูลสี่อย่างที่ใช้คัดเลือกรุ่นเบื้องต้นก่อนพิจารณาเรื่องอื่น.
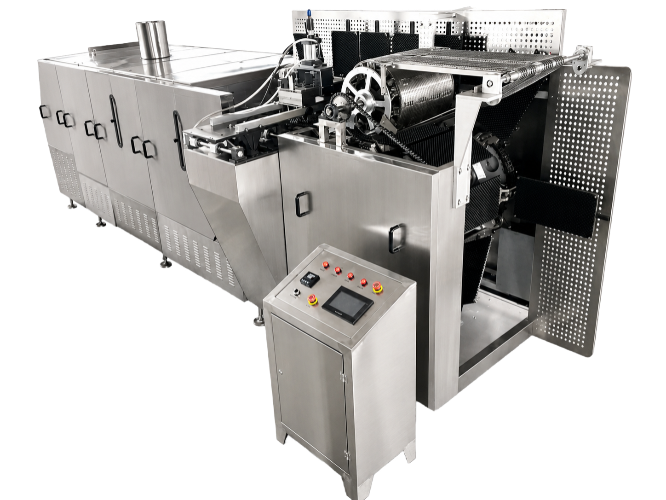
สายการผลิตวาฟเฟิลเนื้อนุ่ม
- YT-10-32M · YT-10-60M · YT-10-80M
- แม่พิมพ์ 32, 60 หรือ 80 ชุดบนโซ่ลำเลียงแม่พิมพ์แบบต่อเนื่อง
- 1,800, 3,500 หรือ 5,000 กก. ต่อ 24 ชั่วโมง
- ยาว 6 ม., 9.8 ม. หรือ 12 ม. × 1.6 ม. × 1.9 ม.
- ก๊าซธรรมชาติ 8–19 m³/h หรือ LPG 4–14 kg/h; 3 kW
- ขนมชิ้นกลมลายตารางโปร่งที่ทำจากแป้งเหลวชนิดเทได้
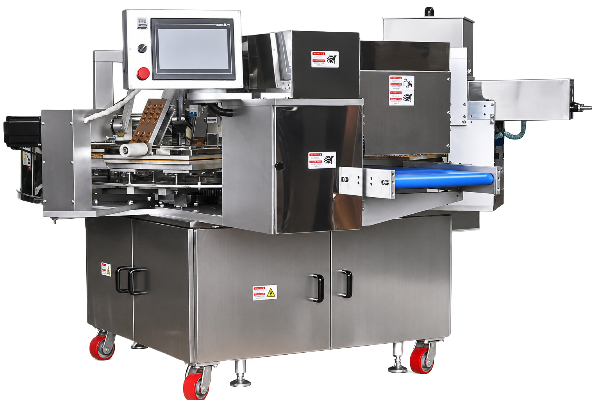
เครื่องทำวาฟเฟิลเนื้อนุ่มสำหรับอุตสาหกรรม
- เครื่องแบบโรตารี YT-02H
- แผ่นอบ 8 แผ่น ทำงานเป็นรอบการอบ ไม่ใช้โซ่ลำเลียงแม่พิมพ์
- 1,000 ชิ้น/ชั่วโมง
- 2.1 × 2.3 × 1.4 ม. ใช้พื้นที่ติดตั้งน้อยที่สุดในกลุ่ม
- ใช้ไฟฟ้า 13–21 kW; ไม่ต้องต่อก๊าซ
- ได้ขนมชิ้นกลมแบบเดียวกับซีรีส์ YT-10; ใช้ลมอัด 0.2 m³/min
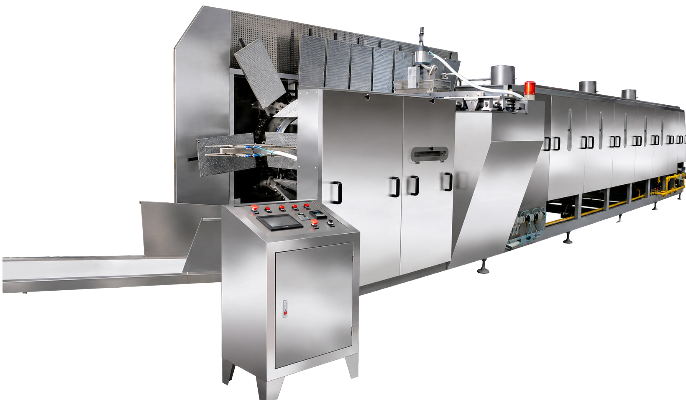
สายการผลิตแพนเค้ก
- สายการผลิตแพนเค้กและบิสกิตกรอบ YT-10
- แม่พิมพ์ 60 ชุดที่ติดตั้งแม่พิมพ์อบแพนเค้ก
- 3,500 กก. ต่อ 24 ชั่วโมง
- 9.8 × 1.6 × 1.9 ม.
- ก๊าซธรรมชาติ 14.5 m³/h หรือ LPG 8 kg/h; 3 kW
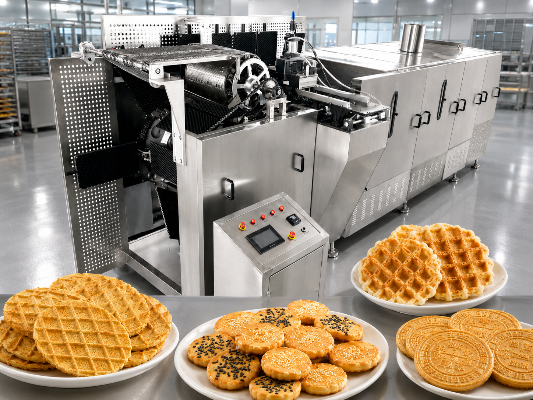
- ผลิตบิสกิตสี่เหลี่ยมและเวเฟอร์กรอบ แพนเค้กตาข่ายขนาดเล็ก และแผ่นฮอว์ธอร์นได้ด้วยการเปลี่ยนแม่พิมพ์อบ
รูปแบบสินค้าที่สายการผลิตเหล่านี้ผลิตได้
แม่พิมพ์อบเป็นส่วนที่ขึ้นรูปสินค้า และสามารถสับเปลี่ยนแม่พิมพ์บนเครื่องเดียวกันได้. เมื่อเปลี่ยนแม่พิมพ์ รูปทรง น้ำหนักต่อชิ้น และลักษณะการออกจากแม่พิมพ์จะเปลี่ยนไปด้วย ดังนั้นรายการรูปแบบสินค้าด้านล่างจึงเป็นรายการชุดแม่พิมพ์อบ ไม่ใช่รายการเครื่องจักรคนละเครื่อง.
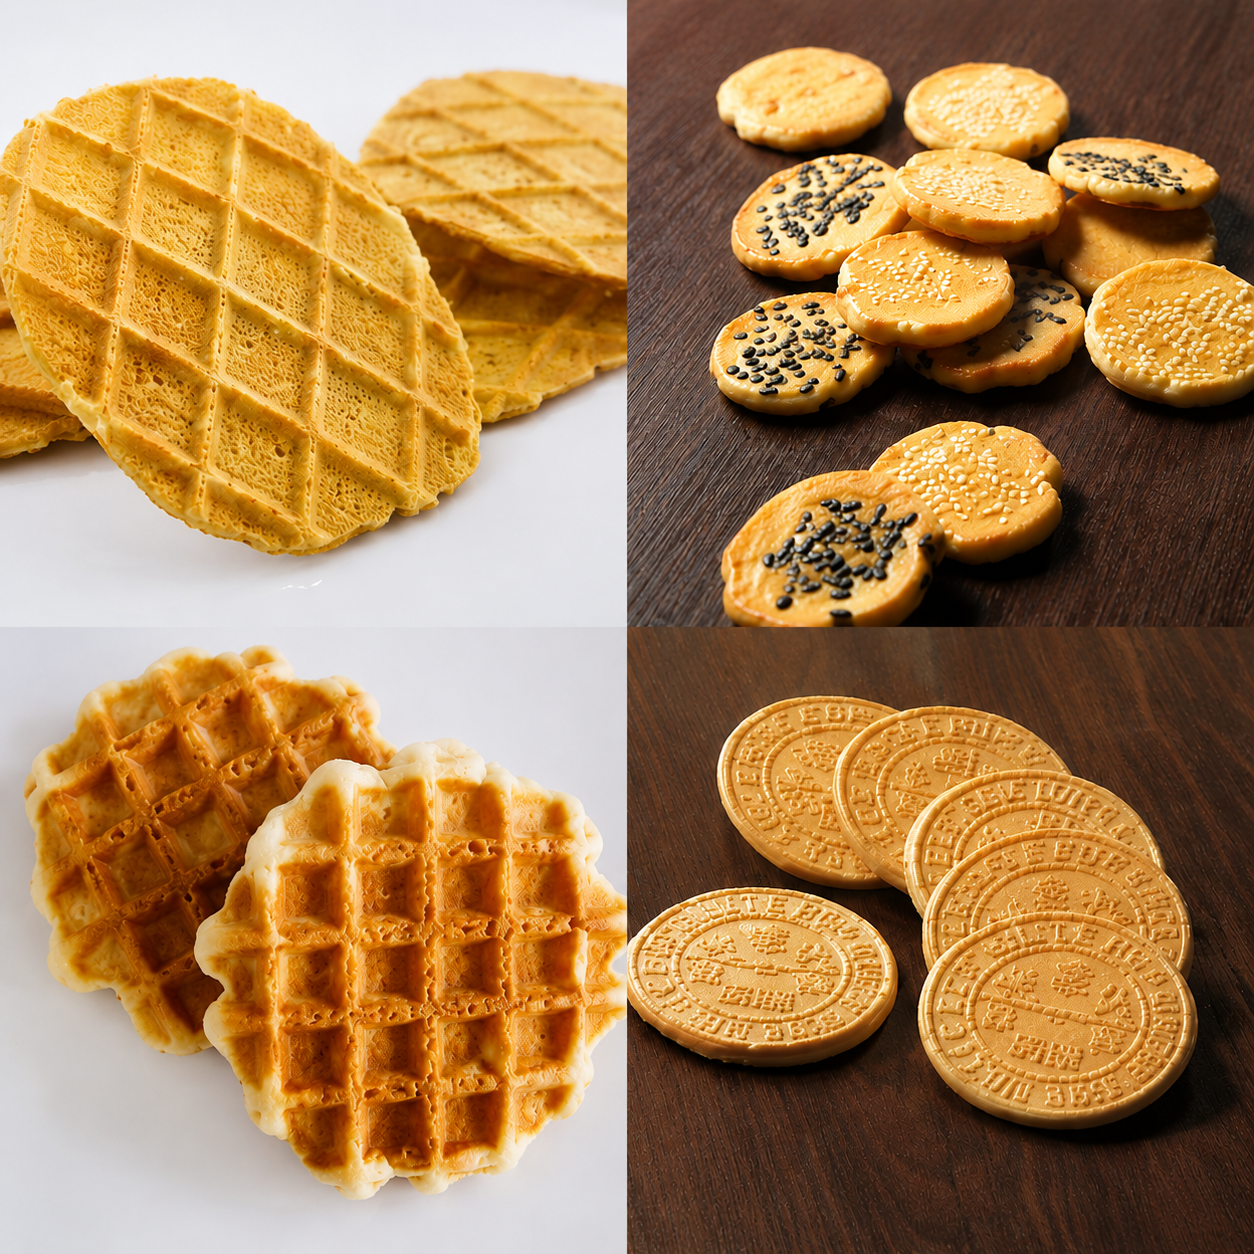
วาฟเฟิลเนื้อนุ่ม
ขนมชิ้นกลมลายตารางโปร่ง เนื้อขนมมีโพรง อบจากแป้งเหลวชนิดเทได้.
รุ่นเครื่องที่ใช้ได้
ผลิตได้บน YT-10-32M, YT-10-60M, YT-10-80M และเครื่องแบบโรตารี YT-02H.การเปลี่ยนงานผลิต
การเปลี่ยนแม่พิมพ์อบต้องเปลี่ยนทั้งชุดบนโซ่ลำเลียงแม่พิมพ์.บิสกิตสี่เหลี่ยมและเวเฟอร์กรอบ
ขนมชิ้นแบนลายตารางหรือลายนูนเป็นริ้ว อบให้มีความชื้นต่ำจนเปลือกกรอบหักดัง.
รุ่นเครื่องที่ใช้ได้
ผลิตได้บนสายการผลิตแพนเค้กและบิสกิตกรอบ YT-10.การเปลี่ยนงานผลิต
การเปลี่ยนแม่พิมพ์อบต้องเปลี่ยนชุดแม่พิมพ์และปรับความหนืดของแป้งเหลว.บิสกิตเม็ดเล็กและบิสกิตจิ๋ว
ขนมชิ้นเล็กแยกชิ้น อบในแม่พิมพ์ที่มีหลุมเรียงถี่เพื่อให้ได้จำนวนชิ้นสูง.
รุ่นเครื่องที่ใช้ได้
ผลิตได้บนสายการผลิตแพนเค้กและบิสกิตกรอบ YT-10.การเปลี่ยนงานผลิต
การเปลี่ยนแม่พิมพ์อบต้องเปลี่ยนแม่พิมพ์แบบหลุม และปรับปริมาณแป้งที่หยอดตามไปด้วย.แพนเค้กตาข่ายขนาดเล็ก
ขนมแผ่นกลมลายตาข่ายโปร่ง มีพื้นที่ผิวกว้างเมื่อเทียบกับน้ำหนัก ใช้เป็นฐานขนมอบ.
รุ่นเครื่องที่ใช้ได้
ผลิตได้บนสายการผลิตแพนเค้กและบิสกิตกรอบ YT-10.การเปลี่ยนงานผลิต
การเปลี่ยนแม่พิมพ์อบต้องเปลี่ยนเป็นแม่พิมพ์ลายตาข่าย.แพนเค้กกลมขนาดเล็ก
ขนมชิ้นกลมเนื้อทึบผิวเรียบ อบจากแป้งเหลวที่ข้นกว่าแป้งเหลวสำหรับวาฟเฟิลลายตาราง.
รุ่นเครื่องที่ใช้ได้
ผลิตได้บนสายการผลิตแพนเค้กและบิสกิตกรอบ YT-10.การเปลี่ยนงานผลิต
การเปลี่ยนแม่พิมพ์อบต้องเปลี่ยนชุดแม่พิมพ์อบ.แผ่นฮอว์ธอร์น
แผ่นผลไม้บดบาง ๆ ซึ่งป้อนเป็นส่วนผสมลักษณะแป้งโด ไม่ใช่แป้งเหลวชนิดเทได้.
รุ่นเครื่องที่ใช้ได้
ผลิตได้บนสายการผลิตแพนเค้กและบิสกิตกรอบ YT-10.การเปลี่ยนงานผลิต
การเปลี่ยนแม่พิมพ์อบต้องเปลี่ยนชุดแม่พิมพ์พร้อมหัวป้อน.วิธีนำขนมออกจากแม่พิมพ์และการเปลี่ยนแม่พิมพ์อบ
เหตุที่ไม่มีคำตอบเดียวคือการนำขนมออกจากแม่พิมพ์ขึ้นอยู่กับส่วนผสมในแป้งเหลวด้วย. เอกสารอ้างอิงเรื่องเวเฟอร์ของ American Society of Baking ระบุว่าไขมันช่วยให้ขนมหลุดจากแผ่นอบ เลซิทินที่ 0.2% เป็นสารอิมัลซิไฟเออร์ที่ช่วยให้ไอน้ำระบายออก และไขมันต้องทนความร้อนเพื่อให้แผ่นเวเฟอร์หลุดออกได้; แป้งสตาร์ชที่เติมเข้าไปทำให้คุณภาพและความคงตัวของแผ่นเวเฟอร์เปลี่ยนไป.
ในเครื่องจักรกลุ่มนี้ การที่ชิ้นขนมอบหลุดจากแม่พิมพ์ได้เรียบร้อยมักถูกมองว่าเป็นคุณสมบัติของเครื่องจักร แต่เรื่องที่อาจขัดกับความคาดหมายคือ สูตรการผลิตมีผลอย่างน้อยพอ ๆ กัน. สามารถเลือกวิธีนำขนมออกจากแม่พิมพ์ได้ 2 วิธี โดยกำหนดวิธีที่เหมาะสมตั้งแต่ขั้นออกแบบสายการผลิต แทนที่จะเปลี่ยนภายหลังที่หน้างาน.
วิธีนำขนมออกจากแม่พิมพ์
วิธีทำงาน
เงื่อนไขการทำงาน
วิธีนำขนมออกจากแม่พิมพ์
ใช้ลูกกลิ้งเข็ม
วิธีทำงาน
ลูกกลิ้งเข็มยกชิ้นขนมอบออกจากแม่พิมพ์ที่เปิดอยู่ตรงสายพานรับขนม.
เงื่อนไขการทำงาน
ชิ้นขนมยังคงรูปเมื่อถูกยกด้วยแรงกลขณะออกจากเครื่อง ซึ่งขึ้นอยู่กับโครงสร้างและความชื้นของขนม ณ จุดนั้น.
วิธีนำขนมออกจากแม่พิมพ์
เป่าด้วยลม
วิธีทำงาน
ลมอัดดันชิ้นขนมให้หลุดจากด้านหลังของหลุมแม่พิมพ์.
เงื่อนไขการทำงาน
รูปทรงของหลุมแม่พิมพ์ต้องให้ลมเข้าถึงด้านหลังชิ้นขนมได้ และมีลมจ่ายถึงเครื่อง 0.6 m³/min.
วิธีกำหนดการนำขนมของคุณออกจากแม่พิมพ์
ส่งข้อมูลจำเพาะของขนมสำเร็จและสูตรแป้งเหลวหรือแป้งโดที่คุณตั้งใจใช้ผลิต.
UDTECH เลือกชุดอุปกรณ์นำขนมออกจากแม่พิมพ์ให้เหมาะกับรูปแบบสินค้านั้นในขั้นสร้างสายการผลิต และกำหนดปริมาณลมอัดที่ต้องใช้.
เราทดลองเดินเครื่องด้วยสูตรแป้งเหลวของคุณก่อนจัดส่ง เพื่อยืนยันค่าการนำขนมออกจากแม่พิมพ์จากการทดสอบจริง แทนการคาดเดา.
หากเปลี่ยนสูตรการผลิตในภายหลัง ค่าการนำขนมออกจากแม่พิมพ์เป็นสิ่งที่ต้องยืนยันใหม่ ไม่ใช่เหตุให้ต้องเปลี่ยนเครื่องจักร.
การเปลี่ยนงานผลิตระหว่างรูปแบบสินค้าทำโดยเปลี่ยนแม่พิมพ์อบ. แม่พิมพ์อบเหล็กพิเศษถอดเปลี่ยนได้บนโซ่ลำเลียงแม่พิมพ์เดียวกัน ดังนั้นการเปลี่ยนรูปแบบสินค้าคือการเปลี่ยนชุดแม่พิมพ์อบ พร้อมปรับค่าการหยอดแป้งและการอบให้ตรงกัน โดยไม่ต้องเปลี่ยนตัวเครื่อง.
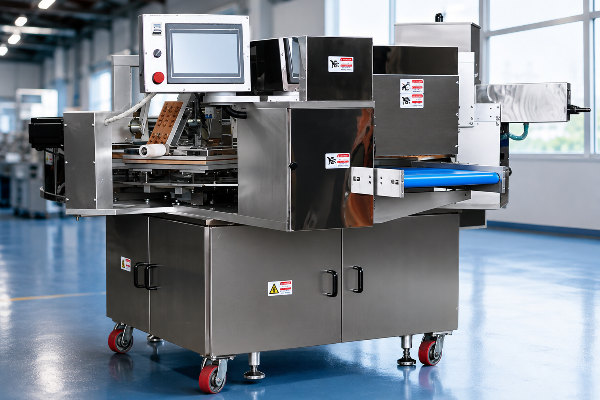
ข้อมูลจำเพาะและการกำหนดขนาดสายการผลิตตามรุ่น
ตัวเลขทุกตัวในตารางสายการผลิตวาฟเฟิลนี้มาจากข้อมูลจำเพาะอุปกรณ์ของ UDTECH สำหรับรุ่นที่ระบุในหัวคอลัมน์. ขนาดพื้นที่ติดตั้งแสดงเป็นเมตรและฟุต เพื่อให้วิศวกรโรงงานตรวจสอบพื้นที่ก่อนดำเนินการสอบถามต่อ.
| ข้อมูลจำเพาะ | YT-10-32M | YT-10-60M | YT-10-80M | แพนเค้ก YT-10 | YT-02H |
|---|---|---|---|---|---|
| แม่พิมพ์หรือแผ่นอบ | แม่พิมพ์ 32 ชุด | แม่พิมพ์ 60 ชุด | แม่พิมพ์ 80 ชุด | แม่พิมพ์ 60 ชุด พร้อมแม่พิมพ์อบแพนเค้ก | แผ่นอบ 8 แผ่น |
| ขนาดเครื่อง ยาว × กว้าง × สูง | 6 × 1.6 × 1.9 ม. (19.7 × 5.2 × 6.2 ฟุต) |
9.8 × 1.6 × 1.9 ม. (32.2 × 5.2 × 6.2 ฟุต) |
12 × 1.6 × 1.9 ม. (39.4 × 5.2 × 6.2 ฟุต) |
9.8 × 1.6 × 1.9 ม. (32.2 × 5.2 × 6.2 ฟุต) |
2.1 × 2.3 × 1.4 ม. (6.9 × 7.5 × 4.6 ฟุต) |
| แหล่งความร้อน | ก๊าซธรรมชาติหรือ LPG | ก๊าซธรรมชาติหรือ LPG | ก๊าซธรรมชาติหรือ LPG | ก๊าซธรรมชาติหรือ LPG | ไฟฟ้า |
| โหลดไฟฟ้า | 3 kW | 3 kW | 5 kW | 3 kW | 13–21 kW |
| ก๊าซธรรมชาติ | 8 m³/h | 14.5 m³/h | 19 m³/h | 14.5 m³/h | ไม่เกี่ยวข้อง |
| LPG | 4 kg/h | 8 kg/h | 14 kg/h | 8 kg/h | ไม่เกี่ยวข้อง |
| ลมอัด | 0.6 m³/min | 0.6 m³/min | 0.6 m³/min | 0.6 m³/min | 0.2 m³/min ที่ 0.6 MPa |
| กำลังการผลิต | 1,800 กก. ต่อ 24 ชั่วโมง | 3,500 กก. ต่อ 24 ชั่วโมง | 5,000 กก. ต่อ 24 ชั่วโมง | 3,500 กก. ต่อ 24 ชั่วโมง | 1,000 ชิ้น/ชั่วโมง |
ข้อมูลกำลังการผลิตแสดงตามหน่วยพิกัดของเครื่องแต่ละรุ่น และหน่วยทั้ง 2 แบบใช้แทนกันไม่ได้. การแปลงกิโลกรัมต่อ 24 ชั่วโมงเป็นชิ้นต่อชั่วโมงต้องใช้ข้อมูล 2 อย่างที่มีเพียงคุณทราบ: น้ำหนักขนมสำเร็จต่อชิ้น และจำนวนชั่วโมงสุทธิที่สายการผลิตจะเดินเครื่องจริงหลังหักเวลาทำความสะอาด เปลี่ยนงานผลิต บำรุงรักษา และผลผลิตเสีย.
เวลาปฏิบัติงานตามแผนเท่ากับเวลาเดินเครื่องตามแผนบวกเวลาหยุดเครื่องตามแผน และเวลาหยุดเครื่องตามแผนรวมเวลาพักตามกำหนดและการบำรุงรักษา. เวลาผลิตจริงนับเฉพาะช่วงที่ผลิตและเพิ่มมูลค่า โดยแยกเวลาตั้งค่าเครื่องจักรออกต่างหาก. ความพร้อมใช้งานคำนวณจากเวลาผลิตจริงหารด้วยเวลาเดินเครื่องตามแผน.
คำศัพท์ตาม ISO 22400 ที่อธิบายในบทความเรื่องตัวชี้วัดผลการดำเนินงานหลักซึ่งเผยแพร่ผ่าน NIST.
หลักการกำหนดขนาดสายการผลิต
-
เริ่มจากน้ำหนักขนมสำเร็จต่อชิ้นเป็นกรัม เพราะตัวแปรนี้ใช้แปลงพิกัดกิโลกรัมเป็นจำนวนชิ้น.
-
หักเวลาหยุดเครื่องตามแผนออกจากเวลาปฏิบัติงานตามแผนก่อน แล้วจึงคำนวณต่อ. ตัวเลขบนป้ายพิกัดเครื่องไม่อาจบอกผลผลิตจริงของคุณได้จนกว่าจะหักเวลาทำความสะอาด เปลี่ยนงานผลิต และบำรุงรักษาออก.
-
กำหนดค่าฐานจากชั่วโมงทำงานที่วัดได้ในโรงงานของคุณเอง แทนการยืมตัวเลขจากที่อื่น. Food Engineering รายงานว่า 70% ของเวลาหยุดเครื่องในการสำรวจสินค้าอุปโภคบริโภคบรรจุหีบห่อเกิดจากการหยุดสั้น ๆ เครื่องจักรขัดข้อง การเปลี่ยนงานผลิต และการบำรุงรักษาเชิงป้องกัน และการกำหนดค่าฐานต้องใช้ข้อมูลจริงอย่างน้อย 3 เดือน ซึ่งครอบคลุมเวลาเครื่องทำงาน เวลาหยุดเครื่อง เวลาเปลี่ยนงานผลิต ปริมาณผลผลิต และผลผลิตเสีย.
-
จากนั้นเลือกรุ่นที่มีอัตราการใช้ก๊าซ ลมอัด และโหลดไฟฟ้าตรงกับระบบสาธารณูปโภคที่โรงงานมีอยู่ พร้อมตรวจสอบขนาดพื้นที่ติดตั้งเทียบกับพื้นที่ว่าง.
-
ข้อควรระวังในการใช้ตัวเลขประสิทธิภาพจากที่อื่น. นิยามของความพร้อมใช้งาน สมรรถนะ และคุณภาพต่างกันตามอุตสาหกรรมและประเภทสินทรัพย์ ดังนั้นเกณฑ์ประสิทธิภาพที่นำมาจากโรงงานอื่นจึงใช้แทนค่าฐานที่วัดเองไม่ได้ และการกำหนดเวลาหยุดเครื่องเป็นค่าตายตัวคือสาเหตุที่พบบ่อยที่สุดของการเลือกขนาดเครื่องผิดในงบลงทุน.
ส่งเป้าหมายผลผลิตเพื่อรับคำแนะนำรุ่นเครื่อง
แบบคำนวณขนาดสายการผลิต
ข้อมูลจำเพาะ 8 แถว คอลัมน์รุ่นเครื่อง 5 คอลัมน์ และหลักการกำหนดขนาดสายการผลิตข้างต้นรวมอยู่ในเอกสารหน้าเดียวที่นำเสนอต่อทีมจัดซื้อได้. เอกสารมีวิธีคำนวณและตัวแปร 2 อย่างที่คุณต้องกรอก.
เปิดแบบคำนวณขนาดสายการผลิต →เครื่องมือประมาณต้นทุนระบบสาธารณูปโภค
นำอัตราการใช้ก๊าซและโหลดไฟฟ้าที่ระบุของแต่ละรุ่นมาคูณกับอัตราค่าใช้จ่ายและชั่วโมงเดินเครื่องจริงของคุณ เพื่อคำนวณค่าใช้จ่ายรายปีและต้นทุนต่อกิโลกรัม.
เปิดเครื่องมือประมาณต้นทุนระบบสาธารณูปโภค →ตรวจสอบความพร้อมของพื้นที่ติดตั้ง
เทียบขนาดพื้นที่ว่างของคุณกับขนาดพื้นที่ติดตั้งที่ระบุของทั้ง 5 รุ่น และเทียบแรงดันไฟฟ้าที่วัดได้ ณ สถานที่ติดตั้งกับช่วง 380 V ±10% ก่อนดำเนินการสอบถามต่อ.
เปิดรายการตรวจสอบความพร้อมของพื้นที่ติดตั้ง →ใบเสนอราคา ระยะเวลาส่งมอบ และเงื่อนไขการจัดส่ง
หลายคนคิดว่าหน้าที่ไม่แสดงราคาไม่ช่วยเริ่มจัดทำงบประมาณ แต่ความจริงใกล้เคียงกับตรงกันข้าม: สิ่งแรกที่ผู้ซื้อเครื่องจักรลงทุนต้องทราบคือรายการตัวแปรที่กำหนดราคา. ราคาขึ้นอยู่กับจำนวนแม่พิมพ์ แหล่งความร้อน ความยาวสายการผลิต จำนวนชุดแม่พิมพ์อบที่จัดให้ ขอบเขตการจัดการในกระบวนการถัดไป เงื่อนไขการค้า และท่าเรือปลายทาง. สายการผลิตที่กำหนดค่าตามงานไม่มีรายการราคาตายตัว เราจึงแจ้งราคาเป็นลายลักษณ์อักษรในใบเสนอราคา.
ปัจจัยที่ทำให้ราคาสายการผลิตเปลี่ยน
ปัจจัย
สิ่งที่เปลี่ยนไป
ข้อมูลที่ต้องส่งเพื่อให้ประเมินราคาได้
จำนวนแม่พิมพ์
การเลือกเพียงอย่างเดียวกำหนด 3 เรื่องพร้อมกัน: ความยาวโซ่ลำเลียงแม่พิมพ์ ความยาวเตาอบอุโมงค์ และขนาดจุดต่อก๊าซ.
เป้าหมายผลผลิตรายวันหรือรุ่นที่คุณคัดเลือกไว้.
แหล่งความร้อน
เตาอบอุโมงค์ที่ใช้ก๊าซกับเครื่องแบบโรตารีที่ใช้ไฟฟ้าเป็นเครื่องจักรคนละชนิด ไม่ใช่ตัวเลือกของเครื่องเดียวกัน.
สถานที่ติดตั้งมีก๊าซธรรมชาติหรือ LPG ให้ใช้หรือไม่.
ความยาวสายการผลิตและช่วงสายพานลำเลียง
เพิ่มหรือลดความยาวสายพานลำเลียงขนมออกระหว่างเตาอบอุโมงค์กับพื้นที่บรรจุของคุณ.
ระยะทางจากทางออกสายการผลิตถึงจุดบรรจุขนม.
ชุดแม่พิมพ์อบที่จัดให้
ชุดแม่พิมพ์อบที่เพิ่มแต่ละชุดทำให้สายการผลิตรองรับสินค้าได้อีก 1 รูปแบบ โดยคิดราคาเครื่องมือขึ้นรูปเป็นรายชุด ไม่ใช่รายเครื่อง.
รูปแบบสินค้าทุกชนิดที่คุณตั้งใจผลิตในปีแรก.
ขอบเขตการจัดการในกระบวนการถัดไป
กำหนดจุดสิ้นสุดของอุปกรณ์ที่เราจัดให้และจุดเริ่มต้นของอุปกรณ์ที่โรงงานคุณมีอยู่.
อุปกรณ์ที่คุณมีอยู่แล้วในกระบวนการถัดจากเตาอบ.
เงื่อนไขการค้าและท่าเรือปลายทาง
กำหนดว่าจะรวมค่าขนส่ง ค่าประกันภัย และค่าดำเนินการส่งออกไว้ในราคาเสนอหรือไม่.
ท่าเรือปลายทางและเงื่อนไขการค้าที่ทีมการเงินของคุณใช้.
ขั้นตอนจัดทำใบเสนอราคา
ส่งเป้าหมายผลผลิตรายวัน รูปแบบสินค้า และข้อมูลระบบก๊าซกับไฟฟ้าของสถานที่ติดตั้ง แล้ววิศวกรจะส่งข้อเสนอเป็นลายลักษณ์อักษรภายใน 48 ชั่วโมง พร้อมรุ่นเครื่อง ความต้องการระบบสาธารณูปโภค และขนาดพื้นที่ติดตั้ง. ยอดสั่งซื้อขั้นต่ำคือเครื่องจักร 1 เครื่อง ดังนั้นทั้งเครื่องเดี่ยวและสายการผลิตครบชุดจะได้รับใบเสนอราคาด้วยวิธีเดียวกัน.
ระยะเวลาส่งมอบตามประเภทคำสั่งซื้อ
ประเภทคำสั่งซื้อ
ระยะเวลาส่งมอบ
งานที่ครอบคลุม
เครื่องเดี่ยวพร้อมชุดแม่พิมพ์อบมาตรฐาน
25-35 วันทำการ
การผลิต การประกอบ และการทดลองเดินเครื่องก่อนจัดส่ง.
สายการผลิตพร้อมชุดแม่พิมพ์อบสั่งทำ
30-45 วันทำการ
เพิ่มการทำแม่พิมพ์อบสำหรับรูปแบบสินค้าที่ไม่มีรูปทรงแม่พิมพ์เดิมรองรับ.
สายการผลิตครบชุดพร้อมอุปกรณ์จัดการในกระบวนการถัดไป
45-90 วันทำการ
เพิ่มช่วงสายพานลำเลียงและการเชื่อมต่อกับอุปกรณ์ที่คุณใช้งานอยู่.
ระยะเวลาส่งมอบเริ่มนับเมื่อเซ็นสัญญา และไม่รวมเวลาขนส่งทางทะเลกับพิธีการศุลกากรที่ปลายทางของคุณ. เงื่อนไขชำระเงินคือวางเงินมัดจำ 30-40% เมื่อยืนยันคำสั่งซื้อ และชำระส่วนที่เหลือก่อนจัดส่ง โดยเราเสนอราคาแบบ EXW, FOB หรือ CIF เพื่อให้คุณเปรียบเทียบผู้ให้บริการขนส่งของคุณกับของเราได้.
คำนวณพลังงานสำหรับสายการผลิตที่กำลังเลือกขนาด
ต้นทุนเดินเครื่องขึ้นอยู่กับอัตราค่าพลังงานและระดับการใช้งานของคุณ ดังนั้นตัวเลขการใช้พลังงานที่แสดงในหน้านี้เป็นข้อมูลตั้งต้นสำหรับคำนวณเอง ไม่ใช่ต้นทุนดำเนินงานที่เสนอราคาไว้.
- สายการผลิตแบบอุโมงค์ใช้ก๊าซ: ใช้ก๊าซธรรมชาติ 8, 14.5 หรือ 19 m³/h ตามรุ่น หรือ LPG 4 ถึง 14 kg/h แล้วคูณด้วยชั่วโมงเดินเครื่องสุทธิและอัตราค่าก๊าซของคุณ.
- สายการผลิตแบบอุโมงค์เดียวกันยังมีโหลดไฟฟ้าที่ต่อใช้งาน 3 ถึง 5 kW สำหรับระบบขับเคลื่อนและควบคุม โดยคิดค่าใช้จ่ายตามอัตราค่าไฟฟ้า ไม่ใช่อัตราค่าก๊าซ.
- เครื่องแบบโรตารีใช้ไฟฟ้า: นำ 13 ถึง 21 kW คูณด้วยชั่วโมงเดินเครื่องสุทธิและอัตราค่าไฟฟ้าของคุณ โดยไม่ใช้ก๊าซเลย.
การเปรียบเทียบหัวเผาแก๊สกับระบบทำความร้อนด้วยไฟฟ้าต้องแปลงค่าทั้งสองเป็นพลังงานที่ส่งถึงผลิตภัณฑ์โดยใช้เกณฑ์เดียวกัน เพราะพลังงานจากเชื้อเพลิงที่ป้อนเข้าหัวเผาไม่ได้ส่งถึงผลิตภัณฑ์ทั้งหมด ต่างจากระบบทำความร้อนด้วยความต้านทานไฟฟ้า. Oklahoma State University Extension เผยแพร่วิธีแปลงค่านี้ไว้.
US Energy Information Administration เผยแพร่ข้อมูลชุดราคาค่าไฟฟ้าและก๊าซธรรมชาติภาคอุตสาหกรรมล่าสุด และอัตราค่าใช้จ่ายแตกต่างกันตามสถานที่ติดตั้ง สัญญา และช่วงเวลา จึงควรใช้ตัวเลขของคุณเองแทนค่าเฉลี่ยที่เผยแพร่.
ระบบควบคุม การทดสอบก่อนจัดส่ง และเอกสารประกอบ
ผู้ซื้อที่โอนเงินมัดจำให้ผู้จำหน่ายเครื่องจักรต้องรับความเสี่ยงเฉพาะ 3 เรื่อง และแต่ละเรื่องมีหลักฐานให้ตรวจสอบ แทนการรับคำยืนยันด้วยวาจา. ทั้ง 3 เรื่องด้านล่างคือสิ่งที่ UDTECH สามารถแสดงให้คุณดูก่อนสายการผลิตออกจากโรงงาน.
กำหนดค่าการอบผ่านแผงควบคุมสำหรับผู้ควบคุมเครื่องของ PLC โดยระบบจะบันทึกค่าพารามิเตอร์ของการเดินเครื่องแต่ละครั้งไว้ จึงเรียกดูการตั้งค่าอุณหภูมิและความเร็วจากเครื่องได้โดยไม่ต้องอาศัยความจำของผู้ควบคุมเครื่อง. หากผลิตภัณฑ์ในล็อตการผลิตผิดไปจากที่กำหนด สิ่งที่ต้องเปรียบเทียบคือค่าที่บันทึกไว้กับค่าปัจจุบัน.
ก่อนจัดส่ง เราทดลองเดินสายการผลิตด้วยสูตรแป้งเหลวของผู้ซื้อ และส่งบันทึกการเดินเครื่องไปพร้อมเครื่องจักร. IEC 62381 ระบุสิ่งที่ต้องมีในการทดสอบการยอมรับที่โรงงาน การทดสอบการทำงานร่วมกันที่โรงงาน การทดสอบการยอมรับ ณ สถานที่ติดตั้ง และการทดสอบการทำงานร่วมกัน ณ สถานที่ติดตั้ง โดยให้ผู้รับผิดชอบการตัดสินใจ ผู้ซื้อ และผู้ขายร่วมกันกำหนดขอบเขตและหน้าที่ จึงกำหนดการทดสอบเองได้แทนที่จะยอมรับวิธีของเรา.
ทุกคำสั่งซื้อจัดส่งพร้อมใบกำกับสินค้า รายการบรรจุสินค้า ใบตราส่งสินค้า หนังสือรับรองถิ่นกำเนิดสินค้า และคู่มือการใช้งานและการบำรุงรักษา. เอกสารชุดนี้เป็นสิ่งที่ตัวแทนออกของและฝ่ายการเงินต้องใช้ และระบุไว้ในใบเสนอราคาเพื่อไม่ให้เพิ่งพบว่าเอกสารขาดเมื่อสินค้าถึงท่าเรือ.
ระบบ // การปฏิบัติตามข้อกำหนด
ขั้นตอนของเราสิ้นสุดตรงไหน และขั้นตอนของผู้ซื้อเริ่มตรงไหน
การทดสอบที่โรงงานไม่อาจใช้แทนการทดสอบการยอมรับ ณ สถานที่ติดตั้ง ซึ่งผู้ซื้อต้องดำเนินการหลังติดตั้ง. แนวปฏิบัติที่ ISPE รายงานจากโครงการระบบอัตโนมัติ 5 โครงการระบุว่า การทดสอบที่โรงงานทำในสถานที่ของผู้ผลิตโดยมีตัวแทนลูกค้าร่วมเป็นพยาน การทดสอบการยอมรับ ณ สถานที่ติดตั้งทำที่สถานที่ของลูกค้าหลังเริ่มเดินระบบ และบันทึกผลการทดสอบว่าผ่านหรือไม่ผ่าน พร้อมวันที่และลายมือชื่อของผู้ทดสอบกับพยาน. จัดขั้นตอนหลังนี้ไว้ในกำหนดการของฝ่ายผู้ซื้อ เพราะเป็นหน้าที่ของผู้ซื้อ ไม่ใช่ของเรา.
ข้อบังคับที่โรงงานของผู้ซื้อต้องปฏิบัติตาม
- 21 CFR 117.40 กำหนดให้อุปกรณ์ในโรงงานอาหารทำความสะอาดได้อย่างเพียงพอ ได้รับการบำรุงรักษาอย่างเหมาะสม และป้องกันการปนเปื้อนข้ามของสารก่อภูมิแพ้ได้ โดยหน้าที่นี้เป็นของฝ่ายผู้ควบคุมเครื่อง และอุปกรณ์ต้องเอื้อให้ปฏิบัติหน้าที่ดังกล่าวได้.
- 29 CFR 1910.263 ครอบคลุมการติดตั้งอุปกรณ์ป้องกันอันตรายของเครื่องจักรเบเกอรี่ในโรงงานที่สหรัฐอเมริกา โดยผังการจัดวางเครื่องจักรและการตรวจรับอุปกรณ์ป้องกันอันตรายของโรงงานจะได้รับการประเมินตามข้อบังคับนี้ในพื้นที่.
ขอข้อกำหนดวัสดุที่สัมผัสอาหารของรุ่นที่กำลังขอใบเสนอราคาจากเรา แล้วตรวจเทียบกับข้อกำหนดที่ผู้ตรวจประเมินของโรงงานใช้.
เครื่อง YT-02 ใช้โครงครอบสเตนเลสและชิ้นส่วนโครงสร้างอะลูมิเนียมอัลลอย อย่าสรุปว่าสายการผลิตแบบอุโมงค์ YT-10 ใช้วัสดุแบบเดียวกันโดยไม่ขอข้อกำหนดของรุ่นที่จะซื้อ.
ลำดับโครงการ ตั้งแต่สอบถามข้อมูลจนถึงส่งมอบ
ยืนยันกำลังการผลิตและรูปแบบผลิตภัณฑ์
ยืนยันกำลังการผลิตและรูปแบบผลิตภัณฑ์
ส่งกำลังการผลิตเป้าหมายต่อวัน น้ำหนักต่อชิ้นของผลิตภัณฑ์สำเร็จรูป รูปแบบผลิตภัณฑ์ และข้อมูลระบบสาธารณูปโภคของสถานที่ติดตั้งมาให้เรา. เราจะแจ้งรุ่นที่เหมาะสมและพื้นที่ติดตั้งที่ต้องใช้.
ข้อเสนอทางวิศวกรรมภายใน 48 ชั่วโมง
ข้อเสนอทางวิศวกรรมภายใน 48 ชั่วโมง
ข้อเสนอเป็นลายลักษณ์อักษรที่ระบุรุ่น จำนวนแม่พิมพ์ ปริมาณก๊าซหรือภาระไฟฟ้าที่ต้องใช้ ลมอัด พื้นที่ติดตั้ง และขอบเขตงานที่เชื่อมต่อกับโรงงานเดิม.
สัญญาและเงินชำระล่วงหน้า
สัญญาและเงินชำระล่วงหน้า
ชำระล่วงหน้า 30-40% เมื่อยืนยันคำสั่งซื้อ และชำระส่วนที่เหลือก่อนจัดส่ง โดยกำหนดเงื่อนไขการค้าและท่าเรือปลายทางเมื่อลงนาม.
การผลิต
การผลิต
โซ่ลำเลียงแม่พิมพ์ อุโมงค์อบ แผ่นพิมพ์อบ และตู้ควบคุม ผลิตและประกอบที่ฐานการผลิตของเราในซินหยู.
ทดลองเดินเครื่องด้วยสูตรการผลิตของผู้ซื้อก่อนจัดส่ง
ทดลองเดินเครื่องด้วยสูตรการผลิตของผู้ซื้อก่อนจัดส่ง
ก่อนจัดส่ง เราทดลองเดินสายการผลิตด้วยสูตรแป้งเหลวของผู้ซื้อ. หากขนมที่ออกจากแม่พิมพ์ไม่ตรงตามข้อกำหนด เราจะแก้ไขที่นี่โดยรับผิดชอบค่าใช้จ่ายเอง ไม่รอจนส่งมอบแล้ว.
บรรทุกตู้คอนเทนเนอร์และจัดเตรียมเอกสาร
บรรทุกตู้คอนเทนเนอร์และจัดเตรียมเอกสาร
สายการผลิตจะได้รับการบรรจุและบรรทุก พร้อมออกเอกสารการจัดส่งตามที่ระบุในใบเสนอราคา.
ข้อมูลที่ควรส่งมาพร้อมคำสอบถาม
| ข้อมูลที่ต้องส่ง | เหตุใดข้อมูลนี้จึงมีผลต่อคำตอบ | ข้อมูลนี้ใช้กำหนดอะไร |
|---|---|---|
| กำลังการผลิตเป้าหมายต่อวัน เป็นกิโลกรัมหรือชิ้น | ใช้เลือกระหว่างโซ่ลำเลียงแม่พิมพ์ขนาด 32, 60 และ 80 แม่พิมพ์ กับเครื่องแบบโรตารี. | รุ่นและจำนวนแม่พิมพ์. |
| น้ำหนักต่อชิ้นและขนาดของผลิตภัณฑ์สำเร็จรูป | ใช้แปลงจำนวนชิ้นที่ต้องการเป็นกำลังการผลิตหน่วยกิโลกรัมตามข้อกำหนดของเครื่องจักร. | การเลือกรุ่นและรูปทรงของแผ่นพิมพ์อบ. |
| แรงดันไฟฟ้าและความถี่ของแหล่งจ่าย ณ สถานที่ติดตั้ง | มาตรฐานโรงงานของเราคือ 380 V ที่ 50 Hz ส่วนระบบไฟฟ้าในสหรัฐอเมริกาเป็นไปตาม ANSI C84.1 ที่ 60 Hz. | การจัดเตรียมแหล่งจ่าย ซึ่งกำหนดไว้ในใบเสนอราคา. |
| ความพร้อมของก๊าซธรรมชาติหรือ LPG ณ สถานที่ติดตั้ง | ใช้เลือกระหว่างสายการผลิตแบบอุโมงค์ที่ใช้ก๊าซกับเครื่องแบบโรตารีที่ใช้ไฟฟ้า. | แหล่งความร้อนและขนาดจุดต่อก๊าซ. |
| ต้องใช้ข้อกำหนดวัสดุที่สัมผัสอาหารหรือไม่ | ผู้ตรวจประเมินของโรงงานอาจต้องใช้ข้อกำหนดวัสดุของรุ่นที่เลือกก่อนอนุมัติ. | ชุดเอกสารที่ออกพร้อมใบเสนอราคา. |
กรณีที่สายการผลิตแบบใช้แม่พิมพ์ไม่ใช่ตัวเลือกที่เหมาะ
สายการผลิตขนาดใหญ่ที่สุดไม่ได้เหมาะเสมอไป และตัวเลขที่ใช้ตัดสินมักเป็นอัตราการใช้งานมากกว่างบประมาณ. สายการผลิตที่เดินเครื่อง 4 วันต่อสัปดาห์โดยใช้กำลังการผลิตต่ำมีต้นทุนต่อกิโลกรัมสูงกว่าสายการผลิตขนาดเล็กที่เดินเต็มกำลัง ดังนั้นคำถามแรกที่ควรถามตามจริงคือจะใช้งานเครื่องได้กี่ชั่วโมงสุทธิ.
01
ต้องการผลิตภัณฑ์สอดไส้หรือประกบไส้
ต้องการผลิตภัณฑ์สอดไส้หรือประกบไส้
เหตุใดจึงไม่เหมาะ
สายการผลิตแบบใช้แม่พิมพ์ที่อบเพียงรอบเดียวจะอบและนำขนมออกจากแม่พิมพ์ทีละชิ้น โดยไม่มีขั้นตอนหยอดไส้หรือประกบขนม 2 ชิ้นเข้าด้วยกัน.
ทางเลือกที่ควรใช้
ใช้สายการผลิตอบทำส่วนเปลือกขนม แล้วเพิ่มเครื่องหยอดไส้และประกบขนมแยกต่างหากในกระบวนการถัดไปหลังสายพานลำเลียงขาออก เช่น สำหรับขนมสไตล์โดรายากิ.
02
สถานที่ติดตั้งไม่มีจุดต่อก๊าซธรรมชาติหรือ LPG
สถานที่ติดตั้งไม่มีจุดต่อก๊าซธรรมชาติหรือ LPG
เหตุใดจึงไม่เหมาะ
สายการผลิตแบบอุโมงค์ทั้ง 4 รุ่นใช้ก๊าซและไม่มีรุ่นไฟฟ้า จึงไม่เหมาะที่จะพยายามออกแบบระบบอื่นมาชดเชยข้อจำกัดนี้.
ทางเลือกที่ควรใช้
ใช้เครื่อง YT-02H แบบไฟฟ้าที่ 13–21 kW หรือรวมงบติดตั้งจุดต่อก๊าซไว้ในโครงการ แทนที่จะถือเป็นตัวเลือกของเครื่องจักร.
03
ต้องการกำลังการผลิตจากเครื่องแบบโรตารีมากกว่า 1,000 ชิ้น/ชั่วโมง
ต้องการกำลังการผลิตจากเครื่องแบบโรตารีมากกว่า 1,000 ชิ้น/ชั่วโมง
เหตุใดจึงไม่เหมาะ
YT-02H อบเป็นชุดบนแผ่นอบ 8 แผ่น ดังนั้นกำลังการผลิตสูงสุดจึงถูกจำกัดด้วยรอบเวลา ซึ่งการเพิ่มขนาดมอเตอร์ไม่ช่วยให้สูงขึ้น.
ทางเลือกที่ควรใช้
เปลี่ยนเป็นสายการผลิตแบบอุโมงค์ต่อเนื่อง YT-10 ซึ่งกำลังการผลิตขึ้นอยู่กับจำนวนแม่พิมพ์ 32, 60 หรือ 80 ชุด แทนรอบการผลิตแบบเป็นชุด.
ขอข้อมูลการจัดชุดสายการผลิต
การปรึกษาเรื่องการจัดชุดสายการผลิตใช้ข้อมูล 5 รายการด้านล่าง เพื่อเสนอรุ่น พื้นที่ติดตั้ง และความต้องการระบบสาธารณูปโภค. การส่งข้อมูลทั้งหมดพร้อมกันช่วยลดการโต้ตอบทางอีเมลที่กินเวลา 2 สัปดาห์ให้เหลือข้อเสนอเป็นลายลักษณ์อักษร 1 ฉบับ.
ยอดสั่งซื้อขั้นต่ำคือเครื่องจักร 1 เครื่อง จึงไม่จำเป็นต้องกำหนดสายการผลิตทั้งชุดตั้งแต่แรก. วิศวกรของ UDTECH จะตอบภายใน 48 ชั่วโมง.
ข้อมูลที่ควรเตรียม
-
01
กำลังการผลิตเป้าหมายต่อวัน เป็นกิโลกรัมต่อ 24 ชั่วโมง หรือชิ้นต่อชั่วโมง.
-
02
น้ำหนักต่อชิ้น ขนาด และรูปแบบของผลิตภัณฑ์สำเร็จรูป.
-
03
แรงดันไฟฟ้าและความถี่ ณ สถานที่ติดตั้ง รวมถึงความพร้อมของก๊าซธรรมชาติหรือ LPG.
-
04
พื้นที่ว่างสำหรับสายการผลิตและพื้นที่ทำให้เย็นในกระบวนการถัดไป.
-
05
ต้องใช้ข้อกำหนดวัสดุที่สัมผัสอาหารเพื่อให้ผู้ตรวจประเมินอนุมัติหรือไม่.
เครื่องจักรแบบต่อเนื่องที่หยอดแป้งเหลวลงในแม่พิมพ์เหล็ก อบในอุโมงค์ปิด และปล่อยขนมที่อบเสร็จลงบนสายพานลำเลียง.
ระบบป้อนแป้งเหลวและหัวหยอดแป้ง โซ่ลำเลียงแม่พิมพ์ที่ติดตั้งแผ่นพิมพ์อบเหล็กพิเศษแบบเปลี่ยนได้ ห้องอบแบบอุโมงค์ปิดพร้อมปล่องระบายไอ สถานีงานนำขนมออกจากแม่พิมพ์พร้อมสายพานรับขนม สายพานลำเลียงขาออก และตู้ควบคุมตั้งพื้นซึ่งติดตั้ง PLC กับแผงควบคุมสำหรับผู้ควบคุมเครื่อง.
กำลังการผลิตของสายการผลิตแบบอุโมงค์ระบุเป็นน้ำหนักแทนจำนวนชิ้น ตั้งแต่ 1,800 กก. ต่อ 24 ชั่วโมงสำหรับรุ่น 32 แม่พิมพ์ ไปจนถึง 5,000 กก. สำหรับรุ่น 80 แม่พิมพ์. การแปลงเป็นจำนวนชิ้นต่อชั่วโมงต้องใช้ข้อมูล 2 อย่างที่ฝ่ายผู้ซื้อมีเท่านั้น ได้แก่ น้ำหนักต่อชิ้นของขนมที่อบเสร็จ และชั่วโมงที่สายการผลิตจะเดินเครื่องจริงหลังหักเวลาการเปลี่ยนงานผลิต การทำความสะอาด การบำรุงรักษา และขนมเสียออกจากเวลาทำงานที่มีพนักงานประจำ. เครื่องแบบโรตารี YT-02H เป็นข้อยกเว้น เพราะระบุกำลังการผลิตไว้โดยตรงที่ 1,000 ชิ้น/ชั่วโมง.
สายการผลิตแบบอุโมงค์ YT-10 ทั้ง 4 รุ่นใช้ก๊าซ โดยใช้ก๊าซธรรมชาติ 8 ถึง 19 m³/h หรือ LPG 4 ถึง 14 kg/h. ตัวเลือกที่ใช้ไฟฟ้าคือเครื่องแบบโรตารี YT-02H ที่ 13–21 kW. หากสถานที่ติดตั้งไม่มีจุดต่อก๊าซ ตัวเลือกจะถูกกำหนดตั้งแต่ระดับรุ่นเครื่อง.
ลูกกลิ้งเข็มจะยกขนมออกจากแม่พิมพ์ตรงสายพานรับขนม หรือใช้ลมอัดดันขนมออกจากช่องแม่พิมพ์. วิธีที่เหมาะขึ้นอยู่กับโครงสร้างของขนม รวมถึงไขมัน เลซิติน และแป้งในแป้งเหลว โดยจะยืนยันด้วยสูตรการผลิตของผู้ซื้อก่อนจัดส่ง.
ได้. แผ่นพิมพ์อบเหล็กพิเศษบนโซ่ลำเลียงแม่พิมพ์ชุดเดียวกันเปลี่ยนได้ การเปลี่ยนรูปแบบผลิตภัณฑ์จึงทำได้ด้วยการเปลี่ยนแผ่นพิมพ์อบ.
สายการผลิตแบบอุโมงค์มีขนาดตั้งแต่ 6 × 1.6 × 1.9 m สำหรับรุ่น 32 แม่พิมพ์ ไปจนถึง 12 × 1.6 × 1.9 m สำหรับรุ่น 80 แม่พิมพ์ ส่วนเครื่องแบบโรตารี YT-02H ต้องใช้พื้นที่ 2.1 × 2.3 × 1.4 m. นอกจากนี้ต้องเตรียมภาระไฟฟ้า 3 ถึง 5 kW ลมอัด 0.6 m³/min และจุดต่อก๊าซธรรมชาติ 8 ถึง 19 m³/h หรือ LPG 4 ถึง 14 kg/h. ควรเผื่อพื้นที่นอกเหนือจากตัวเครื่อง เพราะขนมที่ออกจากสายการผลิตยังร้อนและต้องทำให้เย็นก่อนการบรรจุ.
มาตรฐานโรงงานของเราคือไฟฟ้า 3 เฟส 380 V ±10% แบบ 4 สาย ที่ 50 Hz. ระบบไฟฟ้าแรงดันต่ำในสหรัฐอเมริกามีค่าแรงดันตาม ANSI C84.1 ที่ 208Y/120, 240, 480Y/277, 480 และ 600 V ที่ 60 Hz จึงควรแจ้งแรงดันไฟฟ้าและความถี่ของสถานที่ติดตั้งเมื่อสอบถาม เพื่อกำหนดการจัดเตรียมแหล่งจ่ายในใบเสนอราคา.
รูปทรงของแผ่นพิมพ์อบ จำนวนแม่พิมพ์ ความยาวสายพานลำเลียง และรูปแบบการนำขนมออกจากแม่พิมพ์ ล้วนกำหนดระหว่างผลิตตามข้อกำหนดของผลิตภัณฑ์สำเร็จรูป. ก่อนจัดส่ง เราทดลองเดินสายการผลิตด้วยสูตรแป้งเหลวของผู้ซื้อ และแก้ไขการตั้งค่าเครื่องจักรโดยรับผิดชอบค่าใช้จ่ายเองหากขนมไม่ตรงตามข้อกำหนด.
ระยะเวลาผลิต 25-35 วันทำการสำหรับเครื่องจักรเดี่ยวที่ใช้ชุดแม่พิมพ์มาตรฐาน, 30-45 วันทำการเมื่อต้องใช้แม่พิมพ์สั่งทำ และ 45-90 วันทำการสำหรับสายการผลิตครบชุดที่มีระบบจัดการในกระบวนการถัดไป. ระยะเวลานี้เริ่มนับจากวันที่ลงนามในสัญญาและไม่รวมเวลาขนส่งทางทะเล.
ซื้อจากโรงงานโดยตรง. โซ่ลำเลียงแม่พิมพ์ อุโมงค์อบ แผ่นพิมพ์อบ และตู้ควบคุม ผลิตและประกอบที่โรงงานของเราในซินหยู มณฑลเจียงซี ซึ่ง UDTECH ผลิตอุปกรณ์ประเภทนี้มาตั้งแต่ 2003.
ค่าใช้ก๊าซธรรมชาติ 8 ถึง 19 m³/h หรือ LPG 4 ถึง 14 kg/h ตามรุ่น ภาระไฟฟ้าที่เชื่อมต่อ 3 ถึง 5 kW สำหรับสายการผลิตแบบอุโมงค์ ลมอัด 0.6 m³/min แผ่นพิมพ์อบ 1 ชุดต่อรูปแบบผลิตภัณฑ์เพิ่มเติมแต่ละแบบ และพื้นที่สำหรับทำให้ขนมที่ยังร้อนเย็นลงก่อนการบรรจุ. ค่าขนส่งทางทะเลและอากรขาเข้าไม่รวมอยู่ในใบเสนอราคา เว้นแต่เงื่อนไขการค้าที่เลือกจะกำหนดให้รวม.
ใบกำกับสินค้า รายการบรรจุสินค้า ใบตราส่งสินค้า หนังสือรับรองถิ่นกำเนิดสินค้า คู่มือการใช้งานและการบำรุงรักษา รวมถึงบันทึกการทดลองเดินเครื่องก่อนจัดส่ง.