Entre em contato com a UDTECH Company


Atualizado em setembro de 2026
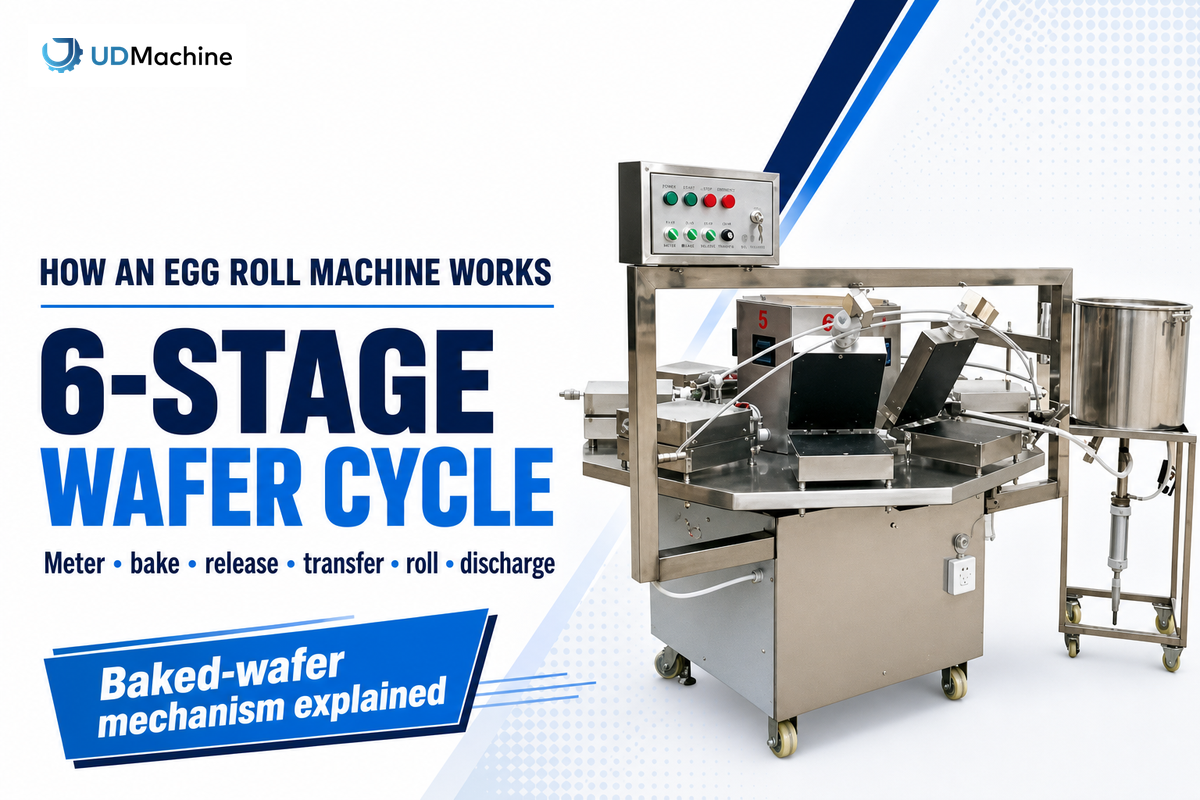
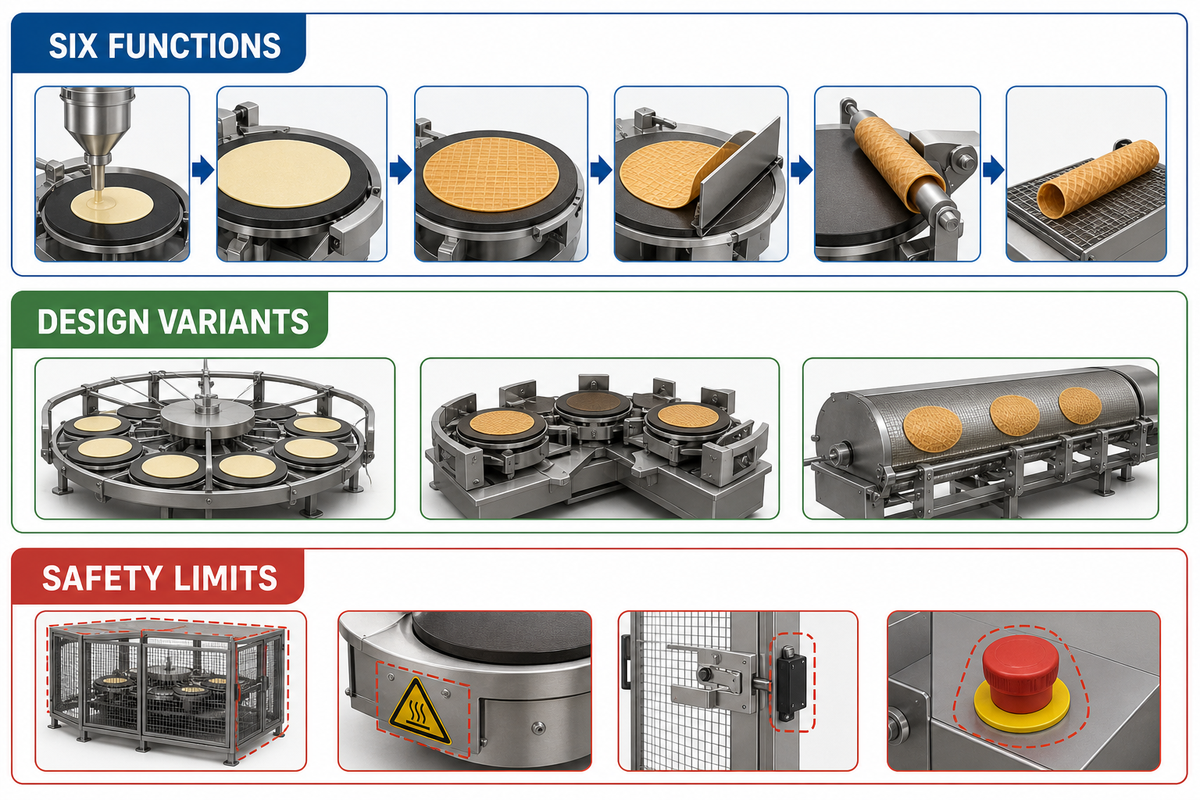
A pergunta “como funciona uma máquina para rolinhos crocantes de ovo” é respondida acompanhando o material por seis funções: dosagem, assamento, liberação, transferência, enrolamento e descarga. O primeiro passo é identificar o alimento. Este guia aborda uma máquina industrial que transforma massa líquida em uma lâmina fina de wafer assado e enrola esse wafer enquanto ele ainda pode ser moldado. Não aborda um rolinho primavera recheado e frito nem um aparelho de bancada que cozinha ovos inteiros.
Alguns anúncios de produtos chamam o mesmo equipamento industrial de máquina para fazer rolinhos de ovo. Nesse processo de produção de alimentos, a massa à base de farinha se transforma em um wafer crocante por meio do assamento e da moldagem a quente.
Resposta direta: Uma máquina automática para rolinhos crocantes de ovo dosa a massa líquida sobre uma superfície móvel aquecida, assa a camada fina, libera sua borda, transfere o wafer quente, envolve-o em torno de um elemento de moldagem e descarrega o rolinho moldado. São seis funções, não necessariamente seis estações separadas. Acionamentos, sensores, controles e dispositivos de proteção coordenam o ciclo.
Estado de entradaMassa líquida fluida
Mudança principalLíquido → lâmina assada → tubo
Seis funçõesDosar, assar, liberar, transferir, enrolar, descarregar
Limite importanteO equipamento pode executar mais de uma função
Este é um explicador da sequência de temporização de um wafer assado, não um guia de compra. Ele não apresenta capacidade de produção, especificações de modelo, preços, receitas, instruções de manutenção, etapas de solução de problemas ou configurações de controle de qualidade. Para entender a família de produtos, consulte a visão geral da automação alimentada por massa líquida e por invólucro.
Em uma linha de produção de rolinhos de wafer, o fabricante pode usar aço inoxidável nas áreas em contato com alimentos e aço convencional na estrutura de suporte. Essas escolhas de material influenciam a construção, enquanto a eficiência do ciclo ainda depende da alimentação uniforme da massa líquida, do contato térmico controlado e da geometria de cada molde ou chapa de cocção.
Qual máquina para rolinhos crocantes de ovo esta explicação aborda?
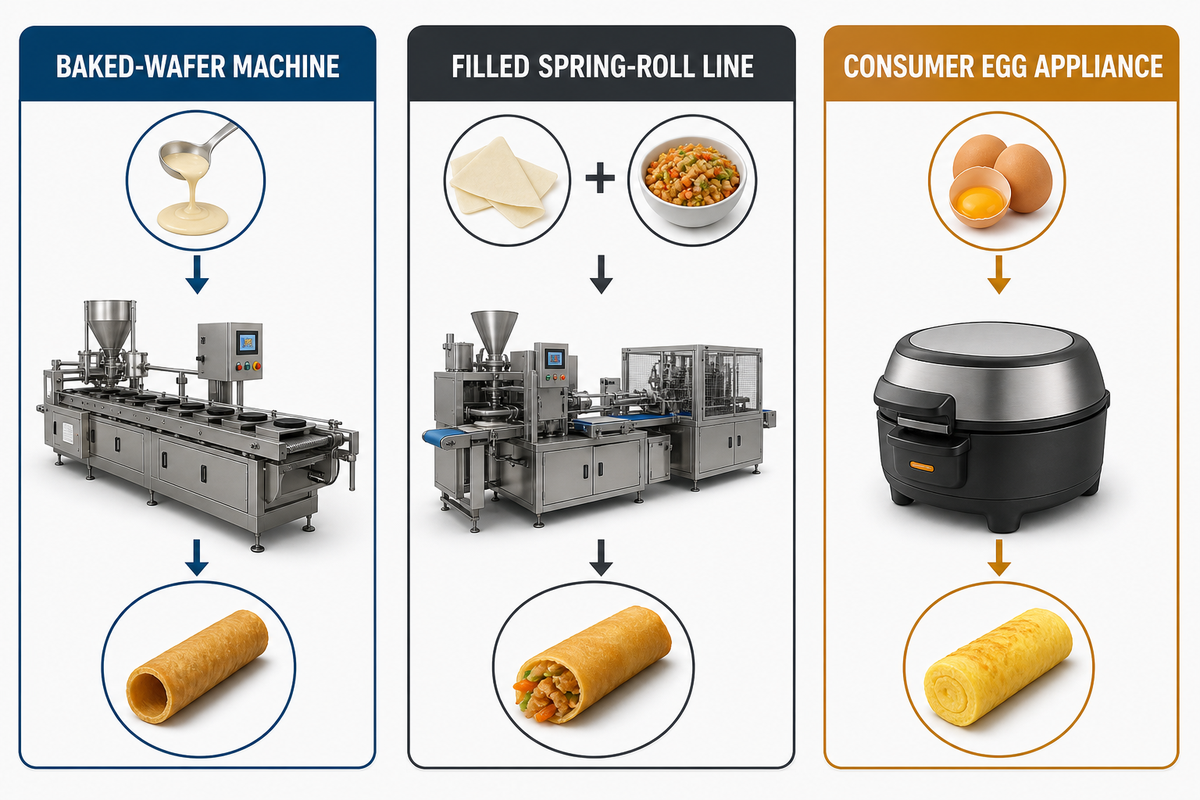
Aqui, “rolinho crocante de ovo” significa um wafer crocante e tubular, feito com massa líquida sobre uma superfície aquecida. Essa definição é importante porque as mesmas palavras em inglês levam a várias famílias de máquinas sem relação entre si nos resultados de busca. Confundir a família do produto gera um risco prático, pois uma linha de produção de invólucro e recheio não segue o percurso do wafer aquecido explicado aqui.
Por que manter o escopo tão restrito? Nosso conjunto de resultados continha 2 páginas de guia ou artigo entre 7 resultados orgânicos, uma participação informativa de 28,57%. No conjunto de intenções com 36 palavras-chave, 25 termos foram classificados como transacionais e 3 como comerciais, portanto 77,78% apontavam para algo além de uma resposta apenas sobre o mecanismo. Por isso, este artigo deixa preços, seleção de capacidade, manutenção e comparação de fornecedores fora da explicação em seis etapas.
| Família de máquinas | Material de partida | Operação definidora |
|---|---|---|
| Máquina para rolinhos crocantes de ovo de wafer assado | Massa líquida ou fluida | Assar uma lâmina fina e depois enrolá-la ainda quente |
| Linha de produção de rolinhos primavera recheados | Massa de invólucro ou invólucro preparado com recheio | Abrir a lâmina, rechear, dobrar e fechar antes de uma etapa posterior de cocção |
| Aparelho doméstico para ovos | Ovo inteiro ou mistura de ovos | Cozinhar uma porção de ovo em vez de formar um tubo de wafer |
A distinção é visível nos registros de máquinas. O texto do pedido publicado sobre a aplicação de uma máquina para rolinhos de wafer CN119073336A descreve o revestimento com massa líquida, o assamento, a liberação por raspador, a moldagem e o corte. Em contraste, o equipamento para rolinhos recheados trabalha com um invólucro e recheio. Portanto, seguiremos abaixo apenas o percurso do wafer assado.
Como funciona uma máquina para rolinhos crocantes de ovo? A resposta em seis etapas
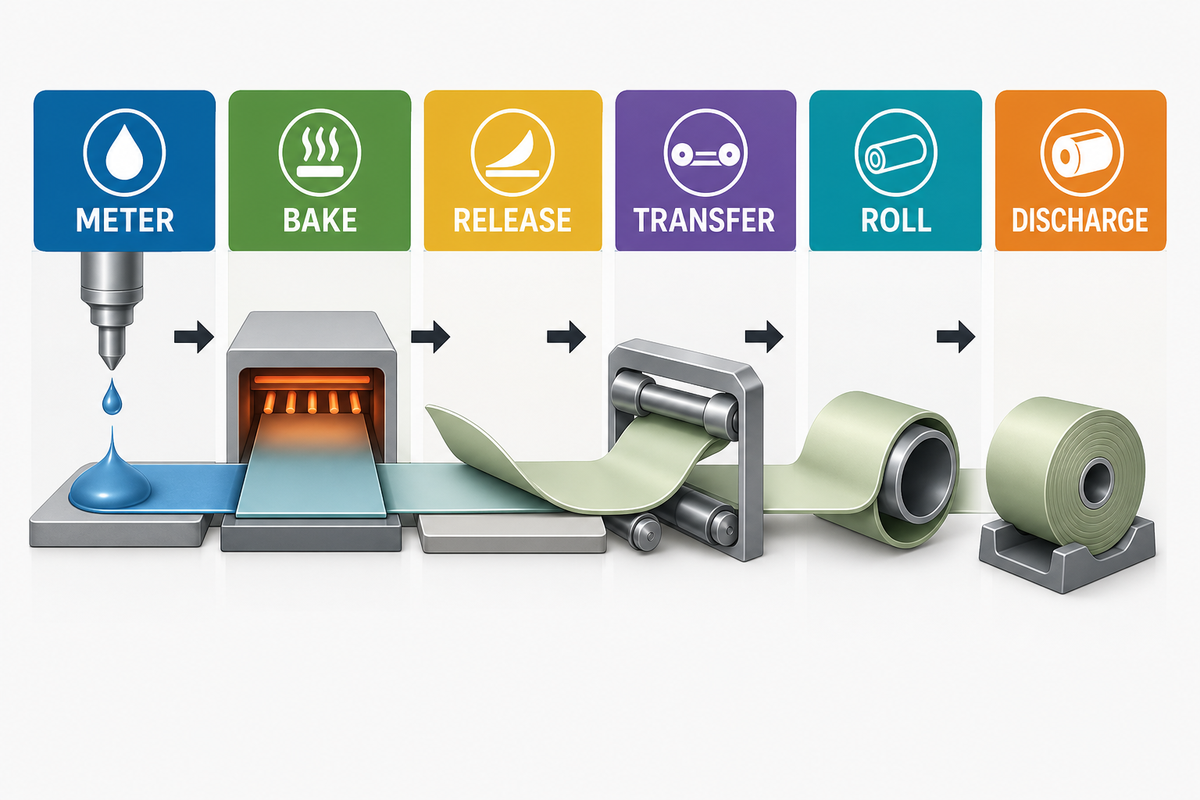
A explicação mais clara acompanha o material, e não os nomes dos componentes usados pelo fornecedor. A massa líquida se torna uma camada fina apoiada, depois uma lâmina assada, em seguida um wafer quente livre e, por fim, um rolinho moldado. Seis rótulos funcionais facilitam localizar essas mudanças.
O risco comum é contar as estações de forma incorreta, pois um equipamento compartilhado pode mudar o estado do material na passagem entre funções.
Localizador de etapas e mecanismos: Primeiro, encontre o material. O líquido antes da superfície quente indica a dosagem. A camada plana sobre essa superfície indica o assamento. Sua borda sendo levantada marca a liberação. Depois de livre, a lâmina em movimento marca a transferência. O enrolamento ao redor de um formador marca o enrolamento. A saída do formador marca a descarga.
- Dosar: entregar uma quantidade de massa líquida no momento certo à superfície de recebimento.
- Assar: apoiar e aquecer a camada fina por tempo suficiente para criar um wafer coeso.
- Liberar: separar uma borda ou toda a lâmina da superfície de assamento.
- Transferir: mover e orientar o wafer quente em direção ao formador.
- Enrolar: envolver a lâmina flexível em torno de uma haste, mandril, rolo ou conjunto de moldagem.
- Descarregar: permitir que o rolinho moldado deixe o formador e entre no percurso de saída.
Para modelos configurados, especificações comerciais ou intenção de solicitar uma proposta comercial, use o resumo de configuração comercial de máquinas da UDTECH. A explicação em seis etapas abaixo permanece neutra em relação ao fornecedor, exceto quando uma fonte nomeada documenta um projeto específico.
Não interprete essa lista como um desenho de seis mecanismos isolados. Um estudo apoiado pela Nestlé, usando wafers feitos em um forno de chapa única Haas, relata que a superfície gravada da chapa ajuda a espalhar a massa líquida quando as chapas quentes se fecham e também facilita a remoção posterior ao reduzir a aderência. Portanto, um único recurso físico pode influenciar a dosagem, o contato térmico e a liberação. O estudo de acesso aberto lembra que as seis etapas são um mapa funcional, não uma contagem universal de estações.
Etapa 1: como a máquina dosa e deposita a massa líquida?
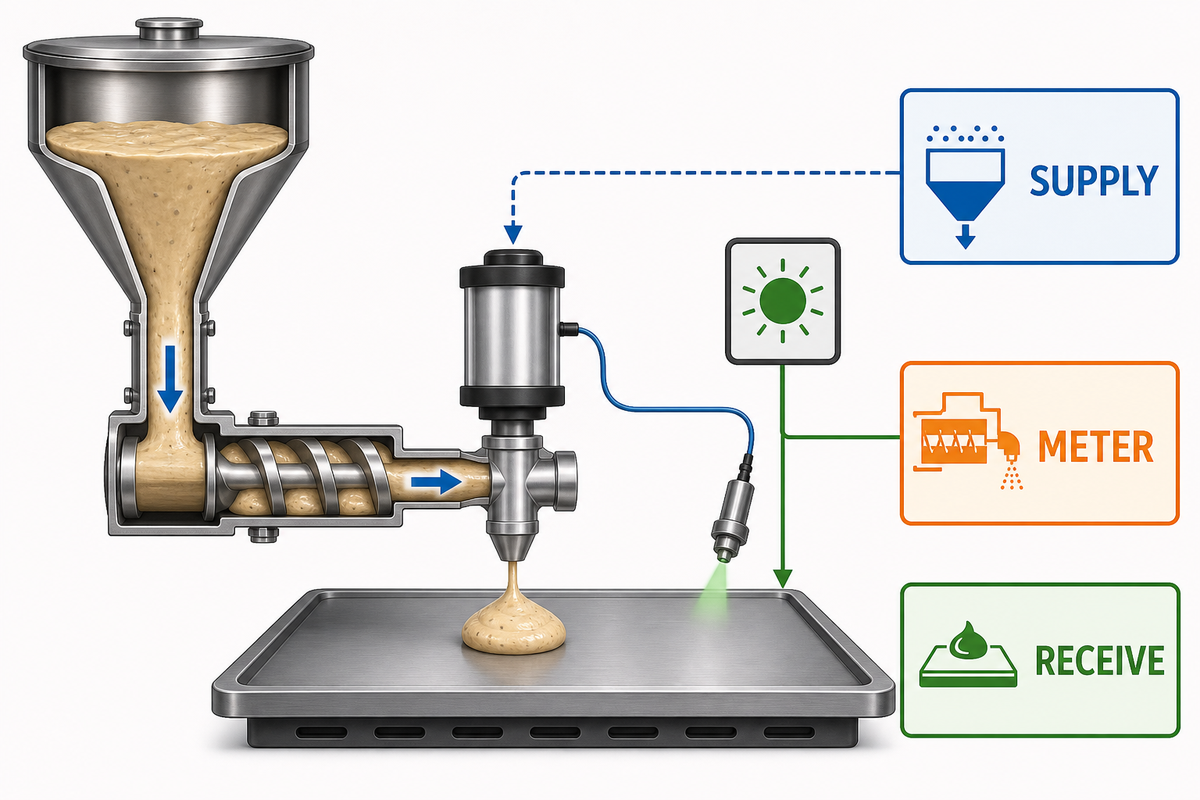
A primeira função transforma o suprimento de massa líquida em uma deposição que chega quando a superfície de recebimento está pronta. Dependendo do projeto, pode ser usada uma tremonha, bomba dosadora, válvula, chapa de revestimento ou outra configuração de alimentação. “Alimentação automática” é apenas um rótulo até que o acionamento e a ação física sejam identificados.
| Função | Pergunta respondida | Exemplo possível de família de projeto |
|---|---|---|
| Suprimento | Onde a massa líquida fica armazenada antes de um ciclo? | Tremonha ou recipiente de alimentação |
| Dosagem | O que cria uma porção ou fluxo controlado? | Bomba dosadora ou dispositivo de revestimento |
| Liga/desliga | O que abre ou fecha o percurso de alimentação? | Válvula, sucção de retorno ou atuador temporizado |
| Recebimento | O que confirma que a superfície quente está posicionada? | Sinal de chegada ou posição do molde |
O registro de deposição EP2105051B1 da Nestec apresenta um exemplo concreto: a alimentação é coordenada com a chegada de um molde de assamento, e suas formas de execução abordam a dosagem e o bloqueio do fluxo. Outra máquina pode espalhar a massa líquida sobre um tambor móvel. A ideia transferível é a entrega temporizada a uma superfície de recebimento preparada, e não uma bomba ou bico obrigatório.
A deposição também não precisa abranger toda a dispersão. Quando as chapas se fecham, sua geometria pode continuar distribuindo a massa líquida. Essa sobreposição explica por que este guia nomeia funções em vez de presumir que cada etapa tenha uma fronteira mecânica nítida.
Etapa 2: como as chapas de assamento transportam e aquecem a massa líquida?
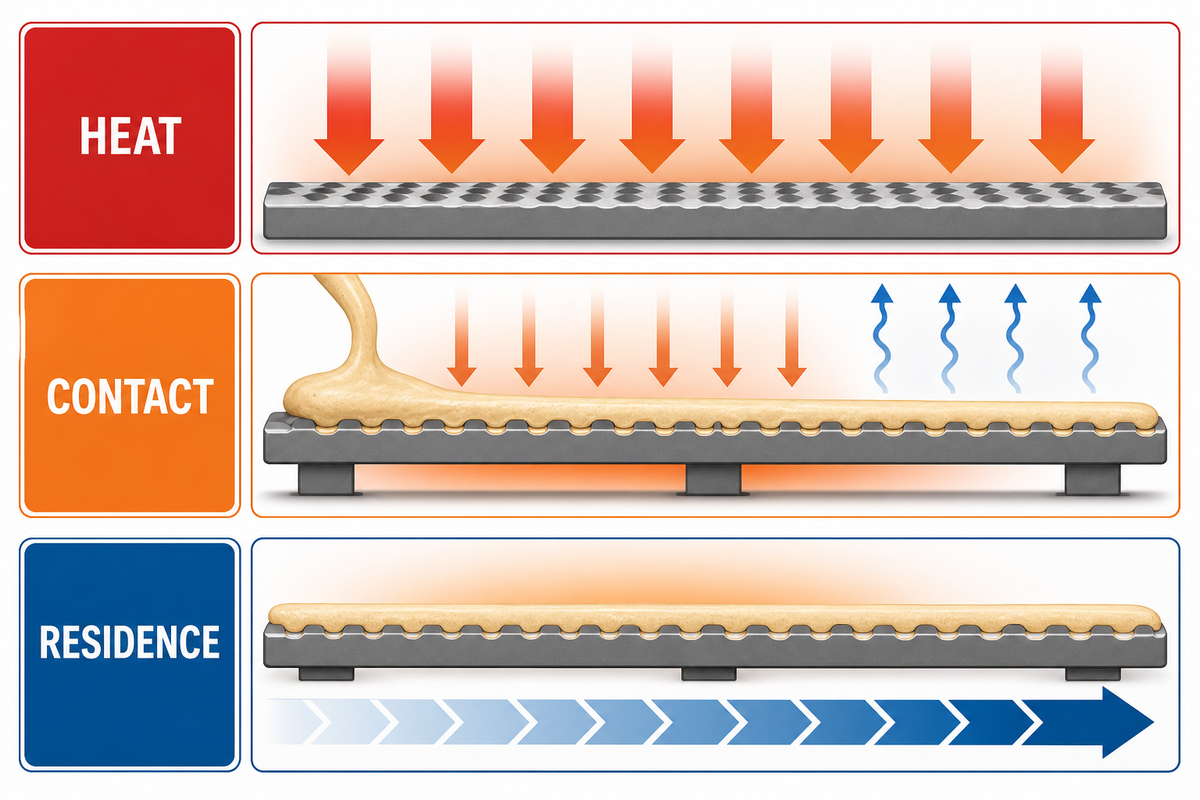
Quando a massa líquida chega a uma superfície quente, a máquina precisa apoiar a camada fina enquanto o calor a transforma em uma lâmina que possa ser retirada. Movimento e aquecimento fazem parte da mesma explicação porque o movimento define por quanto tempo o material permanece no percurso de aquecimento.
Visão de energia e movimento: O aquecedor fornece energia; a chapa, o molde, a roda ou o tambor cria o contato e transporta a massa líquida; o acionamento estabelece o percurso; e o percurso, junto com a velocidade ou o tempo de indexação, define o intervalo de permanência. A umidade sai enquanto a estrutura se desenvolve.
Um estudo revisado por pares sobre forno túnel acompanha biscoitos em um transportador com rack metálico e identifica temperatura, umidade, velocidade do ar e transferência de calor como variáveis críticas do assamento. Esse estudo trata de biscoitos, e não desta máquina específica; portanto, explica o percurso geral de aquecimento, não um ponto de ajuste de wafer. Consulte o artigo de monitoramento de forno de acesso aberto.
A velocidade, portanto, ajuda a definir o tempo efetivo de cocção, enquanto a distribuição da massa líquida e o contato térmico ajudam a assar a camada de maneira uniforme. Essa relação explica as variáveis sem atribuir uma receita ou um ponto de ajuste universal.
A arquitetura da máquina altera a forma como esse intervalo ocorre. Chapas móveis podem atravessar um percurso aquecido, arranjos indexados podem avançar e permanecer entre posições, e um projeto contínuo pode assar uma faixa em um tambor giratório. O registro Haas US6254916B1, por exemplo, ilustra uma massa fluida de wafer assada como uma faixa contínua sobre uma superfície quente giratória.
As características das chapas também podem atravessar os limites entre etapas. As gravações das chapas de assamento (ranhuras) podem influenciar a dispersão, a geometria de contato, a aderência e a separação no mesmo evento de fechamento e assamento. Para uma visão mais ampla do processo físico, sem alegações de compra ou modelagem, consulte o guia do processo de wafer assado.
Etapa 3: como o wafer assado se solta da chapa?
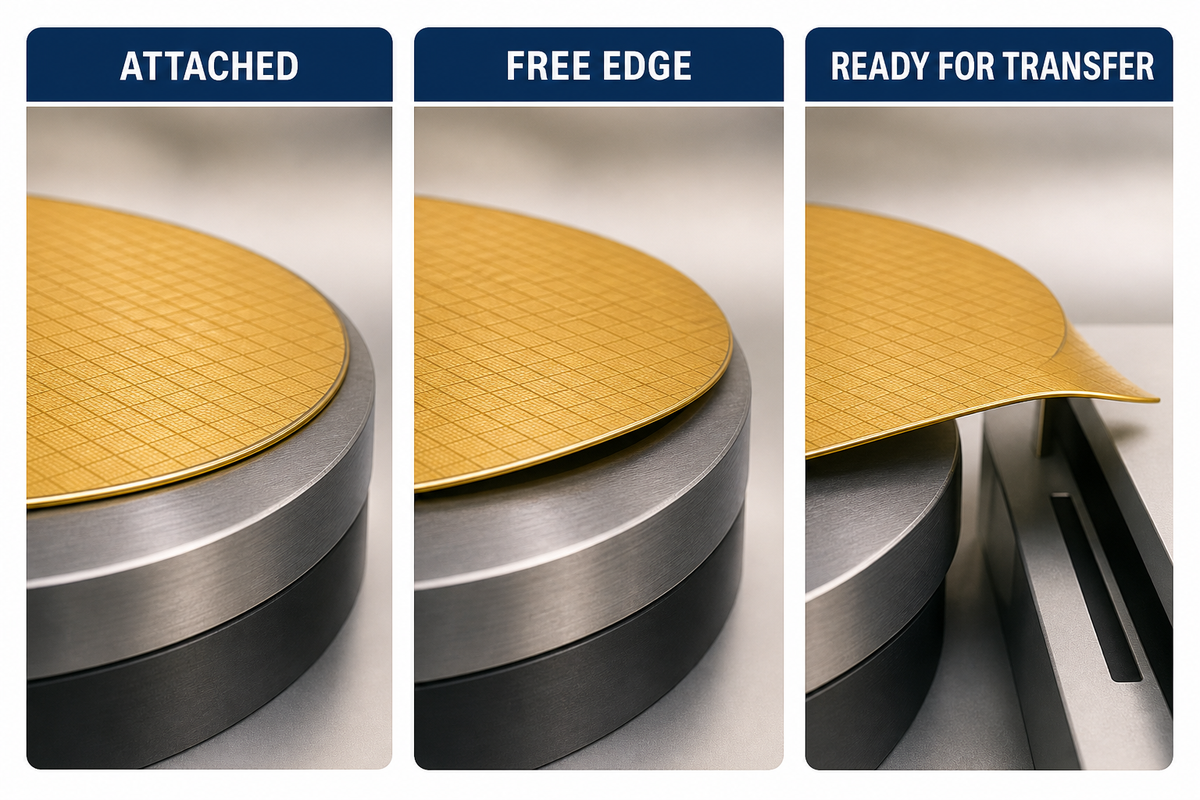
A liberação faz a lâmina passar de “fixada à superfície de assamento” para “livre para transferência”. A função compartilhada é a separação, mas o equipamento relevante varia. Raspadores podem levantar uma borda de uma roda de assamento; lâminas de remoção podem descascar uma faixa contínua de um tambor; a geometria da chapa pode reduzir a aderência antes que qualquer uma dessas ações comece.
O rótulo antiaderente não deve ser tratado como um mecanismo universal. O acabamento da superfície, o revestimento, a geometria da chapa, a formulação do produto e o dispositivo de liberação podem afetar a separação.
Uma falha de liberação pode atrasar a transferência porque o mecanismo seguinte não pode atuar até que uma borda ou lâmina livre esteja disponível.
| O que permanece igual | O que pode mudar | Limite das evidências |
|---|---|---|
| Uma borda livre é criada | Raspador, lâmina, levantamento ou abertura da chapa | Nomear o projeto citado |
| A lâmina deixa a superfície quente | Descascamento contínuo ou coleta individual | Não tratar um único arranjo como universal |
| O wafer permanece desenrolado na primeira liberação | O mesmo componente pode começar a guiá-lo | Funções separadas, não necessariamente atuadores |
Na aplicação publicada CN119073336A, um mecanismo de raspador remove a película assada de uma roda antes da moldagem. No registro Haas US6254916B1, uma lâmina de remoção separa a faixa quente e se inclina em direção à área de enrolamento. Esses registros de patentes sustentam duas famílias de mecanismos, e não prometem que toda máquina automática para rolinhos crocantes de ovo use exatamente um desses arranjos.
Etapas 4 e 5: como o wafer quente é transferido e enrolado?
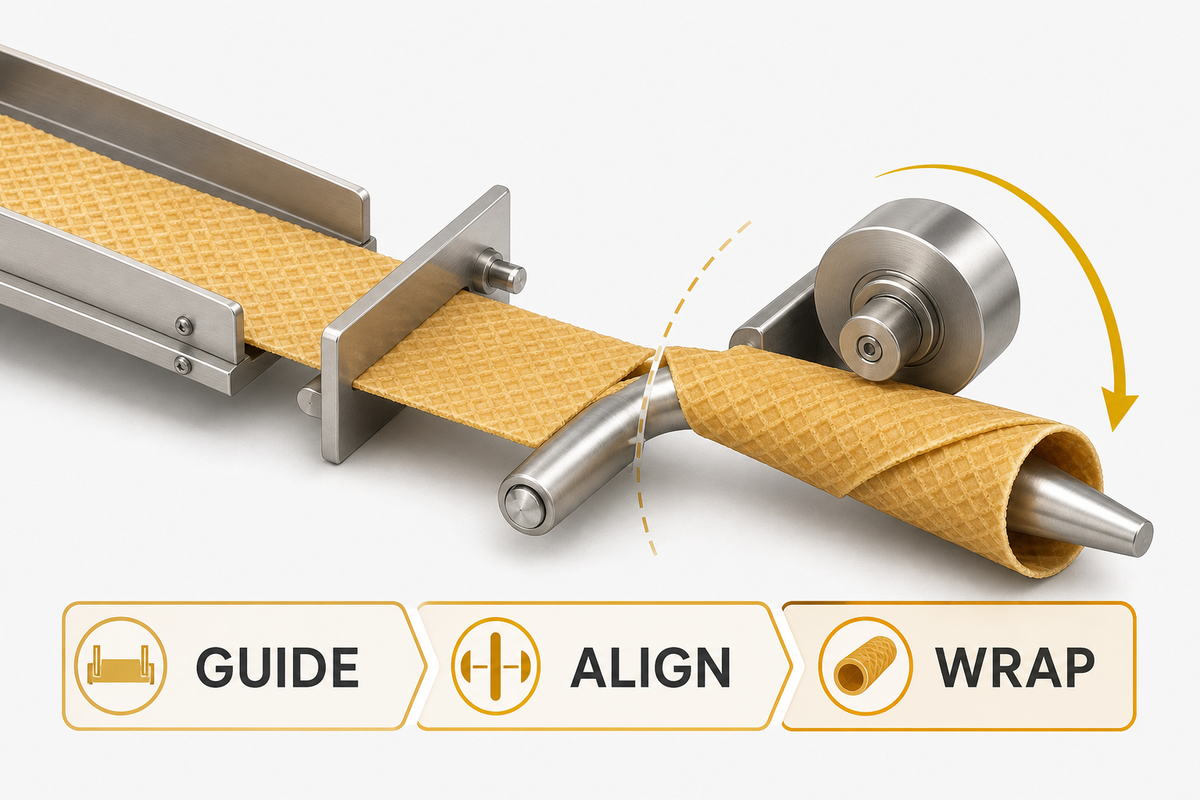
Depois da liberação, o wafer precisa chegar à estação de moldagem antes de perder a maleabilidade necessária para ser enrolado. A transferência o move e orienta. Em seguida, o enrolamento curva a lâmina sobre um elemento de moldagem e estabelece a sobreposição que cria um tubo.
Na terminologia dos fornecedores, a máquina de moldagem pode significar esse conjunto de enrolamento, e não uma máquina independente separada. O limite funcional é o ponto em que a transferência termina e a lâmina quente começa a se curvar ao redor de um eixo.
1 · Liberar a borda
A lâmina deixa de estar totalmente presa à superfície de assamento.
2 · Guiar a lâmina
Uma lâmina, guia, percurso por gravidade, sistema de coleta ou elemento de transferência a direciona ao formador.
3 · Capturar e enrolar
Um mandril, haste, par de rolos ou conjunto de moldagem curva a lâmina quente em um tubo.
A patente do tambor contínuo oferece uma transferência particularmente intuitiva. Sua lâmina de remoção guia a faixa quente inicial para baixo, em direção a uma abertura entre um mandril giratório e um rolo que gira em sentido contrário. A faixa é capturada, direcionada ao redor do mandril e enrolada em voltas sobrepostas. Essa é uma solução documentada para explicar “como”; outras máquinas podem usar lâminas individuais e um movimento de transferência diferente.
O limite útil é o estado do material. A transferência começa quando o wafer liberado se move livre da superfície de assamento. A moldagem começa quando um formador envolve o wafer ao redor de um eixo. Uma lâmina ou guia pode contribuir para os dois movimentos, mas as duas funções continuam separáveis ao acompanhar a cadeia de temporização.
Etapa 6: o que acontece entre o enrolamento e a descarga?
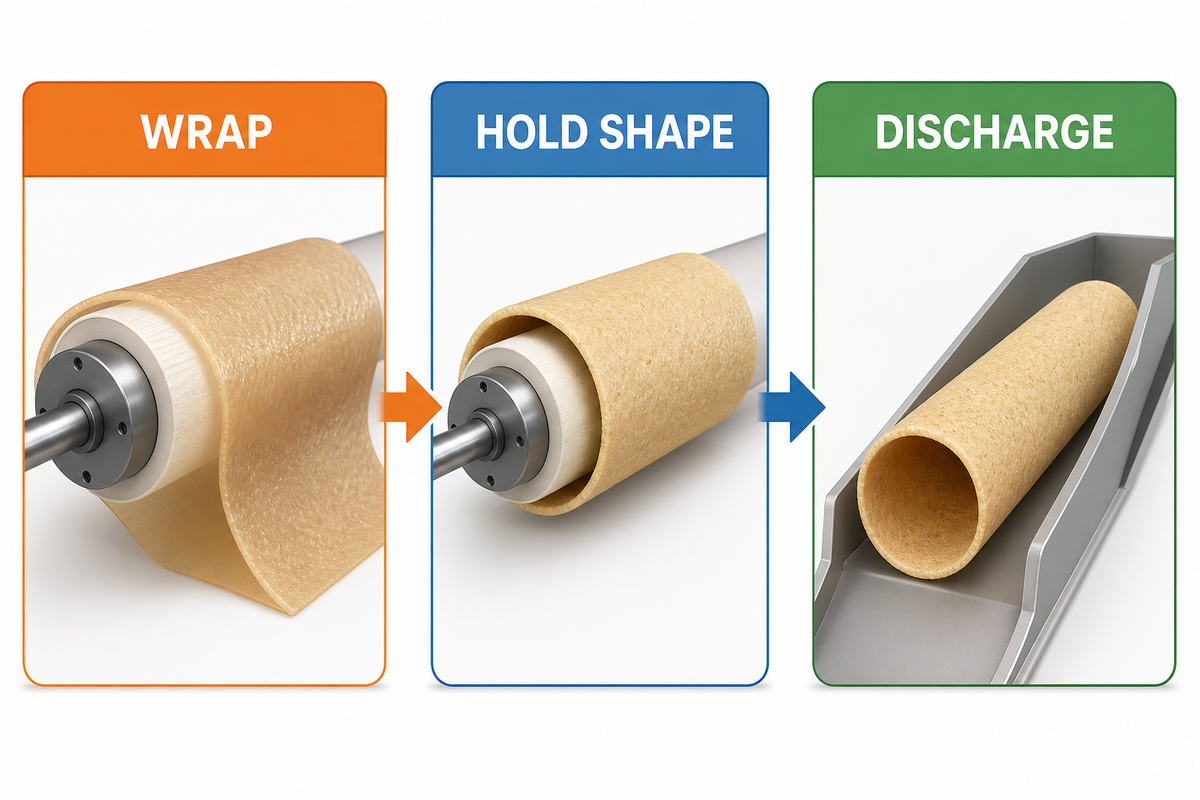
No instante em que toca o formador, um wafer recém-enrolado não pode ser tratado como um tubo rígido. Ele precisa manter a geometria enrolada por tempo suficiente para sair da zona de moldagem sem se abrir imediatamente. À medida que esfria, seu comportamento mecânico se aproxima do estado crocante e quebradiço associado ao rolinho acabado.
O risco de rachadura ou desenrolamento aparece porque a transferência precisa ocorrer enquanto o wafer ainda consegue se curvar, mas já pode manter em breve a forma enrolada.
Mudança de estado, não uma linha de resfriamento garantida: Aqui, “resfriamento” significa que o wafer moldado enrijece ao perder calor. A máquina pode retrair uma haste de moldagem, liberar uma pinça, ejetar um rolinho individual, cortar um tubo contínuo ou deixar o produto entrar em uma calha. Esses são exemplos de arranjo, não evidências de que toda máquina tenha um resfriador separado a jusante.
US6254916B1 descreve um corpo tubular contínuo de wafer cortado em rolinhos medidos, que se tornam crocantes e quebradiços durante o resfriamento. CN119073336A descreve corte rotativo seguido de coleta em uma calha. Juntos, esses registros mostram por que moldagem, corte e descarga podem ser acoplados de formas diferentes.
Como sensores, acionamentos e intertravamentos mantêm o ciclo em sequência?
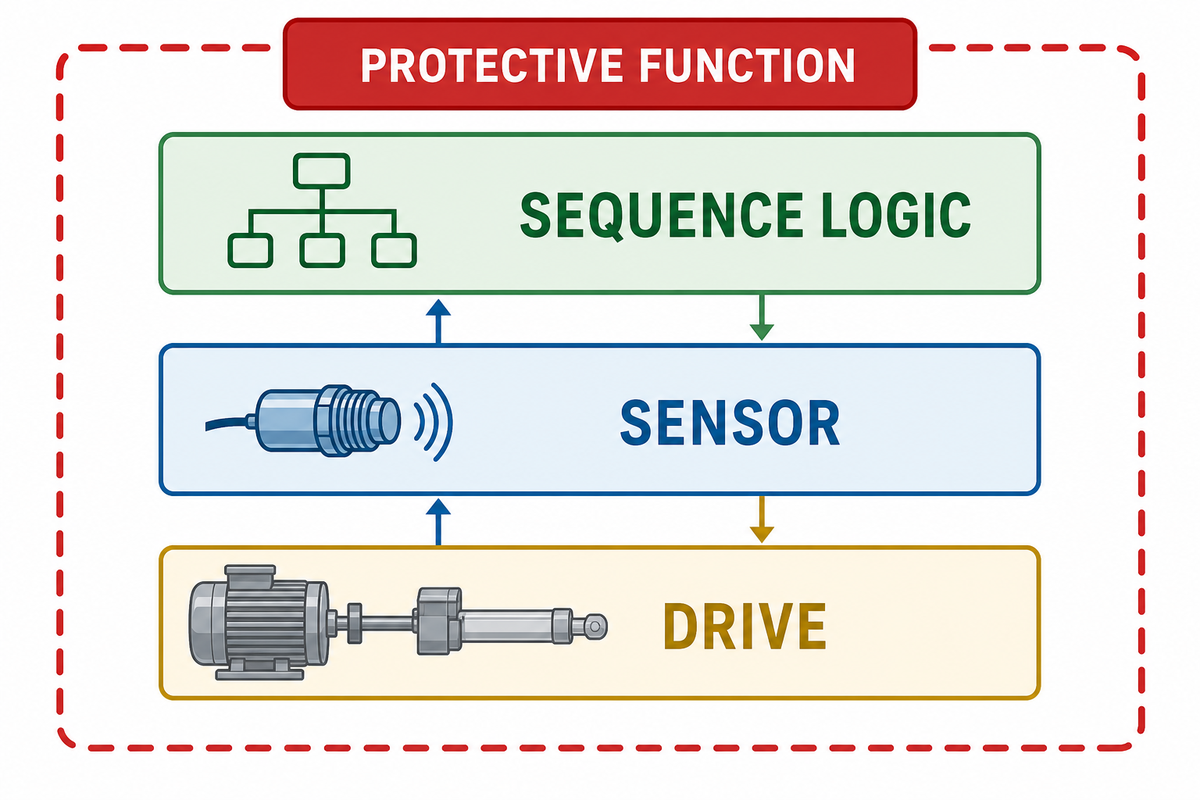
A automação resulta de permissões e ações coordenadas. Os acionamentos produzem movimento. Os sensores de processo informam posição ou condição. A lógica de sequência decide se a próxima ação está autorizada. As funções de proteção limitam movimentos perigosos. Esses papéis podem compartilhar um controlador, mas não devem ser descritos como intercambiáveis.
O principal risco é confundir esses papéis, pois um sinal de processo pronto não prova que uma função de proteção foi atendida.
| Tipo de controle ou sinal | Pergunta típica | O que isso não comprova |
|---|---|---|
| Permissivo de partida | As pré-condições documentadas estão prontas? | Que todo perigo foi eliminado |
| Sinal de posição da deposição | A superfície de recebimento chegou ao ponto de dosagem? | Que a quantidade entregue está correta |
| Retorno do percurso de aquecimento | O movimento está seguindo a sequência de processo prevista? | Que o wafer chegou a um ponto final universal |
| Sinal de posição da liberação | A superfície chegou ao ponto de remoção? | Que a lâmina se separou corretamente |
| Permissivo de transferência | O percurso de recebimento está na posição esperada? | Que a lâmina quente não está danificada |
| Comando de movimento da moldagem | Qual acionamento ou atuador move o formador? | Que a geometria moldada atende a uma especificação do produto |
| Sinal de percurso de descarga livre | O percurso de saída está livre para a próxima transferência? | Que o equipamento a jusante está pronto |
| Função de parada de proteção | O movimento perigoso deve parar ou permanecer inibido? | Que a energia de manutenção foi isolada |
“Um ou mais métodos de proteção da máquina devem ser fornecidos.”
Essa regra aborda perigos operacionais, como pontos de operação, pontos de esmagamento e peças rotativas. A norma separada sobre energia perigosa abrange manutenção e assistência técnica. Nenhuma das citações comprova que uma determinada máquina atende a um requisito aplicável; essa avaliação depende do equipamento, da instalação, da tarefa e da jurisdição reais.
As máquinas para rolinhos crocantes de ovo são fáceis de usar?
A operação de rotina pode se tornar simples após o comissionamento e o treinamento, pois os controles apresentam permissões de partida, status e condições de parada repetíveis. “Fácil” nunca significa sem qualificação, sem supervisão ou seguro para ignorar proteções. Os operadores ainda precisam de instruções específicas da máquina sobre carregamento normal, proteções, ajustes permitidos, alarmes e ações de emergência.
A configuração da receita, a validação, a limpeza, a manutenção e o isolamento de energia são responsabilidades separadas. Os compradores devem avaliar a facilidade de operação pela interface real, pelos procedimentos documentados, pelo treinamento e pelo risco da tarefa, e não por uma alegação de marketing de um único botão.
Movimento rotativo versus indexado: o que muda dentro do ciclo?
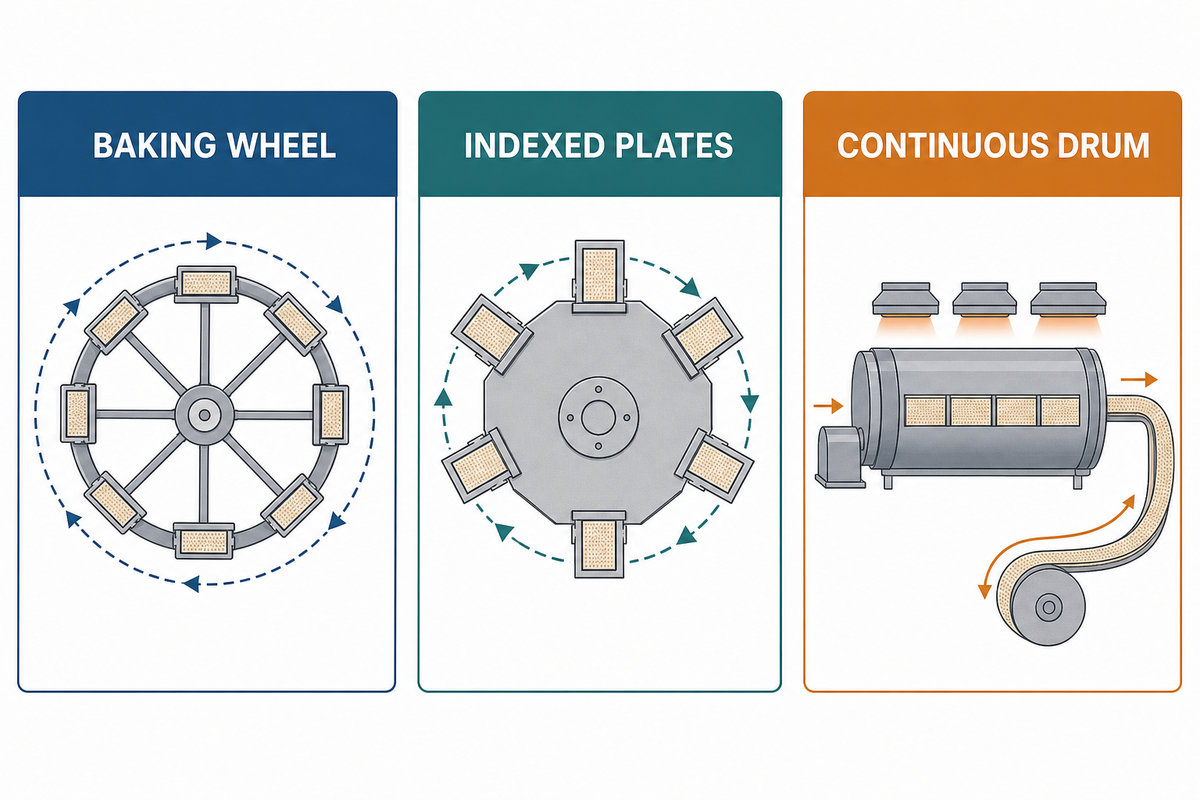
As seis funções permanecem mesmo quando a arquitetura de movimento muda, mas suas localizações físicas e referências de temporização se deslocam. Uma roda ou tambor rotativo transporta o material continuamente ao redor de um eixo. Um sistema de moldes ou chapas pode avançar por posições discretas ou fechar em um ponto de chegada definido. Nenhum dos dois arranjos é universalmente melhor.
| Arquitetura | Referência de temporização | Padrão de transferência |
|---|---|---|
| Roda de assamento | Posição angular ao longo de uma revolução | Revestir, assar ao longo do percurso, raspar, moldar e cortar |
| Moldes móveis ou indexados | Chegada do molde, estado de fechamento/abertura ou posição de indexação | Depositar no ponto de recebimento, transportar pelo calor e depois abrir ou liberar |
| Tambor e faixa contínuos | Rotação do tambor e nível de remoção | Descascar uma faixa contínua até uma abertura de enrolamento e depois cortar o tubo |
A primeira e a terceira linhas são exemplos documentados em CN119073336A e US6254916B1. EP2105051B1 fornece um exemplo de deposição na chegada do molde para a segunda família. Essas fontes estabelecem diversidade de projetos, e não uma classificação de desempenho; este artigo não usa a comparação para recomendar um arranjo. As perguntas sobre aceitação de compra e comparação de fornecedores pertencem à lista de verificação de aceitação de equipamentos em 12 pontos.
Acompanhe um lote pela cadeia de temporização de deposição a enrolamento em 6 etapas
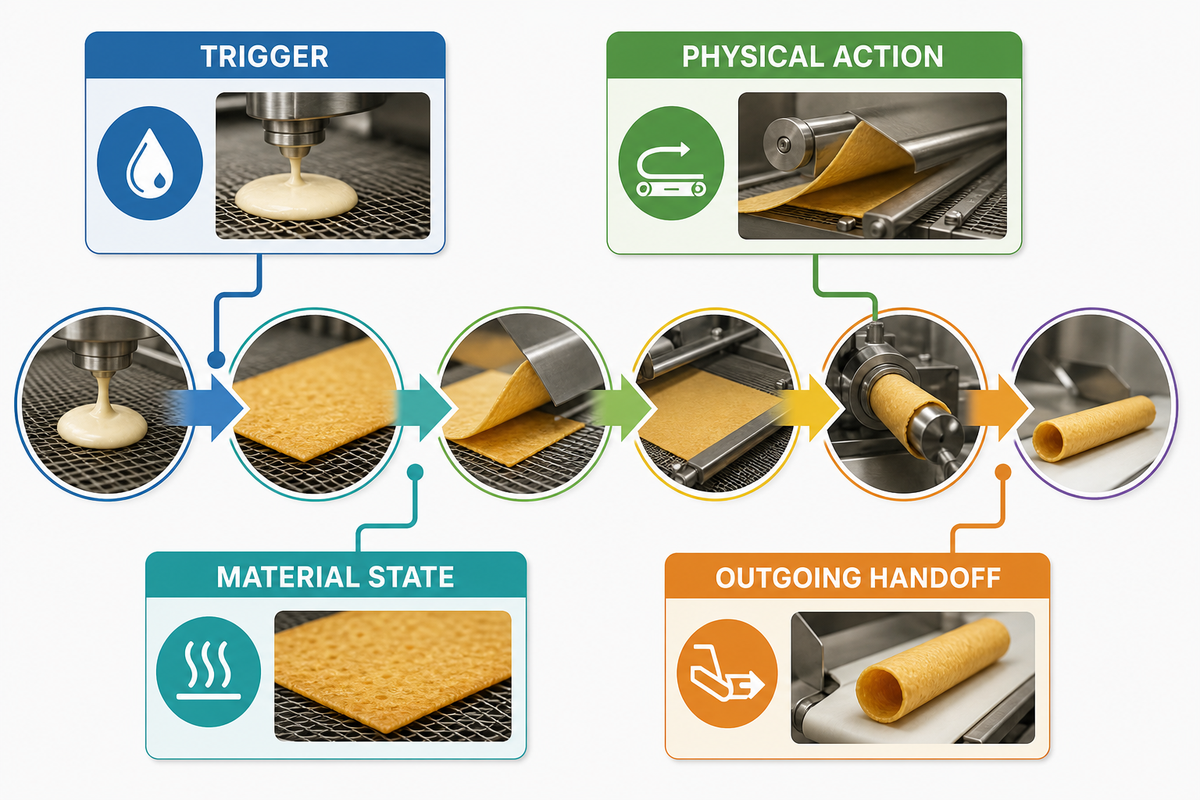
Uma cadeia de temporização é mais fácil de auditar quando cada linha informa quatro elementos: o acionamento, a ação física, o estado do material e a transferência de saída. A tabela abaixo não inclui números de tempo de ciclo porque as evidências não estabelecem uma duração universal. O risco de uma leitura incorreta é a sobreposição oculta, pois um componente pode continuar uma função anterior enquanto inicia a seguinte.
| Função | Possível acionamento | Ação física | Estado do material e transferência |
|---|---|---|---|
| 1. Dosagem | A superfície de recebimento chega à posição de deposição | Um fluxo ou porção controlada chega à superfície | A massa líquida se torna uma camada fina depositada |
| 2. Assamento | Deposição concluída; a chapa se fecha ou a superfície continua se movendo | O calor e o tempo de permanência formam uma lâmina coesa | A camada úmida se torna um wafer assado quente |
| 3. Liberação | A superfície chega à posição de remoção ou a chapa se abre | A lâmina, o raspador, o levantamento ou a geometria libera uma borda | A lâmina aderida fica disponível para ser movimentada |
| 4. Transferência | A borda livre entra em um percurso de guia ou coleta | O wafer é direcionado e transportado até o formador | A lâmina quente livre chega à orientação de enrolamento |
| 5. Enrolamento | O wafer chega ao ponto de moldagem | O formador e o guia envolvem e apoiam a lâmina | A lâmina plana se torna um corpo tubular |
| 6. Descarga | A forma se mantém por tempo suficiente para liberação ou corte | O formador retrai, o rolinho é ejetado, o tubo é cortado ou o produto entra em uma calha | O rolinho moldado segue para o próximo processo |
Leia na horizontal, e não apenas na vertical. O fechamento da chapa pode continuar a dispersão da Etapa 1 enquanto inicia o contato térmico da Etapa 2, um efeito entre etapas documentado em um estudo de wafer de acesso aberto. Uma lâmina de remoção pode executar a separação da Etapa 3 e iniciar a orientação da Etapa 4, como ilustrado em uma patente de tambor contínuo. O modelo é valioso justamente porque registra essas sobreposições, em vez de escondê-las atrás de uma lista de peças.
Como controles mais modernos podem observar e influenciar o mesmo ciclo mecânico
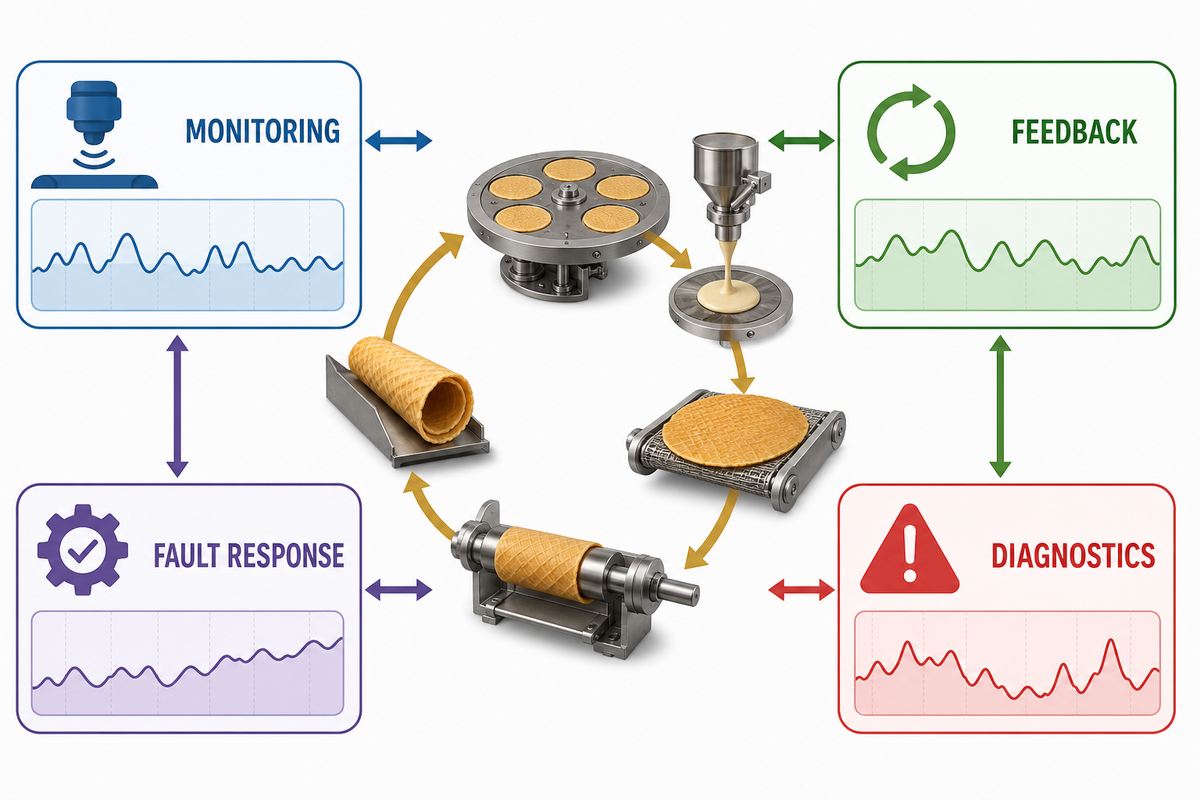
Os esforços atuais de manufatura inteligente vão além da exibição do status. Dependendo do processo documentado, dados e controle podem permitir monitoramento, retroalimentação, otimização, diagnósticos, resposta a falhas ou reconfiguração. Isso pode mudar como um processo é monitorado e afetado, mas não elimina a necessidade física de depositar, assar, liberar, transferir, moldar e descarregar o wafer.
O risco está em alegar uma capacidade genérica, pois a retroalimentação, a otimização ou a resposta a falhas reais devem ser demonstradas para a máquina descrita.
| Evento físico | Possível função de dados ou controle | Fonte de evidência necessária antes de fazer essa afirmação |
|---|---|---|
| Ciclo pronto | Permissão de partida ou estado inibido | Documentação da sequência da máquina e das funções de segurança |
| Superfície no ponto de deposição | Status da posição ou permissão de deposição | Lista de entradas e saídas e registro da sequência |
| Deposição concluída | Parada do fluxo, fechamento da chapa de cocção ou permissão de deslocamento | Descrição do controle e do hardware |
| Deslocamento pelo trajeto de aquecimento | Retroalimentação de temporização ou movimento controlado do acionamento | Lógica operacional validada e evidências do processo |
| Posição de liberação alcançada | Comando de remoção ou confirmação da posição | Lista de sensores e registro de causa e efeito |
| Trajeto de transferência acionado | Coordenação do repasse técnico ou detecção de exceções | Documentação da sequência específica da máquina |
| Movimento de moldagem concluído | Status do acionamento ou permissão para a próxima etapa | Descrição funcional e registro de testes |
| Produto descarregado | Reinicialização do ciclo, repasse técnico a jusante ou resposta a falhas | Registro da interface e verificação do equipamento real |
O programa da NIST de manufatura inteligente menciona controle em tempo real, otimização, diagnósticos e resposta a condições dinâmicas. Seu escopo é a manufatura em geral, não as máquinas para rolinhos crocantes de ovo. Um roteiro da NIST de 2026 também menciona sensoriamento avançado, robótica, gêmeos digitais e operação confiável como direções mais amplas.
A política de fabricação de alimentos aponta na mesma direção. O plano de transformação digital da indústria alimentícia da China de 2025 aborda a gestão digital e a adoção de processos essenciais. Isso é apenas uma indicação contextual; não comprova que a UDTECH ou qualquer máquina mencionada tenha um recurso digital específico.
Perguntas frequentes sobre o princípio de funcionamento da máquina para rolinhos crocantes de ovo
Como funciona uma máquina para rolinhos crocantes de ovo do início ao fim?
Uma máquina para rolinhos crocantes de ovo deposita a massa líquida sobre uma superfície móvel aquecida, permite que o calor e o tempo de permanência formem um wafer fino, desprende o wafer dessa superfície, conduz-o até um ponto de moldagem, enrola-o em um tubo e descarrega ou corta o rolinho moldado no trajeto de descarga. Por sua vez, sensores, acionamentos e a lógica da sequência coordenam essas etapas. As seis denominações indicam mudanças no material; um componente da máquina pode participar de mais de uma etapa.
Quais são os principais componentes de uma máquina para produção de rolinhos crocantes de ovo?
Os nomes dos componentes variam, portanto é mais prudente agrupá-los por função: alimentação e dosagem da massa líquida, uma chapa de cocção, molde, roda ou tambor, dispositivo de liberação, aparelho de guia ou transferência, conjunto de enrolamento ou moldagem, trajeto de descarga, acionamentos, sensores, controles, proteções e funções de parada. Uma determinada máquina pode combinar várias funções em um único conjunto ou adicionar módulos que ficam fora deste guia de processo.
Como uma máquina de enrolamento de rolinhos crocantes de ovo molda o wafer?
O wafer liberado chega ao molde enquanto ainda pode se dobrar. Uma guia corrige a posição da lâmina, depois uma haste, um mandril, um par de rolos ou um conjunto de moldagem a envolve em torno de um eixo. A sobreposição é sustentada brevemente antes de o rolinho deixar a área de moldagem ou de um tubo contínuo ser cortado. Vários movimentos alternativos estão documentados em registros de patentes; portanto, nenhum projeto de rolos deve ser considerado universalmente aplicável.
Por que o wafer precisa ser enrolado enquanto está quente?
A lâmina assada quente pode se curvar ao redor do molde. O resfriamento então a leva ao estado crocante e quebradiço esperado de um rolinho de wafer. Como o período útil de moldagem depende do produto e da máquina, esta explicação não fornece uma temperatura nem um número de segundos universais.
Qual é a diferença entre uma máquina para rolinhos crocantes de ovo assados em wafer e uma máquina para rolinhos primavera?
Uma máquina para rolinhos crocantes de ovo com wafer assado transforma a massa líquida em uma lâmina fina aquecida e a enrola enquanto está quente. Um sistema de rolinhos primavera recheados processa massa para a envoltura ou envoltórios prontos, além do recheio, e depois dobra ou fecha o produto para cocção posterior. Seus materiais iniciais, sequências de aquecimento e mecanismos de moldagem são diferentes.
Todas as máquinas automáticas para rolinhos crocantes de ovo usam o mesmo ciclo?
Não. As máquinas automáticas para rolinhos crocantes de ovo podem compartilhar seis funções de material e usar diferentes referências de temporização, dispositivos de liberação, trajetos de transferência, componentes de moldagem, controles e proteções. Tambores rotativos podem combinar operações continuamente; chapas indexadas podem executá-las em posições separadas. O ciclo é um mapa funcional, não um layout universal.
Mantenha claro o escopo: este guia explica o mecanismo. Consulte as orientações de manutenção da máquina para rolinhos crocantes de ovo para assuntos de manutenção e a página de configuração para consultar modelos, capacidade de produção, especificações ou enviar uma consulta. Saiba mais sobre a equipe na página sobre a UDTECH.
Referências e fontes
- CN119073336A — Máquina totalmente automática para rolinhos de wafer (pedido chinês publicado; o documento vinculado nomeia a Guangzhou Yitong como requerente; não é feita nenhuma alegação de concessão ou de direitos atuais).
- EP2105051B1 — Sistema e método flexíveis de deposição (Nestec; um projeto de deposição na chegada ao molde).
- US6254916B1 — Método e dispositivo para produzir rolinhos comestíveis de wafer (Haas Franz Waffelmaschinen Industrie GmbH; tambor contínuo, retirada, enrolamento e corte).
- Butt et al. — Estrutura e resposta mecânica de produtos de confeitaria assados e extrudados (pesquisa apoiada pela Nestlé que usou amostras produzidas em um forno de chapa única Haas; evidências, revisadas por pares, de gravações nas chapas de assamento (reedings) e da estrutura do material).
- Mayo Bayón et al. — Um monitor portátil sem fio de dados de alta temperatura para fornos túnel (monitoramento de fornos transportadores revisado por pares e contexto geral das variáveis de assamento).
- OSHA 29 CFR 1910.212 — Requisitos gerais para todas as máquinas (referência de proteção dos Estados Unidos).
- OSHA 29 CFR 1910.147 — Controle de energia perigosa (referência dos Estados Unidos para serviços e manutenção).
- NIST — Programa de planejamento e controle de operações de manufatura inteligente (contexto geral de controle, otimização e diagnóstico).
- NIST — Roteiro de 2026 sobre inteligência artificial e aprendizado de máquina para manufatura inteligente (contexto atual da manufatura).
- China Ministry of Industry and Information Technology — Plano de transformação digital da indústria alimentícia de 2025 (apenas contexto de política pública).
As patentes descrevem projetos específicos e não comprovam uma prática universal, desempenho comercial ou conformidade do produto. Pesquisas gerais e fontes governamentais são aplicadas apenas dentro dos limites indicados ao lado de cada alegação. A configuração da máquina e os requisitos de segurança aplicáveis devem ser confirmados para o equipamento e o local reais.