Entre em contato com a UDTECH Company

Linhas de produção de waffles e panquecas
Linhas industriais de produção de waffles e panquecas
A UDTECH fabrica cada linha de produção de waffles como um túnel contínuo, dimensionado para sua meta de produção diária, o gás disponível na sua unidade e o espaço que você pode destinar à máquina. As linhas são configuradas conforme o formato do produto, a produção diária, a fonte de calor e as etapas posteriores necessárias, e cada padaria industrial recebe uma proposta comercial por escrito em até 48 horas após enviar sua meta de produção e o formato do produto. Esta página apresenta as dimensões, as utilidades industriais e os dados elétricos dos cinco modelos, pois são esses números que determinam se é possível instalar uma linha no local.
- 1.800 a 5.000 kg por 24 h
- 32, 60 ou 80 moldes
- Gás natural, GLP ou eletricidade
- Proposta técnica em até 48 horas
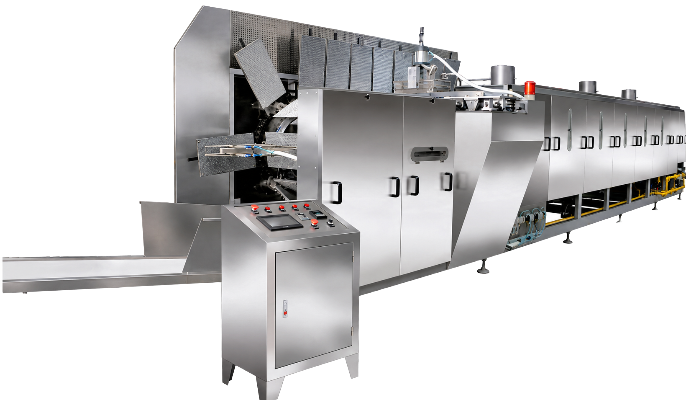
- Produção diária
- 1.800 a 5.000 kg por 24 h nas quatro linhas de túnel
- Modelos e moldes
- Cinco modelos; 32, 60 ou 80 moldes, ou 8 chapas de cocção
- Comprimento da máquina
- 6 m a 12 m para uma linha de túnel; 2,1 m para a máquina rotativa
- Carga elétrica
- 3 kW, 5 kW ou 13–21 kW, conforme o modelo; 380 V ±10% trifásicos, quatro fios
- Conexão de gás
- Gás natural: 8 a 19 m³/h; ou GLP: 4 a 14 kg/h
- Ar comprimido
- 0,6 m³/min nas linhas de túnel; 0,2 m³/min a 0,6 MPa na máquina rotativa
Recursos das linhas de waffles e panquecas
A massa líquida é depositada em moldes de aço, assada em um túnel fechado e contínuo e retirada para uma esteira de saída em uma única passagem. Trata-se de um equipamento de assamento em moldes, não de uma linha para unir camadas ou aplicar recheio; portanto, a máquina produz unidades assadas e prontas para resfriamento e embalagem. A UDTECH fabrica esses equipamentos desde 2003 e projeta e desenvolve internamente sua automação.
Assamento contínuo em túnel
Uma corrente de moldes transporta a massa líquida pelo túnel, de modo que a transferência de calor ocorre durante um tempo de permanência fixo, em vez de ocorrer por bateladas. O calor vem de gás natural, GLP ou resistências elétricas, e a demanda térmica determina o dimensionamento da conexão de gás: 8 a 19 m³/h de gás natural ou 4 a 14 kg/h de GLP nas quatro linhas de túnel. As unidades assadas saem quentes da linha e precisam de espaço para resfriar antes da embalagem.
Controle totalmente automático por CLP
Cada linha opera sob controle de um CLP, com um painel do operador na máquina. A velocidade da linha e os parâmetros de assamento podem ser ajustados nesse painel, e o controlador registra as configurações usadas em cada ciclo de produção, o que permite repetir uma receita entre turnos. Esse registro também serve de referência quando um lote sai fora do esperado.
Conexões elétricas e de utilidades industriais
- A alimentação elétrica padrão de fábrica é trifásica, de 380 V ±10%, com quatro fios e frequência de 50 Hz.
- A carga instalada é de 3 kW nos modelos YT-10-32M e YT-10-60M e na linha de panquecas, de 5 kW no YT-10-80M e de 13–21 kW no YT-02H elétrico.
- Nos Estados Unidos, a norma ANSI C84.1 estabelece para a baixa tensão os valores de 208Y/120, 240, 480Y/277, 480 e 600 V a 60 Hz; por isso, informe a tensão e a frequência da sua unidade para definirmos a alimentação na proposta comercial.
- O consumo de ar comprimido é de 0,6 m³/min nas linhas de túnel e de 0,2 m³/min a 0,6 MPa na máquina rotativa.
- Os modelos aquecidos a gás precisam de uma conexão de gás natural ou GLP nas vazões indicadas para cada modelo; as linhas de túnel não têm versão elétrica.
Componentes de uma linha
- Alimentação de massa líquida e cabeçote de deposição sobre a corrente de moldes.
- Matrizes de assamento intercambiáveis de aço especial que definem o formato do produto.
- Câmara fechada de assamento em túnel com chaminés de exaustão.
- Estação de desmoldagem com esteira de retirada.
- Esteira de saída até sua área de resfriamento ou embalagem.
- Painel de comando apoiado no piso, com CLP e painel do operador.
Três famílias de linhas, cada uma com sua própria página
Duas das três são muito parecidas nas especificações: a linha de panquecas e a linha de waffles macios de porte intermediário usam 60 moldes em um túnel de 9,8 m e têm capacidade nominal de 3.500 kg por 24 h; a diferença está no conjunto de matrizes de cada uma. A máquina rotativa é a que mais se distingue na linha de produtos, pois assa em bateladas sobre oito chapas de cocção e usa eletricidade, enquanto todos os túneis usam gás. Cada quadro abaixo informa o número de moldes ou chapas, a produção nominal, as dimensões e a fonte de calor: os quatro dados que permitem selecionar os modelos antes de discutir outros detalhes.
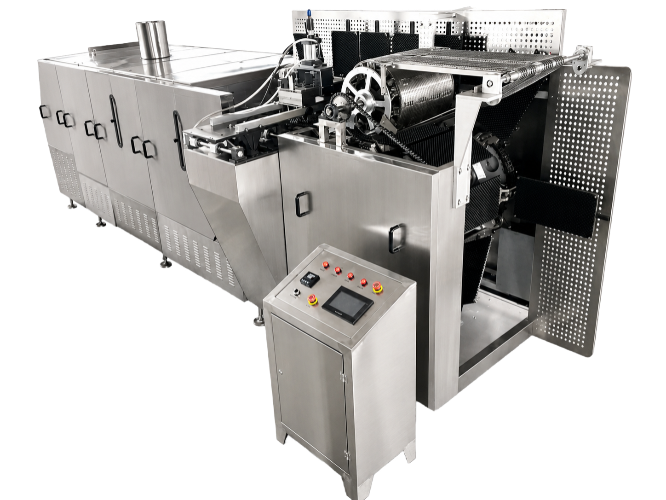
Linha de produção de waffles macios
- YT-10-32M · YT-10-60M · YT-10-80M
- 32, 60 ou 80 moldes em uma corrente contínua
- 1,800, 3.500 ou 5.000 kg por 24 h
- 6 m, 9,8 m ou 12 m de comprimento × 1,6 m × 1,9 m
- Gás natural: 8–19 m³/h; ou GLP: 4–14 kg/h; 3 kW
- Unidade redonda com trama aberta, feita de massa líquida fluida
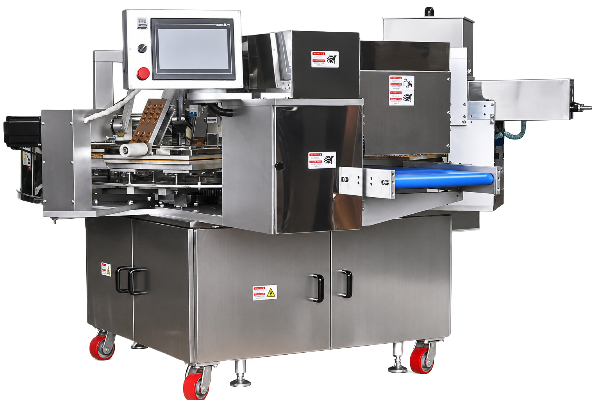
Máquina industrial para waffles macios
- Máquina rotativa YT-02H
- 8 chapas de cocção em um ciclo por bateladas, sem corrente de moldes
- 1.000 unidades/h
- 2,1 × 2,3 × 1,4 m, a menor área ocupada entre os modelos
- Elétrica, 13–21 kW; dispensa conexão de gás
- Produz a mesma unidade redonda da série YT-10; ar comprimido: 0,2 m³/min
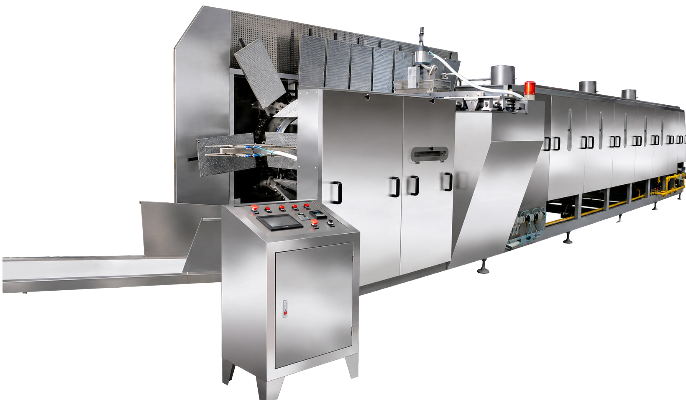
Linha de produção de panquecas
- Linha YT-10 para panquecas e biscoitos crocantes
- 60 moldes com matrizes para panquecas
- 3.500 kg por 24 h
- 9,8 × 1,6 × 1,9 m
- Gás natural: 14,5 m³/h; ou GLP: 8 kg/h; 3 kW
- Produz biscoitos quadrados e wafers crocantes, minipanquecas rendadas e fatias de fruto de espinheiro mediante a troca das matrizes
Formatos de produto que essas linhas produzem
A matriz de assamento dá forma ao produto, e as matrizes são intercambiáveis na mesma máquina. A troca da matriz altera o formato, o peso unitário e o comportamento na desmoldagem; por isso, a lista abaixo apresenta conjuntos de matrizes, e não máquinas diferentes.
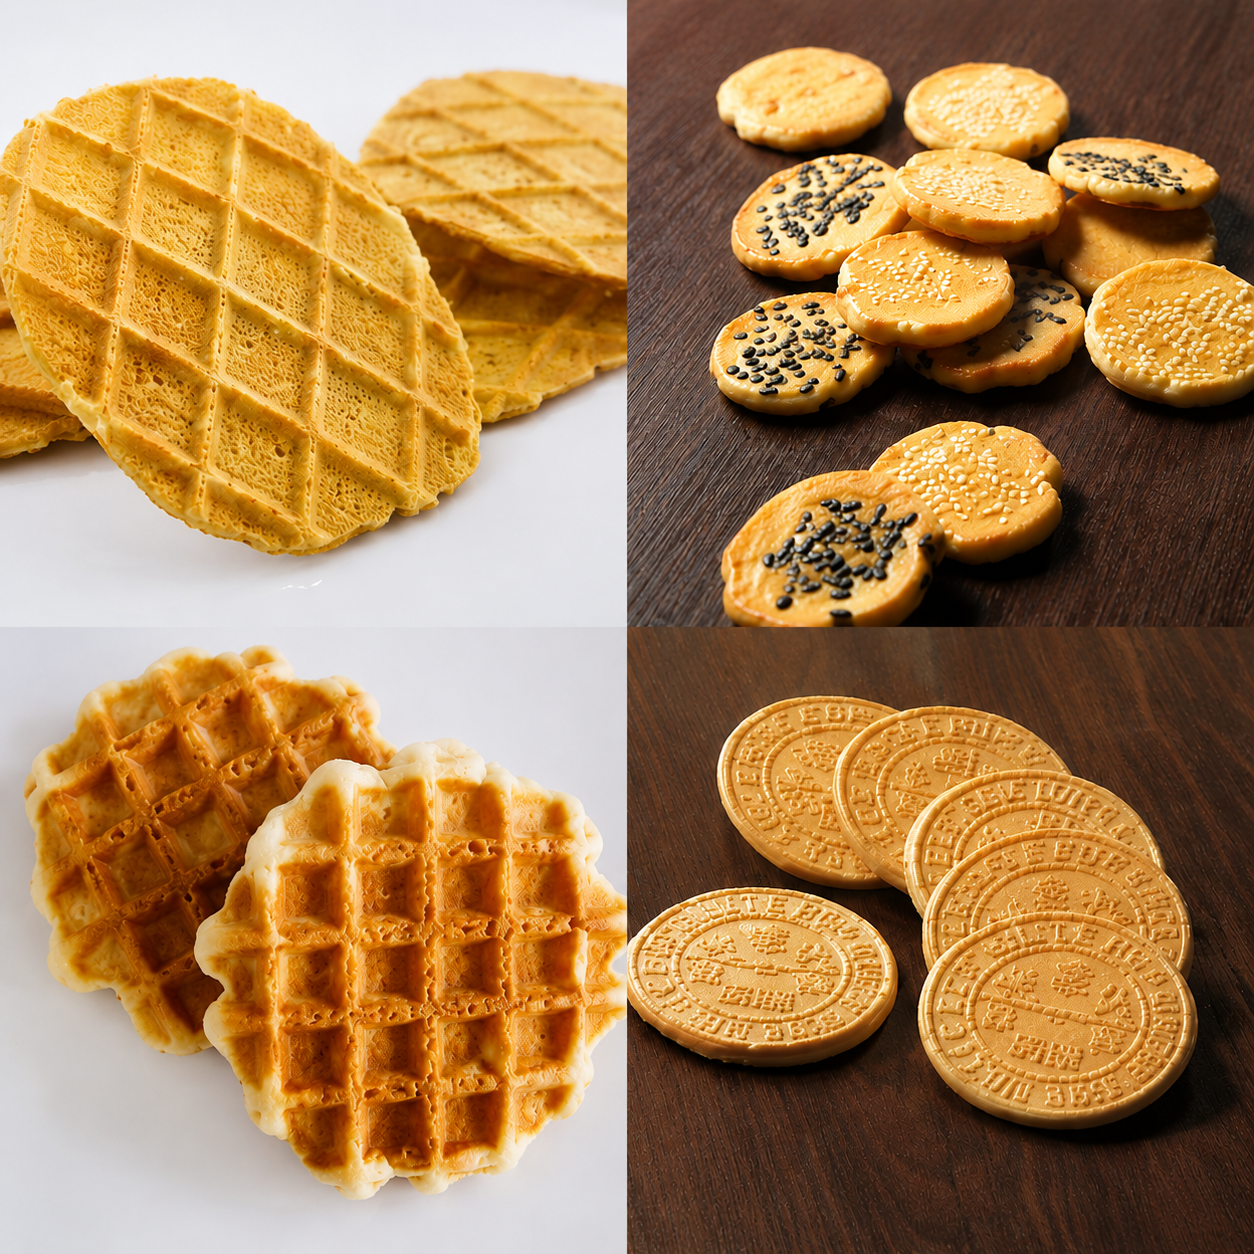
Waffle macio
Unidade redonda com trama aberta e miolo aerado, assada a partir de massa líquida fluida.
Plataforma
Produzido nos modelos YT-10-32M, YT-10-60M e YT-10-80M e na máquina rotativa YT-02H.Troca de produto
A troca de matrizes exige substituir todo o conjunto na corrente de moldes.Biscoito quadrado e wafer crocante
Unidade plana, rendada ou com nervuras, assada até atingir baixa umidade, para que a crosta fique crocante.
Plataforma
Produzido na linha YT-10 para panquecas e biscoitos crocantes.Troca de produto
A troca de matrizes exige substituir o conjunto e ajustar a viscosidade da massa líquida.Biscoito em grânulos e minibiscoito
Unidades pequenas, assadas individualmente em um padrão denso de cavidades para produzir muitas unidades.
Plataforma
Produzido na linha YT-10 para panquecas e biscoitos crocantes.Troca de produto
A troca de matrizes exige substituir a matriz de cavidades e ajustar também a dose de deposição.Minipanqueca rendada
Disco de trama aberta, com grande área de superfície em relação ao peso, usado como base para produtos de confeitaria.
Plataforma
Produzido na linha YT-10 para panquecas e biscoitos crocantes.Troca de produto
A troca de matrizes exige substituir a matriz rendada.Panqueca pequena e redonda
Unidade redonda, fechada e de superfície lisa, assada com uma massa líquida mais espessa que a de um waffle rendado.
Plataforma
Produzido na linha YT-10 para panquecas e biscoitos crocantes.Troca de produto
A troca de matrizes exige substituir o conjunto de matrizes.Fatia de fruto de espinheiro
Fatia fina de pasta de fruta, alimentada como massa em vez de massa líquida fluida.
Plataforma
Produzido na linha YT-10 para panquecas e biscoitos crocantes.Troca de produto
A troca de matrizes exige substituir o conjunto de matrizes e o cabeçote de alimentação.Métodos de desmoldagem e troca de matrizes
Não existe uma resposta única porque a desmoldagem também depende da composição da massa líquida. A referência sobre wafers da American Society of Baking aponta que a gordura facilita a desmoldagem da chapa de cocção, que a lecitina a 0,2% atua como emulsificante e facilita a saída do vapor, e que as gorduras precisam ser termicamente estáveis para a lâmina de wafer se desprender; a adição de amido altera a qualidade e a estabilidade da lâmina de wafer.
Nesta categoria, a facilidade com que uma unidade assada sai limpa do molde costuma ser tratada como uma propriedade da máquina, mas há um aspecto que contraria essa ideia: ela depende pelo menos na mesma medida da receita. Há duas opções de desmoldagem, e a escolha adequada é definida no projeto da linha, em vez de ser alterada posteriormente na área de produção.
Método de desmoldagem
Como atua
Condições de operação
Método de desmoldagem
Rolamento com agulhas
Como atua
Um rolo de agulhas levanta a unidade assada do molde aberto junto à esteira de retirada.
Condições de operação
A unidade permanece íntegra durante o levantamento mecânico na temperatura de saída, o que depende de sua estrutura e umidade nesse ponto.
Método de desmoldagem
Sopro de ar
Como atua
O ar comprimido solta a unidade da cavidade do molde por trás.
Condições de operação
A geometria da cavidade permite que o ar alcance a parte de trás da unidade, e há 0,6 m³/min de ar disponível na máquina.
Como definir o método para seu produto
Você envia as especificações da unidade pronta e a receita da massa líquida ou da massa que pretende usar.
A UDTECH seleciona a configuração de desmoldagem para esse formato durante a fabricação da linha e dimensiona o ar comprimido de acordo.
Antes do envio, fazemos um teste piloto da linha com sua própria receita de massa líquida; é nesse teste que a configuração de desmoldagem é confirmada, em vez de apenas presumida.
Se a receita mudar depois, será preciso reconfirmar a configuração de desmoldagem, não substituir a máquina.
A troca de produto entre formatos é feita pelas matrizes. As matrizes de assamento de aço especial são intercambiáveis na mesma corrente de moldes; assim, mudar o formato exige trocar o conjunto de matrizes e ajustar os parâmetros correspondentes de deposição e assamento, sem trocar a máquina.
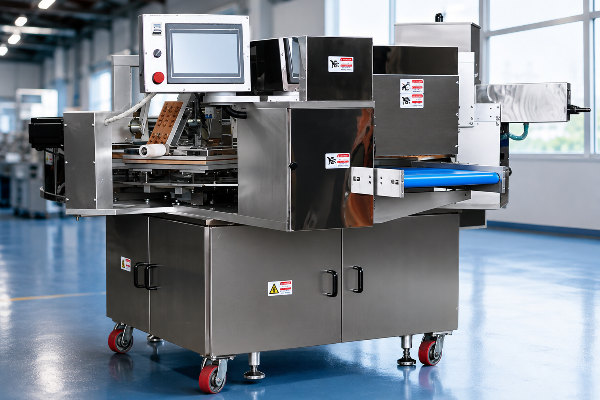
Especificações dos modelos e dimensionamento da linha
Todos os dados desta tabela de linhas de produção de waffles vêm das especificações dos equipamentos UDTECH para os modelos indicados no cabeçalho de cada coluna. As dimensões são apresentadas em metros e pés para que a equipe de engenharia da fábrica possa conferir o espaço disponível antes de avançar com a consulta.
| Especificação | YT-10-32M | YT-10-60M | YT-10-80M | YT-10 para panquecas | YT-02H |
|---|---|---|---|---|---|
| Moldes ou chapas de cocção | 32 moldes | 60 moldes | 80 moldes | 60 moldes, matrizes para panquecas | 8 chapas de cocção |
| Dimensões C × L × A | 6 × 1,6 × 1,9 m (19,7 × 5,2 × 6,2 ft) |
9,8 × 1,6 × 1,9 m (32,2 × 5,2 × 6,2 ft) |
12 × 1,6 × 1,9 m (39,4 × 5,2 × 6,2 ft) |
9,8 × 1,6 × 1,9 m (32,2 × 5,2 × 6,2 ft) |
2,1 × 2,3 × 1,4 m (6,9 × 7,5 × 4,6 ft) |
| Fonte de calor | Gás natural ou GLP | Gás natural ou GLP | Gás natural ou GLP | Gás natural ou GLP | Eletricidade |
| Carga elétrica | 3 kW | 3 kW | 5 kW | 3 kW | 13–21 kW |
| Gás natural | 8 m³/h | 14,5 m³/h | 19 m³/h | 14,5 m³/h | Não se aplica |
| GLP | 4 kg/h | 8 kg/h | 14 kg/h | 8 kg/h | Não se aplica |
| Ar comprimido | 0,6 m³/min | 0,6 m³/min | 0,6 m³/min | 0,6 m³/min | 0,2 m³/min a 0,6 MPa |
| Produção | 1.800 kg por 24 h | 3.500 kg por 24 h | 5.000 kg por 24 h | 3.500 kg por 24 h | 1.000 unidades/h |
A produção é informada na unidade em que cada máquina é classificada, e as duas unidades não são intercambiáveis. Para converter quilogramas por 24 horas em unidades por hora, são necessários dois dados que só você tem: o peso unitário do produto pronto e as horas líquidas em que a linha efetivamente operará após descontar limpeza, troca de produto, manutenção e descarte.
O tempo de operação planejado é a soma do tempo planejado de atividade e do tempo de parada planejado, que inclui pausas programadas e manutenção. O tempo real de produção considera apenas a produção que agrega valor, com o tempo de configuração da máquina contabilizado separadamente. A disponibilidade é o tempo real de produção dividido pelo tempo planejado de atividade.
Terminologia da ISO 22400, conforme apresentada no artigo sobre indicadores-chave de desempenho hospedado pelo NIST.
Critério de dimensionamento
-
Comece pelo peso unitário do produto pronto, em gramas, pois é essa variável que permite converter a capacidade em quilogramas em número de unidades.
-
Primeiro, subtraia as paradas planejadas do tempo de operação planejado; depois, faça a divisão. O valor nominal da máquina não informa qual será sua produção até que limpeza, troca de produto e manutenção sejam descontadas.
-
Estabeleça a referência com suas próprias horas medidas, em vez de usar um valor de outra operação. Segundo a Food Engineering, 70% do tempo de parada em uma pesquisa com fabricantes de bens de consumo embalados se concentrou em pequenas paradas, falhas de equipamento, trocas de produto e manutenção preventiva; para estabelecer uma referência, são necessários pelo menos três meses de dados reais sobre tempo em operação, tempo de parada, tempo de troca de produto, volume e descarte.
-
Depois, escolha o modelo cujas necessidades de gás, ar comprimido e carga elétrica sejam compatíveis com a infraestrutura já disponível na sua unidade e confira as dimensões em relação ao espaço reservado.
-
Um cuidado com índices de eficiência de outras operações. Disponibilidade, desempenho e qualidade recebem definições diferentes conforme o setor e a categoria do equipamento; por isso, um índice de eficiência de outra fábrica não substitui sua própria referência medida, e adotar uma margem fixa para paradas é a maneira mais comum de introduzir um erro de dimensionamento no orçamento de investimento.
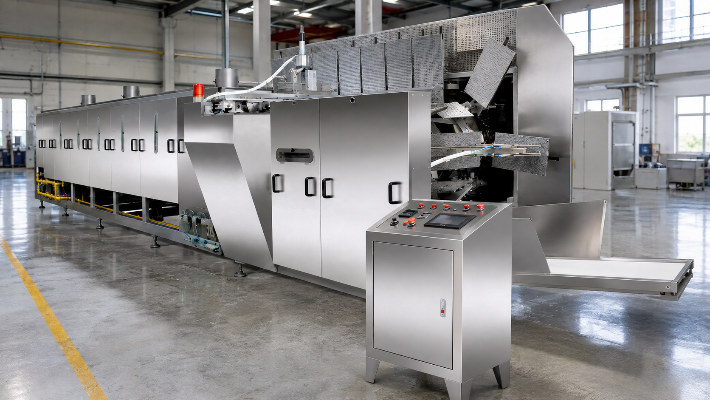
Envie sua meta de produção para receber uma recomendação de modelo
Documento de dimensionamento da linha
As oito linhas de especificações acima, as cinco colunas de modelos e o critério de dimensionamento estão reunidos em uma página que você pode apresentar à equipe de compras. Ela inclui o cálculo e as duas variáveis que você precisa informar.
Abra o documento de dimensionamento da linha →Estimador de custos de utilidades industriais
O consumo de gás e a carga elétrica informados para cada modelo, multiplicados pelos valores cobrados na sua unidade e por suas horas de operação, para chegar ao custo anual e ao custo por quilograma.
Abra o estimador de custos de utilidades industriais →Verificação das condições da unidade
As dimensões livres do espaço disponível comparadas às dimensões publicadas dos cinco modelos, e a tensão medida na sua unidade comparada à faixa de 380 V ±10%, antes de avançar com a consulta.
Abra a verificação das condições da unidade →Proposta comercial, prazos de entrega e condições de envio
É comum supor que uma página sem preço não permite começar um orçamento, mas o comprador de bens de capital precisa primeiro conhecer as variáveis que determinam esse valor. O preço depende do número de moldes, da fonte de calor, do comprimento da linha, da quantidade de matrizes de assamento fornecidas, das etapas posteriores incluídas, da condição comercial e do porto de destino. Não há tabela de preços para uma linha configurada; o valor é apresentado em uma proposta comercial por escrito.
O que altera o preço de uma linha
Fator
O que muda
O que informar para calcular o preço
Número de moldes
Uma escolha define três fatores ao mesmo tempo: o comprimento da corrente de moldes, o comprimento do túnel e o dimensionamento da conexão de gás.
Sua meta de produção diária ou o modelo que você selecionou.
Fonte de calor
Um túnel aquecido a gás e uma máquina rotativa elétrica são máquinas diferentes, não opções de uma mesma máquina.
Se há gás natural ou GLP disponível na unidade.
Comprimento da linha e trechos de esteira
Aumenta ou reduz o comprimento da esteira de saída entre o túnel e sua área de embalagem.
A distância entre a saída da linha e o local onde as unidades são embaladas.
Matrizes de assamento fornecidas
Cada conjunto adicional de matrizes permite produzir mais um formato na linha e é cobrado como ferramental por conjunto, não por máquina.
Todos os formatos de produto que você pretende produzir no primeiro ano.
Escopo das etapas posteriores
Define onde termina nosso fornecimento e começam os equipamentos já existentes na sua fábrica.
Os equipamentos que você já possui a jusante do forno.
Condição comercial e porto de destino
Inclui ou exclui frete, seguro e procedimentos de exportação do valor proposto.
Seu porto de destino e a condição comercial usada pela sua equipe financeira.
Como sua proposta comercial é preparada
Envie a meta de produção diária, o formato do produto e as características da alimentação de gás e eletricidade da sua unidade; um engenheiro retornará em até 48 horas com uma proposta por escrito que informa o modelo, as utilidades industriais necessárias e as dimensões. O pedido mínimo é de uma máquina; por isso, tanto uma unidade avulsa quanto uma linha completa recebem propostas da mesma forma.
Prazos de entrega por tipo de pedido
Tipo de pedido
Prazo de entrega
O que inclui
Máquina avulsa, conjunto padrão de matrizes
25-35 dias úteis
Fabricação, montagem e teste piloto antes do envio.
Linha com matrizes de assamento sob medida
30-45 dias úteis
Inclui o ferramental das matrizes para um formato cuja geometria ainda não existe.
Linha completa com etapas posteriores
45-90 dias úteis
Inclui trechos de esteira e integração com os equipamentos que você já opera.
O prazo começa na assinatura do contrato e exclui o transporte marítimo e o desembaraço aduaneiro no destino. O pagamento exige entrada de 30-40% na confirmação do pedido e quitação do saldo antes do envio; apresentamos propostas nas condições EXW, FOB ou CIF para que você possa comparar o serviço da sua transportadora com o nosso.
Como calcular o custo de energia da linha que você está dimensionando
O custo de operação depende dos valores cobrados pelos fornecedores de energia e da utilização da linha; por isso, os dados de consumo desta página servem de base para seu próprio cálculo, e não representam um custo operacional proposto.
- Linha de túnel aquecida a gás: 8, 14.5 ou 19 m³/h de gás natural, conforme o modelo, ou 4 a 14 kg/h de GLP, multiplicados pelas horas líquidas de operação e pelo custo unitário do seu gás.
- A mesma linha de túnel também tem carga elétrica instalada de 3 a 5 kW para acionamentos e controles, cobrada conforme o valor da eletricidade, e não do gás.
- Máquina rotativa elétrica: 13 a 21 kW multiplicados pelas horas líquidas de operação e pelo valor cobrado pela eletricidade, sem consumo de gás.
Para comparar um queimador a gás com o aquecimento elétrico, é preciso converter ambos à energia fornecida em uma base comum, pois o queimador não transfere ao produto toda a energia do combustível, enquanto o aquecimento por resistência o faz. A Oklahoma State University Extension publica o método de conversão.
As séries atuais de preços industriais da eletricidade e do gás natural são publicadas pela US Energy Information Administration; como os valores variam conforme a unidade, o contrato e o período, use seus próprios dados em vez de uma média publicada.
Sistema de controle, testes antes do envio e documentação
Ao pagar uma entrada a um fornecedor de máquinas, o comprador assume três riscos específicos; para cada um, há uma evidência concreta, não apenas uma garantia verbal. Os três itens abaixo são o que a UDTECH pode apresentar a você antes de a linha sair da fábrica.
Os parâmetros de assamento são definidos no painel de operação do PLC, e o controlador mantém o registro dos parâmetros de cada operação. Assim, as configurações de temperatura e velocidade são recuperadas da máquina, sem depender da memória do operador. Quando um lote sai fora do especificado, é preciso comparar a configuração registrada com a atual.
Fazemos um teste piloto da linha com a sua receita de massa líquida antes do embarque, e o registro do teste acompanha a máquina. A IEC 62381 estabelece o conteúdo dos testes de aceitação em fábrica, integração em fábrica, aceitação no local e integração no local, além de atribuir conjuntamente ao responsável, ao comprador e ao fornecedor a definição do escopo e das responsabilidades. Assim, você pode especificar o teste em vez de simplesmente aceitar o nosso.
A fatura comercial, a lista de embalagem, o conhecimento de embarque, o certificado de origem e o manual de operação e manutenção acompanham todos os pedidos. Seu despachante aduaneiro e sua equipe financeira precisam desses documentos, que são relacionados na proposta comercial para que nada seja descoberto apenas no porto.
SYS // CONFORMIDADE
Onde termina nossa etapa e começa a sua
Um teste na fábrica não substitui a aceitação no local, realizada por você após a instalação. Em práticas relatadas pela ISPE em cinco projetos de automação, o teste em fábrica foi realizado nas instalações do fabricante, com a presença de um representante do cliente; a aceitação no local ocorreu nas instalações do cliente, após o comissionamento inicial; e os protocolos foram marcados como aprovados ou reprovados, datados e assinados por quem realizou e por quem acompanhou os testes. Inclua essa segunda etapa no seu cronograma; ela é sua responsabilidade, não nossa.
As normas que sua instalação precisa cumprir
- A 21 CFR 117.40 exige que os equipamentos das fábricas de alimentos possam ser adequadamente limpos, recebam a manutenção correta e evitem o contato cruzado com alérgenos; essa obrigação é sua, como responsável pela operação, e o equipamento precisa permitir que você a cumpra.
- A 29 CFR 1910.263 trata das proteções dos equipamentos de panificação em fábricas dos Estados Unidos, e o layout e a aceitação das proteções da sua instalação são avaliados localmente conforme essa norma.
Peça-nos a especificação dos materiais em contato com alimentos do modelo para o qual você está solicitando uma proposta comercial e confira se ela atende à exigência aplicada pelo auditor da sua empresa.
A máquina YT-02 tem uma carenagem de aço inoxidável e componentes estruturais de liga de alumínio; não presuma que essa construção também se aplica às linhas de túnel YT-10 sem pedir a especificação do modelo que você pretende comprar.
Etapas do projeto, da consulta ao repasse técnico
Confirmação da produção desejada e do formato
Confirmação da produção desejada e do formato
Você informa a produção diária desejada, o peso unitário do produto acabado, o formato do produto e as utilidades industriais disponíveis na instalação. Nós indicamos o modelo adequado e o espaço necessário para instalá-lo.
Proposta técnica em até 48 horas
Proposta técnica em até 48 horas
Uma proposta escrita com o modelo, a quantidade de moldes, o consumo de gás ou a carga elétrica, a necessidade de ar comprimido, a área ocupada e os limites do escopo em relação à sua instalação existente.
Contrato e pagamento da entrada
Contrato e pagamento da entrada
Entrada de 30-40% na confirmação do pedido e saldo antes do embarque, com a condição comercial e o porto de destino definidos na assinatura do contrato.
Fabricação
Fabricação
A corrente de moldes, o túnel, as matrizes e o painel de controle são fabricados e montados em nossa própria unidade de produção em Xinyu.
Teste piloto antes do embarque com a sua receita
Teste piloto antes do embarque com a sua receita
Fazemos um teste piloto da linha com a sua receita de massa líquida antes do embarque. Se a unidade não sair do molde conforme a sua especificação, corrigimos o problema aqui, por nossa conta, antes da entrega.
Carregamento do contêiner e documentação
Carregamento do contêiner e documentação
A linha é embalada e carregada, e o conjunto de documentos de embarque é emitido conforme a proposta comercial.
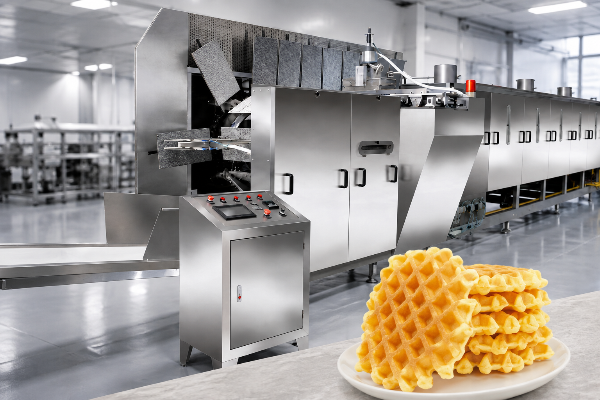
O que informar na sua consulta
| O que informar | Por que isso muda a resposta | Onde isso se reflete |
|---|---|---|
| Produção diária desejada em quilogramas ou unidades | Orienta a escolha entre as correntes de 32, 60 e 80 moldes e a máquina rotativa. | Modelo e quantidade de moldes. |
| Peso unitário e dimensões do produto acabado | Converte a quantidade de unidades desejada para a capacidade de produção em quilogramas usada nas especificações das máquinas. | Seleção do modelo e geometria da matriz. |
| Tensão e frequência da alimentação elétrica da instalação | O padrão de fábrica é 380 V a 50 Hz, enquanto o fornecimento elétrico nos Estados Unidos segue a ANSI C84.1 a 60 Hz. | Configuração da alimentação elétrica, definida na proposta comercial. |
| Disponibilidade de gás natural ou GLP na instalação | Determina a escolha entre uma linha de túnel aquecida a gás e a máquina rotativa elétrica. | Fonte de calor e dimensão da conexão de gás. |
| Necessidade de especificação dos materiais em contato com alimentos | O auditor da sua empresa pode exigir a especificação dos materiais do modelo específico antes da aprovação. | Conjunto de documentos emitido com a proposta comercial. |
Quando uma linha com moldes não é a escolha certa
A maior linha nem sempre é a escolha certa, e o fator decisivo costuma ser a taxa de utilização, não o orçamento. Uma linha que opera quatro dias por semana com baixa ocupação custa mais por quilograma produzido do que uma linha menor operando a plena capacidade. Por isso, a primeira pergunta é quantas horas líquidas você realmente conseguirá mantê-la ocupada.
01
Você precisa de um produto recheado ou montado em camadas
Você precisa de um produto recheado ou montado em camadas
Por que isso é uma limitação
Uma linha com moldes de passagem única assa e desmolda uma unidade; ela não deposita recheio nem une duas metades.
O que fazer nesse caso
Mantenha a linha de assamento para produzir a base e acrescente uma unidade separada de deposição de recheio e montagem, por exemplo para um bolo do tipo dorayaki, a jusante do transportador de saída.
02
A instalação não tem conexão de gás natural ou GLP
A instalação não tem conexão de gás natural ou GLP
Por que isso é uma limitação
Todas as quatro linhas de túnel são aquecidas a gás; não existe versão elétrica, portanto não faz sentido tentar contornar essa limitação com uma adaptação técnica.
O que fazer nesse caso
Use a YT-02H elétrica, de 13–21 kW, ou inclua a conexão de gás no orçamento do projeto, em vez de tratá-la como um opcional da máquina.
03
Você precisa produzir mais de 1.000 unidades/h com uma máquina rotativa
Você precisa produzir mais de 1.000 unidades/h com uma máquina rotativa
Por que isso é uma limitação
A YT-02H assa em lotes sobre oito chapas de cocção, portanto seu limite de produção é determinado pelo tempo de ciclo e não pode ser elevado com um motor maior.
O que fazer nesse caso
Passe para uma linha de túnel contínuo YT-10, na qual a produção é determinada por 32, 60 ou 80 moldes, e não pelo ciclo de um lote.
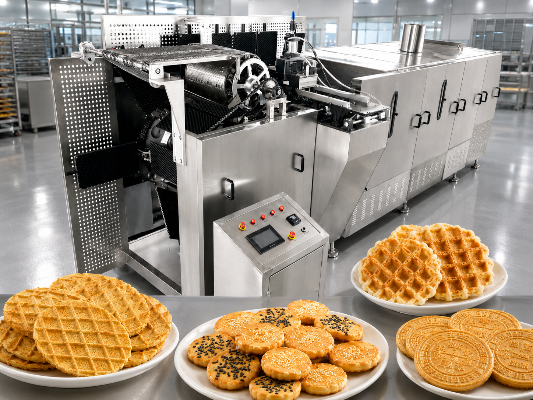
Solicite a configuração de uma linha de produção
Em uma conversa para definir a configuração, analisamos os cinco itens abaixo e retornamos com um modelo, a área necessária e os requisitos de utilidades industriais. Enviar essas informações de uma só vez permite transformar uma troca de e-mails de duas semanas em uma única proposta escrita.
O pedido mínimo é de uma máquina, portanto você não precisa especificar uma linha completa para começar. Um engenheiro da UDTECH responde em até 48 horas.
Informações para ter em mãos
-
01
Produção diária desejada, em quilogramas por 24 horas ou em unidades por hora.
-
02
Peso unitário, dimensões e formato do produto acabado.
-
03
Tensão e frequência da alimentação elétrica da instalação e disponibilidade de gás natural ou GLP.
-
04
Espaço disponível para a linha de produção e para o resfriamento após a saída do produto.
-
05
Necessidade da especificação dos materiais em contato com alimentos para aprovação do auditor.
Uma máquina contínua que deposita massa líquida em moldes de aço, assa o produto em um túnel fechado e libera as unidades prontas em um transportador.
Um sistema de alimentação de massa líquida com cabeçote de deposição, uma corrente de moldes que transporta matrizes intercambiáveis de aço especial para assamento, uma câmara de assamento em túnel fechado com chaminés, uma estação de desmoldagem com esteira de retirada, um transportador de saída e um painel de controle de piso que abriga o PLC e o painel de operação.
A capacidade de produção das linhas de túnel é especificada por peso, não por quantidade de unidades: vai de 1.800 kg por 24 horas na linha de 32 moldes a 5.000 kg na linha de 80 moldes. Para converter esses valores em unidades por hora, são necessários dois dados que só você tem: o peso final de cada unidade assada e as horas em que a linha efetivamente operará após descontar do dia de trabalho as trocas de produto, a limpeza, a manutenção e as unidades descartadas. A YT-02H rotativa é a exceção, pois sua capacidade de produção é especificada diretamente em 1.000 unidades/h.
Todas as quatro linhas de túnel YT-10 são aquecidas a gás e consomem de 8 a 19 m³/h de gás natural ou de 4 a 14 kg/h de GLP. A opção elétrica é a máquina rotativa YT-02H, de 13–21 kW. Se sua instalação não tem conexão de gás, a escolha fica definida pelo modelo.
Um rolo com agulhas levanta a unidade do molde junto à esteira de retirada, ou o ar comprimido a solta da cavidade. A solução adequada ao seu produto depende da estrutura da unidade e dos teores de gordura, lecitina e amido da sua massa líquida; ela é confirmada com a sua receita antes do embarque.
Sim. As matrizes de aço especial para assamento são intercambiáveis na mesma corrente de moldes, portanto a troca de formato exige a substituição das matrizes.
As dimensões das linhas de túnel vão de 6 × 1,6 × 1,9 m na máquina de 32 moldes a 12 × 1,6 × 1,9 m na máquina de 80 moldes, enquanto a YT-02H rotativa ocupa 2,1 × 2,3 × 1,4 m. Acrescente de 3 a 5 kW de carga elétrica, 0,6 m³/min de ar comprimido e uma conexão para fornecimento de 8 a 19 m³/h de gás natural ou de 4 a 14 kg/h de GLP. Reserve espaço além da área ocupada pela máquina, pois as unidades saem quentes da linha e precisam resfriar antes da embalagem.
Nosso padrão de fábrica é 380 V trifásicos ±10%, com quatro fios, a 50 Hz. O fornecimento de baixa tensão nos Estados Unidos é classificado pela ANSI C84.1 em 208Y/120, 240, 480Y/277, 480 e 600 V a 60 Hz; por isso, informe a tensão e a frequência da sua instalação na consulta para definirmos a configuração da alimentação elétrica na proposta comercial.
A geometria das matrizes, a quantidade de moldes, o comprimento do transportador e a configuração de desmoldagem são definidos durante a fabricação conforme a especificação do seu produto acabado. Fazemos um teste piloto da linha com a sua receita de massa líquida antes do embarque e corrigimos a configuração da máquina por nossa conta se o produto não atender à sua especificação.
De 25-35 dias úteis para uma máquina com um conjunto padrão de matrizes, de 30-45 dias úteis quando são necessárias matrizes personalizadas e de 45-90 dias úteis para uma linha de produção completa com equipamentos para as etapas posteriores. O prazo começa na assinatura do contrato e não inclui o transporte marítimo.
Diretamente da fábrica. A corrente de moldes, o túnel, as matrizes de assamento e o painel de controle são fabricados e montados em nossa própria unidade em Xinyu, Jiangxi, onde a UDTECH fabrica esses equipamentos desde 2003.
Conforme o modelo, fornecimento de 8 a 19 m³/h de gás natural ou de 4 a 14 kg/h de GLP, carga elétrica instalada de 3 a 5 kW nas linhas de túnel, 0,6 m³/min de ar comprimido, um conjunto de matrizes para cada formato adicional de produto e espaço para as unidades quentes resfriarem antes da embalagem. O frete marítimo e os tributos de importação ficam fora da proposta comercial, a menos que a condição comercial escolhida por você os inclua.
Fatura comercial, lista de embalagem, conhecimento de embarque, certificado de origem e manual de operação e manutenção, além do registro do teste piloto realizado antes do embarque.