ติดต่อบริษัท UDTECH


การวางแผนกำลังการผลิตสายซาชิมะช่วยแปลงเป้าหมายการจัดส่งเป็นชั่วโมงเดินเครื่อง ปริมาณวัตถุดิบที่ป้อนเป็นชุด และกำลังการผลิตด้านบรรจุภัณฑ์ที่ต้องใช้ เริ่มจากน้ำหนักผลิตภัณฑ์ดีที่บรรจุแล้วต่อกะ จากนั้นปรับอัตราของแต่ละสถานีงานให้ใช้ผลิตภัณฑ์และช่วงเวลาเดียวกัน เพื่อไม่ให้อัตราการทอดที่สูงบดบังปัญหาเครื่องห่อที่รับงานเกินกำลัง
อัตราที่ระบุในโบรชัวร์เป็นข้อมูลประกอบอย่างหนึ่ง กำลังการผลิตจริงคือปริมาณผลิตภัณฑ์ที่ผ่านเกณฑ์และพร้อมส่งมอบภายใต้เงื่อนไขการเดินเครื่องที่ระบุ แผนการผลิตยังต้องกำหนดสูตรการผลิต น้ำหนักแท่งจริง ปฏิทินการทำความสะอาด และจุดที่ตกลงกันว่าผลิตภัณฑ์พร้อมจำหน่ายแล้ว ตัวอย่างต่อไปนี้ตั้งอยู่บนกรณีที่ระบุ จึงสามารถแทนตัวเลขด้วยข้อมูลของคุณได้ เป็นการคำนวณเพื่อวางแผน ไม่ใช่ผลการทดสอบการผลิตของ UDTECH
ก่อนเลือกสายการผลิตขนาดใหญ่ขึ้น ให้กำหนดฐานน้ำหนัก นับเวลาสูญเสียแต่ละรายการเพียงครั้งเดียว ประเมินจังหวะการผลิตเป็นชุด ตรวจสอบการทำให้เย็นและการจัดเก็บ แปลงน้ำหนักเป็นจำนวนแพ็ก และจัดส่วนผสมผลิตภัณฑ์ลงในตารางการผลิตที่มีเวลาจำกัด
เริ่มจากส่วนผสมผลิตภัณฑ์และเป้าหมายการจัดส่ง
ก่อนประเมินเครื่องจักร ให้กำหนดปริมาณผลิตภัณฑ์ที่ผ่านเกณฑ์ตามต้องการสำหรับผลิตภัณฑ์แต่ละชนิดและวันจัดส่ง พร้อมบันทึกน้ำหนัก จำนวนแพ็ก และช่วงเวลาที่มีสำหรับการผลิต การวางแผนความต้องการใช้ข้อมูลคำสั่งซื้อ ส่วนการวางแผนอุปทานจะตรวจสอบว่าโรงงานสามารถผลิตตามคำสั่งซื้อได้หรือไม่ ด้วยสูตรการผลิต เครื่องจักร บุคลากร และกำหนดส่งมอบวัสดุที่มีอยู่
เปรียบเทียบกำลังการผลิตที่มีอยู่กับคำสั่งซื้อที่ยืนยันแล้ว และแยกข้อมูลคาดการณ์ไว้ต่างหาก หากความต้องการผันผวน ให้พิจารณากรณีต่ำ ฐาน และสูง แทนการใช้สัปดาห์ที่มีงานมากที่สุดของปีเป็นข้อกำหนดเครื่องจักรถาวร เลือกตารางการผลิตขนมขบเคี้ยวที่รองรับความต้องการในแต่ละกรณีได้ การวางแผนกำลังการผลิตสำหรับกะถัดไปตอบคำถามต่างจากการตัดสินใจกำลังการผลิตเชิงกลยุทธ์ในช่วงหลายปี
ตัวอย่างเช่น สมมติว่าผู้ผลิตขนมขบเคี้ยวต้องจัดส่ง 3,000 kg สำหรับยอดขายปกติ และอีก 1,000 kg สำหรับการขายส่งเสริมการขาย ฝ่ายจัดซื้อจึงสามารถพิจารณาได้ว่าจำเป็นต้องเพิ่มกำลังการผลิตด้านการแปรรูปอาหาร ด้านบรรจุภัณฑ์ หรือทั้งสองด้าน
ในการบริหารห่วงโซ่อุปทาน ให้ดูปฏิทินการส่งมอบควบคู่กับตารางความต้องการ ฟิล์มที่ส่งล่าช้าอาจทำให้ช่วงเวลาบรรจุหายไป ทั้งที่สายการผลิตอาหารต้นทางยังพร้อมเดินเครื่อง สำหรับการเลือกเส้นทางผลิตภัณฑ์ โปรดดูคู่มือวางแผนผลิตภัณฑ์และเส้นทางการผลิตซาชิมะ แล้วจึงเริ่มจัดทำงบประมาณนี้หลังเลือกเส้นทางแล้ว
จุดตรวจสอบการจัดส่ง คำสั่งซื้อ 4,000 kg ต้องใช้แท่งน้ำหนัก 20 g ที่ผ่านเกณฑ์ประมาณ 200,000 แท่ง เทียบกับประมาณ 133,333 แท่งที่ผ่านเกณฑ์เมื่อใช้น้ำหนัก 30 g ให้ยืนยันทั้งสองหน่วยในข้อตกลงกับลูกค้า การคาดการณ์เฉพาะกิโลกรัมอาจซ่อนภาระงานบรรจุที่เพิ่มขึ้น แม้มวลที่ต้องทอดจะเท่าเดิม
กำหนดฐานน้ำหนักให้ชัดเจนก่อนเปรียบเทียบอัตราของแต่ละสถานีงาน
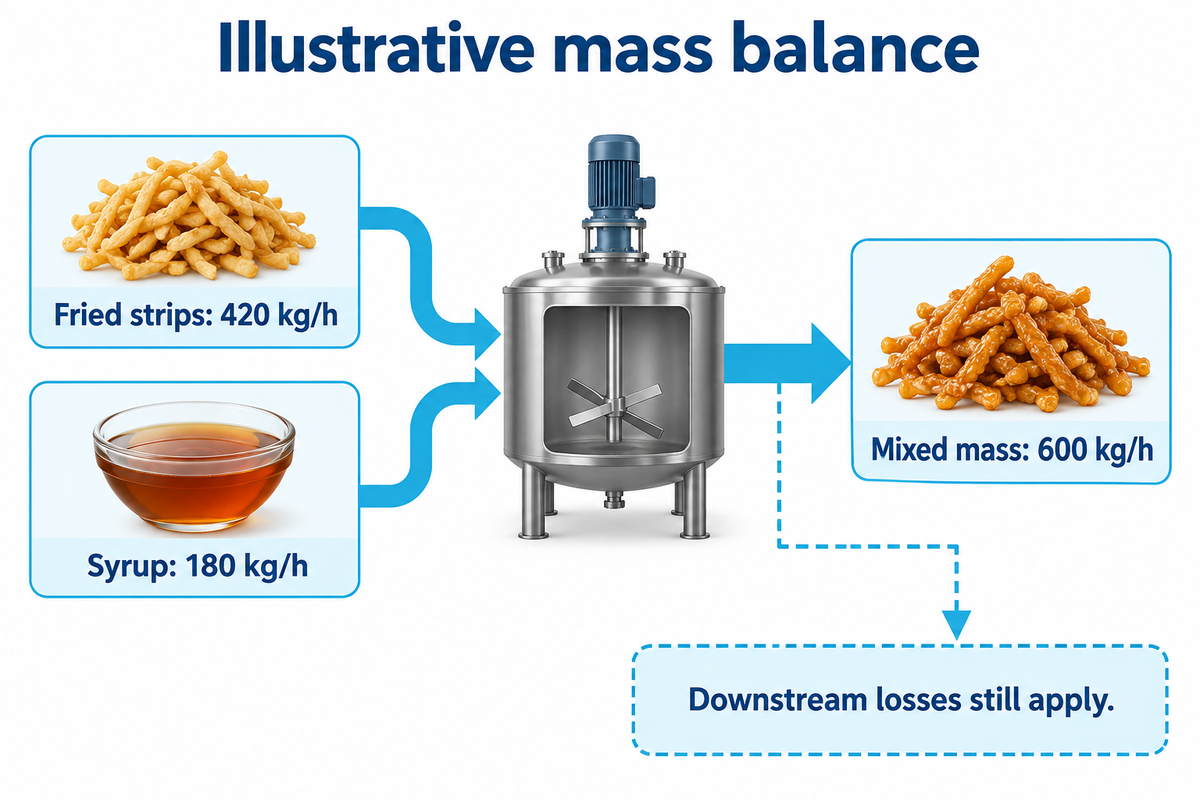
ก่อนเลือกจุดคอขวด ให้ปรับอัตราของแต่ละสถานีงานให้อยู่บนฐานมวลผลิตภัณฑ์สำเร็จรูปเดียวกัน แป้งโด แถบแป้งทอด มวลเคลือบน้ำเชื่อม และแท่งที่บรรจุแล้วและผ่านเกณฑ์ เป็นจุดวัดคนละตำแหน่ง การสูญเสียน้ำ การดูดซึมน้ำมัน การเติมน้ำเชื่อม และการคัดทิ้งทำให้ความสัมพันธ์เปลี่ยนไป ดังนั้นการระบุอัตราเป็น kg/h เท่ากันไม่ได้หมายถึงกำลังการผลิตเทียบเท่ากัน
สมมติว่าสูตรการผลิตมีสัดส่วนแถบแป้งทอด 70% และน้ำเชื่อม 30% โดยมวล ณ จุดปล่อยผลิตภัณฑ์ออกจากเครื่องผสม หากป้อนแถบแป้งทอด 420 kg/h จะรองรับมวลส่วนผสมได้ 420 ÷ 0.70 = 600 kg/h โดยต้องมีน้ำเชื่อมพร้อมใช้งาน 180 kg/h ส่วนการสูญเสียจากการตัดและบรรจุยังเกิดขึ้นในกระบวนการถัดไป สัดส่วนของสูตรที่สมมตินี้ไม่ใช่สูตรมาตรฐานของขนมซาชิมะ.
ก่อนใช้ข้อมูลแต่ละรายการ ให้ระบุจุดวัดกำกับไว้ด้วย เช่น ก่อนหรือหลังการสะเด็ดน้ำ ก่อนหรือหลังเติมน้ำเชื่อม หรือก่อนหรือหลังการคัดทิ้ง การวางแผนความต้องการวัสดุควรอ้างอิงสมดุลมวลตามสูตรการผลิต การซื้อเครื่องทอดที่มีพิกัดสูงขึ้นไม่สามารถทดแทนน้ำเชื่อมหรือวัสดุบรรจุภัณฑ์ที่ขาดได้
การเปิดเผยข้อมูลกระบวนการหนึ่งในCN105472988A อธิบายการทอดแป้ง การเติมน้ำเชื่อม และขั้นตอนการทำให้เย็นหรือขึ้นรูป บริษัทที่ระบุเป็นผู้รับโอนสิทธิบัตรเกี่ยวข้องกับ Nestlé ข้อมูลนี้ใช้ประกอบความเข้าใจด้านกระบวนการ ไม่ใช่สิทธิบัตรของ UDTECH หรือข้อกำหนดสูตรการผลิตสำหรับการคำนวณนี้
ตรวจสอบฐานน้ำหนัก ในส่วนผสมสมมติอัตรา 70:30 แถบแป้งทอด 420 kg/h และน้ำเชื่อม 180 kg/h รวมเป็น 600 kg/h ก่อนหักการสูญเสียในกระบวนการถัดไป ก่อนนำตัวเลขนี้ไปเปรียบเทียบกับพิกัดมวลสำเร็จรูป 1,000 kg/h ให้สอบถามผู้จำหน่ายว่าพิกัดดังกล่าวอ้างอิงจุดชั่งน้ำหนักใด
คำนวณผลผลิตที่จำหน่ายได้ต่อกะด้วยแบบจำลองการสูญเสียชุดเดียว
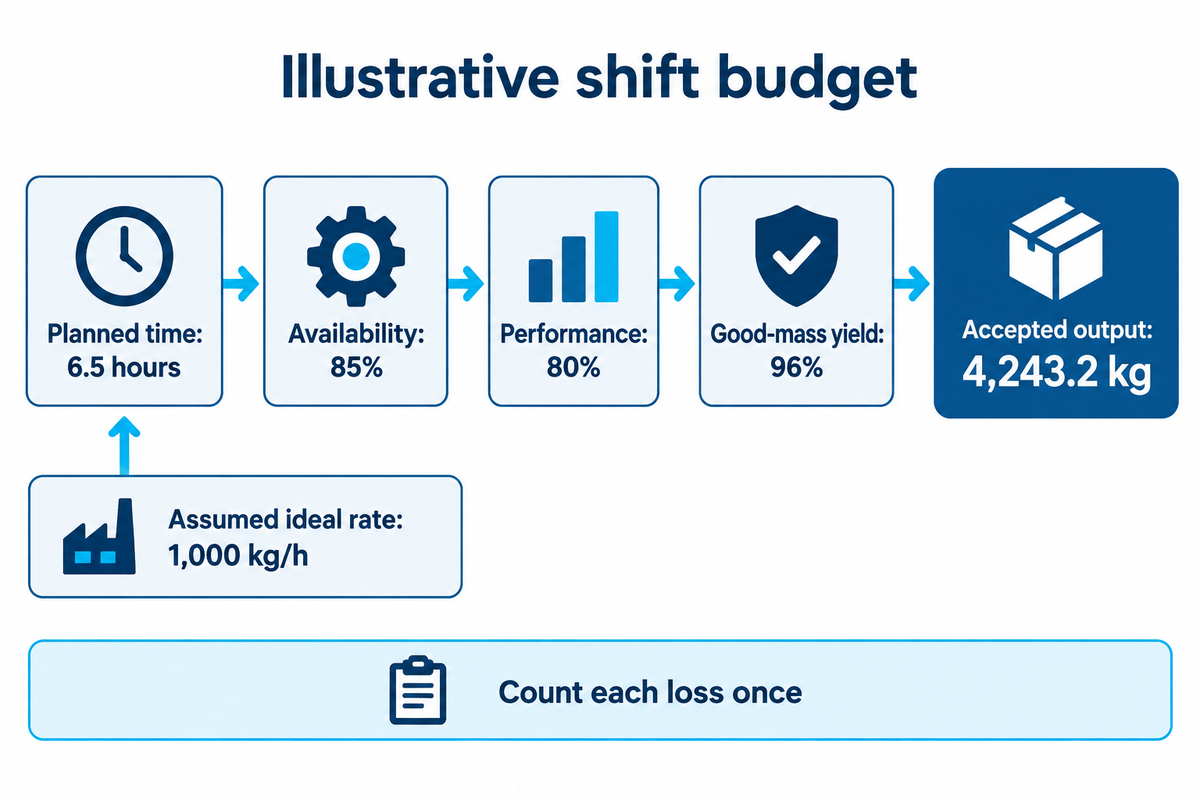
ประเมินผลผลิตที่จำหน่ายได้ต่อกะโดยคูณอัตราในสภาวะอุดมคติกับเวลาผลิตตามแผน และตัวคูณแยกกันสำหรับความพร้อมใช้งาน ความเร็วขณะเดินเครื่อง และคุณภาพ ใช้ตัวคูณแต่ละรายการเพียงครั้งเดียว หากประเมินผลผลิตจริงเป็น kg ดีต่อชั่วโมงตามแผน ให้นำอัตรานั้นคูณด้วยชั่วโมงตามแผนเท่านั้น โดยไม่หักการสูญเสียซ้ำ
วิธีคำนวณของ Vorne กำหนดให้ความพร้อมใช้งานคำนวณเทียบกับเวลาผลิตตามแผน สมรรถนะเทียบกับอัตราเดินเครื่องในสภาวะอุดมคติ และคุณภาพคำนวณจากผลผลิตดีหารด้วยผลผลิตรวม อัตราและปริมาณทั้งหมดต้องอ้างอิงสูตรการผลิตและขอบเขตการวัดเดียวกัน
งบประมาณกำลังการผลิตตั้งแต่ความต้องการจนถึงการจัดส่ง
พิจารณากะตัวอย่าง 480 นาที ตัดเวลา 90 นาทีที่ไม่ได้วางแผนการผลิตออก เหลือ 390 นาที หรือ 6.5 ชั่วโมง สมมติอัตราในสภาวะอุดมคติที่กำหนดจากข้อมูลอิสระเท่ากับ 1,000 kg/h ความพร้อมใช้งาน 85% สมรรถนะ 80% และผลได้มวลดี 96% อัตราในสภาวะอุดมคตินี้เป็นสมมติฐานของกรณีตัวอย่าง ไม่ใช่อัตราในโบรชัวร์โดยอัตโนมัติ
| ขั้นตอน | การคำนวณหรือข้อมูลนำเข้า | ผลลัพธ์ | ความหมาย |
|---|---|---|---|
| 1. กะตามตาราง | 8 × 60 นาที | 480 min | ช่วงเวลาตามปฏิทิน |
| 2. เวลาที่ตัดออก | เวลาที่ระบุว่าไม่มีการผลิต | 90 min | อยู่นอกเวลาผลิตตามแผน |
| 3. เวลาผลิตตามแผน | 480 − 90 | 390 min | 6.5 ชั่วโมงตามแผน |
| 4. อัตราในสภาวะอุดมคติ | อัตราสมมติเฉพาะสูตรการผลิต | 1,000 kg/h | ฐานมวลสุดท้ายเดียวกัน |
| 5. ความพร้อมใช้งาน | เวลาเดินเครื่อง ÷ เวลาตามแผน | 85% | 5.525 ชั่วโมงเดินเครื่อง |
| 6. สมรรถนะขณะเดินเครื่อง | อัตราจริง ÷ อัตราในสภาวะอุดมคติ | 80% | 800 kg ต่อชั่วโมงเดินเครื่อง |
| 7. ผลผลิตรวมต่อกะ | 5.525 × 800 | 4,420 kg | ก่อนคัดทิ้ง |
| 8. ผลได้มวลดี | มวลดี ÷ มวลรวม | 96% | นับของคัดทิ้งในขั้นตอนนี้ |
| 9. ผลผลิตที่ผ่านเกณฑ์ต่อกะ | 4,420 × 0.96 | 4,243.2 kg | ณ ขอบเขตที่ตกลงกัน |
| 10. อัตรามวลดีต่อชั่วโมงตามแผน | 4,243.2 ÷ 6.5 | 652.8 kg/h | รวมการสูญเสียทั้งสามรายการแล้ว |
การคำนวณทั้งหมดคือ 1,000 × 6.5 × 0.85 × 0.80 × 0.96 = 4,243.2 kg อีกวิธีหนึ่งคือ 768 kg ดี × 5.525 ชั่วโมงเดินเครื่อง ได้ผลเท่ากัน หากนำอัตราที่วัดได้ 768 kg/h ไปคูณด้วยสมรรถนะและคุณภาพซ้ำอีกครั้ง ผลลัพธ์จะต่ำกว่าความเป็นจริง
ข้อผิดพลาดที่พบบ่อย:หักเวลาเปลี่ยนงานออกจากเวลาตามปฏิทิน แล้วนำเวลาเดียวกันไปนับเป็นการสูญเสียด้านความพร้อมใช้งานอีกครั้ง ให้กำหนดว่าการหยุดเครื่องแต่ละรายการอยู่ในหมวดใด คำถามที่พบบ่อยเกี่ยวกับการจำแนกการสูญเสียของ Vorne ช่วยแยกการหยุดตามแผนออกจากเวลานอกตารางการผลิตได้
ใช้ผลได้มวลดีจัดทำงบประมาณเป็นกิโลกรัม อัตราส่วนจำนวนชิ้นดีจะให้ความสัมพันธ์ด้านมวลแบบเดียวกันก็ต่อเมื่อน้ำหนักต่อชิ้นเท่ากัน ตรวจสอบข้อมูลการชั่งหากของคัดทิ้งมีน้ำหนักมากกว่าหรือน้อยกว่าแท่งที่ผ่านเกณฑ์อย่างเป็นระบบ
หลักการใช้อัตราเพียงชุดเดียว อัตราในสภาวะอุดมคติที่สมมติไว้ 1,000 kg/h จะเหลือ 652.8 kg ที่ผ่านเกณฑ์ต่อชั่วโมงตามแผน หลังใช้ตัวคูณที่ระบุ หากวัดได้ 652.8 kg/h บนฐานเดียวกัน อัตรานั้นก็รวมการสูญเสียดังกล่าวไว้แล้ว การนำตัวคูณมาหักซ้ำจะทำให้เกิดช่องว่างกำลังการผลิตที่ไม่มีอยู่จริง และอาจนำไปสู่การซื้อเครื่องจักรโดยไม่จำเป็น
หาจุดคอขวดระหว่างขั้นตอนการผลิตเป็นชุดและขั้นตอนต่อเนื่อง
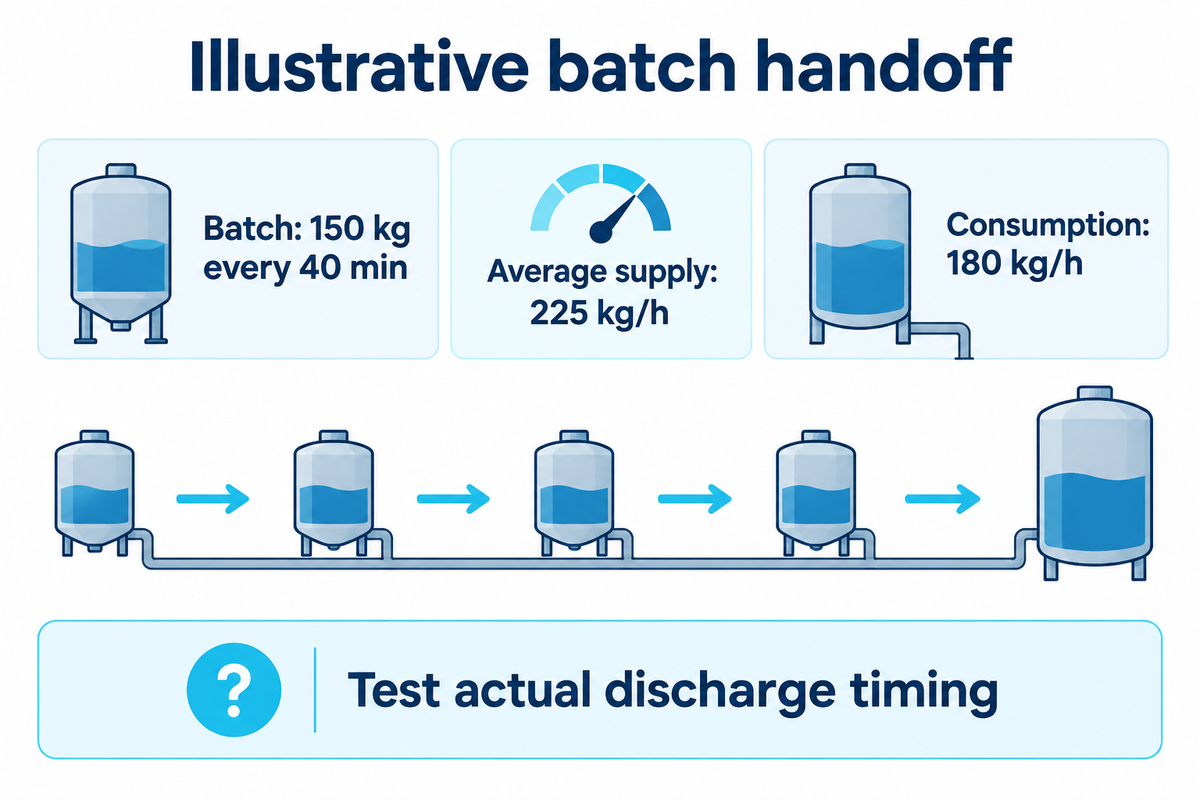
เปรียบเทียบรอบการผลิตเป็นชุดทั้งหมดกับอัตราการใช้วัตถุดิบต่อเนื่อง และตรวจสอบลำดับการส่งมอบจริงระหว่างสถานีงาน หม้อต้มอาจจ่ายน้ำเชื่อมเฉลี่ยต่อชั่วโมงได้เพียงพอ แต่ยังทำให้เครื่องผสมต้องรอระหว่างการปล่อยน้ำเชื่อม กำลังการผลิตที่ยั่งยืนขึ้นอยู่กับกระบวนการผลิตทั้งหมด ซึ่งรวมการเติมวัตถุดิบ การให้ความร้อน การปล่อยผลิตภัณฑ์ และการทำความสะอาด
สมมติว่าหม้อต้มหนึ่งเครื่องจ่ายได้ 150 kg ต่อรอบสมบูรณ์ 40 นาที ปริมาณน้ำเชื่อมเฉลี่ยที่จ่ายได้คือ 150 × 60 ÷ 40 = 225 kg/h เมื่อคิดตามสัดส่วนน้ำเชื่อมสมมติ 30% จะเทียบเท่าผลิตภัณฑ์ผสม 750 kg/h ก่อนหักการสูญเสียในกระบวนการถัดไป เป้าหมายการผสม 600 kg/h ต้องใช้น้ำเชื่อม 180 kg/h ดังนั้นปริมาณเฉลี่ยที่จ่ายได้จึงมีส่วนเผื่อ
ส่วนเผื่อไม่ได้บอกตารางเวลาการส่งมอบ การจัดการสินค้าคงคลังยังต้องติดตามว่าผลิตภัณฑ์แต่ละชุดพร้อมใช้เมื่อใด จัดทำเวลาพร้อมใช้ ช่วงเวลาการปล่อย และปริมาณที่เก็บรักษาได้ของแต่ละชุด เทียบกับอัตราการใช้ของเครื่องผสม น้ำเชื่อม 150 kg รองรับการใช้ที่ 180 kg/h ได้ 50 นาที แต่ไม่ได้ยืนยันว่าภาชนะเติมวัตถุดิบได้ระหว่างปล่อยน้ำเชื่อมหรือสามารถพักน้ำเชื่อมไว้ 50 นาทีได้ เงื่อนไขการพักขึ้นอยู่กับสูตรการผลิตและการควบคุมคุณภาพของโรงงาน
หากต้องการตรวจสอบแบบเหตุการณ์ไม่ต่อเนื่อง ให้เริ่มจากปริมาณพักเริ่มต้นจริง จากนั้นบวกปริมาณที่ปล่อยออกมาและใช้ได้ทั้งหมด แล้วหักปริมาณที่ใช้ในแต่ละช่วง หยุดเมื่อสินค้าคงคลังเหลือศูนย์ เกินความจุใช้งานได้ หรือไม่เป็นไปตามข้อจำกัดของสูตรการผลิต งานวิจัยของ NIST เรื่องการจัดตารางการผลิตที่มีบัฟเฟอร์จำกัด ศึกษาความสัมพันธ์ระหว่างขนาดบัฟเฟอร์กับนโยบายการเดินเครื่อง แบบจำลองดังกล่าวไม่ได้ให้ค่าตัวคูณซาชิมะที่ใช้ได้กับทุกกรณี
การส่งมอบระหว่างชุดผลิต น้ำเชื่อมชุดสมมติ 150 kg ทุก 40 นาที มีอัตราเฉลี่ย 225 kg/h เมื่อเทียบกับการใช้ 180 kg/h จะมีส่วนเผื่อเฉลี่ยทางคณิตศาสตร์ 45 kg/h คำถามที่ต้องตรวจสอบคือ ลำดับการปล่อยจริงทำให้เครื่องผสมมีวัตถุดิบเพียงพอภายใต้ข้อจำกัดด้านการจัดเก็บและการพักหรือไม่
กำหนดขนาดระบบทำให้เย็นและบัฟเฟอร์จากเวลาคงอยู่
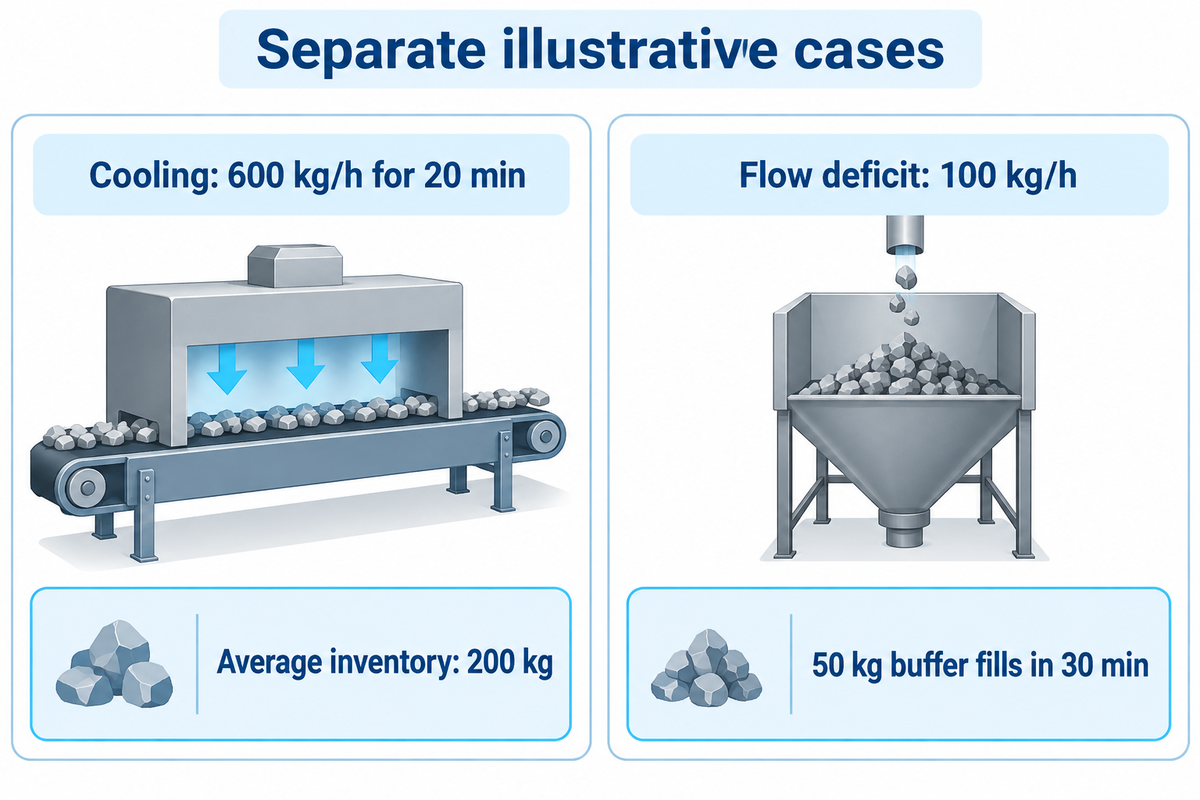
สินค้าคงคลังเฉลี่ยกำหนดจากอัตราการไหลของผลิตภัณฑ์และเวลาคงอยู่ที่ผ่านการยืนยัน ส่วนความจุที่ใช้งานได้ต้องทดสอบกับเหตุขัดข้อง สินค้าคงคลังในระบบทำให้เย็นคือผลิตภัณฑ์ที่พักอยู่ในขั้นตอนปกติของกระบวนการ ส่วนบัฟเฟอร์รองรับความแตกต่างชั่วคราวของเวลาแปรรูป การคำนวณทั้งสองแบบไม่ได้ใช้กำหนดขนาดสายพานหรือระยะเวลาพักที่ปลอดภัย หากไม่มีการทดลองผลิตภัณฑ์และข้อตกลงเรื่องรูปแบบการป้อน
คำอธิบายกฎของ Little จาก MIT เชื่อมโยงสินค้าคงคลังเฉลี่ย อัตราการไหล และเวลาในระบบที่มีเสถียรภาพ สำหรับกระแสผลิตภัณฑ์ 600 kg/h ที่ต้องใช้เวลาทำให้เย็นเฉลี่ย 20 นาที สินค้าคงคลังเฉลี่ยเท่ากับ 600 × 20 ÷ 60 = 200 kg ข้อมูลอื่นที่ต้องใช้ในการออกแบบ ได้แก่ ความหนาแน่น ความลึกของชั้นผลิตภัณฑ์ พื้นที่ปกคลุมสายพาน และการไหลเวียนของอากาศ
พิจารณาความไม่สอดคล้องอีกกรณีหนึ่ง: ขั้นตอนต้นทางจ่ายผลิตภัณฑ์ 600 kg/h ขณะที่ขั้นตอนถัดไปรับได้เพียง 500 kg/h เมื่อมีพื้นที่จัดเก็บว่าง 50 kg คิวจะเต็มภายใน 50 ÷ 100 = 0.5 ชั่วโมง หรือ 30 นาที การเพิ่มพื้นที่จัดเก็บเพียงเลื่อนเวลาหยุดออกไป ไม่ได้แก้การขาดดุลต่อเนื่อง 100 kg/h
หากมีข้อเสนอให้เพิ่มความยาวสายพาน ให้พิจารณาว่าข้อเสนอนั้นแก้ปัญหาใด สูตรการผลิตที่ผ่านการตรวจสอบอาจกำหนดให้มีสินค้าคงคลังระหว่างการทำให้เย็นมากขึ้น ส่วนการสะสมผลิตภัณฑ์ชั่วคราวต้องมีพื้นที่ว่างและแผนเริ่มเดินเครื่องใหม่ รวมเหตุการณ์เริ่มเดินเครื่องและหยุดเครื่องไว้ด้วย เพราะค่าเฉลี่ยในสภาวะคงตัวไม่ได้แสดงเหตุการณ์ชั่วคราวเหล่านี้
ขอบเขตการทำให้เย็น ที่อัตราสมมติ 600 kg/h เวลา 20 นาทีเท่ากับสินค้าคงคลังเฉลี่ย 200 kg การขาดดุล 100 kg/h ในขั้นตอนถัดไปจะเติมบัฟเฟอร์ 50 kg ใน 30 นาที ให้ระบุเวลาคงอยู่ที่ต้องใช้ในกระบวนการและความจุสะสมว่างแยกจากกัน
จับคู่กำลังการผลิตของเครื่องห่อกับแท่งที่มีขนาดเล็กที่สุด
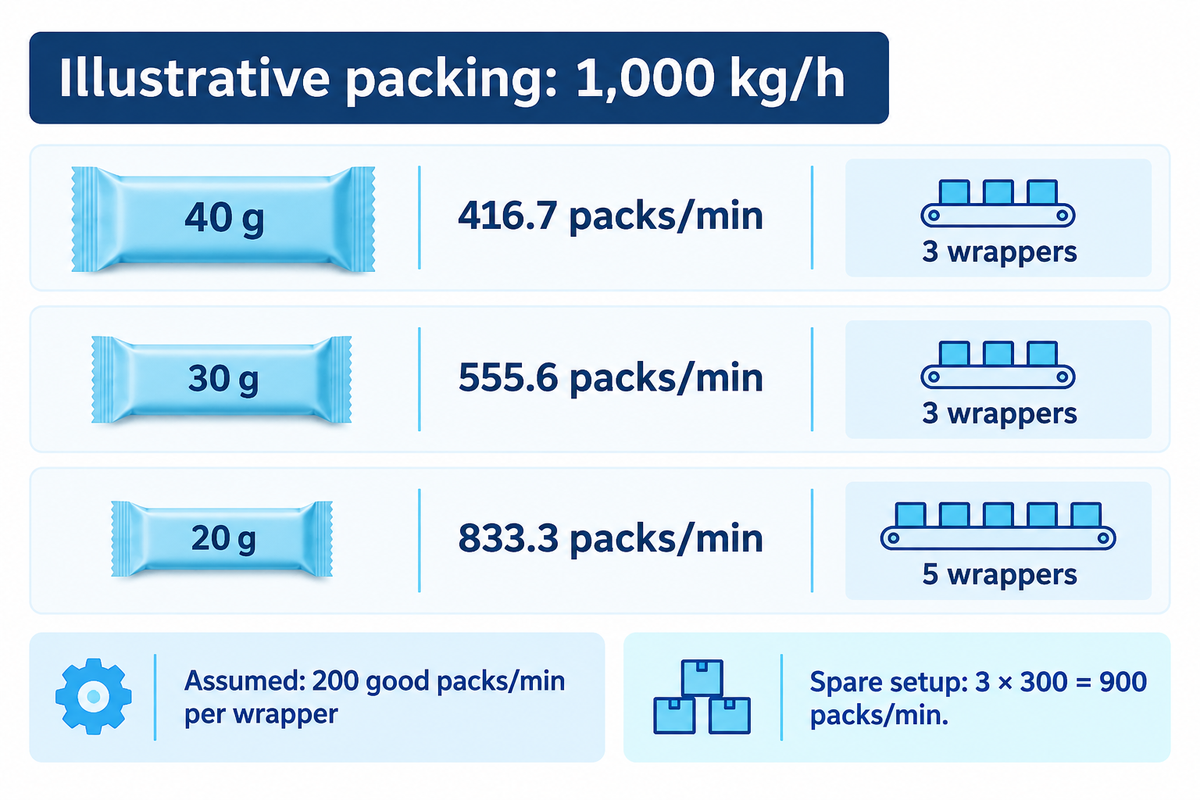
แปลงอัตราการไหลของผลิตภัณฑ์พร้อมห่อในหน่วยแท่งเป็นจำนวนแพ็กที่ผ่านเกณฑ์ต่อนาที โดยใช้น้ำหนักแท่งเฉลี่ยจริง จากนั้นหารด้วยอัตราแพ็กดีต่อเนื่องของเครื่องห่อแต่ละเครื่องในช่วงเวลาเดียวกัน แล้วปัดขึ้น แท่งที่เล็กลงทำให้ต้องบรรจุจำนวนชิ้นมากขึ้น แต่กำลังการผลิตว่างที่มีอยู่เดิมอาจทำให้ไม่จำเป็นต้องเพิ่มจำนวนเครื่องจักรที่ติดตั้ง
กรณีหนึ่งแท่งต่อแพ็ก ใช้สูตร แพ็ก/นาที = kg/h × 1,000 ÷ น้ำหนักแท่งเป็นกรัม ÷ 60 ใช้น้ำหนักเฉลี่ยเป็นกรัมของแท่งที่ผ่านเกณฑ์จริง แทนการใช้ตัวเลขบนฉลากโดยไม่ตรวจสอบ การบรรจุเกินน้ำหนักเป้าหมายทำให้ใช้มวลเพิ่มขึ้น และการคัดทิ้งตามน้ำหนักอาจลดจำนวนที่จำหน่ายได้ NIST แยกความแตกต่างระหว่างปริมาณบรรจุเฉลี่ยกับความแปรปรวนของแต่ละแพ็ก การคำนวณกำลังการผลิตต้องใช้ทั้งข้อมูลการชั่งและข้อมูลการคัดทิ้ง
กราฟจุดเปลี่ยนจำนวนเครื่องห่อตามน้ำหนักกรัม
| น้ำหนักแท่งเฉลี่ยจริง | จำนวนแพ็กดีที่ต้องใช้/นาที | อัตราแพ็กดีสมมติต่อเครื่องห่อ | จำนวนเครื่องห่อขั้นต่ำ |
|---|---|---|---|
| 40 g | 416.7 | 200 แพ็ก/นาที | 3 |
| 30 g | 555.6 | 200 แพ็ก/นาที | 3 |
| 20 g | 833.3 | 200 แพ็ก/นาที | 5 |
อัตราของเครื่องห่อทั้งหมดในกราฟเป็นค่าต่อเนื่องที่สมมติขึ้น ไม่ใช่ข้อมูลจำเพาะของเครื่องจักร หากอัตราแพ็กดี/นาทีที่วัดได้รวมการหยุดและการคัดทิ้งในช่วงเวลาที่เลือกแล้ว อย่าใช้ตัวคูณประสิทธิภาพรวมซ้ำอีก การบรรจุหลายแท่งต่อแพ็กต้องใช้วิธีแปลงจำนวนชิ้นเป็นจำนวนแพ็กต่างออกไป
สมมติว่าโรงงานมีเครื่องห่ออยู่แล้วสามเครื่อง แต่ละเครื่องทำได้ต่อเนื่อง 300 แพ็กดี/นาทีบนฐานเดียวกัน รวมเป็น 900 แพ็ก/นาที ซึ่งรองรับทั้งกรณีแท่ง 30 g และ 20 g แม้งานบรรจุเพิ่มขึ้น 50% จำนวนเครื่องขั้นต่ำที่ต้องติดตั้งยังคงเป็นสามเครื่อง การป้อนผลิตภัณฑ์ การเปลี่ยนฟิล์ม และการบรรจุลงกล่องในกระบวนการถัดไปก็ต้องรองรับงานที่เพิ่มขึ้นด้วย
ผู้เชี่ยวชาญที่กล่าวถึงในรายงานสายพานลำเลียงและบรรจุภัณฑ์ของ Baking & Snack อธิบายถึงความจำเป็นในการปรับอัตราการไหลของมวลให้สอดคล้องกับขนาดแพ็ก ใช้หลักการนี้กับแท่ง ฟิล์ม และรูปแบบการป้อนที่คุณได้ทดสอบแล้ว แทนการอ้างอิงความเร็วตามแค็ตตาล็อกของเครื่องบรรจุถุงที่นำมาใช้
จุดเปลี่ยนจำนวนเครื่องห่อที่ 1,000 kg/h เมื่ออัตราอยู่ที่ 1,000 kg/h แท่ง 20 g ต้องใช้ประมาณ 833.3 แพ็ก/นาที เทียบกับ 555.6 สำหรับแท่ง 30 g เครื่องห่อสมมติห้าเครื่องที่อัตรา 200 แพ็ก/นาทีรองรับแท่งขนาดเล็กได้ เช่นเดียวกับเครื่องห่อสมมติสามเครื่องที่อัตรา 300 แพ็ก/นาที กำลังการผลิตสำรองมีผลต่อการตัดสินใจลงทุน
ทดสอบความทนทานของตารางการผลิตก่อนเพิ่มกะ
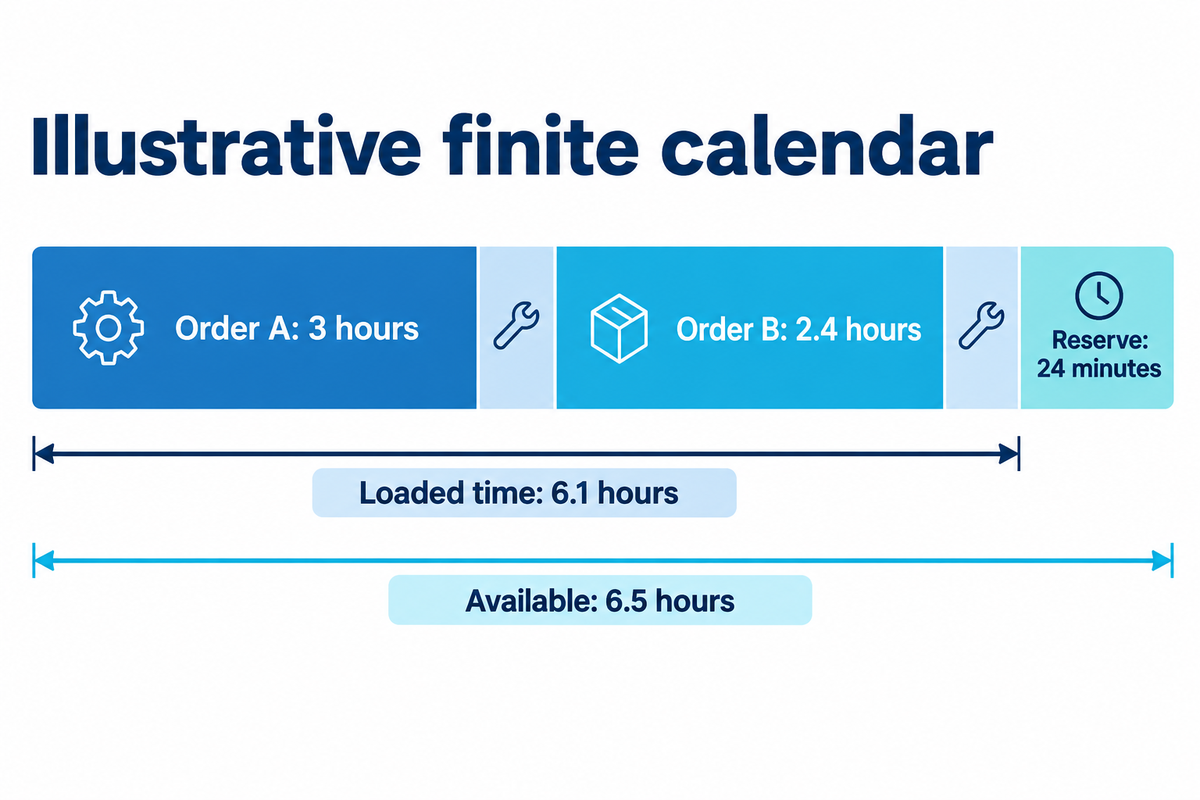
จัดสรรชั่วโมงผลิตสินค้าดีสุทธิและเวลาเปลี่ยนงานที่ขึ้นกับลำดับของผลิตภัณฑ์แต่ละชนิดลงในช่วงเวลาที่มีอยู่ จัดสรรผู้ควบคุมเครื่องร่วมกัน รวมถึงทรัพยากรสำหรับเตรียมน้ำเชื่อมและการบรรจุไว้ในปฏิทินเดียวกัน การวางแผนกำลังการผลิตแบบจำกัดทรัพยากรจะทำให้ตารางการผลิตหลักทำได้จริงก็ต่อเมื่อทรัพยากรที่จำเป็นพร้อมใช้งานในเวลาที่งานต้องใช้
ในกะตัวอย่าง คำสั่งซื้อ A ต้องการ 1,800 kg ที่อัตรา 600 kg ที่ผ่านเกณฑ์/ชั่วโมง ใช้เวลา 3 ชั่วโมง คำสั่งซื้อ B ต้องการ 1,200 kg ที่อัตรา 500 kg ที่ผ่านเกณฑ์/ชั่วโมง ใช้เวลา 2.4 ชั่วโมง เมื่อรวมการเปลี่ยนงานสองครั้ง ครั้งละ 0.35 ชั่วโมง จะใช้เวลาทั้งหมด 6.1 ชั่วโมง จากเวลาที่มี 6.5 ชั่วโมง จึงเหลือเวลา 0.4 ชั่วโมง หรือ 24 นาที อัตราสุทธินี้เป็นอัตราผลผลิตดีที่รวมการสูญเสียจากการผลิตตามคาดไว้แล้ว
เวลาเปลี่ยนงานอาจขึ้นอยู่กับทิศทางการเปลี่ยนผลิตภัณฑ์ ส่วนผสมหรือข้อมูลสารก่อภูมิแพ้ที่แตกต่างกันอาจกำหนดลำดับการผลิตและกระบวนการทำความสะอาดเป็นพิเศษ ให้ใช้มาตรการควบคุมที่โรงงานกำหนดไว้และระยะเวลาที่วัดได้ คำอธิบายกระบวนการของ FDA กล่าวถึงความเกี่ยวข้องของการจัดตารางและการทำความสะอาด แต่ไม่ได้ระบุเวลาเปลี่ยนงานมาตรฐานสำหรับกรณีนี้
“การเดินเครื่องให้ได้กำลังการผลิต 100% เป็นเรื่องยากมากเมื่อพิจารณาจากทรัพยากร”
ข้อสังเกตในอดีตของธุรกิจเบเกอรี่นี้สนับสนุนการเผื่อเวลาอย่างมีเหตุผล ไม่ใช่การกำหนดเป้าหมายอัตราการใช้กำลังการผลิตแบบเดียวสำหรับทุกกรณี ทีมบรรจุที่มีงานล้นมืออาจยังเป็นข้อจำกัด แม้เพิ่มชั่วโมงเดินเครื่องด้านการแปรรูปเป็นสองเท่าแล้วก็ตาม ตรวจสอบความพร้อมของแรงงาน การบำรุงรักษา และการเติมวัสดุก่อนอนุมัติกะที่สอง
ทดสอบปฏิทินการผลิต คำสั่งซื้อรวมสมมติ 3,000 kg ใช้เวลา 6.1 ชั่วโมงหลังเปลี่ยนงานสองครั้ง ครั้งละ 21 นาที ช่วงเวลา 6.5 ชั่วโมงจึงเหลือ 24 นาที การทำความสะอาด การรอ หรือความขัดแย้งด้านทรัพยากรร่วมที่ใช้เวลาเกินช่วงสำรองนี้จะเปลี่ยนแผนการจัดส่ง กะที่สองต้องมีปฏิทินทรัพยากรของตนเอง
เลือกการเปลี่ยนแปลงกำลังการผลิตที่แก้ข้อจำกัดได้ตรงจุด
เพื่อเพิ่มกำลังการผลิตที่ใช้ได้จริง ให้เลือกแนวทางแก้ไขจากข้อจำกัดที่วัดได้และปริมาณสินค้าที่ข้อจำกัดนั้นทำให้จัดส่งไม่ได้ การเพิ่มกำลังการทอดจะช่วยได้ก็ต่อเมื่อขั้นตอนถัดไปรับอัตราการไหลที่เพิ่มขึ้นได้ การปรับปรุงเครื่องที่ไม่ได้เป็นข้อจำกัดและหยุดว่างอยู่ อาจช่วยเพิ่มตัวเลขอัตราการใช้เฉพาะจุด แต่ไม่เพิ่มผลผลิตดีที่บรรจุแล้วหรือทำให้ระยะเวลารอคำสั่งซื้อสั้นลง
กรณีศึกษาใกล้เคียงของFANUC ที่ Brunos อธิบายว่าการบรรจุด้วยแรงงานคนในกระบวนการถัดไปตามไม่ทันการแปรรูปอาหารแบบอัตโนมัติ กรณีนี้แสดงให้เห็นปัญหาการส่งมอบงานระหว่างขั้นตอน แต่ข้อมูลเครื่องจักรและผลลัพธ์ไม่ใช่เกณฑ์อ้างอิงสมรรถนะสำหรับซาชิมะ ใช้บันทึกของแต่ละสถานีงานเพื่อระบุช่องว่างกำลังการผลิตของคุณเอง
| รูปแบบที่สังเกตพบ | ประเภทข้อจำกัดด้านกำลังการผลิตที่เป็นไปได้ | บันทึกที่ต้องตรวจสอบ | การตัดสินใจเบื้องต้น |
|---|---|---|---|
| มวลผสมต่ำกว่าเป้าหมาย | ฐานมวลไม่สอดคล้องกัน | สูตรการผลิตและจุดชั่งน้ำหนัก | ปรับอัตราของแต่ละสถานีงานให้อยู่บนฐานเดียวกัน |
| เครื่องผสมรอระหว่างชุดผลิต | จังหวะการผลิตเป็นชุด | เวลาพร้อมใช้และเวลาปล่อยผลิตภัณฑ์ | ทดสอบลำดับการส่งมอบ |
| คิวระหว่างการทำให้เย็นยาวขึ้นต่อเนื่อง | การขาดดุลต่อเนื่องในกระบวนการถัดไป | อัตราการไหลขาเข้าและขาออก kg/h | ปรับสมดุลอัตราการไหล |
| มีคิวเฉพาะช่วงเปลี่ยนฟิล์ม | การหยุดชะงักชั่วคราว | ระยะเวลาหยุดและบัฟเฟอร์ว่าง | ตรวจสอบการสะสมและการเริ่มเดินเครื่องใหม่ |
| แท่งขนาดเล็กทำให้เครื่องห่อรับงานเกินกำลัง | ข้อจำกัดด้านจำนวนชิ้น | น้ำหนักจริงเป็นกรัมและอัตราแพ็กดี/นาที | คำนวณจำนวนที่ต้องใช้ |
| แท่งที่ห่อแล้วรอใส่กล่อง | กำลังคนปลายสายการผลิต | จังหวะการบรรจุกล่องและจัดเรียงบนพาเลท | รวมขอบเขตการจัดส่งไว้ในการประเมิน |
| กะที่สองทำเป้าหมายไม่สำเร็จ | ทรัพยากรร่วมขัดแย้งกัน | ปฏิทินบุคลากรและหม้อต้ม | จัดสรรทรัพยากรให้เหมาะสม |
| ความเร็วตามพิกัดสูงกว่าอัตราผลผลิตดี | ช่องว่างระหว่างการสูญเสียกับฐานพิกัด | เวลาเดินเครื่องและของคัดทิ้ง | ตรวจสอบเส้นทางของอัตราการผลิต |
| ผลผลิตขึ้นอยู่กับลำดับรหัสสินค้า | การตั้งเครื่องที่ขึ้นอยู่กับลำดับการผลิต | เส้นทางการผลิตและบันทึกการทำความสะอาด | จัดลำดับใหม่ภายใต้มาตรการควบคุมของโรงงาน |
| โรงงานผลิตได้แต่จัดส่งไม่ได้ | ข้อจำกัดด้านห่วงโซ่อุปทาน | ฟิล์ม กล่อง และช่วงเวลาจัดส่ง | ปรับความต้องการให้สอดคล้องกับอุปทาน |
เปรียบเทียบแนวทางแก้ไขจากปริมาณกิโลกรัมที่เพิ่มขึ้นและผ่านเกณฑ์ได้ภายในเวลาที่กำหนด รวมถึงทรัพยากรที่ใช้ อัตราการใช้กำลังการผลิตเป็นข้อมูลที่มีประโยชน์ แต่การวางแผนเชิงกลยุทธ์ไม่ควรให้รางวัลกับการเดินเครื่องทุกเครื่องเพื่อเพิ่มเปอร์เซ็นต์ หากพบปัญหากระบวนการที่ไม่ใช่เรื่องการคำนวณขนาด โปรดดูคู่มือแก้ไขปัญหาและการตรวจรับสายการผลิตซาชิมะ
ส่งต่องบประมาณกำลังการผลิตให้ผู้จำหน่าย
จัดทำเกณฑ์การยอมรับร่วมกับผู้จัดจำหน่าย โดยระบุสูตรการผลิต ขอบเขตผลผลิต ปฏิทินกะการทำงาน และข้อกำหนดด้านบรรจุภัณฑ์ ขอให้สาธิตการทำงานของสายการผลิตแบบครบวงจรตามเกณฑ์ดังกล่าว กำลังการผลิตจะนำไปใช้ประโยชน์เชิงพาณิชย์ได้เมื่อทั้งสองฝ่ายตกลงกันว่าชั่งน้ำหนักที่จุดใด นับรวมการสูญเสียใดบ้าง และขอบเขตงานที่เสนอราคาครอบคลุมกระบวนการถัดไปส่วนใดบ้าง.
สายการผลิตซาจิมะ YT-30 และขอบเขตสถานีงานที่เสนอราคาระบุกำลังการผลิตตามพิกัดไว้ที่ 1,000 kg/h ส่วนแกนการผลิตที่ระบุไว้ 8 สถานีงานสิ้นสุดที่ขั้นตอนขึ้นรูปและตัด โดยแยกงานบรรจุออกต่างหาก เว้นแต่จะรวมไว้ในใบเสนอราคา ข้อมูลบริษัทและประวัติการผลิตของ UDTECHช่วยให้ตรวจสอบผู้จัดจำหน่ายได้ ขณะที่การทดลองตามสูตรการผลิตเฉพาะจะให้ข้อมูลการทำงานที่เกี่ยวข้อง.
ส่งข้อมูลปริมาณที่ยอมรับได้รายวันแยกตาม SKU น้ำหนักต่อชิ้นจริง รูปแบบบรรจุภัณฑ์ที่วางแผนไว้ รอบการผลิตแต่ละชุดที่ครบถ้วน และปฏิทินกะการทำงาน นอกจากนี้ ให้ส่งข้อกำหนดการทำให้เย็นจากทีมกระบวนการผลิต ข้อจำกัดของทรัพยากรส่วนกลางทั้งหมด และสภาพสินค้าคงคลัง ณ จุดเริ่มต้นและสิ้นสุด พร้อมขอให้ระบุระยะเวลาการทดลองและวิธีจัดการช่วงเริ่มเดินเครื่อง แทนการดูเพียงค่าผลผลิตสูงสุดในช่วงสั้น ๆ.
บันทึกผลผลิตซาจิมะที่จับเวลาซึ่งมีอยู่แล้วสามารถใช้เปลี่ยนตัวอย่างทดสอบที่ชั่งน้ำหนักแล้วให้เป็นอัตราผลผลิตดีที่วัดได้ ควรขยายการบันทึกนี้ให้ครอบคลุมสูตรการผลิต การหยุดชะงัก และกะการทำงานที่เป็นตัวแทน ก่อนนำไปใช้รับรองคำสั่งซื้อจากลูกค้าเป็นประจำ.
ขอบเขตที่เผยแพร่ต่อสาธารณะของ ISO 22400-2ให้บริบทเกี่ยวกับองค์ประกอบของสูตรที่สอดคล้องกัน พฤติกรรมด้านเวลา และหน่วยวัด เมื่อตรวจสอบในเดือนตุลาคม 2026 แค็ตตาล็อกระบุเอกสารฉบับปี 2014 และฉบับแก้ไขเพิ่มเติมปี 2017 โดยมีฉบับปรับปรุงอยู่ระหว่างพัฒนา เอกสารอ้างอิงนี้ไม่ได้รับรองอุปกรณ์.
วางแผนรองรับบรรจุภัณฑ์ขนาดเล็กลงโดยไม่ตั้งสมมติฐานคาดการณ์อุปสงค์
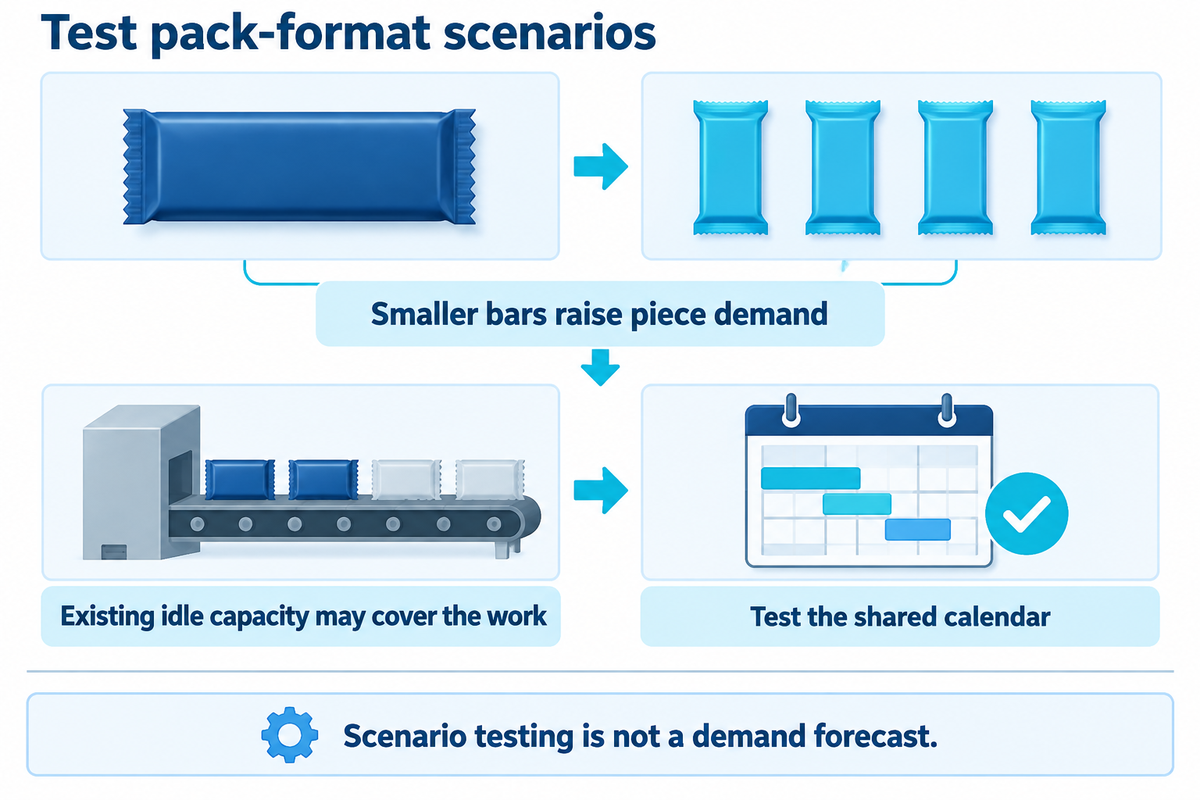
แทนที่จะอาศัยอัตราการเติบโตของซาจิมะที่คาดเดาขึ้นเอง ให้นำรูปแบบบรรจุภัณฑ์ที่เปลี่ยนไปมาใช้เป็นสถานการณ์สำหรับการบริหารกำลังการผลิต แท่งขนาดเล็กลงอาจเพิ่มภาระงานบรรจุภัณฑ์ก่อนที่ปริมาณการแปรรูปอาหารเป็นกิโลกรัมจะเปลี่ยนไป ก่อนเลือกเครื่องจักรแปรรูปอาหารหรือเริ่มโปรโมชันใหม่ ให้ทดสอบภาระงานดังกล่าวกับผลผลิตต่อเนื่องที่ยั่งยืนของเครื่องห่อ ลักษณะการป้อนวัตถุดิบ และเวลาที่ใช้เปลี่ยนฟิล์มบรรจุภัณฑ์.
ตัวอย่างเช่น รายงานตลาดขนมขบเคี้ยวของ PMMI ประจำเดือนมกราคม 2025กล่าวถึงความหลากหลายของรูปแบบบรรจุภัณฑ์ที่เปลี่ยนแปลงไปและการลงทุนในเครื่องจักร ผลสำรวจอุตสาหกรรมขนมขบเคี้ยวนี้เป็นบริบทสำหรับทดสอบสถานการณ์ ไม่ใช่ชุดข้อมูลคาดการณ์อุปสงค์เฉพาะสำหรับซาจิมะ.
กำหนดจังหวะการวางแผน ปรับกำหนดการจัดส่งรอบถัดไปเมื่อคำสั่งซื้อเปลี่ยน ทบทวนสัดส่วนผลิตภัณฑ์แต่ละกลุ่มร่วมกับทีมการค้า และประเมินการวางแผนเครือข่ายเชิงกลยุทธ์อีกครั้งเมื่อกรอบเวลาการวางแผนหรือการจัดสรรโรงงานเปลี่ยนไป เครื่องมือวางแผนอย่างง่ายที่บันทึกข้อมูลพร้อมวันที่ช่วยระบุความต้องการกำลังการผลิตได้ก่อนที่ระบบวางแผนขนาดใหญ่จะคุ้มค่าต่อการลงทุน การวางแผนกำลังการผลิตแบบคร่าว ๆ ใช้คัดกรองภาระงานโดยรวม ส่วนการจัดตารางแบบมีกำลังการผลิตจำกัดจะจัดการปฏิทินทรัพยากรร่วมตามจริง.
โรงงานที่ประเมินการทำเหมาะที่สุดอย่างเป็นทางการอาจใช้การโปรแกรมจำนวนเต็มผสมเพื่อจัดสรรงานและการตั้งเครื่องในภายหลัง แบบจำลองดังกล่าวต้องอาศัยข้อมูลเส้นทางการผลิตและชุดการผลิตที่เชื่อถือได้ สำหรับการตัดสินใจในขณะนี้ ให้แสดงสมมติฐานด้านกำลังการผลิตให้เห็นชัด ระบุข้อจำกัดที่วัดได้ และผูกกระบวนการวางแผนกำลังการผลิตไว้กับผลผลิตที่จำหน่ายได้.
เริ่มจัดทำแผนกำลังการผลิตรายกะสำหรับซาจิมะร่วมกับ UDTECH ส่งข้อมูลปริมาณรายวัน น้ำหนักแยกตาม SKU ชั่วโมงกะที่มี และรูปแบบบรรจุภัณฑ์ ใช้ขอบเขตสายการผลิตซาจิมะเป็นจุดเริ่มต้นสำหรับหารือเรื่องการแปรรูปและการบรรจุให้สอดคล้องกัน.
หารือเกี่ยวกับความต้องการกำลังการผลิตของคุณคำถามที่พบบ่อย
รวมเวลาบำรุงรักษาตามแผน วันหยุด และการเปลี่ยนรุ่นผลิตภัณฑ์ไว้ในการคำนวณหรือไม่?
ให้นับเวลาบำรุงรักษา วันหยุด และการเปลี่ยนรุ่นผลิตภัณฑ์ไว้ในงบกำลังการผลิตเพียงครั้งเดียว ตามปฏิทินและนิยามการสูญเสียที่ตกลงกัน.
ให้นับช่วงเวลาที่มีการใช้ทรัพยากรทุกช่วงเพียงครั้งเดียว โดยใช้ปฏิทินและนิยามการสูญเสียที่ตกลงกันสำหรับงบกำลังการผลิต วันหยุดและการหยุดโรงงานเต็มรูปแบบมักทำให้เวลาที่มีอยู่ในปฏิทินลดลงก่อนจัดสรรงาน ภายในช่วงเวลาผลิตตามกำหนด ต้องระบุเวลาบำรุงรักษาหรือเปลี่ยนรุ่นผลิตภัณฑ์เป็นเวลาสำรองไว้อย่างชัดเจน หรือรวมไว้ในเกณฑ์ความพร้อมใช้งานที่วัดได้ การหักเวลาหยุดเดียวกันทั้งสองวิธีจะทำให้ประเมินกำลังการผลิตต่ำกว่าความเป็นจริง และอาจทำให้ตารางการผลิตที่ทำได้ดูเหมือนมีภาระงานเกินกำลัง.
ผู้วางแผนต้องใช้ข้อมูลใดเพื่อวางแผนกำลังการผลิตให้แม่นยำ?
การวางแผนที่แม่นยำต้องใช้ข้อมูลอุปสงค์ สมดุลมวล เวลา ผลผลิต และทรัพยากรร่วมที่ระบุวันที่สำหรับแต่ละ SKU.
รวบรวมข้อมูลอุปสงค์ที่ยอมรับได้แยกตาม SKU สมดุลมวลของสูตรการผลิต น้ำหนักแท่งจริง เวลาตามกำหนดและเวลาที่เดินเครื่อง ผลผลิตดีต่อเนื่อง และข้อมูลของเสีย เพิ่มข้อมูลรอบการผลิตแต่ละชุดที่ครบถ้วน ข้อกำหนดการทำให้เย็นที่ผ่านการตรวจสอบแล้ว ความจุบัฟเฟอร์ที่ใช้งานได้ และประสิทธิภาพเครื่องห่อที่วัดได้ นอกจากนี้ยังต้องมีปฏิทินทรัพยากรร่วมที่ระบุวันที่ เพราะผู้ควบคุมเครื่อง การเตรียมน้ำเชื่อม และการบรรจุกล่องอาจเป็นข้อจำกัดของแผน ให้แยกสมมติฐานออกจากข้อมูลที่วัดได้ แล้วแทนค่าที่ไม่แน่นอนด้วยผลจากการทดลองที่เป็นตัวแทน.
การวางแผนกำลังการผลิตแบบจำกัดและแบบไม่จำกัดแตกต่างกันอย่างไร?
การวางแผนแบบจำกัดจัดงานให้อยู่ภายในข้อจำกัดจริงของทรัพยากร ส่วนการวางแผนแบบไม่จำกัดจัดงานตามความต้องการโดยไม่ตรวจสอบว่าสามารถทำได้จริงหรือไม่.
การวางแผนแบบไม่จำกัดจัดงานตามความต้องการโดยไม่ตรวจสอบว่าเครื่องจักรและทรัพยากรร่วมมีชั่วโมงทำงานเพียงพอหรือไม่ ส่วนการวางแผนแบบจำกัดจะจัดงานภายใต้ขีดจำกัดกำลังการผลิตและลำดับการตั้งเครื่องจริง สำหรับโรงงานซาจิมะ การพิจารณาเฉพาะเครื่องทอดยังไม่เพียงพอ เพราะต้องจัดสรรน้ำเชื่อม การทำให้เย็น เครื่องห่อ และแรงงานให้ลงตัวด้วย การวางแผนกำลังการผลิตแบบคร่าว ๆ เป็นการคัดกรองภาพรวมในระยะแรก ส่วนตารางโดยละเอียดต้องคำนึงถึงข้อจำกัดด้านทรัพยากรและเวลาด้วย.
การเพิ่มขนาดเครื่องทอดช่วยเพิ่มผลผลิตซาจิมะที่จัดส่งได้หรือไม่?
เครื่องทอดขนาดใหญ่ขึ้นช่วยเพิ่มผลผลิตที่จัดส่งได้เมื่อเครื่องทอดเป็นข้อจำกัดที่วัดได้ และขั้นตอนถัดไปรองรับอัตราการไหลที่เพิ่มขึ้นได้.
ได้ เมื่อเครื่องทอดเป็นข้อจำกัดที่วัดได้ และการจ่ายน้ำเชื่อม การทำให้เย็น การห่อ และการจัดส่งรองรับอัตราการไหลที่เพิ่มขึ้นของมวลผลิตภัณฑ์สำเร็จรูปเทียบเท่าได้อย่างต่อเนื่อง มิฉะนั้น การปรับปรุงเครื่องอาจเพิ่มเพียงสินค้าคงค้างระหว่างรอ.
การทดลองในโรงงานครั้งเดียวระบุกำลังการผลิตรายกะของทุก SKU ได้หรือไม่?
การทดลองในโรงงานให้หลักฐานเกี่ยวกับกำลังการผลิตภายใต้เงื่อนไขที่ทดสอบจริง.
การทดลองครั้งเดียวให้หลักฐานเฉพาะเงื่อนไขที่ทดสอบ การวางแผนการผลิตในวงกว้างต้องมีบันทึกครอบคลุมสูตรการผลิต ขนาดแท่ง และช่วงเวลาการเดินเครื่องที่จะจำหน่ายจริง ระบุจุดวัด ค่าเฉลี่ยกรัมจริง เกณฑ์ของเสีย และวิธีจัดการช่วงเริ่มเดินเครื่องไว้กับผลการทดสอบ การทดลองแท่งขนาด 30 g เพียงอย่างเดียวไม่สามารถระบุข้อกำหนดการบรรจุสำหรับแท่งขนาด 20 g ได้ เพราะอัตราการไหลของมวลเท่ากันต้องใช้จำนวนชิ้นต่อนาทีมากกว่า.
ขยายแผนการทดสอบให้ครอบคลุมการป้อนวัตถุดิบเป็นชุดที่เป็นตัวแทน เวลาที่ใช้ในขั้นตอนทำให้เย็น และลำดับการเปลี่ยนรุ่นผลิตภัณฑ์ที่โรงงานต้องการ รวมถึงตรวจสอบปฏิทินทรัพยากรร่วมด้วย เพราะกะที่สองอาจมีจำนวนพนักงานหรือการสนับสนุนด้านการเตรียมงานต่างจากกะอื่น สุดท้าย ให้กระทบยอดงานระหว่างผลิต ณ จุดเริ่มต้นและสิ้นสุด เพื่อให้แน่ใจว่าผลผลิตที่เพิ่มขึ้นไม่ได้เกิดจากการใช้สินค้าคงเหลือจากกระบวนการก่อนหน้าเพียงอย่างเดียว ก่อนเปลี่ยนตัวอย่างระยะสั้นเป็นเป้าหมายการผลิตประจำกะ ให้ตกลงระยะเวลาทดสอบที่ยอมรับได้และเงื่อนไขการทดสอบซ้ำกับผู้จัดจำหน่าย.
เอกสารอ้างอิงและแหล่งข้อมูล
- Vorne: คำนิยามการคำนวณ OEE และ คำถามที่พบบ่อยเกี่ยวกับการจำแนกประเภทการสูญเสีย.
- MIT: บทเรียนกฎของลิตเติลและทฤษฎีแถวคอย.
- NIST: การจัดตารางงานโดยใช้บัฟเฟอร์เฉพาะที่มีความจุจำกัด.
- NIST: ปริมาณสิ่งบรรจุในบรรจุภัณฑ์โดยเฉลี่ยและรายชิ้น.
- Baking & Snack, 2020: กำลังการผลิตของสายพานลำเลียงและการบรรจุ.
- Baking & Snack, 2016: บทสัมภาษณ์ Todd Wallin.
- FDA: การหารือเรื่องลำดับขั้นตอนการผลิตและการทำความสะอาด; บทความนี้ไม่ครอบคลุมเนื้อหาด้านการติดฉลากในอดีต.
- FANUC: กรณีศึกษาการบรรจุในกระบวนการถัดไปของ Brunos.
- แค็ตตาล็อกสาธารณะของ ISO 22400-2; ตรวจสอบสถานะการเผยแพร่ในเดือนตุลาคม 2026.
- PMMI, มกราคม 2025: บริบทเกี่ยวกับรูปแบบตลาดขนมขบเคี้ยวและการลงทุน.
- CN105472988A: เอกสารเปิดเผยกระบวนการฉบับต้นฉบับและรายชื่อผู้รับโอนสิทธิที่ระบุไว้.