Póngase en contacto con UDTECH Company

Líneas de producción de waffles y panqueques
Líneas industriales de producción de waffles y panqueques
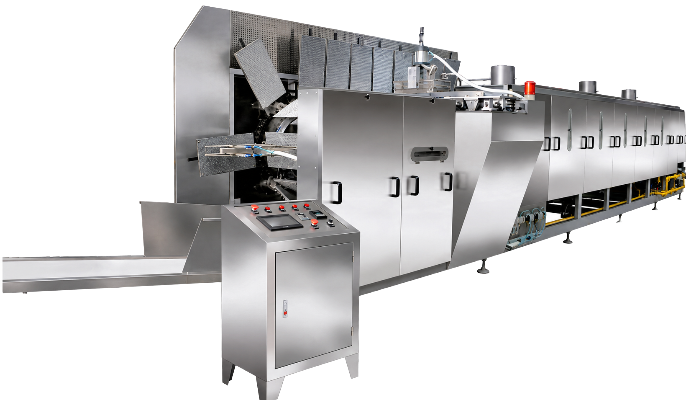
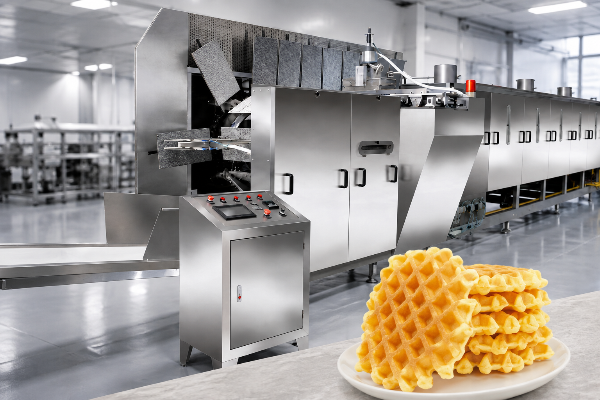
UDTECH construye cada línea de producción de waffles como un túnel continuo, dimensionado según su producción diaria objetivo, el suministro de gas disponible en su planta y el espacio que puede asignarle. Las líneas se configuran según el formato del producto, la producción diaria, la fuente de calor y el manejo que necesite en las etapas posteriores; cada panificadora industrial recibe una propuesta por escrito dentro de las 48 horas posteriores al envío de su producción objetivo y el formato del producto. Esta página publica las dimensiones, los requisitos de servicios auxiliares y los datos eléctricos de los cinco modelos, porque esas cifras determinan si una línea puede instalarse en la planta.
- De 1,800 a 5,000 kg por 24 h
- 32, 60 u 80 moldes
- Gas natural, GLP o electricidad
- Propuesta técnica en 48 horas
- Producción diaria
- De 1,800 a 5,000 kg por 24 h en las cuatro líneas de túnel
- Modelos y moldes
- Cinco modelos; 32, 60 u 80 moldes, u 8 placas de cocción
- Longitud de la máquina
- De 6 m a 12 m para una línea de túnel; 2.1 m para la máquina rotativa
- Carga eléctrica
- 3 kW, 5 kW o 13–21 kW según el modelo; 380 V ±10% trifásicos, 4 conductores
- Conexión de gas
- Gas natural: de 8 a 19 m³/h; o GLP: de 4 a 14 kg/h
- Aire comprimido
- 0.6 m³/min en las líneas de túnel; 0.2 m³/min a 0.6 MPa en la máquina rotativa
Capacidades de las líneas de waffles y panqueques
La masa líquida se dosifica en moldes de acero, se hornea en un túnel continuo y cerrado y se deposita sobre una banda transportadora de salida en una sola pasada. Se trata de equipo de horneado con moldes, no de una línea para unir piezas o aplicar relleno, por lo que la máquina produce una pieza horneada terminada, lista para el enfriamiento y el empaque. UDTECH fabrica este equipo desde 2003 y diseña y desarrolla internamente su automatización.
Horneado continuo en túnel
Una cadena de moldes transporta la masa líquida por el túnel, de modo que la transferencia de calor ocurre durante un tiempo de permanencia fijo, en lugar de hacerse por lotes. El calor proviene de gas natural, GLP o resistencias eléctricas, y la carga térmica determina el dimensionamiento de la conexión de gas: de 8 a 19 m³/h de gas natural, o de 4 a 14 kg/h de GLP, en las cuatro líneas de túnel. Las piezas horneadas salen calientes de la línea y requieren espacio para enfriarse antes del empaque.
Control totalmente automático mediante PLC
Cada línea funciona bajo control de un PLC, con un panel de operador instalado en la máquina. Desde ese panel se ajustan la velocidad de la línea y los parámetros de horneado; el controlador guarda un registro de los ajustes utilizados en cada ciclo de producción, lo que permite repetir una receta de un turno a otro. Ese registro también sirve de referencia cuando un lote no sale bien.
Conexiones eléctricas y de servicios auxiliares
- El suministro eléctrico estándar de fábrica es trifásico de 380 V ±10%, con 4 conductores, a 50 Hz.
- La carga conectada es de 3 kW en los modelos YT-10-32M y YT-10-60M y en la línea de panqueques, de 5 kW en el YT-10-80M y de 13–21 kW en el YT-02H eléctrico.
- ANSI C84.1 establece para los suministros de baja tensión de Estados Unidos valores de 208Y/120, 240, 480Y/277, 480 y 600 V a 60 Hz; por eso, indíquenos la tensión y la frecuencia de su planta para definir la configuración del suministro en la cotización.
- El consumo de aire comprimido es de 0.6 m³/min en las líneas de túnel y de 0.2 m³/min a 0.6 MPa en la máquina rotativa.
- Los modelos a gas requieren una conexión de gas natural o GLP con los caudales indicados para cada modelo; las líneas de túnel no tienen una versión eléctrica.
Componentes de una línea
- Alimentación de masa líquida y cabezal dosificador sobre la cadena de moldes.
- Plantillas de horneado intercambiables de acero especial que determinan la forma del producto.
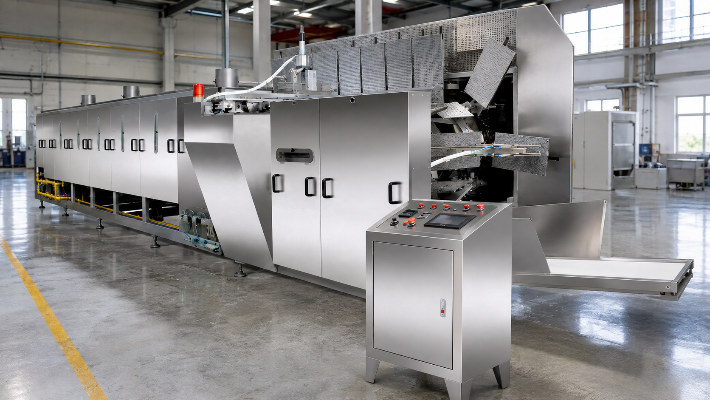
- Cámara cerrada de horneado en túnel con chimeneas de evacuación.
- Estación de desmoldeo con banda de extracción.
- Banda transportadora de salida hacia su zona de enfriamiento o empaque.
- Gabinete de control de piso con PLC y panel de operador.
Tres familias de líneas, cada una con su propia página
Dos de las tres tienen especificaciones muy parecidas: tanto la línea de panqueques como la línea mediana de waffles suaves tienen 60 moldes en un túnel de 9.8 m y una capacidad nominal de 3,500 kg por 24 h; lo que las distingue es el conjunto de plantillas que lleva cada una. La máquina rotativa es la que más se diferencia de las demás: hornea por lotes en ocho placas de cocción y funciona con electricidad, mientras que todos los túneles funcionan con gas. Cada ficha a continuación indica la cantidad de moldes o placas, la producción nominal, las dimensiones y la fuente de calor: las cuatro cifras que permiten preseleccionar modelos antes de abordar otros aspectos.
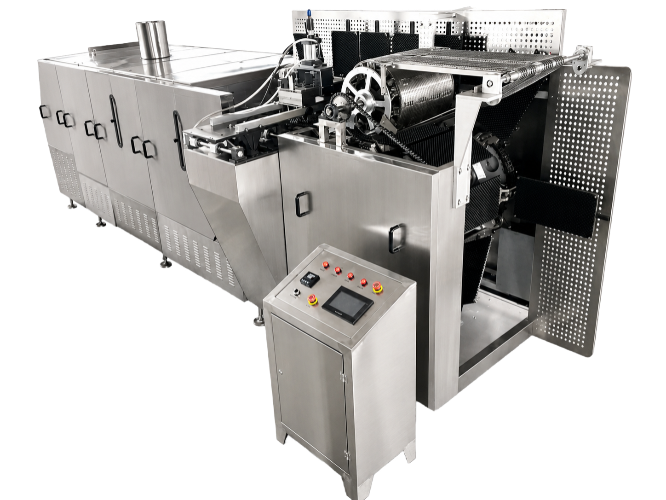
Línea de producción de waffles suaves
- YT-10-32M · YT-10-60M · YT-10-80M
- 32, 60 u 80 moldes en una cadena continua de moldes
- 1,800, 3,500 o 5,000 kg por 24 h
- 6 m, 9.8 m o 12 m de largo × 1.6 m × 1.9 m
- Gas natural: 8–19 m³/h, o GLP: 4–14 kg/h; 3 kW
- Pieza redonda de rejilla abierta elaborada con masa líquida vertible
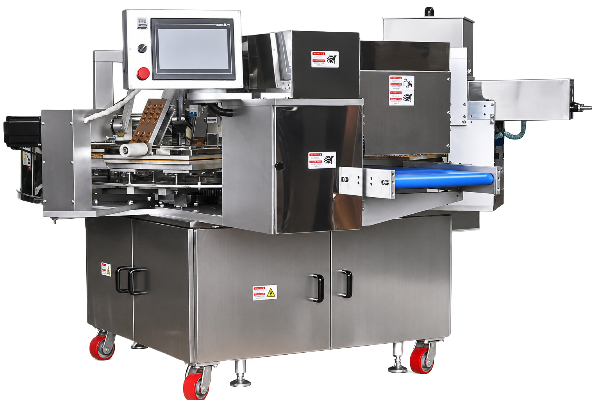
Máquina industrial para waffles suaves
- Máquina rotativa YT-02H
- 8 placas de cocción en un ciclo por lotes, sin cadena de moldes
- 1,000 piezas/h
- 2.1 × 2.3 × 1.4 m, las menores dimensiones de la gama
- Eléctrica, 13–21 kW; no requiere conexión de gas
- La misma pieza redonda que la serie YT-10; aire comprimido: 0.2 m³/min
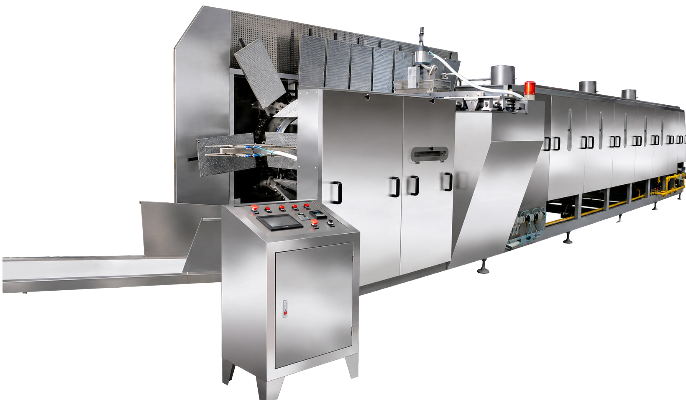
Línea de producción de panqueques
- Línea YT-10 de panqueques y galletas crujientes
- 60 moldes con plantillas para panqueques
- 3,500 kg por 24 h
- 9.8 × 1.6 × 1.9 m
- Gas natural: 14.5 m³/h, o GLP: 8 kg/h; 3 kW
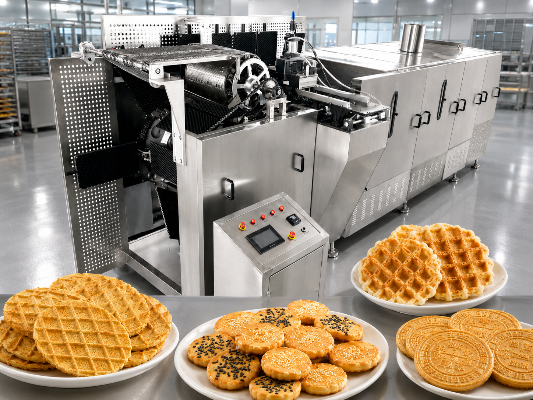
- Produce galletas cuadradas y obleas crujientes, minipanqueques de rejilla y láminas de espino blanco mediante cambios de plantillas
Formatos de producto que fabrican estas líneas
La plantilla de horneado da forma al producto, y las plantillas son intercambiables en una misma máquina. Al cambiarla, cambian la forma, el peso por pieza y el comportamiento durante el desmoldeo; por eso, la siguiente lista de formatos corresponde a conjuntos de plantillas, no a máquinas distintas.
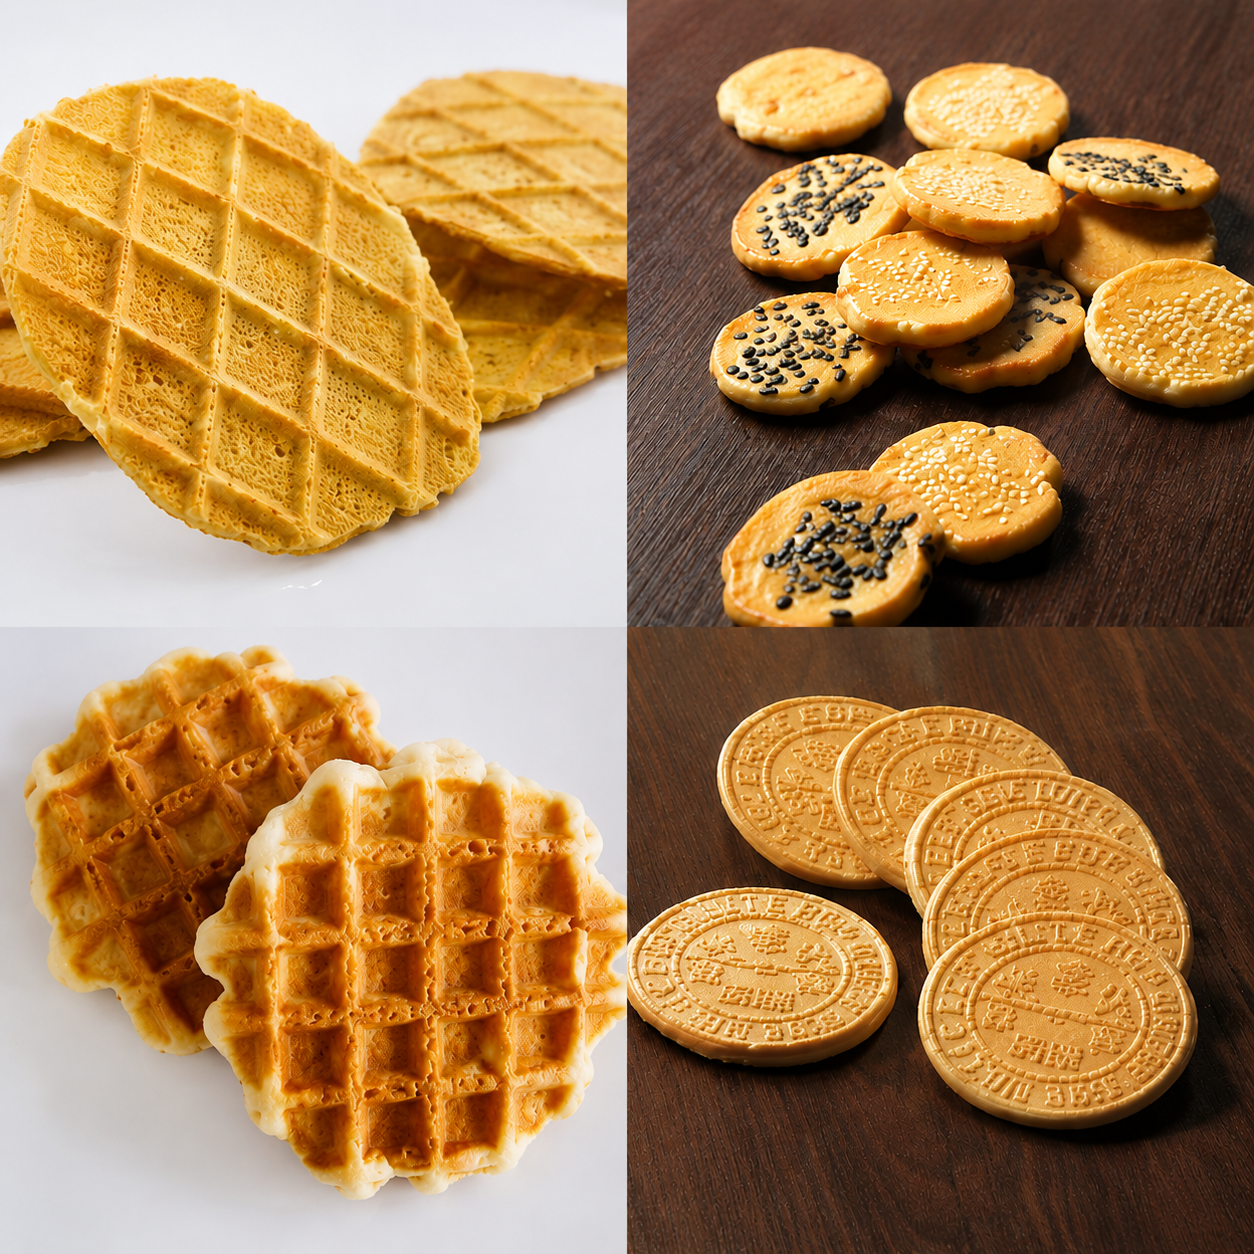
Waffle suave
Pieza redonda de rejilla abierta y miga porosa, horneada a partir de una masa líquida vertible.
Equipo compatible
Se produce en los modelos YT-10-32M, YT-10-60M y YT-10-80M, y en la máquina rotativa YT-02H.Cambio de producto
El cambio de plantillas consiste en sustituir el conjunto completo en la cadena de moldes.Galleta cuadrada y oblea crujiente
Pieza plana de rejilla o con relieves, horneada hasta alcanzar una baja humedad para que la corteza quede crujiente.
Equipo compatible
Se produce en la línea YT-10 de panqueques y galletas crujientes.Cambio de producto
El cambio de plantillas requiere sustituir el conjunto y ajustar la viscosidad de la masa líquida.Galletas pequeñas redondas y minigalletas
Piezas individuales pequeñas, horneadas en un patrón de cavidades densamente distribuidas para producir grandes cantidades de piezas.
Equipo compatible
Se produce en la línea YT-10 de panqueques y galletas crujientes.Cambio de producto
El cambio de plantillas consiste en sustituir la plantilla de cavidades y ajustar también la porción de masa dosificada.Minipanqueque de rejilla
Disco de rejilla abierta con una superficie amplia en relación con su peso, utilizado como base de repostería.
Equipo compatible
Se produce en la línea YT-10 de panqueques y galletas crujientes.Cambio de producto
El cambio de plantillas consiste en sustituir la plantilla de rejilla.Panqueque redondo pequeño
Pieza redonda cerrada de superficie lisa, horneada con una masa líquida más espesa que la de un waffle de rejilla.
Equipo compatible
Se produce en la línea YT-10 de panqueques y galletas crujientes.Cambio de producto
El cambio de plantillas consiste en sustituir el conjunto completo.Lámina de espino blanco
Lámina delgada de pasta de fruta, que se alimenta como una masa en lugar de una masa líquida vertible.
Equipo compatible
Se produce en la línea YT-10 de panqueques y galletas crujientes.Cambio de producto
El cambio de plantillas requiere sustituir el conjunto y cambiar el cabezal de alimentación.Métodos de desmoldeo y cambio de plantillas
No hay una única respuesta porque el desmoldeo también depende de la composición de la masa líquida. La referencia sobre obleas de American Society of Baking señala que la grasa facilita el desprendimiento de la placa de cocción, que la lecitina al 0.2% actúa como emulsionante y mejora la liberación de vapor, y que las grasas deben ser térmicamente estables para que la lámina de oblea se desprenda; la adición de almidón modifica la calidad y la estabilidad de la lámina de oblea.
En esta categoría suele considerarse que la facilidad con que una pieza horneada sale del molde depende de la máquina, y ahí está lo menos evidente: depende al menos tanto de la receta. Hay dos métodos de desmoldeo disponibles como opciones de configuración, y el adecuado se define al diseñar la línea, en lugar de cambiarse más adelante en la planta.
Método de desmoldeo
Cómo actúa
Condiciones de operación
Método de desmoldeo
Rodillo de agujas
Cómo actúa
Un rodillo de agujas levanta la pieza horneada del molde abierto junto a la banda de extracción.
Condiciones de operación
La pieza mantiene su integridad al levantarse mecánicamente a la temperatura de salida, lo que depende de su estructura y de su humedad en ese momento.
Método de desmoldeo
Soplado de aire
Cómo actúa
El aire comprimido desprende la pieza desde detrás de la cavidad del molde.
Condiciones de operación
La geometría de la cavidad permite que el aire llegue a la parte posterior de la pieza, y la máquina dispone de 0.6 m³/min de aire.
Cómo se define el método para su producto
Usted envía las especificaciones de la pieza terminada y la receta de la masa líquida o la masa que piensa utilizar.
UDTECH selecciona la configuración de desmoldeo para ese formato al fabricar la línea y dimensiona el suministro de aire comprimido en consecuencia.
Antes del envío, hacemos una prueba de funcionamiento de la línea con su propia receta de masa líquida; así se confirma el ajuste de desmoldeo en vez de darlo por supuesto.
Si la receta cambia posteriormente, habrá que volver a confirmar el ajuste de desmoldeo, no reemplazar la máquina.
El cambio de producto entre formatos se realiza mediante las plantillas. Las plantillas de horneado de acero especial son intercambiables en la misma cadena de moldes, de modo que para cambiar de formato se sustituye el conjunto de plantillas y se ajustan los parámetros correspondientes de dosificación y horneado, sin cambiar la máquina.
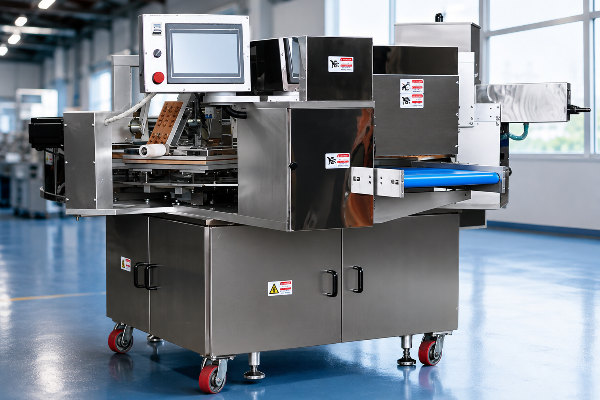
Especificaciones de los modelos y dimensionamiento de la línea
Cada cifra de esta tabla de líneas de producción de waffles procede de la especificación del equipo UDTECH correspondiente al modelo indicado en el encabezado de la columna. Las dimensiones se expresan en metros y pies para que el ingeniero de planta pueda comprobar el espacio disponible antes de avanzar con una consulta.
| Especificación | YT-10-32M | YT-10-60M | YT-10-80M | YT-10 para panqueques | YT-02H |
|---|---|---|---|---|---|
| Moldes o placas de cocción | 32 moldes | 60 moldes | 80 moldes | 60 moldes, plantillas para panqueques | 8 placas de cocción |
| Dimensiones: largo × ancho × alto | 6 × 1.6 × 1.9 m (19.7 × 5.2 × 6.2 pies) |
9.8 × 1.6 × 1.9 m (32.2 × 5.2 × 6.2 pies) |
12 × 1.6 × 1.9 m (39.4 × 5.2 × 6.2 pies) |
9.8 × 1.6 × 1.9 m (32.2 × 5.2 × 6.2 pies) |
2.1 × 2.3 × 1.4 m (6.9 × 7.5 × 4.6 pies) |
| Fuente de calor | Gas natural o GLP | Gas natural o GLP | Gas natural o GLP | Gas natural o GLP | Electricidad |
| Carga eléctrica | 3 kW | 3 kW | 5 kW | 3 kW | 13–21 kW |
| Gas natural | 8 m³/h | 14.5 m³/h | 19 m³/h | 14.5 m³/h | No aplica |
| GLP | 4 kg/h | 8 kg/h | 14 kg/h | 8 kg/h | No aplica |
| Aire comprimido | 0.6 m³/min | 0.6 m³/min | 0.6 m³/min | 0.6 m³/min | 0.2 m³/min a 0.6 MPa |
| Capacidad de producción | 1,800 kg por 24 h | 3,500 kg por 24 h | 5,000 kg por 24 h | 3,500 kg por 24 h | 1,000 piezas/h |
La producción se publica en la unidad utilizada para indicar la capacidad nominal de cada máquina, y las dos unidades no son intercambiables. Para convertir kilogramos por 24 horas a piezas por hora hacen falta dos datos que solo usted tiene: el peso de la pieza terminada y las horas netas durante las que la línea funcionará realmente después de descontar la limpieza, los cambios de producto, el mantenimiento y las mermas.
El tiempo de operación planificado es la suma del tiempo de actividad planificado y el tiempo de inactividad planificado; este último incluye los descansos y el mantenimiento programados. El tiempo de producción real cuenta únicamente la producción que agrega valor y registra por separado el tiempo de ajuste de la máquina. La disponibilidad es el tiempo de producción real dividido entre el tiempo de actividad planificado.
Terminología de ISO 22400, según se presenta en el documento sobre indicadores clave de desempeño alojado por NIST.
Criterio de dimensionamiento
-
Parta del peso en gramos de la pieza terminada, porque esa variable permite convertir una capacidad expresada en kilogramos a una cantidad de piezas.
-
Primero reste el tiempo de inactividad planificado del tiempo de operación planificado y después haga la división. La capacidad indicada en la placa de características no le dice cuánto producirá usted hasta descontar la limpieza, los cambios de producto y el mantenimiento.
-
Establezca la referencia inicial con sus propias horas medidas, en lugar de usar una cifra ajena. Food Engineering informa que, en una encuesta sobre bienes de consumo envasados, el 70% del tiempo de inactividad correspondió a paradas menores, fallas de equipos, cambios de producto y mantenimiento preventivo, y que una referencia inicial requiere al menos tres meses de datos reales sobre tiempo en operación, tiempo de inactividad, duración de los cambios de producto, volumen y mermas.
-
Después elija el modelo cuyos requisitos de caudal de gas, aire comprimido y carga eléctrica coincidan con los servicios auxiliares que ya tiene su planta, y compruebe sus dimensiones frente al espacio disponible.
-
Una precaución al utilizar cifras de eficiencia ajenas. La disponibilidad, el rendimiento y la calidad se definen de distintas maneras según la industria y la categoría del equipo; por eso, un valor de referencia tomado de otra planta no sustituye sus propias mediciones iniciales, y aplicar una deducción fija por tiempo de inactividad es la forma más común de introducir un error de dimensionamiento en un presupuesto de inversión.
Envíenos su producción objetivo para recomendarle un modelo
Hoja de cálculo para dimensionar la línea
Las ocho filas de especificaciones anteriores, las cinco columnas de modelos y el criterio de dimensionamiento están reunidos en una sola página que puede presentar a su equipo de compras. Incluye el cálculo y las dos variables que usted debe proporcionar.
Abrir la hoja de cálculo para dimensionar la línea →Calculadora de costos de servicios auxiliares
El caudal de gas y la carga eléctrica conectada publicados para cada modelo, multiplicados por sus propias tarifas y horas de funcionamiento, para obtener una cifra anual y un costo por kilogramo.
Abrir la calculadora de costos de servicios auxiliares →Verificación de las condiciones de la planta
Las dimensiones libres del espacio disponible frente a las dimensiones publicadas de los cinco modelos, y la tensión medida en su planta frente al intervalo de 380 V ±10%, antes de avanzar con una consulta.
Abrir la verificación de las condiciones de la planta →Cotización, plazos de entrega y condiciones de envío
Se suele pensar que una página sin precio no sirve para preparar un presupuesto, pero lo que primero necesita quien compra bienes de capital es conocer las variables que determinan ese precio. El precio depende de la cantidad de moldes, la fuente de calor, la longitud de la línea, la cantidad de plantillas de horneado incluidas, el manejo posterior contemplado, el término comercial y el puerto de destino. No existe una lista de precios para una línea configurada; recibirá el importe correspondiente en una cotización por escrito.
Factores que modifican el precio de una línea
Factor
Qué modifica
Qué debe enviar para calcular el precio
Cantidad de moldes
Una sola elección determina tres aspectos a la vez: la longitud de la cadena de moldes, la longitud del túnel y el tamaño de la conexión de gas.
Su producción diaria objetivo o el modelo que haya preseleccionado.
Fuente de calor
Un túnel a gas y una máquina rotativa eléctrica son máquinas distintas, no opciones de una misma máquina.
Indique si su planta dispone de gas natural o GLP.
Longitud de la línea y tramos de bandas transportadoras
Agrega o elimina longitud de banda transportadora de salida entre el túnel y su zona de empaque.
La distancia desde la salida de la línea hasta el punto de empaque de las piezas.
Plantillas de horneado incluidas
Cada conjunto adicional de plantillas permite producir un formato más; es un utillaje cuyo precio se calcula por conjunto, no por máquina.
Todos los formatos de producto que prevé fabricar durante el primer año.
Alcance del manejo en las etapas posteriores
Determina dónde termina nuestro suministro y dónde comienza el equipo que ya tiene en su planta.
El equipo que ya tiene después del horno.
Término comercial y puerto de destino
Determina si el importe cotizado incluye o excluye el flete, el seguro y la gestión de exportación.
Su puerto de destino y el término comercial que utiliza su equipo de finanzas.
Cómo preparamos su cotización
Envíenos su producción diaria objetivo, el formato del producto y los suministros de gas y electricidad de su planta; un ingeniero le enviará dentro de 48 horas una propuesta por escrito con el modelo, los requisitos de servicios auxiliares y las dimensiones. El pedido mínimo es de una máquina, por lo que cotizamos de la misma manera una unidad individual y una línea completa.
Plazos de entrega según la etapa del pedido
Tipo de pedido
Plazo de entrega
Qué incluye
Máquina individual con conjunto estándar de plantillas
25-35 días hábiles
Fabricación, montaje y prueba de funcionamiento previa al envío.
Línea con plantillas de horneado a medida
30-45 días hábiles
Añade la fabricación de plantillas para un formato cuya geometría no existe entre las disponibles.
Línea completa con manejo en las etapas posteriores
45-90 días hábiles
Añade tramos de bandas transportadoras y la integración con el equipo que usted ya utiliza.
El plazo de entrega comienza con la firma del contrato y no incluye el transporte marítimo ni el despacho aduanero en destino. El pago consiste en un anticipo del 30-40% al confirmar el pedido y el saldo antes del envío; cotizamos bajo términos EXW, FOB o CIF para que pueda comparar a su agente de carga con el nuestro.
Cálculo del consumo de energía de la línea que está dimensionando
El costo de operación depende de su tarifa y del grado de utilización; por eso, las cifras de consumo publicadas en esta página son datos para que haga su propio cálculo, no un costo operativo cotizado.
- Línea de túnel a gas: 8, 14.5 o 19 m³/h de gas natural según el modelo, o de 4 a 14 kg/h de GLP, multiplicados por sus horas netas de funcionamiento y su propia tarifa de gas.
- La misma línea de túnel también tiene una carga eléctrica conectada de 3 a 5 kW para accionamientos y controles, facturada según su tarifa eléctrica y no según su tarifa de gas.
- Máquina rotativa eléctrica: de 13 a 21 kW multiplicados por las horas netas de funcionamiento y su tarifa eléctrica, sin consumo de gas.
Para comparar un quemador de gas con la calefacción eléctrica hay que convertir ambas opciones a la energía efectivamente entregada sobre una misma base, porque un quemador no transfiere al producto toda la energía del combustible, mientras que la calefacción por resistencia sí lo hace. Oklahoma State University Extension publica el método de conversión.
La Administración de Información Energética de Estados Unidos publica series actuales de precios industriales de electricidad y gas natural; como las tarifas varían según la planta, el contrato y el período, utilice su propia cifra en lugar de un promedio publicado.
Sistema de control, pruebas previas al envío y documentación
Un comprador que transfiere un anticipo a un proveedor de maquinaria asume tres riesgos concretos, y cada uno se aborda con una prueba, no con una promesa. Las tres pruebas siguientes son las que UDTECH puede presentarle antes de que la línea salga de fábrica.
Los parámetros de horneado se ajustan en el panel del operador del PLC, y el controlador guarda el registro de parámetros de cada operación, de modo que los ajustes de temperatura y velocidad se recuperan de la máquina y no dependen de la memoria del operador. Si un lote sale mal, la comparación necesaria es entre un ajuste guardado y el actual.
Probamos la línea con su propia receta de masa líquida antes del envío, y el registro de la prueba acompaña a la máquina. La norma IEC 62381 establece qué deben incluir las pruebas de aceptación en fábrica, integración en fábrica, aceptación en planta e integración en planta, y deja la definición del alcance y las responsabilidades en manos del responsable, el comprador y el proveedor de manera conjunta, para que usted pueda especificar la prueba en lugar de aceptar la nuestra.
La factura comercial, la lista de empaque, el conocimiento de embarque, el certificado de origen y el manual de operación y mantenimiento se envían con cada pedido. Son los documentos que solicitan su agente de aduanas y su equipo de finanzas, y figuran en la cotización para que no haya sorpresas en el puerto.
SISTEMA // CUMPLIMIENTO
Dónde termina nuestra etapa y comienza la suya
Una prueba en fábrica no sustituye la aceptación en planta que usted realiza después de la instalación. Según una práctica documentada por ISPE en cinco proyectos de automatización, la prueba en fábrica se realiza en las instalaciones del fabricante ante un representante del cliente; la aceptación en planta se efectúa en las instalaciones del cliente después de la puesta en marcha inicial; y los protocolos se marcan como aprobados o rechazados, se fechan y llevan las firmas de quien realiza la prueba y de quien la presencia. Incluya esta segunda etapa en su cronograma; le corresponde a usted, no a nosotros.
Los reglamentos que debe cumplir su propia planta
- La norma 21 CFR 117.40 exige que los equipos de una planta de alimentos puedan limpiarse adecuadamente, reciban el mantenimiento correspondiente y permitan prevenir el contacto cruzado de alérgenos; esa responsabilidad recae en usted como operador, y el equipo debe permitirle cumplirla.
- La norma 29 CFR 1910.263 regula las protecciones de los equipos de panadería en las plantas de Estados Unidos, y la distribución en planta y la aceptación de esas protecciones se evalúan localmente conforme a ella.
Pídanos la especificación de los materiales en contacto con alimentos del modelo que está cotizando y compárela con los requisitos que aplica su propio auditor.
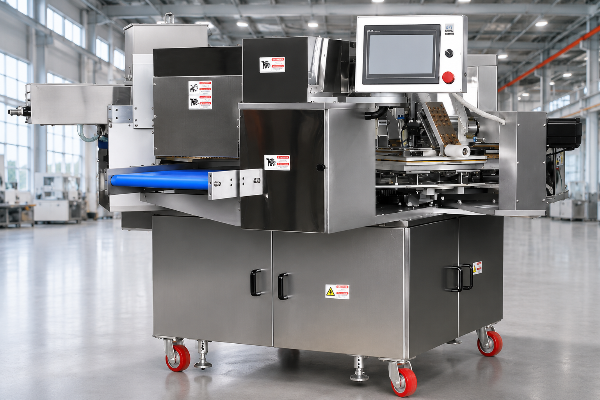
La máquina YT-02 tiene una carcasa de acero inoxidable y componentes estructurales de aleación de aluminio; no suponga que las líneas de túnel YT-10 tienen la misma construcción sin solicitar la especificación del modelo que va a comprar.
Etapas del proyecto, desde la consulta hasta la entrega
Confirmación de la producción objetivo y el formato
Confirmación de la producción objetivo y el formato
Usted nos envía la producción diaria objetivo, el peso por pieza terminada, el formato del producto y los servicios auxiliares disponibles en la planta. Nosotros le indicamos el modelo adecuado y el espacio que requiere.
Propuesta técnica en 48 horas
Propuesta técnica en 48 horas
Una propuesta por escrito con el modelo, la cantidad de moldes, el consumo de gas o la carga eléctrica, el aire comprimido, el espacio requerido y los límites del alcance respecto de su planta actual.
Contrato y anticipo
Contrato y anticipo
Un anticipo del 30-40% al confirmar el pedido y el saldo antes del envío, con el término comercial y el puerto de destino definidos al firmar.
Fabricación
Fabricación
La cadena de moldes, el túnel, las placas de cocción y el gabinete de control se fabrican y ensamblan en nuestra propia planta de producción en Xinyu.
Prueba previa al envío con su receta
Prueba previa al envío con su receta
Probamos la línea con su propia receta de masa líquida antes del envío. Si la pieza no sale del molde conforme a sus especificaciones, la corregimos aquí y asumimos el costo, antes de la entrega.
Carga del contenedor y documentación
Carga del contenedor y documentación
La línea se empaca y se carga, y el conjunto de documentos de envío se emite según lo indicado en la cotización.
Qué enviar con su consulta
| Qué enviar | Por qué cambia la respuesta | En qué influye |
|---|---|---|
| Producción diaria objetivo en kilogramos o piezas | Permite elegir entre las cadenas de 32, 60 y 80 moldes y la máquina rotativa. | Modelo y cantidad de moldes. |
| Peso por pieza terminada y dimensiones | Permite convertir la cantidad de piezas en la capacidad expresada en kilogramos con la que se especifican las máquinas. | Selección del modelo y geometría de las placas de cocción. |
| Voltaje y frecuencia del suministro eléctrico de la planta | Nuestro estándar de fábrica es 380 V a 50 Hz, y el suministro eléctrico de Estados Unidos se rige por ANSI C84.1 a 60 Hz. | Configuración del suministro, definida en la cotización. |
| Disponibilidad de gas natural o LPG en la planta | Determina si conviene una línea de túnel a gas o la máquina rotativa eléctrica. | Fuente de calor y tamaño de la conexión de gas. |
| Si se requiere una especificación de los materiales en contacto con alimentos | Es posible que su auditor necesite la especificación de materiales del modelo concreto antes de aprobarlo. | Conjunto de documentos entregado con la cotización. |
Cuándo una línea con moldes no es la opción adecuada
La línea más grande no siempre es la mejor opción, y el factor decisivo suele ser el grado de utilización, no el presupuesto. Una línea que funciona cuatro días por semana con un bajo nivel de ocupación cuesta más por kilogramo que una más pequeña que trabaja a plena capacidad, así que la primera pregunta es cuántas horas netas realmente la mantendrá ocupada.
01
Necesita un producto relleno o con dos piezas unidas
Necesita un producto relleno o con dos piezas unidas
Por qué le resulta desfavorable
Una línea con moldes de una sola pasada hornea y desmolda una pieza; no dosifica relleno ni une dos mitades.
Qué hacer en su lugar
Conserve la línea de horneado para elaborar la cubierta y agregue una unidad independiente de dosificación de relleno y unión de piezas, por ejemplo para un pastel tipo dorayaki, en una etapa posterior a la banda transportadora de descarga.
02
La planta no tiene conexión de gas natural ni de LPG
La planta no tiene conexión de gas natural ni de LPG
Por qué le resulta desfavorable
Las cuatro líneas de túnel funcionan con gas; no existe una versión eléctrica, por lo que intentar adaptar el diseño para sortear esa limitación no es una opción conveniente.
Qué hacer en su lugar
Utilice la YT-02H eléctrica de 13–21 kW, o incluya la conexión de gas en el presupuesto del proyecto en vez de tratarla como una opción de la máquina.
03
Necesita más de 1,000 piezas por hora de una máquina rotativa
Necesita más de 1,000 piezas por hora de una máquina rotativa
Por qué le resulta desfavorable
La YT-02H hornea por lotes en ocho placas de cocción, así que su capacidad máxima está limitada por el tiempo de ciclo y no aumenta con un motor más grande.
Qué hacer en su lugar
Elija una línea de túnel continua YT-10, en la que la producción depende de 32, 60 u 80 moldes en lugar de un ciclo por lotes.
Solicite una configuración de línea
En una llamada para definir la configuración, revisamos los cinco datos que figuran a continuación y le proponemos un modelo, el espacio necesario y los servicios auxiliares requeridos. Enviarlos juntos permite convertir un intercambio de correos de dos semanas en una sola propuesta por escrito.
El pedido mínimo es de una máquina, así que no tiene obligación de especificar una línea completa para comenzar. Un ingeniero de UDTECH le responde en un plazo de 48 horas.
Qué información debe tener a mano
-
01
Producción diaria objetivo, en kilogramos por 24 horas o en piezas por hora.
-
02
Peso por pieza terminada, dimensiones y formato del producto.
-
03
Voltaje y frecuencia del suministro eléctrico de la planta, y disponibilidad de gas natural o LPG.
-
04
Espacio disponible para la línea y para el enfriamiento posterior.
-
05
Si necesita la especificación de los materiales en contacto con alimentos para obtener la aprobación de su auditor.
Es una máquina continua que dosifica masa líquida en moldes de acero, la hornea en un túnel cerrado y deposita las piezas terminadas sobre una banda transportadora.
Un sistema de alimentación de masa líquida y un cabezal dosificador, una cadena de moldes con placas de cocción intercambiables de acero especial, una cámara de horneado en túnel cerrado con chimeneas de gases, una estación de desmoldeo con banda de extracción, una banda transportadora de descarga y un gabinete de piso que alberga el PLC y el panel del operador.
La capacidad de producción de las líneas de túnel se expresa en peso y no en piezas: va desde 1,800 kg por 24 horas en la línea de 32 moldes hasta 5,000 kg en la de 80 moldes. Para convertir esa capacidad en piezas por hora hacen falta dos datos que solo usted conoce: el peso final de cada pieza horneada y las horas que la línea funcionará realmente después de descontar del día de trabajo los cambios de producto, la limpieza, el mantenimiento y las piezas descartadas. La rotativa YT-02H es la excepción, porque su capacidad de producción se expresa directamente como 1,000 piezas por hora.
Las cuatro líneas de túnel YT-10 funcionan con gas y consumen entre 8 y 19 m³/h de gas natural o entre 4 y 14 kg/h de LPG. La opción eléctrica es la máquina rotativa YT-02H de 13–21 kW. Si su planta no tiene conexión de gas, esa condición determina la elección del modelo.
Un rodillo de agujas levanta la pieza del molde en la banda de extracción, o el aire comprimido la desprende de la cavidad. La opción adecuada para su producto depende de la estructura de la pieza y del contenido de grasa, lecitina y almidón de su masa líquida, y se confirma mediante una prueba con su propia receta antes del envío.
Sí. Las placas de cocción de acero especial son intercambiables en la misma cadena de moldes, por lo que un cambio de formato consiste en sustituir las placas.
Las líneas de túnel miden desde 6 × 1.6 × 1.9 m en la máquina de 32 moldes hasta 12 × 1.6 × 1.9 m en la de 80 moldes, y la rotativa YT-02H requiere 2.1 × 2.3 × 1.4 m. Añada entre 3 y 5 kW de carga eléctrica, 0.6 m³/min de aire comprimido y una conexión para un consumo de entre 8 y 19 m³/h de gas natural o entre 4 y 14 kg/h de LPG. Prevea espacio adicional al que ocupa la máquina, porque las piezas salen calientes de la línea y deben enfriarse antes del empaque.
Nuestro estándar de fábrica es un suministro trifásico de 380 V ±10%, con cuatro conductores, a 50 Hz. Los suministros de baja tensión de Estados Unidos están clasificados por ANSI C84.1 a 208Y/120, 240, 480Y/277, 480 y 600 V a 60 Hz, así que indique el voltaje y la frecuencia de su planta al hacer la consulta para definir la configuración del suministro en la cotización.
La geometría de las placas de cocción, la cantidad de moldes, la longitud de la banda transportadora y la configuración de desmoldeo se definen durante la fabricación según las especificaciones de su pieza terminada. Probamos la línea con su propia receta de masa líquida antes del envío y corregimos la configuración a nuestro costo si la pieza no cumple sus especificaciones.
De 25-35 días hábiles para una máquina individual con un juego estándar de placas de cocción, de 30-45 días hábiles cuando se necesitan placas personalizadas y de 45-90 días hábiles para una línea completa con manejo del producto en las etapas posteriores. El plazo de entrega comienza con la firma del contrato y no incluye el transporte marítimo.
A la fábrica. La cadena de moldes, el túnel, las placas de cocción y el gabinete de control se fabrican y ensamblan en nuestra propia planta de Xinyu, Jiangxi, donde UDTECH fabrica estos equipos desde 2003.
Según el modelo, un consumo de entre 8 y 19 m³/h de gas natural o entre 4 y 14 kg/h de LPG, entre 3 y 5 kW de carga eléctrica conectada para las líneas de túnel, 0.6 m³/min de aire comprimido, un juego de placas de cocción por cada formato de producto adicional y espacio para que las piezas calientes se enfríen antes del empaque. El flete marítimo y los aranceles de importación quedan fuera de la cotización, salvo que el término comercial que elija los incluya.
La factura comercial, la lista de empaque, el conocimiento de embarque, el certificado de origen y el manual de operación y mantenimiento, además del registro de la prueba previa al envío.