Póngase en contacto con UDTECH Company


La planificación de la capacidad de una línea de sachima convierte una meta de despacho en las horas de máquina, el suministro por lotes y la capacidad de empaque necesarios para cumplirla. Comience con los kilogramos de producto empacado aceptado por turno. Después, concilie cada estación tomando como referencia el mismo producto y periodo, para que una freidora rápida no oculte una envolvedora sobrecargada.
La tasa indicada en un folleto es solo uno de los datos de entrada. La capacidad efectiva es la producción aceptada disponible en las condiciones de operación especificadas. Su plan de producción también requiere una receta, el peso real de las barras, un calendario de limpieza y un punto acordado a partir del cual la producción se considera vendible. Los ejemplos siguientes se basan en los casos indicados; puede sustituir las cifras por las suyas. Son cálculos de planificación, no resultados de pruebas de producción de UDTECH.
Antes de optar por una línea más grande, establezca la base de kilogramos, cuente cada pérdida una sola vez, evalúe los tiempos de los lotes, revise el enfriamiento y el almacenamiento, convierta los kilogramos en paquetes y, por último, ajuste la mezcla de productos a un programa de producción finito.
Comience con la mezcla de productos y la meta de despacho
Establezca la producción aceptada necesaria para cada producto y día de despacho antes de evaluar la maquinaria. Registre conjuntamente los kilogramos, los paquetes individuales y el periodo de producción disponible. La planificación de la demanda proporciona los pedidos; la planificación del suministro comprueba si la fábrica puede cumplirlos con las recetas, los equipos, el personal y las entregas de materiales actuales.
Compare la capacidad disponible con los pedidos confirmados y mantenga separado el pronóstico. Para una demanda volátil, considere escenarios bajo, base y máximo, en lugar de convertir la semana de mayor actividad del año en un requisito permanente de equipo. Elija un programa de producción de snacks que pueda satisfacer la demanda en cada escenario. Un horizonte de planificación de capacidad que cubre el siguiente turno responde una pregunta distinta de las decisiones estratégicas de capacidad para varios años.
Por ejemplo, supongamos que un productor de snacks necesita despachar 3,000 kg para las ventas habituales y otros 1,000 kg para una promoción. El área de compras ya puede evaluar si se necesita ampliar la capacidad de procesamiento, de empaque o de ambas áreas.
En la gestión de la cadena de suministro, mantenga juntos el calendario de entregas y la hoja de demanda. Una entrega tardía de película puede hacer perder un periodo de empaque aunque la línea de producción de alimentos en las etapas anteriores esté disponible. Para elegir productos y rutas, consulte la guía de planificación de productos y rutas de sachima; este presupuesto comienza una vez elegida la ruta.
Punto de control del despacho. Un pedido de 4,000 kg requiere aproximadamente 200,000 barras aceptadas de 20 g, frente a unas 133,333 barras aceptadas de 30 g. Defina ambas unidades en los compromisos con el cliente. Un pronóstico expresado solo en kilogramos puede ocultar el trabajo adicional de empaque, aunque la masa requerida para freír no cambie.
Defina la base de masa antes de comparar las tasas de las estaciones
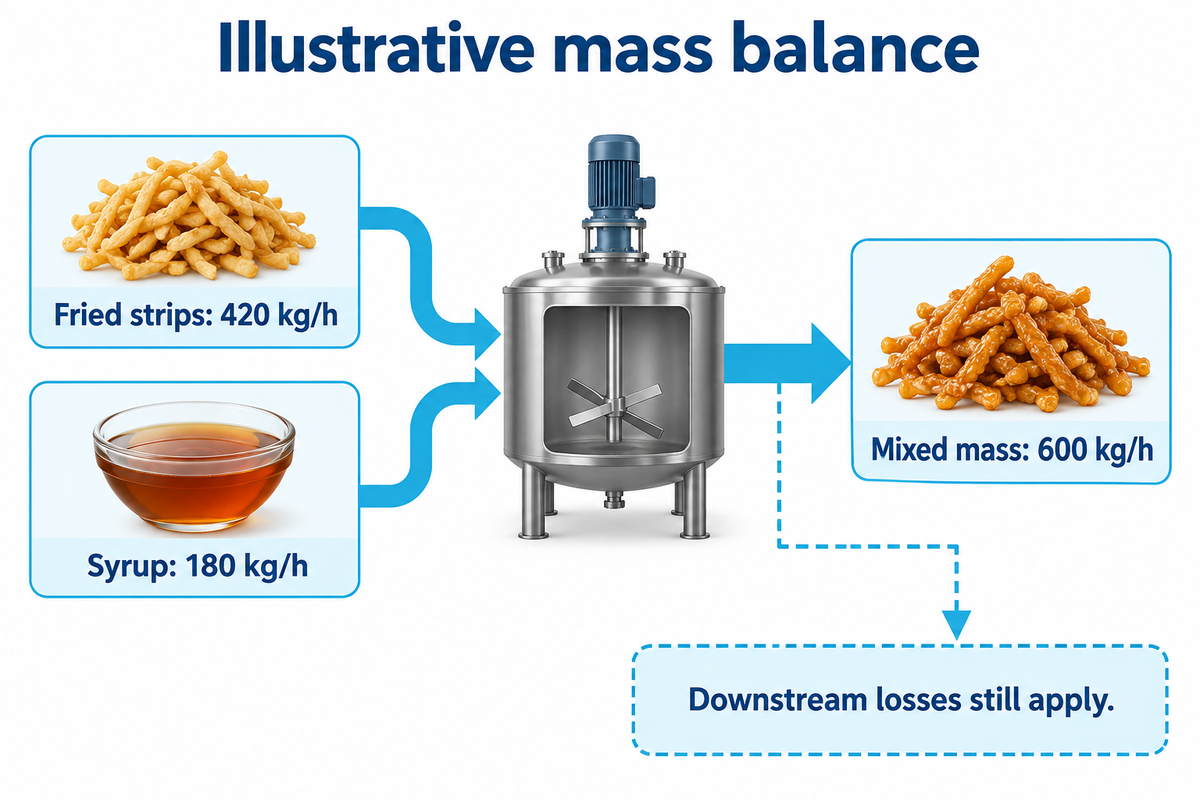
Convierta las tasas nominales de las estaciones a una misma base de masa de producto terminado antes de determinar el cuello de botella. La masa de la masa, las tiras fritas, la masa cubierta con jarabe y las barras empacadas aceptadas corresponden a distintos puntos de medición. La pérdida de agua, la absorción de aceite, la adición de jarabe y los rechazos cambian la relación; por eso, que las etiquetas indiquen la misma tasa en kg/h no significa que la capacidad de producción sea equivalente.
Suponga que, al salir de la mezcladora, una receta contiene 70% de tiras fritas y 30% de jarabe por masa. Un suministro de 420 kg/h de tiras fritas permite obtener 420 ÷ 0.70 = 600 kg/h de masa mezclada, siempre que haya 180 kg/h de jarabe disponibles. Las pérdidas por corte y empaque ocurren en las etapas posteriores. Las proporciones supuestas de la receta no representan una formulación estándar de sachima.
Anote el punto de medición junto a cada dato: antes o después del escurrido, de la adición de jarabe o del rechazo. La planificación de necesidades de materiales debe basarse en el balance de masa de la receta; comprar una freidora con una tasa nominal más alta no resuelve la falta de jarabe o de material de empaque.
La descripción de un proceso en CN105472988A presenta masa frita con jarabe y un enfriamiento y formado posteriores. Las empresas relacionadas con Nestlé figuran como cesionarias. Es una referencia útil sobre el proceso, pero no es una patente de UDTECH ni una especificación de receta para este cálculo.
Verificación de la base de masa. En la mezcla supuesta de 70:30, 420 kg/h de tiras fritas y 180 kg/h de jarabe suman 600 kg/h antes de las pérdidas en las etapas posteriores. Antes de comparar esa cifra con una tasa nominal de 1,000 kg/h de masa terminada, pida al proveedor que especifique el punto de pesaje.
Calcule la producción vendible por turno con un solo modelo de pérdidas
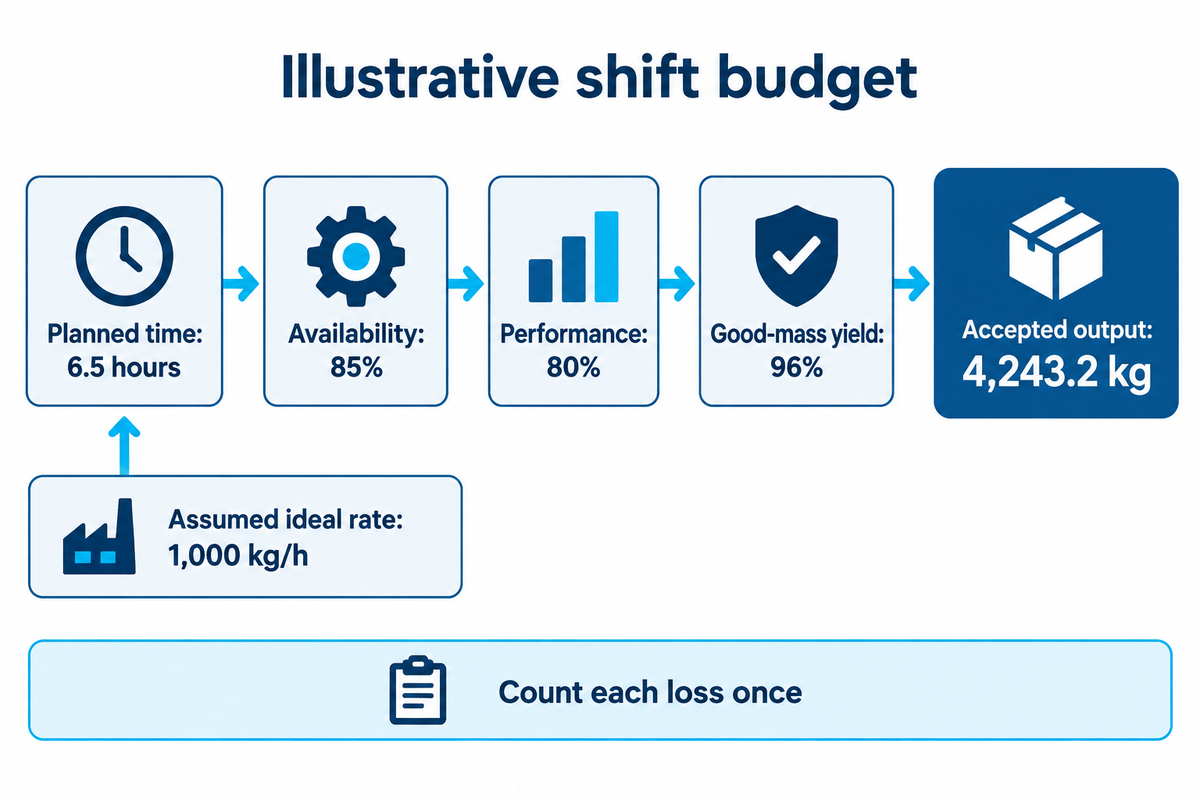
Estime la producción vendible por turno multiplicando una tasa ideal por el tiempo de producción planificado y por factores separados de disponibilidad, velocidad de operación y calidad. Aplique cada factor una sola vez. Si evalúa la producción real como kg buenos por hora planificada, multiplique esa tasa por las mismas horas planificadas sin volver a descontar pérdidas.
El método de cálculo de Vorne define la disponibilidad en relación con el tiempo de producción planificado, el rendimiento respecto de una tasa ideal de operación y la calidad como la producción buena dividida entre la producción total. Las tasas y cantidades deben corresponder a una misma receta y a un mismo límite de medición.
Presupuesto de capacidad desde la demanda hasta el despacho
Considere un turno ilustrativo de 480 minutos. Excluya 90 minutos en los que no está programada la producción; quedan 390 minutos, o 6.5 horas. Suponga una tasa ideal establecida de forma independiente de 1,000 kg/h, una disponibilidad de 85%, un rendimiento de 80% y un rendimiento de masa buena de 96%. La tasa ideal es un supuesto para este escenario, no necesariamente la tasa indicada en el folleto.
| Paso | Cálculo o dato de entrada | Resultado | Significado |
|---|---|---|---|
| 1. Turno programado | 8 × 60 minutos | 480 min | Periodo del calendario |
| 2. Tiempo excluido | Tiempo no productivo declarado | 90 min | Fuera del tiempo de producción planificado |
| 3. Producción planificada | 480 − 90 | 390 min | 6.5 horas planificadas |
| 4. Tasa ideal | Tasa supuesta específica para la receta | 1,000 kg/h | La misma base de masa final |
| 5. Disponibilidad | Tiempo de operación ÷ tiempo planificado | 85% | 5.525 horas de operación |
| 6. Rendimiento durante la operación | Tasa real ÷ tasa ideal de operación | 80% | 800 kg por hora de operación |
| 7. Producción bruta por turno | 5.525 × 800 | 4,420 kg | Antes de los rechazos |
| 8. Rendimiento de masa buena | Masa buena ÷ masa bruta | 96% | Los rechazos se contabilizan aquí |
| 9. Producción aceptada por turno | 4,420 × 0.96 | 4,243.2 kg | En el límite acordado |
| 10. Tasa de masa buena por hora planificada | 4,243.2 ÷ 6.5 | 652.8 kg/h | Las tres pérdidas ya están incluidas |
El cálculo completo es 1,000 × 6.5 × 0.85 × 0.80 × 0.96 = 4,243.2 kg . Como alternativa, 768 kg buenos/h × 5.525 horas de operación da el mismo resultado. Volver a multiplicar los 768 kg/h medidos por rendimiento y calidad subestimaría la producción.
Error común: descontar un cambio de producto del calendario y también cargar los mismos minutos a la disponibilidad. Determine a qué categoría corresponde la detención. Las preguntas frecuentes de Vorne sobre la clasificación de pérdidas ayudan a distinguir las detenciones planificadas del tiempo que queda fuera del programa de producción.
Use el rendimiento de masa buena para calcular los kilogramos. La proporción de unidades buenas da la misma relación de masa solo cuando el peso de las unidades es equivalente. Concilie los registros de pesaje si los rechazos pesan sistemáticamente más o menos que las barras aceptadas.
Regla de una sola tasa. Una tasa ideal supuesta de 1,000 kg/h equivale a 652.8 kg aceptados por hora planificada después de aplicar los factores indicados. Una tasa medida de 652.8 kg/h con esa misma base ya incluye esas pérdidas. Volver a aplicarlas crearía una brecha de capacidad ficticia y podría provocar una compra innecesaria.
Encuentre el cuello de botella entre las etapas por lotes y las continuas
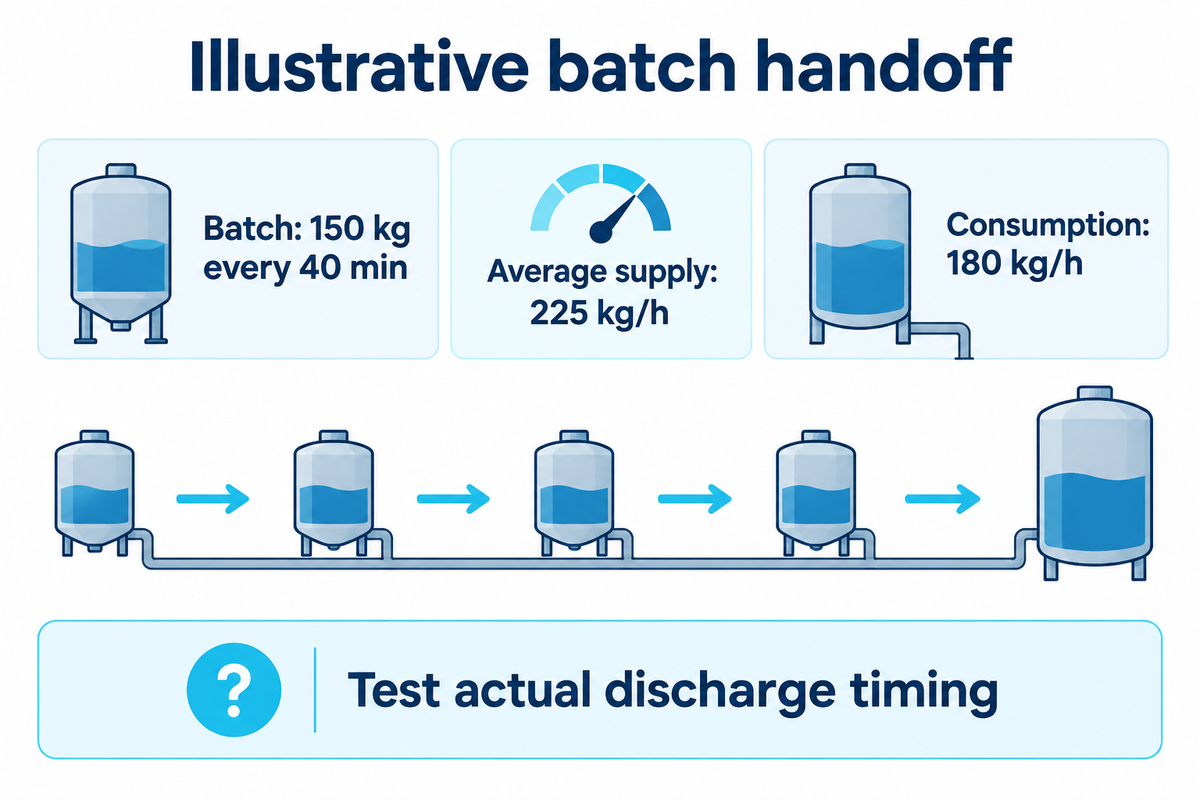
Compare los ciclos completos de los lotes con el consumo continuo. Compruebe la secuencia real de entrega entre estaciones. Una marmita puede suministrar suficiente jarabe por hora en promedio y aun así dejar esperando a la mezcladora entre descargas. La capacidad de producción sostenible depende de todo el proceso de fabricación (el proceso completo de recarga, calentamiento, descarga y limpieza).
Suponga que una marmita suministra 150 kg por ciclo completo de 40 minutos. El suministro promedio de jarabe es 150 × 60 ÷ 40 = 225 kg/h. Con la proporción supuesta de 30% de jarabe, equivale a 750 kg/h de producto mezclado antes de las pérdidas en las etapas posteriores. Una meta de mezcla de 600 kg/h requiere 180 kg/h de jarabe, por lo que el suministro promedio tiene margen.
Tener margen no equivale a contar con un calendario de entregas. La gestión de inventario también debe registrar cuándo llega cada lote utilizable. Anote el momento en que cada lote está listo, el intervalo entre descargas y la cantidad que puede mantenerse disponible, y compárelos con el consumo de la mezcladora. Una carga de 150 kg alcanza para 50 minutos a 180 kg/h; esto no demuestra que el recipiente pueda recargarse mientras descarga ni que el jarabe pueda mantenerse durante 50 minutos. Las condiciones de conservación dependen de la receta y los controles de calidad de la planta.
Para comprobar eventos discretos, comience con el inventario inicial real; después, sume todas las descargas utilizables y reste el consumo en cada intervalo. Detenga el cálculo cuando el inventario llegue a cero, supere la capacidad útil de almacenamiento o incumpla un límite de la receta. La investigación de NIST sobre programación con buffers finitos analiza la relación entre el tamaño del buffer y la política de operación. Su modelo no establece un factor universal para la sachima.
Traspaso entre lotes. Un lote hipotético de 150 kg de jarabe cada 40 minutos equivale en promedio a 225 kg/h. Frente a un consumo de 180 kg/h, el cálculo muestra un margen promedio de 45 kg/h. Lo que debe comprobarse es si la secuencia real de descarga mantiene abastecida la mezcladora dentro de los límites de almacenamiento y conservación.
Dimensione el enfriamiento y los buffers según el tiempo de residencia
El inventario promedio depende del flujo del producto y del tiempo de residencia validado; el almacenamiento útil se comprueba frente a las interrupciones. El inventario de enfriamiento es el producto retenido en una etapa normal del proceso; un buffer absorbe diferencias temporales entre los tiempos de procesamiento. Ninguno de estos cálculos determina las dimensiones de la banda transportadora ni un periodo de conservación seguro sin pruebas del producto y un método de carga acordado.
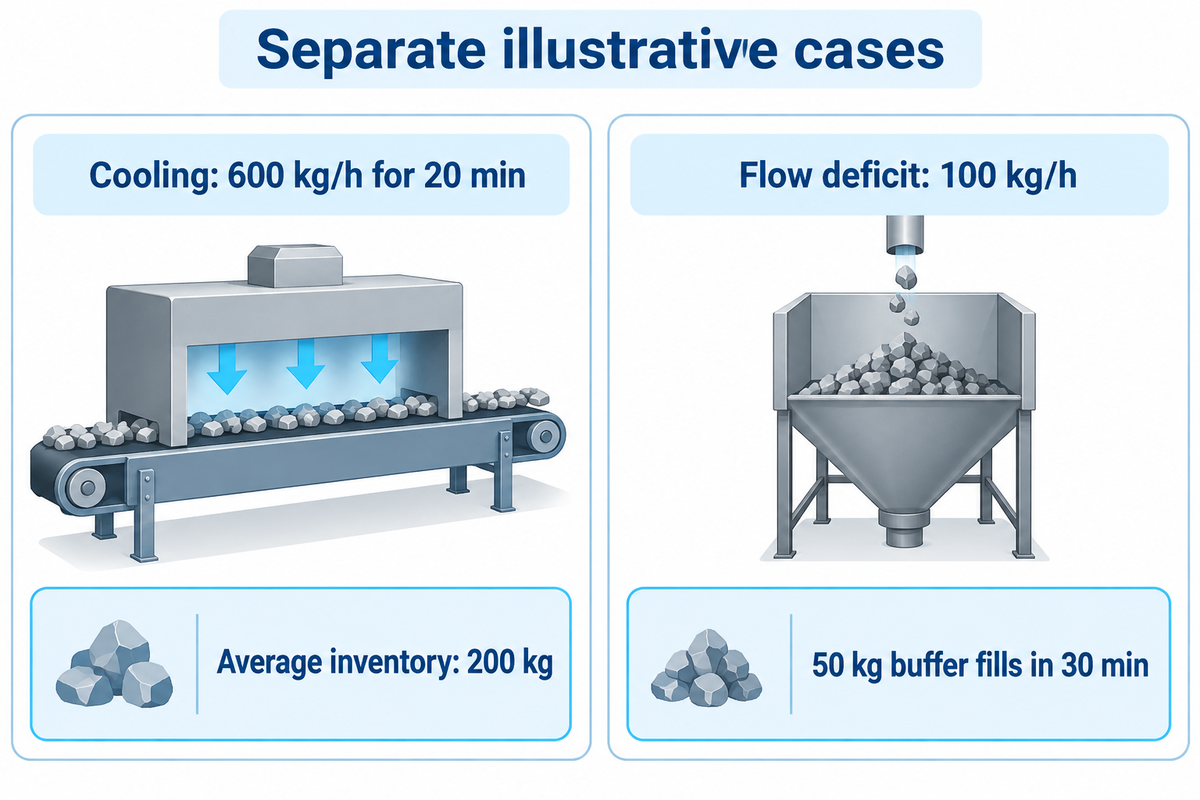
La explicación de la ley de Little del MIT relaciona el inventario promedio, el flujo y el tiempo en un sistema estable. Para un flujo de 600 kg/h que requiere un promedio de 20 minutos para enfriarse, el inventario promedio es 600 × 20 ÷ 60 = 200 kg. Otros datos de diseño incluyen la densidad, la profundidad de la capa, la cobertura de la banda transportadora y el flujo de aire.
Ahora considere un desfase distinto: una etapa anterior suministra 600 kg/h, mientras que las etapas posteriores solo pueden procesar 500 kg/h. Con 50 kg de almacenamiento libre, la cola se llena en 50 ÷ 100 = 0.5 horas, o 30 minutos. Agregar almacenamiento retrasa la detención, pero no elimina el déficit persistente de 100 kg/h.
Si se propone alargar la banda transportadora, ¿qué problema resolvería? La receta podría requerir más inventario de residencia, siempre que la validación lo respalde; la acumulación temporal, en cambio, requiere espacio libre y una estrategia de reinicio. Incluya los eventos de arranque y parada; un promedio en estado estable no muestra ninguno de esos transitorios.
Límite del enfriamiento. Con una tasa supuesta de 600 kg/h, 20 minutos corresponden a 200 kg de inventario promedio. Un déficit de 100 kg/h en las etapas posteriores llena 50 kg de buffer en 30 minutos. Especifique por separado el tiempo de residencia requerido para el proceso y la capacidad libre para la acumulación.
Adapte la capacidad de las envolvedoras a la barra más pequeña
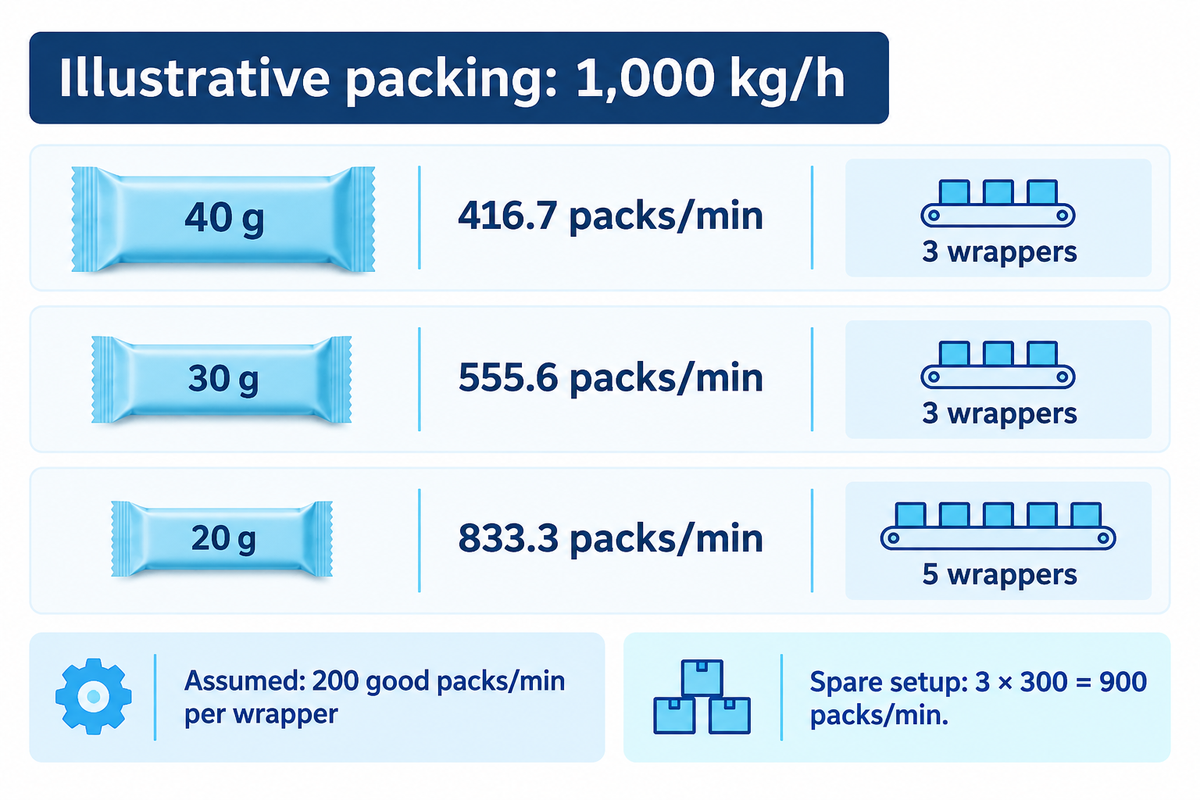
Convierta el flujo másico de producto listo para envolver, expresado en barras, a paquetes individuales aceptados por minuto usando el peso medio real de las barras. Después, divida esa cifra entre la tasa sostenible de paquetes buenos de cada envolvedora para el mismo periodo y redondee hacia arriba. Las barras más pequeñas aumentan la cantidad de unidades requerida, mientras que la capacidad ociosa existente puede evitar que aumente la cantidad de máquinas instaladas.
Para un paquete por barra, paquetes/min = kg/h × 1,000 ÷ gramos por barra ÷ 60. Use el peso medio real en gramos de las barras aceptadas en lugar de sustituirlo sin más por el valor indicado en la etiqueta. El sobrellenado consume masa y los rechazos por peso pueden reducir la cantidad vendible. NIST distingue entre el contenido promedio y la variación de cada paquete. Para calcular la capacidad, se necesitan tanto los registros de pesaje como los de rechazo.
Gráfico del punto de cambio de formato según los gramos y la envolvedora
| Masa media real de la barra | Paquetes buenos/min requeridos | Tasa supuesta de paquetes buenos por envolvedora | Cantidad mínima de envolvedoras |
|---|---|---|---|
| 40 g | 416.7 | 200 paquetes/min | 3 |
| 30 g | 555.6 | 200 paquetes/min | 3 |
| 20 g | 833.3 | 200 paquetes/min | 5 |
Todas las tasas de las envolvedoras de este gráfico son valores sostenibles supuestos, no especificaciones de las máquinas. Si la tasa medida de paquetes buenos/min ya incluye las detenciones y los rechazos del periodo seleccionado, no aplique otro factor general de eficiencia. Los paquetes con varias barras requieren una conversión distinta de unidades a paquetes.
Suponga que una fábrica ya cuenta con tres envolvedoras, cada una con una producción sostenida de 300 paquetes buenos/min con la misma base. Las 900 unidades/min combinadas cubren los escenarios de 30 g y 20 g. Aunque el trabajo de empaque aumenta 50%, la cantidad mínima de máquinas instaladas sigue siendo tres. La alimentación del producto, los cambios de película y el empaque en cajas en las etapas posteriores también deben sostener este aumento de trabajo.
Los especialistas citados en el informe de Baking & Snack sobre bandas transportadoras y empaque describen la necesidad de conciliar el flujo másico con los tamaños de paquete. Aplique ese principio a las barras, la película y los métodos de alimentación que haya probado, en vez de basarse en la velocidad de catálogo de la embolsadora que haya tomado como referencia.
Punto de cambio de formato para la envolvedora a 1,000 kg/h. A 1,000 kg/h, una barra de 20 g requiere unos 833.3 paquetes/min, frente a 555.6 para una barra de 30 g. Cinco envolvedoras supuestas de 200 paquetes/min cubren la barra más pequeña; también la cubren tres envolvedoras supuestas de 300 paquetes/min. La capacidad de reserva cambia la decisión de inversión.
Ponga a prueba el programa de producción antes de agregar un turno
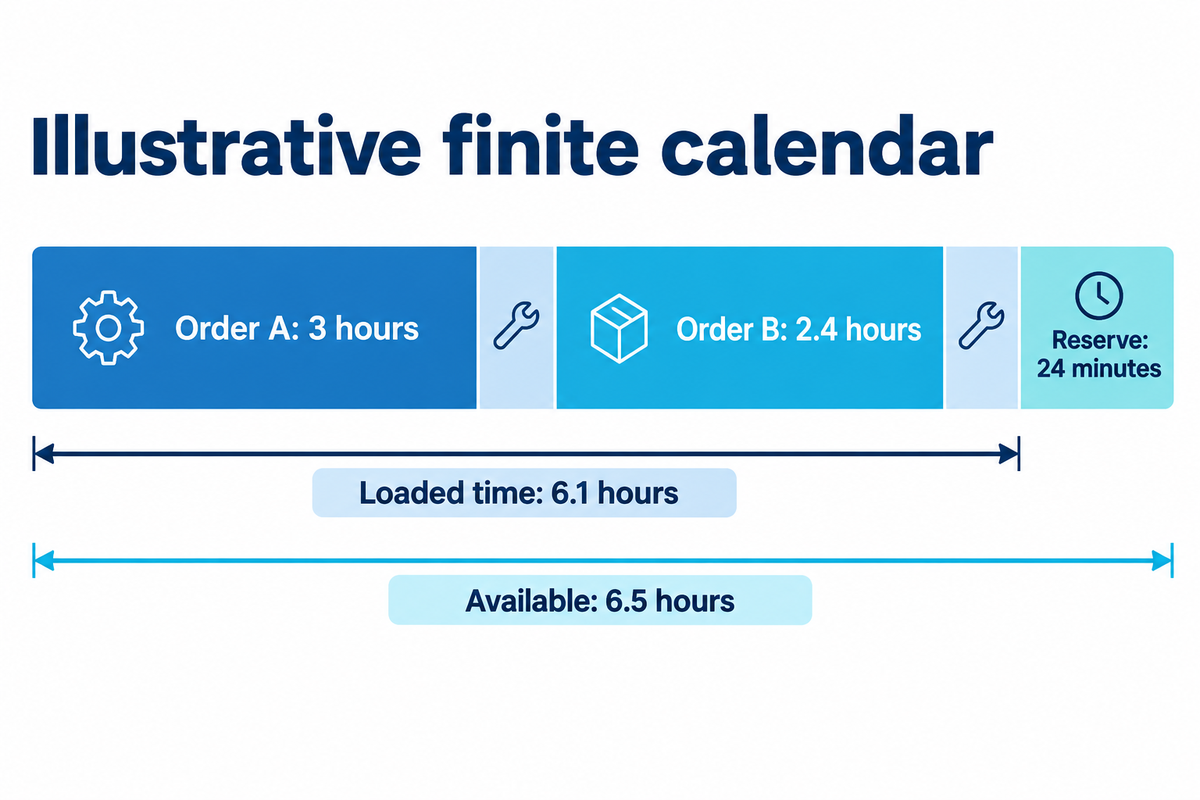
Asigne al calendario disponible las horas netas de producción buena y el tiempo de cambio de producto, que depende de la secuencia, para cada producto. Reserve en el mismo calendario a los operadores compartidos, la preparación del jarabe y los recursos de empaque. La planificación de capacidad finita solo permite elaborar un programa maestro de producción viable cuando todos los recursos necesarios están disponibles en el momento en que los requiere cada trabajo.
En un turno ilustrativo, el pedido A requiere 1,800 kg a 600 kg aceptados/h, es decir, 3 horas. El pedido B requiere 1,200 kg a 500 kg aceptados/h, es decir, 2.4 horas. Dos cambios de 0.35 horas cada uno elevan la carga total a 6.1 horas. De las 6.5 horas disponibles quedan 0.4 horas, o 24 minutos de reserva. Estas tasas netas de producción buena ya incluyen las pérdidas de producción previstas.
El tiempo de cambio de producto puede depender de la dirección del cambio. Las distintas inclusiones o los perfiles de alérgenos pueden exigir una secuencia y un proceso de limpieza específicos. Use los controles establecidos en su planta y las duraciones medidas. La descripción del proceso de la FDA menciona que la programación y la limpieza son controles pertinentes; no establece un tiempo de cambio estándar para este caso.
«Es muy difícil operar los recursos al 100% de su capacidad»
Esa observación de la panadería, publicada en su momento, respalda dejar una reserva razonada, no imponer una meta universal de utilización. Un equipo de empaque sobrecargado puede seguir siendo la restricción incluso después de duplicar las horas de máquina de procesamiento. Revise la disponibilidad de personal, la cobertura de mantenimiento y el reabastecimiento de materiales antes de aprobar un segundo turno.
Verificación del calendario. El pedido mixto supuesto de 3,000 kg ocupa 6.1 horas después de dos cambios de 21 minutos. Un periodo de 6.5 horas deja 24 minutos. Cualquier tiempo adicional de limpieza o espera, o cualquier conflicto por recursos compartidos que supere esa reserva, cambia la decisión de despacho; un segundo turno necesita su propio calendario de recursos.
Elija el cambio de capacidad que elimine la restricción
Para optimizar la capacidad útil, elija una intervención según la restricción medida y la producción que esta le impide despachar. Aumentar la capacidad de fritura solo ayuda cuando las etapas posteriores pueden aceptar el mayor flujo. Recuperar una etapa ociosa que no es la restricción puede mejorar una cifra local de utilización sin aumentar la producción empacada buena ni acortar el plazo de entrega del pedido.
Un caso cercano de FANUC en Brunos describe cómo el empaque manual en etapas posteriores se quedó rezagado frente al procesamiento automatizado de alimentos. Es un ejemplo del problema en el traspaso entre etapas; sus equipos y resultados no son parámetros de desempeño para la sachima. Use los registros de las estaciones para identificar sus propias brechas de capacidad.
| Patrón observado | Tipo probable de restricción de capacidad | Registro por revisar | Primera decisión |
|---|---|---|---|
| La masa mezclada no alcanza la meta | Desfase en la base de masa | Receta y puntos de pesaje | Normalizar las tasas de las estaciones |
| La mezcladora espera entre lotes | Tiempos de los lotes | Tiempos de disponibilidad y descarga | Comprobar la secuencia de entrega |
| La cola de enfriamiento sigue creciendo | Déficit sostenido en etapas posteriores | kg/h de entrada y salida | Equilibrar las tasas de flujo |
| La cola aparece solo durante los cambios de película | Interrupción temporal | Duración de la detención y buffer libre | Comprobar la acumulación y el reinicio |
| Las barras pequeñas sobrecargan las envolvedoras | Restricción por cantidad de unidades | Gramos reales y paquetes buenos/min | Calcular la cantidad requerida |
| Las barras envueltas esperan las cajas | Personal de final de línea | Ritmo de empaque en cajas y paletizado | Incluir el límite de despacho |
| El segundo turno no alcanza las metas | Conflicto por recursos compartidos | Calendario del personal y la marmita | Resolver la asignación de recursos |
| La velocidad nominal supera la tasa de producción buena | Brecha por pérdidas o por la base de la tasa nominal | Tiempo de operación y rechazos | Conciliar la trayectoria de las tasas |
| La producción depende del orden de los SKU | Preparación según la secuencia | Registros de rutas y limpieza | Reordenar dentro de los controles de la planta |
| La planta puede producir, pero no despachar | Restricción de la cadena de suministro | Película, cajas y ventanas de envío | Conciliar la demanda y el suministro |
Compare las intervenciones según los kilogramos aceptados adicionales dentro del periodo asignado y los recursos que consumen. La utilización de la capacidad es una evidencia útil, pero la planificación estratégica no debería premiar que todas las máquinas operen solo para mejorar su porcentaje. Para fallas del proceso que no sean problemas de dimensionamiento, consulte la guía de resolución de problemas y aceptación de sachima.
Convierta el presupuesto de capacidad en una solicitud para el proveedor
Defina con el proveedor una base de aceptación que integre la receta, el límite de producción, el calendario de turnos y los requisitos de empaque. Solicite una demostración representativa de la línea completa con base en esos criterios. La capacidad de producción resulta útil comercialmente cuando ambas partes acuerdan qué se pesa, qué pérdidas se incluyen y qué operaciones posteriores forman parte del alcance cotizado.
La línea de sachima YT-30 y el alcance cotizado de sus estaciones publica una capacidad nominal de 1,000 kg/h. El núcleo de ocho estaciones que se indica llega hasta el formado y el corte; el empaque se cotiza por separado, salvo que se incluya en la cotización. Los antecedentes corporativos y de fabricación de UDTECH ayudan a identificar al proveedor, mientras que una prueba con una receta específica permite obtener evidencia operativa pertinente.
Envíe los kilogramos diarios aceptados por SKU, los pesos reales de las piezas, el formato de empaque previsto, los ciclos completos de lote y el calendario de turnos. Envíe también los requisitos de enfriamiento definidos por su equipo de proceso, todos los límites de recursos compartidos y las condiciones inicial y final del inventario. Además, solicite la duración de la prueba y cómo se tratará el arranque, en lugar de pedir solo una lectura breve del rendimiento máximo.
El registro existente de producción de sachima cronometrada permite convertir una muestra pesada de prueba en una tasa medida de producto aceptable. Amplíe ese registro para incluir recetas representativas, interrupciones y turnos antes de usarlo para compromisos recurrentes con clientes.
El alcance público de ISO 22400-2 ofrece un marco para mantener la coherencia de los elementos de las fórmulas, el comportamiento en el tiempo y las unidades. Según la consulta de octubre de 2026, el catálogo incluye la publicación de 2014 y su enmienda de 2017, y tiene una revisión en desarrollo. Esta referencia no certifica el equipo.
Planifique formatos de empaque más pequeños sin inventar un pronóstico de demanda
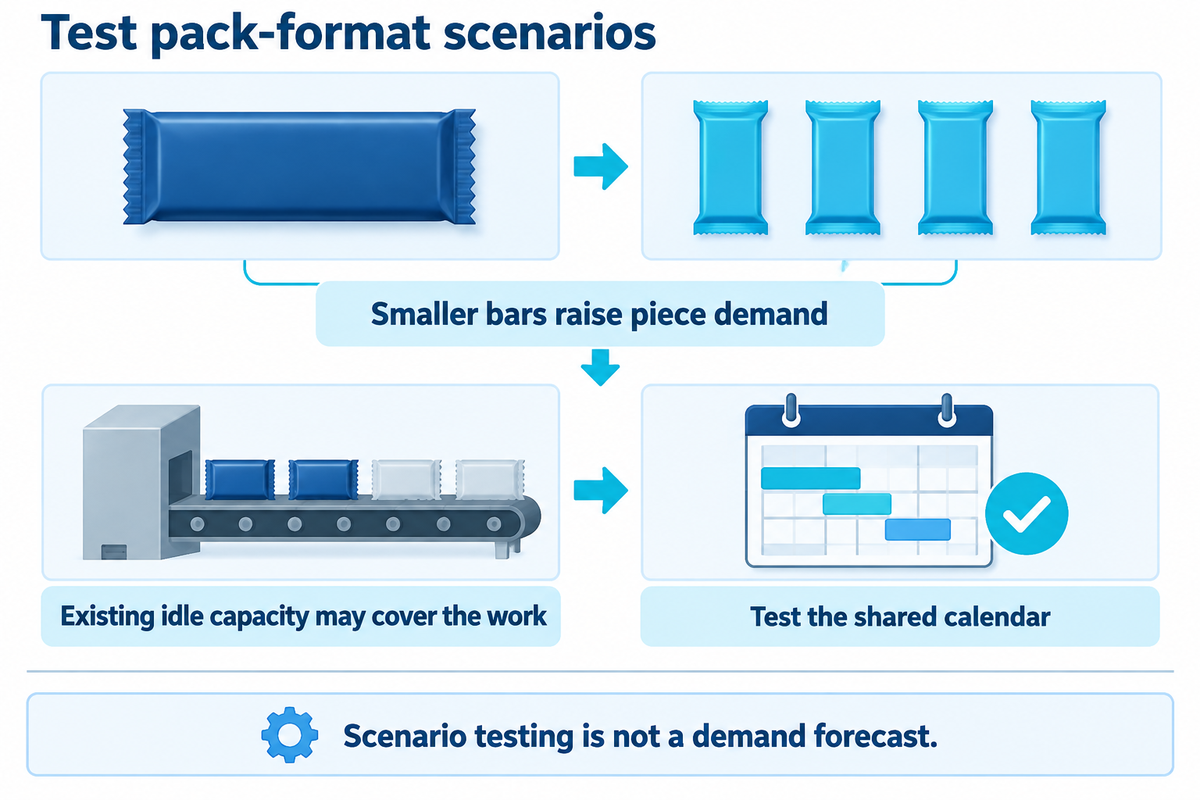
En vez de basarse en una tasa de crecimiento supuesta para la sachima, considere los cambios en los formatos de empaque como escenarios para la gestión de la capacidad. Una barra más pequeña puede aumentar el trabajo de empaque antes de modificar los kilogramos procesados. Evalúe esa carga frente al rendimiento sostenible de la envolvedora, el comportamiento de alimentación y el tiempo que ocupan los cambios de película antes de seleccionar maquinaria para alimentos o comprometerse con una nueva promoción.
Por ejemplo, el informe de PMMI sobre el mercado de snacks de enero de 2025 menciona cambios en la variedad de formatos de empaque y en las inversiones en maquinaria. Su encuesta de la industria de snacks sirve como contexto para probar escenarios, no como serie de pronósticos de demanda específica para la sachima.
Establezca una frecuencia de planificación. Actualice el programa de despachos próximos cuando cambien los pedidos. Revise con el equipo comercial la combinación de familias de productos. Reevalúe la planificación estratégica de la red cuando cambie el horizonte de planificación o la asignación de la planta. Una herramienta sencilla de planificación con datos fechados puede identificar los requisitos de capacidad antes de que se justifique un sistema de planificación de mayor alcance. La planificación aproximada de capacidad revisa la carga agregada; la programación finita resuelve el calendario compartido real.
Más adelante, una planta que evalúe una optimización formal puede usar programación lineal entera mixta para asignar trabajos y preparaciones. Ese modelo requiere rutas de producción y datos de lotes confiables. Para la decisión actual, haga visibles los supuestos de capacidad, resuelva la restricción medida y vincule la planificación de capacidad con la producción comercializable.
Empiece a elaborar su presupuesto de turnos para sachima con UDTECH. Envíe los kilogramos diarios, los pesos por SKU, las horas disponibles por turno y el formato de empaque. Use el alcance de la línea de producción de sachima como punto de partida para conversar sobre un proceso y un empaque compatibles.
Hable sobre sus requisitos de capacidad de producciónPreguntas frecuentes
¿Se incluyen el mantenimiento planificado, los días festivos y los cambios de formato?
El mantenimiento, los días festivos y los cambios de formato se incluyen una sola vez en el presupuesto de capacidad, según el calendario y las definiciones de pérdidas acordados.
Incluya cada periodo de ocupación una sola vez, según el calendario y las definiciones de pérdidas acordados para el presupuesto. Los días festivos y los cierres totales normalmente reducen el calendario disponible antes de asignar los trabajos. Dentro de una ventana de producción programada, el mantenimiento o los cambios de formato deben figurar como tiempo reservado explícitamente o en la base de disponibilidad medida. Descontar la misma parada por ambas vías subestima la capacidad y puede hacer que un programa viable parezca sobrecargado.
¿Qué datos necesitan los planificadores para planificar la capacidad con precisión?
Una planificación precisa requiere registros fechados de demanda, balance de masa, tiempo, producción y recursos compartidos para cada SKU.
Recopile la demanda aceptada por SKU, el balance de masa de la receta, los pesos reales de las barras, el tiempo programado y el tiempo de operación, la producción sostenida de producto aceptable y los registros de rechazos. Añada los ciclos completos de lote, los requisitos de enfriamiento validados, la capacidad útil de los acumuladores y el rendimiento medido de las envolvedoras. También se necesita un calendario fechado de recursos compartidos: los operadores, la preparación del jarabe y el encajonado pueden limitar el plan. Distinga los supuestos de los datos medidos y sustituya luego los valores inciertos mediante pruebas representativas.
¿Cuál es la diferencia entre la planificación de capacidad finita e infinita?
La planificación finita ajusta los trabajos a los límites reales de los recursos; la infinita carga el trabajo solicitado sin comprobar si cabe.
La planificación infinita carga el trabajo solicitado sin comprobar si las máquinas y los recursos compartidos tienen suficientes horas disponibles. La planificación finita ubica los trabajos dentro de los límites reales de capacidad y la secuencia de preparación. En una planta de sachima, no basta con incluir solo la freidora: también deben ajustarse el suministro de jarabe, el enfriamiento, las envolvedoras y la mano de obra. La planificación aproximada de capacidad es una evaluación agregada inicial; el programa detallado requiere considerar las restricciones de recursos y tiempos.
¿Una freidora más grande puede aumentar la producción de sachima despachada?
Una freidora más grande aumenta la producción despachada cuando es la restricción medida y las etapas posteriores pueden recibir el flujo adicional.
Sí, cuando la freidora es la restricción medida y el suministro de jarabe, el enfriamiento, el empaque y las operaciones de despacho pueden sostener el flujo adicional, expresado como masa equivalente de producto terminado. De lo contrario, la mejora podría aumentar principalmente el inventario en espera.
¿Una prueba en fábrica puede determinar la capacidad por turno de todos los SKU?
Una prueba en fábrica aporta evidencia de capacidad para las condiciones que se evaluaron.
Una prueba aporta evidencia para las condiciones evaluadas. Un compromiso de producción más amplio requiere registros que cubran las recetas, los tamaños de barra y las ventanas operativas que realmente se venderán. Conserve junto con el resultado el punto de medición, el peso promedio real en gramos, el criterio de rechazo y el tratamiento del arranque. Una prueba con barras de 30 g no basta por sí sola para determinar los requisitos de empaque de barras de 20 g, porque el mismo flujo de masa requiere más piezas por minuto.
Amplíe el plan de pruebas para incluir la entrega representativa de lotes, la ocupación del enfriamiento y la secuencia de cambios de formato requerida por la planta. Incluya también el calendario de recursos compartidos: un segundo turno podría tener distinta dotación de personal o apoyo para la preparación. Por último, concilie el inventario inicial y final de productos en proceso para comprobar que un aparente aumento de producción no se limite a consumir producto almacenado de las etapas anteriores. Acuerde con el proveedor la duración aceptable de la prueba y las condiciones para repetirla antes de convertir una muestra breve en un objetivo recurrente por turno.
Referencias y fuentes
- Vorne: definiciones para calcular el OEE y preguntas frecuentes sobre la clasificación de pérdidas.
- MIT: tutorial sobre la ley de Little y las colas.
- NIST: programación con acumuladores finitos dedicados.
- NIST: contenido promedio e individual de los paquetes.
- Baking & Snack, 2020: capacidad de bandas transportadoras y empaque.
- Baking & Snack, 2016: entrevista con Todd Wallin.
- FDA: análisis de la secuencia de procesos y la limpieza; los pasajes históricos sobre etiquetado quedan fuera del alcance de este artículo.
- FANUC: caso de empaque de Brunos en etapas posteriores.
- Catálogo público de ISO 22400-2; estado de publicación consultado en octubre de 2026.
- PMMI, enero de 2025: contexto sobre formatos del mercado de snacks e inversiones.
- CN105472988A: divulgación original del proceso y cesionarios indicados.