Hubungi Perusahaan UDTECH


Perencanaan kapasitas lini sachima mengubah target pengiriman menjadi kebutuhan jam mesin, pasokan batch, dan kapasitas pengemasan. Mulailah dengan kilogram produk baik yang terbungkus per shift. Lalu, samakan dasar perhitungan tiap stasiun berdasarkan produk dan waktu yang sama agar penggoreng yang cepat tidak menutupi mesin pengemas yang kewalahan.
Kapasitas pada brosur hanyalah salah satu masukan. Kapasitas efektif adalah output yang dapat diterima dalam kondisi operasi yang dinyatakan. Rencana produksi Anda juga memerlukan resep, berat aktual setiap batang, jadwal pembersihan, dan titik yang disepakati sebagai batas produk siap dijual. Contoh berikut menggunakan kondisi yang disebutkan; Anda dapat mengganti angkanya dengan data sendiri. Ini adalah perhitungan perencanaan, bukan hasil uji produksi UDTECH.
Sebelum memilih lini yang lebih besar, tetapkan dasar kilogram, hitung setiap kehilangan satu kali saja, nilai waktu batch, periksa pendinginan dan penyimpanan, ubah kilogram menjadi jumlah kemasan, lalu sesuaikan bauran produk dengan jadwal produksi yang terbatas.
Mulai dari bauran produk dan target pengiriman
Tetapkan output produk yang harus diterima untuk setiap produk dan hari pengiriman sebelum menilai mesin. Catat kilogram, jumlah kemasan satuan, dan jangka waktu produksi yang tersedia secara bersamaan. Perencanaan permintaan menyediakan data pesanan; perencanaan pasokan menguji apakah pabrik dapat memenuhinya dengan resep, peralatan, tenaga kerja, dan pengiriman bahan yang tersedia saat ini.
Bandingkan kapasitas yang tersedia dengan pesanan terkonfirmasi dan pisahkan prakiraan. Untuk permintaan yang berubah-ubah, pertimbangkan skenario rendah, dasar, dan puncak, alih-alih menjadikan pekan tersibuk dalam setahun sebagai kebutuhan mesin permanen. Pilih jadwal produksi makanan ringan yang dapat memenuhi permintaan dalam setiap skenario. Cakrawala perencanaan kapasitas untuk shift berikutnya menjawab pertanyaan yang berbeda dari keputusan kapasitas strategis untuk beberapa tahun ke depan.
Misalnya, anggap produsen makanan ringan perlu mengirim 3.000 kg untuk penjualan normal dan 1.000 kg lagi untuk promosi. Tim pengadaan dapat menilai apakah perluasan kapasitas diperlukan di proses produksi, pengemasan, atau keduanya.
Dalam manajemen rantai pasok, letakkan kalender pengiriman berdampingan dengan lembar permintaan. Keterlambatan pengiriman film kemasan dapat menghilangkan waktu pengemasan, sementara lini produksi pangan di tahap hulu tetap tersedia. Untuk memilih rute produk, gunakan panduan perencanaan produk dan rute sachima; penyusunan anggaran ini dimulai setelah rute dipilih.
Titik pemeriksaan pengiriman. Pesanan 4.000 kg memerlukan sekitar 200.000 batang 20 g yang diterima, dibandingkan dengan sekitar 133.333 batang yang diterima pada berat 30 g. Tetapkan kedua satuan dalam komitmen kepada pelanggan. Prakiraan yang hanya berdasarkan kilogram dapat menyembunyikan tambahan pekerjaan pengemasan, meskipun massa yang perlu digoreng tetap sama.
Tetapkan dasar massa sebelum membandingkan kapasitas tiap stasiun
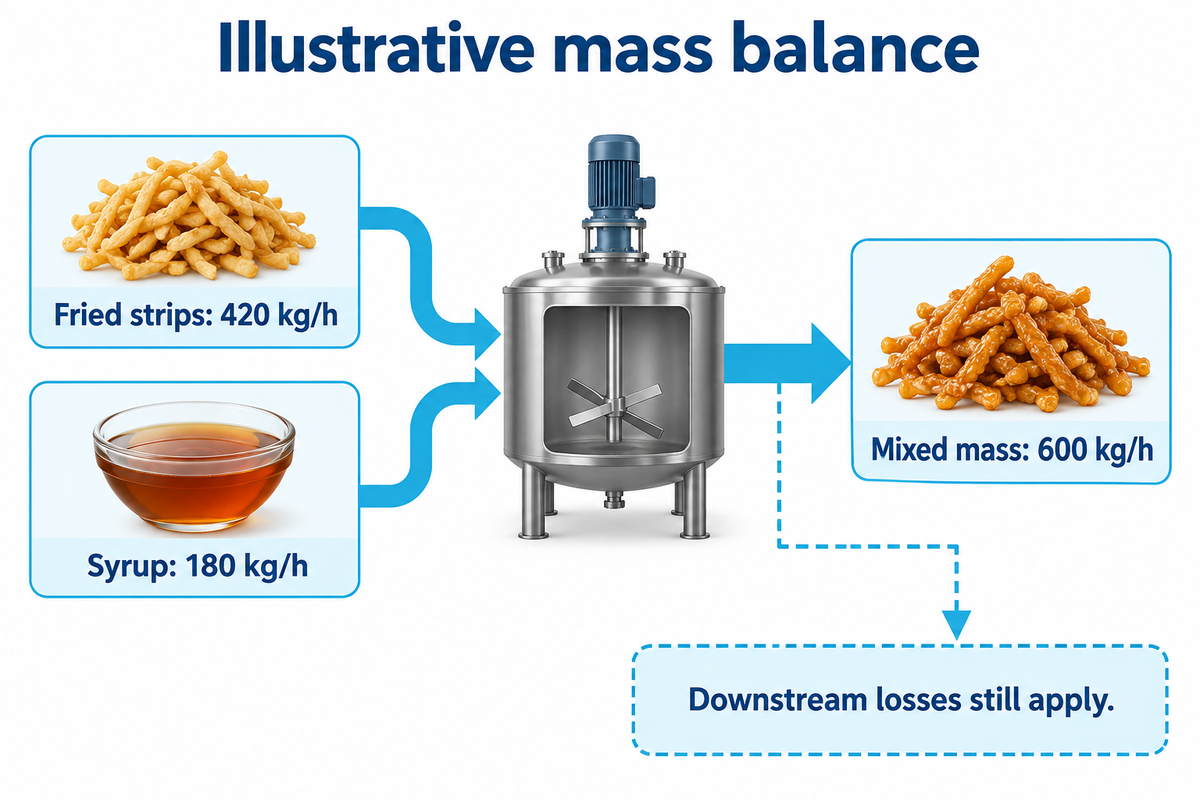
Samakan dasar pengukuran kapasitas tiap stasiun ke massa produk jadi sebelum menentukan titik hambatan. Adonan, potongan yang sudah digoreng, massa berlapis sirop, dan batang yang diterima setelah dikemas merupakan titik pengukuran yang berbeda. Kehilangan air, penyerapan minyak, penambahan sirop, dan produk yang ditolak mengubah hubungannya; jadi, label kg/h yang sama tidak berarti kapasitas produksi yang setara.
Anggap resep terdiri atas 70% potongan yang sudah digoreng dan 30% sirop berdasarkan massa pada titik pengeluaran dari mesin pencampur. Pasokan potongan goreng sebanyak 420 kg/h mendukung 420 ÷ 0.70 = 600 kg/h massa campuran, asalkan tersedia 180 kg/h sirop. Kehilangan saat pemotongan dan pengemasan tetap terjadi di tahap hilir. Fraksi resep yang diasumsikan ini bukan formulasi sachima standar.
Cantumkan titik pengukuran di samping setiap masukan: sebelum atau sesudah penirisan, sebelum atau sesudah penambahan sirop, serta sebelum atau sesudah produk ditolak. Perencanaan kebutuhan material harus menggunakan keseimbangan massa resep; membeli penggoreng berkapasitas lebih tinggi tidak dapat menggantikan sirop atau bahan kemasan yang tidak tersedia.
Pengungkapan satu proses, CN105472988A, menjelaskan adonan goreng dengan sirop yang kemudian didinginkan dan dibentuk. Perusahaan-perusahaan terkait Nestlé tercantum sebagai pemegang hak. Dokumen ini berguna sebagai konteks proses, bukan paten UDTECH atau spesifikasi resep untuk perhitungan ini.
Pemeriksaan dasar massa. Dalam campuran asumsi 70:30, potongan goreng 420 kg/h dan sirop 180 kg/h menghasilkan 600 kg/h sebelum kehilangan di tahap hilir. Minta pemasok menyebutkan titik penimbangan sebelum membandingkan angka tersebut dengan kapasitas massa jadi 1.000 kg/h.
Hitung output siap jual per shift dengan satu model kehilangan
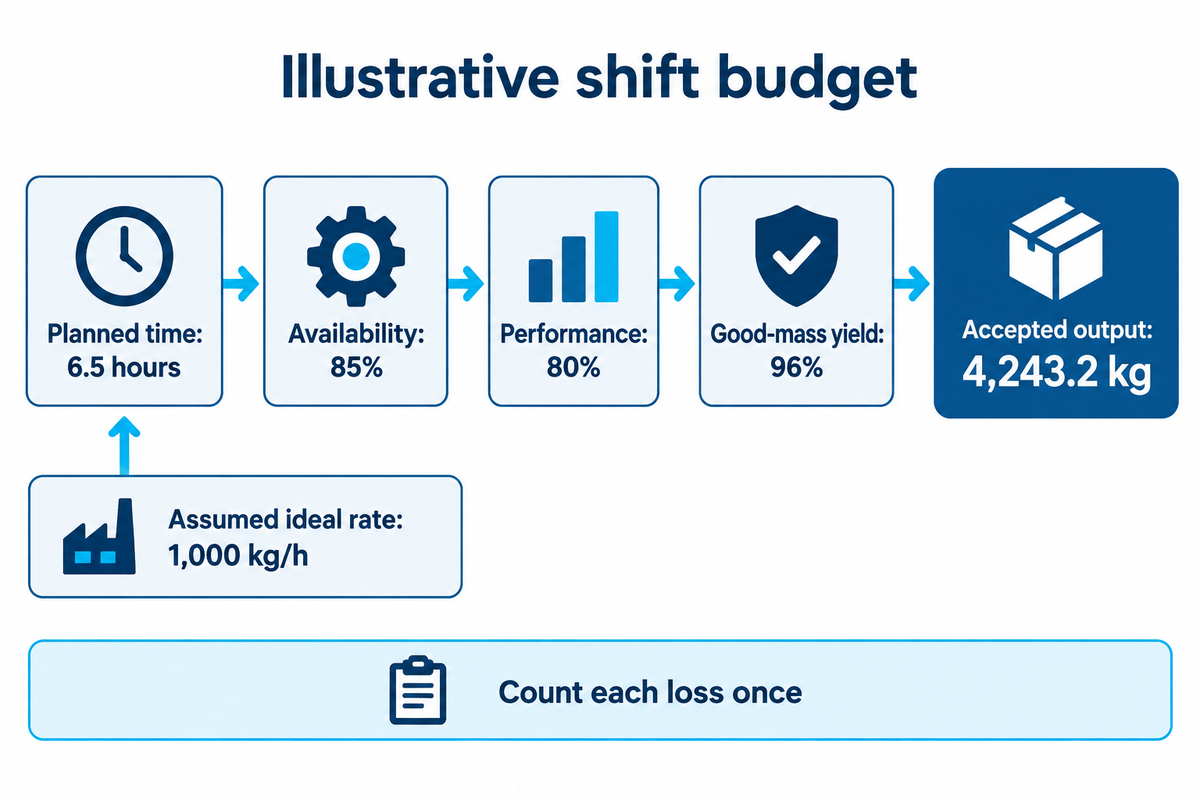
Perkirakan output siap jual per shift dengan mengalikan kapasitas ideal, waktu produksi terencana, serta faktor ketersediaan, kecepatan operasi, dan mutu yang dihitung secara terpisah. Gunakan setiap faktor hanya satu kali. Jika output aktual dinilai sebagai kg produk baik per jam terencana, kalikan kapasitas tersebut dengan jumlah jam terencana yang sama tanpa mengurangi kehilangan lagi.
Metode perhitungan Vorne menetapkan ketersediaan berdasarkan waktu produksi terencana, kinerja berdasarkan kapasitas ideal saat mesin beroperasi, dan mutu sebagai output baik dibagi total output. Kapasitas dan jumlah harus merujuk pada satu resep dan batas pengukuran yang sama.
Anggaran kapasitas dari permintaan hingga pengiriman
Pertimbangkan shift ilustratif selama 480 menit. Keluarkan 90 menit saat produksi tidak dijadwalkan sehingga tersisa 390 menit, atau 6.5 jam. Anggap kapasitas ideal yang ditetapkan secara independen sebesar 1.000 kg/h, ketersediaan 85%, kinerja 80%, dan rendemen massa produk baik 96%. Kapasitas ideal di sini adalah asumsi skenario, bukan otomatis kapasitas pada brosur.
| Tahap | Perhitungan atau masukan | Hasil | Arti |
|---|---|---|---|
| 1. Shift terjadwal | 8 × 60 menit | 480 min | Rentang waktu kalender |
| 2. Waktu yang dikeluarkan | Waktu nonproduksi yang dinyatakan | 90 min | Di luar waktu produksi terencana |
| 3. Produksi terencana | 480 − 90 | 390 min | 6.5 jam terencana |
| 4. Kapasitas ideal | Kapasitas asumsi khusus resep | 1.000 kg/h | Dasar massa akhir yang sama |
| 5. Ketersediaan | Waktu operasi ÷ waktu terencana | 85% | 5.525 jam operasi |
| 6. Kinerja saat beroperasi | Kapasitas aktual ÷ ideal saat beroperasi | 80% | 800 kg per jam operasi |
| 7. Output kotor per shift | 5.525 × 800 | 4.420 kg | Sebelum produk ditolak |
| 8. Rendemen massa produk baik | Massa baik ÷ massa kotor | 96% | Produk yang ditolak dihitung di sini |
| 9. Output shift yang diterima | 4,420 × 0.96 | 4.243,2 kg | Pada batas yang disepakati |
| 10. Kapasitas produk baik per jam terencana | 4,243.2 ÷ 6.5 | 652,8 kg/h | Ketiga jenis kehilangan sudah termasuk |
Perhitungan lengkapnya adalah 1.000 × 6,5 × 0,85 × 0,80 × 0.96 = 4.243,2 kg . Cara lainnya, 768 kg produk baik/h × 5.525 jam operasi menghasilkan angka yang sama. Mengalikan lagi 768 kg/h yang terukur dengan faktor kinerja dan mutu akan menghasilkan angka yang terlalu rendah.
Kesalahan umum: mengurangi waktu pergantian produk dari waktu kalender sekaligus membebankan menit yang sama pada ketersediaan. Tentukan kategori yang mencakup waktu berhenti tersebut. FAQ klasifikasi kehilangan Vorne membantu membedakan waktu berhenti terencana dari waktu di luar jadwal produksi.
Gunakan rendemen massa produk baik untuk anggaran kilogram. Rasio jumlah satuan produk baik hanya menghasilkan hubungan massa yang sama jika berat tiap satuan setara. Cocokkan catatan penimbangan jika produk yang ditolak secara sistematis lebih berat atau lebih ringan daripada batang yang diterima.
Aturan satu kapasitas. Kapasitas ideal asumsi sebesar 1.000 kg/h menjadi 652,8 kg produk yang diterima per jam terencana setelah faktor-faktor tersebut diterapkan. Kapasitas terukur sebesar 652,8 kg/h dengan dasar yang sama sudah mencakup kehilangan tersebut. Menerapkannya lagi akan menciptakan kesenjangan kapasitas semu dan dapat memicu pembelian yang tidak perlu.
Temukan titik hambatan antara tahap batch dan kontinu
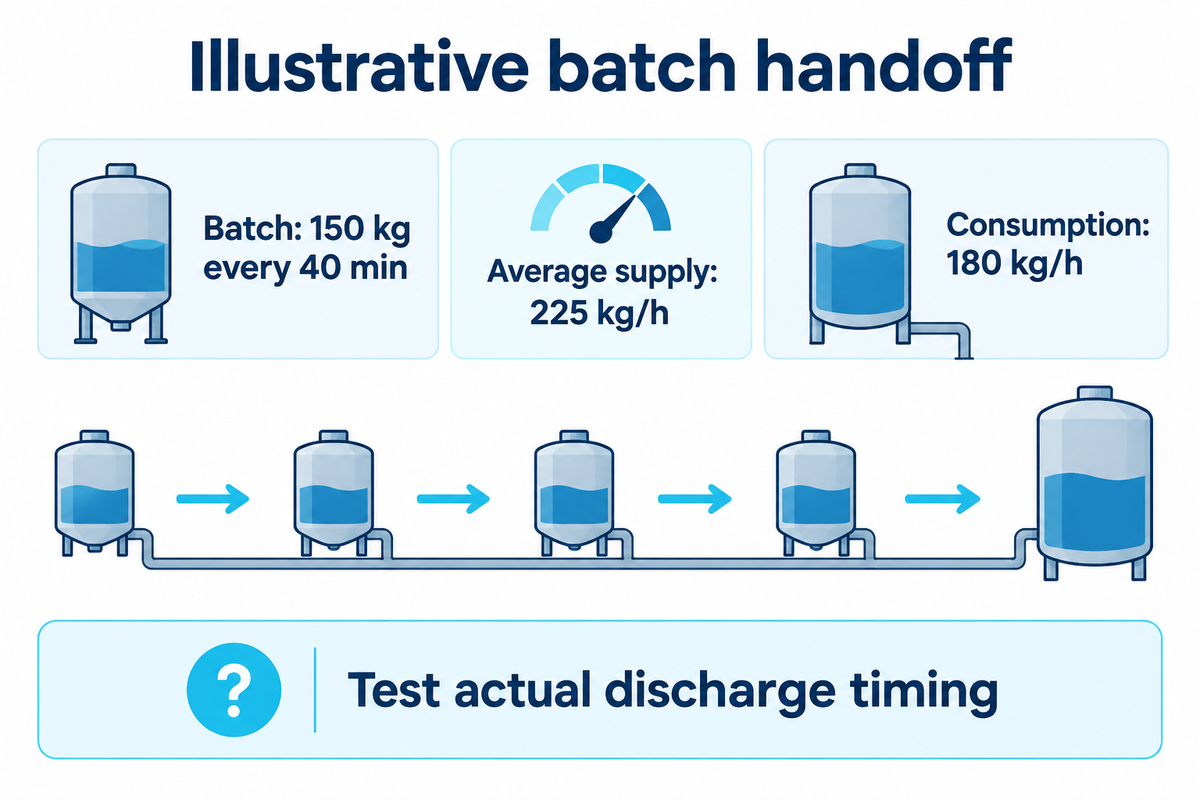
Bandingkan siklus batch lengkap dengan konsumsi kontinu. Periksa urutan pasokan aktual antarstasiun. Ketel dapat memasok sirop yang cukup per jam secara rata-rata, tetapi tetap membuat mesin pencampur menunggu di antara pengeluaran batch. Kapasitas manufaktur yang berkelanjutan bergantung pada keseluruhan proses produksi (proses lengkap pengisian ulang, pemanasan, pengeluaran produk dari mesin, dan pembersihan).
Anggap satu ketel memasok 150 kg dalam setiap siklus lengkap 40 menit. Rata-rata pasokan sirop adalah 150 × 60 ÷ 40 = 225 kg/h. Dengan asumsi fraksi sirop 30%, jumlah itu setara dengan 750 kg/h produk campuran sebelum kehilangan di tahap hilir. Target pencampuran 600 kg/h memerlukan 180 kg/h sirop, sehingga pasokan rata-rata memiliki kapasitas cadangan.
Kapasitas cadangan bukanlah jadwal pasokan. Manajemen persediaan juga harus melacak waktu kedatangan setiap batch yang siap digunakan. Catat waktu siap setiap batch, jeda pengeluaran, dan jumlah yang dapat ditampung dengan aman, lalu bandingkan dengan konsumsi mesin pencampur. Muatan 150 kg mencukupi selama 50 menit pada laju 180 kg/h; ini tidak membuktikan bahwa wadah dapat diisi ulang sambil mengeluarkan produk atau sirop boleh ditahan selama 50 menit. Resep dan kendali mutu di lokasi menentukan kondisi penahanan.
Untuk memeriksa kejadian diskret, mulailah dengan persediaan penyangga awal yang sebenarnya, lalu tambahkan semua batch yang dapat digunakan saat dikeluarkan dan kurangi konsumsi pada setiap interval. Hentikan perhitungan ketika persediaan mencapai nol, melebihi kapasitas penyimpanan yang dapat digunakan, atau melanggar batas resep. Riset NIST tentang penjadwalan dengan kapasitas penyangga terbatas mengkaji hubungan antara ukuran penyangga dan kebijakan operasi. Modelnya tidak menghasilkan faktor sachima yang berlaku universal.
Serah terima batch. Batch sirop hipotetis 150 kg setiap 40 menit rata-rata menghasilkan 225 kg/h. Dibandingkan konsumsi 180 kg/h, perhitungan menunjukkan kapasitas cadangan rata-rata 45 kg/h. Hal yang perlu dipastikan adalah apakah urutan pengeluaran aktual menjaga pasokan ke mesin pencampur dalam batas penyimpanan dan penahanan.
Tentukan ukuran pendinginan dan penyangga berdasarkan waktu tinggal
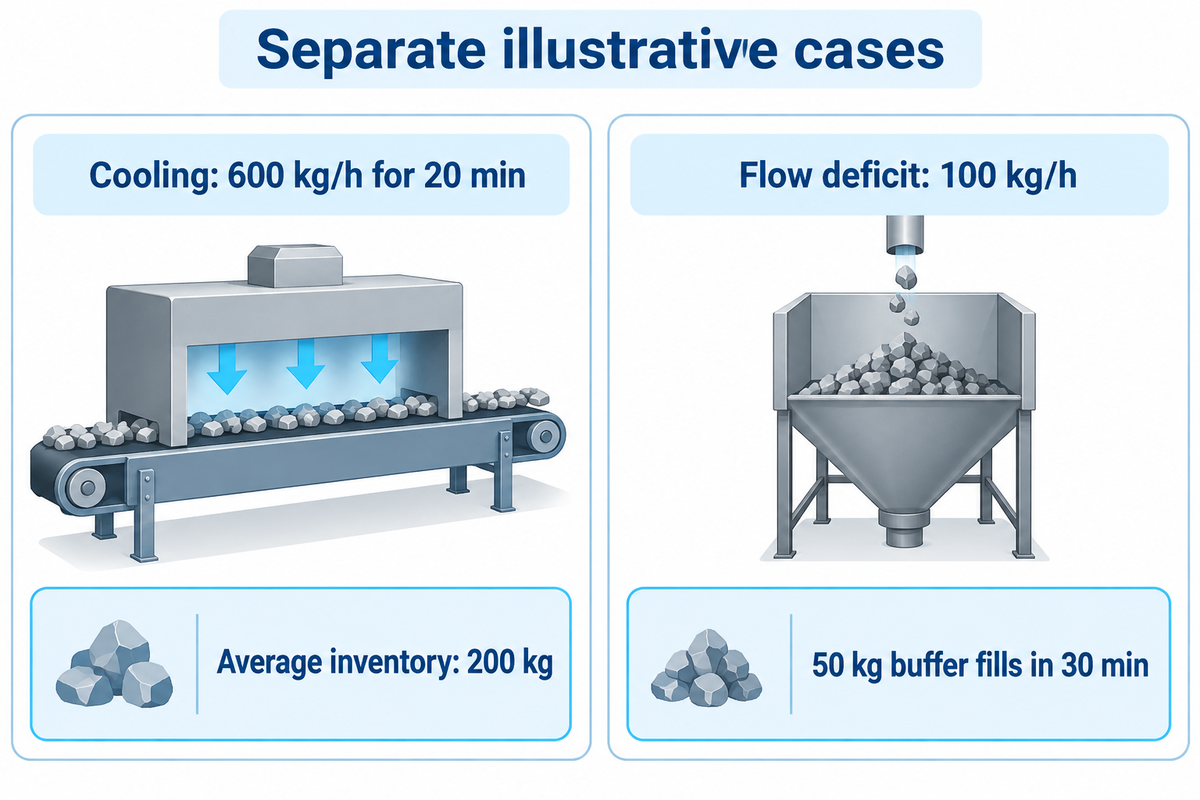
Persediaan rata-rata ditentukan oleh aliran produk dan waktu tinggal tervalidasi, sedangkan kapasitas penyimpanan yang dapat digunakan diuji terhadap gangguan. Persediaan pendinginan adalah produk yang tertahan dalam bagian proses yang berjalan normal; penyangga menyerap perbedaan waktu proses yang sementara. Kedua perhitungan ini tidak menentukan dimensi sabuk konveyor atau waktu penahanan yang aman tanpa uji produk dan pengaturan pemuatan yang disepakati.
Penjelasan Hukum Little dari MIT menghubungkan persediaan rata-rata, aliran, dan waktu dalam sistem yang stabil. Untuk aliran 600 kg/h yang memerlukan rata-rata 20 menit untuk mendingin, persediaan rata-rata adalah 600 × 20 ÷ 60 = 200 kg. Masukan desain lainnya mencakup kepadatan, kedalaman lapisan, cakupan sabuk konveyor, dan aliran udara.
Sekarang pertimbangkan ketidaksesuaian yang berbeda: tahap hulu memasok 600 kg/h, sedangkan tahap hilir hanya dapat menerima 500 kg/h. Dengan ruang penyimpanan kosong 50 kg, antrean akan penuh dalam 50 ÷ 100 = 0.5 jam, atau 30 menit. Menambah penyimpanan menunda penghentian; tindakan itu tidak menghilangkan defisit 100 kg/h yang terus berlangsung.
Jika sabuk konveyor diusulkan untuk diperpanjang, masalah apa yang hendak diatasi? Persediaan selama waktu tinggal yang lebih panjang mungkin diperlukan oleh resep dan harus didukung validasi, sedangkan penumpukan sementara memerlukan ruang kosong dan strategi untuk memulai kembali. Sertakan kejadian saat mulai dan berhenti; rata-rata kondisi stabil tidak menunjukkan kedua keadaan sementara tersebut.
Batas pendinginan. Pada asumsi 600 kg/h, 20 menit setara dengan persediaan rata-rata 200 kg. Defisit hilir 100 kg/h memenuhi penyangga 50 kg dalam 30 menit. Tentukan secara terpisah kebutuhan waktu tinggal proses dan kapasitas penumpukan bebas.
Sesuaikan kapasitas mesin pengemas dengan batang terkecil
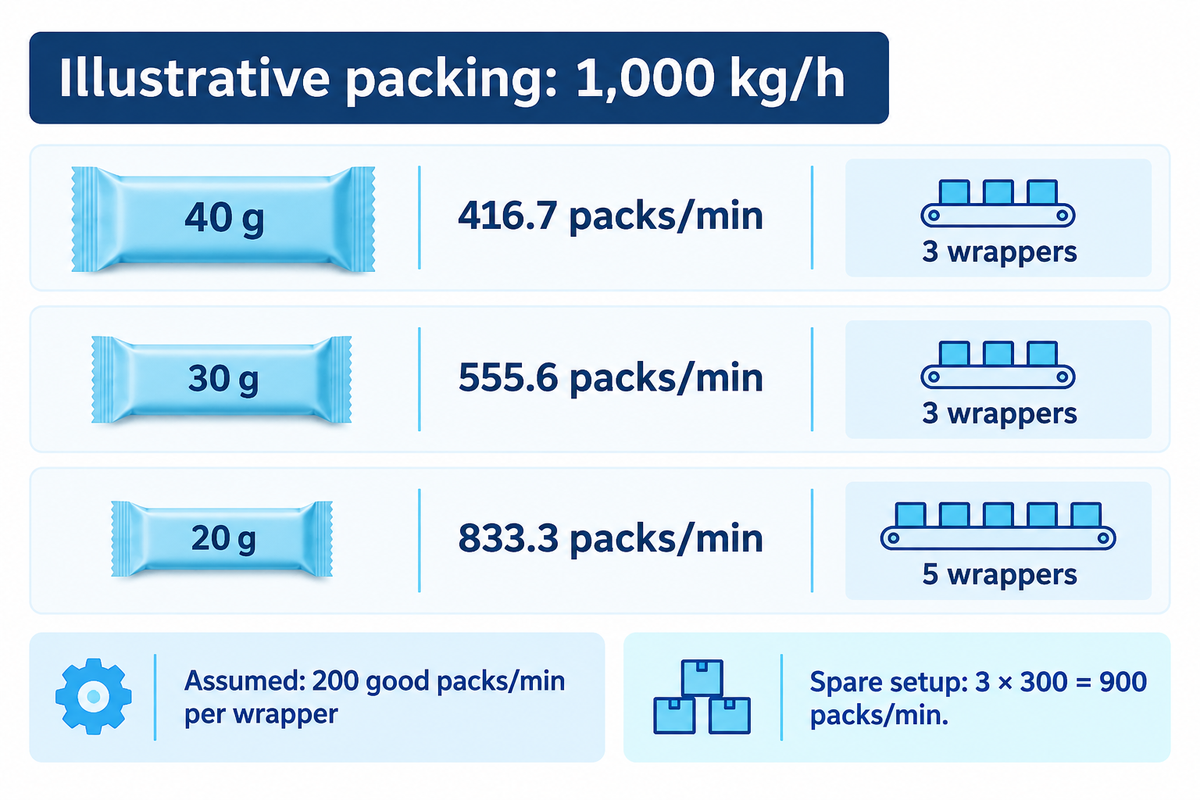
Aliran massa produk siap dikemas dalam batang harus dikonversi menjadi jumlah kemasan satuan yang diterima per menit menggunakan berat rata-rata aktual batang. Lalu, bagi jumlah tersebut dengan kapasitas berkelanjutan kemasan baik per mesin pengemas dalam rentang waktu yang sama dan bulatkan ke atas. Batang yang lebih kecil meningkatkan jumlah satuan yang harus dikemas, sementara kapasitas mesin yang menganggur dapat menghindari penambahan jumlah mesin terpasang.
Untuk satu batang per kemasan, kemasan/menit = kg/h × 1.000 ÷ gram batang ÷ 60. Gunakan rata-rata gram aktual produk yang diterima, bukan langsung memakai angka pada label. Isi berlebih menghabiskan massa, sedangkan penolakan berdasarkan berat dapat mengurangi jumlah yang siap dijual. NIST membedakan isi rata-rata dari variasi pada tiap kemasan. Perhitungan kapasitas memerlukan catatan penimbangan dan produk yang ditolak.
Grafik titik peralihan berat batang ke jumlah mesin pengemas
| Berat rata-rata aktual batang | Jumlah kemasan baik yang dibutuhkan/menit | Kapasitas baik asumsi per mesin pengemas | Jumlah minimum mesin pengemas |
|---|---|---|---|
| 40 g | 416.7 | 200 kemasan/menit | 3 |
| 30 g | 555.6 | 200 kemasan/menit | 3 |
| 20 g | 833.3 | 200 kemasan/menit | 5 |
Semua kapasitas mesin pengemas dalam grafik ini adalah nilai berkelanjutan asumsi, bukan spesifikasi mesin. Jika jumlah kemasan baik/menit yang terukur sudah mencakup penghentian dan produk yang ditolak untuk rentang waktu terpilih, jangan terapkan faktor efisiensi menyeluruh sekali lagi. Kemasan berisi beberapa batang memerlukan konversi berbeda dari batang ke kemasan.
Misalkan sebuah pabrik sudah memiliki tiga mesin pengemas, yang masing-masing secara berkelanjutan menghasilkan 300 kemasan baik/menit dengan dasar perhitungan yang sama. Kapasitas gabungan 900 kemasan/menit mencukupi untuk skenario batang 30 g maupun 20 g. Meski pekerjaan pengemasan meningkat 50%, jumlah minimum mesin terpasang tetap tiga. Pemasokan produk, pergantian film, dan pengemasan ke dalam karton di tahap hilir juga harus mampu menangani peningkatan pekerjaan ini.
Para spesialis yang dikutip dalam laporan konveyor dan pengemasan Baking & Snack menjelaskan perlunya menyelaraskan aliran massa dengan ukuran kemasan. Terapkan prinsip tersebut pada batang, film, dan pengaturan pemasokan yang sudah Anda uji, alih-alih mengandalkan kecepatan katalog mesin pengemas kantong yang Anda kutip.
Titik peralihan kapasitas mesin pengemas pada 1.000 kg/h. Pada 1.000 kg/h, batang 20 g memerlukan sekitar 833.3 kemasan/menit, dibandingkan dengan 555.6 untuk batang 30 g. Lima mesin pengemas dengan kapasitas asumsi 200 kemasan/menit mencukupi untuk batang yang lebih kecil; tiga mesin dengan kapasitas asumsi 300 kemasan/menit juga mencukupi. Kapasitas cadangan memengaruhi keputusan investasi.
Uji ketahanan jadwal produksi sebelum menambah shift
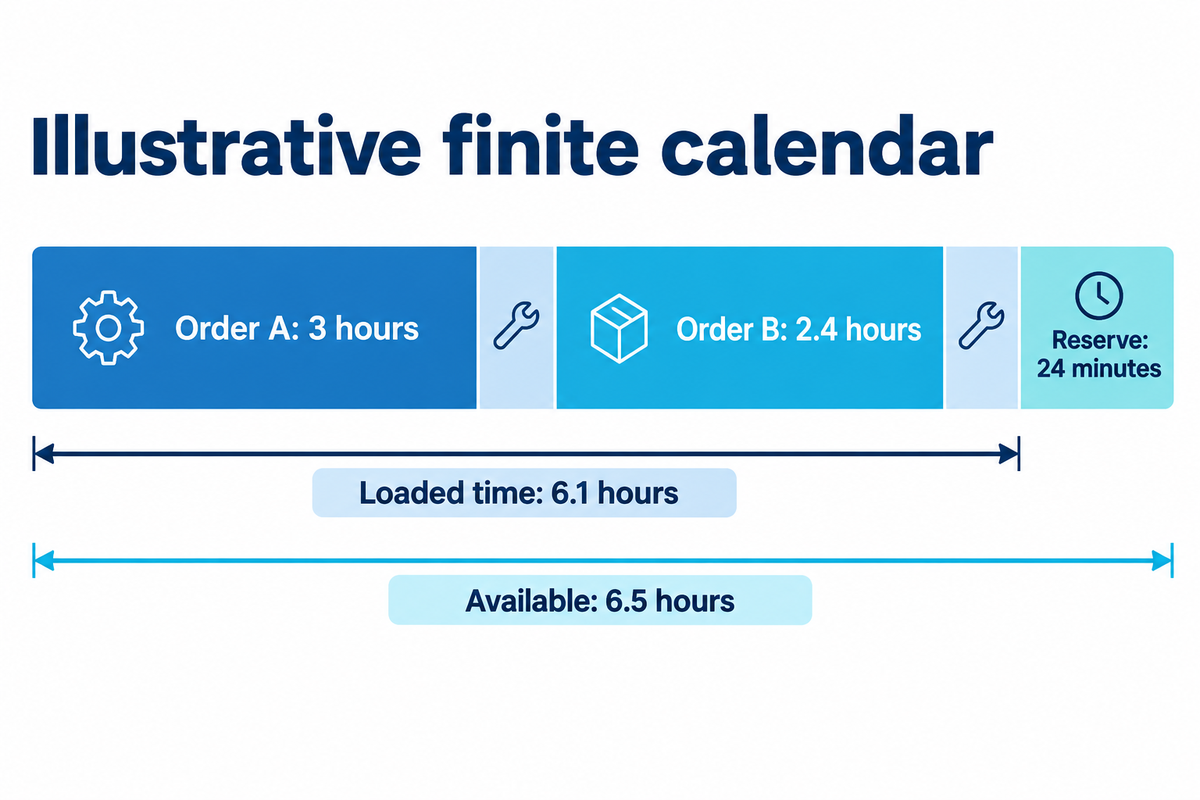
Masukkan jam produksi bersih untuk produk baik dan waktu pergantian produk yang bergantung pada urutan untuk setiap produk ke dalam kalender yang tersedia. Jadwalkan operator bersama, persiapan sirop, dan sumber daya pengemasan pada kalender yang sama. Perencanaan kapasitas terbatas hanya membuat jadwal induk produksi layak jika semua sumber daya yang diperlukan tersedia saat pekerjaan membutuhkannya.
Dalam shift ilustratif, pesanan A memerlukan 1.800 kg dengan kapasitas 600 kg produk yang diterima/h, atau 3 jam. Pesanan B memerlukan 1.200 kg dengan kapasitas 500 kg produk yang diterima/h, atau 2.4 jam. Dua kali pergantian produk selama 0.35 jam menambah total pemakaian waktu menjadi 6.1 jam. Dari 6.5 jam yang tersedia, tersisa cadangan 0.4 jam, atau 24 menit. Kapasitas bersih produk baik ini sudah memperhitungkan kehilangan produksi yang diperkirakan.
Waktu pergantian produk dapat bergantung pada arah urutan. Perbedaan bahan tambahan atau profil alergen mungkin mengharuskan urutan dan proses pembersihan tertentu. Gunakan kendali yang ditetapkan di lokasi Anda dan durasi yang terukur. Pembahasan proses FDA menyebut penjadwalan dan pembersihan sebagai kendali yang relevan; sumber itu tidak menetapkan waktu pergantian standar untuk kasus ini.
“Menjalankan sumber daya pada kapasitas 100% sangat sulit”
Pengamatan lama dari industri roti itu mendukung penyediaan cadangan yang beralasan, bukan penerapan target utilisasi universal. Tim pengemasan yang kewalahan dapat tetap menjadi titik hambatan, bahkan setelah jam operasi mesin produksi menjadi dua kali lipat. Periksa ketersediaan tenaga kerja, cakupan perawatan, dan pengisian ulang bahan sebelum menyetujui shift kedua.
Uji kalender. Pesanan campuran asumsi 3.000 kg menggunakan 6.1 jam setelah dua pergantian produk selama 21 menit. Rentang 6.5 jam menyisakan 24 menit. Tambahan pembersihan, waktu tunggu, atau konflik sumber daya bersama yang melebihi cadangan tersebut akan mengubah keputusan pengiriman; shift kedua memerlukan kalender sumber daya tersendiri.
Pilih perubahan kapasitas yang menghilangkan titik hambatan
Untuk mengoptimalkan kapasitas yang dapat digunakan, pilih tindakan berdasarkan titik hambatan terukur dan output yang tidak dapat Anda kirim akibatnya. Peningkatan kapasitas penggorengan hanya membantu jika tahap hilir dapat menerima aliran yang lebih besar. Memulihkan kapasitas yang menganggur dan bukan titik hambatan dapat memperbaiki angka utilisasi setempat tanpa meningkatkan output baik yang terbungkus atau memperpendek waktu pemenuhan pesanan.
Contoh FANUC di Brunos yang berdekatan menjelaskan pengemasan manual di tahap hilir yang tertinggal dari pemrosesan pangan otomatis. Contoh ini menggambarkan masalah serah terima; peralatan dan hasilnya bukan tolok ukur kinerja sachima. Gunakan catatan tiap stasiun untuk mengidentifikasi kesenjangan kapasitas Anda sendiri.
| Pola yang diamati | Kemungkinan jenis kendala kapasitas | Catatan yang perlu diperiksa | Keputusan awal |
|---|---|---|---|
| Massa campuran kurang dari target | Ketidaksesuaian dasar massa | Resep dan titik penimbangan | Samakan dasar kapasitas tiap stasiun |
| Mesin pencampur menunggu di antara batch | Waktu batch | Waktu siap dan pengeluaran produk dari mesin | Uji urutan pasokan |
| Antrean pendinginan terus bertambah | Defisit berkelanjutan di tahap hilir | kg/h saat masuk dan keluar | Seimbangkan laju aliran |
| Antrean hanya muncul saat pergantian film | Gangguan sementara | Durasi berhenti dan kapasitas penyangga kosong | Periksa penumpukan dan proses memulai kembali |
| Batang kecil membebani mesin pengemas | Kendala jumlah satuan | Berat aktual dalam gram dan kemasan baik/menit | Hitung jumlah yang diperlukan |
| Batang terbungkus menunggu karton | Tenaga kerja di ujung lini | Kecepatan pengemasan karton dan pembuatan palet | Sertakan batas pengiriman |
| Target tidak tercapai pada shift kedua | Konflik sumber daya bersama | Jadwal tenaga kerja dan ketel | Atasi alokasi sumber daya |
| Kecepatan terukur melebihi kapasitas produk baik | Kesenjangan kehilangan atau dasar kapasitas | Waktu operasi dan produk yang ditolak | Cocokkan jalur kapasitas |
| Output bergantung pada urutan SKU | Penyetelan yang bergantung pada urutan | Catatan rute produksi dan pembersihan | Atur ulang urutan sesuai kendali di lokasi |
| Pabrik mampu memproduksi, tetapi tidak dapat mengirim | Kendala rantai pasok | Film, karton, dan jadwal pengiriman | Cocokkan permintaan dan pasokan |
Bandingkan tindakan berdasarkan tambahan kilogram produk yang diterima dalam rentang waktu yang tersedia dan sumber daya yang digunakan. Utilisasi kapasitas merupakan bukti yang berguna, tetapi perencanaan strategis seharusnya tidak mendorong pengoperasian setiap mesin demi meningkatkan persentasenya. Untuk masalah proses selain perhitungan kapasitas, lihat panduan pemecahan masalah dan penerimaan sachima.
Ubah anggaran kapasitas menjadi serah terima kepada pemasok
Berikan dasar penerimaan yang mencakup resep, batas keluaran, kalender shift, dan persyaratan pengemasan untuk disepakati dengan pemasok. Minta demonstrasi lini terpadu yang mewakili kondisi produksi berdasarkan dasar tersebut. Kapasitas produksi baru bernilai secara komersial ketika kedua pihak sepakat tentang apa yang ditimbang, kerugian apa yang diperhitungkan, dan operasi hilir apa saja yang termasuk dalam cakupan penawaran.
Lini sachima YT-30 dan cakupan stasiun yang ditawarkan mencantumkan kapasitas terukur 1.000 kg/h. Inti lini yang terdiri dari delapan stasiun berakhir pada tahap pembentukan dan pemotongan; pengemasan terpisah kecuali jika disertakan dalam penawaran. Latar belakang perusahaan dan manufaktur UDTECH membantu Anda mengenali pemasok, sementara uji coba khusus resep menghasilkan bukti operasi yang relevan.
Kirimkan jumlah kilogram harian yang diterima untuk setiap SKU, berat aktual tiap batang, format kemasan yang direncanakan, siklus batch lengkap, dan kalender shift. Sertakan juga persyaratan pendinginan dari tim proses, semua batas sumber daya bersama, serta kondisi persediaan awal dan akhir. Minta pula durasi uji coba dan perlakuan saat penyalaan awal, bukan hanya pembacaan singkat pada kapasitas puncak.
Catatan hasil sachima berdasarkan pengukuran waktu dapat mengubah sampel uji yang ditimbang menjadi laju produk baik yang terukur. Perluas pencatatan itu ke resep, gangguan, dan shift yang mewakili kondisi produksi sebelum menggunakannya untuk memenuhi komitmen pelanggan berulang.
Cakupan publik ISO 22400-2 memberi konteks untuk elemen formula, perilaku waktu, dan satuan yang konsisten. Berdasarkan pemeriksaan pada Oktober 2026, katalog mencantumkan terbitan 2014 dan amendemennya pada 2017, dengan revisi yang sedang dikembangkan. Referensi ini tidak menyertifikasi peralatan.
Rencanakan kemasan yang lebih kecil tanpa mengada-adakan prakiraan permintaan
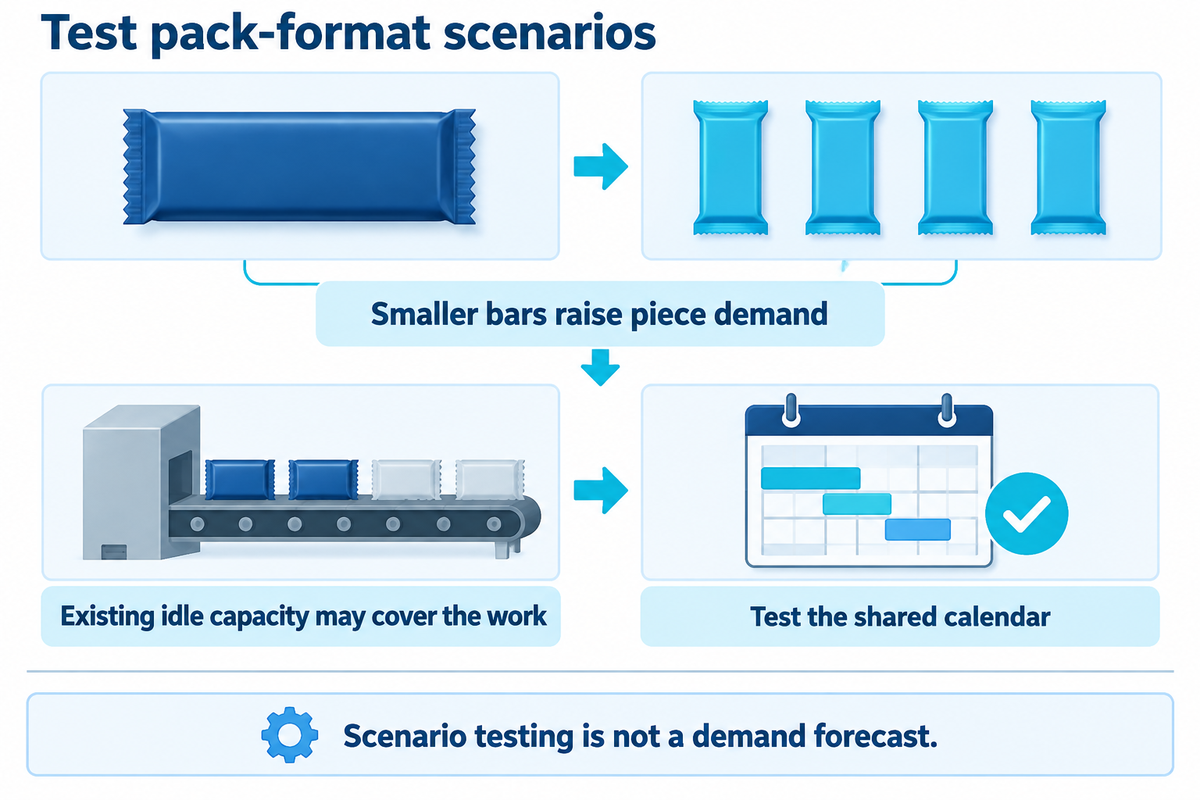
Daripada mengandalkan asumsi tingkat pertumbuhan sachima, gunakan perubahan format kemasan sebagai skenario dalam pengelolaan kapasitas. Batang yang lebih kecil dapat menambah pekerjaan pengemasan sebelum mengubah jumlah kilogram yang diproses. Uji beban kerja itu terhadap keluaran mesin pembungkus yang berkelanjutan, perilaku pemasokan bahan ke mesin, dan waktu penggunaan mesin saat mengganti film sebelum memilih mesin pengolah makanan atau berkomitmen pada promosi baru.
Laporan pasar camilan PMMI Januari 2025, misalnya, membahas perubahan variasi format kemasan dan investasi mesin. Survei industri camilan tersebut memberi konteks untuk pengujian skenario, bukan rangkaian prakiraan permintaan khusus sachima.
Tetapkan jadwal perencanaan. Perbarui jadwal pengiriman berikutnya saat pesanan berubah. Tinjau bauran keluarga produk bersama staf komersial. Evaluasi ulang perencanaan strategis jaringan ketika horizon perencanaan atau alokasi fasilitas berubah. Alat perencanaan sederhana dengan masukan bertanggal dapat mengidentifikasi kebutuhan kapasitas sebelum penggunaan sistem perencanaan besar dapat dibenarkan. Perencanaan kapasitas kasar menyaring beban secara agregat; penjadwalan kapasitas terbatas menyusun kalender bersama yang sebenarnya.
Pabrik yang mengevaluasi optimasi formal dapat menggunakan pemrograman bilangan bulat campuran untuk mengalokasikan pekerjaan dan waktu penyiapan. Model seperti itu memerlukan data rute proses dan batch yang andal. Untuk keputusan saat ini, nyatakan asumsi kapasitas dengan jelas, pastikan kendala yang terukur, dan kaitkan proses perencanaan kapasitas dengan keluaran yang dapat dijual.
Mulailah menyusun anggaran kapasitas shift sachima Anda bersama UDTECH. Kirimkan jumlah kilogram harian, berat tiap SKU, jam shift yang tersedia, dan format pengemasan. Gunakan cakupan lini produksi sachima sebagai titik awal pembahasan proses dan pengemasan yang sesuai.
Diskusikan kebutuhan kapasitas AndaPertanyaan umum
Apakah perawatan terencana, hari libur, dan pergantian produk sudah diperhitungkan?
Perawatan, hari libur, dan pergantian produk perlu diperhitungkan satu kali dalam anggaran kapasitas, sesuai kalender dan definisi kerugian yang disepakati.
Perhitungkan setiap periode penggunaan sumber daya satu kali, dengan mengikuti kalender dan definisi kerugian yang disepakati untuk anggaran. Hari libur dan penghentian penuh biasanya mengurangi kalender yang tersedia sebelum pekerjaan dijadwalkan. Dalam jendela produksi terjadwal, perawatan atau pergantian produk harus dicatat sebagai waktu cadangan yang eksplisit atau dimasukkan dalam dasar ketersediaan terukur. Mengurangi waktu berhenti yang sama melalui kedua cara akan membuat kapasitas tampak lebih rendah dan jadwal yang sebenarnya layak seolah-olah kelebihan beban.
Data apa yang diperlukan perencana untuk membuat rencana kapasitas yang akurat?
Perencanaan yang akurat memerlukan catatan permintaan bertanggal, neraca massa, waktu, keluaran, dan sumber daya bersama untuk setiap SKU.
Kumpulkan permintaan yang diterima untuk setiap SKU, neraca massa resep, berat aktual batang, waktu terjadwal dan waktu operasi, keluaran produk baik yang berkelanjutan, serta catatan produk yang ditolak. Tambahkan siklus batch lengkap, persyaratan pendinginan yang telah divalidasi, kapasitas penyangga yang dapat digunakan, dan kinerja mesin pembungkus terukur. Kalender sumber daya bersama yang bertanggal juga diperlukan: operator, penyiapan sirup, dan pengemasan ke dalam karton dapat membatasi rencana. Pisahkan asumsi dari masukan yang terukur, lalu ganti nilai yang belum pasti melalui uji coba yang mewakili kondisi produksi.
Apa perbedaan antara perencanaan kapasitas terbatas dan tak terbatas?
Perencanaan kapasitas terbatas menyesuaikan pekerjaan dengan batas sumber daya yang sebenarnya; perencanaan tak terbatas menjadwalkan pekerjaan yang diminta tanpa memastikan bahwa semuanya dapat ditangani.
Perencanaan tak terbatas menjadwalkan pekerjaan yang diminta tanpa memastikan mesin dan sumber daya bersama memiliki jam tersedia yang cukup. Perencanaan kapasitas terbatas menempatkan pekerjaan dalam batas kapasitas dan urutan penyiapan yang sebenarnya. Di pabrik sachima, hanya memperhitungkan penggoreng tidaklah cukup: pasokan sirup, pendinginan, mesin pembungkus, dan tenaga kerja juga harus sesuai. Perencanaan kapasitas kasar merupakan penyaringan agregat tahap awal; jadwal terperinci memerlukan batasan sumber daya dan waktu.
Apakah penggoreng yang lebih besar dapat meningkatkan keluaran sachima yang dikirim?
Penggoreng yang lebih besar meningkatkan keluaran yang dikirim jika penggoreng tersebut merupakan kendala terukur dan tahap hilir dapat menerima aliran tambahan.
Ya, jika penggoreng merupakan kendala terukur dan pasokan sirup, pendinginan, pembungkusan, serta operasi pengiriman dapat menangani aliran tambahan yang setara dengan massa produk jadi. Jika tidak, peningkatan kapasitas itu mungkin hanya menambah persediaan yang menunggu proses.
Bisakah satu uji coba pabrik memastikan kapasitas shift untuk setiap SKU?
Uji coba pabrik menghasilkan bukti kapasitas untuk kondisi yang benar-benar diuji.
Satu uji coba menghasilkan bukti untuk kondisi yang diuji. Komitmen produksi yang lebih luas memerlukan catatan yang mencakup resep, ukuran batang, dan jendela operasi yang benar-benar akan dijual. Sertakan titik pengukuran, rata-rata berat aktual dalam gram, aturan penolakan, dan perlakuan saat penyalaan awal bersama hasilnya. Uji coba batang 30 g saja tidak dapat memastikan kebutuhan pengemasan batang 20 g, karena aliran massa yang sama memerlukan lebih banyak pcs/jam.
Perluas rencana pengujian hingga mencakup pengiriman batch yang mewakili kondisi produksi, penggunaan kapasitas pendinginan, dan urutan pergantian produk yang diperlukan di lokasi. Jalankan juga pemeriksaan kalender sumber daya bersama: shift kedua mungkin memiliki dukungan staf atau penyiapan yang berbeda. Terakhir, sesuaikan barang dalam proses awal dan akhir agar peningkatan keluaran yang tampak tidak sekadar menghabiskan produk dari proses hulu yang tersimpan. Sepakati durasi uji yang dapat diterima dan kondisi pengulangan dengan pemasok sebelum menjadikan sampel singkat sebagai target shift berulang.
Referensi dan sumber
- Vorne: definisi penghitungan OEE dan FAQ klasifikasi kerugian.
- MIT: tutorial Hukum Little dan teori antrean.
- NIST: penjadwalan dengan penyangga terbatas khusus.
- NIST: isi kemasan rata-rata dan individual.
- Baking & Snack, 2020: kapasitas konveyor dan pengemasan.
- Baking & Snack, 2016: wawancara Todd Wallin.
- FDA: pembahasan urutan proses dan pembersihan; bagian pelabelan historis berada di luar cakupan artikel ini.
- FANUC: studi kasus pengemasan hilir Brunos.
- Katalog publik ISO 22400-2; status publikasi diperiksa pada Oktober 2026.
- PMMI, Januari 2025: konteks format pasar camilan dan investasi.
- CN105472988A: pengungkapan proses asli dan pihak penerima hak yang tercantum.