تواصل مع شركة UDTECH


يحوّل تخطيط الطاقة الإنتاجية لخط الساشيما هدف الشحن إلى ساعات تشغيل الآلات، وإمداد الدفعات، وطاقة التعبئة والتغليف اللازمة لتحقيقه. ابدأ بصافي الكيلوغرامات الجيدة المعبأة لكل وردية. ثم وازن أداء كل محطة تشغيل على أساس المنتج والفترة الزمنية نفسيهما، كي لا يخفي أداء القلاية السريع حملاً زائداً على آلة التغليف.
معدل الكتيب أحد المدخلات. أما الطاقة الإنتاجية الفعلية فهي الإنتاج المقبول المتاح في ظل ظروف التشغيل المحددة. وتتطلب خطة الإنتاج أيضاً وصفة، ووزناً فعلياً للقطعة، وجدولاً للتنظيف، واتفاقاً على النقطة التي يصبح عندها المنتج صالحاً للبيع. تفترض الأمثلة التالية الحالات المذكورة، ويمكنكم استبدال أرقامها بأرقامكم. هذه حسابات للتخطيط وليست نتائج اختبارات إنتاج أجرتها UDTECH.
قبل اختيار خط أكبر: حدد أساس الوزن، واحسب كل فاقد مرة واحدة فقط، وقيّم توقيت الدفعات، وتحقق من التبريد والتخزين، وحوّل الكيلوغرامات إلى عبوات، ثم وائم مزيج المنتجات مع جدول إنتاج محدود الموارد.
ابدأ بمزيج المنتجات والكمية المستهدفة للشحن
حدد صافي الإنتاج المقبول المطلوب لكل منتج ويوم شحن قبل تقييم الآلات. وسجل الكيلوغرامات والعبوات الفردية ونافذة الإنتاج المتاحة معاً. يوفر تخطيط الطلبات بيانات الطلبيات، بينما يختبر تخطيط الإمداد قدرة المصنع على تلبيتها باستخدام وصفاته ومعداته وموظفيه وموعد تسليم المواد الحالي.
قارن الطاقة الإنتاجية المتاحة بالطلبيات المؤكدة، وأبقِ التوقعات منفصلة عنها. ضع سيناريوهات للطلب المنخفض والأساسي والمرتفع عند تقلب الطلب، بدلاً من تحويل أكثر أسابيع السنة ازدحاماً إلى احتياج دائم للمعدات. اختر جدولاً لإنتاج الوجبات الخفيفة يلبي الطلب في كل سيناريو. وتجيب خطة الطاقة الإنتاجية للفترة حتى الوردية التالية عن سؤال مختلف عن قرارات الطاقة الإنتاجية الاستراتيجية على مدى عدة سنوات.
لنفترض مثلاً أن منتجاً للوجبات الخفيفة يحتاج إلى شحن 3,000 kg للمبيعات المعتادة و1,000 kg إضافية لعرض ترويجي. يمكن لفريق المشتريات الآن تحديد ما إذا كان توسيع الطاقة الإنتاجية مطلوباً في المعالجة أو التعبئة والتغليف أو كليهما.
في إدارة سلسلة الإمداد، احتفظ بجدول التسليم وورقة الطلب جنباً إلى جنب. فقد يؤدي تأخر تسليم الرقائق إلى إلغاء نافذة للتعبئة، رغم استمرار توافر خط إنتاج الأغذية في المراحل السابقة. لاختيار مسارات المنتجات، استخدموا دليل تخطيط منتجات الساشيما ومساراتها، وتبدأ هذه الميزانية بعد اختيار المسار.
نقطة تحقق الشحن. يتطلب طلب بوزن 4,000 kg نحو 200,000 قطعة مقبولة بوزن 20 g، مقارنة بنحو 133,333 قطعة مقبولة بوزن 30 g. اعتمدوا الوحدتين في التزامات العملاء. فتوقع الطلب بالكيلوغرامات وحدها قد يخفي زيادة عبء التعبئة، حتى عندما لا تتغير كتلة القلي المطلوبة.
ثبّت أساس الوزن قبل مقارنة معدلات محطات التشغيل
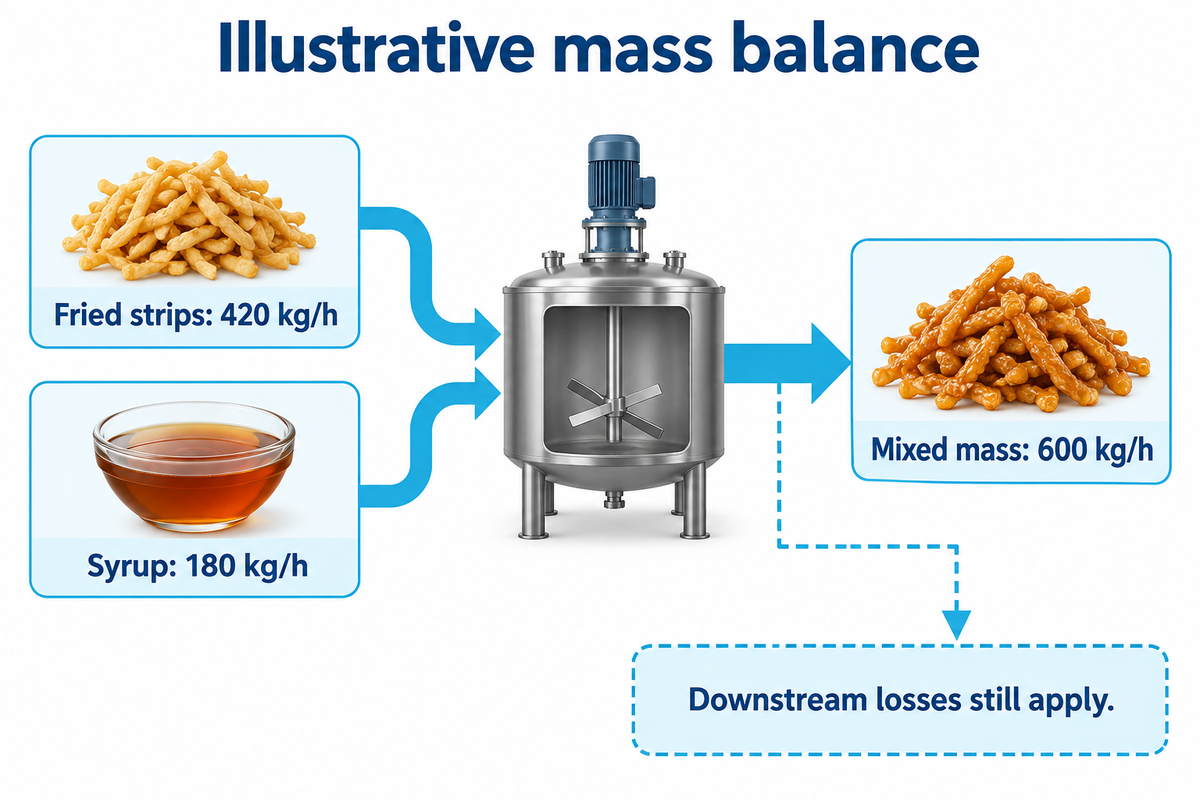
حوّل معدلات محطات التشغيل إلى أساس موحد لكتلة المنتج النهائي قبل تحديد عنق الزجاجة. فالعجين وشرائح العجين المقلية والكتلة المغطاة بالقطر وقطع الساشيما المعبأة المقبولة نقاط قياس مختلفة. ويغيّر فقد الماء وامتصاص الزيت وإضافة القطر والمنتجات المرفوضة العلاقة بينها، لذا فإن تساوي المعدلات المعلنة بالكيلوغرام/ساعة لا يعني تساوي الطاقة الإنتاجية المكافئة.
افترض أن الوصفة تتكون من 70% شرائح مقلية و30% قطر حسب الكتلة عند مخرج الخلط. عندئذ يتيح توفير 420 kg/h من الشرائح المقلية إنتاج 420 ÷ 0.70 = 600 kg/h من الكتلة المخلوطة، شريطة توافر 180 kg/h من القطر. ويظل فاقد القطع والتعبئة في المراحل اللاحقة. وهذه النسب المفترضة للوصفة ليست تركيبة قياسية للساشيما.
دوّن نقطة القياس بجانب كل مُدخل، سواء كانت قبل التصريف أو بعده، وقبل إضافة القطر أو بعدها، وقبل الاستبعاد أو بعده. ينبغي أن يستخدم تخطيط احتياجات المواد توازن كتلة الوصفة؛ فشراء قلاية ذات معدل أعلى لا يعوض نقص القطر أو مواد التعبئة والتغليف.
يصف الإفصاح عن إحدى العمليات، CN105472988A، عجيناً مقلياً مع القطر يتبعه التبريد والتشكيل. والشركات المسجلة بصفتها متنازلًا لها مرتبطة بـ Nestlé. ويوفر ذلك سياقاً مفيداً للعملية، لكنه ليس براءة اختراع لـ UDTECH ولا مواصفة وصفة لهذا الحساب.
التحقق من أساس الوزن. في الخليط المفترض بنسبة 70:30، يصل معدل 420 kg/h من الشرائح المقلية و180 kg/h من القطر إلى 600 kg/h قبل فاقد المراحل اللاحقة. اطلبوا من المورد تحديد نقطة الوزن قبل مقارنة هذا الرقم بمعدل 1,000 kg/h لكتلة المنتج النهائي.
احسب إنتاج الوردية الصالح للبيع باستخدام نموذج فاقد واحد
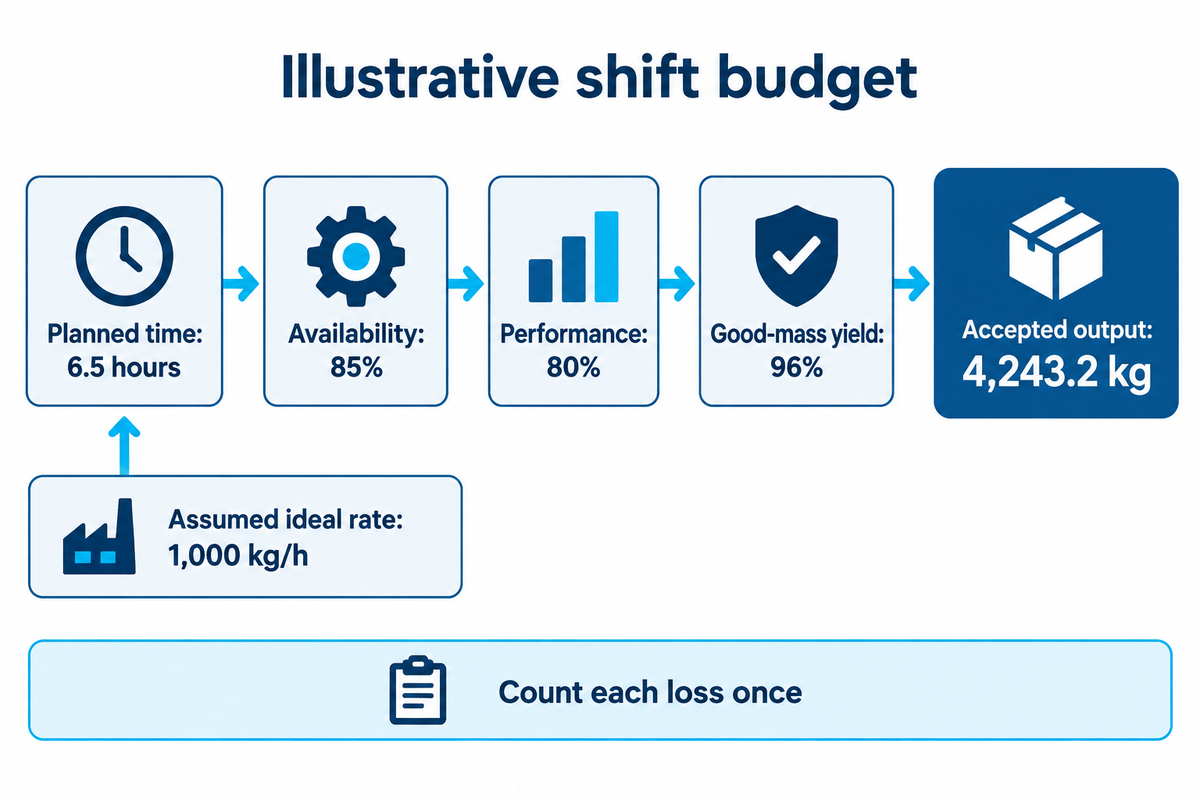
قدّر إنتاج الوردية الصالح للبيع بضرب المعدل المثالي في وقت الإنتاج المخطط وعوامل منفصلة للإتاحة وسرعة التشغيل والجودة. استخدم كل عامل مرة واحدة فقط. وإذا كان الإنتاج الفعلي يُقيّم بالكيلوغرامات الجيدة لكل ساعة مخططة، فاضرب ذلك المعدل في الساعات المخططة نفسها دون خصم فاقد إضافي.
تحدد طريقة الحساب لدى Vorne الإتاحة نسبةً إلى وقت الإنتاج المخطط، والأداء نسبةً إلى معدل التشغيل المثالي، والجودة نسبة الإنتاج الجيد إلى إجمالي الإنتاج. ويجب أن تشير المعدلات والكميات إلى وصفة واحدة وحدود قياس واحدة.
ميزانية الطاقة الإنتاجية من الطلب إلى الشحن
خذوا وردية توضيحية مدتها 480 دقيقة. استبعدوا 90 دقيقة لا يُخطط فيها للإنتاج، فيتبقى 390 دقيقة، أي 6.5 ساعة. افترضوا معدلاً مثالياً محدداً بصورة مستقلة قدره 1,000 kg/h، وإتاحة بنسبة 85%، وأداء بنسبة 80%، ومردود كتلة جيدة بنسبة 96%. المعدل المثالي هنا افتراض للسيناريو، وليس بالضرورة المعدل الوارد في الكتيب.
| الخطوة | الحساب أو المُدخل | النتيجة | المعنى |
|---|---|---|---|
| 1. الوردية المجدولة | 8 × 60 دقيقة | 480 دقيقة | النافذة الزمنية في الجدول |
| 2. الوقت المستبعد | وقت معلن لعدم الإنتاج | 90 دقيقة | خارج وقت الإنتاج المخطط |
| 3. الإنتاج المخطط | 480 − 90 | 390 دقيقة | 6.5 ساعة مخططة |
| 4. المعدل المثالي | معدل مفترض خاص بالوصفة | 1,000 kg/h | أساس كتلة نهائية موحد |
| 5. الإتاحة | وقت التشغيل ÷ الوقت المخطط | 85% | 5.525 ساعة تشغيل |
| 6. أداء التشغيل | المعدل الفعلي ÷ معدل التشغيل المثالي | 80% | 800 kg لكل ساعة تشغيل |
| 7. إجمالي إنتاج الوردية | 5.525 × 800 | 4,420 kg | قبل احتساب المرفوضات |
| 8. مردود الكتلة الجيدة | الكتلة الجيدة ÷ إجمالي الكتلة | 96% | تُحتسب المرفوضات هنا |
| 9. إنتاج الوردية المقبول | 4,420 × 0.96 | 4,243.2 kg | عند نقطة القياس المتفق عليها |
| 10. معدل الكتلة الجيدة لكل ساعة مخططة | 4,243.2 ÷ 6.5 | 652.8 kg/h | تشمل عوامل الفاقد الثلاثة بالفعل |
الحساب الكامل هو 1,000 × 6.5 × 0.85 × 0.80 × 0.96 = 4,243.2 kg . وبديلاً عن ذلك، يعطي 768 kg جيدة/ساعة × 5.525 ساعة تشغيل النتيجة نفسها. أما ضرب المعدل المقاس البالغ 768 kg/h في عاملي الأداء والجودة مرة أخرى فيؤدي إلى تقليل الإنتاج المحسوب.
خطأ شائع: خصم وقت التحويل بين المنتجات من وقت الوردية، ثم احتساب الدقائق نفسها مرة أخرى ضمن فاقد الإتاحة. حددوا البند الذي يُحتسب فيه التوقف. ويساعد الأسئلة الشائعة لدى Vorne حول تصنيف الفاقد على التمييز بين التوقفات المخططة والوقت الواقع خارج جدول الإنتاج.
استخدموا مردود الكتلة الجيدة لميزانية الكيلوغرامات. ولا تعطي نسبة عدد القطع الجيدة علاقة الكتلة نفسها إلا عندما تتساوى أوزان القطع. طابقوا سجلات الوزن إذا كانت القطع المرفوضة أثقل أو أخف بصورة منهجية من القطع المقبولة.
قاعدة المعدل الواحد. يتحول المعدل المثالي المفترض البالغ 1,000 kg/h إلى 652.8 kg مقبولة لكل ساعة مخططة بعد تطبيق العوامل المذكورة. أما المعدل المقاس البالغ 652.8 kg/h على الأساس نفسه، فيشمل تلك الخسائر بالفعل. وإعادة تطبيقها ستخلق فجوة مصطنعة في الطاقة الإنتاجية وقد تؤدي إلى شراء غير ضروري.
حدد عنق الزجاجة بين المراحل الدفعية والمتواصلة
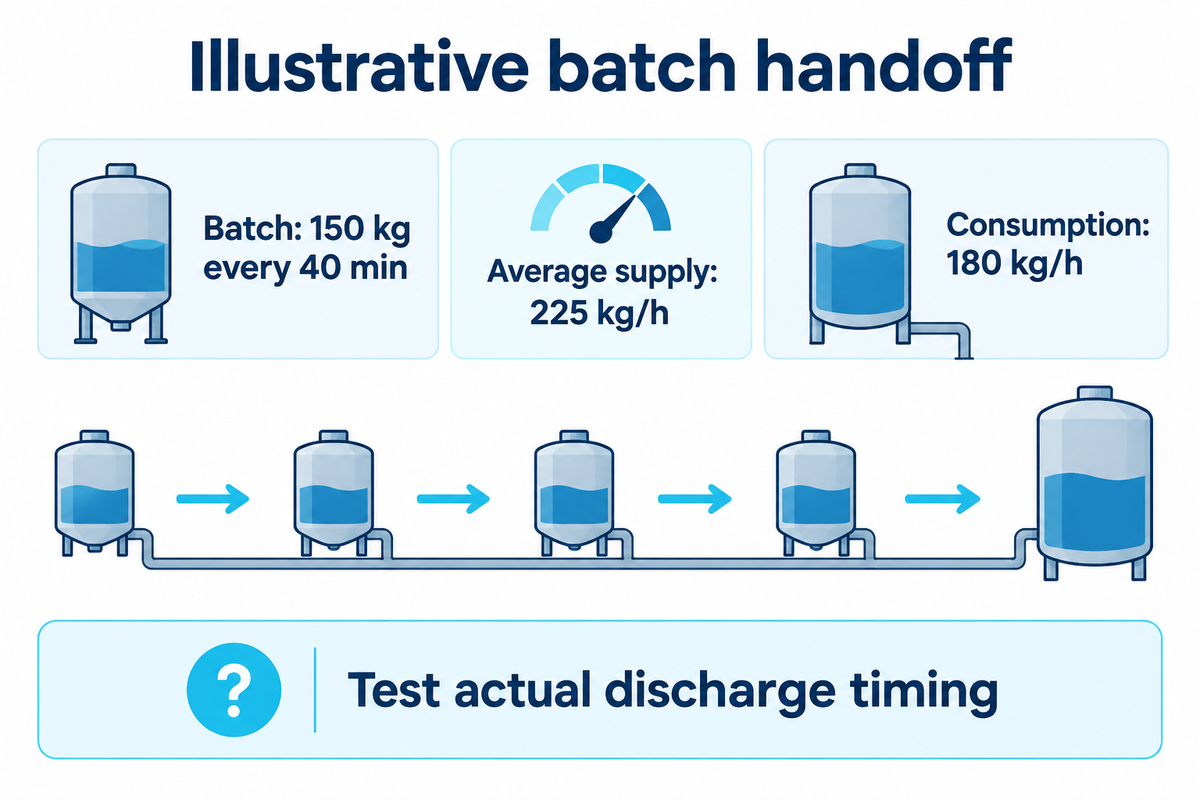
قارنوا دورات الدفعات الكاملة بالاستهلاك المتواصل. وتحققوا من تسلسل التسليم الفعلي بين محطات التشغيل. فقد توفر الغلاية كمية كافية من القطر في المتوسط لكل ساعة، ومع ذلك تترك الخلاط منتظراً بين مرات التصريف. وتعتمد الطاقة الإنتاجية المستدامة للتصنيع على عملية التصنيع بأكملها، أي عملية إعادة التعبئة والتسخين والتصريف والتنظيف كاملة.
افترضوا أن غلاية واحدة توفر 150 kg في كل دورة كاملة مدتها 40 دقيقة. يبلغ متوسط إمداد القطر 150 × 60 ÷ 40 = 225 kg/h. وبافتراض أن نسبة القطر 30%، يعادل ذلك 750 kg/h من المنتج المخلوط قبل فاقد المراحل اللاحقة. ويحتاج هدف الخلط البالغ 600 kg/h إلى 180 kg/h من القطر، لذا يتجاوز متوسط الإمداد هذا الاحتياج.
وجود فائض في الطاقة لا يحدد جدول التسليم. ينبغي لإدارة المخزون أيضاً تتبع موعد وصول كل دفعة صالحة للاستخدام. حددوا وقت جاهزية كل دفعة، والفاصل بين مرات التصريف، وكمية الاحتفاظ القابلة للاستخدام، مقابل استهلاك الخلاط. تكفي شحنة مقدارها 150 kg لمدة 50 دقيقة عند استهلاك 180 kg/h؛ لكن ذلك لا يثبت أن الوعاء يستطيع إعادة التعبئة أثناء التصريف أو أن القطر يمكن الاحتفاظ به لمدة 50 دقيقة. وتحدد وصفة الموقع وضوابط الجودة ظروف الاحتفاظ.
للتحقق باستخدام محاكاة الأحداث المتقطعة، ابدأوا بالمخزون الأولي الفعلي، ثم أضيفوا جميع الكميات المصروفة القابلة للاستخدام واطرحوا الاستهلاك في كل فترة. أوقفوا الحساب عندما يصل المخزون إلى الصفر، أو يتجاوز التخزين القابل للاستخدام، أو يخالف حدود الوصفة. ويتناول بحث NIST حول الجدولة ذات المخزون الوسيط المحدود العلاقة بين حجم المخزون الوسيط وسياسة التشغيل. ولا ينتج عن نموذجه معامل عام للساشيما.
تسليم الدفعات. يبلغ متوسط دفعة القطر الافتراضية البالغة 150 kg كل 40 دقيقة نحو 225 kg/h. وبمقابل استهلاك قدره 180 kg/h، يُظهر الحساب فائضاً متوسطه 45 kg/h. والسؤال عند القبول هو ما إذا كان تسلسل التصريف الفعلي يبقي الخلاط مزوداً ضمن حدود التخزين والاحتفاظ.
حدّد التبريد والمخازن الوسيطة استناداً إلى زمن المكوث
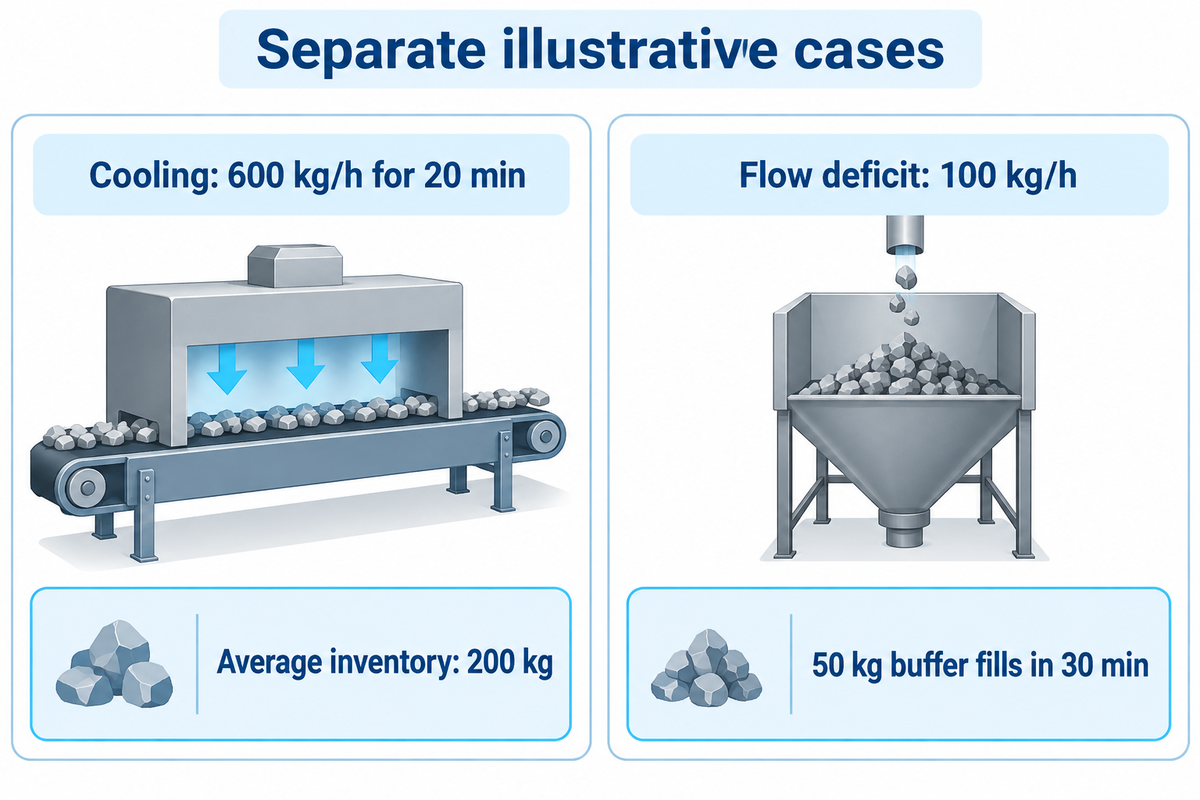
يتحدد متوسط المخزون بتدفق المنتج وزمن المكوث المعتمد، ويُختبر التخزين القابل للاستخدام في مواجهة الانقطاعات. مخزون التبريد هو منتج يبقى في جزء اعتيادي من العملية؛ أما المخزون الوسيط فيستوعب فرقاً عابراً في أزمنة المعالجة. ولا يحدد أي من الحسابين أبعاد السير أو مدة احتفاظ آمنة دون تجارب المنتج والاتفاق على ترتيب التحميل.
توضح شرح MIT لقانون ليتل العلاقة بين متوسط المخزون والتدفق والزمن في نظام مستقر. وعند تدفق قدره 600 kg/h يتطلب في المتوسط 20 دقيقة للتبريد، يبلغ متوسط المخزون 600 × 20 ÷ 60 = 200 kg. وتشمل مدخلات التصميم الأخرى الكثافة وعمق الطبقة وتغطية السير وتدفق الهواء.
والآن، انظروا إلى حالة منفصلة من عدم التوافق: توفر مرحلة سابقة 600 kg/h، بينما لا تستطيع المرحلة اللاحقة استيعاب سوى 500 kg/h. ومع وجود 50 kg من مساحة التخزين الحرة، يمتلئ الصف في 50 ÷ 100 = 0.5 ساعة، أي 30 دقيقة. تؤخر زيادة التخزين التوقف، لكنها لا تزيل العجز المستمر البالغ 100 kg/h.
إذا اقتُرح إطالة السير الناقل، فما المشكلة التي سيحلها هذا الاقتراح؟ قد تتطلب الوصفة مخزون مكوث أكبر تؤيده نتائج التحقق، بينما يتطلب التراكم المؤقت مساحة حرة وخطة لإعادة التشغيل. أدرجوا أحداث بدء التشغيل وإيقافه؛ فالمتوسط في حالة الاستقرار لا يُظهر أياً من هذين الحدثين.
حد التبريد. عند معدل مفترض قدره 600 kg/h، تعادل مدة 20 دقيقة متوسط مخزون يبلغ 200 kg. ويملأ عجز قدره 100 kg/h في المرحلة اللاحقة مخزوناً وسيطاً قدره 50 kg خلال 30 دقيقة. حددوا بشكل منفصل زمن المكوث المطلوب للمعالجة وطاقة التراكم الحرة.
وائم طاقة آلات التغليف مع أصغر قطعة
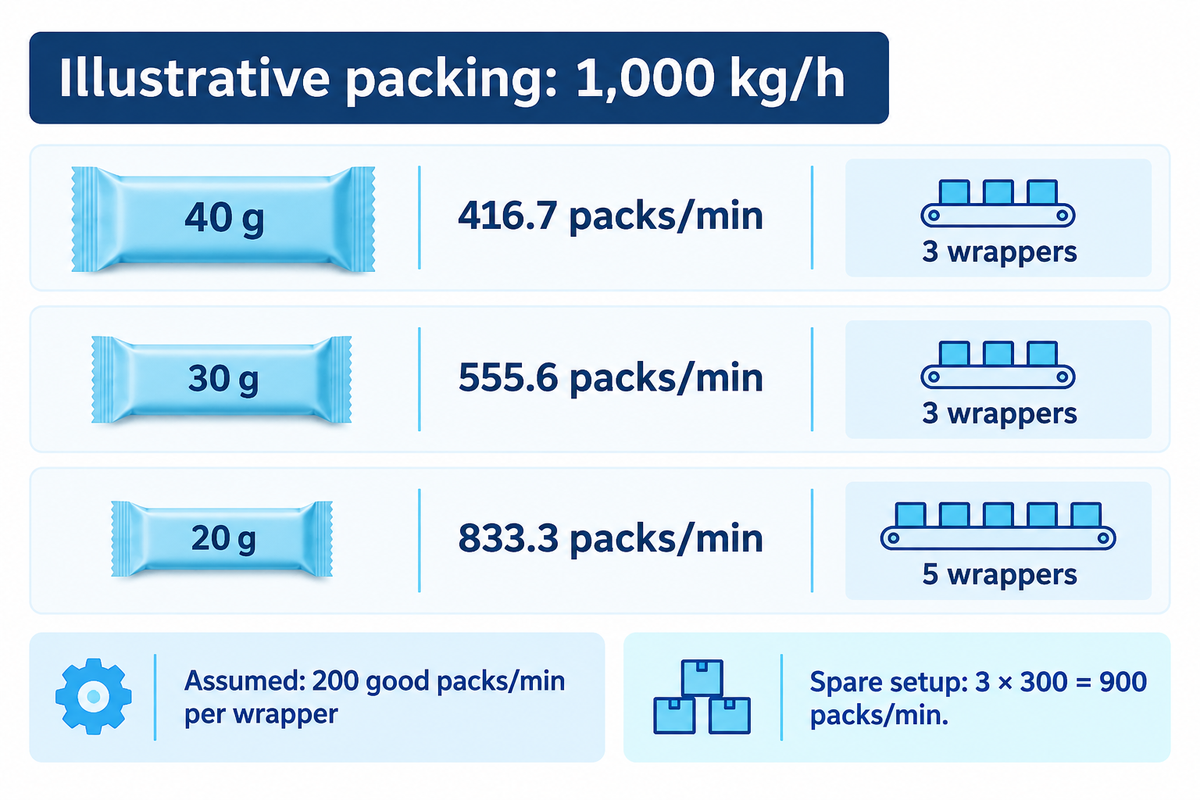
حوّلوا تدفق كتلة المنتج الجاهز للتغليف، محسوباً بالقطع، إلى عبوات فردية مقبولة في الدقيقة باستخدام متوسط وزن القطعة الفعلي. ثم اقسموا العدد على معدل العبوات الجيدة المستدام لكل آلة تغليف ضمن الفترة الزمنية نفسها، وقرّبوا الناتج إلى العدد الأعلى. تزيد القطع الأصغر عدد القطع المطلوب، بينما قد تمنع الطاقة الإنتاجية العاطلة المتاحة زيادة عدد الآلات المركبة.
عند تعبئة قطعة واحدة في كل عبوة، عدد العبوات/دقيقة = kg/h × 1,000 ÷ غرامات القطعة ÷ 60. استخدموا متوسط الوزن الفعلي للقطع المقبولة بالغرام بدلاً من الاعتماد الأعمى على الوزن المدوّن. فالزيادة في الوزن تستهلك كتلة إضافية، وقد يؤدي الرفض بسبب الوزن إلى خفض عدد القطع الصالحة للبيع. ويميز NIST بين متوسط المحتوى والاختلاف بين العبوات الفردية. ويتطلب حساب الطاقة الإنتاجية سجلات الوزن والرفض معاً.
مخطط نقاط التحول بين أوزان القطع وآلات التغليف
| متوسط وزن القطعة الفعلي | عدد العبوات الجيدة المطلوبة/دقيقة | المعدل الجيد المفترض لكل آلة تغليف | الحد الأدنى لعدد آلات التغليف |
|---|---|---|---|
| 40 g | 416.7 | 200 عبوة/دقيقة | 3 |
| 30 g | 555.6 | 200 عبوة/دقيقة | 3 |
| 20 g | 833.3 | 200 عبوة/دقيقة | 5 |
جميع معدلات آلات التغليف في هذا المخطط قيم مستدامة مفترضة وليست مواصفات للآلات. إذا كان معدل العبوات الجيدة المقاس في الدقيقة يشمل بالفعل التوقفات والمرفوضات ضمن الفترة الزمنية المحددة، فلا تطبقوا عليه عاملاً عاماً آخر للكفاءة. وتتطلب العبوات التي تحتوي على عدة قطع تحويلاً مختلفاً من عدد القطع إلى عدد العبوات.
لنفترض أن المصنع لديه بالفعل 3 آلات تغليف، تستمر كل منها في إنتاج 300 عبوة جيدة/دقيقة على الأساس نفسه. يغطي مجموعها البالغ 900 عبوة/دقيقة سيناريوهَي 30 g و20 g. ورغم زيادة عبء التعبئة بنسبة 50%، يظل الحد الأدنى لعدد الآلات المركبة عند 3. كما يجب أن تواكب تغذية المنتج وتغيير الرقائق والتعبئة في الصناديق في نهاية الخط هذا العبء المتزايد.
يصف المختصون المذكورون في تقرير Baking & Snack عن السيور الناقلة والتعبئة والتغليف ضرورة مواءمة تدفق الكتلة مع أحجام العبوات. طبّقوا هذا المبدأ على القطع والرقائق وترتيبات التغذية التي اختبرتموها، بدلاً من الاعتماد على سرعة آلة التعبئة الواردة في كتالوج استعنتُم به.
نقطة التحول لآلات التغليف عند 1,000 kg/h. عند 1,000 kg/h، تحتاج قطعة 20 g إلى نحو 833.3 عبوة/دقيقة، مقابل 555.6 لقطعة 30 g. وتكفي خمس آلات تغليف مفترضة بمعدل 200 عبوة/دقيقة لتغطية القطع الأصغر، كما تكفي 3 آلات مفترضة بمعدل 300 عبوة/دقيقة لتغطيتها. وتغيّر الطاقة الإنتاجية الاحتياطية قرار الاستثمار.
اختبر متانة جدول الإنتاج قبل إضافة وردية
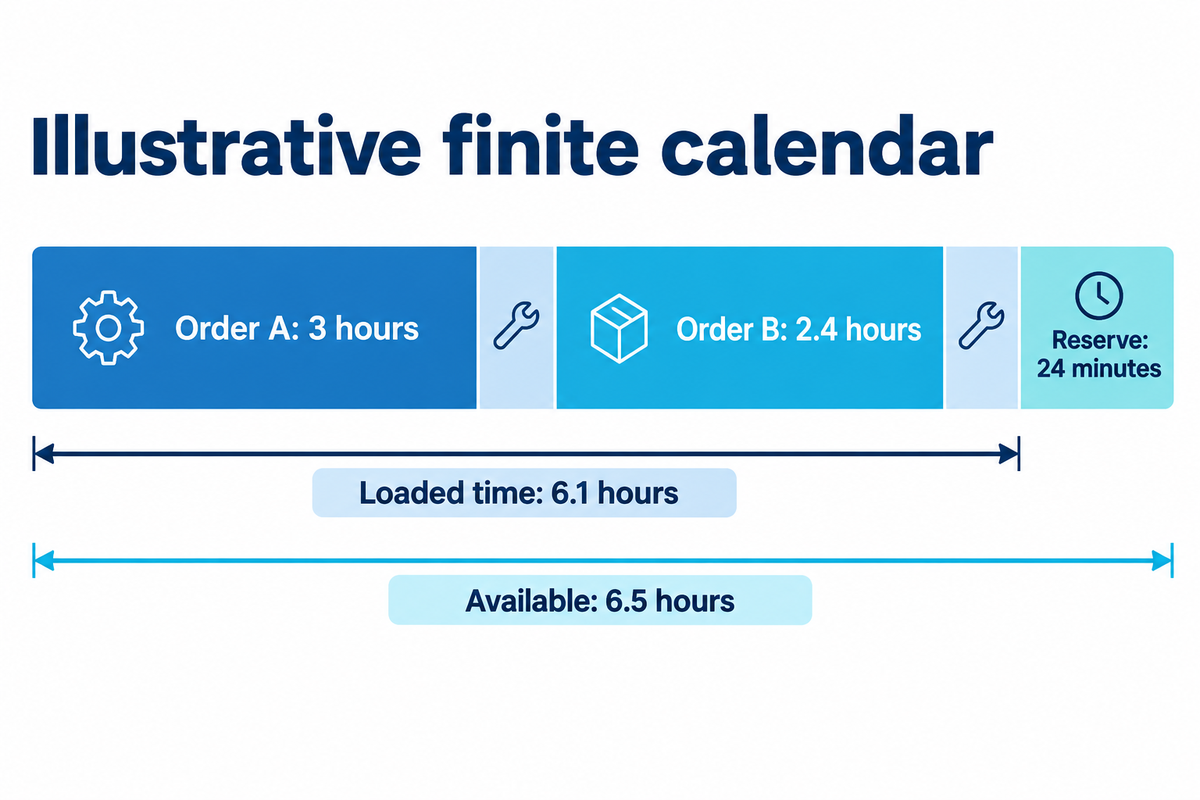
أدرجوا ساعات الإنتاج الصافي الجيد ووقت التحويل بين المنتجات المعتمد على تسلسلها لكل منتج ضمن الوقت المتاح. وخصصوا الموظفين المشتركين وموارد إعداد القطر والتعبئة ضمن الجدول نفسه. ولا يكون جدول الإنتاج الرئيسي واقعياً في ظل تخطيط الطاقة الإنتاجية المحدودة إلا عندما تتوافر جميع الموارد المطلوبة في وقت احتياج المهمة إليها.
في وردية توضيحية، يحتاج الطلب A إلى 1,800 kg بمعدل 600 kg مقبولة/ساعة، أي 3 ساعات. ويحتاج الطلب B إلى 1,200 kg بمعدل 500 kg مقبولة/ساعة، أي 2.4 ساعة. ويصل إجمالي التشغيل إلى 6.1 ساعة بعد عمليتَي تحويل تستغرق كل منهما 0.35 ساعة. وبالمقارنة مع 6.5 ساعة متاحة، يبلغ الاحتياطي 0.4 ساعة، أي 24 دقيقة. وتشمل هذه المعدلات الصافية الجيدة فاقد الإنتاج المتوقع بالفعل.
قد يعتمد وقت التحويل بين المنتجات على اتجاه الانتقال. فقد تتطلب الإضافات المختلفة أو ملفات مسببات الحساسية تسلسلاً معيناً وعملية تنظيف محددة. استخدموا الضوابط المعتمدة في موقعكم والمدد المقاسة. وتذكر مناقشة FDA للعملية أن الجدولة والتنظيف من الضوابط المهمة؛ لكنها لا تحدد وقتاً قياسياً للتحويل في هذه الحالة.
«من الصعب جداً تشغيل الموارد عند 100% من الطاقة الإنتاجية»
تدعم هذه الملاحظة المؤرخة للمخبز ترك احتياطي مدروس، ولا تبرر فرض هدف موحد للاستغلال. فقد يظل فريق التعبئة المحمّل فوق طاقته هو القيد حتى بعد مضاعفة ساعات تشغيل معدات المعالجة. تحققوا من توافر العمالة وتغطية الصيانة وإعادة تزويد المواد قبل اعتماد وردية ثانية.
اختبار الجدول. تشغل الطلبية المختلطة المفترضة البالغة 3,000 kg مدة 6.1 ساعة بعد عمليتَي تحويل مدة كل منهما 21 دقيقة. وتترك نافذة مدتها 6.5 ساعة احتياطياً قدره 24 دقيقة. وأي تنظيف أو انتظار إضافي أو تعارض على الموارد المشتركة يتجاوز هذا الاحتياطي يغيّر قرار الشحن؛ وتحتاج الوردية الثانية إلى جدول موارد مستقل.
اختر التغيير الذي يزيل قيد الطاقة الإنتاجية
لتحسين الطاقة الإنتاجية القابلة للاستخدام، اختاروا تدخلاً بناءً على القيد المقاس والإنتاج الذي يمنعكم من شحنه. لا تفيد زيادة طاقة القلي إلا إذا كانت المراحل اللاحقة قادرة على استيعاب التدفق المتزايد. وقد يؤدي استرداد طاقة إنتاجية عاطلة في مرحلة غير مقيدة إلى تحسين مؤشر الاستغلال المحلي، دون زيادة الإنتاج الجيد المعبأ أو تقصير مدة تلبية الطلب.
تصف حالة FANUC في Brunos المجاورة تأخر التعبئة اليدوية في المراحل اللاحقة عن معالجة الأغذية المؤتمتة. وتوضح الحالة مشكلة تسليم المنتج بين المراحل، لكن معداتها ونتائجها ليست معايير لأداء الساشيما. استخدموا سجلات محطات التشغيل لتحديد فجوات الطاقة الإنتاجية لديكم.
| النمط الملحوظ | فئة الطاقة الإنتاجية المحتملة | السجل المطلوب التحقق منه | القرار الأول |
|---|---|---|---|
| الكتلة المخلوطة أقل من الهدف | عدم تطابق أساس الوزن | الوصفة ونقاط الوزن | توحيد أساس معدلات محطات التشغيل |
| انتظار الخلاط بين الدفعات | توقيت الدفعات | أوقات الجاهزية والتصريف | اختبر تسلسل الإمداد |
| تزايد صف التبريد باستمرار | عجز مستمر في المرحلة اللاحقة | معدل الوصول والخروج بالكيلوغرام/ساعة | وازن معدلات التدفق |
| لا يظهر الصف إلا أثناء تغيير الرقائق | انقطاع مؤقت | مدة التوقف ومساحة المخزون الوسيط الحرة | تحقق من التراكم وإعادة التشغيل |
| تتجاوز القطع الصغيرة طاقة آلات التغليف | قيد عدد القطع | الوزن الفعلي بالجرام والعبوات الجيدة/دقيقة | احسب العدد المطلوب |
| القطع المغلفة تنتظر وضعها في الصناديق | العمالة في نهاية الخط | سرعة تعبئة الصناديق ورص المنصات | أدرج حدود الشحن |
| الوردية الثانية لا تحقق الأهداف | تعارض على الموارد المشتركة | جدول الموظفين والغلاية | عالج تخصيص الموارد |
| السرعة المقدرة أعلى من المعدل الجيد | فجوة الفاقد أو أساس المعدل | زمن التشغيل والمرفوضات | طابق مسار المعدلات |
| يتوقف الإنتاج على ترتيب وحدات التخزين | إعداد يعتمد على التسلسل | سجلات مسارات التشغيل والتنظيف | أعد ترتيب التشغيل ضمن ضوابط الموقع |
| يستطيع المصنع الإنتاج لكنه لا يستطيع الشحن | قيد في سلسلة الإمداد | الرقائق والصناديق ونوافذ الشحن | طابق الطلب مع الإمداد |
قارنوا التدخلات من حيث الزيادة في الكيلوغرامات المقبولة خلال الإطار الزمني المحدد والموارد المستهلكة. ويُعد استغلال الطاقة الإنتاجية دليلاً مهماً، لكن لا ينبغي للتخطيط الاستراتيجي مكافأة تشغيل كل آلة لمجرد رفع نسبة استغلالها. ولأعطال العمليات غير المرتبطة بحسابات تحديد الحجم، راجعوا دليل استكشاف أعطال الساشيما وإجراء القبول.
حوّل ميزانية الطاقة الإنتاجية إلى متطلبات تسليم للمورد
قدّموا للمورد أساسًا للقبول يدمج الوصفة وحدود الإنتاج وجدول الورديات ومتطلبات التعبئة والتغليف. واطلبوا عرضًا توضيحيًا لخط متكامل يعمل وفق هذا الأساس وبظروف ممثلة للإنتاج. تصبح الطاقة التصنيعية ذات قيمة تجارية عندما يتفق الطرفان على ما يُوزن، والخسائر المشمولة، والعمليات اللاحقة الداخلة في نطاق عرض السعر.
تعلن آلة إنتاج الساشيما YT-30 ونطاق محطات التشغيل المشمولة في عرض السعر عن معدل إنتاج اسمي يبلغ 1,000 kg/h. وينتهي نطاقها الأساسي المدرج، والمؤلف من 8 محطات تشغيل، عند التشكيل والقطع؛ أما التعبئة والتغليف فهما منفصلان ما لم يشملهما عرض السعر. وتساعد خلفية UDTECH المؤسسية والتصنيعية على التعرّف إلى المورد، بينما تثبت تجربة خاصة بالوصفة مدى ملاءمة بيانات التشغيل.
أرسلوا الكميات اليومية المقبولة بالكيلوغرام لكل وحدة تخزين للمخزون (SKU)، وأوزان القطع الفعلية، وشكل العبوة المخطط له، ودورات الدفعات الكاملة، وجدول الورديات. وأرسلوا أيضًا متطلبات التبريد التي يحددها فريق العمليات، وجميع حدود الموارد المشتركة، وحالة المخزون عند بدء القياس وانتهائه. واطلبوا كذلك مدة التجربة وكيفية احتساب بدء التشغيل، بدلًا من الاكتفاء بقراءة موجزة عند ذروة الإنتاج.
يمكن استخدام سجل الإنتاج الموقّت للساشيما لتحويل عينة موزونة إلى معدل مقاس للمنتج السليم. وسّعوا نطاق السجل ليشمل وصفات ممثلة، وتوقفات، وورديات قبل الاستناد إليه في الالتزامات المتكررة تجاه العملاء.
يوفر النطاق المنشور للمواصفة ISO 22400-2 سياقًا لعناصر الصيغ المتسقة وسلوك الوقت والوحدات. ووفقًا لما جرى التحقق منه في أكتوبر 2026، يعرض الفهرس إصدار عام 2014 وتعديله لعام 2017، مع وجود مراجعة قيد التطوير. ولا تُعد هذه المرجعية شهادة للمعدات.
خططوا للعبوات الأصغر دون اختلاق توقعات للطلب
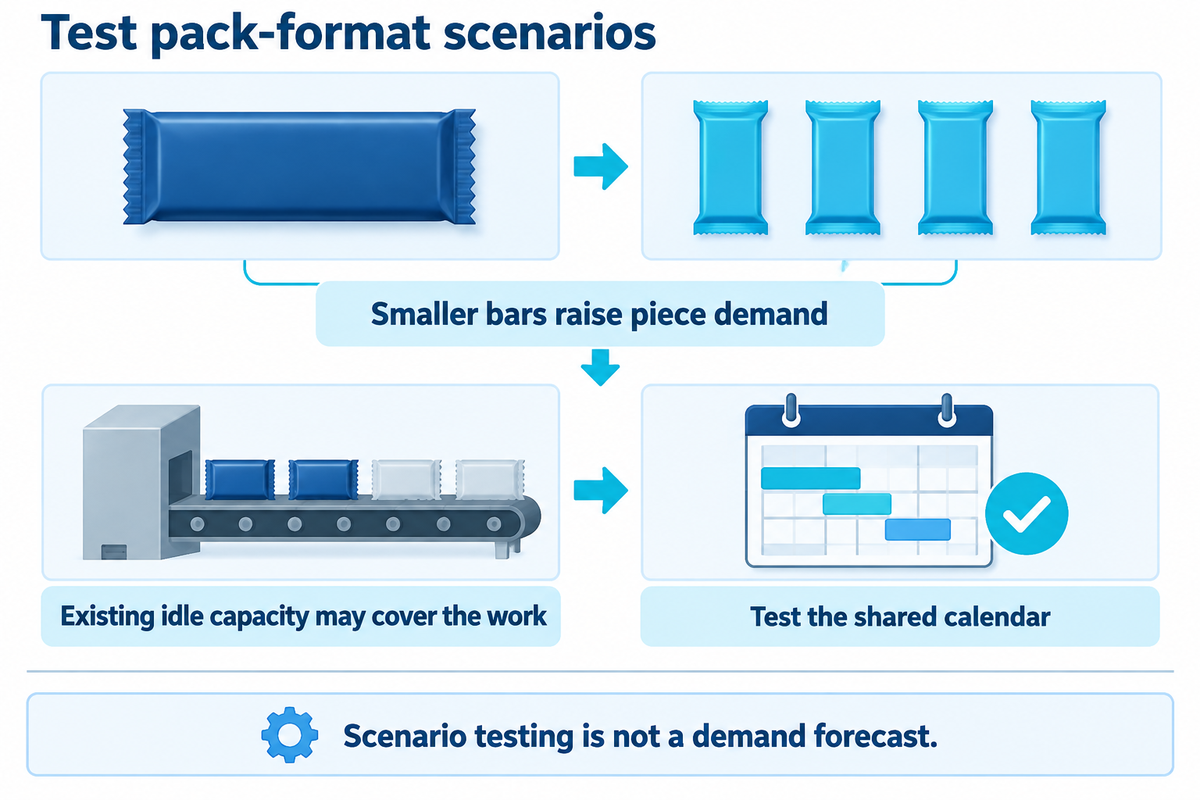
بدلًا من الاعتماد على معدل نمو مفترض للساشيما، أدرجوا تغيّر أشكال العبوات ضمن سيناريوهات تخطيط الطاقة الإنتاجية. فقد يزيد القضيب الأصغر أعمال التعبئة والتغليف قبل أن يؤثر في كميات المعالجة بالكيلوغرام. اختبروا عبء العمل هذا في ضوء الإنتاج المستدام لآلة التغليف، وسلوك تغذية المواد، والوقت الذي تشغله تغييرات مواد التغليف قبل اختيار آلات تصنيع الأغذية أو الالتزام بعرض ترويجي جديد.
يشير تقرير PMMI عن سوق الوجبات الخفيفة الصادر في يناير 2025، على سبيل المثال، إلى تنوع أشكال العبوات وتغيّرها والاستثمارات في الآلات. ويقدم استطلاع قطاع الوجبات الخفيفة سياقًا لاختبار السيناريوهات، وليس سلسلة بيانات لتوقع الطلب على الساشيما تحديدًا.
ضعوا وتيرة دورية للتخطيط. حدّثوا جدول الشحنات التالية عند تغيّر الطلبات. وراجعوا مزيج عائلة المنتجات مع الفريق التجاري. وأعيدوا تقييم تخطيط الشبكة الاستراتيجي عند تغيّر أفق التخطيط أو توزيع الإنتاج على المنشآت. ويمكن لأداة تخطيط بسيطة ذات مدخلات مؤرخة تحديد متطلبات الطاقة الإنتاجية قبل أن يصبح تبرير نظام تخطيط كبير ممكنًا. وتفحص خطة تخطيط الطاقة الإنتاجية الأولية الأحمال الإجمالية؛ أما الجدولة محدودة الطاقة الإنتاجية فتحدد الجدول المشترك الفعلي.
يمكن للمنشأة التي تقيّم التحسين الرسمي أن تستخدم لاحقًا البرمجة بالأعداد الصحيحة المختلطة لتوزيع أوامر العمل وعمليات الإعداد. ويتطلب هذا النموذج بيانات موثوقة عن مسارات الإنتاج والدفعات. أما للقرار الحالي، فأظهروا افتراضات الطاقة الإنتاجية بوضوح، وحددوا القيد المقاس، وأبقوا عملية التخطيط مرتبطة بالإنتاج القابل للبيع.
ابدؤوا إعداد ميزانية ورديات الساشيما مع UDTECH. أرسلوا الكميات اليومية بالكيلوغرام، وأوزان وحدات تخزين المخزون (SKU)، وساعات الورديات المتاحة، وشكل العبوة. واستخدموا نطاق خط إنتاج الساشيما نقطة انطلاق لمناقشة متطلبات المعالجة والتعبئة والتغليف معًا.
ناقشوا متطلباتكم من الطاقة الإنتاجيةالأسئلة الشائعة
هل تُحتسب الصيانة المخططة والعطلات والتحويلات بين المنتجات؟
تُدرج الصيانة والعطلات والتحويلات بين المنتجات مرة واحدة في ميزانية الطاقة الإنتاجية، وفق الجدول وتعريفات الخسائر المتفق عليها.
أدرجوا كل فترة مشغولة مرة واحدة، وفق الجدول وتعريفات الخسائر المتفق عليها للميزانية. وعادةً ما تقلل العطلات والتوقفات الكاملة الجدول الزمني المتاح قبل تحميله بأوامر العمل. أما ضمن نافذة إنتاج مجدولة، فيجب احتساب الصيانة أو التحويلات بين المنتجات إما كوقت محجوز صراحةً أو ضمن أساس الإتاحة المقاس. واحتساب التوقف نفسه بالطريقتين يقلل الطاقة الإنتاجية المقدرة، وقد يجعل جدولًا قابلًا للتنفيذ يبدو مثقلًا.
ما البيانات التي يحتاج إليها المخططون للتخطيط الدقيق للطاقة الإنتاجية؟
يتطلب التخطيط الدقيق سجلات مؤرخة للطلب، وموازنة الكتلة، والوقت، والإنتاج، والموارد المشتركة لكل وحدة تخزين للمخزون (SKU).
اجمعوا بيانات الطلب المقبول لكل وحدة تخزين للمخزون (SKU)، وموازنة كتلة الوصفة، وأوزان القضبان الفعلية، ووقت الإنتاج المجدول والفعلي، والإنتاج المستدام السليم، وسجلات المنتجات المرفوضة. وأضيفوا دورات الدفعات الكاملة، ومتطلبات التبريد المعتمدة، والسعة المتاحة للمخزون الوسيط، وأداء آلة التغليف المقاس. كما يلزم جدول مؤرخ للموارد المشتركة؛ فقد يقيّد المشغلون وتحضير الشراب وتعبئة العبوات الكرتونية الخطة. ميّزوا الافتراضات عن المدخلات المقاسة، ثم استبدلوا القيم غير المؤكدة بنتائج تجارب ممثلة.
ما الفرق بين تخطيط الطاقة الإنتاجية المحدودة وغير المحدودة؟
يوائم التخطيط محدود الطاقة الإنتاجية أوامر العمل مع حدود الموارد الفعلية؛ أما التخطيط غير محدود الطاقة الإنتاجية فيحمّل العمل المطلوب دون التحقق من إمكانية تنفيذه ضمن تلك الحدود.
يحمّل التخطيط غير محدود الطاقة الإنتاجية العمل المطلوب دون التحقق من توافر ساعات كافية للآلات والموارد المشتركة. أما التخطيط محدود الطاقة الإنتاجية فيجدول أوامر العمل ضمن حدود الطاقة الإنتاجية الفعلية وتسلسل الإعداد. وفي مصنع الساشيما، لا يكفي احتساب المقلاة وحدها؛ بل يجب أن تتوافق أيضًا إمدادات الشراب والتبريد وآلات التغليف والعمالة مع الخطة. ويُعد التخطيط الأولي للطاقة الإنتاجية فحصًا إجماليًا مبكرًا؛ أما الجدول التفصيلي فيتطلب مراعاة قيود الموارد والتوقيت.
هل يمكن لمقلاة أكبر أن تزيد إنتاج الساشيما المشحون؟
تزيد المقلاة الأكبر الإنتاج المشحون عندما تكون هي القيد المقاس وتستطيع المراحل اللاحقة استيعاب التدفق الإضافي.
نعم، عندما تكون المقلاة هي القيد المقاس وتستطيع عمليات إمداد الشراب والتبريد والتغليف والشحن التعامل باستمرار مع تدفق إضافي يعادل كتلة المنتج النهائي. وإلا فقد تؤدي الترقية أساسًا إلى زيادة مخزون المنتجات قيد الانتظار.
هل يمكن لتجربة واحدة في المصنع تحديد طاقة الوردية لكل وحدات تخزين المخزون (SKU)؟
توفر تجربة المصنع أدلة على الطاقة الإنتاجية في ظل الظروف التي اختُبرت فعليًا.
تثبت التجربة الواحدة نتائج تخص الظروف التي شملها الاختبار. أما الالتزام بإنتاج أوسع فيتطلب سجلات تغطي الوصفات وأحجام القضبان ونوافذ التشغيل التي ستُباع فعليًا. أرفقوا بالنتيجة نقطة القياس ومتوسط الوزن الفعلي بالغرامات وقاعدة الرفض وكيفية احتساب بدء التشغيل. ولا تكفي تجربة قضيب بوزن 30 g وحدها لتحديد متطلبات تعبئة قضيب بوزن 20 g، لأن التدفق الكتلي نفسه يتطلب عددًا أكبر من القطع في الدقيقة.
وسّعوا خطة الاختبار لتشمل تسليم الدفعات في ظروف ممثلة، والوقت الذي يشغله التبريد، وتسلسل التحويلات بين المنتجات المطلوب في الموقع. واختبروا جدول الموارد المشتركة أيضًا؛ فقد تختلف الورديّة الثانية من حيث عدد العاملين أو دعم التحضير. وأخيرًا، وازنوا مخزون المنتجات قيد التشغيل عند بدء القياس وانتهائه، حتى لا تعود الزيادة الظاهرية في الإنتاج إلى استهلاك مخزون المنتج الوارد من مرحلة سابقة. اتفقوا مع المورد على مدة الاختبار المقبولة وظروف تكراره قبل تحويل عينة قصيرة إلى هدف إنتاج متكرر للوردية.
المراجع والمصادر
- Vorne: تعريفات حساب الفعالية الإجمالية للمعدات (OEE) والأسئلة الشائعة حول تصنيف الخسائر.
- MIT: شرح قانون ليتل ونظرية الطوابير.
- NIST: الجدولة باستخدام مخازن وسيطة محدودة ومخصصة.
- NIST: محتويات العبوات المتوسطة والفردية.
- Baking & Snack، 2020: الطاقة الإنتاجية للسيور الناقلة والتعبئة والتغليف.
- Baking & Snack، 2016: مقابلة مع Todd Wallin.
- FDA: مناقشة تسلسل العمليات والتنظيف؛ فقرات الملصقات التاريخية خارج نطاق هذه المقالة.
- FANUC: حالة Brunos في التعبئة والتغليف للمرحلة اللاحقة.
- الفهرس المنشور للمواصفة ISO 22400-2؛ جرى التحقق من حالة النشر في أكتوبر 2026.
- PMMI، يناير 2025: سياق أشكال عبوات الوجبات الخفيفة والاستثمار فيها.
- CN105472988A: الإفصاح الأصلي عن العملية والجهات الحائزة المدرجة.