ติดต่อบริษัท UDTECH

เครื่องทำขนมทองม้วนแบบโรตารี: เช็กลิสต์วิศวกรรม 12 ข้อ

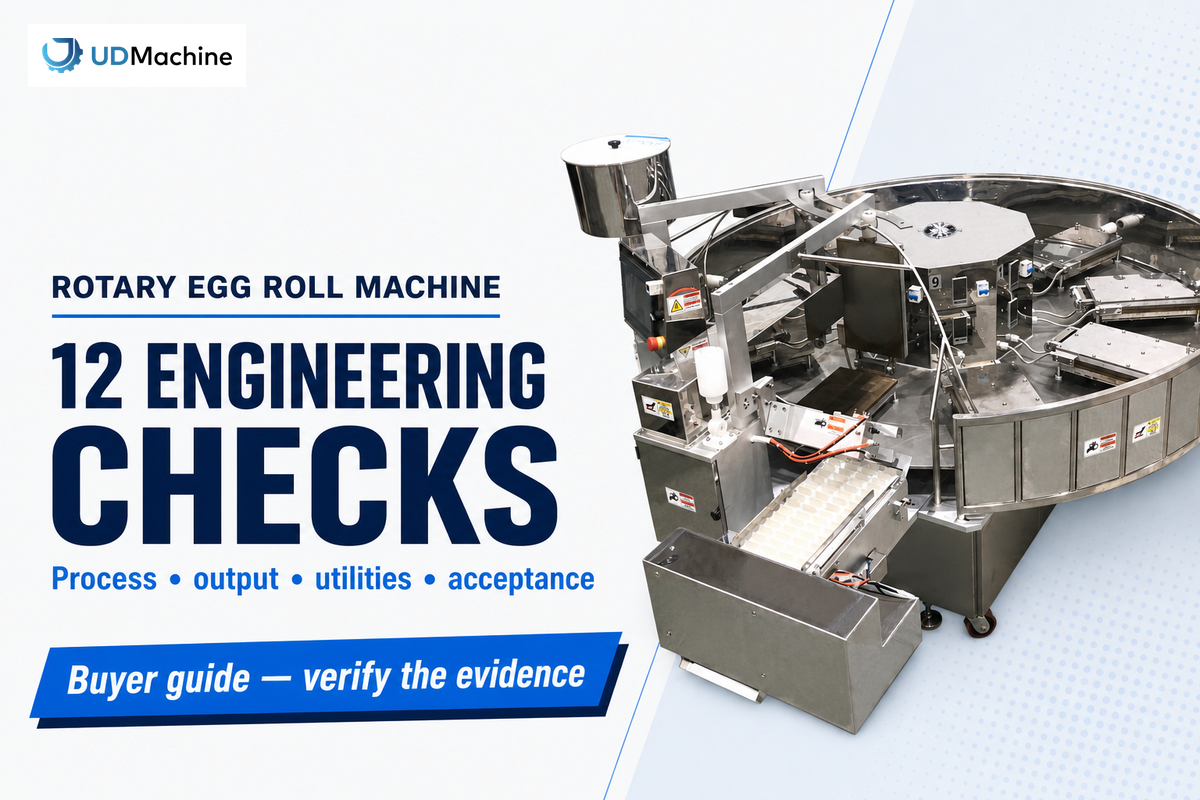
UDTECH | บล็อกเครื่องทำขนมทองม้วนแบบโรตารี
การลงทุนในเครื่องทำขนมทองม้วนแบบโรตารีจะคุ้มค่าเมื่อผลิตภัณฑ์ กระบวนการ ผลผลิตที่จำหน่ายได้ ระบบสาธารณูปโภค ระบบควบคุมความปลอดภัย และเกณฑ์การยอมรับสอดคล้องกันเท่านั้น. คู่มือนี้จะช่วยให้โรงเบเกอรี ผู้ผลิตอาหารขบเคี้ยว และ/หรือทีมจัดซื้ออุปกรณ์อาหารของคุณรวบรวมหลักฐานนี้ก่อนจัดหาเครื่องจักร.
วันที่แก้ไข ก.ย. 2026 คู่มือข้อมูลการวางแผนการผลิตเวเฟอร์ม้วนอบระดับอุตสาหกรรม
มองภาพรวม
กำหนดเอกลักษณ์ผลิตภัณฑ์ให้ชัดเจนก่อน. จากนั้นเชื่อมการจ่ายแป้ง การอบ การม้วน และการนำออกเข้ากับจุดตรวจที่วัดผลได้ แปลงอัตราอ้างอิงเป็นผลผลิตที่จำหน่ายได้ ทดสอบสูตรการผลิต ตรวจสอบสถานที่ และยอมรับสายการผลิตเป็นลำดับชั้น. หน้าผลิตภัณฑ์เชิงพาณิชย์ยังคงเป็นที่สำหรับใบเสนอราคาที่กำหนดค่าแล้ว.
“เครื่องทำขนมทองม้วนแบบโรตารี” หมายถึงอะไร?
ถ้อยคำนี้อาจหมายถึงเครื่องจักร 3 ประเภทที่แตกต่างกัน ได้แก่ สายการผลิตแผ่นเวเฟอร์ม้วนอบ สายการผลิตปอเปี๊ยะคาวที่สอดไส้และทอด หรือเครื่องใช้ขนาดเล็กติดตั้งบนระดับทดลองในห้องปฏิบัติการ. แม้ใช้คำคล้ายกัน แต่แป้งเหลว กลไกการขึ้นรูป อันตรายด้านสุขอนามัย หน่วยกำลังการผลิต และการทดสอบการยอมรับแตกต่างกัน.
แหล่งอ้างอิงกระบวนการ: เอกสารสิทธิบัตร Google อ้างอิงกระบวนการ.
สำหรับคู่มือนี้ เครื่องทำขนมทองม้วนแบบโรตารีหมายถึงเครื่องจักรอุตสาหกรรมที่วางแผ่นแป้งเวเฟอร์เหลวลงบนแม่พิมพ์ที่ให้ความร้อน อบแผ่นให้บาง ม้วนขณะที่ยังดัดได้ และดันหลอดที่เสร็จแล้วออก. เครื่องขึ้นรูปขนมทองม้วนไส้คาวใช้แผ่นห่อและเส้นทางการสอดไส้ที่ไม่เกี่ยวข้องกัน ดังนั้นตัวเลขชิ้น/ชั่วโมงจึงใช้เป็นเกณฑ์อ้างอิงไม่ได้. สำหรับผู้ซื้อที่ประเมินเครื่องทำขนมทองม้วนแบบโรตารีเทียบกับเครื่องม้วนอีกเครื่อง ลำดับการขึ้นรูปและหน่วยสินค้าที่จำหน่ายได้ต้องเทียบเท่ากันก่อน.
| ตระกูลเครื่องจักร | การทำงานหลัก | หลักฐานที่ควรขอ |
|---|---|---|
| เวเฟอร์ม้วนอบอลูปแบบ | หยอดแป้ง → อบ → ม้วน → นำออก | การทดลองสูตร รูปทรงม้วน สีหลังอบ ความชื้น และผลผลิตที่จำหน่ายได้ |
| ปอเปี๊ยะไส้คาว | รีดแผ่น → ตัด → เติมไส้ → พับ → ม้วน | น้ำหนักไส้ การปิดผนึก การจัดการแผ่นห่อ และผลผลิตสินค้าทอด |
| เครื่องใช้ในบ้าน | หนึ่งหรือไม่กี่ชิ้นต่อรอบ | ภาระการใช้งานของผู้บริโภคและความปลอดภัยทางไฟฟ้า ไม่ใช่การตรวจรับที่โรงงาน |
การตรวจสอบเอกลักษณ์นี้เป็นแนวป้องกันการแย่งคีย์เวิร์ดขั้นแรกของเว็บไซต์. หน้าผลิตภัณฑ์ UDTECH ที่มีอยู่รับผิดชอบอุปกรณ์ที่กำหนดค่าแล้วและการสอบถามข้อมูล ส่วนบทความนี้รับผิดชอบคำถามที่ช่วยให้ผู้ซื้อพิจารณาว่าโซลูชันที่กำหนดค่าต้องแสดงหลักฐานใด โดยไม่กล่าวอ้างประสิทธิภาพของผลิตภัณฑ์. หากต้องการข้อมูลแบรนด์ที่เป็นกลาง โปรดดูที่ เว็บไซต์การผลิต UDTECH.
คำขยายการค้นหา เช่น ราคาเครื่องทำขนมทองม้วนแบบโรตารี เครื่องทำขนมทองม้วนแบบโรตารีที่ดีที่สุด เครื่องทำขนมทองม้วนแบบโรตารีแบบแมนนวล และเครื่องรีดขนมทองม้วนอัตโนมัติเต็มรูปแบบ เป็นคำค้นหาเพื่อการเปรียบเทียบ. คำขยายเหล่านี้ไม่ได้ทำให้ผลิตภัณฑ์จากตระกูลผลิตภัณฑ์ที่แตกต่างกันเทียบเท่ากัน ให้ใช้การตรวจสอบเอกลักษณ์และการคัดกรองเดียวกันก่อนถือว่าผลลัพธ์นั้นเป็นเกณฑ์อ้างอิง.
เครื่องทำขนมทองม้วนแบบโรตารีทำงานอย่างไร?
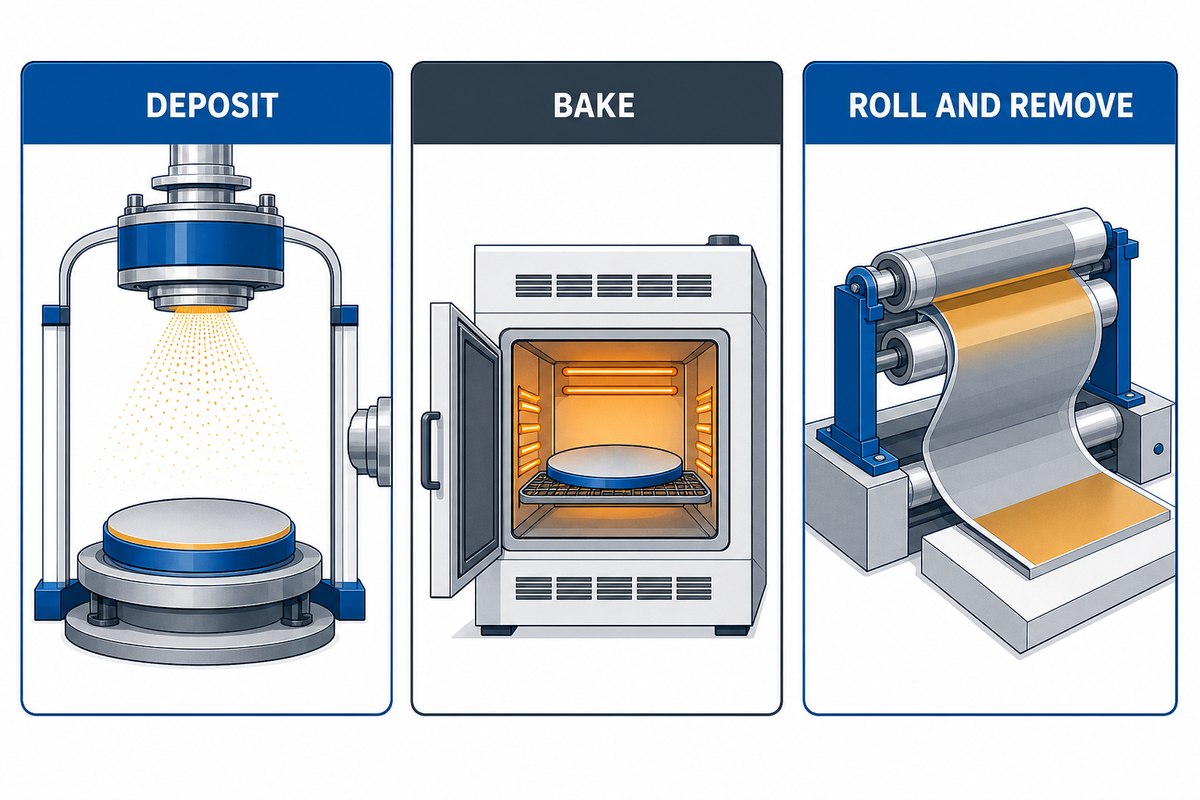
ควรทำความเข้าใจเครื่องทำขนมทองม้วนแบบโรตารีว่าเป็นลำดับของจุดควบคุม มากกว่าจะเป็นการ “ม้วน” เพียงครั้งเดียว. แผนผังกระบวนการทุกฉบับควรระบุอินพุต ตัวแปรควบคุม การตรวจสอบก่อนอนุมัติ การหยุดอย่างปลอดภัย และสถานะการกู้คืนของแต่ละสถานีงาน. ลำดับนี้ทำให้การตรวจสอบผลผลิตและการยอมรับในภายหลังเปรียบเทียบกันได้.
แหล่งอ้างอิงวิธีการ: เอกสารสิทธิบัตร Google อ้างอิงกระบวนการ.
- ปริมาณแป้งที่หยอด: หยอดแป้งเหลวในปริมาณที่ทำซ้ำได้ลงบนแม่พิมพ์ และตรวจสอบตำแหน่ง
- การอบ: อบแผ่นเวเฟอร์ให้ได้ช่วงสี ความชื้น และความยืดหยุ่นตามที่ตกลงกัน
- เริ่มวงจรเสถียรภาพจากแผ่นห่อสู่การม้วน ขณะที่แผ่นยังโค้งงอได้โดยไม่ฉีกขาด.
- นำหลอดออกโดยไม่บีบรอยต่อ จากนั้นแยกออกจากโซนร้อนเพื่อทำให้เย็นและตรวจสอบ.
เอกสารสิทธิบัตรในอดีตอธิบายลำดับกระบวนการ การลำเลียงเป็นช่วง การอบ และการม้วน เอกสารเหล่านี้เป็นแหล่งอ้างอิงคำศัพท์ ไม่ใช่คำกล่าวอ้างประสิทธิภาพในปัจจุบัน. ขอให้ผู้จำหน่ายแสดงว่าลำดับปัจจุบันถูกควบคุมอย่างไรผ่านแบบวาด วิดีโอ หรือการทดสอบการยอมรับที่โรงงาน (FAT).
วงจรเสถียรภาพแผ่นห่อสู่การม้วน
มวลแป้งเหลวและการแผ่มีผลต่อความหนาแผ่น ความหนาและความชื้นมีผลต่อความยืดหยุ่น ความยืดหยุ่นและจังหวะเวลามีผลต่อการปิดม้วน. หากตัวแปรหนึ่งเปลี่ยนแปลง ให้บันทึกการเปลี่ยนแปลงก่อนปรับตัวแปรอื่น.
การสาธิตของผู้จำหน่ายควรมีประโยชน์มากกว่าการหมุนโต๊ะโรตารีไปมา. ถามว่าเซนเซอร์หรือการตรวจสอบของผู้ควบคุมเครื่องรายการใดใช้ยืนยันแต่ละขั้นตอน จะเกิดอะไรขึ้นหลังความล้มเหลวหรือการพลาด และเครื่องจักรกลับสู่สถานะที่ทราบได้อย่างไรหลังการหยุด.
เปลี่ยนจำนวนชิ้นต่อชั่วโมงให้เป็นผลผลิตที่จำหน่ายได้
เมื่อมีลำดับกระบวนการนี้แล้ว อัตราอ้างอิงไม่ได้เป็นหลักประกันผลผลิตเสมอไป. กำหนดมาตรฐานของผลิตภัณฑ์ น้ำหนักต่อชิ้น สูตรการผลิต การอุ่นเครื่อง เวลาเปลี่ยนงานผลิต การหยุดชะงัก และอัตราผ่านครั้งแรก ก่อนเปรียบเทียบเครื่องทำขนมทองม้วนแบบโรตารีสองเครื่อง. ใช้ ตัววางแผนการยอมรับผลผลิต เพื่อรวบรวมหน่วยและหลักฐานการอนุมัติไว้ด้วยกัน.
แหล่งอ้างอิงผลผลิต: คำแนะนำสายการผลิตของ IFT.
| ปัจจัย | ช่องข้อมูลโครงการ | เหตุผลที่สำคัญ |
|---|---|---|
| อัตราอ้างอิงขั้นต้น | อัตราที่ผูกกับผู้จัดจำหน่าย/แหล่งที่มา | ระบุผลิตภัณฑ์ สูตรการผลิต และเงื่อนไขการทดสอบ |
| ความพร้อมในการเดินเครื่อง | ปัจจัยความพร้อมที่ผู้ซื้อกำหนด | การอุ่นเครื่อง การหยุดสั้น การทำความสะอาด และการเปลี่ยนงานผลิตลดเวลาเดินเครื่อง |
| ผลได้ครั้งแรก | ปัจจัยผลได้ที่ผู้ซื้อกำหนด | รอยแตกร้าว รอยต่อไม่ดี สีเปลี่ยน และชิ้นงานไม่ผ่านขนาดไม่สามารถจำหน่ายได้ |
| ผลลัพธ์จากการคำนวณ | อัตราการผลิต × ความพร้อม × ผลได้ | ใช้สูตรของโครงการ ห้ามตีความว่าเป็นการรับประกันจาก UDTECH |
แนวทางของ IFT เกี่ยวกับความเร็วสายการผลิตชี้ให้เห็นประเด็นที่สวนทางกับความเข้าใจทั่วไปว่า คอขวดในชีวิตจริงไม่ได้อยู่ที่หน่วยทางกายภาพที่ช้าที่สุดเสมอไป. ความเร็วเดินเครื่องที่เหมาะสมอาจถูกจำกัดด้วยเสถียรภาพของการเดินเครื่อง หรือความจำเป็นในการจ่ายงานให้เครื่องจักรกระบวนการถัดไปอย่างต่อเนื่อง.
อัตราอ้างอิงหรืออัตรามวลใด ๆ ของซัพพลายเออร์ผูกกับรุ่น ผลิตภัณฑ์ สูตรการผลิต และเงื่อนไขการทดสอบที่ระบุชื่อไว้. บันทึกหน่วยและคำนิยามการอนุมัติลงในแบบฟอร์มเปรียบเทียบ อย่าแปลงตัวเลขที่ผูกกับแหล่งที่มาให้เป็นคำกล่าวอ้างผลผลิตสากล หรือเปรียบเทียบโดยตรงกับสายการผลิตผลิตภัณฑ์สอดไส้.
กำหนดสูตรและเงื่อนไขแผ่นห่อให้ชัดเจนก่อนการทดลอง
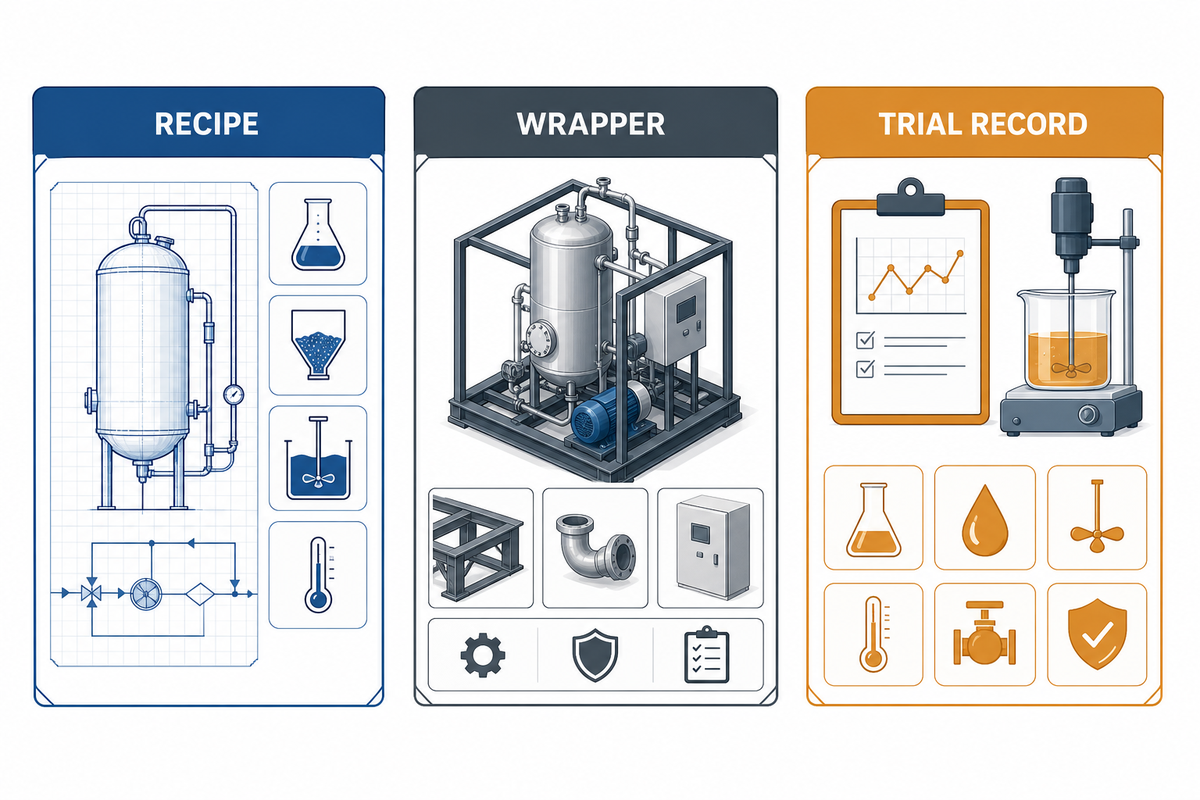
เมื่อพื้นฐานผลผลิตชัดเจนแล้ว กระบวนการที่สม่ำเสมอไม่สามารถแก้สูตรการผลิตที่ไม่เหมาะกับรูปแบบธุรกิจได้. ก่อนการทดลองผลิต ให้ล็อกสูตรแป้งโด ลำดับการผสม การพักแป้ง ขนาดปริมาณแป้งที่หยอด ความหนาแผ่น เส้นผ่านศูนย์กลางม้วน การมีหรือไม่มีไส้ สีเป้าหมาย ช่วงความชื้น และขีดจำกัดการแตกหัก.
แหล่งอ้างอิงด้านสุขาภิบาล: ข้อกำหนด CGMP อาหาร eCFR 21 CFR Part 117.
บัตรการทดลองจากสูตรสู่การม้วน
- รหัสตัวอย่าง การแก้ไขสูตร ผู้ควบคุมเครื่อง วันที่ และสภาพแวดล้อม
- อุณหภูมิแป้งเหลว ความหนืดหรือบันทึกการไหลเชิงปฏิบัติ และปริมาณแป้งที่หยอด
- ความหนาแผ่น เป้าหมายสี การสังเกตความชื้น และจังหวะการม้วน
- เส้นผ่านศูนย์กลางหลอด การปิดรอยต่อ รอยแตกร้าว การติด การแตกหัก และชิ้นงานไม่ผ่าน
- เปลี่ยนทีละรายการ พร้อมเก็บตัวอย่างก่อนและหลังไว้เปรียบเทียบ
คู่มือแก้ปัญหาของเครื่องจักรห่อมักกล่าวถึงแป้งโดแห้ง ความหนาแผ่นไม่ถูกต้อง และการติด. ใช้อาการเหล่านี้เพื่อออกแบบระเบียบวิธีทดสอบ อย่าเพิ่งระบุสาเหตุก่อนวิเคราะห์ข้อมูลจากสูตรการผลิตและสถานะเครื่องจักรปัจจุบัน.
เมื่อแผ่นห่อแตกร้าว ให้ตรวจสอบความชื้นและความยืดหยุ่นของแผ่น. เมื่อแผ่นติด ให้ตรวจสอบสภาพพื้นผิว จังหวะการนำออก และอุณหภูมิ. เมื่อสีคลาดเคลื่อน ให้ตรวจสอบสมดุลความร้อนและเวลาค้าง. ทำเครื่องหมายว่ามีสิ่งใดเปลี่ยนแปลงและสิ่งใดไม่เปลี่ยนแปลง.
ตรวจสอบระบบสาธารณูปโภคและผังการจัดวางเครื่องจักรก่อนอนุมัติกำลังการผลิต
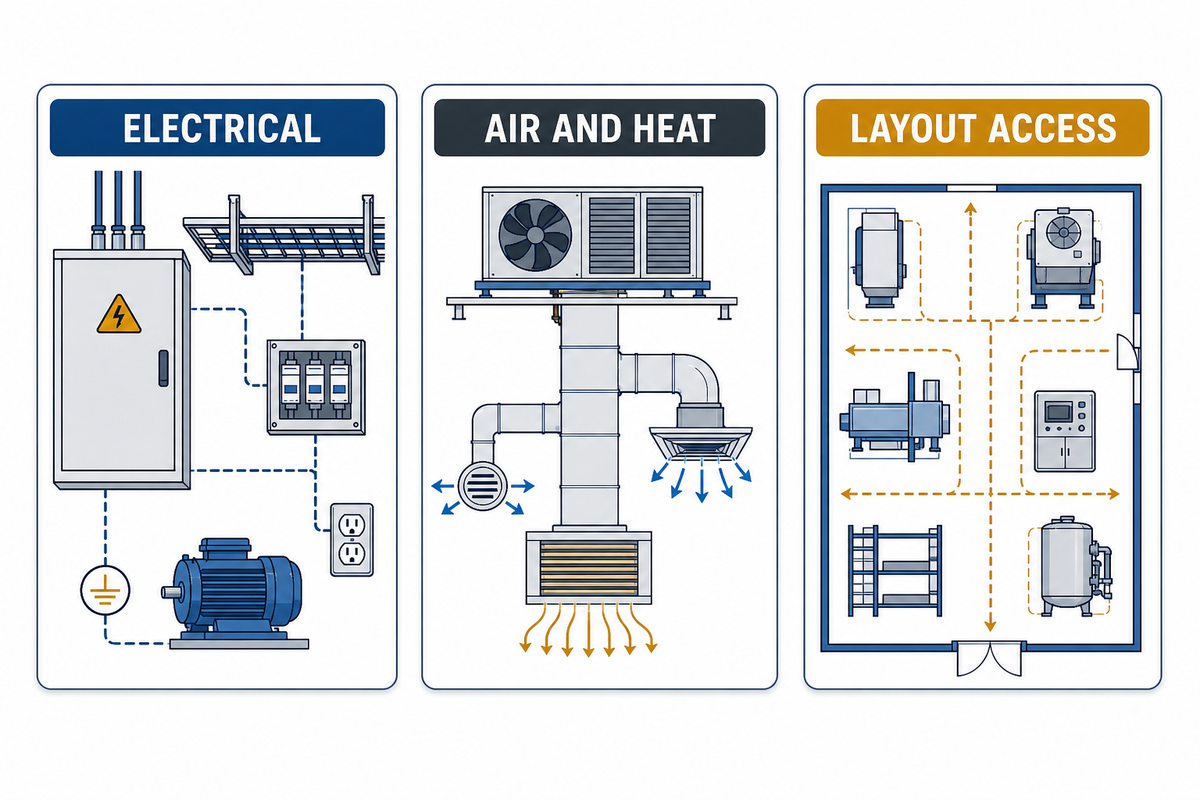
หลังการทดลองสูตรการผลิต คำชี้แจงกำลังการผลิตของอุปกรณ์มักไม่รวมการเข้าถึงเพื่อให้บริการและทำความสะอาด ระยะเคลียร์ของการ์ดป้องกัน การแยกโซนร้อน เส้นทางวัสดุ และการจัดการในกระบวนการถัดไป. อนุมัติกำลังการผลิตหลังจากตัวแทนสถานที่ลงนามใน “ตารางระบบสาธารณูปโภคและผังการจัดวางตามมาตราส่วน” ของโครงการเท่านั้น ผู้ทบทวนอาจมาจากฝ่ายวิศวกรรมหรือฝ่ายปฏิบัติการ ไม่ใช่ฝ่ายจัดซื้อ. การตรวจสอบความเหมาะสมของระบบสาธารณูปโภคช่วยจัดระเบียบจุดเชื่อมต่อ ระยะเคลียร์ และบริการที่มีอยู่ก่อนการอนุมัติได้.
แหล่งอ้างอิงความปลอดภัยสถานที่: คำแนะนำการ์ดป้องกันเครื่องจักรของ OSHA.
| จุดเชื่อมต่อ | บันทึกก่อนสั่งซื้อ | ความเสี่ยงต่อกำลังการผลิตหากขาดข้อมูล |
|---|---|---|
| ระบบไฟฟ้า | แรงดันไฟ เฟส จุดแยกวงจร การป้องกันความผิดพลาด และการทบทวนตามข้อกำหนดท้องถิ่น | การลดกำลังโดยไม่วางแผน งานที่ไม่ปลอดภัย หรือการเริ่มเดินเครื่องล่าช้า |
| ความร้อนและการระบายอากาศ | ภาระความร้อน เส้นทางระบายอากาศ สภาพห้อง และระยะห่างเพื่อบริการ | อุณหภูมิแกว่ง ผู้ควบคุมเครื่องสัมผัสอันตราย และการหยุดเครื่อง |
| อากาศและวัสดุ | ภาระความดัน/การไหล เส้นทางแป้งเหลว ถาด การทำให้เย็น และจุดส่งต่อไปยังการบรรจุ | การขาดวัตถุดิบ การคั่ง หรือความเสียหายของผลิตภัณฑ์ |
| การเข้าถึงและทางออก | เส้นทางถอดการ์ด ระยะเอื้อมทำความสะอาด เส้นทางยก และทางเข้าฉุกเฉิน | การเปลี่ยนงานผลิตนานขึ้นและการบำรุงรักษาที่ไม่ปลอดภัย |
ส่วน “ระบบสาธารณูปโภค” ในข้อมูลจำเพาะผลิตภัณฑ์เป็นข้อมูลอ้างอิงของโครงการ ไม่ใช่สิ่งทดแทนการตรวจสอบระบบสาธารณูปโภคที่มีอยู่ในสถานที่. ขอให้ซัพพลายเออร์ระบุจุดเชื่อมต่อและระยะเคลียร์ทุกจุดในแบบวาดผังการจัดวางเครื่องจักร พร้อมระบุผู้รับผิดชอบของจุดเชื่อมต่อแต่ละส่วนทั้งต้นน้ำและกระบวนการถัดไป.
ใช้ใบบันทึกระบบสาธารณูปโภคที่ไม่ผูกกับซัพพลายเออร์หรือรุ่นใดโดยเฉพาะ: บันทึกจำนวนแม่พิมพ์หรือสถานีงานที่ต้องใช้ พื้นที่ติดตั้ง ระยะเคลียร์เพื่อบริการ มวล ภาระความร้อนและชุดขับ เฟสและแรงดันไฟฟ้า ภาระลมอัด และจุดเชื่อมต่อการไหลของวัสดุเป็นฟิลด์ของโครงการ. เอกสารข้อมูลจำเพาะของรุ่นจากซัพพลายเออร์และหน้าผลิตภัณฑ์เชิงพาณิชย์ที่กำหนดค่าต้องกรอกค่าจริงและหน่วยที่ถูกต้อง.
ก่อนสั่งซื้อ ให้ฝ่ายวิศวกรรมตรวจสอบค่าของซัพพลายเออร์ทุกค่าให้สอดคล้องกับค่าความคลาดเคลื่อนของโครงการ ข้อกำหนดท้องถิ่น ข้อจำกัดของพื้นและการเคลื่อนย้าย รวมถึงระบบสาธารณูปโภคที่มีอยู่. ให้ถือว่าหน่วย จุดเชื่อมต่อ และค่าความคลาดเคลื่อนเป็นหลักฐานเฉพาะสำหรับใบเสนอราคาแต่ละฉบับ อย่าคาดเดาว่าเป็นข้อมูลจำเพาะสากลของเครื่องจักร.
| กลุ่มข้อมูล | สัญกรณ์เทียบเท่า | ใช้ในการทบทวน |
|---|---|---|
| ความยาว | 1 ม. = 1000 มม. | เปรียบเทียบพื้นที่ติดตั้งและระยะห่างเพื่อบริการด้วยระบบหน่วยเดียวกัน |
| พื้นที่ | 1 ตารางเมตร = 10000 ตารางเซนติเมตร | ทำให้การคำนวณพื้นที่พื้นและทางเข้าตรวจสอบย้อนกลับได้ |
| มวล | 1 กก. = 2.205 ปอนด์ | ปรับข้อมูลตัวอย่างและบันทึกการขนย้ายให้เป็นมาตรฐาน |
| กำลังไฟฟ้า | 1 kW = 1000 W | แยกภาระความร้อนและชุดขับโดยไม่ปัดเศษ |
| กำลังไฟฟ้าสูง | 1 MW = 1000 kW | ป้องกันข้อผิดพลาดด้านสเกลในตารางระบบสาธารณูปโภคของสถานที่ |
| ความดัน | 1 MPa = 10 bar | บันทึกหน่วยลมอัดไว้ข้างค่าของผู้จัดจำหน่าย |
| การแปลงความดัน | 1 บาร์ = 14.5038 ปอนด์ต่อตารางนิ้ว | ทำให้การตรวจสอบของสถานที่ปลายทางอ่านเข้าใจง่ายสำหรับทีมท้องถิ่น |
| ระยะเวลาสั้น | 1 นาที = 60 วินาที | ปรับบันทึกการหยุดและการเปลี่ยนงานผลิตให้เป็นมาตรฐาน |
| ระยะเวลารายชั่วโมง | 1 ชม. = 60 นาที | ทำให้การคำนวณช่วงเวลาการเดินเครื่องสอดคล้องกัน |
| สัญกรณ์พลังงาน | 1 kWh = จ่ายไฟ 1 kW เป็นเวลา 1 ชม. | แยกข้อมูลพลังงานและกำลังไฟฟ้าที่เชื่อมต่อออกจากกัน |
| ความถี่ | 1 kHz = 1000 Hz | ทำให้เอกสารระบบควบคุมและเซ็นเซอร์เป็นมาตรฐาน |
| ระยะเวลารายวัน | 1 วัน = 24 ชม. | เปรียบเทียบช่วงเวลาการเดินเครื่องที่ระบุบนพื้นฐานเดียวกัน |
สร้างแผนการตรวจรับ FAT/SAT
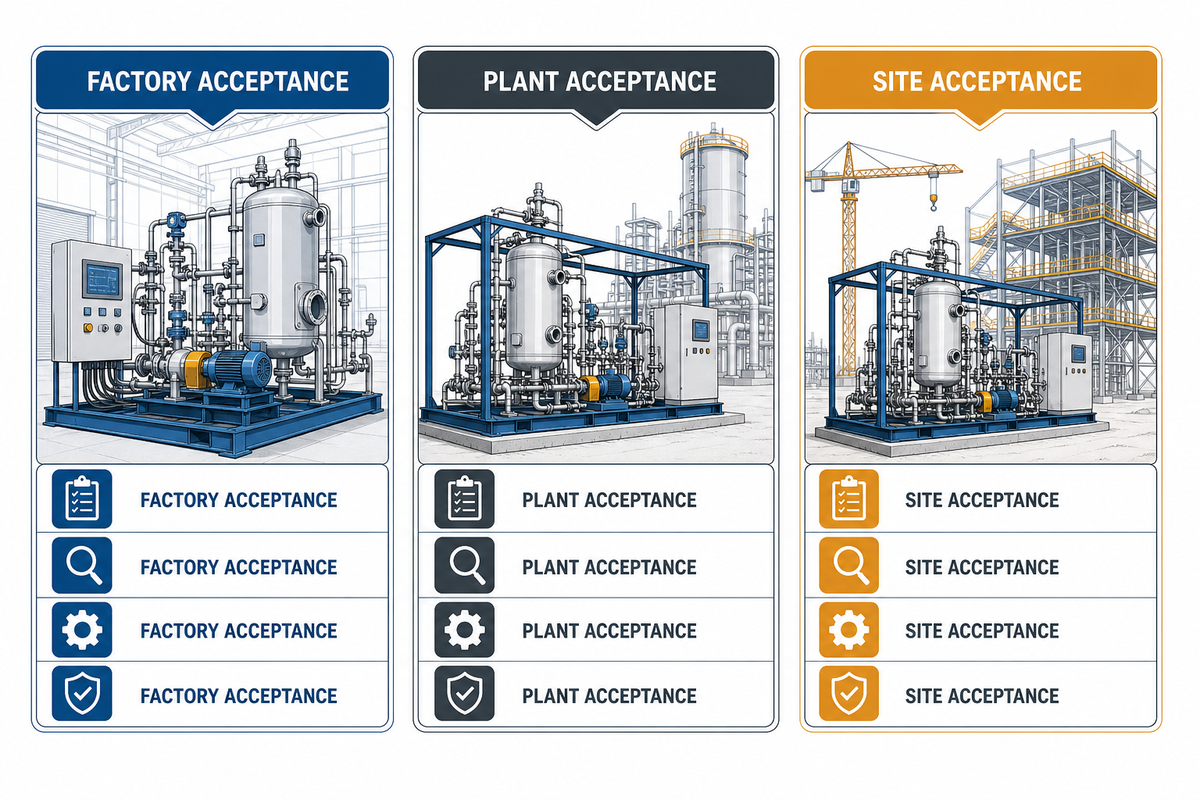
การตรวจรับที่โรงงาน ที่ไซต์ผลิต และที่สถานที่ติดตั้งเป็น 3 ระยะที่แตกต่างกัน แต่ล้วนถามคำถามคล้ายกันว่า การตั้งค่าที่ตกลงกันสามารถผลิตสินค้าที่กำหนดได้อย่างปลอดภัย สม่ำเสมอ และบรรลุเป้าหมายสมรรถนะที่มีหลักฐานรองรับต่อเนื่องหรือไม่?
แหล่งอ้างอิงการตรวจรับ: กฎระเบียบเครื่องจักรของสหภาพยุโรป.
บันไดการตรวจรับ 3 ชั้น
- ความปลอดภัยและเอกสารประกอบ: อุปกรณ์ป้องกัน จุดหยุดฉุกเฉิน คู่มือ แบบบันทึกความเสี่ยง รายการอะไหล่ และขอบเขตการฝึกอบรม
- ความสามารถในการทำซ้ำของกระบวนการ: ตัวอย่างสูตรการผลิตที่ทดสอบในช่วงความเร็วที่ตกลงกัน พร้อมบันทึกผลด้านความหนา สี ความชื้น รอยต่อ และชิ้นงานคัดทิ้ง
- ผลผลิตที่จำหน่ายได้อย่างต่อเนื่อง: กำหนดระยะเวลาการเดินเครื่องให้ชัดเจน พร้อมระบุกฎเกณฑ์การอุ่นเครื่อง การหยุดสั้น ๆ การเปลี่ยนงานผลิต อัตราผลได้ และการลงนามรับรอง
เกณฑ์การยอมรับมักถูกบันทึกไว้ในสัญญาหลังการทดลองผลิต. ให้กำหนดเกณฑ์เหล่านี้ก่อนการทดลอง เพราะการทดสอบอย่างรวดเร็วที่ “ความเร็วเต็มกำลัง” อาจปกปิดการสึกหรอหรือความสามารถในการทำความสะอาดที่ไม่ดี.
| จุดตัดสินใจ | ช่องข้อมูลโครงการ | หลักฐานที่ต้องเก็บ |
|---|---|---|
| ระยะเวลาการเก็บตัวอย่าง | ช่วงเวลาที่ผู้ซื้อกำหนด | บันทึกการเดินเครื่องและบันทึกตัวอย่างชิ้นแรก |
| ช่วงเวลาสำหรับการเปลี่ยนงานผลิต | การเปลี่ยนงานผลิตที่ผู้ซื้อกำหนด | เวลาเริ่มต้น/สิ้นสุดและการตรวจสอบความสะอาด |
| ช่วงเวลาการเดินเครื่อง | ช่วงเวลาการเดินเครื่องที่ผู้ซื้อกำหนด | บันทึกกะและเหตุผลการหยุด |
| เกณฑ์การผ่านครั้งแรก | เกณฑ์ที่ผู้ซื้อกำหนด | สูตรผลผลิตและตัวอย่างที่เก็บรักษาไว้ |
| เอกลักษณ์ผลิตภัณฑ์ | ขนมทองม้วนที่ตกลงร่วมกัน | การแก้ไขสูตรการผลิตและตัวอย่าง |
| รูปทรงการม้วน | ท่อและแนวรอยต่อเป้าหมาย | ใบบันทึกการวัด |
| การหยุดเพื่อความปลอดภัย | การตอบสนองที่ตรวจสอบแล้ว | ผลการทดสอบที่สังเกตได้และการลงนามรับรอง |
| ชุดเอกสาร | ฉบับแก้ไขปัจจุบัน | คู่มือ แบบวาด และบันทึกการฝึกอบรม |
| ภาระความร้อน | ค่าของซัพพลายเออร์และหน่วย | ตรวจสอบกับเอกสารข้อมูลจำเพาะของรุ่นปัจจุบัน |
| ภาระของชุดขับหรือระบบส่งกำลัง | ค่าของซัพพลายเออร์และหน่วย | ตรวจสอบกับเอกสารข้อมูลจำเพาะของรุ่นปัจจุบัน |
| จุดเชื่อมต่อทางไฟฟ้า | เฟสและแรงดันไฟฟ้าจากซัพพลายเออร์ | ยืนยันแหล่งจ่ายของสถานที่และข้อกำหนดท้องถิ่น |
| ภาระลมอัด | แรงดัน/อัตราการไหลจากซัพพลายเออร์และหน่วย | ยืนยันความพร้อมใช้งานภายใต้โหลด |
สำหรับการส่งมอบในยุโรป Regulation (EU) 2023/1230 กำหนดข้อกำหนดสำหรับเครื่องจักรที่อยู่ในขอบเขต รวมถึงเอกสารทางเทคนิคและการประเมินความสอดคล้อง. วันที่ตามลำดับขั้นรวมถึงการใช้หมวด VI ตั้งแต่ 13 กรกฎาคม 2023 การแจ้งกฎบทลงโทษของประเทศสมาชิกภายใน 14 ตุลาคม 2026 และวันที่เริ่มใช้หลักใน 14 มกราคม 2027 ผลิตภัณฑ์ที่วางจำหน่ายภายใต้ข้อกำหนดฉบับก่อนก่อน 14 มกราคม 2027 จะได้รับการผ่อนผันในช่วงเปลี่ยนผ่าน. ให้ถือว่าวันที่เหล่านี้เป็นข้อมูลอ้างอิงสำหรับการวางแผนการปฏิบัติตามข้อกำหนด ไม่ใช่หลักฐานว่าเครื่องจักรใดเครื่องจักรหนึ่งเป็นไปตามข้อกำหนด.
ตรวจสอบสุขอนามัยและการเปลี่ยนงานผลิตเมื่อเปลี่ยนสารก่อภูมิแพ้
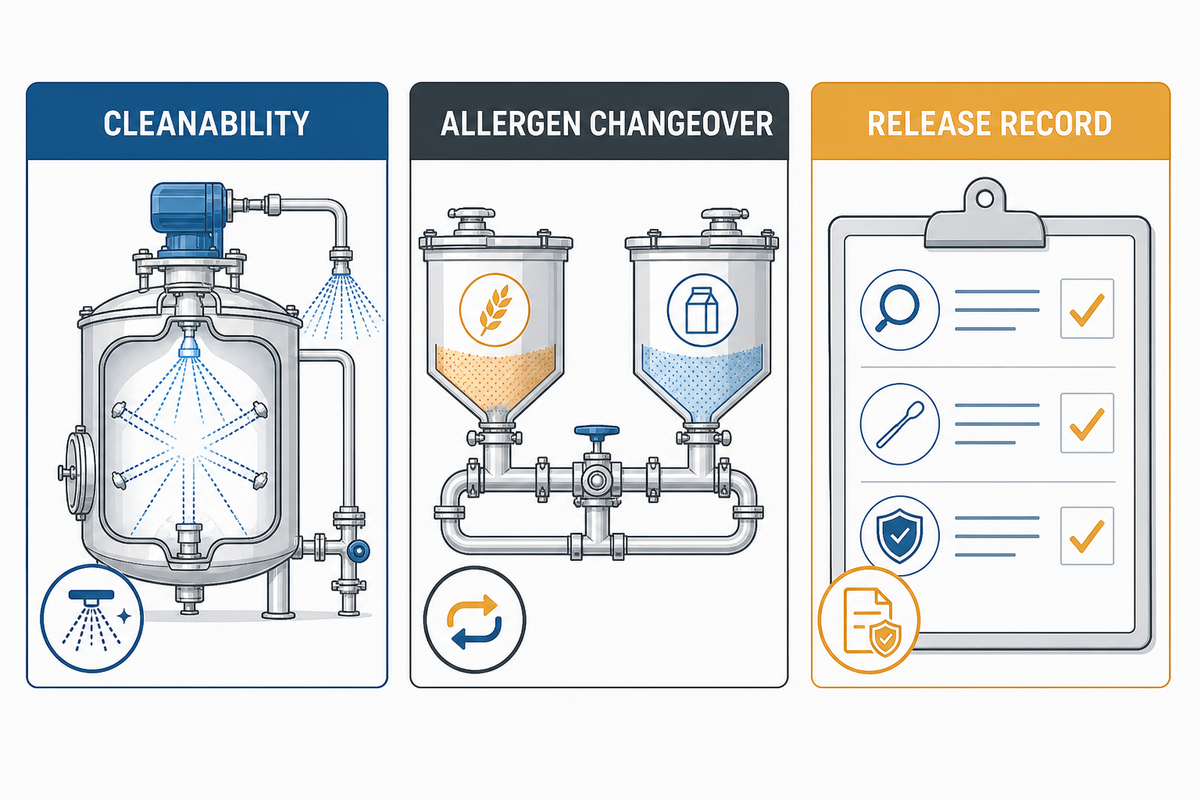
สุขอนามัยเป็นตัวแปรของอัตราการผลิต เพราะพื้นผิวที่ทำความสะอาดยากทุกจุดทำให้การเปลี่ยนงานผลิตใช้เวลานานขึ้น และเพิ่มโอกาสเกิดคราบตกค้าง การถ่ายโอนรสชาติ สีคลาดเคลื่อน หรือการกักงานโดยไม่ได้วางแผน. แนวทาง FDA CGMP จัดให้การออกแบบอุปกรณ์ การปฏิบัติงานที่ถูกสุขลักษณะ และการควบคุมกระบวนการเป็นส่วนหนึ่งของระบบความปลอดภัยอาหาร.
เอกสารอ้างอิงด้านสุขอนามัย: แนวทางการออกแบบเพื่อสุขาภิบาล 3-A.
การรีเซ็ตสารก่อภูมิแพ้ด้วยการเริ่มต้นที่สะอาด
หยุด → แยกพลังงาน → ทำความสะอาด → ตรวจสอบ → อนุมัติ. ระบุเครื่องมือ จุดถอดชิ้นส่วน ไฟส่องตรวจสอบ การตัดสินใจเรื่องคราบตกค้าง การเก็บตัวอย่าง และการอนุมัติให้เริ่มเดินเครื่องใหม่. ธุรกิจอาหารเป็นผู้รับผิดชอบการตรวจรับรองสุขาภิบาล ส่วนซัพพลายเออร์ควรทำให้เข้าถึงและจัดทำเอกสารได้.
สถาบัน 3-A Sanitary Standards อธิบายการออกแบบ การผลิต การติดตั้ง และความสามารถในการทำความสะอาดเพื่อสุขาภิบาลของอุปกรณ์อาหาร. ใช้หลักการของสถาบันเป็นกรอบการทบทวน ได้แก่ บริเวณผลิตภัณฑ์ที่เข้าถึงได้ วัสดุที่เข้ากันได้ การระบายน้ำ และการไม่มีจุดซ่อนคราบตกค้าง.
คำว่า “ทำความสะอาดง่าย” ไม่เป็นที่ยอมรับ หากหมายถึง “ใช้ผ้าเช็ดแล้วโทรเรียกลุงของคุณ”. ให้ระบุวิธีการ การศึกษาด้านเวลา ภาพถ่ายจุดเข้าถึง รายการสิ่งที่ต้องถอดออก และหลักเกณฑ์ที่ใช้อนุมัติให้สายการผลิตสูตรนั้นผ่าน.
ทบทวนการ์ดป้องกัน พื้นผิวร้อน และพลังงานอันตราย
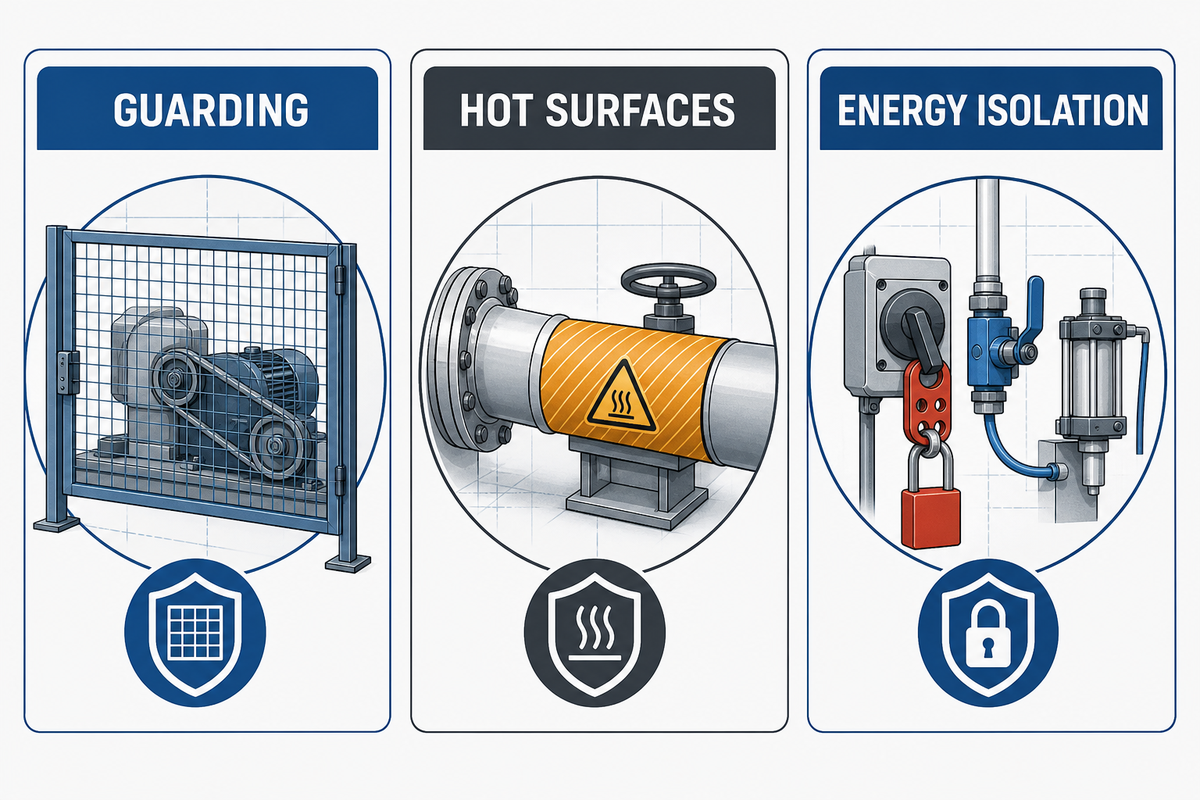
หลังการทบทวนด้านสุขอนามัย แม่พิมพ์แบบโรตารี ชุดขับ จุดหนีบ พื้นผิวที่ให้ความร้อน และพลังงานกล ไฟฟ้า หรือนิวแมติกที่กักเก็บไว้ ล้วนต้องได้รับการทบทวนตามงาน. อินเตอร์ล็อกซอฟต์แวร์ช่วยได้ แต่ไม่สามารถทดแทนการ์ดป้องกันทางกายภาพ การตรวจสอบปุ่มหยุดฉุกเฉิน หรือขั้นตอนล็อกเอาต์/แท็กเอาต์ได้.
| งาน | อันตราย | การควบคุม | หลักฐาน |
|---|---|---|---|
| เคลียร์สิ่งติดขัด | การเคลื่อนไหวที่ไม่คาดคิดหรือความร้อนที่กักเก็บไว้ | ขั้นตอนการเข้าถึงที่มีการ์ดป้องกันและการแยกพลังงาน | การหยุดที่สังเกตได้ การแยกพลังงาน และการทดสอบยืนยันว่าพลังงานเป็นศูนย์ |
| ทำความสะอาดโซนร้อน | การไหม้และการสัมผัสสารเคมี | กฎการลดอุณหภูมิ อุปกรณ์ป้องกันส่วนบุคคล และวิธีที่ได้รับอนุมัติ | บันทึกการฝึกอบรมและขั้นตอนที่ลงนามรับรอง |
| ตรวจสอบชุดขับ | การพันเกี่ยวและการเริ่มเดินเครื่องใหม่ | การ์ดป้องกันแบบติดตั้งถาวร อินเตอร์ล็อก และล็อกเอาต์/แท็กเอาต์ | การทดสอบการทำงานและบันทึกการบำรุงรักษา |
แนวทาง OSHA ว่าด้วยการติดตั้งการ์ดป้องกันเครื่องจักรครอบคลุมจุดหนีบขณะป้อนงาน ชิ้นส่วนที่หมุน และขั้นตอนควบคุมพลังงาน. ให้ใช้ข้อกำหนดของเขตอำนาจศาลที่เครื่องจักรจะทำงาน และให้ผู้มีคุณสมบัติเหมาะสมทบทวนมาตรการป้องกันขั้นสุดท้าย คู่มือนี้ไม่ใช่ใบรับรอง.
อุปกรณ์ป้องกันช่วยปกป้องผู้ปฏิบัติงานจากจุดหนีบขณะป้อนงานและชิ้นส่วนที่หมุน การซ่อมบำรุงต้องมีโปรแกรมควบคุมพลังงาน แนวทาง OSHA ว่าด้วยการติดตั้งการ์ดป้องกันเครื่องจักร ซึ่งใช้เป็นเอกสารอ้างอิงสำหรับการทบทวนของผู้ซื้อ
แก้ปัญหาตามอาการ ตัวแปร และการทดสอบยืนยันผล
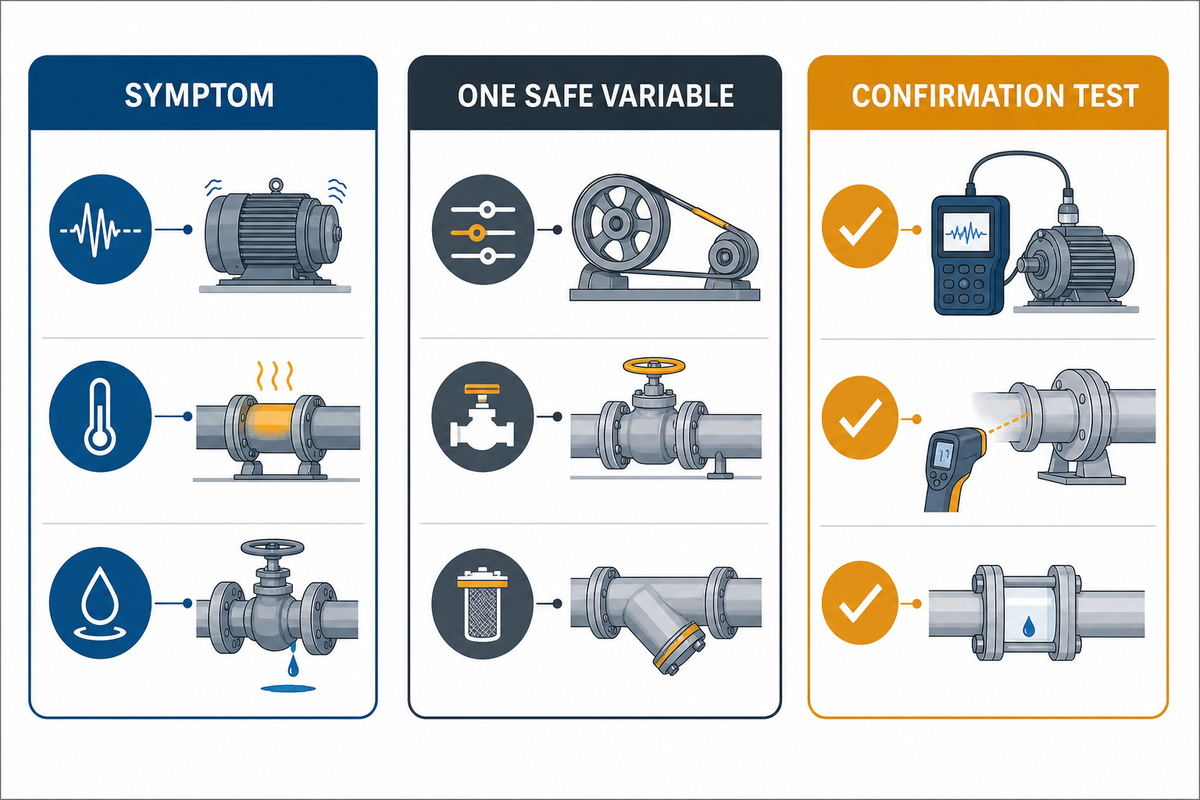
เมื่อมีการบันทึกมาตรการป้องกันแล้ว หากม้วนแตกร้าว ติด สีไม่สม่ำเสมอ หรือมีขนาดแปรผัน ให้เก็บหลักฐานไว้. บันทึกอาการ เปลี่ยนตัวแปรที่ปลอดภัยเพียงหนึ่งรายการ เดินเครื่องตัวอย่างยืนยันผล และยกระดับปัญหาเมื่อบันทึกผลแล้วเท่านั้น.
เอกสารอ้างอิงด้านการควบคุม: ข้อกำหนดอาหาร CGMP ตาม eCFR 21 CFR Part 117.
| อาการ | ตัวแปรเริ่มต้น | การทดสอบยืนยันผล |
|---|---|---|
| การแตกร้าว | ความชื้น ความหนา ความยืดหยุ่นของแผ่น และจังหวะการม้วน | คงความร้อนและจังหวะเวลาไว้ แล้วเปลี่ยนตัวแปรความชื้นหรือมวลทีละหนึ่งรายการ |
| การติด | สภาพพื้นผิว จังหวะการนำออก อุณหภูมิ และคราบตกค้าง | ตรวจสอบและทำความสะอาด แล้วทำซ้ำด้วยสูตรการผลิตเดิม |
| สีคลาดเคลื่อน | สมดุลความร้อน เวลาค้าง การแผ่แป้งเหลว และค่าที่เซนเซอร์อ่านได้ | เปรียบเทียบตัวอย่างด้วยความเร็วและโหลดเดียวกัน |
| ความแปรผันของขนาด | ปริมาณแป้งที่หยอด ตำแหน่งแม่พิมพ์ แรงกดในการม้วน และจังหวะการนำออก | วัดชุดตัวอย่างที่เก็บรักษาไว้และตรวจสอบแนวศูนย์ |
รายงานในฟอรัมอาจเผยให้เห็นภาษาที่ผู้ควบคุมเครื่องใช้ เช่น “ติด” หรือ “ฉีกขาด” แต่ไม่สามารถวินิจฉัยสายการผลิตของคุณได้. หากการทดสอบทำให้ผู้ใดสัมผัสความร้อน การเคลื่อนไหว แรงดัน หรือพลังงานไฟฟ้า ให้หยุดและใช้ขั้นตอนที่ได้รับอนุมัติพร้อมผู้เชี่ยวชาญที่มีคุณสมบัติ.
ปกป้องความทำซ้ำได้ด้วยบันทึกการบำรุงรักษาและการเปลี่ยนงานผลิต
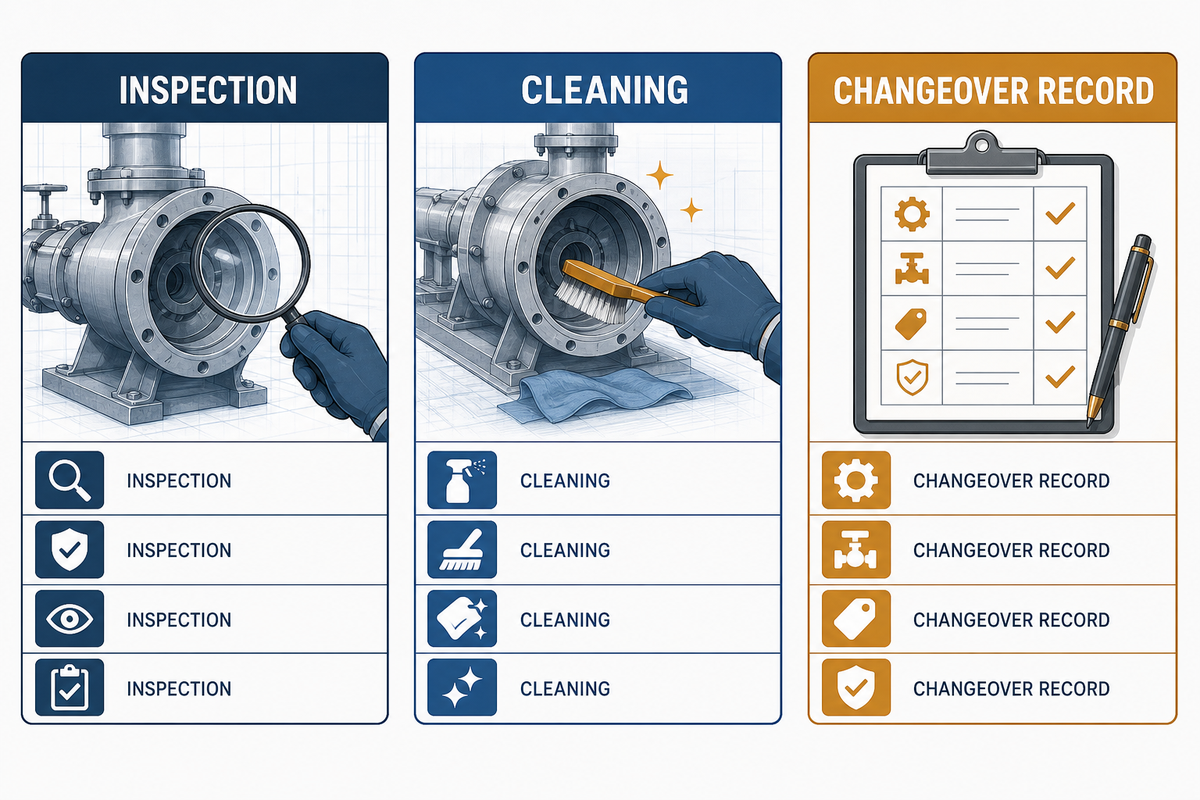
หลังบันทึกอาการแล้ว คำว่า “บำรุงรักษาต่ำ” เพียงอย่างเดียวไม่ใช่เกณฑ์การยอมรับ. กำหนดงานตรวจสอบ ทำความสะอาด หล่อลื่น เซนเซอร์ ชุดขับ แม่พิมพ์ การสอบเทียบ และอะไหล่ที่ทำให้สูตรการผลิตทำซ้ำได้.
เอกสารอ้างอิงด้านการบำรุงรักษา: แนวทาง OSHA ว่าด้วยการติดตั้งการ์ดป้องกันเครื่องจักร.
| บันทึก | หลักฐาน | ยกระดับปัญหาเมื่อ |
|---|---|---|
| การเริ่มและหยุดประจำวัน | ผู้ควบคุมเครื่อง สูตรการผลิต การอุ่นเครื่อง สัญญาณเตือน และตัวอย่างชิ้นแรก | ตัวอย่างชิ้นแรกไม่อยู่ในช่วงเวลาการนำออก |
| การเปลี่ยนงานผลิต | เวลาเริ่มต้น/สิ้นสุด การตรวจสอบความสะอาด การตั้งค่า และของเสีย | พบคราบตกค้าง ของเสียที่อธิบายไม่ได้ หรือการปรับตั้งซ้ำ ๆ |
| การบำรุงรักษาตามแผน | เอกสารอ้างอิงจากคู่มือ ชิ้นส่วน สภาพ ผู้รับผิดชอบ และวันที่ | การสึกหรอ ความร้อน เสียง หรือแนวศูนย์เคลื่อนออกนอกคู่มือ |
ให้ถือว่าคู่มือซัพพลายเออร์ฉบับจริงเป็นข้อมูลอ้างอิงหลักสำหรับรอบการให้บริการ. อย่านำตาราง 250-, 500- หรือ 1,000-ชั่วโมงเดียวกันไปใช้กับการออกแบบเครื่องจักรและรอบการใช้งานทุกประเภท.
เปรียบเทียบซัพพลายเออร์ด้วยหลักฐาน ไม่ใช่การแข่งขันด้านเอกสารข้อมูลจำเพาะ
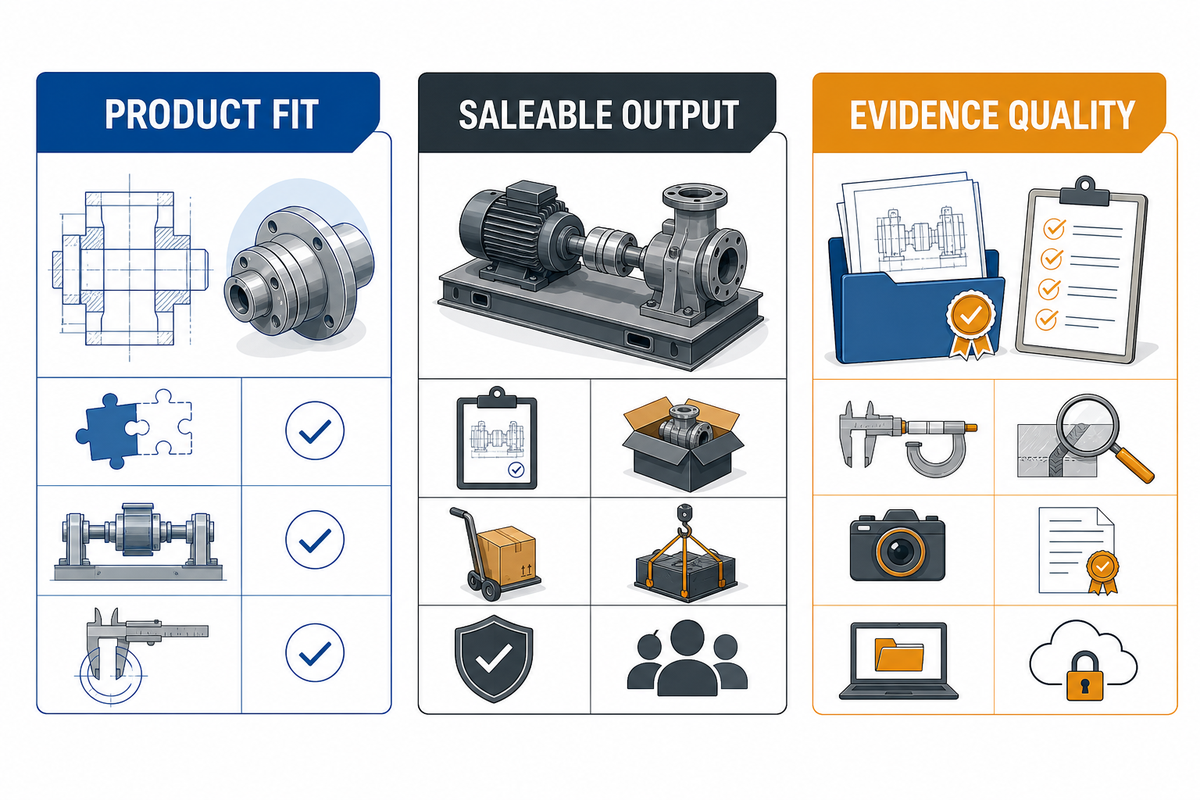
เมื่อกำหนดหลักฐานการบำรุงรักษาแล้ว เช็กลิสต์ของซัพพลายเออร์ควรให้คุณค่ากับหลักฐานความเหมาะสมของผลิตภัณฑ์และความสามารถในการเดินเครื่อง ไม่ใช่เพียงจำนวนคุณลักษณะ. ให้ให้คะแนนข้อเสนอทุกฉบับเทียบกับผลิตภัณฑ์ เงื่อนไขอ้างอิง ข้อจำกัดของสถานที่ และเช็กลิสต์การยอมรับเดียวกัน.
เอกสารอ้างอิงการเปรียบเทียบ: แนวทางสายการผลิตของ IFT.
| หมวดหมู่ | คำถามที่ต้องหาคำตอบให้ชัดเจน | หลักฐาน |
|---|---|---|
| เอกลักษณ์ผลิตภัณฑ์ | นี่คือสายการผลิตเวเฟอร์โรลอบใช่หรือไม่? | ผังกระบวนการและตัวอย่างผลิตภัณฑ์ |
| ความเหมาะสมกับสูตรการผลิต | แป้งเหลวตามที่ตกลงกันสามารถม้วนได้เรียบร้อยหรือไม่? | บัตรการทดลองผลิตและตัวอย่างที่เก็บรักษาไว้ |
| เกณฑ์ผลผลิต | อะไรถือเป็นสินค้าที่จำหน่ายได้? | คำจำกัดความของผลผลิตและบันทึกการเดินเครื่อง |
| ขอบเขตระบบสาธารณูปโภค | ใครเป็นผู้จัดหาอินเทอร์เฟซแต่ละจุด? | ตารางกำหนดการและผู้รับผิดชอบ |
| การเข้าถึงตามผังการจัดวางเครื่องจักร | ผู้ควบคุมเครื่องสามารถทำความสะอาดและบำรุงรักษาเครื่องได้หรือไม่? | แบบวาดตามมาตราส่วนและการทบทวนการเข้าถึง |
| การเปลี่ยนงานผลิตด้านสุขอนามัย | คราบตกค้างถูกกำจัดออกอย่างไร? | วิธีทำความสะอาดและการลงนามอนุมัติ |
| ระบบควบคุมความปลอดภัย | แยกแหล่งอันตรายออกจากกันอย่างไร? | การทดสอบอุปกรณ์ป้องกันและการควบคุมพลังงาน |
| การสนับสนุนการตรวจรับ | ต้องลงนามในเอกสารใดเมื่อส่งมอบงาน? | โปรโตคอล FAT/SAT และการฝึกอบรม |
| เกณฑ์ | น้ำหนัก | หลักฐานที่ทำให้ได้คะแนนสูง | ไม่เหมาะสมเมื่อ |
|---|---|---|---|
| ความเหมาะสมกับผลิตภัณฑ์ | 20% | สูตรการผลิตและรูปทรงม้วนตรงตามต้องการ | สายการผลิตเป็นระบบผลิตผลิตภัณฑ์สอดไส้รสคาวจริง |
| ผลผลิตที่จำหน่ายได้ | 20% | มีการระบุเงื่อนไข ผลผลิต การหยุดเดินเครื่อง และระยะเวลาการเดินเครื่อง | มีเพียงตัวเลขชิ้น/ชั่วโมงที่ใช้เป็นพาดหัว |
| ระบบสาธารณูปโภคและผังการจัดวางเครื่องจักร | 15% | แบบวาดตามมาตราส่วน จุดเชื่อมต่อ พื้นที่เข้าถึง และตารางผู้รับผิดชอบ | ปล่อยให้ผู้ซื้อจัดการระยะเคลียร์รันซ์หลังการจัดส่ง |
| ความปลอดภัยและสุขอนามัย | 15% | การทดสอบอุปกรณ์ป้องกัน วิธีแยกแหล่งพลังงาน และหลักฐานว่าทำความสะอาดได้ | ใช้คำว่า “อัตโนมัติ” เป็นเหตุผลด้านความปลอดภัย |
| การสนับสนุนการตรวจรับ | 15% | โปรโตคอล FAT/SAT การฝึกอบรม และเอกสารส่งมอบงานที่ลงนามแล้ว | ไม่มีเกณฑ์การอนุมัติให้ผ่านที่วัดผลได้ |
| ความสะดวกต่อการบำรุงรักษาและคุณภาพของหลักฐาน | 15% | คู่มือ อะไหล่ ช่องทางการตอบสนอง และข้ออ้างที่ตรวจสอบย้อนกลับได้ | ใบเสนอราคาผลักภาระความเสี่ยงด้านการผสานระบบมาให้ผู้ซื้อโดยไม่ระบุให้ชัดเจน |
หลังจากใช้ตารางประเมินเชิงการศึกษาแล้ว ผู้ซื้อที่ล็อกข้อมูลผลิตภัณฑ์และสถานที่เรียบร้อยสามารถทบทวน โซลูชันเครื่องทำขนมทองม้วนแบบโรตารีตามขอบเขตที่กำหนดค่าได้. เช็กลิสต์ความพร้อมสำหรับ RFQช่วยนำหลักฐานเดียวกันไปใช้กับคำถามถึงซัพพลายเออร์. การส่งต่องานที่ควบคุมนี้ทำให้หน้าผลิตภัณฑ์ยังคงเป็นเชิงพาณิชย์ ขณะที่คู่มือนี้ยังคงเป็นเช็กลิสต์หลักฐาน.
เมื่อกำหนดผลิตภัณฑ์และสถานที่แล้ว ให้ศึกษาซัพพลายเออร์ที่อยู่เบื้องหลังขอบเขตที่กำหนดค่า และบันทึกหลักฐานไว้ในแผนโครงการ.
บรีฟคำขอที่พร้อมใช้หลักฐาน
- กลุ่มผลิตภัณฑ์ รุ่นสูตรการผลิต ขนาด เนื้อสัมผัส และรูปทรงม้วนเป้าหมาย
- อัตราการผลิตรวม สูตรคำนวณอัตราผลผลิตที่จำหน่ายได้ คำจำกัดความของผลผลิต และรูปแบบกะการทำงาน
- ตารางระบบสาธารณูปโภค ผังการจัดวางตามมาตราส่วน การเข้าถึง ความร้อน ลม และการไหลของวัสดุ
- บัตรการทดลองผลิต ขีดจำกัด FAT/SAT การทดสอบความปลอดภัย การอนุมัติหลังการสุขาภิบาล และการฝึกอบรม
- การบำรุงรักษา อะไหล่ ช่องทางการตอบสนอง และข้อสมมติที่ยังไม่ได้ข้อยุติ
แนวโน้มระบบอัตโนมัติปี 2025–2026 มีความหมายต่อผู้ซื้ออย่างไร
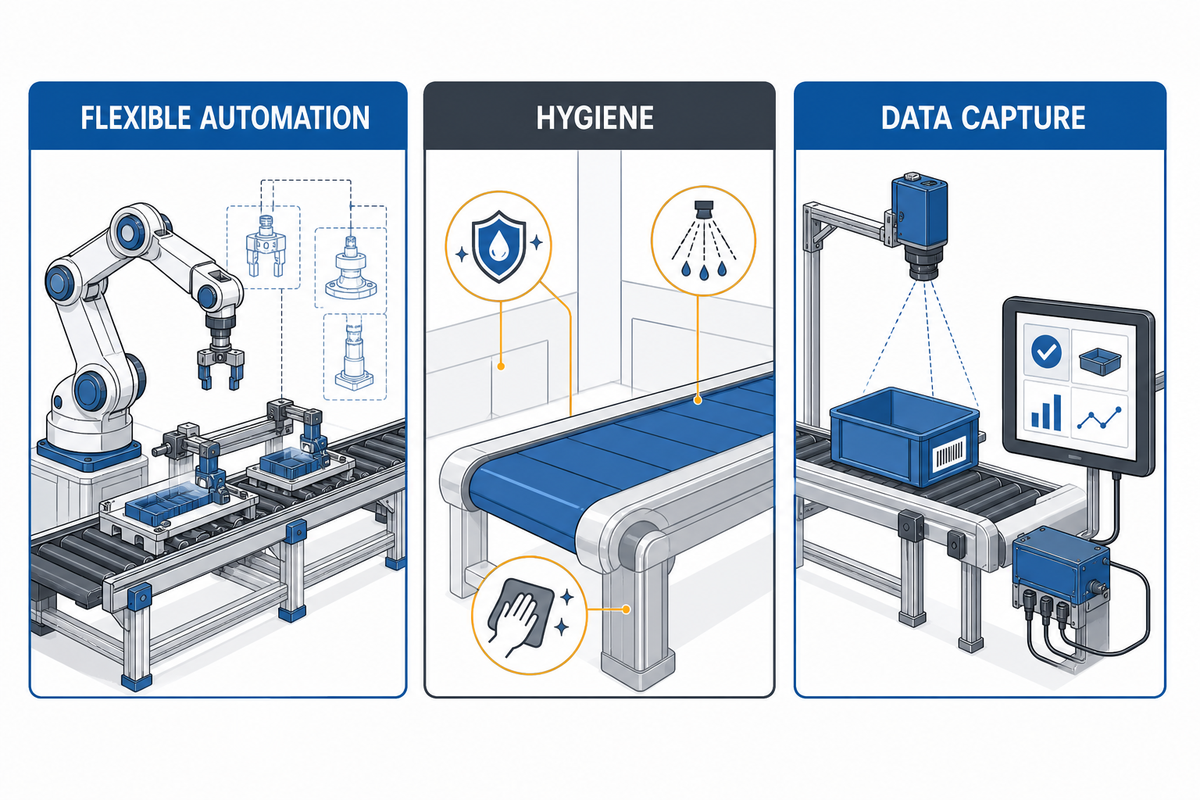
เมื่อเทียบกับเช็กลิสต์หลักฐานนั้น ข้อมูลอุตสาหกรรมอาหารและการผลิตในปัจจุบันชี้ให้เห็นการเปลี่ยนแปลงเชิงปฏิบัติว่า ระบบอัตโนมัติที่ยืดหยุ่น สุขอนามัย การเก็บข้อมูล และความสะดวกของแรงงานมีความสำคัญควบคู่กับความเร็ว. สายการผลิตสำหรับผลิตภัณฑ์เดียวอาจไม่เพียงพอเมื่อส่วนผสมผลิตภัณฑ์หรือความถี่ในการเปลี่ยนงานผลิตเปลี่ยนแปลง. ใช้สัญญาณเหล่านี้เมื่อกำหนดคำถามการทดลองและผู้รับผิดชอบ.
เอกสารอ้างอิงอุตสาหกรรม: แนวโน้มอุตสาหกรรมการผลิตของ Food Processing.
| สัญญาณแนวโน้ม | ผลต่อผู้ซื้อ |
|---|---|
| ผลิตภัณฑ์มีความหลากหลายมากขึ้น | ขอช่วงสูตรการผลิต หลักฐานการเปลี่ยนงานผลิต และการอนุมัติผลิตภัณฑ์ชิ้นแรก |
| สุขอนามัยในฐานะเวลาพร้อมใช้งาน | วัดเวลาทำความสะอาด ตรวจสอบ และอนุมัติให้ผ่าน ไม่ใช่เฉพาะเวลาเดินเครื่อง |
| ระบบควบคุมเชื่อมต่อกันมากขึ้น | กำหนดให้มีสัญญาณเตือนที่อ่านเข้าใจได้ ผู้รับผิดชอบข้อมูล และโหมดทำงานสำรองด้วยมือ |
| แรงกดดันด้านบุคลากร | ให้คะแนนการฝึกอบรม การเข้าถึง และขั้นตอนที่ทำซ้ำได้ก่อนพิจารณาความแปลกใหม่ |
ข้อมูล Food Processing ล่าสุดกล่าวถึงแรงกดดันด้านต้นทุน ข้อจำกัดด้านแรงงาน สุขอนามัย และความยืดหยุ่น ไม่ใช่อัตราการเติบโตของตลาดที่รับประกันสำหรับเครื่องจักรประเภทใดประเภทหนึ่ง. ใช้แนวโน้มเหล่านี้เพื่อปรับปรุงคำถามการตัดสินใจ อย่าใช้เพื่อสนับสนุนการคาดการณ์ความต้องการที่ไม่มีหลักฐาน.
ตัวเลือกอุปกรณ์ที่ดีที่สุดช่วยให้สูตรการผลิตที่มีเอกสารคงที่ ให้ผู้ควบคุมเครื่องมีเส้นทางกู้คืนที่ปลอดภัย และทำให้การทำความสะอาดกับการเปลี่ยนงานผลิตมองเห็นได้. คุณสมบัติที่วัดผลได้เหล่านี้คงทนกว่าฟีเจอร์แปลกใหม่ที่ไม่สามารถทดสอบในสถานที่ได้. ใช้มุมมองจากหลักฐานนี้เมื่อทบทวนความยืดหยุ่น ความเป็นเจ้าของข้อมูล และการฝึกอบรมผู้ควบคุมเครื่อง.
คำถามที่พบบ่อย
เครื่องทำขนมทองม้วนมีราคาเท่าไร?
ราคาสำหรับงานอุตสาหกรรมขึ้นอยู่กับการกำหนดค่า. ตระกูลผลิตภัณฑ์ ขอบเขตการทดลองสูตรการผลิต แม่พิมพ์ ระบบทำความร้อน ระบบควบคุม ระบบสาธารณูปโภค การ์ดป้องกัน เอกสาร การติดตั้ง การฝึกอบรม และการสนับสนุนการยอมรับ ล้วนทำให้ใบเสนอราคาเปลี่ยนแปลงได้. จัดทำสรุปหลักฐานก่อน แล้วขอใบเสนอราคาตามโครงการ คู่มือนี้ตั้งใจไม่เผยแพร่ช่วงราคาทั่วไป. สอบถามว่าข้อเสนอรวมการทดสอบเดินเครื่อง อะไหล่ เครื่องมือเปลี่ยนงานผลิต ค่าขนส่ง และการเดินเครื่องเพื่อการยอมรับหรือไม่. ขอบเขตเหล่านี้อาจทำให้ยอดรวมโครงการที่ส่งมอบเปลี่ยนแปลง แม้ราคาหัวเครื่องของเครื่องจักรสองเครื่องจะดูใกล้เคียงกัน ดังนั้นให้บันทึกรายการที่ไม่รวมไว้ข้างการเปรียบเทียบทุกครั้ง.
เครื่องที่ใช้ม้วนขนมทองม้วนเรียกว่าอะไร?
ชื่อเรียกขึ้นอยู่กับผลิตภัณฑ์ ระบบแผ่นเวเฟอร์ม้วนอาจเรียกว่าเครื่องทำขนมทองม้วนแบบโรตารีหรือเครื่องทำขนมทองม้วนจากเวเฟอร์ ขณะที่สายการผลิตไส้คาวมักเรียกว่าเครื่องขึ้นรูปขนมทองม้วนหรือปอเปี๊ยะ. ยืนยันลำดับการจ่ายแป้ง การอบ การสอดไส้ การพับ และการม้วนก่อนเปรียบเทียบกำลังการผลิต.
ร้านอาหารจีนใช้ขนมทองม้วนยี่ห้ออะไร?
ไม่มีคำตอบเกี่ยวกับแบรนด์สากลที่เชื่อถือได้. ร้านอาหารอาจผลิตสินค้าเอง ซื้อแผ่นห่อหรือม้วนแช่แข็ง หรือใช้ซัพพลายเออร์ระดับภูมิภาค. เมนู ภูมิภาค รูปแบบแรงงาน และสัญญาจัดซื้อแตกต่างกัน ดังนั้นชื่อร้านอาหารจึงไม่ใช่เกณฑ์อ้างอิงอุปกรณ์ที่เหมาะสม. สำหรับการวางแผนอุปกรณ์ ความนิยมของแบรนด์สำคัญน้อยกว่าแผ่นห่อเป้าหมาย สูตรไส้หรือเวเฟอร์ คำนิยามผลผลิต กระบวนการความปลอดภัยอาหาร และการทดสอบการยอมรับที่มีเอกสาร. ขอชิ้นตัวอย่างและบันทึกกระบวนการที่ตรงกับผลิตภัณฑ์ของคุณเอง.
ผู้ซื้อควรกำหนดผลผลิตที่จำหน่ายได้สำหรับเครื่องทำขนมทองม้วนแบบโรตารีอย่างไร?
กำหนดเอกลักษณ์ผลิตภัณฑ์ ฉบับสูตรการผลิต พื้นฐานต่อชิ้นหรือมวล อัตราผ่านครั้งแรก กฎการคัดทิ้ง การอุ่นเครื่อง การหยุด การเปลี่ยนงานผลิต และช่วงเวลาการเดินเครื่องที่ตกลงกัน. ตัวเลขชิ้นต่อชั่วโมงที่ซัพพลายเออร์ใช้เป็นหัวข้อมีประโยชน์ก็ต่อเมื่อมีการจัดทำเอกสารผลิตภัณฑ์และเงื่อนไขการทดสอบที่เทียบเคียงกันได้.
หลักฐานใดควรอยู่ในแผนการตรวจรับ FAT และ SAT?
จัดทำระเบียบวิธีแบบหลายชั้นที่ครอบคลุมความปลอดภัยและเอกสาร ความทำซ้ำได้ของสูตรการผลิต ผลผลิตที่จำหน่ายได้อย่างต่อเนื่อง การอนุมัติหลังทำความสะอาด การฝึกอบรม และผู้รับผิดชอบการลงนามรับรอง. บันทึกตัวอย่าง การวัด เหตุผลการหยุด สมมติฐานที่ยังไม่คลี่คลาย และเงื่อนไขที่ผลลัพธ์ของซัพพลายเออร์ใช้ได้.
ข้อผิดพลาดที่พบบ่อยในการทำขนมทองม้วนมีอะไรบ้าง?
อาการทั่วไป ได้แก่ การแตกร้าว การติด สีคลาดเคลื่อน และขนาดไม่สม่ำเสมอ. คงสูตรการผลิตและสถานะเครื่องจักรไว้ เปลี่ยนตัวแปรที่ปลอดภัยหนึ่งรายการ เก็บตัวอย่างก่อนและหลัง และหยุดเพื่อขอความช่วยเหลือจากผู้มีคุณสมบัติเมื่อเกี่ยวข้องกับความร้อน การเคลื่อนไหว หรือการแยกพลังงาน.
เอกสารอ้างอิงและแหล่งข้อมูล
- ข้อกำหนดทั่วไปของ OSHA ด้านอุปกรณ์ป้องกันเครื่องจักร
- eCFR 21 CFR ส่วนที่ 117 หลักเกณฑ์วิธีการที่ดีในการผลิตปัจจุบัน
- หลักเกณฑ์วิธีการที่ดีในการผลิตอาหารปัจจุบันของ FDA
- มาตรฐานสุขาภิบาลและแนวปฏิบัติที่ยอมรับของ 3-A
- Regulation (EU) 2023/1230 ว่าด้วยเครื่องจักร
- IFT: การปรับปรุงประสิทธิภาพสายการผลิต
- Google Patents: US3450067A เครื่องทำขนมทองม้วนอัตโนมัติ
- Food Processing: แบบสำรวจแนวโน้มการผลิตปี 2025
เปลี่ยนคู่มือนี้เป็นบรีฟโครงการ
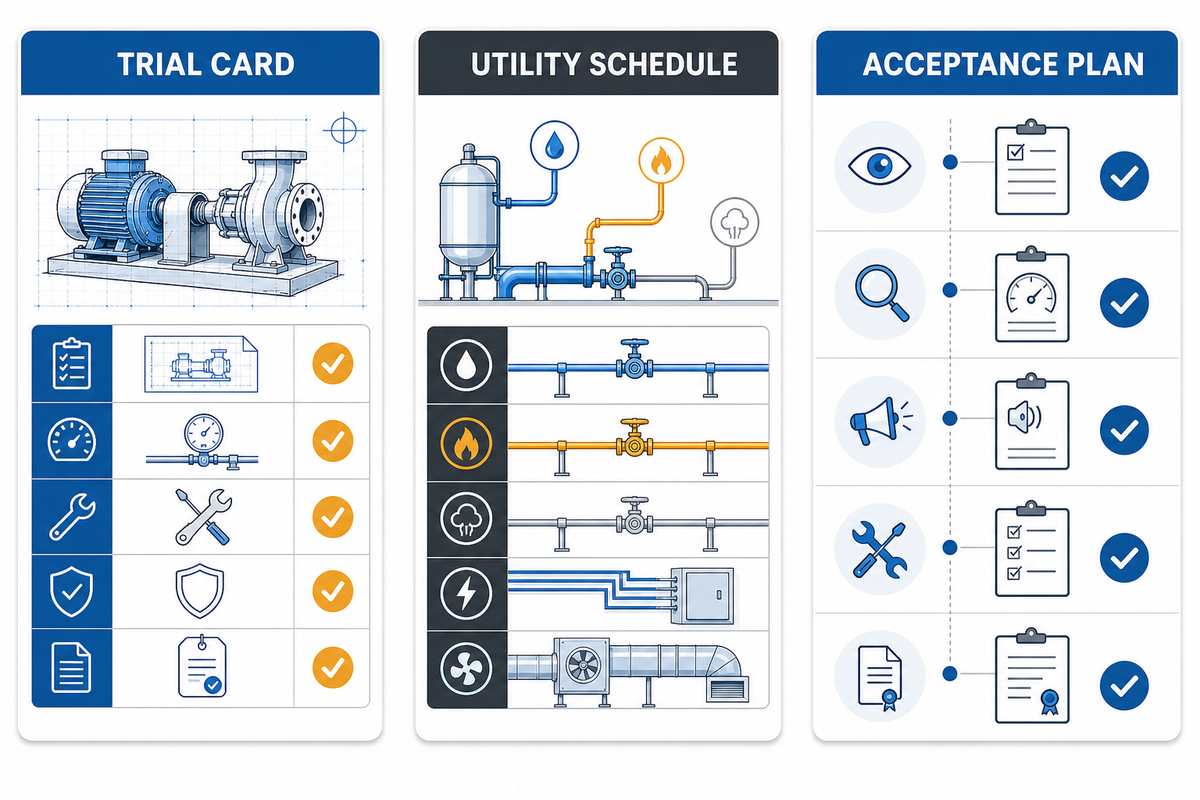
UDTECH สามารถทบทวนการทดลองผลิตที่มีเอกสาร ตารางระบบสาธารณูปโภค และแผนการยอมรับให้สอดคล้องกับขอบเขตเครื่องจักรที่กำหนดค่าแล้ว. ระบุสมมติฐานที่ยังเปิดอยู่ เพื่อให้การสนทนาครั้งถัดไปเริ่มต้นด้วยหลักฐาน.
เอกสารอ้างอิงการปฏิบัติตามข้อกำหนด: กฎระเบียบเครื่องจักรของสหภาพยุโรป.