Entre em contato com a UDTECH Company

Máquina rotativa para rolinhos crocantes de ovo: checklist de engenharia em 12 pontos

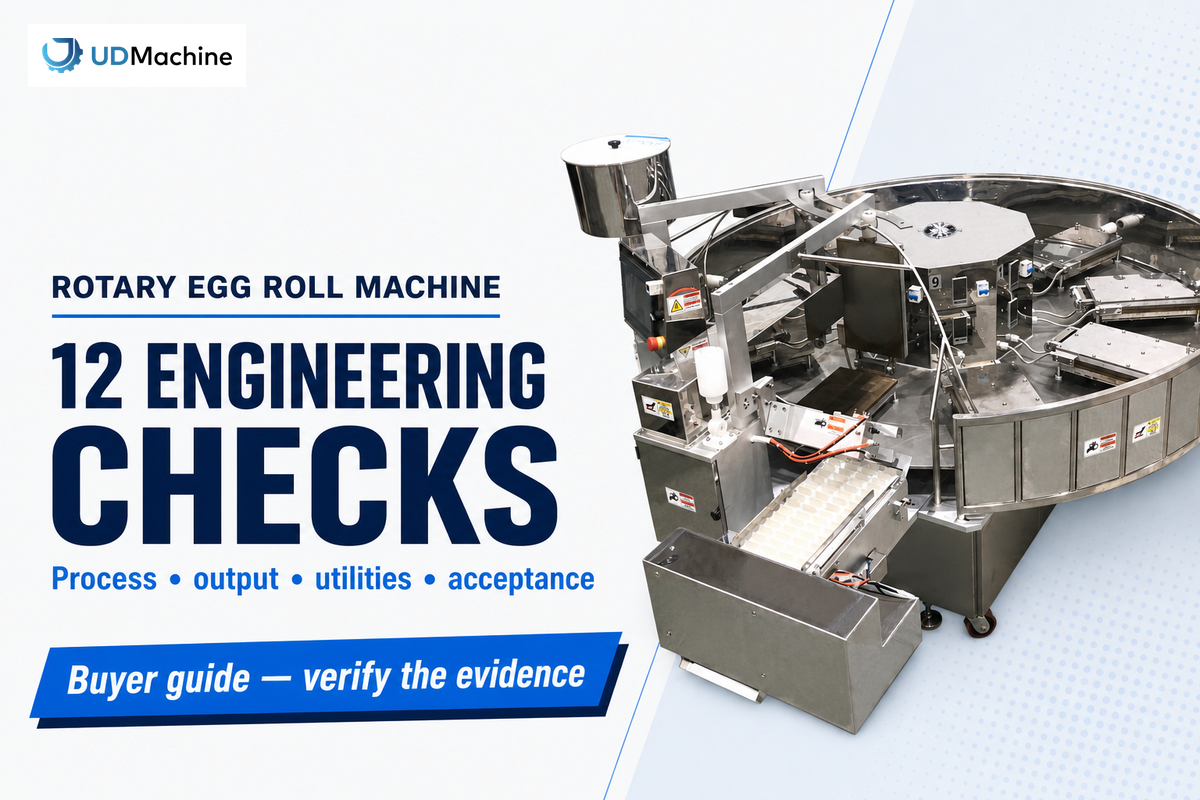
UDTECH | Blogs sobre máquinas para rolinhos crocantes de ovo
Uma máquina rotativa para rolinhos crocantes de ovo só é um investimento inteligente quando o produto, o processo, a produção comercializável, as utilidades industriais, os controles de segurança e os critérios de aceitação estão alinhados. Este guia ajudará sua padaria, fabricante de snacks e/ou equipe de compras de equipamentos alimentícios a reunir essas evidências antes de adquirir o equipamento.
Data de revisão: set. 2026 Guia informativo sobre o planejamento da produção industrial de wafer enrolado assado
Em resumo
Defina primeiro a identidade do produto. Em seguida, conecte a deposição, o assamento, a enrolagem e a remoção a pontos de controle mensuráveis; converta uma cadência de referência em produção comercializável; teste a receita; verifique o local; e aceite a linha em etapas. A página comercial da solução continua sendo o local para solicitar uma proposta comercial configurada.
O que significa “máquina rotativa para rolinhos crocantes de ovo”?
A expressão pode se referir a três tipos diferentes de máquina: uma linha de produção de wafer enrolado assado, uma linha de produção de rolinhos salgados recheados e fritos ou um pequeno equipamento de bancada. Eles compartilham palavras, mas diferem em massa líquida, mecanismos de moldagem, perigos à segurança dos alimentos, unidades de capacidade de produção e testes de aceitação.
Referência do processo: referência de processo do Google Patents.
Neste guia, máquina rotativa para rolinhos crocantes de ovo designa um equipamento industrial que deposita uma lâmina de massa de wafer sobre moldes aquecidos, assa a lâmina até ficar fina, enrola-a enquanto ainda está maleável e ejeta o tubo acabado. Uma máquina para formar rolinhos salgados recheados usa uma massa de envoltório e uma linha de recheio não relacionadas, portanto seu valor de unidades por hora não é uma referência válida. Para comparar uma máquina rotativa para rolinhos crocantes de ovo com outra máquina de enrolagem, a sequência de moldagem e a unidade comercializável devem primeiro ser equivalentes.
| Família | Operação principal | Evidências a solicitar |
|---|---|---|
| Rolinho de wafer assado | Deposição → assamento → enrolagem → remoção | Teste de receita, geometria do rolinho, cor do assamento, umidade, rendimento comercializável |
| Rolinho salgado recheado | Lâmina → corte → recheio → dobra → enrolagem | Peso do recheio, selagem, manuseio do envoltório, rendimento do produto frito |
| Equipamento doméstico | Uma ou poucas porções por ciclo | Uso do consumidor e segurança elétrica, não aceitação em fábrica |
Essa verificação de identidade é a primeira barreira contra a canibalização no site. A página de solução existente da UDTECH é responsável pelos equipamentos configurados e pelas consultas; este artigo é responsável pelas perguntas que ajudam o comprador a decidir quais evidências uma solução configurada deve fornecer, sem fazer uma alegação de desempenho do produto. Para obter contexto neutro sobre a marca, consulte o site de fabricação da UDTECH.
Modificadores de busca, incluindo preço de máquina para rolinhos crocantes de ovo, melhor máquina para rolinhos crocantes de ovo, máquina manual para rolinhos crocantes de ovo e máquina totalmente automática para enrolar rolinhos de ovo, são consultas comparativas. Esses modificadores não tornam equivalentes produtos de famílias diferentes; use as mesmas verificações de identidade e avaliação antes de tratar um resultado como referência.
Como funciona uma máquina rotativa para rolinhos crocantes de ovo?
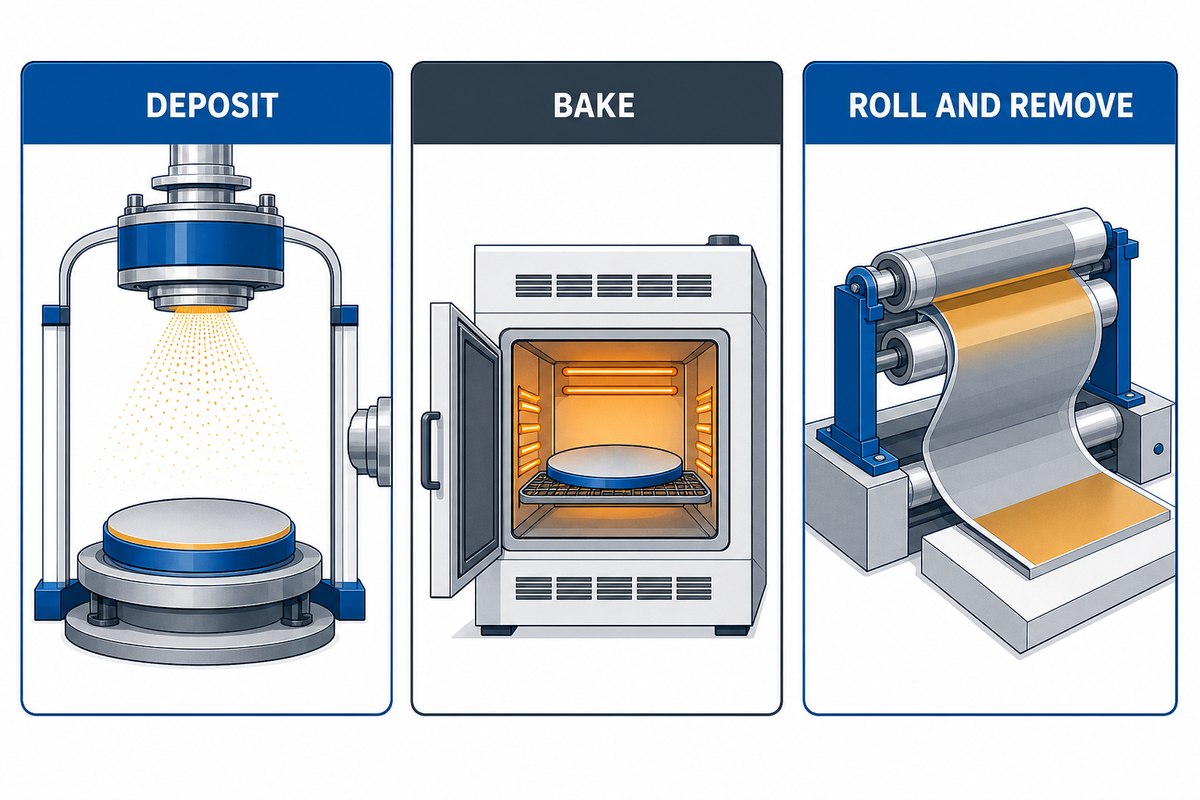
Uma máquina rotativa para rolinhos crocantes de ovo é melhor compreendida como uma sequência de pontos de controle do que como um único movimento de “enrolagem”. Todo mapa de processo deve listar a entrada, a variável controlada, a verificação de liberação, a parada segura e o estado de recuperação de cada estação. Essa sequência torna comparáveis as verificações posteriores de produção e aceitação.
Referência do método: referência de processo do Google Patents.
- Deposição: dosar uma massa líquida repetível sobre o molde e confirmar a posição.
- Assamento: levar a lâmina de wafer à faixa acordada de cor, umidade e flexibilidade.
- Inicie o ciclo de estabilidade do envoltório à enrolagem enquanto a lâmina puder dobrar sem rasgar.
- Libere o tubo sem esmagar a emenda e depois retire-o da zona quente para resfriamento e inspeção.
Documentos históricos de patentes descrevem sequenciamento do processo, transporte em etapas, assamento e enrolagem. Eles são referências de vocabulário, não alegações de desempenho atual. Peça ao fornecedor que mostre como a sequência atual é controlada por meio de um desenho, vídeo ou teste de aceitação em fábrica.
Ciclo de estabilidade do envoltório à enrolagem
A massa líquida e a espalhabilidade afetam a espessura da lâmina; a espessura e a umidade afetam a flexibilidade; a flexibilidade e o tempo afetam o fechamento do rolinho. Se uma variável mudar, registre a alteração antes de ajustar outra.
Uma demonstração do fornecedor deve ser mais útil do que uma rotina de mesa rotativa girando. Pergunte qual sensor ou inspeção do operador verifica cada etapa, o que acontece após uma falha ou perda e como a máquina retorna a um estado conhecido depois de uma parada.
Converta unidades por hora em produção comercializável
Com essa sequência de processo definida, uma cadência de referência não é necessariamente uma garantia de produção. Padronize o produto, o peso unitário, a receita, o aquecimento inicial, o tempo de troca de produto, as paradas e o rendimento na primeira passagem antes de comparar duas máquinas rotativas para rolinhos crocantes de ovo. Use o planejador de aceitação da produção para manter juntas as unidades e as evidências de liberação.
Referência de produção: orientação do IFT sobre linhas de processo.
| Fator | Campo do projeto | Por que isso importa |
|---|---|---|
| Cadência de referência bruta | Cadência vinculada ao fornecedor/fonte | Nomeie o produto, a receita e as condições de teste |
| Disponibilidade operacional | Fator de disponibilidade definido pelo comprador | Aquecimento inicial, paradas curtas, limpeza e troca de produto reduzem o tempo de operação |
| Rendimento na primeira passagem | Fator de rendimento definido pelo comprador | Trincas, emendas ruins, variação de cor e rejeitos de tamanho não são comercializáveis |
| Resultado da ponte | cadência × disponibilidade × rendimento | Use a fórmula do projeto, nunca uma garantia implícita da UDTECH |
A orientação do IFT sobre velocidade de linha destaca um ponto contraintuitivo: o gargalo real nem sempre é a unidade física mais lenta. A melhor velocidade operacional pode ser limitada pela estabilidade da operação ou pela necessidade de manter o equipamento a jusante abastecido.
Qualquer cadência ou taxa de massa de referência do fornecedor está vinculada a um modelo, produto, receita e condição de teste identificados. Registre as unidades e a definição de liberação na planilha de comparação; não transforme um valor vinculado à fonte em uma alegação universal de produção nem o compare diretamente com uma linha de produtos recheados.
Defina a receita e as condições do envoltório antes do teste piloto
Quando a base de produção estiver clara, um processo consistente não consegue compensar uma receita que não se encaixa no modelo de negócio. Antes do teste piloto, fixe a formulação da massa, a sequência de mistura, o descanso, o tamanho da deposição, a espessura da lâmina, o diâmetro do rolinho, a presença ou ausência de recheio, a cor pretendida, a faixa de umidade e o limite de quebra.
Referência de higienização: requisitos de BPF para alimentos da eCFR 21 CFR Part 117.
Cartão de teste da receita ao rolinho
- ID da amostra, revisão da receita, operador, data e condições ambientais
- Temperatura da massa líquida, viscosidade ou observação prática do fluxo e massa depositada
- Espessura da lâmina, meta de cor, observação da umidade e tempo de enrolagem
- Diâmetro do tubo, fechamento da emenda, trincas, aderência, quebras e rejeitos
- Uma alteração por vez, mantendo amostras de antes e depois para comparação
Guias de solução de problemas para máquinas de envoltório frequentemente mencionam massa seca, espessura incorreta da lâmina e aderência. Use esses sintomas para elaborar um protocolo de teste, sem atribuir uma causa antes de analisar os dados da receita e do estado atuais da máquina.
Quando o envoltório trincar, verifique a umidade e a flexibilidade da lâmina. Quando aderir, verifique a superfície, o momento da liberação e a temperatura. Quando a cor variar, verifique o equilíbrio térmico e o tempo de permanência. Registre o que mudou e o que não mudou.
Verifique as utilidades industriais e o layout antes de aprovar a capacidade
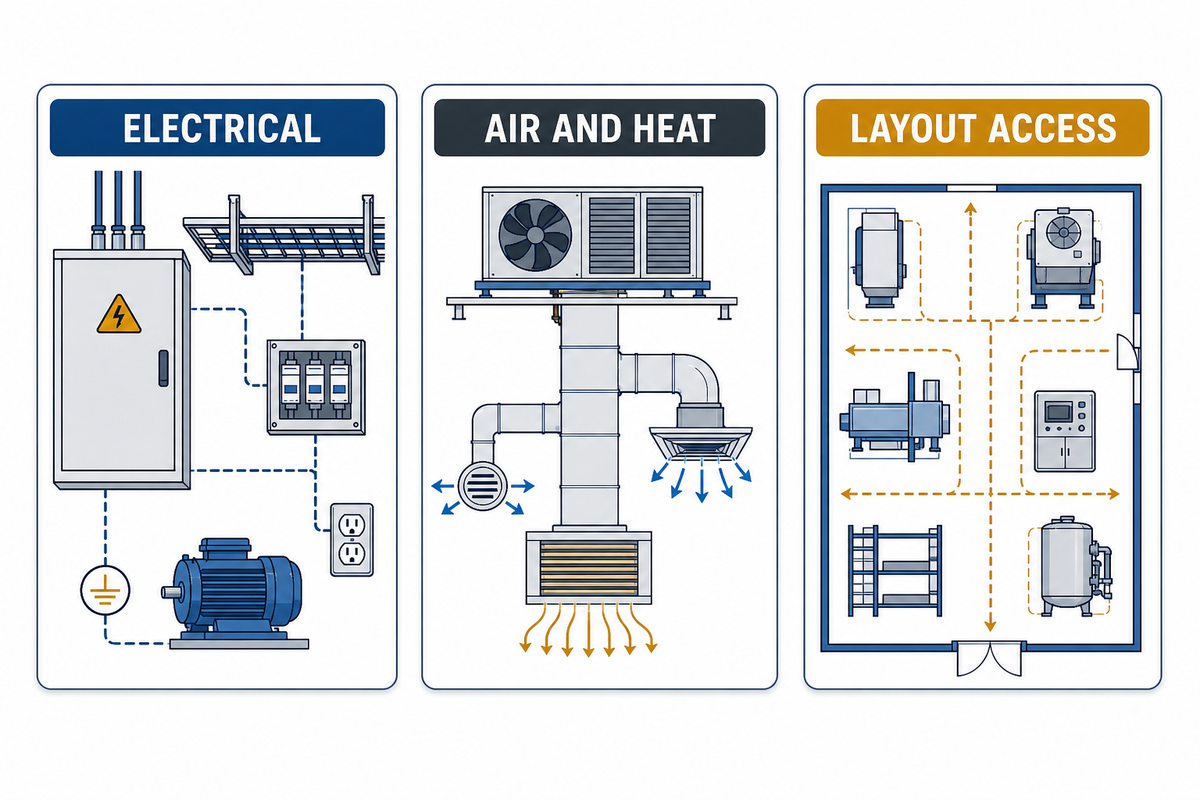
Após o teste da receita, uma declaração de capacidade do equipamento geralmente exclui acesso para serviço e limpeza, folgas das proteções, separação da zona quente, vias de materiais e manuseio a jusante. Aprove a capacidade somente depois que o representante do local assinar o “Cronograma de utilidades industriais e layout em escala” do projeto; esse revisor pode ser da engenharia ou da operação, e não necessariamente de compras. Uma verificação de compatibilidade das utilidades pode organizar esses conectores, folgas e serviços disponíveis antes da aprovação.
Referência de segurança do local: orientação da OSHA sobre proteção de máquinas.
| Interface | Registre antes do pedido | Risco para a capacidade se faltar |
|---|---|---|
| Elétrica | Tensão, fase, ponto de isolamento, proteção contra falhas e análise do código local | Redução de capacidade não planejada, trabalho inseguro ou atraso na partida |
| Calor e ventilação | Carga térmica, caminho de exaustão, condições do ambiente e folga para serviço | Variação de temperatura, exposição do operador e parada |
| Ar e materiais | Pressão/vazão de serviço, percurso da massa líquida, bandejas, resfriamento e repasse à embalagem | Falta de abastecimento, congestionamento ou dano ao produto |
| Acesso e saída | Caminho para remoção da proteção, alcance para limpeza, rota de elevação e acesso de emergência | Troca de produto mais longa e manutenção insegura |
A seção “Utilidades industriais” de uma especificação de produto é uma referência do projeto, não substitui a análise das utilidades disponíveis no local. Peça ao fornecedor que coloque cada conector e folga nos desenhos de layout e identifique o responsável por cada interface a montante e a jusante.
Use uma planilha de utilidades industriais independente de fornecedor e modelo: registre a quantidade necessária de moldes ou estações, dimensões ocupadas, folgas de serviço, massa, cargas de aquecimento e acionamento, fase e tensão elétrica, necessidade de ar comprimido e interfaces de fluxo de materiais como campos do projeto. A ficha de especificação do modelo do fornecedor e a página da solução comercial configurada devem preencher os valores e as unidades exatos.
Antes do pedido, faça a engenharia conciliar cada valor do fornecedor com as tolerâncias do projeto, o código local, os limites do piso e do manuseio e as utilidades disponíveis. Trate unidades, interfaces e tolerâncias como evidências específicas da proposta comercial; não deduza uma especificação universal da máquina.
| Família de campo | Notação equivalente | Uso na análise |
|---|---|---|
| Comprimento | 1 m equivale a 1000 mm | Compare as dimensões ocupadas e a folga de serviço em um único sistema de unidades |
| Área | 1 m² equivale a 10000 cm² | Mantenha rastreáveis os cálculos de piso e acesso |
| Massa | 1 kg = 2,205 lbs | Normalize os registros de amostras e manuseio |
| Potência | 1 kW = 1000 W | Separe as cargas de aquecimento e acionamento sem arredondar |
| Alta potência | 1 MW = 1000 kW | Evite erros de escala nos cronogramas de utilidades do local |
| Pressão | 1 MPa = 10 bar | Registre as unidades do ar comprimido ao lado do valor do fornecedor |
| Conversão de pressão | 1 bar = 14,5038 psi | Deixe as verificações do local de destino legíveis para as equipes locais |
| Duração curta | 1 min = 60 s | Normalize os registros de paradas e trocas de produto |
| Duração horária | 1 h = 60 min | Mantenha consistentes os cálculos do horizonte de operação |
| Notação de energia | 1 kWh = 1 kW fornecido por 1 hr | Mantenha separados os campos de energia e potência conectada |
| Frequência | 1 kHz = 1000 Hz | Normalize a documentação de controle e sensores |
| Duração diária | 1 dia = 24 h | Compare os horizontes de operação declarados na mesma base |
Elabore um plano de aceitação FAT/SAT
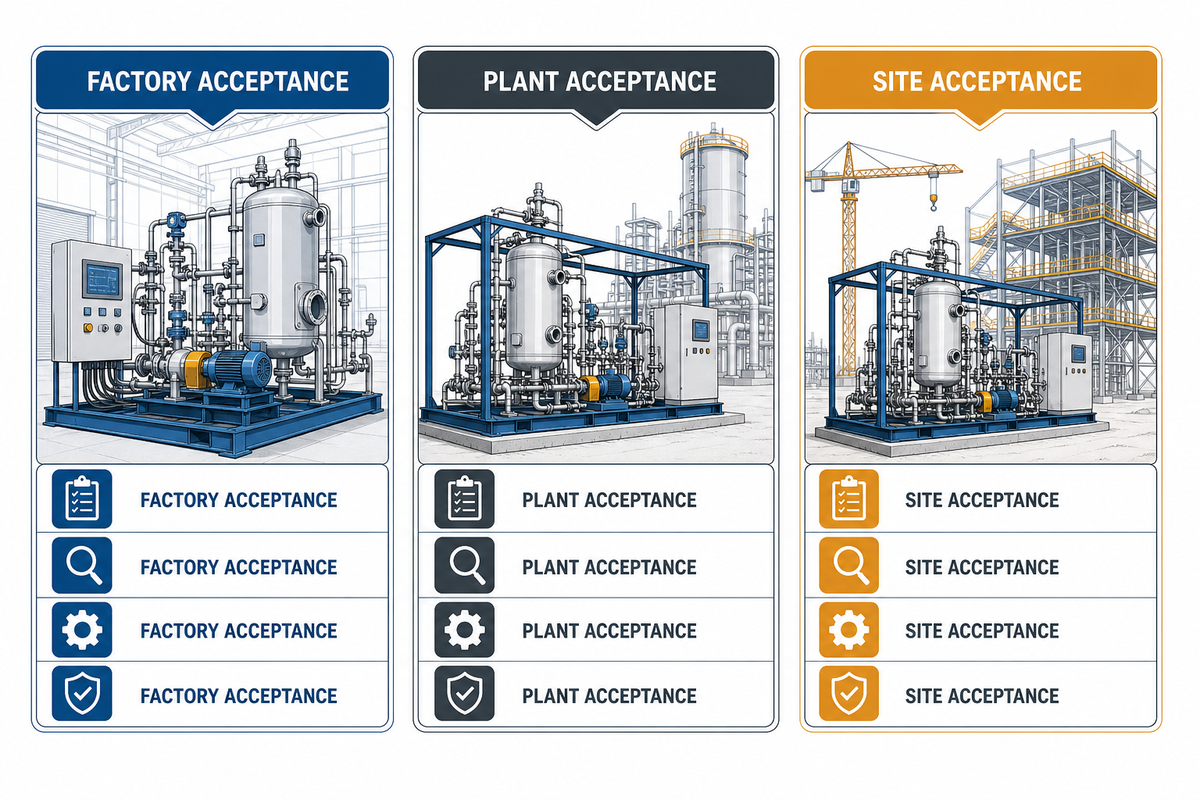
A aceitação em fábrica, na planta e no local são três etapas diferentes, mas fazem uma pergunta semelhante: a configuração acordada produz o produto designado com segurança, consistência e uma meta de desempenho baseada em evidências ao longo do tempo?
Referência de aceitação: regulamento de máquinas da União Europeia.
Escada de aceitação em três camadas
- Segurança e documentação: proteções, paradas de emergência, manuais, desenhos, registros de riscos, lista de peças sobressalentes e escopo do treinamento.
- Repetibilidade do processo: amostras de receita em toda a faixa de velocidade acordada, com resultados registrados de espessura, cor, umidade, emenda e rejeitos.
- Produção comercializável sustentada: duração de operação definida, com aquecimento inicial, paradas curtas, troca de produto, rendimento e regras de assinatura visíveis.
Os critérios de aceitação costumam ser registrados nos contratos somente depois de um teste de produção. Defina-os antes do teste, pois um teste rápido em “velocidade máxima” pode ocultar desgaste ou baixa facilidade de limpeza.
| Ponto de decisão | Campo do projeto | Evidências a conservar |
|---|---|---|
| Duração da amostra | Janela definida pelo comprador | Registro de operação e registro da primeira unidade |
| Janela de troca de produto | Troca de produto definida pelo comprador | Hora de início/fim e inspeção de limpeza |
| Horizonte de operação | Horizonte de operação definido pelo comprador | Registro do turno e motivos das paradas |
| Limite da primeira passagem | Limite definido pelo comprador | Fórmula de rendimento e amostras conservadas |
| Identidade do produto | Rolinho de wafer acordado | Revisão da receita e amostra |
| Geometria do rolinho | Tubo e emenda-alvo | Ficha de medição |
| Parada de segurança | Resposta verificada | Teste observado e assinatura |
| Pacote documental | Revisão atual | Manuais, desenhos e registro de treinamento |
| Carga de aquecimento | Valor e unidade do fornecedor | Verifique com base na ficha de especificação do modelo atual |
| Carga do acionamento ou da transmissão | Valor e unidade do fornecedor | Verifique com base na ficha de especificação do modelo atual |
| Interface elétrica | Fase e tensão do fornecedor | Confirme a alimentação do local e o código local |
| Necessidade de ar comprimido | Pressão/vazão e unidade do fornecedor | Confirme a disponibilidade sob carga |
Para entregas na Europa, o Regulamento (UE) 2023/1230 estabelece requisitos para máquinas abrangidas, incluindo documentação técnica e avaliação da conformidade. Suas datas escalonadas incluem a aplicação do Capítulo VI a partir de 13 de julho de 2023, a notificação dos Estados-Membros sobre as regras de penalização até 14 de outubro de 2026 e a principal data de aplicação em 14 de janeiro de 2027; os produtos colocados no mercado segundo a diretiva anterior antes de 14 de janeiro de 2027 têm tratamento transitório. Trate essas datas como referências de planejamento de conformidade, não como prova de que uma máquina específica está em conformidade.
Verifique a higiene e a troca de produto com alérgenos
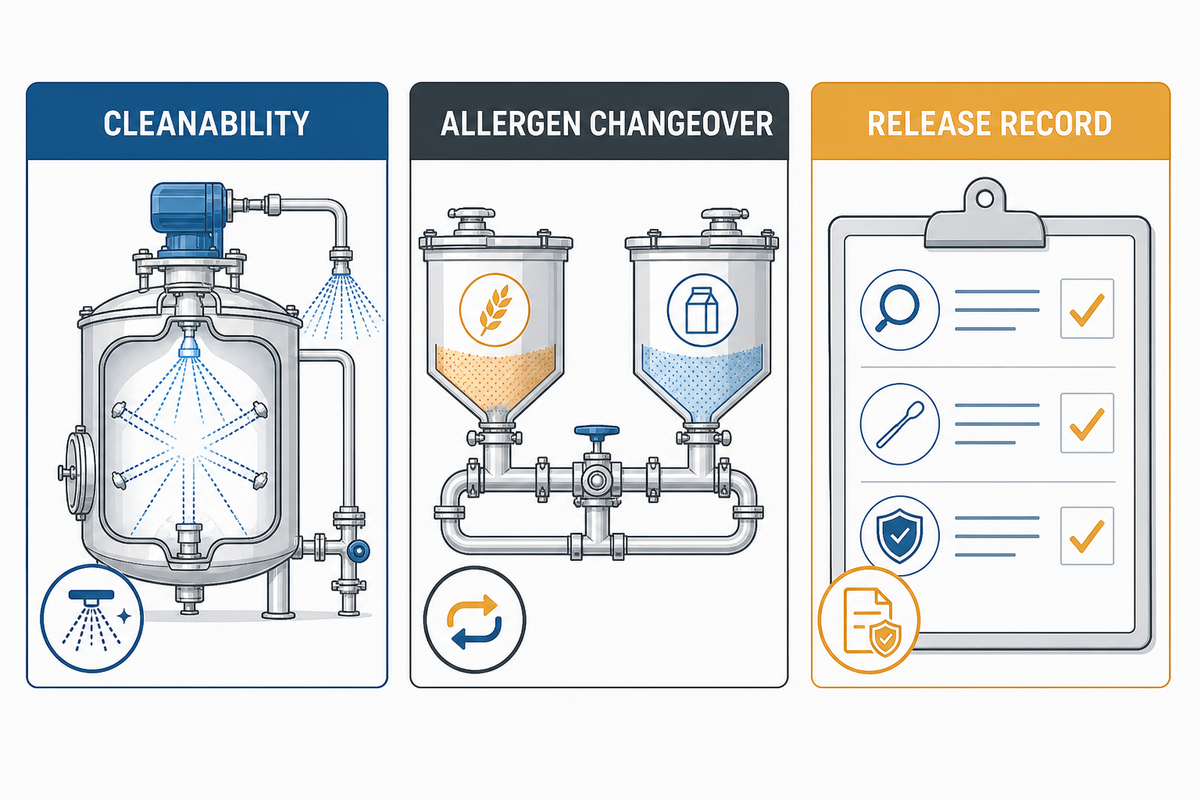
A higiene é uma variável da produção porque toda superfície difícil de limpar prolonga a troca de produto e aumenta a possibilidade de resíduos, transferência de sabor, variação de cor ou retenção não planejada. As orientações de BPF da FDA incluem o projeto do equipamento, as operações sanitárias e os controles do processo no sistema de segurança dos alimentos.
Referência de higiene: orientação de projeto sanitário 3-A.
Reinicialização limpa para alérgenos
Pare → isole → limpe → inspecione → libere. Nomeie as ferramentas, os pontos de desmontagem, a luz de inspeção, a decisão sobre resíduos, a retenção de amostras e a aprovação da retomada. A empresa de alimentos é responsável pela validação da higienização; o fornecedor deve viabilizar o acesso e a documentação.
O 3-A Sanitary Standards Institute descreve projeto, fabricação, instalação e facilidade de limpeza sanitários para equipamentos alimentícios. Use seus princípios como estrutura de análise: zonas de produto acessíveis, materiais compatíveis, drenagem e ausência de armadilhas ocultas para resíduos.
“Fácil de limpar” não é aceitável se significar “passe um pano e chame seu tio”. Especifique o método, o estudo de tempos, fotos de acesso, os itens que precisam ser removidos e a base para liberar a linha de receita.
Analise as proteções, as superfícies quentes e as energias perigosas
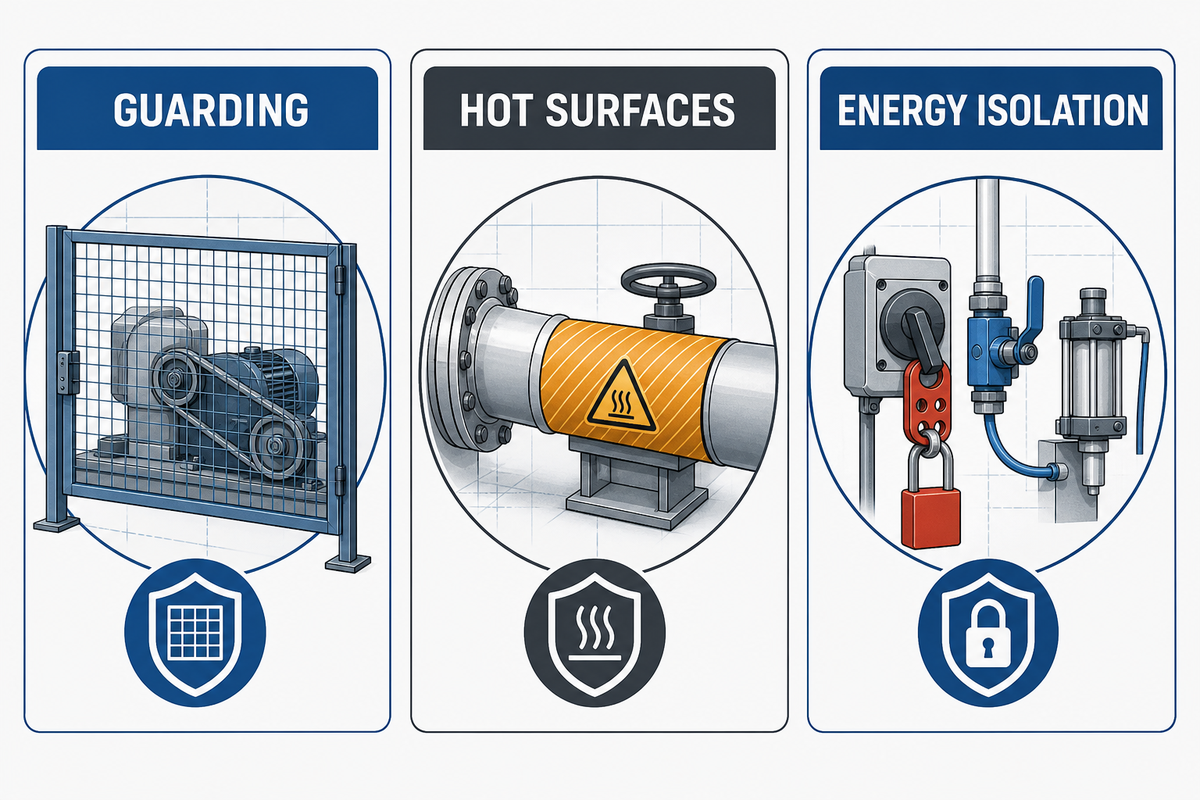
Após a análise de higiene, moldes rotativos, acionamentos, pontos de esmagamento, superfícies aquecidas e energia mecânica, elétrica ou pneumática armazenada precisam de uma análise baseada na tarefa. Intertravamentos de software podem ajudar, mas não substituem proteções físicas, verificação da parada de emergência ou um procedimento de bloqueio e etiquetagem.
| Tarefa | Perigo | Controle | Evidência |
|---|---|---|---|
| Desobstruir um encravamento | Movimento inesperado ou calor armazenado | Acesso protegido e procedimento de isolamento de energia | Parada observada, isolamento e teste de energia zero verificado |
| Limpar a zona quente | Queimadura e exposição química | Regra de resfriamento, equipamento de proteção e método aprovado | Registro de treinamento e procedimento assinado |
| Inspecionar o acionamento | Emaranhamento e religamento | Proteção fixa, intertravamento e bloqueio/etiquetagem | Teste funcional e registro de manutenção |
As orientações da OSHA sobre proteção de máquinas abordam pontos de esmagamento de entrada, peças rotativas e procedimentos de controle de energia. Aplique os requisitos da jurisdição onde a máquina irá operar e peça a uma pessoa qualificada que analise as proteções finais; este guia não é uma certificação.
As proteções protegem os trabalhadores contra pontos de esmagamento de entrada e peças rotativas; a manutenção exige um programa de controle de energia. Orientação da OSHA sobre proteção de máquinas, usada aqui como referência de análise para compradores
Solucione problemas por sintoma, variável e teste de confirmação
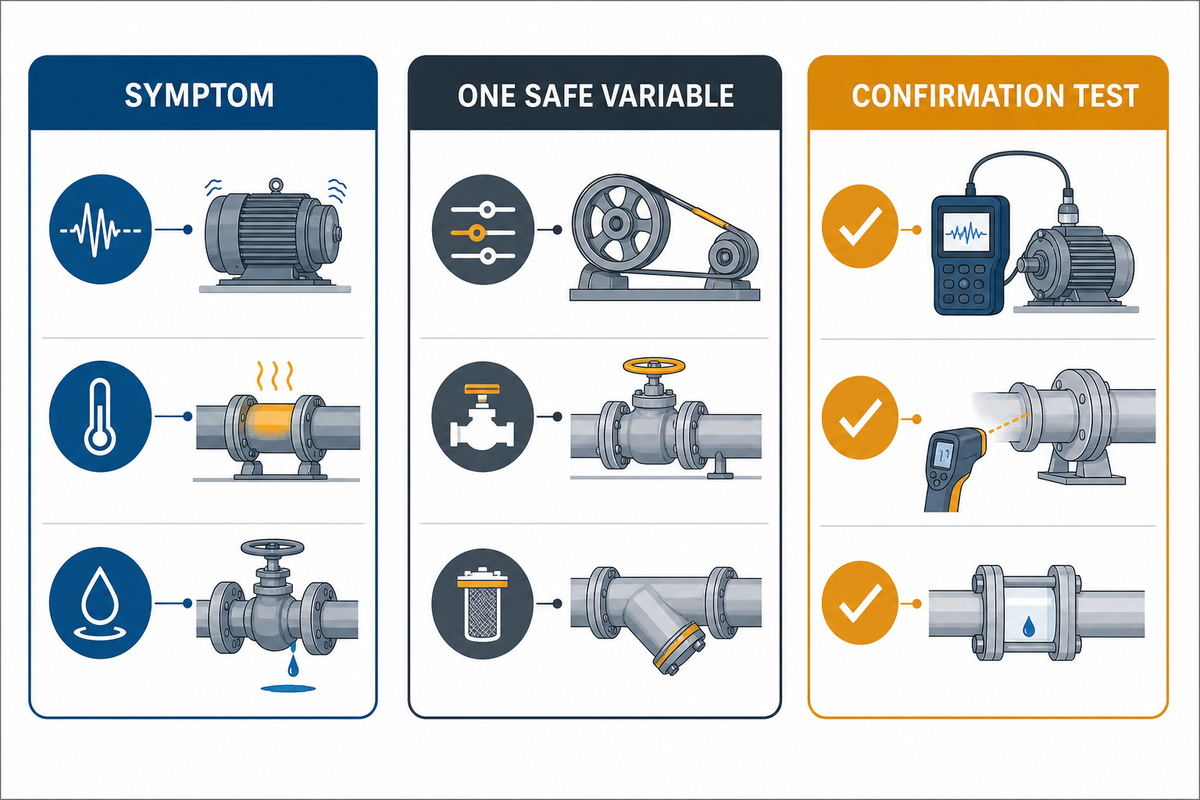
Com as proteções documentadas, quando os rolinhos trincarem, aderirem, perderem a consistência da cor ou variarem de tamanho, preserve as evidências. Registre o sintoma, altere uma variável segura, execute uma amostra de confirmação e só escale depois que o resultado estiver registrado.
Referência de controle: requisitos de BPF para alimentos da eCFR 21 CFR Part 117.
| Sintoma | Primeiras variáveis | Teste de confirmação |
|---|---|---|
| Trincas | Umidade, espessura, flexibilidade da lâmina e tempo de enrolagem | Mantenha o calor e o tempo; altere uma variável de umidade ou massa |
| Aderência | Condição da superfície, momento da liberação, temperatura e resíduos | Inspecione e limpe; repita com a mesma receita |
| Variação de cor | Equilíbrio térmico, permanência, espalhamento da massa líquida e leitura do sensor | Compare amostras em uma velocidade e uma carga |
| Variação de tamanho | Massa depositada, posição do molde, pressão de enrolagem e tempo de remoção | Meça um conjunto de amostras conservadas e verifique o alinhamento |
Relatos em fóruns podem revelar termos usados pelos operadores, como “aderência” ou “rasgo”, mas não conseguem diagnosticar sua linha. Se um teste expuser alguém a calor, movimento, pressão ou energia elétrica, pare e use o procedimento aprovado com suporte qualificado.
Proteja a repetibilidade com registros de manutenção e troca de produto
Depois que um sintoma for registrado, “baixa manutenção” não é, por si só, um critério de aceitação. Defina os trabalhos de inspeção, limpeza, lubrificação, sensores, acionamento, moldes, calibração e peças sobressalentes que mantêm a receita repetível.
Referência de manutenção: orientação da OSHA sobre proteção de máquinas.
| Registro | Evidência | Escalone quando |
|---|---|---|
| Início e parada diários | Operador, receita, aquecimento inicial, alarmes e amostra da primeira unidade | A amostra da primeira unidade não atende à janela de liberação |
| Troca de produto | Hora de início/fim, inspeção de limpeza, configurações e desperdício | Aparecem resíduos, desperdício inexplicado ou necessidade repetida de reajuste |
| Manutenção planejada | Referência do manual, peças, condição, responsável e data | Desgaste, calor, ruído ou alinhamento saem do especificado no manual |
Mantenha o manual real do fornecedor como autoridade para os intervalos de serviço. Não aplique um cronograma de 250, 500 ou 1.000 horas a todo projeto de máquina e ciclo de trabalho.
Compare fornecedores com evidências, não em uma corrida de fichas técnicas
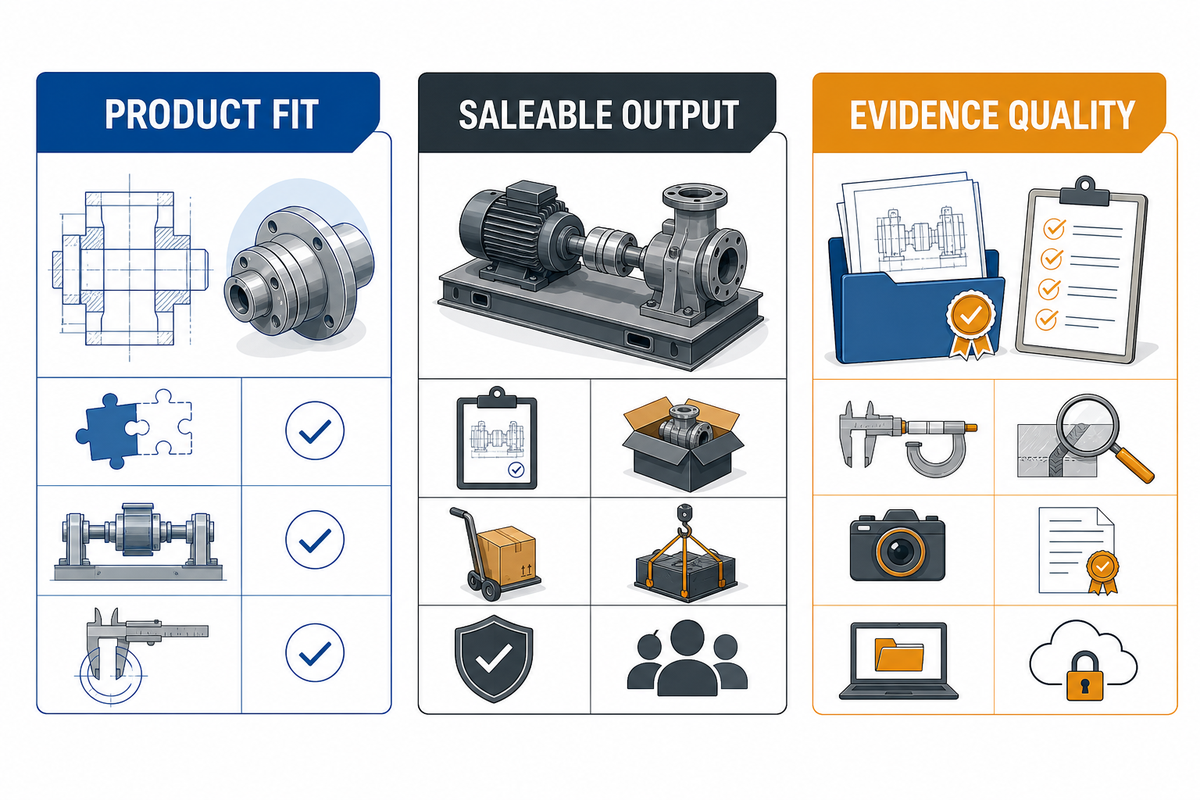
Depois de definir as evidências de manutenção, a lista de verificação do fornecedor deve valorizar a comprovação de adequação do produto e capacidade operacional, e não a simples quantidade de recursos. Avalie cada proposta com base no mesmo produto, condição de referência, limites da planta e checklist de aceitação.
Referência de comparação: orientações da IFT para linhas de processo.
| Categoria | Pergunta a esclarecer | Evidência |
|---|---|---|
| Identidade do produto | Esta é uma linha para wafer assado em rolinhos? | Mapa do processo e amostra |
| Adequação da receita | A massa líquida acordada pode ser enrolada de forma limpa? | Ficha do teste piloto e amostras retidas |
| Base de produção | O que é considerado comercializável? | Definição de rendimento e registro de operação |
| Limite das utilidades industriais | Quem fornece cada interface? | Matriz de cronograma e responsáveis |
| Acesso ao layout | Os operadores conseguem limpar e fazer a manutenção? | Desenho em escala e análise de acesso |
| Troca de produto com foco em higiene | Como os resíduos são liberados? | Método de limpeza e aprovação |
| Controles de segurança | Como os perigos à segurança dos alimentos são isolados? | Teste das proteções e do controle de energia |
| Suporte à aceitação | O que é assinado no repasse? | Protocolo de FAT/SAT e treinamento |
| Critério | Peso | Evidências que justificam uma pontuação alta | Não é adequado quando |
|---|---|---|---|
| Adequação do produto | 20% | A receita e a geometria do rolinho são compatíveis | A linha é, na verdade, um sistema para produtos salgados recheados |
| Produção comercializável | 20% | As condições, o rendimento, as paradas e a duração da operação estão definidos | Apenas um valor de destaque em unidades por hora é apresentado |
| Utilidades industriais e layout | 15% | Desenho em escala, conexões, acessos e matriz de responsáveis | As folgas ficam por conta do comprador após o embarque |
| Segurança e higiene | 15% | Teste das proteções, método de isolamento e evidências de facilidade de limpeza | “Automático” é usado como argumento de segurança |
| Suporte à aceitação | 15% | Protocolo de FAT/SAT, treinamento e repasse assinado | Não há critérios de liberação mensuráveis |
| Manutenibilidade e qualidade das evidências | 15% | Manuais, peças de reposição, canal de resposta e alegações rastreáveis | A proposta transfere o risco de integração sem identificá-lo |
Após o scorecard educativo, os compradores que já definiram o produto e a planta podem analisar a solução de máquina rotativa para rolinhos crocantes de ovo com escopo configurado. Um checklist de prontidão para RFQ ajuda a levar as mesmas evidências para as perguntas aos fornecedores. Esse repasse controlado mantém a página da solução comercial, enquanto este guia continua sendo um checklist de evidências.
Depois de definir o produto e a planta, pesquise o fornecedor responsável pelo escopo configurado e registre as evidências no plano do projeto.
Resumo de requisitos técnicos pronto para evidências
- Família de produtos, revisão da receita, dimensões, textura e rolinho-alvo
- Cadência bruta, fórmula da cadência comercializável, definição de rendimento e padrão de turnos
- Cronograma de utilidades industriais, layout em escala, acessos, calor, ar e fluxo de materiais
- Ficha do teste piloto, limites de FAT/SAT, testes de segurança, liberação da higienização e treinamento
- Manutenção, peças de reposição, canal de resposta e premissas não resolvidas
O que as tendências de automação de 2025–2026 significam para os compradores
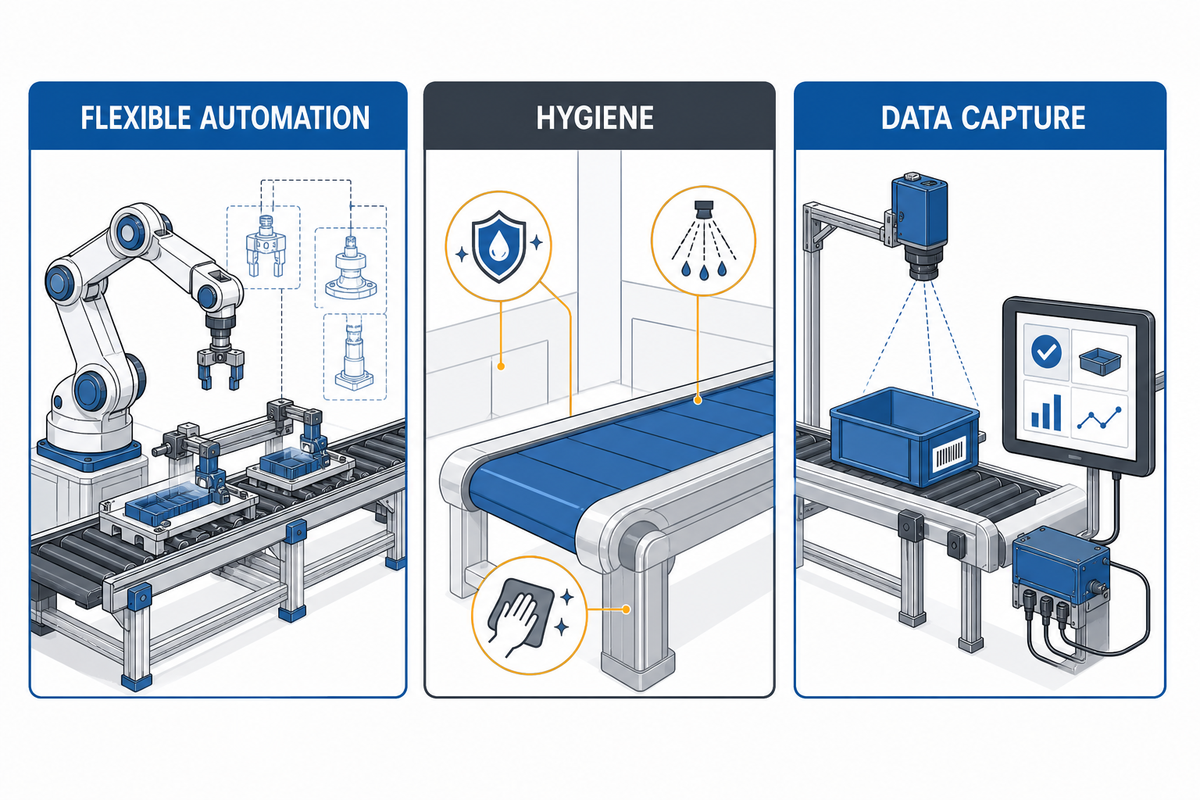
Considerando esse checklist de evidências, a cobertura atual da indústria de alimentos aponta para uma mudança prática: automação flexível, higiene, captura de dados e usabilidade para a equipe são tão importantes quanto a velocidade. Uma linha para um único produto pode ficar aquém quando o mix de produtos ou a frequência de troca de produto mudam. Use esses sinais ao definir as perguntas do teste piloto e as responsabilidades.
Referência do setor: perspectiva da Food Processing sobre a indústria.
| Sinal de tendência | Implicação para o comprador |
|---|---|
| Maior variabilidade de produtos | Peça a faixa de receitas, evidências de troca de produto e aprovação da primeira unidade |
| Higiene como disponibilidade operacional | Meça o tempo de limpeza, inspeção e liberação, e não apenas o tempo de operação |
| Controles mais conectados | Exija alarmes legíveis, definição da propriedade dos dados e uma alternativa manual |
| Pressão sobre a mão de obra | Avalie treinamento, acesso e procedimentos repetíveis antes de considerar a novidade |
A cobertura recente da Food Processing descreve pressão de custos, restrições de mão de obra, higiene e flexibilidade, e não uma taxa garantida de crescimento do mercado para um tipo específico de máquina. Use essas tendências para aprimorar suas perguntas de decisão, e não para justificar uma previsão de demanda sem suporte.
A melhor escolha de equipamento mantém uma receita documentada estável, oferece aos operadores um caminho seguro de recuperação e torna visíveis a limpeza e a troca de produto. Essas qualidades mensuráveis são mais duradouras do que um recurso inovador que não pode ser testado na planta. Use essa perspectiva de evidências ao analisar flexibilidade, propriedade dos dados e treinamento dos operadores.
Perguntas frequentes
Quanto custa uma máquina para fazer rolinhos crocantes de ovo?
Os preços industriais dependem da configuração. A família de produtos, o escopo do teste da receita, os moldes, o aquecimento, os controles, as utilidades industriais, as proteções, a documentação, a instalação, o treinamento e o suporte à aceitação podem alterar a proposta comercial. Primeiro, prepare o resumo de evidências e depois solicite uma proposta para o projeto; este guia não publica intencionalmente uma faixa de preço genérica. Pergunte se a oferta inclui comissionamento, peças de reposição, ferramentas para troca de produto, frete e a operação de aceitação. Esses limites podem alterar o total entregue do projeto mesmo quando os preços de destaque de duas máquinas parecem semelhantes; por isso, registre as exclusões ao lado de cada comparação.
Como se chama a máquina que enrola rolinhos crocantes de ovo?
O nome depende do produto. Um sistema para wafer assado em rolinhos pode ser chamado de máquina rotativa para rolinhos crocantes de ovo ou máquina para rolinhos crocantes de wafer, enquanto uma linha para produtos salgados recheados geralmente é descrita como máquina de moldagem de rolinhos de ovo ou rolinhos primavera. Confirme a sequência de deposição, assamento, recheio, dobra e enrolamento antes de comparar a capacidade de produção.
Qual marca de rolinhos de ovo os restaurantes chineses usam?
Não existe uma resposta universal confiável sobre marcas. Os restaurantes podem fabricar os produtos internamente, comprar massas para rolinhos ou rolinhos congelados, ou usar um fornecedor regional. Cardápios, regiões, modelos de mão de obra e contratos de compra variam; portanto, o nome de um restaurante não é uma referência sólida para comparar equipamentos. No planejamento do equipamento, a popularidade da marca importa menos do que a massa-alvo, o recheio ou a receita de wafer, a produção definida, o processo de segurança dos alimentos e o teste de aceitação documentado. Solicite amostras e registros do processo que correspondam ao seu próprio produto.
Como o comprador deve definir a produção comercializável de uma máquina rotativa para rolinhos crocantes de ovo?
Defina a identidade do produto, a revisão da receita, a base por unidade ou por massa, o rendimento na primeira passagem, as regras de rejeição, o aquecimento inicial, as paradas, a troca de produto e o horizonte de operação acordado. O valor de destaque do fornecedor em unidades por hora só é útil quando o produto e as condições do teste estão documentados e são comparáveis.
Que evidências devem constar em um plano de aceitação FAT e SAT?
Mantenha um protocolo em camadas que abranja segurança e documentos, repetibilidade da receita, produção comercializável sustentada, liberação da limpeza, treinamento e definição dos responsáveis pela aprovação. Registre amostras, medições, motivos das paradas, premissas não resolvidas e as condições em que o resultado do fornecedor é válido.
Quais são os erros comuns ao fazer rolinhos crocantes de ovo?
Os sintomas comuns incluem rachaduras, aderência, variação de cor e tamanho irregular. Mantenha a receita e o estado da máquina, altere uma variável segura por vez, guarde amostras de antes e depois e interrompa para solicitar suporte qualificado quando houver envolvimento de calor, movimento ou isolamento de energia.
Referências e fontes
- Requisitos gerais da OSHA para proteções de máquinas
- eCFR 21 CFR Parte 117: boas práticas atuais de fabricação
- Boas práticas atuais de fabricação de alimentos da FDA
- Normas sanitárias e práticas aceitas da 3-A
- Regulamento (UE) 2023/1230 sobre máquinas
- IFT: otimização de uma linha de processo
- Google Patents: US3450067A Máquina automática para rolinhos crocantes de ovo
- Food Processing: pesquisa de perspectivas da indústria em 2025
Transforme o guia em um resumo de requisitos técnicos do projeto
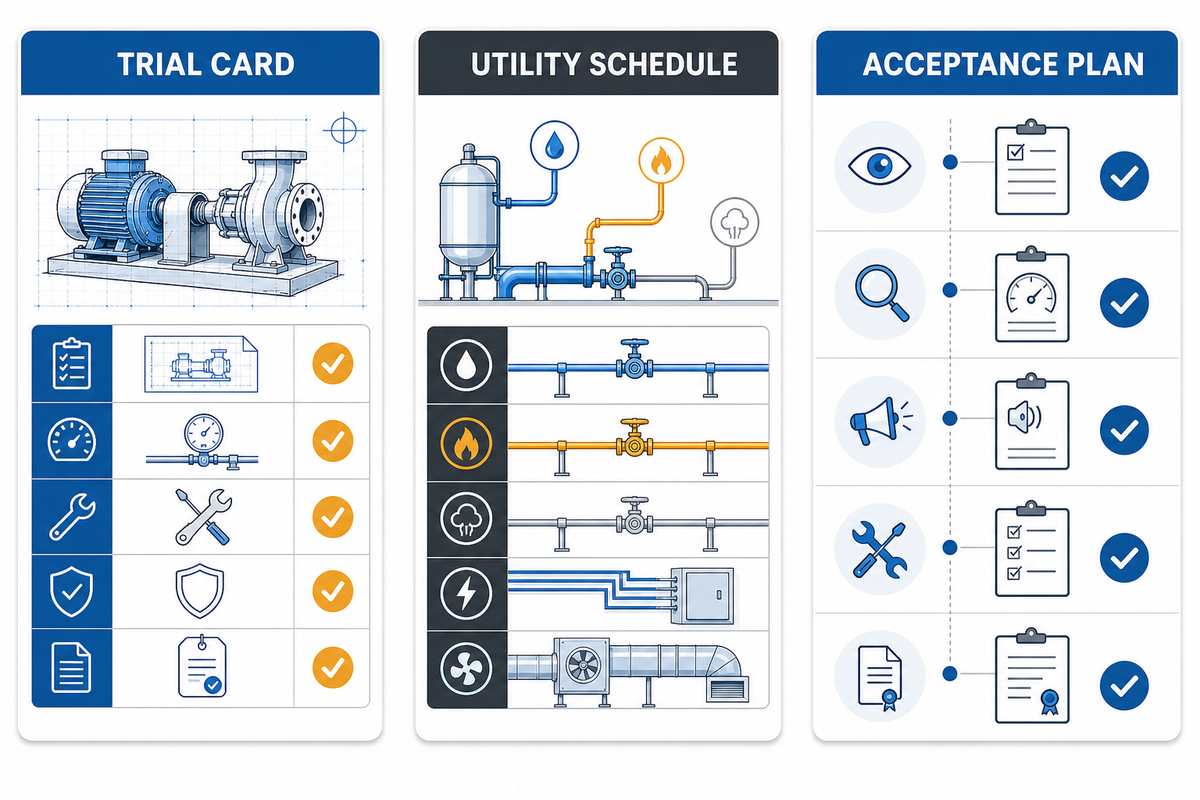
A UDTECH pode analisar um teste de produto documentado, o cronograma de utilidades industriais e o plano de aceitação em relação ao escopo configurado da máquina. Inclua suas premissas em aberto para que a próxima conversa comece com evidências.
Referência de conformidade: regulamento da União Europeia sobre máquinas.