Liên hệ với UDTECH Company

Máy làm bánh trứng cuộn dạng quay: Danh sách kiểm tra kỹ thuật 12 điểm

UDTECH | Blog về máy làm bánh trứng cuộn dạng quay
Máy làm bánh trứng cuộn dạng quay chỉ là khoản đầu tư hợp lý khi sản phẩm, quy trình, sản lượng bán được, hệ thống phụ trợ, các kiểm soát an toàn và tiêu chí nghiệm thu của Quý khách đồng bộ với nhau. Hướng dẫn này giúp đội ngũ nhà máy bánh, nhà sản xuất thực phẩm ăn nhẹ và/hoặc thiết bị thực phẩm thu thập bằng chứng trước khi tìm nguồn cung thiết bị.
Ngày sửa đổi: tháng Chín năm 2026. Hướng dẫn thông tin về việc lập kế hoạch sản xuất công nghiệp bánh xốp cuộn nướng.
Tóm tắt nhanh
Trước tiên, hãy cố định danh tính sản phẩm. Sau đó liên kết các công đoạn rót bột, nướng, cuộn và lấy sản phẩm với các điểm kiểm soát đo được; chuyển đổi tốc độ tham chiếu thành sản lượng bán được; thử công thức; kiểm tra nhà máy; và nghiệm thu dây chuyền theo từng lớp. Trang giải pháp thương mại vẫn là nơi yêu cầu báo giá theo cấu hình.
“Máy làm bánh trứng cuộn dạng quay” nghĩa là gì?
Cách gọi này có thể chỉ ba loại máy khác nhau: dây chuyền bánh xốp cuộn nướng, dây chuyền bánh cuộn mặn có nhân và chiên, hoặc thiết bị nhỏ lắp trên bàn. Chúng dùng các từ giống nhau, nhưng hỗn hợp bột lỏng, cơ cấu tạo hình, mối nguy vệ sinh, đơn vị năng suất và phép thử nghiệm thu khác nhau.
Tài liệu tham chiếu quy trình: Tài liệu quy trình Google Patents.
Trong hướng dẫn này, máy làm bánh trứng cuộn dạng quay là máy công nghiệp đặt tấm bột xốp lên khuôn gia nhiệt, nướng tấm bột mỏng, cuộn khi vẫn còn dẻo và đẩy ống thành phẩm ra ngoài. Máy tạo hình bánh cuộn mặn có nhân dùng lớp vỏ và tuyến cấp nhân hoàn toàn khác, nên chỉ số chiếc/giờ của nó không phải chuẩn so sánh hợp lệ. Khi người mua đánh giá máy làm bánh trứng cuộn dạng quay với một máy cuộn khác, trước hết trình tự tạo hình và đơn vị sản phẩm bán được phải tương đương.
| Nhóm máy | Hoạt động cốt lõi | Bằng chứng cần yêu cầu |
|---|---|---|
| Bánh xốp cuộn nướng | Rót bột → nướng → cuộn → lấy sản phẩm | Thử công thức, hình học cuộn, màu nướng, độ ẩm, sản lượng bán được |
| Bánh cuộn mặn có nhân | Tấm vỏ → cắt → cấp nhân → gấp → cuộn | Khối lượng nhân, độ kín mép, xử lý vỏ, sản lượng sản phẩm chiên |
| Thiết bị gia dụng | Một hoặc vài phần mỗi chu kỳ | Chế độ sử dụng gia đình và an toàn điện, không phải nghiệm thu tại nhà máy |
Kiểm tra danh tính này là ranh giới đầu tiên chống tự cạnh tranh từ khóa trên website. Trang giải pháp UDTECH hiện có phụ trách thiết bị theo cấu hình và yêu cầu hỏi hàng; bài viết này phụ trách các câu hỏi giúp người mua quyết định bằng chứng mà một giải pháp theo cấu hình phải cung cấp, không đưa ra tuyên bố về hiệu suất sản phẩm. Để xem thông tin thương hiệu trung lập, hãy xem website sản xuất UDTECH.
Các cụm bổ nghĩa tìm kiếm, gồm giá máy làm bánh trứng cuộn dạng quay, máy làm bánh trứng cuộn dạng quay tốt nhất, máy làm bánh trứng cuộn dạng quay thủ công và máy cuộn bánh trứng hoàn toàn tự động, là các truy vấn so sánh. Những cụm này không làm cho sản phẩm thuộc các nhóm khác nhau trở nên tương đương; hãy dùng cùng một bộ kiểm tra danh tính và thẩm định trước khi coi một kết quả là chuẩn tham chiếu.
Máy làm bánh trứng cuộn dạng quay hoạt động như thế nào?
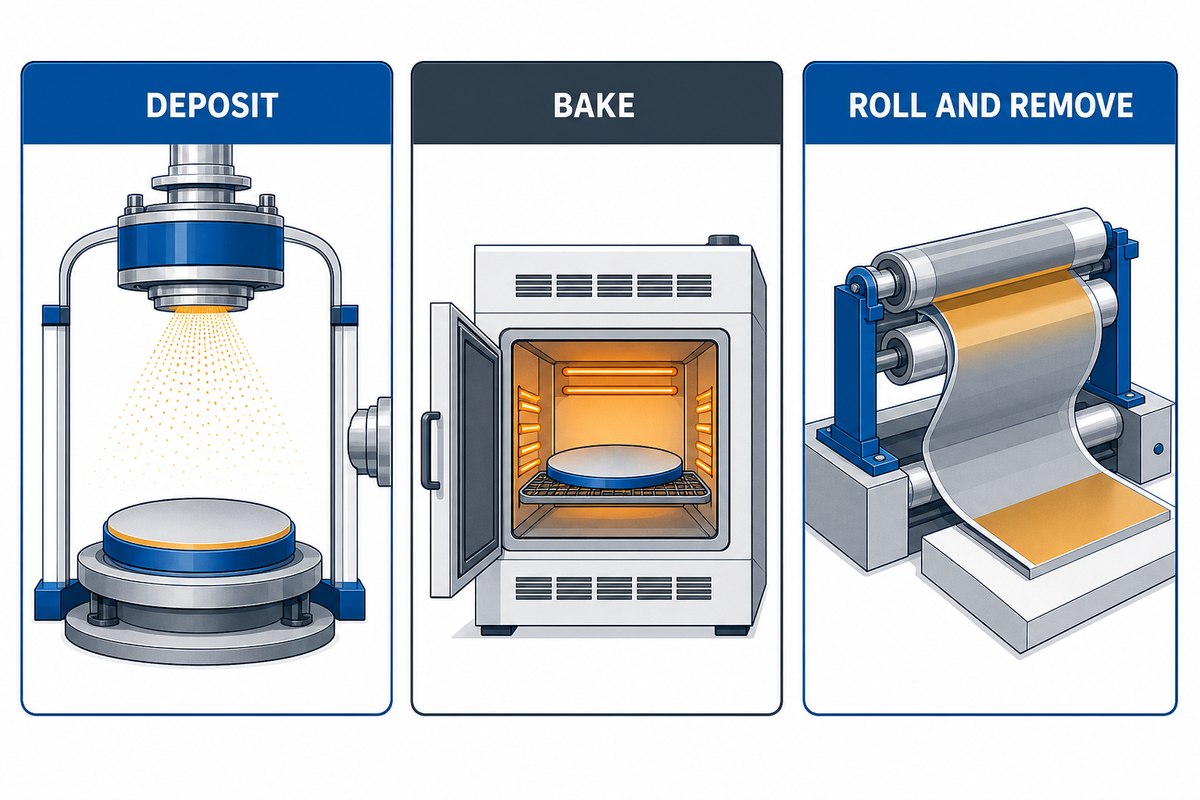
Máy làm bánh trứng cuộn dạng quay nên được hiểu là một chuỗi điểm kiểm soát thay vì chỉ một chuyển động “cuộn”. Mỗi sơ đồ quy trình cần liệt kê đầu vào, biến số được kiểm soát, kiểm tra cho phép xuất, trạng thái dừng an toàn và trạng thái khôi phục cho từng trạm. Trình tự này giúp so sánh sản lượng và các bước nghiệm thu về sau.
Tài liệu tham chiếu phương pháp: Tài liệu quy trình Google Patents.
- Rót bột: định lượng khối lượng hỗn hợp bột lỏng lặp lại được lên khuôn và xác nhận vị trí.
- Nướng: đưa tấm bánh xốp vào dải màu, độ ẩm và độ dẻo đã thống nhất.
- Khởi động Vòng lặp ổn định từ vỏ đến cuộn khi tấm bột có thể uốn mà không bị rách.
- Lấy ống ra mà không làm bẹp đường nối, sau đó tách khỏi vùng nóng để làm nguội và kiểm tra.
Các tài liệu bằng sáng chế lịch sử mô tả trình tự quy trình, vận chuyển theo giai đoạn, nướng và cuộn. Đây là tài liệu tham khảo thuật ngữ, không phải tuyên bố hiệu suất hiện tại. Hãy yêu cầu nhà cung cấp cho thấy trình tự hiện tại được kiểm soát như thế nào bằng bản vẽ, video hoặc nghiệm thu tại nhà máy.
Vòng lặp ổn định từ vỏ đến cuộn
Khối lượng bột lỏng và độ dàn đều ảnh hưởng đến độ dày tấm; độ dày và độ ẩm ảnh hưởng đến độ dẻo; độ dẻo và thời gian ảnh hưởng đến độ khép cuộn. Nếu một biến số thay đổi, hãy ghi lại thay đổi đó trước khi điều chỉnh biến số khác.
Buổi trình diễn của nhà cung cấp cần hữu ích hơn một chu kỳ bàn quay chỉ xoay. Hãy hỏi cảm biến hoặc người vận hành kiểm tra nào xác minh từng giai đoạn, điều gì xảy ra sau khi lỗi hoặc bỏ sót, và máy trở về trạng thái xác định như thế nào sau khi dừng.
Chuyển đổi số chiếc mỗi giờ thành sản lượng bán được
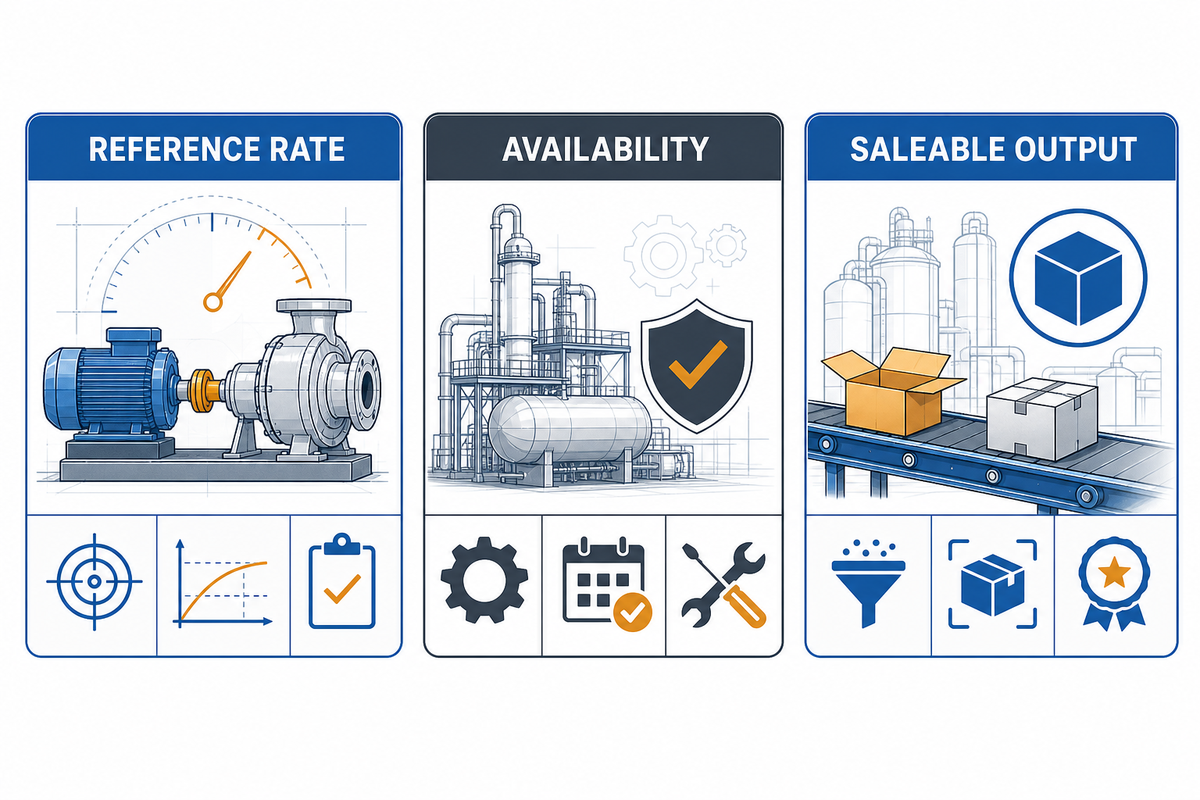
Khi đã có trình tự quy trình, tốc độ tham chiếu không nhất thiết là cam kết sản xuất. Hãy chuẩn hóa sản phẩm, khối lượng mỗi chiếc, công thức, thời gian làm nóng, thời gian chuyển đổi sản phẩm, thời gian dừng máy và tỷ lệ đạt ngay lần đầu trước khi so sánh hai máy làm bánh trứng cuộn dạng quay. Dùng bộ lập kế hoạch nghiệm thu sản lượng để giữ các đơn vị và bằng chứng cho phép xuất cùng nhau.
Tài liệu tham chiếu sản lượng: Hướng dẫn dây chuyền của IFT.
| Yếu tố | Trường thông tin dự án | Lý do quan trọng |
|---|---|---|
| Tốc độ tham chiếu tổng | Tốc độ ràng buộc theo nhà cung cấp/nguồn | Nêu rõ sản phẩm, công thức và điều kiện thử |
| Khả dụng khi vận hành | Hệ số khả dụng do người mua xác định | Làm nóng, dừng ngắn, vệ sinh và chuyển đổi sản phẩm làm giảm thời gian chạy máy |
| Tỷ lệ đạt ngay lần đầu | Hệ số sản lượng đạt do người mua xác định | Sản phẩm nứt, đường nối kém, màu lệch và kích thước bị loại không thể bán |
| Kết quả cầu nối | tốc độ × khả dụng × sản lượng đạt | Dùng công thức dự án, không hàm ý UDTECH bảo đảm |
Hướng dẫn tốc độ dây chuyền của IFT nêu một điểm trái với trực giác: nút thắt thực tế không phải lúc nào cũng là thiết bị vật lý chậm nhất. Tốc độ vận hành tối ưu có thể bị giới hạn bởi độ ổn định khi chạy hoặc nhu cầu duy trì cấp liệu cho thiết bị ở công đoạn sau.
Mọi tốc độ tham chiếu hoặc tốc độ khối lượng của nhà cung cấp đều ràng buộc với model, sản phẩm, công thức và điều kiện thử cụ thể. Ghi các đơn vị và định nghĩa cho phép xuất vào bảng tính so sánh; không chuyển đổi một con số ràng buộc theo nguồn thành tuyên bố sản lượng phổ quát hoặc so sánh trực tiếp với dây chuyền sản phẩm có nhân.
Cố định công thức và điều kiện vỏ trước khi thử
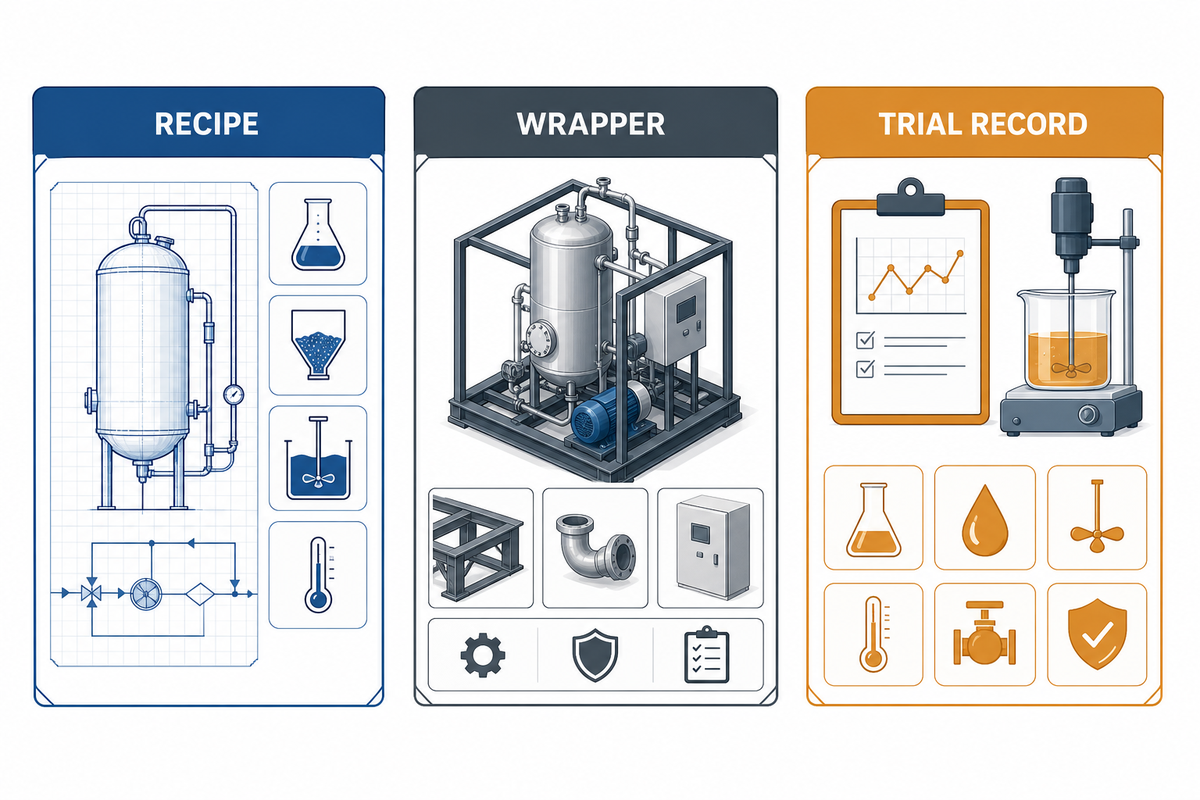
Khi cơ sở sản lượng đã rõ, một quy trình nhất quán cũng không thể cứu công thức không phù hợp với mô hình kinh doanh. Trước khi thử, hãy khóa công thức bột nhào, trình tự trộn, thời gian nghỉ, khối lượng rót, độ dày tấm, đường kính cuộn, có hoặc không có nhân, màu mong muốn, dải độ ẩm và giới hạn vỡ.
Tài liệu tham chiếu vệ sinh: Yêu cầu CGMP thực phẩm eCFR 21 CFR Part 117.
Phiếu thử từ công thức đến cuộn
- Mã mẫu, lần sửa đổi công thức, người vận hành, ngày và điều kiện môi trường
- Nhiệt độ hỗn hợp bột lỏng, độ nhớt hoặc ghi chú về dòng chảy thực tế và khối lượng rót
- Độ dày tấm, mục tiêu màu, quan sát độ ẩm và thời điểm cuộn
- Đường kính ống, độ khép đường nối, vết nứt, dính, vỡ và sản phẩm loại
- Mỗi lần chỉ thay đổi một yếu tố, giữ lại mẫu trước/sau để so sánh
Các hướng dẫn xử lý sự cố cho máy làm vỏ thường đề cập bột nhào khô, độ dày tấm không đúng và hiện tượng dính. Hãy dùng các triệu chứng đó để thiết kế quy trình thử, không gán nguyên nhân trước khi phân tích dữ liệu của công thức và trạng thái máy hiện tại.
Khi vỏ bị nứt, hãy kiểm tra độ ẩm và độ dẻo của tấm. Khi bị dính, hãy kiểm tra bề mặt, thời điểm tháo và nhiệt độ. Khi màu bị lệch, hãy kiểm tra cân bằng nhiệt và thời gian lưu. Đánh dấu những gì đã và chưa thay đổi.
Xác minh hệ thống phụ trợ và bố trí trước khi phê duyệt năng suất
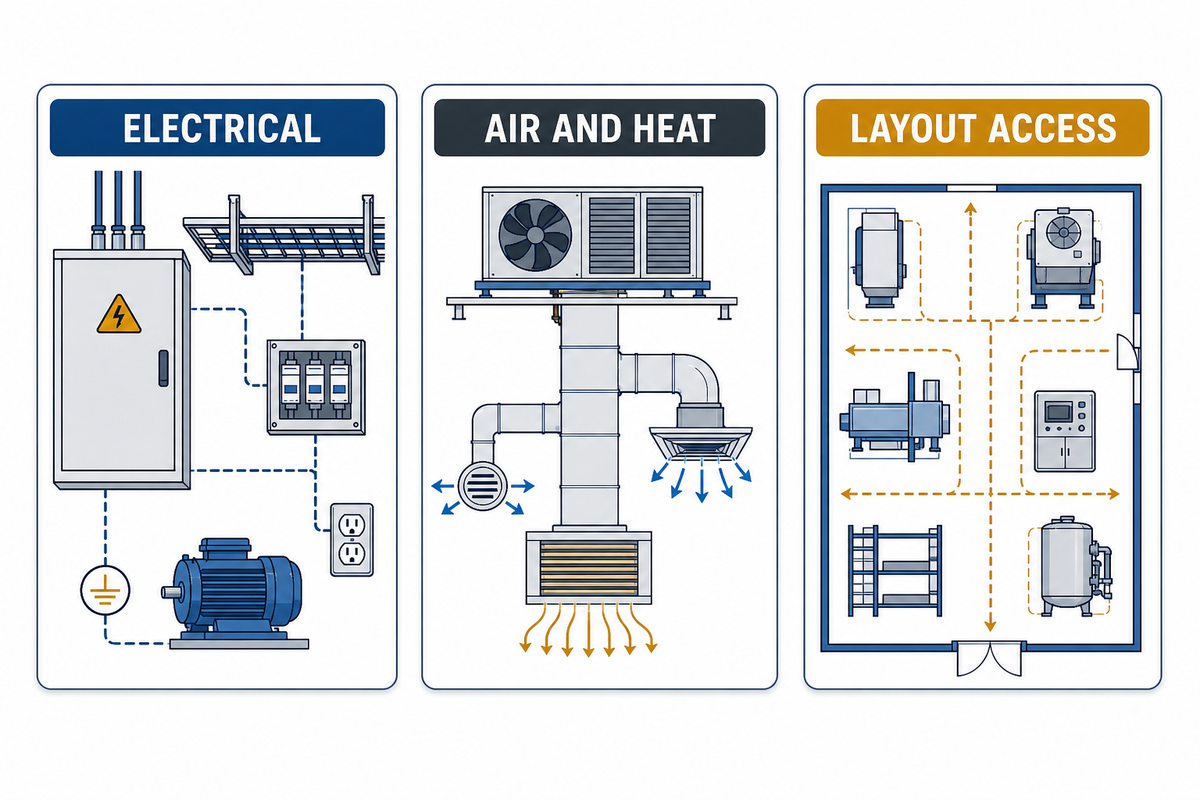
Sau khi thử công thức, tuyên bố năng suất thiết bị thường không bao gồm lối tiếp cận để bảo dưỡng và vệ sinh, khoảng hở bảo vệ, phân tách vùng nóng, lối đi vật liệu và xử lý ở công đoạn sau. Chỉ phê duyệt năng suất sau khi đại diện nhà máy ký “Lịch hệ thống phụ trợ và Bố trí theo tỷ lệ” của dự án; người kiểm tra có thể thuộc bộ phận kỹ thuật hoặc vận hành thay vì mua hàng. Kiểm tra mức phù hợp của hệ thống phụ trợ có thể sắp xếp các đầu nối, khoảng hở và dịch vụ sẵn có trước khi phê duyệt.
Tài liệu tham chiếu an toàn nhà máy: Hướng dẫn bảo vệ máy của OSHA.
| Giao diện | Ghi nhận trước khi đặt hàng | Rủi ro năng suất nếu thiếu |
|---|---|---|
| Điện | Điện áp, pha, điểm cách ly, bảo vệ sự cố và rà soát quy chuẩn địa phương | Giảm công suất ngoài kế hoạch, thao tác không an toàn hoặc khởi động chậm |
| Nhiệt và thông gió | Tải nhiệt, đường thoát khí, điều kiện phòng và khoảng hở bảo dưỡng | Nhiệt độ trôi, người vận hành tiếp xúc và dừng máy |
| Khí và vật liệu | Yêu cầu áp suất/lưu lượng, tuyến bột lỏng, khay, làm nguội và bàn giao đóng gói | Thiếu liệu, ùn tắc hoặc hư hỏng sản phẩm |
| Tiếp cận và lối thoát | Lối tháo bảo vệ, phạm vi tiếp cận khi vệ sinh, tuyến nâng hạ và lối tiếp cận khẩn cấp | Chuyển đổi sản phẩm lâu hơn và bảo trì không an toàn |
Phần “Hệ thống phụ trợ” trong quy cách kỹ thuật sản phẩm là tài liệu tham chiếu dự án, không thay thế việc rà soát các hệ thống phụ trợ sẵn có tại nhà máy. Hãy yêu cầu nhà cung cấp đặt mọi đầu nối và khoảng hở lên bản vẽ bố trí, đồng thời xác định bên chịu trách nhiệm cho từng giao diện đầu vào và đầu ra.
Dùng bảng tính hệ thống phụ trợ không phụ thuộc nhà cung cấp hay model: ghi số lượng khuôn hoặc trạm yêu cầu, diện tích chiếm chỗ, khoảng hở bảo dưỡng, khối lượng, tải gia nhiệt và truyền động, pha và điện áp, yêu cầu khí nén và các giao diện dòng vật liệu dưới dạng trường thông tin dự án. Bảng quy cách kỹ thuật model của nhà cung cấp và trang giải pháp thương mại theo cấu hình phải điền các giá trị và đơn vị chính xác.
Trước khi đặt hàng, bộ phận kỹ thuật phải đối chiếu từng giá trị của nhà cung cấp với dung sai dự án, quy chuẩn địa phương, giới hạn sàn và vận chuyển nâng hạ, cùng các hệ thống phụ trợ sẵn có. Hãy xem đơn vị, giao diện và dung sai là bằng chứng cụ thể theo báo giá; không suy ra quy cách máy phổ quát.
| Nhóm trường | Ký hiệu tương đương | Cách dùng trong rà soát |
|---|---|---|
| Chiều dài | 1 m bằng 1000 mm | So sánh diện tích chiếm chỗ và khoảng hở bảo dưỡng trong cùng một hệ đơn vị |
| Diện tích | 1 m² bằng 10000 cm² | Giữ khả năng truy xuất các phép tính sàn và lối tiếp cận |
| Khối lượng | 1 kg = 2,205 lbs | Chuẩn hóa hồ sơ mẫu và vận chuyển nâng hạ |
| Công suất | 1 kW = 1000 W | Tách tải gia nhiệt và truyền động, không làm tròn |
| Công suất lớn | 1 MW = 1000 kW | Ngăn sai số quy mô trong lịch hệ thống phụ trợ nhà máy |
| Áp suất | 1 MPa = 10 bar | Ghi đơn vị khí nén bên cạnh giá trị của nhà cung cấp |
| Chuyển đổi áp suất | 1 bar = 14,5038 psi | Giúp đội ngũ địa phương đọc rõ các kiểm tra tại nhà máy đích |
| Thời lượng ngắn | 1 phút bằng 60 giây | Chuẩn hóa nhật ký dừng và chuyển đổi sản phẩm |
| Thời lượng theo giờ | 1 giờ bằng 60 phút | Giữ nhất quán các phép tính theo khoảng thời gian chạy |
| Ký hiệu năng lượng | 1 kWh = 1 kW cung cấp trong 1 hr | Tách riêng trường năng lượng và công suất kết nối |
| Tần số | 1 kHz = 1000 Hz | Chuẩn hóa tài liệu điều khiển và cảm biến |
| Thời lượng theo ngày | 1 ngày bằng 24 giờ | So sánh khoảng thời gian chạy được nêu trên cùng một cơ sở |
Xây dựng kế hoạch nghiệm thu FAT/SAT
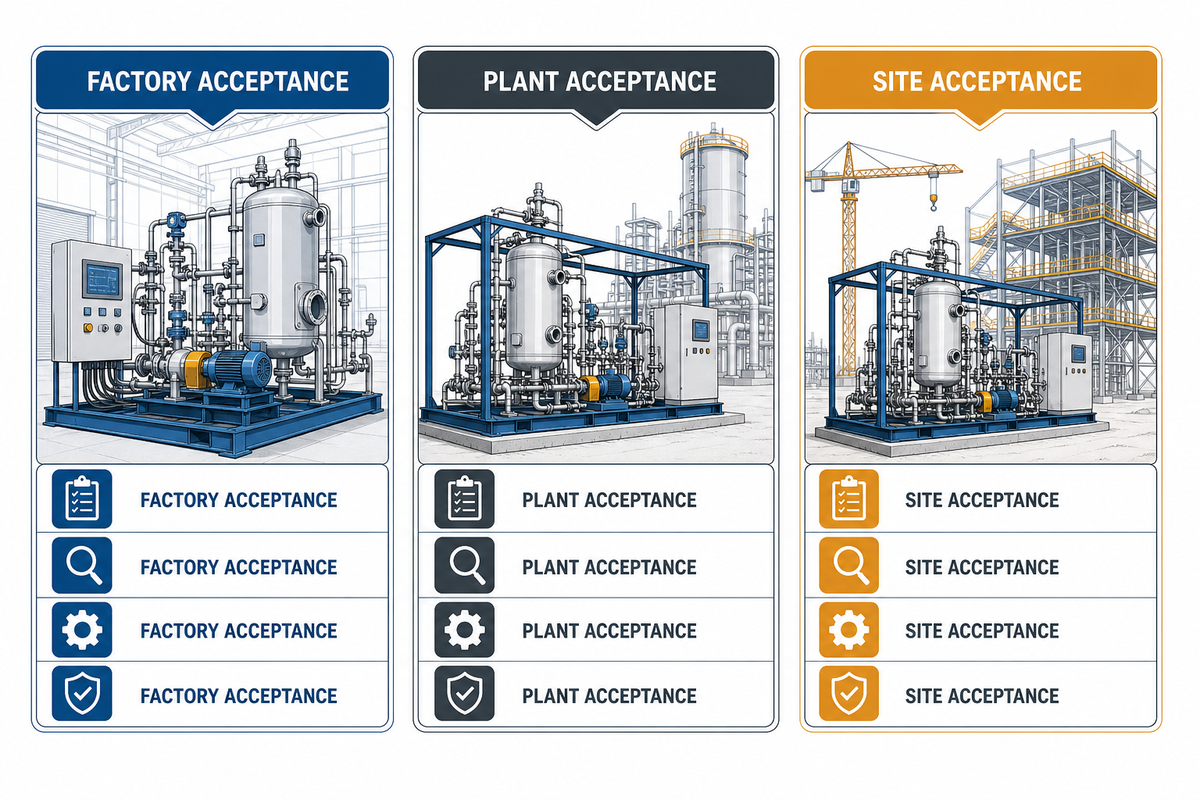
Nghiệm thu tại nhà máy, cơ sở và công trường là ba giai đoạn khác nhau, nhưng cùng đặt ra câu hỏi: thiết lập đã thống nhất có tạo ra sản phẩm chỉ định một cách an toàn, nhất quán và đạt mục tiêu hiệu suất dựa trên bằng chứng trong suốt thời gian vận hành hay không?
Tài liệu tham chiếu nghiệm thu: Quy định máy móc của EU.
Bậc thang nghiệm thu ba lớp
- An toàn và tài liệu: bộ phận bảo vệ, nút dừng khẩn cấp, hướng dẫn, bản vẽ, hồ sơ rủi ro, danh sách phụ tùng và phạm vi đào tạo.
- Khả năng lặp lại của quy trình: các mẫu công thức trong dải tốc độ đã thống nhất với kết quả độ dày, màu, độ ẩm, đường nối và sản phẩm loại được ghi nhận.
- Sản lượng bán được duy trì: một khoảng thời gian chạy được xác định rõ, hiển thị thời gian làm nóng, dừng ngắn, chuyển đổi sản phẩm, sản lượng đạt và quy tắc ký xác nhận.
Tiêu chí nghiệm thu thường chỉ được ghi vào hợp đồng sau khi thử sản xuất. Hãy xác định trước khi thử, vì một phép thử nhanh ở “tốc độ tối đa” có thể che giấu hao mòn hoặc khả năng vệ sinh kém.
| Điểm quyết định | Trường thông tin dự án | Bằng chứng cần lưu giữ |
|---|---|---|
| Thời lượng mẫu | Khoảng thời gian do người mua xác định | Nhật ký chạy máy và hồ sơ sản phẩm đầu tiên |
| Khoảng thời gian chuyển đổi sản phẩm | Thời gian chuyển đổi do người mua xác định | Thời gian bắt đầu/kết thúc và kiểm tra vệ sinh |
| Khoảng thời gian vận hành | Khoảng thời gian chạy do người mua xác định | Hồ sơ ca sản xuất và lý do dừng |
| Ngưỡng đạt ngay lần đầu | Ngưỡng do người mua xác định | Công thức sản lượng đạt và mẫu lưu |
| Danh tính sản phẩm | Bánh xốp cuộn đã thống nhất | Lần sửa đổi công thức và mẫu |
| Hình học cuộn | Ống và đường nối mục tiêu | Phiếu đo |
| Dừng an toàn | Phản hồi đã xác minh | Phép thử quan sát và ký xác nhận |
| Bộ tài liệu | Lần sửa đổi hiện tại | Hướng dẫn, bản vẽ và hồ sơ đào tạo |
| Tải gia nhiệt | Giá trị và đơn vị của nhà cung cấp | Xác minh theo bảng quy cách kỹ thuật model hiện tại |
| Tải truyền động hoặc truyền lực | Giá trị và đơn vị của nhà cung cấp | Xác minh theo bảng quy cách kỹ thuật model hiện tại |
| Giao diện điện | Pha và điện áp của nhà cung cấp | Xác nhận nguồn cấp tại nhà máy và quy chuẩn địa phương |
| Yêu cầu khí nén | Áp suất/lưu lượng và đơn vị của nhà cung cấp | Xác nhận khả năng đáp ứng khi có tải |
Đối với giao hàng tại châu Âu, Quy định (EU) 2023/1230 đặt ra các yêu cầu đối với máy móc thuộc phạm vi điều chỉnh, bao gồm tài liệu kỹ thuật và đánh giá sự phù hợp. Các mốc theo giai đoạn gồm Điều VI áp dụng từ ngày 13 tháng Bảy năm 2023, thời hạn quốc gia thành viên thông báo quy định về hình phạt là ngày 14 tháng Mười năm 2026 và ngày áp dụng chính là 14 tháng Một năm 2027; sản phẩm được đưa ra thị trường theo chỉ thị trước đó trước ngày 14 tháng Một năm 2027 được áp dụng quy định chuyển tiếp. Hãy xem các mốc này là tài liệu tham chiếu để lập kế hoạch tuân thủ, không phải bằng chứng cho thấy một máy cụ thể tuân thủ.
Kiểm tra vệ sinh và chuyển đổi chất gây dị ứng
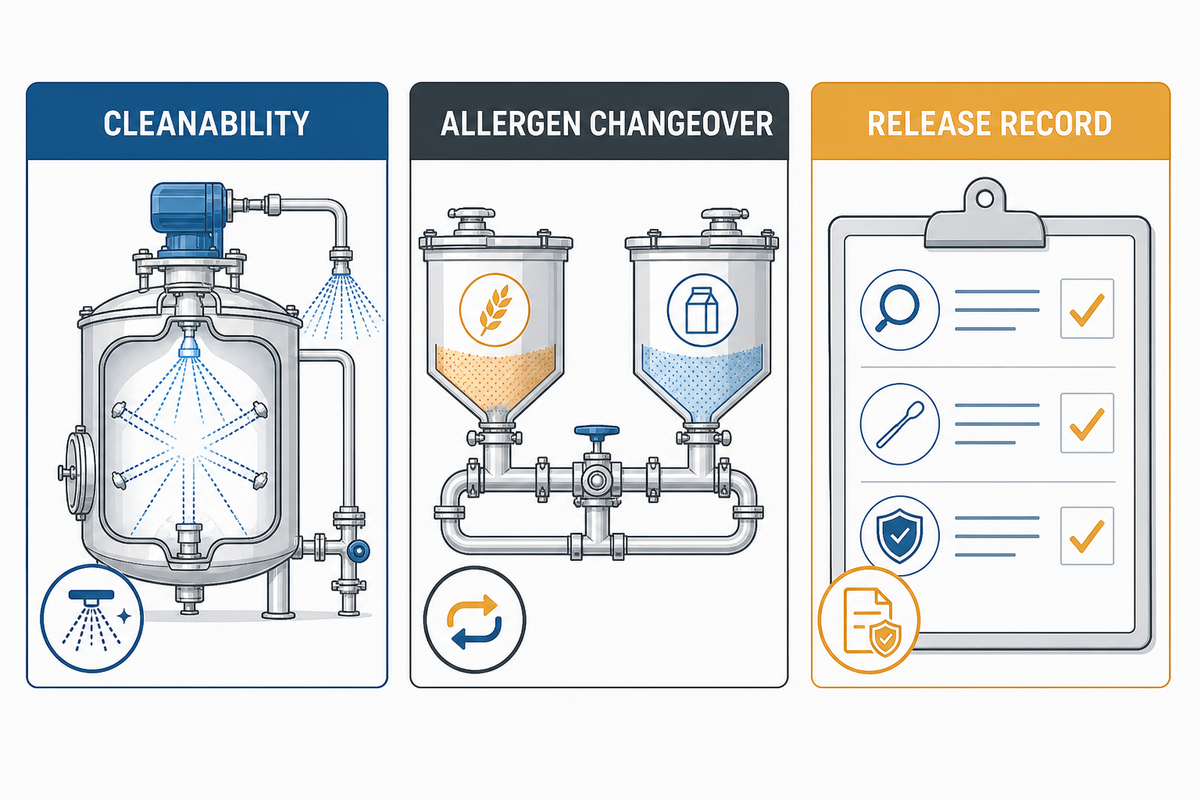
Vệ sinh là một biến số của sản lượng vì mọi bề mặt khó làm sạch đều kéo dài thời gian chuyển đổi sản phẩm và tăng khả năng còn cặn, lưu mùi vị, lệch màu hoặc phải tạm dừng ngoài kế hoạch. Hướng dẫn CGMP của FDA đặt thiết kế thiết bị, hoạt động vệ sinh và kiểm soát quy trình trong hệ thống an toàn thực phẩm.
Tài liệu tham chiếu vệ sinh: Hướng dẫn thiết kế vệ sinh 3-A.
Thiết lập lại sạch để loại chất gây dị ứng
Dừng → cách ly → vệ sinh → kiểm tra → cho phép chạy lại. Nêu rõ dụng cụ, điểm tháo lắp, đèn kiểm tra, quyết định về cặn, lưu mẫu và phê duyệt khởi động lại. Cơ sở thực phẩm chịu trách nhiệm xác nhận vệ sinh; nhà cung cấp phải bảo đảm khả năng tiếp cận và tài liệu.
Viện Tiêu chuẩn Vệ sinh 3-A mô tả thiết kế, chế tạo, lắp đặt và khả năng làm sạch vệ sinh cho thiết bị thực phẩm. Hãy dùng các nguyên tắc này làm khung rà soát: vùng tiếp xúc sản phẩm dễ tiếp cận, vật liệu tương thích, thoát nước và không có bẫy cặn ẩn.
“Dễ vệ sinh” không thể chấp nhận nếu chỉ có nghĩa là “dùng giẻ lau rồi gọi cho ông chú của bạn”. Hãy nêu rõ phương pháp, nghiên cứu thời gian, ảnh lối tiếp cận, các bộ phận cần tháo và cơ sở để cho phép dây chuyền công thức chạy lại.
Rà soát bộ phận bảo vệ, bề mặt nóng và năng lượng nguy hiểm
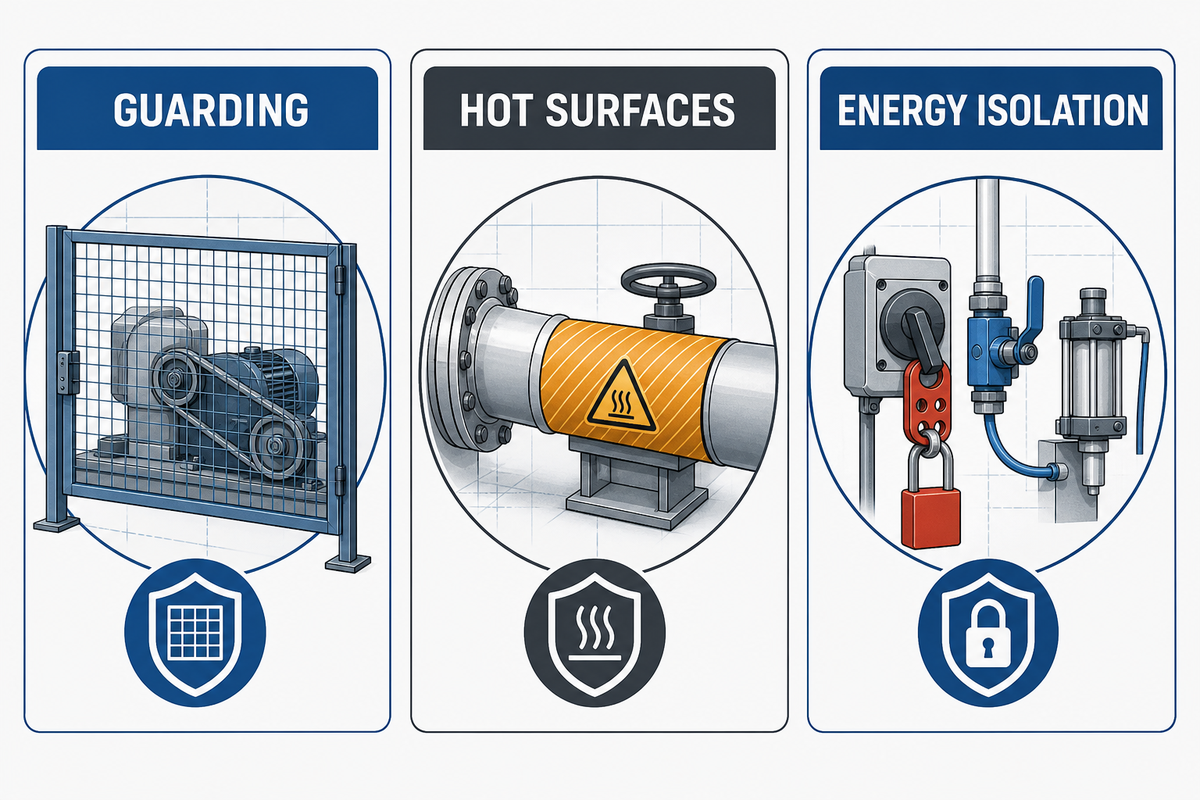
Sau khi rà soát vệ sinh, khuôn quay, bộ truyền động, điểm kẹp, bề mặt gia nhiệt và năng lượng cơ học, điện hoặc khí nén tích trữ đều cần được rà soát theo nhiệm vụ. Khóa liên động phần mềm có thể hỗ trợ, nhưng không thay thế bộ phận bảo vệ vật lý, xác minh nút dừng khẩn cấp hoặc quy trình khóa và treo thẻ.
| Nhiệm vụ | Mối nguy | Kiểm soát | Bằng chứng |
|---|---|---|---|
| Xử lý kẹt | Chuyển động bất ngờ hoặc nhiệt tích trữ | Lối tiếp cận có bảo vệ và quy trình cách ly năng lượng | Dừng quan sát, cách ly, kiểm tra năng lượng bằng không |
| Vệ sinh vùng nóng | Bỏng và tiếp xúc hóa chất | Quy tắc làm nguội, thiết bị bảo hộ, phương pháp được phê duyệt | Hồ sơ đào tạo và quy trình đã ký |
| Kiểm tra bộ truyền động | Cuốn mắc và khởi động lại | Bộ phận bảo vệ cố định, khóa liên động, khóa và treo thẻ | Thử chức năng và nhật ký bảo trì |
Hướng dẫn bảo vệ máy của OSHA đề cập các điểm kẹp cuốn vào, bộ phận quay và quy trình kiểm soát năng lượng. Áp dụng yêu cầu của khu vực pháp lý nơi máy vận hành và để người có chuyên môn rà soát biện pháp bảo vệ cuối cùng; hướng dẫn này không phải chứng nhận.
Biện pháp bảo vệ giúp bảo vệ người lao động khỏi điểm kẹp cuốn vào và bộ phận quay; việc bảo dưỡng cần chương trình kiểm soát năng lượng. Hướng dẫn bảo vệ máy của OSHA, dùng tại đây làm tài liệu tham chiếu rà soát cho người mua
Xử lý sự cố theo triệu chứng, biến số và phép thử xác nhận
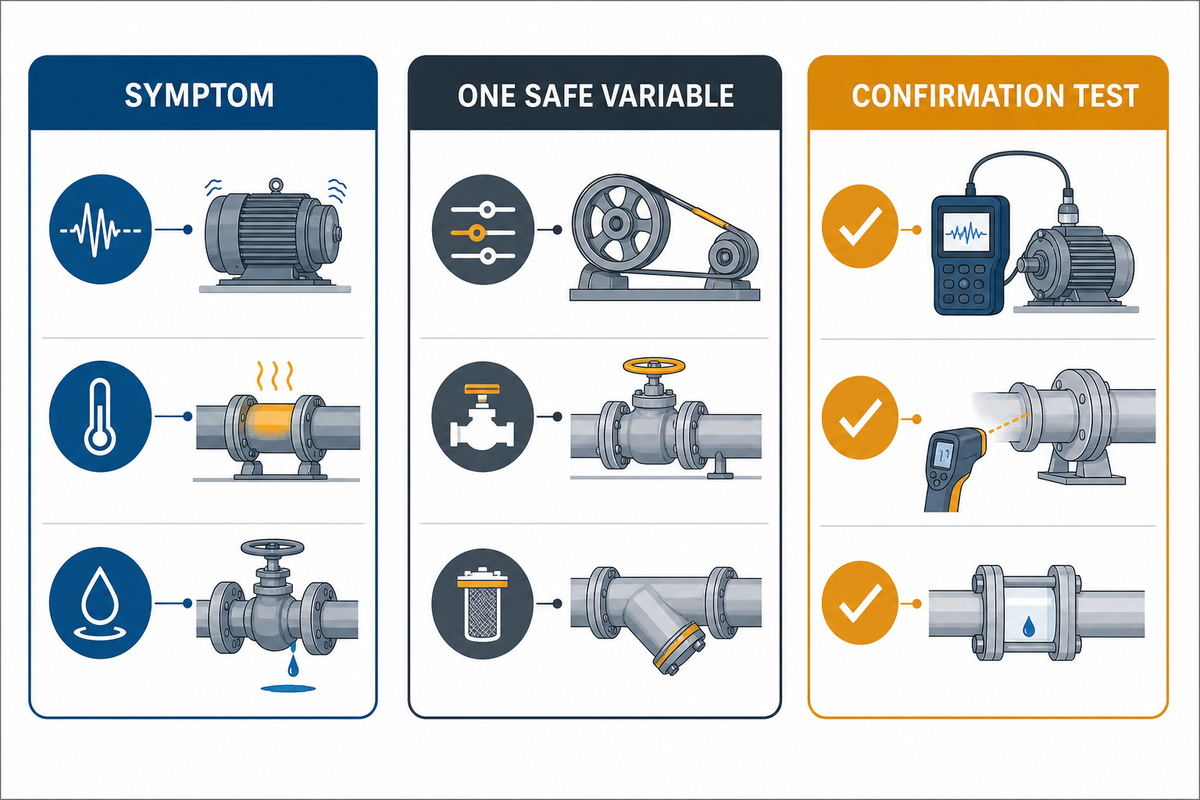
Khi đã ghi nhận biện pháp bảo vệ, nếu cuộn bị nứt, dính, mất độ đồng đều màu hoặc thay đổi kích thước, hãy giữ lại bằng chứng. Ghi triệu chứng, thay đổi một biến số an toàn, chạy mẫu xác nhận và chỉ chuyển cấp sau khi đã ghi kết quả.
Tài liệu tham chiếu kiểm soát: Yêu cầu CGMP thực phẩm eCFR 21 CFR Part 117.
| Triệu chứng | Biến số đầu tiên | Phép thử xác nhận |
|---|---|---|
| Nứt | Độ ẩm, độ dày, độ dẻo tấm, thời điểm cuộn | Giữ nhiệt và thời gian; thay đổi một biến số về độ ẩm hoặc khối lượng |
| Dính | Tình trạng bề mặt, thời điểm tháo, nhiệt độ, cặn | Kiểm tra và vệ sinh; lặp lại với cùng công thức |
| Lệch màu | Cân bằng nhiệt, thời gian lưu, độ dàn bột lỏng, chỉ số cảm biến | So sánh mẫu ở một tốc độ và một mức tải |
| Biến động kích thước | Khối lượng rót, vị trí khuôn, áp lực cuộn, thời điểm lấy sản phẩm | Đo một bộ mẫu lưu và xác minh căn chỉnh |
Các báo cáo trên diễn đàn có thể cho thấy cách người vận hành gọi các hiện tượng như “dính” hoặc “rách”, nhưng không thể chẩn đoán dây chuyền của Quý khách. Nếu phép thử khiến bất kỳ ai tiếp xúc với nhiệt, chuyển động, áp suất hoặc điện năng, hãy dừng lại và dùng quy trình đã phê duyệt với hỗ trợ có chuyên môn.
Bảo vệ khả năng lặp lại bằng hồ sơ bảo trì và chuyển đổi sản phẩm
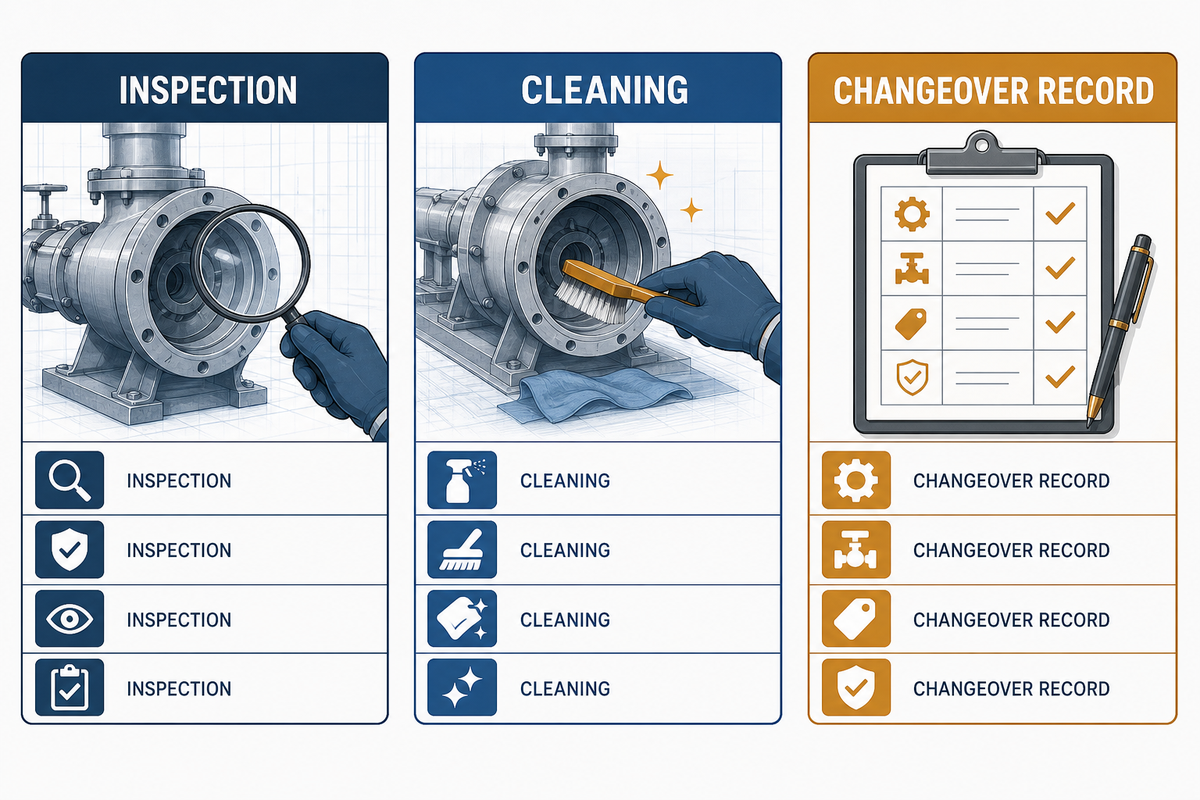
Sau khi ghi nhận triệu chứng, “bảo trì ít” tự nó không phải tiêu chí nghiệm thu. Hãy xác định công việc kiểm tra, vệ sinh, bôi trơn, cảm biến, truyền động, khuôn, hiệu chuẩn và phụ tùng giúp công thức có thể lặp lại.
Tài liệu tham chiếu bảo trì: Hướng dẫn bảo vệ máy của OSHA.
| Hồ sơ | Bằng chứng | Chuyển cấp khi |
|---|---|---|
| Khởi động và dừng hằng ngày | Người vận hành, công thức, làm nóng, cảnh báo, mẫu đầu tiên | Mẫu đầu tiên không đạt dải cho phép xuất |
| Chuyển đổi sản phẩm | Thời gian bắt đầu/kết thúc, kiểm tra vệ sinh, cài đặt, hao hụt | Xuất hiện cặn, hao hụt không giải thích được hoặc phải tinh chỉnh lặp lại |
| Bảo trì theo kế hoạch | Tài liệu hướng dẫn, phụ tùng, tình trạng, người thực hiện, ngày | Mài mòn, nhiệt, tiếng ồn hoặc căn chỉnh vượt ngoài hướng dẫn |
Hãy dùng đúng hướng dẫn của nhà cung cấp làm thẩm quyền về khoảng thời gian bảo dưỡng. Không áp dụng một lịch 250, 500 hoặc 1.000 giờ cho mọi thiết kế máy và chu kỳ làm việc.
So sánh nhà cung cấp bằng bằng chứng, không chạy đua bảng quy cách kỹ thuật
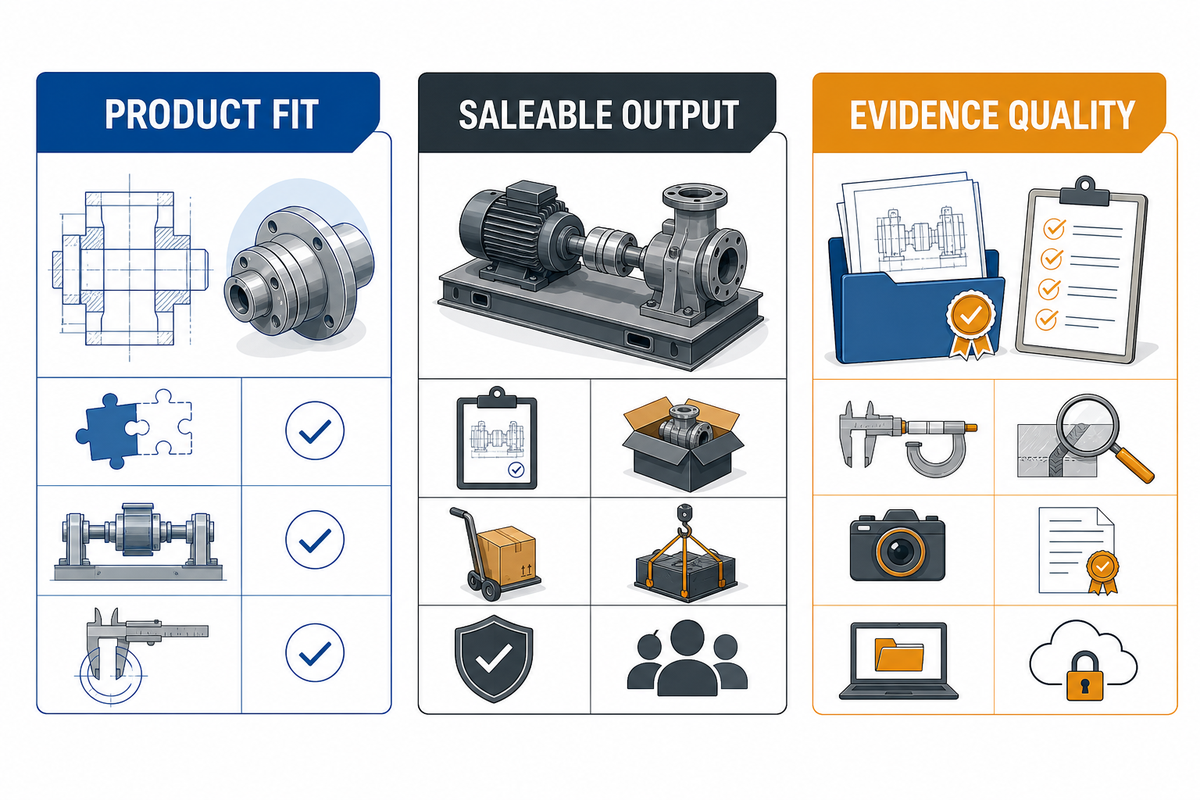
Khi bằng chứng bảo trì đã được xác định, checklist nhà cung cấp nên đánh giá bằng chứng về mức độ phù hợp của sản phẩm và khả năng vận hành, thay vì chỉ đếm số tính năng. Hãy chấm mọi đề xuất theo cùng một sản phẩm, điều kiện tham chiếu, giới hạn tại cơ sở và checklist nghiệm thu.
Tài liệu tham chiếu so sánh: hướng dẫn của IFT về dây chuyền sản xuất.
| Hạng mục | Câu hỏi cần làm rõ | Bằng chứng |
|---|---|---|
| Danh tính sản phẩm | Đây có phải là dây chuyền sản xuất bánh xốp cuộn không? | Sơ đồ quy trình và mẫu sản phẩm |
| Mức độ phù hợp của công thức | Hỗn hợp bột lỏng đã thống nhất có cuộn gọn, sạch không? | Phiếu thử nghiệm và mẫu lưu |
| Cơ sở tính sản lượng | Thế nào được tính là sản phẩm bán được? | Định nghĩa tỷ lệ đạt và nhật ký vận hành |
| Ranh giới hệ thống phụ trợ | Ai cung cấp từng điểm kết nối? | Ma trận tiến độ và đơn vị phụ trách |
| Khả năng tiếp cận theo bố trí mặt bằng | Người vận hành có thể vệ sinh và bảo dưỡng máy không? | Bản vẽ tỷ lệ và đánh giá khả năng tiếp cận |
| Vệ sinh khi chuyển đổi sản phẩm | Cặn bám được loại bỏ như thế nào? | Phương pháp vệ sinh và xác nhận hoàn tất |
| Kiểm soát an toàn | Các mối nguy an toàn thực phẩm được cô lập như thế nào? | Kiểm tra cơ cấu bảo vệ và kiểm soát năng lượng |
| Hỗ trợ nghiệm thu | Những gì được ký khi bàn giao? | Quy trình FAT/SAT và đào tạo |
| Tiêu chí | Trọng số | Bằng chứng giúp đạt điểm cao | Không phù hợp khi |
|---|---|---|---|
| Mức độ phù hợp của sản phẩm | 20% | Công thức và hình học cuộn khớp nhau | Dây chuyền thực tế là hệ thống sản xuất nhân mặn |
| Sản lượng bán được | 20% | Điều kiện, tỷ lệ đạt, thời gian dừng và thời lượng chạy được nêu rõ | Chỉ có con số tổng quát về số chiếc/giờ |
| Hệ thống phụ trợ và bố trí mặt bằng | 15% | Bản vẽ tỷ lệ, các điểm kết nối, lối tiếp cận, ma trận đơn vị phụ trách | Khoảng hở được để người mua tự xử lý sau khi giao hàng |
| An toàn và vệ sinh | 15% | Kiểm tra cơ cấu bảo vệ, phương pháp cô lập, bằng chứng về khả năng vệ sinh | “Tự động” được dùng làm lập luận về an toàn |
| Hỗ trợ nghiệm thu | 15% | Quy trình FAT/SAT, đào tạo và biên bản bàn giao có chữ ký | Không có tiêu chí giải phóng có thể đo lường |
| Khả năng bảo trì và chất lượng bằng chứng | 15% | Tài liệu hướng dẫn, phụ tùng, kênh phản hồi, các tuyên bố có thể truy xuất | Báo giá chuyển rủi ro tích hợp sang người mua mà không nêu rõ |
Sau bảng chấm điểm mang tính hướng dẫn, người mua đã chốt sản phẩm và cơ sở có thể xem xét giải pháp máy làm bánh trứng cuộn dạng quay theo phạm vi cấu hình. Checklist sẵn sàng yêu cầu báo giá (RFQ) giúp đưa cùng một bộ bằng chứng vào các câu hỏi gửi nhà cung cấp. Bàn giao có kiểm soát này giữ cho trang giải pháp mang tính thương mại, còn hướng dẫn này tập trung vào checklist bằng chứng.
Khi sản phẩm và cơ sở đã được xác định, hãy nghiên cứu nhà cung cấp đứng sau phạm vi cấu hình và ghi lại bằng chứng trong kế hoạch dự án.
Bản yêu cầu kỹ thuật sơ bộ sẵn sàng cung cấp bằng chứng
- Dòng sản phẩm, phiên bản công thức, kích thước, kết cấu và dạng cuộn mục tiêu
- Tốc độ tổng, công thức tính tốc độ sản phẩm đạt, định nghĩa tỷ lệ đạt và mô hình ca sản xuất
- Lịch hệ thống phụ trợ, bố trí mặt bằng theo tỷ lệ, lối tiếp cận, nhiệt, khí và dòng nguyên liệu
- Phiếu thử nghiệm, giới hạn FAT/SAT, kiểm tra an toàn, xác nhận hoàn tất vệ sinh và đào tạo
- Bảo trì, phụ tùng, kênh phản hồi và các giả định chưa được giải quyết
Xu hướng tự động hóa 2025–2026 có ý nghĩa gì với người mua
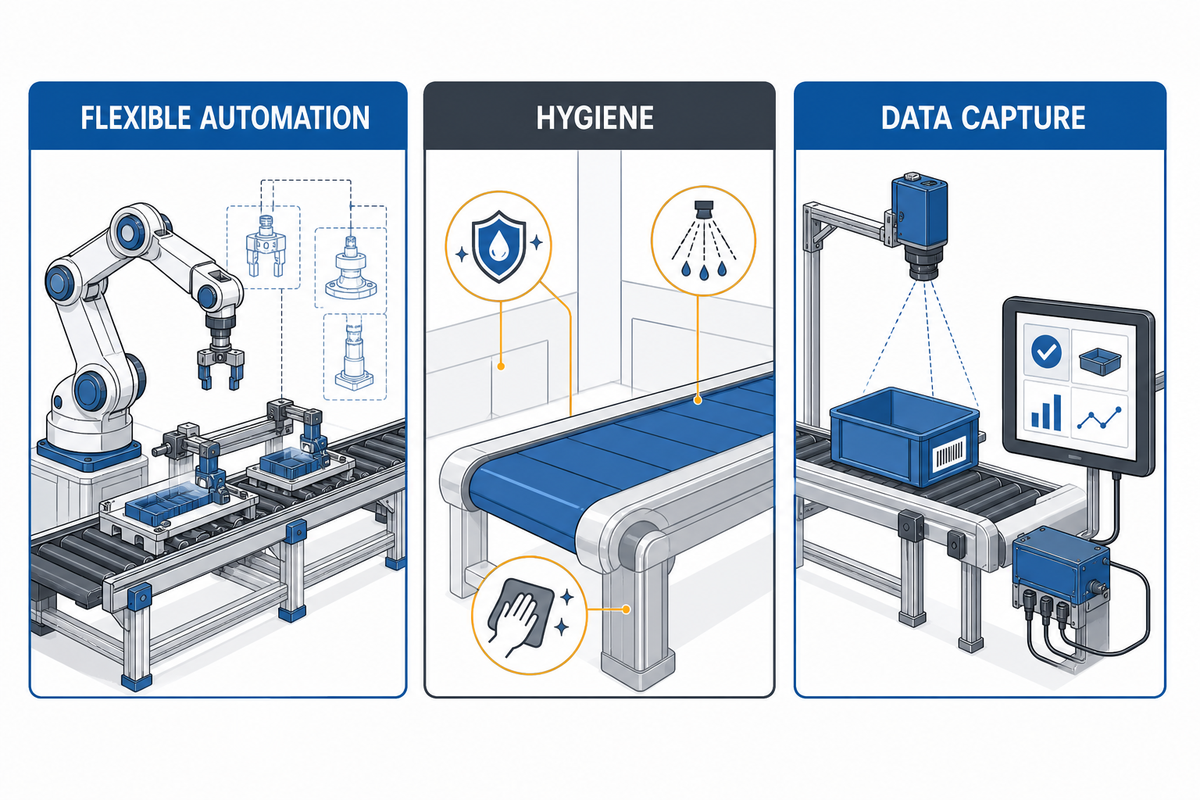
Đối chiếu với checklist bằng chứng đó, các thông tin hiện nay về ngành sản xuất thực phẩm cho thấy một chuyển dịch thực tế: tự động hóa linh hoạt, vệ sinh, thu thập dữ liệu và khả năng sử dụng đối với nhân lực đều quan trọng bên cạnh tốc độ. Dây chuyền chỉ dành cho một sản phẩm có thể không đáp ứng khi danh mục sản phẩm hoặc tần suất chuyển đổi thay đổi. Hãy dùng các tín hiệu này khi xây dựng câu hỏi thử nghiệm và phân công trách nhiệm.
Tài liệu tham chiếu ngành: triển vọng sản xuất của Food Processing.
| Tín hiệu xu hướng | Hàm ý đối với người mua |
|---|---|
| Sản phẩm đa dạng hơn | Yêu cầu phạm vi công thức, bằng chứng chuyển đổi sản phẩm và phê duyệt sản phẩm đầu tiên |
| Vệ sinh là yếu tố duy trì thời gian vận hành | Đo thời gian vệ sinh, kiểm tra và giải phóng máy, không chỉ thời gian chạy |
| Điều khiển kết nối nhiều hơn | Yêu cầu cảnh báo dễ đọc, quyền sở hữu dữ liệu và phương án vận hành thủ công dự phòng |
| Áp lực nhân lực | Chấm điểm đào tạo, khả năng tiếp cận và quy trình lặp lại được trước các tính năng mới lạ |
Các bài viết gần đây của Food Processing mô tả áp lực chi phí, hạn chế lao động, vệ sinh và tính linh hoạt, chứ không đưa ra tốc độ tăng trưởng thị trường được đảm bảo cho một loại máy cụ thể. Hãy dùng các xu hướng này để cải thiện câu hỏi ra quyết định, không dùng chúng để biện minh cho dự báo nhu cầu thiếu căn cứ.
Lựa chọn thiết bị tốt nhất giữ công thức đã lập hồ sơ ổn định, cung cấp cho người vận hành phương án khôi phục an toàn và làm rõ việc vệ sinh, chuyển đổi sản phẩm. Những đặc tính có thể đo lường này bền vững hơn một tính năng mới lạ không thể kiểm tra tại cơ sở. Hãy dùng lăng kính bằng chứng này khi đánh giá tính linh hoạt, quyền sở hữu dữ liệu và đào tạo người vận hành.
Câu hỏi thường gặp
Máy làm bánh trứng cuộn có giá bao nhiêu?
Giá công nghiệp phụ thuộc vào cấu hình. Dòng sản phẩm, phạm vi thử nghiệm công thức, khuôn, hệ thống gia nhiệt, điều khiển, hệ thống phụ trợ, cơ cấu bảo vệ, tài liệu, lắp đặt, đào tạo và hỗ trợ nghiệm thu đều có thể làm thay đổi báo giá. Trước tiên hãy lập bản yêu cầu kỹ thuật sơ bộ về bằng chứng, sau đó yêu cầu báo giá theo dự án; hướng dẫn này cố ý không công bố khoảng giá chung. Hãy hỏi báo giá có bao gồm chạy thử đưa vào vận hành, phụ tùng, bộ dụng cụ chuyển đổi sản phẩm, cước vận chuyển và lần chạy nghiệm thu hay không. Những ranh giới này có thể làm thay đổi tổng chi phí dự án bàn giao ngay cả khi giá máy niêm yết của hai bên trông tương tự, vì vậy hãy ghi các hạng mục loại trừ bên cạnh từng phép so sánh.
Tên gọi của máy cuộn bánh trứng là gì?
Tên gọi phụ thuộc vào sản phẩm. Hệ thống bánh xốp cuộn nướng có thể được gọi là máy làm bánh trứng cuộn dạng quay hoặc máy làm bánh xốp cuộn, trong khi dây chuyền sản xuất nhân mặn thường được mô tả là máy tạo hình bánh trứng cuộn hoặc chả giò. Hãy xác nhận trình tự rót bột, nướng, cấp nhân, gấp và cuộn trước khi so sánh năng suất.
Nhà hàng Trung Quốc dùng thương hiệu bánh trứng cuộn nào?
Không có câu trả lời chung đáng tin cậy về thương hiệu. Nhà hàng có thể tự sản xuất, mua vỏ hoặc bánh cuộn đông lạnh, hoặc dùng nhà cung cấp trong khu vực. Thực đơn, khu vực, mô hình lao động và hợp đồng mua hàng khác nhau, vì vậy tên một nhà hàng không phải là chuẩn đối chiếu thiết bị phù hợp. Khi lập kế hoạch thiết bị, mức độ phổ biến của thương hiệu ít quan trọng hơn loại vỏ mục tiêu, công thức nhân hoặc bánh xốp, định nghĩa sản lượng, quy trình an toàn thực phẩm và bài kiểm tra nghiệm thu có lập hồ sơ. Hãy yêu cầu mẫu và hồ sơ quy trình phù hợp với sản phẩm của chính bạn.
Người mua nên xác định sản lượng bán được của máy làm bánh trứng cuộn dạng quay như thế nào?
Hãy xác định nhận dạng sản phẩm, phiên bản công thức, cơ sở tính theo chiếc hoặc khối lượng, tỷ lệ đạt ngay lần đầu, quy tắc loại, thời gian làm nóng, thời gian dừng, chuyển đổi sản phẩm và khoảng thời gian chạy đã thống nhất. Con số số chiếc/giờ được nhà cung cấp nêu nổi bật chỉ hữu ích khi sản phẩm và điều kiện thử nghiệm được lập hồ sơ và có thể so sánh.
Bằng chứng nào cần có trong kế hoạch nghiệm thu FAT và SAT?
Hãy duy trì một quy trình nhiều lớp bao quát an toàn và tài liệu, khả năng lặp lại của công thức, sản lượng bán được ổn định, xác nhận hoàn tất vệ sinh, đào tạo và trách nhiệm ký xác nhận. Ghi lại mẫu, phép đo, lý do dừng, các giả định chưa được giải quyết và những điều kiện để kết quả của nhà cung cấp có giá trị.
Các lỗi thường gặp khi làm bánh trứng cuộn là gì?
Các triệu chứng thường gặp gồm nứt, dính, màu thay đổi và kích thước không đều. Giữ nguyên công thức và trạng thái máy, chỉ thay đổi một biến số an toàn, lưu mẫu trước và sau, đồng thời dừng máy để nhờ hỗ trợ đủ chuyên môn khi có liên quan đến nhiệt, chuyển động hoặc cô lập năng lượng.
Tài liệu và nguồn tham khảo
- OSHA Machine Guarding – General Requirements
- eCFR 21 CFR Part 117 Current Good Manufacturing Practices
- FDA Current Good Manufacturing Practices for Food
- 3-A Sanitary Standards and Accepted Practices
- Regulation (EU) 2023/1230 on Machinery
- IFT: Optimizing a Process Line
- Google Patents: US3450067A Automatic Egg Roll Machine
- Food Processing: 2025 Manufacturing Outlook Survey
Biến hướng dẫn thành bản yêu cầu kỹ thuật sơ bộ cho dự án
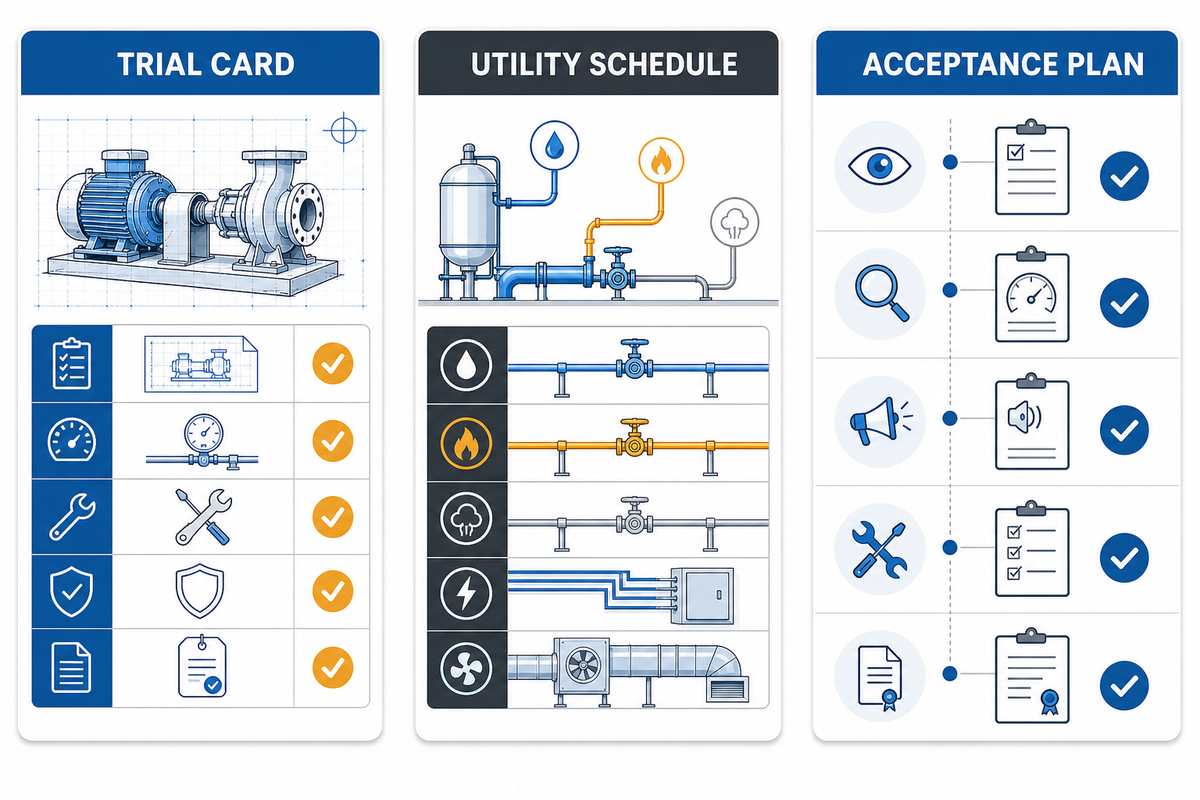
UDTECH có thể xem xét thử nghiệm sản phẩm đã lập hồ sơ, lịch hệ thống phụ trợ và kế hoạch nghiệm thu theo phạm vi máy đã cấu hình. Hãy nêu các giả định còn bỏ ngỏ để cuộc trao đổi tiếp theo bắt đầu từ bằng chứng.
Tài liệu tham chiếu tuân thủ: quy định của EU về máy móc.