ติดต่อบริษัท UDTECH

การบำรุงรักษาเครื่องทำขนมทองม้วน: คู่มือปฏิบัติสำหรับการทำความสะอาด การตรวจสอบ และการแก้ไขปัญหา

การบำรุงรักษาเครื่องทำขนมทองม้วน ไม่ใช่เพียงการเช็ดแป้งเหลวออกจากแผ่นอบร้อน การบำรุงรักษาที่เชื่อถือได้ต้องเชื่อมโยงการสุขาภิบาล การเข้าถึงอย่างปลอดภัย การวัด การตรวจจับการสึกหรอ และการตัดสินใจอนุมัติให้ผ่านที่มีการบันทึกไว้ คู่มือนี้แตกต่างจากหน้าสารละลายโดยตั้งใจ เพราะอธิบายวิธีควบคุมเครื่องจักรและเตรียมการพูดคุยเรื่องการบำรุงรักษาหรือการตรวจรับอย่างเป็นธรรม ขณะที่หน้าข้อมูลเชิงพาณิชย์ยังคงเป็นแหล่งสำหรับรุ่นเครื่อง การจัดวางระบบ ข้อมูลจำเพาะ และใบเสนอราคา
อุปกรณ์ทำขนมทองม้วนประกอบด้วยความร้อน พื้นผิวสัมผัสอาหาร แรงกดขึ้นรูป ระบบขับเคลื่อน และการเข้าถึงของผู้ควบคุมเครื่อง อาการอย่างการติดหรือสีไม่สม่ำเสมออาจเริ่มจากความชื้นของแป้งเหลว เซนเซอร์คลาดเคลื่อน คราบตกค้าง แม่พิมพ์สึกหรอ หรือการเปลี่ยนแปลงของระบบสาธารณูปโภค การถือว่าความผิดปกติทุกอย่างเป็นความล้มเหลวทางกลไกจะทำให้ต้องปรับตั้งโดยไม่จำเป็นและบดบังความผิดปกติแรกเริ่ม วิธีการด้านล่างช่วยให้มองเห็นหลักฐานได้ตลอดกระบวนการแนวคิดการควบคุม 3 ประการที่ควรบันทึกในแบบฟอร์มงาน วงจรการบำรุงรักษาจากการเข้าถึงสู่บันทึก หมายความว่างานทุกอย่างต้องจบด้วยการบันทึกสิ่งที่สังเกต ผู้ปฏิบัติงาน เวลา และการตัดสินใจอนุมัติให้ผ่านหรือยกระดับปัญหา กระดานตรวจสอบต้นตอคราบตกค้าง แยกแป้งเหลวสด คาร์บอนจากการอบ น้ำมันหล่อลื่น และสิ่งแปลกปลอม ก่อนเลือกสารเคมีหรืออะไหล่ การตรวจแนวเขตความพร้อมต่อการซ่อมบำรุง ตรวจว่าฝาครอบ แผงยึด อุปกรณ์ยึด และระบบสาธารณูปโภคสามารถเข้าถึง แยกตัด และทำความสะอาดได้โดยไม่สร้างอันตรายใหม่
สิ่งที่การบำรุงรักษาเครื่องทำขนมทองม้วนควบคุมได้
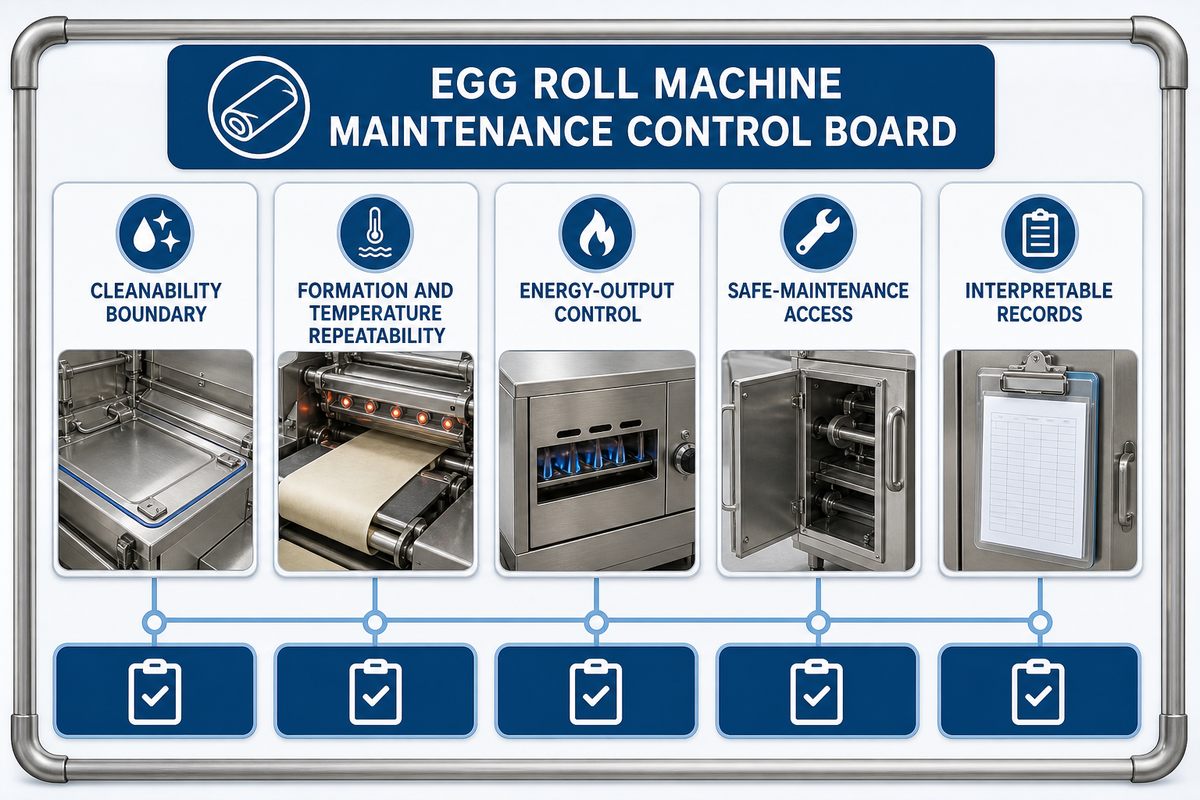
แหล่งอ้างอิงหลักฐาน: 21 CFR 117.40 สำหรับความสามารถในการทำความสะอาดและการบำรุงรักษาพื้นผิวสัมผัสอาหาร รวมถึง OSHA 1910.147 และ OSHA 1910.212 สำหรับการควบคุมพลังงานระหว่างงานบริการและการติดตั้งอุปกรณ์ป้องกัน
วิธีอ่านคำศัพท์ของซัพพลายเออร์ คำว่า เครื่องทำ เครื่องจักร เครื่องรีด หรือ เครื่องขึ้นรูป อาจหมายถึงสถานีงานเดียว ขณะที่ สายการผลิต หรือ สายการผลิตอัตโนมัติ หมายถึงสถานีงานที่เชื่อมต่อกัน ผลการค้นหาอาจใช้คำว่า ไข่อัตโนมัติ ขนมทองม้วนอัตโนมัติ เครื่องทำขนมทองม้วนอัตโนมัติ เครื่องทำขนมทองม้วน การผลิตขนมทองม้วน โซลูชันการผลิตขนมทองม้วน การทำขนมทองม้วน แผ่นห่อขนมทองม้วน เครื่องรีด หรือ ปอเปี๊ยะ ให้ถือว่าคำเหล่านี้เป็นเพียงคำศัพท์ ไม่ใช่หลักฐานยืนยันประสิทธิภาพด้านเครื่องจักรอาหาร การแปรรูปอาหาร หรือ การผลิตอาหาร ข้อเสนออาจกล่าวถึง เครื่องตรวจสอบ ผังโรงงาน การสนับสนุนทางเทคนิค บริการหลังการขาย คุณภาพการประกอบ ประสิทธิภาพการผลิต เครื่องจักรแปรรูปอาหาร ใช้งานง่าย โซลูชันแบบบูรณาการ การเพิ่มประสิทธิภาพ การตรวจสอบด้วยรังสีเอกซ์ ทอด กระบวนการผลิต หรือ ปรับแต่ง ดังนั้นควรถามว่าในข้อเสนอรวมอะไรไว้บ้าง วัดอะไร และบำรุงรักษาอย่างไร
สร้างค่าฐานการบำรุงรักษาก่อนเลือกช่วงเวลา
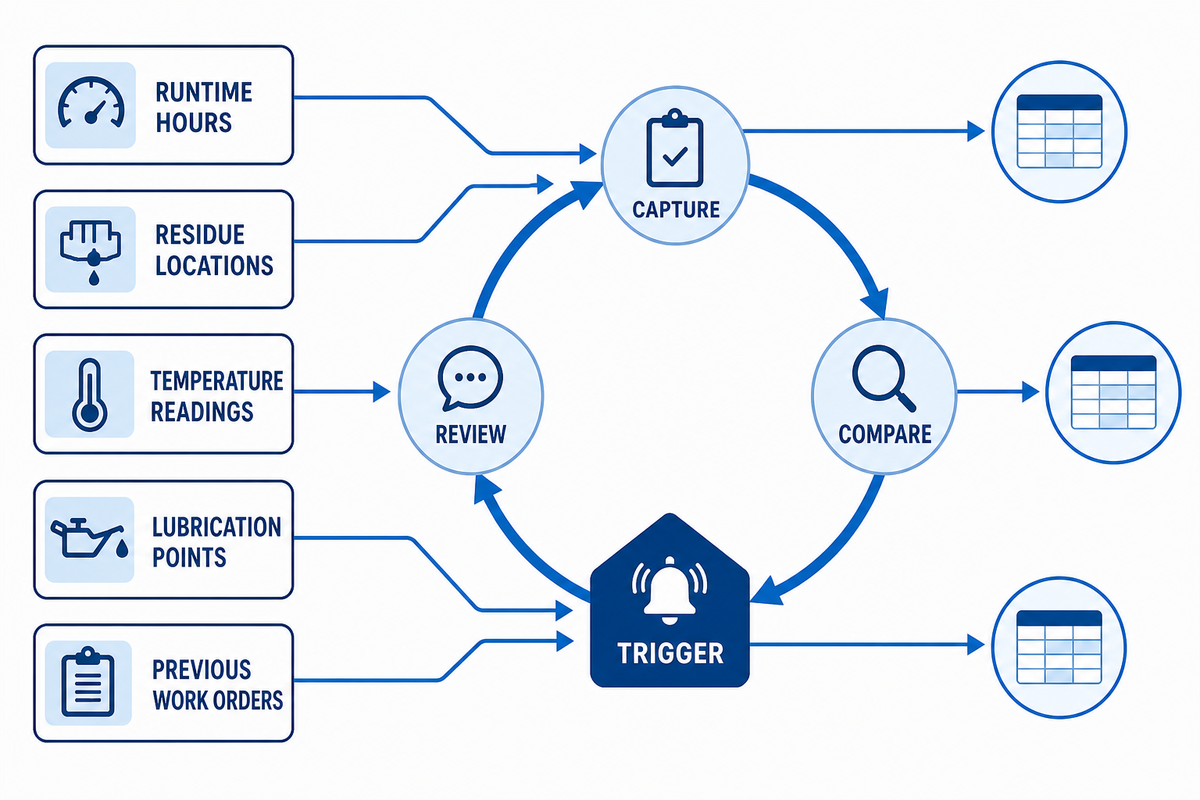
| ช่องค่าฐาน | สิ่งที่ต้องบันทึก | การตัดสินใจที่หลักฐานนี้สนับสนุน |
|---|---|---|
| ระยะเวลาเดินเครื่องและผลิตภัณฑ์ | ชั่วโมงการเดินเครื่อง กลุ่มสูตรการผลิต ลำดับสารก่อภูมิแพ้ ขนาดล็อต และรูปแบบการเปลี่ยนงานผลิต | งานตามปฏิทิน งานเปลี่ยนงานผลิต หรือตัวกระตุ้นตามสภาพจริง |
| สัญญาณที่สังเกตได้ | แผนผังคราบตกค้าง แนวโน้มอุณหภูมิ เสียง การสั่น การติด รอยร้าว หรือการม้วนไม่สำเร็จ | ทำความสะอาด ตรวจสอบ วัด แยกตัด หรือยกระดับปัญหา |
| ผู้รับผิดชอบหลักฐาน | ผู้ควบคุมเครื่อง หัวหน้าฝ่ายสุขาภิบาล ช่างบำรุงรักษา หรือผู้ทบทวนคุณภาพ | ผู้มีอำนาจอนุมัติให้เครื่องจักรกลับมาใช้งานหลังเสร็จงาน |
| ช่องบันทึก | แหล่งที่มาของหลักฐาน | ผู้รับผิดชอบการตัดสินใจ |
|---|---|---|
| การระบุทรัพย์สิน | รหัสทรัพย์สินหรือป้ายชื่อสายการผลิต | หัวหน้าฝ่ายบำรุงรักษา |
| ใบสั่งงาน | หมายเลขคำขอและวันที่ | ผู้วางแผน |
| ขอบเขตงาน | หัวข้อในคู่มือที่ใช้บังคับ | ช่างเทคนิค |
| การสังเกตสิ่งตกค้าง | ภาพถ่ายหรือบันทึกเป็นลายลักษณ์อักษร | หัวหน้าฝ่ายสุขาภิบาล |
| สถานะเครื่องมือ | รหัสเครื่องมือและวันครบกำหนด | ผู้ทบทวนคุณภาพ |
| สถานะฝาครอบ | บันทึกการตรวจสอบและการตรวจยืนยันการแยกตัด | หัวหน้าฝ่ายความปลอดภัย |
| ชิ้นส่วนหรือสารเคมี | บันทึกปัญหาและบันทึกลล็อต | ผู้รับผิดชอบคลังวัสดุ |
| ผลการตรวจยืนยัน | เอกสารอ้างอิงและการลงนามรับรอง | ผู้ทบทวนคุณภาพ |
| การตัดสินใจอนุมัติให้ผ่าน | อนุมัติให้ผ่าน กักไว้ หรือยกระดับปัญหา | หัวหน้าฝ่ายผลิต |
รูปแบบบันทึกเป็นเพียงตัวอย่าง ไม่ใช่ขีดจำกัดของเครื่องจักร: เวลาเดินเครื่อง 6 ชั่วโมง; อุณหภูมิอ้างอิง 180 °C; อุณหภูมิแวดล้อม 72 °F; แรงดันระบบสาธารณูปโภค 6 bar; ค่าที่อ่านได้จากเครื่องทำความร้อน 4 kW; ความเร็วชุดขับ 12 RPM; ความถี่ควบคุม 60 Hz; แหล่งจ่าย 230 V; กระแสไฟฟ้า 4 A; การสึกหรอที่วัดได้ 0.3 mm; ค่าความเรียบ 0.8 μm Ra; อัตราของเสีย 2%; เวลาทำความสะอาด 20 นาที; เวลาตรวจยืนยัน 30 วินาที; ทบทวนใน 7 วัน; การสอบเทียบใน 12 เดือน; ระยะเวลาการเก็บรักษา 1 ปี; อัตราการไหลอ้างอิง 50 kg/h; ระยะห่าง 0.5 m; มวลทดสอบ 100 kg; ผลต่างอุณหภูมิ 1 °C. ในแบบบันทึกภายในอาจบันทึก 2 ล็อตการผลิต, 3 กะ, 4 ชั่วโมงสำหรับการติดตามผล, เครื่องหมายตอบสนองภายใน 5 นาที, 2 ชั่วโมงสำหรับการตรวจยืนยัน, การติดตามแนวโน้มเป็นเวลา 3 วัน, การทบทวน 4 สัปดาห์ และประวัติการเก็บรักษา 5 เดือน; ทั้งหมดนี้เป็นตัวอย่างรูปแบบการบันทึกข้อมูล ไม่ใช่ขีดจำกัดของเครื่องจักร ทีมวิศวกรรมและทีมความปลอดภัยด้านอาหารของคุณต้องกำหนดขีดจำกัด เครื่องมือ และระยะเวลาทบทวนที่ใช้บังคับ
แหล่งอ้างอิงหลักฐาน: 21 CFR 117.40 และคู่มือการสุขาภิบาลของ Food Safety and Inspection Service สนับสนุนการควบคุมตามความเสี่ยงที่มีเอกสารกำกับ แต่ไม่มีแหล่งใดกำหนดช่วงเวลาสากลสำหรับเครื่องจักรนี้
กิจวัตรหยุดเครื่องและทำความสะอาดประจำวัน
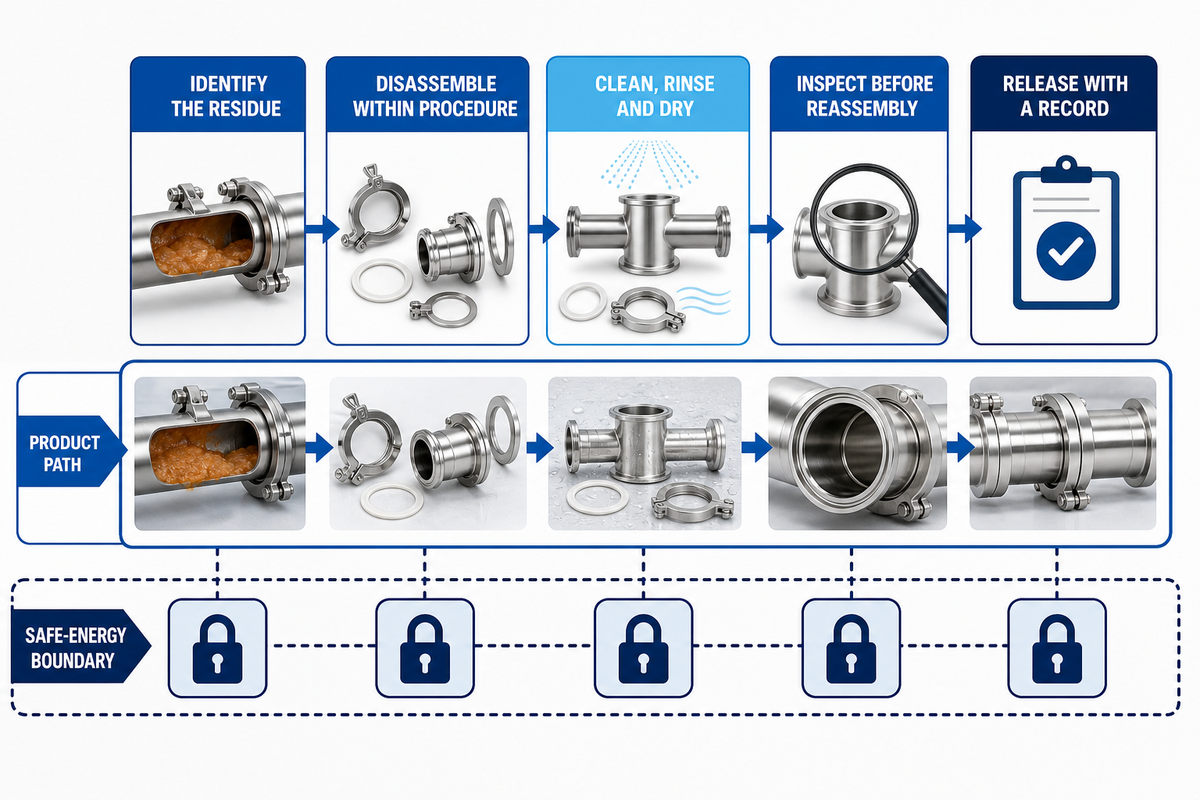
- ระบุชนิดของคราบตกค้าง ใช้กระดานตรวจสอบต้นตอคราบตกค้างเพื่อแยกแป้งเหลว คาร์บอนจากการอบ น้ำมัน หรือสิ่งปนเปื้อนที่ไม่ทราบชนิด กักแยกสิ่งที่ไม่ทราบชนิดและให้ฝ่ายคุณภาพเข้ามาตรวจสอบ
- ถอดชิ้นส่วนเฉพาะที่ขั้นตอนอนุญาต ป้องกันซีล เซนเซอร์ และชิ้นส่วนไฟฟ้าจากการฉีดพ่นที่ไม่เหมาะสม อย่าดัดแปลงเครื่องมือจนทำให้พื้นผิวสัมผัสอาหารเสียหาย
- ทำความสะอาด ล้าง และทำให้แห้ง สารที่ใช้ ความเข้มข้น อุณหภูมิ และเวลาสัมผัสที่แน่นอนต้องอ้างอิงจากโปรแกรมการสุขาภิบาลของสถานประกอบการและคำแนะนำของเครื่องจักร การทำความสะอาดช่วยขจัดสิ่งสกปรก ส่วนการฆ่าเชื้อเป็นขั้นตอนแยกต่างหากที่ต้องตรวจยืนยัน
- ตรวจสอบก่อนประกอบกลับ มองหาคราบตกค้างที่ติดค้าง การกัดกร่อน ครีบคม อุปกรณ์ยึดหลวม แผ่นปาดที่เสียหาย และการเคลื่อนย้ายของสารหล่อลื่น
- อนุมัติให้ผ่านพร้อมบันทึก ระบุทรัพย์สิน วันที่ ผู้ปฏิบัติงาน สิ่งที่สังเกต การแก้ไข และการตัดสินใจอนุมัติให้ผ่าน กักไว้ หรือยกระดับปัญหา
แหล่งอ้างอิงหลักฐาน: 21 CFR 117.40 และคู่มือการสุขาภิบาลของ Food Safety and Inspection Service วางกรอบการควบคุมความสามารถในการทำความสะอาดและการสุขาภิบาล ให้ใช้ขั้นตอนที่สถานประกอบการอนุมัติ
การตรวจประจำสัปดาห์ของระบบทำความร้อน แม่พิมพ์ ชุดขับ และฝาครอบ
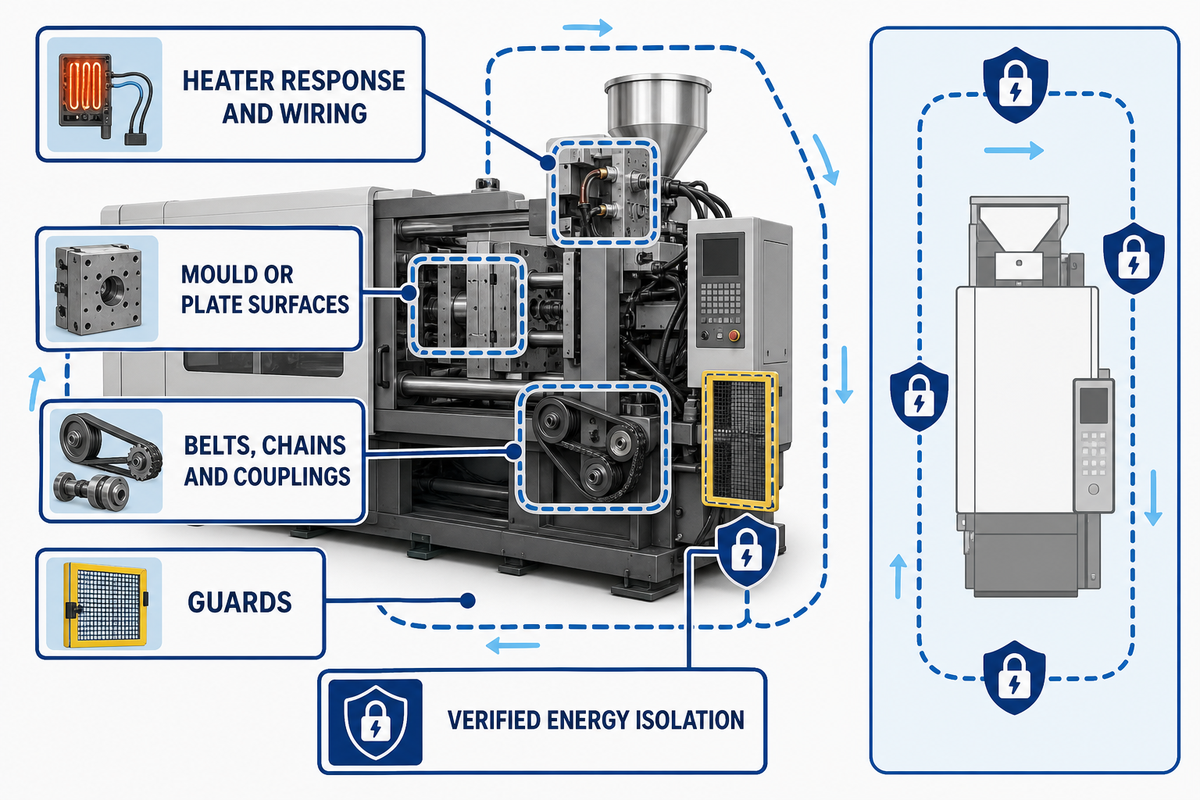
แหล่งอ้างอิงหลักฐาน: OSHA 1910.147 ครอบคลุมการควบคุมพลังงานอันตรายระหว่างงานบริการ ขณะที่ OSHA 1910.212 ครอบคลุมการติดตั้งอุปกรณ์ป้องกันที่จุดปฏิบัติงานและชิ้นส่วนที่เคลื่อนที่
งานรายเดือนและงานตามสภาพ
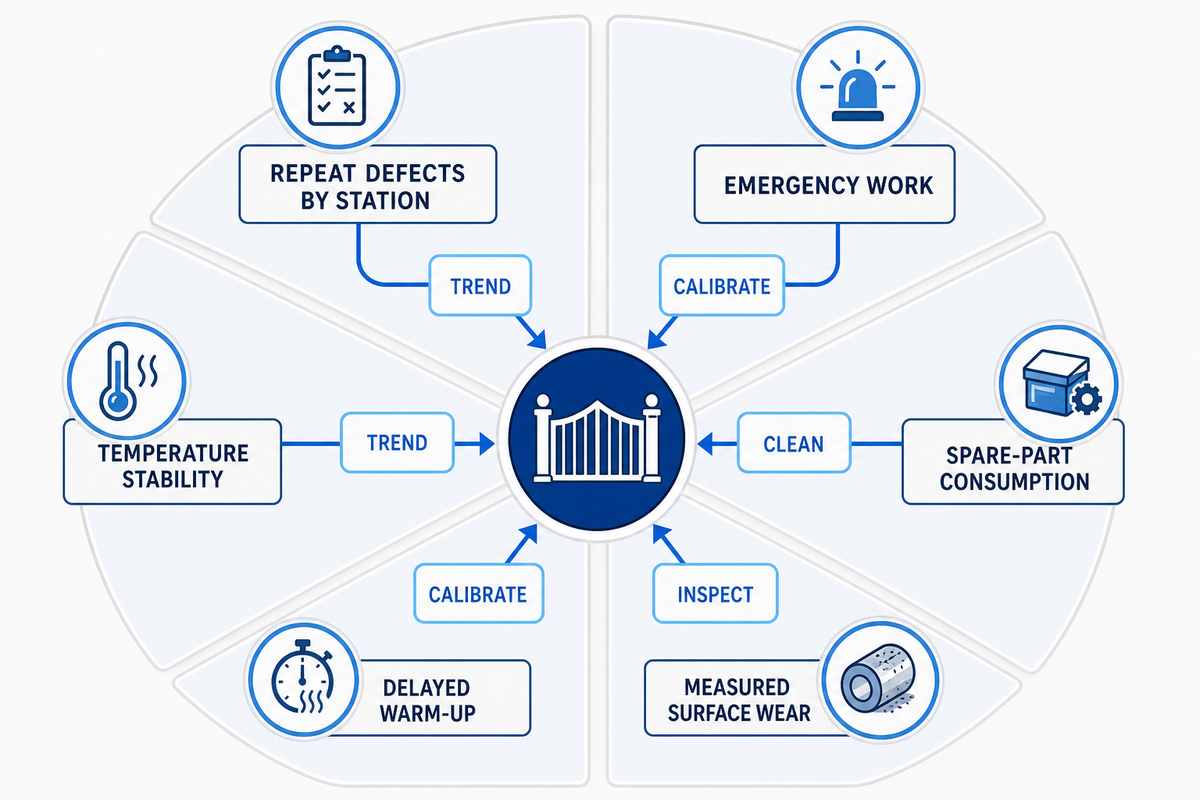
แหล่งอ้างอิงหลักฐาน: 21 CFR 117.40 กำหนดขอบเขตของพื้นผิวสัมผัสอาหารและการปนเปื้อน และคู่มือการติดตามกระบวนการของ National Institute of Standards and Technology สนับสนุนการติดตามสัญญาณตามสภาพจริงเมื่อเวลาผ่านไป
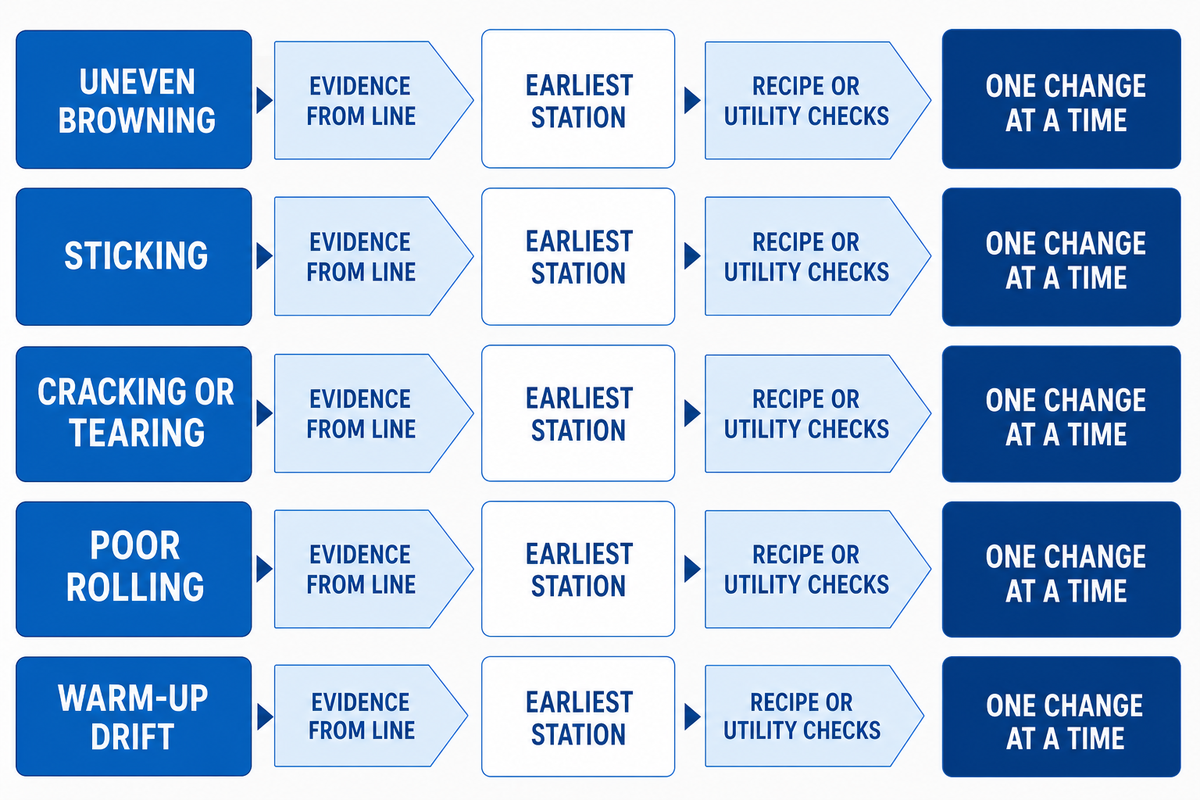
แก้ไขปัญหาสีน้ำตาลไม่สม่ำเสมอ การติด การแตกร้าว หรือการม้วนที่ไม่ดี
| ประเภทสัญญาณ | การตรวจสอบเบื้องต้น | หลักฐานก่อนยกระดับปัญหา |
|---|---|---|
| สีน้ำตาลไม่สม่ำเสมอ | ความชื้นของสูตรการผลิต รูปแบบการโหลด ค่าตั้งห้องเทียบกับค่าอ้างอิง การตอบสนองของฮีตเตอร์ ความเร็วสายพาน และระบบระบายอากาศ | บันทึกสีก่อนและหลัง อุณหภูมิอ้างอิง และแผนผังตำแหน่ง |
| การติด | คราบตกค้างหรือคาร์บอน พื้นผิวแผ่นอบ วิธีการถอด อุณหภูมิแป้งเหลว และแนวการจัดวาง | ภาพถ่ายหรือคำอธิบายพื้นผิวที่สะอาด ตัวอย่างผลิตภัณฑ์ และผลจากการเปลี่ยนแปลงเพียงรายการเดียว |
| การแตกร้าวหรือฉีกขาด | ความชื้นของแป้งโด ความหนา อุณหภูมิแผ่นอบ แรงกด การสึกหรอของแม่พิมพ์ และช่วงเปลี่ยนผ่านการทำให้เย็น | การตรวจมวลและความหนาต่อชิ้น และสถานีงานแรกที่ล้มเหลว |
| การม้วนที่ไม่ดี | รูปทรงแผ่นเวเฟอร์ จังหวะเวลา การสูญเสียความชื้น แนวการขึ้นรูป การซิงโครไนซ์ชุดขับ และการส่งต่องานไปยังกระบวนการถัดไป | บันทึกการเดินเครื่องระยะสั้นพร้อมจำนวนผลิตภัณฑ์คัดทิ้งและข้อสังเกตตามสถานีงาน |
| การเบี่ยงเบนระหว่างการอุ่นเครื่อง | เวลาเริ่มเดินเครื่อง การตอบสนองของฮีตเตอร์ ความสอดคล้องของเซนเซอร์ และสภาพแวดล้อม | เวลาถึงค่าตั้งเป็น min ค่าอ้างอิง และประวัติสัญญาณเตือน |
| สิ่งตกค้างหลังการล้าง | ขอบเขตการถอดชิ้นส่วน ทิศทางการล้าง รอยต่อที่มีสิ่งตกค้าง และขั้นตอนการทำให้แห้ง | แผนผังคราบตกค้าง บันทึกสารทำความสะอาด และลายเซ็นการอนุมัติให้ผ่าน |
| การเปลี่ยนแปลงที่เกี่ยวข้องกับระบบสาธารณูปโภค | ความดันลมอัด อุณหภูมิน้ำ ระบบระบายอากาศ และความชื้นในห้อง | ค่าระบบสาธารณูปโภคเป็น kPa หรือ °C และล็อตแรกที่ได้รับผลกระทบ |
| เครื่องมือให้ค่าต่างกัน | รหัสหัววัด เทอร์โมมิเตอร์อ้างอิง สถานะการสอบเทียบ และตำแหน่งติดตั้ง | รหัสเครื่องมือ ผลอ้างอิง และการตัดสินใจปรับแก้ |
| ปัญหาฝาครอบหรือการเข้าถึง | การติดตั้งฝาครอบ การทำงานของอินเตอร์ล็อก จุดแยกตัด และระยะว่างสำหรับงานบริการ | การตรวจยืนยันการแยกตัด การติดตั้งฝาครอบกลับคืน และผู้รับผิดชอบการยกระดับปัญหา |
แหล่งอ้างอิงหลักฐาน: คู่มือการติดตามกระบวนการของ National Institute of Standards and Technology อธิบายการแยกความแปรปรวนทั่วไปออกจากสาเหตุเฉพาะก่อนเปลี่ยนกระบวนการ
การอนุมัติให้ผ่านด้านบันทึก ความปลอดภัย และการสุขาภิบาล
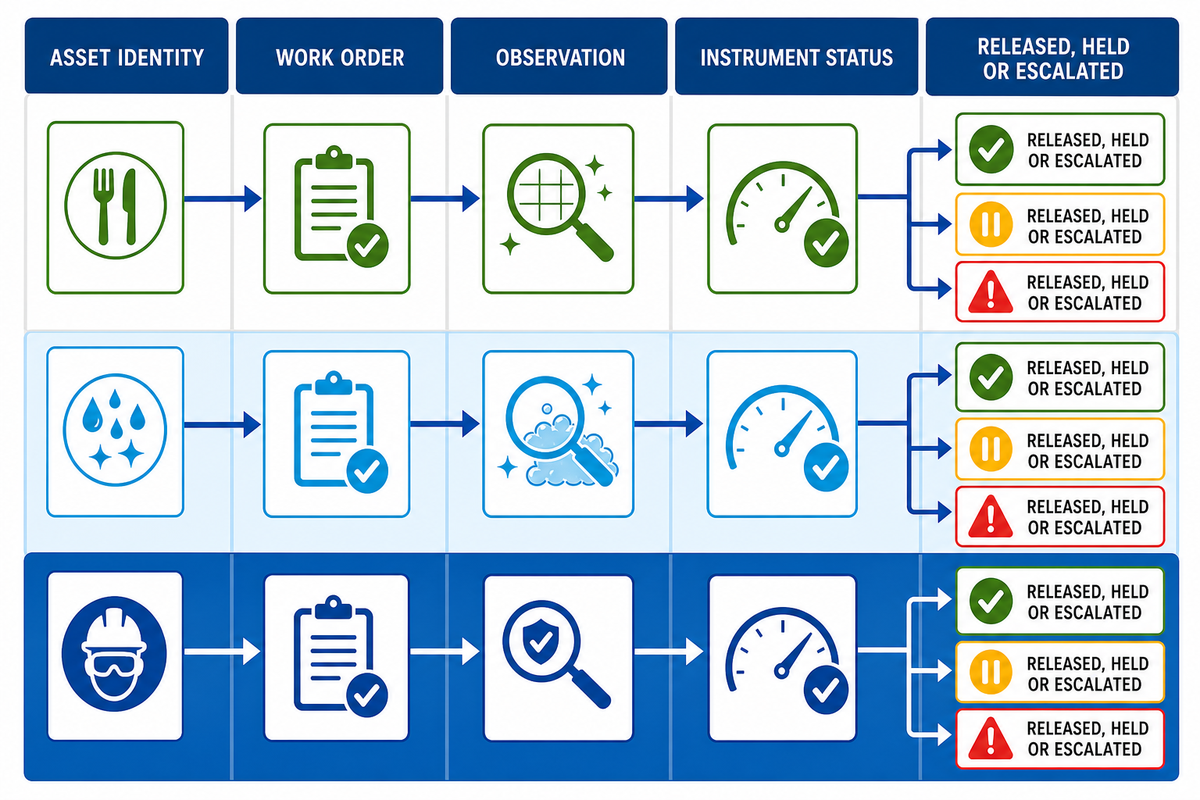
แหล่งอ้างอิงหลักฐาน: แนวทางการสุขาภิบาลของ Food Safety and Inspection Service 21 CFR 117.40 และ OSHA 1910.147 สนับสนุนการจัดทำบันทึกแยกด้านสุขาภิบาล พื้นผิวสัมผัสอาหาร และความปลอดภัยของผู้ปฏิบัติงาน
ความพร้อมให้บริการ การตรวจรับ และการส่งต่องาน RFQ
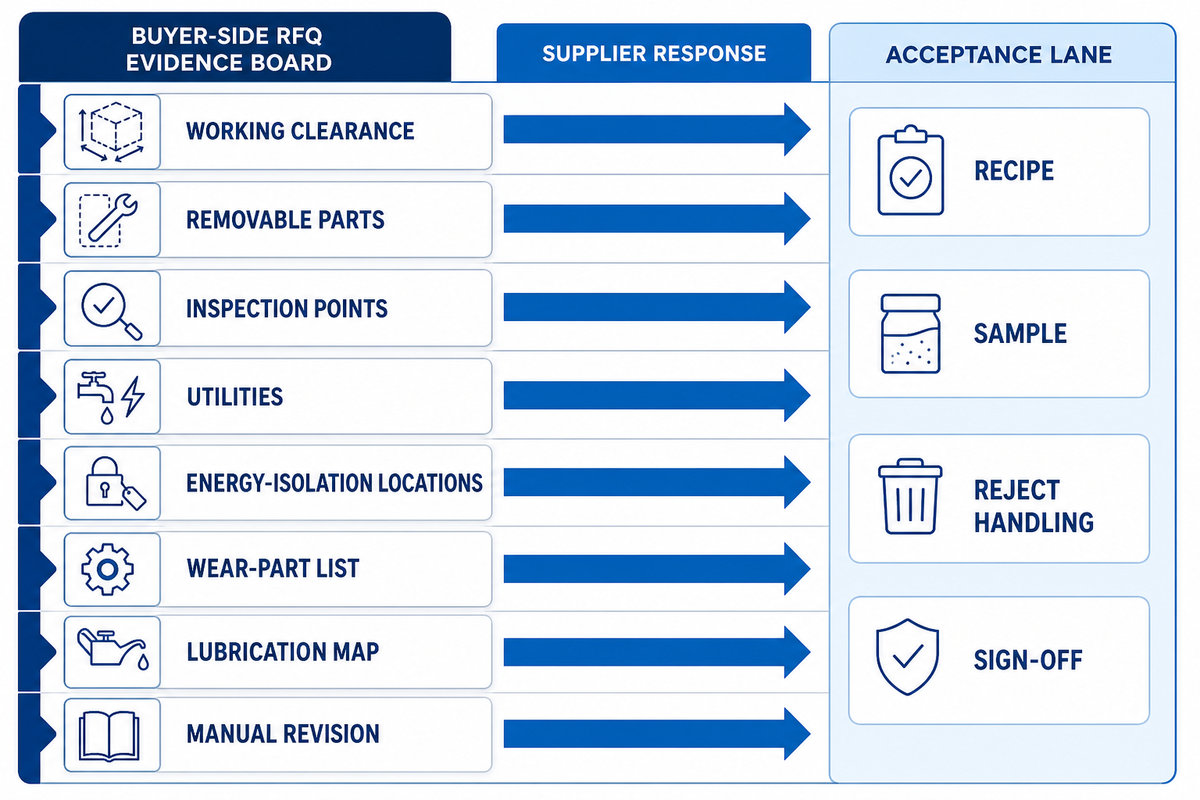
/egg-roll-machine-maintenance-guide/ ไม่ได้เชื่อมโยงไว้ในฉบับร่างนี้ เนื่องจาก URL ตอบกลับ HTTP 404 ระหว่างการวิจัย ให้เพิ่มลิงก์ภายในหลังจากหน้านั้นเผยแพร่และตรวจยืนยันใหม่แล้ว
สำหรับข้อมูลพื้นฐานของบริษัทที่ไม่ใช่ด้านเทคนิค โปรไฟล์UD Companyเป็นแหล่งอ้างอิงจากเจ้าของข้อมูลแยกต่างหาก และไม่สามารถใช้แทนหลักฐานด้านการบำรุงรักษา ความปลอดภัย หรือการตรวจรับที่จำเป็นได้
แหล่งอ้างอิงหลักฐาน: ขอบเขตการสุ่มตัวอย่างเพื่อการตรวจรับของ National Institute of Standards and Technology แยกการตัดสินใจตรวจรับครั้งเดียวออกจากการควบคุมกระบวนการอย่างต่อเนื่อง ส่วน 21 CFR 117.40 ยังคงเป็นเอกสารอ้างอิงสำหรับการวางแผนอุปกรณ์ที่ทำความสะอาดได้
กรอบการตัดสินใจด้านการบำรุงรักษา 5 ขั้นตอน
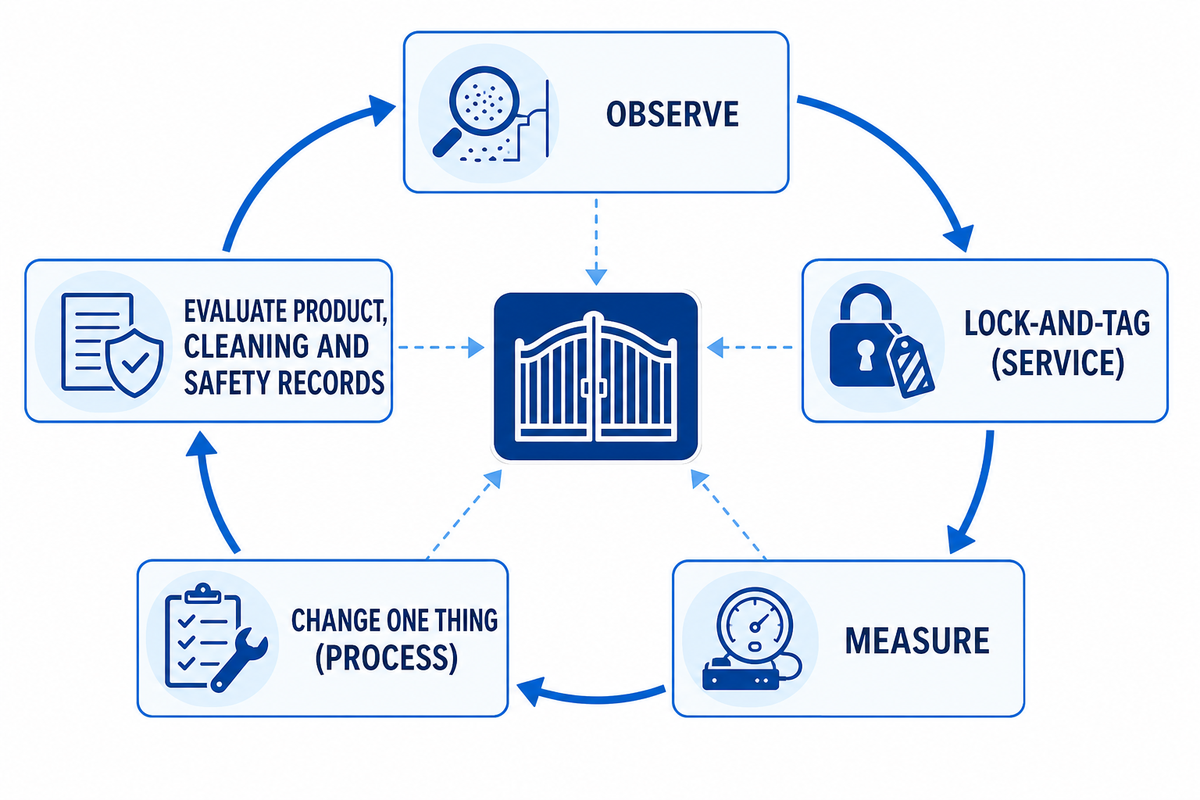
- สังเกต: จัดทำแผนผังคราบตกค้าง ข้อบกพร่อง เงื่อนไขการเข้าถึง และเงื่อนไขของระบบสาธารณูปโภค
- ล็อกและติดป้าย (งานบริการ): ตัดพลังงานอันตรายทั้งหมดอย่างปลอดภัยและติดตั้งฝาครอบกลับคืน
- วัด: ใช้มาตรฐานอ้างอิงที่สอบกลับได้และบันทึกค่าพื้นฐาน
- เปลี่ยนแปลงทีละรายการ (กระบวนการ): ปรับตั้ง ทำความสะอาด หรือเปลี่ยนชิ้นส่วนเพียงรายการเดียวภายในพารามิเตอร์ของขั้นตอน
- ประเมินผล (บันทึกผลิตภัณฑ์และการทำความสะอาด): จัดทำเอกสารเกี่ยวกับผลิตภัณฑ์ ความสะอาด และหลักฐานความปลอดภัย แล้วอนุมัติการจัดส่ง การกักไว้ หรือการยกระดับปัญหา
กฎการอนุมัติให้ผ่าน: การเปลี่ยนแปลงสายการผลิตจะพร้อมใช้งานก็ต่อเมื่อทีมผู้รับผิดชอบได้บันทึกสภาวะที่วัดได้ หลักฐานด้านความปลอดภัยอาหาร และหลักฐานด้านความปลอดภัยของผู้ปฏิบัติงานแล้ว หลักการควบคุมกระบวนการของ NIST สนับสนุนการแยกการตัดสินใจตรวจรับครั้งเดียวออกจากการทบทวนแนวโน้มอย่างต่อเนื่องใช้ลำดับนี้บนพื้นที่โรงงานโดยมีผู้ควบคุมเครื่อง หัวหน้าฝ่ายสุขาภิบาล และช่างบำรุงรักษาอยู่พร้อมกัน เปรียบเทียบหลักฐานหลังช่วงเวลาเดินเครื่องที่กำหนด เช่น 30 นาทีหรือ 1 ล็อต และยกระดับปัญหาเมื่อความเสี่ยงหรือความผิดปกติเดิมกลับมาอีก
แหล่งอ้างอิงหลักฐาน: คู่มือการติดตามกระบวนการของ National Institute of Standards and Technology สนับสนุนค่าพื้นฐานที่วัดได้ การเปลี่ยนแปลงแบบควบคุม และวงจรการตรวจยืนยัน
คำถามที่พบบ่อย
ควรเข้ารับการบำรุงรักษาเครื่องทำขนมทองม้วนบ่อยเพียงใด?
ไม่มีช่วงเวลาสากลที่ปลอดภัยซึ่งใช้ได้กับสายการผลิตขนมทองม้วนทุกสาย เริ่มจากคู่มือเครื่องจักร การวิเคราะห์อันตรายของโรงงาน ชั่วโมงการเดินเครื่อง สูตรการผลิต และรูปแบบการเปลี่ยนงานผลิต ใช้การสุขาภิบาลประจำวันและการตรวจอนุมัติให้ผ่าน การตรวจสอบตามรอบอย่างเป็นระบบ และเกณฑ์ตามสภาพที่เป็นสัญญาณของการสึกหรอ ค่าเบี่ยงเบน หรือข้อบกพร่องที่เกิดซ้ำ กฎระเบียบที่เกี่ยวข้องหรือโปรแกรมของลูกค้าอาจกำหนดการทบทวนตามช่วงเวลาที่แน่นอน และการหยุดเครื่องเป็นเวลานานอาจต้องตรวจสอบก่อนเริ่มเดินเครื่อง บันทึกเหตุผลรองรับแต่ละช่วงเวลา เพื่อให้สามารถเปลี่ยนกำหนดการได้เมื่อหลักฐานเปลี่ยนแปลง เพิ่มผู้รับผิดชอบการตัดสินใจ ข้อสังเกตที่เป็นเหตุให้ทบทวนก่อนกำหนด และตำแหน่งจัดเก็บบันทึก เพื่อไม่ให้การส่งต่องานระหว่างกะรีเซ็ตกำหนดการโดยไม่มีการบันทึก ทบทวนแนวโน้มหลังครบจำนวนล็อตการผลิตหรือชั่วโมงเดินเครื่องที่กำหนด เปรียบเทียบงานตามแผนกับงานฉุกเฉิน และบันทึกเหตุผลว่าทำไมจึงคงงานนั้นไว้ เลื่อนให้เร็วขึ้น หรือตัดออก ช่วงเวลาดังกล่าวเป็นการตัดสินใจที่ควบคุมโดยมีหลักฐานรองรับ ไม่ใช่ตัวเลขที่ยืมมาจากแค็ตตาล็อกหรือสูตรการผลิตอื่นผู้ควบคุมเครื่องควรตรวจสอบอะไรเมื่อขนมทองม้วนติดแผ่นอบ?
ขั้นแรกให้เก็บตัวอย่างไว้และระบุว่าวัสดุนั้นเป็นแป้งเหลวสด คราบคาร์บอนจากการอบ น้ำมัน หรือสิ่งปนเปื้อนที่ไม่ทราบชนิด ตรวจสอบความสะอาดและความเสียหายของแผ่นอบ วิธีการปล่อยชิ้นงาน อุณหภูมิและความหนาของแป้งเหลว จากนั้นเปรียบเทียบค่าที่แสดงบนจอกับค่าอ้างอิงที่ผ่านการตรวจสอบแล้ว เปลี่ยนทีละปัจจัยและบันทึกผล หากพบการติดกับพื้นผิวที่เสียหาย การตอบสนองของเครื่องทำความร้อนที่ผิดปกติ หรือสภาพการเข้าถึงที่ไม่ปลอดภัย ให้หยุดเดินเครื่องและส่งต่อเพื่อแก้ไข แทนการชดเชยด้วยการเพิ่มสารช่วยปล่อยเครื่องจักรที่สะอาดจะถือว่าผ่านการอนุมัติหลังการบำรุงรักษาโดยอัตโนมัติหรือไม่?
ไม่ การอนุมัติให้ผ่านควรครอบคลุมอย่างน้อยสภาพส่วนสัมผัสอาหาร การตรวจยืนยันสารก่อภูมิแพ้หรือการสุขาภิบาลตามที่โรงงานกำหนด การติดตั้งการ์ดนิรภัยกลับเข้าที่ สถานะพลังงานที่ปลอดภัย สถานะเครื่องมือวัด และเกณฑ์ผลิตภัณฑ์สำหรับการเดินเครื่องครั้งถัดไป เครื่องจักรอาจดูสะอาดทั้งที่การ์ดนิรภัยหายไป หัววัดอุณหภูมิไม่ได้รับการสอบเทียบ หรือรอยต่อกักเศษตกค้าง ผู้รับผิดชอบฝ่ายผลิตหรือฝ่ายคุณภาพควรลงนามอนุมัติให้ผ่านตามเกณฑ์ที่เป็นลายลักษณ์อักษร บันทึกของช่างเทคนิคที่ระบุว่า “เดินเครื่องได้” เพียงอย่างเดียวไม่ถือเป็นการตัดสินใจด้านความปลอดภัยของอาหารควรขอหลักฐานด้านการบำรุงรักษาอะไรจากซัพพลายเออร์?
ขอคู่มือที่ควบคุมการแก้ไข ขอบเขตการทำความสะอาดและการหล่อลื่น รายการชิ้นส่วนถอดได้และชิ้นส่วนสึกหรอ ข้อมูลจำเพาะของเครื่องมือวัด รายการอะไหล่ที่แนะนำ แบบแสดงระยะเผื่อการทำงาน จุดแยกพลังงาน ข้อมูลการ์ดนิรภัยและอินเตอร์ล็อก ขอบเขตการฝึกอบรม และแบบฟอร์มแม่แบบการทดสอบการยอมรับ ขอหลักฐานที่อ้างอิงสูตรการผลิตและสภาวะการเดินเครื่องจริง แทนการสาธิตทั่วไป ยืนยันว่างานใดเป็นความรับผิดชอบของผู้ซื้อ งานใดต้องให้ช่างเทคนิคที่มีคุณสมบัติดำเนินการ และบันทึกการอนุมัติให้ผ่านสำหรับการผลิตหลังซ่อมอย่างไร แยกคำกล่าวอ้างด้านใบรับรองออกจากข้อสังเกตด้านการออกแบบเพื่อสุขาภิบาล และตรวจสอบใบรับรองใด ๆ กับหน่วยงานผู้ออกใบรับรองทีมบำรุงรักษาควรติดต่อผู้ผลิตเมื่อใด?
ให้ส่งต่อเพื่อแก้ไขเมื่ออุปกรณ์ความปลอดภัย วงจรทำความร้อน พารามิเตอร์ควบคุม พื้นผิวโครงสร้าง หรือวัสดุที่สัมผัสอาหารเสียหาย เมื่อข้อบกพร่องเดิมกลับมาเกิดซ้ำหลังการตรวจสอบที่ควบคุมไว้ หรือเมื่อขั้นตอนที่อนุมัติแล้วไม่ครอบคลุมสภาพที่พบ ระบุข้อมูลประจำเครื่องจักร ฉบับแก้ไขของคู่มือ รูปถ่ายหรือคำอธิบาย ค่าที่วัดได้ สูตรการผลิต และลำดับเวลา อย่าส่งข้อสันนิษฐานที่ไม่มีหลักฐาน เช่น “มอเตอร์เสีย” ชุดหลักฐานที่กระชับช่วยให้ผู้ผลิตแยกแยะได้ว่าสาเหตุเกิดจากความขัดข้องของเครื่องจักร สูตรการผลิต ระบบสาธารณูปโภค เครื่องมือวัด หรือการสุขาภิบาล และช่วยลดการลองผิดลองถูกที่ไม่ปลอดภัยต้องการหารือเกี่ยวกับอุปกรณ์ที่พร้อมต่อการบำรุงรักษาหรือไม่ เตรียมสูตรการผลิต ตัวอย่างผลิตภัณฑ์ ช่วงเวลาเดินเครื่อง ข้อกำหนดการสุขาภิบาล และบันทึกความล้มเหลวปัจจุบันของคุณ เปิดบรีฟโครงการ เพื่อการหารือที่มีขอบเขตชัดเจน การเลือกรุ่นและใบเสนอราคายังคงอยู่ในหน้าการแก้ปัญหาเชิงพาณิชย์.
เอกสารอ้างอิงและแหล่งข้อมูล
- ประมวลกฎหมายแห่งสหพันธรัฐอิเล็กทรอนิกส์ 21 CFR 117.40 ความสามารถในการทำความสะอาด การบำรุงรักษา และขอบเขตการปนเปื้อนของอุปกรณ์.
- แนวทางการสุขาภิบาลของ United States Department of Agriculture Food Safety and Inspection Service บริบทด้านประสิทธิภาพการสุขาภิบาลและการวางแผนอนุมัติให้ผ่าน.
- Occupational Safety and Health Administration 1910.147 การควบคุมพลังงานอันตรายระหว่างงานบริการ.
- Occupational Safety and Health Administration 1910.212 การติดตั้งฝาครอบเครื่องจักรและจุดปฏิบัติงาน.
- คู่มือการติดตามกระบวนการของ National Institute of Standards and Technology และขอบเขตการสุ่มตรวจรับสนับสนุนการวินิจฉัยที่ควบคุมได้และข้อจำกัดของข้อสรุปจากการเดินเครื่องเพียงครั้งเดียว.
ลิงก์ด้านกฎระเบียบเป็นข้อมูลอ้างอิงเพื่อการวางแผน ไม่ใช่คำแนะนำทางกฎหมายหรือใบรับรองของ UD Company อุปกรณ์เครื่องจักร UD หรือโรงงานของผู้ซื้อใด ๆ ตรวจสอบฉบับปัจจุบันและการใช้บังคับในพื้นที่ก่อนดำเนินการ.