Hubungi Perusahaan UDTECH

Perawatan Mesin Egg Roll: Panduan Praktis untuk Pembersihan, Inspeksi, dan Pemecahan Masalah

Perawatan Mesin Egg Roll lebih dari sekadar mengelap adonan cair dari pelat pemanggang yang panas. Perawatan yang andal menghubungkan sanitasi, akses yang aman, pengukuran, deteksi keausan, dan keputusan pelepasan yang terdokumentasi. Panduan ini sengaja berbeda dari halaman solusi: panduan ini menjelaskan cara mengendalikan mesin dan mempersiapkan pembahasan perawatan atau penerimaan yang adil, sedangkan halaman komersial tetap menjadi tempat untuk model, konfigurasi, spesifikasi, dan penawaran harga.
Peralatan egg roll menggabungkan panas, permukaan yang bersentuhan dengan makanan, tekanan pembentukan, penggerak, dan akses operator. Gejala seperti lengket atau warna tidak merata dapat bermula dari kadar air adonan cair, sensor yang menyimpang, residu, cetakan yang aus, atau perubahan utilitas. Menganggap setiap cacat sebagai kegagalan mekanis akan menimbulkan penyesuaian yang tidak perlu dan menyembunyikan kondisi abnormal pertama. Metode di bawah ini menjaga jejak bukti tetap terlihat.Tiga gagasan pengendalian untuk dicantumkan pada lembar kerja. Siklus Perawatan dari Akses hingga Pencatatan berarti setiap tugas diakhiri dengan observasi, personel, waktu, serta keputusan pelepasan atau eskalasi. Papan Pemeriksaan Asal Residu memisahkan adonan cair segar, karbon hasil pemanggangan, pelumas, dan material asing sebelum siapa pun memilih bahan kimia atau suku cadang. Penelusuran Batas Kesiapan Servis memeriksa apakah pelindung, panel, pengencang, dan utilitas dapat dijangkau, diisolasi, dan dibersihkan tanpa menimbulkan bahaya baru.
Hal yang Harus Dikendalikan dalam Perawatan Mesin Egg Roll
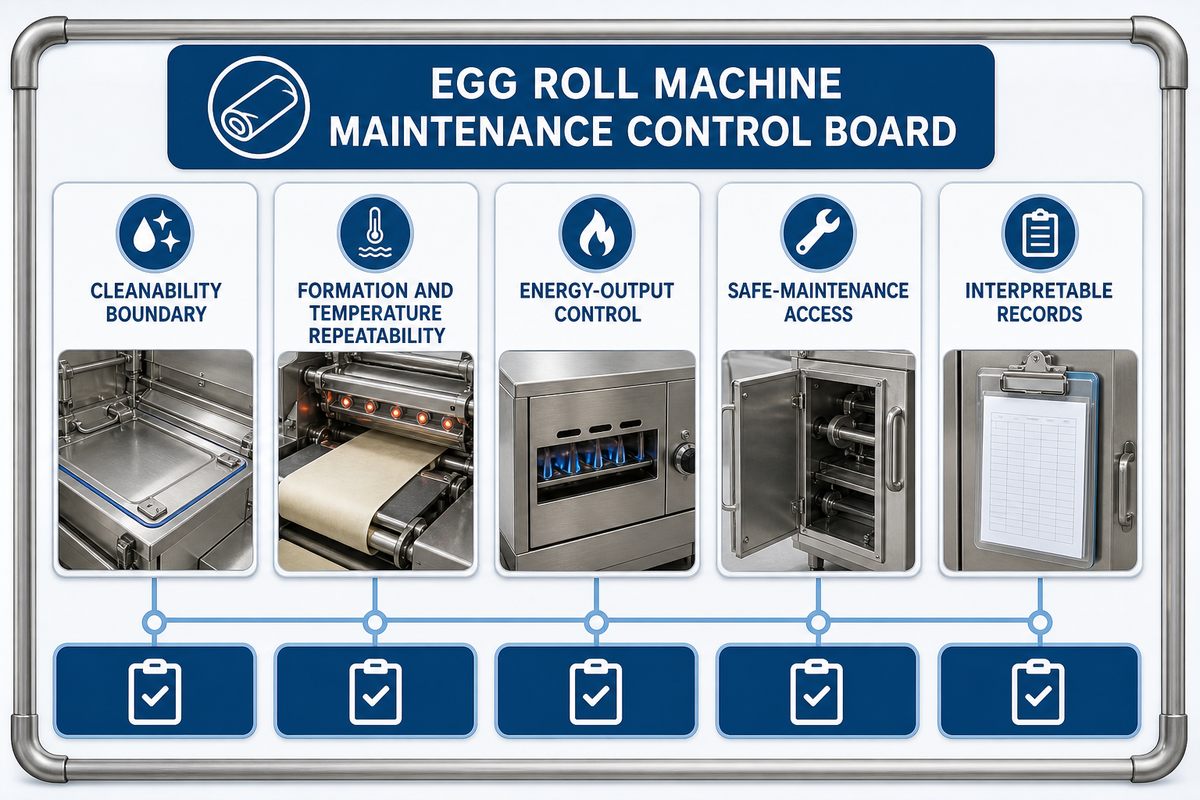
Referensi bukti: 21 CFR 117.40 untuk kemudahan pembersihan dan perawatan permukaan yang bersentuhan dengan makanan, serta OSHA 1910.147 dan OSHA 1910.212 untuk pengendalian energi saat servis dan pelindung.
Cara membaca terminologi pemasok. Mesin pembuat, permesinan, mesin penggulung, atau mesin pembentuk dapat menggambarkan satu stasiun, sedangkan lini produksi atau lini produksi otomatis menggambarkan stasiun-stasiun yang terhubung. Hasil pencarian juga dapat menyebut egg otomatis, egg roll otomatis, mesin egg roll otomatis, mesin pembuat egg roll, produksi egg roll, solusi produksi egg roll, pembuatan egg roll, lembar pembungkus egg roll, mesin rol, atau lumpia. Perlakukan label tersebut sebagai kosakata, bukan bukti kinerja mesin industri pangan, pengolahan pangan, atau manufaktur pangan. Proposal dapat menyebut mesin inspeksi, tata letak pabrik, dukungan teknis, purnajual, kualitas pembuatan, efisiensi produksi, mesin pengolahan, mudah dioperasikan, solusi terintegrasi, optimasi, inspeksi sinar-X, menggoreng, proses produksi, atau menyesuaikan; tanyakan apa yang benar-benar disertakan, diukur, dan dirawat.
Bangun Dasar Perawatan Sebelum Memilih Interval
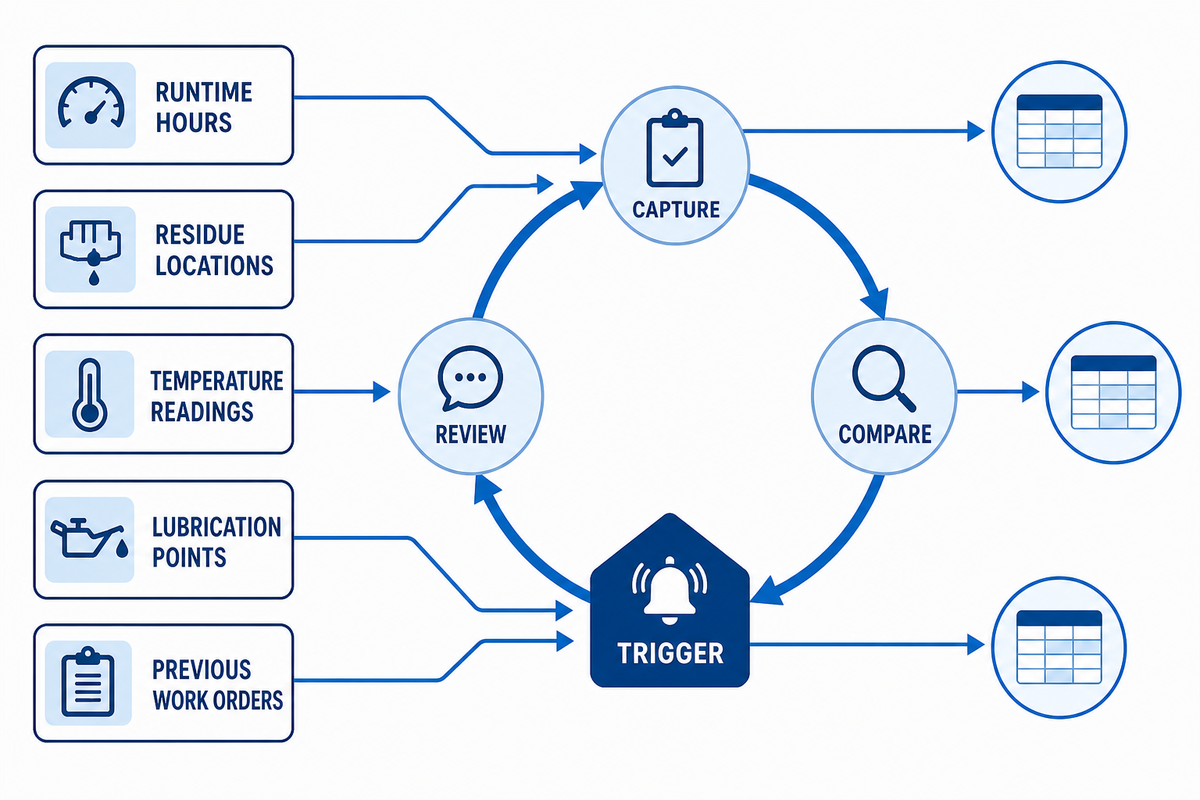
| Kolom dasar | Yang harus dicatat | Keputusan yang didukung |
|---|---|---|
| Operasi dan produk | Jam, kelompok formulasi produk, urutan alergen, ukuran bets, dan pola pergantian produk. | Tugas kalender, tugas pergantian produk, atau pemicu kondisi. |
| Sinyal yang diamati | Peta residu, tren suhu, kebisingan, getaran, kelengketan, retakan, atau kegagalan penggulungan. | Bersihkan, periksa, ukur, isolasi, atau eskalasi. |
| Penanggung jawab bukti | Operator, penanggung jawab sanitasi, teknisi perawatan, atau peninjau kualitas. | Siapa yang dapat melepaskan mesin setelah tugas selesai. |
| Kolom catatan | Sumber bukti | Penanggung jawab keputusan |
|---|---|---|
| Identitas aset | Tag aset atau label lini. | Penanggung jawab perawatan. |
| Perintah kerja | Nomor permintaan dan tanggal. | Perencana. |
| Batas tugas | Bagian manual yang berlaku. | Teknisi. |
| Observasi residu | Foto atau catatan tertulis. | Penanggung jawab sanitasi. |
| Status instrumen | ID instrumen dan tanggal jatuh tempo. | Peninjau kualitas. |
| Status pelindung | Catatan inspeksi dan pemeriksaan isolasi. | Penanggung jawab keselamatan. |
| Suku cadang atau bahan kimia | Catatan masalah dan rekaman bets. | Penanggung jawab gudang. |
| Hasil verifikasi | Pembacaan referensi dan persetujuan. | Peninjau kualitas. |
| Keputusan pelepasan | Dilepas, ditahan, atau dieskalasikan. | Penanggung jawab produksi. |
Hanya format catatan templat, bukan batas mesin: waktu operasi 6 jam; suhu acuan 180 °C; suhu lingkungan 72 °F; tekanan utilitas 6 bar; pembacaan pemanas 4 kW; kecepatan penggerak 12 RPM; frekuensi kontrol 60 Hz; tegangan suplai 230 V; arus 4 A; keausan terukur 0,3 mm; hasil akhir permukaan 0,8 μm Ra; tingkat penolakan 2%; waktu pembersihan 20 menit; verifikasi 30 detik; peninjauan dalam 7 hari; kalibrasi dalam 12 bulan; retensi 1 tahun; laju aliran acuan 50 kg/h; jarak bebas 0,5 m; massa uji 100 kg; selisih suhu 1 °C. Lembar kerja lokal mungkin juga mencatat 2 bets produksi, 3 shift, tindak lanjut selama 4 jam, penanda respons 5 menit, verifikasi 2 jam, pemantauan tren selama 3 hari, peninjauan 4 minggu, dan riwayat retensi 5 bulan; semua itu hanyalah contoh format catatan, bukan batas mesin. Tim teknik dan keamanan pangan Anda harus menetapkan batas yang berlaku, instrumen, dan periode peninjauan.
Referensi bukti: 21 CFR 117.40 dan panduan sanitasi Food Safety and Inspection Service mendukung pengendalian terdokumentasi berbasis risiko; tidak satu pun menyediakan interval universal untuk mesin ini.
Rutinitas Penghentian dan Pembersihan Harian
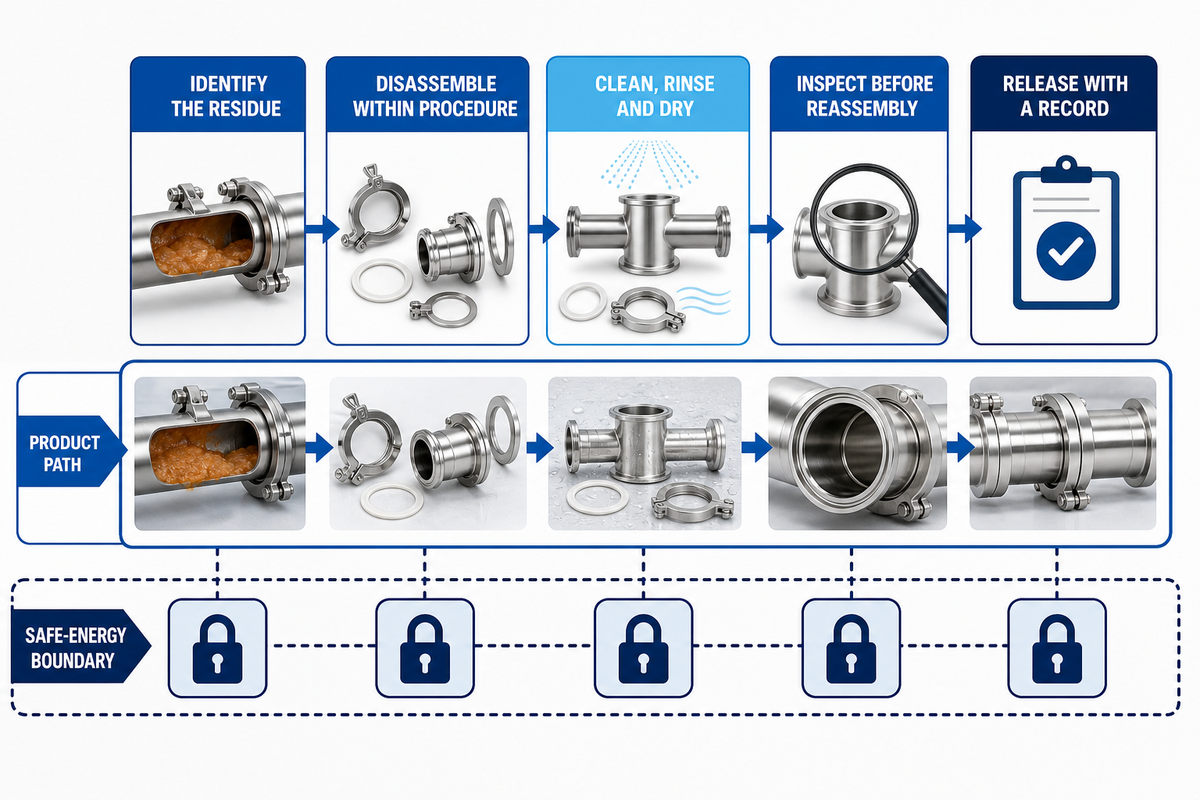
- Identifikasi residu. Gunakan Papan Pemeriksaan Asal Residu untuk membedakan adonan cair, karbon hasil pemanggangan, minyak, atau kontaminan yang tidak diketahui. Karantina temuan yang tidak diketahui dan libatkan tim kualitas.
- Bongkar hanya bagian yang diizinkan prosedur. Lindungi seal, sensor, dan komponen listrik dari semprotan yang tidak sesuai. Jangan mengimprovisasi alat yang dapat merusak permukaan yang bersentuhan dengan makanan.
- Bersihkan, bilas, dan keringkan. Bahan, konsentrasi, suhu, dan waktu kontak yang tepat berasal dari program sanitasi lokasi serta instruksi mesin. Pembersihan menghilangkan kotoran; sanitasi adalah langkah terpisah yang harus diverifikasi.
- Periksa sebelum perakitan kembali. Cari residu yang terperangkap, korosi, gerinda, pengencang longgar, pengikis yang rusak, dan migrasi pelumas.
- Lepaskan dengan catatan. Catat aset, tanggal, personel, observasi, tindakan korektif, serta keputusan untuk melepas, menahan, atau melakukan eskalasi.
Referensi bukti: 21 CFR 117.40 dan panduan sanitasi Food Safety and Inspection Service membingkai pengendalian kemudahan pembersihan dan sanitasi; terapkan prosedur yang disetujui di lokasi.
Inspeksi Mingguan Pemanas, Cetakan, Penggerak, dan Pelindung
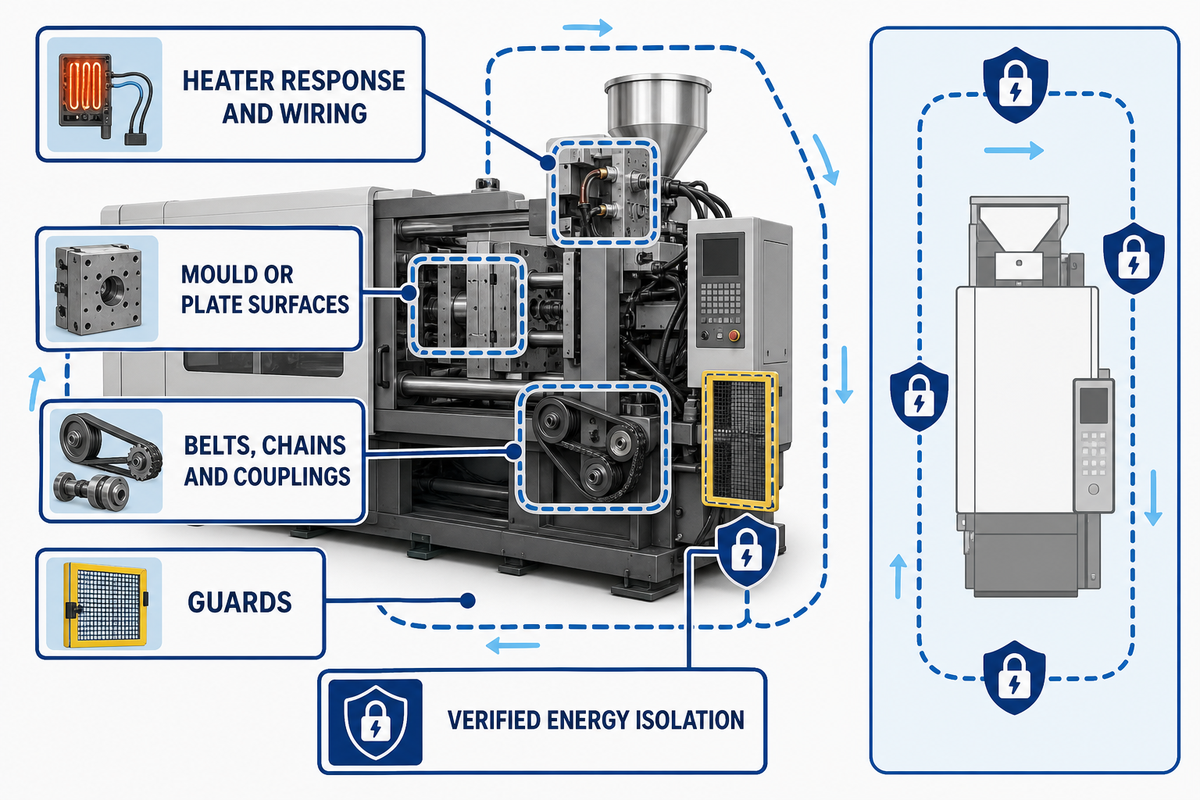
Referensi bukti: OSHA 1910.147 mencakup pengendalian energi berbahaya selama servis, sedangkan OSHA 1910.212 mencakup pelindung pada titik operasi dan bagian bergerak.
Tugas Bulanan dan Berbasis Kondisi
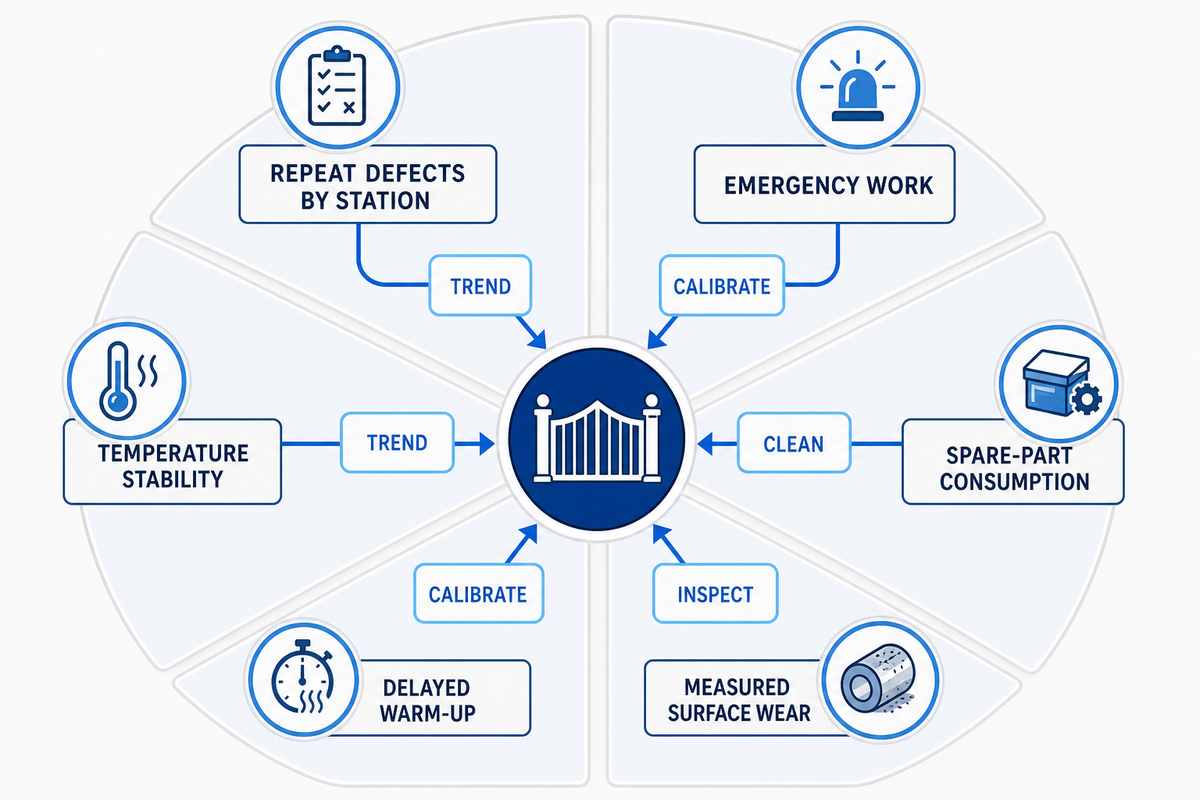
Referensi bukti: 21 CFR 117.40 menetapkan batas permukaan kontak pangan dan kontaminasi, sementara buku pegangan pemantauan proses National Institute of Standards and Technology mendukung pelacakan sinyal kondisi dari waktu ke waktu.
Atasi Pencokelatan Tidak Merata, Lengket, Retak, atau Penggulungan yang Buruk
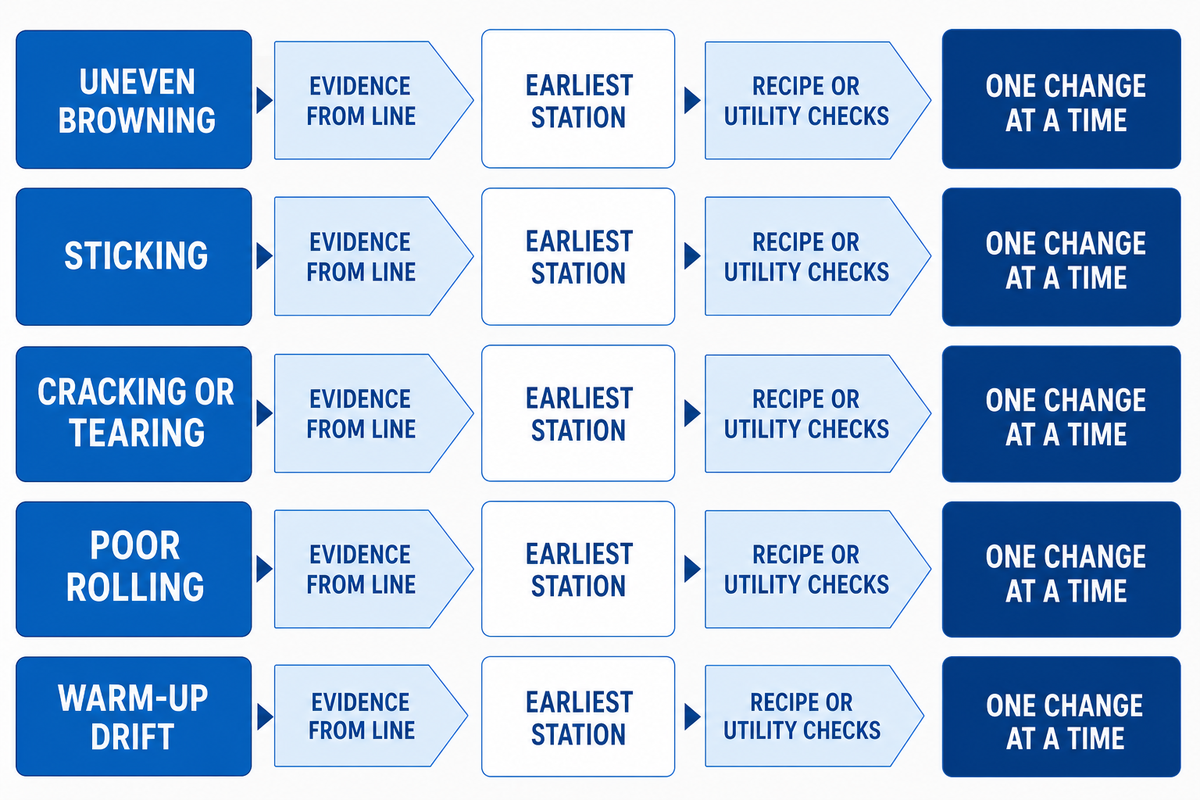
| Jenis sinyal | Pemeriksaan pertama | Bukti sebelum eskalasi |
|---|---|---|
| Pencokelatan tidak merata | Kelembapan formulasi produk, pola pemuatan, setelan ruang dibandingkan pembacaan referensi, respons pemanas, kecepatan sabuk, dan pembuangan. | Catatan warna sebelum/sesudah, suhu referensi, dan peta lokasi. |
| Lengket | Residu atau karbon, permukaan pelat, metode pelepasan, suhu adonan cair, dan keselarasan. | Foto atau uraian permukaan bersih, sampel produk, dan hasil satu perubahan. |
| Retak atau sobek | Hidrasi adonan, ketebalan, suhu pelat, tekanan, keausan cetakan, dan transisi pendinginan. | Pemeriksaan massa/ketebalan per buah dan stasiun pertama yang gagal. |
| Penggulungan buruk | Geometri lembaran wafer, waktu, kehilangan kelembapan, keselarasan pembentukan, sinkronisasi penggerak, dan serah terima hilir. | Catatan operasi singkat dengan jumlah produk ditolak dan observasi stasiun. |
| Penyimpangan pemanasan awal | Waktu mulai, respons pemanas, kesesuaian sensor, dan kondisi sekitar. | Waktu menuju setelan dalam min, pembacaan referensi, dan riwayat alarm. |
| Residu setelah pencucian | Batas pembongkaran, arah pembilasan, celah yang menahan residu, dan tahap pengeringan. | Peta residu, catatan bahan pembersih, dan tanda tangan pelepasan. |
| Perubahan terkait utilitas | Tekanan udara bertekanan, suhu air, pembuangan, dan kelembapan ruangan. | Pembacaan utilitas dalam kPa atau °C dan bets pertama yang terdampak. |
| Ketidaksesuaian instrumen | Identitas probe, termometer referensi, status kalibrasi, dan penempatan. | ID instrumen, hasil referensi, dan keputusan penyesuaian. |
| Masalah pelindung atau akses | Kesesuaian pelindung, fungsi interlock, titik isolasi, dan jarak bebas servis. | Verifikasi isolasi, pemulihan pelindung, dan penanggung jawab eskalasi. |
Referensi bukti: buku pegangan pemantauan proses National Institute of Standards and Technology menjelaskan pemisahan variasi umum dari penyebab yang dapat ditetapkan sebelum mengubah proses.
Catatan, Keselamatan, dan Pelepasan Sanitasi
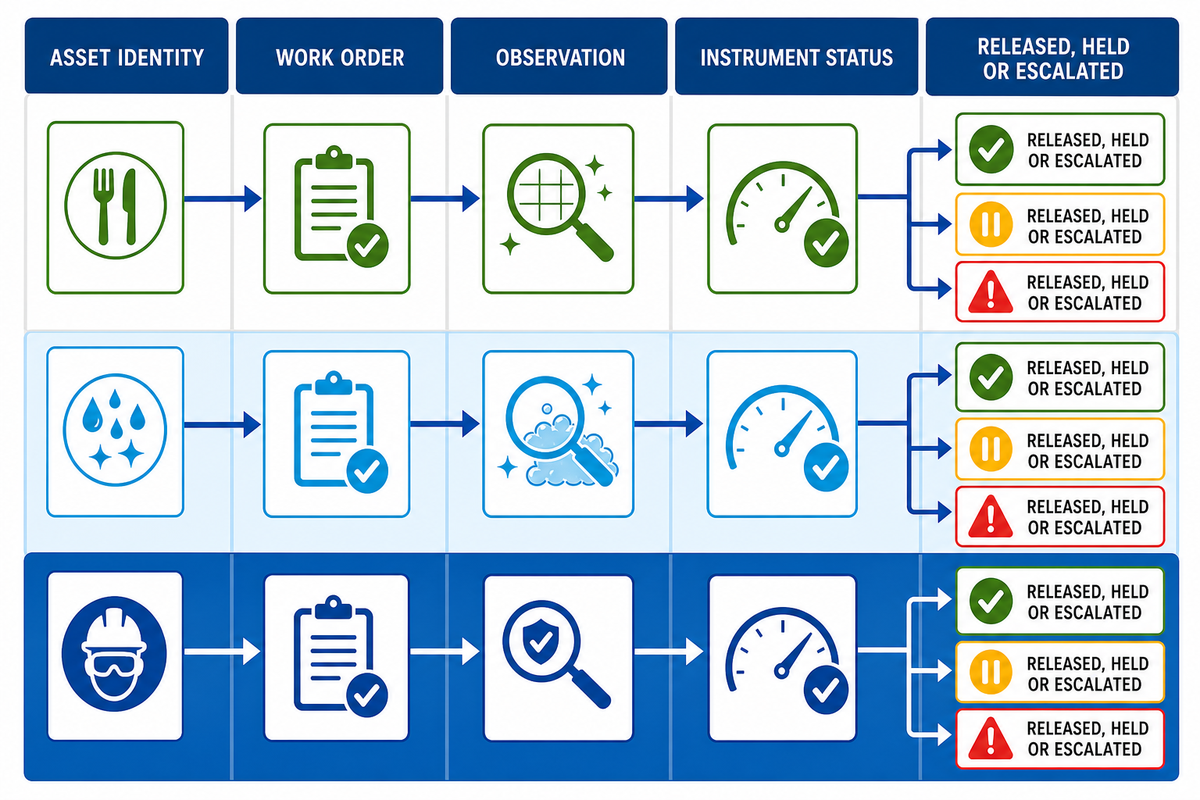
Referensi bukti: panduan sanitasi Food Safety and Inspection Service, 21 CFR 117.40, dan OSHA 1910.147 mendukung pencatatan terpisah untuk sanitasi, permukaan kontak pangan, dan keselamatan pekerja.
Kesiapan Servis, Penerimaan, dan Serah Terima RFQ
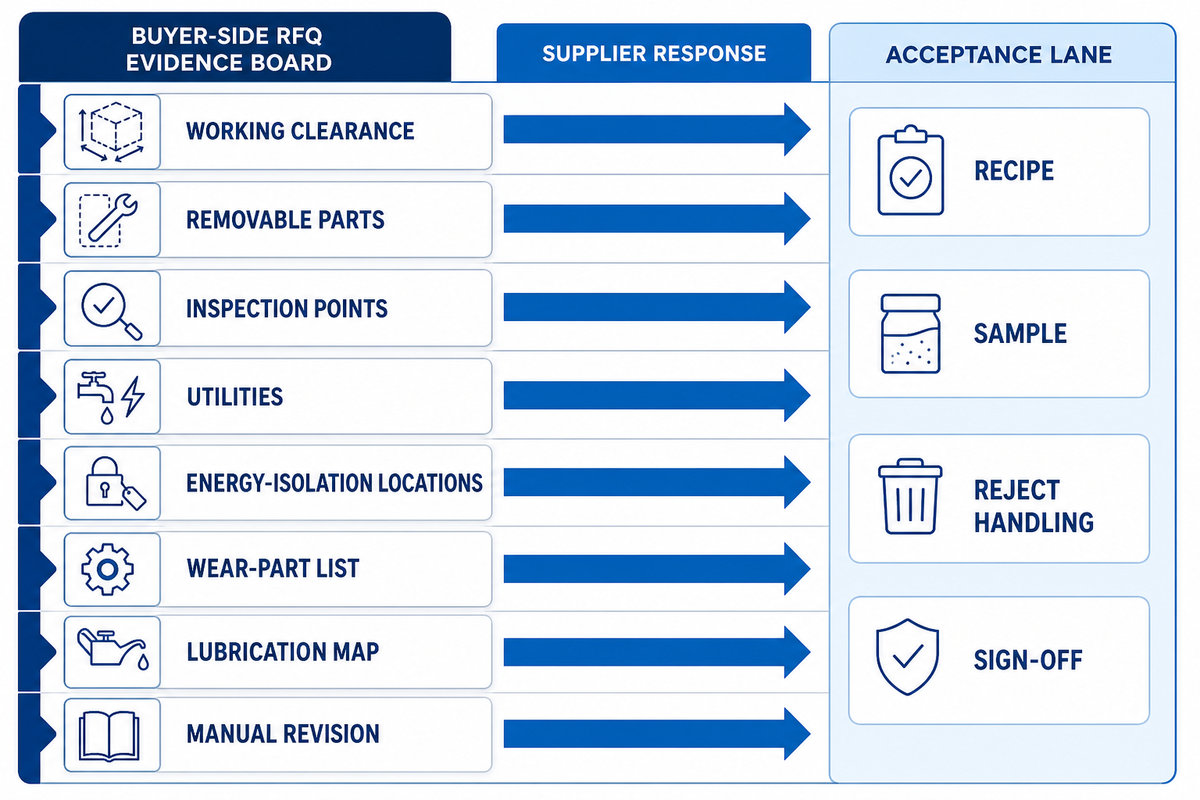
/egg-roll-machine-maintenance-guide/ tidak ditautkan dalam draf ini karena URL tersebut mengembalikan HTTP 404 selama penelitian; tambahkan tautan internal setelah halaman itu aktif dan diverifikasi ulang. Untuk latar belakang perusahaan nonteknis, profil UD Company merupakan referensi pihak pertama yang terpisah; profil itu tidak menggantikan bukti perawatan, keselamatan, atau penerimaan yang diwajibkan di sini.
Referensi bukti: cakupan pengambilan sampel penerimaan National Institute of Standards and Technology membedakan keputusan penerimaan satu kali dari pengendalian proses berkelanjutan; 21 CFR 117.40 tetap menjadi referensi perencanaan untuk peralatan yang mudah dibersihkan.
Kerangka Keputusan Perawatan 5 Langkah
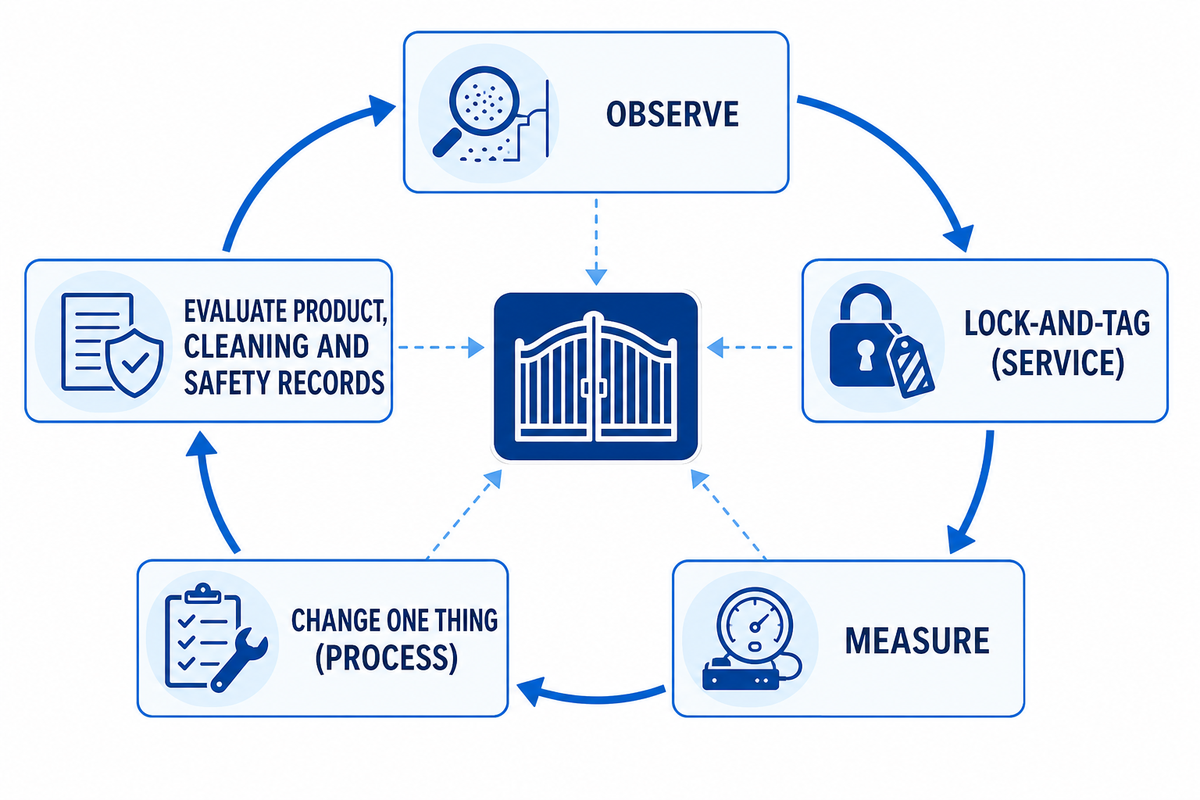
- Amati: petakan kondisi residu, cacat, akses, dan utilitas.
- Kunci dan beri label (servis): matikan semua energi berbahaya dengan aman dan kembalikan pelindung.
- Ukur: gunakan referensi yang dapat ditelusuri dan catat dasar.
- Ubah satu hal (proses): lakukan satu penyesuaian, pembersihan, atau penggantian dalam parameter prosedur.
- Evaluasi (catatan produk dan pembersihan): dokumentasikan bukti produk, kebersihan, dan keselamatan; lalu otorisasi pengiriman, penahanan produk, atau eskalasi.
Aturan pelepasan: Perubahan pada lini produksi hanya siap jika kondisi terukur, bukti keamanan pangan, dan bukti keselamatan pekerja dicatat oleh tim yang bertanggung jawab. Prinsip pengendalian proses NIST mendukung pemisahan keputusan penerimaan satu kali dari peninjauan tren yang berkelanjutan.Gunakan urutan ini di lantai pabrik bersama operator, penanggung jawab sanitasi, dan teknisi perawatan. Bandingkan bukti setelah jendela operasi yang ditentukan, seperti 30 menit atau satu bets, dan lakukan eskalasi ketika risiko atau cacat yang sama kembali muncul.
Referensi bukti: buku pegangan pemantauan proses National Institute of Standards and Technology mendukung dasar terukur, perubahan terkendali, dan siklus verifikasi.
FAQ
Seberapa sering mesin egg roll harus menjalani perawatan?
Tidak ada interval universal yang aman dan cocok untuk setiap lini produksi egg roll. Mulailah dari manual mesin, analisis bahaya di fasilitas, waktu operasi, formulasi produk, dan pola pergantian produk. Gunakan sanitasi harian dan pemeriksaan pelepasan, inspeksi berkala terstruktur, serta pemicu berdasarkan kondisi untuk keausan, penyimpangan, atau cacat berulang. Peraturan yang berlaku atau program pelanggan dapat menambahkan tinjauan terjadwal tetap, dan penghentian operasi yang diperpanjang mungkin memerlukan pemeriksaan sebelum mulai. Catat dasar penetapan setiap interval agar jadwal dapat diubah ketika bukti berubah. Tambahkan penanggung jawab, observasi yang memicu tinjauan lebih awal, dan lokasi pencatatan agar serah terima shift tidak diam-diam mengatur ulang jadwal. Tinjau tren setelah jumlah bets produksi atau jam operasi yang ditentukan, bandingkan pekerjaan terencana dengan pekerjaan darurat, dan dokumentasikan alasan suatu tugas dipertahankan, dimajukan, atau dihapus. Interval tersebut merupakan keputusan terkendali yang didukung bukti, bukan angka yang diambil dari katalog atau formulasi produk lain.Apa yang harus diperiksa operator ketika egg roll menempel pada pelat pemanggang?
Pertama, simpan sampel dan tentukan apakah materialnya berupa adonan cair segar, karbon hasil pemanggangan, minyak, atau kontaminan yang tidak diketahui. Periksa kebersihan dan kerusakan pelat pemanggang, metode pelepasan, suhu dan ketebalan adonan cair, lalu bandingkan indikator suhu dengan referensi terverifikasi. Ubah satu faktor setiap kali dan catat hasilnya. Jika lengket terjadi bersama permukaan rusak, respons pemanas yang tidak biasa, atau kondisi akses yang tidak aman, hentikan pengoperasian dan eskalasikan masalah, bukan mengimbanginya dengan menambah bahan pelepas.Apakah mesin yang bersih otomatis lolos verifikasi pelepasan perawatan?
Tidak. Pelepasan harus mencakup setidaknya kondisi bagian yang bersentuhan dengan pangan, verifikasi alergen atau sanitasi yang diwajibkan fasilitas, pelindung yang telah dipasang kembali, kondisi energi yang aman, status instrumen, dan kriteria produk untuk proses berikutnya. Mesin dapat terlihat bersih sementara pelindung hilang, probe suhu tidak terkalibrasi, atau sambungan menahan residu. Peran produksi atau mutu yang bertanggung jawab harus menandatangani pelepasan berdasarkan kriteria tertulis; catatan teknisi “running” saja bukan keputusan keamanan pangan.Bukti perawatan apa yang harus diminta dari pemasok?
Mintalah manual dengan pengendalian revisi, batasan pembersihan dan pelumasan, daftar komponen yang dapat dilepas dan komponen aus, spesifikasi instrumen, suku cadang yang direkomendasikan, gambar ruang bebas kerja, titik isolasi, informasi pelindung dan interlock, cakupan pelatihan, serta templat uji penerimaan. Mintalah bukti untuk formulasi produk dan kondisi operasi aktual, bukan demonstrasi generik. Konfirmasikan tugas yang menjadi tanggung jawab pembeli, tugas yang memerlukan teknisi berkualifikasi, dan cara mendokumentasikan pelepasan produksi setelah perbaikan. Pisahkan klaim sertifikasi dari pengamatan desain sanitasi dan verifikasi setiap sertifikat kepada penerbitnya.Kapan tim perawatan harus menghubungi produsen?
Eskalasi ketika perangkat keselamatan, sirkuit pemanas, parameter kontrol, permukaan struktural, atau material yang bersentuhan dengan pangan rusak; ketika cacat yang sama muncul kembali setelah pemeriksaan terkendali; atau ketika prosedur yang disetujui tidak mencakup kondisi yang diamati. Berikan identitas aset, revisi manual, foto atau deskripsi, nilai terukur, formulasi produk, dan kronologi. Jangan mengirim asumsi yang tidak didukung seperti “motornya rusak”. Paket bukti yang ringkas membantu produsen membedakan kerusakan mesin dari penyebab formulasi produk, utilitas, instrumen, atau sanitasi serta mengurangi percobaan coba-coba yang tidak aman.Perlu mendiskusikan peralatan yang siap dirawat? Bawalah formulasi produk, sampel produk, periode operasi, persyaratan sanitasi, dan catatan kegagalan terkini Anda. Buka ringkasan kebutuhan teknis proyek untuk diskusi dengan lingkup yang jelas; pemilihan model dan penawaran harga tetap berada di halaman solusi komersial.
Referensi & Sumber
- Electronic Code of Federal Regulations, 21 CFR 117.40 kemudahan pembersihan peralatan, perawatan, dan batas kontaminasi.
- Panduan sanitasi United States Department of Agriculture Food Safety and Inspection Service konteks kinerja sanitasi dan perencanaan pelepasan.
- Occupational Safety and Health Administration 1910.147 pengendalian energi berbahaya selama perawatan.
- Occupational Safety and Health Administration 1910.212 pelindung mesin dan titik operasi.
- Buku panduan pemantauan proses National Institute of Standards and Technology serta cakupan pengambilan sampel penerimaan untuk diagnosis terkendali dan batas kesimpulan dari satu kali pengoperasian.
Tautan regulasi adalah referensi perencanaan, bukan nasihat hukum atau sertifikasi UD Company, UD machine equipment, atau fasilitas pembeli mana pun. Verifikasi edisi terbaru dan keberlakuan setempat sebelum diterapkan.