Póngase en contacto con UDTECH Company

Mantenimiento de la máquina para producir barquillos de huevo: guía práctica de limpieza, inspección y solución de problemas

El mantenimiento de la máquina para producir barquillos de huevo es mucho más que limpiar la masa líquida de una placa caliente. Un mantenimiento confiable conecta la limpieza y desinfección, el acceso seguro, la medición, la detección del desgaste y una decisión documentada de liberación. Esta guía se diferencia intencionalmente de una página de soluciones: explica cómo controlar una máquina y preparar una conversación objetiva sobre mantenimiento o aceptación, mientras que la página comercial sigue siendo el lugar para consultar modelos, configuraciones, especificaciones y cotizaciones.
El equipo para producir barquillos de huevo combina calor, superficies en contacto con alimentos, presión de formado, accionamientos y acceso del operador. Un síntoma como adherencia o color irregular puede comenzar por la humedad de la masa líquida, un sensor desajustado, residuos, un molde desgastado o un cambio en los servicios auxiliares. Tratar cada defecto como una falla mecánica genera ajustes innecesarios y oculta la primera condición anormal. El método siguiente mantiene visible la trazabilidad de las evidencias.Tres ideas de control para mantener en la hoja de trabajo. El ciclo de mantenimiento del acceso al registro significa que cada tarea termina con una observación, responsable, hora y decisión de liberación o escalamiento. El tablero de verificación del origen de residuos separa la masa líquida fresca, el carbón horneado, el lubricante y el material extraño antes de elegir un producto químico o un repuesto. El recorrido de los límites de mantenibilidad comprueba si es posible acceder, aislar y limpiar protectores, paneles, sujetadores y servicios auxiliares sin crear un nuevo peligro.
Qué debe controlar el mantenimiento de una máquina para producir barquillos de huevo
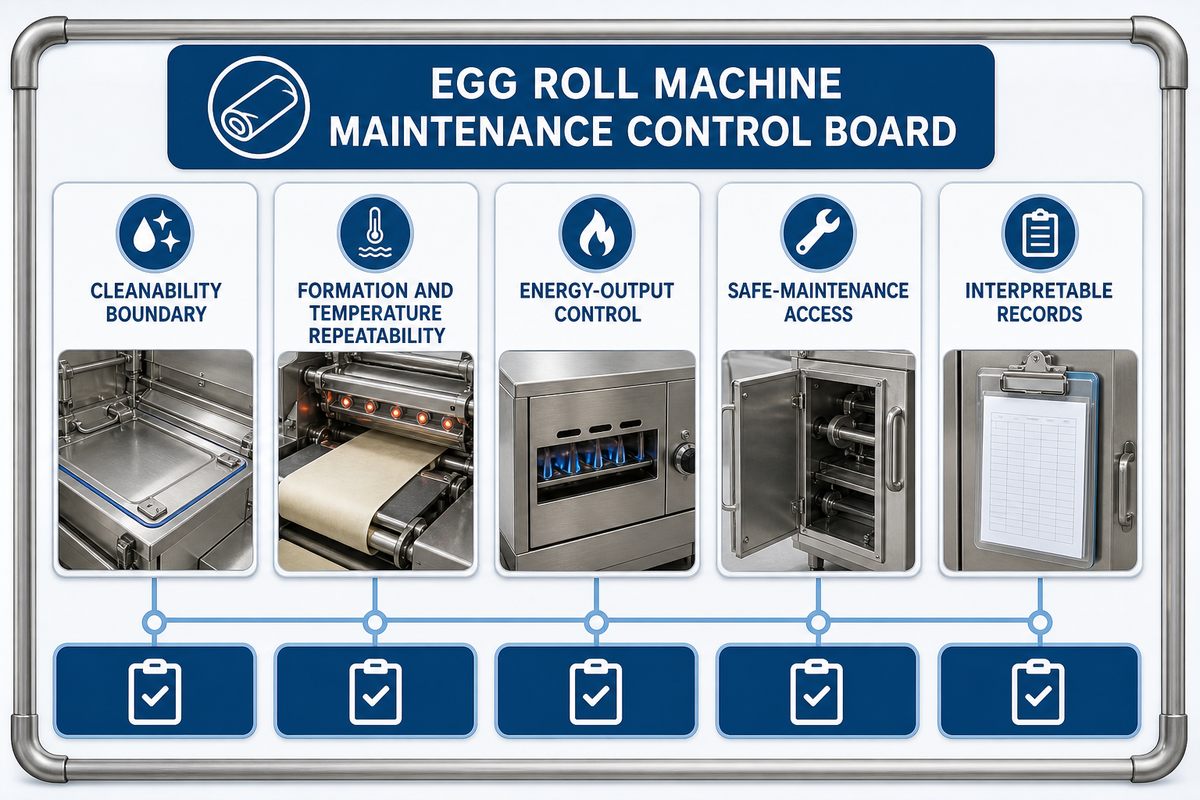
Referencia de evidencias: 21 CFR 117.40 para la facilidad de limpieza y el mantenimiento de superficies en contacto con alimentos, además de OSHA 1910.147 y OSHA 1910.212 para el control de energía durante el servicio y los protectores.
Cómo leer la terminología de los proveedores. Una máquina para fabricar, maquinaria, máquina enrolladora o máquina formadora puede describir una estación, mientras que una línea de producción o línea de producción automática describe estaciones conectadas. Los resultados de búsqueda también pueden decir huevo automático, barquillo de huevo automático, máquina automática para producir barquillos de huevo, máquina para fabricar barquillos de huevo, producción de barquillos de huevo, solución de producción de barquillos de huevo, fabricación de barquillos de huevo, láminas para barquillos de huevo, máquina de rodillos o rollito primavera. Trate esas etiquetas como vocabulario, no como prueba del desempeño de la maquinaria para alimentos, el procesamiento de alimentos o la fabricación de alimentos. Una propuesta puede mencionar una máquina de inspección, una distribución en planta, asistencia técnica, servicio posventa, calidad de construcción, eficiencia de producción, máquinas de procesamiento, fácil de operar, soluciones integradas, optimización, inspección por rayos X, freír, proceso de producción o personalizar; pregunte qué se incluye, mide y mantiene realmente.
Establezca una base de mantenimiento antes de elegir los intervalos
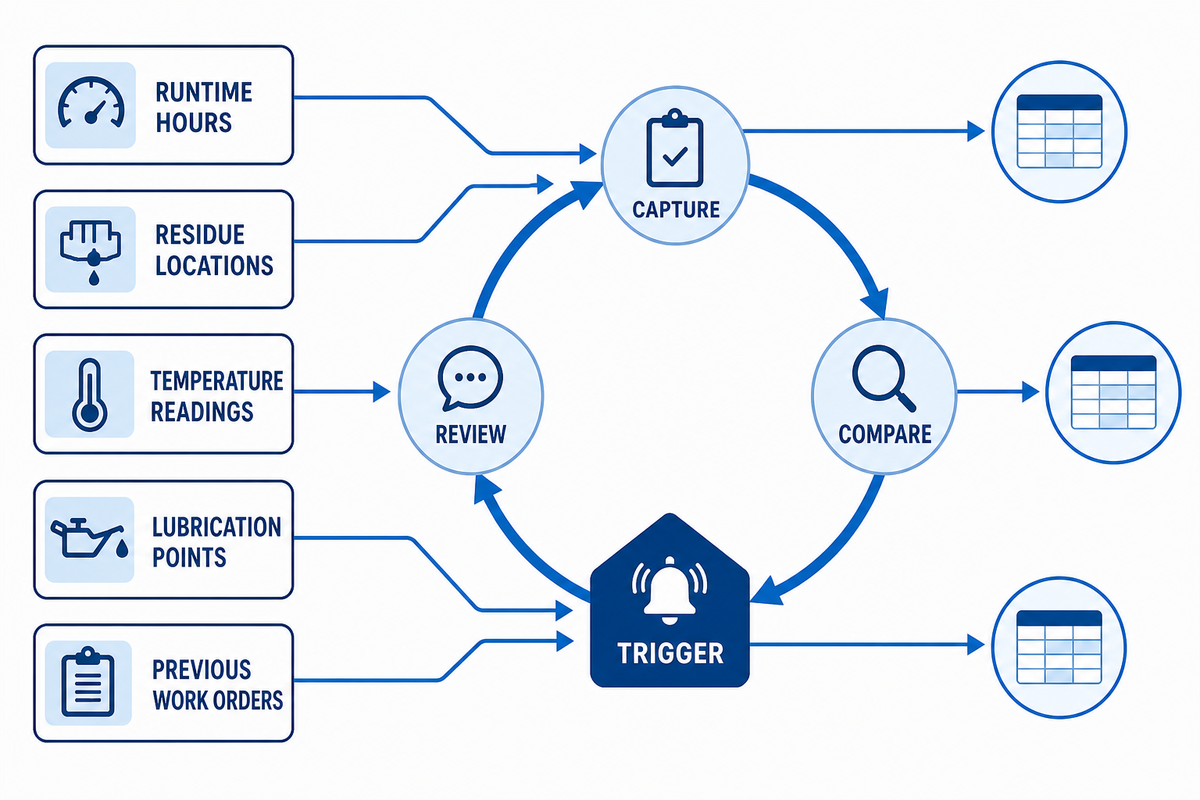
| Campo de referencia | Qué registrar | Decisión que respalda |
|---|---|---|
| Horas de funcionamiento y producto | Horas, familia de recetas, secuencia de alérgenos, tamaño de lote y patrón de cambio de producto. | Tarea del calendario, tarea de cambio de producto o activador por condición. |
| Señal observada | Mapa de residuos, tendencia de temperatura, ruido, vibración, adherencia, grietas o falla de enrollado. | Limpiar, inspeccionar, medir, aislar o escalar. |
| Responsable de la evidencia | Operador, responsable de limpieza y desinfección, técnico de mantenimiento o revisor de calidad. | Quién puede liberar la máquina después de la tarea. |
| Campo del registro | Fuente de evidencia | Responsable de la decisión |
|---|---|---|
| Identidad del activo | Etiqueta del activo o identificación de la línea. | Responsable de mantenimiento. |
| Orden de trabajo | Número y fecha de la solicitud. | Planificador. |
| Límite de la tarea | Sección aplicable del manual. | Técnico. |
| Observación de residuos | Fotografía o nota escrita. | Responsable de limpieza y desinfección. |
| Estado del instrumento | Identificación del instrumento y fecha de vencimiento. | Revisor de calidad. |
| Estado del protector | Nota de inspección y comprobación de aislamiento. | Responsable de seguridad. |
| Repuesto o producto químico | Nota del problema y registro del lote. | Responsable de almacén. |
| Resultado de la verificación | Lectura de referencia y firma de aprobación. | Revisor de calidad. |
| Decisión de liberación | Liberada, retenida o escalada. | Responsable de producción. |
Solo formatos de registro de ejemplo, no límites de la máquina: 6 horas de funcionamiento; temperatura de referencia 180 °C; ambiente 72 °F; presión de servicios auxiliares 6 bar; lectura del calentador 4 kW; velocidad del accionamiento 12 RPM; frecuencia de control 60 Hz; alimentación 230 V; corriente 4 A; desgaste medido 0.3 mm; acabado 0.8 μm Ra; tasa de rechazo 2%; tiempo de limpieza 20 min; verificación 30 sec; revisión en 7 días; calibración en 12 meses; retención 1 año; caudal de referencia 50 kg/h; holgura 0.5 m; masa de prueba 100 kg; diferencia de temperatura 1 °C. Una hoja de trabajo local también podría registrar 2 lotes, 3 turnos, 4 horas de seguimiento, un indicador de respuesta de 5 minutos, 2 horas de verificación, 3 días de análisis de tendencias, 4 semanas de revisión y 5 meses de historial de retención; son ejemplos de formato de registro, no límites de la máquina. Sus equipos de ingeniería y seguridad alimentaria deben establecer los límites, instrumentos y periodo de revisión aplicables.
Referencia de evidencias: 21 CFR 117.40 y la guía de limpieza y desinfección del Food Safety and Inspection Service respaldan controles documentados basados en riesgos; ninguna proporciona un intervalo universal para esta máquina.
Rutina diaria de parada y limpieza
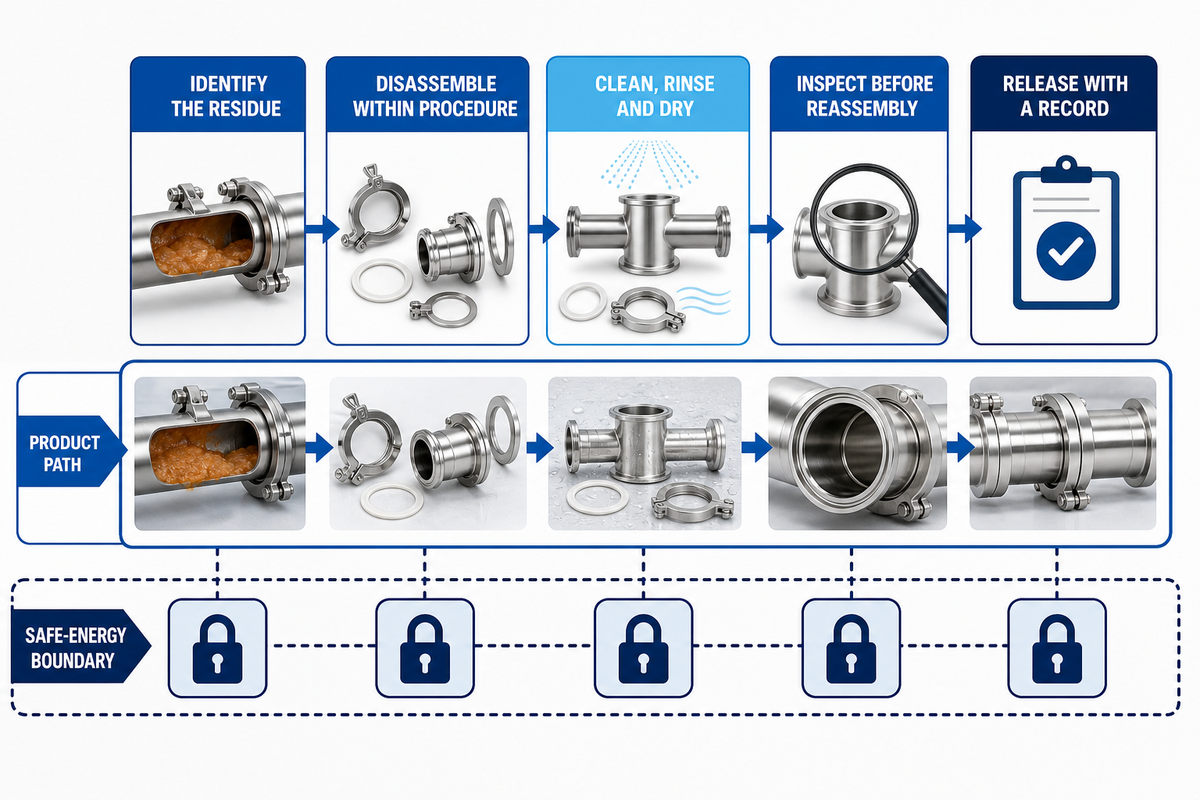
- Identifique el residuo. Use el tablero de verificación del origen de residuos para distinguir masa líquida, carbón horneado, aceite o un contaminante desconocido. Ponga en cuarentena cualquier hallazgo desconocido e involucre al equipo de calidad.
- Desmonte solo lo que permita el procedimiento. Proteja los sellos, sensores y componentes eléctricos de pulverizaciones inadecuadas. No improvise una herramienta que dañe una superficie en contacto con alimentos.
- Limpie, enjuague y seque. El producto químico, la concentración, la temperatura y el tiempo de contacto exactos deben provenir del programa de limpieza y desinfección del sitio y de las instrucciones de la máquina. La limpieza elimina la suciedad; la desinfección es un paso separado y verificado.
- Inspeccione antes de volver a montar. Busque residuos atrapados, corrosión, rebabas, sujetadores flojos, raspadores dañados y migración de lubricante.
- Libere con un registro. Anote el activo, la fecha, la persona, las observaciones, la acción correctiva y la decisión de liberar, retener o escalar.
Referencia de evidencias: 21 CFR 117.40 y la guía de limpieza y desinfección del Food Safety and Inspection Service establecen controles de facilidad de limpieza y desinfección; aplique el procedimiento aprobado del sitio.
Inspección semanal de calentadores, moldes, accionamientos y protectores
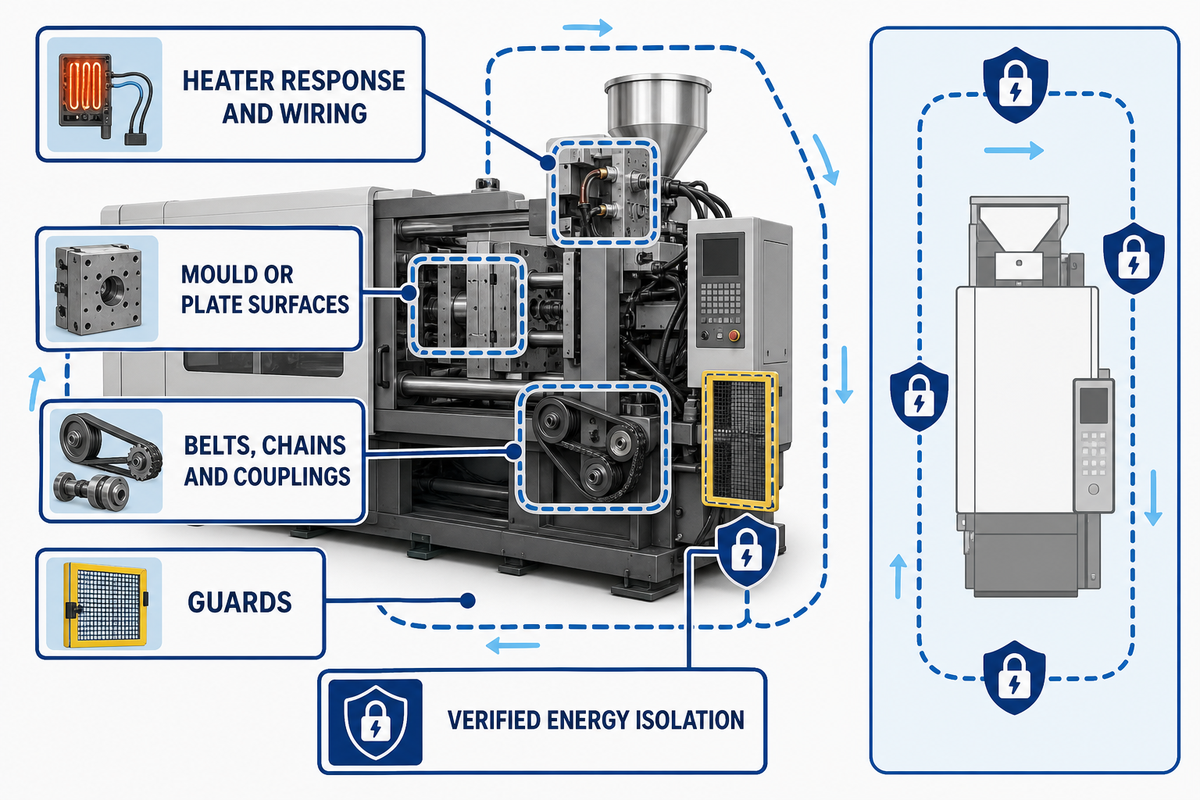
Referencia de evidencias: OSHA 1910.147 cubre el control de energía peligrosa durante el servicio, mientras que OSHA 1910.212 cubre los protectores en puntos de operación y piezas móviles.
Tareas mensuales y basadas en la condición
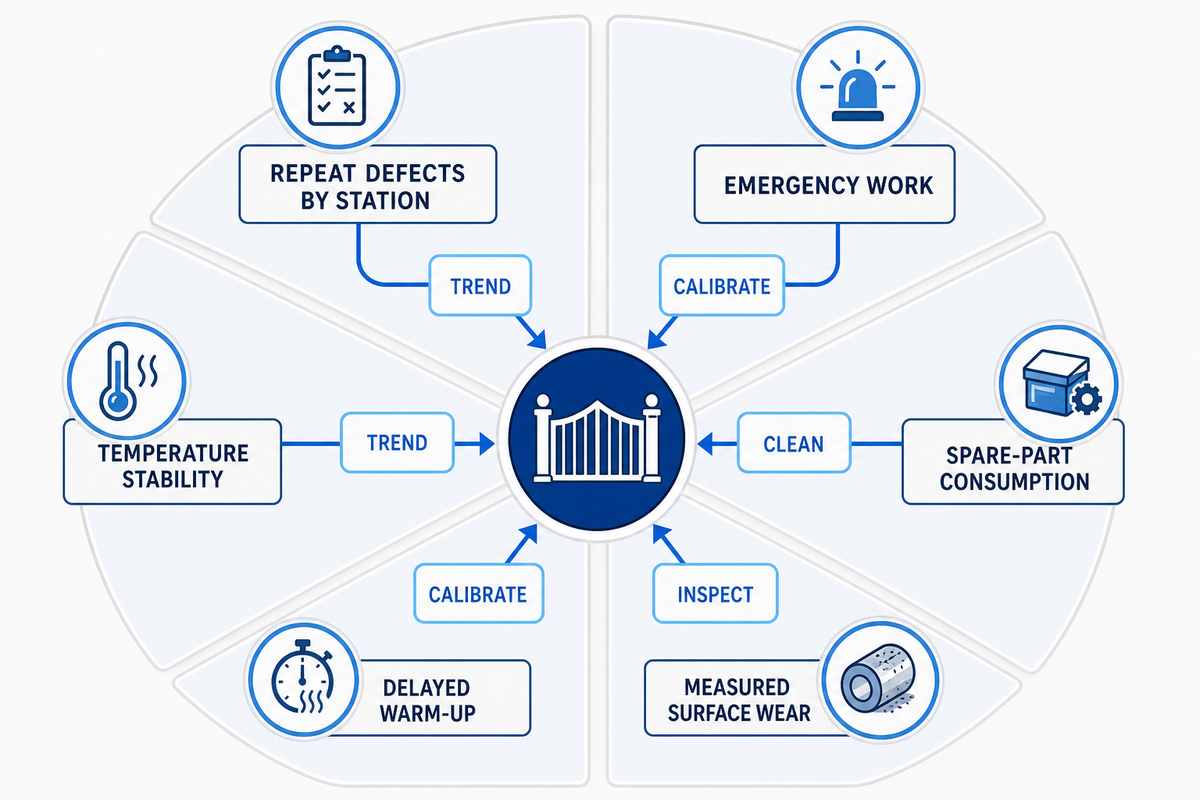
Referencia de evidencias: 21 CFR 117.40 establece límites para superficies en contacto con alimentos y contaminación, y el manual de monitoreo de procesos del National Institute of Standards and Technology respalda el seguimiento de señales de condición a lo largo del tiempo.
Solución de problemas de pardeamiento irregular, adherencia, grietas o mal enrollado
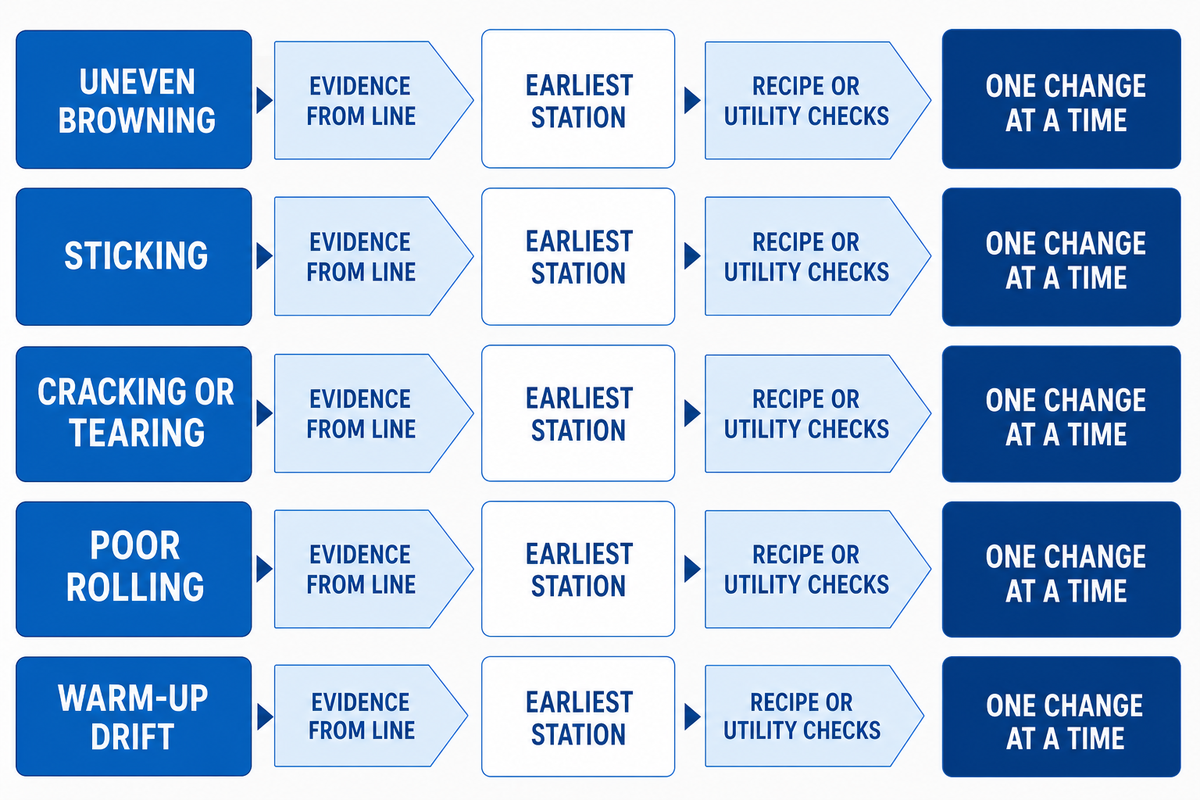
| Tipo de señal | Primeras comprobaciones | Evidencia antes del escalamiento |
|---|---|---|
| Pardeamiento irregular | Humedad de la receta, patrón de carga, punto de ajuste de la cámara frente a la lectura de referencia, respuesta del calentador, velocidad de la correa y extracción. | Notas de color antes y después, temperatura de referencia y mapa de ubicación. |
| Adherencia | Residuos o carbón, superficie de la placa, método de desmoldeo, temperatura de la masa líquida y alineación. | Fotografía o descripción de la superficie limpia, muestra del producto y resultado de un solo cambio. |
| Grietas o desgarros | Hidratación de la masa, espesor, temperatura de la placa, presión, desgaste del molde y transición de enfriamiento. | Comprobación de masa por pieza/espesor y primera estación que falla. |
| Enrollado deficiente | Geometría de la lámina de oblea, sincronización, pérdida de humedad, alineación del formado, sincronización del accionamiento y transferencia a etapas posteriores. | Registro de una corrida corta con cantidad de rechazos y observaciones de la estación. |
| Deriva durante el calentamiento | Tiempo de arranque, respuesta del calentador, coincidencia de sensores y condiciones ambientales. | Tiempo hasta el punto de ajuste en min, lectura de referencia e historial de alarmas. |
| Residuos después del lavado | Límite de desmontaje, dirección de enjuague, juntas atrapadas y etapa de secado. | Mapa de residuos, registro del producto de limpieza y firma de liberación. |
| Cambio relacionado con los servicios auxiliares | Presión del aire comprimido, temperatura del agua, extracción y humedad de la sala. | Lecturas de servicios auxiliares en kPa o °C y primer lote afectado. |
| Desacuerdo entre instrumentos | Identidad de la sonda, termómetro de referencia, estado de calibración y ubicación. | Identificaciones de instrumentos, resultado de referencia y decisión de ajuste. |
| Problema de protector o acceso | Ajuste del protector, funcionamiento del enclavamiento, punto de aislamiento y espacio libre para el servicio. | Verificación del aislamiento, restauración del protector y responsable del escalamiento. |
Referencia de evidencias: el manual de monitoreo de procesos del National Institute of Standards and Technology describe cómo separar la variación común de las causas asignables antes de cambiar un proceso.
Registros, seguridad y liberación de limpieza y desinfección
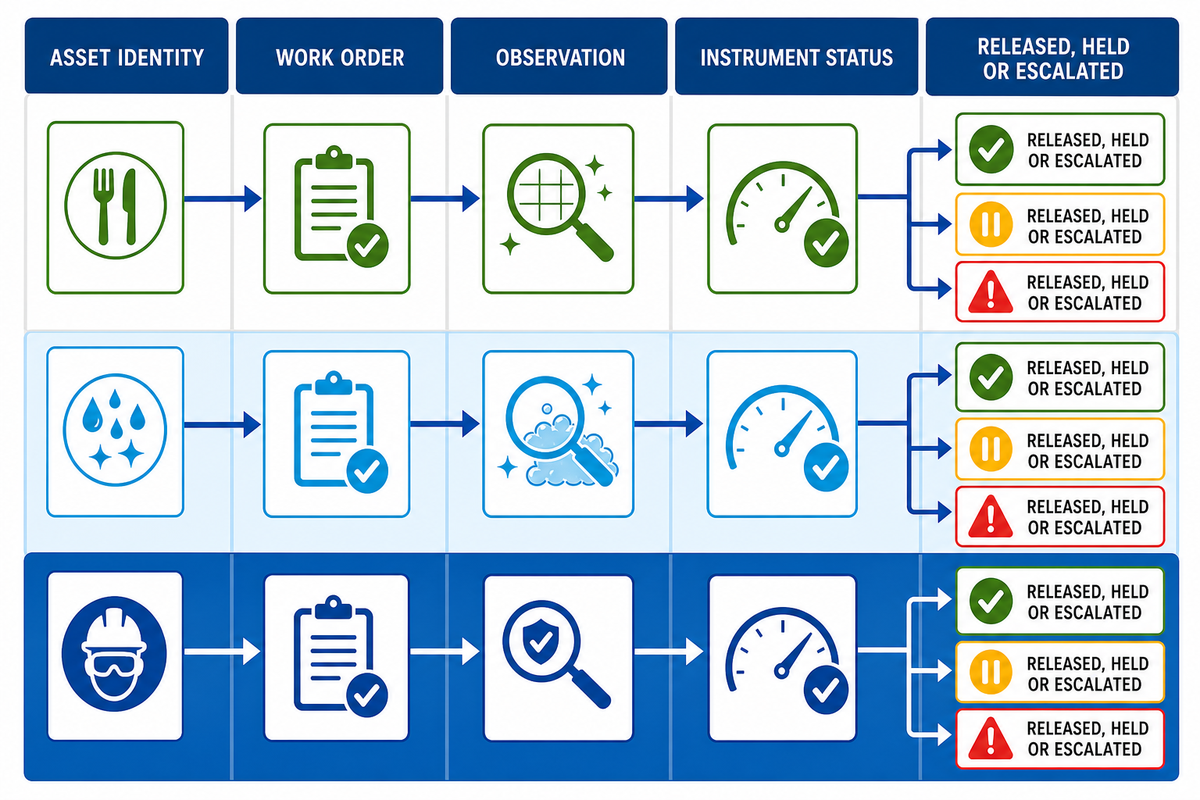
Referencia de evidencias: la guía de limpieza y desinfección del Food Safety and Inspection Service, 21 CFR 117.40 y OSHA 1910.147 respaldan registros separados de limpieza y desinfección, superficies en contacto con alimentos y seguridad de los trabajadores.
Mantenibilidad, aceptación y transferencia de la RFQ
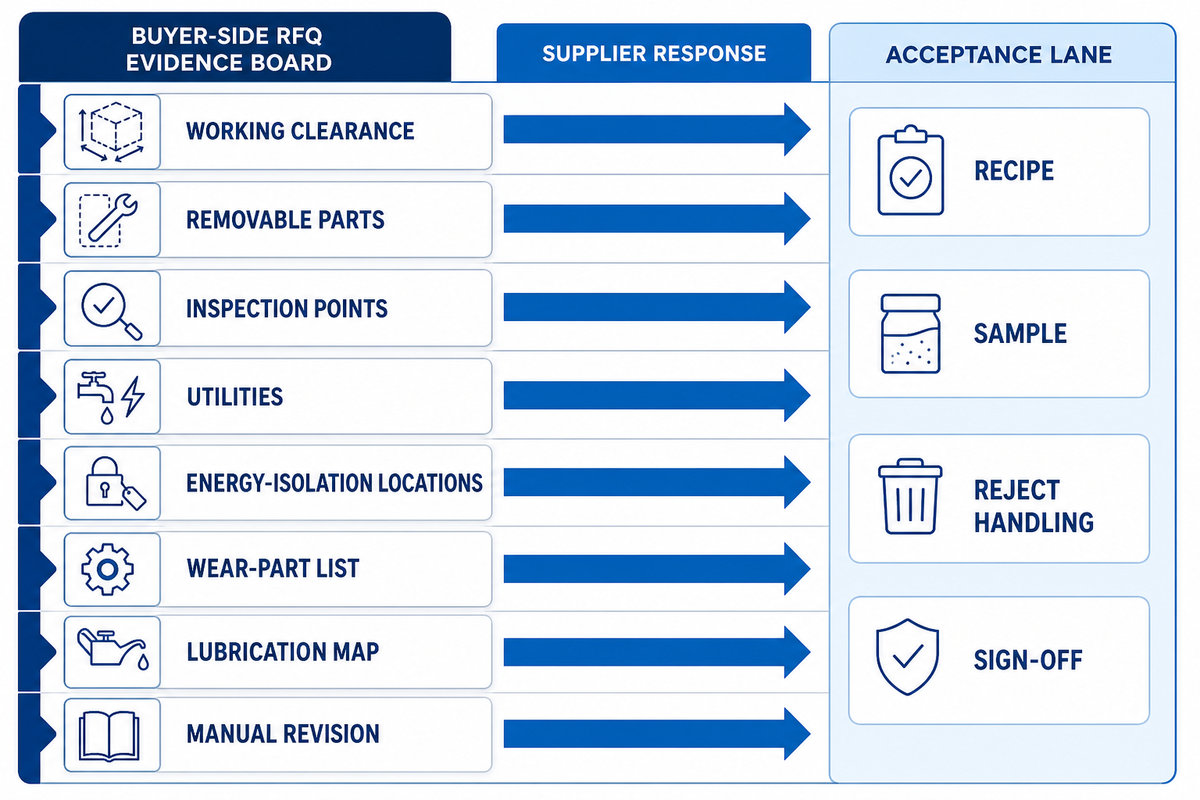
/egg-roll-machine-maintenance-guide/ no se vinculó en este borrador porque la URL devolvió HTTP 404 durante la investigación; añada el enlace interno después de que esa página esté activa y se vuelva a verificar. Para conocer información general no técnica de la empresa, el perfil de UD Company es una referencia independiente de primera parte; no sustituye las evidencias de mantenimiento, seguridad o aceptación requeridas aquí.
Referencia de evidencias: el alcance del muestreo de aceptación del National Institute of Standards and Technology distingue una decisión de aceptación única del control sostenido del proceso; 21 CFR 117.40 sigue siendo una referencia de planificación para equipos limpiables.
Marco de decisión de mantenimiento en 5 pasos
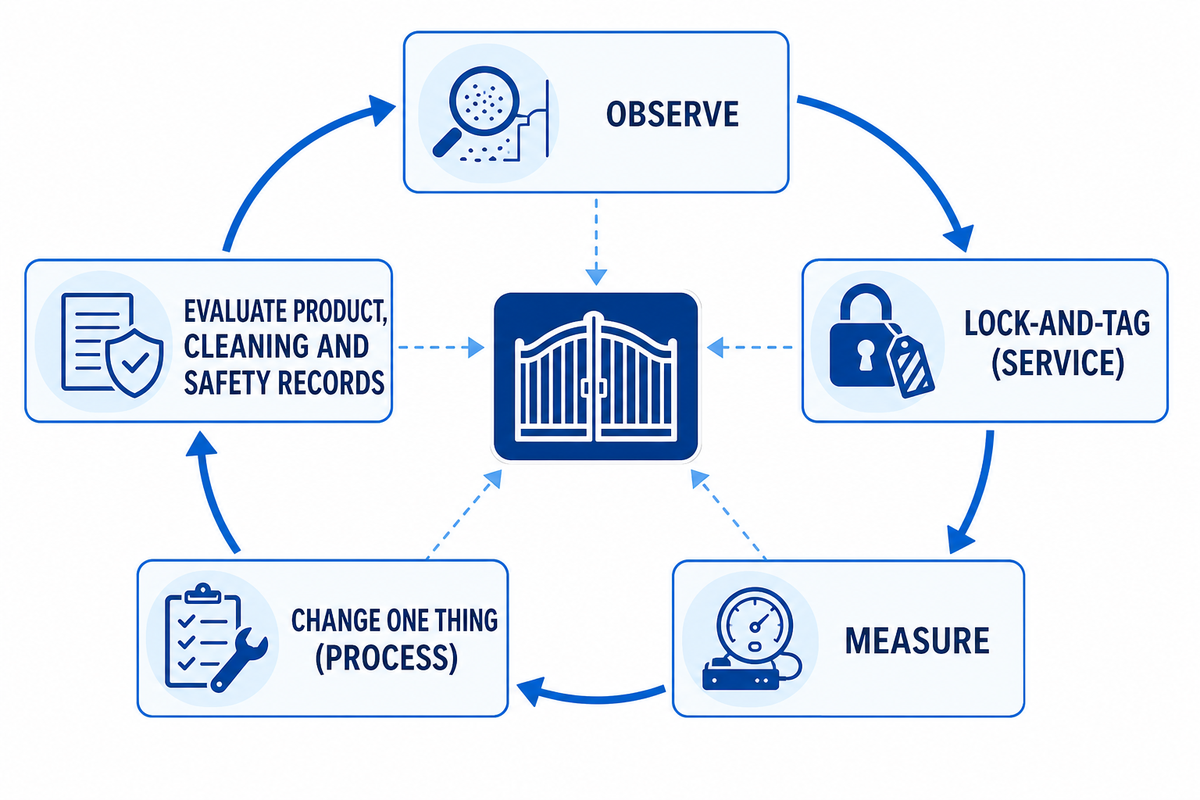
- Observe: trace los residuos, defectos, condiciones de acceso y servicios auxiliares.
- Bloqueo y etiquetado (servicio): desenergice de forma segura toda la energía peligrosa y vuelva a colocar los protectores.
- Mida: use una referencia trazable y registre la línea base.
- Cambie una sola cosa (proceso): realice un único ajuste, limpieza o sustitución dentro de los parámetros del procedimiento.
- Evalúe (registros de producto y limpieza): documente el producto, la limpieza y la evidencia de seguridad; después autorice el envío, las retenciones o los escalamientos.
Regla de liberación: Un cambio en la línea de producción está listo solo cuando el equipo responsable ha registrado la condición medida y las evidencias de seguridad alimentaria y de seguridad del trabajador. Los principios de control de procesos del NIST respaldan separar una decisión de aceptación única de la revisión continua de tendencias.Use esta secuencia en el piso de la fábrica con el operador, el responsable de limpieza y desinfección y el técnico de mantenimiento presentes. Compare las evidencias después de una ventana de corrida definida, como 30 minutos o un lote, y escale cuando vuelva a aparecer el mismo riesgo o defecto.
Referencia de evidencias: el manual de monitoreo de procesos del National Institute of Standards and Technology respalda un ciclo de línea base medida, cambio controlado y verificación.
Preguntas frecuentes
¿Con qué frecuencia debe recibir mantenimiento una máquina para producir barquillos de huevo?
No existe un intervalo universal seguro que se adapte a todas las líneas de producción de barquillos de huevo. Comience con el manual de la máquina, el análisis de peligros de la planta, las horas de funcionamiento, la receta y el patrón de cambio de producto. Realice verificaciones diarias de limpieza y desinfección y de liberación, una inspección periódica estructurada y revisiones activadas por condiciones de desgaste, desviaciones o defectos repetidos. Las normativas aplicables o los programas del cliente pueden añadir revisiones fijas, y una parada prolongada puede requerir una inspección previa al arranque. Registre la base de cada intervalo para poder modificar el programa cuando cambien las evidencias. Añada al responsable, la observación que active una revisión anticipada y la ubicación del registro, para que un cambio de turno no reinicie el programa sin dejar constancia. Revise la tendencia después de un número definido de lotes u horas de funcionamiento, compare el trabajo planificado con el trabajo de emergencia y documente por qué una tarea se mantuvo, se adelantó o se eliminó. El intervalo es una decisión controlada y respaldada por evidencias, no una cifra tomada de un catálogo o de otra receta.¿Qué deben revisar los operadores cuando los barquillos de huevo se pegan a la placa de cocción?
Primero conserve una muestra y determine si el material es masa líquida fresca, residuo carbonizado del horneado, aceite o un contaminante desconocido. Revise la limpieza y los daños de la placa, el método de liberación, la temperatura y el espesor de la masa líquida; después, compare la temperatura indicada con una referencia verificada. Cambie un solo factor a la vez y registre el resultado. Si el pegado aparece junto con una superficie dañada, una respuesta inusual del calentador o una condición de acceso insegura, detenga la operación y escale el caso en lugar de compensarlo con más agente desmoldante.¿Una máquina limpia aprueba automáticamente una liberación de mantenimiento?
No. La liberación debe abarcar al menos el estado de las superficies en contacto con alimentos, la verificación de alérgenos o de limpieza y desinfección exigida por la planta, las protecciones reinstaladas, el estado seguro de las fuentes de energía, el estado de los instrumentos y los criterios del producto para la siguiente corrida. Una máquina puede parecer limpia mientras falta una protección, una sonda de temperatura está fuera de calibración o una junta retiene residuos. El responsable de producción o de calidad debe firmar la liberación conforme a criterios escritos; la sola nota de un técnico que indique “en marcha” no constituye una decisión de seguridad alimentaria.¿Qué evidencias de mantenimiento debe solicitar a un proveedor?
Solicite un manual controlado por revisiones, los límites de limpieza y lubricación, listas de piezas desmontables y piezas de desgaste, especificaciones de los instrumentos, repuestos recomendados, planos de holguras de trabajo, puntos de aislamiento, información sobre protecciones y enclavamientos, el alcance de la capacitación y plantillas de pruebas de aceptación. Solicite evidencias correspondientes a la receta y las condiciones reales de operación, en lugar de una demostración genérica. Confirme qué tareas corresponden al comprador, cuáles requieren un técnico calificado y cómo se documenta la liberación de producción posterior a una reparación. Mantenga separadas las declaraciones de certificación de las observaciones sobre diseño sanitario y verifique cada certificado con su emisor.¿Cuándo debe un equipo de mantenimiento llamar al fabricante?
Escalice el caso cuando un dispositivo de seguridad, un circuito del calentador, un parámetro de control, una superficie estructural o un material en contacto con alimentos esté dañado; cuando el mismo defecto reaparezca después de una verificación controlada; o cuando el procedimiento aprobado no cubra la condición observada. Proporcione la identificación del equipo, la revisión del manual, fotografías o descripciones, los valores medidos, la receta y la cronología. No envíe suposiciones sin respaldo, como “el motor está averiado”. Un paquete conciso de evidencias ayuda al fabricante a distinguir una falla de la máquina de causas relacionadas con la receta, los servicios auxiliares, los instrumentos o la limpieza y desinfección, y reduce las pruebas y errores inseguros.¿Necesita analizar un equipo listo para mantenimiento? Traiga su receta, muestras del producto, ventana de operación, requisitos de limpieza y desinfección y registros actuales de fallas. Abra el documento de requisitos del proyecto para una conversación con alcance definido; la selección del modelo y la cotización se mantienen en la página de soluciones comerciales.
Referencias y fuentes
- Electronic Code of Federal Regulations, 21 CFR 117.40 sobre la facilidad de limpieza de los equipos, el mantenimiento y los límites de contaminación.
- United States Department of Agriculture Food Safety and Inspection Service sanitation guidance sobre el desempeño de la limpieza y desinfección y la planificación de la liberación.
- Occupational Safety and Health Administration 1910.147 sobre el control de energías peligrosas durante el mantenimiento.
- Occupational Safety and Health Administration 1910.212 sobre las protecciones de las máquinas y los puntos de operación.
- Manual de monitoreo de procesos de National Institute of Standards and Technology y alcance del muestreo de aceptación para el diagnóstico controlado y los límites de las conclusiones basadas en una sola corrida.
Los enlaces normativos son referencias para la planificación, no asesoría legal ni una certificación de UD Company, los equipos de UD machine o las instalaciones de ningún comprador. Verifique la edición vigente y la aplicabilidad local antes de implementar cualquier medida.