Entre em contato com a UDTECH Company

Manutenção da máquina para rolinhos crocantes de ovo: guia prático de limpeza, inspeção e solução de problemas

A manutenção da máquina para rolinhos crocantes de ovo vai além de remover a massa líquida de uma chapa quente. Uma manutenção confiável conecta higienização, acesso seguro, medição, detecção de desgaste e uma decisão documentada de liberação. Este guia é intencionalmente diferente de uma página de solução: ele explica como controlar uma máquina e preparar uma conversa justa sobre manutenção ou aceitação, enquanto a página comercial continua sendo o local para modelos, configuração, especificações e propostas comerciais.
Os equipamentos para rolinhos crocantes de ovo combinam calor, superfícies de contato com alimentos, pressão de moldagem, acionamentos e acesso do operador. Um sintoma como aderência ou cor irregular pode começar com a umidade da massa líquida, um sensor fora de ajuste, resíduos, um molde desgastado ou uma alteração nas utilidades industriais. Tratar todo defeito como falha mecânica gera ajustes desnecessários e esconde a primeira condição anormal. O método abaixo mantém o histórico de evidências visível.Três ideias de controle para manter na ficha de trabalho. O ciclo de manutenção com acesso ao registro significa que toda tarefa termina com uma observação, pessoa, horário e decisão de liberação ou escalonamento. O quadro de verificação da origem dos resíduos separa massa líquida fresca, carbono assado, lubrificante e material estranho antes que alguém escolha um produto químico ou uma peça de reposição. A inspeção dos limites de manutenção verifica se proteções, painéis, fixadores e utilidades industriais podem ser alcançados, isolados e limpos sem criar um novo perigo.
O que a manutenção da máquina para rolinhos crocantes de ovo deve controlar
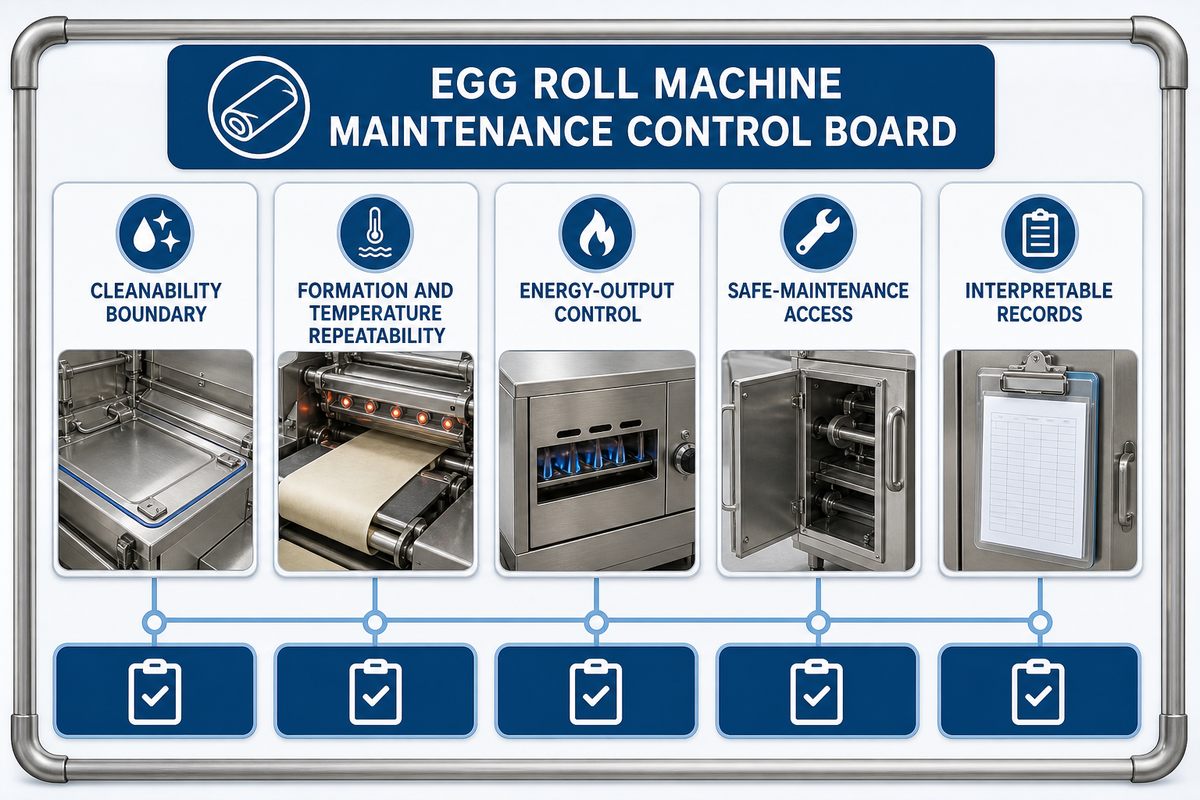
Referência de evidências: 21 CFR 117.40 para manutenção de equipamentos laváveis e em contato com alimentos, além de OSHA 1910.147 e OSHA 1910.212 para controle de energia durante serviços e proteção de máquinas.
Como interpretar a terminologia dos fornecedores. Uma máquina de fabricação, maquinaria, máquina de laminação ou máquina de moldagem pode descrever uma estação, enquanto uma linha de produção ou linha de produção automática descreve estações conectadas. Os resultados de busca também podem mencionar ovo automático, rolinho crocante de ovo automático, máquina automática para rolinhos crocantes de ovo, máquina para fabricar rolinhos crocantes de ovo, produção de rolinhos crocantes de ovo, solução de produção de rolinhos crocantes de ovo, fabricação de rolinhos crocantes de ovo, lâminas para rolinhos crocantes de ovo, máquina de rolos ou rolinho primavera. Trate esses rótulos como vocabulário, e não como prova de desempenho em máquinas para alimentos, processamento de alimentos ou fabricação de alimentos. Uma proposta pode mencionar uma máquina de inspeção, layout da fábrica, suporte técnico, pós-venda, qualidade de construção, eficiência de produção, máquinas de processamento, fácil operação, soluções integradas, otimização, inspeção por raios X, fritura, processo de produção ou personalização; pergunte o que realmente está incluído, medido e mantido.
Crie uma base de manutenção antes de escolher os intervalos
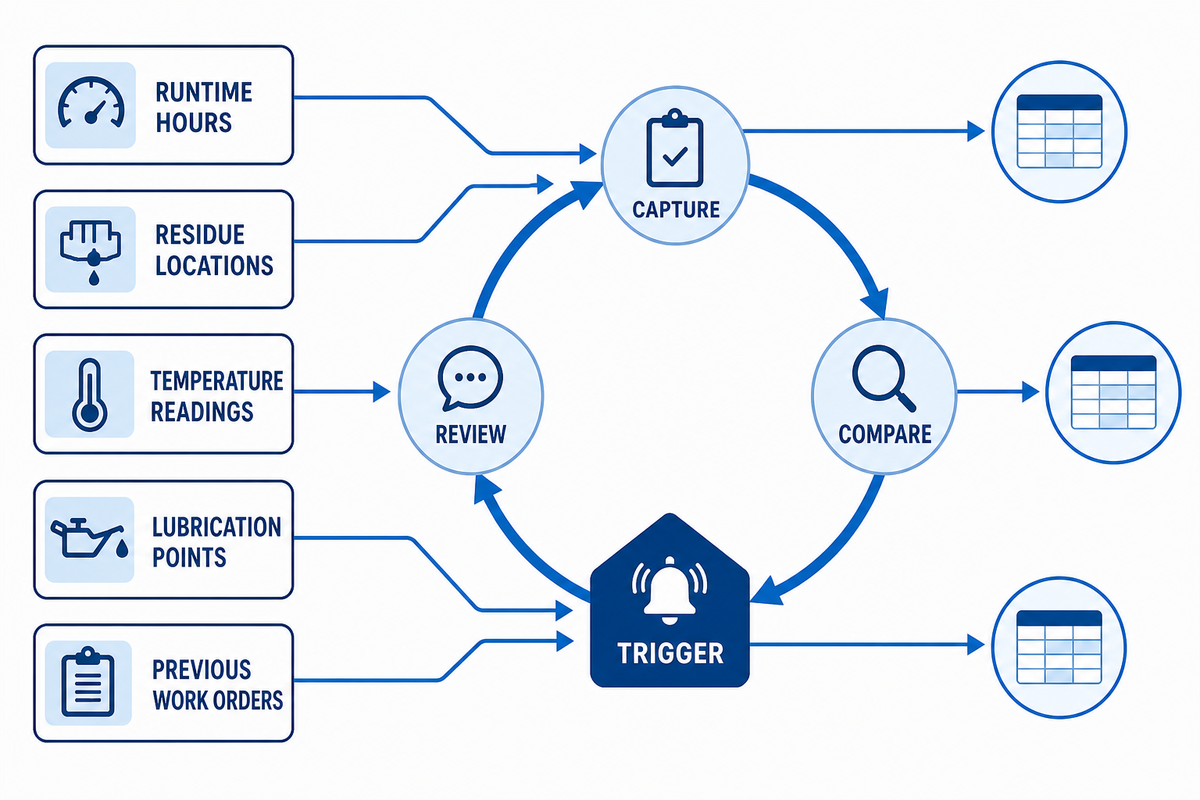
| Campo da base | O que registrar | Decisão que apoia |
|---|---|---|
| Operação e produto | Horas, família de receitas, sequência de alérgenos, tamanho do lote e padrão de troca de produto. | Tarefa de calendário, tarefa de troca de produto ou gatilho de condição. |
| Sinal observado | Mapa de resíduos, tendência de temperatura, ruído, vibração, aderência, rachaduras ou falha no enrolamento. | Limpar, inspecionar, medir, isolar ou escalonar. |
| Responsável pela evidência | Operador, líder de higienização, técnico de manutenção ou revisor da qualidade. | Quem pode liberar a máquina após a tarefa. |
| Campo do registro | Fonte da evidência | Responsável pela decisão |
|---|---|---|
| Identificação do ativo | Etiqueta do ativo ou identificação da linha. | Líder de manutenção. |
| Ordem de serviço | Número e data da solicitação. | Planejador. |
| Limite da tarefa | Seção aplicável do manual. | Técnico. |
| Observação de resíduos | Foto ou anotação escrita. | Líder de higienização. |
| Status do instrumento | ID do instrumento e data de vencimento. | Revisor da qualidade. |
| Status da proteção | Nota de inspeção e verificação do isolamento. | Líder de segurança. |
| Peça ou produto químico | Nota do problema e registro do lote. | Responsável pelo almoxarifado. |
| Resultado da verificação | Leitura de referência e assinatura de aprovação. | Revisor da qualidade. |
| Decisão de liberação | Liberada, retida ou escalonada. | Líder de produção. |
Formatos de registro de exemplo apenas, não limites da máquina: operação de 6 horas; temperatura de referência de 180 °C; ambiente de 72 °F; pressão das utilidades industriais de 6 bar; leitura do aquecedor de 4 kW; velocidade do acionamento de 12 RPM; frequência de controle de 60 Hz; alimentação de 230 V; corrente de 4 A; desgaste medido de 0,3 mm; acabamento de 0,8 μm Ra; taxa de rejeição de 2%; tempo de limpeza de 20 min; verificação de 30 sec; revisão em 7 dias; calibração em 12 meses; retenção de 1 ano; vazão de referência de 50 kg/h; folga de 0,5 m; massa de teste de 100 kg; variação de temperatura de 1 °C. Uma ficha local também pode registrar 2 lotes, 3 turnos, 4 horas de acompanhamento, um marcador de resposta de 5 minutos, 2 horas de verificação, 3 dias de análise de tendência, 4 semanas de revisão e 5 meses de histórico de retenção; esses são exemplos de formato de registro, não limites da máquina. Suas equipes de engenharia e segurança dos alimentos devem definir os limites, instrumentos e período de revisão aplicáveis.
Referência de evidências: 21 CFR 117.40 e o guia de higienização do Food Safety and Inspection Service apoiam controles documentados e baseados em risco; nenhum dos dois fornece um intervalo universal para esta máquina.
Rotina diária de parada e limpeza
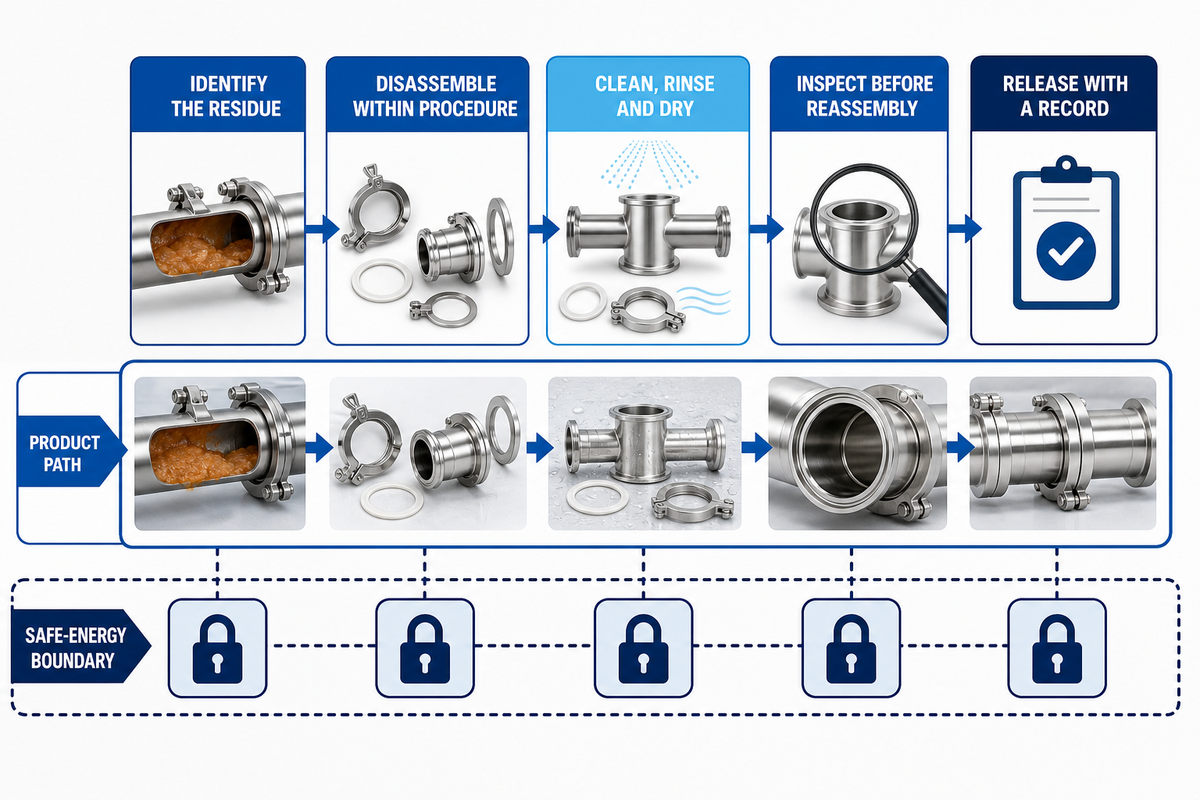
- Identifique o resíduo. Use o quadro de verificação da origem dos resíduos para distinguir massa líquida, carbono assado, óleo ou contaminante desconhecido. Coloque uma ocorrência desconhecida em quarentena e envolva a qualidade.
- Desmonte apenas o que o procedimento permitir. Proteja vedações, sensores e componentes elétricos contra pulverização inadequada. Não improvise uma ferramenta que danifique uma superfície em contato com alimentos.
- Limpe, enxágue e seque. O produto, a concentração, a temperatura e o tempo de contato exatos vêm do programa de higienização da unidade e das instruções da máquina. A limpeza remove a sujeira; a sanitização é uma etapa separada e verificada.
- Inspecione antes da remontagem. Procure resíduos retidos, corrosão, rebarbas, fixadores soltos, raspadores danificados e migração de lubrificante.
- Libere com um registro. Anote o ativo, a data, a pessoa, as observações, a ação corretiva e a decisão de liberar, reter ou escalonar.
Referência de evidências: 21 CFR 117.40 e o guia de higienização do Food Safety and Inspection Service estabelecem controles de facilidade de limpeza e sanitização; aplique o procedimento aprovado da unidade.
Inspeção semanal de aquecimento, moldes, acionamentos e proteções
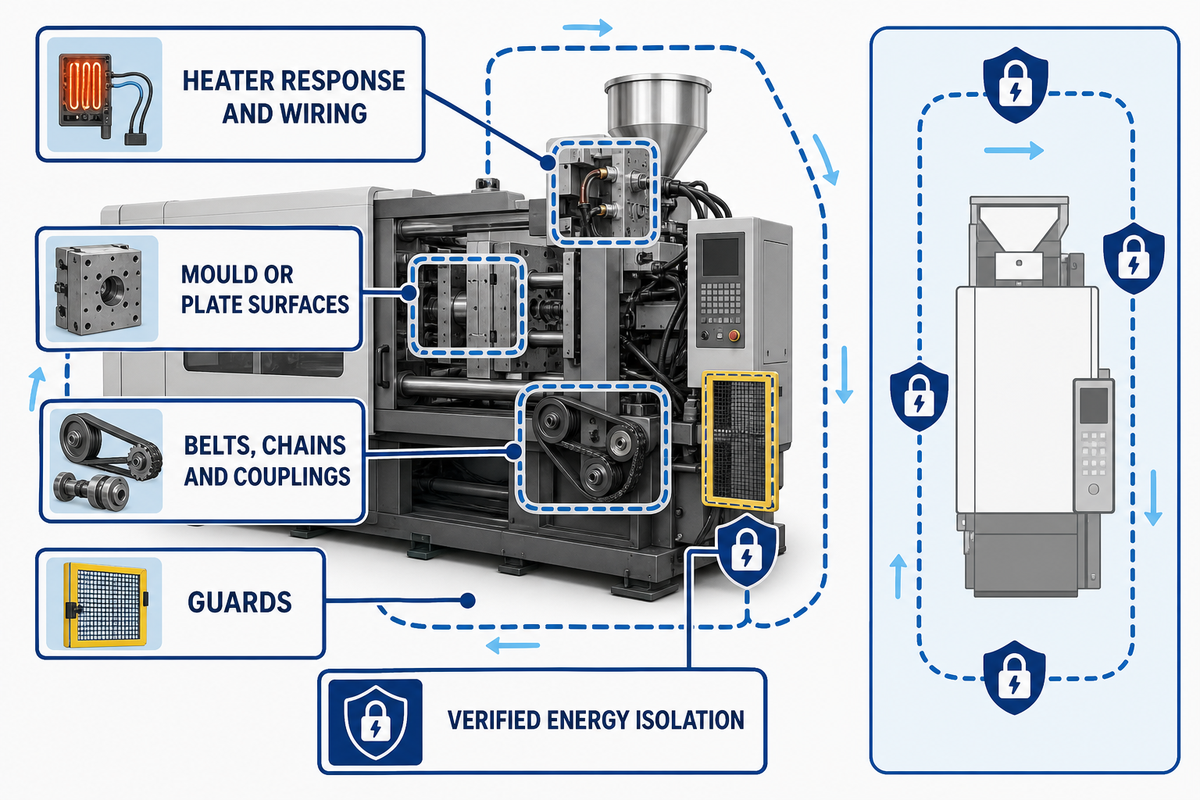
Referência de evidências: OSHA 1910.147 trata do controle de energias perigosas durante serviços, enquanto OSHA 1910.212 trata da proteção em pontos de operação e peças móveis.
Tarefas mensais e baseadas em condição
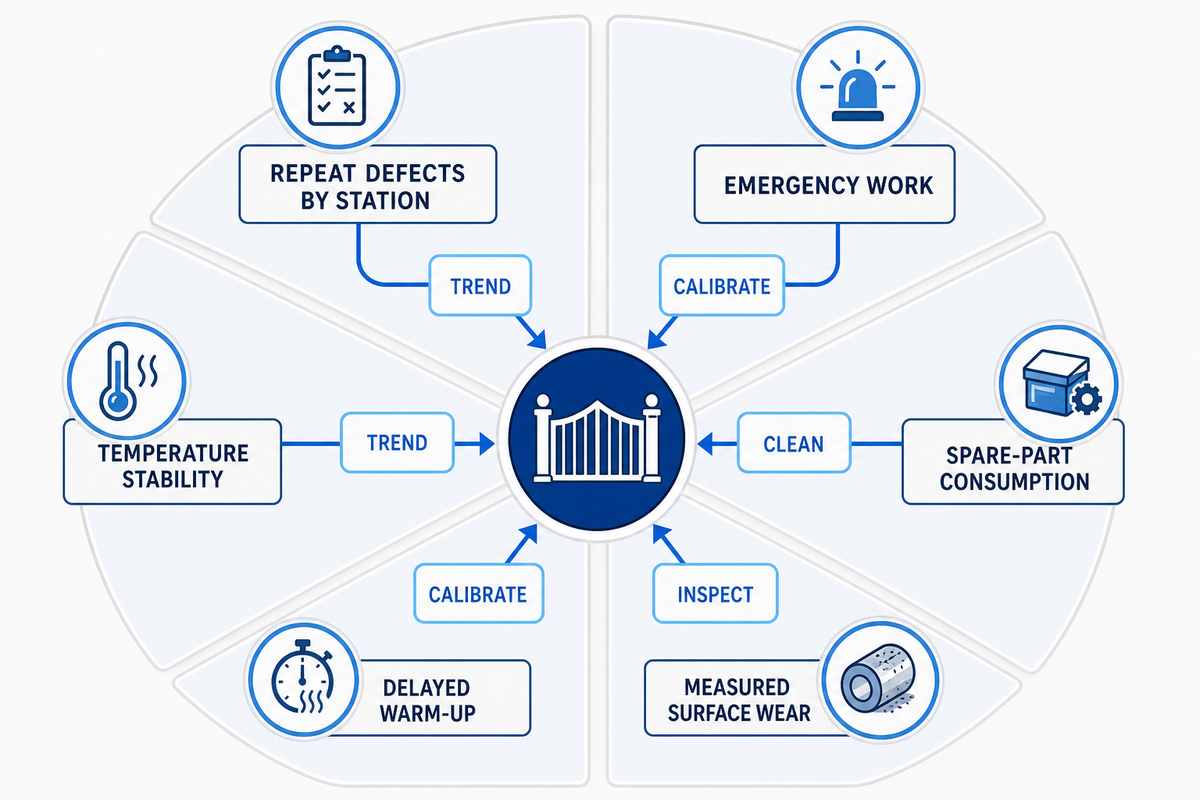
Referência de evidências: 21 CFR 117.40 estabelece limites para contato com alimentos e contaminação, e o manual de monitoramento de processos do National Institute of Standards and Technology apoia o acompanhamento de sinais de condição ao longo do tempo.
Solucione problemas de escurecimento irregular, aderência, rachaduras ou enrolamento inadequado
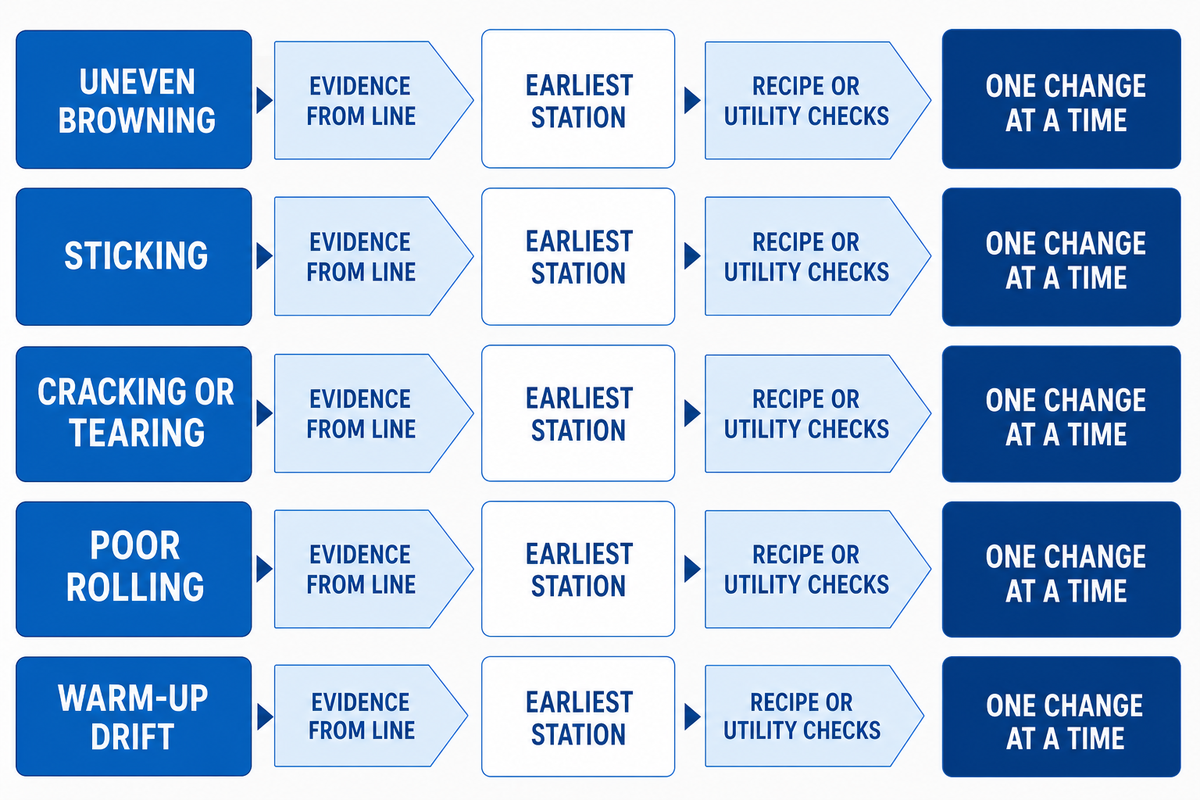
| Tipo de sinal | Primeiras verificações | Evidências antes do escalonamento |
|---|---|---|
| Escurecimento irregular | Umidade da receita, padrão de carregamento, setpoint da câmara em comparação com a leitura de referência, resposta do aquecedor, velocidade da correia e exaustão. | Anotações de cor antes/depois, temperatura de referência e mapa de localização. |
| Aderência | Resíduo ou carbono, superfície da chapa, método de desmoldagem, temperatura da massa líquida e alinhamento. | Foto ou descrição da superfície limpa, amostra do produto e resultado de uma única alteração. |
| Rachaduras ou rasgos | Hidratação da massa, espessura, temperatura da chapa, pressão, desgaste do molde e transição de resfriamento. | Verificação da massa/espessura da unidade e primeira estação que falhou. |
| Enrolamento inadequado | Geometria da lâmina, sincronização, perda de umidade, alinhamento da moldagem, sincronização do acionamento e repasse a jusante. | Registro de uma operação curta com contagem de rejeitos e observações da estação. |
| Desvio no aquecimento inicial | Tempo de partida, resposta do aquecedor, concordância dos sensores e condições ambientais. | Tempo até o setpoint em min, leitura de referência e histórico de alarmes. |
| Resíduo após a lavagem | Limite de desmontagem, direção do enxágue, frestas retidas e etapa de secagem. | Mapa de resíduos, registro do produto de limpeza e assinatura de liberação. |
| Alteração relacionada às utilidades industriais | Pressão do ar comprimido, temperatura da água, exaustão e umidade do ambiente. | Leituras das utilidades em kPa ou °C e o primeiro lote afetado. |
| Discordância entre instrumentos | Identificação da sonda, termômetro de referência, status da calibração e posicionamento. | IDs dos instrumentos, resultado de referência e decisão de ajuste. |
| Problema de proteção ou acesso | Encaixe da proteção, funcionamento do intertravamento, ponto de isolamento e espaço livre para manutenção. | Verificação do isolamento, restauração da proteção e responsável pelo escalonamento. |
Referência de evidências: o manual de monitoramento de processos do National Institute of Standards and Technology descreve a separação entre variação comum e causas atribuíveis antes de alterar um processo.
Registros, segurança e liberação de higienização
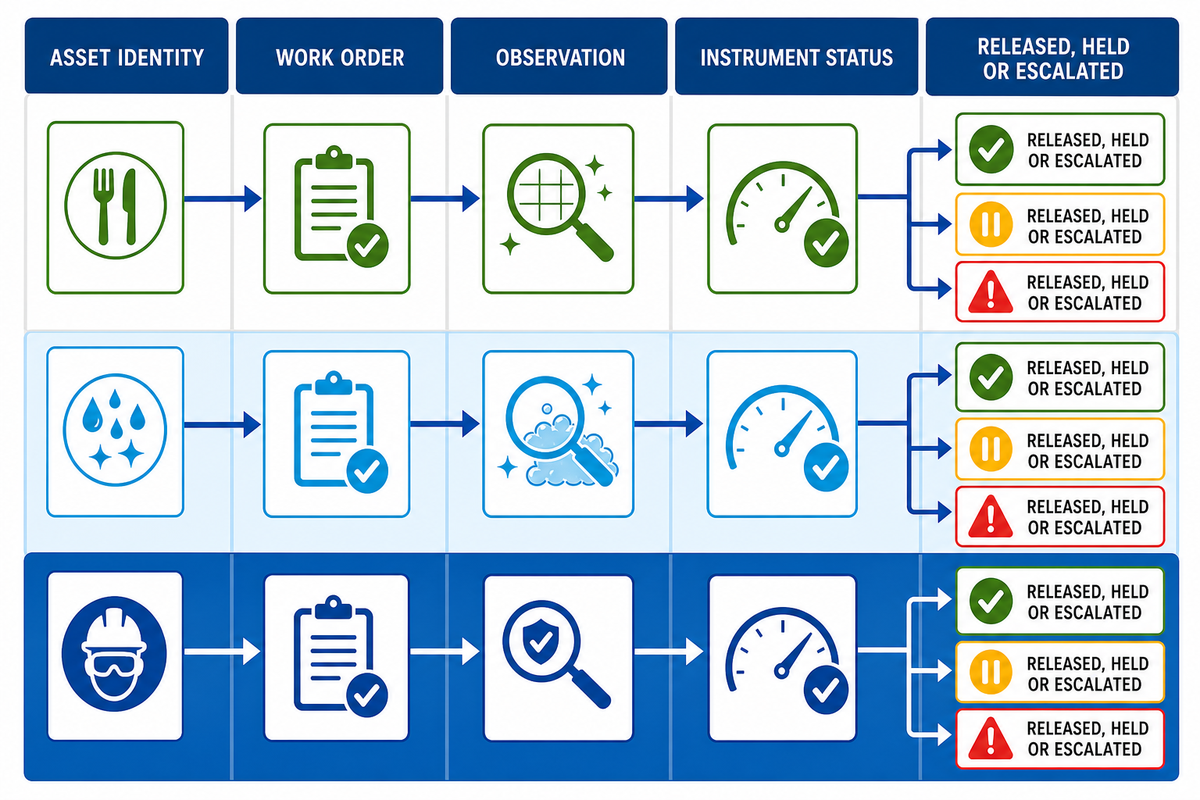
Referência de evidências: as orientações de higienização do Food Safety and Inspection Service, a 21 CFR 117.40 e a OSHA 1910.147 apoiam registros separados de higienização, contato com alimentos e segurança dos trabalhadores.
Manutenibilidade, aceitação e repasse de RFQ
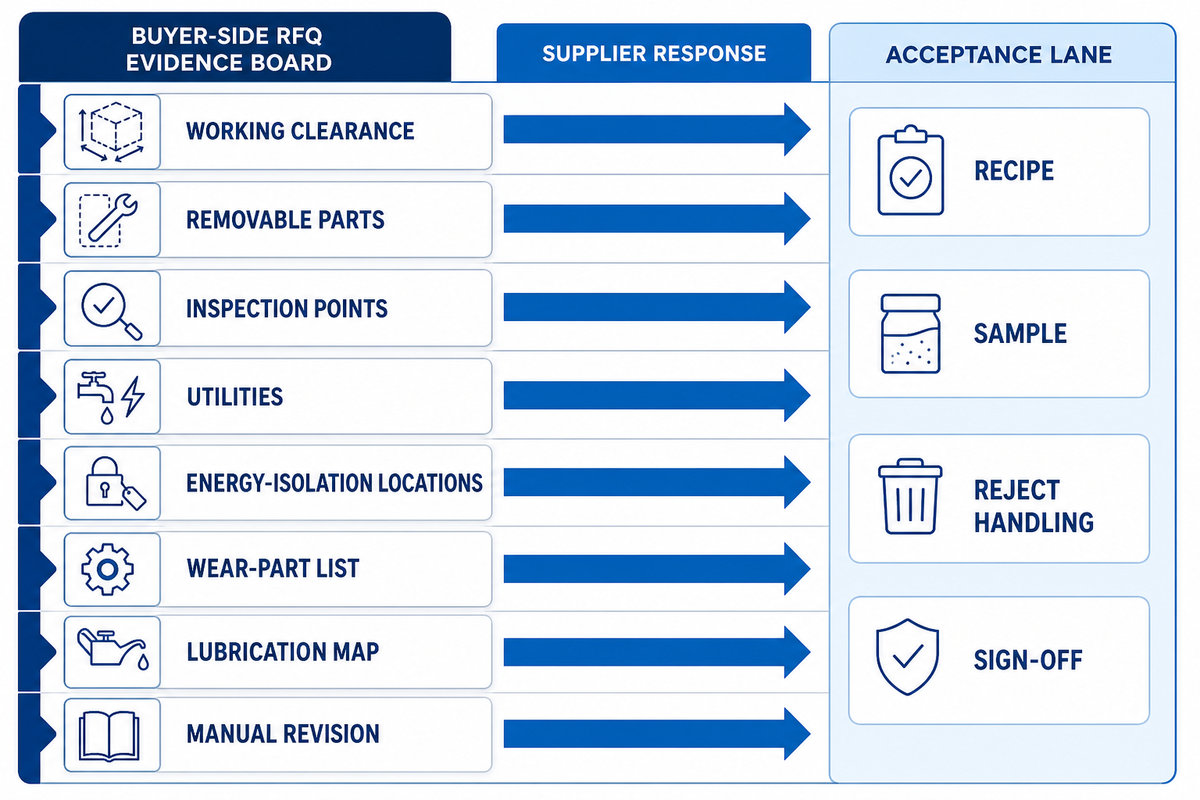
/egg-roll-machine-maintenance-guide/ não foi vinculado neste rascunho porque a URL retornou HTTP 404 durante a pesquisa; adicione o link interno depois que a página estiver ativa e for verificada novamente. Para informações não técnicas sobre a empresa, o perfil da UD Company é uma referência independente de primeira parte; ele não substitui as evidências de manutenção, segurança ou aceitação exigidas aqui.
Referência de evidências: o escopo de amostragem de aceitação do National Institute of Standards and Technology distingue uma decisão de aceitação única do controle contínuo do processo; a 21 CFR 117.40 continua sendo uma referência de planejamento para equipamentos laváveis.
A estrutura de decisão de manutenção em 5 etapas
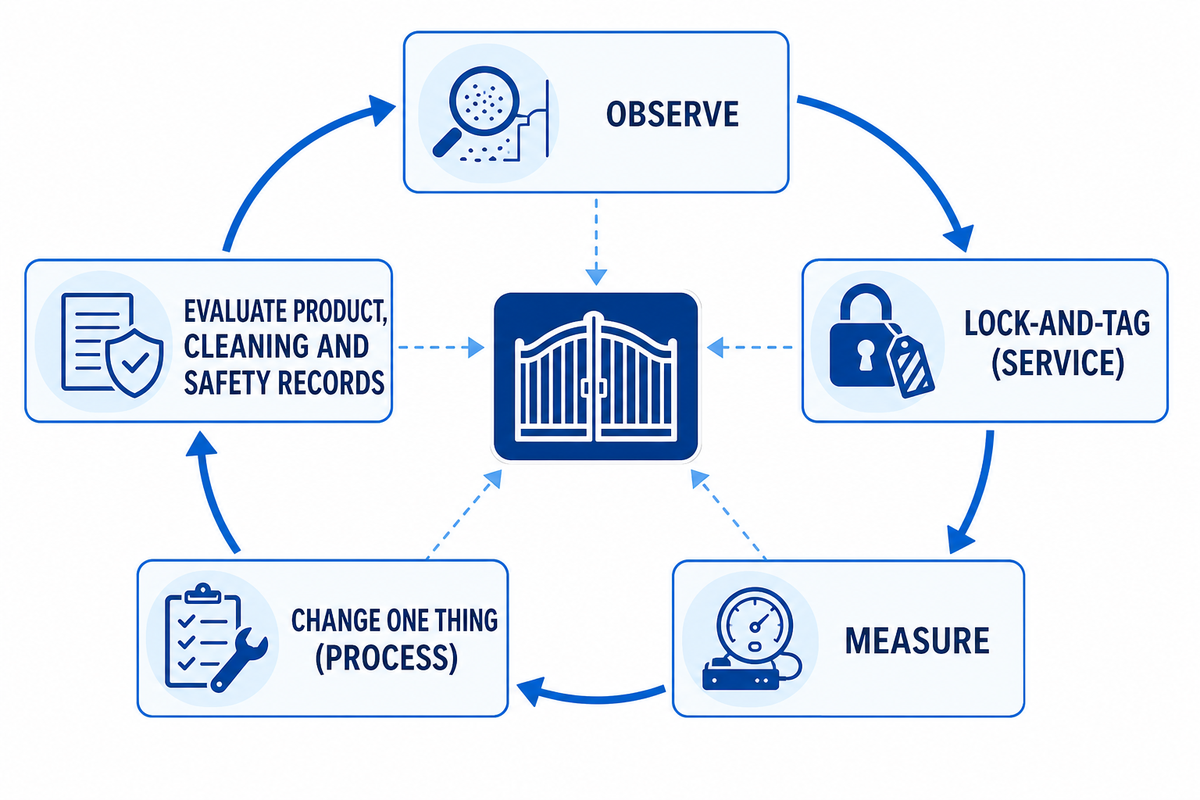
- Observe: mapeie resíduos, defeitos, condições de acesso e utilidades industriais.
- Bloqueio e etiquetagem (serviço): desenergize com segurança todas as energias perigosas e reinstale as proteções.
- Meça: use uma referência rastreável e registre a base.
- Altere uma coisa (processo): faça um único ajuste, limpeza ou troca dentro dos parâmetros do procedimento.
- Avalie (registros de produto e limpeza): documente o produto, a limpeza e as evidências de segurança; depois autorize o envio, as retenções ou os escalonamentos.
Regra de liberação: uma alteração na linha de produção está pronta somente quando a condição medida, as evidências de segurança dos alimentos e as evidências de segurança dos trabalhadores são registradas pela equipe responsável. Os princípios de controle de processos do NIST apoiam a separação entre uma decisão de aceitação única e a revisão contínua de tendências.Use esta sequência no chão de fábrica com o operador, o líder de higienização e o técnico de manutenção presentes. Compare as evidências após uma janela de operação definida, como 30 minutos ou um lote, e escale quando o mesmo risco ou defeito retornar.
Referência de evidências: o manual de monitoramento de processos do National Institute of Standards and Technology apoia um ciclo de base medida, alteração controlada e verificação.
Perguntas frequentes
Com que frequência a máquina para rolinhos crocantes de ovo deve passar por manutenção?
Não existe um intervalo universal seguro que sirva para todas as linhas de rolinhos crocantes de ovo. Comece pelo manual da máquina, pela análise de perigos da unidade, pelo tempo de operação, pela receita e pelo padrão de troca de produto. Use verificações diárias de higienização e liberação, uma inspeção periódica estruturada e gatilhos baseados na condição para identificar desgaste, desvios ou defeitos recorrentes. As regulamentações aplicáveis ou os programas dos clientes podem exigir revisões em intervalos fixos, e uma parada prolongada pode exigir uma inspeção antes da partida. Registre a base de cada intervalo para que o cronograma possa ser alterado quando as evidências mudarem. Acrescente o responsável, a observação que desencadeia uma revisão antecipada e o local do registro, para que um repasse de turno não reinicie o cronograma silenciosamente. Analise a tendência após um número definido de lotes ou horas de operação, compare o trabalho planejado com o trabalho emergencial e documente por que uma tarefa foi mantida, antecipada ou removida. O intervalo é uma decisão controlada, apoiada por evidências, e não um número copiado de um catálogo ou de outra receita.O que os operadores devem verificar quando os rolinhos crocantes de ovo grudam na chapa de cocção?
Primeiro, preserve uma amostra e identifique se o material é massa líquida fresca, resíduo carbonizado do assamento, óleo ou um contaminante desconhecido. Verifique a limpeza e os danos da chapa, o método de desmoldagem, a temperatura e a espessura da massa líquida; depois, compare a indicação de temperatura com uma referência verificada. Altere um fator por vez e registre o resultado. Se a aderência aparecer com uma superfície danificada, uma resposta incomum do aquecedor ou uma condição de acesso insegura, interrompa a operação e escale o problema, em vez de compensar com agente desmoldante adicional.Uma máquina limpa é automaticamente aprovada para a liberação de manutenção?
Não. A liberação deve abranger, no mínimo, a condição das superfícies de contato com alimentos, a verificação de alérgenos ou de higienização exigida pela unidade, as proteções recolocadas, o estado seguro das energias, o status dos instrumentos e os critérios do produto para a próxima operação. Uma máquina pode parecer limpa enquanto uma proteção está ausente, uma sonda de temperatura está fora de calibração ou uma emenda retém resíduos. O responsável pela produção ou pela qualidade deve assinar a liberação com base em critérios escritos; uma simples anotação do técnico dizendo “em funcionamento” não constitui uma decisão de segurança dos alimentos.Que evidências de manutenção devem ser solicitadas a um fornecedor?
Solicite um manual controlado por revisão, os limites de limpeza e lubrificação, listas de peças removíveis e peças de desgaste, especificações dos instrumentos, peças sobressalentes recomendadas, desenhos das folgas de trabalho, pontos de isolamento, informações sobre proteções e intertravamentos, escopo do treinamento e modelos de testes de aceitação. Solicite evidências para a receita e as condições de operação reais, e não para uma demonstração genérica. Confirme quais tarefas cabem ao comprador, quais exigem um técnico qualificado e como a liberação da produção após o reparo é documentada. Mantenha as alegações de certificação separadas das observações sobre projeto sanitário e verifique qualquer certificado com o respectivo emissor.Quando uma equipe de manutenção deve chamar o fabricante?
Escale o problema quando um dispositivo de segurança, circuito do aquecedor, parâmetro de controle, superfície estrutural ou material de contato com alimentos estiver danificado; quando o mesmo defeito voltar a ocorrer após uma verificação controlada; ou quando o procedimento aprovado não abranger a condição observada. Forneça a identificação do equipamento, a revisão do manual, fotos ou descrições, valores medidos, a receita e a linha do tempo. Não envie suposições sem comprovação, como “o motor está com defeito”. Um conjunto conciso de evidências ajuda o fabricante a distinguir uma falha da máquina de causas relacionadas à receita, às utilidades industriais, aos instrumentos ou à higienização e reduz tentativas e erros inseguros.Precisa discutir um equipamento pronto para manutenção? Traga sua receita, amostras do produto, janela de operação, requisitos de higienização e registros atuais de falhas. Abra o resumo do projeto para uma conversa com escopo definido; a seleção do modelo e a proposta comercial permanecem na página de soluções comerciais.
Referências e fontes
- Código Eletrônico de Regulamentos Federais, 21 CFR 117.40: limpeza de equipamentos, manutenção e limites de contaminação.
- United States Department of Agriculture Food Safety and Inspection Service — orientação sobre higienização: contexto do desempenho da higienização e do planejamento da liberação.
- Occupational Safety and Health Administration 1910.147: controle de energia perigosa durante a manutenção.
- Occupational Safety and Health Administration 1910.212: proteções de máquinas e pontos de operação.
- National Institute of Standards and Technology — manual de monitoramento de processos e escopo da amostragem de aceitação: diagnóstico controlado e limite das conclusões baseadas em uma única execução.
Os links regulatórios são referências para planejamento, não aconselhamento jurídico nem certificação da UD Company, dos equipamentos da UD machine ou de qualquer instalação do comprador. Verifique a edição atual e a aplicabilidade local antes da implementação.