Entre em contato com a UDTECH Company

Máquinas para rolinhos crocantes de ovo e rolinhos de wafer: guia de controle do processo

Guia prático de controle do processo
Como relacionar as condições da massa líquida, o desempenho das chapas de cocção, o tempo de enrolamento, os defeitos, a amostragem, a limpeza e a manutenção sem tratar uma única configuração exibida como o processo inteiro.
As máquinas para rolinhos crocantes de ovo e rolinhos de wafer são sistemas industriais de processamento de alimentos que transformam uma massa líquida em uma lâmina fina assada e depois moldam essa lâmina enquanto ela ainda pode dobrar. Esse breve resumo esconde um problema de controle interligado. Uma trinca no cortador pode começar com o tempo de retenção da massa líquida. Uma faixa clara pode indicar distribuição da deposição, distribuição da temperatura das chapas, contato ou sincronização do ciclo. A aderência pode ser um problema de superfície, limpeza, formulação ou janela de liberação.
Este documento é um guia para as equipes de produção, qualidade e engenharia que precisam de um método repetível para investigar essas relações. Ele abrange lâminas finas assadas, moldadas em rolinhos ocos ou recheados. Rolinhos crocantes de ovo fritos e recheados, rolinhos primavera, aparelhos de bancada, cones de waffle como produto-alvo e wafers eletrônicos exigem outros modelos de processo. A seleção comercial da máquina também permanece separada: a escolha do modelo, as especificações, as opções, o preço e a proposta comercial devem ficar na página da solução.
“O equipamento deve ser instalado de modo a facilitar a limpeza e a manutenção do equipamento e dos espaços adjacentes.” 21 CFR 117.40(a)
O acesso, a limpeza e a integridade mecânica podem determinar se as configurações registradas reproduzirão o resultado observado.
Ideia central: Trate a linha como uma cadeia de etapas observáveis. Registre o que entra em cada etapa, o que a máquina faz nela e o que sai. Altere uma variável limitada e depois verifique o resultado em relação a um produto e a um método de amostragem definidos.
O que acontece dentro das máquinas para rolinhos crocantes de ovo e rolinhos de wafer?
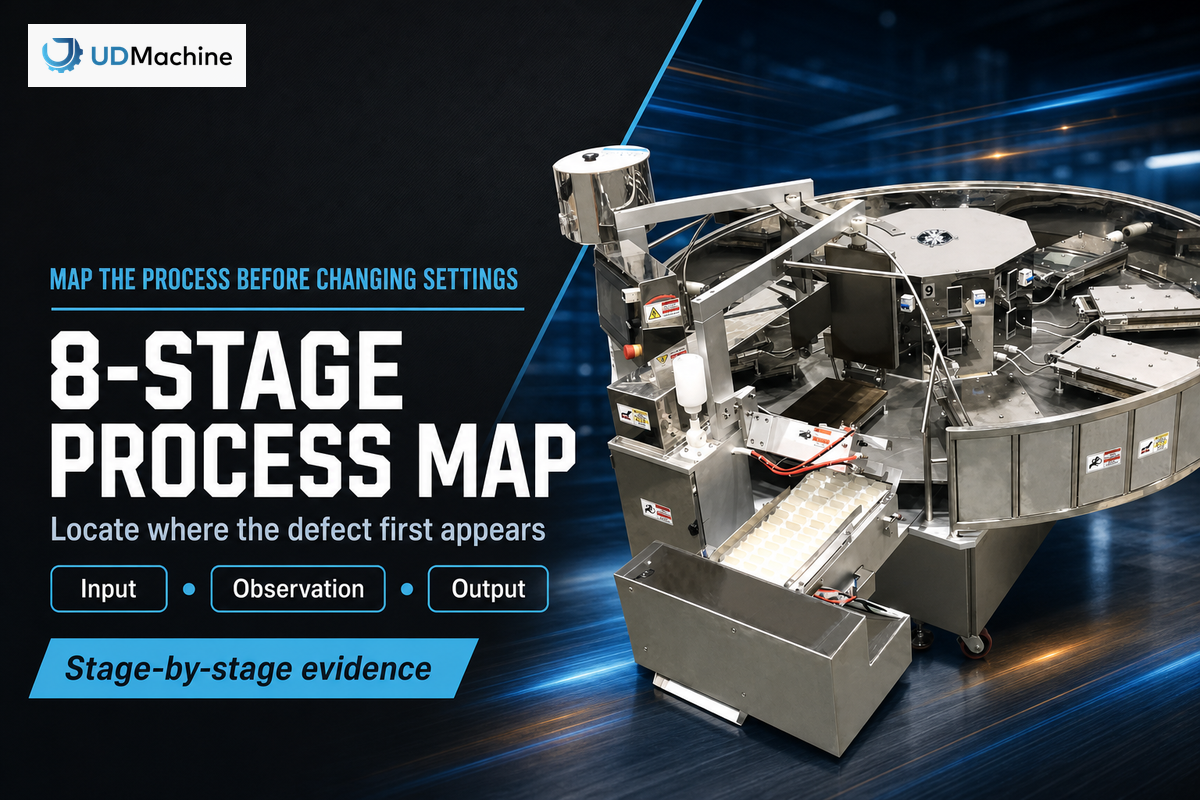
O mapa de processo útil tem oito etapas interligadas: preparação da massa líquida, deposição, assamento nas chapas, liberação do vapor, liberação da lâmina, enrolamento, resfriamento e corte. Cada etapa precisa de uma entrada e de uma saída observáveis. Quando aparece um defeito, localize a primeira etapa visível antes de alterar configurações a jusante, onde o sintoma pode apenas ficar mais fácil de ver.
A massa líquida leva a formulação, o histórico de mistura, a temperatura e os efeitos do tempo de retenção até o dosador. Cada dosador distribui a massa sobre uma chapa. As chapas fechadas espalham e aquecem a massa enquanto a água se transforma em vapor. Depois do assamento, a lâmina se desprende, é transferida para um dispositivo de moldagem, enrola-se ao redor de um mandril ou percurso de moldagem, esfria e é cortada ou manuseada. Uma patente de wafer enrolado não pertencente à UDTECH ilustra a sequência de transferência, enrolamento e corte da tira quente, mas não prova que um fornecedor específico use esse mecanismo.
Este mapa de processo em 8 etapas muda a forma como uma equipe descreve falhas. “A máquina trinca os rolinhos” é amplo demais. “A lâmina sai da posição de chapa 6 com uma borda seca, sobrevive à transferência e depois se divide ao longo dessa borda durante o enrolamento” identifica localização, cronologia e uma observação discriminante. Isso também impede que o cortador seja responsabilizado por um defeito que já existia antes da moldagem.
- Nomeie a primeira etapa anormal. Anote a posição da chapa, a pista, o intervalo de tempo e a identidade do produto.
- Compare uma unidade normal próxima. Preserve o mesmo método de medição.
- Verifique os registros a montante. A idade da massa líquida, a deposição, a distribuição da temperatura e a sincronização podem explicar a diferença.
- Teste uma alteração limitada. Mantenha a condição anterior disponível como linha de base de comparação.
Ponto de controle do mapa de etapas: Se o registro não puder indicar onde o desvio apareceu primeiro, o próximo ajuste será um palpite, e não um teste controlado.
Construa uma janela de controle da massa líquida ao rolinho
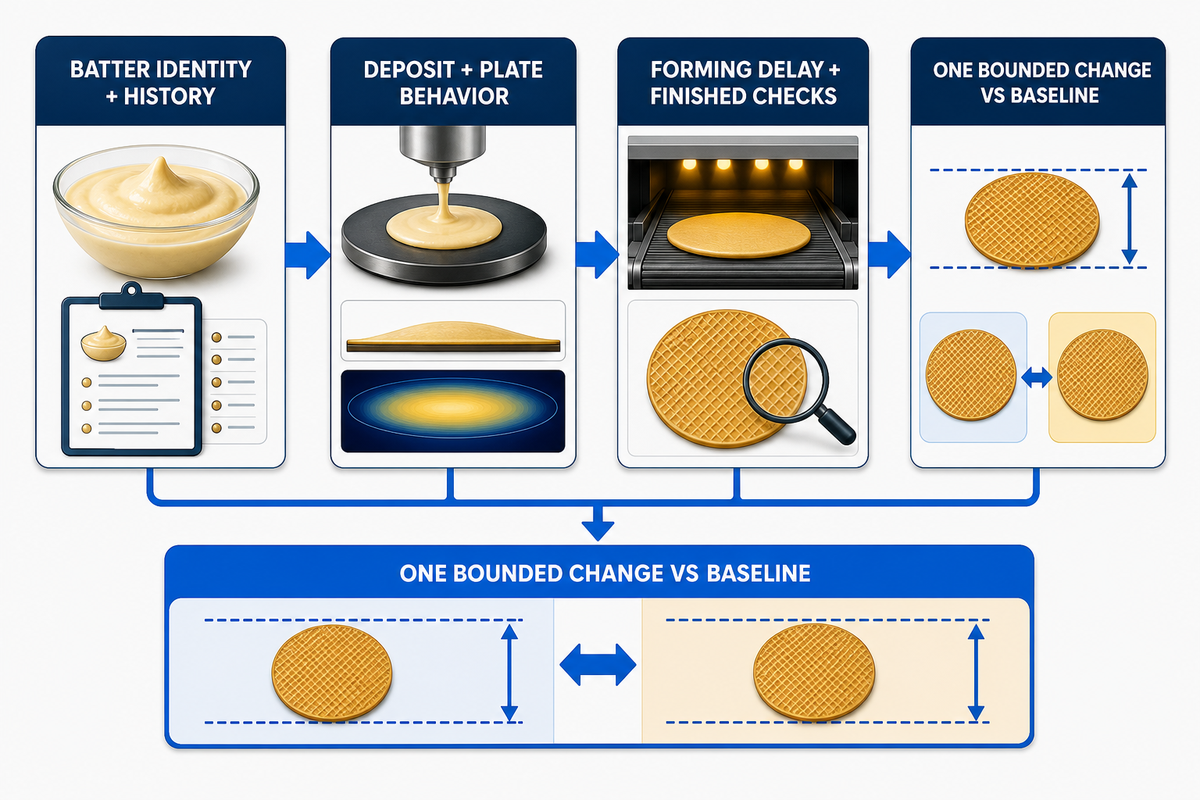
Uma janela de controle relaciona condições em vez de listar alvos isolados. Registre a identidade da massa líquida, o histórico de preparação, a temperatura, o tempo de retenção e a condição da deposição junto do comportamento das chapas, da liberação, do atraso de moldagem e das verificações do rolinho acabado. Estabeleça a combinação aceitável para um produto identificado por meio de testes, usando a linha de base da alteração limitada anterior; não transfira uma receita ou janela de sincronização de outra formulação sem verificação.
Comece pelas variáveis que a linha realmente pode observar. Registros úteis da massa líquida podem incluir o código do ingrediente ou da receita, identificadores do lote quando relevantes, horários de início e término da mistura, método de mistura, temperatura medida, o teste de escoamento ou viscosidade escolhido pela fábrica, duração da retenção e estado da recirculação. Os registros de deposição devem usar o método verificado pela fábrica, como massa por lâmina ou outra medida repetível, em vez de uma posição de mostrador não calibrada.
Uma pesquisa industrial revisada por pares sobre fornos de wafer demonstra por que os registros relacionados são importantes. A distribuição medida da temperatura das chapas, a espessura da lâmina e o comportamento da cor mudaram com as condições de operação. As variações numéricas relatadas pertencem àquele aparelho e àquele intervalo de testes; são evidências de que a distribuição e a cadência de produção importam, não configurações prontas para outra linha.
Construa a janela em testes pequenos. Mantenha constantes o produto e o método de medição. Registre a linha de base, faça uma alteração planejada, aguarde o atraso de processo definido e depois faça a amostragem do produto correspondente. Se o tempo de permanência da massa líquida for maior que o período de observação, inclua esse atraso. Caso contrário, o produto atribuído a uma nova configuração ainda poderá refletir a condição antiga da massa líquida.
Faça: defina o produto, o método, o horário e a verificação de aceitação para cada teste. Não faça: altere juntos a diluição da massa líquida, a deposição, a temperatura das chapas e a cadência da linha e depois atribua o resultado à variável que se moveu por último.
Depois de conhecer as combinações aceitáveis, armazene a janela como uma referência de produção versionada. Configurações sem o produto, o método e a data associados não são uma linha de base. Uma “boa produção” sem observações reais é apenas uma lembrança.
Ponto de controle da janela: Um teste só pode ser reutilizado quando outro operador qualificado consegue identificar o produto, reproduzir a medição e distinguir a alteração testada dos efeitos de material e de sincronização.
Controle a temperatura das chapas de cocção, a deposição e a liberação
A indicação da temperatura da chapa é apenas uma parte das evidências. Avalie o assamento pela distribuição da temperatura, pela distribuição da deposição, pela sincronização do ciclo, pela liberação do vapor, pelo contato com a chapa, pela condição da superfície e pela lâmina resultante em comparação com a linha de base da janela do produto. Compare posições e intervalos de tempo. Um setpoint estável pode coexistir com aquecimento desigual, desgaste, contaminação ou carregamento do produto que alteram a cor, a espessura e a liberação.
Mapeie espacialmente o sistema de chapas. Se o equipamento tiver posições repetidas de chapas, atribua identificadores estáveis. Compare o comportamento do centro e das bordas quando o método de medição permitir. Registre qual posição produziu cada amostra. O objetivo não é coletar uma planilha grande; é separar uma alteração em toda a linha de um padrão repetitivo específico de uma posição.
O estudo industrial citado acima relatou uma variação de temperatura de aproximadamente 13°C versus 7°C e uma variação de espessura de cerca de 0,38 mm versus 0,16 mm sob duas condições testadas de cadência de produção. Esses números são exemplos limitados ao aparelho, não tolerâncias para o equipamento da UDTECH nem para o produto do leitor. Seu valor é diagnóstico: a cadência, a distribuição térmica e a espessura podem variar juntas, portanto uma única temperatura média pode esconder o padrão.
A liberação também deve ser observada, não presumida. Defina como é e como soa uma separação normal e depois registre a localização de resíduos, o levantamento das bordas, rasgos ou posições repetidas de aderência. Antes de alterar a temperatura, verifique a consistência da deposição, o histórico da massa líquida, a limpeza da chapa, a condição da superfície, o fechamento e a sincronização. Para famílias de máquinas, configurações e detalhes comerciais, a página da solução explica o que a chapa de cocção realmente decide.
- Produto claro em toda a linha: confirme o método de medição, a massa líquida e o estado do ciclo antes de aumentar o aquecimento.
- Uma posição escura repetida: compare a distribuição, a deposição e o contato dessa chapa com as posições vizinhas.
- Aderência aleatória: procure variação na idade da massa líquida, contaminação, deposição ou sincronização, em vez de tratar cada ocorrência como desgaste da superfície.
- Deterioração gradual da liberação: associe os registros de limpeza e condição às observações do produto.
Decisão sobre a liberação: altere o aquecimento somente depois que as evidências separarem um padrão térmico das alternativas de deposição, massa líquida, sincronização, limpeza e contato mecânico.
Sincronize o enrolamento, o resfriamento e o corte antes que a lâmina fique quebradiça
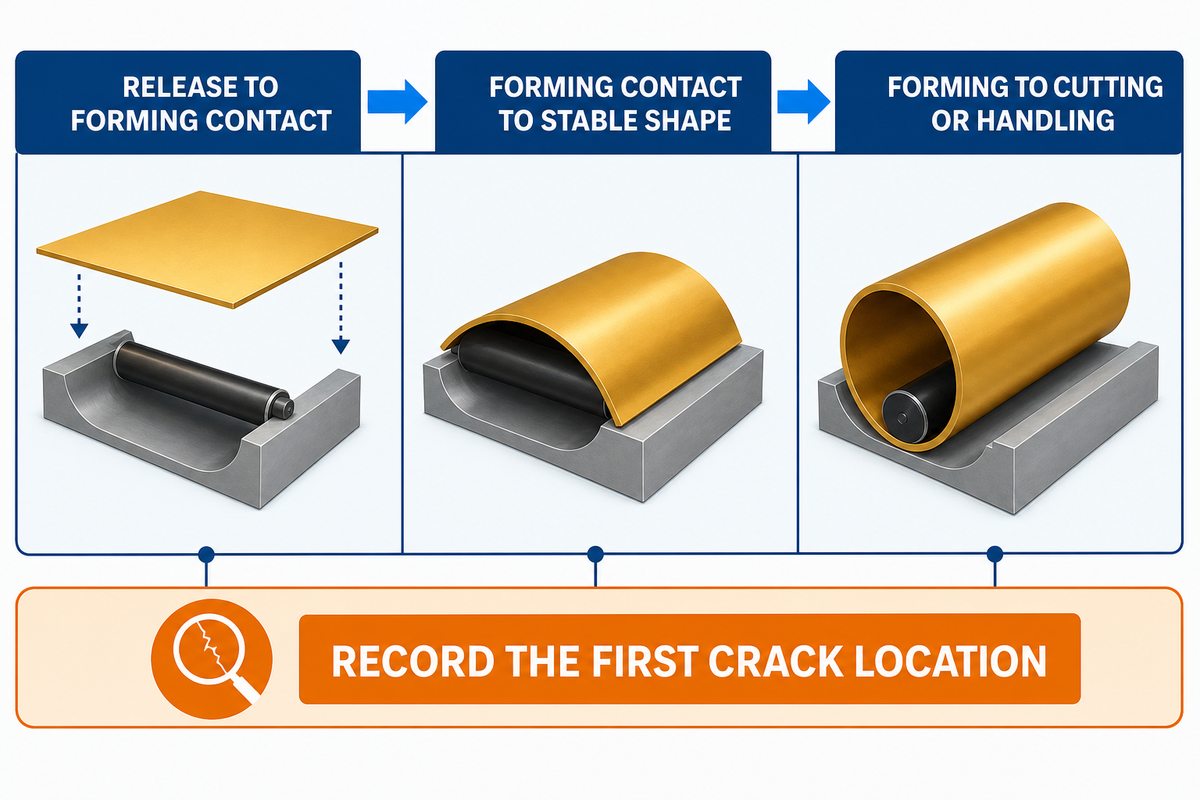
A janela de moldagem começa quando a lâmina deixa a superfície de assamento. A transferência deve ser rápida e consistente, com base nessas observações de liberação, mas não existe um atraso ou uma temperatura de moldagem universais. As janelas utilizáveis dependem da formulação, da umidade, da geometria da lâmina, da temperatura e da exposição ambiente. Meça o comportamento da transferência para o produto identificado, em vez de copiar a velocidade de outra linha.
Uma pesquisa de formulação de cones enrolados de acesso aberto descreve a moldagem imediatamente após o assamento e mostra que a formulação afeta a estrutura final. É uma evidência qualitativa útil, não uma prova de um limite de tempo ou umidade para rolinhos de wafer. O mecanismo daquela patente anterior também apoia o enrolamento da lâmina quente, enquanto sua geometria e suas reivindicações pertencem ao titular da patente.
Separe três intervalos no registro: da liberação ao contato de moldagem, do contato de moldagem à forma estável e da moldagem ao corte ou manuseio a jusante. Se o sistema de controle expuser registros de horário, verifique se correspondem a eventos físicos. Caso contrário, use um método de observação repetível que não coloque a equipe em uma zona de perigo. Registre as condições ambientes somente quando houver motivo para testar sua influência.
Para as trincas, observe se começam antes do contato, no enrolamento inicial, ao longo de uma costura, durante o corte ou depois do resfriamento. Uma trinca no enrolamento inicial exige uma investigação diferente da quebra depois da embalagem. Para a variação do diâmetro, compare a geometria da lâmina de entrada e a posição de moldagem antes de alterar a pressão ou a velocidade de moldagem.
Ponto de controle da janela de moldagem: registre a localização da primeira trinca e o intervalo de evento relevante. “Quebradiça” é um resultado; o percurso ordenado no tempo até esse resultado é a evidência diagnóstica.
Use uma matriz de defeitos e variáveis para trincas, aderência e cor desigual
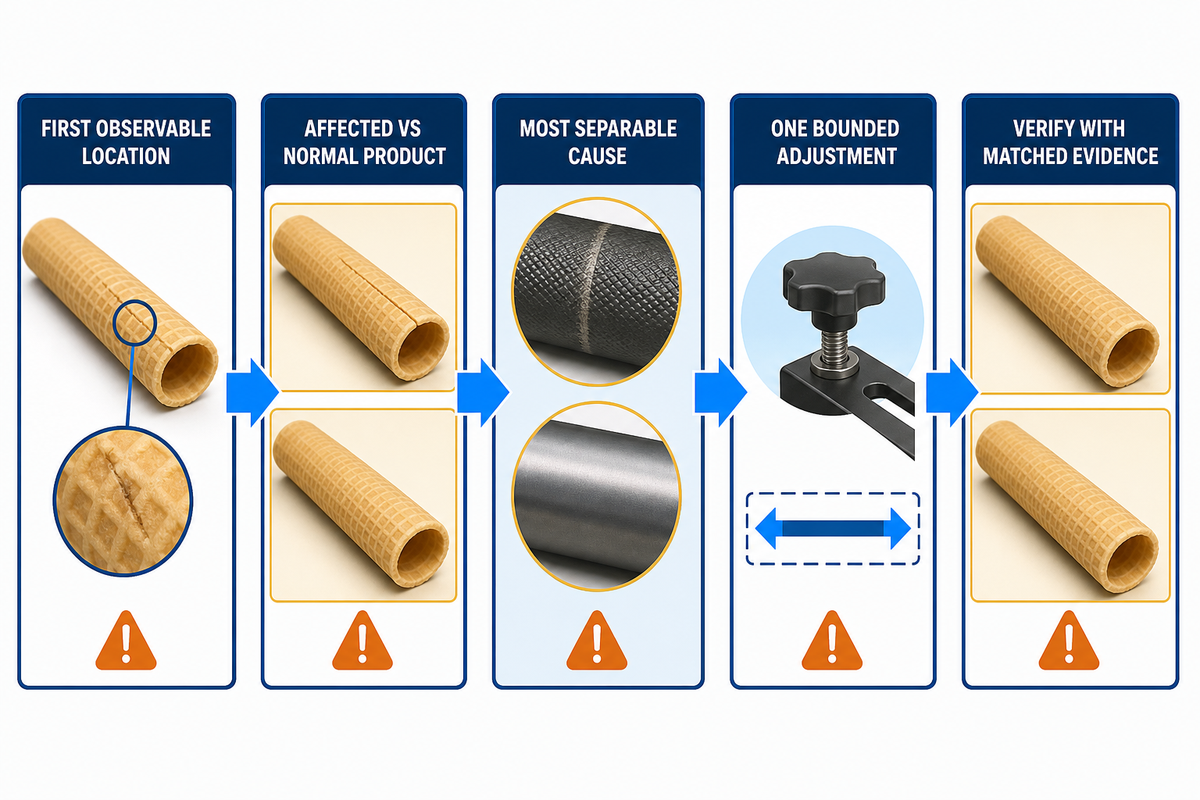
Uma matriz de defeitos transforma sintomas em verificações discriminantes. Comece pela primeira localização observável, compare o produto afetado com o normal, teste a causa mais separável, faça um ajuste limitado e verifique, usando como entradas da matriz essas localizações das trincas e da moldagem. A matriz abaixo é uma sequência de diagnóstico, não uma tabela universal de ações corretivas. Os limites da fábrica e os procedimentos seguros permanecem específicos do produto e do local.
| Sintoma observado | Primeira verificação discriminante | Teste limitado | Verificação | Limitações |
|---|---|---|---|---|
| Produto claro em toda a linha | Confirme o método de avaliação da cor, a identidade da massa líquida, a cadência de produção e a distribuição da temperatura | Altere uma variável térmica ou de sincronização validada | Compare amostras vinculadas ao tempo após o atraso de processo | A cor depende da formulação e do método |
| Uma faixa escura repetida | Mapeie a posição da chapa, a deposição e a temperatura local | Corrija a condição específica da posição confirmada | Faça a amostragem da mesma posição e das posições adjacentes | A emissividade da superfície pode afetar as leituras térmicas |
| A lâmina adere aleatoriamente | Compare o tempo de retenção da massa líquida, a deposição, os resíduos e a sincronização da liberação | Altere um fator a montante confirmado | Registre os eventos de aderência por unidade de amostra definida | Não deduza desgaste da chapa apenas pela aleatoriedade |
| A lâmina adere em uma posição | Inspecione a repetibilidade, a limpeza, o contato e a condição da superfície | Limpe, inspecione ou faça a manutenção conforme o procedimento da fábrica | Compare antes e depois na mesma posição | A inspeção não substitui o controle de energia perigosa |
| A trinca começa antes do enrolamento | Verifique as bordas da lâmina, o padrão de espessura e o percurso de transferência | Corrija a causa confirmada da lâmina ou do manuseio | Observe a localização da primeira trinca em amostras correspondentes | Não se aplica um alvo genérico de umidade |
| A trinca começa no enrolamento inicial | Compare o intervalo de transferência, o indicador da temperatura da lâmina e o alinhamento | Ajuste um fator de sincronização ou alinhamento verificado | Conte as trincas do primeiro enrolamento sob o mesmo produto | Dados relacionados de cones não podem definir limites para rolinhos de wafer |
| O diâmetro se desloca gradualmente | Monitore a tendência da geometria da lâmina de entrada, da condição de moldagem e do tempo | Atue sobre a variável que muda antes do diâmetro | Use um método e uma sequência de geometria definidos | A ordem temporal, por si só, não prova causalidade |
| Fraturas na extremidade cortada | Separe trincas preexistentes do contato de corte e da condição da ferramenta | Faça a manutenção ou o ajuste somente da causa confirmada | Inspecione as extremidades e a lâmina a montante em unidades correspondentes | A manutenção da ferramenta deve seguir o procedimento do local |
| A quebra aumenta após o resfriamento | Compare o manuseio, a exposição ao resfriamento, a geometria e as trincas a montante | Altere um fator de manuseio ou de processo verificado | Relate a quebra em um ponto a jusante definido | Os efeitos ambientes exigem uma comparação controlada |
| O defeito ocorre após uma troca de produto | Compare a versão da receita, a verificação da limpeza e a linha de base da retomada | Restaure uma condição de linha de base verificada | Use amostras iniciais e uma disposição documentada | A limpeza visual, por si só, pode ser insuficiente |
Esta é a Matriz de diagnóstico de defeitos e variáveis. Ela aplica o princípio de monitoramento rastreável descrito no manual do NIST sobre monitoramento de processos. Adicione critérios de aceitação específicos da fábrica somente depois de definir o sistema de medição, o produto e o método de trabalho seguro. Quando duas causas continuarem plausíveis, projete uma verificação que as separe antes de mover uma configuração.
Verifique a qualidade com um plano de amostragem ordenado no tempo
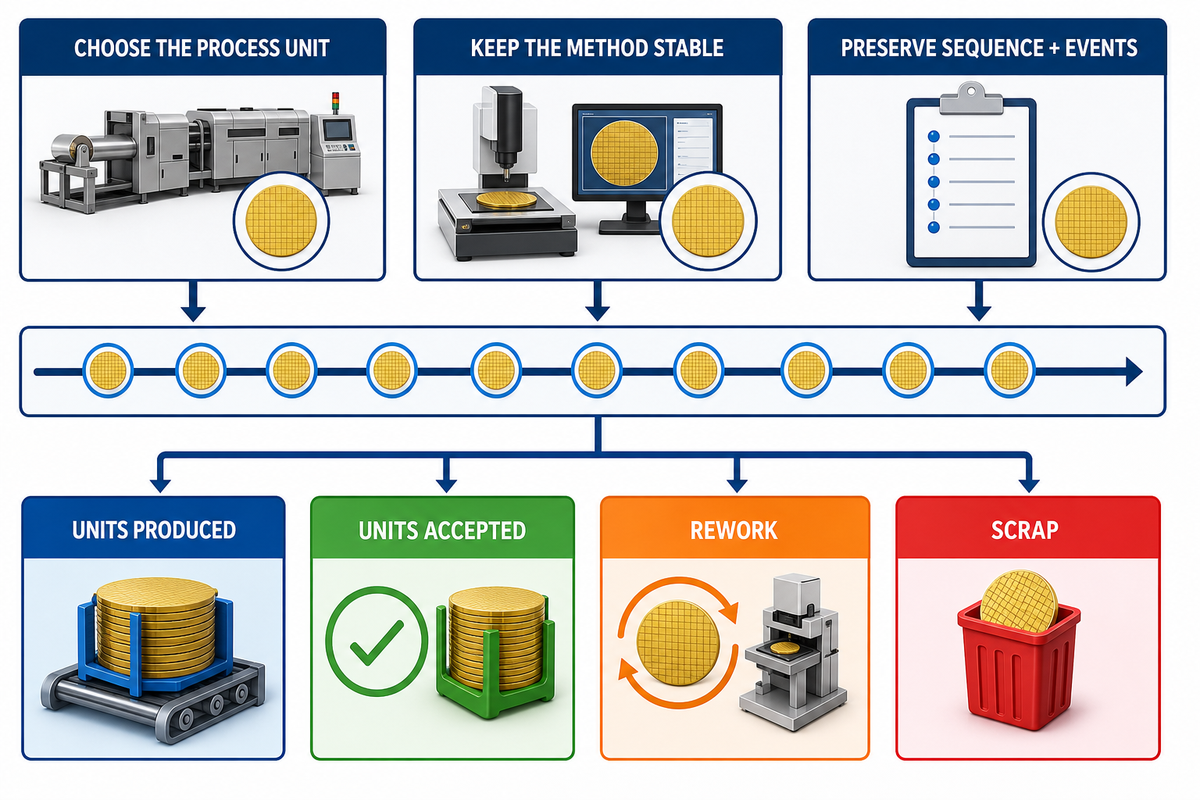
Escolha a unidade de amostragem a partir do modelo do processo, não do hábito. Uma produção, um lote, um intervalo de tempo, uma posição de chapa, uma pista ou um turno podem ser adequados. Preserve a identidade do produto, o método, a sequência e os eventos do processo. A ordem temporal favorece a rastreabilidade, mas, por si só, não prova independência estatística, capacidade ou controle.
Um exemplo de amostragem do NIST escolhe uma produção como unidade primária de amostragem depois de examinar o modelo do processo; não declara que “turno” seja correto para toda fábrica. Da mesma forma, o trabalho do NIST sobre dados de processo autocorrelacionados alerta que a suposição de independência costuma ser inválida. Pontos cronológicos podem estar relacionados a pontos anteriores.
Defina o que cada resultado significa. A velocidade nominal da máquina não é produção comercializável. Relatórios úteis separam unidades produzidas, unidades amostradas, unidades aceitas, retrabalho quando aplicável e refugo em um ponto de observação identificado. Se a quebra ocorrer depois da máquina, decida se o plano de amostragem deve acompanhar o produto até um ponto a jusante suficiente para responder à questão de negócio.
Mantenha os métodos estáveis. Massa da lâmina, espessura, diâmetro, comprimento, cor, indicador de umidade, quebra e aparência exigem um dispositivo ou método declarado. Registre o status de calibração ou verificação quando relevante. Quando o método mudar, não coloque valores antigos e novos na mesma tendência como se fossem diretamente comparáveis sem uma avaliação.
Decisão de amostragem: declare a unidade do processo, o método de medição, o momento da amostragem e a regra de disposição. Gráficos organizados não corrigem uma definição de amostra ambígua.
Faça a limpeza e a troca de produto sem perder a linha de base
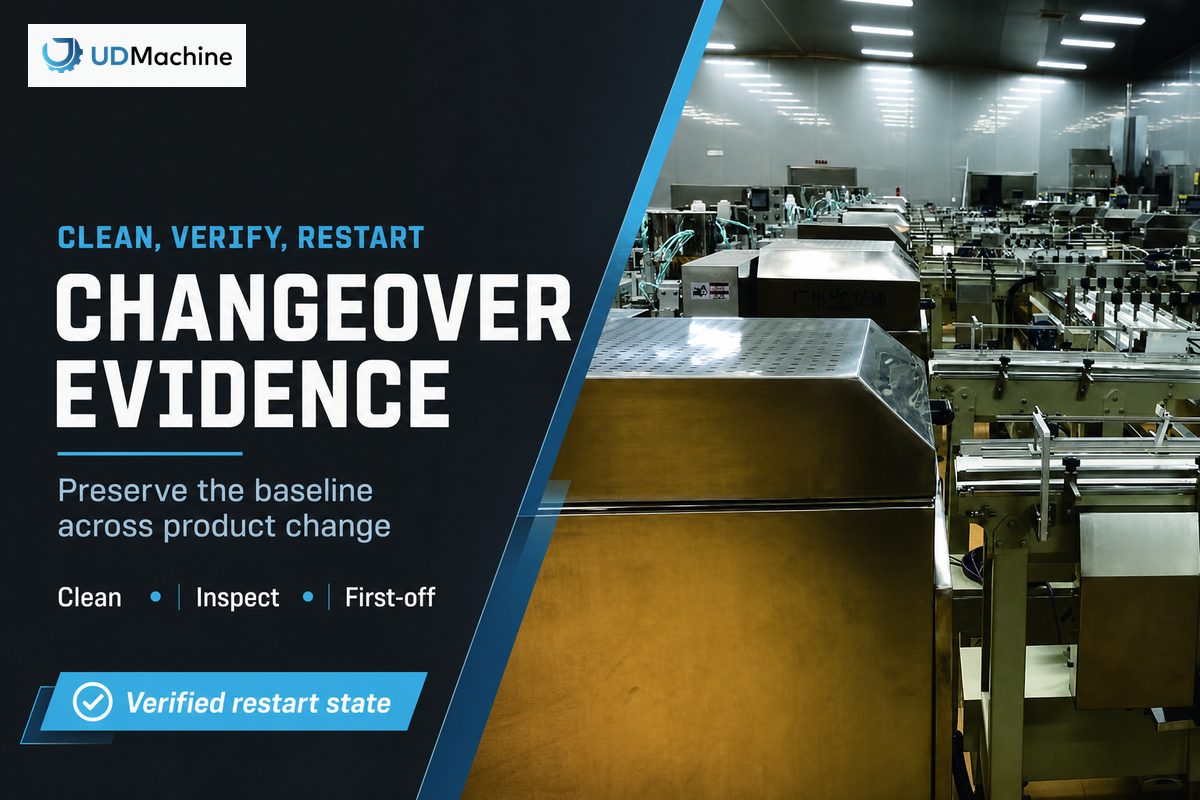
Uma troca de produto adequada remove o produto anterior e preserva um estado de retomada verificado. O plano deve abranger limites entre produtos e alérgenos, áreas de contato com alimentos acessíveis, peças removidas, método de limpeza, inspeção ou verificação, remontagem, proteções, responsabilidades de energia perigosa e disposição das primeiras unidades. Um guia genérico não substitui a análise de perigos nem os procedimentos do local.
As responsabilidades de segurança dos alimentos e de segurança das máquinas não devem ser misturadas em uma única lista vaga. 21 CFR 117.40 trata de equipamentos que podem ser limpos e da proteção contra contato cruzado com alérgenos. Para locais de trabalho nos Estados Unidos, OSHA 1910.147 define o escopo e as exceções do controle de energia perigosa durante a manutenção, enquanto OSHA 1910.212 trata da proteção contra perigos de máquinas durante a operação normal.
O manuseio de pós exige outro limite. A OSHA identifica açúcar, amido e farinha entre os materiais que podem formar poeiras combustíveis, mas essa lista não determina o perigo de uma instalação específica. O local deve avaliar seus materiais, quantidades, coleta, fontes de ignição e requisitos aplicáveis. Não transforme uma advertência ampla em uma afirmação de que toda linha tem a mesma classificação de poeira.
Depois da remontagem, verifique a linha de base antes de liberar uma produção longa. Confirme a versão correta da receita, as peças, as proteções, o estado das chapas, a verificação da deposição, a sincronização, a aparência das primeiras unidades e as medidas de qualidade exigidas. Registre as exceções e quem tomou a decisão. “Limpo” e “iniciado” são eventos; o pacote de evidências deve mostrar a condição aceitável de retomada.
Limite da troca de produto: a verificação da limpeza, o controle de alérgenos, as proteções e o controle de energia perigosa são responsabilidades relacionadas, mas distintas. Cada uma precisa do método aplicável da fábrica e de um registro responsável.
Associe a manutenção programada a um registro de condição
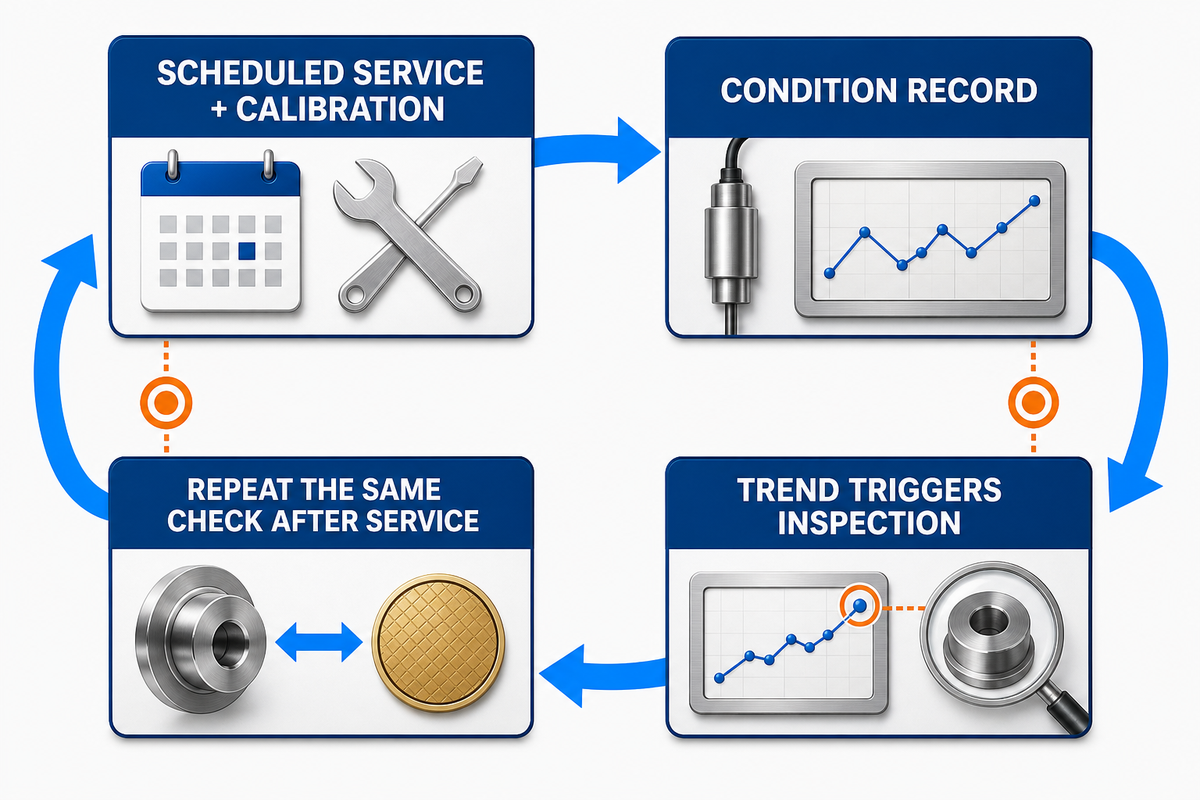
A manutenção preventiva programada e os registros de condição devem estar juntos. As tarefas por calendário ou por horas de operação protegem necessidades de serviço conhecidas; as observações da condição das chapas, do comportamento de liberação, da distribuição da temperatura, da sincronização, do ruído, do alinhamento e dos defeitos recorrentes ajudam a priorizar investigações. O monitoramento de condição não cancela o trabalho programado, e um calendário sozinho não consegue explicar um padrão de processo em desenvolvimento.
21 CFR 117.305 estabelece requisitos gerais de conteúdo para registros dentro de seu escopo, incluindo valores reais e observações obtidas durante o monitoramento e, quando apropriado, atividades de verificação. Essa estrutura de manutenção de registros não prescreve um intervalo de manutenção para esta linha. Inclua a manutenção programada e a calibração no programa documentado do local, porque a função, o projeto, os materiais, as horas de operação, o ambiente e as instruções do fornecedor variam.
Faça com que os registros de condição sejam comparáveis. “A chapa parece ruim” é fraco. Um registro mais forte identifica a posição da chapa, o método de observação, a localização de resíduos ou danos, a data, o comportamento de liberação relacionado, o produto e a ação. Quando uma faixa escura recorrente, uma posição de aderência ou um desvio de sincronização aparecer antes do serviço, vincule o registro de manutenção às evidências do produto. Depois do serviço, repita a mesma verificação.
Use as tendências para acionar uma inspeção, não para declarar prematuramente uma causa. Um desvio gradual do diâmetro pode acompanhar o desgaste da moldagem, a geometria da lâmina de entrada ou outra variável. O registro de condição mostra seu valor quando restringe a próxima inspeção segura e documenta se a intervenção restaurou a linha de base.
Comissione o processo com um pacote de evidências do turno
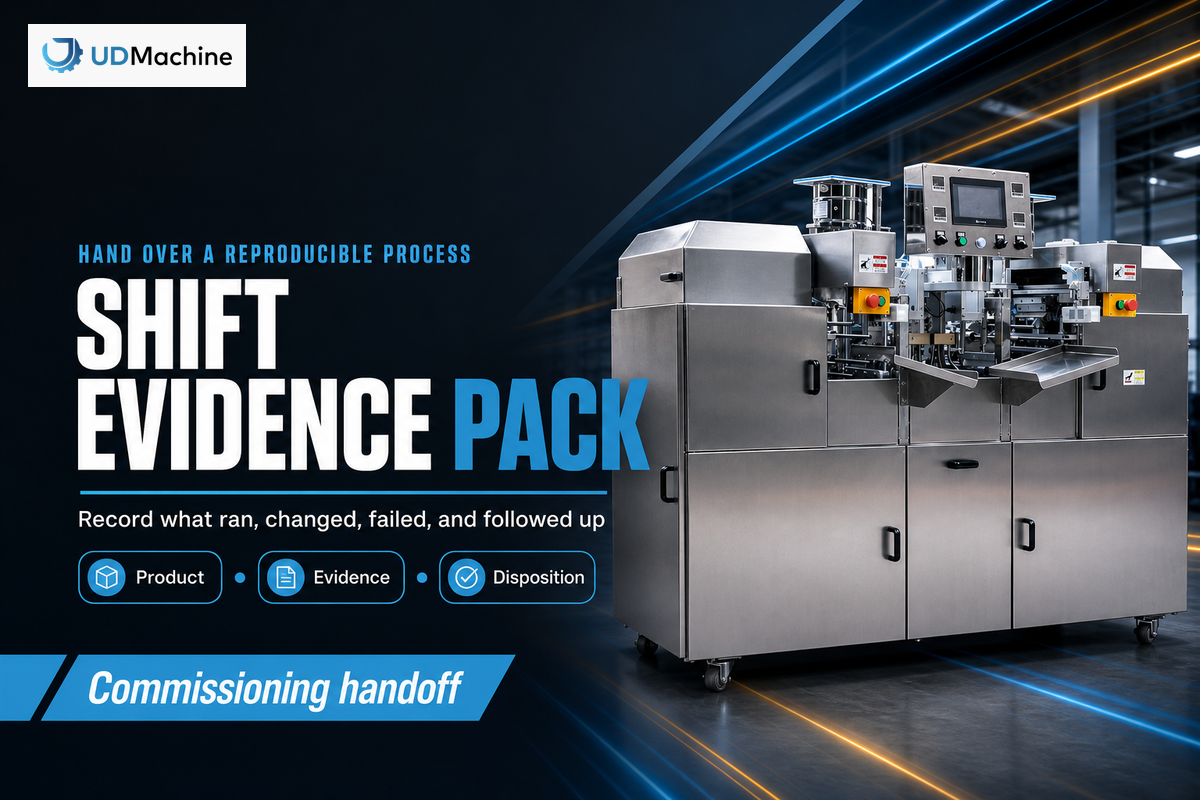
O comissionamento deve repassar um processo reproduzível, não uma pasta de configurações finais. O Pacote de evidências por turno reúne a identidade do produto, a versão aprovada da receita, observações reais, horários, identificação do executor, métodos de medição, exceções, destinações e histórico de alterações, levando o registro de condições para as evidências de comissionamento. “Turno” indica aqui o ritmo do repasse, não uma afirmação de que cada unidade de amostragem deva corresponder a um turno.
A versão atual do 21 CFR 117.305 exige que os registros abrangidos por seu escopo contenham valores e observações reais, datas e horários, quando apropriado, a identificação do executor da atividade e a identidade do produto ou lote, quando apropriado. Esses campos são uma verificação útil de granularidade. Usá-los não transforma este artigo, o pacote ou o equipamento em um certificado de conformidade.
Elabore o Pacote de evidências por turno com base nas perguntas que a próxima equipe precisa responder:
- Qual produto identificado e qual versão da receita foram produzidos?
- Quais lotes de materiais ou bateladas de massa líquida são relevantes para a rastreabilidade?
- Quais condições de referência e observações reais foram registradas?
- Qual chapa de cocção, faixa, bloco de tempo ou outra unidade produziu cada amostra?
- Quais métodos e dispositivos de medição foram usados?
- O que mudou, quem aprovou o teste piloto delimitado e qual atraso do produto foi aplicado?
- O que falhou, o que foi retido e como a destinação foi registrada?
- Qual observação de condição ou manutenção precisa de acompanhamento?
Encerre o comissionamento somente quando a equipe receptora puder reproduzir a janela aprovada do produto, identificar um resultado fora da janela e seguir a sequência de escalonamento. Um evento de aceitação em fábrica, a partida na unidade e a produção de rotina podem exigir evidências diferentes. Mantenha essas etapas distintas, em vez de tratar uma única demonstração bem-sucedida como prova permanente.
Teste de repasse técnico: Se o próximo turno não conseguir dizer o que foi produzido, o que foi medido, o que mudou e como as exceções foram tratadas, o processo tem configurações, mas não uma linha de base defensável.
Perguntas frequentes
Qual é a primeira configuração a alterar quando os rolinhos de wafer racham?
Não selecione uma configuração até localizar onde aparece a primeira fissura no mapa de etapas. Verifique se a lâmina já está rasgada na liberação, se rasga durante a transferência, na primeira enrolagem, se se abre durante o corte ou quebra após o resfriamento, e registre sua primeira localização. Compare o histórico da massa líquida, a deposição e o perfil da lâmina antes de modificar uma variável delimitada de natureza térmica, de temporização, de manuseio ou de alinhamento, mantendo constantes as demais condições registradas. Em seguida, faça a amostragem após o atraso de processo relevante e documente o resultado.
Uma única meta de temperatura da chapa de cocção pode funcionar para todos os produtos de rolinho de wafer?
Não. Uma meta exibida não descreve a distribuição de temperatura, o contato da chapa, a deposição, o tempo de ciclo, o estado da superfície, a formulação nem a cor e a textura desejadas. Estabeleça uma janela de controle específica para o produto, com um método de medição definido. Valores experimentais publicados podem revelar mecanismos, mas não devem ser copiados como meta da máquina, a menos que o produto, o aparato e o envelope de teste sejam demonstravelmente equivalentes.
Como verificar a produção apta para venda?
Defina o ponto e o período de observação. Separe o total de unidades das unidades conformes, do retrabalho e da sucata, e vincule o resultado ao produto, à receita, ao estado do processo e ao método de amostragem. A velocidade nominal exclui quebras e rejeições a jusante; afirmações estatísticas exigem um modelo de processo apropriado.
O monitoramento de condições substitui a manutenção preventiva?
Não. O trabalho programado cobre as necessidades conhecidas de serviço e calibração; os registros de condição mostram padrões em desenvolvimento. Use ambos. Após a manutenção, repita a mesma verificação de produto e medição para confirmar que a linha de base do processo voltou, em vez de presumir que uma tarefa de calendário concluída restaurou o desempenho.
O que deve constar em um registro de troca de produto de rolinho de wafer?
Inclua a identidade do produto anterior e do próximo, a versão da receita, os limites de materiais ou alérgenos, as peças removidas, o método de limpeza, a inspeção ou verificação, a remontagem, as proteções e as etapas aplicáveis de controle de energia perigosa, as verificações de referência, as medições da primeira unidade, as exceções e a destinação. O registro exato deve seguir a análise de perigos, os procedimentos e as obrigações legais da unidade; uma lista de verificação genérica não substitui isso.
Referências e fontes
- Registro DOI da Crossref: estudo da Applied Sciences sobre temperatura, espessura e cor no assamento industrial de wafer
- US6254916B1: mecanismo não relacionado à UDTECH para enrolamento e corte de wafer
- Estudo relacionado, de acesso aberto, sobre formulação e moldagem de cones enrolados
- NIST/SEMATECH: exemplo prático de plano de amostragem
- NIST: monitoramento estatístico de dados de processo autocorrelacionados
- Código Eletrônico de Regulamentações Federais: 21 CFR 117.40
- Código Eletrônico de Regulamentações Federais: 21 CFR 117.305
- OSHA 1910.147: controle de energia perigosa e OSHA 1910.212: proteções de máquinas
- OSHA: visão geral sobre poeira combustível
- 21 CFR 117.40: equipamentos, limpeza e contato cruzado com alérgenos
Nota técnica: Os exemplos numéricos externos deste guia permanecem limitados ao aparato e às condições de teste citados. Eles não são especificações da UDTECH, garantias, aprovações regulatórias nem limites operacionais universais.