تواصل مع شركة UDTECH

آلات تصنيع لفائف البيض المقرمشة ولفائف الويفر: دليل للتحكم في العمليات

دليل ميداني للتحكم في العمليات
كيفية ربط حالة العجينة السائلة وأداء ألواح الخَبز وزمن اللف والعيوب وأخذ العينات والتنظيف والصيانة، من دون اعتبار إعداد عرض واحد ممثلاً للعملية بأكملها.
آلات تصنيع لفائف البيض المقرمشة ولفائف الويفر هي أنظمة صناعية لمعالجة الأغذية تحوّل العجينة السائلة إلى رقاقة رقيقة مخبوزة، ثم تشكّل هذه الرقاقة عندما تظل قابلة للانحناء. ويخفي هذا الملخص الموجز مشكلة تحكم مترابطة. فقد يبدأ تشقق عند القاطع من زمن احتجاز العجينة السائلة. وقد يشير شريط باهت إلى توزيع كمية الصب أو توزيع درجة حرارة اللوح أو التلامس أو توقيت الدورة. وقد تكون حالات الالتصاق مشكلة في السطح أو التنظيف أو التركيبة أو نطاق التحرير.
هذا المستند دليل لفرق الإنتاج والجودة والهندسة التي تحتاج إلى منهج قابل للتكرار للتحقيق في هذه الروابط. ويغطي الرقائق الرقيقة المخبوزة التي تُشكّل في لفائف مجوفة أو محشوة. أما لفائف البيض المقلية المحشوة ولفائف السبرينغ رول وأجهزة الطاولة وأقماع الوافل كمنتج مستهدف والويفر الإلكتروني فتحتاج إلى نماذج عمليات أخرى. كما يحافظ على فصل اختيار الآلة تجارياً؛ إذ ينبغي أن ترد خيارات الطراز والمواصفات والخيارات الإضافية والسعر وعرض السعر في صفحة الحل.
«يجب تركيب المعدات بحيث تيسّر تنظيف المعدات والمساحات المجاورة وصيانتها.» 21 CFR 117.40(a)
قد تحدد سهولة الوصول والنظافة والسلامة الميكانيكية ما إذا كانت الإعدادات المسجلة ستعيد إنتاج النتيجة المرصودة.
الفكرة الأساسية: تعامل مع الخط كسلسلة من مراحل يمكن رصدها. سجّل ما يدخل كل مرحلة، وما تفعله الآلة فيها، وما يخرج منها. غيّر متغيراً واحداً محدد النطاق، ثم تحقّق من النتيجة مقابل منتج وطريقة أخذ عينات محددين.
ما الذي يحدث داخل آلات تصنيع لفائف البيض المقرمشة ولفائف الويفر؟
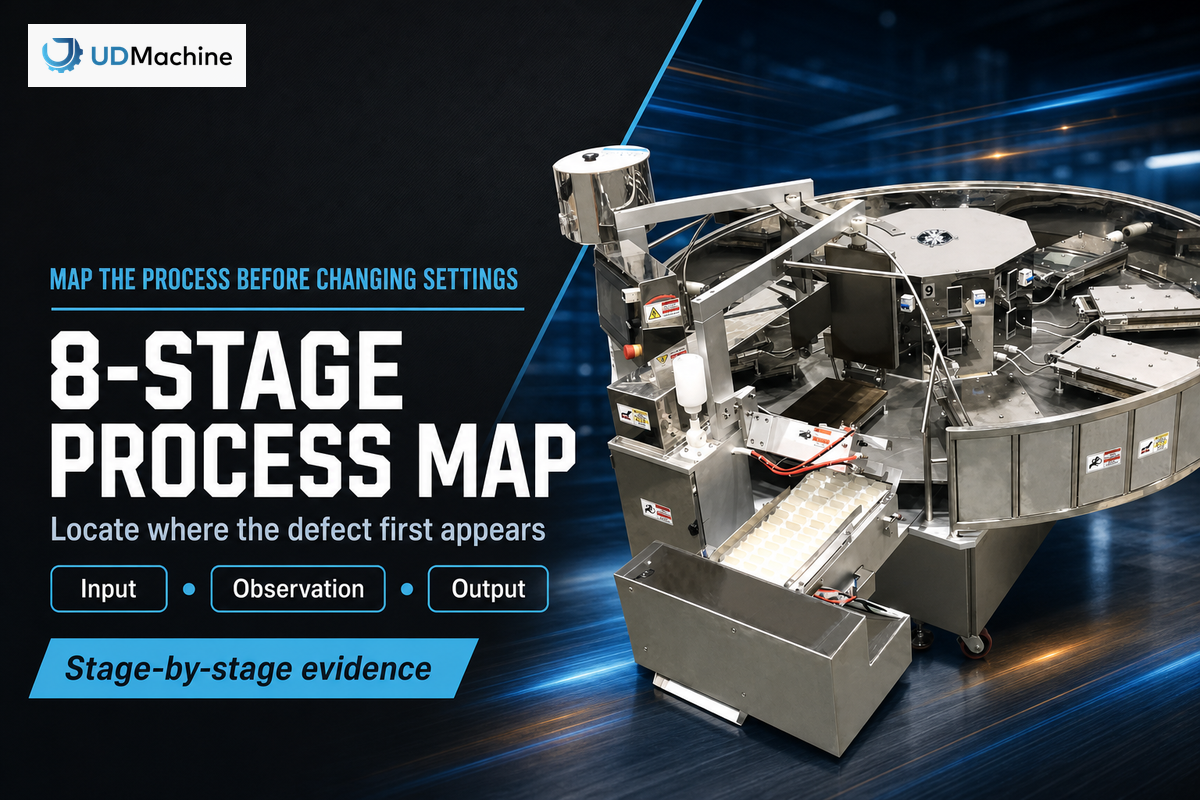
تتضمن خريطة العملية المفيدة ثماني مراحل مترابطة: تحضير العجينة السائلة، والصب، وخَبز الألواح، وتصريف البخار، وتحرير الرقاقة، واللف، والتبريد، والقطع. تحتاج كل مرحلة إلى مدخل ومخرج يمكن رصدهما. عند ظهور عيب، حدّد أول مرحلة مرئية ظهر فيها قبل تغيير الإعدادات في المراحل اللاحقة، حيث قد يصبح العَرَض أسهل رؤية فقط.
تنقل العجينة السائلة آثار التركيبة وتاريخ الخلط ودرجة الحرارة وزمن الاحتجاز إلى جهاز الصب. ويوزّع كل جهاز صب الكتلة على لوح. وتفرد الألواح المغلقة العجينة السائلة وتسخّنها بينما يتحول الماء إلى بخار. بعد الخَبز تتحرر الرقاقة وتنتقل إلى جهاز تشكيل، وتلتف حول ماندريل أو مسار تشكيل، ثم تبرد وتُقطع أو تُناوَل. وتوضح براءة اختراع لفائف الويفر غير التابعة لـ UDTECH تسلسل نقل الشريط الساخن ولفه وقطعه، لكنها لا تثبت أن أي مورد بعينه يستخدم هذه الآلية.
يغيّر هذا مخطط العملية المؤلف من 8 مراحل طريقة وصف الفريق للأعطال. «تُحدث الآلة تشققات في اللفائف» عبارة عامة أكثر من اللازم. «تغادر ورقة الويفر موضع لوح الخَبز 6 بحافة جافة، وتجتاز مرحلة النقل، ثم تنشق على امتداد تلك الحافة أثناء اللفّ» يحدد الموقع والتسلسل الزمني والملاحظة الفارقة. كما يمنع إلقاء اللوم على القاطع بسبب عيب كان موجودًا قبل التشكيل.
- سمِّ أول مرحلة غير طبيعية. دوّن موضع اللوح والمسار والفترة الزمنية وهوية المنتج.
- قارن بوحدة طبيعية قريبة. وحافظ على طريقة القياس نفسها.
- تحقّق من سجلات المراحل السابقة. فقد تفسر عُمر العجينة السائلة وكمية الصب وتوزيع درجة الحرارة والتوقيت الفرق.
- اختبر تغييراً واحداً محدد النطاق. وأبقِ الحالة السابقة متاحة بوصفها خط أساس للمقارنة.
نقطة تحقق لخريطة المرحلة: إذا لم يوضح السجل أين ظهر الانحراف أولاً، فسيكون التعديل التالي تخميناً لا تشغيلًا تجريبياً مضبوطاً.
أنشئ نطاق تحكم من العجينة السائلة إلى اللف
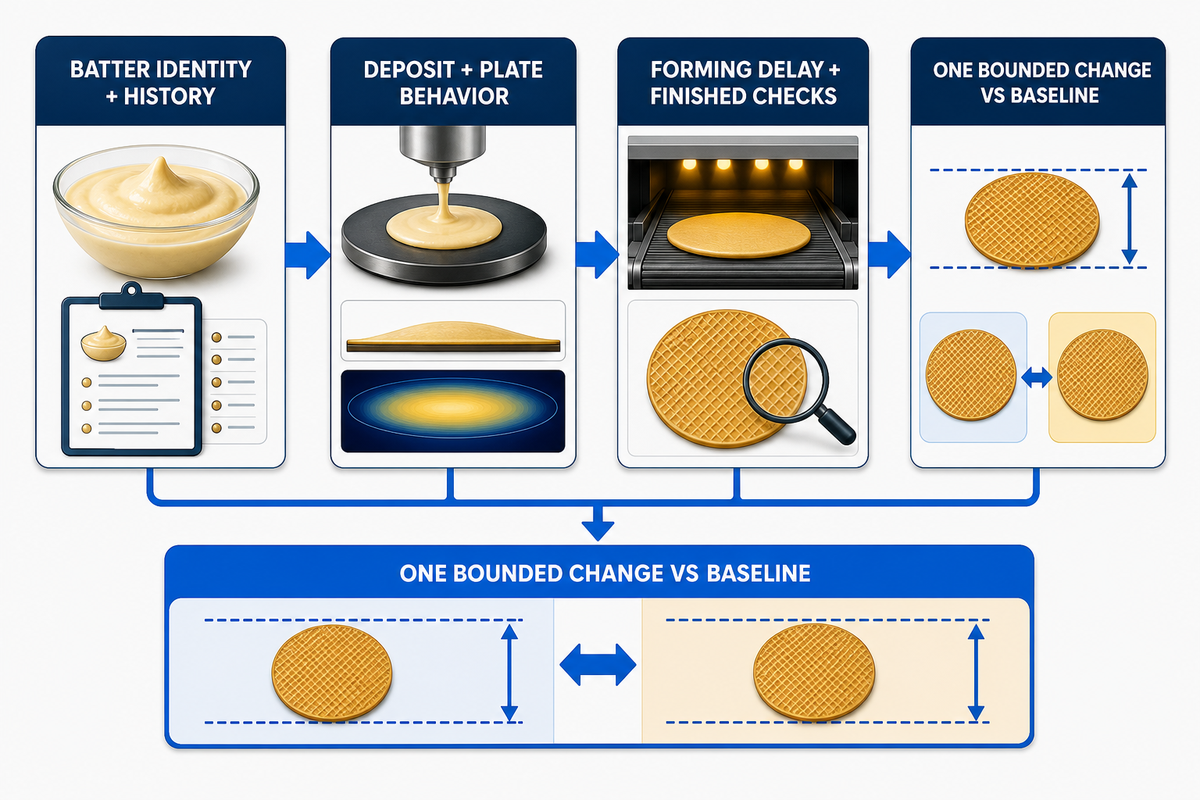
يربط نطاق التحكم الظروف بدلاً من سرد أهداف منفصلة. سجّل هوية العجينة السائلة وتاريخ تحضيرها ودرجة حرارتها وزمن احتجازها وحالة الصب إلى جانب سلوك اللوح والتحرير وتأخر التشكيل وفحوص اللفافة النهائية. حدّد المجموعة المقبولة لمنتج مسمّى واحد من خلال التشغيلات التجريبية، باستخدام خط الأساس السابق للتغيير المحدد النطاق؛ ولا تنقل وصفة أو نطاق توقيت من تركيبة أخرى دون تحقّق.
ابدأ بالمتغيرات التي يستطيع الخط رصدها فعلياً. وقد تشمل سجلات العجينة السائلة مكوّناً أو رمز الوصفة، ومعرّفات الدفعة عند الحاجة، ووقت بدء الخلط وانتهائه، وطريقة الخلط، ودرجة الحرارة المقاسة، واختبار التدفق أو اللزوجة الذي يختاره المصنع، ومدة الاحتجاز وحالة إعادة التدوير. وينبغي أن تستخدم سجلات الصب الطريقة التي تحقق منها المصنع، مثل الكتلة لكل رقاقة أو مقياس آخر قابل للتكرار، بدلاً من موضع قرص غير معاير.
توضح أبحاث الأفران الصناعية للويفر المحكمة من قبل الأقران أهمية السجلات المترابطة. فقد تغيّر توزيع درجة حرارة اللوح المقاس وسماكة الرقاقة وسلوك اللون مع ظروف التشغيل. وتنتمي الفروق العددية المبلّغ عنها إلى ذلك الجهاز ونطاق الاختبار؛ وهي دليل على أهمية التوزيع والمعدل، وليست إعدادات جاهزة لخط آخر.
أنشئ النطاق من خلال تشغيلات تجريبية صغيرة. ثبّت المنتج وطريقة القياس. سجّل خط الأساس، وأجرِ تغييراً واحداً مخططاً، وانتظر تأخر العملية المحدد، ثم خذ عينة من المنتج المقابل. إذا كان زمن مكوث العجينة السائلة أطول من فترة الملاحظة، فأدرج ذلك التأخر. وإلا فقد يعكس المنتج المنسوب إلى إعداد جديد حالة العجينة السائلة القديمة.
افعل: حدّد المنتج والطريقة والوقت وفحص القبول لكل تشغيل تجريبي. لا تفعل: تغيّر تخفيف العجينة السائلة وكمية الصب ودرجة حرارة اللوح ومعدل الخط معاً، ثم تنسب النتيجة إلى المتغير الذي تحرك أخيراً.
بعد معرفة التركيبات المقبولة، خزّن النطاق كمرجع إنتاج ذي إصدار. فالإعدادات من دون المنتج والطريقة والتاريخ المرتبط بها ليست خط أساس. و«التشغيل الجيد» من دون ملاحظات فعلية ليس سوى ذكرى.
نقطة تحقق لنطاق التحكم: لا يكون التشغيل التجريبي قابلاً لإعادة الاستخدام إلا عندما يستطيع مشغّل مؤهل آخر تحديد المنتج، وإعادة القياس، وتمييز التغيير المختبَر عن تأثيرات المواد والتوقيت.
تحكّم في درجة حرارة لوح الخَبز وكمية الصب والتحرير
إن عرض درجة حرارة اللوح ليس سوى جزء واحد من الأدلة. قيّم الخَبز من خلال توزيع درجة الحرارة وتوزيع الصب وتوقيت الدورة وتصريف البخار وتلامس اللوح وحالة السطح والرقاقة الناتجة مقارنة بخط أساس نطاق المنتج. قارن المواضع والفترات الزمنية. فقد يتعايش تعيين ثابت مع تسخين غير متساوٍ أو تآكل أو تلوث أو تحميل للمنتج يغيّر اللون والسماكة والتحرير.
ارسم خريطة لنظام الألواح مكانياً. إذا كانت المعدات تحتوي على مواضع ألواح متكررة، فعيّن معرّفات ثابتة. قارن سلوك الوسط والحافة حيث تسمح طريقة القياس. وتتبع الموضع الذي أنتج كل عينة. لا يتعلق الأمر بجمع جدول بيانات ضخم؛ بل بفصل التغيير الشامل في الخط عن النمط المتكرر الخاص بموضع معين.
أفادت الدراسة الصناعية المذكورة أعلاه بفارق انتشار في درجة الحرارة يقارب 13°C مقابل 7°C، وبفارق انتشار في السماكة يبلغ نحو 0.38 mm مقابل 0.16 mm تحت شرطين مختبرين لمعدل الإنتاج. وتنتمي هذه الأرقام إلى الجهاز، وليست حدود سماح لمعدات UDTECH أو لمنتج القارئ. وقيمتها تشخيصية: فقد يتحرك المعدل والتوزيع الحراري والسماكة معاً، لذلك قد تخفي درجة حرارة متوسطة واحدة النمط.
يجب أيضاً رصد التحرير لا افتراضه. حدّد كيف يبدو الانفصال الطبيعي وما صوته، ثم سجّل موضع البقايا وارتفاع الحافة والتمزقات أو مواضع الالتصاق المتكررة. وقبل تغيير درجة الحرارة، تحقّق من اتساق الصب وتاريخ العجينة السائلة ونظافة اللوح وحالة السطح والإغلاق والتوقيت. أما عائلات الآلات وتكويناتها وتفاصيلها التجارية فتشرحها صفحة الحل في ما يقرره لوح الخَبز فعلياً.
- منتج باهت على امتداد الخط: أكّد طريقة القياس والعجينة السائلة وحالة الدورة قبل زيادة الحرارة.
- موضع داكن متكرر واحد: قارن توزيع ذلك اللوح وكمية الصب والتلامس فيه بالمواضع المجاورة.
- التصاق عشوائي: ابحث عن اختلاف عمر العجينة السائلة أو التلوث أو كمية الصب أو التوقيت بدلاً من اعتبار كل حالة دليلاً على تآكل السطح.
- تدهور تدريجي في التحرير: اربط سجلات التنظيف والحالة بملاحظات المنتج.
قرار التحرير: لا تغيّر الحرارة إلا بعد أن تفصل الأدلة بين نمط حراري وبدائل تتعلق بالصب والعجينة السائلة والتوقيت والنظافة والتلامس الميكانيكي.
اضبط توقيت اللف والتبريد والقطع قبل أن تصبح الرقاقة هشة
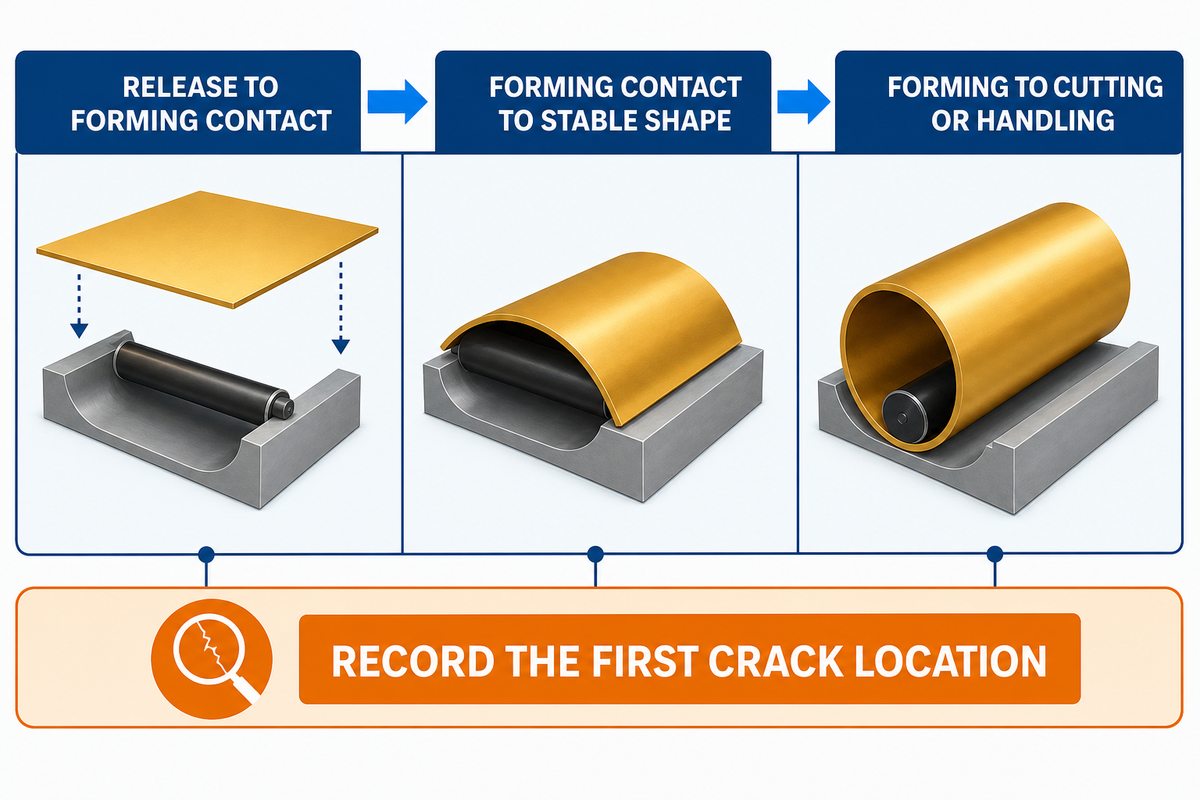
يبدأ نطاق التشكيل عندما تغادر الرقاقة سطح الخَبز. ينبغي أن يكون النقل سريعاً ومتسقاً، بالاستناد إلى ملاحظات التحرير، لكن لا يوجد تأخر أو درجة حرارة تشكيل عالمية. تعتمد النوافذ القابلة للاستخدام على التركيبة والرطوبة وهندسة الرقاقة ودرجة الحرارة والتعرض المحيط. قِس سلوك النقل للمنتج المسمّى بدلاً من نسخ سرعة خط آخر.
يصف بحث مفتوح الوصول عن تركيبة الأقماع الملفوفة التشكيل مباشرة بعد الخَبز ويوضح أن التركيبة تؤثر في البنية النهائية. وهو دليل نوعي مفيد، وليس إثباتاً لحد زمني أو حد رطوبة لفائف الويفر. كما تدعم آلية براءة الاختراع السابقة لفّ الرقاقة الساخنة، بينما تظل هندستها ومطالباتها ملكاً لصاحب البراءة.
افصل في السجل بين ثلاث فترات: من التحرير إلى تلامس التشكيل، ومن تلامس التشكيل إلى ثبات الشكل، ومن التشكيل إلى القطع أو المناولة في المراحل اللاحقة. إذا كشف نظام التحكم عن طوابع زمنية، فتحقق من مطابقتها للأحداث الفعلية. وإذا لم يفعل، فاستخدم طريقة ملاحظة قابلة للتكرار لا تُدخل العاملين في منطقة خطر. وسجّل الظروف المحيطة فقط عندما يوجد سبب لاختبار تأثيرها.
بالنسبة للتشققات، دوّن ما إذا كانت تبدأ قبل التلامس أو عند اللف الأولي أو على امتداد الوصلة أو أثناء القطع أو بعد التبريد. ويشير التشقق عند اللف الأولي إلى تحقيق مختلف عن الكسر بعد التعبئة. وبالنسبة لاختلاف القطر، قارن هندسة الرقاقة الداخلة وموضع التشكيل قبل تغيير ضغط التشكيل أو السرعة.
نقطة تحقق لنطاق التشكيل: سجّل موضع أول تشقق والفترة الزمنية ذات الصلة. فـ«الهشاشة» نتيجة، أما المسار المرتب زمنياً المؤدي إليها فهو الدليل التشخيصي.
استخدم مصفوفة العيب والمتغير للتشققات والالتصاق واللون غير المتساوي
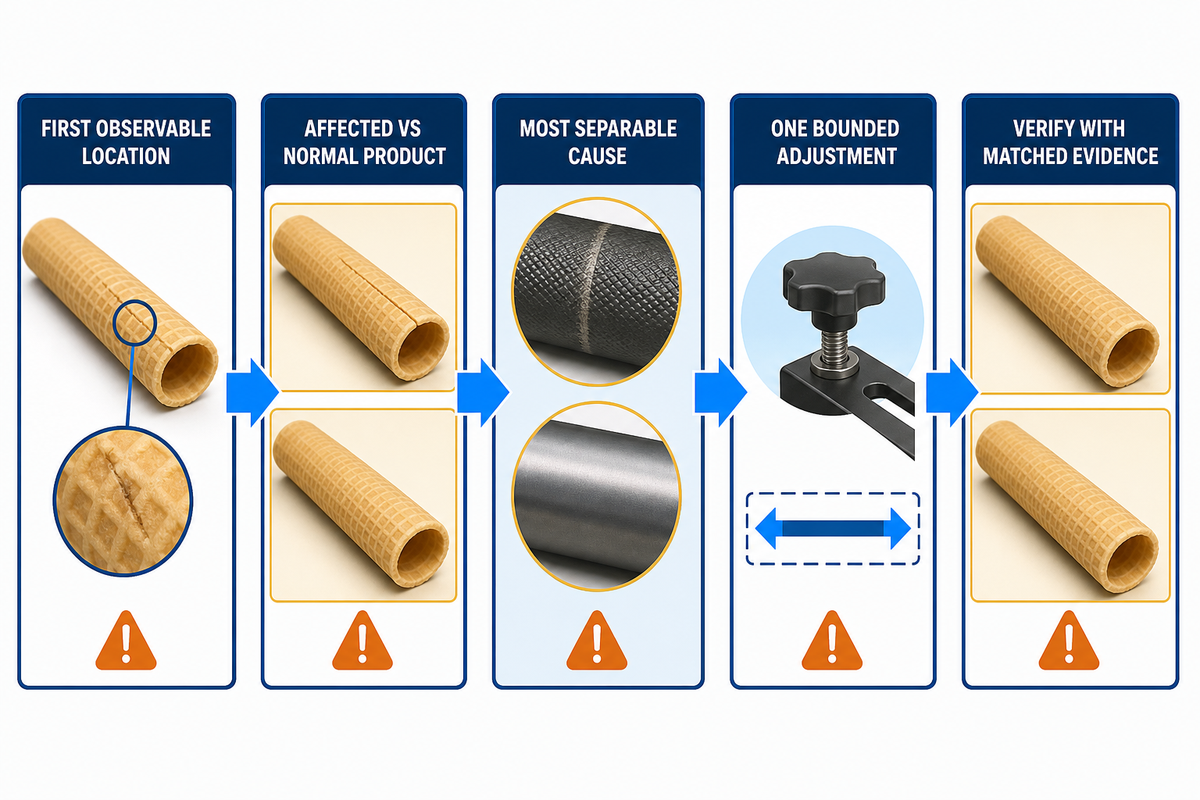
تحوّل مصفوفة العيوب الأعراض إلى فحوص تمييزية. ابدأ بأول موقع يمكن رصده، وقارن بين المنتج المتأثر والطبيعي، واختبر السبب الأكثر قابلية للفصل، وأجرِ تعديلاً واحداً محدد النطاق وتحقق منه، مستخدماً مواضع التشقق والتشكيل تلك كمدخلات للمصفوفة. المصفوفة أدناه مسار تشخيصي وليست جدولاً عالمياً للإجراءات التصحيحية. وتظل حدود المصنع والإجراءات الآمنة خاصة بالمنتج والموقع.
| العَرَض المرصود | أول فحص تمييزي | تشغيل تجريبي محدد النطاق | التحقق | القيود |
|---|---|---|---|---|
| منتج باهت على امتداد الخط | أكّد طريقة اللون وهوية العجينة السائلة ومعدل الإنتاج وتوزيع درجة الحرارة | غيّر متغيراً حرارياً أو زمنياً واحداً تم التحقق منه | قارن العينات المرتبطة زمنياً بعد تأخر العملية | يعتمد اللون على التركيبة والطريقة |
| شريط داكن متكرر واحد | ارسم خريطة لموضع اللوح وكمية الصب ودرجة الحرارة المحلية | صحّح الحالة المؤكدة الخاصة بالموضع | خذ عينات من الموضع نفسه والمواضع المجاورة | قد تؤثر انبعاثية السطح في القراءات الحرارية |
| تلتصق الرقاقة عشوائياً | قارن زمن احتجاز العجينة السائلة وكمية الصب والبقايا وتوقيت التحرير | غيّر عاملاً واحداً مؤكداً في المراحل السابقة | تتبّع حالات الالتصاق لكل وحدة عينة محددة | لا تستنتج تآكل اللوح من العشوائية وحدها |
| تلتصق الرقاقة في موضع واحد | افحص قابلية التكرار والنظافة والتلامس وحالة السطح | نظّف أو افحص أو أجرِ الصيانة وفق إجراء المصنع | قارن قبل الإجراء وبعده في الموضع نفسه | لا يحل الفحص محل التحكم في الطاقة الخطرة |
| يبدأ التشقق قبل اللف | افحص حواف الرقاقة ونمط السماكة ومسار النقل | صحّح سبب الرقاقة أو المناولة الذي تم التحقق منه | راقب موضع أول تشقق في عينات متماثلة | لا ينطبق هدف رطوبة عام |
| يبدأ التشقق عند اللف الأولي | قارن فترة النقل ومؤشر درجة حرارة الرقاقة والمحاذاة | اضبط عاملاً زمنياً أو متعلقاً بالمحاذاة تم التحقق منه | احسب تشققات اللف الأولي تحت المنتج نفسه | لا يمكن لبيانات الأقماع ذات الصلة تحديد حدود لفائف الويفر |
| ينحرف القطر تدريجياً | تتبّع هندسة الرقاقة الداخلة وحالة التشكيل والزمن | عالج المتغير الذي يتغير قبل القطر | استخدم طريقة وتسلسلاً محددين للهندسة | لا يثبت الترتيب الزمني وحده السببية |
| تتشقق النهاية عند القطع | افصل التشققات الموجودة مسبقاً عن تلامس القطع وحالة الأداة | أجرِ الصيانة أو الضبط للسبب المؤكد فقط | افحص النهايات والرقاقة في المراحل السابقة على وحدات متماثلة | يجب أن تتبع صيانة الأداة إجراء الموقع |
| يزداد الكسر بعد التبريد | قارن المناولة والتعرض للتبريد والهندسة والتشققات في المراحل السابقة | غيّر عاملاً واحداً متعلقاً بالمناولة أو بالعملية وتم التحقق منه | أبلغ عن الكسر عند نقطة محددة في المراحل اللاحقة | تتطلب التأثيرات المحيطة مقارنة مضبوطة |
| يظهر العيب بعد التحويل بين المنتجات | قارن إصدار الوصفة والتحقق من التنظيف وخط أساس إعادة التشغيل | استعد حالة واحدة لخط أساس تم التحقق منه | استخدم عينات المنتج الأول وسجلاً موثقاً للتصرف فيها | قد لا تكفي النظافة البصرية وحدها |
هذه هي مصفوفة التشخيص من العيب إلى المتغير. وهي تطبق مبدأ المراقبة القابلة للتتبع الموصوف في دليل NIST لمراقبة العمليات. أضف معايير القبول الخاصة بالمصنع فقط بعد تحديد نظام القياس والمنتج وطريقة العمل الآمنة. وعندما يظل سببان محتملين، صمّم فحصاً يفصل بينهما قبل تغيير أي إعداد.
تحقّق من الجودة بخطة أخذ عينات مرتبة زمنياً
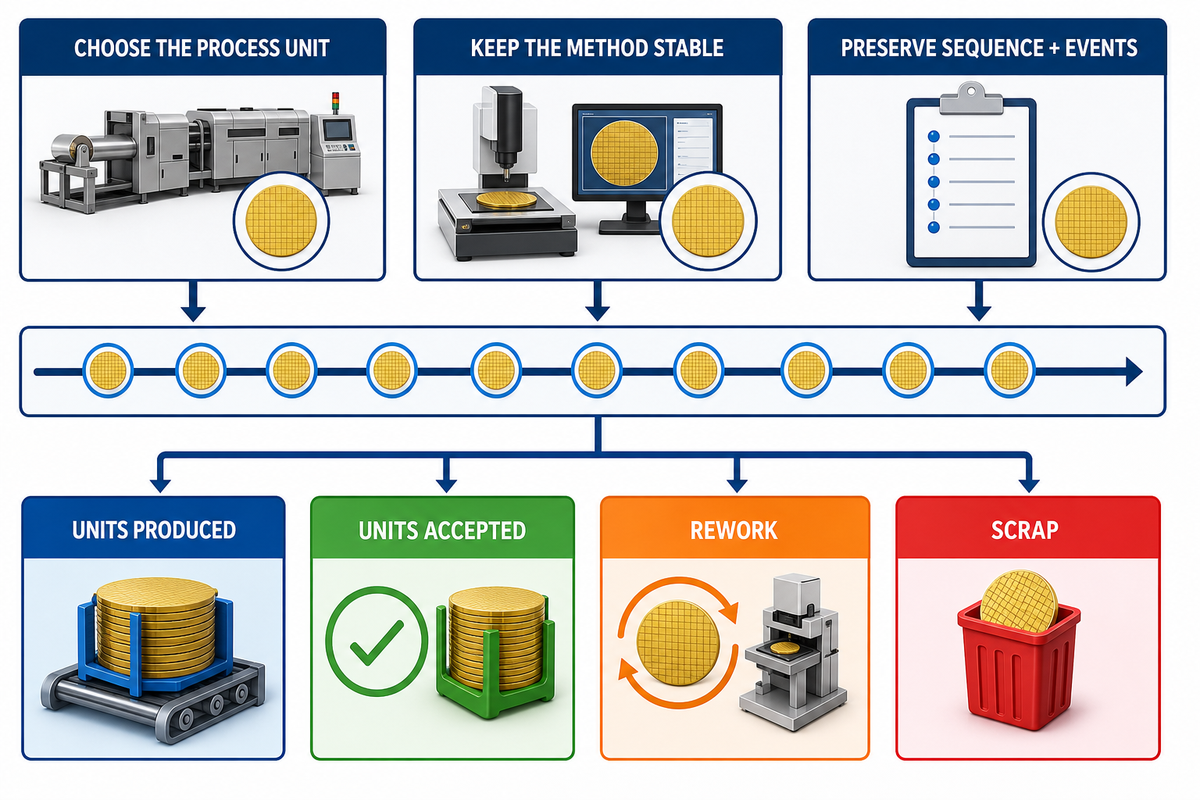
اختر وحدة أخذ العينات من نموذج العملية، لا من العادة. قد تكون الدفعة أو التشغيل أو الفترة الزمنية أو موضع اللوح أو المسار أو الوردية مناسبة. حافظ على هوية المنتج والطريقة والتسلسل وأحداث العملية. يدعم الترتيب الزمني إمكانية التتبع، لكنه لا يثبت وحده الاستقلال الإحصائي أو القابلية أو التحكم.
يختار مثال لأخذ العينات من NIST التشغيل بوصفه وحدة أخذ العينات الأساسية بعد فحص نموذج العملية؛ ولا يعلن أن «الوردية» صحيحة لكل مصنع. وبالمثل، يحذّر عمل NIST بشأن بيانات العمليات ذات الارتباط الذاتي من أن افتراض الاستقلال غالباً ما يكون غير صالح. فقد ترتبط النقاط الزمنية بالنقاط السابقة.
حدّد معنى كل نتيجة. فالسرعة الاسمية للآلة ليست إنتاجاً قابلاً للبيع. وتفصل التقارير المفيدة بين الوحدات المنتجة والوحدات التي أُخذت عيناتها والوحدات المقبولة وإعادة التشغيل عند الاقتضاء والخردة عند نقطة ملاحظة مسمّاة. وإذا حدث الكسر بعد الآلة، فقرّر ما إذا كانت خطة أخذ العينات تتبع المنتج مسافة كافية في المراحل اللاحقة للإجابة عن سؤال العمل.
حافظ على ثبات الطرق. فكتلة الرقاقة وسماكتها وقطرها وطولها ولونها ومؤشر الرطوبة والكسر والمظهر كلها تتطلب جهازاً أو طريقة محددة. وسجّل حالة المعايرة أو التحقق عند الصلة. وعندما تتغير الطريقة، لا تضع القيم القديمة والجديدة في اتجاه واحد كما لو كانت قابلة للمقارنة مباشرة من دون تقييم.
قرار أخذ العينات: حدّد وحدة العملية وطريقة القياس وتوقيت العينة وقاعدة التصرف. فلا تستطيع المخططات الأنيقة إصلاح تعريف غامض للعينة.
نظّف وبدّل المنتجات من دون فقدان خط الأساس
يزيل التحويل السليم المنتج السابق مع الحفاظ على حالة إعادة تشغيل تم التحقق منها. وينبغي أن تغطي الخطة حدود المنتجات ومسببات الحساسية، ومناطق ملامسة الغذاء التي يمكن الوصول إليها، والأجزاء المفكوكة، وطريقة التنظيف، والفحص أو التحقق، وإعادة التجميع، وواقيات الحماية، وواجبات الطاقة الخطرة، والتصرف في المنتج الأول. ولا يستطيع دليل عام أن يحل محل تحليل المخاطر أو إجراءات الموقع.
ينبغي ألا تُمزج واجبات سلامة الأغذية وسلامة الآلة في قائمة تحقق غامضة واحدة. ويتناول 21 CFR 117.40 المعدات القابلة للتنظيف والحماية من التلامس المتبادل مع مسببات الحساسية. وبالنسبة إلى أماكن العمل في الولايات المتحدة، يحدد OSHA 1910.147 النطاق والاستثناءات الخاصة بالتحكم في الطاقة الخطرة أثناء الصيانة، بينما يتناول OSHA 1910.212 الحماية من مخاطر الآلات أثناء التشغيل العادي.
تتطلب مناولة المساحيق حدوداً أخرى. وتحدد OSHA السكر والنشا والدقيق ضمن المواد التي قد تكون غباراً قابلاً للاحتراق، لكن هذه القائمة لا تحدد خطر منشأة بعينها. ويجب على الموقع تقييم مواده وكمياتها وتجميعها ومصادر الاشتعال والمتطلبات السارية. ولا تحوّل تحذيراً عاماً إلى ادعاء بأن لكل خط تصنيف الغبار نفسه.
بعد إعادة التجميع، تحقّق من خط الأساس قبل اعتماد تشغيل طويل. وأكّد إصدار الوصفة الصحيح والأجزاء والواقيات وحالة اللوح وفحص الصب والتوقيت ومظهر المنتج الأول ومقاييس الجودة المطلوبة. وسجّل الاستثناءات ومن اتخذ قرار التصرف. فـ«نُظّف» و«شُغّل» حدثان؛ أما حزمة الأدلة فيجب أن تُظهر حالة إعادة التشغيل المقبولة.
حدود التحويل بين المنتجات: إن التحقق من التنظيف والتحكم في مسببات الحساسية وواقيات الحماية والتحكم في الطاقة الخطرة واجبات مترابطة لكنها متميزة. ويحتاج كل منها إلى طريقة الموقع السارية وسجل مسؤول محدد.
اربط الصيانة المجدولة بسجل الحالة
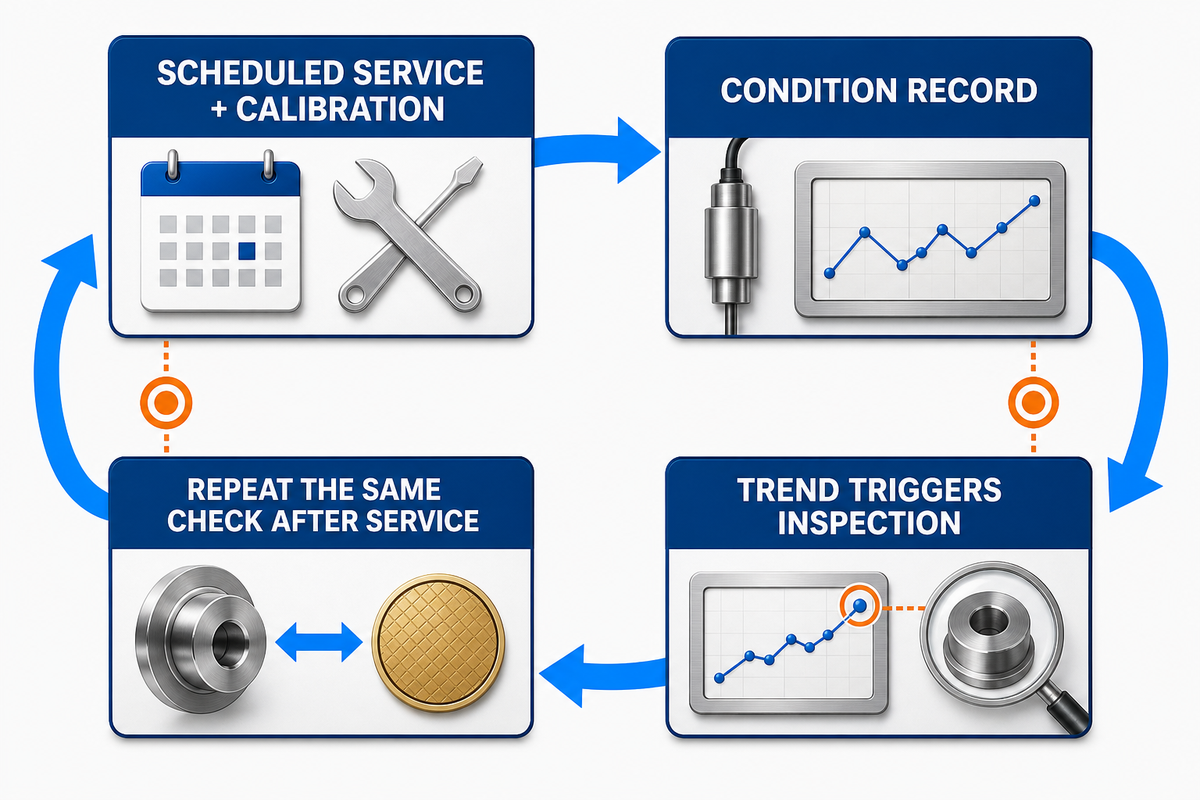
تنتمي الصيانة الوقائية المجدولة وسجلات الحالة إلى منظومة واحدة. تحمي المهام المحددة حسب التقويم أو ساعات التشغيل احتياجات الخدمة المعروفة؛ وتساعد ملاحظات حالة اللوح وسلوك التحرير وتوزيع درجة الحرارة والتوقيت والضوضاء والمحاذاة والعيوب المتكررة في ترتيب أولويات التحقيق. ولا تلغي مراقبة الحالة العمل المجدول، كما لا يستطيع التقويم وحده تفسير نمط عملية متطور.
تحدد 21 CFR 117.305 متطلبات عامة لمحتوى السجلات ضمن نطاقها، بما في ذلك القيم الفعلية والملاحظات التي يتم الحصول عليها أثناء المراقبة وأنشطة التحقق عند الاقتضاء. ولا يفرض إطار حفظ السجلات هذا فترة صيانة لهذا الخط. وأدرج الصيانة والمعايرة المجدولتين في برنامج الموقع الموثق، لأن الواجب والتصميم والمواد وساعات التشغيل والبيئة وتعليمات المورد تختلف.
اجعل قيود الحالة قابلة للمقارنة. فعبارة «يبدو اللوح سيئاً» ضعيفة. أما السجل الأقوى فيسمّي موضع اللوح وطريقة الملاحظة وموقع البقايا أو الضرر والتاريخ وسلوك التحرير المرتبط والمنتج والإجراء. وعندما يظهر شريط داكن متكرر أو موضع التصاق أو انحراف في التوقيت قبل الخدمة، اربط سجل الصيانة بأدلة المنتج. وبعد الخدمة، أعد الفحص نفسه.
استخدم الاتجاهات لبدء الفحص، لا لإعلان السبب قبل أوانه. فقد يتتبع الانحراف التدريجي في القطر تآكل التشكيل أو هندسة الرقاقة الداخلة أو متغيراً آخر. ويكتسب سجل الحالة قيمته عندما يضيّق نطاق الفحص الآمن التالي ويوثق ما إذا كان التدخل قد أعاد خط الأساس.
اعتمد العملية بحزمة أدلة للوردية
ينبغي أن يسلّم التكليف بالتشغيل عملية قابلة لإعادة الإنتاج، لا مجلداً من الإعدادات النهائية. تجمع حزمة أدلة الوردية هوية المنتج، وإصدار الوصفة المعتمد، والملاحظات الفعلية، والأوقات، وهوية المنفّذ، وطرق القياس، والاستثناءات، والقرارات المتخذة، وسجل التغييرات، لتنقل سجل الحالة إلى أدلة التكليف بالتشغيل. تشير «الوردية» هنا إلى وتيرة التسليم، وليس إلى أن كل وحدة أخذ عينات يجب أن تكون وردية.
تشترط اللائحة الحالية 21 CFR 117.305 أن تتضمن السجلات الخاضعة لنطاقها القيم والملاحظات الفعلية، والتواريخ والأوقات عند الاقتضاء، وهوية منفّذ النشاط، وهوية المنتج أو الدفعة عند الاقتضاء. وتوفر هذه الحقول اختباراً مفيداً لمستوى التفصيل. ولا يجعل استخدامها هذا المقال أو الحزمة أو المعدة شهادة امتثال.
أنشئ حزمة أدلة الوردية حول الأسئلة التي يجب على الفريق التالي الإجابة عنها:
- ما المنتج المسمّى وإصدار الوصفة اللذان جرى تشغيلهما؟
- أي دفعات من المواد أو العجينة السائلة تهمّ لأغراض التتبع؟
- ما ظروف خط الأساس والملاحظات الفعلية التي سُجّلت؟
- أي لوح خبز أو مسار أو فترة زمنية أو وحدة أخرى أُخذت منها كل عينة؟
- ما طرق القياس والأجهزة التي استُخدمت؟
- ما الذي تغيّر، ومن وافق على التشغيل التجريبي المحدد النطاق، وما مدة تأخير المنتج التي طُبّقت؟
- ما الذي فشل، وما الذي حُجز، وكيف سُجّل قرار التصرف فيه؟
- ما ملاحظة الحالة أو الصيانة التي تحتاج إلى متابعة؟
لا تُغلق مرحلة التكليف بالتشغيل إلا عندما يتمكن الفريق المستلم من إعادة إنتاج نطاق تشغيل المنتج المعتمد، وتحديد نتيجة خارج نطاق التشغيل، واتباع مسار التصعيد. وقد يتطلب حدث القبول في المصنع، وبدء التشغيل في الموقع، والإنتاج الروتيني أدلة مختلفة. أبقِ هذه المراحل منفصلة بدلاً من اعتبار عرض تجريبي ناجح واحد دليلاً دائماً.
اختبار التسليم الموثّق للمتطلبات: إذا لم يتمكن فريق الوردية التالية من معرفة ما الذي شُغّل، وما الذي قيس، وما الذي تغيّر، وكيف عولجت الاستثناءات، فستكون للعملية إعدادات، ولكن لن يكون لها خط أساس يمكن الدفاع عنه.
الأسئلة الشائعة
ما أول إعداد يجب تغييره عندما تتشقق لفائف الويفر؟
لا تحدد أي إعداد قبل أن تحدد موضع ظهور الشق الأول في خريطة المراحل. تحقق مما إذا كانت رقاقة الويفر ممزقة بالفعل عند خروجها، أو تتمزق أثناء النقل، أو تتمزق عند اللف الأولي، أو تنشق أثناء القطع، أو تنكسر بعد التبريد، وسجّل موضعها الأول. قارن سجل العجينة السائلة، وكمية الصبّ، وخصائص الرقاقة قبل تعديل متغير حراري أو زمني أو متعلق بالمناولة أو المحاذاة محدد النطاق، مع تثبيت بقية الظروف المسجلة. ثم خذ عينات بعد مدة التأخير المناسبة للعملية ووثّق النتيجة.
هل يمكن أن يصلح هدف واحد لدرجة حرارة لوح الخَبز لكل منتج من لفائف الويفر؟
لا. فالهدف المعروض لا يصف توزيع درجة الحرارة، أو تلامس لوح الخَبز، أو كمية الصبّ، أو توقيت الدورة، أو حالة السطح، أو تركيبة المنتج، أو اللون والقوام المطلوبين. حدّد نطاق تشغيل خاصاً بالمنتج باستخدام طريقة قياس معرّفة. ويمكن للقيم التجريبية المنشورة أن تكشف الآليات، لكن لا ينبغي نسخها كهدف للآلة ما لم يكن المنتج والجهاز ونطاق الاختبار متكافئة بصورة مثبتة.
كيف ينبغي التحقق من الإنتاج القابل للبيع؟
حدّد نقطة الملاحظة والفترة الزمنية. افصل الوحدات الإجمالية عن الوحدات المطابقة وإعادة التشغيل والهالك، ثم اربط النتيجة بالمنتج والوصفة وحالة العملية وطريقة أخذ العينات. ولا تحتسب السرعة الاسمية حالات الكسر والرفض في المراحل اللاحقة؛ وتتطلب الادعاءات الإحصائية نموذجاً مناسباً للعملية.
هل تحل مراقبة الحالة محل الصيانة الوقائية؟
لا. تغطي الأعمال المجدولة احتياجات الخدمة والمعايرة المعروفة، بينما تُظهر سجلات الحالة الأنماط المتطورة. استخدم كليهما. بعد الصيانة، كرر فحص المنتج وطريقة القياس نفسيهما للتحقق من عودة خط أساس العملية، بدلاً من افتراض أن إتمام مهمة مجدولة أعاد الأداء.
ما الذي يجب أن يتضمنه سجل التحويل بين منتجات لفائف الويفر؟
أدرج هوية المنتج السابق واللاحق، وإصدار الوصفة، وحدود المواد أو مسببات الحساسية، والأجزاء التي أزيلت، وطريقة التنظيف والتطهير، والفحص أو التحقق، وإعادة التجميع، والحواجز الواقية وخطوات التحكم في الطاقة الخطرة المنطبقة، وفحوصات خط الأساس، وقياسات أول قطعة، والاستثناءات، وقرار التصرف فيها. ويجب أن يتبع السجل الدقيق تحليل المخاطر والإجراءات والواجبات القانونية في الموقع؛ فالقائمة المرجعية العامة ليست بديلاً عنها.
المراجع والمصادر
- سجل DOI على Crossref: دراسة صناعية لدرجة حرارة خبز الويفر وسماكته ولونه
- US6254916B1: آلية لفّ وقطع الويفر الملفوف غير التابعة لـ UDTECH
- دراسة متاحة بنظام الوصول المفتوح ذات صلة بتركيبة وتشكيل الأقماع الملفوفة
- NIST/SEMATECH: مثال تطبيقي لخطة أخذ العينات
- NIST: المراقبة الإحصائية لبيانات العملية ذات الارتباط الذاتي
- مدونة اللوائح الفيدرالية الإلكترونية: 21 CFR 117.40
- مدونة اللوائح الفيدرالية الإلكترونية: 21 CFR 117.305
- OSHA 1910.147: التحكم في الطاقة الخطرة وOSHA 1910.212: حماية الآلات
- OSHA: نظرة عامة على الغبار القابل للاحتراق
- 21 CFR 117.40: المعدات والتنظيف والتلامس التبادلي مع مسببات الحساسية
ملاحظة فنية: تظل الأمثلة العددية الخارجية في هذا الدليل مقتصرة على الجهاز وظروف الاختبار المذكورين. وهي ليست مواصفات UDTECH أو ضمانات أو موافقات تنظيمية أو حدود تشغيل عامة.