Póngase en contacto con UDTECH Company

Máquinas para producir barquillos de huevo y oblea: guía de control del proceso

Guía práctica de control del proceso
Cómo relacionar la condición de la masa líquida, el rendimiento de las placas de cocción, el tiempo de enrollado, los defectos, el muestreo, la limpieza y el mantenimiento sin tratar un ajuste de pantalla como si fuera todo el proceso.
Las máquinas para producir barquillos de huevo y oblea son sistemas industriales de procesamiento de alimentos que convierten una masa líquida en una lámina delgada horneada y luego forman esa lámina mientras todavía puede doblarse. Ese breve resumen oculta un problema de control interrelacionado. Una grieta en la cortadora puede comenzar por el tiempo de espera de la masa líquida. Una franja pálida puede indicar la distribución de la dosificación, la distribución de temperatura de las placas, el contacto o la sincronización del ciclo. El pegado puede deberse a la superficie, la limpieza, la formulación o la ventana de desprendimiento.
Este documento es una guía para los equipos de producción, calidad e ingeniería que necesitan un método repetible para investigar esas relaciones. Abarca láminas delgadas horneadas que se forman en barquillos huecos o rellenos. Los barquillos de huevo fritos y rellenos, los rollitos de primavera, los aparatos de sobremesa, los conos de waffle como producto objetivo y las obleas electrónicas requieren otros modelos de proceso. También mantiene separada la selección comercial de la máquina: la elección del modelo, las especificaciones, las opciones, el precio y la cotización deben ir en la página de soluciones.
“El equipo debe instalarse de modo que facilite la limpieza y el mantenimiento del equipo y de los espacios adyacentes.” 21 CFR 117.40(a)
El acceso, la limpieza y la integridad mecánica pueden determinar si los ajustes registrados reproducirán el resultado observado.
Idea central: Trate la línea como una cadena de etapas observables. Registre qué entra en cada etapa, qué hace allí la máquina y qué sale de ella. Cambie una sola variable acotada y luego verifique el resultado con un producto y un método de muestreo definidos.
¿Qué ocurre dentro de las máquinas para producir barquillos de huevo y oblea?
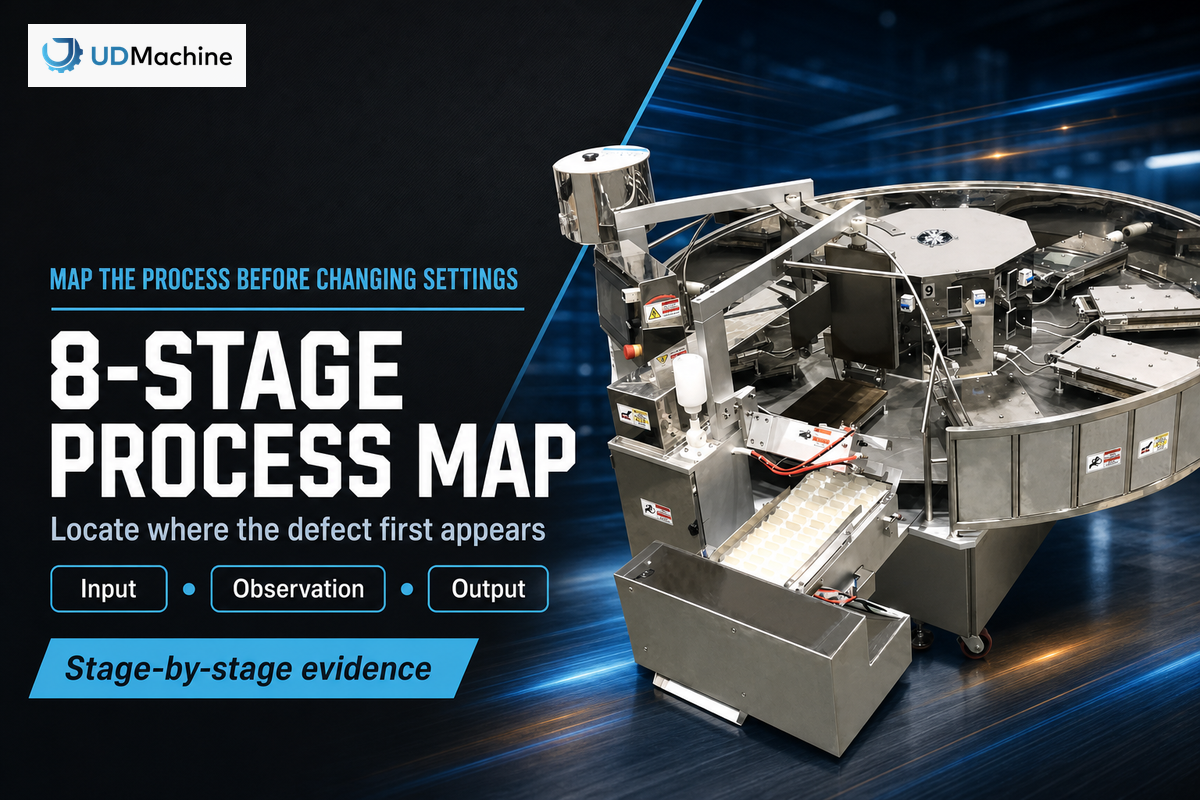
El mapa de proceso útil tiene ocho etapas vinculadas: preparación de la masa líquida, dosificación, horneado en placas, liberación de vapor, desprendimiento de la lámina, enrollado, enfriamiento y corte. Cada etapa necesita una entrada y una salida observables. Cuando aparece un defecto, localice la primera etapa visible antes de cambiar los ajustes posteriores, donde el síntoma quizá solo resulte más fácil de ver.
La masa líquida lleva la formulación, el historial de mezclado, la temperatura y los efectos del tiempo de espera hasta el dosificador. Cada dosificador distribuye la masa sobre una placa. Las placas que se cierran extienden y calientan la masa líquida mientras el agua se convierte en vapor. Después del horneado, la lámina se desprende, se transfiere a un dispositivo de formado, se enrolla alrededor de un mandril o trayectoria de formado, se enfría y se corta o manipula. Una patente de barquillos enrollados ajena a UDTECH ilustra la secuencia de transferencia, enrollado y corte de la tira caliente, pero no demuestra que ningún proveedor específico utilice ese mecanismo.
Este mapa de proceso de 8 etapas cambia la forma en que un equipo describe las fallas. “La máquina agrieta los barquillos” es demasiado general. “La lámina sale de la posición de placa 6 con un borde seco, supera la transferencia y luego se parte a lo largo de ese borde durante el enrollado” identifica una ubicación, una cronología y una observación discriminante. También evita culpar a la cortadora por un defecto que ya existía antes del formado.
- Nombre la primera etapa anormal. Anote la posición de la placa, el carril, el bloque horario y la identidad del producto.
- Compare una unidad normal cercana. Mantenga el mismo método de medición.
- Revise los registros anteriores. La antigüedad de la masa líquida, la dosificación, la distribución de temperatura y la sincronización pueden explicar la diferencia.
- Pruebe un cambio acotado. Mantenga disponible la condición anterior como referencia de comparación.
Punto de control del mapa de etapas: Si el registro no puede indicar dónde apareció primero la desviación, el siguiente ajuste será una conjetura y no una prueba controlada.
Construya una ventana de control desde la masa líquida hasta el barquillo
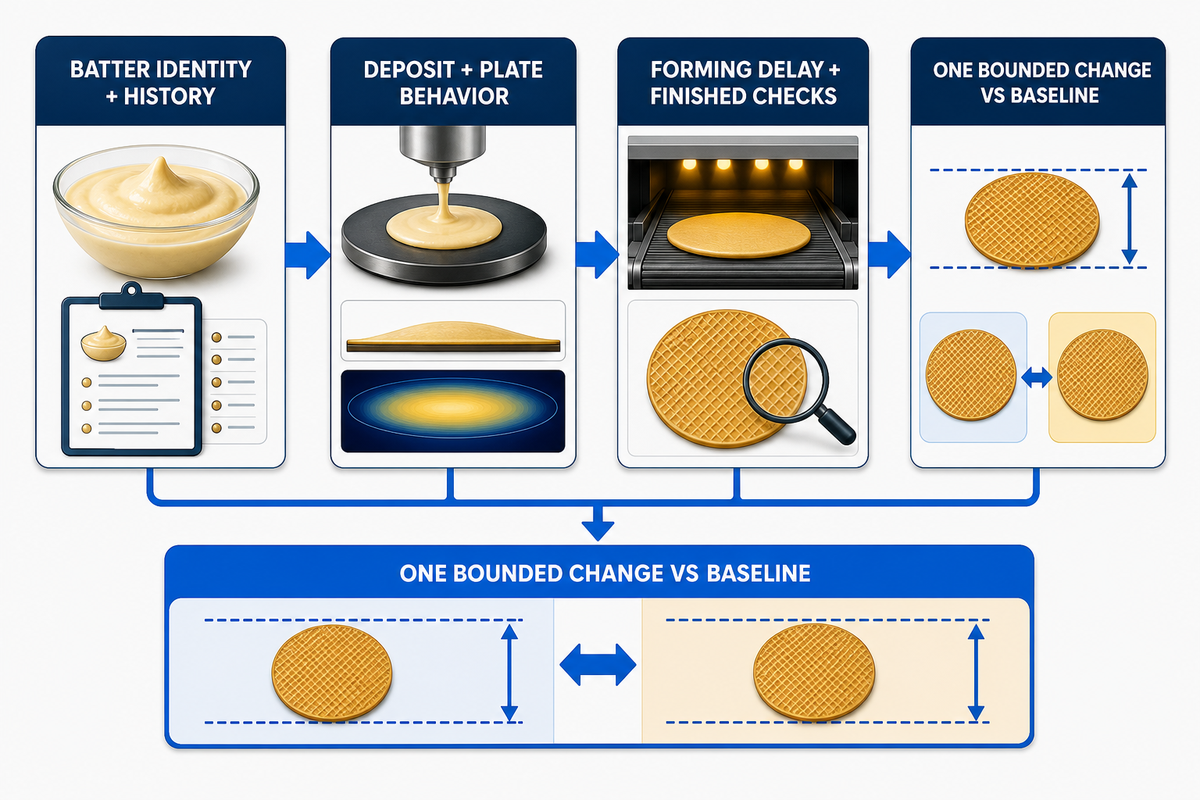
Una ventana de control relaciona condiciones en lugar de enumerar objetivos aislados. Registre la identidad de la masa líquida, el historial de preparación, la temperatura, el tiempo de espera y la condición de dosificación junto con el comportamiento de las placas, el desprendimiento, el retraso de formado y las comprobaciones del barquillo terminado. Establezca la combinación aceptable para un producto identificado mediante pruebas, utilizando la referencia del cambio acotado anterior; no transfiera una receta ni una ventana de sincronización de otra formulación sin verificarla.
Comience con las variables que la línea realmente puede observar. Los registros útiles de la masa líquida pueden incluir el código del ingrediente o de la receta, los identificadores de lote cuando corresponda, las horas de inicio y finalización del mezclado, el método de mezclado, la temperatura medida, la prueba de flujo o viscosidad elegida por la planta, la duración del tiempo de espera y el estado de recirculación. Los registros de dosificación deben utilizar el método verificado de la planta, como la masa por lámina u otra medida repetible, en lugar de una posición de dial sin calibrar.
La investigación industrial revisada por pares sobre hornos de obleas demuestra por qué importan los registros vinculados. Su distribución medida de temperatura de las placas, el espesor de la lámina y el comportamiento del color cambiaron con las condiciones de operación. Las variaciones numéricas reportadas pertenecen a ese aparato y a ese rango de pruebas; demuestran que la distribución y el ritmo importan, no son ajustes listos para otra línea.
Construya la ventana con pruebas pequeñas. Mantenga constantes el producto y el método de medición. Registre la referencia, haga un cambio planificado, espere el retraso de proceso definido y luego muestree el producto correspondiente. Si el tiempo de permanencia de la masa líquida es mayor que el periodo de observación, incluya ese desfase. De lo contrario, el producto atribuido a un ajuste nuevo todavía puede reflejar la condición anterior de la masa líquida.
Haga: defina el producto, el método, el tiempo y la comprobación de aceptación para cada prueba. No haga: cambie a la vez la dilución de la masa líquida, la dosificación, la temperatura de las placas y el ritmo de la línea, para luego atribuir el resultado a la variable que se movió al final.
Una vez conocidas las combinaciones aceptables, guarde la ventana como referencia de producción versionada. Los ajustes sin el producto, el método y la fecha asociados no constituyen una referencia. Una “buena corrida” sin observaciones reales es solo un recuerdo.
Punto de control de la ventana: Una prueba solo es reutilizable cuando otro operador calificado puede identificar el producto, reproducir la medición y distinguir el cambio probado de los efectos del material y la sincronización.
Controle la temperatura, la dosificación y el desprendimiento de las placas de cocción
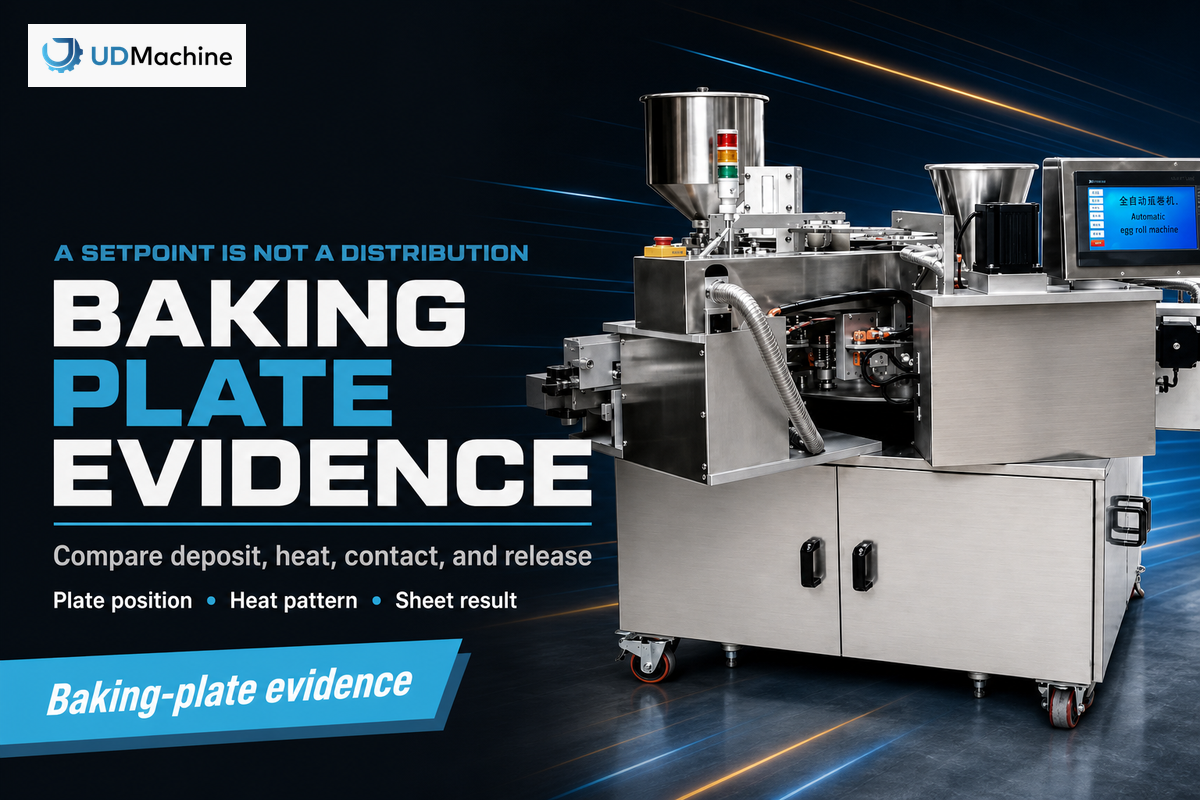
La pantalla de temperatura de la placa es solo una parte de la evidencia. Evalúe el horneado mediante la distribución de temperatura, la distribución de la dosificación, la sincronización del ciclo, la liberación de vapor, el contacto de la placa, el estado de la superficie y la lámina resultante frente a la referencia de la ventana del producto. Compare posiciones y bloques horarios. Un punto de ajuste estable puede coexistir con un calentamiento desigual, desgaste, contaminación o una carga de producto que cambie el color, el espesor y el desprendimiento.
Mapee espacialmente el sistema de placas. Si el equipo tiene posiciones de placa repetidas, asígneles identificadores estables. Compare el comportamiento del centro y del borde cuando el método de medición lo permita. Registre qué posición produjo cada muestra. El objetivo no es recopilar una hoja de cálculo enorme, sino separar un cambio de toda la línea de un patrón repetitivo específico de una posición.
Ese estudio industrial citado anteriormente informó una variación de temperatura de aproximadamente 13 °C frente a 7 °C y una variación de espesor de aproximadamente 0.38 mm frente a 0.16 mm bajo dos condiciones de ritmo de producción probadas. Esas cifras son ejemplos propios del aparato, no tolerancias para los equipos de UDTECH ni para el producto del lector. Su valor es diagnóstico: el ritmo, la distribución térmica y el espesor pueden cambiar juntos, por lo que una sola temperatura promedio puede ocultar el patrón.
El desprendimiento también debe observarse, no suponerse. Defina cómo se ve y suena una separación normal, y luego registre la ubicación de residuos, el levantamiento del borde, los desgarros o las posiciones donde el pegado se repite. Antes de cambiar la temperatura, compruebe la uniformidad de la dosificación, el historial de la masa líquida, la limpieza de la placa, el estado de la superficie, el cierre y la sincronización. Para conocer familias de máquinas, configuraciones y detalles comerciales, la página de soluciones explica qué decide realmente la placa de cocción.
- Producto pálido en toda la línea: confirme el método de medición, la masa líquida y el estado del ciclo antes de aumentar el calor.
- Una posición oscura repetitiva: compare la distribución, la dosificación y el contacto de esa placa con las posiciones vecinas.
- Pegado aleatorio: busque variaciones en la antigüedad de la masa líquida, la contaminación, la dosificación o la sincronización, en lugar de tratar cada evento como desgaste de la superficie.
- Deterioro gradual del desprendimiento: relacione los registros de limpieza y estado con las observaciones del producto.
Decisión sobre el desprendimiento: cambie el calor solo después de que la evidencia separe un patrón térmico de las alternativas de dosificación, masa líquida, sincronización, limpieza y contacto mecánico.
Sincronice el enrollado, el enfriamiento y el corte antes de que la lámina se vuelva quebradiza
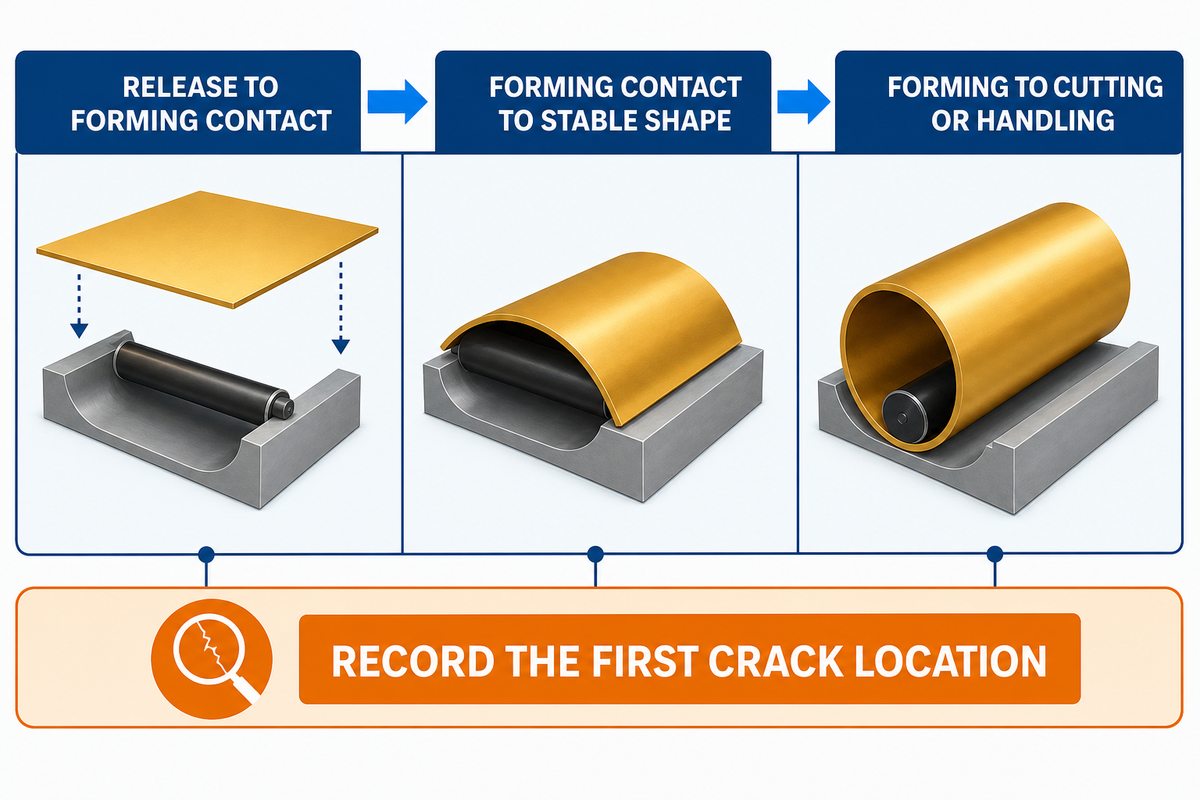
La ventana de formado comienza cuando la lámina sale de la superficie de horneado. La transferencia debe ser rápida y uniforme, basándose en esas observaciones de desprendimiento, pero no existe un retraso ni una temperatura de formado universales. Las ventanas utilizables dependen de la formulación, la humedad, la geometría de la lámina, la temperatura y la exposición ambiental. Mida el comportamiento de transferencia para el producto identificado en lugar de copiar la velocidad de otra línea.
La investigación de acceso abierto sobre formulaciones de conos enrollados describe el formado inmediatamente después del horneado y muestra que la formulación afecta la estructura terminada. Es evidencia cualitativa útil, no una prueba de un límite de tiempo o humedad para los barquillos de oblea. Ese mecanismo de patente anterior también respalda el enrollado de la lámina caliente, mientras que su geometría y sus reivindicaciones pertenecen al titular de la patente.
Separe tres intervalos en el registro: del desprendimiento al contacto de formado, del contacto de formado a la forma estable y del formado al corte o la manipulación posterior. Si el sistema de control expone marcas de tiempo, verifique que correspondan a eventos físicos. Si no, utilice un método de observación repetible que no coloque al personal dentro de una zona peligrosa. Registre las condiciones ambientales solo cuando exista una razón para probar su influencia.
Para las grietas, anote si comienzan antes del contacto, en el enrollado inicial, a lo largo de una unión, durante el corte o después del enfriamiento. Una grieta en el enrollado inicial requiere una investigación distinta de una rotura después del empaque. Para la variación del diámetro, compare la geometría de la lámina entrante y la posición de formado antes de cambiar la presión o la velocidad de formado.
Punto de control de la ventana de formado: Registre la ubicación de la primera grieta y el intervalo de eventos relevante. “Quebradizo” es un resultado; la secuencia temporal que conduce a él es la evidencia diagnóstica.
Utilice una matriz de defectos y variables para grietas, pegado y color desigual
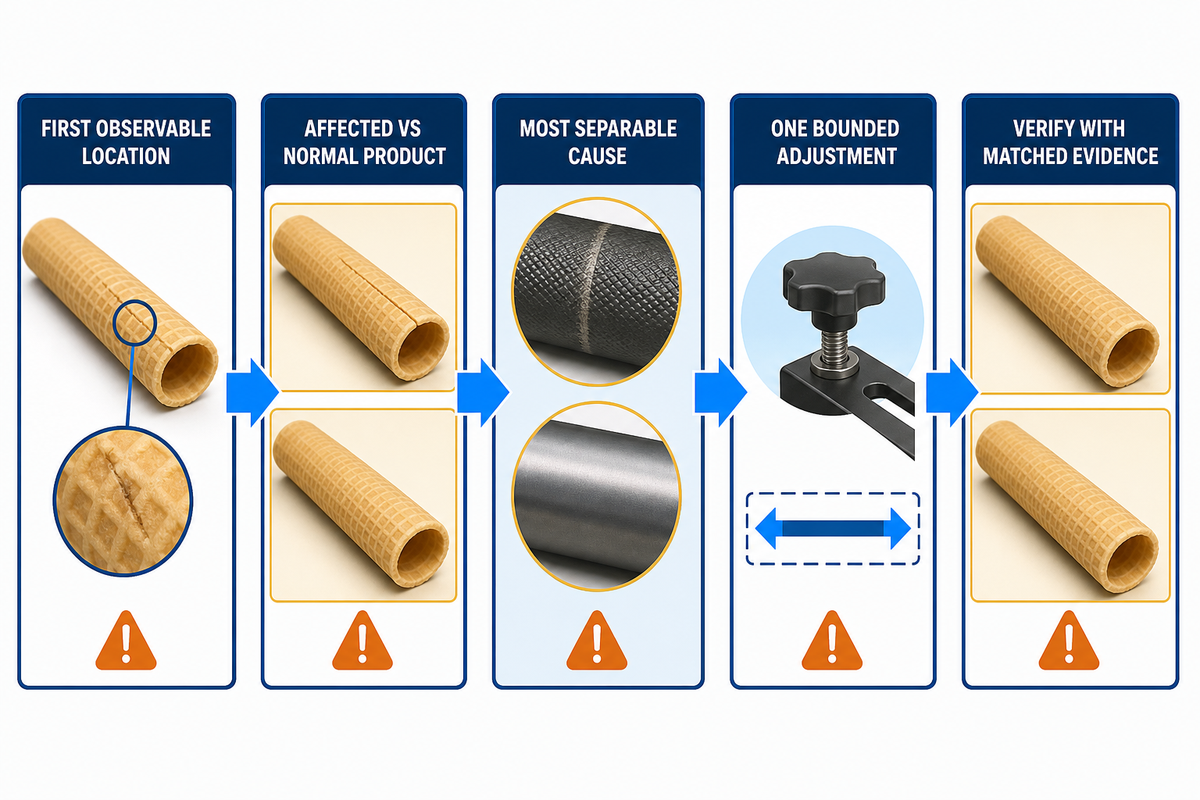
Una matriz de defectos convierte los síntomas en comprobaciones discriminantes. Comience por la primera ubicación observable, compare el producto afectado con uno normal, pruebe la causa más separable, haga un ajuste acotado y verifique, utilizando como entradas de la matriz esas ubicaciones de grietas y formado. La matriz siguiente es una ruta diagnóstica, no una tabla universal de acciones correctivas. Los límites de la planta y los procedimientos seguros siguen siendo específicos del producto y del sitio.
| Síntoma observado | Primera comprobación discriminante | Prueba acotada | Verificación | Limitaciones |
|---|---|---|---|---|
| Producto pálido en toda la línea | Confirme el método de color, la identidad de la masa líquida, el ritmo de producción y la distribución de temperatura | Cambie una variable térmica o de sincronización validada | Compare muestras vinculadas temporalmente después del retraso del proceso | El color depende de la formulación y del método |
| Una franja oscura repetitiva | Mapee la posición de la placa, la dosificación y la temperatura local | Corrija la condición específica de la posición confirmada | Muestree la misma posición y las posiciones adyacentes | La emisividad de la superficie puede afectar las lecturas térmicas |
| La lámina se pega aleatoriamente | Compare el tiempo de espera de la masa líquida, la dosificación, los residuos y la sincronización del desprendimiento | Cambie un factor anterior confirmado | Registre los eventos de pegado por unidad de muestra definida | No infiera desgaste de la placa solo por la aleatoriedad |
| La lámina se pega en una posición | Inspeccione la repetibilidad, la limpieza, el contacto y el estado de la superficie | Limpie, inspeccione o dé servicio conforme al procedimiento de la planta | Compare el antes y el después en la misma posición | La inspección no sustituye el control de energías peligrosas |
| La grieta comienza antes del enrollado | Compruebe los bordes de la lámina, el patrón de espesor y la trayectoria de transferencia | Corrija la causa verificada de la lámina o de la manipulación | Observe la ubicación de la primera grieta en muestras comparables | No se aplica un objetivo genérico de humedad |
| La grieta comienza en el enrollado inicial | Compare el intervalo de transferencia, el indicador indirecto de temperatura de la lámina y la alineación | Ajuste un factor de sincronización o alineación verificado | Cuente las grietas del primer enrollado con el mismo producto | Los datos relacionados de conos no pueden establecer límites para barquillos de oblea |
| El diámetro se desvía gradualmente | Siga la tendencia de la geometría de la lámina entrante, la condición de formado y el tiempo | Aborde la variable que cambia antes que el diámetro | Utilice un método y una secuencia de geometría definidos | El orden temporal por sí solo no demuestra causalidad |
| Fracturas en el extremo cortado | Separe las grietas preexistentes del contacto de corte y del estado de la herramienta | Dé servicio o ajuste solo la causa confirmada | Inspeccione los extremos y la lámina anterior en unidades comparables | El servicio de la herramienta debe seguir el procedimiento del sitio |
| Las roturas aumentan después del enfriamiento | Compare la manipulación, la exposición al enfriamiento, la geometría y las grietas anteriores | Cambie un factor de manipulación o de proceso verificado | Informe las roturas en un punto posterior definido | Los efectos ambientales requieren una comparación controlada |
| El defecto aparece después de un cambio de producto | Compare la versión de la receta, la verificación de limpieza y la referencia de reinicio | Restaure una condición de referencia verificada | Utilice muestras iniciales y una disposición documentada | La limpieza visual por sí sola puede ser insuficiente |
Esta es la Matriz diagnóstica de defectos y variables. Aplica el principio de monitoreo trazable descrito en el manual de monitoreo de procesos del NIST. Añada criterios de aceptación específicos de la planta solo después de definir el sistema de medición, el producto y el método de trabajo seguro. Cuando sigan siendo plausibles dos causas, diseñe una comprobación que las separe antes de mover un ajuste.
Verifique la calidad con un plan de muestreo ordenado por tiempo
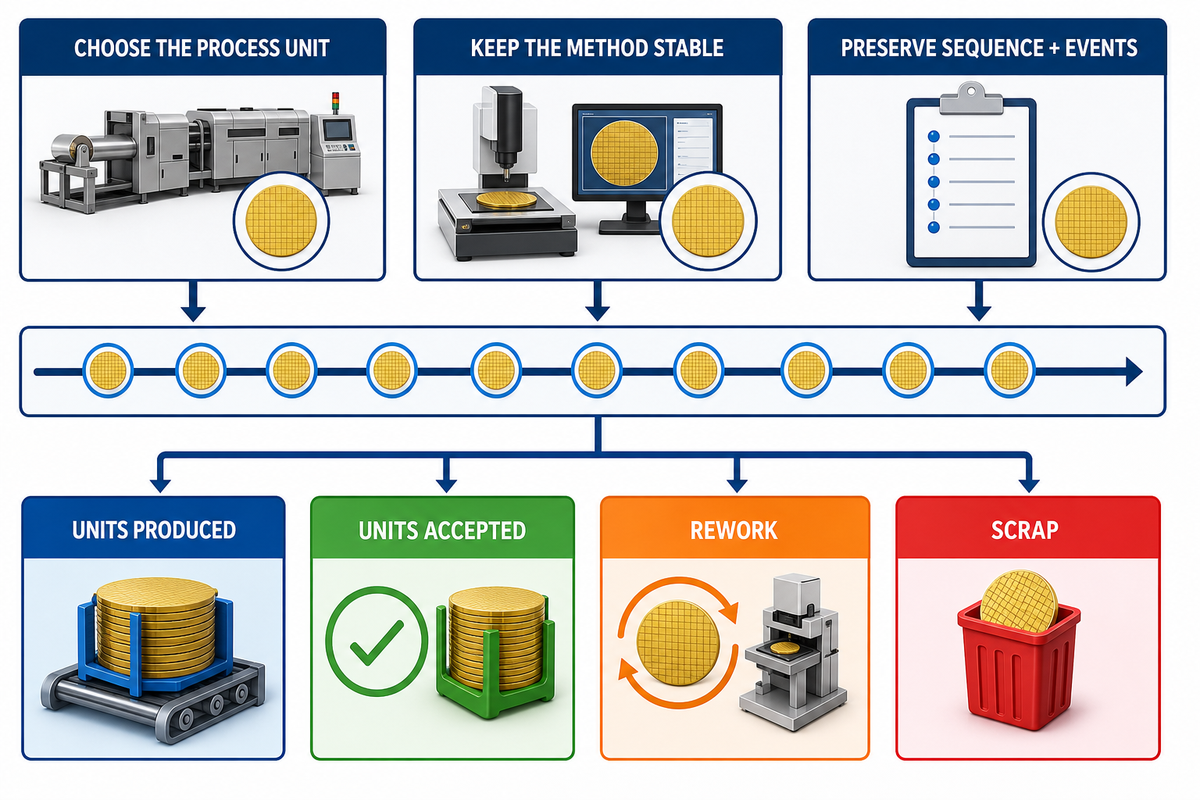
Elija la unidad de muestreo a partir del modelo de proceso, no de la costumbre. Puede ser adecuada una corrida, un lote, un bloque horario, una posición de placa, un carril o un turno. Preserve la identidad del producto, el método, la secuencia y los eventos del proceso. El orden temporal favorece la trazabilidad, pero por sí solo no demuestra independencia estadística, capacidad ni control.
Un ejemplo de muestreo del NIST elige una corrida como unidad primaria de muestreo después de examinar el modelo de proceso; no declara que el “turno” sea correcto para todas las fábricas. Del mismo modo, el trabajo del NIST sobre datos de procesos autocorrelacionados advierte que el supuesto de independencia suele ser inválido. Los puntos cronológicos pueden estar relacionados con puntos anteriores.
Defina qué significa cada resultado. La velocidad nominal de la máquina no es producción vendible. Los informes útiles separan las unidades producidas, las unidades muestreadas, las unidades aceptadas, el reproceso cuando corresponda y las mermas de producto en un punto de observación identificado. Si se producen roturas después de la máquina, decida si el plan de muestreo sigue el producto lo suficiente aguas abajo para responder a la pregunta comercial.
Mantenga estables los métodos. La masa de la lámina, el espesor, el diámetro, la longitud, el color, el indicador indirecto de humedad, las roturas y el aspecto requieren un dispositivo o método declarado. Registre el estado de calibración o verificación cuando corresponda. Cuando cambie el método, no coloque los valores antiguos y nuevos en una sola tendencia como si fueran directamente comparables sin una evaluación.
Decisión de muestreo: indique la unidad del proceso, el método de medición, el momento del muestreo y la regla de disposición. Los gráficos ordenados no pueden corregir una definición de muestra ambigua.
Limpie y cambie de producto sin perder la referencia
Un cambio de producto bien ejecutado elimina el producto anterior y conserva un estado de reinicio verificado. El plan debe abarcar los límites entre productos y alérgenos, las áreas accesibles en contacto con alimentos, las piezas retiradas, el método de limpieza, la inspección o verificación, el reensamblaje, las protecciones, las responsabilidades sobre energías peligrosas y la disposición del primer producto. Una guía genérica no puede sustituir el análisis de peligros ni los procedimientos del sitio.
Las responsabilidades de seguridad alimentaria y seguridad de la máquina no deben mezclarse en una sola lista de comprobación vaga. 21 CFR 117.40 aborda los equipos limpiables y la protección contra el contacto cruzado de alérgenos. En los lugares de trabajo de Estados Unidos, OSHA 1910.147 define el alcance y las excepciones para el control de energías peligrosas durante el servicio, mientras que OSHA 1910.212 aborda las protecciones contra peligros de las máquinas durante la operación normal.
La manipulación de polvos requiere otro límite. OSHA identifica el azúcar, el almidón y la harina entre los materiales que pueden generar polvo combustible, pero esa lista no determina el peligro de una instalación específica. El sitio debe evaluar sus materiales, cantidades, captación, fuentes de ignición y requisitos aplicables. No convierta una precaución general en una afirmación de que todas las líneas tienen la misma clasificación de polvo.
Después del reensamblaje, verifique la referencia antes de liberar una corrida larga. Confirme la versión correcta de la receta, las piezas, las protecciones, el estado de las placas, la comprobación de dosificación, la sincronización, el aspecto del primer producto y las medidas de calidad requeridas. Registre las excepciones y quién tomó la disposición. “Limpieza realizada” y “arranque” son eventos; el expediente de evidencia debe mostrar la condición de reinicio aceptable.
Límite del cambio de producto: La verificación de limpieza, el control de alérgenos, las protecciones y el control de energías peligrosas son responsabilidades relacionadas pero distintas. Cada una necesita el método aplicable de la planta y un registro responsable.
Combine el mantenimiento programado con un registro de condición
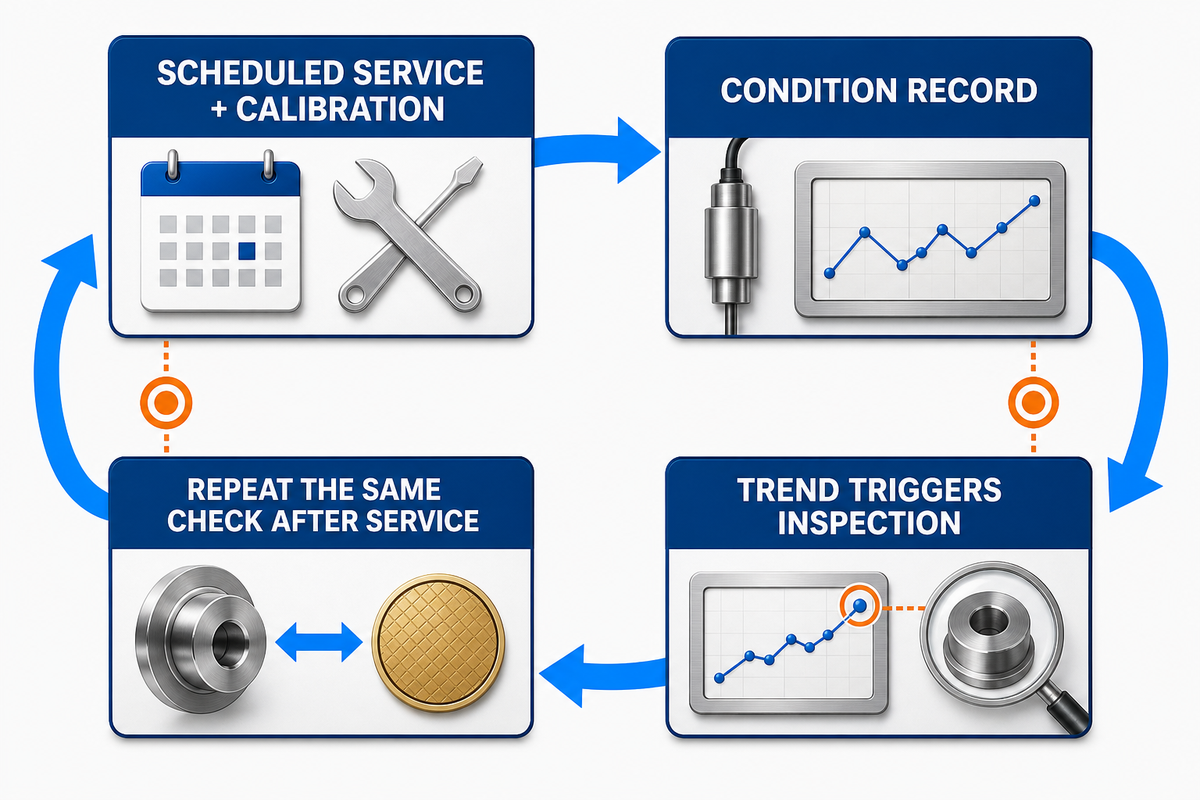
El mantenimiento preventivo programado y los registros de condición deben ir juntos. Las tareas por calendario o por horas de funcionamiento protegen las necesidades de servicio conocidas; las observaciones del estado de las placas, el comportamiento del desprendimiento, la distribución de temperatura, la sincronización, el ruido, la alineación y los defectos recurrentes ayudan a priorizar las investigaciones. El monitoreo de condición no cancela el trabajo programado, y un calendario por sí solo no puede explicar un patrón de proceso en desarrollo.
21 CFR 117.305 establece requisitos generales de contenido para los registros dentro de su alcance, incluidos los valores reales y las observaciones obtenidas durante el monitoreo y, según corresponda, las actividades de verificación. Ese marco de conservación de registros no prescribe un intervalo de mantenimiento para esta línea. Integre el mantenimiento programado y la calibración en el programa documentado del sitio porque la función, el diseño, los materiales, las horas de operación, el entorno y las instrucciones del proveedor son diferentes.
Haga comparables las anotaciones de condición. “La placa se ve mal” es débil. Un registro más sólido identifica la posición de la placa, el método de observación, la ubicación de residuos o daños, la fecha, el comportamiento relacionado del desprendimiento, el producto y la acción. Cuando aparezca una franja oscura recurrente, una posición de pegado o una desviación de sincronización antes del servicio, vincule el registro de mantenimiento con la evidencia del producto. Después del servicio, repita la misma comprobación.
Utilice las tendencias para activar una inspección, no para declarar prematuramente una causa. Una desviación gradual del diámetro puede seguir el desgaste del formado, la geometría de la lámina entrante u otra variable. El registro de condición demuestra su valor cuando orienta la siguiente inspección segura y documenta si la intervención restableció la referencia.
Ponga en marcha el proceso con un expediente de evidencia del turno
La puesta en marcha debe entregar un proceso reproducible, no una carpeta con ajustes finales. El paquete de evidencias del turno reúne la identidad del producto, la versión aprobada de la receta, las observaciones reales, las horas, la persona que realizó la actividad, los métodos de medición, las excepciones, las disposiciones y el historial de cambios, y traslada el registro de condiciones a la evidencia de la puesta en marcha. Aquí, «turno» se refiere al ritmo de entrega, no a que cada unidad de muestreo deba corresponder a un turno.
La normativa vigente 21 CFR 117.305 exige que los registros incluidos en su alcance contengan valores y observaciones reales, fechas y horas cuando corresponda, la identificación de la persona que realizó la actividad y la identidad del producto o del lote cuando corresponda. Estos campos son una referencia útil para comprobar el nivel de detalle. Utilizarlos no convierte este artículo, el paquete ni el equipo en un certificado de cumplimiento.
Elabore el paquete de evidencias del turno en torno a las preguntas que el siguiente equipo debe responder:
- ¿Qué producto identificado y qué versión de la receta se procesaron?
- ¿Qué lotes de materiales o de masa líquida son relevantes para la trazabilidad?
- ¿Qué condiciones de referencia y observaciones reales se registraron?
- ¿Qué placa, carril, intervalo de tiempo u otra unidad produjo cada muestra?
- ¿Qué métodos y dispositivos de medición se utilizaron?
- ¿Qué cambió, quién aprobó la prueba acotada y qué retraso del producto se aplicó?
- ¿Qué falló, qué se retuvo y cómo se registró la disposición?
- ¿Qué observación sobre las condiciones o el mantenimiento requiere seguimiento?
Cierre la puesta en marcha solo cuando el equipo receptor pueda reproducir el intervalo aprobado del producto, identificar un resultado fuera de intervalo y seguir la ruta de escalamiento. Un evento de aceptación en fábrica, el arranque en planta y la producción rutinaria pueden requerir evidencias diferentes. Mantenga esas etapas diferenciadas en lugar de tratar una demostración exitosa como una prueba permanente.
Prueba de entrega: Si el siguiente turno no puede determinar qué se produjo, qué se midió, qué cambió y cómo se gestionaron las excepciones, el proceso tiene ajustes, pero no una línea base defendible.
Preguntas frecuentes
¿Cuál es el primer ajuste que debe cambiarse cuando se agrietan los barquillos de oblea?
No seleccione ningún ajuste hasta localizar dónde aparece la primera fisura en el mapa de etapas. Compruebe si la lámina ya está rasgada al liberarse, si se rasga durante la transferencia, si se rasga en el enrollado inicial, si se parte durante el corte o si se rompe después del enfriamiento, y anote su primera ubicación. Compare el historial de la masa líquida, la dosificación y el perfil de la lámina antes de modificar una variable térmica, de tiempos, manipulación o alineación dentro de límites, manteniendo constantes las demás condiciones registradas. Después, realice el muestreo una vez transcurrido el retraso de proceso pertinente y documente el resultado.
¿Puede utilizarse un único objetivo de temperatura de placa para todos los productos de barquillo de oblea?
No. Un objetivo mostrado no describe la distribución de temperatura, el contacto de la placa, la dosificación, la temporización del ciclo, el estado de la superficie, la formulación ni el color y la textura deseados. Establezca un intervalo de control específico para cada producto con un método de medición definido. Los valores experimentales publicados pueden revelar mecanismos, pero no deben copiarse como objetivo de la máquina a menos que el producto, el aparato y el alcance de la prueba sean demostrablemente equivalentes.
¿Cómo debe comprobarse la producción vendible?
Defina el punto y el periodo de observación. Separe las unidades totales de las unidades conformes, el retrabajo y el desecho, y vincule el resultado con el producto, la receta, el estado del proceso y el método de muestreo. La velocidad nominal excluye las roturas y los rechazos en etapas posteriores; las afirmaciones estadísticas requieren un modelo de proceso adecuado.
¿El monitoreo de condición sustituye al mantenimiento preventivo?
No. El trabajo programado cubre las necesidades conocidas de servicio y calibración; los registros de condición muestran patrones en desarrollo. Utilice ambos. Después del mantenimiento, repita la misma verificación del producto y de las mediciones para verificar que se restableció la línea base del proceso, en lugar de suponer que completar una tarea programada recuperó el rendimiento.
¿Qué debe incluir un registro de cambio de producto de barquillos de oblea?
Incluya la identidad del producto anterior y del siguiente, la versión de la receta, los límites de materiales o alérgenos, los componentes retirados, el método de limpieza, la inspección o verificación, el reensamblaje, las protecciones y los pasos aplicables para energías peligrosas, las comprobaciones de referencia, las primeras mediciones, las excepciones y la disposición. El registro exacto debe seguir el análisis de peligros, los procedimientos y las obligaciones legales del sitio; una lista de comprobación genérica no es un sustituto.
Referencias y fuentes
- Registro DOI de Crossref: estudio de Applied Sciences sobre temperatura de horneado, espesor y color de obleas industriales
- US6254916B1: mecanismo de enrollado y corte de obleas no perteneciente a UDTECH
- Estudio relacionado de acceso abierto sobre la formulación y el formado de conos enrollados
- NIST/SEMATECH: ejemplo práctico de plan de muestreo
- NIST: monitoreo estadístico de datos de procesos autocorrelacionados
- Código Electrónico de Reglamentos Federales: 21 CFR 117.40
- Código Electrónico de Reglamentos Federales: 21 CFR 117.305
- OSHA 1910.147: control de energías peligrosas y OSHA 1910.212: protecciones de máquinas
- OSHA: panorama general del polvo combustible
- 21 CFR 117.40: equipos, limpieza y contacto cruzado de alérgenos
Nota técnica: Los ejemplos numéricos externos de esta guía se limitan a los aparatos y las condiciones de prueba citados. No son especificaciones, garantías, aprobaciones regulatorias ni límites operativos universales de UDTECH.