Entre em contato com a UDTECH Company

Linha de produção de biscoitos infantis: guia do comprador sobre processo, controle e aceitação

A linha de produção de biscoitos infantis é um sistema integrado de produção de alimentos, não uma máquina isolada. A compra começa pela definição do produto e depois testa moldagem, assamento, resfriamento, utilidades industriais, higiene e aceitação como uma única cadeia. Este guia atende à etapa informativa junto à página da solução comercial, ajudando as equipes da fábrica a fazer perguntas precisas sem duplicar modelos, especificações ou preços.
Meça a primeira condição alterada e registre o limite de aceitação antes de comparar cadências de produção.
O termo “biscoito infantil” pode descrever um snack de formato pequeno, um produto para crianças pequenas ou um produto destinado a bebês segundo as regras locais. Esses produtos são juridicamente e tecnicamente distintos. Registre idade, formulação, alérgenos, peso unitário, textura e mercado antes de comparar equipamentos. Nenhum modelo de máquina, por si só, garante segurança, nutrição ou conformidade.
Alinhamento de vocabulário para a equipe do projeto. Nas conversas com fornecedores, “fabricação de biscoitos” pode se referir à máquina para fabricação, à máquina para fabricação de biscoitos mais ampla ou à linha automática de produção de biscoitos completa. Mantenha visíveis o tipo de biscoito, os requisitos de produção e a capacidade de produção, depois diferencie produtos macios e duros, a produção de crackers e uma linha de produção de crackers. A mesma disciplina evita que a expressão de marketing “biscoito moderno” seja confundida com produção em massa, com as necessidades do setor de fabricação de alimentos ou com uma alegação sobre produção bem-sucedida de biscoitos.
O que uma linha de produção de biscoitos infantis realmente abrange
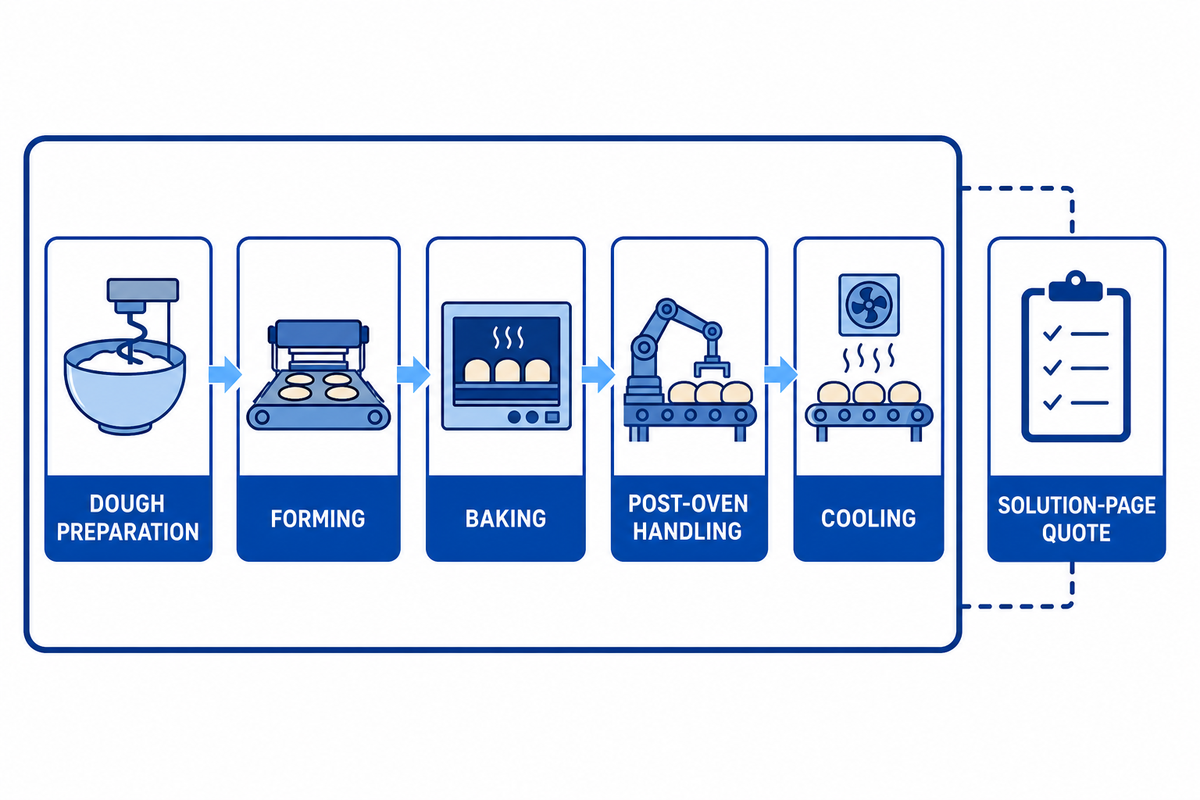
Uma linha principal conecta a preparação da massa, a moldagem, o assamento, o manuseio pós-forno e o resfriamento. A moldagem pode usar laminação e corte, moldagem rotativa, deposição ou estampagem. Embalagem, aplicação de óleo, detecção de metais, recheio e encaixotamento só fazem parte do escopo quando forem especificados. Consulte a visão geral das linhas de biscoitos e pães da UDTECH.
O principal risco da compra é a incompatibilidade entre produto e equipamento; solicite um teste em fábrica, um relatório de ensaio e critérios de aceitação.
Esse limite separa três compras muito diferentes:
- Linha de produção integrada: estações sincronizadas com pontos de controle de transição explícitos, utilidades industriais e registros de aceitação.
- Máquina de biscoitos independente: uma operação, como uma única unidade de deposição, que ainda exige interfaces a montante e a jusante.
- Equipamento de formulação doméstico ou para testes: útil para desenvolvimento, mas não é evidência de produção em grande volume, facilidade de limpeza ou operação por turno.
Um sistema conectado também atribui um responsável a cada ponto de transição. Se o forno produzir um biscoito atraente, mas o resfriador entregar um produto úmido à embalagem, a “linha” não terá atingido seu objetivo real. Defina a condição que a próxima estação deve receber, e não a lista mais longa de equipamentos.
Esclareça o produto antes de escolher o equipamento
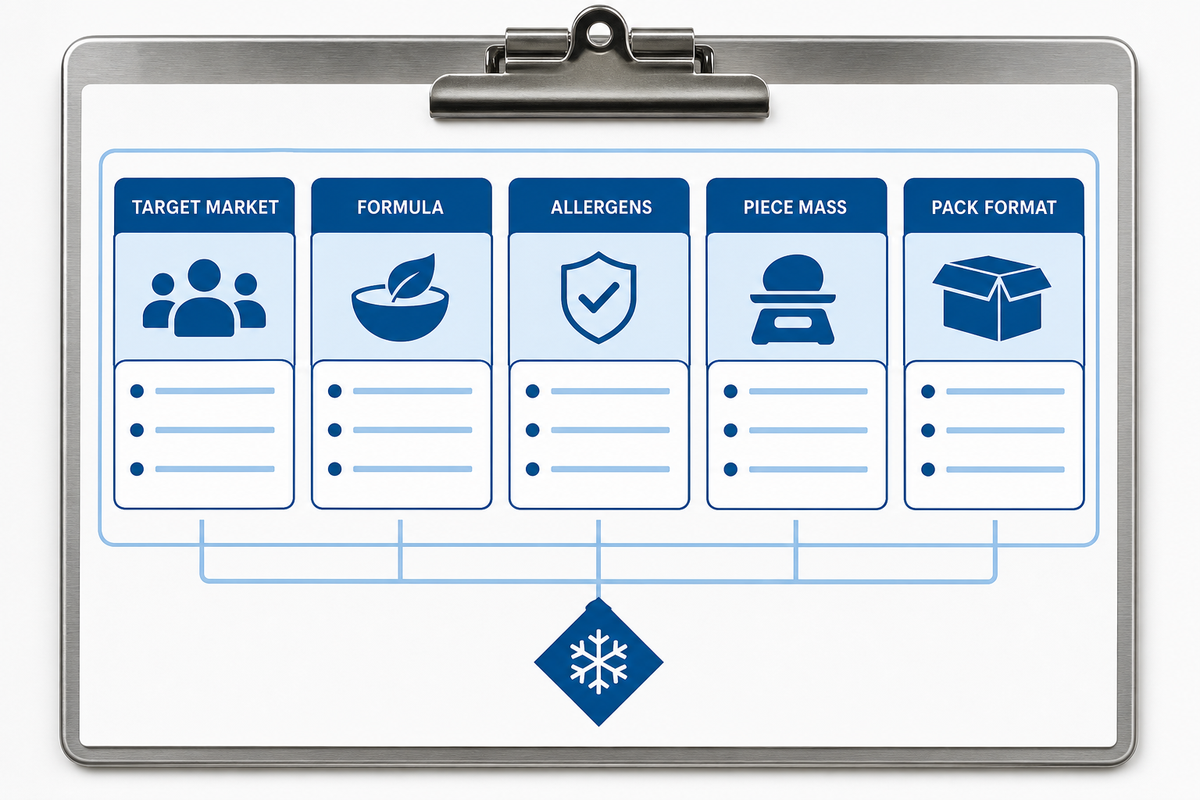
Antes de solicitar uma proposta comercial, registre o mercado-alvo, a faixa etária, a formulação, os alérgenos, o peso unitário, as dimensões, o formato, a superfície, a cor, a textura, o formato da embalagem e a produção comercializável. Para produtos infantis, a equipe responsável pela segurança dos alimentos deve definir o rótulo no mercado de destino; não peça ao fornecedor da máquina que decida isso. O texto vigente das regras de fabricação de alimentos é uma referência de planejamento para as responsabilidades da instalação e do equipamento.
| Entrada a ser fixada | Por que o projetista da linha precisa disso | Evidência a solicitar |
|---|---|---|
| Comportamento da formulação e da massa | Gordura, açúcar, água, inclusões e agentes de fermentação alteram o comportamento da mistura, da laminação e da desmoldagem. | Formulação de teste aprovada, sequência de mistura e registro das condições da massa. |
| Geometria e superfície da unidade | Pequenos relevos, furos, marcas em relevo ou uma mordida macia podem exigir pressão de moldagem e manuseio de desmoldagem diferentes. | Unidades de amostra, desenhos ou fotos com tolerâncias. |
| Declaração de mercado e faixa etária | “Infantil” é uma expressão de marketing em alguns mercados e uma alegação regulamentada em outros. | Regra do mercado de destino, resumo do rótulo e aprovador responsável. |
| Produção comercializável | A descarga do forno, as unidades resfriadas e o produto embalado em boas condições são pontos de medição diferentes. | Definição de rejeitos, paradas planejadas e janela de operação aceita. |
Este formulário fixa o objetivo e evita que um item de catálogo seja confundido com a adequação da receita.
Idade, alérgenos ou geometria não definidos criam riscos; coloque o aprovador, o relatório de teste em fábrica e os critérios de aceitação ao lado da amostra.
Para manter a consistência terminológica, um processo de fabricação de biscoitos é a sequência de trabalho, enquanto maquinário para produção de biscoitos, máquinas para fabricação de biscoitos e máquinas e equipamentos descrevem os ativos. Uma máquina automática para fabricação de biscoitos pode ser uma estação; sistemas automatizados e sistemas de produção descrevem controles coordenados. As propostas devem informar se incluem uma máquina de produção, uma máquina de embalagem, uma linha de produção de cookies, a produção de cookies ou um módulo de biscoito recheado automático. Esses rótulos são importantes porque um plano de produção eficiente de biscoitos ainda precisa atender aos padrões de segurança dos alimentos e ao método de fabricação de alimentos do comprador.
Mapeie o processo de fabricação da massa ao resfriamento
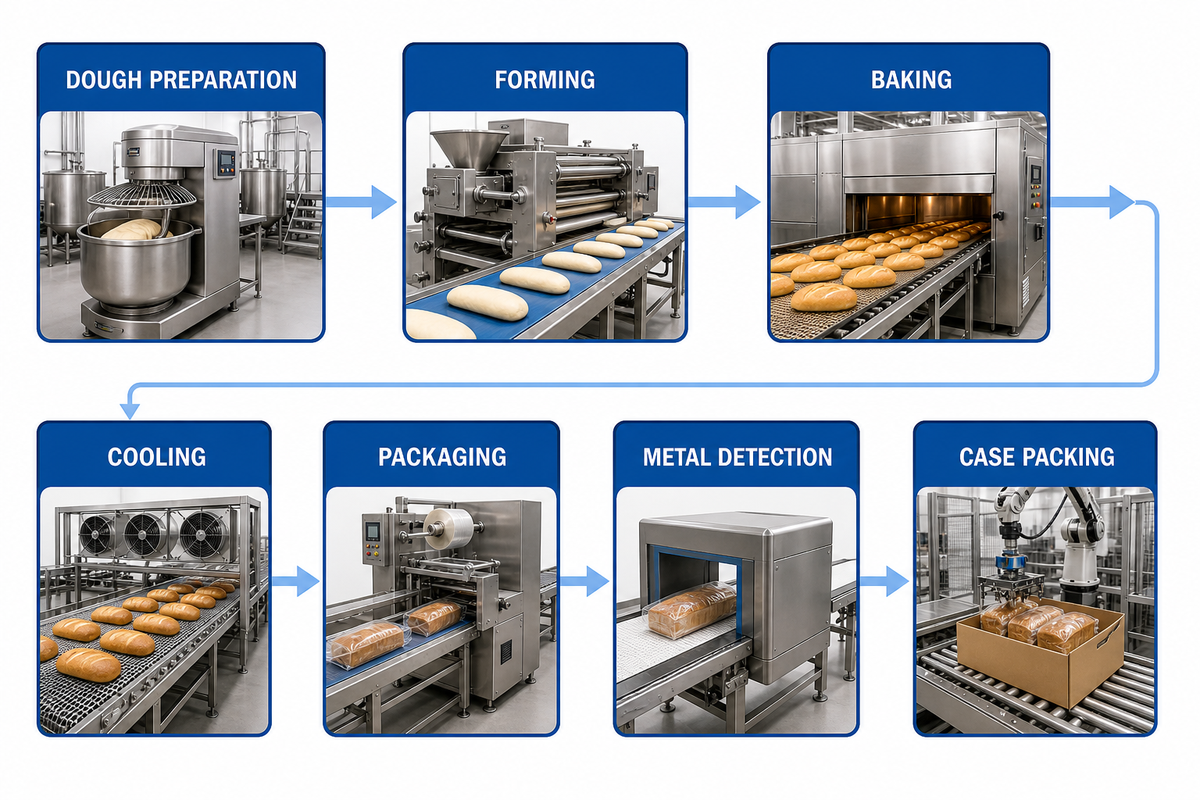
É mais fácil solucionar problemas na produção de biscoitos quando cada transição de etapa tem um responsável nomeado e uma condição identificável. O mapa de sequência de processo é:
- Mistura: verifique a identidade dos ingredientes, a sequência, a temperatura da massa e a consistência.
- Moldagem: escolha a sequência de processo conforme a condição da massa e a geometria; considere a massa da unidade, o perfil e a superfície.
- Arredondamento ou organização: confirme o espaçamento e a orientação antes do forno, incluindo o manuseio das aparas quando aplicável.
- Assamento: controle a entrada de calor, o tempo de permanência, a exaustão e o carregamento do produto como um perfil, e não como um único número de temperatura.
- Peneiramento e transferência: evite quebras e mantenha a identidade do produto vinculada à operação.
- Resfriamento: alcance a condição de repasse acordada antes de embalar, empilhar ou realizar inspeções adicionais.
O mapa principal pode ser seguido por embalagem, controle de peso, detecção de metais, codificação e encaixotamento. Mantenha essas estações visíveis como incluídas ou excluídas do escopo. Um desenho de linha que oculte a restrição a jusante faz as ofertas dos fornecedores parecerem comparáveis quando não são.
Um repasse ausente é um ponto de falha; solicite um mapa de sequência de processo da fábrica, um relatório de ensaio e um registro de aceitação que nomeie a primeira estação alterada. Para obter contexto de proteção ao mapear interfaces, consulte a orientação da OSHA para equipamentos de panificação.
A referência de processo de biscoitos da ASBE é útil para orientar famílias de produtos, enquanto a página de solução existente da UDTECH é o repasse comercial para configuração e proposta comercial. Nenhuma das duas deve ser lida como uma sequência universal para toda formulação de biscoito infantil.
Ao comparar fabricantes de linhas de produção de biscoitos, peça a cada um que nomeie as máquinas de moldagem de biscoitos e os equipamentos da linha de produção incluídos na sequência. O processo de fabricação de biscoitos deve mostrar como um misturador de massa alimenta a moldadora e como a produção de biscoitos macios difere de um programa de biscoitos e cookies. Esse é o significado prático dos requisitos de produção de biscoitos: um caminho documentado para qualidade consistente do produto, e não uma lista de termos de pesquisa.
Combine a sequência de moldagem com o comportamento e a geometria da massa
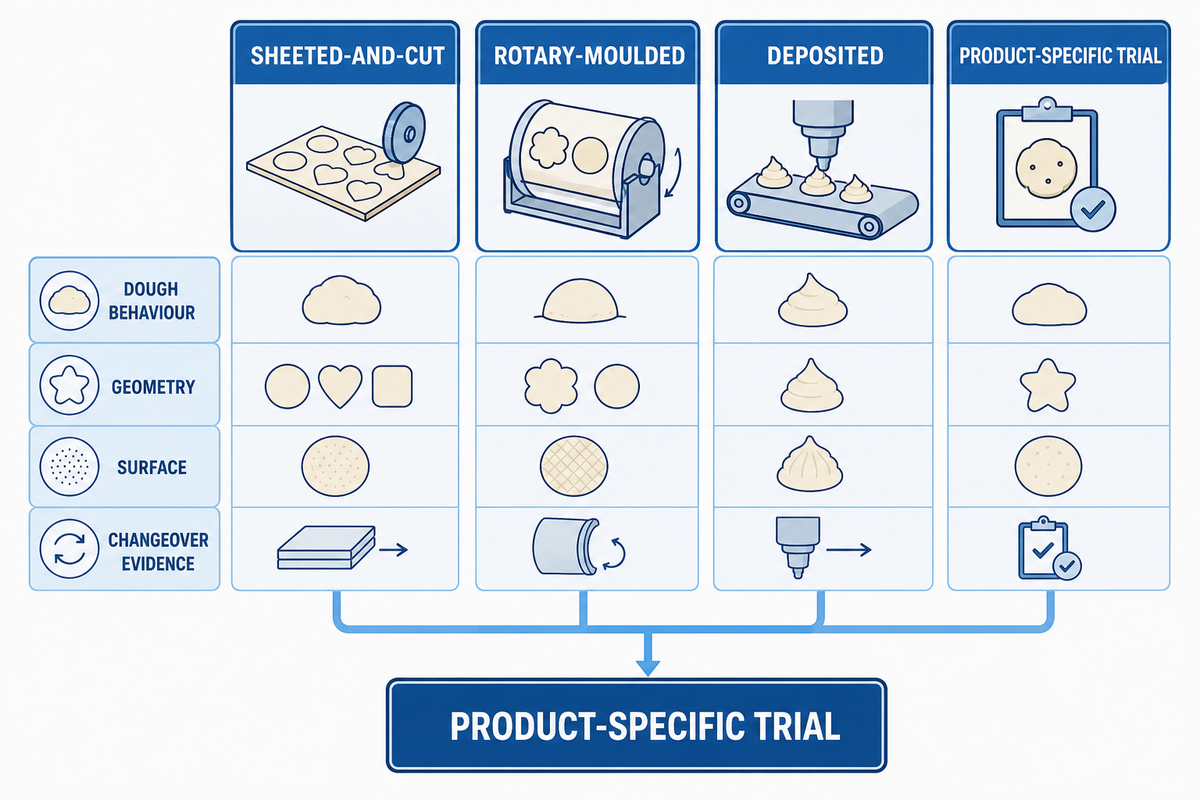
Biscoito duro, biscoito macio, cracker e cookie são famílias de produtos, não especificações de máquinas. A literatura de patentes sobre sequências de moldagem descreve opções distintas, incluindo laminação e corte, portanto o mapeamento entre produto e equipamento não pode ser presumido.
| Conceito da sequência | Frequentemente adequado quando | Verificação de repetibilidade | Limite a discutir |
|---|---|---|---|
| Laminação e corte | Uma lâmina contínua e um contorno limpo fazem parte da intenção do produto. | Espessura da lâmina, peso unitário, definição da borda e retorno das aparas. | Uma massa muito macia ou pegajosa pode deformar durante a calibração ou o corte. |
| Moldagem rotativa ou estampada | Relevo, formatos repetidos e desmoldagem controlada são importantes. | Profundidade da impressão, taxa de desmoldagem, dispersão de peso e troca de produto do molde. | A temperatura da massa e o comportamento da gordura podem alterar a desmoldagem. |
| Deposição ou corte por fio | Pretende-se uma massa porcionada, bordas arredondadas ou uma textura depositada mais macia. | Massa depositada, formação de cauda, espaçamento, carregamento do forno e quebras. | A definição da superfície e uma geometria de lâmina muito fina podem exigir outra sequência. |
Use o Atlas de falhas de adequação da sequência durante os testes de desenvolvimento. Para cada sequência, documente a condição da massa, o objetivo de superfície, a geometria, a tarefa de troca de produto e o primeiro resultado inaceitável. Essa evidência mostra onde a sequência deixa de ser adequada.
A incompatibilidade de sequência é um risco prático; mantenha o relatório de ensaio malsucedido e os critérios de aceitação junto da decisão sobre a sequência.
Trate o assamento e o resfriamento como um único problema de controle
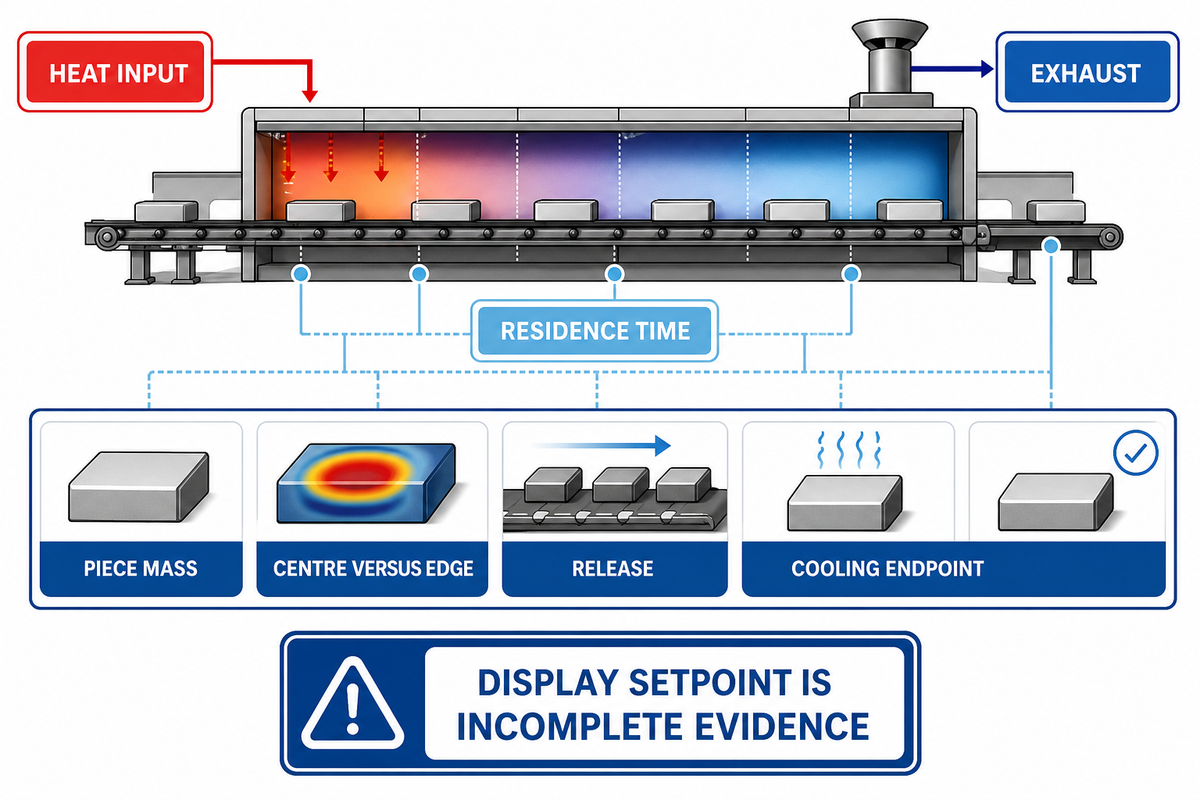
Resposta direta: entrada de calor, tempo de permanência, exaustão, massa da unidade, condição do centro em relação à borda, desmoldagem e ponto final de resfriamento interagem. Problemas de cor podem começar na espessura da massa; quebras podem começar na desmoldagem ou transferência; condensação na embalagem pode indicar um repasse de resfriamento incompleto. Diagnostique a primeira condição alterada em vez de ajustar cegamente o sintoma final.
| Sintoma observado | Medições a comparar | Primeira pergunta |
|---|---|---|
| Cor irregular | Massa da unidade, carregamento da esteira, valores definidos por zona, exaustão e posição ao longo da faixa. | O produto ou o carregamento mudou antes de a regulagem do forno mudar? |
| Centro mal assado | Espessura, tempo de permanência, indicador indireto de umidade do centro e permanência no resfriamento. | O forno está sendo solicitado a corrigir uma variação de moldagem? |
| Quebra da borda | Desmoldagem, velocidade de transferência, geometria da borda e temperatura do produto. | Onde a primeira rachadura é visível: no molde, na saída do forno ou na esteira? |
| Repasse quente ou úmido | Tempo de permanência no resfriamento, fluxo de ar, temperatura do produto e condição da sala de embalagem. | A embalagem está recebendo o ponto final acordado ou apenas a descarga do forno? |
A potência instalada não é igual à energia operacional medida. Solicite o ponto de medição, a base do produto e a janela de operação se a energia fizer parte do caso de negócio. Não publique um limite universal de temperatura, umidade ou eficiência sem uma receita validada e um método de aceitação local.
Em um projeto do setor de alimentos para snacks, otimizar a produção significa equilibrar toda a sequência e suas evidências. Pacotes maiores de equipamentos da linha de produção podem acrescentar estações sem melhorar a produção aceita; a resposta correta depende do processo de produção, da instalação e dos repasses definidos.
Restrições de energia ou resfriamento criam risco de qualidade; vincule a condição operacional ao produto aceito em um relatório de teste em fábrica. As responsabilidades do equipamento e da instalação podem ser conferidas em relação à 21 CFR Part 117 durante a revisão.
Dimensione a linha pela produção comercializável e pelos limites da instalação
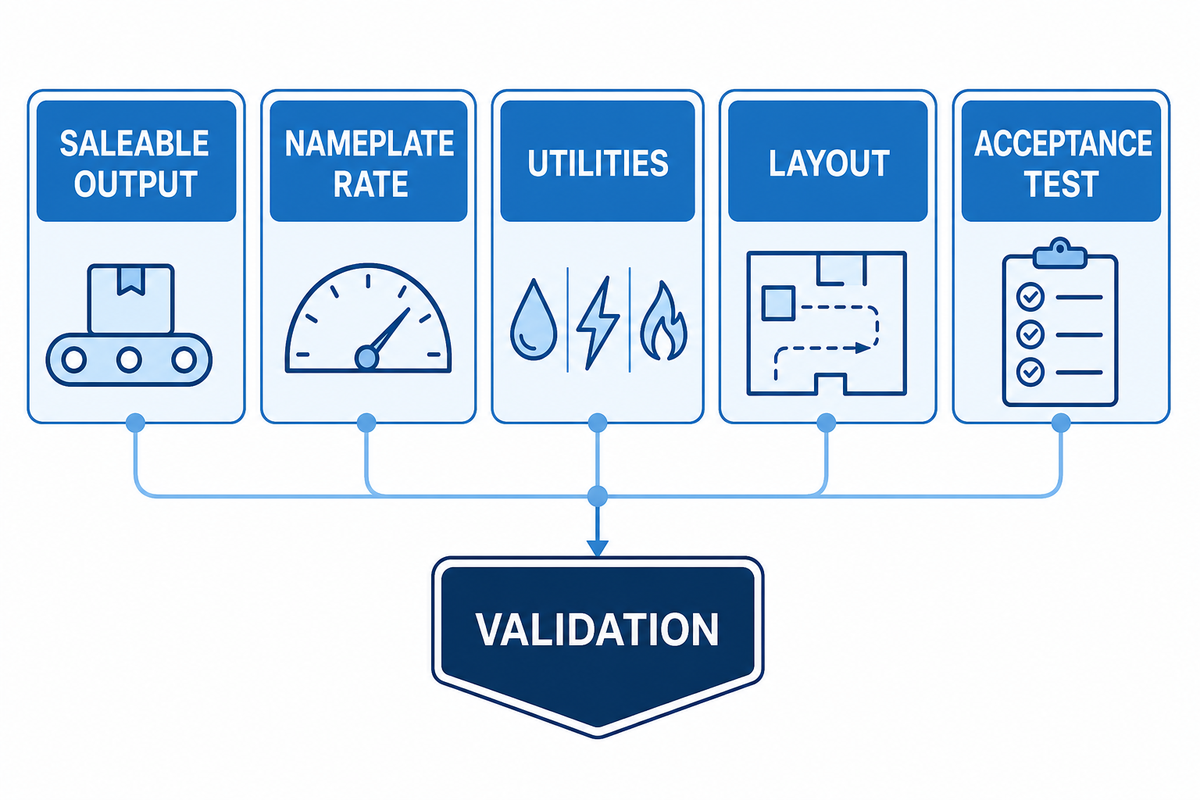
Com base no equilíbrio entre forno e resfriamento acima, defina a capacidade como uma declaração de produto e evidência: informe o produto, o ponto de medição, a duração da operação, as horas de funcionamento, as paradas planejadas, os rejeitos, o pulmão, a troca de produto e a restrição a jusante. Uma cadência de produção de placa de identificação pode ser útil para comparação, mas não é uma garantia de produção comercializável.
Capacidade superestimada é um risco de aquisição; solicite à UDTECH ou a outro fornecedor o relatório de aceitação em fábrica, o método e o responsável.
Antes de aprovar o layout, verifique tensão elétrica, frequência, fase e capacidade disponível; fonte de aquecimento e exaustão; ar comprimido, quando aplicável; água e drenagem; carga do piso; rotas de acesso; folgas para manutenção; acesso para limpeza; fluxo de materiais; e espaço de conexão para máquinas a jusante. Uma planilha pode reservar 9 m² para acesso de serviço, mas o desenho da instalação deve verificar a folga real. O envelope da máquina é apenas um retângulo no plano do edifício.
Use uma equação simples de gargalo no resumo do projeto: produção comercializável = unidades aceitas no ponto de medição escolhido após paradas planejadas e rejeitos definidos. A equação é deliberadamente simples. Ela obriga comprador e fornecedor a concordarem sobre o que é contado antes de comparar cadências ou premissas de retorno sobre o investimento. Se as unidades forem convertidas entre unidades, quilogramas e horas, registre as premissas em uma planilha de conversão de unidades de capacidade.
Exemplo de planejamento calculado (ilustrativo): uma planilha pode listar 2 pistas, 45 kg/h, 85% de disponibilidade, 30 min de troca de produto, 10 min de recuperação, 8 m de resfriamento, 7 kW, 6 operadores, 3 turnos, 12 amostras, 5% de rejeitos, 14 ppm, espaçamento de 12 mm, além de 16 m/min, 17 min, 18 °C, 19 kg, 20 amostras, 21 ppm, 22 kW, 23 mm e 24 kg/h. Esses valores ilustram apenas campos, não limites de receita nem garantia do fornecedor.
Por fim, vincule controle de qualidade, sistemas de controle, eficiência da produção, produtividade e demanda do mercado a um responsável. O objetivo não é repetir palavras-chave; é garantir que o resumo do setor de alimentos, o processo de fabricação e qualquer opção totalmente automática sejam avaliados com base nas mesmas evidências.
Revise a higiene, a troca de produto com alérgenos e a segurança dos operadores
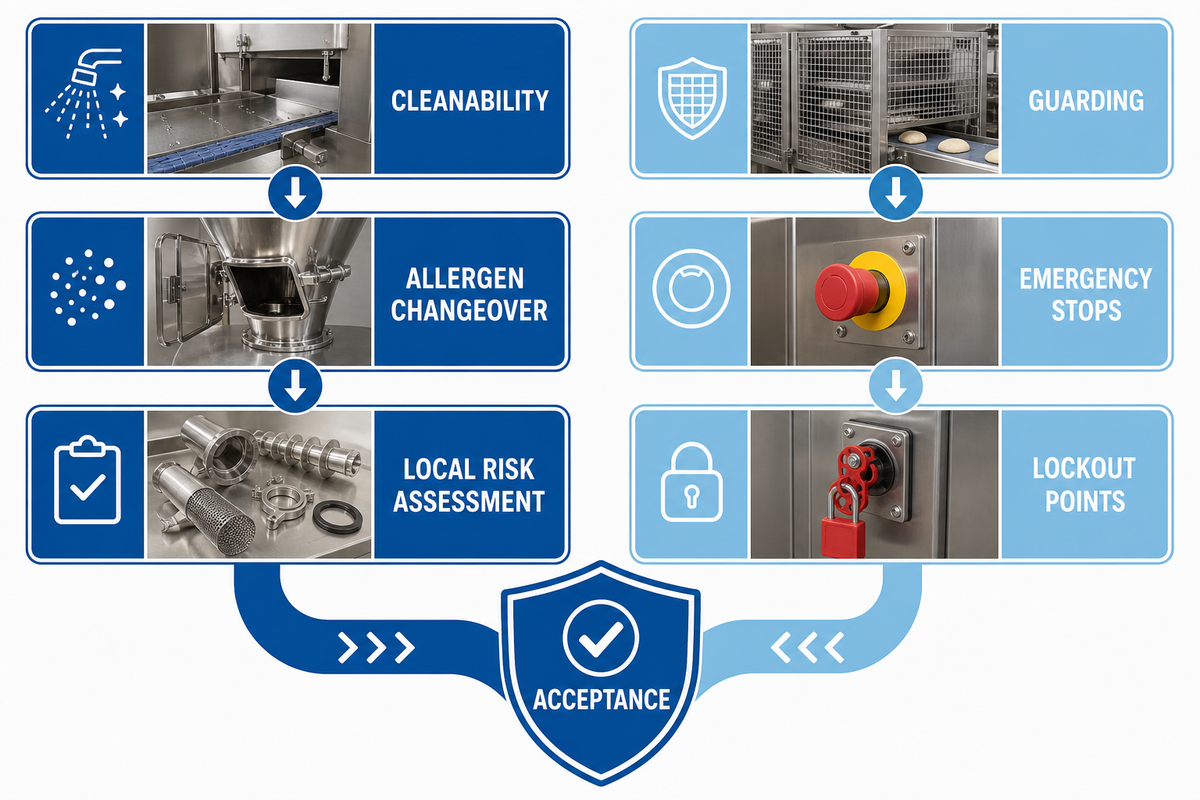
Depois de delimitar a capacidade e as utilidades industriais, pergunte como as superfícies de contato com alimentos da linha de produção são limpas, como se evitam áreas que retêm resíduos, como a troca de produto com alérgenos é verificada e como o acesso para limpeza é documentado. Quando aplicável, a 21 CFR Part 117 pode orientar o planejamento das responsabilidades do equipamento e da instalação; ela não é uma certificação do equipamento UDTECH nem do produto acabado.
Proteções, paradas de emergência, acesso seguro e pontos de bloqueio devem fazer parte da mesma revisão. A OSHA 29 CFR 1910.263 fornece contexto de proteção para equipamentos de panificação, e a OSHA 29 CFR 1910.212 abrange a proteção geral de máquinas. A legislação local e a avaliação de riscos da instalação continuam governando a instalação. Inclua a regra do mercado de destino, a lista de alérgenos, o método de limpeza, a revisão das proteções e os registros exigidos na RFQ, em vez de deixar isso para uma conversa tardia de repasse.
Para produtos comercializados para bebês ou crianças pequenas, mantenha a segurança do produto, as alegações nutricionais e a higiene do equipamento em fluxos de aprovação separados. Equipamento que pode ser limpo não torna verdadeira uma alegação de rótulo, e um rótulo conforme não torna aceitável um equipamento inseguro.
Estrutura de controle em 4 cartões para repetibilidade
Use quatro cartões vinculados — resumo do produto, teste de adequação da sequência, aprovação em fábrica e rastreamento do desvio — para manter as decisões auditáveis. Quaisquer números escritos em um cartão, como uma cadência ilustrativa de planilha de 100 kg/h, uma janela de amostra de 30 minutos, a notação de zona de 180°C ou uma indicação de 2% de rejeitos, são entradas do projeto a verificar, não metas universais. Planilhas em branco também podem aceitar campos como 0,5 mm, 1,0 mm, 2 horas, 3 turnos, 4 amostras, 5% de rejeitos, 6 kg/h, 7 kW e 8 °C; esses números ilustram apenas unidades e não definem um limite de receita.
Use o Cartão de evidências da aprovação em fábrica antes de comparar cadências
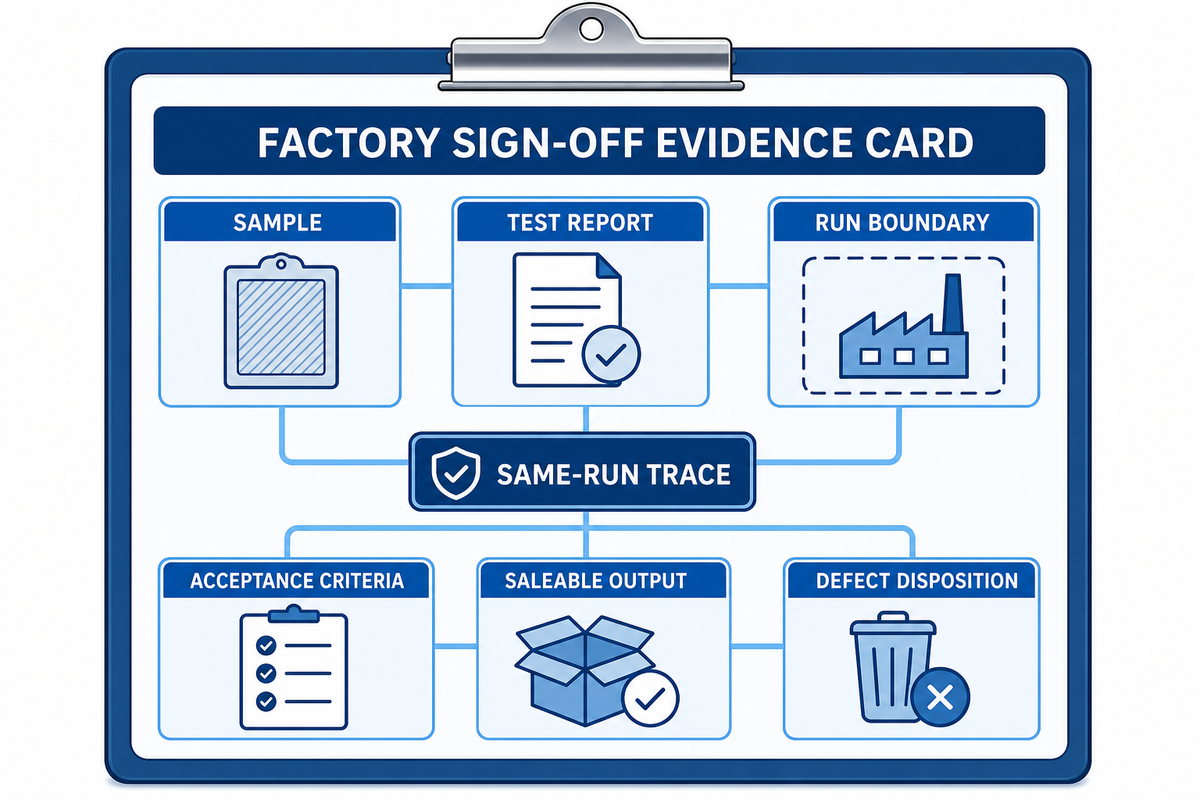
O Cartão de evidências da aprovação em fábrica transforma “capacidade” em um registro que outro fornecedor pode entender. Use um cartão para cada produto e teste acordados:
O cartão só é evidência quando sua amostra, relatório de ensaio, limite e critérios de aceitação apontam para a mesma operação. Mantenha o registro de responsabilidade do equipamento e da instalação alinhado com o texto aplicável das regras de fabricação de alimentos.
| Campo | Registro | Por que é importante |
|---|---|---|
| Identidade do produto | Revisão da formulação, ID da amostra, peso unitário, dimensões e formato da embalagem. | Evita que uma cadência seja cotada para outro produto. |
| Limite de medição | Descarga do forno, produção resfriada ou produção comercializável embalada; início e fim da operação. | Torna as ofertas comparáveis. |
| Limites de qualidade | Cor, textura, método de umidade, quebras, dispersão de peso e ponto final de resfriamento. | Define o que significa “aceito”. |
| Contexto operacional | Paradas planejadas, troca de produto, utilidades industriais, velocidade da esteira e perfil do forno. | Explica as condições por trás do resultado. |
| Exceções e aprovação | Desvio, ação corretiva, novo teste, responsável e assinaturas. | Preserva as decisões em vez de depender da memória. |
Repita o cartão nas amostras ou períodos acordados. Registre a janela de operação acordada de 30 minutos ao lado da identidade da amostra. Isso não comprova todas as receitas, turnos ou alegações de mercado futuras; comprova o que foi testado nas condições escritas. Essa distinção mantém honesto um teste de aceitação em fábrica.
| Ponto de controle | Medição | Responsável | Evidência de aceitação |
|---|---|---|---|
| Identidade do ingrediente | Lote e revisão da formulação | Qualidade | Verificação de material assinada |
| Temperatura da massa | Leitura inicial e final | Responsável pela mistura | Registro do lote |
| Consistência da massa | Método e observação | Engenheiro de processo | Ficha de teste |
| Peso de moldagem | Massa da unidade amostrada | Responsável pela moldagem | Registro de peso |
| Geometria da unidade | Comprimento, largura, espessura | Qualidade | Verificação de desenho ou foto |
| Perfil do forno | Valores definidos e permanência | Operador do forno | Impressão do perfil |
| Ponto final de resfriamento | Condição de repasse | Responsável pelo resfriamento | Assinatura de liberação |
| Tratamento de rejeitos | Motivo e disposição | Qualidade | Registro do desvio |
| Utilidades industriais | Leituras de fornecimento e operação | Engenheiro da instalação | Registro de utilidades |
Faça o comissionamento com uma Ficha de rastreamento da origem do desvio
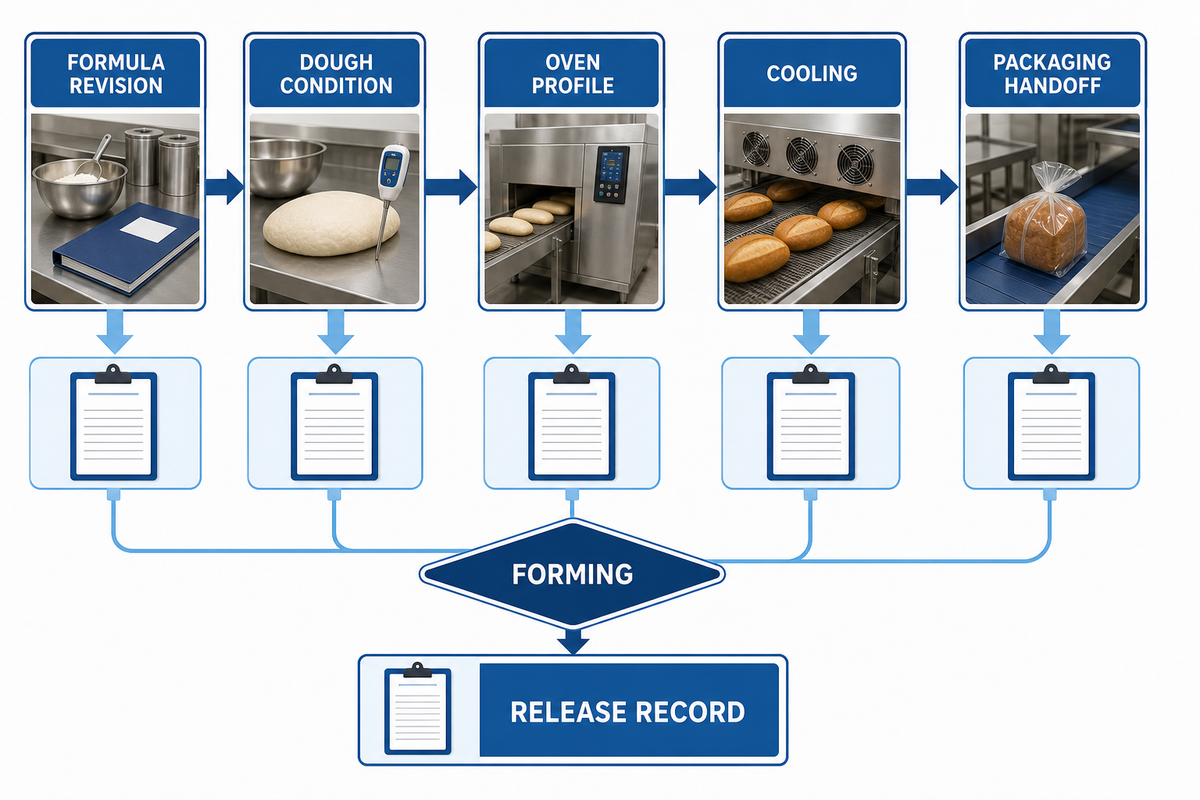
Com as evidências de aprovação registradas, o comissionamento deve avançar da confirmação das utilidades industriais ao teste a seco, teste com produto, bloqueio de parâmetros, treinamento dos operadores, limpeza e troca de produto, seguido do repasse documentado. A Ficha de rastreamento da origem do desvio é o complemento prático do cartão de aprovação.
O risco de comissionamento surge quando um defeito não tem sua condição a montante; use o relatório da fábrica antes de alterar um valor definido. O contexto de proteção da OSHA também deve fazer parte do repasse documentado e da revisão de riscos da instalação.
- Registre o primeiro defeito observado, a hora, a amostra e a pessoa que o identificou.
- Marque a primeira estação onde a evidência mudou: misturador, moldadora, forno, transferência ou resfriador.
- Registre a entrada a montante, a ação corretiva, o responsável e o novo teste.
- Encerre o item somente quando o produto e o ponto de medição acordados forem aprovados novamente.
Isso evita que “aumente a temperatura do forno” se torne a resposta padrão para todo desvio. Também fornece aos operadores um registro de treinamento utilizável. O comissionamento valida o produto e as condições acordados; não valida silenciosamente todas as formulações ou embalagens futuras.
Saiba quando uma linha completa é a compra errada
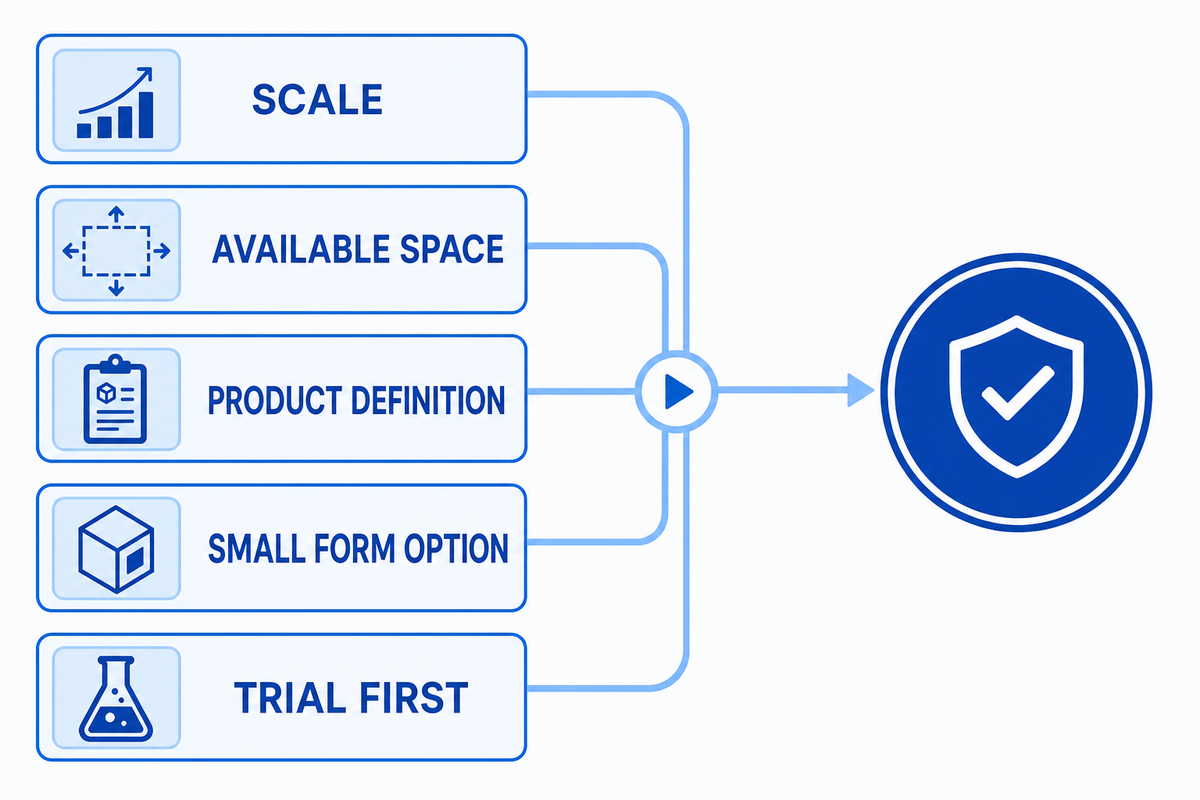
Essas verificações de processo e comissionamento também mostram por que uma linha completa não é automaticamente a melhor compra. Use o Atlas de falhas de adequação da sequência para questionar o projeto desde o início:
| Modo de falha | Por que acontece | Evidência a solicitar | Próximo passo melhor |
|---|---|---|---|
| A produção excede a carteira de pedidos real | A capacidade é comparada na velocidade da placa de identificação, enquanto o resfriamento ou a embalagem se torna a restrição. | Base da produção aceita e premissas de paradas planejadas. | Redimensione a linha equilibrada ou distribua o investimento em fases. |
| Sequência de moldagem errada | Um rótulo de produto é tratado como uma categoria exclusiva de máquina. | Unidades de teste, estado da massa e registro de troca de produto. | Faça testes de adequação da sequência antes de fixar a moldadora. |
| As utilidades industriais são descobertas tarde | Somente a área ocupada pela máquina foi verificada. | Programação de eletricidade, aquecimento, exaustão, ar, drenagem e folgas de serviço. | Conclua uma vistoria da instalação e um desenho das interfaces. |
| O escopo a jusante está ausente | “Linha completa” significa coisas diferentes para cada parte. | Lista de estações incluídas/excluídas e condições de repasse. | Registre os limites na RFQ e no cartão de aceitação. |
| A aceitação é escrita depois da compra | Os limites de qualidade e os pontos de medição nunca foram acordados. | Método de ensaio assinado, amostras e processo de desvio. | Congele as evidências de aceitação antes do pedido. |
Um formato pequeno ou uma máquina independente pode ser o tipo de projeto apropriado se a escala, o espaço disponível ou o produto ainda estiverem indefinidos. A orientação de proteção para equipamentos de panificação continua relevante independentemente do tipo de projeto escolhido. Essa é uma decisão sobre escala, não uma recomendação no nível do equipamento.
Monte uma RFQ comparável entre fornecedores com o Canvas de controle da massa aos dados
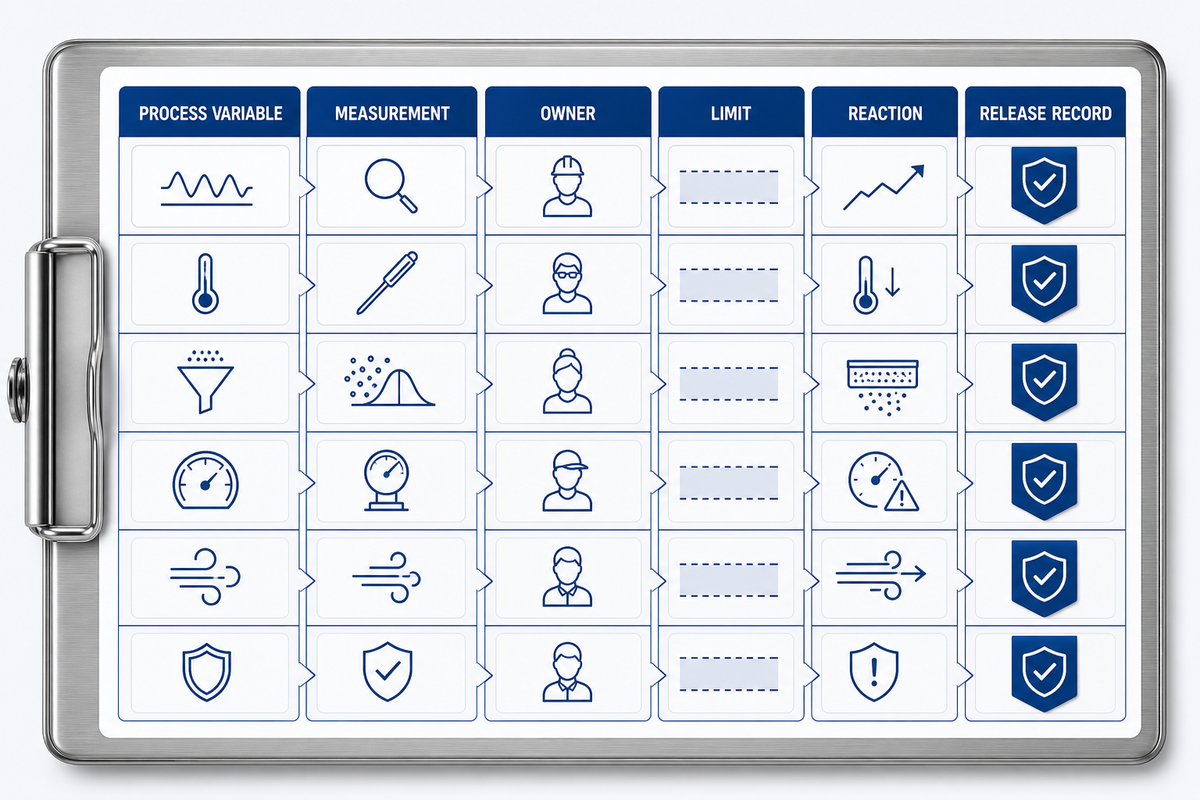
Após registrar as decisões sobre a sequência do processo, a capacidade de produção e a aceitação, o Canvas de controle da massa aos dados relaciona cada variável importante do processo a uma medição, um responsável, um limite, uma reação e um registro de liberação. Inclua estes campos na RFQ:
O canvas fecha a lacuna de evidências ao fornecer a cada fornecedor o mesmo método de teste, limite, responsável e resposta a desvios.
- Amostra ou foto do produto, limites da formulação, alérgenos e atributos da unidade.
- Definição da produção comercializável, janela operacional, padrão de turnos, paradas planejadas e tratamento das rejeições.
- Utilidades industriais do local, planta baixa, folgas para serviço, fluxo de materiais e pontos de conexão a jusante.
- Estações incluídas e excluídas, responsabilidade pelos controles, acesso aos dados e histórico de alarmes.
- Limpeza, troca de produto, proteções, bloqueio e etiquetagem, documentação e requisitos do mercado de destino.
- Método de teste piloto, evidências de aceitação em fábrica, aceitação no local, treinamento, peças de reposição e limite do repasse técnico.
Para configuração, seleção de equipamentos e discussão da proposta comercial, continue para a solução de linha de produção de biscoitos infantis da UDTECH. Essa página comercial concentra modelos, configurações, especificações, preço e conversão. Este guia continua sendo a camada de orientação e aceitação ao redor dela.
Pronto para preparar uma RFQ?
Leve o resumo do produto, o Cartão de evidências de aprovação em fábrica e o Canvas de controle da massa aos dados para a conversa. Abra o formulário de consulta do projeto.
Leve o resumo do produto, o Cartão de evidências de aprovação em fábrica e o Canvas de controle da massa aos dados para a conversa. Abra o formulário de consulta do projeto.
Perguntas frequentes
O que é uma linha de produção de biscoitos infantis?
Uma linha de produção de biscoitos infantis é um processo industrial conectado que transforma uma massa ou massa líquida definida em unidades moldadas, assadas e resfriadas, prontas para o repasse técnico a jusante acordado. A expressão não identifica uma sequência universal de máquinas e, por si só, não comprova que o alimento seja adequado para bebês. Antes de selecionar o equipamento, os compradores devem definir o produto, a faixa etária pretendida, o mercado, a formulação, a base de produção e as evidências de aceitação.
Quais são as etapas de um processo de fabricação de biscoitos?
A família de processos usual inclui preparação dos ingredientes e da massa, moldagem, disposição, assamento, manuseio pós-forno e resfriamento. A sequência exata muda conforme o comportamento da massa, a geometria das unidades e o objetivo do produto. A embalagem, a pulverização de óleo, a detecção de metais ou o recheio podem ficar fora da linha principal, a menos que o escopo da compra os inclua. Portanto, um mapa de processo defensável mostra cada repasse, seu responsável e a condição que o produto deve atender.
Como as sequências de moldagem de biscoitos duros e macios diferem?
As classificações duro, macio, cracker e cookie descrevem famílias de produtos, não especificações de equipamentos intercambiáveis. A consistência da massa, o comportamento da gordura e do açúcar, as necessidades de laminação ou corte, a geometria e o acabamento superficial desejado determinam se são adequados laminação, moldagem rotativa, estampagem ou corte com fio. Os compradores devem testar o produto especificado e registrar o peso unitário, as dimensões, a aparência e as quebras antes de aceitar uma sequência; a categoria de um catálogo de fornecedor, sozinha, não comprova compatibilidade.
Como a capacidade deve ser definida para um teste de aceitação em fábrica?
A capacidade deve especificar o produto, a janela operacional, o ponto de medição, a duração da operação, as paradas planejadas, o tratamento das rejeições e os limites de qualidade. Também deve indicar se o valor corresponde à descarga do forno, à produção resfriada ou à produção comercializável embalada. Esse limite torna duas propostas comparáveis e evita que a capacidade nominal da linha seja confundida com produção comercializável garantida.
Quais utilidades industriais e folgas devem ser verificadas antes do pedido?
Confirme a alimentação elétrica, o aquecimento e a exaustão, o ar comprimido quando aplicável, a drenagem, a carga admissível do piso e as folgas para manutenção. As dimensões ocupadas pela máquina não equivalem à folga necessária no edifício.
Que informações o fornecedor deve receber antes de preparar uma RFQ?
Envie uma amostra ou foto do produto acabado, as restrições da formulação, os atributos da unidade, a base da produção comercializável, o padrão de turnos, as utilidades industriais, o layout, as estações incluídas e excluídas, as regras do mercado de destino, a documentação, os critérios de aceitação, o limite de entrega e as expectativas de treinamento. Acrescente o método de medição, a identificação da amostra, as paradas planejadas, o tratamento das rejeições, as evidências de limpeza e o responsável pela aprovação de desvios. Um pacote de informações completo torna as respostas dos fornecedores mais comparáveis e reduz disputas tardias de escopo.
Registro de evidências para uma conversa com o fornecedor
| Fonte | Contexto | Constatação | Uso |
|---|---|---|---|
| eCFR Parte 117 | CGMP para alimentos | Responsabilidades de equipamentos e instalações | Questões de higiene |
| OSHA 1910.263 | Proteção de segurança em panificação | Proteções e acesso | Revisão de segurança |
| Referência de biscoitos da ASBE | Família de produtos | Orientação da sequência do processo | Definição do resumo de requisitos técnicos |
| Literatura de patentes | Sequência de moldagem | As sequências são distintas | Planejamento do teste piloto |
| Instantâneo do DataForSEO | Demanda de pesquisa | O termo exato não tem volume estável | Alinhamento de expectativas |
| Páginas de SERP dos concorrentes | Formato de mercado | Os tópicos de processo predominam | Escopo do conteúdo |
| Cartão de teste piloto em fábrica | Contexto de aceitação | O ponto de medição é explícito | Comparação da cadência de produção |
| Registro de rastreamento de desvios | Contexto de comissionamento | A primeira estação alterada é registrada | Revisão da causa raiz |
| Resumo de requisitos técnicos da UD fornecido pelo usuário | Contexto da empresa | Apenas contexto | Limite de atribuição |
Referências e fontes: limites das evidências
Estes links fornecem contexto de planejamento, não certificação: eCFR dos Estados Unidos, 21 CFR Parte 117, proteção de segurança para equipamentos de panificação da OSHA, referência de biscoitos da ASBE e literatura de patentes sobre sequências de moldagem do Google Patents. As páginas de concorrentes apenas mapeiam o formato e as lacunas da pesquisa; não se afirma nenhum preço, capacidade de produção, certificação, número de patente ou garantia de conformidade para alimentos infantis. Consulte o arquivo de artigos sobre linhas de produção de biscoitos infantis para ver artigos relacionados.
Para questões específicas do escopo da unidade, entre em contato com a equipe de projetos da UDTECH com o cartão de evidências e os campos da RFQ.
O contexto da UD Company limita-se ao resumo fornecido pelo usuário: estabelecida em 2003, investimento declarado e bases de produção em Xinyu, além de foco em automação de alimentos. Esse é um contexto atribuído, não uma evidência de desempenho em biscoitos infantis.