Póngase en contacto con UDTECH Company

Línea de producción de galletas para bebé: guía del comprador sobre proceso, control y aceptación

Una línea de producción de galletas para bebé es un sistema conectado de producción de alimentos, no una máquina aislada. La compra comienza con la definición del producto y después evalúa el formado, el horneado, el enfriamiento, los servicios auxiliares, la higiene y la aceptación como una sola cadena. Esta guía cubre la fase informativa junto con la página de solución comercial y ayuda a los equipos de planta a formular preguntas precisas sin duplicar modelos, especificaciones ni precios.
Mida la primera condición que cambió y registre el límite de aceptación antes de comparar ritmos.
El término «galleta para bebé» puede describir un snack pequeño, un producto para niños pequeños o uno destinado a lactantes según las normas locales. Son productos legal y técnicamente distintos. Registre la edad, la formulación, los alérgenos, el peso por pieza, la textura y el mercado antes de comparar equipos. Ningún modelo de máquina garantiza por sí solo la seguridad, la nutrición ni el cumplimiento normativo.
Alineación de vocabulario para el equipo del proyecto. En las conversaciones con proveedores, «fabricación de galletas» puede referirse a la máquina para fabricar galletas, a la máquina para hacer galletas más amplia o a la línea automática de producción de galletas completa. Mantenga visibles el tipo de galleta, los requisitos de producción y la capacidad de producción, y después distinga los productos blandos y duros, la producción de crackers y una línea de producción de crackers. La misma disciplina evita confundir el lenguaje de marketing de «galleta moderna» con la producción masiva, las necesidades del sector de fabricación de alimentos o una afirmación sobre la producción exitosa de galletas.
Qué abarca realmente una línea de producción de galletas para bebé
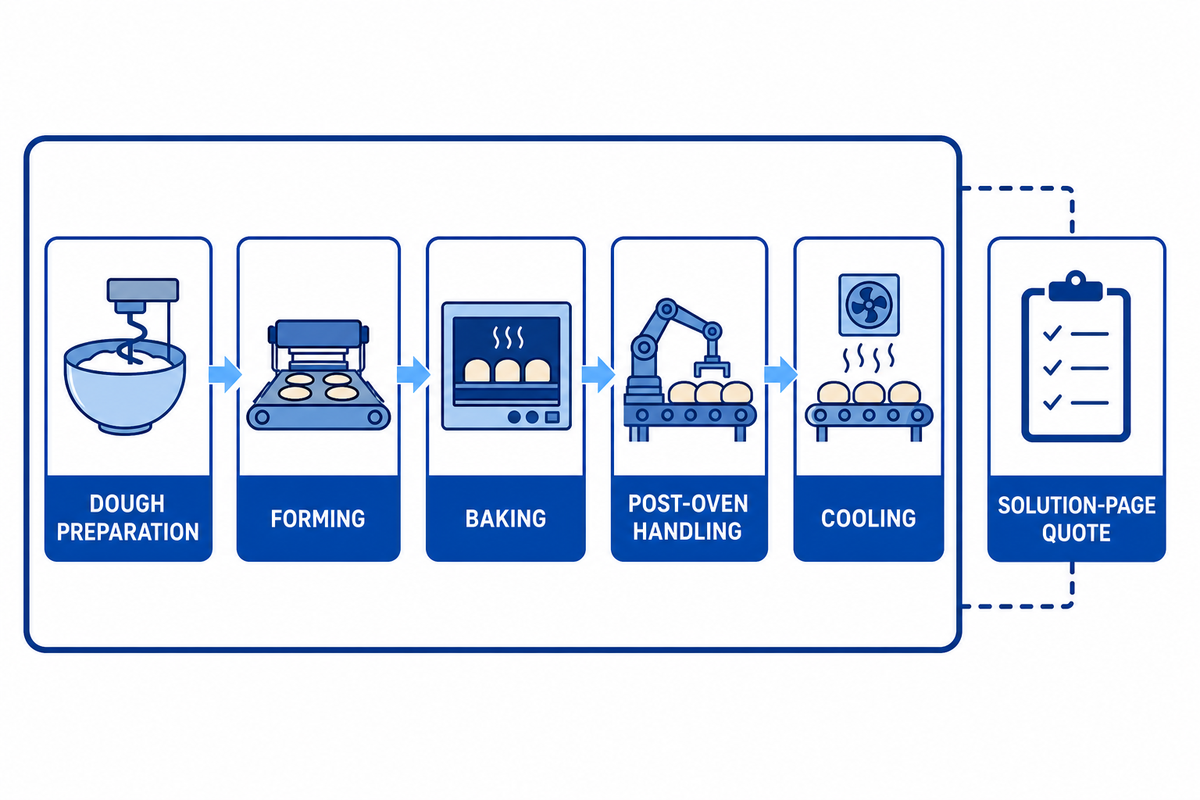
Una línea central conecta la preparación de la masa, el formado, el horneado, el manejo posterior al horno y el enfriamiento. El formado puede utilizar laminado y corte, moldeado rotativo, dosificación de masa o estampado. El empaque, la pulverización de aceite, la detección de metales, el relleno y el embalaje en cajas solo forman parte del alcance cuando se especifican. Consulte el resumen de líneas de galletas y bollos de UDTECH.
El principal riesgo de compra es que el producto no corresponda al equipo; solicite una prueba en fábrica, un informe de ensayo y criterios de aceptación.
Ese límite separa tres compras muy diferentes:
- Línea de producción integrada: estaciones sincronizadas con puntos de control de transición, servicios auxiliares y registros de aceptación definidos.
- Máquina de galletas independiente: una operación, como una sola unidad dosificadora, que aun así requiere interfaces aguas arriba y aguas abajo.
- Equipo de formulación doméstico o de prueba: útil para el desarrollo, pero no demuestra el rendimiento a granel, la facilidad de limpieza ni la operación por turnos.
Un sistema conectado también asigna un responsable a cada punto de transición. Si el horno produce una galleta atractiva, pero el enfriador entrega un producto húmedo al empaque, la «línea» no ha alcanzado su objetivo real. Defina la condición que debe recibir la siguiente estación, no la lista de equipos más larga.
Aclare el producto antes de elegir el equipo
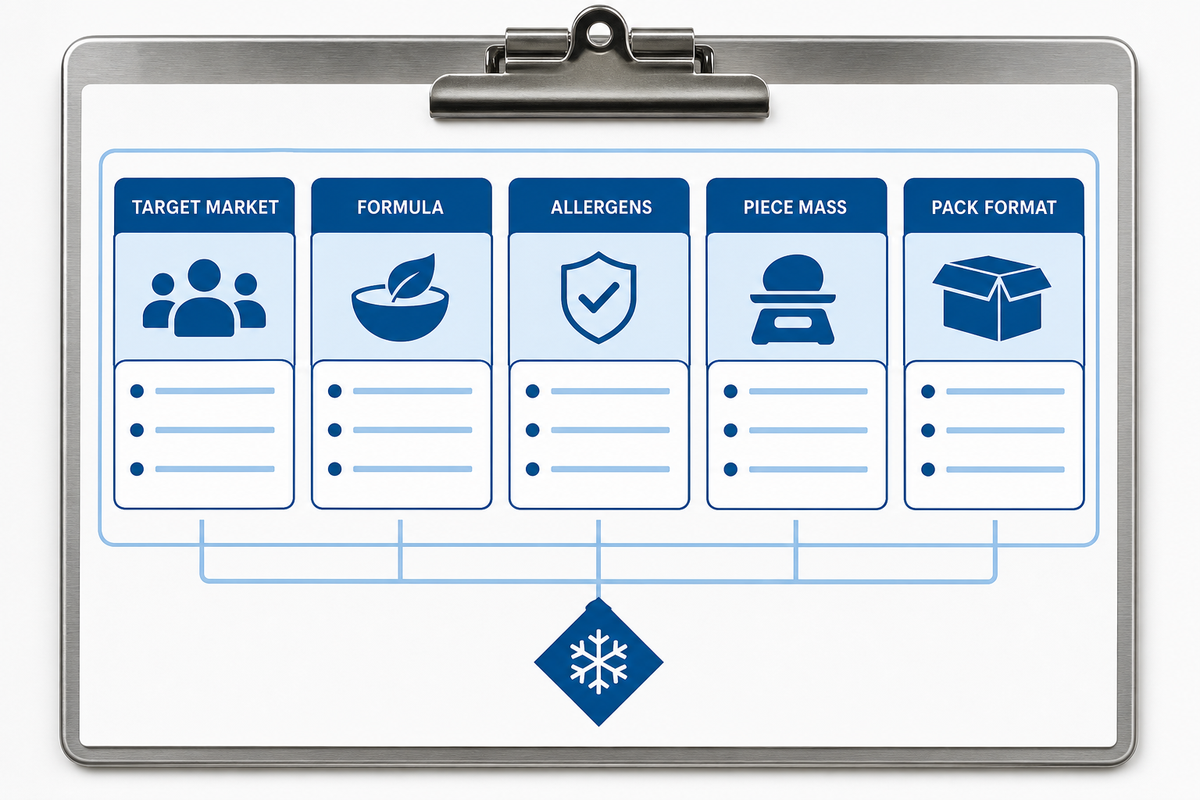
Antes de solicitar una cotización, registre el mercado objetivo, el grupo de edad, la formulación, los alérgenos, el peso por pieza, las dimensiones, la forma, la superficie, el color, la textura, el formato del envase y la producción vendible. Para productos infantiles, el equipo responsable de seguridad alimentaria debe definir la etiqueta en el mercado de destino; no pida al proveedor de la máquina que lo decida. El texto vigente de la norma de fabricación de alimentos sirve como referencia de planificación para las responsabilidades de la planta y los equipos.
| Dato que debe fijarse | Por qué lo necesita el diseñador de la línea | Evidencia que debe solicitarse |
|---|---|---|
| Comportamiento de la formulación y de la masa | La grasa, el azúcar, el agua, las inclusiones y los agentes leudantes modifican el mezclado, el laminado y el comportamiento de desprendimiento. | Formulación de prueba aprobada, secuencia de mezclado y registro de las condiciones de la masa. |
| Geometría y superficie de la pieza | Un relieve pequeño, orificios, marcas en relieve o una mordida blanda pueden requerir distinta presión de formado y manipulación de desprendimiento. | Piezas de muestra, dibujos o fotografías con tolerancias. |
| Declaración de mercado y edad | «Bebé» es una frase de marketing en algunos mercados y una declaración regulada en otros. | Norma del mercado de destino, documento de requisitos de etiquetado y aprobador responsable. |
| Producción vendible | La descarga del horno, las piezas enfriadas y el producto bueno empacado son puntos de medición distintos. | Definición de rechazos, paros planificados y ventana de operación aceptada. |
Este formulario fija el objetivo y evita confundir un artículo de catálogo con la adecuación a la receta.
Una edad, unos alérgenos o una geometría sin definir generan riesgos; coloque al lado de la muestra al aprobador, el informe de la prueba en fábrica y los criterios de aceptación.
Para mantener la coherencia terminológica, un proceso de fabricación de galletas es la secuencia de trabajo, mientras que la maquinaria para producir galletas, la maquinaria para hacer galletas y las máquinas y equipos describen los activos. Una máquina automática para hacer galletas puede ser una sola estación; los sistemas automatizados y los sistemas de producción describen controles coordinados. Las propuestas deben indicar si incluyen una máquina de producción, una máquina de empaque, una línea de producción de galletas tipo cookie, la producción de galletas tipo cookie o un módulo de galleta sándwich automática. Esas etiquetas importan porque un plan de producción eficiente de galletas también debe cumplir las normas de seguridad alimentaria y el método de fabricación de alimentos del comprador.
Mapee el proceso de fabricación desde la masa hasta el enfriamiento
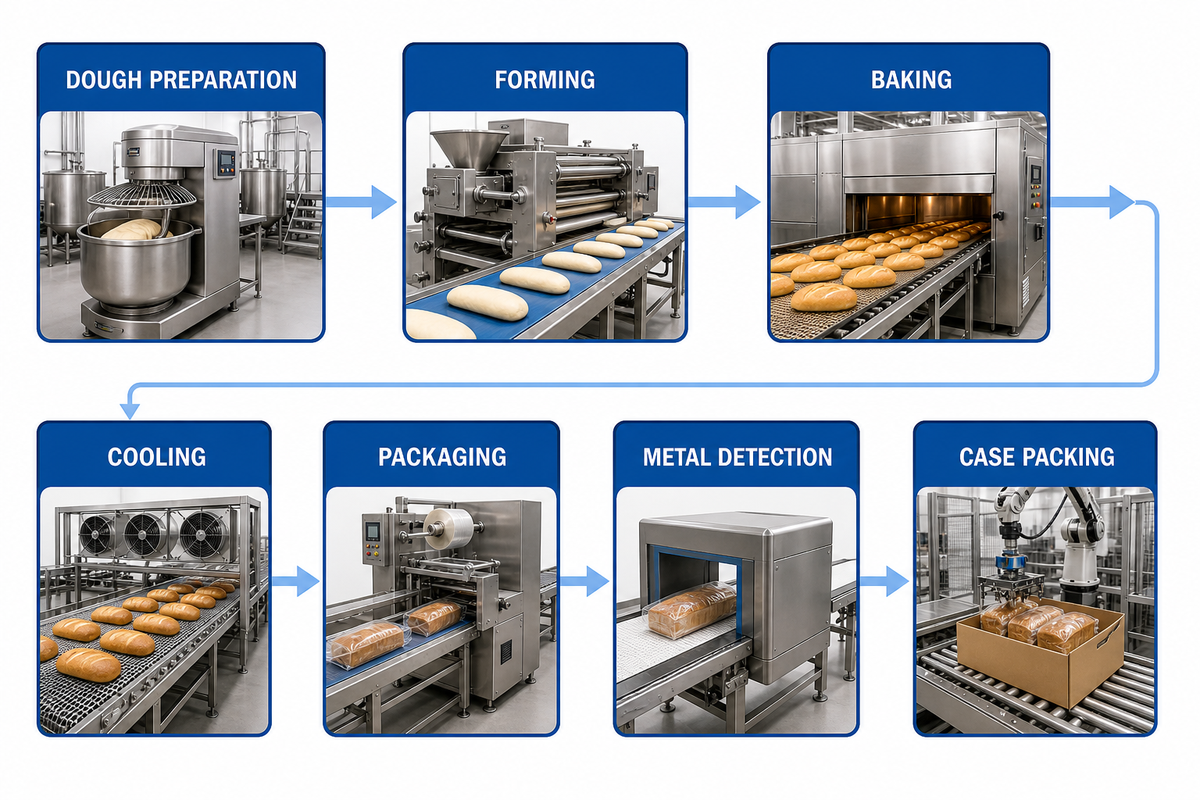
Es más fácil solucionar problemas en la producción de galletas cuando cada transición de etapa tiene un responsable identificado y una condición perceptible. La ruta de trabajo es:
- Mezclado: verifique la identidad de los ingredientes, la secuencia, la temperatura de la masa y la consistencia.
- Formado: elija la ruta según la condición de la masa y la geometría; considere la masa, el perfil y la superficie.
- Redondeado o disposición: confirme el espaciamiento y la orientación antes del horno, incluido el manejo del recorte cuando corresponda.
- Horneado: controle el aporte de calor, el tiempo de permanencia, la extracción y la carga de producto como un perfil, no como un solo número de temperatura.
- Cribado y transferencia: evite roturas y mantenga vinculada la identidad del producto con la corrida.
- Enfriamiento: alcance la condición de entrega acordada antes de envolver, apilar o realizar una inspección adicional.
El mapa central puede ir seguido de empaque, control de peso, detección de metales, codificación y embalaje en cajas. Mantenga visibles esas estaciones como alcance incluido o excluido. Un plano de línea que oculte la restricción posterior al proceso hace que las ofertas de los proveedores parezcan comparables cuando no lo son.
Una entrega faltante es un punto de falla; solicite un mapa de ruta de fábrica, un informe de ensayo y un registro de aceptación que identifique la primera estación que cambió. Para el contexto de protección al mapear interfaces, consulte la guía de OSHA para equipos de panadería.
La referencia del proceso de galletas de ASBE es útil para orientarse por familias de productos, mientras que la página de solución existente de UDTECH es el enlace comercial para la configuración y la cotización. Ninguna debe interpretarse como una ruta universal para todas las formulaciones de galletas para bebé.
Cuando un equipo compare fabricantes de líneas de producción de galletas, pida a cada uno que nombre las máquinas de formado de galletas y los equipos de la línea de producción incluidos en la ruta. El proceso de elaboración de galletas debe mostrar cómo una mezcladora de masa alimenta al formador y cómo la producción de galletas blandas difiere de un programa de galletas y cookies. Este es el significado práctico de los requisitos de producción de galletas: una ruta documentada hacia una calidad constante del producto, no una lista de etiquetas de búsqueda.
Adapte la ruta de formado al comportamiento y la geometría de la masa
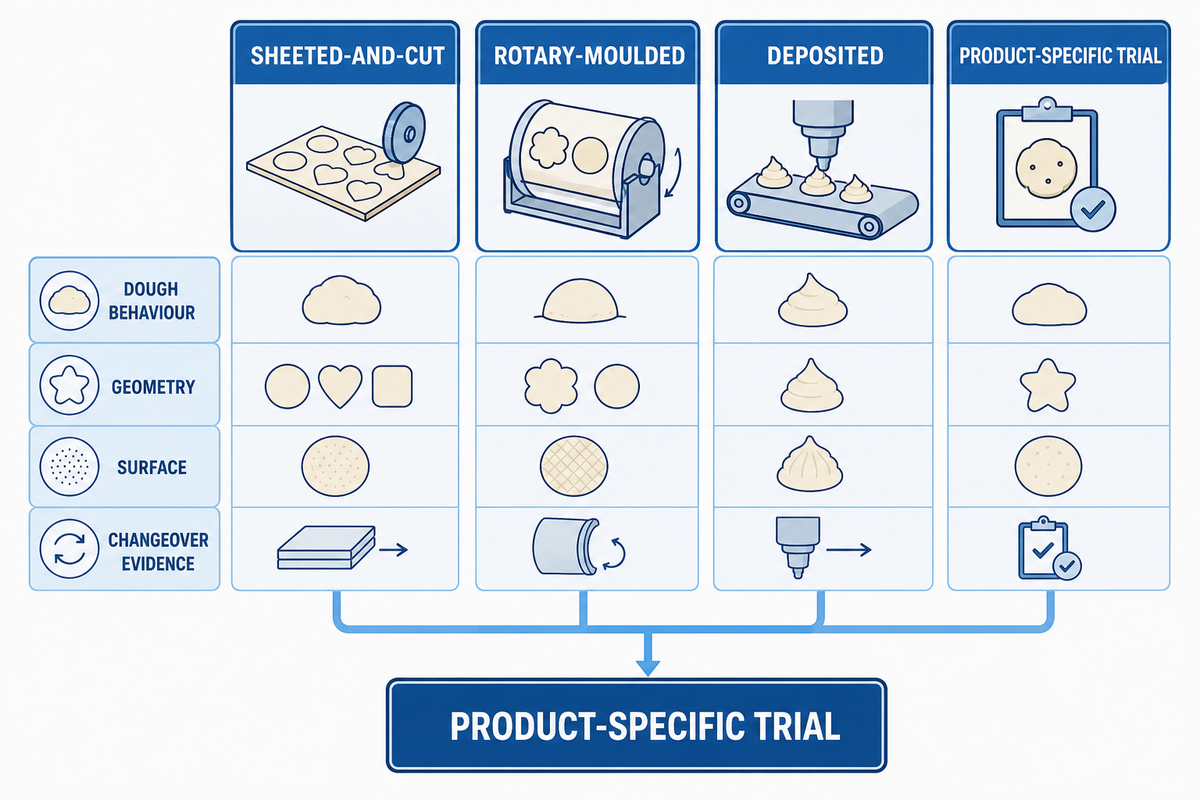
La galleta dura, la galleta blanda, el cracker y la cookie son familias de productos, no especificaciones de máquinas. La literatura de patentes sobre rutas de formado describe opciones distintas, incluido el laminado y corte de capas, por lo que la correspondencia entre producto y equipo no puede darse por sentada.
| Concepto de ruta | Suele ser adecuado cuando | Comprobación de repetibilidad | Límite que debe analizarse |
|---|---|---|---|
| Laminado y corte | Una lámina continua y un contorno limpio forman parte de la intención del producto. | Espesor de la lámina, peso por pieza, definición del borde y retorno del recorte. | Una masa muy blanda o pegajosa puede deformarse durante el calibrado o el corte. |
| Formado rotativo o estampado | Importan el relieve, las formas repetidas y un desprendimiento controlado. | Profundidad de la impresión, velocidad de desprendimiento, dispersión del peso y cambio de producto del molde. | La temperatura de la masa y el comportamiento de la grasa pueden modificar el desprendimiento. |
| Dosificación o corte con alambre | Se busca una porción de masa, bordes redondeados o una textura más blanda después de la dosificación. | Masa dosificada, formación de colas, espaciamiento, carga del horno y roturas. | La definición de la superficie y una geometría de lámina muy delgada pueden requerir otra ruta. |
Utilice el Atlas de fallas de adecuación de rutas durante las pruebas de desarrollo. Para cada ruta, documente la condición de la masa, el objetivo de superficie, la geometría, la tarea de cambio de producto y el primer resultado inaceptable. Esa evidencia muestra dónde deja de ser adecuada la ruta.
La incompatibilidad de la ruta es un riesgo práctico; conserve el informe de ensayo fallido y los criterios de aceptación junto con la decisión de la ruta.
Trate el horneado y el enfriamiento como un solo problema de control
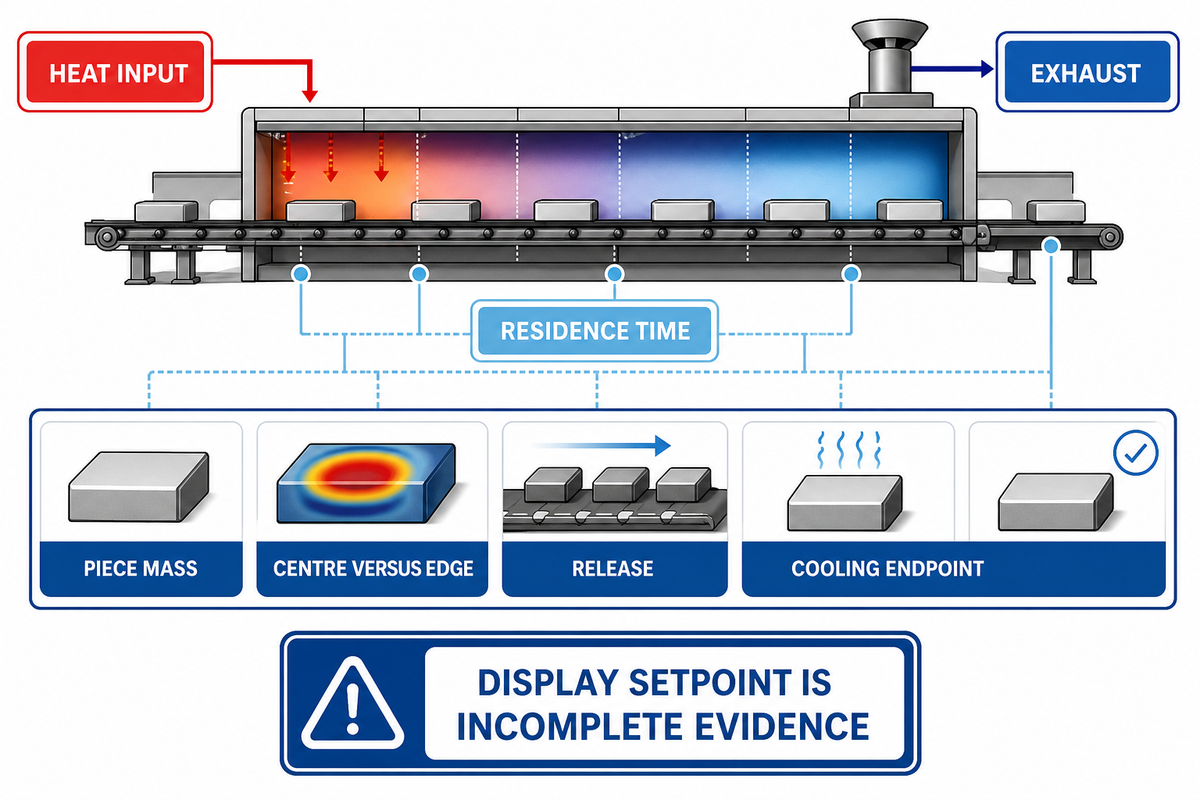
Respuesta directa: el aporte de calor, el tiempo de permanencia, la extracción, el peso por pieza, la condición del centro frente al borde, el desprendimiento y el punto final de enfriamiento interactúan. Los problemas de color pueden comenzar con el espesor de la masa; las roturas pueden comenzar con el desprendimiento o la transferencia; la condensación en el empaque puede indicar una entrega de enfriamiento incompleta. Diagnostique la primera condición que cambió en lugar de ajustar a ciegas el síntoma final.
| Síntoma observado | Mediciones que deben compararse | Primera pregunta |
|---|---|---|
| Color desigual | Peso por pieza, carga de la banda, valores de consigna de las zonas, extracción y posición a lo ancho de la banda. | ¿Cambió el producto o la carga antes de que cambiara el ajuste del horno? |
| Centro sin hornear | Espesor, tiempo de permanencia, indicador indirecto de humedad del centro y permanencia en el enfriamiento. | ¿Se está pidiendo al horno que corrija una variación del formado? |
| Rotura del borde | Desprendimiento, velocidad de transferencia, geometría del borde y temperatura del producto. | ¿Dónde se ve la primera grieta: en el molde, en la salida del horno o en el transportador? |
| Entrega caliente o húmeda | Permanencia en el enfriamiento, flujo de aire, temperatura del producto y condición de la sala de empaque. | ¿El empaque recibe el punto final acordado o solo la descarga del horno? |
La potencia instalada no equivale a la energía operativa medida. Solicite el punto de medición, la base del producto y la ventana de operación si la energía forma parte del caso de negocio. No publique un límite universal de temperatura, humedad o eficiencia sin una receta validada y un método de aceptación local.
En un proyecto de industria de alimentos para snacks, optimizar la producción significa equilibrar toda la ruta y sus evidencias. Los paquetes más grandes de equipos de la línea de producción pueden añadir estaciones sin mejorar la producción aceptada; la respuesta adecuada depende del proceso de producción, la planta y las entregas entre estaciones definidas.
Las restricciones de energía o enfriamiento generan riesgos de calidad; vincule la condición operativa con el producto aceptado en un informe de prueba en fábrica. Las responsabilidades del equipo y la planta pueden contrastarse con 21 CFR Part 117 durante la revisión.
Dimensione la línea según la producción vendible y los límites de la planta
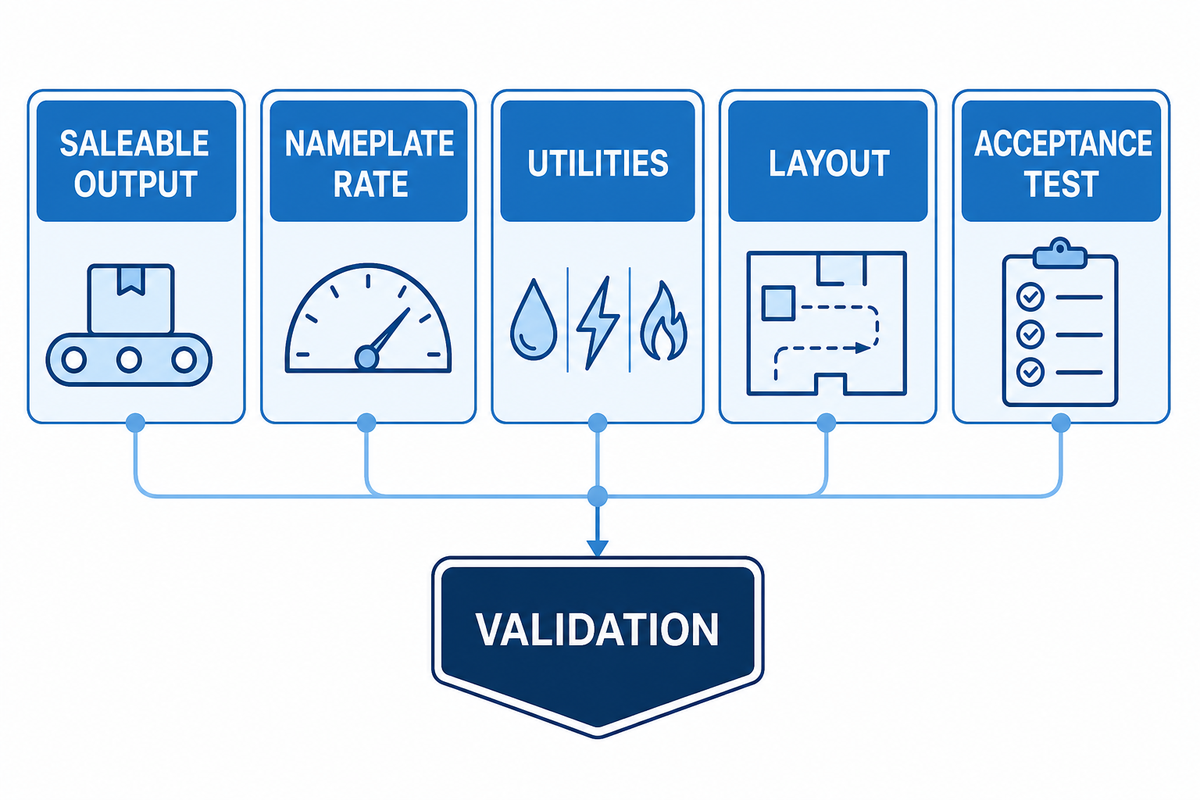
A partir del equilibrio entre horno y enfriamiento anterior, defina la capacidad como una declaración del producto y la evidencia: nombre del producto, punto de medición, duración de la corrida, horas de operación, paros planificados, rechazos, acumulador, cambio de producto y restricción posterior. El ritmo de placa puede ser útil para comparar, pero no garantiza la producción vendible.
Una capacidad exagerada es un riesgo de compra; solicite a UDTECH o a otro proveedor el informe de aceptación en fábrica, el método y el responsable.
Antes de aprobar la distribución en planta, compruebe el voltaje eléctrico, la frecuencia, la fase y la capacidad disponible; la fuente de calentamiento y la extracción; el aire comprimido cuando corresponda; el agua y el drenaje; la carga del piso; las rutas de acceso; los espacios libres de mantenimiento; el acceso para la limpieza; el flujo de materiales; y el espacio de conexión para las máquinas posteriores. Una hoja de trabajo puede reservar 9 m² para acceso de servicio, pero el plano del sitio debe verificar el espacio libre real. La envolvente de la máquina es solo un rectángulo en el plano del edificio.
Utilice una ecuación sencilla de cuello de botella en el documento de requisitos del proyecto: producción vendible = piezas aceptadas en el punto de medición elegido después de los paros planificados y los rechazos definidos. La ecuación es deliberadamente simple. Obliga al comprador y al proveedor a acordar qué se cuenta antes de comparar ritmos o supuestos de retorno de la inversión. Si se convierten unidades entre piezas, kilogramos y horas, registre los supuestos en una hoja de conversión de unidades de capacidad.
Ejemplo de planificación (ilustrativo): una hoja de trabajo puede listar 2 carriles, 45 kg/h, 85% de disponibilidad, 30 min de cambio de producto, 10 min de recuperación, 8 m de enfriamiento, 7 kW, 6 operadores, 3 turnos, 12 muestras, 5% de rechazo, 14 ppm, 12 mm de espaciamiento, además de 16 m/min, 17 min, 18 °C, 19 kg, 20 muestras, 21 ppm, 22 kW, 23 mm y 24 kg/h. Estos valores ilustran únicamente campos, no límites de la receta ni una garantía del proveedor.
Por último, vincule el control de calidad, los sistemas de control, la eficiencia de producción, la productividad y la demanda del mercado con un responsable. El objetivo no es repetir palabras clave, sino asegurar que el documento de requisitos de la industria alimentaria, el proceso de fabricación y cualquier opción totalmente automática se evalúen con la misma evidencia.
Revise la higiene, el cambio de producto por alérgenos y la seguridad del operador
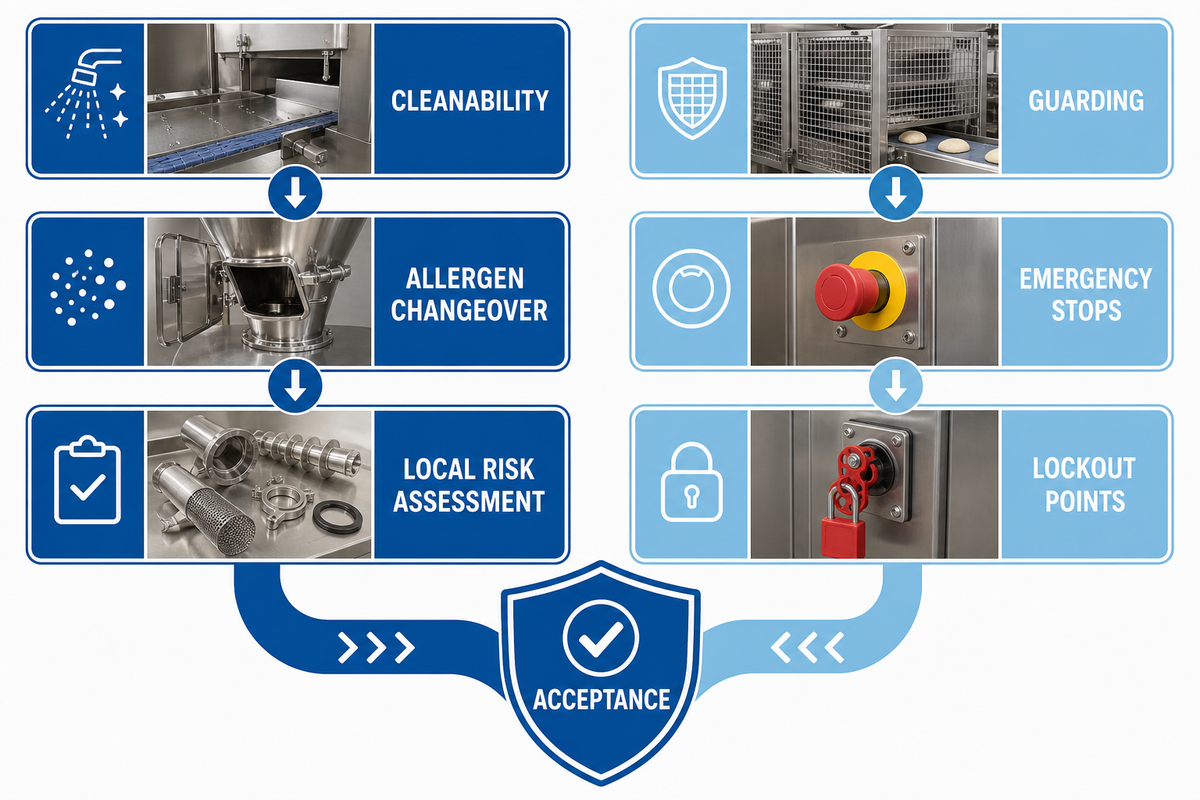
Una vez definidos la capacidad y los servicios auxiliares, pregunte cómo se limpian las superficies en contacto con alimentos de una línea de producción de alimentos, cómo se evitan las zonas que retienen residuos, cómo se verifica el cambio de producto por alérgenos y cómo se documenta el acceso para la limpieza. Cuando corresponda, 21 CFR Part 117 puede orientar la planificación de las responsabilidades del equipo y la planta; no es una certificación de los equipos de UDTECH ni del producto terminado.
Las protecciones, las paradas de emergencia, el acceso seguro y los puntos de bloqueo forman parte de la misma revisión. OSHA 29 CFR 1910.263 aporta contexto de protección para equipos de panadería y OSHA 29 CFR 1910.212 cubre la protección general de máquinas. La legislación local y la evaluación de riesgos del sitio siguen rigiendo la instalación. Incluya en la RFQ la norma del mercado de destino, la lista de alérgenos, el método de limpieza, la revisión de protecciones y los registros requeridos, en lugar de dejarlos para una conversación tardía durante la entrega.
Para los productos comercializados para lactantes o niños pequeños, mantenga la seguridad del producto, las declaraciones nutricionales y la higiene del equipo como procesos de aprobación separados. Un equipo fácil de limpiar no hace verdadera una declaración de la etiqueta, y una etiqueta conforme no vuelve aceptable un equipo inseguro.
Marco de control de 4 tarjetas para la repetibilidad
Utilice cuatro tarjetas vinculadas —documento de requisitos del producto, prueba de adecuación de ruta, aprobación de fábrica y seguimiento de desviaciones— para mantener las decisiones auditables. Las cifras escritas en una tarjeta, como un ritmo ilustrativo de hoja de trabajo de 100 kg/h, una ventana de muestra de 30 minutos, una notación de zona de 180°C o una marca de rechazo de 2%, son datos del proyecto que deben verificarse, no objetivos universales. Las hojas en blanco también pueden aceptar campos como 0.5 mm, 1.0 mm, 2 hours, 3 shifts, 4 samples, 5% reject, 6 kg/h, 7 kW y 8 °C; estas cifras ilustran únicamente unidades y no establecen un límite de receta.
Utilice la Tarjeta de evidencia de aprobación en fábrica antes de comparar ritmos
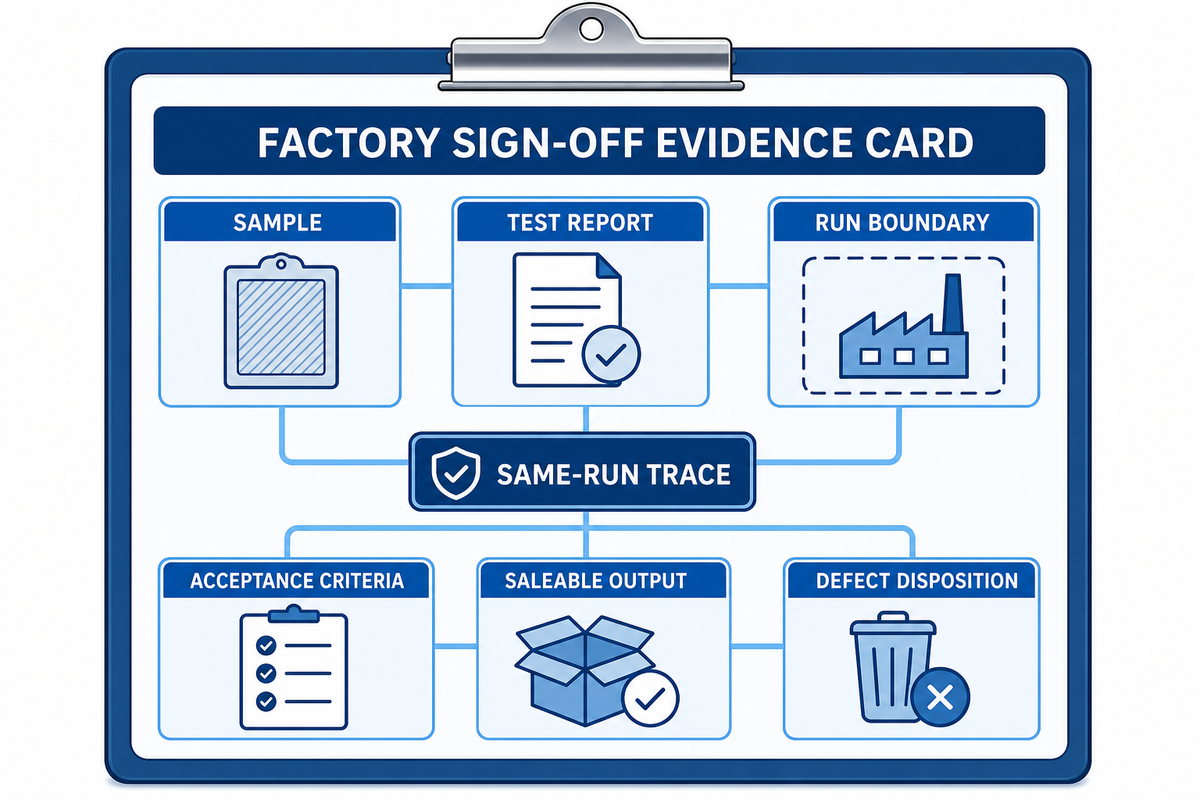
La Tarjeta de evidencia de aprobación en fábrica convierte la «capacidad» en un registro que otro proveedor puede entender. Utilice una tarjeta por cada producto y prueba acordados:
La tarjeta solo es evidencia cuando su muestra, informe de ensayo, límite y criterios de aceptación apuntan a la misma corrida. Mantenga alineado el registro de responsabilidades del equipo y la planta con el texto aplicable de la norma de fabricación de alimentos.
| Campo | Registro | Por qué importa |
|---|---|---|
| Identidad del producto | Revisión de la formulación, ID de muestra, peso por pieza, dimensiones y formato del envase. | Evita cotizar un ritmo para un producto diferente. |
| Límite de medición | Descarga del horno, producción enfriada o producción vendible empacada; inicio y fin de la corrida. | Hace comparables las ofertas. |
| Límites de calidad | Color, textura, método de humedad, roturas, dispersión del peso y punto final de enfriamiento. | Define qué significa «aceptado». |
| Contexto operativo | Paros planificados, cambio de producto, servicios auxiliares, velocidad de la banda y perfil del horno. | Explica las condiciones detrás del resultado. |
| Excepciones y aprobación | Desviación, acción correctiva, repetición del ensayo, responsable y firmas. | Conserva las decisiones en lugar de depender de la memoria. |
Repita la tarjeta con las muestras o periodos acordados. Registre la ventana de operación acordada de 30 minutos junto a la identidad de la muestra. No demuestra todas las recetas, turnos o declaraciones de mercado futuras; demuestra lo que se probó bajo las condiciones escritas. Esta distinción mantiene honesta una prueba de aceptación en fábrica.
| Punto de control | Medición | Responsable | Evidencia de aceptación |
|---|---|---|---|
| Identidad de los ingredientes | Lote y revisión de la formulación | Calidad | Comprobación de materiales firmada |
| Temperatura de la masa | Lectura inicial y final | Responsable de mezclado | Registro del lote |
| Consistencia de la masa | Método y observación | Ingeniero de procesos | Hoja de prueba |
| Peso de formado | Peso por pieza muestreada | Responsable de formado | Registro de peso |
| Geometría de la pieza | Longitud, anchura, espesor | Calidad | Comprobación mediante dibujo o fotografía |
| Perfil del horno | Valores de consigna y permanencia | Operador del horno | Impresión del perfil |
| Punto final de enfriamiento | Condición de entrega | Responsable de enfriamiento | Firma de liberación |
| Tratamiento de rechazos | Motivo y disposición | Calidad | Registro de desviación |
| Servicios auxiliares | Lecturas de suministro y operación | Ingeniero del sitio | Registro de servicios auxiliares |
Ponga en marcha con una Hoja de seguimiento del origen de las desviaciones
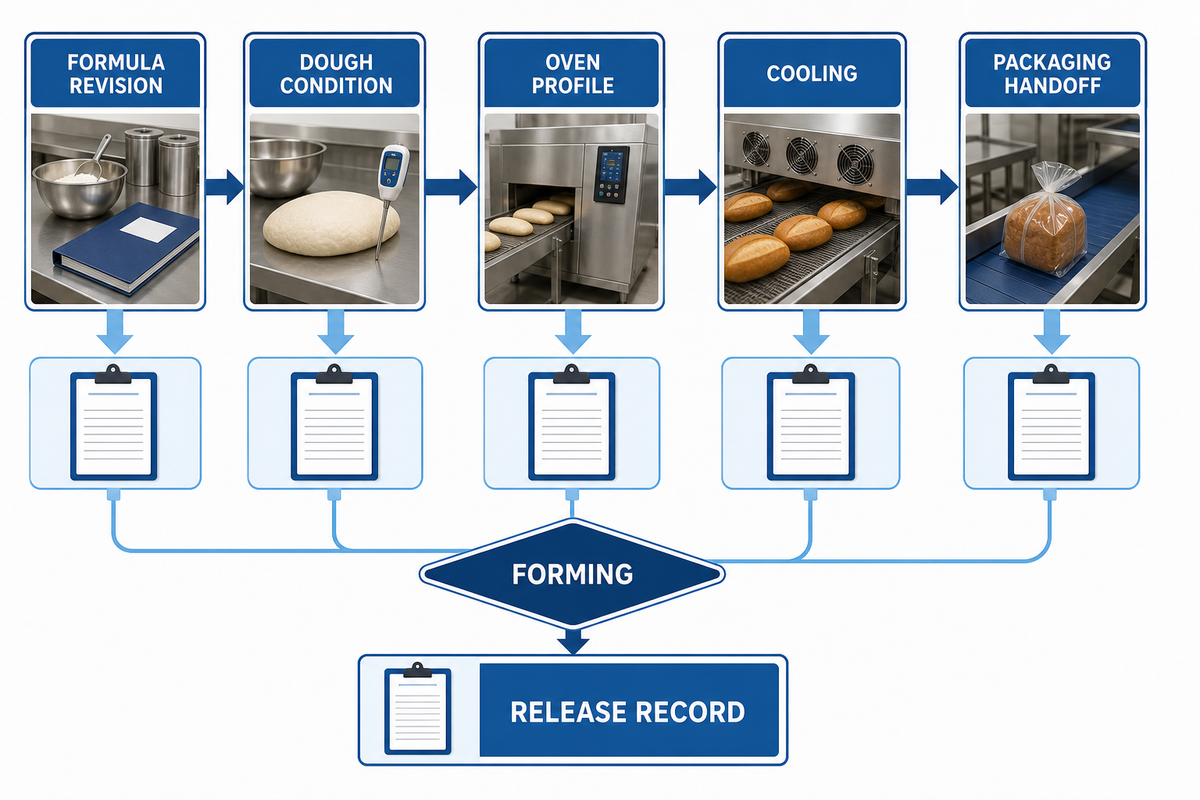
Con la evidencia de aprobación capturada, la puesta en marcha debe avanzar desde la confirmación de los servicios auxiliares hasta la prueba en seco, la prueba de producto, el bloqueo de parámetros, la capacitación de operadores, la limpieza y el cambio de producto, y finalmente la entrega documentada. La Hoja de seguimiento del origen de las desviaciones es el complemento práctico de la tarjeta de aprobación.
El riesgo de la puesta en marcha aparece cuando un defecto carece de su condición aguas arriba; utilice el informe de fábrica antes de cambiar un valor de consigna. El contexto de protección de OSHA también debe formar parte de la entrega documentada y de la revisión de riesgos del sitio.
- Escriba el primer defecto observado, la hora, la muestra y la persona que lo detectó.
- Marque la primera estación donde cambió la evidencia: mezcladora, formador, horno, transferencia o enfriador.
- Registre la entrada aguas arriba, la acción correctiva, el responsable y la repetición de la prueba.
- Cierre el punto solo cuando el producto y el punto de medición acordados vuelvan a cumplir.
Esto evita que «suba la temperatura del horno» se convierta en la respuesta predeterminada ante cualquier desviación. También proporciona a los operadores un registro de capacitación utilizable. La puesta en marcha valida el producto y las condiciones acordados; no valida silenciosamente todas las formulaciones o envases futuros.
Sepa cuándo una línea completa es la compra equivocada
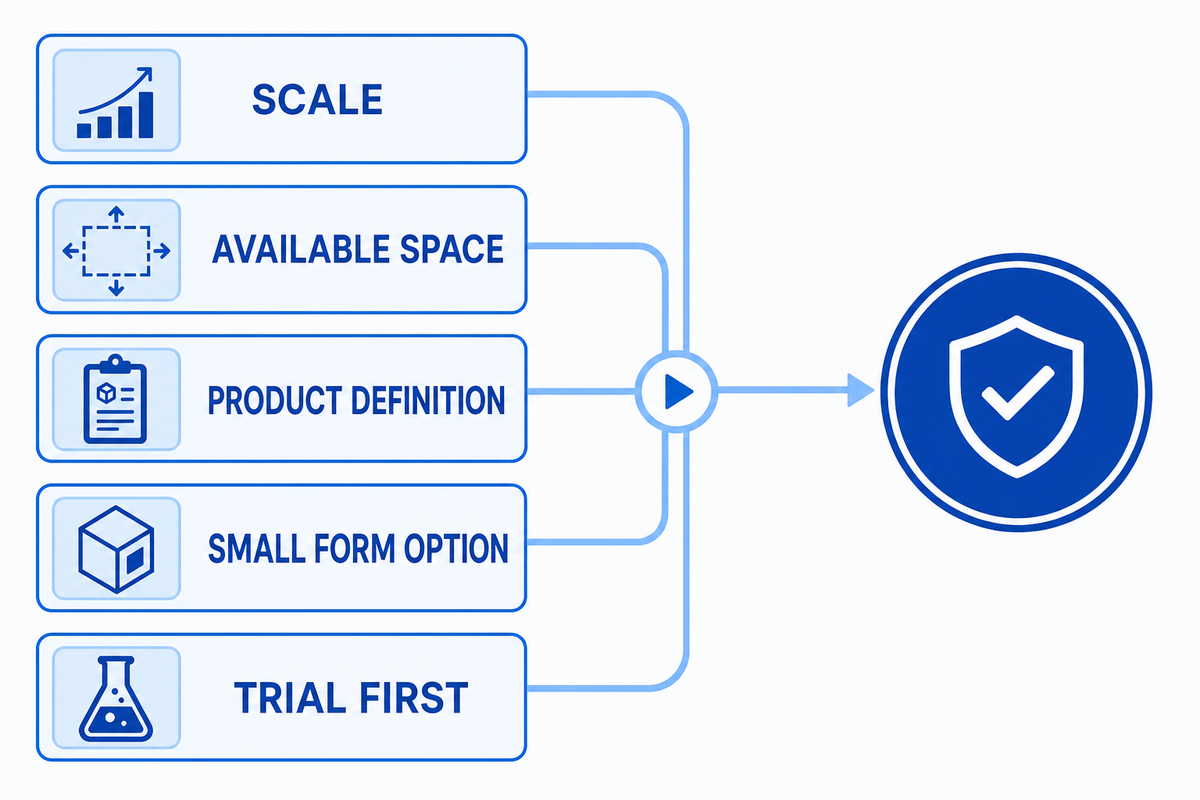
Estas comprobaciones del proceso y de la puesta en marcha también muestran por qué una línea completa no es automáticamente la mejor compra. Utilice el Atlas de fallas de adecuación de rutas para cuestionar el proyecto desde el principio:
| Modo de falla | Por qué ocurre | Evidencia que debe solicitarse | Siguiente acción recomendada |
|---|---|---|---|
| La producción supera la cartera de pedidos real | La capacidad se compara a la velocidad de placa, mientras que el enfriamiento o el empaque se convierten en la restricción. | Base de producción aceptada y supuestos de paros planificados. | Redimensione la línea equilibrada o distribuya la inversión por fases. |
| Ruta de formado equivocada | La etiqueta del producto se trata como una categoría exclusiva de máquina. | Piezas de prueba, estado de la masa y registro de cambio de producto. | Realice pruebas de adecuación de la ruta antes de fijar el formador. |
| Los servicios auxiliares se descubren tarde | Solo se comprobó la huella de la máquina. | Programa de electricidad, calor, extracción, aire, drenaje y espacios libres de servicio. | Complete una inspección del sitio y un plano de interfaces. |
| Falta el alcance posterior al proceso | «Línea completa» significa cosas diferentes para cada parte. | Lista de estaciones incluidas y excluidas y condiciones de entrega. | Escriba los límites en la RFQ y en la tarjeta de aceptación. |
| La aceptación se redacta después de la compra | Nunca se acordaron los límites de calidad ni los puntos de medición. | Método de ensayo firmado, muestras y proceso de desviaciones. | Fije la evidencia de aceptación antes de realizar el pedido. |
Un formato pequeño o una máquina independiente podría ser el tipo de proyecto adecuado si la escala, el espacio disponible o el producto aún son variables. La guía de protección para equipos de panadería sigue siendo pertinente independientemente del tipo de proyecto seleccionado. Es una decisión sobre la escala, no una recomendación sobre un nivel de equipo.
Prepare una RFQ comparable entre proveedores con el Lienzo de control de la masa a los datos
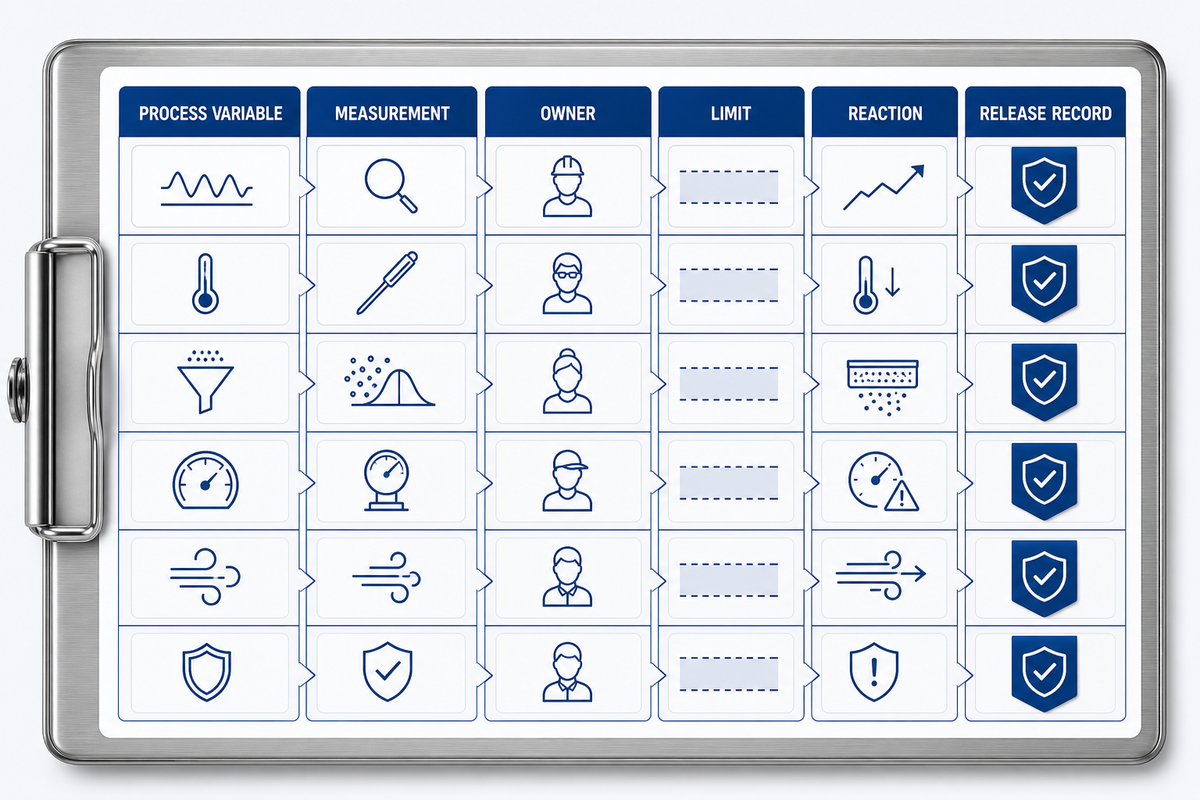
Después de documentar las decisiones sobre la ruta, la capacidad y la aceptación, el Lienzo de control de la masa a los datos vincula cada variable importante del proceso con una medición, un responsable, un límite, una reacción y un registro de aprobación. Incluya estos campos en la RFQ:
El lienzo cierra la brecha de evidencia al dar a cada proveedor el mismo método de prueba, límite, responsable y respuesta ante desviaciones.
- Muestra o foto del producto, límites de la formulación, alérgenos y atributos de las piezas.
- Definición de la producción comercializable, ventana operativa, patrón de turnos, paradas planificadas y tratamiento de rechazos.
- Servicios auxiliares de la planta, plano del piso, espacios libres para mantenimiento, flujo de materiales y puntos de conexión con las etapas posteriores.
- Estaciones incluidas y excluidas, responsabilidad sobre los controles, acceso a los datos e historial de alarmas.
- Limpieza, cambio de producto, protecciones, bloqueo y etiquetado, documentación y requisitos del mercado de destino.
- Método de prueba, evidencia de aceptación en fábrica, aceptación en planta, capacitación, repuestos y límite de entrega.
Para la configuración, la selección de equipos y la conversación sobre la cotización, continúe con la solución de línea de producción de galletas para bebé de UDTECH. Esa página comercial es la referencia para modelos, configuraciones, especificaciones, precios y conversión. Esta guía se mantiene como la capa educativa y de aceptación que la complementa.
¿Listo para preparar una RFQ?
Lleve a la conversación el documento de requisitos técnicos del producto, la Tarjeta de evidencias de aprobación en fábrica y el Lienzo de control de la masa a los datos. Abra el formulario de consulta del proyecto.
Lleve a la conversación el documento de requisitos técnicos del producto, la Tarjeta de evidencias de aprobación en fábrica y el Lienzo de control de la masa a los datos. Abra el formulario de consulta del proyecto.
Preguntas frecuentes
¿Qué es una línea de producción de galletas para bebé?
Una línea de producción de galletas para bebé es un proceso industrial conectado que convierte una masa o masa líquida definida en piezas formadas, horneadas y enfriadas, listas para la entrega acordada a las etapas posteriores. La expresión no identifica una ruta universal de máquinas ni demuestra por sí sola que el alimento sea adecuado para bebés. Antes de seleccionar los equipos, los compradores deben definir el producto, el grupo de edad previsto, el mercado, la formulación, la base de producción y la evidencia de aceptación.
¿Cuáles son los pasos de un proceso de fabricación de galletas?
La familia de procesos habitual incluye la preparación de ingredientes y masa, el formado, la disposición, el horneado, la manipulación posterior al horno y el enfriamiento. La secuencia exacta cambia según el comportamiento de la masa, la geometría de las piezas y el objetivo del producto. El empaque, la pulverización de aceite, la detección de metales o el relleno pueden quedar fuera de la línea principal, a menos que el alcance de compra los especifique. Por ello, un mapa de proceso defendible muestra cada transferencia, su responsable y la condición que debe cumplir el producto.
¿En qué se diferencian las rutas de formado de galletas duras y blandas?
Las denominaciones galleta dura, blanda, cracker y cookie describen familias de productos, no especificaciones de equipos intercambiables. La consistencia de la masa, el comportamiento de las grasas y el azúcar, las necesidades de laminado o corte, la geometría y el acabado superficial determinan si son adecuados el laminado, el moldeado rotativo, el estampado o el corte con alambre. Antes de aceptar una ruta, los compradores deben probar el producto especificado y registrar la masa de cada pieza, las dimensiones, el aspecto y las roturas; la categoría de un catálogo de proveedor por sí sola no demuestra compatibilidad.
¿Cómo debe definirse la capacidad para una prueba de aceptación en fábrica?
La capacidad debe indicar el producto, la ventana operativa, el punto de medición, la duración de la corrida, las paradas planificadas, el tratamiento de rechazos y los límites de calidad. También debe especificar si la cifra corresponde a la descarga del horno, a la producción enfriada o a la producción comercializable empacada. Ese límite hace comparables las dos ofertas y evita confundir la capacidad nominal de una línea con una producción comercializable garantizada.
¿Qué servicios auxiliares y espacios libres deben comprobarse antes de hacer el pedido?
Confirme el servicio eléctrico, la calefacción y la extracción, el aire comprimido cuando corresponda, el drenaje, la carga del piso y el espacio libre para mantenimiento. La envolvente de la máquina no equivale al espacio libre del edificio.
¿Qué información debe recibir un proveedor antes de preparar una RFQ?
Envíe una muestra o foto del producto terminado, las restricciones de la formulación, los atributos de las piezas, la base de producción comercializable, el patrón de turnos, los servicios auxiliares, la distribución en planta, las estaciones incluidas y excluidas, las normas del mercado de destino, la documentación, los criterios de aceptación, el límite de entrega y las expectativas de capacitación. Añada el método de medición, la identificación de la muestra, las paradas planificadas, el tratamiento de rechazos, la evidencia de limpieza y la persona que aprobará las desviaciones. Un paquete de información completo hace más comparables las respuestas de los proveedores y reduce las disputas tardías sobre el alcance.
Registro de evidencias para conversar con un proveedor
| Fuente | Configuración | Hallazgo | Uso |
|---|---|---|---|
| eCFR Parte 117 | CGMP de alimentos | Responsabilidades sobre equipos e instalaciones | Preguntas de higiene |
| OSHA 1910.263 | Protección de equipos de panadería | Protecciones y acceso | Revisión de seguridad |
| Referencia de galletas de ASBE | Familia de productos | Orientación de la ruta | Definición del documento de requisitos técnicos |
| Literatura de patentes | Secuencia de formado | Las rutas son distintas | Diseño de la prueba |
| Instantánea de DataForSEO | Demanda de búsqueda | El término exacto no tiene un volumen estable | Definición de expectativas |
| Páginas de resultados de competidores | Formato del mercado | Predominan los temas de proceso | Alcance del contenido |
| Tarjeta de prueba en fábrica | Configuración de aceptación | El punto de medición está explícito | Comparación del ritmo de producción |
| Hoja de seguimiento de desviaciones | Configuración de puesta en marcha | Se registra la primera estación modificada | Revisión de la causa raíz |
| Documento de requisitos técnicos de UD proporcionado por el usuario | Contexto de la empresa | Solo contexto | Límite de atribución |
Referencias y fuentes: límites de la evidencia
Estos enlaces proporcionan contexto para la planificación, no certificación: eCFR de Estados Unidos, 21 CFR Parte 117, protección de equipos de panadería según OSHA, referencia de galletas de ASBE y literatura de Google Patents sobre rutas de formado. Las páginas de competidores solo muestran el formato de búsqueda y las brechas; no se afirma ningún precio, capacidad, certificación, número de patente ni garantía de cumplimiento para alimentos infantiles. Consulte el archivo del blog sobre líneas de producción de galletas para bebé para ver artículos relacionados.
Para preguntas sobre el alcance específico de su planta, contacte al equipo de proyectos de UDTECH con la tarjeta de evidencias y los campos de la RFQ.
Los antecedentes de UD Company se limitan al documento de requisitos técnicos proporcionado por el usuario: establecida en 2003, con inversiones declaradas y bases de producción en Xinyu, y enfocada en la automatización de alimentos. Este es un contexto atribuido, no evidencia del desempeño de galletas para bebé.