ติดต่อบริษัท UDTECH

สายการผลิตวาฟเฟิลนุ่ม: คู่มือทีละขั้นตอน

ข้อมูลจำเพาะโดยย่อของสายการผลิตวาฟเฟิลนุ่ม
- วัตถุประสงค์: เชื่อมโยงสภาพแป้งเหลว รูปทรงแม่พิมพ์ การอบ การทำให้เย็น การถอดออกจากแม่พิมพ์ และการบรรจุไว้ในบันทึกการตรวจรับฉบับเดียว.
- หน่วยเปรียบเทียบที่ดีที่สุด: ชิ้นงานที่ยอมรับและบรรจุแล้วต่อชั่วโมง ไม่ใช่กำลังตามป้ายชื่อเตาอบ.
- อินพุตหลัก: แบบวาดผลิตภัณฑ์ น้ำหนักเป้าหมายต่อชิ้น ช่วงสูตรการผลิต จำนวนแม่พิมพ์ เวลาต่อรอบ ระบบสาธารณูปโภค และนิยามการคัดทิ้ง.
- มาตรฐานหลักฐาน: เงื่อนไขการเดินเครื่อง การวัดตัวอย่าง จุดเข้าถึงเพื่อสุขาภิบาล และบันทึกการเปลี่ยนงานผลิตที่ตกลงกันก่อนการตรวจรับที่โรงงาน.
- ขอบเขต: ให้ความรู้แก่ผู้ซื้อและจัดเตรียมคำขอใบเสนอราคา หน้าสารละลายที่เชื่อมโยงเป็นผู้รับผิดชอบการกำหนดค่าเชิงพาณิชย์และการเปลี่ยนเป็นใบเสนอราคา.
สายการผลิตวาฟเฟิลเนื้อนุ่มคือห่วงโซ่การส่งต่องานที่ควบคุมไว้ ไม่ใช่แค่เตาอบเครื่องเดียว คู่มือนี้แสดงวิธีทำแผนผังการส่งต่องานเหล่านั้น เปิดเผยสมมติฐานกำลังการผลิตที่ซ่อนอยู่ และจัดทำชุดเอกสารการตรวจรับที่โรงงานซึ่งโรงอบ ผู้รวมระบบ และซัพพลายเออร์สามารถลงนามร่วมกันได้.
โดยสรุป: ตรึงรูปทรงผลิตภัณฑ์ก่อน บันทึกเงื่อนไขแป้งเหลวและการอบร่วมกัน แล้วจึงตรวจรับสายการผลิตจากผลิตภัณฑ์ที่ทำให้เย็นและบรรจุแล้ว ตัวเลขด้านล่างเป็นตัวอย่างที่ผูกกับแหล่งข้อมูล ไม่ใช่คำรับรองสำหรับรุ่นใดของ UDTECH.
ตรวจทานโดยทีมเทคนิคของ UDTECH ประวัติบริษัทในบทความนี้ได้รับจาก UD Company และไม่ใช่หลักฐานอิสระยืนยันประสิทธิภาพวาฟเฟิลนุ่ม
สิ่งที่สายการผลิตวาฟเฟิลนุ่มควบคุมจริง
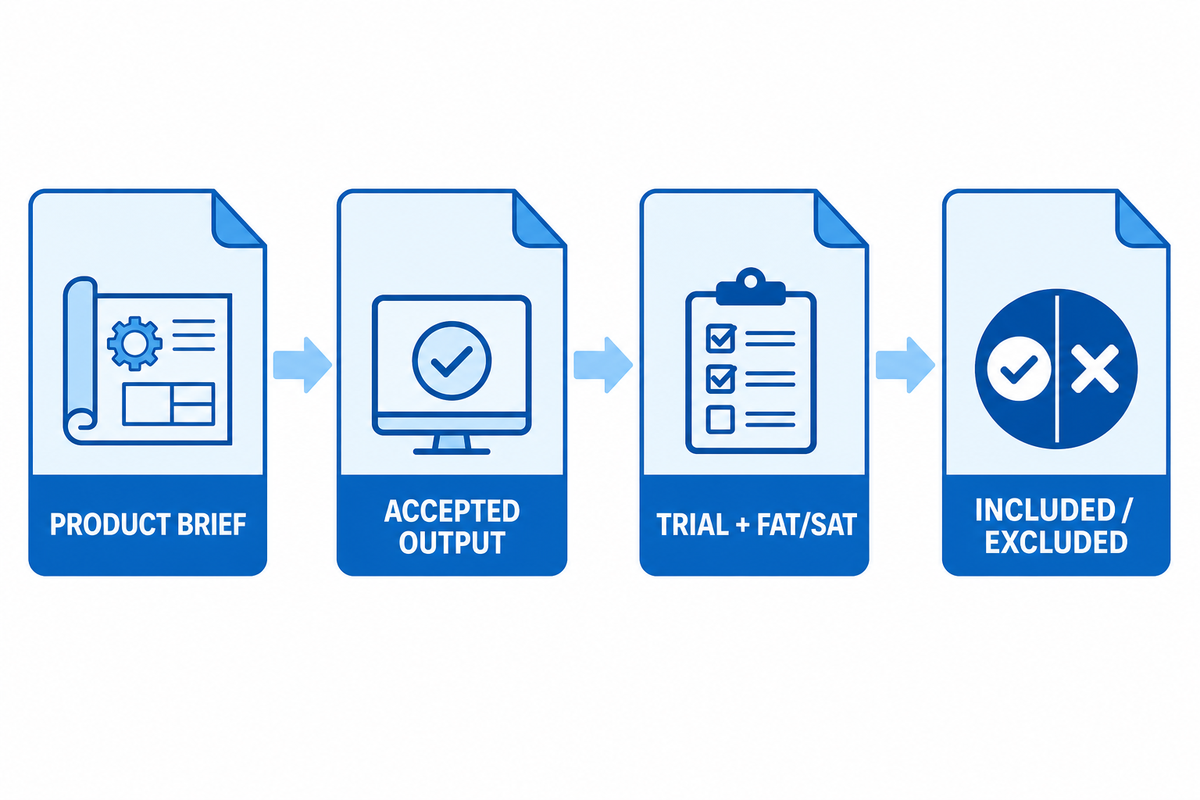
เพื่อกำหนดแนวทางตรวจสอบ ให้มองว่าสายการผลิตควบคุมกระบวนการที่ต่อเนื่องกัน ได้แก่ จ่ายแป้งเหลวในปริมาณคงที่ลงในแม่พิมพ์ที่กำหนด ให้ความร้อนกับผลิตภัณฑ์ตามเวลาที่กำหนด และนำชิ้นงานที่ผ่านการทำให้เย็นออกมาโดยไม่ฉีกขาดหรือเสียรูป ผู้ซื้อควรถามว่า “มีการควบคุมตัวแปรใดบ้างในแต่ละจุดส่งต่องาน?” คำตอบจะกลายเป็นรายการบันทึกข้อมูล แทนที่จะเป็นเพียงรายการจุดเด่นในโบรชัวร์.
สมดุลของสายการผลิตช่วยอธิบายความเสี่ยงได้ แม้การหยอดแป้งจะรวดเร็ว แต่ก็ยังอาจทำได้ตามข้อกำหนด หากรอบการอบ ระยะเวลาทำให้เย็น หรือเครื่องบรรจุเป็นตัวกำหนดปริมาณผลผลิตที่ผ่านการยอมรับ แม้สายการผลิตจะเคลื่อนแม่พิมพ์ด้วยความเร็วตามที่ระบุ ก็อาจสูญเสียชิ้นงานที่จำหน่ายได้จากการอบไม่ทั่ว การติดแม่พิมพ์ หรือการเปลี่ยนงานผลิตที่ล่าช้า ให้ถือแต่ละสถานีงานเป็นจุดควบคุมที่มีผู้รับผิดชอบ เครื่องมือวัด และแนวทางตอบสนองเมื่อไม่ผ่าน.
ใช้ แนวทางอุปกรณ์ในประมวลกฎหมายข้อบังคับรัฐบาลกลางอิเล็กทรอนิกส์ เป็นขอบเขตด้านสุขาภิบาลสำหรับบันทึกการควบคุม โดยเป็นเอกสารอ้างอิงเพื่อการวางแผน ไม่ใช่ใบรับรองสมรรถนะเครื่องจักร.
| หมวด / ประเภทสถานีงาน | สิ่งที่ต้องควบคุม | บันทึกที่ต้องขอ |
|---|---|---|
| การเตรียมวัตถุดิบ | เอกลักษณ์ล็อตการผลิต อุณหภูมิ และลำดับการผสมล่วงหน้า | ใบบันทึกการผลิตและการตรวจแยกสารก่อภูมิแพ้ |
| การผสม | เวลา แรงเฉือน และอุณหภูมิแป้งเหลว | ฉบับแก้ไขสูตรส่วนผสมของเครื่องผสมและบันทึกแต่ละแบตช์ |
| ถังพักแป้ง | เวลาพัก การกวน และระดับแป้ง | แนวโน้มระดับแป้งและขั้นตอนการเติม |
| เครื่องหยอดแป้ง | น้ำหนักปริมาณแป้งที่หยอด ตำแหน่ง และความทำซ้ำได้ | ตัวอย่างชั่งน้ำหนักและการตั้งค่าหัวฉีด |
| แม่พิมพ์/แผ่นอบ | รูปทรงช่องแม่พิมพ์ ไขมัน และการปิดประกบ | ฉบับแก้ไขแบบและการตรวจสอบการอนุมัติ |
| เตาอบ | ความร้อนแต่ละโซน รอบการอบ และเวลาพัก | ค่าที่ตั้งไว้ที่บันทึกจริง ค่าที่อ่านได้จริง และประวัติสัญญาณเตือน |
| การทำให้เย็น | เวลาพัก การเคลื่อนที่ของอากาศ และอุณหภูมิผลิตภัณฑ์ | ตัวอย่างที่ทางออกชุดทำให้เย็นและการตรวจการเสียรูป |
| การลำเลียงและจับชิ้นงาน | แรงที่เกิดระหว่างการส่งต่อและทิศทางการวาง | บันทึกการติดขัดและวิดีโอการส่งต่อ |
| การบรรจุ | จำนวน การซีล และคุณภาพบรรจุภัณฑ์สำเร็จรูป | จำนวนที่ผ่านการตรวจรับ ชิ้นงานเสีย และเวลาการเปลี่ยนงานผลิต |
เครื่องหยอดอัตโนมัติสามารถป้อนแป้งเหลวเข้าเตาอบด้วยจังหวะการจ่ายที่วัดค่าได้ ความสม่ำเสมอเกิดจากการควบคุมปริมาณแป้งด้วยลูกสูบ ระยะห่างของแผ่นอบ และบันทึกสูตรการผลิต สำหรับผู้ซื้อ ประสิทธิภาพหมายถึงจำนวนชิ้นที่จำหน่ายได้ต่อกะ ส่วนผลิตภาพยังรวมถึงเวลาเปลี่ยนงานผลิต การใช้พลังงาน และการตรวจสอบของผู้ควบคุมเครื่อง ควรถามว่าสายการผลิตใช้สเตนเลส 304 บริเวณที่สัมผัสอาหาร มีตู้ทำให้เย็นหรือส่วนทำให้เย็นแนวตั้ง และมีสายพานทำให้เย็นด้วยลมหรือไม่ การควบคุมอุณหภูมิอย่างแม่นยำในเตาอบแบบอุโมงค์ช่วยให้สมรรถนะคงที่ได้ เมื่อซัพพลายเออร์จัดทำเอกสารค่าความคลาดเคลื่อนที่ยอมรับได้ของค่าที่ตั้งไว้ ซีลเกรดอาหาร และจุดเข้าถึงเพื่อบำรุงรักษาที่สะดวก.
เครื่องทำวาฟเฟิลเป็นเพียงองค์ประกอบหนึ่งของเครื่องจักร ความแม่นยำเกิดจากการจับคู่เครื่องหยอด แผ่นอบ และจังหวะการถอดออกจากแม่พิมพ์ ระบบอัตโนมัติเต็มรูปแบบยังต้องมีการบันทึกการเปลี่ยนสูตรการผลิตและผู้ควบคุมเครื่องที่ผ่านการฝึกอบรม.
ประเด็นสำคัญ: ลงนามรับรองการส่งต่องานแต่ละขั้นตอนด้วยบันทึกที่วัดผลได้ ความพร้อมเริ่มต้นเมื่อบันทึกตรงกันตั้งแต่ล็อตแป้งเหลวไปจนถึงลังที่บรรจุแล้ว.
จากแป้งเหลวถึงผลิตภัณฑ์บรรจุ: ผังกระบวนการ
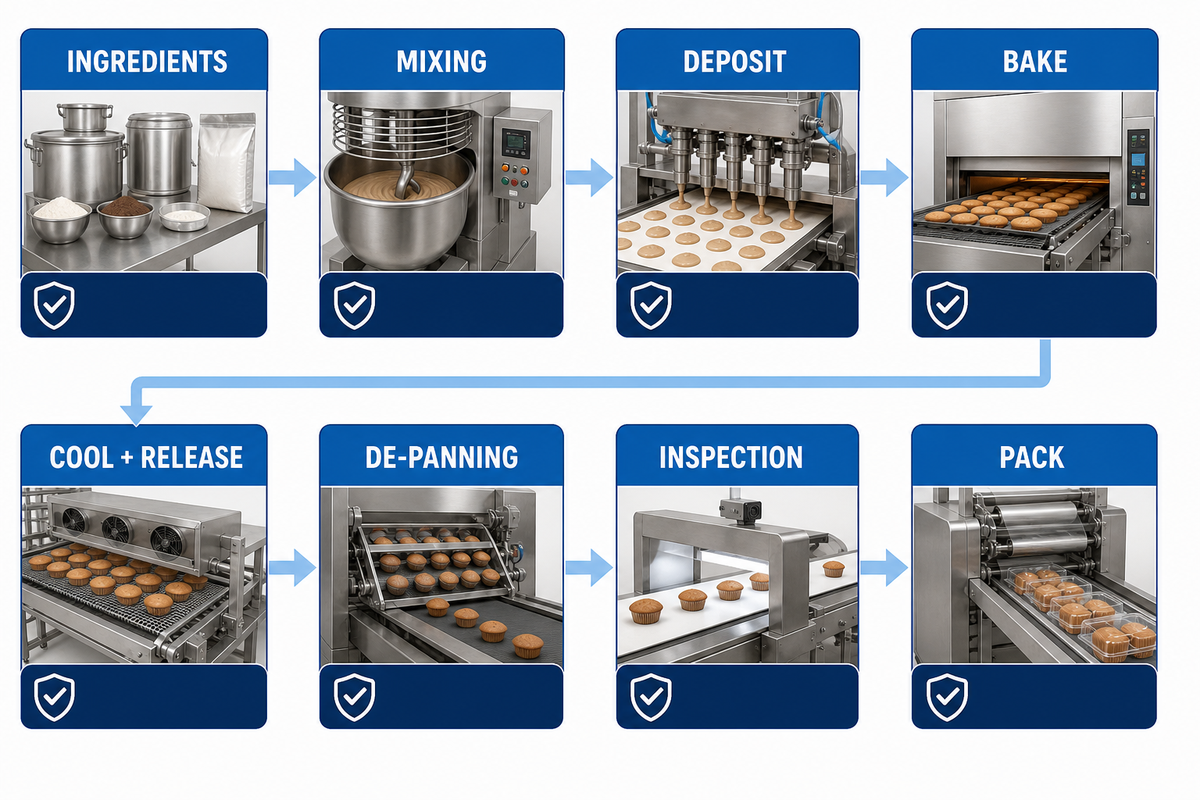
ผังกระบวนการที่ใช้ได้จริงเริ่มตั้งแต่ก่อนหยอดแป้งครั้งแรก และสิ้นสุดหลังการทำให้เย็นและการบรรจุ จัดทำผังเป็นแผนภาพการไหลหนึ่งหน้า พร้อมลูกศร รหัสเซนเซอร์ และจุดพักตรวจ ผังนี้ช่วยให้วิศวกรไล่หาข้อบกพร่องไปถึงสภาวะผิดปกติแรกสุด แทนที่จะโทษสถานีงานสุดท้ายที่มองเห็น.
โรงงานอาหารใช้หลักการนี้อยู่แล้วในระบบควบคุมเชิงป้องกัน สำนักงานคณะกรรมการอาหารและยาสหรัฐฯ (U.S. Food and Drug Administration) อธิบายว่าการควบคุมกระบวนการคือขั้นตอนที่ช่วยรักษาค่าพารามิเตอร์และค่าที่กำหนดให้อยู่ในช่วงที่ตกลงกันไว้ พร้อมบันทึกการติดตามและการทวนสอบ ใช้หลักการเดียวกันกับคุณภาพผลิตภัณฑ์ โดยระบุพารามิเตอร์ ชื่อเครื่องมือวัด ช่วงเวลาการสุ่มตรวจ และวิธีแก้ไข.
- ปล่อยล็อตวัตถุดิบและการแก้ไขสูตรการผลิต.
- ผสมและพักแป้งเหลวให้อยู่ภายในช่วงเวลาและอุณหภูมิที่ตกลงกัน.
- หยอดปริมาณแป้งเป้าหมายลงในตำแหน่งแม่พิมพ์ที่ถูกต้อง.
- อบตามรอบการทำงานที่ผ่านการตรวจสอบแล้ว พร้อมบันทึกค่าที่อ่านได้จริงของแต่ละโซน.
- ลำเลียง ทำให้เย็น และตรวจสอบการถอดออกจากแม่พิมพ์ ก่อนที่เครื่องบรรจุจะนับชิ้นงาน.
แหล่งข้อมูลประกอบที่มีประโยชน์คือ คู่มือกระบวนการและการตรวจรับสำหรับสายการผลิตวาฟเฟิลและแพนเค้กของ UDTECH ซึ่งครอบคลุมสถาปัตยกรรมสายการผลิตในภาพรวม บทความนี้มุ่งเน้นการวัดและหลักฐานสำหรับผู้ซื้อ จึงควรหลีกเลี่ยงการคัดลอกรายการโมดูลเชิงพาณิชย์.
เมื่อเกิดการติดขัดซ้ำ ผู้ควบคุมเครื่องควรบันทึกจุดผิดปกติแรก ได้แก่ ตำแหน่งการจ่ายแป้ง การปิดแม่พิมพ์ การนำชิ้นงานออก จุดออกจากส่วนทำให้เย็น หรือจุดป้อนเข้าเครื่องบรรจุ การบันทึกเวลาเช่นนี้ทำให้หารือกับซัพพลายเออร์ได้อย่างชัดเจน และช่วยป้องกันการแก้ปัญหาผิดจุด เช่น เพิ่มความร้อนในเตาอบ ทั้งที่สาเหตุจริงคือตำแหน่งการจ่ายแป้งคลาดเคลื่อน.
แป้งเหลวและการหยอด: จุดเริ่มต้นของความสม่ำเสมอ
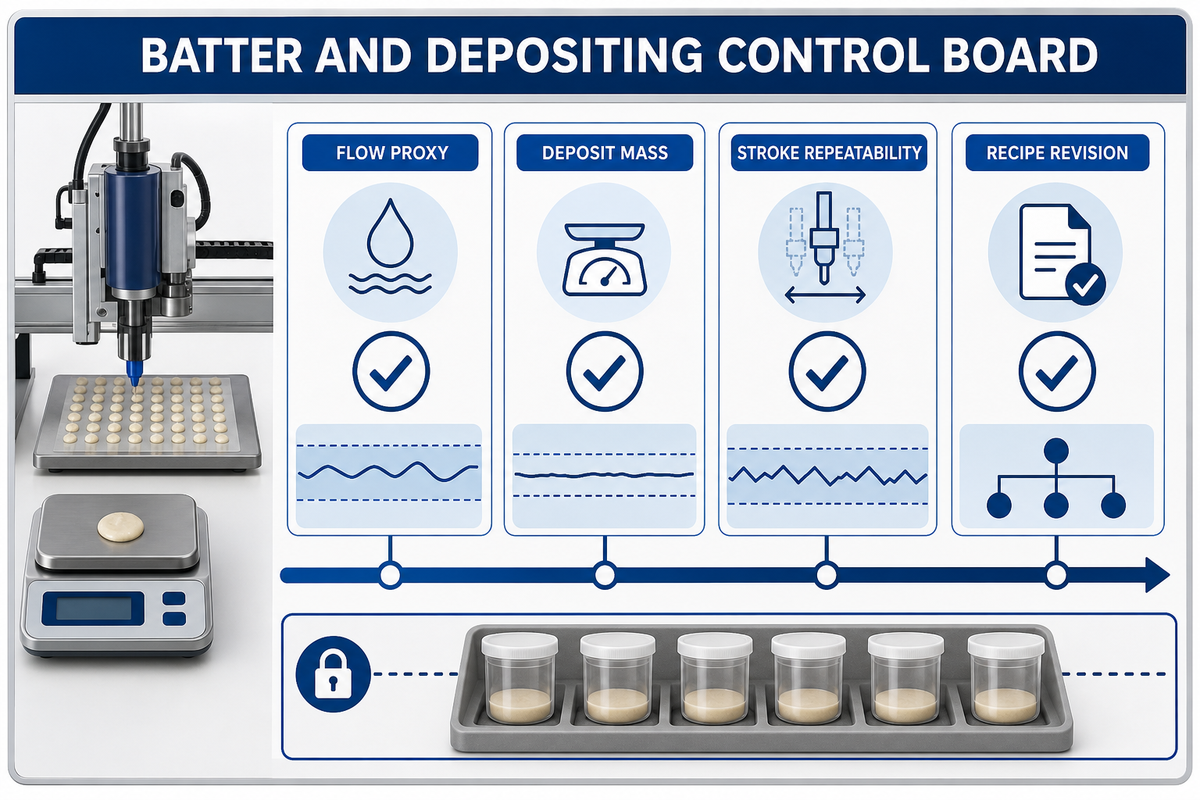
ความแม่นยำในการหยอดแป้งขึ้นอยู่กับสภาพแป้งเหลวและรูปทรงของช่องแม่พิมพ์ร่วมกัน การตั้งค่าตามปริมาตรอาจจ่ายได้ปริมาตรซ้ำเท่าเดิม แต่มวลต่อชิ้นอาจเปลี่ยนตามปริมาณอากาศ อุณหภูมิ หรือปริมาณของแข็ง ควรขอให้ซัพพลายเออร์แสดงตัวอย่างการชั่งในช่วงเริ่มเดินเครื่อง ระหว่างเดินเครื่อง และหลังเติมวัตถุดิบ พร้อมบันทึกการตั้งค่าหัวฉีด ปั๊ม และการกวนที่ใช้กับแต่ละตัวอย่าง.
ความไวต่อการถ่ายโอนแป้งช่วยอธิบายความเสี่ยงได้ แป้งเหลวที่ไหลได้ดีในถังพักอาจถูกเฉือน เย็นลง หรือมีอากาศผสมเพิ่มในทางป้อน การเปลี่ยนแปลงนี้ส่งผลต่อระดับการเติมและการถ่ายเทความร้อนเข้าสู่ช่องแม่พิมพ์ ผู้ซื้อต้องการช่วงการทำงานของสูตรและเครื่องจักร ไม่ใช่เพียงประโยคว่า “เครื่องหยอดแม่นยำ” ให้บันทึกมวลเฉลี่ย ค่าคลาดเคลื่อนสูงสุด ระดับการเติมช่องแม่พิมพ์ และข้อบกพร่องแรกที่มองเห็น.
รายการตรวจสอบการออกแบบเพื่อสุขอนามัยเชิงปฏิบัติจาก แหล่งข้อมูลด้านความปลอดภัยอาหารของ Cornell ยังช่วยให้ทีมทำเครื่องหมายพื้นผิวรอบถังพักและเครื่องหยอดที่ทำความสะอาดได้.
ความหนืดของแป้งเหลวส่งผลต่อการหยอดวาฟเฟิลนุ่มอย่างไร?
ความหนืดมีผลต่อเวลาที่ใช้เติมช่องแม่พิมพ์และรูปทรงของแป้งเมื่อปิดแม่พิมพ์ แป้งเหลวเกินไปอาจแผ่ออกนอกขอบที่กำหนด ส่วนแป้งที่ข้นเกินไปอาจเติมมุมได้ไม่เต็มหรือเกิดหางแป้งที่หัวฉีด เนื่องจากไม่พบข้อมูลสาธารณะที่ระบุช่วงความหนืดมาตรฐานสำหรับวาฟเฟิลเนื้อนุ่ม จึงควรกำหนดวิธีวัด อุณหภูมิ และระดับการแผ่ที่ยอมรับได้ของโรงงาน แทนการนำตัวเลขของคู่แข่งมาใช้.
| รายการตรวจสอบ | วิธีการ | การตัดสินใจ |
|---|---|---|
| อุณหภูมิแป้งเหลว | วัดที่ทางออกเครื่องผสมและทางเข้าถังพัก | พัก ปรับ หรืออนุมัติล็อตการผลิต |
| น้ำหนักปริมาณแป้งที่หยอด | ชั่งน้ำหนักการหยอดต่อเนื่อง 10 ครั้งที่จุดเดินเครื่องสามช่วง | เปรียบเทียบกับค่าความคลาดเคลื่อนน้ำหนักที่ตกลงกัน |
| ตำแหน่ง | ถ่ายภาพการเติมช่องแม่พิมพ์เทียบกับแบบ | ปรับแนวทางหัวฉีดหรือคัดตัวอย่างทิ้ง |
| การตอบสนองหลังเติมแป้ง | เก็บตัวอย่างชิ้นแรกหลังเติมถังพัก | กำหนดจุดพักก่อนเริ่มเดินเครื่องใหม่ |
ประเด็นสำคัญ: ปริมาณแป้งที่หยอดจะทำซ้ำได้ก็ต่อเมื่อบันทึกมวล ตำแหน่ง และสภาพแป้งเหลวร่วมกัน หากขาดข้อมูลช่องใดช่องหนึ่ง บันทึกการตรวจรับจะไม่สามารถอธิบายข้อบกพร่องของการเติมได้.
การควบคุมการอบ: เวลา ความร้อน และรูปทรงแม่พิมพ์
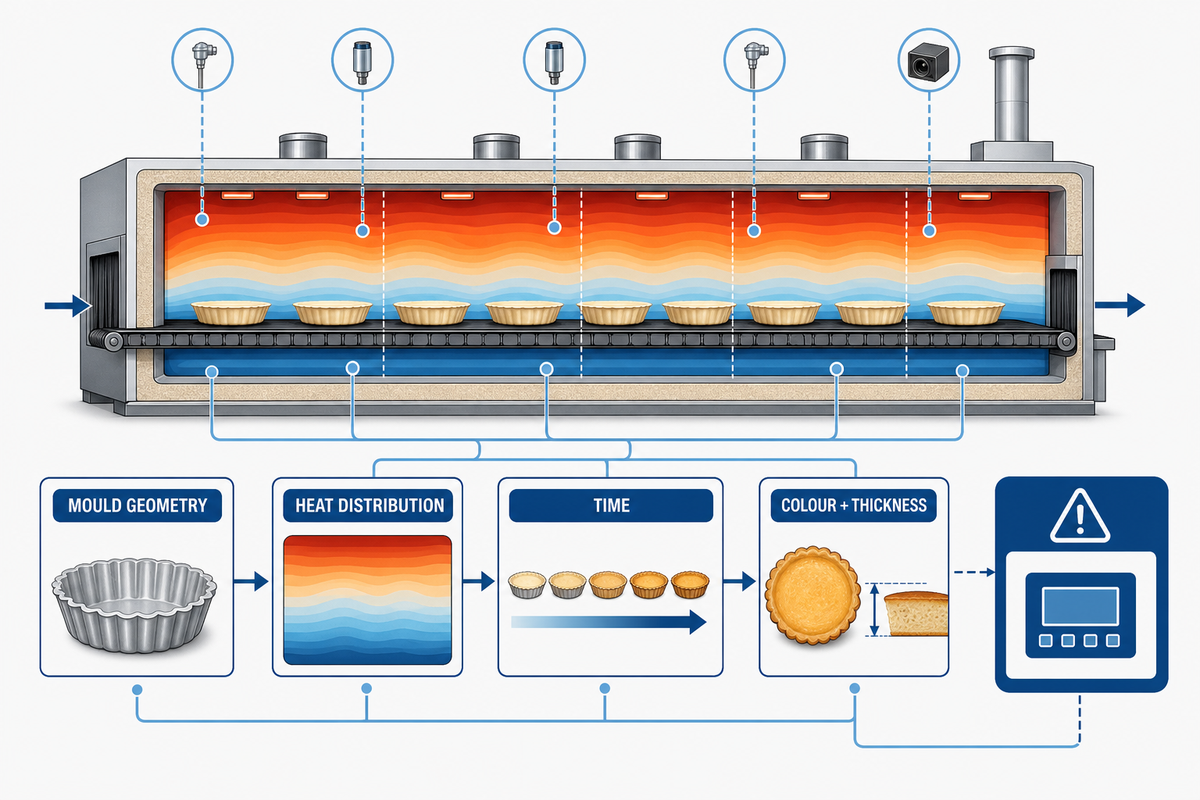
เมื่อกำหนดการหยอดแป้งแล้ว คุณภาพการอบจะขึ้นอยู่กับปฏิสัมพันธ์ระหว่างเวลาที่อยู่ในเตา การกระจายความร้อน และรูปทรงแม่พิมพ์ ค่าตั้งอุณหภูมิเป็นเพียงคำสั่ง ไม่ใช่หลักฐานว่าผลิตภัณฑ์มีสภาพตามต้องการ ควรขอค่าที่อ่านได้จริงในแต่ละโซน เวลาของรอบการผลิต รหัสแม่พิมพ์ และผลตรวจผลิตภัณฑ์บริเวณตรงกลางและขอบ.
เส้นทางความร้อนช่วยอธิบายความแตกต่างได้ ช่องแม่พิมพ์ลึก ลวดลายสอดไส้ และขอบบาง ดูดซับพลังงานไม่เหมือนกัน ตารางข้อมูลซัพพลายเออร์ฉบับหนึ่งระบุเวลาอบสามนาทีและรอบเตาอบ 3–3.5 นาที สำหรับการตั้งค่าแบบ 75 แม่พิมพ์ ตัวเลขนี้ใช้เป็นช่องข้อมูลในใบเสนอราคา (RFQ) ได้ แต่ไม่ใช่เป้าหมายสากล ควรทดลองแบบจับเวลาเพื่อกำหนดช่วงการทำงานของโรงงานตนเอง.
“อุปกรณ์และเครื่องใช้ทั้งหมดในโรงงาน … ต้องสามารถทำความสะอาดได้อย่างเพียงพอ และต้องได้รับการบำรุงรักษาอย่างเพียงพอ” — 21 CFR 117.40(a)(1), ประมวลกฎหมายข้อบังคับรัฐบาลกลางอิเล็กทรอนิกส์.
ข้อกำหนดสาธารณะดังกล่าวไม่ได้กำหนดสูตรวาฟเฟิลเนื้อนุ่ม แต่ทำให้บันทึกการติดตั้งและการบำรุงรักษากลายเป็นส่วนหนึ่งของการทบทวนกระบวนการอบอย่างรับผิดชอบ ให้ใส่แบบแม่พิมพ์ ผังโซน ค่าที่อ่านได้จริง และจุดเข้าถึงเพื่อทำความสะอาดไว้ในใบบันทึกการทดลองเดียวกัน เพื่อให้ติดตามการเปลี่ยนแปลงในภายหลังได้.
เงื่อนไขขอบเขต: ห้ามนำเวลา อุณหภูมิ หรือแรงดันของคู่แข่งไปใช้กับผลิตภัณฑ์ใหม่โดยไม่มีการทดลองผลิตที่มีการควบคุม ตัวเลขเดียวกันอาจให้เนื้อสัมผัสต่างกันเมื่อมวล ความชื้น หรือความลึกของโพรงเปลี่ยนไป.
การทำให้เย็น การนำออกจากแม่พิมพ์ และการจับชิ้นงานโดยไม่ทำลายผิว
การทำให้เย็นและการนำผลิตภัณฑ์ออกเป็นจุดควบคุมคุณภาพ ไม่ใช่เพียงระยะทางบนสายพานที่ไม่มีความหมาย วาฟเฟิลเนื้อนุ่มอาจออกจากเตาอบโดยไม่เสียหาย แต่เสียรูปเมื่อยังอุ่น หรือติดแม่พิมพ์เมื่อสภาพสารเคลือบ รูปแบบการทาจาระบี หรือผิวแม่พิมพ์ไม่เหมาะสม ให้วัดอุณหภูมิผลิตภัณฑ์ แรงที่ใช้ดึงออก หรือความเสียหายที่มองเห็น ณ จุดเดียวกันในการทดลองทุกครั้ง.
จังหวะเวลาช่วยอธิบายความเสี่ยงได้ โครงสร้างผลิตภัณฑ์เปลี่ยนไปหลังหยุดให้ความร้อน หากใช้เวลาทำให้เย็นสั้นเกินไป ความเสียหายอาจเกิดที่เครื่องบรรจุและปรากฏเป็นปัญหาด้านจำนวนชิ้นหรือการซีล หากใช้เวลานานขึ้นอาจช่วยรักษารูปทรง แต่ลดอัตราการผลิต ควรตกลงช่วงเวลาที่นำผลิตภัณฑ์ออกได้และการจัดประเภทข้อบกพร่องก่อนให้ซัพพลายเออร์สาธิตการทำงาน.
การทดสอบระดับผู้บริโภคยังแสดงว่าการนำออกจากแม่พิมพ์ควรมีบันทึก ผู้ปฏิบัติงานมักอธิบายว่าการติดและการฉีกขาดเป็นความล้มเหลวแรกที่พบ เรื่องเล่านี้ไม่ใช่ข้อกำหนดอุตสาหกรรม แต่เป็นคำถามที่มีประโยชน์สำหรับการทดลอง: พื้นผิวใด ตารางการทาไขมันใด และสภาพการทำให้เย็นใดเปลี่ยนไปเมื่อเกิดข้อบกพร่อง?
สำหรับมุมมองด้านสุขอนามัยที่มีงานวิจัยรองรับ บทความทบทวนเรื่องความสามารถในการทำความสะอาดซึ่งจัดทำดัชนีใน PubMed สนับสนุนให้ตรวจสอบพื้นผิวและทางเดินของคราบตกค้าง แทนการตัดสินการถอดออกจากแม่พิมพ์ด้วยรูปลักษณ์เพียงอย่างเดียว.
- สุ่มตัวอย่างที่ทางออกแม่พิมพ์ ทางออกการทำให้เย็น และทางป้อนเข้าเครื่องบรรจุ.
- บันทึกจำนวนชิ้นที่ยังสมบูรณ์ จำนวนขอบฉีกขาด การเสียรูป และรอยบนผิวแยกจากกัน.
- ถ่ายภาพด้านและแนววางเดียวกันสำหรับตัวอย่างทุกชิ้น.
- บันทึกการเปลี่ยนสารเคลือบหรือจาระบี เหตุการณ์ทำความสะอาด และการแทรกแซงของผู้ควบคุมเครื่องไว้ข้างตัวอย่าง.
ประเด็นสำคัญ: รับรองผลิตภัณฑ์หลังจากทำให้เย็นและส่งต่องานไปยังการบรรจุแล้ว ชิ้นงานที่ร้อนและดูดีนั้นยังไม่ใช่ชิ้นงานที่จำหน่ายได้.
วิธีกำหนดกำลังการผลิตโดยไม่ซื้อสายการผลิตผิดรุ่น
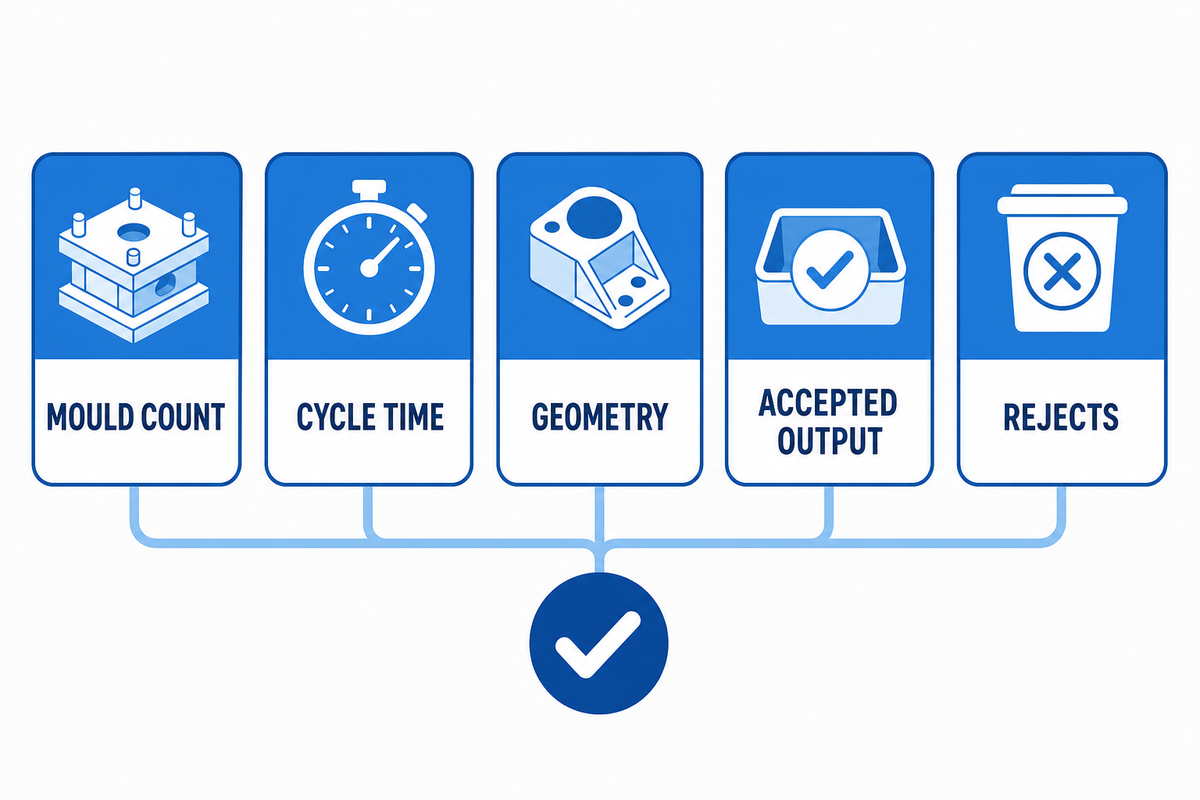
หลังการถอดออกจากแม่พิมพ์มีเสถียรภาพ การเปรียบเทียบกำลังการผลิตจะยุติธรรมเมื่อซัพพลายเออร์ทุกรายใช้รูปทรงผลิตภัณฑ์ เกณฑ์รอบการทำงาน และนิยามการคัดทิ้งเดียวกัน ตัวเลขที่เผยแพร่แสดงให้เห็นปัญหา: ผู้ขายรายหนึ่งระบุวาฟเฟิลน้ำเชื่อม 2,800 ชิ้นต่อชั่วโมงสำหรับคารูเซลขนาดเล็ก และ 21,000 ชิ้นต่อชั่วโมงสำหรับสายการผลิตแบบรวมขนาดใหญ่ อีกรายระบุผลิตภัณฑ์ 5,000–20,000 ชิ้นต่อชั่วโมงขึ้นอยู่กับขนาดและรูปทรง และรายที่สามเผยแพร่มาตรฐาน 10,000–15,000 เทียบกับ 25,000–45,000+ ตามระดับของสายการผลิต.
ตัวเลขเหล่านี้ไม่ได้ขัดแย้งกัน แต่ตอบคำถามคนละข้อ ตัวชี้วัดที่ใช้ได้จริงคือจำนวนชิ้นที่ผ่านการยอมรับต่อชั่วโมง หลังหักผลจากการเริ่มเดินเครื่อง การเปลี่ยนงานผลิต การหยุดเครื่อง และชิ้นงานที่ไม่ผ่าน ผู้ซื้อคำนวณได้ด้วยตารางที่แสดงข้อมูลอย่างโปร่งใส:
ภาพรวมการควบคุมเชิงป้องกันของสำนักงานคณะกรรมการอาหารและยาสหรัฐฯ เป็นเครื่องเตือนใจที่มีประโยชน์ว่าอัตราการผลิตควรอยู่คู่กับบันทึกการติดตาม การแก้ไข และการทวนสอบ.
ชิ้นงานที่ยอมรับต่อชั่วโมง = จำนวนแม่พิมพ์ × จำนวนชิ้นต่อแม่พิมพ์ × 3,600 ÷ วินาทีต่อรอบ × ความพร้อมใช้งาน × ผลผลิตผ่านครั้งแรก.
ตัวอย่างคำนวณ: 75 แม่พิมพ์ × 1 ชิ้น × 3,600 ÷ 180 วินาที × ความพร้อมใช้งาน 0.85 × ผลผลิตผ่านครั้งแรก 0.97 = 1,213 ชิ้นงานที่ยอมรับต่อชั่วโมง เปลี่ยนอินพุตแต่ละรายการเป็นข้อมูลการทดลองของคุณเอง ผลลัพธ์นี้ไม่ใช่การรับประกันจากซัพพลายเออร์.
ผู้ซื้อควรเปรียบเทียบจำนวนวาฟเฟิลต่อชั่วโมงระหว่างจำนวนแม่พิมพ์ต่างกันอย่างไร?
แปลงข้อเสนอทุกรายให้อยู่บนฐานผลิตภัณฑ์และรอบการผลิตเดียวกัน ขอข้อมูลจำนวนแม่พิมพ์ จำนวนช่องต่อแม่พิมพ์ วินาทีต่อรอบ ความสูญเสียช่วงเริ่มเดินเครื่อง เวลาทำความสะอาดตามแผน เวลาเปลี่ยนงานผลิต และสัดส่วนชิ้นงานที่ไม่ผ่าน หากซัพพลายเออร์เปิดเผยข้อมูลช่องใดไม่ได้ ให้ระบุผลผลิตนั้นว่าเป็นอัตราเชิงทฤษฎี และไม่นำไปใส่ในข้อกำหนดการตรวจรับการซื้อ.
| ข้อมูลกำลังการผลิต | คำถามสำหรับซัพพลายเออร์ | เหตุผลที่ทำให้การตัดสินใจเปลี่ยนแปลง |
|---|---|---|
| รหัสผลิตภัณฑ์ | แบบและฉบับแก้ไขสูตรส่วนผสมใดที่นำมาทดลอง? | ป้องกันไม่ให้อัตราการผลิตถูกผูกกับรูปทรงที่ไม่ถูกต้อง |
| จำนวนแม่พิมพ์ | ในการทดลองมีช่องแม่พิมพ์ที่ใช้งานจริงกี่ช่อง? | กำหนดจำนวนชิ้นต่อรอบ |
| วินาทีต่อรอบ | จับเวลาจากปิดถึงเปิด หรือจากการหยอดถึงการนำออกจากแม่พิมพ์? | หลีกเลี่ยงขอบเขตเวลาในการวัดที่แตกต่างกัน |
| ความพร้อมใช้งาน | หยุดเครื่องประเภทใดบ้างที่ไม่นับรวม? | ทำให้เห็นการทำความสะอาดตามแผน |
| อัตราผ่านครั้งแรก | อะไรถือเป็นชิ้นงานเสีย? | แยกผลิตภัณฑ์ที่กำลังเคลื่อนที่ออกจากผลิตภัณฑ์ที่จำหน่ายได้ |
| การเปลี่ยนงานผลิต | ใช้เวลากี่นาทีและมีชิ้นงานเริ่มเดินเครื่องใหม่กี่ชิ้น? | ปกป้องแผนการผลิตหลาย SKU |
| เวลาพักเพื่อทำให้เย็น | ชิ้นงานจะถูกนับว่าผ่านการตรวจรับเมื่อใด? | ป้องกันไม่ให้อัตราชิ้นงานร้อนบดบังการเสียรูป |
| อัตราการบรรจุ | เครื่องบรรจุรองรับการไหลของชิ้นงานที่ผ่านการตรวจรับได้หรือไม่? | เปิดเผยคอขวดในกระบวนการถัดไป |
| ขีดจำกัดระบบสาธารณูปโภค | มีเงื่อนไขก๊าซ ไฟฟ้า ลม และไอเสียใดบ้างในขณะทดลอง? | แสดงว่าอัตราการผลิตทำซ้ำได้จริงที่หน้างานหรือไม่ |
กรณีศึกษาโรงอบปี 2015–2016 รายงานการใช้ประโยชน์ของสามสายการผลิตที่ประมาณ 85%, 65% และ 45% หลังการขยายกำลังการผลิต และระบุว่าการเดินเครื่องเกือบ 100% ไม่ยั่งยืนสำหรับเครื่องจักรและบุคลากร ประสบการณ์นี้มาจากโรงงานแห่งเดียว ไม่ใช่เป้าหมายสากล แต่เป็นเครื่องเตือนใจที่มีประโยชน์ให้เผื่อกำลังสำรองไว้ในการคาดการณ์.
ปรับข้อมูลข้อเสนอทุกรายให้อยู่ในหน่วยเดียวกัน ได้แก่ จำนวนแม่พิมพ์ จำนวนชิ้นต่อแม่พิมพ์ วินาทีต่อรอบ เปอร์เซ็นต์ความพร้อมใช้งาน และเปอร์เซ็นต์ผลผลิตที่ผ่านตั้งแต่ครั้งแรก เอกสารระบบสาธารณูปโภคอาจระบุการใช้ก๊าซ 54 m³/h กำลังทำความร้อนไฟฟ้า 338 kW ลมอัด 6 bar และช่วงอุณหภูมิห้อง 20–30 °C ข้อมูลเหล่านี้เป็นตัวอย่างรายการที่ต้องตรวจสอบ ณ โรงงาน ไม่ใช่ค่ารับประกันสำหรับสายการผลิตวาฟเฟิลเนื้อนุ่มทุกรุ่น.
เพิ่มค่าความคลาดเคลื่อนด้านมิติเช่น ±0.5 mm สำหรับขอบตัด ค่าตั้ง 180 °C ที่มีเอกสารรองรับ ลมทำให้เย็น 2 m/s บันทึกการอุ่นเครื่อง 15 นาที และเกณฑ์การคัดทิ้งประมาณ 0.5% เมื่อข้อกำหนดผลิตภัณฑ์ของคุณระบุให้ใช้ จุดประสงค์ที่นี่คือทำให้เอกสารตรวจรับวัดผลได้ ซัพพลายเออร์ควรยืนยันค่าต่าง ๆ สำหรับรูปทรงที่เลือก.
ช่องข้อมูลอื่นที่มีประโยชน์ ได้แก่ ความเรียบของแผ่นอบ 1.0 mm ช่วงพัก 30 วินาที ตัวอย่าง 10 ชิ้นต่อการตรวจสอบ ความทนทาน 8 ชั่วโมง การเปลี่ยนงานผลิต 4 ครั้งต่อกะ และช่วงเวลาตอบกลับ 24 ชั่วโมงสำหรับรายการเปิดค้าง หน่วยตัวอย่างเหล่านี้ทำให้คำขอสามารถทดสอบได้โดยไม่เปลี่ยนตัวเลขในโบรชัวร์ของคู่แข่งให้กลายเป็นคำรับรอง.
บันทึกขีดจำกัดการแผ่แป้งเหลว 2 mm และช่วงอุณหภูมิทางออกของการทำให้เย็น 3 °C เมื่อขีดจำกัดเหล่านี้มีความหมายต่อผลิตภัณฑ์ แต่ละตัวเลขควรอ้างอิงแบบวาด การแก้ไขสูตรการผลิต หรือวิธีการวัด.
ประเด็นสำคัญ: ใส่สูตรกำลังการผลิตและอินพุตของสูตรลงในคำขอใบเสนอราคา อัตราที่พาดหัวไว้สูงแต่ไม่มีเกณฑ์ผลผลิตเป็นความเสี่ยงด้านการวางแผน ไม่ใช่การตัดสินใจกำลังการผลิต.
รูปทรงผลิตภัณฑ์และความยืดหยุ่นของสูตรส่วนผสม
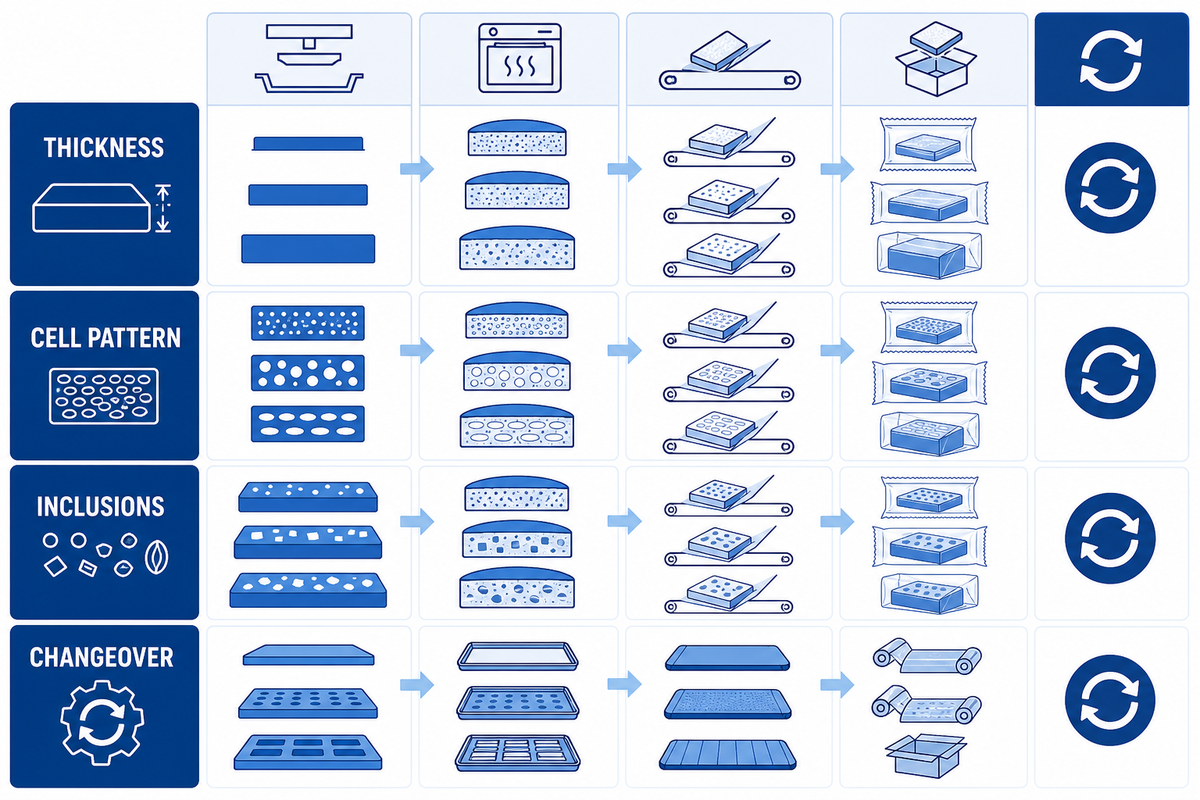
เมื่อกำหนดฐานอัตราการผลิตแล้ว รูปทรงเป็นข้อมูลออกแบบแรกที่ต้องใช้ เพราะควบคุมปริมาตรช่องแม่พิมพ์ วิธีนำผลิตภัณฑ์ออก เส้นทางความร้อน และทิศทางการบรรจุ กำหนดก่อนว่าผลิตภัณฑ์จะแบน สอดไส้ ประกบ เป็นวงกลม สี่เหลี่ยม หรือรูปทรงสั่งทำ ก่อนเปรียบเทียบผังการจัดวางเครื่องจักร แผ่นอบแบบปรับเปลี่ยนได้ช่วยเพิ่มความหลากหลายของผลิตภัณฑ์ แต่ก็อาจเพิ่มชิ้นส่วนสำหรับเปลี่ยน งานทำความสะอาด และตัวอย่างตรวจรับใหม่.
รายงานในอุตสาหกรรมกล่าวถึงสายการผลิตวาฟเฟิลที่เปลี่ยนแผ่นอบและเพิ่มไส้ได้ ใช้ข้อมูลนี้เป็นแนวทางตั้งคำถามด้านการออกแบบ ไม่ใช่คำรับรองว่าสายการผลิตเดียวจะรองรับทุกสูตรได้ในอัตราการผลิตเดียวกัน ขอให้จัดทำตารางแสดงชิ้นส่วนที่ต้องเปลี่ยน ระยะเวลาที่ใช้ และรายการควบคุมที่ต้องใช้รหัสสูตรการผลิตใหม่.
เมื่อการเปลี่ยนรูปทรงส่งผลต่อโครงสร้างที่สัมผัสอาหาร ให้เปรียบเทียบแบบวาดกับ สรุปข้อกำหนดด้านสุขาภิบาล NSF/ANSI 4-2025 ที่เผยแพร่สู่สาธารณะ จากนั้นยืนยันเส้นทางการรับรองที่ใช้กับการติดตั้งนั้น.
| กลุ่มผลิตภัณฑ์ | การตัดสินใจด้านรูปทรง | คำถามด้านกระบวนการ | หลักฐานการตรวจรับ |
|---|---|---|---|
| แผ่นบางแบน | ความหนาขอบและความเรียบ | การส่งต่อรักษาระดับของแผ่นให้คงที่ได้หรือไม่? | เกจวัดความเรียบและจำนวนขอบแตก |
| ช่องลึก | ความลึกช่องและการเติมมุม | ส่วนใดมีอุณหภูมิต่ำที่สุด? | ตัวอย่างการอบที่กึ่งกลาง/ขอบ |
| สอดไส้ | พื้นที่ซีลและปริมาตรไส้ | ไส้เปลี่ยนการนำออกจากแม่พิมพ์หรือเวลาอบหรือไม่? | ภาพตัดขวางและการตรวจการรั่ว |
| ประกบชั้น | การจัดแนวและแรงกด | จุดส่งต่องานรักษาชั้นต่าง ๆ ไว้ได้หรือไม่? | การเยื้องชั้นและจำนวนชิ้นถูกบด |
| กลม | เส้นผ่านศูนย์กลางและรอยต่อ | ทิศทางรอยต่อคงที่หรือไม่? | ตัวอย่างเส้นผ่านศูนย์กลางและภาพรอยต่อ |
| สี่เหลี่ยม | ความยาวด้านและรัศมีมุม | เครื่องบรรจุรองรับทิศทางการวางได้หรือไม่? | ทิศทางการวางและความพอดีในบรรจุภัณฑ์ |
| ลายนูนเฉพาะรูปแบบ | ความสูงลายนูนและมุมร่างแบบ | แม่พิมพ์นำชิ้นงานออกได้โดยไม่ฉีกขาดหรือไม่? | วิดีโอการนำออกจากแม่พิมพ์และจำนวนข้อบกพร่อง |
| การเติมไส้แบบปรับได้ | ช่วงปริมาณไส้และการเปลี่ยนหัวฉีด | รหัสสูตรส่วนผสมใดควบคุมการเปลี่ยนนี้? | บันทึกการเปลี่ยนงานผลิต |
| กลุ่มผลิตภัณฑ์หลายขนาด | จุดอ้างอิงร่วมและชุดชิ้นส่วน | ส่วนประกอบใดใช้ร่วมกัน? | รายการชิ้นส่วนและการทดลองเริ่มเดินเครื่องใหม่ |
เอกสารสรุปรูปทรงที่ดีช่วยป้องกันไม่ให้ผู้ซื้อจ่ายเงินเพื่อความยืดหยุ่นที่ไม่จำเป็น หรือมาพบภายหลังว่าแม่พิมพ์ “อเนกประสงค์” ต้องใช้รอบที่ช้าลงและเส้นทางการทำให้เย็นใหม่ ให้วาดจุดอ้างอิง โพรง และแนววางบรรจุ แล้วแนบไฟล์เหล่านั้นกับคำขอใบเสนอราคา.
การทดสอบการยอมรับที่โรงงาน: พิสูจน์ผลลัพธ์ ไม่ใช่เพียงการเคลื่อนที่ของเครื่องจักร
หลังยืนยันรูปทรงผลิตภัณฑ์แล้ว การทดสอบการยอมรับที่โรงงาน (FAT) ควรพิสูจน์ว่าผลิตซ้ำได้ตามแผนการสุ่มตัวอย่างที่ตกลงกัน การที่โซ่เคลื่อนที่ เตาอบอุ่น และหน้าจอสัมผัสทำงานได้ แสดงเพียงว่าเครื่องจักรเคลื่อนไหว แต่ไม่ได้พิสูจน์มวลแป้งที่จ่าย การนำผลิตภัณฑ์ที่เย็นแล้วออก ผลผลิตที่จำหน่ายได้ หรือการเข้าถึงเพื่อสุขาภิบาล ให้กำหนดเกณฑ์ผ่านและไม่ผ่านก่อนซัพพลายเออร์นัดหมายการทดลอง.
ใช้บันไดหลักฐานการอบและนำผลิตภัณฑ์ออก โดยตรวจสอบสูตรการผลิตและรูปทรงก่อน จากนั้นตรวจการตั้งค่ากระบวนการ ผลิตภัณฑ์ที่ผ่านการทำให้เย็น และสุดท้ายคือจำนวนที่บรรจุแล้ว แต่ละขั้นต้องมีบันทึกที่ระบุชัดเจน หากขั้นใดไม่ผ่าน ให้หยุดก่อนขั้นถัดไป แทนที่จะนำผลที่ไม่ผ่านมาเฉลี่ยรวมเป็นอัตราการผลิตตัวเลขเดียว.
- ขั้นที่ 1 ข้อมูลประจำตัว: แบบวาด การแก้ไขสูตรการผลิต ล็อตวัตถุดิบ และรหัสแม่พิมพ์.
- ขั้นที่ 2 การควบคุม: การจ่าย วงรอบ ค่าที่อ่านได้ของโซน ช่วงพักทำให้เย็น และค่าที่อ่านได้ของระบบสาธารณูปโภค.
- ขั้นที่ 3 ผลิตภัณฑ์: มวล ขนาด ตัวชี้วัดเนื้อสัมผัส การถอดออกจากแม่พิมพ์ และการเสียรูปหลังการทำให้เย็น.
- ขั้นที่ 4 ผลผลิต: จำนวนที่ยอมรับได้ เหตุผลการคัดทิ้ง การเปลี่ยนงานผลิต และการสูญเสียระหว่างเริ่มเดินเครื่องใหม่.
สำหรับการติดตั้งในสหรัฐฯ 21 CFR Part 117 เป็นเอกสารอ้างอิงเพื่อการวางแผนด้านความสามารถในการทำความสะอาด การควบคุม และบันทึกเมื่อใช้บังคับ ส่วนภาระผูกพันด้านความปลอดภัยอาหารและความปลอดภัยเครื่องจักรในท้องถิ่นยังคงมีผล ชุดเอกสารตรวจรับควรแสดงว่ากำลังตรวจสอบข้อกำหนดใด และฝ่ายใดเป็นเจ้าของหลักฐาน.
หมวด eCFR เดียวกัน ให้ถ้อยคำสาธารณะด้านความสามารถในการทำความสะอาดและการบำรุงรักษา ซึ่งสามารถคัดลอกไปใส่ในรายการตรวจสอบการตรวจรับเฉพาะสถานที่ได้.
ประเด็นสำคัญ: ลงนามผลลัพธ์ในขั้นที่ทำให้เย็นและบรรจุแล้ว การเคลื่อนไหวของเครื่องจักรเป็นบันทึกการเดินเครื่อง ผลผลิตที่จำหน่ายได้เป็นส่วนหนึ่งของการตรวจรับ.
ระบบสาธารณูปโภค การสุขาภิบาล และขั้นตอนการทำงานของผู้ควบคุมเครื่อง
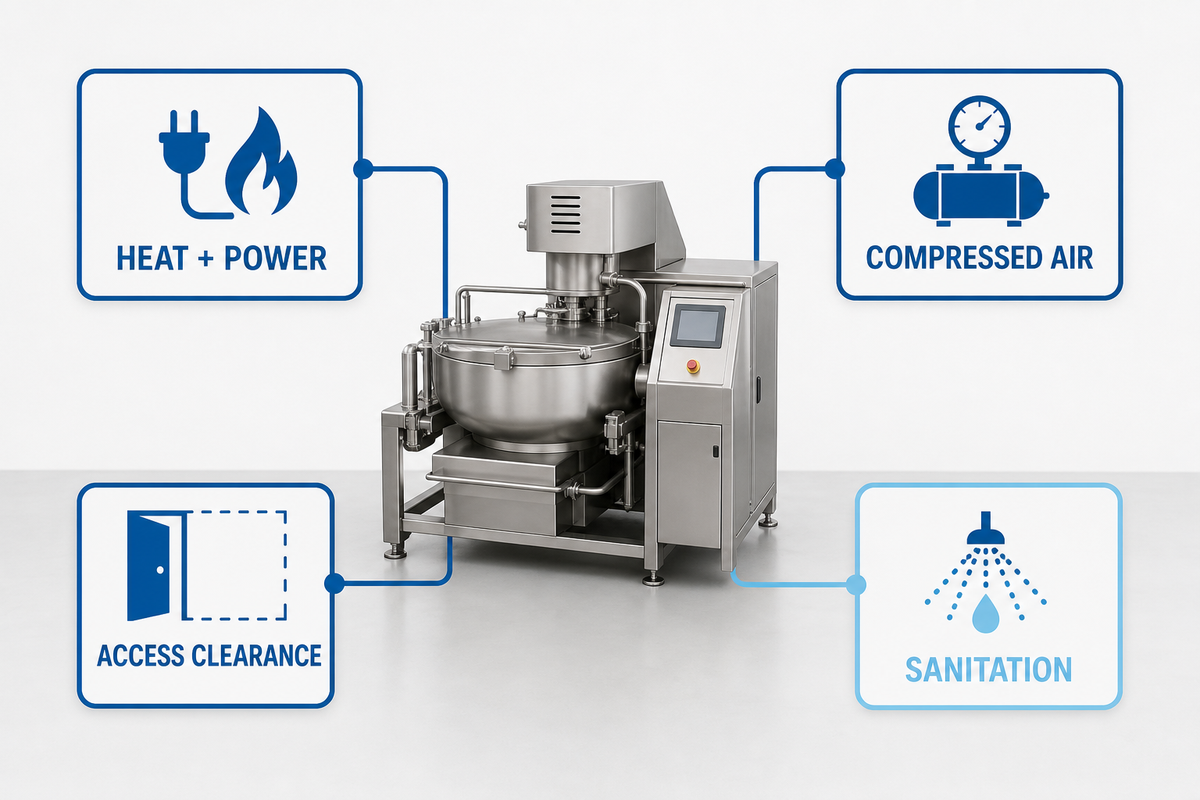
เมื่อกำหนดขั้นตอนการตรวจรับแล้ว ระบบสาธารณูปโภคก็เป็นส่วนหนึ่งของการทดลองผลิตภัณฑ์ เพราะแรงดันก๊าซ ความต้องการไฟฟ้า ลมอัด ระบบระบายอากาศ และสภาพห้อง อาจเปลี่ยนความร้อนและความเร็วของสายการผลิต ขอรายการระบบสาธารณูปโภคที่ระบุหน่วย ช่วงการทำงานปกติ ความต้องการสูงสุด จุดเชื่อมต่อ และวิธีวัดระหว่างเดินเครื่อง ตารางของซัพพลายเออร์รายหนึ่งอาจระบุการใช้ก๊าซ 54 m³/h หรือกำลังทำความร้อนไฟฟ้า 338 kW สำหรับการตั้งค่าแบบหนึ่ง ตัวเลขเหล่านี้เป็นข้อมูลออกแบบที่ต้องตรวจสอบ ไม่ใช่ข้อกำหนดของ UDTECH.
การสุขาภิบาลต้องตรวจสอบได้ ตามข้อกำหนดด้านอุปกรณ์ของ eCFR อุปกรณ์ต้องออกแบบให้ทำความสะอาดได้ และติดตั้งในลักษณะที่เอื้อต่อการทำความสะอาดและการบำรุงรักษา รายการตรวจสอบความปลอดภัยด้านอาหารของ Cornell และบททบทวนเรื่องการทำความสะอาดอุปกรณ์ที่จัดทำดัชนีใน PubMed สนับสนุนให้ถามว่ามีจุดใดที่คราบตกค้างได้ ผู้ควบคุมเครื่องเข้าถึงได้อย่างไร และตรวจยืนยันสภาพสะอาดได้อย่างไร เปลี่ยนทุกคำถามให้เป็นตำแหน่งกำกับในแบบ ระยะเวลาเข้าถึง และบันทึกการตรวจสอบ.
ขั้นตอนการทำงานของผู้ควบคุมเครื่องช่วยปิดวงจรการควบคุม หน้าจอควบคุมอาจแสดงค่าที่ตั้งไว้ แต่ผู้ควบคุมเครื่องที่ผ่านการฝึกอบรมยังต้องทราบขั้นตอนพักตรวจช่วงเริ่มเดินเครื่อง การตอบสนองเมื่อเติมวัตถุดิบ การหยุดอย่างปลอดภัย การอนุมัติหลังทำความสะอาด และรายการตรวจสอบเมื่อเปลี่ยนงานผลิต ระหว่างการตรวจรับ ให้รวมการหยุดเครื่องตามปกติอย่างน้อยหนึ่งครั้งและรอบการทำความสะอาดตามแผนหนึ่งครั้ง เพื่อให้เห็นการส่งต่องานจริง.
- บันทึกค่าที่อ่านได้ด้านไฟฟ้า ก๊าซ ลม และไอเสียระหว่างการเดินเครื่องเดียวกับที่เก็บตัวอย่างผลิตภัณฑ์.
- ทำเครื่องหมายพื้นผิวที่สัมผัสอาหาร ชิ้นส่วนถอดได้ ท่อระบาย และจุดตรวจสอบบนแบบวาดสายการผลิต.
- ยืนยันการ์ดป้องกัน ปุ่มหยุดฉุกเฉิน อุปกรณ์ตัดแยกที่ล็อกได้ และระยะเคลียร์ทางเข้าถึงกับผู้รับผิดชอบด้านความปลอดภัยของสถานที่.
- จับเวลาลำดับการทำความสะอาดและเริ่มเดินเครื่องใหม่ พร้อมบันทึกชิ้นงานแรกที่ยอมรับได้หลังเริ่มใหม่.
ประเด็นสำคัญ: ขอหลักฐานที่จุดเชื่อมต่อระบบสาธารณูปโภค สุขาภิบาล และผู้ควบคุมเครื่อง สายการผลิตที่มีเพียงการสาธิตยังไม่พร้อมสำหรับโรงงาน.
ชุดเอกสาร RFQ ที่ทำให้ใบเสนอราคาของซัพพลายเออร์เปรียบเทียบกันได้
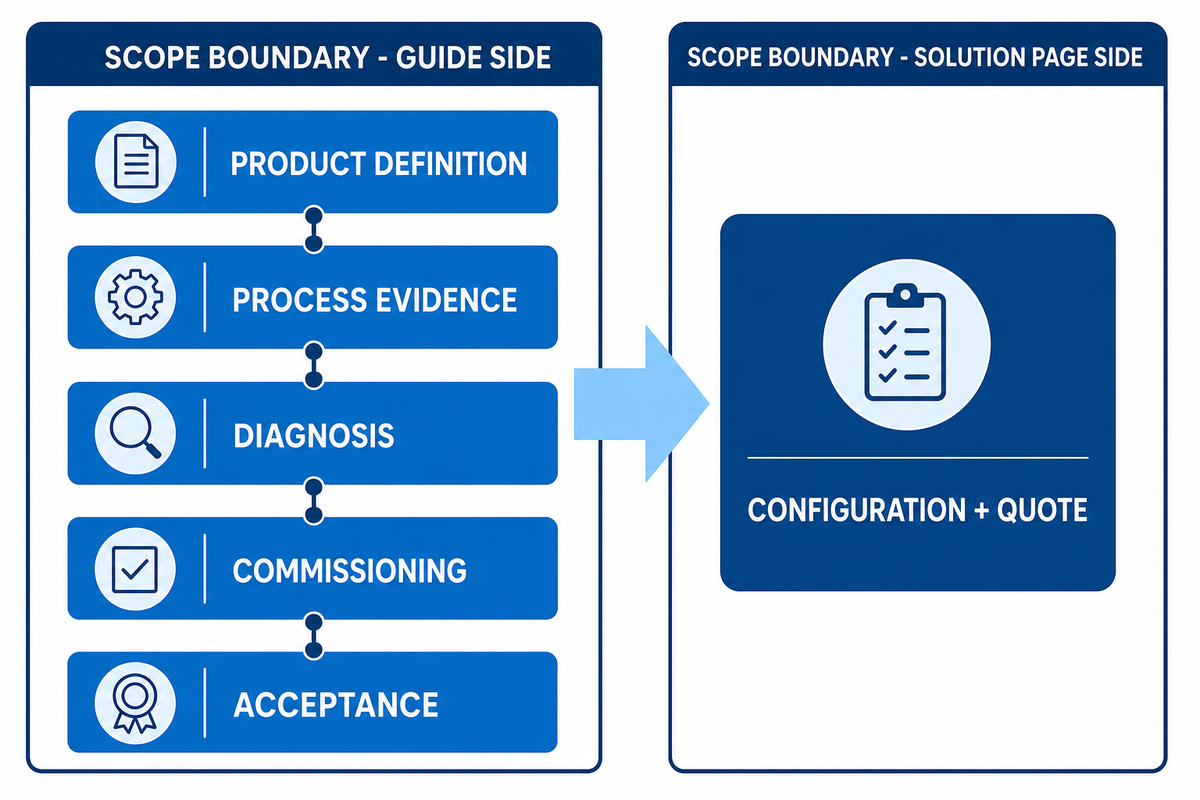
ใบขอเสนอราคาที่ใช้ได้จริงคือชุดข้อมูลที่ควบคุมไว้ ไม่ใช่ประโยคขอให้เสนอ “สายการผลิตที่ดีที่สุด” ให้รวมแบบผลิตภัณฑ์ น้ำหนักเป้าหมาย ช่วงสูตรการผลิต เกณฑ์คำนวณผลผลิต ระบบสาธารณูปโภค ขอบเขตพื้นที่ติดตั้ง จุดเข้าถึงเพื่อสุขาภิบาล ตัวอย่างตรวจรับ และข้อกำหนดบริการหลังการขาย เพื่อให้หน้าโซลูชันเชิงพาณิชย์มุ่งเน้นการกำหนดรูปแบบและใบเสนอราคา ขณะที่ทีมภายในของผู้ซื้อเป็นผู้รับผิดชอบหลักฐาน.
สำหรับช่องข้อมูลด้านความปลอดภัยอาหารในชุดเอกสารนั้น ให้ตรวจสอบข้ามกับ เอกสารอ้างอิงการควบคุมเชิงป้องกันของ FDA และระบุบันทึกการติดตามกับการทวนสอบที่จะจัดส่ง.
ใช้ รายการตรวจสอบการคัดเลือกสายการผลิตวาฟเฟิลเนื้อนุ่ม เมื่อพร้อมทบทวนสารละลายที่กำหนดค่าแล้ว ลิงก์นี้คือการส่งต่องานจากการให้ความรู้สู่สารละลาย บทความนี้จะไม่ทำซ้ำโมดูลผลิตภัณฑ์หรือถ้อยคำในใบเสนอราคา.
| หัวข้อ RFQ | ข้อมูลขั้นต่ำ | หลักฐานที่ขอ |
|---|---|---|
| ผลิตภัณฑ์ | แบบเขียน น้ำหนัก ขนาด ไส้ และบรรจุภัณฑ์ | แบบแก้ไขที่อนุมัติและภาพถ่ายตัวอย่าง |
| สูตรการผลิต | ช่วงส่วนผสมและวิธีทดสอบแป้งเหลว | รหัสสูตรการผลิตและบันทึกแบตช์ |
| กำลังการผลิต | สูตรคำนวณชิ้นงานต่อชั่วโมงที่ยอมรับได้ | การเดินเครื่องตามเวลาที่กำหนดพร้อมแสดงชิ้นงานคัดทิ้ง |
| แม่พิมพ์ | จำนวน จำนวนโพรง วัสดุ และอายุการใช้งานชิ้นส่วน | แบบเขียน รายการอะไหล่สำรอง และเวลาเปลี่ยนงานผลิต |
| ความร้อน | โซน รอบการทำงาน และเกณฑ์ก๊าซ/ไฟฟ้า | ค่าที่อ่านได้จริงจากการบันทึก |
| การทำให้เย็น | เวลาพักและสภาพเมื่อออกจากกระบวนการ | ตัวอย่างหลังทำให้เย็นและจำนวนชิ้นที่เสียหาย |
| ระบบสาธารณูปโภค | kW ก๊าซ ลม ไอเสีย น้ำ และพื้นที่พื้นโรงงาน | การสำรวจไซต์และค่าที่อ่านได้สูงสุด |
| การสุขาภิบาล | การเข้าถึง การถอดออก ท่อระบายน้ำ และการอนุมัติสภาพสะอาด | ขั้นตอนการทำความสะอาดและการลงนามรับรองการตรวจสอบ |
| ระบบควบคุม | แท็ก PLC สัญญาณเตือน สิทธิ์การใช้สูตรการผลิต และการส่งออกข้อมูล | รายการ I/O การทดสอบสัญญาณเตือน และไฟล์สำรอง |
| การทดสอบการยอมรับ | ขนาดตัวอย่าง ค่าความคลาดเคลื่อนที่ยอมรับได้ และการจัดประเภทข้อบกพร่อง | บันทึก FAT/SAT ที่ลงนามแล้วและรายการประเด็นค้างดำเนินการ |
ควรตรวจสอบหลักฐานด้านสิทธิบัตรและการออกแบบแยกต่างหาก ข้อมูลใน Google Patents อาจแสดงให้เห็นว่ามีแนวคิดเกี่ยวกับการเติมแม่พิมพ์หรือการหยอดแป้งแบบยืดหยุ่นอยู่ แต่สิทธิบัตรทั่วไปไม่ได้พิสูจน์ว่า UDTECH เป็นเจ้าของหรือยืนยันสมรรถนะปัจจุบันของเครื่องจักร ขอหมายเลขเอกสารเผยแพร่และตรวจสอบให้ตรงกับผู้ยื่นคำขอ ก่อนกล่าวถึงสิทธิบัตรใด ๆ ซ้ำ.
ประเด็นสำคัญ: ใบเสนอราคาจะเปรียบเทียบกันได้เมื่อซัพพลายเออร์ต้องตอบข้อมูลผลิตภัณฑ์ กระบวนการ ระบบสาธารณูปโภค และการตรวจรับชุดเดียวกัน ช่องข้อมูลที่หายไปควรทำเครื่องหมายว่า “รอยืนยัน” และห้ามเติมตัวเลขของคู่แข่งลงไปโดยเงียบ ๆ.
วิธีใช้ข้อมูลพื้นฐานของบริษัทโดยไม่กล่าวอ้างเกินจริงเกี่ยวกับสายการผลิต
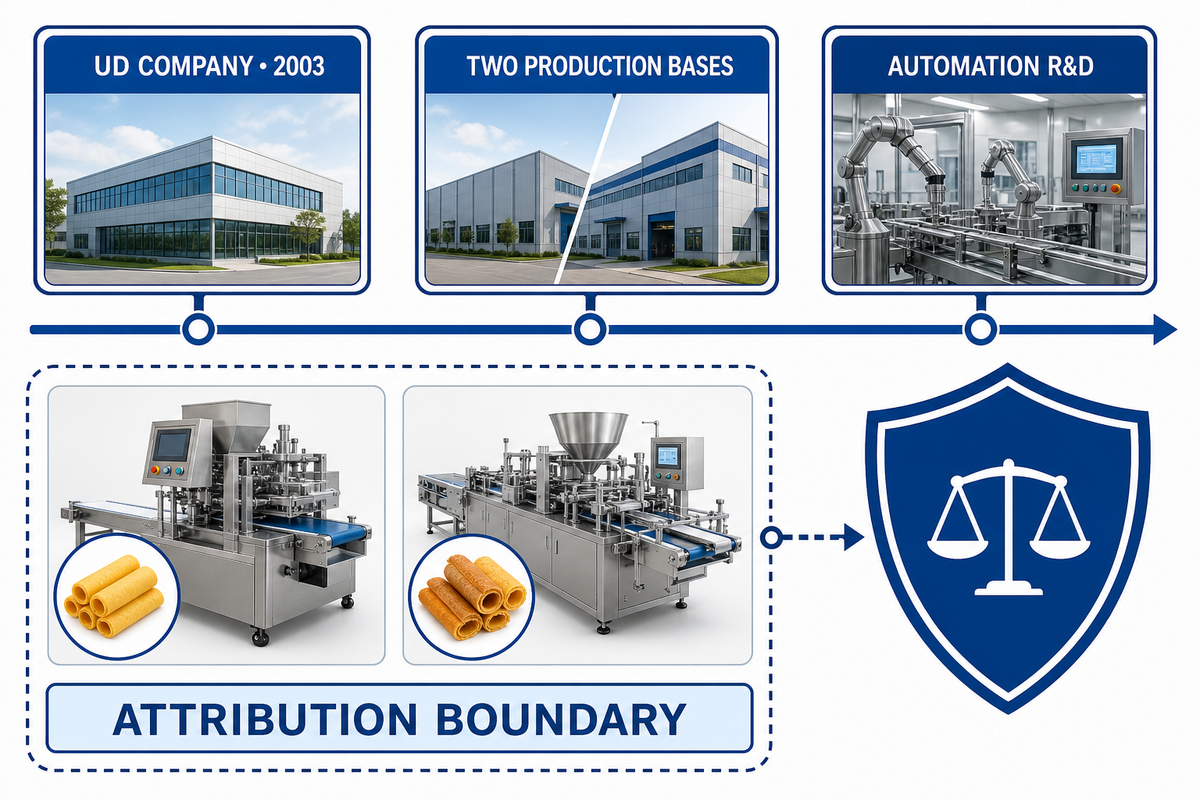
UD Company ระบุว่าก่อตั้งขึ้นใน 2003 ลงทุนเกือบ RMB 200 million ในเขตพัฒนาเทคโนโลยีขั้นสูงเมืองซินอวี่ ครอบคลุมพื้นที่ประมาณ 130 acres และดำเนินงานฐานการผลิตหลัก 2 แห่ง ข้อมูลเบื้องหลังที่ผู้ใช้ให้มายังระบุว่าบริษัทพัฒนาระบบอัตโนมัติสำหรับการผลิตอาหาร และพัฒนาเครื่องทำขนมทองม้วนกับเครื่องทำขนมหางหงส์ด้วยตนเอง ซึ่งมีสิทธิบัตรการประดิษฐ์หลายฉบับ ข้อมูลเหล่านี้กล่าวถึงประวัติบริษัท แต่ไม่ได้ยืนยันกำลังการผลิต การรับรอง หรือผลลัพธ์ด้านสูตรของสายการผลิตวาฟเฟิลเนื้อนุ่ม.
สำหรับผู้ซื้อ ขั้นตอนถัดไปที่มีประโยชน์คือขอหลักฐานที่เป็นของโครงการเฉพาะ ได้แก่ แบบวาดสายการผลิต สูตรการทดลอง ตารางระบบสาธารณูปโภค รายการควบคุม การวัดตัวอย่าง และรายงานการตรวจรับ การแยกข้อมูลประจำตัวบริษัทออกจากหลักฐานผลิตภัณฑ์ช่วยปกป้องทั้งผู้ซื้อและซัพพลายเออร์จากความผิดพลาดด้านการอ้างแหล่งที่มาโดยไม่จำเป็น.
ถ้อยคำด้านการบำรุงรักษาอุปกรณ์ที่เผยแพร่สู่สาธารณะ เป็นตัวอย่างหลักฐานโครงการที่เหมาะสม แต่ไม่ได้ยืนยันกำลังการผลิตหรือข้ออ้างกรรมสิทธิ์ของ UD Company.
การแยกขอบเขตเช่นนี้ยังช่วยป้องกันความซ้ำซ้อนของเจตนาการค้นหา หน้าโซลูชันที่มีอยู่แล้วเป็นหน้าหลักสำหรับรูปแบบเครื่องจักร ข้อมูลจำเพาะ และใบเสนอราคา ส่วนคู่มือนี้มุ่งเนื้อหาด้านการควบคุมกระบวนการ การวินิจฉัยปัญหา หลักเกณฑ์การเลือก และการเตรียมตรวจรับ ผู้อ่านสามารถไปจากรายการตรวจสอบสู่โซลูชันที่กำหนดรูปแบบแล้ว โดยไม่พบสองหน้าที่ให้คำมั่นเชิงพาณิชย์แบบเดียวกัน.
คำถามที่พบบ่อย
สุดท้าย ใช้คำถามเหล่านี้ตรวจสอบว่าหลักฐานด้านผลิตภัณฑ์ กระบวนการ และการตรวจรับพร้อมสำหรับการเปรียบเทียบหรือไม่.
เมื่อคำถามเกี่ยวข้องกับการควบคุมเชิงป้องกัน ให้ใช้ เอกสารอ้างอิงของ FDA เป็นบริบท และยืนยันเขตอำนาจศาลของโรงงานก่อนถือว่าเป็นข้อกำหนด.
อินพุตที่สำคัญที่สุดสำหรับใบเสนอราคาสายการผลิตวาฟเฟิลเนื้อนุ่มคืออะไร?
เริ่มจากแบบผลิตภัณฑ์ที่อนุมัติแล้วและน้ำหนักเป้าหมาย เพราะข้อมูลเหล่านี้กำหนดปริมาตรช่องแม่พิมพ์ รอบการผลิต การนำผลิตภัณฑ์ออก และทิศทางการบรรจุ เพิ่มช่วงสูตรการผลิต อุณหภูมิแป้งเหลว ค่าความคลาดเคลื่อนของน้ำหนักที่ยอมรับได้ ความชื้นเป้าหมาย และนิยามของชิ้นงานที่ผ่านการยอมรับ ก่อนเปรียบเทียบอัตราการผลิต หากแบบยังเปลี่ยนแปลง ให้บันทึกฉบับแก้ไขที่ใช้ในการทดลองที่โรงงาน เพื่อไม่ให้การเปลี่ยนแม่พิมพ์ภายหลังถูกเข้าใจผิดว่าเป็นปัญหาสมรรถนะของซัพพลายเออร์.
ตัวเลขชิ้นงานต่อชั่วโมงที่เผยแพร่เป็นผลผลิตที่รับประกันหรือไม่?
ไม่ควร ให้ถือเป็นตัวเลขแบบมีเงื่อนไขจนกว่าจะระบุจำนวนแม่พิมพ์ รูปทรง เกณฑ์คำนวณรอบการผลิต ความพร้อมใช้งาน ชิ้นงานที่ไม่ผ่าน และจุดสิ้นสุดการทำให้เย็น ให้ระบุจำนวนชิ้นที่บรรจุแล้วและผ่านการยอมรับ วิธีสุ่มตัวอย่าง ระยะเวลาเดินเครื่อง และค่าระบบสาธารณูปโภคไว้ในข้อกำหนดการตรวจรับ อัตราที่วัด ณ ทางออกเตาอบอาจดูน่าสนใจ แต่การทำให้เย็น การตรวจสอบ หรือการบรรจุอาจเป็นคอขวดจริง จึงต้องระบุจุดสิ้นสุดให้ชัดเจน.
เหตุใดจึงต้องทดสอบการทำให้เย็น หากวาฟเฟิลดูถูกต้องเมื่อออกจากเตาอบ?
การทำให้เย็นเปลี่ยนความแข็งและลักษณะการหลุดออกจากแม่พิมพ์ ชิ้นงานอาจออกจากเตาอบโดยไม่เสียหาย แต่กลับเสียรูป ติด หรือฉีกขาดก่อนบรรจุ โดยเฉพาะเมื่อมีความชื้นตกค้างสูงหรือบรรจุภัณฑ์กักเก็บความร้อน ให้สุ่มตัวอย่างที่ทางออกเตาอบ ทางออกส่วนทำให้เย็น และจุดพักผลิตภัณฑ์ที่บรรจุแล้ว กำหนดขีดจำกัดข้อบกพร่อง จำนวนตัวอย่าง อุณหภูมิห้อง และเวลาจนถึงการบรรจุก่อนการทดลองที่โรงงาน แล้วเก็บภาพถ่ายไว้พร้อมบันทึกที่ลงนามแล้ว.
สายการผลิตเดียวสามารถรองรับหลายรูปทรงและไส้ได้หรือไม่?
อาจทำได้ แต่ความยืดหยุ่นขึ้นอยู่กับชิ้นส่วนเปลี่ยนงาน สิทธิ์การใช้สูตร เวลาในการทำความสะอาด และตัวอย่างตรวจรับใหม่สำหรับแต่ละกลุ่มผลิตภัณฑ์ ขอเมทริกซ์การเปลี่ยนงานผลิตแทนการสมมติว่าอัตราเดียวใช้ได้กับทุกรูปทรง.
การทดสอบการตรวจรับที่โรงงานควรมีอะไรบ้าง?
รวมข้อมูลประจำตัว ค่าที่อ่านได้ของกระบวนการ ระบบสาธารณูปโภค ตัวอย่างการจ่ายและการอบ การถอดออกจากแม่พิมพ์หลังทำให้เย็น จำนวนที่ยอมรับได้ เหตุผลการคัดทิ้ง การเปลี่ยนงานผลิต จุดเข้าถึงเพื่อสุขาภิบาล และผู้รับผิดชอบรายการเปิดค้าง ลงนามผลลัพธ์เมื่อปลายทางผลิตภัณฑ์ที่บรรจุแล้วผ่านเกณฑ์เท่านั้น.
21 CFR 117.40 รับรองเครื่องจักรหรือไม่?
ไม่ใช่ ข้อกำหนด Section 117.40 เป็นข้อกำหนดด้านการวางแผนอุปกรณ์อาหารของสหรัฐฯ ซึ่งครอบคลุมการทำความสะอาด การบำรุงรักษา การติดตั้ง และการควบคุมตามความเหมาะสม แต่ละโรงงานต้องยืนยันเขตอำนาจที่ใช้บังคับ แผนความปลอดภัยด้านอาหาร และการรับรองที่โครงการต้องใช้.
คู่มือกระบวนการที่เกี่ยวข้อง
เอกสารอ้างอิงและแหล่งข้อมูล
- ประมวลกฎหมายระเบียบรัฐบาลกลางอิเล็กทรอนิกส์ 21 CFR 117.40 อุปกรณ์และเครื่องใช้
- สำนักงานคณะกรรมการอาหารและยาสหรัฐอเมริกา กฎขั้นสุดท้ายของ FSMA สำหรับการควบคุมเชิงป้องกันอาหารสำหรับมนุษย์
- สถาบัน Cornell ด้านความปลอดภัยอาหาร การทำความสะอาด การฆ่าเชื้อ และการออกแบบเพื่อสุขอนามัย
- PubMed สุขอนามัยและความสามารถในการทำความสะอาด: มุ่งเน้นที่พื้นผิว
- บทสรุปสาธารณะของ ANSI สุขาภิบาลอุปกรณ์ประกอบอาหารเชิงพาณิชย์ NSF/ANSI 4-2025
- NSF ชุดมาตรฐานอุปกรณ์อาหาร
- หน่วยงานบริการความปลอดภัยและตรวจสอบอาหารของกระทรวงเกษตรสหรัฐอเมริกา พื้นฐานความปลอดภัยอาหาร