ติดต่อบริษัท UDTECH


การเชื่อมต่อระบบสาธารณูปโภคสายการผลิตเฟยตินก่อนจัดส่งเครื่องจักรต้องประสานระบบหลักในโรงงาน 5 ส่วน ได้แก่ ไฟฟ้า 3 เฟส ความร้อนจากแก๊สหรือไฟฟ้า ลมอัดแห้ง อากาศชดเชย และน้ำประปาในโซนเปียก
กำลังไฟขับเคลื่อนการอบพื้นฐานมีขนาดเล็ก เช่น 3 kW ในเครื่องรุ่น 60 แม่พิมพ์ แต่เตาอบความร้อนทั้งสายการผลิต เครื่องทำน้ำเย็น เครื่องทำลมแห้ง เครื่องลดความชื้นห้อง และอุปกรณ์ประกอบอื่นๆ คือโหลดหลักของโรงงาน
การวางแผนข้อกำหนดระบบสาธารณูปโภคสายการผลิตเฟยตินครอบคลุม 5 ระบบของโรงงาน ได้แก่ สายป้อนไฟฟ้า 3 เฟส ความร้อนการอบจากแก๊สควบคุมแรงดันหรือไฟฟ้า และลมอัดมาตรฐาน ISO 8573-1 คลาส 1.2.1 ที่แรงดัน 6 ถึง 8 bar นอกจากนี้โรงงานยังต้องมีระบบดูดไอเสียเตาอบที่สมดุลกับอากาศชดเชย และห้องสำหรับการบรรจุที่ควบคุมความชื้นต่ำกว่า 35% ถึง 40% RH (≤0.30 aw)
ประเด็นสำคัญ
- ชุดเครื่องอบแบบ 60 แม่พิมพ์ใช้กำลังไฟ 3 kW สำหรับมอเตอร์ขับเคลื่อนและชุดควบคุม บนพื้นที่ติดตั้งยาว 9.8 m × กว้าง 1.6 m × สูง 1.9 m ส่วนระบบทำความร้อน ลมอัด และโมดูลกระบวนการถัดไปของทั้งสายการผลิตจะกำหนดขนาดตามใบเสนอราคา
- การระเหยน้ำ ~110 kg/h เพื่อผลิตเกล็ดเฟยตินสำเร็จรูป 100 kg/h ต้องใช้ความร้อนสุทธิ ~75 kWth เตาอบไฟฟ้าช่วยลดการสูญเสียพลังงาน ณ จุดใช้งานได้ถึง 40% เมื่อเทียบกับแก๊ส แต่จะย้ายภาระโหลด kVA สูงไปยังหม้อแปลงของโรงงานแทน
- ลมอัดที่สัมผัสอาหารโดยตรงควรเป็นไปตามเกณฑ์อ้างอิง ISO 8573-1:2010 คลาส 1.2.1 (จุดน้ำค้างภายใต้ความดัน -40 °C ปริมาณน้ำมัน ≤0.01 mg/m³) ที่ 6–8 bar พร้อมไส้กรองปลอดเชื้อ ณ จุดใช้งาน
- ความดันลบในอาคารที่สูงเกิน 4.9 Pa (0.02 in. w.c.) จะทำให้อัตราการไหลของพัดลมดูดอากาศลดลงถึง 30% และดึงอากาศชื้นจากภายนอกเข้ามาพัดผ่านเกล็ดขนมที่กำลังอยู่ในขั้นตอนการทำให้เย็น
อัปเดตเมื่อเดือนตุลาคม 2026
ข้อมูลจำเพาะโดยสรุป: ข้อกำหนดระบบสาธารณูปโภคสายการผลิตเฟยติน
| ข้อมูลอ้างอิงชุดเครื่องอบพื้นฐาน (UDTECH YT-10) | 60 แม่พิมพ์; กำลังไฟฟ้าชุดขับเคลื่อน/ควบคุม 3 kW; ขนาด 9.8 × 1.6 × 1.9 m (ทั้งสายการผลิตตามใบเสนอราคา) |
| ช่วงอุณหภูมิผิวหน้าการอบ | 141.7–163.2 °C (แผ่นอบเวเฟอร์) / 150–230 °C (ลูกกลิ้งแบบโรตารี รอบเวลา ~90 s) |
| ระบบจ่ายไฟฟ้าและขีดจำกัดอุณหภูมิแวดล้อมของตู้ควบคุม | เสถียรภาพแรงดันไฟ 3 เฟส ±10%; พิกัดอุณหภูมิแวดล้อม 5 °C ถึง 40 °C ตามมาตรฐาน IEC 60204-1 / NFPA 79 |
| ท่อเมนลมอัดและระดับความบริสุทธิ์ | 6–8 bar; ISO 8573-1 คลาส 1.2.1 (PDP -40 °C) สัมผัสอาหารโดยตรง; คลาส 2.4.2 (PDP +3 °C) กระบอกลม |
| ระบบดูดอากาศและสภาพอากาศห้องการทำให้เย็น/การบรรจุ | ความดันลบในอาคาร ≤ 4.9 Pa; ห้องการบรรจุ ≤ 35%–40% RH (ความดันบวก +10 ถึง +15 Pa) |
| ความชื้นและค่าวอเตอร์แอกทิวิตีของเกล็ดขนมสำเร็จรูป | ความชื้นคงเหลือ ≤ 2.5%–3.0%; ค่าวอเตอร์แอกทิวิตี aw ≤ 0.30 (ช่วงเริ่มนิ่มตัว 0.35–0.50 aw) |
สายการผลิตเฟยตินใช้ระบบสาธารณูปโภคอะไรบ้างเมื่อขยายขนาดจากสูตรการผลิตแป้งเหลว
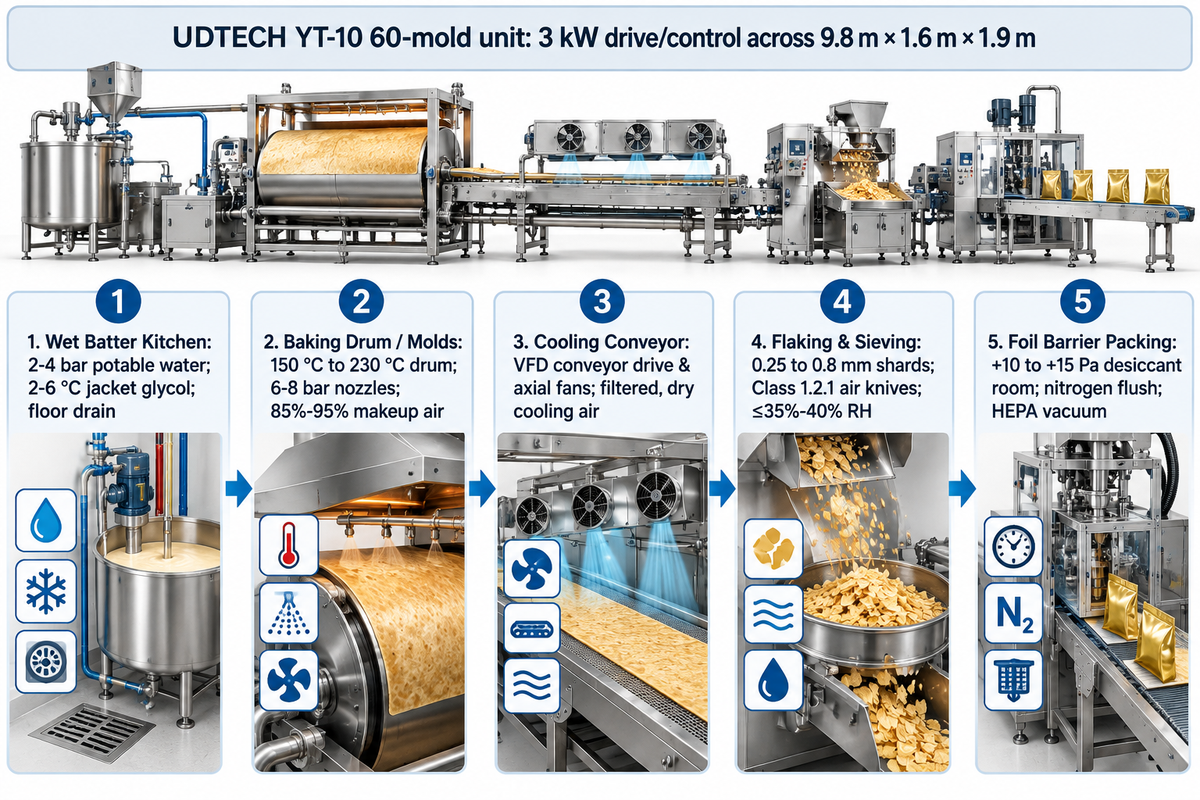
การติดตั้งสายการผลิตเฟยตินเข้ากับโรงงานอุตสาหกรรมต้องใช้ท่อเมนระบบสาธารณูปโภค 5 ระบบที่แยกกัน โดยแต่ละขั้นตอนตั้งแต่การเตรียมแป้งเหลวไปจนถึงการบรรจุซองฟอยล์จะใช้ไฟฟ้า ความร้อน ลมอัด และน้ำในสัดส่วนที่ต่างกัน
ชุดเครื่องอบ 60 แม่พิมพ์ UDTECH YT-10 มีระบบขับเคลื่อนและควบคุมพิกัด 3 kW และมีขนาด 9.8 m × 1.6 m × 1.9 m ข้อผิดพลาดทางวิศวกรรมที่พบบ่อยคือการเลือกขนาดเบรกเกอร์หลักของโรงงานตามพิกัดมอเตอร์ขับเคลื่อนของตัวเครื่องเพียงอย่างเดียว ทั้งที่ระบบทำความร้อน ลมอัด การทำให้เย็น สายพานลำเลียง และเครื่องลดความชื้นต้องคำนวณแยกต่างหากตามใบเสนอราคาโครงการ
สายการผลิตแบบลูกกลิ้งต่อเนื่องใช้ผังการจัดวางเครื่องจักรทางกลตามที่ระบุไว้ใน สิทธิบัตร JP2005124452A โดยหยอดปริมาณแป้งที่หยอดจากแป้งเหลวลงบนลูกกลิ้งร้อนขนาด 1,160 mm ที่อุณหภูมิ 150 °C ถึง 230 °C เป็นเวลาประมาณ 90 วินาที จากนั้นใบมีดปาดจะยกแผ่นแป้งสุกขึ้นสู่สายพานการทำให้เย็นด้วยพัดลม ก่อนที่ลูกกลิ้งฟันเฟืองขนาด 15 mm จะบดให้เป็นเกล็ดขนาด 0.25 ถึง 0.8 mm สำหรับลำดับการทำงานทางกลของแต่ละโมดูล โปรดดูคู่มือของเราเรื่อง ขั้นตอนการอบด้วยลูกกลิ้งต่อเนื่องและการบดเป็นเกล็ด
| โมดูลกระบวนการผลิต | ไฟฟ้า 3 เฟส | พลังงานความร้อน | ลมอัด | ระบบปรับอากาศ / ท่อดูดอากาศ / น้ำ |
|---|---|---|---|---|
| 1. ห้องเตรียมแป้งเหลวโซนเปียก | ถังผสมแรงเฉือนสูง ปั๊มสูบจ่าย | แจ็กเก็ตหม้อละลายเนย | ปั๊มไดอะแฟรมและหัวขับวาล์ว | น้ำดื่ม 2–4 bar; ไกลคอลหล่อเย็นแจ็กเก็ต 2–6 °C; ท่อระบายน้ำพื้น |
| 2. ลูกกลิ้งอบ / แม่พิมพ์อบ | ชุดขับลูกกลิ้ง/โซ่ (เช่น 3 kW บน YT-10) พัดลมช่วยเผาไหม้ | หัวเผาแก๊สพรีมิกซ์ หรือโซนฮีตเตอร์ไฟฟ้า SSR | หัวหยอดปริมาณแป้งที่หยอดแบบนิวแมติกและกระบอกลมใบมีดปาด (6–8 bar) | ฮูดดูดไอน้ำ + ปล่องควัน; อากาศชดเชย 85%–95% |
| 3. สายพานการทำให้เย็น | ชุดขับสายพาน VFD และพัดลมแกนร่วม | ไม่มี (โซนระบายความร้อนออก) | ชุดปรับความตึงและประคองแนวสายพาน | ลมการทำให้เย็นที่แห้งและผ่านการกรอง; ไม่มีท่อน้ำทิ้งเปียก |
| 4. การบดเป็นเกล็ดและการร่อนคัดขนาด | ลูกกลิ้งบดแบบฟันเฟืองและมอเตอร์ตะแกรงร่อนสั่น | ไม่มี | มีดลม ISO 8573-1 คลาส 1.2.1 และชุดเป่าทำความสะอาดตะแกรง | ระบบดูดฝุ่นแห้ง (แยกจากท่อไอน้ำเปียกของเตาอบ); ≤35%–40% RH |
| 5. การบรรจุซองฟอยล์กันความชื้น | เครื่องชั่งหลายหัวและเครื่องซีลความร้อน | ฮีตเตอร์ปากซีล | ชุดกระบอกลมบรรจุถุงและวาล์วพ่นไนโตรเจน | ห้องดูดความชื้นแบบสารดูดความชื้นความดันบวก (+10 ถึง +15 Pa); เครื่องดูดฝุ่น HEPA |
สายการผลิตเฟยตินระดับอุตสาหกรรมแตกต่างจากการอบด้วยถาดตามสูตรการผลิตในครัวเรือนอย่างไรในแง่ความต้องการระบบสาธารณูปโภค?
สูตรการผลิตเฟยตินในครัวเรือนใช้แรงงานคนและเตาอบชั้นเดียว ในทางกลับกัน สายการผลิตระดับอุตสาหกรรมใช้มอเตอร์ซิงโครไนซ์ทำงานต่อเนื่อง ระบบดูดไอน้ำปริมาณมาก และห้องลดความชื้น
สำหรับการทำครั้งละน้อยๆ จะตีผสมไข่ขาว น้ำตาลไอซิ่ง แป้งสาลี เนยละลาย และวานิลลาให้เข้ากันเป็นเนื้อเดียว ดังที่อธิบายไว้ในบทความเบเกอรีของ “คู่มือทำเฟยตินโฮมเมดของปารีส เช ชารอน” และ “การทดลองอบจริงของเดอะ ฟิวเรียส แพร์ พาย” จากนั้นใช้สปาตูลาปาดเป็นแผ่นบางเฉียบแล้วนำเข้าอบ ก่อนลอกแผ่นขนมที่ยังอุ่นออกจากกระดาษรองอบ
ระบบต่อเนื่องอย่างเช่น สายการผลิตอบแถบแป้งเหลวอัตโนมัติ SDTN หรือเครื่องอบแบบโรตารีหลายแม่พิมพ์ได้เข้ามาแทนที่การอบทีละถาด ซึ่งต้องอาศัยการจ่ายไฟฟ้าหรือแก๊สอย่างต่อเนื่องโดยไม่สะดุด รวมถึงการควบคุมสภาพอากาศภายในห้องผลิต
หัวเผาแก๊สเทียบกับฮีตเตอร์ไฟฟ้า: การคำนวณขนาดระบบสาธารณูปโภคความร้อนสำหรับเฟยติน
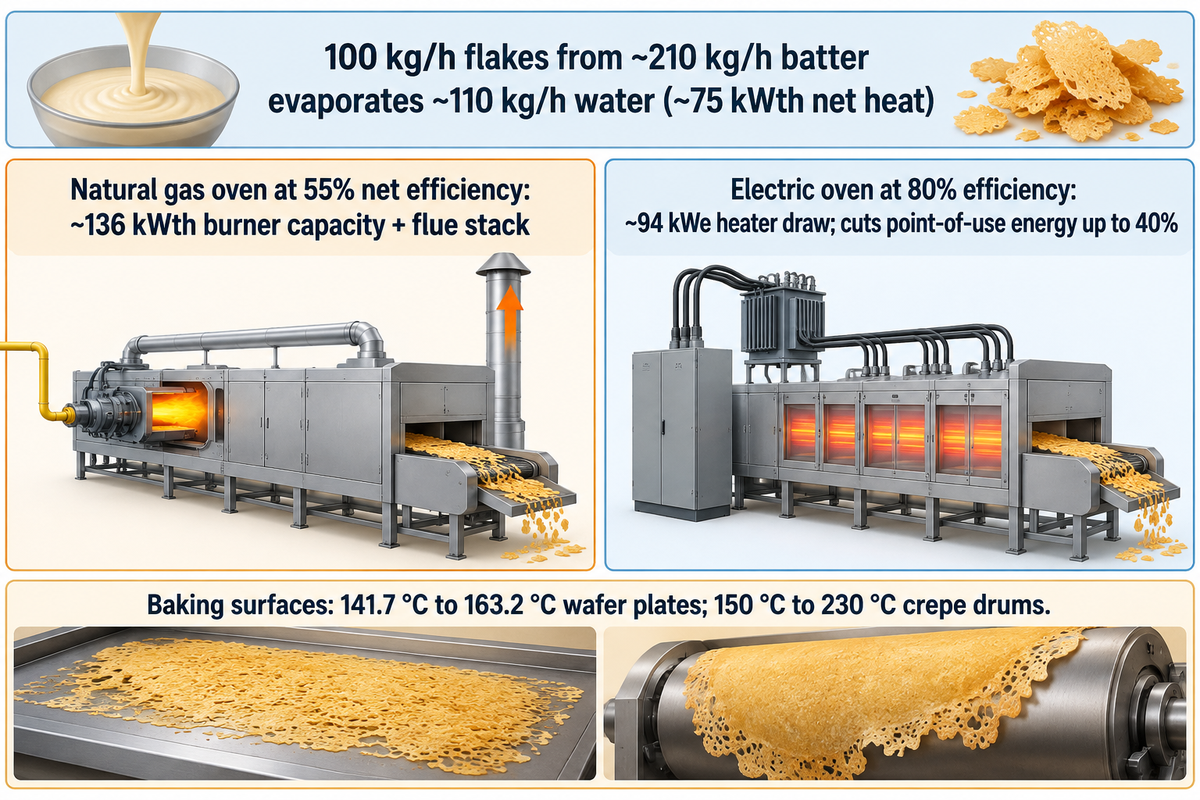
การเลือกระหว่างแก๊สธรรมชาติหรือการทำความร้อนด้วยไฟฟ้าจะเป็นตัวกำหนดโครงสร้างพื้นฐานของระบบสาธารณูปโภคหลัก ทั้งสองทางเลือกต้องรักษาอุณหภูมิผิวหน้าการอบให้คงที่เพื่อเปลี่ยนแป้งเหลวให้กลายเป็นเกล็ดเฟยตินสีทองที่เกิดคาราเมลอย่างสมบูรณ์
งานวิจัยการผลิตเวเฟอร์อุตสาหกรรมปี 2025 (วารสารแอพพลายด์ไซเอนซ์ / PMC12523659) บันทึกอุณหภูมิแผ่นอบไว้ที่ 141.7 °C ถึง 163.2 °C บนเตาอบเชิงพาณิชย์ขนาด 385 kW ขณะที่ลูกกลิ้งอบเครปทำงานที่อุณหภูมิ 150 °C ถึง 230 °C การวิเคราะห์ความร้อนของการอบบิสกิตใน เอกสารวิจัย PMC9666246 และ คู่มือการอบของห้องปฏิบัติการแห่งชาติลอว์เรนซ์เบิร์กลีย์ ชี้ให้เห็นว่าความร้อนสัมผัสของเนื้อแป้งมีค่าไม่มากนัก (1,875 ถึง 1,942.7 J/(kg·K)) แต่ความร้อนแฝงของการระเหยน้ำ (~2,260 kJ/kg หรือ 0.628 kWh ต่อน้ำ 1 kg) คือก้อนพลังงานหลักของระบบ
เตาอบไฟฟ้าช่วยลดการใช้พลังงาน ณ จุดใช้งานได้ถึง 40% เนื่องจากไม่มีการสูญเสียความร้อนไปกับไอเสียปล่องควัน ตามข้อมูล เกณฑ์มาตรฐานประสิทธิภาพเตาอบปี 2025–2026 การไม่ต้องเดินท่อแก๊สและปล่องควันทำให้ผู้จัดการโรงงานจำนวนมากคิดว่าการติดตั้งเตาไฟฟ้าทำได้ง่ายกว่าเสมอ อย่างไรก็ตาม พิกัดกำลังหม้อแปลงของโรงงานมักเป็นคอขวดในการเปลี่ยนมาใช้เตาไฟฟ้า ดังที่มีรายงานใน บทความเบกกิ้งบิสซิเนสเรื่องการเปลี่ยนมาใช้ความร้อนไฟฟ้า และ เทคโนโลยีเตาอบไฟฟ้า
ลองดูตัวอย่างการคำนวณความร้อนสำหรับสายการผลิตเกล็ดเฟยตินสำเร็จรูป 100 kg/h การผลิตเกล็ดสำเร็จรูป 100 kg/h จากแป้งเหลว ~210 kg/h ที่มีน้ำ ~50% ให้เหลือความชื้นในเกล็ด <3% จะต้องระเหยน้ำออก ~110 kg/h การระเหยน้ำ 110 kg/h ต้องใช้ความร้อนแฝง 110 × 0.628 = 69.1 kWh/h บวกกับความร้อนสัมผัสในการเพิ่มอุณหภูมิจาก 20 °C ไปเป็น 160 °C อีก ~6.0 kWh/h (รวมเป็นโหลดความร้อนสุทธิ ~75 kWth) ที่ประสิทธิภาพการถ่ายเทความร้อนไฟฟ้า 80% ชุดฮีตเตอร์เตาอบจะกินไฟ ~94 kWe ในขณะที่เตาอบแก๊สที่มีประสิทธิภาพสุทธิ 55% ต้องใช้พิกัดหัวเผา ~136 kWth
| พารามิเตอร์ระบบสาธารณูปโภค | สายการผลิตทำความร้อนด้วยแก๊สธรรมชาติ / LPG | สายการผลิตทำความร้อนด้วยไฟฟ้า |
|---|---|---|
| โหลดไฟฟ้าพื้นฐานสำหรับชุดขับเคลื่อนและควบคุม | ต่ำ (เช่น 3 kW บนชุดเครื่องอบ 60 แม่พิมพ์ YT-10 + พัดลมเผาไหม้) | ต่ำสำหรับชุดขับเคลื่อน แต่รวมโหลดฮีตเตอร์ kWe ทั้งหมดไว้ที่สายป้อนหลัก |
| ฐานพลังงานความร้อนป้อนเข้าสำหรับ 100 kg/h | อัตราป้อนหัวเผา ~130–145 kWth (ประสิทธิภาพสุทธิ ~50%–58%) | ชุดฮีตเตอร์ ~90–100 kWe (ลดพลังงาน ณ จุดใช้งานได้ถึง 40%) |
| ข้อกำหนดเสถียรภาพของระบบจ่าย | เรกูเลเตอร์แรงดันต่ำแยกเฉพาะ; แรงดันไม่ตกเมื่อบอยเลอร์เริ่มทำงาน | กำลังสำรองหม้อแปลงสถานีย่อย; เสถียรภาพแรงดันไฟ ±10% |
| โครงสร้างพื้นฐานท่อดูดอากาศและปล่องควัน | ปล่องระบายไอเสียการเผาไหม้แยกต่างหาก + ฮูดดูดไอน้ำ | ใช้เฉพาะฮูดดูดไอน้ำ (ไม่มีก๊าซจากการเผาไหม้) |
| การระบายความร้อนของตู้ควบคุม | โหลดความร้อน VFD/PLC มาตรฐาน | โหลดความร้อนโซลิดสเตตรีเลย์ SCR/SSR สูงภายในตู้ |
เหตุใดการแกว่งของแรงดันแก๊สจึงทำให้แผ่นเครปบางเกิดรอยด่างซีดหรือรอยไหม้?
แผ่นเครปบางมีความหนาไม่ถึง 0.5 mm และแทบไม่มีมวลความร้อนสะสมในตัวเองเลย
ดังที่อ้างอิงใน เอกสารทางเทคนิคของเรดดิ้ง เบเกอรี ซิสเต็มส์ เรื่องเตาอบแก๊สเทียบกับเตาไฟฟ้า หัวเผารางแบบพรีมิกซ์ต้องอาศัยอัตราส่วนเชื้อเพลิงต่ออากาศที่สม่ำเสมอตลอดความกว้างหน้าเตา หากบอยเลอร์ของโรงงานที่ใช้ท่อเมนแก๊สร่วมกับเตาอบจุดไฟทำงานกะทันหัน แรงดันแก๊สจะวูบลง ส่งผลให้ได้แผ่นแป้งสีซีดที่ยังเปียกและเหนียว การติดตั้งเรกูเลเตอร์ตัดไวเฉพาะจุดและเซนเซอร์วัดแรงดันที่ท่อแยกเข้าเตาอบจะช่วยให้แผ่นบิสกิตสุกกรอบสม่ำเสมอ
ไฟฟ้า 3 เฟส ฮาร์มอนิกของอินเวอร์เตอร์ (VFD) และการทำให้เย็นตู้ควบคุม
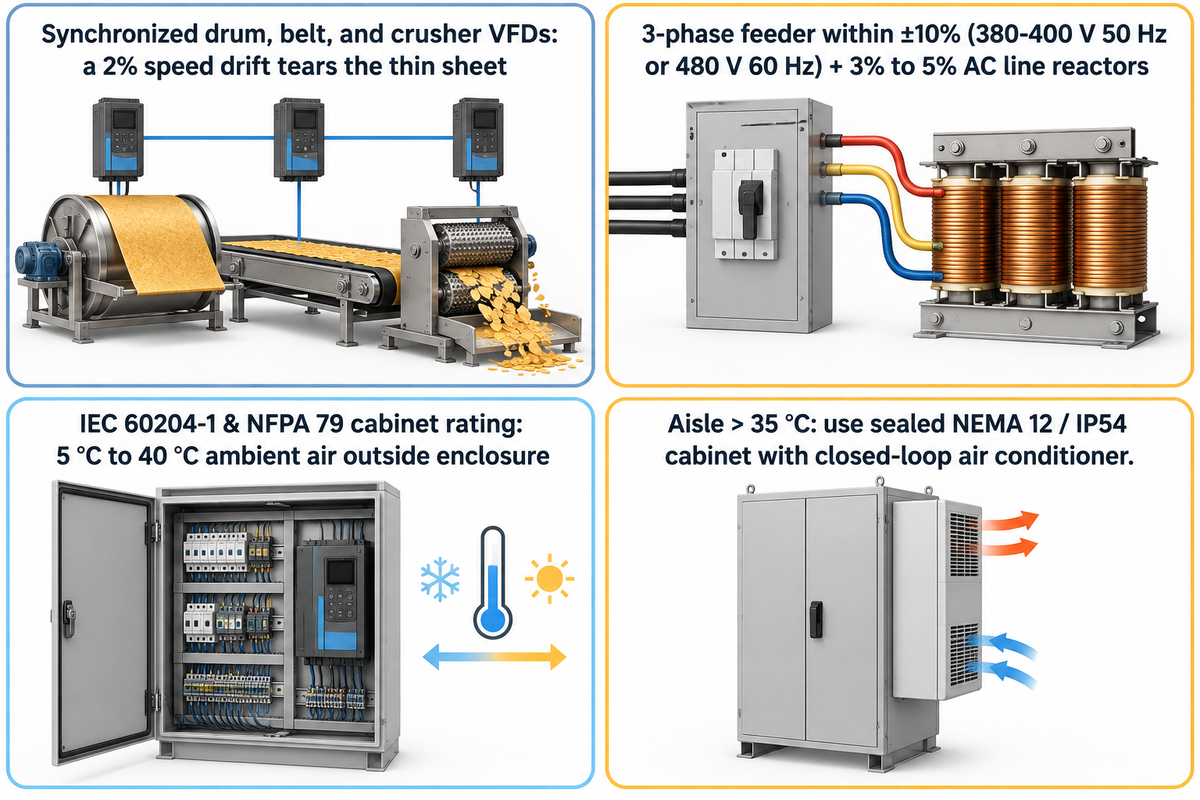
ในสายการผลิตเฟยตินระดับอุตสาหกรรม อินเวอร์เตอร์ควบคุมความเร็วรอบ (VFD) ของลูกกลิ้งอบ สายพานการทำให้เย็น และลูกกลิ้งบดจะทำงานซิงโครไนซ์กัน หากรอบความเร็วคลาดเคลื่อนเพียง 2% อาจทำให้แผ่นแป้งบางฉีกขาดหรือเกิดการติดขัดที่ช่องบดเกล็ดได้
ตู้ควบคุมอุตสาหกรรมต้องการแรงดันไฟฟ้าสภาวะคงตัวภายในช่วง ±10% ของแรงดันพิกัด (380–400 V 50 Hz หรือ 480 V 60 Hz) และได้รับการออกแบบให้ใช้งานในอุณหภูมิอากาศแวดล้อมภายนอกตู้ระหว่าง 5 °C ถึง 40 °C ทั้ง ข้อกำหนดความปลอดภัยของเครื่องจักร IEC 60204-1 และ มาตรฐานไฟฟ้าอุตสาหกรรม NFPA 79 ต่างกำหนดเกณฑ์ความคลาดเคลื่อนของสายป้อนไว้อย่างเคร่งครัด
บริเวณทางเดินข้างฮูดเตาอบที่แผ่รังสีความร้อน อุณหภูมิเหนือเตาอบมักพุ่งสูงเกิน 40 °C ดังที่ช่างเทคนิคการบำรุงรักษารายงานไว้ใน กรณีศึกษาการแก้ปัญหาอุณหภูมิสูงในโรงงาน ตู้ควบคุมที่ไม่มีระบบหล่อเย็นจะทำให้อินเวอร์เตอร์ VFD ทริปจากความร้อนสูงเกินพิกัดในช่วงกะบ่ายของฤดูร้อน วิศวกรจึงควรติดตั้ง AC Line Reactor 3% ถึง 5% ที่ด้านไฟเข้า VFD และเดินระบบกราวด์นิวทรัลแบบสตาร์ 4 สายสำหรับภาคจ่ายไฟ PLC 24 VDC พร้อมทั้งติดตั้งเครื่องปรับอากาศตู้ควบคุมแบบระบบปิดเมื่อใดก็ตามที่อากาศในทางเดินสูงเกิน 35 °C
⚠️ ข้อผิดพลาดที่พบบ่อย
การระบายความร้อนตู้ VFD ข้างสายการผลิตเฟยตินด้วยพัดลมช่องเกล็ดเปิดโล่ง ฝุ่นแป้ง ฝุ่นน้ำตาล และละอองเนยจะเข้าไปเกาะครีบระบายความร้อนและทำให้เกิดไฟฟ้าลัดวงจร ควรใช้ตู้ปิดสนิทมาตรฐาน NEMA 12 / IP54 ร่วมกับแอร์ตู้ควบคุมแบบระบบปิดความบริสุทธิ์ของลมอัดและจุดน้ำค้างภายใต้ความดันสำหรับการจัดการเกล็ดเฟยตินที่กรอบบาง
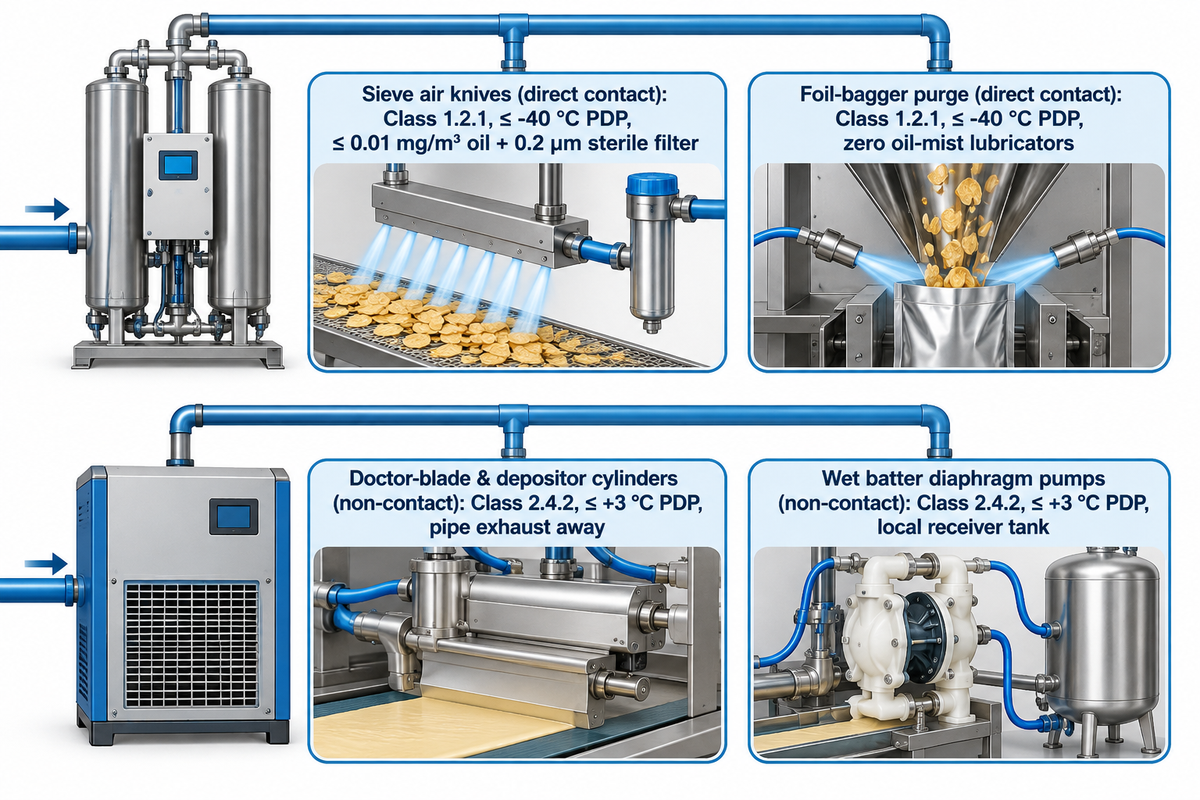
หัวหยอดปริมาณแป้งที่หยอดแบบนิวแมติก ชุดกดใบมีดปาด และมีดลมเป่าตะแกรงร่อน โดยทั่วไปจะใช้ท่อเมนลมอัดที่แรงดัน 6 ถึง 8 bar (87 ถึง 116 psi) อย่างไรก็ตาม ลมอัดนี้ต้องผ่านการทำแห้งและกรองให้สะอาดกว่าลมอัดโรงงานทั่วไปอย่างมากก่อนจะเป่าสัมผัสกับเกล็ดขนมที่บางกรอบ
ในสหรัฐอเมริกา ข้อบังคับ 21 CFR 117.40(g) กำหนดให้ลมอัดที่สัมผัสอาหารต้องผ่านการบำบัดเพื่อป้องกันการปนเปื้อน วิศวกรโรงงานจึงใช้ข้อบังคับดังกล่าวควบคู่กับเกณฑ์มาตรฐานจาก หลักปฏิบัติลมอัดเกรดอาหาร BCAS รหัส 102 และ คู่มือความบริสุทธิ์ลมอัด ISO 8573-1 ของสถาบัน CAGI
“น้ำมันคลาส 1 อนุญาตให้มีปริมาณน้ำมันรวมได้ไม่เกิน 0.01 mg/m³ ส่วนน้ำคลาส 2 กำหนดให้ต้องมีจุดน้ำค้างภายใต้ความดันที่ -40 °C”
ทั้ง คู่มือมาตรฐาน ISO 8573-1:2010 ของนอร์ดิก ฟิลเทรชัน และ คู่มือลมอัดสำหรับอุตสาหกรรมอาหารของเคเซอร์ ต่างระบุให้ใช้คลาส 1.2.1 สำหรับการสัมผัสอาหารโดยตรง ตามตารางที่ 1 ของมาตรฐาน ISO 8573-1:2010 อนุภาคฝุ่นคลาส 1 จำกัดจำนวนอนุภาคต่อ m³ ไว้ที่ ≤20,000 (ขนาด 0.1–0.5 µm), ≤400 (0.5–1.0 µm) และ ≤10 (1.0–5.0 µm) ควบคู่กับจุดน้ำค้างภายใต้ความดัน ≤ -40 °C และปริมาณน้ำมันรวม ≤0.01 mg/m³ กระนั้น รหัสตัวเลข 3 หลักของ ISO 8573-1 เพียงอย่างเดียวไม่ได้รับรองความปลอดเชื้อทางจุลชีววิทยา ดังนั้น คู่มือการตรวจสอบลมอัดของวารสารฟู้ดเอ็นจิเนียริ่ง จึงแนะนำให้ติดตั้งไส้กรองปลอดเชื้อขนาด 0.2 µm ณ จุดใช้งาน และสุ่มตรวจเชื้อจุลินทรีย์เป็นระยะ
| ท่อแยกระบบนิวแมติก | ระดับความบริสุทธิ์เป้าหมาย | จุดน้ำค้างภายใต้ความดัน | ปริมาณน้ำมันรวมและเกณฑ์การกรอง |
|---|---|---|---|
| มีดลมตะแกรงร่อนและจุดเป่าเกล็ดขนม (สัมผัสโดยตรง) | คลาส 1.2.1 + ไส้กรองปลอดเชื้อ ณ จุดใช้งาน | ≤ -40 °C (-40 °F) เครื่องทำลมแห้งแบบสารดูดความชื้น | ≤ 0.01 mg/m³; กรองดักละอองน้ำมัน 0.01 µm + คาร์บอนกัมมันต์ + กรองปลอดเชื้อ 0.2 µm |
| ระบบไล่อากาศ/ไนโตรเจนของเครื่องบรรจุซองฟอยล์ | คลาส 1.2.1 | ≤ -40 °C (-40 °F) | ≤ 0.01 mg/m³; ห้ามใช้ชุดจ่ายละอองน้ำมันหล่อลื่นโดยเด็ดขาด |
| กระบอกลมใบมีดปาดและชุดหยอดแป้ง (ไม่สัมผัสอาหาร) | คลาส 2.4.2 | ≤ +3 °C (+37.4 °F) เครื่องทำลมแห้งแบบทำความเย็น | ≤ 0.1 mg/m³; ต่อท่อระบายลมทิ้งของกระบอกสูบออกให้พ้นบริเวณผลิตภัณฑ์เปิด |
| ปั๊มไดอะแฟรมห้องเตรียมแป้งเหลวโซนเปียก | คลาส 2.4.2 | ≤ +3 °C (+37.4 °F) | ≤ 0.1 mg/m³; ถังพักลมเฉพาะจุดเพื่อป้องกันแรงดันตก |
ลมอัดที่ชื้นหรือมีน้ำมันปนเปื้อนสามารถทำให้เฟยตินสูญเสียความกรอบในสายการผลิตได้หรือไม่?
ได้ ลมอัดโรงงานทั่วไปที่ทำแห้งเพียง +3 °C (คลาส 4) จะพ่นไอน้ำและละอองน้ำมันลงบนเกล็ดขนมที่ยังอุ่นโดยตรง ความชื้นดังกล่าวจะทำให้โครงสร้างเวเฟอร์ที่กรอบแข็งอ่อนตัวลงก่อนที่เกล็ดขนมจะถูกลำเลียงเข้าสู่ภาชนะปิดสนิท
ห้ามใช้ชุดเติมละอองน้ำมันหล่อลื่นในท่อ (FRL) สำหรับลมอัดในโซนอาหาร ให้ใช้กระบอกลมเกรดอาหารที่อัดจาระบีมาแล้วจากโรงงาน ต่อท่อระบายลมทิ้งของวาล์วออกนอกฮูดครอบผลิตภัณฑ์ และทำแห้งลมอัดที่สัมผัสอาหารโดยตรงให้ถึงจุดน้ำค้างภายใต้ความดัน -40 °C
การดูดอากาศเสียจากเตาอบ อากาศชดเชย และการลดความชื้นก่อนการเคลือบช็อกโกแลตและเฮเซลนัท
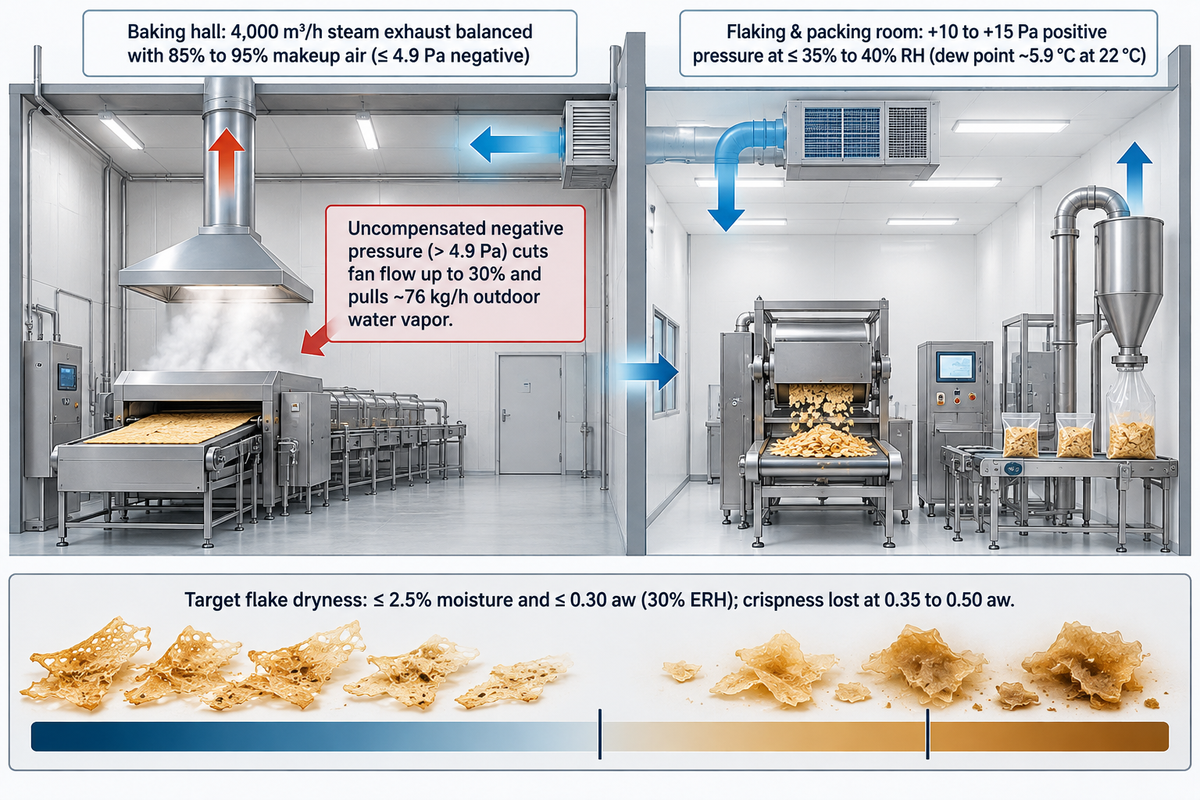
การดูดอากาศออกอย่างรวดเร็วในบริเวณเกล็ดขนมกรอบโดยไม่มีการจ่ายอากาศชดเชยที่ปรับสภาพแล้ว จะทำให้ผลิตภัณฑ์เสียหายได้ทันทีในช่วงบ่ายฤดูร้อน พัดลมดูดอากาศจะสร้างความดันลบดึงเอาอากาศร้อนชื้นจากภายนอกเข้ามาพัดผ่านสายพานการทำให้เย็นและเข้าสู่เครื่องบด
ดังที่ระบุไว้ใน เอกสารวิชาการของแอคคิวเร็กซ์เรื่องอากาศชดเชยเชิงพาณิชย์ ความดันลบในพื้นที่การอบไม่ควรเกิน 0.02 in. w.c. (4.9 Pa) หากไม่มีการจ่ายอากาศชดเชย ความดันลบภายในอาคารจะสูงขึ้นและทำให้ประสิทธิภาพของพัดลมดูดอากาศลดลงถึง 30% ตามที่บันทึกไว้ใน บันทึกการออกแบบระบบระบายอากาศโรงงานเบเกอรีของ ซีซีซี เอ็นจิเนียริ่ง และ แนวทางการปรับสมดุลลมงานระบบวิศวกรรมอาคาร
ข้อกำหนดเฟยตินเชิงพาณิชย์ เช่น เอกสารข้อมูลทางเทคนิคเฟยติน BIG-PF-1BO-401 ของคาเคา แบร์รี กำหนดให้ความชื้นคงเหลือ ≤ 2.5% และค่าวอเตอร์แอกทิวิตี ≤ 0.30 aw ตาม คู่มือเทคนิคการตรวจสอบฉบับที่ 39 ขององค์การอาหารและยาสหรัฐฯ ค่า 0.30 aw จะสมดุลกับความชื้นสัมพัทธ์สมดุล (ERH) ที่ 30% งานวิจัยขนมขบเคี้ยวความชื้นต่ำโดย แคตซ์และลาบูซา (1981) และ งานวิจัยการอ่อนตัวของเวเฟอร์จากความชื้น อธิบายความเสี่ยงนี้ไว้ชัดเจนว่า โครงสร้างแป้งอบจะสูญเสียความกรอบทันทีที่ความชื้นดันค่าวอเตอร์แอกทิวิตีเข้าสู่ช่วง 0.35 ถึง 0.50 aw และยิ่งแย่ไปกว่านั้น หากอุณหภูมิลมการทำให้เย็นหรือโลหะของสายพานลดลงใกล้จุดน้ำค้างของห้อง (เกณฑ์จุดน้ำค้างของกรมอุตุนิยมวิทยาสหรัฐฯ) หยดน้ำจะควบแน่นอย่างรวดเร็ว
สำหรับโถงเตาอบที่ดูดไอน้ำออก 4,000 m³/h ควรจ่ายอากาศชดเชยที่ควบคุมอุณหภูมิในสัดส่วน 85% ถึง 95% ที่บริเวณฮูดเตาอบเพื่อสกัดกั้นลมรั่วไหลจากภายนอก หากไม่มีอากาศชดเชย ความดันลบที่ไม่ได้ชดเชยจะดึงไอน้ำจากภายนอกเข้ามาในโถงการอบถึง ~76 kg/h เมื่ออากาศภายนอกอยู่ที่ 30 °C และความชื้นสัมพัทธ์ 70% RH (~19 g/m³) การกั้นห้องบดเกล็ดและห้องการบรรจุให้อยู่ภายใต้ความดันบวก +10 ถึง +15 Pa และความชื้น ≤35% ถึง 40% RH (จุดน้ำค้าง ~5.9 °C ที่อุณหภูมิห้องบรรจุ 22 °C) จะช่วยปกป้องผลิตภัณฑ์ได้อย่างปลอดภัย
สภาพอากาศที่แห้งนี้ช่วยให้เกล็ดขนมทุกชิ้นพร้อมสำหรับสายการผลิตขนมหวานและพาทิสเซอรีในกระบวนการถัดไป โรงงานเบเกอรีนำเกล็ดขนมไปผสมกับช็อกโกแลตละลาย พราลีนเฮเซลนัท ไวท์ช็อกโกแลต หรือเพสต์อัลมอนด์สำหรับทำเค้ก ทาร์ต ขนมหวาน มาการอง หรือมูส ตามธรรมเนียมแล้ว เชฟขนมหวานจะผสมช็อกโกแลตและพราลีนเข้าด้วยกันเพื่อสร้างชั้นพราลีนเฟยตินที่กรุบกรอบและเงางาม โดยตะล่อมเบาๆ แล้วนำแผ่นขนมไปแช่เย็นหรือพักไว้ที่อุณหภูมิห้อง สำหรับการควบคุมเนื้อสัมผัสตั้งแต่ต้นทาง โปรดดูข้อมูลเพิ่มเติมเกี่ยวกับ ช่วงอุณหภูมิการทำให้เย็นแผ่นแป้งก่อนการบด, จุดรับความชื้นหลังการอบทั้ง 5 จุด และ การพัฒนาสูตรการผลิตเฟยตินสำหรับไส้ช็อกโกแลตและพราลีน
💡 เคล็ดลับจากผู้เชี่ยวชาญ
ห้ามต่อท่อดูดฝุ่นแห้งของเครื่องบดและตะแกรงร่อนเข้ากับท่อไอน้ำเปียกของฮูดเตาอบโดยเด็ดขาด เพราะฝุ่นแป้งสาลีละเอียดและฝุ่นน้ำตาลจากการบดคุกกี้และเครปจะจับตัวเป็นก้อนแข็งภายในท่อชื้น ก่อให้เกิดปัญหาการสุขาภิบาลและอันตรายจากฝุ่นระเบิด ควรเดินท่อดูดฝุ่นของเครื่องบดไปยังเครื่องดักฝุ่นแบบแห้งแยกเฉพาะเหตุใดการดูดอากาศจากเตาอบในอัตราสูงโดยไม่มีอากาศชดเชยจึงทำให้เกล็ดขนมกรอบนิ่มลงก่อนการเคลือบช็อกโกแลต?
พัดลมดูดอากาศที่มีขนาดใหญ่เกินไปโดยไม่มีอากาศชดเชยจะทำให้ห้องเกิดความดันลบถึง 4.9 Pa หรือมากกว่า สุญญากาศดังกล่าวจะดึงอากาศชื้นจากภายนอกเข้ามาพัดผ่านสายพานการทำให้เย็นและทำให้ค่าวอเตอร์แอกทิวิตีของเกล็ดขนมพุ่งสูงเกิน 0.30 aw ก่อนการบรรจุ
ควรปรับสมดุลฮูดครอบเตาอบแต่ละชุดด้วยอากาศชดเชยเฉพาะจุดในสัดส่วน 85% ถึง 95% ใกล้โซนการอบ ส่วนห้องการทำให้เย็นและบดเกล็ดหลังการอบควรรักษาความดันบวกเล็กน้อย (10 ถึง 15 Pa) ร่วมกับการลดความชื้นด้วยเครื่องดูดความชื้นแบบสารดูดความชื้น
น้ำดื่ม การหล่อเย็นแจ็กเก็ตถังแป้งเหลว และแนวแบ่งเขตการสุขาภิบาลโซนเปียกกับโซนแห้ง
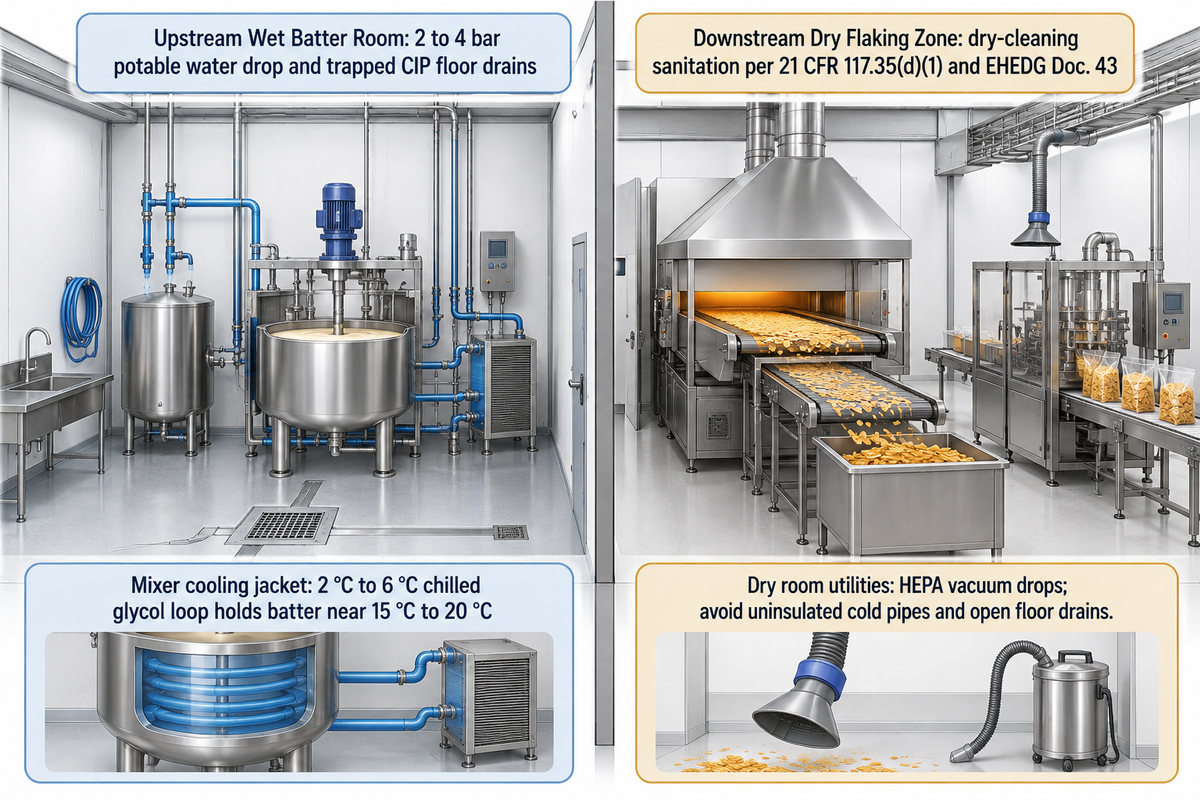
ระบบสาธารณูปโภคด้านน้ำควรจำกัดอยู่เฉพาะในห้องเตรียมแป้งเหลวที่ต้นทางเท่านั้น ส่วนสายการผลิตในกระบวนการถัดไปตั้งแต่แผ่นแป้งที่อบสุกแล้วจะต้องอยู่ในเขตการสุขาภิบาลแบบทำความสะอาดแห้ง
ในห้องเตรียมแป้งเหลวโซนเปียก ให้ติดตั้งจุดจ่ายน้ำดื่มแรงดัน 2 ถึง 4 bar สำหรับผสมแป้งและสถานีงานสายยางล้างทำความสะอาด พร้อมระบบไกลคอลหล่อเย็นอุณหภูมิ 2 °C ถึง 6 °C สำหรับแจ็กเก็ตถังผสม (เพื่อรักษาอุณหภูมิแป้งเหลวให้อยู่ราว 15 °C ถึง 20 °C) และท่อระบายน้ำพื้น CIP ที่มีดักกลิ่น ตามข้อบังคับสหรัฐฯ 21 CFR 117.35(d)(1) ผิวสัมผัสอาหารสำหรับอาหารความชื้นต่ำจะต้องแห้งและถูกสุขลักษณะก่อนเริ่มใช้งาน หากมีการล้างแบบเปียก โรงงานต้องอบหรือเป่าให้แห้งสนิทก่อนเดินเครื่องผลิตอีกครั้ง ในทำนองเดียวกัน แนวทาง EHEDG เอกสารที่ 43 จะครอบคลุมสายพานลำเลียงที่จำเป็นต้องล้างแบบเปียก ในขณะที่โซนจัดการของแห้งจะยึดตามหลักการออกแบบการสุขาภิบาลแบบแห้ง (คู่มือสายพานลำเลียงของคอมเมอร์เชียล ฟู้ด แซนิเทชัน)
สภาพแวดล้อมการแปรรูปอาหารแบบแห้งได้รับการศึกษาอย่างละเอียดในคู่มือของ โซเลนิส และ วารสารควอลิตี แอสชัวรันซ์ การฉีดล้างด้วยน้ำเป็นประจำในห้องบิสกิตและห้องเกล็ดขนมแห้งจะทำให้น้ำขังอยู่ภายในตลับลูกปืนและโครงสร้างกลวง น้ำที่ขังอยู่นี้จะเพิ่มความชื้นสัมพัทธ์ในห้องและกลายเป็นแหล่งสะสมของเชื้อก่อโรค ควรจัดเตรียมจุดท่อดูดฝุ่นกรอง HEPA แบบรวมศูนย์หรือแบบเคลื่อนที่ และหลีกเลี่ยงการเดินท่อน้ำเย็นที่ไม่หุ้มฉนวนรวมถึงท่อระบายน้ำพื้นแบบเปิดในห้องบดเกล็ด
ตารางวินิจฉัยความผิดปกติจากระบบสาธารณูปโภค: การสืบหาต้นตอปัญหาการเดินเครื่องเกล็ดขนมจากการเชื่อมต่อระบบ
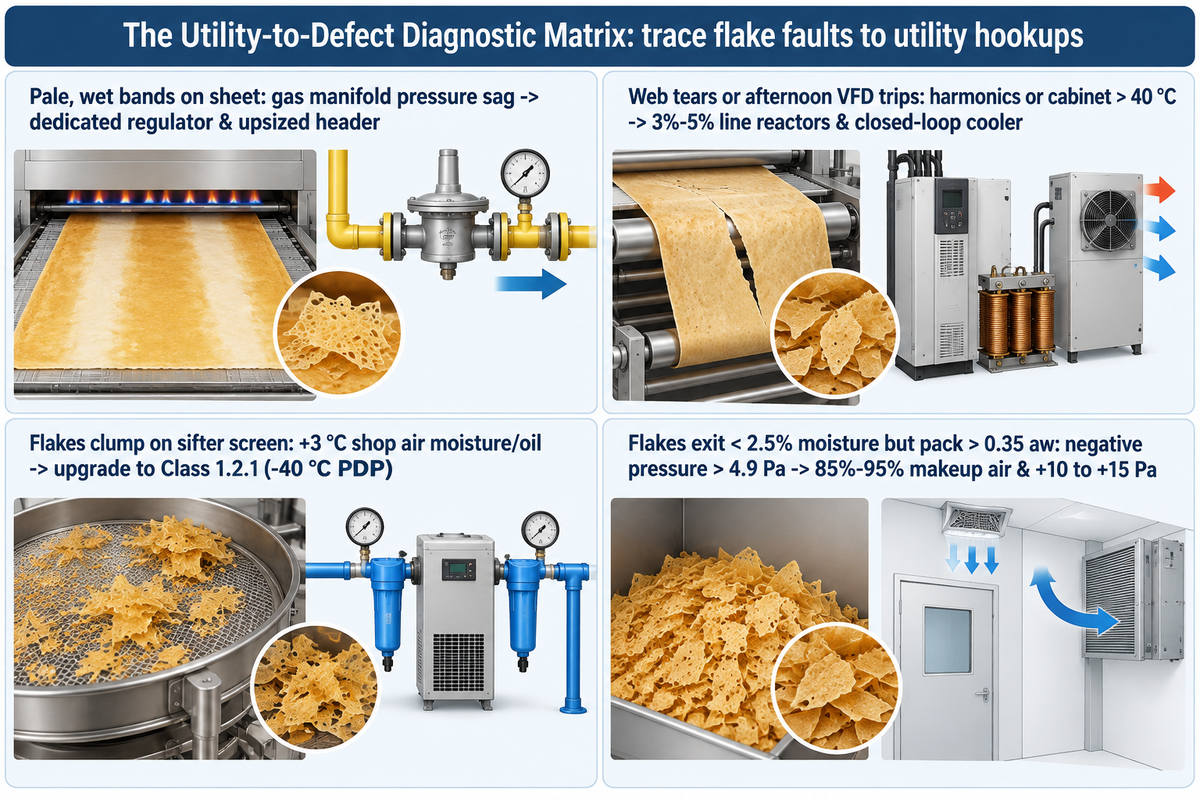
ผู้ควบคุมเครื่องมักโทษว่าเป็นปัญหาที่สูตรการผลิตเมื่อแผ่นแป้งอบออกมาไม่สม่ำเสมอหรือเกล็ดขนมเหนียวในระหว่างการทดสอบเดินเครื่อง ทั้งที่ในความเป็นจริง การเชื่อมต่อระบบสาธารณูปโภคของโรงงานที่ไม่เสถียรสามารถสร้างข้อบกพร่องที่ดูคล้ายปัญหาของสูตรการผลิตได้แม้วัตถุดิบจะเหมือนเดิมทุกประการ
ใช้ตารางวินิจฉัยความผิดปกติจากระบบสาธารณูปโภคเพื่อตรวจสอบว่าปัญหาในการทดสอบเดินเครื่องเกิดจากแรงดันแก๊สตก ฮาร์มอนิกทางไฟฟ้า ลมอัดชื้น หรือ ความดันลบและความชื้นในห้องผลิต
| อาการผิดปกติขณะเดินเครื่อง | สาเหตุรากเหง้าจากระบบสาธารณูปโภค | การตรวจวัดด้วยเครื่องมือ ณ จุดเชื่อมต่อ | การแก้ไขทางวิศวกรรมอย่างถาวร |
|---|---|---|---|
| เกิดแถบแป้งสีซีดและเปียกสลับกับขอบไหม้คล้ำระหว่างกะการผลิต | แรงดันท่อร่วมแก๊สตกแบบไดนามิกเมื่อบอยเลอร์ของโรงงานจุดไฟ | บันทึกแรงดันแก๊สขาเข้าที่ชุดหัวเผาภายใต้โหลดโรงงานเต็มพิกัด | ติดตั้งเรกูเลเตอร์ประจำสายการผลิตและเพิ่มขนาดท่อเมนแก๊ส |
| โซนการอบไฟฟ้าคืนตัวช้าหลังจากหยอดแป้งเหลวเย็น | แรงดันไฟสายป้อนตก >10% หรือหม้อแปลงโรงงานมีขนาดเล็กเกินไป | วัดแรงดันไฟ 3 เฟสขณะฮีตเตอร์ SSR ทำงานเต็มพิกัด 100% | เพิ่มขนาดหน้าตัดสายไฟป้อนเข้าและตรวจสอบแท็ป kVA ของหม้อแปลง |
| แผ่นเครปฉีกขาดหรือย่นกองกันระหว่างลูกกลิ้งอบกับสายพานการทำให้เย็น | ความเร็วรอบ VFD คลาดเคลื่อนจากฮาร์มอนิกในระบบไฟหรือไม่มีจุดอ้างอิงนิวทรัล | ตรวจวัดค่า THD และสัญญาณรบกวนเอนโค้ดเดอร์ 24 VDC ด้วยเครื่องวิเคราะห์พลังงาน | ติดตั้ง AC Line Reactor 3%–5% และใช้สายไฟมอเตอร์แบบมีชีลด์ |
| VFD หรือ PLC ทริปหยุดทำงานแบบสุ่มในช่วงการอบตอนบ่าย | อุณหภูมิภายในตู้ควบคุมสูงเกินพิกัด 40 °C | บันทึกอุณหภูมิภายในตู้ควบคุมที่ตั้งอยู่ข้างฮูดเตาอบ | เปลี่ยนพัดลมช่องเกล็ดเปิดโล่งเป็นแอร์ตู้ควบคุมแบบระบบปิด |
| เกล็ดขนมจับตัวเป็นก้อนบนตะแกรงร่อนหรือมีกลิ่นผิดปกติ | ลมอัดโรงงานที่ PDP +3 °C เกิดน้ำควบแน่นหรือมีน้ำมันคอมเพรสเซอร์ปนมา | ตรวจเซนเซอร์วัดจุดน้ำค้างในท่อและหลอดทดสอบละอองน้ำมันที่จุดมีดลม | อัปเกรดท่อแยกที่สัมผัสอาหารให้เป็นคลาส 1.2.1 (PDP -40 °C) |
| ใบมีดปาดสั่นสะท้านและทำให้แผ่นแป้งมีความหนาไม่สม่ำเสมอ | แรงดันท่อเมนลมอัดตกลงต่ำกว่า 6 bar ในจังหวะที่หัวหยอดแป้งทำงาน | ตรวจวัดแรงดันไดนามิกที่กระบอกลมใบมีดปาดในจังหวะหยอดปริมาณแป้งที่หยอด | ติดตั้งถังพักลมสำรองขนาด 50–100 L ประจำชุดเครื่องอบ |
| เกล็ดขนมออกจากเตาอบที่ความชื้น <2.5% แต่เมื่อบรรจุกลับสูงเกิน 0.35 aw | ความดันลบในห้อง (>4.9 Pa) ดึงอากาศชื้นเข้ามาพัดผ่านเครื่องบด | วัดเกจความดันต่างคร่อมประตูห้องบดเกล็ด | เพิ่มอากาศชดเชยเตาอบ 85%–95% และทำระบบปรับอากาศห้องแห้งความดันบวก +10 ถึง +15 Pa |
| กะแรกหลังการทำความสะอาดได้เกล็ดขนมที่นิ่มและเหนียว | การฉีดน้ำล้างหรือท่อน้ำเย็นเกิดหยดน้ำเกาะในโซนบดเกล็ด | ตรวจวัด RH ห้องก่อนเดินเครื่องและวัดอุณหภูมิผิวท่อเทียบกับจุดน้ำค้าง | บังคับใช้การดูดฝุ่นแห้งด้วยเครื่อง HEPA และหุ้มฉนวนหรือย้ายแนวท่อน้ำเย็น |
โปรโตคอลการตรวจสอบระบบสาธารณูปโภคก่อนติดตั้งและรายการตรวจสอบใบเสนอราคาผู้ผลิตสายการผลิตเฟยติน
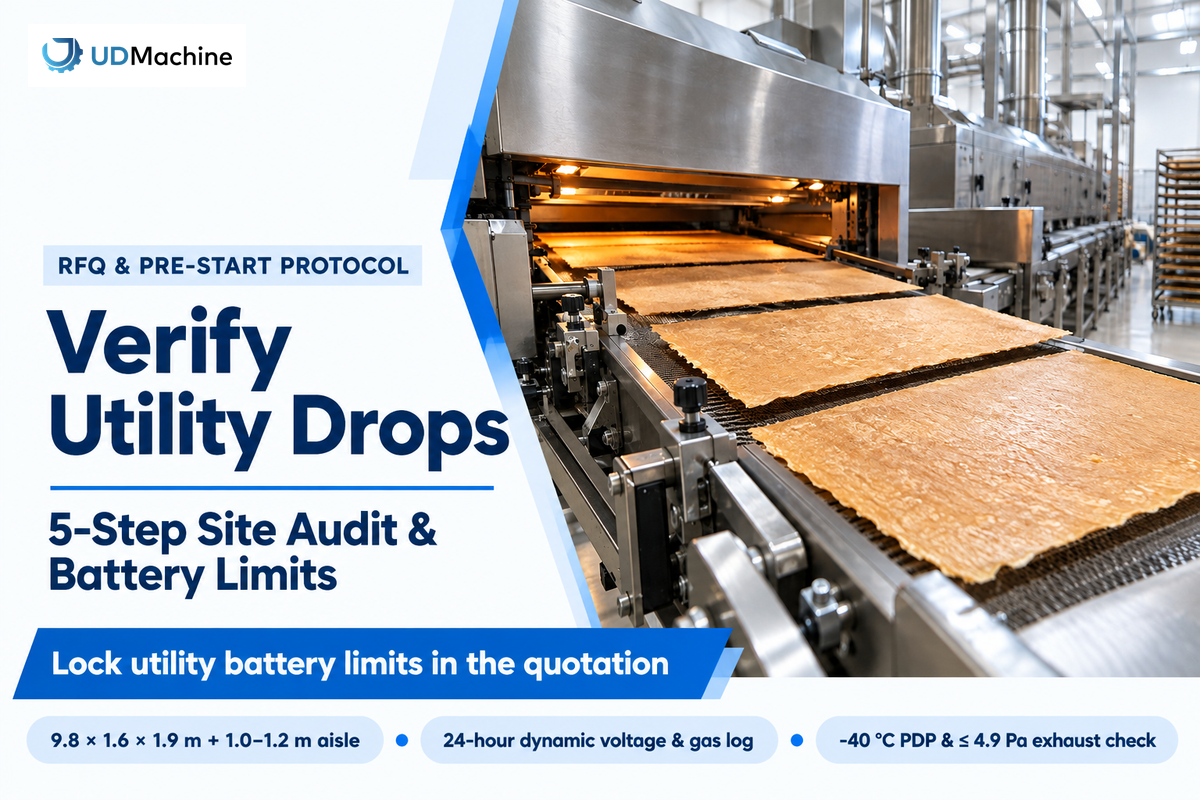
ก่อนที่ทีมวิศวกรรมจะเดินท่อแยกจ่ายระบบสาธารณูปโภคชุดใหม่ลงสู่พื้นที่โรงงานเบเกอรี จุดจ่ายที่มีอยู่ทั้งหมดควรได้รับการทดสอบภายใต้โหลดไดนามิก การกำหนดขอบเขตความรับผิดชอบการเชื่อมต่อ (Battery Limit) ให้ชัดเจนในใบเสนอราคาจะช่วยป้องกันความล่าช้าเมื่อเริ่มเดินเครื่อง
ชุดเครื่องอบพื้นฐาน YT-10 มี 60 แม่พิมพ์ ขนาด 9.8×1.6×1.9 m และใช้กำลังไฟ 3 kW (เครื่องจักรการอบและบดเกล็ดเฟยตินเชิงพาณิชย์) โหลดความร้อนทั้งสายการผลิต อัตราการไหลของลมอัด (Nm³/min) และความดันสถิตของท่อดูดอากาศจะถูกคำนวณให้ตรงกับกำลังการผลิตรายชั่วโมงของคุณในใบเสนอราคา เพื่อหลีกเลี่ยงข้อจำกัดด้านอาคารสถานที่ โปรดใช้ เครื่องมือวางแผนกำลังการผลิตและคำนวณระบบสาธารณูปโภคสายการผลิตเฟยติน ของเราเพื่อวิเคราะห์ผลผลิตและตรวจสอบความสอดคล้องกับระบบของโรงงานก่อนอนุมัติสั่งซื้อ
- แยกย่อยตารางระบบสาธารณูปโภคตามแต่ละโมดูล ร่วมกับผู้จำหน่ายสายการผลิต เพื่อให้พิกัดไฟขับเคลื่อน kW พิกัดไฟฮีตเตอร์ kW และโหลดพัดลมแสดงแยกกันอย่างชัดเจน
- บันทึกแรงดันไฟฟ้า 3 เฟสและแรงดันเชื้อเพลิงแบบไดนามิก ณ จุดเชื่อมต่อเครื่องจักรที่วางแผนไว้ต่อเนื่อง 24 ชั่วโมง ในขณะที่เตาอบและบอยเลอร์ข้างเคียงเดินเครื่องที่โหลดสูงสุด
- ตรวจรับรองจุดน้ำค้างและปริมาณน้ำมันของลมอัด ณ จุดจ่ายของโซนบดเกล็ดให้ได้ตามมาตรฐาน ISO 8573-1:2010 คลาส 1.2.1 (PDP -40 °C, น้ำมัน ≤0.01 mg/m³) ก่อนเชื่อมต่อเข้ากับมีดลมที่สัมผัสอาหาร
- ปรับสมดุลท่อดูดอากาศเตาอบและความดันห้องการบรรจุ เพื่อให้ความดันลบในโถงการอบต่ำกว่า 4.9 Pa และห้องบดเกล็ดรักษาความดันบวก +10 ถึง +15 Pa ที่ความชื้น ≤35%–40% RH
- วัดความเรียบของพื้นและระยะห่างสำหรับการบำรุงรักษา ตลอดพื้นที่ติดตั้ง 9.8 × 1.6 × 1.9 m โดยเว้นทางเดินโล่ง 1.0 ถึง 1.2 m รอบฮูดดูดอากาศและตู้ควบคุม
รายการตรวจสอบใบเสนอราคาผู้จำหน่ายและตารางขอบเขตการเชื่อมต่อระบบสาธารณูปโภค:
| จุดเชื่อมต่อระบบสาธารณูปโภค | ข้อกำหนดทางวิศวกรรมเป้าหมาย | ขอบเขตความรับผิดชอบการเชื่อมต่อ | การทดสอบยืนยันก่อนเริ่มเดินเครื่อง |
|---|---|---|---|
| ชุดขับเคลื่อนพื้นฐานเทียบกับโหลดไฟฟ้ารวมทั้งหมด | แยกรายการชุดขับเคลื่อนพื้นฐาน (เช่น 3 kW บน YT-10) ออกจากชุดฮีตเตอร์ไฟฟ้าและพัดลม | จากเบรกเกอร์หลักของผู้ซื้อไปยังขั้วสวิตช์ตัดไฟหลักของเครื่องจักร | ตรวจสอบโหลด 3 เฟสและเสถียรภาพแรงดันไฟ ±10% ขณะเปิดทำความร้อนเต็มพิกัด |
| พิกัดอุณหภูมิของตู้ควบคุม | พิกัดอุณหภูมิแวดล้อม 5 °C ถึง 40 °C ตาม IEC 60204-1 / NFPA 79; ติดแอร์ตู้ระบบปิดหากทางเดิน >35 °C | ตู้ควบคุมของผู้จำหน่ายและระบบหล่อเย็น VFD ภายในตู้ | สแกนกล้องถ่ายภาพความร้อนที่ VFD และ SSR ระหว่างทดสอบทำความร้อน 4 ชั่วโมง |
| ชุดหัวเผาแก๊สหรือชุดฮีตเตอร์ไฟฟ้า SSR | แรงดันแก๊สควบคุมคงที่ (kPa/mbar) + ชุดวาล์วตัดแก๊ส หรือตารางโหลด kWe แยกโซน SSR | จากวาล์วปิดเปิด / สายป้อนไฟของผู้ซื้อไปยังหน้าแปลนขาเข้าของเครื่องจักร | ทดสอบแรงดันตกในท่อร่วมขณะจุดเตาเดินเครื่องจากสภาวะเย็นที่ 100% |
| ลมอัดที่สัมผัสอาหารโดยตรง | 6–8 bar; ISO 8573-1 คลาส 1.2.1 (PDP -40 °C, น้ำมัน ≤0.01 mg/m³) + กรองปลอดเชื้อ 0.2 µm | จากท่อเมนเครื่องทำลมแห้งสารดูดความชื้นของผู้ซื้อไปยังชุด FRL ของเครื่องจักร | วัดด้วยเครื่องวัดจุดน้ำค้างแบบพกพาและตรวจละอองน้ำมันที่จุดมีดลม |
| ลมอัดสำหรับกระบอกลมที่ไม่สัมผัสอาหาร | 6–8 bar; ISO 8573-1 คลาส 2.4.2 (PDP +3 °C, น้ำมัน ≤0.1 mg/m³); ต่อท่อระบายลมทิ้งออกด้านนอก | จากจุดจ่ายลมอัดโรงงานของผู้ซื้อไปยังชุดวาล์วนิวแมติกของเครื่องจักร | บันทึกแรงดันไดนามิกในจังหวะที่หัวหยอดแป้งทำงานต่อเนื่องความเร็วสูง |
| ฮูดครอบเตาอบและท่อระบายปล่องควัน | แยกอัตราการไหล m³/h ของปล่องควันและฮูดไอน้ำ; อากาศชดเชยควบคุมอุณหภูมิ 85%–95% | จากคอท่อฮูดเครื่องจักรไปยังท่อดักท์หลังคาและชุดจ่ายอากาศชดเชยของผู้ซื้อ | ตรวจวัดด้วยไมโครมานอมิเตอร์เพื่อยืนยันว่าความดันลบในโถงเตาอบ ≤4.9 Pa |
| สภาพอากาศห้องบดเกล็ดและห้องการบรรจุ | ≤35%–40% RH ที่ 20–22 °C; ความดันบวก +10 ถึง +15 Pa; เครื่องดักฝุ่นแห้งแยกเฉพาะ | ชุดปรับอากาศ / เครื่องลดความชื้นและผนังกั้นห้องของผู้ซื้อ | ไฮโกรมิเตอร์ที่สอบเทียบแล้ว + ตรวจวัดค่าวอเตอร์แอกทิวิตีของเกล็ดขนม (≤0.30 aw) |
| แนวแบ่งเขตน้ำระหว่างห้องแป้งเหลวโซนเปียกกับโซนบดเกล็ดแห้ง | น้ำดื่ม 2–4 bar และไกลคอล 2–6 °C เฉพาะในห้องแป้งเหลวเท่านั้น; ท่อน้ำทิ้งเปิด 0 จุดในห้องบดเกล็ด | จุดจ่ายน้ำ/ไกลคอลของผู้ซื้อเข้าแจ็กเก็ตถังผสม; จุดดูดฝุ่น HEPA แห้งในห้องบดเกล็ด | ตรวจสอบการแบ่งโซนการสุขาภิบาลตาม 21 CFR 117.35(d)(1) ก่อนเริ่มเดินเครื่อง |
คำถามที่พบบ่อย
การผลิตเฟยตินในสายการผลิตการอบระดับอุตสาหกรรมต้องใช้ระบบสาธารณูปโภคอะไรบ้างเมื่อเทียบกับสูตรการผลิตในครัวเรือน?
สายการผลิตเฟยตินระดับอุตสาหกรรมต้องใช้ระบบสาธารณูปโภคเฉพาะของโรงงาน 5 ระบบ ได้แก่ ไฟฟ้า 3 เฟส ความร้อนการอบจากแก๊สควบคุมแรงดันหรือไฟฟ้า และลมอัดแห้งปราศจากน้ำมันที่แรงดัน 6 ถึง 8 bar
นอกจากนี้ยังต้องมีระบบดูดอากาศเตาอบที่สมดุลกับอากาศชดเชยที่ปรับสภาพแล้ว 85% ถึง 95% และห้องบดเกล็ดที่ลดความชื้นให้ต่ำกว่า 35% ถึง 40% RH โดยจำกัดน้ำดื่มและท่อระบายน้ำพื้นไว้เฉพาะในห้องเตรียมแป้งเหลวโซนเปียกเท่านั้น ในทางกลับกัน สูตรการผลิตขนาดเล็กในครัวเรือนใช้เพียงเตาอบทั่วไป กระดาษรองอบ และถาดอบด้วยมือโดยไม่ต้องมีท่อเมนลมอัดหรือระบบปรับอากาศต่อเนื่อง
เหตุใดการดูดไอน้ำจากการอบออกโดยไม่มีอากาศชดเชยที่ปรับสภาพแล้วจึงทำให้เกล็ดเฟยตินนิ่มลงในห้องการบรรจุ?
การดูดไอน้ำจากการอบออกโดยไม่มีอากาศชดเชยที่ปรับสภาพแล้วจะสร้างความดันลบในอาคารสูงเกิน 4.9 Pa และดึงอากาศร้อนชื้นจากภายนอกเข้ามาพัดผ่านสายพานการทำให้เย็นและเครื่องบด
เกล็ดขนมที่ดูดซับความชื้นได้ง่ายจะออกจากโซนการอบด้วยความชื้นต่ำกว่า 2.5% และดูดซับความชื้นในอากาศภายในเวลาไม่กี่นาที การดูดซับความชื้นดังกล่าวจะดันค่าวอเตอร์แอกทิวิตีของเกล็ดขนมให้ทะลุเป้าหมาย 0.30 aw เข้าสู่ช่วงเริ่มนิ่มตัวที่ 0.35 ถึง 0.50 aw ก่อนการบรรจุซองฟอยล์ การจ่ายอากาศชดเชยที่ควบคุมอุณหภูมิ 85% ถึง 95% และการรักษาความดันบวกในห้องการบรรจุที่ +10 ถึง +15 Pa จะช่วยป้องกันอากาศภายนอกรั่วซึมเข้ามา
สายการผลิตเฟยตินเชิงพาณิชย์ต้องใช้ลมอัดคลาสคุณภาพใด?
ลมอัดที่สัมผัสกับเกล็ดเฟยตินโดยตรงควรเป็นไปตามเกณฑ์อ้างอิง ISO 8573-1:2010 คลาส 1.2.1 ที่แรงดัน 6 ถึง 8 bar
ตามตารางที่ 1 ของมาตรฐาน ISO 8573-1:2010 คลาส 1.2.1 กำหนดขีดจำกัดอนุภาคฝุ่นคลาส 1 (≤20,000 อนุภาค/m³ ที่ขนาด 0.1–0.5 µm) จุดน้ำค้างภายใต้ความดันจากเครื่องทำลมแห้งแบบสารดูดความชื้นที่ -40 °C และปริมาณน้ำมันรวม ≤0.01 mg/m³ วิศวกรโรงงานควรติดตั้งไส้กรองปลอดเชื้อขนาด 0.2 µm ณ จุดใช้งานบริเวณมีดลมตะแกรงร่อน และห้ามใช้ชุดจ่ายละอองน้ำมันหล่อลื่นในท่อ ส่วนกระบอกลมนิวแมติกที่ไม่สัมผัสอาหารสามารถใช้ลมอัดคลาส 2.4.2 (จุดน้ำค้าง +3 °C) ได้หากต่อท่อระบายลมทิ้งออกไปด้านนอก
เตาอบเฟยตินระดับอุตสาหกรรมสามารถใช้พลังงานไฟฟ้าแทนแก๊สธรรมชาติได้หรือไม่?
ได้ เตาอบเฟยตินระดับอุตสาหกรรมสามารถเลือกใช้ได้ทั้งหัวเผาแก๊สพรีมิกซ์และชุดฮีตเตอร์ไฟฟ้า
เตาอบไฟฟ้าช่วยตัดปัญหาเรื่องปล่องควันและลดการสูญเสียพลังงาน ณ จุดใช้งานได้ถึง 40% โดยมีเงื่อนไขว่าหม้อแปลงสถานีย่อยของโรงงานต้องมีกำลังสำรอง kVA เพียงพอ
โรงงานเบเกอรีสามารถสั่งซื้อเกล็ดเฟยตินสำเร็จรูปหรือสายการผลิตการอบเฟยตินระดับอุตสาหกรรมได้จากที่ใด?
ครัวขนมหวานทั่วไปสามารถซื้อเฟยตินสำเร็จรูปบรรจุกล่องฟอยล์กันความชื้นขนาด 2.5 kg ได้จากตัวแทนจำหน่ายวัตถุดิบช็อกโกแลตและเบเกอรีที่จำหน่ายแบรนด์อย่างคาเคา แบร์รี หรือคาลเลอเบาต์
ส่วนผู้ผลิตอาหารที่ต้องการขยายกำลังการผลิตสู่สายการผลิตต่อเนื่องภายในโรงงานจะสั่งซื้อระบบหยอดแป้งเหลวอัตโนมัติ ชุดเครื่องอบแบบลูกกลิ้งร้อนหรือแบบ 60 แม่พิมพ์ (เช่น UDTECH YT-10) และสายพานการทำให้เย็นโดยตรงจากผู้ผลิตเครื่องจักรเบเกอรีอุตสาหกรรม โดยโมดูลบดเกล็ดทั้งสายการผลิตและตารางระบบสาธารณูปโภคจะกำหนดไว้ในใบเสนอราคาโครงการ
สายการผลิตเฟยตินต้องการพื้นที่ติดตั้งและความสูงเพดานเท่าใด?
เฉพาะชุดเครื่องอบ 60 แม่พิมพ์ UDTECH YT-10 มีขนาดตัวเครื่อง 9.8 × 1.6 × 1.9 m
วิศวกรควรเผื่อระยะทางเดินรอบเครื่องทุกด้านอีก 1.0 ถึง 1.2 m รวมทั้งพื้นที่สำหรับชุดการทำให้เย็นและการบรรจุในกระบวนการถัดไป
กำลังวางแผนระบบสาธารณูปโภคในโรงงานสำหรับสายการผลิตเฟยตินเชิงพาณิชย์ใช่หรือไม่? ส่งข้อมูลแรงดันไฟฟ้า 3 เฟสที่มีอยู่ ทางเลือกความร้อนแบบแก๊สหรือไฟฟ้า และเป้าหมายกำลังการผลิตเกล็ดขนมต่อชั่วโมงของคุณมาให้เรา ทีมวิศวกรรมของ UDTECH จะจัดทำใบเสนอราคาแยกตามโมดูลพร้อมตารางข้อกำหนดระบบสาธารณูปโภคให้ครบถ้วน
ขอใบเสนอราคาและตารางระบบสาธารณูปโภคสายการผลิตเฟยติน →เกี่ยวกับบทวิเคราะห์นี้
จัดทำโดยทีมวิศวกรรมของบริษัท ซูโจว UDTECH เทคโนโลยี จำกัด โดยอ้างอิงจากข้อมูลจำเพาะของรุ่น YT-10 งานวิจัยด้านความร้อนในการอบที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิ และมาตรฐานไฟฟ้า IEC 60204-1 / NFPA 79 เกณฑ์ลมอัดและความชื้นอ้างอิงตามมาตรฐาน ISO 8573-1, BCAS Code 102 และเกณฑ์ค่าวอเตอร์แอกทิวิตีขององค์การอาหารและยาสหรัฐฯ โหลดความร้อนการระเหยน้ำที่ 100 kg/h และสมดุลท่อดูดอากาศ 4,000 m³/h เป็นการคำนวณทางวิศวกรรมเพื่อเป็นแนวทาง ส่วนพิกัดระบบสาธารณูปโภคจริงของทั้งสายการผลิตจะกำหนดตามใบเสนอราคาของแต่ละโครงการ
บทความที่เกี่ยวข้อง
เอกสารอ้างอิงและแหล่งข้อมูล
- สิทธิบัตร JP2005124452A กรรมวิธีและเครื่องจักรสำหรับผลิตเกล็ดเครป, กูเกิล แพเทนต์
- การวิเคราะห์อุณหภูมิแผ่นอบและความชื้นของการอบเวเฟอร์อุตสาหกรรม (2025), พับเมด เซ็นทรัล (PMC12523659)
- สมบัติทางความร้อนและความร้อนจำเพาะในการอบบิสกิต, พับเมด เซ็นทรัล (PMC9666246)
- แนวทางการเพิ่มประสิทธิภาพพลังงานและการประหยัดต้นทุนสำหรับอุตสาหกรรมการอบ, ห้องปฏิบัติการแห่งชาติลอว์เรนซ์เบิร์กลีย์
- การยกระดับประสิทธิภาพพลังงานที่เตาอบอุตสาหกรรม (2025), วารสารเบกกิ้งบิสซิเนส
- การก้าวสู่การใช้ความร้อนไฟฟ้าในโรงงานเบเกอรีเชิงพาณิชย์, วารสารเบกกิ้งบิสซิเนส
- มุมมองใหม่ต่อเทคโนโลยีเตาอบไฟฟ้า, วารสารเบกกิ้งบิสซิเนส
- การเปรียบเทียบเตาอบอุตสาหกรรมแบบแก๊สกับแบบไฟฟ้าสำหรับเบเกอรีเชิงพาณิชย์, เรดดิ้ง เบเกอรี ซิสเต็มส์
- มาตรฐาน IEC 60204-1 ความปลอดภัยของเครื่องจักรและอุปกรณ์ไฟฟ้าของเครื่องจักร, เอกสารอ้างอิงทางเทคนิคไอเดค
- มาตรฐาน NFPA 79: มาตรฐานไฟฟ้าสำหรับเครื่องจักรอุตสาหกรรม, สมาคมป้องกันอัคคีภัยแห่งชาติสหรัฐฯ
- รหัสแนวปฏิบัติที่ดีที่สุด 102 สำหรับลมอัดเกรดอาหารและเครื่องดื่ม, สมาคมลมอัดแห่งสหราชอาณาจักร (BCAS)
- คู่มือความบริสุทธิ์ของลมอัดตามมาตรฐาน ISO 8573-1, สถาบันลมอัดและก๊าซ (CAGI)
- ทำความเข้าใจคลาสคุณภาพลมอัดตามมาตรฐาน ISO 8573-1, แอตลาส คอปโก้
- ข้อกำหนดมาตรฐานลมอัด ISO 8573-1:2010, นอร์ดิก ฟิลเทรชัน
- ข้อมูลลมอัดสำหรับการประยุกต์ใช้ในอุตสาหกรรมอาหารและเครื่องดื่ม, เคเซอร์ คอมเพรสเซอร์
- การตรวจหาจุลินทรีย์ในลมอัดเกรดอาหาร, วารสารฟู้ดเอ็นจิเนียริ่ง
- เมื่อใดที่ครัวเชิงพาณิชย์และโรงงานเบเกอรีต้องติดตั้งระบบอากาศชดเชย, แอคคิวเร็กซ์
- บันทึกการออกแบบระบบระบายอากาศและอากาศชดเชยในโรงงานเบเกอรี, ซีซีซี เอ็นจิเนียริ่ง
- เอกสารข้อมูลทางเทคนิคเฟยติน BIG-PF-1BO-401, คาเคา แบร์รี
- คู่มือเทคนิคการตรวจสอบฉบับที่ 39: ค่าวอเตอร์แอกทิวิตี (aw) ในอาหาร, องค์การอาหารและยาสหรัฐฯ
- แคตซ์และลาบูซา ผลของค่าวอเตอร์แอกทิวิตีต่อความกรอบทางประสาทสัมผัสและการเสียรูปเชิงกลของผลิตภัณฑ์ขนมขบเคี้ยว (1981), มหาวิทยาลัยมินนิโซตา
- การอ่อนตัวจากน้ำและการสูญเสียความกรอบในระบบเวเฟอร์ความชื้นต่ำ, พับเมด (15384182)
- คำแนะนำไซโครเมทริกเกี่ยวกับจุดน้ำค้างเทียบกับความชื้นสัมพัทธ์, กรมอุตุนิยมวิทยาสหรัฐฯ
- แคตตาล็อกแนวทางวิศวกรรมสุขาภิบาลยุโรป (เอกสารที่ 43 และการจัดการวัสดุแห้ง), กลุ่มวิศวกรรมและการออกแบบเชิงสุขาภิบาลแห่งยุโรป
- คำแนะนำคณะทำงานระบบสายพานลำเลียงเชิงสุขาภิบาล, คอมเมอร์เชียล ฟู้ด แซนิเทชัน
- ความปลอดภัยของอาหารและการควบคุมความชื้นในสภาพแวดล้อมการผลิตแบบแห้ง, โซเลนิส
- แนวปฏิบัติที่ดีที่สุดในการทำความสะอาดแบบแห้งสำหรับโรงงานเบเกอรีความชื้นต่ำ, วารสารการประกันคุณภาพและความปลอดภัยอาหาร