ติดต่อบริษัท UDTECH


การทำให้เฟยตินเย็นก่อนบดเป็นเกล็ดเป็นตัวกำหนดว่าแผ่นจะหักเป็นเกล็ดบางกรอบ หรือจะงอ ฉีกขาด และแตกเป็นผงในเครื่องบด สูตรทำที่บ้านใช้เวลาราว 10 ถึง 15 นาทีบนถาดอบ ส่วนสายการผลิตต่อเนื่องใช้เวลาเพียงไม่กี่วินาที และสายพานที่เคลื่อนที่ยังทำให้ผลิตภัณฑ์ดูดซับความชื้นจากอากาศโดยรอบ จึงต้องตรวจวัดจริงแทนการจับเวลาอย่างเดียว
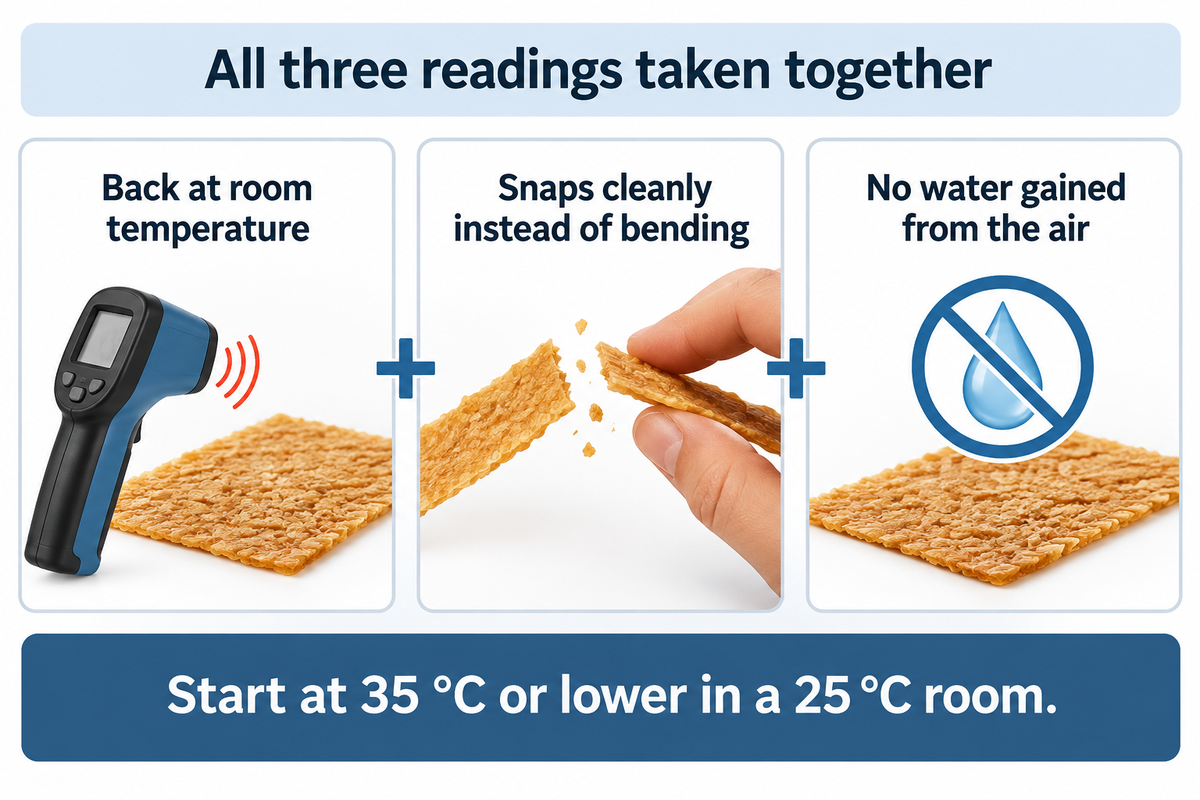
การทำให้เฟยตินเย็นก่อนบดเป็นเกล็ดถือว่าเสร็จเมื่อแผ่นกลับสู่อุณหภูมิห้อง หักแล้วแตกสะอาดแทนที่จะงอ และไม่ดูดซับความชื้นจากอากาศ บนสายพานที่เคลื่อนที่ แผ่นหนา 0.3 mm จะใช้เวลาราว 15 ถึง 78 วินาทีจึงถึงสภาวะดังกล่าว ขึ้นอยู่กับการไหลเวียนของอากาศ
ประเด็นสำคัญ
- เวลาทำที่บ้าน 10 ถึง 15 นาทีส่วนใหญ่เป็นเวลาที่รอให้ถาดเย็น: ถาดเหล็กหนา 1 mm ในอากาศนิ่งต้องใช้เวลาราว 17 นาทีจึงลดจาก 150 °C เหลือ 35 °C ขณะที่แผ่นหนา 0.3 mm เพียงอย่างเดียวใช้เวลาราว 78 วินาที
- ความชื้นเป็นตัวกำหนดว่าแผ่นที่เย็นแล้วจะยังงอได้หรือไม่ ขนมขบเคี้ยวแห้งสูญเสียความกรอบเมื่อมีค่ากิจกรรมน้ำ 0.35 ถึง 0.50 และขนมปังกรอบเริ่มนิ่มเมื่อค่าสูงกว่า 0.255 ถึง 0.319
- การควบแน่นเกิดขึ้นเมื่ออุณหภูมิพื้นผิวผลิตภัณฑ์เท่ากับหรือต่ำกว่าจุดน้ำค้างของอากาศโดยรอบ ดังนั้นการทำให้แผ่นเย็นจัดเกินไปอาจทำให้เกิดความชื้นเมื่อออกจากเครื่อง
- การหักด้วยมือช่วยคัดแผ่นที่เหนียวยืดหยุ่นออก ส่วนสัดส่วนผงละเอียดที่ชั่งได้ ณ ทางออกเครื่องบดใช้ประเมินประสิทธิภาพของเครื่องบด
อัปเดตเดือนตุลาคม 2026.
ข้อมูลจำเพาะโดยย่อ: การทำให้แผ่นเฟยตินเย็นก่อนเข้าเครื่องบด
| สภาวะพร้อมที่ทางเข้าเครื่องบด | อุณหภูมิห้อง (เริ่มตั้งค่าที่ 35 °C หรือต่ำกว่า เมื่อห้องมีอุณหภูมิ 25 °C) หักแล้วแตกสะอาด และไม่ดูดซับความชื้น |
| ค่ากิจกรรมน้ำวิกฤตสำหรับขนมขบเคี้ยวแห้ง | 0.35–0.50 (Katz และ Labuza, 1981) |
| ปริมาณความชื้นที่ดูดซับแล้วทำให้ขนมที่มีโครงสร้างเป็นเซลล์นิ่มลง | ประมาณ 3 g ต่อวัตถุแห้ง 100 g |
| สัมประสิทธิ์การถ่ายเทความร้อนด้านอากาศ | 2–25 W/m²·K สำหรับอากาศนิ่ง, 25–250 W/m²·K สำหรับอากาศเป่า |
| ตัวอย่างเวลาทำให้เย็นสำหรับแผ่นหนา 0.3 mm | ประมาณ 78 s ในอากาศนิ่ง, ประมาณ 15 s เมื่อใช้อากาศเป่า (150 °C ถึง 35 °C) |
| ข้อมูลอ้างอิงจากสิทธิบัตรสายการผลิตแบบดรัม | ดรัม 150–230 °C เส้นผ่านศูนย์กลาง 1,160 mm หมุนครบหนึ่งรอบใน 90 s |
สรุปการทำให้เฟยตินเย็นก่อนบดเป็นเกล็ด
เฟยตินเป็นแผ่นเครปคาราเมลกรอบที่ทำให้เย็นจนส่วนผสมน้ำตาลและแป้งเซตตัวเป็นแก้วเปราะ แล้วจึงหักเป็นเกล็ด การทำให้เย็นก่อนบดมีเป้าหมายเดียว คือทำให้แผ่นแตกเมื่อบด ณ จุดที่กำหนดแทนการงอ และป้องกันไม่ให้แผ่นดูดซับความชื้นจากอากาศระหว่างลำเลียงไปยังจุดนั้น
แผ่นเริ่มต้นจากสภาวะร้อน แผ่นอบในเตาอบเวเฟอร์อุตสาหกรรมมีอุณหภูมิ 141.7 ถึง 163.2 °C ตามการศึกษาปี 2025 ของแผ่นอบเวเฟอร์โดย Köklü และคณะ และสายการผลิตเครปกรอบในคำขอสิทธิบัตรญี่ปุ่น JP2005124452A ซึ่งยื่นโดย Hanamaruki KK ใช้ความร้อนกับดรัมที่ 150 ถึง 230 °C ที่อุณหภูมิเหล่านี้ ชั้นแป้งบางจะนิ่มและยืดหยุ่น เมื่อเย็นลง แผ่นจะผ่านช่วงเปลี่ยนสถานะคล้ายแก้ว ซึ่งมีอุณหภูมิต่ำลงเมื่อแผ่นมีความชื้นมากขึ้น ในการศึกษาธัญพืชพองตัวปี 2025 พบว่าอุณหภูมิเปลี่ยนสถานะคล้ายแก้วลดลงเมื่อความชื้นเพิ่มขึ้น (r = −0.95) และอยู่ใกล้ 40 °C เมื่อความชื้นอยู่ที่ 8%.
ให้ประเมินความพร้อมจากผลตรวจ 3 รายการร่วมกัน ได้แก่ อุณหภูมิพื้นผิวใกล้เคียงอุณหภูมิห้อง การหักตัวอย่างอ้างอิงที่เก็บไว้แล้วแตกสะอาด และค่ากิจกรรมน้ำของเกล็ดตัวอย่างที่เก็บไว้ต่ำกว่าขีดจำกัดที่กำหนดไว้ในการทดลองผลิต จุดเริ่มต้นที่เหมาะสมคือ 35 °C หรือต่ำกว่าที่ทางเข้าเครื่องบด หากอุณหภูมิห้องอยู่ที่ 25 °C หากทดสอบการหักไม่ผ่านหรือค่ากิจกรรมน้ำไม่ผ่าน การเพิ่มความยาวสายพานก็แก้ปัญหาไม่ได้
แผ่นที่มีอุณหภูมิ 35 °C ณ ทางเข้าเครื่องบดจะต่ำกว่าอุณหภูมิเปลี่ยนสถานะคล้ายแก้ว 40 °C ที่วัดได้ในธัญพืชพองตัวซึ่งมีความชื้น 8% อยู่ 5 °C ยังไม่มีการเผยแพร่ข้อมูลการเปลี่ยนสถานะของเฟยตินโดยตรง การทดสอบการหักจึงใช้ยืนยันระยะเผื่อดังกล่าว และช่วยตรวจพบแผ่นที่ดูดซับความชื้น
วิธีทำในครัว และสิ่งที่เปลี่ยนไปเมื่อผลิตบนไลน์
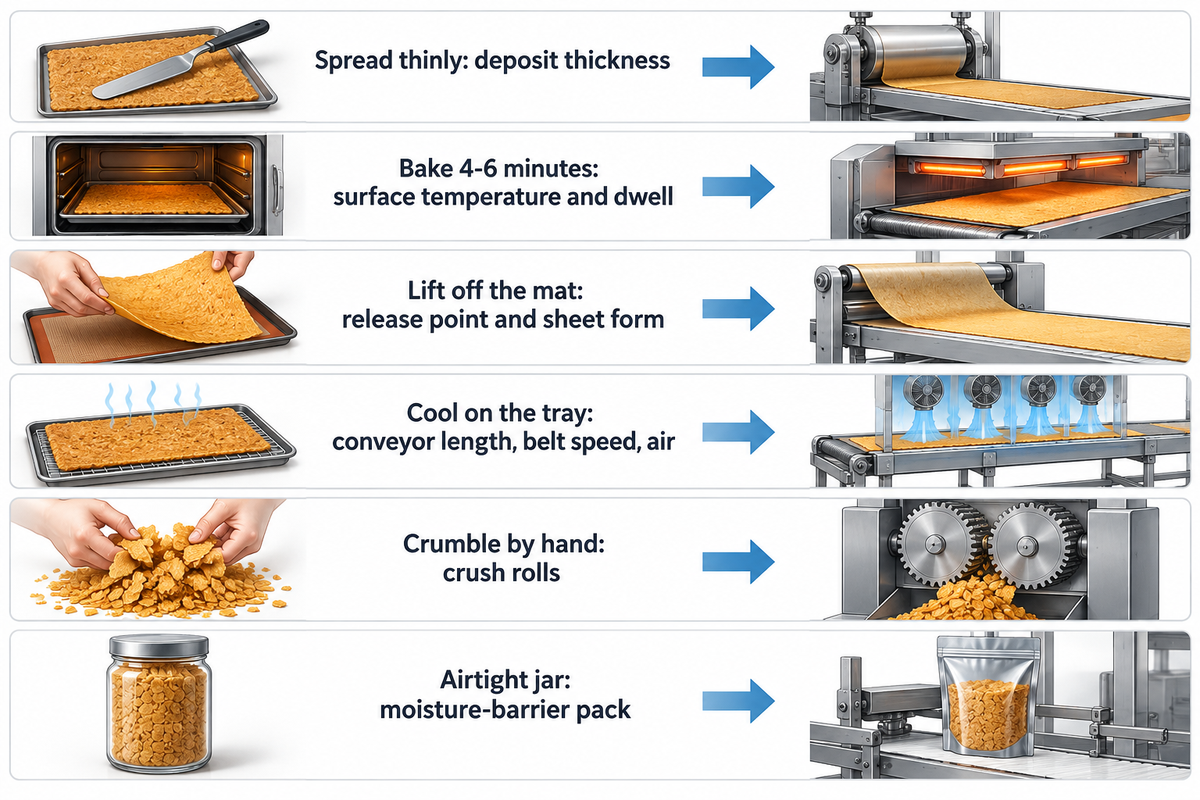
เฟยตินแบบ Pailleté ทำในครัวขนมอบโดยใช้ไข่ขาว น้ำตาลไอซิง แป้ง และเนยละลาย ผู้ทำจะแผ่แป้งเหลวให้บางบนแผ่นซิลิโคนหรือกระดาษรองอบ อบจนเป็นสีน้ำตาลทอง แล้วพักให้เย็นก่อนบิให้แตกเป็นชิ้น สำหรับสายการผลิต แต่ละขั้นตอนจะเปลี่ยนเป็นตัวแปรควบคุมที่ตรวจวัด ณ จุดที่กำหนด
สูตรและวิธีทำเฟยตินที่บ้านโดยทั่วไปมีดังนี้ ตีผสมน้ำตาลไอซิงกับแป้ง ใส่ไข่ขาว จากนั้นละลายเนยจืดแล้วผสมให้เข้ากัน บางสูตรใส่วานิลลา เกลือ เบกกิงโซดา หรือกากน้ำตาล และสูตรที่ระบุหน่วยเป็นถ้วยจะบอกปริมาณตามปริมาตร ใช้แป้งและน้ำตาลอย่างละประมาณ ½ cup แผ่แป้งเหลวลงบนถาดรองอบด้วยสปาตูลาทรงงอให้บางที่สุด แล้วอบในเตาอบที่อุ่นไว้ที่ 350 ถึง 400 °F (177 ถึง 204 °C) ประมาณ 4 ถึง 6 นาที พักแผ่นบางลายโปร่งให้เย็นบนถาด 10 ถึง 15 นาที แล้วบิเป็นชิ้นใส่ภาชนะปิดสนิท จะคงความกรอบได้นาน 1 สัปดาห์ถึง 2 สัปดาห์
วัตถุดิบสำหรับผลิตในระดับอุตสาหกรรมเหมือนเดิม แต่เงื่อนไขการผลิตต่างกัน โรงงานยังใช้สูตรเฟยตินแบบ Pailleté แต่เปลี่ยนอุปกรณ์ทำขนมด้วยมือเป็นดรัมหรือแม่พิมพ์ สายพาน และลูกกลิ้งบด ดูขั้นตอนตั้งแต่แป้งเหลวไปจนถึงบรรจุภัณฑ์ได้ในคู่มือของเราเรื่องการผลิตเฟยตินในระดับอุตสาหกรรม ตารางด้านล่างแสดงเฉพาะสิ่งที่ขั้นตอนทำให้เย็นและส่งต่อไปบดได้รับสืบทอดมาจากการทำในครัว
| ขั้นตอนในครัว | ตัวแปรที่ต้องตรวจวัดบนไลน์ |
|---|---|
| แผ่ให้บางด้วยสปาตูลาทรงงอ | ความหนาของปริมาณแป้งที่หยอดบนดรัมหรือแม่พิมพ์ โดยสายการผลิตตามสิทธิบัตรเคลือบแป้งเหลวหนา 0.7–1.0 mm |
| อบ 4–6 นาทีที่ 350–400 °F | อุณหภูมิพื้นผิวอบและเวลาพัก: ดรัม 150–230 °C ตามสิทธิบัตร และแผ่นอบเวเฟอร์ 141.7–163.2 °C |
| ยกแผ่นออกจากแผ่นรอง | จุดลอกออกและรูปแบบแผ่น: แผ่นต่อเนื่องแบบเรียบหรือชิ้นแยกกัน |
| พักให้เย็นบนถาด 10–15 นาที | ความยาวสายพาน ความเร็วสายพาน และสภาพอากาศ: วินาที ไม่ใช่นาที |
| บิด้วยมือ | ลูกกลิ้งบด โดยฟันลูกกลิ้งในสายการผลิตตามสิทธิบัตรเป็นตัวกำหนดขนาดเกล็ด |
| เก็บในโหลปิดสนิท | บรรจุในบรรจุภัณฑ์กั้นความชื้นที่อุณหภูมิห้องและสูงกว่าจุดน้ำค้างในโรงงาน |
เหตุใดแผ่นที่ยังอุ่นจึงงอแทนที่จะแตก
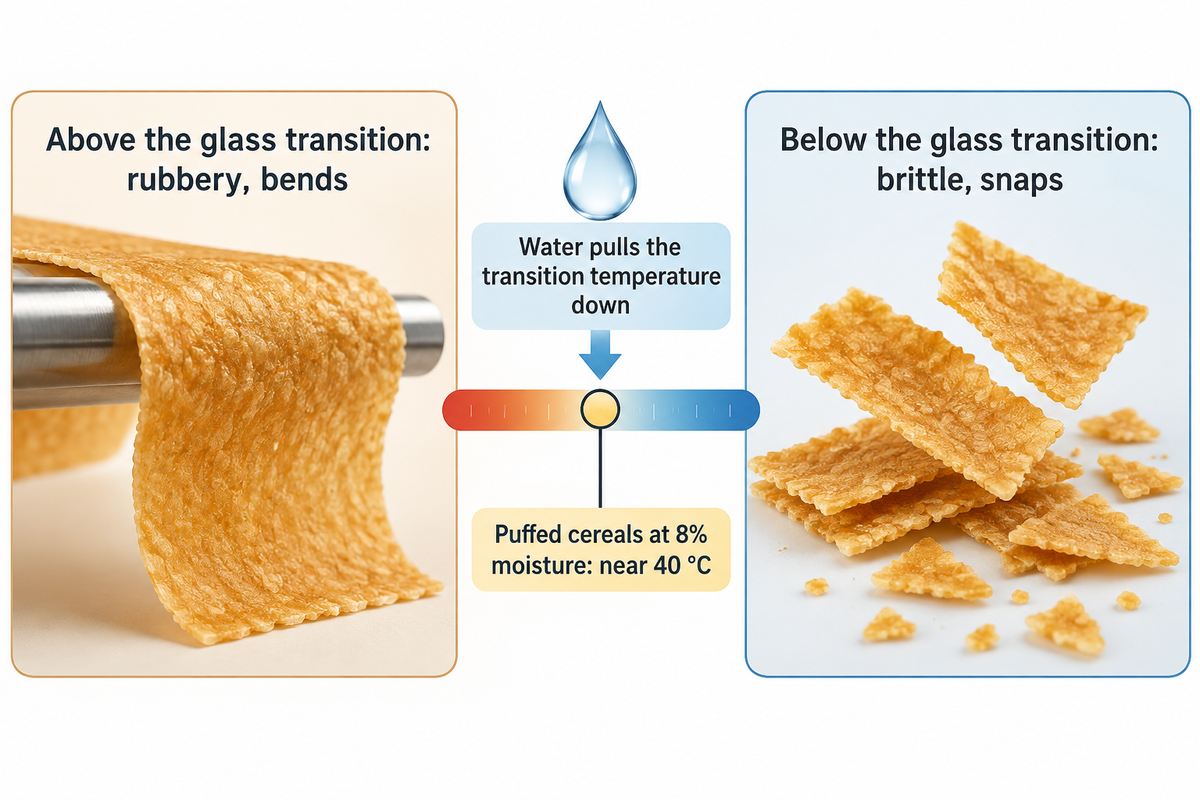
แผ่นเฟยตินที่ยังอุ่นงอได้เพราะน้ำตาลและแป้งยังมีอุณหภูมิสูงกว่าจุดเปลี่ยนสถานะคล้ายแก้ว ทำให้ชั้นแป้งมีลักษณะเหมือนของแข็งคล้ายยางแทนที่จะเป็นแก้วเปราะ การทำให้เย็นจะลดอุณหภูมิให้ต่ำกว่าจุดเปลี่ยนสถานะนี้ น้ำทำให้อุณหภูมิเปลี่ยนสถานะลดลง ดังนั้นแผ่นที่ดูดซับความชื้นจึงอาจยังยืดหยุ่นได้แม้อยู่ที่อุณหภูมิห้อง
คนทำขนมอบใช้ประโยชน์จากช่วงที่ขนมอบยังร้อนและนิ่มมานานแล้ว เครปเดนเทล (crêpes dentelles) เครปคาราเมลแผ่นบางจากแคว้นเบรอตาญ แต่เดิมทำด้วยมือ โดยรีบนำแผ่นที่ยังอุ่นมาม้วนรอบอุปกรณ์ไม้ให้เป็นรูปทรง ตามที่ผู้เขียนตำราขนมอบDavid Lebovitz อธิบายวิธีทำเดนเทล แผ่นเนยแผ่นเดียวกันที่ม้วนเป็นทรงซิการ์ได้เมื่อยังร้อนจากเตา จะแตกเป็นชิ้นเมื่อเย็นลง
การกำหนดจุดที่แผ่นจะแตกไม่ได้ขึ้นอยู่กับอุณหภูมิเพียงอย่างเดียว การศึกษาธัญพืชพองตัวปี 2025 พบว่าการแตกเปลี่ยนจากลักษณะเปราะเป็นเหนียวที่ความชื้นประมาณ 8% และการศึกษาแบบจำลองเปลือกขนมปังที่จัดทำดัชนีไว้ใน PubMed พบว่าปริมาณน้ำเป็นตัวกำหนดจุดเปลี่ยนสถานะคล้ายแก้ว ขณะที่ทั้งปริมาณน้ำและค่ากิจกรรมน้ำส่งผลต่อการประเมินความกรอบของเปลือกขนมปังโดยผู้ชิม ปริมาณน้ำที่ไม่สม่ำเสมอในตัวอย่างเดียวกันทำให้บางบริเวณกรอบกว่าอีกบริเวณ
เหตุใดจึงต้องทำให้เฟยตินเย็นก่อนบด?
ต้องทำให้เฟยตินเย็นก่อนบด เพราะแผ่นร้อนจะพับ เลอะติด และติดลูกกลิ้งบด แทนที่จะแตกตามรอยร้าวเปราะ เมื่ออุณหภูมิต่ำกว่าจุดเปลี่ยนสถานะคล้ายแก้ว แผ่นจะแตกเป็นชิ้นแบนคล้ายเกล็ดที่มีขอบคม การบดเร็วเกินไปยังกักไอน้ำที่กำลังระบายออกจากผลิตภัณฑ์ไว้ ทำให้เกล็ดนิ่มเมื่อออกจากลูกกลิ้ง
ปัญหาจะยิ่งหนักขึ้นเมื่อมีบริเวณที่อบไม่สุกทั่วถึง เพราะส่วนที่มีสีซีดจะมีความชื้นมากกว่าและยังยืดหยุ่น ขณะที่ส่วนอื่นเซตตัวแล้ว หากแผ่นออกจากเตาอบมาด้วยสีไม่สม่ำเสมอ ให้แก้ปัญหานั้นก่อน บทความของเราเรื่องสาเหตุที่ทำให้เครปเดนเทลอบไม่สม่ำเสมอ กล่าวถึงสาเหตุที่พบบ่อย การเพิ่มเวลาทำให้เย็นไม่สามารถทำให้บริเวณที่ออกจากเตาอบมาพร้อมความชื้นส่วนเกินแห้งลงได้
การศึกษาปี 2025 พบว่าธัญพืชพองตัวที่มีความชื้น 8% มีอุณหภูมิเปลี่ยนสถานะคล้ายแก้วใกล้ 40 °C ดังนั้นแผ่นเฟยตินที่ยังชื้นและมีอุณหภูมิ 35 °C จึงต่ำกว่าจุดที่แผ่นจะกลับมาเหนียวยืดหยุ่นในวันที่อากาศร้อนเพียง 5 °C
ต้องใช้เวลาทำให้แผ่นเย็นบนเครื่องทำความเย็นนานเท่าไร
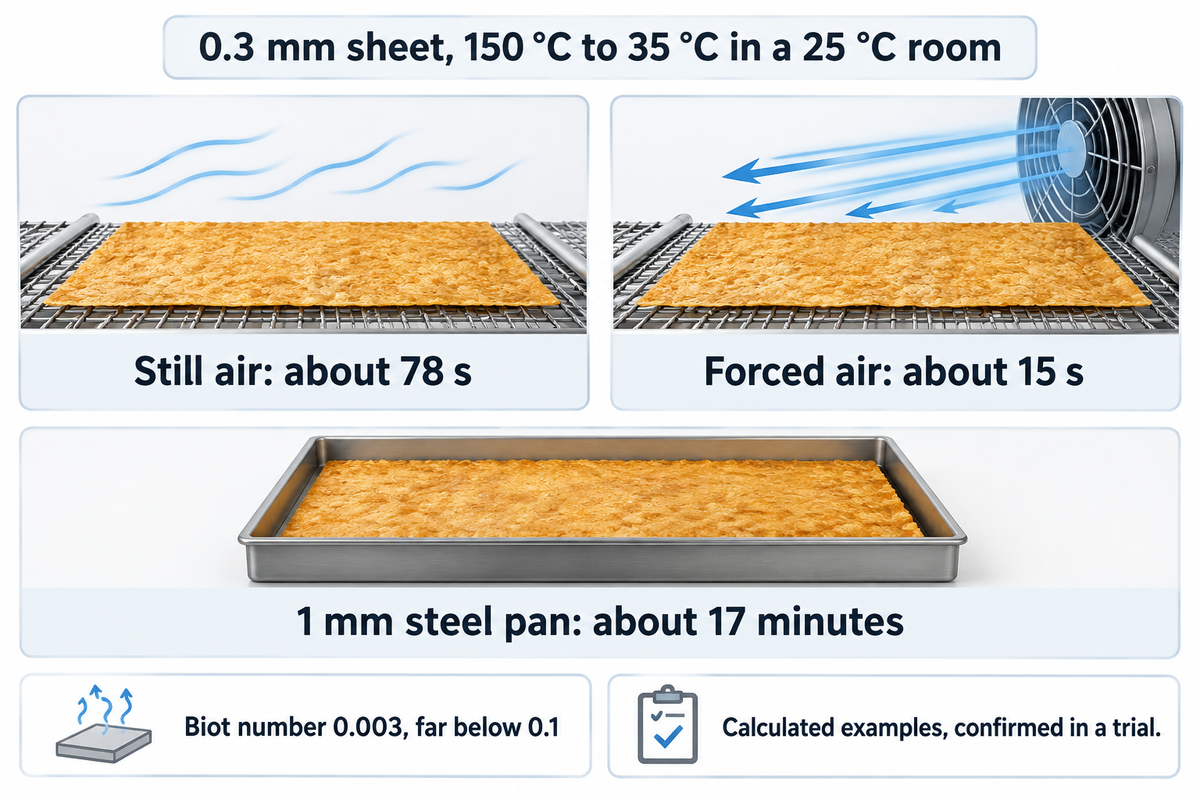
จากค่าประมาณแบบความจุความร้อนรวม แผ่นเฟยตินหนา 0.3 mm ใช้เวลาในห้องอุณหภูมิ 25 °C ราว 15 วินาทีเมื่อใช้อากาศเป่า หรือราว 78 วินาทีในอากาศนิ่ง เพื่อลดอุณหภูมิจาก 150 °C เหลือ 35 °C แผ่นที่หนาขึ้น ชั้นแป้งที่หนาแน่นขึ้น และการไหลเวียนอากาศที่ลดลง ทำให้ใช้เวลานานขึ้น ส่วนผลตรวจที่ทางเข้าเครื่องบดใช้กำหนดความยาวสายพานขั้นสุดท้าย
📐 หมายเหตุทางวิศวกรรม
แผ่นบางที่ทำให้เย็นทั้ง 2 ด้านบนสายพานตาข่ายโปร่งจะถือว่ามีมวลรวมเป็นก้อนเดียวได้ เมื่อเลขไบโอต Bi = h·Lc/k ต่ำกว่า 0.1 โดย Lc เท่ากับครึ่งหนึ่งของความหนาแผ่น จากนั้นอุณหภูมิจะเปลี่ยนตามสมการ (T − Tair)/(Tstart − Tair) = exp(−t/τ) โดยค่าคงตัวเวลา τ = ρ·c·Lc/h ความหนาแน่น ความหนา และความร้อนจำเพาะที่เพิ่มขึ้นทำให้ τ นานขึ้น ส่วนสัมประสิทธิ์การถ่ายเทความร้อนที่สูงขึ้นทำให้ค่านี้สั้นลง
ตัวอย่างโดยใช้ค่าที่สมมติ: ความหนาแน่น 1,076 kg/m³ และการนำความร้อน 0.494 W/m·K ซึ่งเป็นค่าที่รายงานสำหรับแป้งโด Mlinci ระหว่างการอบ; ความร้อนจำเพาะ 1,900 J/kg·K ซึ่งอยู่ในช่วง 1,875 ถึง 1,942.7 J/kg·K ที่วัดได้ในบิสกิตซึ่งมีความชื้น 3 ถึง 4% และอ้างอิงในระเบียน ResearchGate ของการวัดคุณสมบัติแป้งโดคุกกี้ของ Kulacki และ Kennedy; แผ่นหนา 0.3 mm; และ h เท่ากับ 10 W/m²·K สำหรับอากาศนิ่ง หรือ 50 W/m²·K สำหรับอากาศเป่า ซึ่งทั้งสองค่าอยู่ในช่วงสัมประสิทธิ์การพาความร้อนทั่วไปที่รวบรวมจาก Incropera เลขไบโอตเท่ากับ 10 × 0.00015 / 0.494 = 0.003 ซึ่งต่ำกว่า 0.1 มาก ค่าคงตัวเวลาเท่ากับ 1,076 × 1,900 × 0.00015 / 10 = 30.7 s การทำให้เย็นถึง 35 °C ต้องใช้ ln(125/10) = 2.53 เท่าของค่าคงตัวเวลา ดังนั้น 30.7 × 2.53 = 77.7 s หรือประมาณ 78 s ในอากาศนิ่ง และ 6.1 × 2.53 = 15.4 s หรือประมาณ 15 s เมื่อใช้อากาศเป่า
| ความหนาแผ่น | สภาพอากาศ (h) | ค่าคงตัวเวลา | เวลาที่ใช้ลดอุณหภูมิถึง 35 °C | ความยาวสายพานที่ความเร็ว 2.4 m/min |
|---|---|---|---|---|
| 0.2 mm | อากาศนิ่ง, 10 W/m²·K | 20.4 s | 52 s | 2.1 m |
| 0.2 mm | พัดลมเป่าเบา, 25 W/m²·K | 8.2 s | 21 s | 0.84 m |
| 0.2 mm | อากาศเป่า, 50 W/m²·K | 4.1 s | 10 s | 0.42 m |
| 0.3 mm | อากาศนิ่ง, 10 W/m²·K | 30.7 s | 78 s | 3.1 m |
| 0.3 mm | พัดลมเป่าเบา, 25 W/m²·K | 12.3 s | 31 s | 1.3 m |
| 0.3 mm | อากาศเป่า, 50 W/m²·K | 6.1 s | 15 s | 0.63 m |
| 0.5 mm | อากาศนิ่ง, 10 W/m²·K | 51.1 s | 129 s | 5.2 m |
| 0.5 mm | พัดลมเป่าเบา, 25 W/m²·K | 20.4 s | 52 s | 2.1 m |
| 0.5 mm | อากาศเป่า, 50 W/m²·K | 10.2 s | 26 s | 1.0 m |
ความเร็วแผ่นในตารางคำนวณจากดรัมของสายการผลิตตามสิทธิบัตร: ดรัมเส้นผ่านศูนย์กลาง 1,160 mm หมุนครบหนึ่งรอบทุก 90 วินาที ทำให้แผ่นเคลื่อนที่ออกมาด้วยความเร็วประมาณ 2.4 m ต่อนาที หากต้องการแปลงความต้องการต่อวัน ชั่วโมงการผลิต และผลได้ ให้เป็นมวลเกล็ดต่อชั่วโมงที่สายการผลิตต้องผลิต เครื่องมือคำนวณกำลังการผลิตเฟยติน จะช่วยคำนวณให้ สมการเดียวกันยังอธิบายค่าที่ได้จากการทำในครัวด้วย ถาดเหล็กหนา 1 mm โดยใช้ค่าคุณสมบัติของเหล็กจากบทเรียนเรื่องความจุความร้อนรวมของ University of Illinois (ประมาณ 8,000 kg/m³ และ 502 J/kg·K) และทำให้เย็นจากด้านเดียวในอากาศนิ่ง จะใช้เวลาราว 17 นาทีจึงถึง 35 °C แผ่นที่วางบนถาดเหล็กจะยังอุ่นจนกว่าถาดจะเย็นลง
แผ่นควรมีอุณหภูมิเท่าไรก่อนเข้าเครื่องบด?
ควรทำให้แผ่นอยู่ที่อุณหภูมิห้องก่อนเข้าเครื่องบด และ 35 °C หรือต่ำกว่าเป็นจุดเริ่มต้นที่เหมาะสมเมื่อห้องมีอุณหภูมิ 25 °C ระยะเผื่อนี้ช่วยให้อุณหภูมิต่ำกว่าจุดเปลี่ยนสถานะคล้ายแก้ว 40 °C ของธัญพืชที่มีความชื้น 8% ค่าที่ตั้งขั้นสุดท้ายกำหนดจากการทดลองผลิตบนไลน์ และวัดอุณหภูมิพื้นผิวแผ่นด้วยเทอร์โมมิเตอร์อินฟราเรด ณ ทางเข้าเครื่องบด
วัดที่ตัวผลิตภัณฑ์ ไม่ใช่อากาศ: ในอุโมงค์ที่เป่าอากาศ 20 °C สายพานสั้นอาจยังส่งแผ่นที่มีอุณหภูมิ 40 °C ไปถึงปลายทางได้ และแผ่นที่ออกจากเตาอบมาแห้งกว่าปกติอาจทนอุณหภูมิขาเข้าที่สูงกว่าได้ ค่าที่ตั้งไว้ในฤดูหนาวอาจใช้ไม่ได้ในฤดูร้อนที่ชื้น จึงควรบันทึกอุณหภูมิภายในโรงงานพร้อมกับผลตรวจ และไม่ควรนำค่าที่ตั้งไว้ในฤดูหนาวกลับมาใช้โดยไม่ปรับเปลี่ยน
ค่าประมาณแบบความจุความร้อนรวมระบุว่า แผ่นหนา 0.5 mm ใช้เวลาราว 129 วินาทีในอากาศนิ่ง เทียบกับ 78 วินาทีสำหรับแผ่นหนา 0.3 mm ดังนั้นปริมาณแป้งที่หยอดหนาขึ้นทำให้ต้องเพิ่มความยาวสายพานที่จัดซื้อราวสองในสาม ก่อนพิจารณาเพิ่มการไหลเวียนอากาศ
สายพานลำเลียงอากาศโดยรอบ อุโมงค์ลมเป่า หรือเครื่องทำความเย็นแบบเกลียว
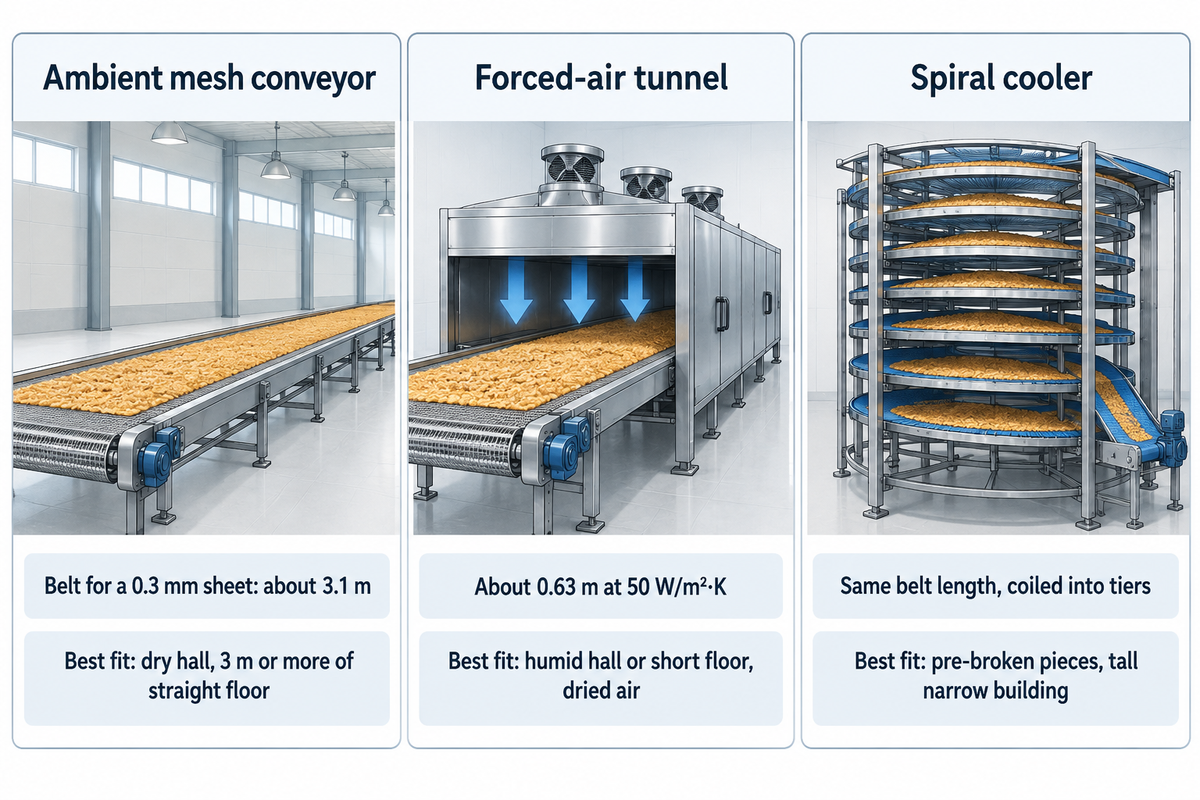
สายพานลำเลียงตาข่ายแบบเปิดที่ใช้อากาศโดยรอบเหมาะกับสายการผลิตเฟยตินส่วนใหญ่ เพราะแผ่นบางเย็นลงได้ในเวลาเพียงกว่าหนึ่งนาทีเมื่ออยู่ในอากาศนิ่ง ส่วนที่ใช้อากาศเป่าจะลดเวลาทำให้เย็นลงได้ประมาณ 5 เท่า และแบบเกลียวช่วยประหยัดพื้นที่ แต่ทำให้แผ่นเปราะต้องเคลื่อนที่ตามแนวโค้ง ควรเลือกตามรูปแบบของแผ่น ความยาวแนวตรงที่มี และจุดน้ำค้างของอากาศโดยรอบ
“ไอน้ำจะควบแน่นบนพื้นผิวเมื่ออุณหภูมิของพื้นผิวเท่ากับหรือต่ำกว่าอุณหภูมิจุดน้ำค้าง”
| ปัจจัยเปรียบเทียบตามประเภทเครื่องทำความเย็น | สายพานลำเลียงตาข่ายแบบเปิด ใช้อากาศโดยรอบ | อุโมงค์ลมเป่า | เครื่องทำความเย็นแบบเกลียว |
|---|---|---|---|
| สัมประสิทธิ์ด้านอากาศ | 2–25 W/m²·K | 25–250 W/m²·K | ใช้ได้ทั้งสองแบบ ขึ้นอยู่กับการออกแบบพัดลม |
| สายพานสำหรับแผ่นหนา 0.3 mm ที่ความเร็ว 2.4 m/min | ประมาณ 3.1 m | ประมาณ 0.63 m ที่ 50 W/m²·K | ใช้สายพานความยาวเท่าเดิม ขดเป็นชั้น |
| รูปแบบแผ่นที่รองรับ | แผ่นต่อเนื่องแบบเรียบหรือชิ้นแยกกัน | แผ่นต่อเนื่องแบบเรียบหรือชิ้นแยกกัน | ชิ้นแยกกัน; แผ่นแข็งจะแตกเมื่อผ่านส่วนโค้ง |
| อากาศที่สัมผัสแผ่น | อากาศภายในโรงงานตามสภาพจริง | เลือกอากาศจ่ายได้: อากาศในโรงงาน อากาศกรอง หรืออากาศลดความชื้น | อากาศภายในเครื่อง |
| ความเสี่ยงจากการควบแน่น | ไม่มีความเสี่ยงจากเครื่องทำความเย็น ผลิตภัณฑ์มีอุณหภูมิสูงกว่าจุดน้ำค้างภายในโรงงาน | เกิดขึ้นเฉพาะเมื่ออากาศจ่ายทำให้แผ่นเย็นต่ำกว่าจุดน้ำค้างภายในโรงงาน | ใช้หลักการเดียวกับอุโมงค์ลมเป่า |
| การดูดซับความชื้นในวันที่อากาศชื้น | สูงที่สุด: แผ่นสัมผัสกับอากาศภายในโรงงานโดยตรง | ต่ำที่สุดเมื่อใช้อากาศจ่ายที่ลดความชื้นแล้ว | ขึ้นอยู่กับอากาศภายในเครื่อง |
| การเข้าถึงเพื่อทำความสะอาด | สายพานเปิด ตรวจสอบได้ง่ายที่สุด | ต้องเปิดฝาครอบและท่อลม | สายพานซ้อนเป็นชั้น ตรวจสอบได้ยากที่สุด |
| พลังงาน | ใช้เฉพาะชุดขับสายพาน | ใช้ชุดขับสายพานและพัดลม รวมถึงเครื่องลดความชื้นหากใช้ | ชุดขับและพัดลม |
| เหมาะที่สุดสำหรับ | โรงงานแห้งและมีพื้นแนวตรงอย่างน้อย 3 m | โรงงานชื้นหรือพื้นที่สั้น โดยจ่ายอากาศที่ผ่านการลดความชื้น | ชิ้นที่บดล่วงหน้าแล้วในอาคารสูงและแคบ |
สายการผลิตเครปกรอบใน JP2005124452A ใช้การทำให้เย็นตามธรรมชาติ ดังที่แสดงในคอลัมน์แรก: แผ่นที่ลอกออกแล้วจะเคลื่อนที่ในแนวราบผ่านช่วงทำให้เย็น ซึ่งการทำให้เย็นตามธรรมชาติช่วยระบายความร้อนและทำให้แผ่นเซตตัว สิทธิบัตรยังระบุว่าสามารถติดตั้งพัดลมเพื่อเร่งกระบวนการได้ ปัญหามักเกิดขึ้นเมื่อใช้อากาศเย็น ตามคำจำกัดความของNational Weather Service จุดน้ำค้าง คืออุณหภูมิที่ไอน้ำในอากาศเริ่มควบแน่น ดังนั้นค่าที่ต้องเฝ้าดูคืออุณหภูมิพื้นผิวแผ่นเมื่อออกจากเครื่อง ไม่ใช่ค่าอุณหภูมิอากาศที่ตั้งไว้ ตัวอย่างเช่น อุโมงค์ที่ทำให้เกล็ดเย็นลงถึง 18 °C ในโรงงานที่มีจุดน้ำค้าง 21 °C จะทำให้เกล็ดทุกชิ้นเปียกเมื่อออกจากเครื่อง พัดลมและเครื่องลดความชื้นยังทำให้ค่าไฟเพิ่มขึ้น ซึ่งเครื่องมือประมาณต้นทุนพลังงานสำหรับการผลิตเฟยตินช่วยเปรียบเทียบได้
ช่วงทำให้เย็นด้วยอากาศเป่าประกอบด้วยสายพานตาข่ายและพัดลมที่ช่วยเพิ่มสัมประสิทธิ์ด้านอากาศจาก 2–25 W/m²·K ของอากาศนิ่งให้เข้าใกล้ 25–250 W/m²·K โดยใช้อากาศในห้องหรืออากาศที่ลดความชื้นแล้ว และรักษาอุณหภูมิผลิตภัณฑ์ให้สูงกว่าจุดน้ำค้างภายในโรงงานเมื่อออกจากเครื่อง
การดูดซับความชื้นและการควบแน่นก่อนเข้าเครื่องบด
เฟยเยอตีนที่เย็นแล้วจะนิ่มลงเมื่อดูดซับความชื้นจากอากาศชื้น: งานศึกษาของ Katz และ Labuza ในปี 1981 พบว่าขนมอบแห้งสูญเสียความกรอบเมื่อค่าแอ็กทิวิตีของน้ำอยู่ที่ 0.35 ถึง 0.50 โดยบทความเกี่ยวกับขนมปังกรอบที่ตีพิมพ์ภายหลังสรุปว่า ความชื้นที่เพิ่มขึ้นเพียง 3 g ต่อน้ำหนักวัตถุแห้ง 100 g ก็ส่งผลได้ อากาศในบริเวณทำให้เย็นและบรรจุมีความสำคัญพอๆ กับเวลาในการทำให้เย็น
“ค่าแอ็กทิวิตีของน้ำวิกฤต (ac) ซึ่งเป็นช่วงที่ผลิตภัณฑ์มีคุณภาพทางประสาทสัมผัสจนไม่เป็นที่ยอมรับ โดยทั่วไปอยู่ในช่วง aw 0.35–0.50”
ผลิตภัณฑ์ที่ศึกษาได้แก่ มันฝรั่งแผ่นทอด ป๊อปคอร์น ข้าวโพดอบกรอบ และแครกเกอร์รสเค็ม จึงควรใช้ค่า 0.35 เป็นเพดานสำหรับทดสอบ ไม่ใช่ค่าที่รับประกันผล การศึกษาขนมปังไรย์กรอบในวารสาร Polish Journal of Food and Nutrition Sciencesพบว่าขนมปังไรย์กรอบดูดซับน้ำประมาณ 6 g ต่อน้ำหนักของแข็ง 100 g เมื่อค่าแอ็กทิวิตีของน้ำเพิ่มจาก 0.274 เป็น 0.560 และความเค้นขณะแตกหักของขนมปังไรย์กรอบและขนมปังกรอบใยอาหารมีค่าสูงสุดที่ค่าแอ็กทิวิตีของน้ำ 0.255 และ 0.319 ตามลำดับ ก่อนจะเริ่มนิ่มลง แอ็กทิวิตีของน้ำคืออัตราส่วนระหว่างความดันไอของอาหารกับความดันไอของน้ำบริสุทธิ์ และตามที่คู่มือตรวจสอบแอ็กทิวิตีของน้ำของ FDAระบุ ค่านี้เพิ่มขึ้นตามอุณหภูมิ จึงควรบันทึกอุณหภูมิขณะวัดทุกครั้ง
ค่าขีดจำกัดเหล่านี้อธิบายเกล็ดที่อยู่ในภาวะสมดุลกับอากาศโดยรอบ แผ่นที่เคลื่อนผ่านสายพานลำเลียงภายในเวลาไม่ถึงสองนาทีแทบไม่มีเวลาถึงภาวะดังกล่าว ความชื้นจะสะสมที่จุดพัก ภาชนะเปิด และภายในบรรจุภัณฑ์ ให้วัดแอ็กทิวิตีของน้ำจากเกล็ดที่เก็บหลังพักไว้ตามเวลาจริง ไม่ใช่วัดทันทีหลังออกจากเครื่องบด
การบรรจุขณะผลิตภัณฑ์ยังอุ่นเพิ่มโอกาสให้เกิดความชื้นอีกทางหนึ่ง American Society of Baking อธิบายเรื่องอุณหภูมิขณะบรรจุว่า การห่อผลิตภัณฑ์ที่ยังเย็นไม่เพียงพอทำให้เกิดการควบแน่นภายในห่อ น้ำจะถูกดูดซับกลับเข้าไปและทำให้ผลิตภัณฑ์กรอบนิ่มลง ด้วยเหตุนี้จึงบรรจุขนมปังที่ 95 to 105 °F (35 to 40 °C) เฟยเยอตีนแห้งกว่ามาก จึงบรรจุที่อุณหภูมิห้อง ผู้ผลิตเวเฟอร์ถือว่าอากาศในโรงงานเป็นส่วนหนึ่งของผลิตภัณฑ์ โดยโรงงานของ Loacker ใน Heinfels ใช้สถานีระบายอากาศเพื่อควบคุมอุณหภูมิและความชื้นในทุกพื้นที่การผลิต ตามรายงานของSnack Food & Wholesale Bakery
เฟยเยอตีนยังกรอบหลังบรรจุหรือไม่?
เฟยเยอตีนยังกรอบหลังบรรจุได้ หากบรรจุที่อุณหภูมิห้องในบรรจุภัณฑ์กั้นความชื้น โดยค่าแอ็กทิวิตีของน้ำต้องต่ำกว่าค่าวิกฤตและซีลต้องปิดสนิท หากบรรจุขณะยังอุ่น ถุงจะเป็นฝ้าจากด้านใน เมื่อบรรจุแห้งและซีลสนิทก็จะยังกรอบจนกว่าจะสัมผัสไส้ที่มีความชื้น เช่น ครีม มูส หรือกานาชเนื้อนิ่ม
ในครัวขนมอบ มักคลุกเกล็ดลงในช็อกโกแลตละลายหรือเพสต์พราลีน ซึ่งเกล็ดยังคงกรอบเพราะไขมันมีน้ำอยู่น้อยมาก แต่หากโรยบนผิวเค้กที่ชื้นก็จะนิ่มแฉะอย่างรวดเร็ว เกล็ดที่นิ่มลงในถุงซึ่งเปิดแล้วสามารถนำไปอบไล่ความชื้นประมาณ 5 นาทีที่ 150 °C ก่อนใช้
การศึกษาขนมปังไรย์กรอบของโปแลนด์พบว่าเริ่มนิ่มเมื่อค่าแอ็กทิวิตีของน้ำสูงกว่า 0.255 และ 0.319 ซึ่งต่ำกว่าช่วง 0.35 ถึง 0.50 ที่รายงานสำหรับมันฝรั่งแผ่นทอดและแครกเกอร์รสเค็ม ดังนั้นสายการผลิตเฟยเยอตีนควรกำหนดค่าขีดจำกัดของตนเองจากเกล็ดที่เก็บไว้ แทนการนำตัวเลขของขนมขบเคี้ยวมาใช้
การทดสอบดัดหรืองอจนหักที่ทางเข้าเครื่องบด
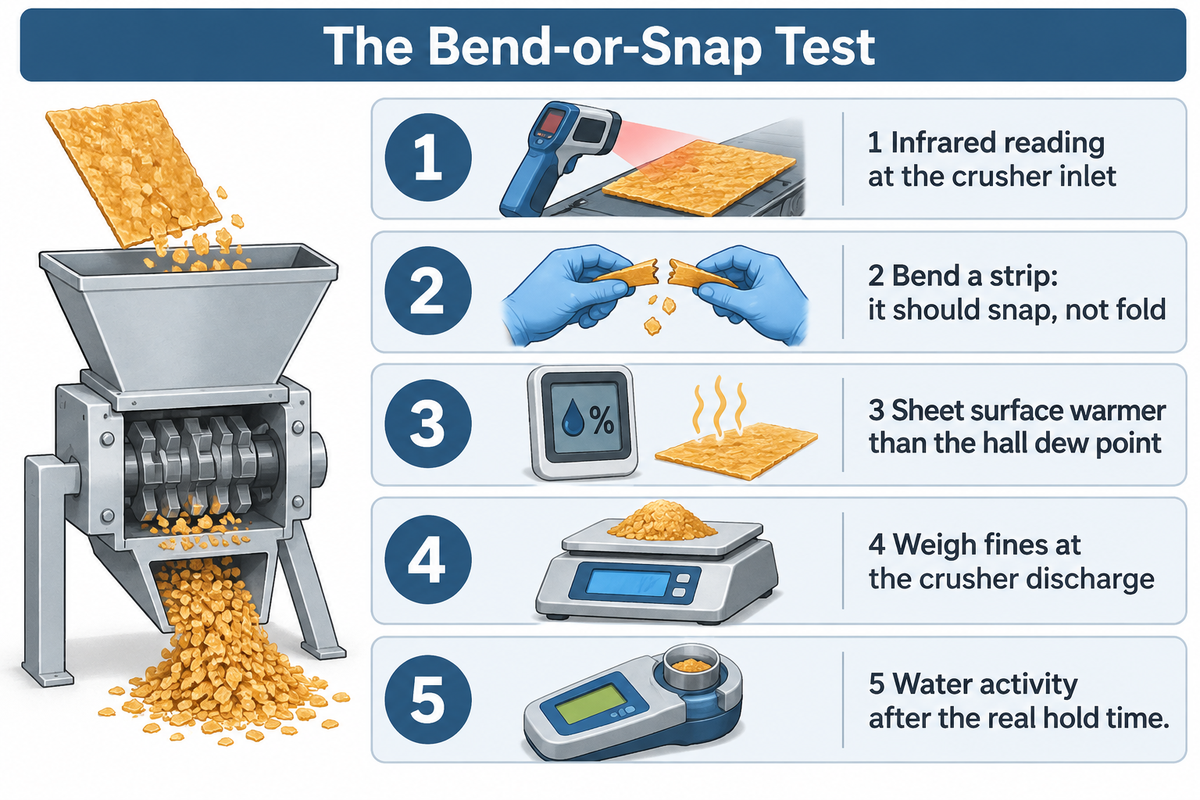
การทดสอบดัดหรืองอจนหักเป็นการตรวจสอบก่อนเริ่มเดินเครื่องที่ทางเข้าเครื่องบด เพื่อดูว่าแผ่นเย็น แห้ง และเปราะเพียงพอหรือไม่ การทดสอบมีค่าที่ต้องวัด 5 รายการ ในจำนวนนี้ 4 รายการต้องใช้เทอร์โมมิเตอร์อินฟราเรด เครื่องวัดความชื้นสัมพัทธ์ และเครื่องชั่ง ส่วนรายการที่ 5 คือการทดสอบแอ็กทิวิตีของน้ำจากเกล็ดที่เก็บไว้ หลังสายการผลิตเดินเครื่องและพักผลิตภัณฑ์ตามเวลาปกติ
- วัดอุณหภูมิผิวแผ่นที่ทางเข้าเครื่องบดด้วยเทอร์โมมิเตอร์อินฟราเรด แล้วเทียบกับค่าเป้าหมายที่กำหนดจากการทดลองผลิต โดยเริ่มต้นที่ 35 °C หรือต่ำกว่าในห้องที่อุณหภูมิ 25 °C
- ดัดแผ่นเป็นแถบที่ตัดจากตำแหน่งก่อนถึงลูกกลิ้ง แผ่นควรหักเมื่อดัดเพียงไม่กี่องศา คล้ายกับชิ้นอ้างอิงที่เก็บไว้จากการทดลองผลิตที่ผ่านเกณฑ์ ส่วนแถบที่พับงอได้แสดงว่ายังเหนียวเหมือนยาง
- ตรวจสอบความต่างจากจุดน้ำค้างโดยอ่านค่าจุดน้ำค้างภายในโรงงานจากเครื่องวัดความชื้นสัมพัทธ์ และยืนยันว่าผิวแผ่นยังอุ่นกว่าอุณหภูมิจุดน้ำค้าง
- ชั่งน้ำหนักผงเศษจากตัวอย่างที่ปล่อยออกจากเครื่องบด โดยใช้ตะแกรงและค่าขีดจำกัดที่ตกลงกันในการทดลองผลิต
- ทดสอบเกล็ดที่เก็บไว้เพื่อวัดแอ็กทิวิตีของน้ำหลังพักไว้ตามเวลาจริง โดยเทียบกับค่าขีดจำกัดที่กำหนดจากผลิตภัณฑ์ของคุณเอง
การหักด้วยมือช่วยตรวจจับแผ่นที่ยังเหนียวเหมือนยาง ส่วนเครื่องชั่งช่วยตรวจจับผงเศษจากเครื่องบด งานวิจัยการทดสอบดัดสามจุดของบิสกิตโดเนื้อร่วน ซึ่งตีพิมพ์ในJournal of Texture Studies ในปี 1997พบว่าบิสกิตแตกหักเมื่อยืดตัวเพียงเล็กน้อย แต่การยืดตัวขณะแตกหักเปลี่ยนไปตามอัตราการยืด แถบที่หักเมื่อใช้สองนิ้วดัดอาจยังเกิดผงเศษมากขึ้นเมื่อผ่านลูกกลิ้งบดที่ทำงานเร็ว จึงต้องชั่งผลผลิตจากเครื่องบดโดยตรงในขั้นตอนที่ 4
วัดอุณหภูมิด้วยอินฟราเรดให้ได้ 35 °C หรือต่ำกว่า ตรวจว่าแผ่นหักได้สะอาด มีความต่างจากจุดน้ำค้างเป็นบวก ชั่งสัดส่วนผงเศษ และวัดแอ็กทิวิตีของน้ำในเกล็ดที่เก็บไว้ โดยเก็บตัวอย่างตอนเริ่มเดินเครื่องและหลังความชื้นในโรงงานหรือความหนาของแผ่นเปลี่ยนแปลง
รักษาเกล็ดให้สมบูรณ์ตั้งแต่เครื่องบดถึงบรรจุภัณฑ์
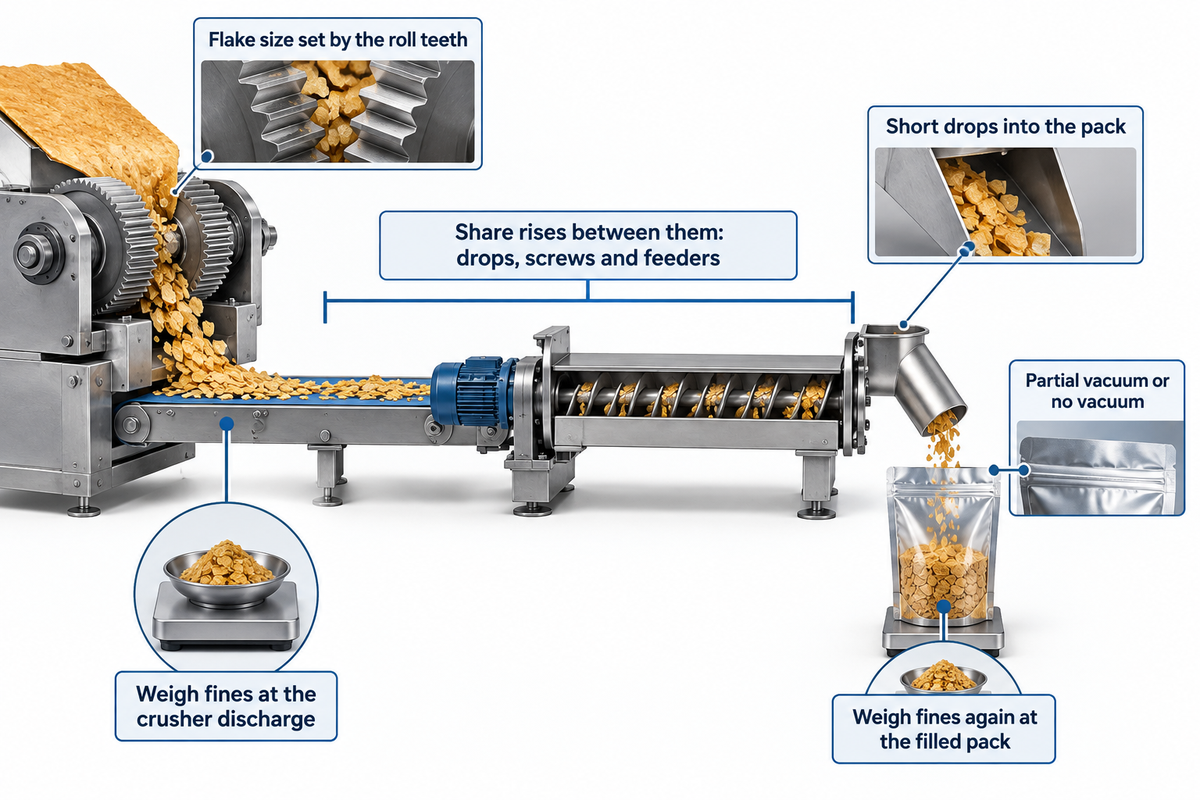
ขนาดเกล็ดส่วนใหญ่ที่ผู้ซื้อจ่ายเงินซื้อกำหนดขึ้นที่เครื่องบด แต่ขนาดอาจเปลี่ยนหลังจากนั้นเมื่อจุดถ่ายโอนทำให้เกล็ดแตกละเอียดขึ้น ให้วัดสัดส่วนผงเศษที่ 2 จุด คือทางออกเครื่องบดและในบรรจุภัณฑ์ที่บรรจุแล้ว ก่อนปรับการตั้งค่าเครื่องบด หากสัดส่วนเพิ่มขึ้นระหว่าง 2 จุด แสดงว่าการสูญเสียเกิดที่จุดตก สกรูป้อน หรือเครื่องป้อน ไม่ใช่ที่ลูกกลิ้ง
สายการผลิตตามสิทธิบัตรใช้ลูกกลิ้งบดฟันเฟืองคู่เพื่อหักแผ่นที่ทำให้เย็นแล้วให้ได้ขนาดที่กำหนด แผ่นจะถูกบดในกระบวนการต่อเนื่องเดียวกับการอบและการทำให้เย็น หากแผ่นมาถึงทั้งที่ยังอุ่นและ/หรือชื้น แผ่นจะพับและฉีกขาด พร้อมกับมีเศษร่วนหลุดจากขอบ หากตั้งค่าแผ่นและลูกกลิ้งได้เหมาะสม แผ่นจะแตกออกอย่างเรียบสะอาด ขนาดที่กำหนดแตกต่างกันไปตามผลิตภัณฑ์สำเร็จรูป เช่น ชั้นเพสต์พราลีนที่ต้องการให้มีเนื้อสัมผัสตัดกันกับท็อปปิงไอศกรีมต้องใช้ขนาดเกล็ดหรือชิ้นที่ต่างกัน โดยยืนยันด้วยการทดสอบการใช้งาน การตั้งค่าลูกกลิ้งที่อยู่นอกช่วง เช่น ใช้ลูกกลิ้งที่มีขนาดฟันไม่ถูกต้อง สามารถตรวจพบได้ระหว่างการทดลองสายการผลิต จึงควรระบุขนาดที่กำหนดไว้ในข้อกำหนดผลิตภัณฑ์
การบรรจุอาจบดขยี้เกล็ดที่เกิดจากขั้นตอนการบดที่ทำได้ดี การบรรจุแบบสุญญากาศเต็มรูปแบบอาจทำให้เกล็ดบางแตกได้ จึงควรดูดอากาศออกเพียงบางส่วนหรือไม่ดูดอากาศ แล้วปล่อยให้ชั้นกั้นความชื้นทำหน้าที่ของมัน การปล่อยชิ้นงานลงในบรรจุภัณฑ์จากระยะสั้นก็ช่วยได้เช่นกัน คู่มือกระบวนการผลิตขนมทองม้วนและเวเฟอร์ของเราแสดงให้เห็นว่าแผ่นอบบางที่ผ่านการอบถ่ายโอนจากพื้นผิวอบไปสู่ขั้นตอนการขึ้นรูปอย่างไร
ลูกกลิ้งบดคู่ที่ขบกันใน JP2005124452A ตัดแผ่นเครปแบนที่ทำให้เย็นแล้วให้เป็นเกล็ดขนาดที่กำหนดด้วยฟันลูกกลิ้งในการผ่านเพียงครั้งเดียว ดังนั้นหากสัดส่วนผงเศษเพิ่มขึ้นหลังเครื่องบด แสดงว่าสาเหตุมาจากการถ่ายโอน ไม่ใช่การตั้งค่าลูกกลิ้ง
สิ่งที่ควรขอให้ซัพพลายเออร์สายการผลิตพิสูจน์ในการทดลองผลิต
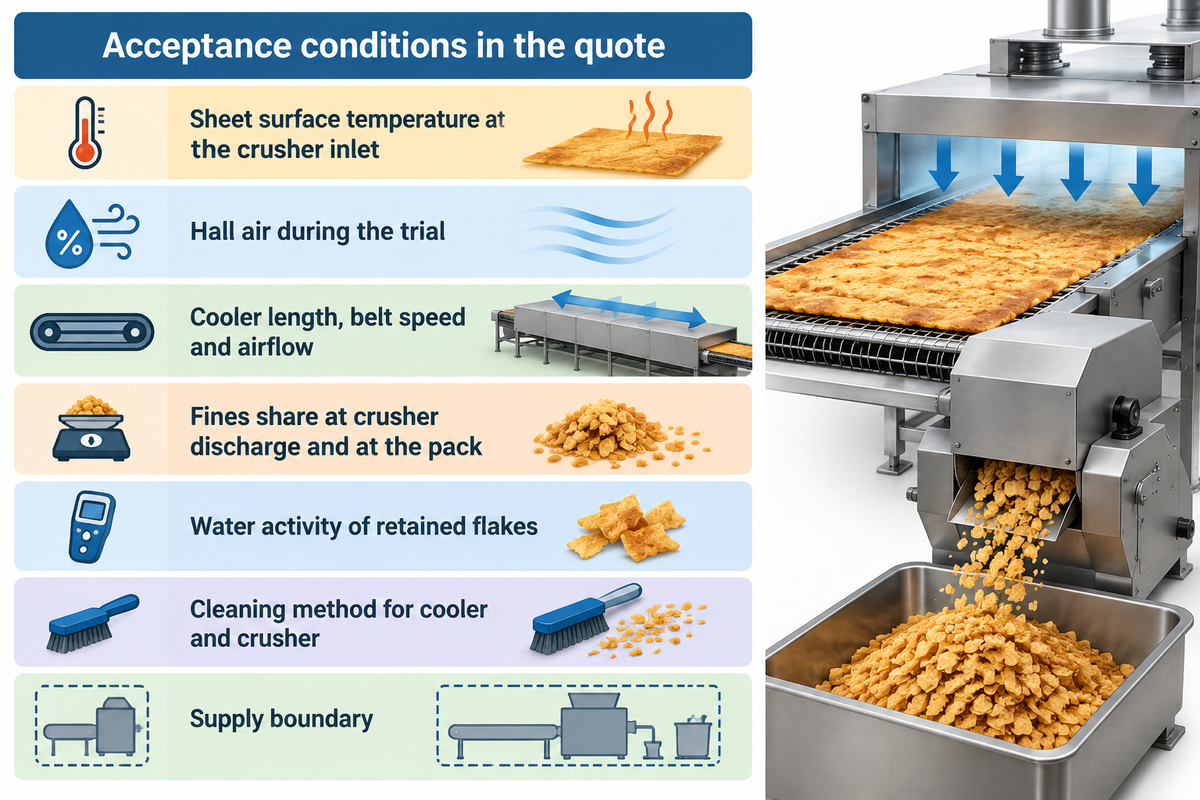
ซัพพลายเออร์ต้องแสดงหลักฐานโดยใช้สูตรการผลิตและสภาพอากาศในโรงงานของคุณ เพื่อยืนยันว่าส่วนทำให้เย็นของสายการผลิตส่งแผ่นที่มีอุณหภูมิไม่เกินค่าทางเข้าที่ตกลงกัน เครื่องบดทำได้ตามสัดส่วนผงเศษที่ตกลงกัน และเกล็ดที่บรรจุแล้วรักษาค่าแอ็กทิวิตีของน้ำให้อยู่ในขีดจำกัดได้หลังพักไว้ตามเวลาจริง ต้องระบุแต่ละข้อในใบเสนอราคาให้เป็นเงื่อนไขการตรวจรับ
หน้าสายการผลิตเฟยเยอตีนของ UDTECH ระบุชุดอบ YT-10 ที่มีแม่พิมพ์ 60 ชิ้น ขนาด 9.8 m × 1.6 m × 1.9 m และกำลังไฟฟ้า 3 kW สำหรับชุดอบ พร้อมกำหนดระบบสาธารณูปโภคและการจัดการในกระบวนการถัดไปไว้ในใบเสนอราคา ส่วนลำดับการทำให้เย็นและทำเป็นเกล็ดระบุว่าเป็นรายการที่ต้องกำหนด ให้ทดลองผลิตตามแนวทางในคู่มือกระบวนการขยายจากระดับทดลองสู่การผลิตจริงของเรา โดยใช้สูตรการผลิตฉบับเดียว จุดเก็บตัวอย่างที่ระบุชื่อ และผลการทดสอบที่บันทึกเป็นลายลักษณ์อักษร ใช้รายการตรวจสอบด้านล่างในคำขอใบเสนอราคา
รายการตรวจสอบส่วนทำให้เย็นและบดสำหรับคำขอใบเสนอราคา; คัดลอกรายการเหล่านี้ลงในคำขอ:
| พารามิเตอร์ | ช่วงค่าที่แนะนำ | เหตุผลที่สำคัญ | วิธีตรวจสอบ |
|---|---|---|---|
| อุณหภูมิผิวแผ่นที่ทางเข้าเครื่องบด | 35 °C หรือต่ำกว่าในโรงงานที่อุณหภูมิ 25 °C หรือใช้ค่าเป้าหมายจากการทดลองผลิต | ระยะเผื่อเริ่มต้นที่ต่ำกว่าอุณหภูมิการเปลี่ยนสถานะแก้ว โดยยืนยันด้วยการทดสอบหักแผ่น | อ่านค่าด้วยอินฟราเรดทุก 15 นาทีตลอดทั้งกะ |
| อากาศในโรงงานระหว่างการทดลองผลิต | บันทึกอุณหภูมิกระเปาะแห้งและจุดน้ำค้างที่เครื่องทำให้เย็น | กำหนดการดูดซับความชื้นและความเสี่ยงจากการควบแน่น | แนบข้อมูลจากเครื่องวัดความชื้นสัมพัทธ์ในรายงานการทดลองผลิต |
| ความยาวเครื่องทำให้เย็น ความเร็วสายพาน และการไหลเวียนอากาศ | ประมาณ 3.1 m เมื่อใช้ลมสงบ หรือ 0.63 m เมื่อใช้ลมเป่าที่ 2.4 m/min สำหรับแผ่นหนา 0.3 mm ตามความเร็วของสายการผลิตแบบดรัมในสิทธิบัตร; ให้ใช้ความเร็วของสายการผลิตที่เสนอราคา | กำหนดเวลาที่แผ่นได้รับการทำให้เย็นเป็นวินาที | แบบผังการจัดวางเครื่องจักรพร้อมความเร็วสายพานที่วัดได้ |
| สัดส่วนผงเศษที่ทางออกเครื่องบดและในบรรจุภัณฑ์ | ตกลงกันในการทดลองผลิต โดยระบุ % ตามน้ำหนัก ณ ทั้ง 2 จุด | แสดงว่าการสูญเสียเกิดระหว่างการบดหรือการจัดการ | ตัวอย่างจากตะแกรงที่ชั่งน้ำหนัก ณ ทั้ง 2 จุด |
| แอ็กทิวิตีของน้ำในเกล็ดที่เก็บไว้ | ต่ำกว่าขีดจำกัดที่กำหนดจากผลิตภัณฑ์ของคุณ โดยเริ่มจากเพดานที่ 0.35 หรือต่ำกว่า | กำหนดระยะเวลาที่เกล็ดยังคงกรอบ | ใช้เครื่องวัดแอ็กทิวิตีของน้ำหลังพักผลิตภัณฑ์ตามเวลาจริง |
| วิธีทำความสะอาดเครื่องทำให้เย็นและเครื่องบด | สายพานและลูกกลิ้งที่ทำความสะอาดแบบแห้งได้ พร้อมจุดเข้าถึงสำหรับเก็บตัวอย่างด้วยสำลี | ป้องกันไม่ให้น้ำเข้าสู่เขตผลิตภัณฑ์ที่แห้งที่สุด | ทบทวนการออกแบบพร้อมสาธิตการทำความสะอาด |
| ขอบเขตการจัดหา | รายการระบุชื่ออุปกรณ์: เครื่องทำให้เย็น เครื่องบด ตะแกรง สายพานลำเลียง และจุดเชื่อมต่อเครื่องบรรจุ | ป้องกันช่องว่างระหว่างอุปกรณ์ที่ระบุในใบเสนอราคา | รายการอุปกรณ์ในใบเสนอราคา |
สิ่งที่กำลังเปลี่ยนแปลง: ร่างแนวทางปี 2025 ของ FDA เรื่องการสุขาภิบาลสำหรับอาหารความชื้นต่ำ
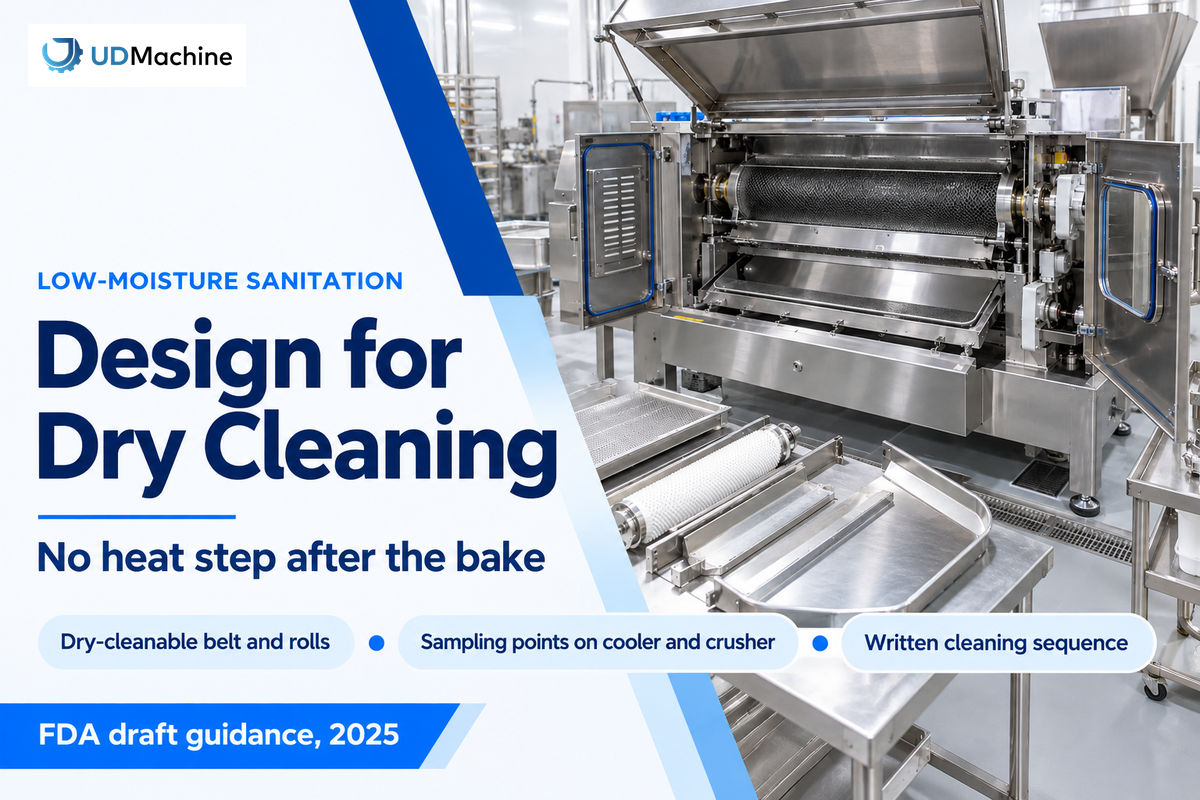
สำหรับสายการผลิตที่จำหน่ายสินค้าในตลาดสหรัฐฯ เอกสารที่ควรอ่านก่อนกำหนดสเปกเครื่องทำให้เย็นและเครื่องบดคือร่างแนวทางของสำนักงานคณะกรรมการอาหารและยาสหรัฐฯ เรื่องโปรแกรมการสุขาภิบาลสำหรับอาหารพร้อมรับประทานความชื้นต่ำ ซึ่งเผยแพร่เมื่อ 6 January 2025 และเปิดช่วงรับความคิดเห็นอีกครั้งเมื่อ 29 May 2025 ร่างแนวทางนี้ยกตัวอย่างอาหารว่าง เช่น มันฝรั่งแผ่นทอดและแครกเกอร์ รวมถึงซีเรียลแห้ง เกล็ดเฟยเยอตีนแห้งและพร้อมรับประทาน จึงมีแนวโน้มว่าจะจัดอยู่ในกลุ่มอาหารความชื้นต่ำนี้
ร่างแนวทางของ FDA เรื่องการสุขาภิบาลสำหรับอาหารพร้อมรับประทานความชื้นต่ำ (หมายเลขเอกสาร FDA-2024-D-2604) จัดทำขึ้นเพื่อช่วยผู้ผลิตปฏิบัติตาม 21 CFR part 117 ครอบคลุมโปรแกรมสุขาภิบาลประจำ การเฝ้าระวังสภาพแวดล้อม การสืบหาสาเหตุหลังเกิดการปนเปื้อนเชื้อก่อโรค การฆ่าเชื้อพื้นผิวสัมผัสอาหาร การระบุอาหารที่ได้รับผลกระทบ และข้อจำกัดของการพึ่งพาการทดสอบผลิตภัณฑ์เพียงอย่างเดียว ร่างแนวทางระบุแนวคิดปัจจุบันของ FDA ไม่ใช่กฎที่มีผลผูกพัน
สำหรับสายการผลิตเฟยเยอตีน ตำแหน่งเป็นเรื่องสำคัญ หลังการอบจะไม่มีขั้นตอนให้ความร้อนอีก ดังนั้นสายพานทำให้เย็น ลูกกลิ้งบด และจุดถ่ายโอนทั้งหมดไปยังเครื่องบรรจุจึงเป็นพื้นผิวสัมผัสอาหารแบบเปิดของผลิตภัณฑ์แห้งพร้อมรับประทาน พื้นที่เหล่านี้เป็นจุดที่โปรแกรมสุขาภิบาลจะเก็บตัวอย่างด้วยสำลีและทำความสะอาด และอยู่ในบริเวณที่ผลิตภัณฑ์ไวต่อความชื้นมากที่สุด แนวทาง EHEDG Guideline Doc. 43 เรื่องสายพานลำเลียงที่ถูกสุขลักษณะ (2016) จัดทำขึ้นสำหรับโรงงานที่ต้องทำความสะอาดแบบเปียก และถือว่าชนิดของสายพานกับความสามารถในการทำความสะอาดเป็นทางเลือกด้านการออกแบบ สำหรับเขตผลิตเฟยเยอตีนแห้ง ให้ตกลงวิธีทำความสะอาดแบบแห้งไว้ในใบเสนอราคา
เมื่อต้องกำหนดสเปกสายการผลิตในปี 2026 ให้ขอ 3 สิ่งในใบเสนอราคา ได้แก่ พื้นผิวสายพานและลูกกลิ้งที่ทำความสะอาดแบบแห้งและตรวจสอบได้ ตำแหน่งเก็บตัวอย่างสำหรับการเฝ้าระวังสภาพแวดล้อมตลอดแนวเครื่องทำให้เย็นและเครื่องบด และขั้นตอนการทำความสะอาดเป็นลายลักษณ์อักษรเพื่อให้สายพานแห้งก่อนเริ่มผลิตอีกครั้ง การขอรายการเหล่านี้มีค่าใช้จ่ายเพิ่มเพียงเล็กน้อยหรือไม่มีเลยในเวลาซื้อ แต่การติดตั้งเพิ่มเติมหลังสร้างเครื่องจักรแล้วมีค่าใช้จ่ายสูงมาก
คำถามที่พบบ่อย
เกล็ดเฟยเยอตีนคืออะไร?
เกล็ดเฟยเยอตีนคือเศษเครปเดนเตลล์อบกรอบบางๆ ซึ่งเป็นแผ่นเครปคาราเมลทำจากแป้ง น้ำตาล เนย และไข่ขาว แล้วนำมาหักหลังทำให้เย็น
เชฟขนมอบใช้เกล็ดเหล่านี้เพิ่มความกรุบกรอบในชั้นพราลีน ช็อกโกแลตแท่ง เอนเทรอเมต์ และท็อปปิงไอศกรีม โดยมีจำหน่ายในบรรจุภัณฑ์เชิงพาณิชย์ในชื่อ pailleté feuilletine หรือ paillete feuilletine เกล็ดเปราะเพราะอบแผ่นให้แห้งและทำให้เย็นต่ำกว่าอุณหภูมิการเปลี่ยนสถานะแก้วก่อนบด เกล็ดจะนิ่มลงเมื่อดูดซับน้ำจากอากาศหรือจากไส้
สูตรเฟยเยอตีนพื้นฐานมีอะไรบ้าง?
สูตรเฟยเยอตีนพื้นฐานใช้ไข่ขาว น้ำตาลไอซิง แป้ง และเนยละลาย แผ่ให้บางมากแล้วอบจนเป็นสีน้ำตาลทอง
อบในเตาอบที่อุ่นไว้ก่อนที่อุณหภูมิ 350 to 400 °F ประมาณ 4 to 6 นาทีบนแผ่นซิลิโคนหรือกระดาษรองอบ ปล่อยให้แผ่นเย็นสนิทแล้วบิให้เป็นชิ้นเล็กๆ และเก็บในภาชนะปิดสนิท บางสูตรเติมวานิลลา เกลือ เบกกิงโซดา หรือกากน้ำตาลเพื่อเพิ่มสีและรสชาติ เมื่อนำไปขยายการผลิต สูตรแป้งเหลวเดียวกันนี้จะเป็นตัวอย่างอ้างอิงที่การทดลองสายการผลิตต้องทำให้ได้ใกล้เคียง
ทำให้เฟยเยอตีนเย็นในตู้เย็นได้ไหม?
ไม่ควรทำให้เฟยเยอตีนเย็นในตู้เย็น ให้พักไว้ที่อุณหภูมิห้องในอากาศแห้ง เพราะอุณหภูมิในตู้เย็นต่ำกว่าจุดน้ำค้างในครัว เมื่อยกออกมาแล้วจึงเกิดการควบแน่น
น้ำจะควบแน่นบนพื้นผิวใดก็ตามที่มีอุณหภูมิต่ำกว่าหรือเท่ากับจุดน้ำค้างของอากาศโดยรอบ และภาชนะเย็นที่ยกเข้าไปในห้องอุ่นจะมีไอน้ำจับจนเป็นฝ้าแทบจะทันที เฟยเยอตีนดูดซับน้ำนั้นและสูญเสียความกรอบ หากต้องใส่เกล็ดลงในของหวานแช่เย็น ให้เคลือบด้วยช็อกโกแลตละลายก่อน เพื่อให้ไขมันป้องกันความชื้นไม่ให้เข้าถึงชั้นกรอบ
เฟยเยอตีนเหมือนกับเวเฟอร์หรือไม่?
ไม่เหมือนกัน เฟยเยอตีนคือแผ่นเครปกรอบที่หักเป็นเกล็ด ส่วนเวเฟอร์อบระหว่างแผ่นอบจนเป็นแผ่นแบนสำหรับทำเป็นชั้น
โดยทั่วไปจะสอดไส้ครีมในแผ่นเวเฟอร์แล้วตัดเป็นแท่ง
ทำไมใช้แป้งพัฟบดแทนไม่ได้?
ใช้ได้ แต่ผลที่ได้ไม่เหมือนเฟยเยอตีน: แป้งพัฟบดจะได้เศษแป้งที่เป็นชั้นและมีรสเนย แทนที่จะได้แผ่นบางเคลือบคาราเมล
แป้งพัฟพองตัวเป็นหลายชั้นแยกกันเมื่อไอน้ำดันแป้งโดที่พับไว้ เศษแป้งจะแตกเป็นชิ้นบางกรอบไม่สม่ำเสมอและมีรสชาติแบบขนมอบ ส่วนเฟยเยอตีนเป็นแผ่นอบชั้นเดียวที่บาง มีน้ำตาลเคลือบคาราเมล ทำให้แต่ละเกล็ดแบน ใสคล้ายแก้ว และเบา แป้งพัฟบดมีไขมันต่อกรัมมากกว่า ซึ่งเปลี่ยนลักษณะการทำงานเมื่อผสมในช็อกโกแลตหรือเพสต์พราลีน
เกล็ดเฟยเยอตีนจะกรอบในภาชนะปิดสนิทได้นานแค่ไหน?
ประมาณหนึ่งถึงสองสัปดาห์: เกล็ดทำเองที่เก็บในภาชนะปิดสนิทจะกรอบได้นานเท่านั้นเมื่อเก็บที่อุณหภูมิห้อง และจะอยู่ได้สั้นลงในพื้นที่ชื้น
อบไล่ความชื้นจากเกล็ดที่นิ่มประมาณ 5 นาทีที่ 150 °C
อะไรทำให้เฟยเยอตีนนิ่มในเค้กหรือกานาช?
น้ำจากไส้ทำให้เฟยเยอตีนนิ่ม: ผิวเค้กที่ชื้น ครีม หรือมูสทำให้เกล็ดนิ่มแฉะ ขณะที่ช็อกโกแลตและเพสต์ถั่วช่วยรักษาความกรอบ เพราะไขมันมีน้ำน้อย
ผสมเกล็ดลงในเพสต์พราลีนหรือช็อกโกแลตละลายก่อนนำไปทำเป็นชั้น วางให้ห่างจากครีมและเคิร์ดที่มีความชื้น และใส่ให้ช้าที่สุดเท่าที่สูตรการผลิตอนุญาต ในของหวานแช่เย็น การควบแน่นภายในตู้เย็นหรือช่องแช่แข็งก็อาจสัมผัสเกล็ดได้เช่นกัน จึงต้องมีชั้นไขมันกั้นความชื้น
กำลังวางแผนสายการผลิตเฟยเยอตีนอยู่หรือไม่? ส่งสูตรการผลิต ขนาดเกล็ดเป้าหมาย และสภาพอากาศในโรงงานมาให้ทีม UDTECH ตรวจสอบชุดอบ พร้อมระบุว่ารายการใดของเครื่องทำให้เย็นและเครื่องบดอยู่ในขอบเขตที่เสนอราคา และรายการใดเป็นส่วนที่ต้องทดลองผลิต เพื่อให้คุณใช้รายการตรวจสอบด้านบนประเมินข้อเสนอได้
ขอข้อเสนอสายการผลิตเฟยเยอตีน →เกี่ยวกับการวิเคราะห์นี้
คู่มือนี้รวบรวมการคำนวณโดยประมาณสำหรับการทำให้เย็นแบบความจุความร้อนรวม ซึ่งอ้างอิงข้อมูลคุณสมบัติที่ตีพิมพ์เกี่ยวกับแป้งโดอบบาง เกณฑ์ความกรอบจากงานวิจัยวิทยาศาสตร์อาหาร และผังสายการผลิตแบบดรัมในสิทธิบัตร JP2005124452A เวลาในการทำให้เย็นเป็นตัวอย่างที่คำนวณไว้ แต่ละสายการผลิตต้องยืนยันค่าเป้าหมายที่ทางเข้าเครื่องบดและขีดจำกัดแอ็กทิวิตีของน้ำของตนเองในการทดลองผลิตด้วยสูตรเฟยเยอตีนของตน จัดทำสำหรับผู้ซื้อสายการผลิตของ Suzhou UDTECH Technology Co., Ltd.; ตัวเลขแต่ละรายการตรวจสอบย้อนกลับไปยังแหล่งข้อมูลที่ระบุไว้ด้านล่างได้
บทความที่เกี่ยวข้อง
เอกสารอ้างอิงและแหล่งข้อมูล
- Köklü และคณะ, ผลของแผ่นอบเวเฟอร์ต่อการกระจายความร้อน ความหนา และสีของเวเฟอร์ (2025), Applied Sciences
- JP2005124452A, วิธีผลิตเกล็ดเครปและอุปกรณ์สำหรับผลิต, เอกสารเผยแพร่สำนักงานสิทธิบัตรญี่ปุ่น
- คุณสมบัติเชิงกลและความร้อน รวมถึงการดูดซับความชื้นของธัญพืชพอง (2025), Foods, ผ่าน PubMed Central
- คุกกี้ Crêpes Dentelle (Gavottes), David Lebovitz
- ปริมาณน้ำหรือแอ็กทิวิตีของน้ำ: ปัจจัยใดกำหนดลักษณะความกรอบของเปลือกขนมปัง?, PubMed
- ME320 บรรยายครั้งที่ 12, ความจุความร้อนรวม, University of Illinois Urbana-Champaign
- การถ่ายเทความร้อนชั่วครู่ การทำให้เย็นหรือให้ความร้อนด้วยการพาความร้อน, เอกสารประกอบการสอน MIT Unified Engineering
- การวัดคุณสมบัติทางเทอร์โมฟิสิกส์ของแป้งโดคุกกี้ทั่วไป, บันทึกของ Kulacki และ Kennedy
- ค่าทั่วไปของสัมประสิทธิ์การถ่ายเทความร้อนแบบพาความร้อน, Michigan Technological University
- FAPC-203 กลยุทธ์ลดการควบแน่นของความชื้นในโรงงานอาหาร, Oklahoma State University Extension
- อุณหภูมิกระเปาะแห้ง กระเปาะเปียก และจุดน้ำค้าง, US National Weather Service
- Katz และ Labuza, ผลของแอ็กทิวิตีของน้ำต่อความกรอบทางประสาทสัมผัสและการเสียรูปเชิงกลของผลิตภัณฑ์ขนมขบเคี้ยว (1981), University of Minnesota
- ความสัมพันธ์ระหว่างแอ็กทิวิตีของน้ำในขนมปังกรอบกับคุณสมบัติเชิงกล, Polish Journal of Food and Nutrition Sciences
- คู่มือทางเทคนิคสำหรับการตรวจสอบ: แอ็กทิวิตีของน้ำ (aw) ในอาหาร, US Food and Drug Administration
- อุณหภูมิขณะบรรจุ, American Society of Baking
- Loacker เพิ่มโรงงานแห่งที่ 3 ใน Heinfels ประเทศออสเตรีย, Snack Food & Wholesale Bakery
- Baltsavias, Jurgens และ van Vliet, คุณสมบัติการแตกหักของบิสกิตโดเนื้อร่วน (1997), Journal of Texture Studies
- ร่างแนวทาง: การจัดทำโปรแกรมสุขาภิบาลสำหรับอาหารพร้อมรับประทานสำหรับมนุษย์ที่มีความชื้นต่ำ, US Food and Drug Administration
- การลำเลียงที่สะอาด: แนวทางสายพานลำเลียงของ EHEDG นำเสนอแนวปฏิบัติที่ถูกสุขลักษณะ, รายงานข่าว EHEDG