Entre em contato com a UDTECH Company


São necessários cinco fluxos coordenados da planta para conectar as utilidades industriais da linha de feuilletine antes do embarque da máquina. Esses fluxos incluem energia de 3 fases, calor a gás ou elétrico, ar comprimido seco, ar de reposição e água da zona úmida.
A potência motriz base de assamento é pequena, como 3 kW em uma unidade de 60 moldes. Os fornos térmicos da linha completa, chillers, secadores de ar, desumidificadores de sala e demais equipamentos representam as principais cargas da instalação.
O planejamento dos requisitos de utilidades industriais da linha de feuilletine abrange cinco fluxos da planta: alimentadores elétricos trifásicos, calor de assamento regulado a gás ou elétrico e ar comprimido ISO 8573-1 Classe 1.2.1 de 6 a 8 bar. As fábricas também precisam de exaustão do forno balanceada com ar de reposição e salas de embalagem desumidificadas abaixo de 35% a 40% de UR (≤0.30 aw).
Pontos principais
- Uma unidade de assamento de 60 moldes utiliza 3 kW para motores de acionamento e controles em uma área ocupada de 9,8 m de comprimento × 1,6 m de largura × 1,9 m de altura. O aquecimento da linha completa, o ar e os módulos a jusante são dimensionados conforme a proposta comercial.
- Evaporar ~110 kg/h de água para obter 100 kg/h de flocos acabados exige ~75 kWth de calor líquido. Os fornos elétricos reduzem as perdas de energia no ponto de uso em até 40% em relação ao gás, mas transferem alta demanda de kVA para os transformadores da fábrica.
- O ar em contato direto com alimentos deve atender aos parâmetros voluntários da ISO 8573-1:2010 Classe 1.2.1 (ponto de orvalho sob pressão de -40 °C, ≤0,01 mg/m³ de óleo) a 6–8 bar com filtração estéril no ponto de uso.
- Uma pressão negativa do prédio acima de 4.9 Pa (0.02 in. w.c.) reduz a vazão do exaustor em até 30% e puxa ar externo úmido sobre os flocos em resfriamento.
Atualizado em outubro de 2026.
Especificações rápidas: requisitos de utilidades industriais para linha de feuilletine
| Referência da unidade base de assamento (UDTECH YT-10) | 60 moldes; 3 kW de potência elétrica de acionamento/controle; 9,8 × 1,6 × 1,9 m (linha completa conforme proposta comercial) |
| Faixa de temperatura da superfície de assamento | 141,7–163,2 °C (chapas de cocção de wafer) / 150–230 °C (tambor rotativo, ciclo de ~90 s) |
| Alimentação elétrica e limite ambiental do painel | Estabilidade de tensão de 3 fases de ±10%; classificação ambiental de 5 °C a 40 °C conforme IEC 60204-1 / NFPA 79 |
| Coletor de ar comprimido e classe de pureza | 6–8 bar; ISO 8573-1 Classe 1.2.1 (-40 °C PDP) para contato direto; Classe 2.4.2 (+3 °C PDP) para cilindros |
| Exaustão e climatização da sala de resfriamento/embalagem | Pressão negativa do prédio ≤ 4.9 Pa; sala de embalagem ≤ 35%–40% de UR (+10 a +15 Pa positiva) |
| Umidade e atividade de água dos flocos acabados | Umidade residual ≤ 2,5%–3,0%; atividade de água aw ≤ 0.30 (faixa de amolecimento 0,35–0,50 aw) |
Quais utilidades industriais uma linha de feuilletine consome ao escalonar uma receita de massa líquida
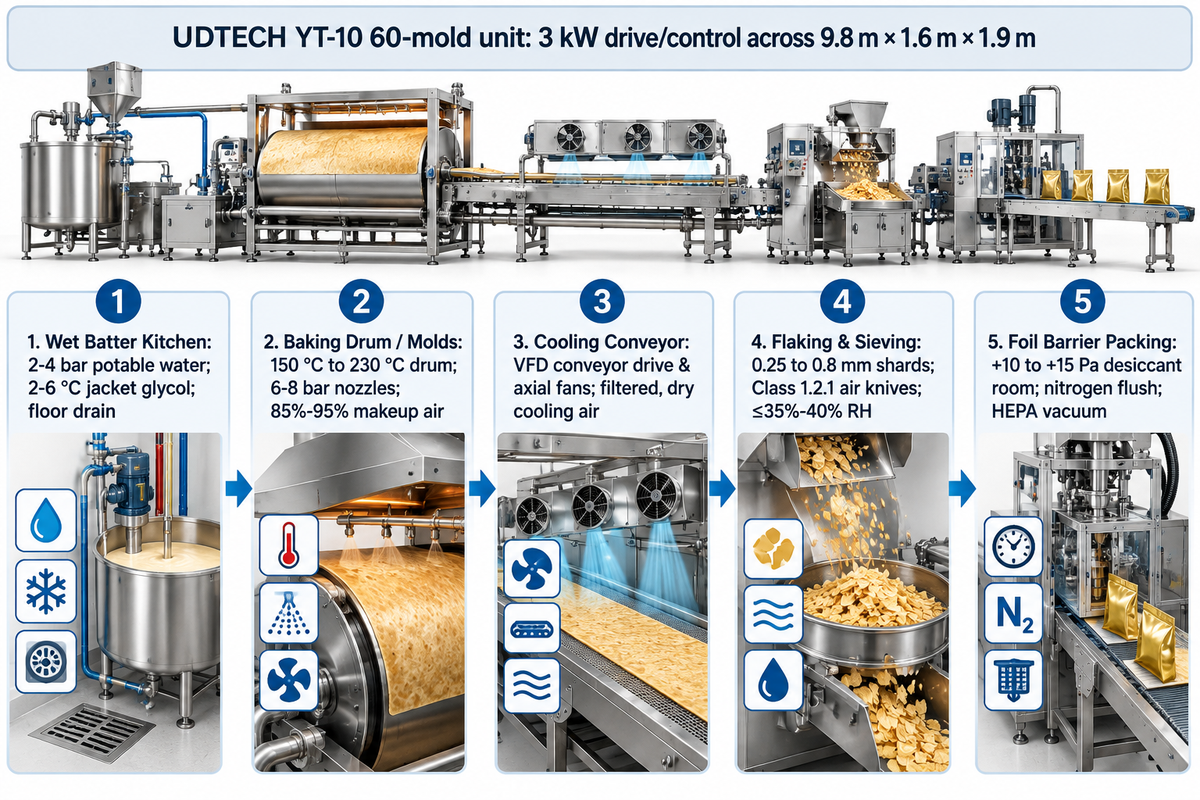
Cinco coletores distintos de utilidades industriais da fábrica são necessários para integrar uma linha de feuilletine a uma operação industrial. Cada etapa do processo, desde o preparo da massa líquida até a embalagem com barreira metálica, consome uma combinação diferente de energia elétrica, calor, ar e água.
A unidade de assamento UDTECH YT-10 de 60 moldes possui um sistema de acionamento e controle nominal de 3 kW e mede 9,8 m × 1,6 m × 1,9 m. É um erro comum de engenharia dimensionar o disjuntor principal da fábrica apenas com base na potência do motor de acionamento da unidade. Os sistemas de aquecimento, ar comprimido, resfriamento, transportador e desumidificador são projetados separadamente conforme a proposta comercial do projeto.
As linhas de produção contínuas de tambor seguem o layout mecânico descrito na patente JP2005124452A. A massa líquida é realizada por deposição sobre um tambor aquecido de 1.160 mm entre 150 °C e 230 °C por cerca de 90 segundos. Lâminas raspadoras levantam a folha assada para uma esteira resfriada por ventiladores antes que rolos dentados de 15 mm a triturem em flocos de 0.25 a 0,8 mm. Para ver a sequência mecânica entre esses módulos, consulte nosso guia sobre o fluxo contínuo de assamento em tambor e flocagem.
| Módulo de processo | Energia de 3 fases | Energia térmica | Ar comprimido | HVAC / Exaustão / Água |
|---|---|---|---|---|
| 1. Sala úmida de massa líquida | Misturador de alto cisalhamento, bomba de transferência | Camisa do tacho de derretimento de manteiga | Bomba de diafragma e atuadores de válvulas | Água potável a 2–4 bar; glicol da camisa a 2–6 °C; ralo de piso |
| 2. Tambor / moldes de assamento | Acionamento do tambor/corrente (ex.: 3 kW na YT-10), soprador de combustão | Queimadores de pré-mistura a gás ou zonas de aquecimento elétrico por SSR | Bicos dosadores pneumáticos e cilindros raspadores (6–8 bar) | Coifa de vapor + chaminé de exaustão; 85%–95% de ar de reposição |
| 3. Transportador de resfriamento | Acionamento do transportador com VFD e ventiladores axiais | Nenhuma (zona de rejeição de calor) | Tensionadores de alinhamento da esteira | Ar de resfriamento seco e filtrado; zero ralos úmidos |
| 4. Flocagem e peneiramento | Rolos britadores dentados e motores da peneira vibratória | Nenhuma | Facas de ar ISO 8573-1 Classe 1.2.1 e limpeza de telas | Exaustão de pó seco (separada do vapor úmido do forno); ≤35%–40% de UR |
| 5. Embalagem com barreira de alumínio | Balança multicabeçote e seladora térmica | Aquecedores dos mordentes de selagem | Atuadores de ensacamento e válvulas de purga com nitrogênio | Sala dessecante com pressão positiva (+10 a +15 Pa); aspiração HEPA |
Como as linhas de produção industriais de feuilletine diferem de uma receita caseira assada em bandeja na demanda de utilidades industriais?
Uma receita caseira de feuilletine utiliza um processo manual e um único forno de lastro. Em contrapartida, uma linha de produção industrial opera motores sincronizados contínuos, exaustão de vapor de alto volume e salas desumidificadas.
Em pequenos lotes, misturam-se claras de ovo, açúcar de confeiteiro, farinha, manteiga derretida e baunilha para criar uma mistura homogênea, conforme detalhado nos artigos de confeitaria “guia caseiro de pailleté feuilletine do Paris chez Sharon” e “teste de bancada do The Furious Pear Pie”. Espalha-se uma película ultrafina com uma espátula angular e realiza-se o assamento antes de destacar a folha morna do papel-manteiga.
Sistemas contínuos, como a linha automatizada de cocção em tiras de massa líquida SDTN ou um carrossel multimolde, substituem os sistemas em batelada. Isso cria diversos desafios, incluindo a necessidade de fornecimento ininterrupto de eletricidade ou gás e climatização controlada (ar-condicionado).
Queimadores a gás vs. aquecimento elétrico: dimensionamento térmico de utilidades industriais para pailleté feuilletine
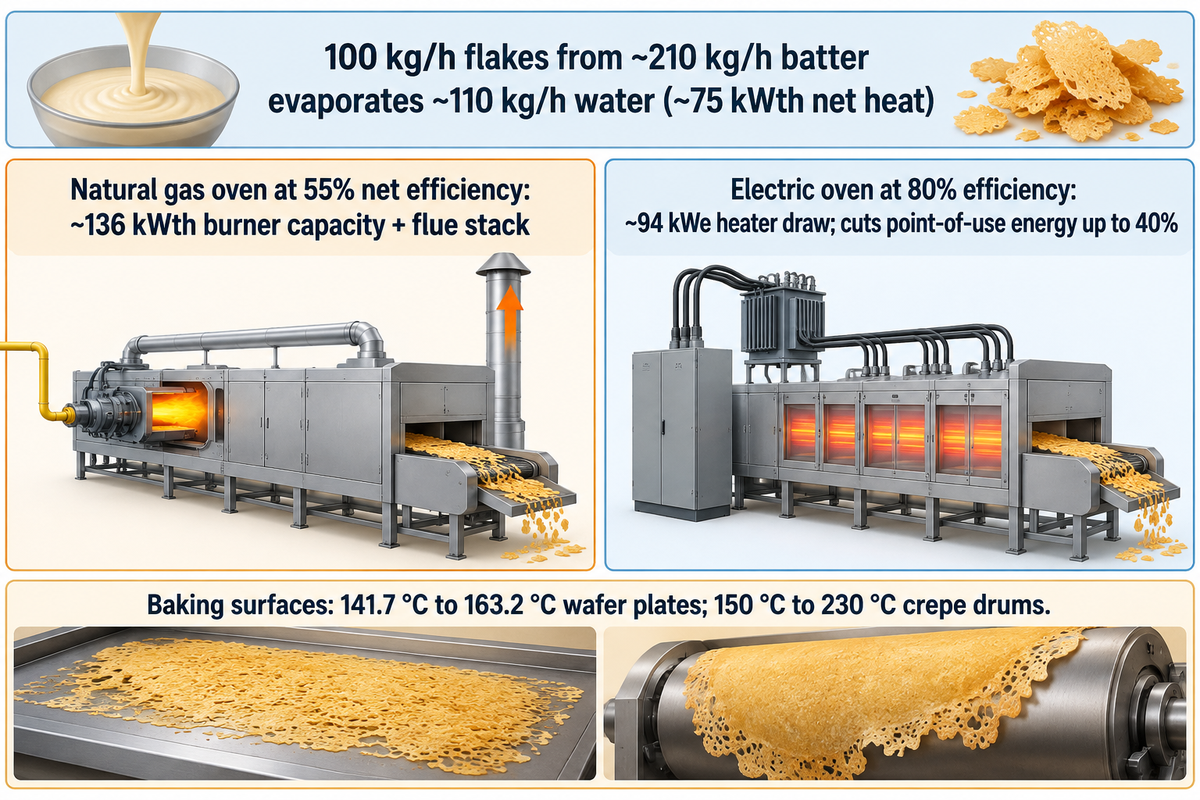
A escolha entre gás natural ou aquecimento elétrico define sua infraestrutura principal de utilidades industriais. Ambas as opções devem entregar temperaturas estáveis na superfície de assamento para transformar a massa líquida em pailleté feuilletine dourado e caramelizado.
Um estudo industrial de wafers de 2025 (Applied Sciences / PMC12523659) registrou temperaturas nas chapas de cocção de 141,7 °C a 163,2 °C em um forno comercial de 385 kW. Tambores rotativos de crepe operam entre 150 °C e 230 °C. A análise térmica do assamento de biscoito em PMC9666246 e no Guia de Assamento do LBNL mostra calor sensível moderado na massa (1.875 a 1,942.7 J/(kg·K)). A evaporação de calor latente da água (~2.260 kJ/kg, ou 0,628 kWh por kg de água) domina o balanço térmico.
Os fornos elétricos reduzem o consumo de energia no ponto de uso em até 40% ao eliminar as perdas nos gases de chaminé, segundo os referenciais de eficiência de fornos de 2025–2026. Evitar tubulações de gás e chaminés leva muitos gestores a supor que o aquecimento elétrico é sempre mais simples de instalar. Contudo, a capacidade de produção do transformador da fábrica frequentemente bloqueia adaptações elétricas, conforme relatado pela BakingBusiness sobre a migração para o calor elétrico e sobre a tecnologia de fornos elétricos.
Considere um cálculo térmico prático para uma linha de 100 kg/h de flocos acabados. Produzir 100 kg/h de flocos acabados a partir de ~210 kg/h de massa líquida com ~50% de água até <3% de umidade nos flocos evapora ~110 kg/h de água. Evaporar 110 kg/h exige 110 × 0.628 = 69.1 kWh/h de calor latente, mais ~6.0 kWh/h de aquecimento sensível de 20 °C a 160 °C (~75 kWth de carga térmica líquida). Com 80% de eficiência de transferência térmica elétrica, o banco de resistências do forno consome ~94 kWe, enquanto um forno a gás com 55% de eficiência líquida requer ~136 kWth de potência de queima nos queimadores.
| Parâmetro de utilidades industriais | Linha aquecida a gás natural / GLP | Linha com aquecimento elétrico |
|---|---|---|
| Carga elétrica base de acionamento e controle | Baixa (ex.: 3 kW na unidade YT-10 de 60 moldes + ventilador de combustão) | Baixa para acionamento, mais todos os kWe das resistências no alimentador principal |
| Base de entrada térmica para 100 kg/h | ~130–145 kWth de entrada nos queimadores (~50%–58% de eficiência líquida) | ~90–100 kWe no banco de resistências (até 40% menos energia no ponto de uso) |
| Requisito de estabilidade de fornecimento | Regulador dedicado de baixa pressão; zero queda na partida de caldeiras | Margem no transformador da subestação; estabilidade de tensão de ±10% |
| Infraestrutura de exaustão e chaminé | Chaminé de combustão separada + coifa de exaustão de vapor | Apenas coifa de exaustão de vapor (sem produtos de combustão) |
| Dissipação de calor no painel de controle | Carga térmica padrão de VFD/PLC | Alta carga térmica dos relés de estado sólido SCR/SSR dentro do painel |
Por que a flutuação na pressão de fornecimento de gás causa manchas pálidas ou queimadas em uma folha fina de crepe?
Uma folha fina de crepe tem espessura inferior a 0,5 mm e praticamente não possui massa térmica.
Conforme citado nas notas da Reading Bakery Systems sobre fornos a gás vs. elétricos, os queimadores de fita com pré-mistura dependem de uma relação uniforme entre combustível e ar em toda a largura de assamento. Se uma caldeira da fábrica que compartilha o mesmo coletor de gás dos fornos entrar em operação, a pressão do gás cai, resultando em faixas úmidas, pálidas e maleáveis. Um regulador dedicado de bloqueio rápido e um transdutor de pressão no ramal do forno garantem que a folha de biscoito saia crocante e uniforme.
Energia elétrica trifásica, harmônicas de VFD e resfriamento do painel de controle
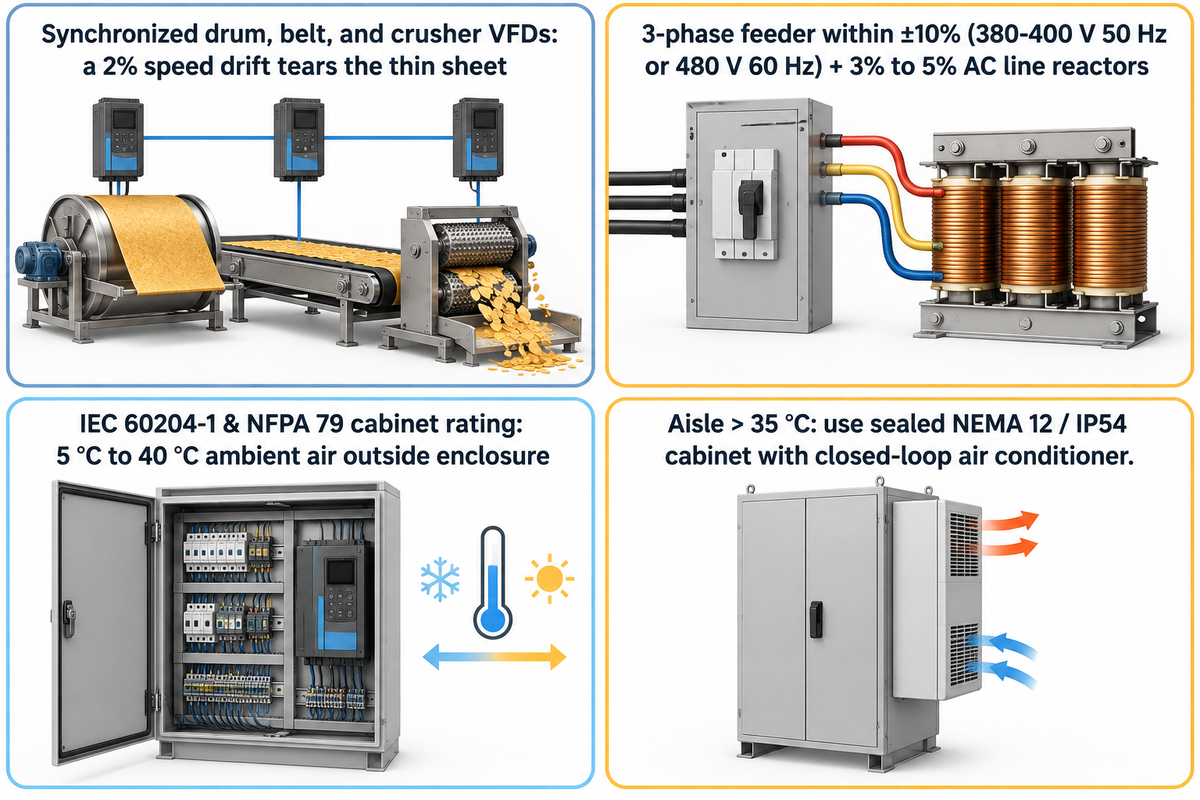
Nas linhas de produção industriais de feuilletine, os inversores de frequência (VFDs) do tambor de assamento, da esteira de resfriamento e do rolo britador operam sincronizados. Um desvio de velocidade de 2% pode rasgar a folha fina ou travar o ponto de flocagem.
Os painéis de controle industriais exigem tensão em regime permanente dentro de ±10% do valor nominal (380–400 V 50 Hz ou 480 V 60 Hz). Eles também são dimensionados para temperaturas do ar ambiente entre 5 °C e 40 °C fora do invólucro. Tanto as regras de segurança de máquinas IEC 60204-1 quanto a Norma Elétrica NFPA 79 estabelecem tolerâncias rigorosas para os alimentadores.
Ao lado de uma coifa de assamento radiante, as temperaturas do corredor acima do forno frequentemente ultrapassam 40 °C. Como relatam os técnicos de manutenção em fóruns industriais de solução de problemas de alta temperatura, painéis sem resfriamento desarmam os VFDs por falhas de sobretemperatura durante os turnos de verão. Os engenheiros devem instalar reatores de linha CA de 3% a 5% nos alimentadores de VFD e prever aterramento de neutro em estrela de 4 fios para fontes de PLC de 24 VDC. Instale condicionadores de ar de painel em malha fechada sempre que o ar ambiente do corredor exceder 35 °C.
⚠️ Erro comum
Realizar o resfriamento de um painel de VFD ao lado de uma linha de feuilletine com ventilador de veneziana aberta. O pó de farinha, o pó de açúcar e os aerossóis de manteiga cobrem os dissipadores de calor e provocam curtos-circuitos; utilize um painel vedado NEMA 12 / IP54 com refrigerador de painel em malha fechada.Pureza do ar comprimido e ponto de orvalho sob pressão para o manuseio de flocos crocantes de feuilletine
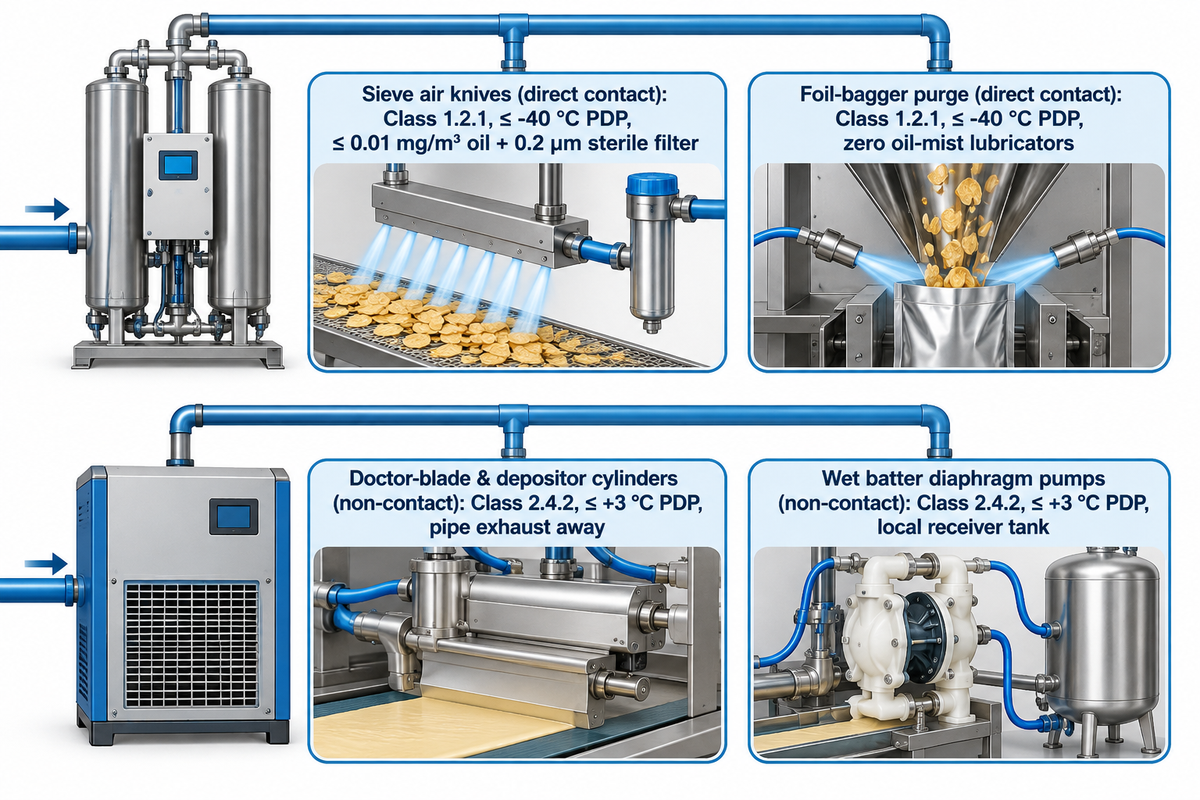
Os dosadores pneumáticos, os tensionadores de lâminas raspadoras e as facas de ar das peneiras normalmente operam com um coletor de ar comprimido de 6 a 8 bar (87 a 116 psi). O ar, porém, precisa ser secado e filtrado muito além do ar de fábrica comum antes de entrar em contato com flocos ultrafinos.
Nos Estados Unidos, a norma 21 CFR 117.40(g) determina que o ar comprimido em contato com alimentos seja tratado para evitar contaminação. Os engenheiros de planta combinam essa regra com parâmetros voluntários do Código 102 de Grau Alimentício da BCAS e do guia de pureza ISO 8573-1 do CAGI.
“A Classe 1 de óleo permite até 0,01 mg/m³ de óleo total. A Classe 2 de água exige um ponto de orvalho sob pressão de -40 °C.”
Tanto o guia ISO 8573-1:2010 da Nordic Filtration quanto o guia de ar comprimido alimentício da Kaeser especificam a Classe 1.2.1 para contato direto com alimentos. Pela Tabela 1 da ISO 8573-1:2010, a Classe 1 de partículas limita as partículas por m³ a ≤20.000 (0,1–0,5 µm), ≤400 (0,5–1,0 µm) e ≤10 (1,0–5,0 µm), combinadas com ponto de orvalho sob pressão ≤ -40 °C e ≤0,01 mg/m³ de óleo total. Ainda assim, o código ISO 8573-1 de 3 dígitos não verifica por si só a esterilidade microbiológica. O guia de testes de ar comprimido da Food Engineering recomenda, portanto, um filtro estéril de 0,2 µm no ponto de uso e amostragem microbiológica periódica.
| Ramal pneumático | Classe de pureza alvo | Ponto de orvalho sob pressão | Regra de óleo total e filtração |
|---|---|---|---|
| Facas de ar da peneira e sopro de flocos (contato direto) | Classe 1.2.1 + filtro estéril no ponto de uso | Secador por adsorção ≤ -40 °C (-40 °F) | ≤ 0,01 mg/m³; coalescente de 0,01 µm + carvão ativado + estéril de 0,2 µm |
| Purga de nitrogênio/ar da ensacadora de alumínio | Classe 1.2.1 | ≤ -40 °C (-40 °F) | ≤ 0,01 mg/m³; zero lubrificadores de névoa de óleo permitidos |
| Cilindros da lâmina raspadora e do dosador (sem contato) | Classe 2.4.2 | Secador por adsorção/frio ≤ +3 °C (+37,4 °F) | ≤ 0,1 mg/m³; canalizar a exaustão do cilindro para longe do produto aberto |
| Bombas de diafragma da sala úmida de massa líquida | Classe 2.4.2 | ≤ +3 °C (+37,4 °F) | ≤ 0,1 mg/m³; pulmão acumulador local para evitar quedas de pressão |
O ar comprimido úmido ou oleoso pode fazer o feuilletine perder a crocância na linha?
Sim, o ar de fábrica padrão secado apenas até +3 °C (Classe 4) libera vapor de água e névoa de óleo diretamente sobre os flocos mornos. Essa umidade plastifica a matriz vítrea do wafer antes que os flocos cheguem a uma embalagem hermética.
Nunca utilize lubrificadores de névoa de óleo em linha (FRLs) para o ar da zona de alimentos. Use cilindros de grau alimentício pré-lubrificados, canalize os pórticos de exaustão das válvulas para fora da coifa do produto e seque o ar de contato direto até um ponto de orvalho sob pressão de -40 °C.
Exaustão do forno, ar de reposição e desumidificação antes do revestimento com chocolate e avelã
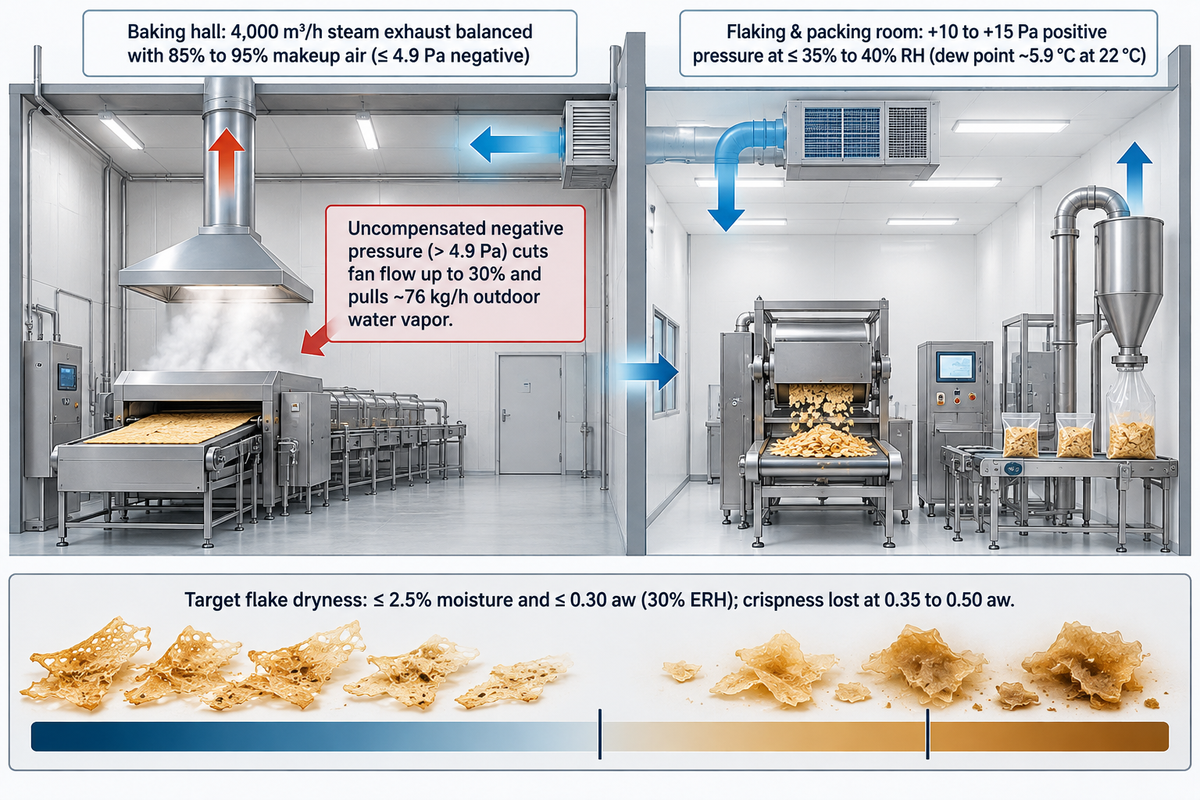
A exaustão rápida sobre flocos crocantes sem suprimento de ar condicionado os torna inutilizáveis em uma tarde de verão. Os exaustores criam uma pressão negativa que puxa ar quente e úmido do ambiente externo. Esse ar atravessa o transportador de resfriamento e o britador.
Conforme exposto no artigo técnico de engenharia da Accurex sobre ar de reposição comercial, a pressão negativa em um espaço de assamento não deve exceder 0.02 in. w.c. (4.9 Pa). Sem o suprimento de ar de reposição, a pressão negativa na edificação aumenta e a capacidade do exaustor cai em até 30%, conforme apontado no memorando de ventilação de padarias da CCC Engineering e nas discussões de balanceamento de ar MEP.
As especificações comerciais de feuilletine, como a ficha Pailleté Feuilletine BIG-PF-1BO-401 da Cacao Barry, exigem umidade residual ≤ 2,5% e atividade de água ≤ 0.30 aw. Segundo o Guia Técnico de Inspeção nº 39 da FDA, 0.30 aw corresponde a uma umidade relativa de equilíbrio (ERH) de 30%. Estudos sobre snacks de baixa umidade de Katz e Labuza (1981) e pesquisas sobre plastificação de wafers explicam o risco. Matrizes de amido assadas perdem a crocância assim que a umidade eleva a atividade de água para a faixa de 0.35 a 0.50 aw. Pior ainda, se o ar de resfriamento ou o metal do transportador cair próximo ao ponto de orvalho ambiente (padrão de ponto de orvalho do Serviço Nacional de Meteorologia dos EUA), a água condensa rapidamente.
Para um salão de assamento que exaure 4.000 m³/h de vapor do forno, forneça de 85% a 95% de ar de reposição temperado na coifa do forno para conter correntes de infiltração. Sem ar de reposição, a pressão negativa não compensada puxa ~76 kg/h de vapor de água externo para o salão de assamento quando o ar externo está a 30 °C e 70% de UR (~19 g/m³). Isolar a sala de flocagem e embalagem sob pressão positiva de +10 a +15 Pa e ≤35% a 40% de UR (ponto de orvalho de ~5,9 °C com ar da sala de embalagem a 22 °C) protege o produto.
Esse clima seco mantém cada floco pronto para as linhas de produção a jusante de confeitaria e patisserie. As confeitarias incorporam os flocos ao chocolate derretido, praliné de avelã, chocolate branco ou pasta de amêndoas para bolos, tortas, sobremesas, macarons ou mousses. Tradicionalmente, os chefs de confeitaria adicionam chocolate e praliné para formar uma camada crocante brilhante de praliné com feuilletine. Eles misturam delicadamente e mantêm a placa resfriada ou em temperatura ambiente. Para o controle de textura nas etapas anteriores, confira nossos materiais sobre a janela de temperatura de resfriamento da folha antes da flocagem, os cinco pontos de absorção de umidade pós-assamento e a formulação de feuilletine para recheios de chocolate e praliné.
💡 Dica profissional
Nunca interligue a exaustão de pó seco do britador e da peneira ao duto úmido de vapor da coifa de assamento. O pó fino de farinha de trigo e açúcar gerado ao triturar biscoitos e crepes irá empedrar dentro da tubulação úmida e criar riscos de higienização e de poeira combustível; direcione a exaustão do britador para um coletor de pó seco dedicado.Por que uma alta taxa de exaustão do forno sem ar de reposição amolece os flocos crocantes antes do revestimento com chocolate?
Um exaustor superdimensionado sem ar de reposição despressuriza a sala para 4.9 Pa ou mais. Esse vácuo puxa ar externo úmido através da esteira de resfriamento e eleva a atividade de água dos flocos acima de 0.30 aw antes da embalagem.
Equilibre cada coifa do forno com 85% a 95% de ar de reposição dedicado próximo à zona de assamento. A sala de resfriamento e flocagem pós-assamento deve permanecer levemente positiva (10 a 15 Pa). Essa sala também pode ser desumidificada com dessecantes.
Água potável, resfriamento da camisa de massa líquida e a fronteira de higienização entre zona úmida e seca
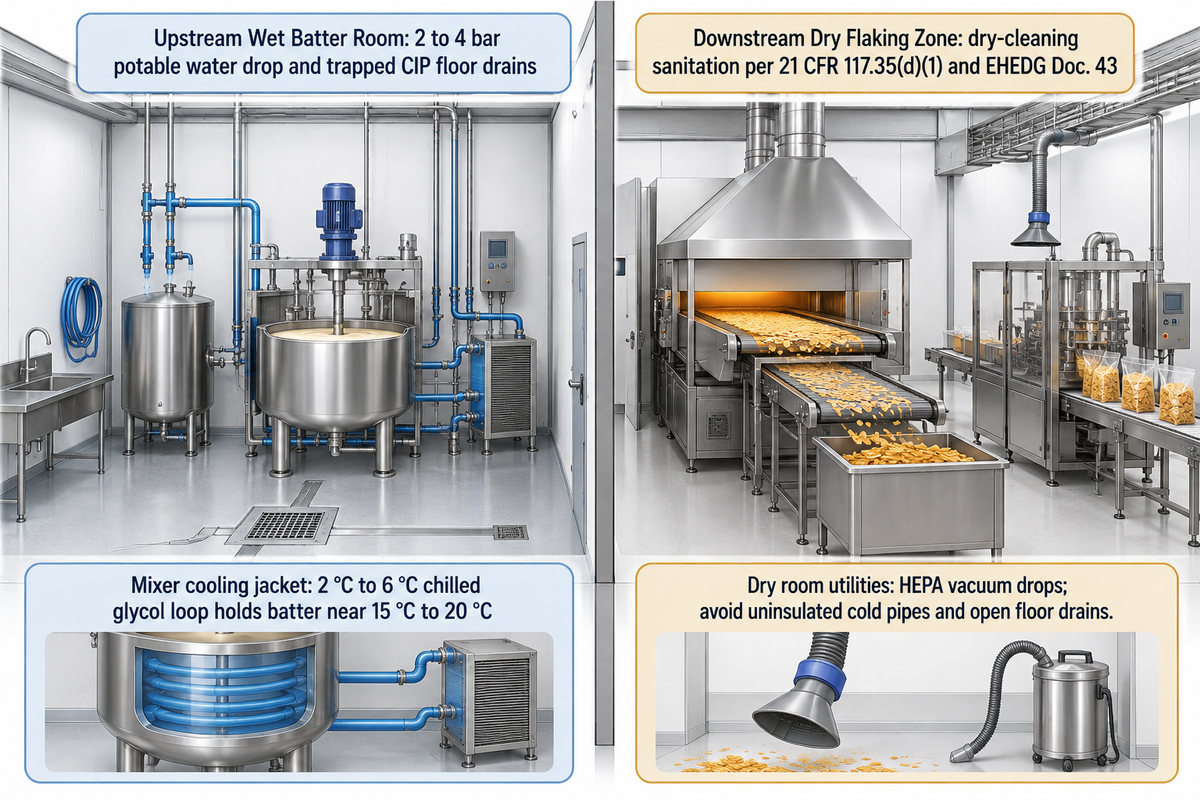
As utilidades industriais de água devem ficar restritas à sala inicial de preparo de massa líquida. A linha a jusante da folha assada deve permanecer em uma zona de higienização a seco.
Na sala úmida de massa líquida, instale um ponto de água potável de 2 a 4 bar para a mistura em batelada e estações de mangueira. Adicione um circuito de glicol resfriado de 2 °C a 6 °C para as camisas do misturador (mantendo a massa líquida entre 15 °C e 20 °C) e ralos de piso CIP sifonados. Pela norma norte-americana 21 CFR 117.35(d)(1), as superfícies em contato com alimentos de baixa umidade devem estar secas e sanitárias antes do uso. Quando as superfícies passam por limpeza úmida, as fábricas devem secá-las completamente antes de retomar a produção. Da mesma forma, o Documento de Diretrizes 43 do EHEDG aborda transportadores de correia onde a limpeza úmida é obrigatória, enquanto as zonas de manuseio a seco seguem princípios de projeto de higienização a seco (orientação de transportadores da Commercial Food Sanitation).
Ambientes de processamento a seco são discutidos em diversos guias da Solenis e da Quality Assurance Magazine. Lavagens rotineiras com água em salas secas de biscoito e flocos retêm água dentro de rolamentos e estruturas tubulares ocas. Essa água eleva a umidade relativa da sala e cria um ambiente propício para o abrigo de patógenos. Instale pontos centrais ou portáteis de aspiração com filtro HEPA e evite tubulações de água fria sem isolamento e ralos de piso abertos nas salas de flocagem.
A Matriz de Diagnóstico de Utilidades Industriais para Defeitos: rastreie falhas de comissionamento de flocos até erros de instalação
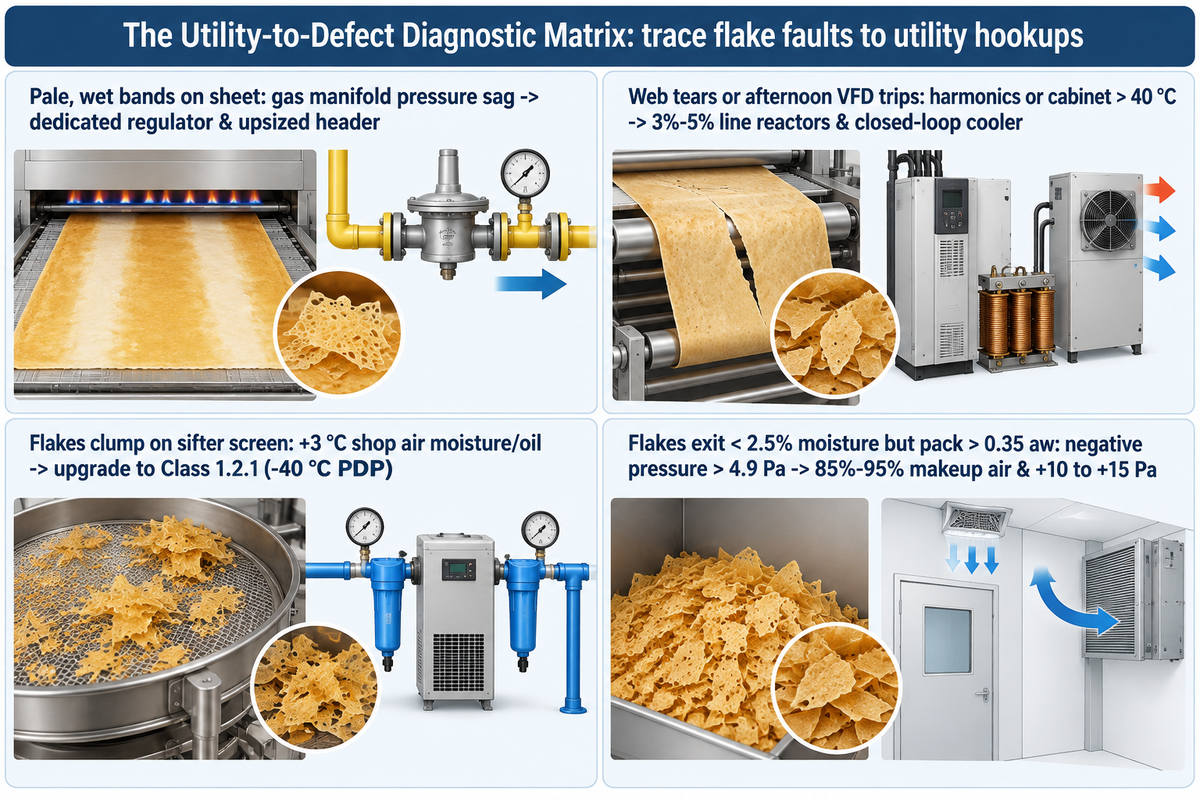
Os operadores costumam culpar a receita quando as folhas assam de forma irregular (ou seja, saem encaroçadas) ou os flocos ficam borrachudos durante o comissionamento. Na realidade, conexões instáveis de utilidades industriais da planta podem causar defeitos semelhantes a problemas de receita mesmo quando os ingredientes são idênticos.
Use a Matriz de Diagnóstico de Utilidades Industriais para Defeitos para determinar se uma falha de comissionamento é causada por queda de pressão de gás, harmônicas elétricas, ar comprimido úmido ou pressão negativa e umidade na sala.
| Sintoma no comissionamento | Causa-raiz de incompatibilidade nas utilidades industriais | Verificação por instrumento no ponto de alimentação | Correção permanente de engenharia |
|---|---|---|---|
| Faixas pálidas e úmidas alternam com bordas escuras durante o turno | Queda dinâmica de pressão no coletor de gás quando as caldeiras da fábrica entram em operação | Registrar a pressão de entrada de gás no trem de queimadores sob carga total da fábrica | Instalar regulador de linha dedicado e ampliar o diâmetro do coletor de gás |
| Zonas elétricas de assamento demoram a recuperar a temperatura após a deposição de massa líquida fria | Queda de tensão no alimentador >10% ou transformador da fábrica subdimensionado | Medir a tensão de 3 fases com 100% de carga nos aquecedores SSR | Aumentar a bitola do cabo alimentador e verificar o tap de kVA |
| A folha de crepe rasga ou enruga entre o tambor e a esteira de resfriamento | Desvio de velocidade do VFD por harmônicas de rede ou ausência de referência de neutro | Verificar THD e ruído no sinal do encoder de 24 VDC com analisador de energia | Adicionar reatores de linha CA de 3%–5% e cabos de motor blindados |
| O VFD ou o PLC desarma aleatoriamente durante as corridas de assamento da tarde | Temperatura interna do painel de controle excedendo a classificação de 40 °C | Registrar a temperatura interna do gabinete ao lado da coifa de assamento | Substituir o ventilador de veneziana aberta por refrigerador de painel em malha fechada |
| Os flocos se aglomeram na tela da peneira ou apresentam odor estranho | Ar de fábrica a +3 °C PDP condensando água ou carregando óleo do compressor | Verificar sensor de ponto de orvalho em linha e tubo detector de aerossol de óleo na faca de ar | Atualizar o ramal de contato com alimentos para Classe 1.2.1 (-40 °C PDP) |
| A lâmina raspadora trepida e deixa espessura irregular na folha | Pressão do coletor pneumático caindo abaixo de 6 bar durante o pulso do dosador | Monitorar a pressão dinâmica no cilindro da lâmina durante o curso de dosagem | Instalar vaso pulmão acumulador local de 50–100 L na unidade de assamento |
| Os flocos saem do forno com <2.5% de umidade, mas são embalados acima de 0.35 aw | Pressão negativa na sala (>4.9 Pa) puxando ar úmido através do britador | Manômetro diferencial entre as portas da sala de flocagem | Adicionar 85%–95% de ar de reposição no forno e HVAC de sala seca a +10 a +15 Pa |
| O primeiro turno após a higienização produz flocos macios e borrachudos | Lavagem úmida com mangueira ou tubulações de água fria suando na zona de flocagem | Auditoria pré-partida da UR da sala e da temperatura superficial dos tubos vs. ponto de orvalho | Exigir limpeza a seco com aspiração HEPA e isolar/redirecionar tubulações frias |
Protocolo de verificação pré-instalação de utilidades industriais e checklist de proposta comercial do fornecedor da linha de feuilletine
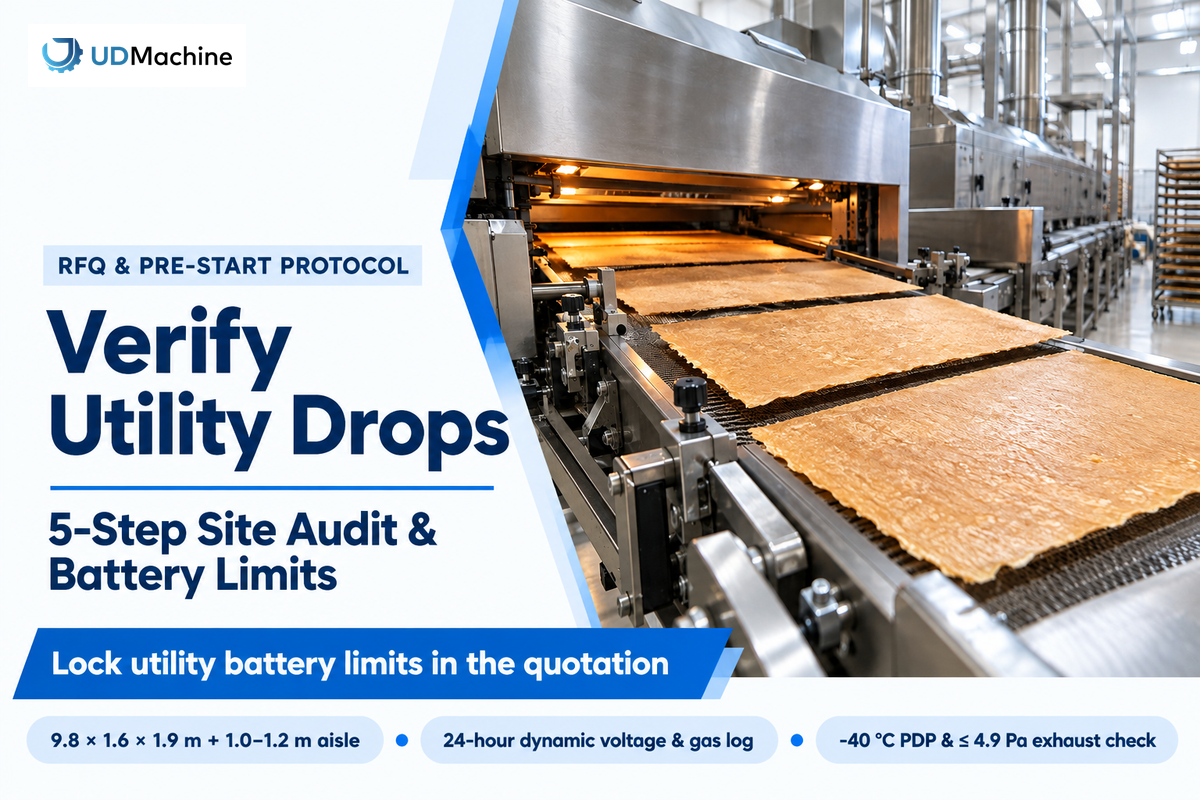
Antes que as equipes de engenharia instalem um novo ramal de utilidades industriais até o piso da fábrica, todos os pontos existentes devem ser testados sob carga dinâmica. Definir claramente as responsabilidades de limite de bateria na proposta comercial evita atrasos durante a partida.
A unidade base de assamento YT-10 possui 60 moldes, mede 9,8×1,6×1,9 m e consome 3 kW (equipamentos comerciais de assamento e flocagem de feuilletine). As cargas térmicas da linha completa, a vazão de ar comprimido (Nm³/min) e a pressão estática de exaustão são dimensionadas conforme sua capacidade de produção horária na proposta comercial. Para evitar restrições prediais, utilize nosso planejador de capacidade de produção e dimensionamento de utilidades industriais para linhas de feuilletine para analisar sua produção por batelada e garantir o alinhamento às condições da planta antes da aprovação.
- Detalhe a tabela de utilidades industriais módulo por módulo com o fornecedor da linha para que os kW de acionamento, os kW de aquecimento e as cargas de sopradores sejam listados separadamente.
- Registre a tensão dinâmica de 3 fases e a pressão de combustível no ponto de alimentação proposto para a máquina durante 24 horas enquanto fornos e caldeiras vizinhos operam em carga de pico.
- Certifique o ponto de orvalho e o teor de óleo do ar comprimido no ramal de flocagem conforme a ISO 8573-1:2010 Classe 1.2.1 (-40 °C PDP, ≤0,01 mg/m³ de óleo) antes de conectar as facas de ar em contato com alimentos.
- Equilibre a exaustão do forno e a pressão da sala de embalagem para que a pressão negativa do salão de assamento fique abaixo de 4.9 Pa e a sala de flocagem mantenha de +10 a +15 Pa com ≤35%–40% de UR.
- Meça o nivelamento do piso e os afastamentos de serviço na área de 9,8 × 1,6 × 1,9 m, mantendo de 1.0 a 1,2 m de corredor livre ao redor de coifas e painéis.
Checklist de proposta comercial do fornecedor e tabela de limites de bateria de utilidades industriais:
| Interface de utilidades industriais | Especificação de engenharia alvo | Fronteira de limite de bateria | Teste de verificação pré-partida |
|---|---|---|---|
| Acionamento base vs. carga elétrica total | Detalhar o acionamento base (ex.: 3 kW na YT-10) separadamente do banco de resistências elétricas e sopradores | Do disjuntor principal do comprador ao borne da chave seccionadora principal da máquina | Verificação de carga de 3 fases e estabilidade de tensão de ±10% sob aquecimento total |
| Classificação térmica do painel de controle | Classificação ambiental de 5 °C a 40 °C conforme IEC 60204-1 / NFPA 79; refrigerador em malha fechada se o corredor exceder >35 °C | Invólucro do painel do fornecedor e resfriamento interno dos VFDs | Inspeção termográfica dos VFDs e SSRs durante teste de aquecimento de 4 horas |
| Trem de queimadores a gás ou banco de resistências SSR | Pressão de gás regulada (kPa/mbar) + trem de bloqueio, ou tabela de carga kWe zonada por SSR | Da válvula de bloqueio / cabo alimentador do comprador ao flange de entrada do OEM | Teste de queda de pressão no coletor com queima a 100% em partida a frio |
| Ar comprimido em contato direto com alimentos | 6–8 bar; ISO 8573-1 Classe 1.2.1 (-40 °C PDP, ≤0,01 mg/m³ de óleo) + filtro estéril de 0,2 µm | Do coletor do secador por adsorção do comprador ao bloco FRL da máquina | Medidor portátil de ponto de orvalho e teste de aerossol de óleo na faca de ar |
| Ar comprimido para cilindros sem contato | 6–8 bar; ISO 8573-1 Classe 2.4.2 (+3 °C PDP, ≤0,1 mg/m³ de óleo); exaustão canalizada para fora | Do ponto de ar de fábrica do comprador à ilha pneumática da máquina | Registro de pressão dinâmica durante a ciclagem rápida do dosador |
| Coifa do forno e exaustão da chaminé | Chaminé de combustão e coifa de vapor separadas em m³/h; 85%–95% de ar de reposição temperado | Do colarinho da coifa do OEM ao duto de telhado e unidade de ar de reposição do comprador | Verificação com micromanômetro confirmando pressão negativa no salão ≤4.9 Pa |
| Climatização da sala de flocagem e embalagem | ≤35%–40% de UR a 20–22 °C; pressão positiva de +10 a +15 Pa; coletor de pó seco separado | Unidade HVAC / dessecante e divisórias de fechamento da sala do comprador | Higrômetro calibrado + verificação da atividade de água dos flocos (≤0.30 aw) |
| Fronteira hídrica entre massa líquida úmida e flocagem a seco | Água potável a 2–4 bar e glicol a 2–6 °C apenas na sala de massa líquida; 0 ralos abertos na sala de flocagem | Ramais de água/glicol do comprador até a camisa do misturador; pontos HEPA a seco na flocagem | Auditoria de zoneamento de higienização conforme 21 CFR 117.35(d)(1) antes da partida |
Perguntas frequentes
Quais utilidades industriais são necessárias para produzir feuilletine em uma linha de assamento industrial em comparação com uma receita caseira?
Uma linha de produção industrial de feuilletine requer cinco utilidades industriais dedicadas na planta: energia elétrica trifásica, calor de assamento regulado a gás ou elétrico e ar comprimido seco isento de óleo de 6 a 8 bar.
Ela também precisa de exaustão do forno balanceada com 85% a 95% de ar de reposição condicionado e uma sala de flocagem desumidificada abaixo de 35% a 40% de UR. A água potável e os ralos de piso permanecem isolados dentro da sala úmida de massa líquida. Em contrapartida, uma pequena receita caseira utiliza apenas um forno doméstico comum, papel-manteiga e assadeiras manuais sem coletores contínuos de ar comprimido ou HVAC.
Por que exaurir o vapor de assamento sem ar de reposição condicionado amolece os flocos de feuilletine na sala de embalagem?
Exaurir o vapor de assamento sem ar de reposição condicionado cria pressão negativa no prédio acima de 4.9 Pa e puxa ar externo quente e úmido sobre o transportador de resfriamento e o britador.
Os flocos higroscópicos saem da zona de assamento abaixo de 2,5% de umidade e absorvem a umidade ambiente em poucos minutos. Essa absorção de umidade eleva a atividade de água dos flocos acima da meta de 0.30 aw para a faixa de amolecimento de 0.35 a 0.50 aw antes da embalagem em alumínio. Fornecer de 85% a 95% de ar de reposição temperado e manter a sala de embalagem sob pressão positiva de +10 a +15 Pa bloqueia a infiltração de ar externo.
Qual classe de qualidade de ar comprimido é exigida para uma linha comercial de pailleté feuilletine?
O ar comprimido que toca diretamente os flocos de pailleté feuilletine deve atender aos parâmetros voluntários da ISO 8573-1:2010 Classe 1.2.1 de 6 a 8 bar.
Pela Tabela 1 da ISO 8573-1:2010, a Classe 1.2.1 especifica limites de partículas de Classe 1 (≤20.000 partículas/m³ em 0,1–0,5 µm), ponto de orvalho sob pressão em secador por adsorção de -40 °C e ≤0,01 mg/m³ de óleo total. Os engenheiros de planta também devem adicionar um filtro estéril de 0,2 µm no ponto de uso nas facas de ar da peneira e proibir lubrificadores de névoa de óleo em linha. Cilindros pneumáticos sem contato podem operar com ar Classe 2.4.2 (ponto de orvalho de +3 °C) desde que os pórticos de exaustão sejam canalizados para fora.
Um forno industrial de feuilletine pode operar com energia elétrica em vez de gás natural?
Sim, os fornos industriais de feuilletine utilizam queimadores a gás de pré-mistura ou aquecedores elétricos.
Os fornos elétricos eliminam as chaminés de combustão e reduzem as perdas de energia no ponto de uso em até 40%, desde que a subestação da fábrica possua margem suficiente de kVA.
Onde as confeitarias e indústrias podem comprar flocos comerciais de feuilletine ou linhas industriais de assamento de feuilletine?
As cozinhas de confeitaria compram pailleté feuilletine pronto em caixas com barreira de alumínio de 2,5 kg de distribuidores de confeitaria que trabalham com marcas como Cacao Barry ou Callebaut.
Os fabricantes de alimentos que escalonam para produção interna contínua adquirem sistemas automatizados de deposição de massa líquida, unidades de assamento de tambor aquecido ou de 60 moldes (como a UDTECH YT-10) e transportadores de resfriamento diretamente de fabricantes de máquinas industriais de panificação. Os módulos de flocagem da linha completa e as tabelas de utilidades industriais são definidos na proposta comercial do projeto.
Qual espaço de piso e pé-direito livre uma linha de produção de feuilletine exige?
Uma unidade de assamento UDTECH YT-10 de 60 moldes mede sozinha 9,8 × 1,6 × 1,9 m.
Os engenheiros devem adicionar de 1.0 a 1,2 m de corredor livre em todos os lados, além do espaço para o resfriamento e a embalagem a jusante.
Planejando as utilidades industriais da instalação para uma linha comercial de feuilletine? Envie sua tensão de 3 fases disponível, sua preferência por aquecimento a gás ou elétrico e sua meta de produção horária de flocos. A equipe de engenharia da UDTECH preparará uma proposta comercial módulo por módulo e a tabela de utilidades industriais.
Solicitar uma proposta comercial de utilidades industriais para linha de feuilletine →Sobre esta análise
Elaborado pela equipe de engenharia da Suzhou UDTECH Technology Co., Ltd. a partir das especificações da YT-10, estudos térmicos de assamento revisados por pares e normas elétricas IEC 60204-1 / NFPA 79. As metas de ar comprimido e umidade seguem os critérios da ISO 8573-1, do Código 102 da BCAS e de atividade de água da FDA. A carga térmica evaporativa de 100 kg/h e o balanço de exaustão de 4.000 m³/h são cálculos práticos de engenharia; os valores nominais de utilidades industriais da linha completa específicos para cada planta são definidos conforme a proposta comercial do projeto.
Artigos relacionados
Referências e fontes
- JP2005124452A, Método e aparelho para produção de flocos de crepe, Google Patents
- Análise de umidade e temperatura em chapas de cocção industriais de wafer (2025), PubMed Central (PMC12523659)
- Propriedades térmicas e capacidade térmica específica no assamento de biscoitos, PubMed Central (PMC9666246)
- Melhoria da eficiência energética e oportunidades de redução de custos para a indústria de panificação, Lawrence Berkeley National Laboratory
- A eficiência energética ganha força no forno (2025), BakingBusiness
- Dando o salto para o aquecimento elétrico em padarias comerciais, BakingBusiness
- Uma nova luz sobre a tecnologia de fornos elétricos, BakingBusiness
- Fornos industriais a gás vs. elétricos para padarias comerciais, Reading Bakery Systems
- IEC 60204-1 Segurança de máquinas, equipamento elétrico de máquinas, Referência técnica IDEC
- NFPA 79: Norma elétrica para máquinas industriais, National Fire Protection Association
- Código de boas práticas 102 para ar comprimido de grau alimentício e de bebidas, British Compressed Air Society (BCAS)
- Guia de pureza do ar comprimido ISO 8573-1, Compressed Air and Gas Institute (CAGI)
- Entendendo as classes ISO 8573-1 para a qualidade do ar comprimido, Atlas Copco
- Especificação da norma de ar comprimido ISO 8573-1:2010, Nordic Filtration
- Recursos de ar comprimido para aplicações de alimentos e bebidas, Kaeser Compressors
- Testes de microrganismos em ar comprimido de grau alimentício, Food Engineering
- Quando o ar de reposição é necessário para cozinhas e padarias comerciais, Accurex
- Memorando de projeto de ventilação e ar de reposição para padarias, CCC Engineering
- Ficha técnica do Pailleté Feuilletine BIG-PF-1BO-401, Cacao Barry
- Guia técnico de inspeção nº 39: Atividade de água (aw) em alimentos, US Food and Drug Administration
- Katz e Labuza, Efeito da atividade de água na crocância sensorial e deformação mecânica de snacks (1981), University of Minnesota
- Plastificação por água e perda de crocância em sistemas de wafer de baixa umidade, PubMed (15384182)
- Orientação psicrométrica de ponto de orvalho vs. umidade relativa, US National Weather Service
- Catálogo de diretrizes EHEDG (Doc. 43 e manuseio de materiais secos), European Hygienic Engineering & Design Group
- Orientação do grupo de trabalho sobre sistemas transportadores do EHEDG, Commercial Food Sanitation
- Segurança de alimentos e controle de umidade em ambientes de processamento a seco, Solenis
- Boas práticas de higienização a seco para padarias de baixa umidade, Quality Assurance & Food Safety