Póngase en contacto con UDTECH Company

Cómo evaluar una máquina automática para producir barquillos de huevo para una línea de producción real

Guía de equipos industriales para alimentos · Actualizado en septiembre de 2026
Una máquina automática para producir barquillos de huevo es un sistema de producción conectado que coordina la alimentación de masa líquida o lámina, el relleno, el formado, el calentamiento, el enfriamiento y la descarga; su producción aceptada depende de la línea completa, no de una velocidad destacada. Sus funciones abarcan dosificar la masa líquida, crear y alimentar una lámina para barquillos de huevo, dosificar el relleno, formar un rollo, aplicar calor, enfriar el producto y conducirlo hacia el empaque. Por eso, el proceso de compra comienza por definir su muestra de producto, su ritmo de producción aceptado, los servicios auxiliares y los requisitos de cambio de producto. Esta guía para equipos que evalúan una línea de producción de barquillos de huevo o prevén una prueba en fábrica se presenta por separado de la información de la oferta comercial.
Etiquetas de búsqueda como “máquina completamente automática para enrollar barquillos de huevo”, “máquina automática para hacer barquillos de huevo”, “fabricadora automática de barquillos de huevo”, “máquina comercial para barquillos de huevo”, “máquina automática pequeña para barquillos de huevo” y “máquina china para barquillos de huevo” describen el lenguaje de los compradores, no especificaciones garantizadas.
Una velocidad nominal es un punto de partida; la producción aceptada debe medirse con muestras representativas durante una prueba documentada.
Qué automatiza realmente una máquina automática para producir barquillos de huevo
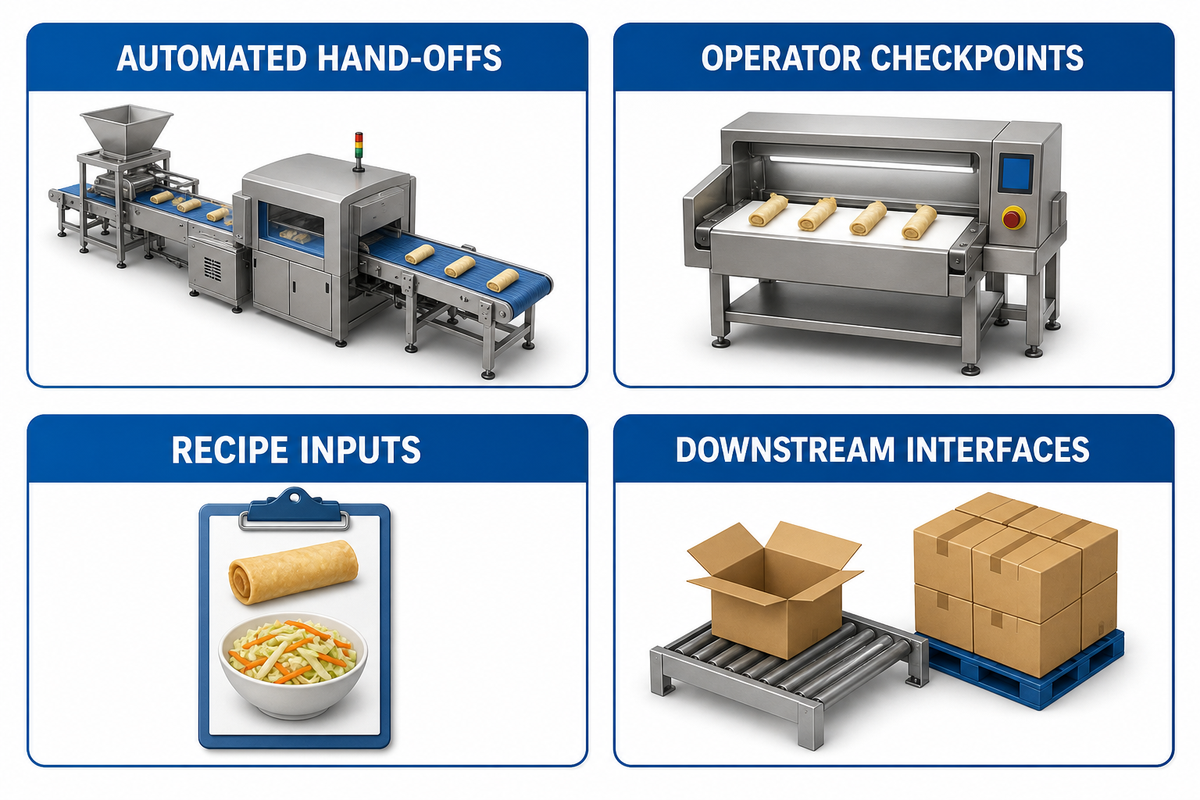
El riesgo para el comprador es un límite de automatización incompleto. Utilice evidencia documentada de una prueba en el escenario de fábrica para mostrar qué etapa elimina un problema de producción medido. El alcance puede incluir la masa líquida, la alimentación de la lámina, el relleno, el enrollado, el calentamiento, el enfriamiento y el empaque, o solo estaciones seleccionadas; enumere cada función incluida antes de comparar proveedores.
Una línea automática integra varias acciones controladas. Según el producto, la línea puede preparar una lámina de masa o recibir una envoltura, dosificar el relleno, formar el rollo con una máquina formadora, sellar la unión, transferir la pieza, calentarla o freírla, enfriarla y presentarla para inspección. Algunas líneas automatizan solo el formado y el enrollado; otras incorporan interfaces para freír, sazonar, enfriar y empacar. Solicite al fabricante que dibuje el límite exacto en lugar de suponer que la expresión “completamente automática” incluye todas las estaciones. Esta maquinaria debe evaluarse como un sistema de equipos para alimentos, no como una máquina enrolladora independiente o una máquina para enrollar.
| Etapa | Qué debe confirmar | Por qué cambia la decisión |
|---|---|---|
| Alimentación de la envoltura o lámina | Ancho, espesor, humedad y orientación del rollo | Los cambios pequeños pueden crear uniones, desgarros o desviaciones |
| Relleno | Viscosidad, tamaño de partícula, temperatura y tolerancia de la porción | Una formadora no puede corregir un flujo de relleno inestable |
| Enrollado y sellado | Diámetro, longitud, solape y cierre de la unión | La geometría afecta el freído, el enfriamiento y el formato de empaque |
| Calentamiento y transferencia | Tiempo de permanencia, interfaz de aceite u horno y recorrido de enfriamiento | Los cuellos de botella en las etapas posteriores pueden anular la ganancia de velocidad del formado |
Para obtener una descripción precisa, ubique cada punto en el que un operador todavía interviene en el producto y defínalo claramente. Este inventario se convierte en el punto de partida de su Solicitud de Cotización (RFQ) y respalda la justificación de compra al identificar los problemas de mano de obra, calidad e interfaces que el equipo debe resolver.
De la masa líquida y la envoltura al producto enrollado: flujo del proceso
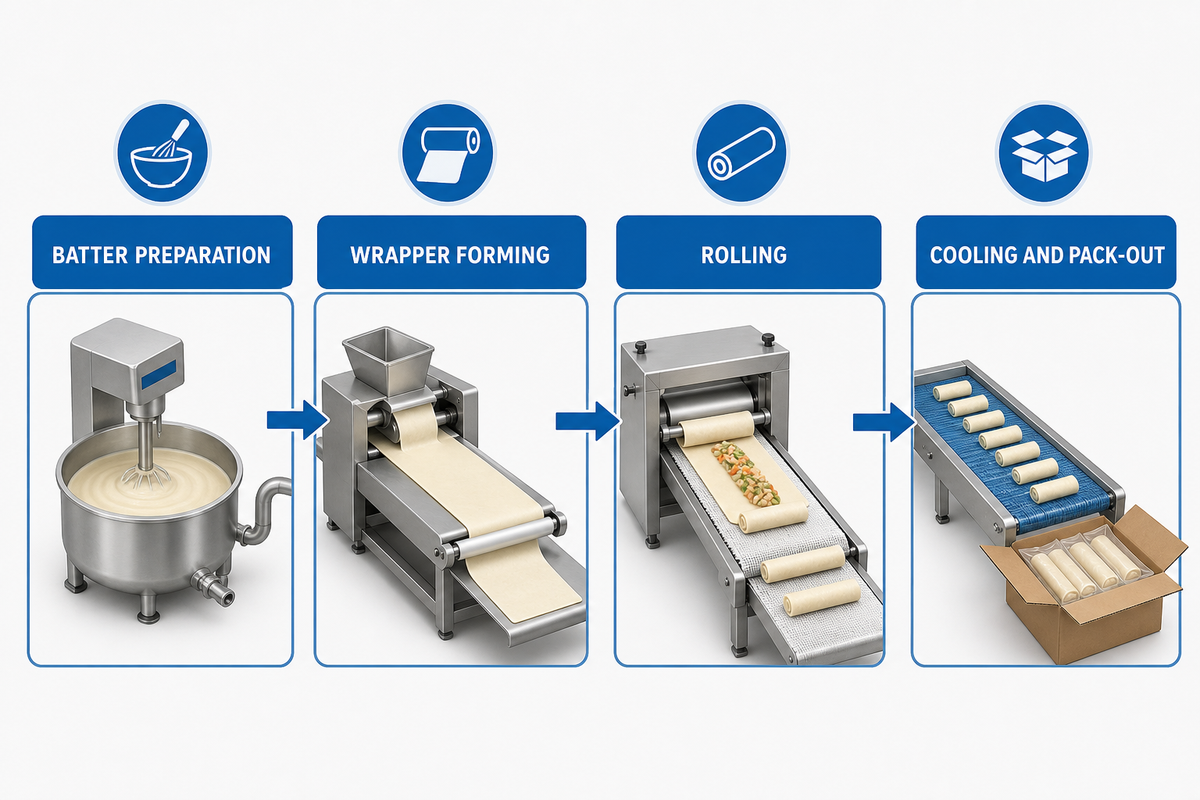
En un escenario de planta, una brecha del proceso o una falla en la transferencia entre etapas puede generar rechazos. Registre la evidencia en cada estación antes de aprobar la línea de producción.
- Prepare sus ingredientes y materiales. Asegúrese de que la receta, la temperatura y los tiempos de espera de la masa líquida y/o la envoltura estén establecidos y sean constantes.
- Carga y alineación. Especifique cómo se detectan las envolturas, si el centrado se realizará automáticamente y cómo se compensará la desviación del rollo.
- Dosificación y relleno. Especifique la variación permitida en el peso o volumen del relleno por rollo, el tamaño máximo de partícula del relleno y las zonas que podrían hacer que el relleno se emborrone o se atasque.
- Formado y sellado. Confirme el porcentaje aceptable de solape de la envoltura, la presión aplicada sobre la unión y describa la forma del rollo después de la transferencia.
- Calentamiento, enfriamiento e inspección. Detalle los estándares aceptables de tamaño (diámetro), color, integridad del sellado y número/gravedad aceptables de roturas del empaque.
- Entrega del producto al empaque. Ajuste la producción aceptable, no solo la velocidad total, para admitir la carga manual o la alimentación automática desde el sistema de empaque.
¿Existe una máquina para enrollar barquillos de huevo?
Sí. Las líneas comerciales para barquillos de huevo y rollitos primavera pueden alimentar una envoltura o lámina, dosificar el relleno y formar un rollo repetible. La pregunta clave es si la máquina puede fabricar su rollo dentro de las limitaciones de la envoltura, el relleno, la unión y las etapas posteriores. Una demostración con una envoltura o un relleno seco diferentes solo demuestra movimiento; envíe muestras representativas y registre el ajuste, la duración de la prueba, las piezas aceptadas, los rechazos y la limpieza.
Para las operaciones que manejan productos destinados a temporadas cortas, lotes muy pequeños o cambios frecuentes de receta, contar con una etapa de relleno manual todavía puede ser una necesidad práctica. Una máquina automática para producir barquillos de huevo aporta valor a la planta solo cuando funcionará de manera estable, con una ventana de producto bien definida y suficiente personal para la limpieza y desinfección y el mantenimiento preventivo. Considere “automática” como un aspecto de la automatización del proceso, no como sustituto de un retorno de inversión garantizado.
Verificación del límite de la familia de productos
Los resultados de búsqueda suelen mezclar una solución de producción de barquillos de huevo con equipos adyacentes. Utilice este mapa de límites antes de comparar cotizaciones: evita que el comprador trate un electrodoméstico de consumo o una familia de formado diferente como una línea industrial de barquillos de huevo.
| Términos de búsqueda detectados | Cómo clasificarlos en una RFQ |
|---|---|
| solución de producción de barquillos de huevo; máquina automática para rellenar y formar; anko er-24 automática para barquillos de huevo; máquina er-24 automática para barquillos de huevo; producir barquillos de huevo; hacer barquillos de huevo; barquillos de huevo elaborados; producción de alimentos; procesamiento de alimentos; maquinaria para alimentos; equipos de producción; fabricación de alimentos; alimentos automatizados; línea de producción completa; producción real; capacidad de producción; piezas por hora; necesidades de producción; preparación de alimentos | Confirme la ruta completa, la producción medida y las transferencias entre etapas. Pregunte si la línea de producción automática propuesta incluye las interfaces de envoltura, relleno, formado, calentamiento, enfriamiento y empaque. |
| banda de masa; máquina para fabricar bandas de masa; máquina de inspección; máquina para envolturas; plegado y enrollado; rollito primavera y barquillo de huevo; tamaño del barquillo de huevo; barquillos de huevo de alta calidad; crujiente; apariencia y sabor | Estos términos describen la preparación de insumos, la inspección o los criterios de aceptación. Registre la ventana de la envoltura y el relleno en lugar de suponer que una frase similar significa la misma geometría del rollo. |
| pastelería; máquina para pastelería; samosa; máquina para samosas; máquina para dumplings; shumai; máquina para shumai; lumpia; cono; conos de helado; máquina para hacer conos de helado; máquina para hacer conos de waffle; sartén para hacer barquillos de huevo; horneadora de barquillos de huevo; barquillo de huevo antiadherente; waffle de doble cara antiadherente; máquina para perlas de tapioca | Trátelos como familias de productos adyacentes o equipos de consumo. Pueden compartir un principio de formado o calentamiento, pero no demuestran la limpieza y desinfección, el cambio de producto ni el desempeño de aceptación de una línea de barquillos de huevo. |
| fabricantes de alimentos congelados; restaurantes chino-estadounidenses; negocio de alimentos; producción manual; de manual a automática; costos de mano de obra; reducción de costos de mano de obra; servicio posventa; soporte técnico; anko ofrece | Utilice estos términos como preguntas sobre el contexto del comprador. Solicite al fabricante que indique la cobertura del servicio, los supuestos de mano de obra y la transición de la producción manual; no convierta una frase del proveedor en un ahorro garantizado. |
Planificación de la capacidad sin confiar en una cifra destacada
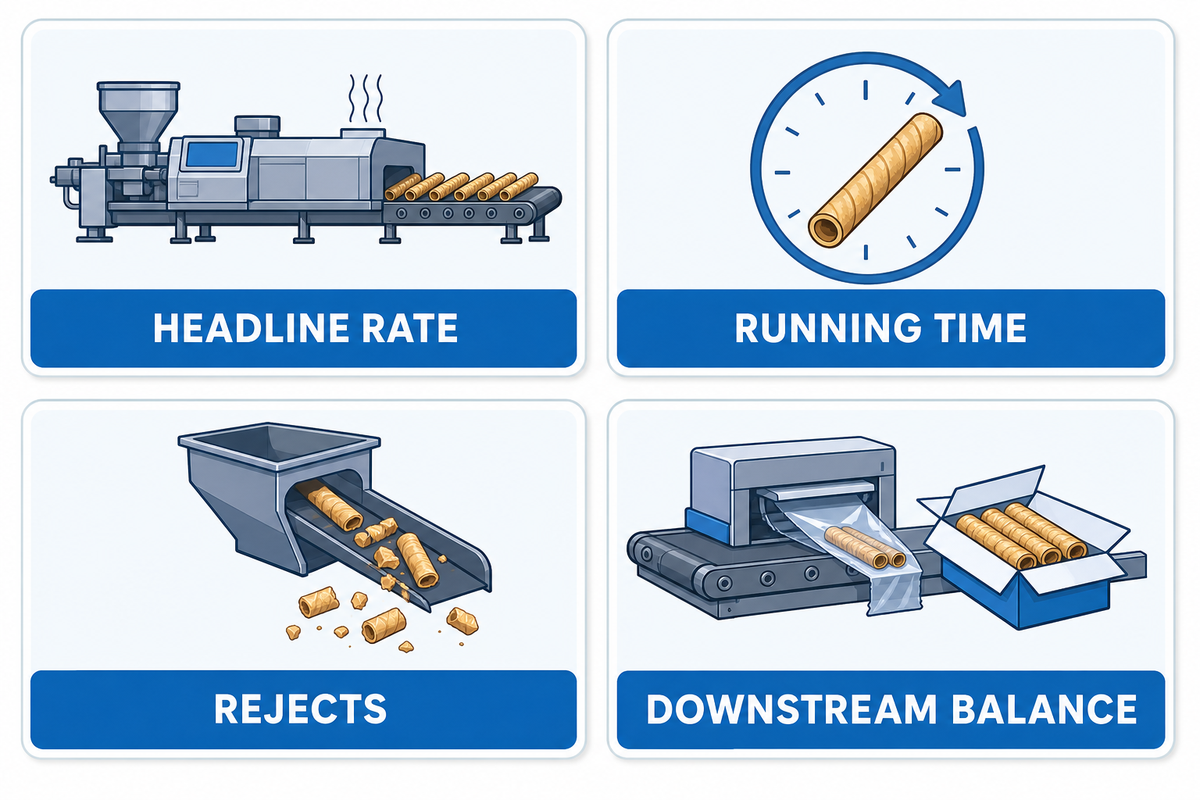
Comience con la producción aceptada por hora transcurrida. Utilice esta expresión de planificación:
Piezas aceptadas/hora = piezas brutas/hora × tiempo operativo × (1 − tasa de rechazo) × disponibilidad de las etapas posteriores
Esos factores son datos de la planta, no especificaciones universales de la máquina. Suponga que una prueba registra 2,400 piezas brutas/hora, 0.82 de tiempo operativo, una tasa de rechazo de 0.04 y una disponibilidad de empaque de 0.90. Esta tasa aceptada ilustrativa es 2,400 × 0.82 × 0.96 × 0.90 = 1,700 piezas aceptadas/hora, redondeada. Esta aritmética es solo un ejemplo de planificación; su línea debe medir sus propios valores. Compare el resultado con el comparador de capacidad de barquillos de huevo antes de aceptar una cifra de placa de características.
Marco de decisión de la ruta del rollo con 3 puntos de control
Registre los valores en las unidades utilizadas por el equipo del proyecto: espesor de la envoltura en mm, temperatura de la masa líquida en °C, carga conectada en kW, aire comprimido en PSI, tiempo operativo en % y duración de la prueba en min. Su hoja de trabajo podría solicitar 3 pruebas, 30 min por ejecución, 10 piezas de muestra cada 15 min, 2–3 cambios de producto, 1–2 operadores, una verificación de tolerancia de 5 mm, un registro de ingredientes a 20 °C, una entrada de carga de 15 kW, aire a 6 PSI, 95% de tiempo operativo, un horizonte de 12 meses para repuestos, 4 códigos de rechazo, 2 verificaciones de limpieza y desinfección, 1 turno y una ventana de producción de 8 horas. Si una planta utiliza otros campos, el mismo formulario puede aceptar 2 kg, 3 horas, 4 seg, 5 cm, 6 bar, 7 Hz, 8 RPM, 9 meses, 10 días, 11 años, 12 kWh o 13 oz. Son ejemplos de registro, no especificaciones suministradas por UD Company.
Para una segunda hoja de trabajo, registre un voltaje de control de 12 V, una corriente de 8 A, un espacio de acceso de 1 m, una presión de aire de 2 bar y una observación de enfriamiento de 30 min. Son campos ilustrativos para una prueba en fábrica, no especificaciones de modelos de UD Company.
| Entrada | Evidencia que debe solicitar | Pregunta que responde |
|---|---|---|
| Ritmo bruto | Punto de ajuste y cantidad de muestras | ¿Qué produjo físicamente la máquina? |
| Tiempo operativo | Registro del tiempo detenido con sus causas | ¿Con qué frecuencia interrumpieron la alimentación, el relleno o la transferencia? |
| Tasa de rechazo | Código de rechazo y fotografías de muestras | ¿Qué defectos consumen material y mano de obra? |
| Disponibilidad de las etapas posteriores | Registro de operación de la empacadora y la línea de enfriamiento | ¿Pueden salir las piezas aceptadas de la celda de formado? |
Una línea todavía puede fallar una prueba cuando la demostración utiliza una envoltura delgada, omite los cambios de producto o termina en una banda transportadora posterior vacía. Aplique la Escalera de decisión de la ruta del rollo: una geometría estable y una demanda constante respaldan una línea integrada; varias recetas requieren cambios de producto rápidos y verificados; y una empacadora limitada debe equilibrarse antes de especificar una formadora más rápida.
Puntos de control de la envoltura, el relleno y la geometría del rollo
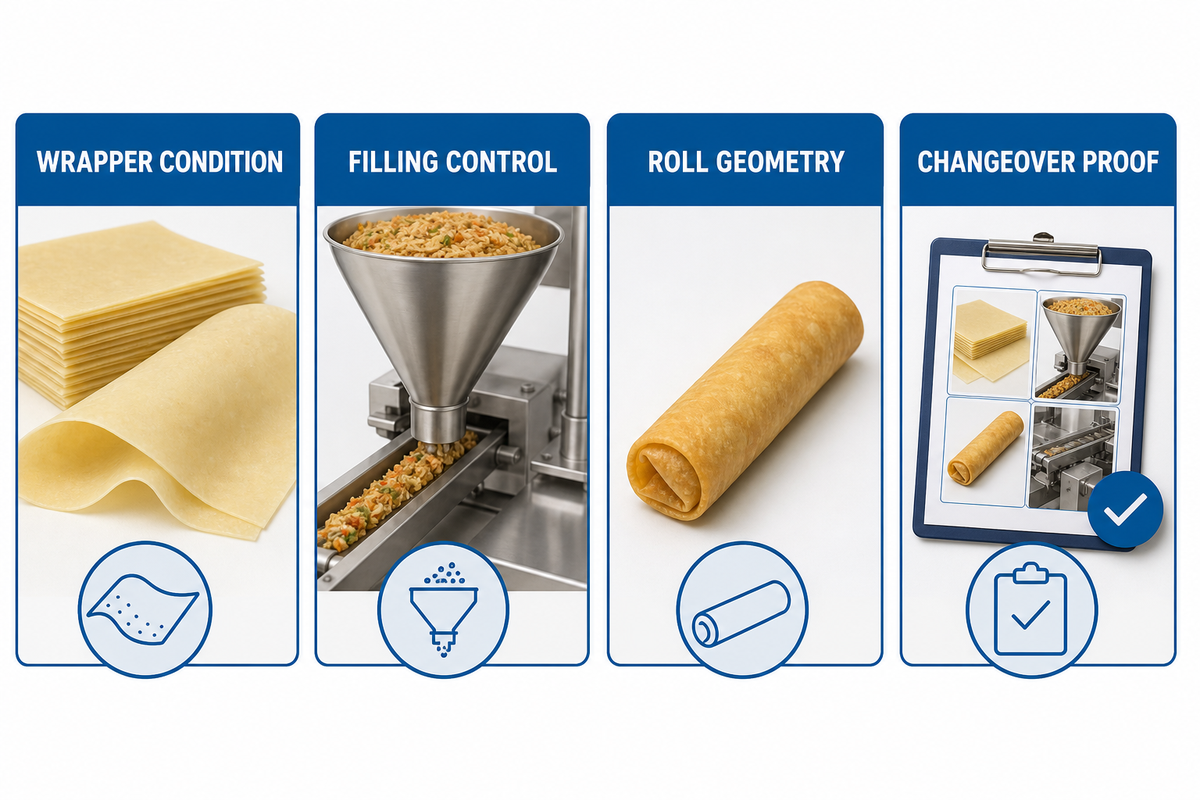
El riesgo es una ventana inconsistente de envoltura o relleno. Las muestras documentadas de la prueba en fábrica proporcionan evidencia antes de tomar una decisión sobre las herramientas.
Los insumos del producto determinan la envolvente operativa. Documente el espesor y el contenido de humedad de la envoltura, la temperatura y el tamaño de partícula de su cobertura o relleno (si corresponde), la porción objetivo o el ritmo de dosificación, el diámetro final, la longitud, el solape y la resistencia de la unión o el sellado. Su proveedor debe especificar qué cambios se resuelven mediante la receta y cuáles requieren ajustar las herramientas. Si se pretende que el mismo ajuste atienda varios productos, solicite una matriz que muestre el rango de cambio previsto en lugar de aceptar el mejor cálculo aproximado del proveedor.
¿Cómo maneja una máquina de barquillos de huevo el relleno y el enrollado?
El equipo de relleno dosifica una porción sobre una envoltura o lámina y la conduce por formadoras que la pliegan y enrollan. Los sensores ayudan a la alineación, pero no pueden eliminar la variación de un relleno con grumos, un borde seco de la envoltura o una temperatura fuera de rango. Durante una prueba, pese muestras antes y después del formado, inspeccione el llenado de la unión y clasifique las paradas por falla. Esos conteos permiten aislar el dosificador, la alimentación de la envoltura o la máquina de enrollado.
Conserve algunos de sus “casos extremos” de la prueba: la envoltura aprobada más larga y más corta, el mayor tamaño de partícula del relleno y las primeras piezas justo después de un reinicio. Las líneas que se enfocan solo en el centro de la ventana pueden verse excelentes durante 10 minutos y ser difíciles de operar en una ejecución de producción.
Servicios auxiliares, zonificación higiénica y distribución en planta
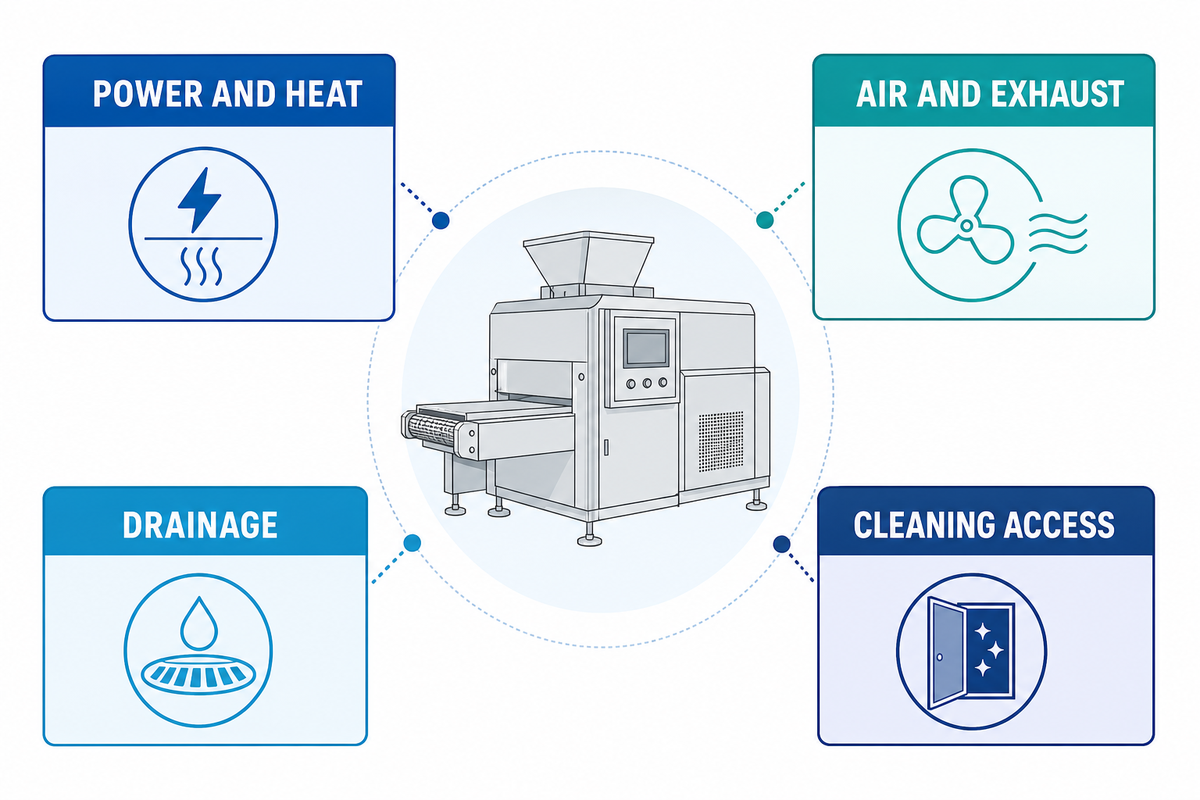
Un problema de distribución puede retrasar la puesta en marcha o crear un riesgo de limpieza y desinfección. El registro de aceptación en fábrica debe documentar los servicios auxiliares, las rutas de contacto con alimentos y el escenario de planta.
Antes de la entrega, emita una hoja de servicios auxiliares con voltaje y fase, carga conectada, presión y calidad del aire comprimido, extracción de calor, drenaje, agua, carga del piso, ancho de acceso y altura libre. Confirme dónde se ubican los operadores y por dónde pasan las herramientas de limpieza y desinfección, las protecciones y las piezas de contacto desmontables. La distribución debe separar las rutas de materias primas, producto cocido y residuos de acuerdo con el plan de inocuidad alimentaria del comprador.
- Acceso para inspección y limpieza (no solo para la instalación).
- Delimite las rutas de cables, aire y ubicaciones de drenaje en el plano de distribución.
- Confirme el comportamiento del reinicio después de una falla del sensor o una interrupción eléctrica.
- Averigüe qué superficies están en contacto con alimentos y cómo pueden desmontarse.
- Confirme los protocolos de protección segura y bloqueo y etiquetado con la persona responsable de la seguridad de la planta.
Las guías de limpieza y desinfección de USDA y las normas para equipos de alimentos pueden servir como referencia, pero una cita genérica no sustituye la revisión normativa local. El proceso final está determinado por la jurisdicción del comprador, la receta, el plan de alérgenos y los productos químicos de limpieza.
Controles de calidad, desperdicio y rendimiento
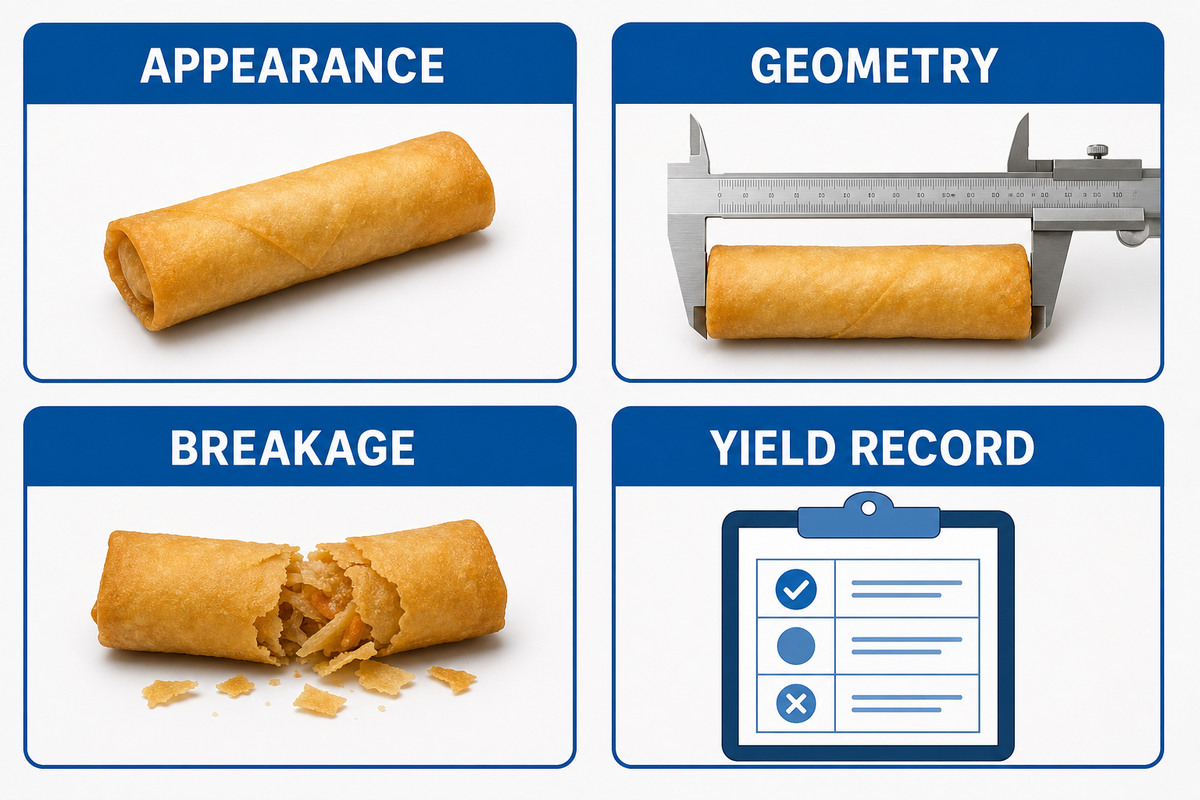
El riesgo de calidad es el desperdicio oculto. Utilice evidencia de un escenario de turno medido y un registro documentado de control en fábrica para vincular los defectos con una acción.
Durante un escenario de turno de producción real, inspeccione al menos 10 piezas después del arranque y después de cada parada; conserve el registro de muestras junto al código de rechazo para que el siguiente operador pueda repetir la verificación.
Defina qué es “bueno” antes de hablar de velocidad. Una hoja práctica de aceptación puede incluir la longitud y el diámetro de la pieza, el solape de la envoltura, la integridad de la unión, la masa del relleno, el color frito u horneado, el objetivo de humedad, las roturas y los controles de materiales extraños. Añada un código de rechazo para cada falla observada. Un solo porcentaje de rendimiento oculta si la pérdida provino del arranque, los desgarros de la envoltura, el exceso de relleno o un atasco en las etapas posteriores.
| Control | Registro de muestras | Criterio de escalamiento |
|---|---|---|
| Geometría | Lecturas de longitud y diámetro de diez piezas | Desviación después de un cambio de velocidad o receta |
| Sellado | Verificación visual y destructiva de la unión | Unión abierta o exposición del relleno |
| Peso | Masa de la porción por bloque de tiempo | Tendencia fuera de la ventana acordada |
| Apariencia | Referencia de color y conteo de roturas | Manchas oscuras, grietas o rollo colapsado |
Utilice una ejecución corta de control al inicio y al final de una prueba. Si la línea solo es estable al principio, el límite aparente de velocidad puede deberse a una desviación y no a la capacidad. Mantenga visibles las piezas brutas, las piezas aceptadas y el tiempo transcurrido en el mismo registro para que un revisor posterior pueda reproducir la conclusión.
Cambio de producto, limpieza y desinfección y mantenimiento preventivo
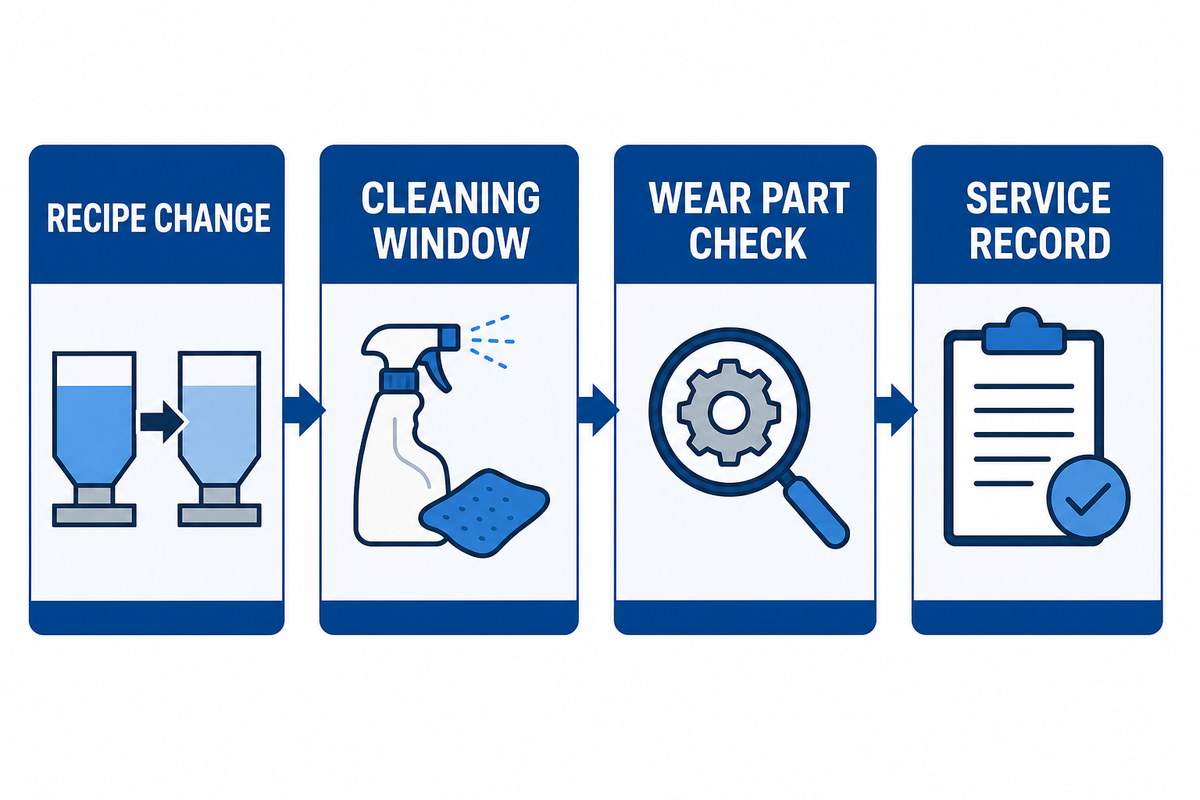
El riesgo del cambio de producto aparece como tiempo de inactividad, retrabajo o una etapa de limpieza insegura. Documente la evidencia de fábrica y el escenario del operador antes de aceptar el plan de mantenimiento.
El cambio de producto es trabajo de producción. Mida el tiempo desde la última pieza aceptada de la receta A hasta la primera pieza aceptada de la receta B, incluidos el vaciado, la limpieza, las herramientas, las verificaciones de sensores y el desperdicio del reinicio. Anote qué pasos requieren un técnico. Una línea con menor velocidad destacada puede ganar si vuelve a una receta aceptada de manera rápida y predecible.
| Frecuencia | Registro |
|---|---|
| Cada turno | Inspección de superficies de contacto, protecciones, sensores, fugas y verificación del contenedor de rechazos |
| Cada cambio de producto | Receta, herramientas utilizadas, aprobación de limpieza y desinfección y aprobación de la primera pieza |
| Semanalmente o según el manual del proveedor | Puntos de lubricación, bandas, rodamientos, sujetadores y alineación |
| Servicio planificado | Piezas de desgaste, calibración, respaldo del software y pronóstico de repuestos |
Mapa de evidencias del cambio de producto: registre la última pieza aceptada, cada paso de limpieza y desinfección y del herramental, la primera pieza aceptada, las piezas perdidas y la persona que firmó la verificación del reinicio.
No permita que un operador introduzca las manos en una zona protegida o peligrosa para “salvar” una prueba. El procedimiento de bloqueo y etiquetado y de protección de la planta rige el servicio y la recuperación de fallas. Solicite al proveedor una secuencia de limpieza segura y una lista de piezas que puedan cambiarse sin alterar la alineación.
Preguntas al proveedor y evidencia de la prueba en fábrica
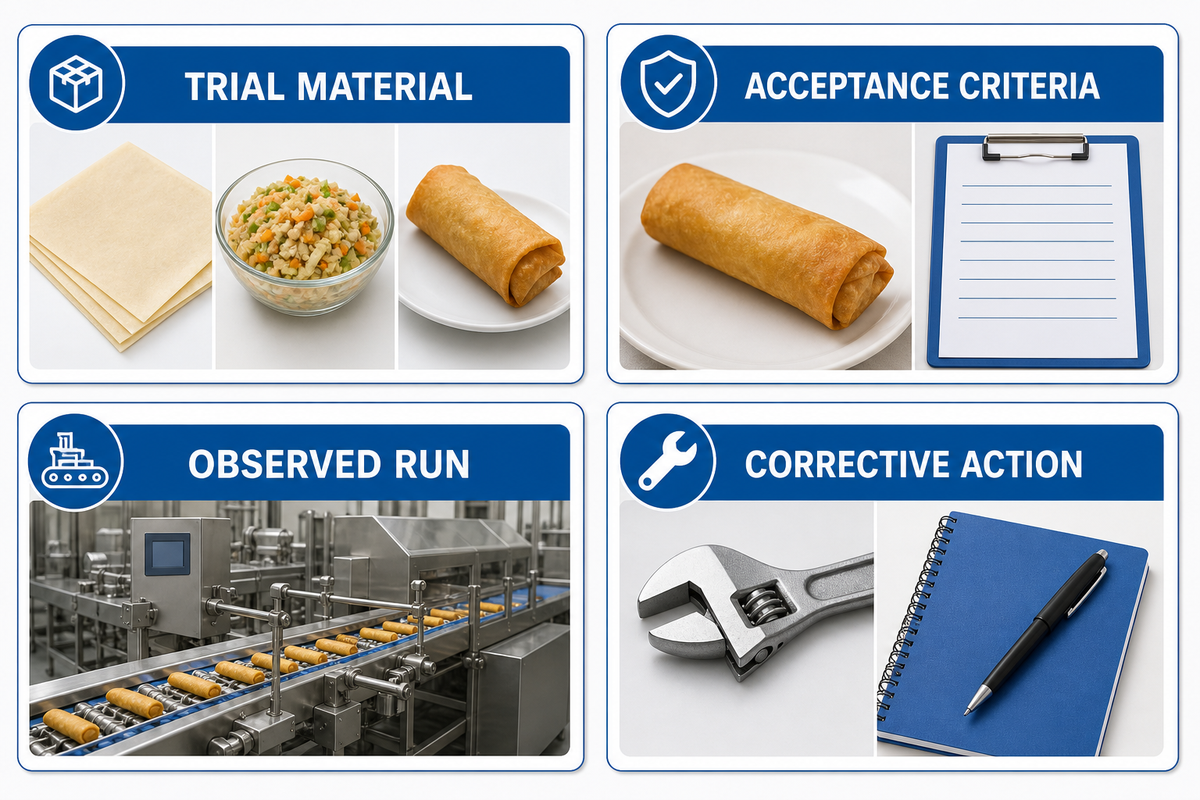
Una brecha del proveedor es un riesgo de compra. Solicite evidencia documentada de una prueba reproducible en fábrica en lugar de aceptar una promesa sin respaldo.
Envíe una RFQ que describa el producto y no solo la palabra clave principal. Incluya muestras de la envoltura, la receta del relleno, las dimensiones objetivo, la producción aceptada, el patrón de turnos, los servicios auxiliares, los productos químicos de limpieza, la interfaz de empaque, las normas del destino y las expectativas de servicio. Pida al proveedor que marque cada valor como medido, nominal, estimado o por confirmar.
Cuadro de evaluación de cotización a prueba
- La identidad de la muestra y la versión de la receta están fijadas.
- La duración de la prueba y el calentamiento inicial están registrados.
- Las piezas brutas, aceptadas y rechazadas están separadas.
- Las causas de parada, los minutos del cambio de producto y los pasos de limpieza y desinfección están registrados.
- Los servicios auxiliares y la cantidad de operadores coinciden con la instalación propuesta.
- Las firmas de aceptación identifican qué sucede si no se cumple un criterio.
Este cuadro convierte una demostración en evidencia. También deja ver una objeción común: las condiciones de la prueba pueden no ser reproducibles en la planta del comprador. Si está evaluando a UD Company, su perfil corporativo suministrado indica que construye máquinas para barquillos de huevo y rollos cola de fénix desde 2003, a partir de dos bases de producción, en Guangzhou y en la Zona de Desarrollo de Alta Tecnología de Xinyu, en Jiangxi. Esas son declaraciones de la empresa de primera mano; solicite documentación vigente para cualquier modelo, patente, certificación o valor de desempeño específico. Antes de enviar una RFQ, utilice el selector de alcance de la máquina automática para producir barquillos de huevo para indicar qué estaciones están realmente incluidas.
Para consultar el resumen completamente comercial, vea la solución de máquina automática para producir barquillos de huevo. Para mantener separadas la solución y la guía: la guía presenta sus criterios de evaluación, y la solución podría describir los sistemas ofrecidos por el vendedor y los procedimientos de consulta.
Qué determina el costo total de propiedad
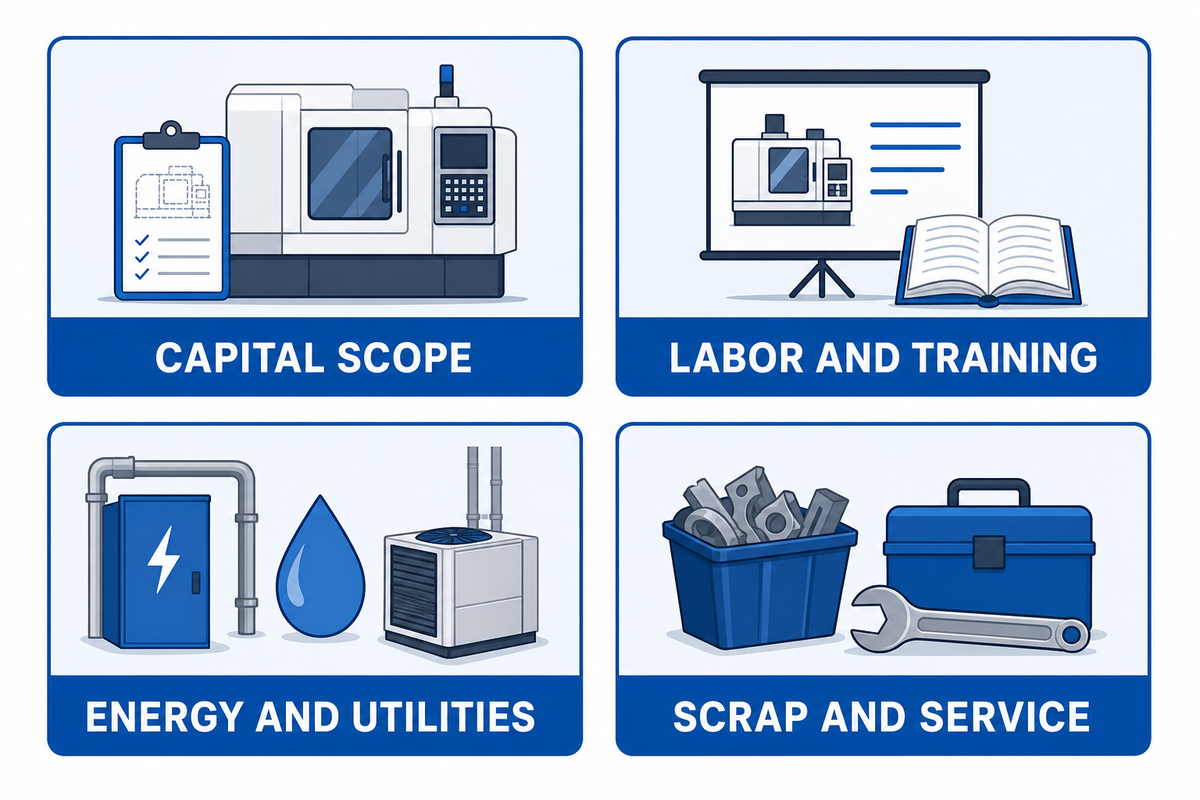
El riesgo de costo aumenta cuando una cotización oculta el tiempo de inactividad, la mano de obra o el servicio. Utilice un escenario documentado de planta y evidencia de la prueba en fábrica para revelar esos elementos. Incluya la compra, las herramientas, los servicios auxiliares, la mano de obra, la limpieza y desinfección, los repuestos, el servicio, los rechazos y el tiempo de inactividad para que una comparación de cinco años refleje la línea entregada. Para una primera evaluación de los servicios auxiliares, utilice la calculadora del costo energético de la máquina para producir barquillos de huevo y sustituya sus supuestos por la carga medida.
Dos cotizaciones con precios de compra similares pueden tener costos diferentes a cinco años. Prepare una hoja comparativa con la compra y las herramientas, el flete y los aranceles, la instalación, la puesta en marcha, los servicios auxiliares, la mano de obra, el tiempo de limpieza y desinfección, los repuestos, el servicio planificado, los rechazos, el desperdicio del cambio de producto y el costo del tiempo de inactividad. Marque los valores desconocidos como “por cotizar” en lugar de completar la brecha con un promedio del sector.
| Categoría de costo | Pregunta para la planta |
|---|---|
| Capital | ¿Qué herramientas, sensores, protecciones y opciones están incluidos? |
| Costo operativo | ¿Cuáles son los requisitos de carga conectada, aire, calor, aceite y mano de obra? |
| Pérdida de calidad | ¿Cuánta envoltura, relleno y producto se rechazan durante el arranque? |
| Servicio | ¿Dónde se encuentran los técnicos y los repuestos críticos? |
| Cambio de producto | ¿Cuántas piezas aceptadas se pierden entre recetas? |
| Servicios auxiliares | ¿Qué cargas de kW, PSI, agua y extracción debe proporcionar la planta? |
| Mano de obra | ¿Cuántos operadores y horas de limpieza y desinfección se planifican por turno? |
| Tiempo de inactividad | ¿Qué tiempo de respuesta y qué inventario de repuestos protegen el tiempo operativo? |
| Fin de vida útil | ¿Qué supuestos documentados existen sobre actualización, reventa o disposición final? |
Los listados públicos y las páginas de competidores pueden servir de orientación, pero no establecen un precio entregado para su receta y país. Un proveedor confiable debería poder separar un valor nominal de un compromiso específico para la planta.
Perspectiva del sector: automatización con evidencia, sin exageraciones
El riesgo práctico es comprar automatización sin una restricción medida. Un escenario de fábrica y evidencia documentada de producción mantienen la evaluación bien sustentada.
La señal útil de automatización para 2025–2026 es el cambio hacia líneas conectadas que hacen visibles la mano de obra, la trazabilidad, la limpieza y desinfección y el cambio de producto. Un resultado de búsqueda comercial informó que miles de nuevas líneas de producción de alimentos en 2025 incluían automatización como parte de su diseño; considérelo una señal del contexto del sector, no una promesa de que todos los proyectos de barquillos de huevo necesiten el mismo nivel de automatización. La implicación para el comprador es práctica: elija los datos que desea que registre la línea antes de elegir el mecanismo más rápido.
Pregunte si el sistema de control puede mostrar las versiones de la receta, las causas de parada, los códigos de rechazo y los eventos de mantenimiento a las personas responsables de la calidad y la producción. Si la respuesta es no, una máquina más rápida puede crear un misterio más rápido. Por eso, la decisión correcta sobre el rumbo debe ser gradual: demostrar la ventana del producto, demostrar la producción aceptada y después añadir la automatización que elimine una restricción medida.
Preguntas frecuentes
¿Existe una máquina para enrollar barquillos de huevo?
Sí. Los equipos comerciales para barquillos de huevo y rollitos de primavera pueden alimentar las envolturas, dosificar el relleno y formar un rollo uniforme. La decisión depende de su envoltura, relleno, geometría, ritmo de piezas aceptadas, plan de higiene y empacadora de las etapas posteriores. Una demostración del proveedor solo es significativa cuando utiliza muestras representativas y registra la configuración, las piezas brutas, las piezas aceptadas, los rechazos, las paradas y la limpieza. Para recetas variables o lotes muy pequeños, una celda manual o semiautomática aún puede ser la opción más adecuada.
¿Cuánto cuesta una máquina para producir barquillos de huevo?
No es responsable dar un precio único para una máquina para producir barquillos de huevo sin conocer la receta, la capacidad de producción, el límite de automatización, el destino y los servicios auxiliares. El total puede incluir equipos de formado, relleno, fritura o calentamiento, enfriamiento, interfaces de empaque, herramental, flete, aranceles, instalación, puesta en marcha, capacitación y repuestos. Solicite una cotización desglosada y compare el costo de propiedad a 5 años. Considere las ofertas de los mercados en línea solo como orientación, no como el precio de un proyecto entregado ni como garantía de recuperación de la inversión.
¿Cuánto cuesta hacer barquillos de huevo caseros?
El costo de preparar barquillos de huevo en casa es un cálculo para consumidores y no debe mezclarse con la cotización de una línea industrial. Sume los ingredientes de la envoltura y el relleno, el aceite o la energía, el empaque y su tiempo, y después divida el total entre el número de piezas aceptadas. Una evaluación de fábrica, en cambio, añade equipos, mano de obra, limpieza y desinfección, servicios auxiliares, rechazos, cambios de producto, servicio técnico y tiempo de inactividad. Mantener separados ambos alcances evita utilizar un bajo costo de ingredientes de la cocina doméstica como referencia industrial inválida.
¿Cuál es la mejor marca de barquillos de huevo?
La «mejor» depende de la receta, la envoltura, el relleno, la textura, el mercado y los criterios de calidad. Para los equipos, compare la evidencia de las pruebas del proveedor, el método de cambio de producto, el radio de servicio, el plan de repuestos y la documentación, en lugar de basarse únicamente en el nombre de una marca.
¿Cuál es la diferencia entre una máquina para producir barquillos de huevo y una máquina para producir rollitos de primavera?
Según el mercado, los nombres pueden describir envolturas, rellenos, espesores, formas y etapas de cocción diferentes. Confirme la muestra real del producto y el recorrido de formado. Algunos equipos pueden manejar formatos relacionados mediante cambios de herramental; otros no. La prueba debe mostrar ambos productos si piensa venderlos.
¿Qué debo incluir en una RFQ para una máquina para producir barquillos de huevo?
Incluya muestras del producto y la receta, dimensiones de la envoltura, propiedades del relleno, geometría objetivo, piezas aceptadas por hora, patrón de turnos, datos de servicios auxiliares, plano de planta, requisitos de limpieza y desinfección, interfaz de empaque, normas del destino, expectativas de servicio, repuestos y una matriz de evaluación propuesta para la prueba en fábrica. Pida a los proveedores que etiqueten por separado los valores nominales, medidos y garantizados.
Referencias y fuentes
- Guía de USDA FSIS para cumplir las normas de desempeño de limpieza y desinfección — contexto de higiene del procesamiento de alimentos.
- Aviso de ANSI sobre equipos para alimentos NSF/ANSI 2-2025 — contexto de normas con fecha.
- Máquina de ANKO para producir barquillos de huevo y línea de producción automática — ejemplo de proveedor, utilizado solo como referencia orientativa.
- Ejemplo de solución ER-24 de ANKO — producción y opciones de envoltura declaradas por el proveedor, no constituye una promesa universal.
- Artículo de Food Engineering sobre una máquina automatizada para rollitos de primavera — contexto del sector.
- Tendencias de PMMI 2025 en seguridad alimentaria y limpieza y desinfección — contexto operativo del sector.
Preparado con información de producto proporcionada por UD Company. Los datos de la empresa incluidos en esta guía se atribuyen a declaraciones de la propia empresa proporcionadas para este artículo. No se infieren números de patentes, certificaciones, capacidades ni precios cuando no se proporcionó una fuente.