ติดต่อบริษัท UDTECH

คุณภาพที่ได้รับการรับรอง ISO
จัดทำเอกสารรุ่นและระบบสาธารณูปโภคของคุณ
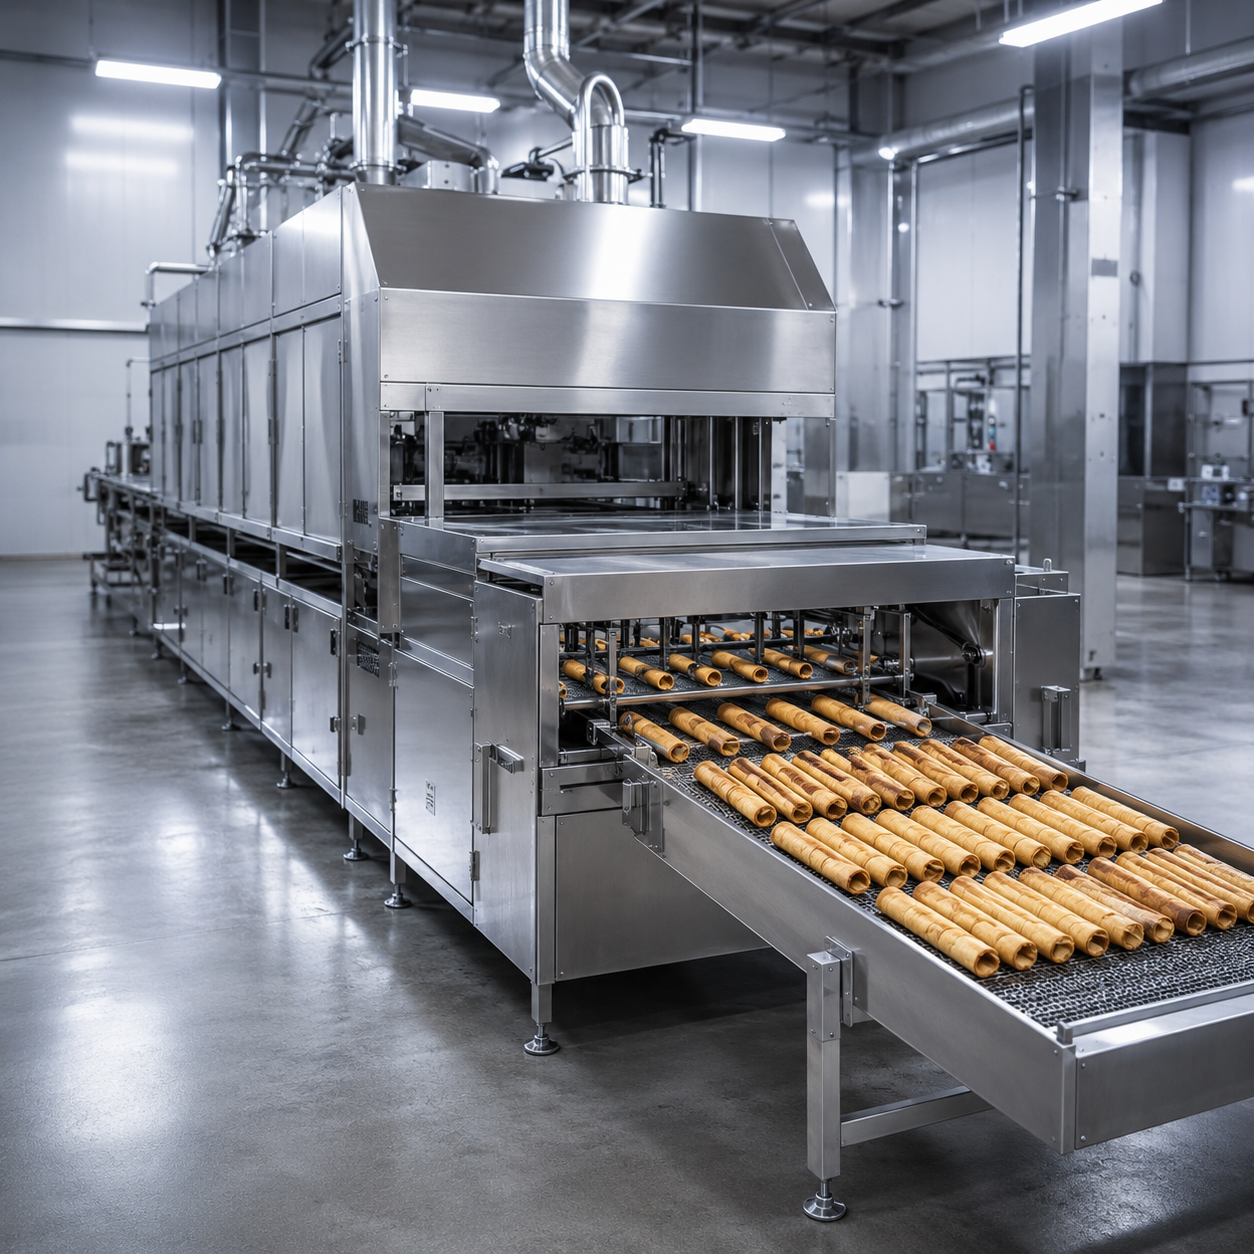
เครื่องทำขนมทองม้วนอัตโนมัติ
เครื่องทำขนมทองม้วนอัตโนมัติสำหรับผลิตเวเฟอร์ม้วนกรอบ
การกำหนดค่าของ UD ที่มีเอกสารรองรับ 5 รูปแบบ ตั้งแต่เครื่องกะทัดรัดประมาณ 300 ชิ้น/ชม. ไปจนถึงระบบไฟฟ้า ก๊าซธรรมชาติ และ LPG แบบสามสาย 330 ชิ้น/นาที สำหรับโครงการเวเฟอร์ม้วนแบบกลวงและสอดไส้
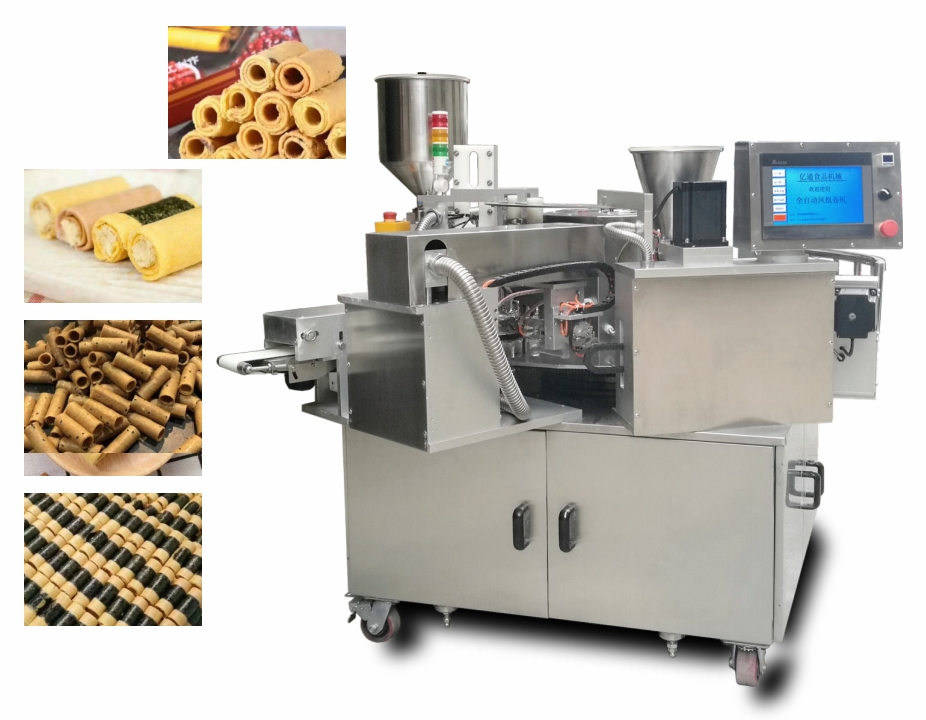
เครื่องทำขนมทองม้วนอัตโนมัติจาก UD อบแผ่นแป้งเหลวบางแล้วม้วนขณะยังอุ่นให้เป็นแท่งเวเฟอร์กรอบ UD มีทั้งเครื่องไฟฟ้าขนาดกะทัดรัด ระบบทำความร้อนด้วยก๊าซแบบสองสายและสามสาย เริ่มจากกำหนดผลิตภัณฑ์ สูตรการผลิต ผลผลิตเป้าหมาย ระบบสาธารณูปโภค และขอบเขตการบรรจุ จากนั้นจับคู่ข้อมูลเหล่านี้กับรุ่นที่มีเอกสารรองรับและเกณฑ์การตรวจรับ
ขอบเขตรุ่นที่มีเอกสารรองรับ
YT-06, YT-12, YT-02DJ, YT05-2 และ YT05-3ช่วงกำลังการผลิตของเครื่องกะทัดรัด
ประมาณ 300-600 ชิ้น/ชม. ขึ้นอยู่กับรุ่นและผลิตภัณฑ์ช่วงกำลังการผลิตของระบบหลายสาย
ประมาณ 220 ชิ้น/นาทีสำหรับสองสาย หรือ 330 ชิ้น/นาทีสำหรับสามสายเส้นทางผลิตภัณฑ์
ขนมทองม้วนและแท่งเวเฟอร์แบบกลวงหรือสอดไส้กรอบเกณฑ์การคัดเลือก
สูตรการผลิต ขนาดต่อชิ้น ผลผลิต ระบบสาธารณูปโภค พื้นที่ติดตั้ง และจุดเชื่อมต่อการบรรจุผลลัพธ์ของใบเสนอราคา
รุ่นที่ยืนยันแล้วหนึ่งรุ่น รายการระบบสาธารณูปโภค ขอบเขตสายการผลิต และแผนการตรวจรับระบบอัตโนมัติของ UD
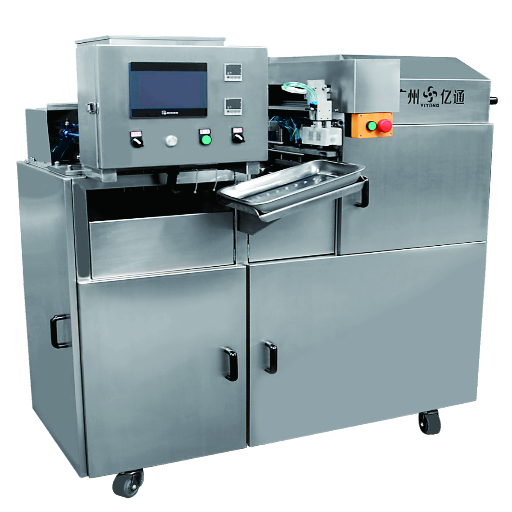
5 รูปแบบที่มีเอกสารรองรับ
300 – 600 ชิ้น/ชม. (เครื่องกะทัดรัด)
สูงสุด 330 ชิ้น/นาที (สามสาย)
ก๊าซและไฟฟ้า ขอบเขตการทำความร้อน
รูปแบบผลิตภัณฑ์และข้อมูลสูตรการผลิต
ผู้ผลิตเครื่องจักรจะเสนอฮาร์ดแวร์ที่ถูกต้องได้ก็ต่อเมื่อกำหนดผลิตภัณฑ์ด้วยข้อมูลที่วัดได้ ความสมบูรณ์ของเวเฟอร์เปลี่ยนแปลงตามพฤติกรรมของแป้งเหลว ความหนาแผ่น โปรไฟล์การอบ รูปทรงม้วน และเวลาที่มีสำหรับขึ้นรูปแผ่นขณะยังยืดหยุ่น งานศึกษาความร้อนปี 2025 เกี่ยวกับการอบเวเฟอร์อุตสาหกรรมเชื่อมโยงการกระจายอุณหภูมิของแผ่นอบกับความหนาและการกระจายสีของเวเฟอร์
แป้งเหลวและปริมาณแป้งที่หยอด
ส่ง
สูตรการผลิตหรือตัวอย่าง ช่วงความหนืด น้ำหนักปริมาณแป้งที่หยอด และข้อมูลปริมาณของแข็ง
เหตุผลที่สำคัญ
การไหลและความชื้นมีผลต่อการเคลือบ การลอกออก เวลาอบ และความแข็งแรงของแผ่น
การตรวจรับ
สูตรการผลิต การตั้งค่าปริมาณแป้งที่หยอด และเงื่อนไขการทดลองผลิตตัวอย่างที่ได้รับอนุมัติ
รูปทรงม้วน
ส่ง
ความยาว เส้นผ่านศูนย์กลางภายนอก ความหนาผนัง ลายเส้น และสภาพปลายชิ้นงาน
เหตุผลที่สำคัญ
รูปทรงมีผลต่อเครื่องมือขึ้นรูป ตำแหน่งตัด เส้นทางทำให้เย็น และจำนวนชิ้นต่อบรรจุภัณฑ์
การตรวจรับ
วิธีวัด ขนาดตัวอย่าง และจำนวนการแตกหักที่ยอมรับได้
เวเฟอร์แบบกลวงหรือสอดไส้
ส่ง
ประเภทไส้ อุณหภูมิ ปริมาณจ่าย ตำแหน่งแกนกลาง และข้อมูลสารก่อภูมิแพ้
เหตุผลที่สำคัญ
การเติมไส้มีผลต่อการเลือกหัวฉีด จังหวะการทำงาน การทำความสะอาด และการทำให้เย็นในกระบวนการถัดไป
การตรวจรับ
น้ำหนักไส้ การจัดให้อยู่กึ่งกลาง การรั่วซึม และการตรวจสอบหลังทำความสะอาด
คุณภาพผลิตภัณฑ์สำเร็จรูป
ส่ง
ค่าสีอ้างอิง เป้าหมายความกรอบ เป้าหมายความชื้น และรูปแบบบรรจุภัณฑ์
เหตุผลที่สำคัญ
การกระจายความร้อนมีผลต่อความหนาและสีของแผ่น ส่วนการทำให้เย็นมีผลต่อความกรอบเมื่อเข้าสู่การบรรจุ
การตรวจรับ
ตัวอย่างที่ได้รับอนุมัติและวิธีทดสอบที่ทำซ้ำได้
ขอบเขตสายการผลิต ตั้งแต่การเตรียมแป้งเหลวจนถึงการบรรจุ
คำว่า “อัตโนมัติ” อธิบายการทำงานของเครื่องจักร ไม่ได้กำหนดขอบเขตสายการผลิตแบบไม่จำกัด ให้ระบุจุดส่งต่อทั้งต้นน้ำและปลายน้ำทุกจุดในใบเสนอราคา เพื่อให้สายการผลิตมีผู้รับผิดชอบที่ชัดเจนในขั้นตอนผสม อบ ม้วน ทำให้เย็น และบรรจุ สิทธิบัตรการขึ้นรูปเวเฟอร์ที่เผยแพร่แสดงให้เห็นว่า การอบ การตัด และการขึ้นรูปเป็นขั้นตอนกระบวนการที่เชื่อมโยงกัน ไม่ใช่ชื่อโมดูลที่ใช้แทนกันได้
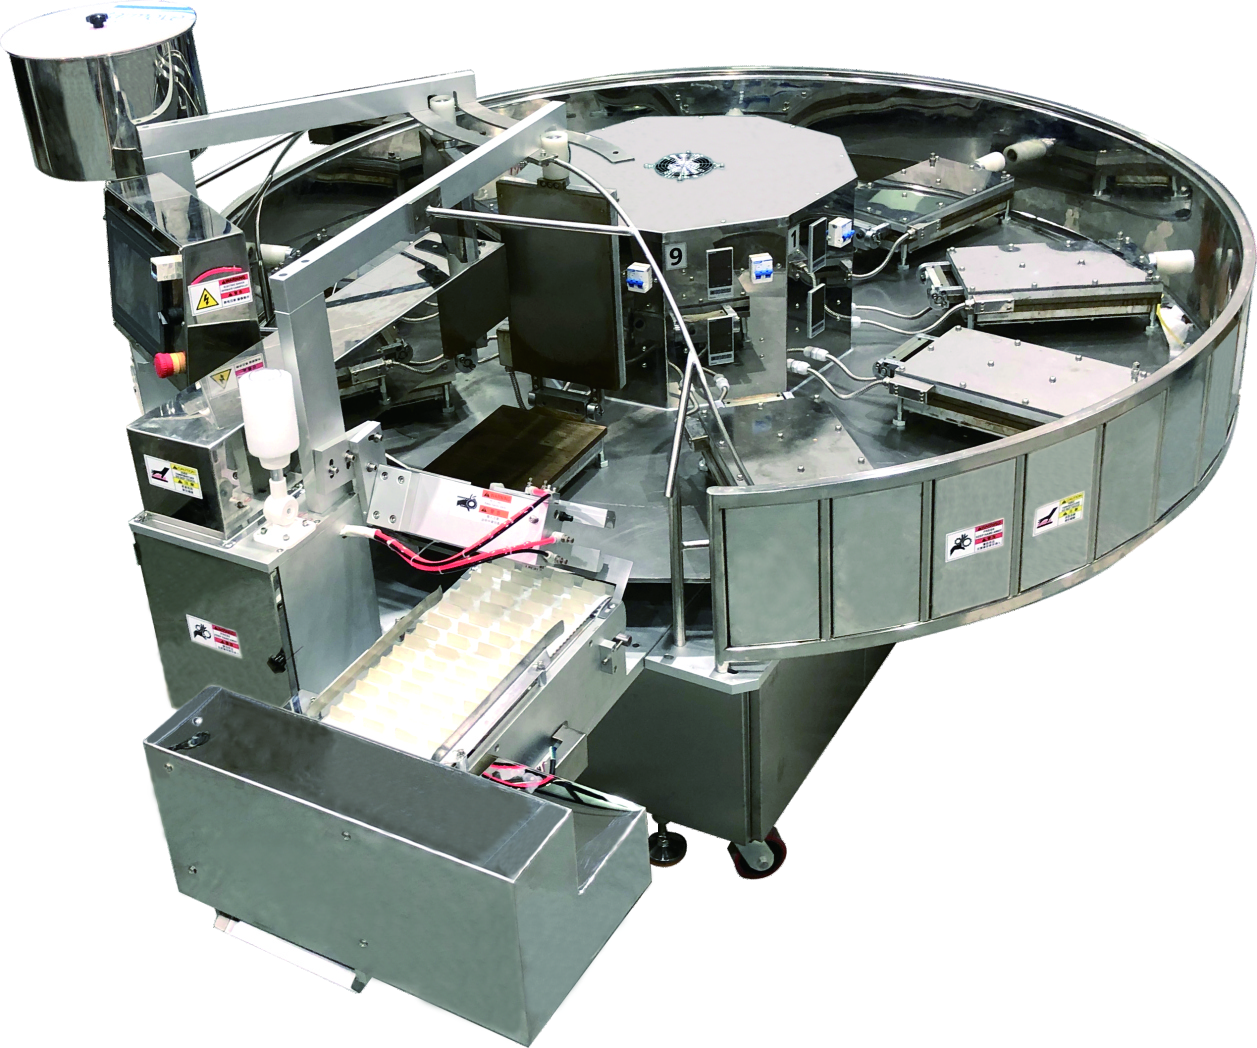
ขั้นตอนกระบวนการ
หน้าที่ของเครื่องจักรหลัก
การตัดสินใจของโครงการ
หลักฐานการตรวจรับ
การเตรียมแป้งเหลว
ป้อนแป้งเหลวที่เตรียมแล้วเข้าสู่ระบบหยอด
การผสมเบื้องต้นด้วยมือ เครื่องผสมที่จัดหาให้ หรือระบบที่มีอยู่ในโรงงาน
ขนาดล็อต อุณหภูมิ ความหนืด และวิธีการลำเลียง
การจ่ายส่วนผสมตามปริมาณที่กำหนดและการเคลือบ
หยอดปริมาณที่ควบคุมได้ลงบนพื้นผิวอบ
ช่วงสูตรการผลิตและชิ้นส่วนสำหรับการเปลี่ยนงานผลิต
น้ำหนักปริมาณแป้งที่หยอดและพื้นที่การเคลือบแผ่น
การอบ
ใช้ความร้อนไฟฟ้าหรือก๊าซที่ควบคุมได้
สีผลิตภัณฑ์ การลอกแผ่นออก และแหล่งความร้อนของสถานที่ติดตั้ง
ตัวอย่างที่ได้รับอนุมัติภายใต้สูตรการผลิตและการตั้งค่าที่ระบุ
การม้วนและการตัด
ขึ้นรูปแผ่นอุ่นและตัดตามความยาวเป้าหมาย
แบบกลวงหรือสอดไส้ เส้นผ่านศูนย์กลาง ความยาว และลวดลาย
แผนตัวอย่างสำหรับขนาดและการแตกหัก
การทำให้เย็นและการลำเลียง
นำผลิตภัณฑ์ออกจากสถานีขึ้นรูป
ความยาวสายพานทำให้เย็น การสะสมชิ้นงาน และทิศทางการวาง
อุณหภูมิก่อนบรรจุและการสูญเสียระหว่างการลำเลียง
จุดเชื่อมต่อการบรรจุ
ส่งผลิตภัณฑ์ให้ระบบในกระบวนการถัดไป
การบรรจุด้วยมือ เครื่องห่อแบบโฟลว์ เครื่องโหลดถาด หรือสายพานของโรงงาน
ความสูงจุดเชื่อมต่อ ความเร็ว บัฟเฟอร์ และเส้นทางคัดทิ้ง
กฎกำหนดขอบเขต
หากต้องมีการทำให้เย็น การลำเลียง การเติมไส้ หรือการบรรจุ ให้ระบุเป็นอุปกรณ์ที่รวมอยู่ในโครงการหรือเป็นจุดเชื่อมต่อของหน้างานที่กำหนดไว้ ใบเสนอราคาเฉพาะเครื่องจักรและสายการผลิตขนมทองม้วนครบชุดเป็นคนละสิ่งส่งมอบ แม้จะใช้ชุดอบและม้วนหลักเดียวกัน
การเปรียบเทียบรุ่นและระบบสาธารณูปโภคที่ยืนยันแล้ว
ด้านล่างเป็นการเปรียบเทียบรุ่น UD ที่มีเอกสารรองรับ 5 รุ่น ผลผลิตที่เผยแพร่เป็นค่าโดยประมาณและขึ้นอยู่กับผลิตภัณฑ์ ดังนั้นการตรวจรับขั้นสุดท้ายต้องระบุสูตรการผลิต ขนาดต่อชิ้น รูปแบบสอดไส้หรือกลวง ระยะเวลาทดสอบ และจุดที่เริ่มนับชิ้นงานดี พื้นฐานผลิตภัณฑ์นี้สำคัญเพราะการกระจายความร้อนของแผ่นอบอาจทำให้ความหนาและสีของเวเฟอร์เปลี่ยนแปลง
| ขอบเขตหรือรุ่น | ผลผลิตที่เผยแพร่ | กำลังไฟและความร้อน | พื้นที่ติดตั้ง / ขนาด | การใช้งานเพื่อเปรียบเทียบที่เหมาะสม |
|---|---|---|---|---|
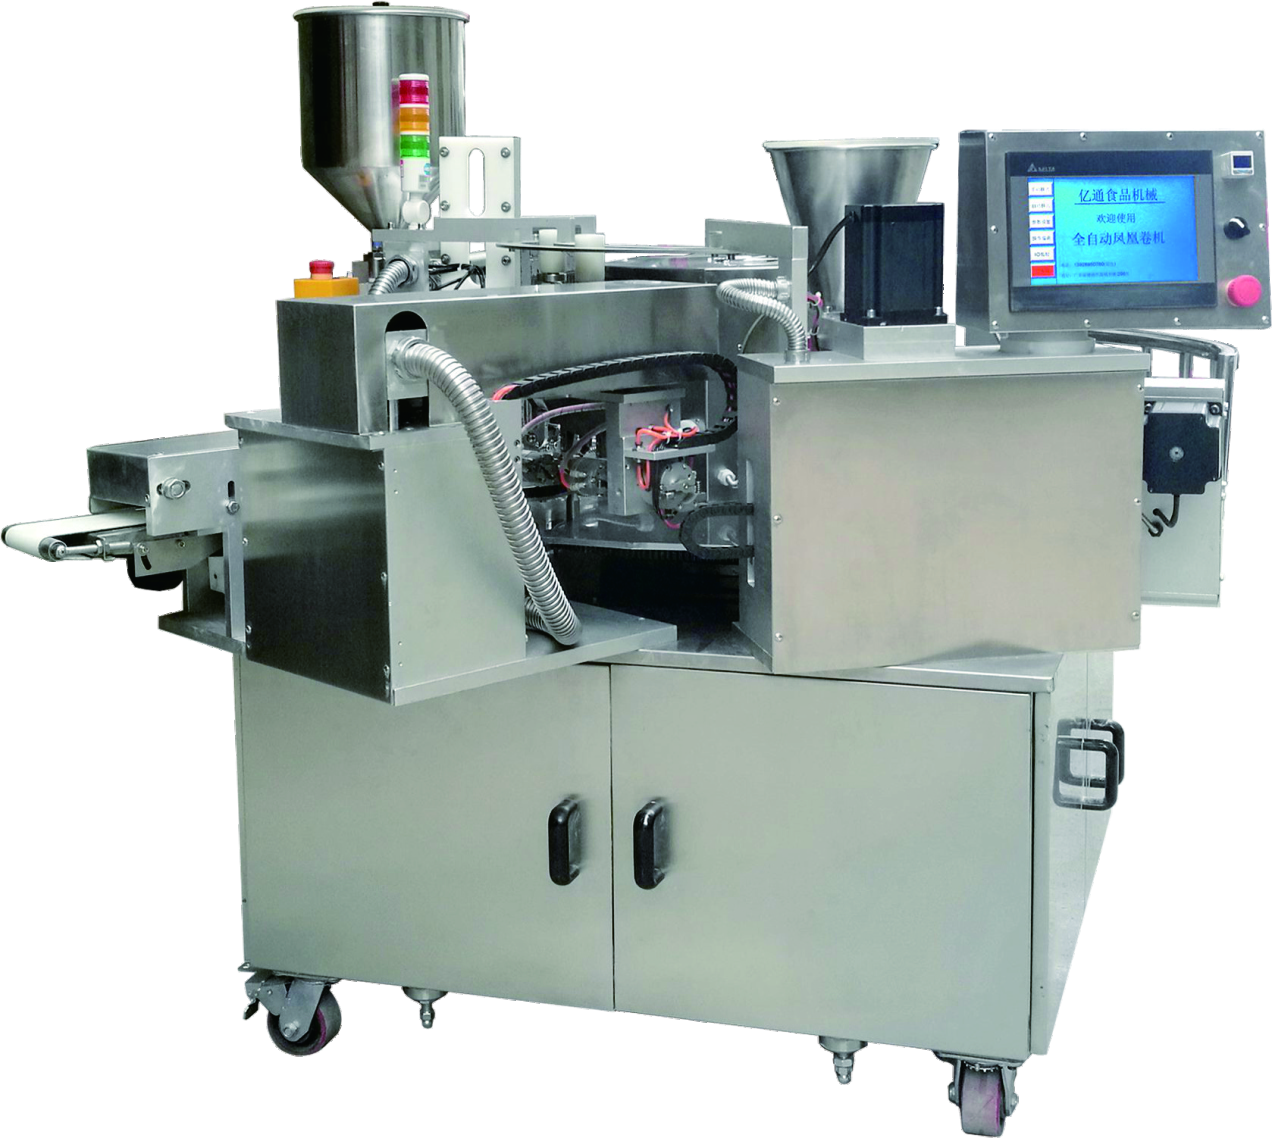
| YT-06 ขนาดกะทัดรัด | ประมาณ 300 ชิ้น/ชม. | ความร้อน 2 × 2.5 kW; ระบบส่งกำลัง 0.8 kW; 380 V ±10%; ลม 0.2 m³/นาที ที่ ≥0.6 MPa | 1400 × 900 × 1480 mm | เบเกอรี ตู้แสดงสินค้าในร้านค้าปลีก หรือการผลิตปริมาณน้อย |
| YT-12 การผลิตขนาดกะทัดรัด | ประมาณ 600 ชิ้น/ชม. | ความร้อน 4 × 2.5 kW; ระบบส่งกำลัง 1.1 kW; 380 V ±10%; ลม 0.2 m³/นาที ที่ ≥0.6 MPa | 2200 × 900 × 1480 mm | การผลิตขนาดกะทัดรัดที่ให้ผลผลิตสูงขึ้นด้วยชุดทำความร้อน 4 ชุด |
| YT-02DJ แบบโรตารี | ประมาณ 500-600 แท่ง/ชม. | ความร้อน 9 × 2.5 kW; ระบบส่งกำลัง 1.5 kW; ไฟสามเฟส 380 V; ลม 0.4-0.7 MPa | 2700 × 2100 × 1500 มม.; 900 กก. | ความยืดหยุ่นด้านรูปทรง ลวดลาย และความยาวผ่านแผ่นอบหมุน 9 แผ่น |
| เส้นทางโครงการสายเดี่ยว | ชุดสายการผลิต 1 ชุด; ยืนยันอัตราการผลิตจากตัวอย่างและขอบเขตงาน | ยืนยันแรงดันไฟฟ้า แหล่งความร้อน ลม และไอเสียในเอกสารรุ่นและระบบสาธารณูปโภค | เครื่องจักรรวมบัฟเฟอร์ การทำให้เย็น และขอบเขตการบรรจุ | ระบบอัตโนมัติระดับโรงงานที่ไม่มีสายอบแบบขนาน |
| YT05-2 แบบสองสาย | ประมาณ 220 ชิ้น/นาที; 600 kg/8 ชม. | 9.7 kW; LPG ประมาณ 6 kg/ชม. หรือก๊าซธรรมชาติประมาณ 8 m³/ชม. | 15.5 ตร.ม. (4.2 × 3.7 ม.); 4300 กก. | การอบแบบสองสาย การฉีดแกนไส้ และการขึ้นรูปม้วน |
| YT05-3 แบบสามสาย | ประมาณ 330 ชิ้น/นาที; 900 kg/8 ชม. | 12 kW; LPG ประมาณ 8 kg/ชม. หรือก๊าซธรรมชาติประมาณ 10 m³/ชม. | 15.5 ตร.ม. (4.2 × 3.7 ม.); 4500 กก. | ผลผลิตแบบสามสายในพื้นที่ติดตั้งเครื่องที่เผยแพร่เท่ากัน |
การตรวจรับระบบสาธารณูปโภค ความปลอดภัย และสุขอนามัย
เมทริกซ์การตรวจรับระบบสาธารณูปโภค ความปลอดภัย และสุขอนามัยจะเปลี่ยนภาระหน้าที่ของสถานที่ติดตั้งให้เป็นข้อมูลสำหรับใบเสนอราคาก่อนล็อกรุ่นเครื่อง โดยใช้เอกสารอ้างอิงด้านความปลอดภัยของเครื่องจักรและสถานประกอบการอาหารเป็นจุดตรวจออกแบบและตรวจรับ ไม่ใช่ตรารับรอง
ช่องว่างด้านการ์ดป้องกันหรือการทำความสะอาดได้กลายเป็นความเสี่ยงในการเริ่มเดินระบบ เพราะผังสุดท้ายต้องเชื่อมส่วนม้วนที่เคลื่อนที่ ความร้อน พื้นผิวสัมผัสอาหาร และการเข้าถึงของผู้ควบคุมเครื่อง UD จัดการทบทวนโดยยึดเกณฑ์การตรวจรับที่เป็นลายลักษณ์อักษร รวมถึง OSHA 29 CFR 1910.212, OSHA 29 CFR 1910.147 และ ISO 14159:2002 ตามที่เกี่ยวข้อง
| พื้นที่การตรวจรับ | ความเสี่ยงที่ต้องควบคุม | หลักฐานที่ต้องขอ | ผู้รับผิดชอบที่ต้องกำหนด |
|---|---|---|---|
| ไฟฟ้าและความร้อน | แรงดันไฟฟ้า ความถี่ เฟส แรงดันก๊าซ การตัดจ่าย และความไม่ตรงกันของการระบายความร้อน | รายการโหลด แผนผังการเชื่อมต่อ ข้อกำหนดเชื้อเพลิง และลำดับการตัดจ่าย | ผู้จัดหา + วิศวกรรมโรงงาน |
| ลมอัด | อัตราการไหลหรือแรงดันไม่เพียงพอเมื่อมีความต้องการสูงสุด | แรงดันที่ต้องการ อัตราการไหลของลมอิสระ คุณภาพ และขนาดจุดเชื่อมต่อ | ผู้จัดหา + ระบบสาธารณูปโภค |
| การ์ดป้องกัน | จุดหนีบขณะป้อนเข้า ชิ้นส่วนหมุน พื้นผิวร้อน และลูกกลิ้งขึ้นรูป | ผังการ์ดป้องกัน รายการอินเตอร์ล็อก การทบทวนความเสี่ยงคงเหลือ และคู่มือการปฏิบัติงาน | ผู้จัดหา + ความปลอดภัยโรงงาน |
| พลังงานอันตราย | การเริ่มเดินเครื่องโดยไม่คาดคิด หรือพลังงานไฟฟ้า นิวแมติก กล และความร้อนที่กักเก็บอยู่ระหว่างการทำความสะอาดหรือแก้การติดขัด | แบบแสดงจุดแยกพลังงานและข้อมูลขั้นตอนควบคุมพลังงาน | นายจ้างโรงงานพร้อมข้อมูลจากผู้จัดหา |
| การสัมผัสอาหาร | สิ่งสกปรกที่เข้าถึงไม่ได้ การปนเปื้อน หรือวัสดุสัมผัสที่ไม่เหมาะสม | รายการวัสดุสัมผัสอาหาร จุดเข้าถึงพื้นผิว และคำแนะนำการทำความสะอาด | ผู้จัดหา + คุณภาพ |
| การเปลี่ยนงานผลิตเมื่อมีสารก่อภูมิแพ้ | สารตกค้างในเส้นทางแป้งเหลว ไส้ และการลำเลียง | แผนการถอดชิ้นส่วน วิธีทำความสะอาด จุดตรวจสอบ และแผนการยืนยันผล | คุณภาพโรงงาน |
| การจัดการผง | การสะสมของฝุ่นแป้งหรือฝุ่นน้ำตาลและความเสี่ยงการจุดติดไฟตามความเหมาะสม | ข้อมูลสำหรับประเมินอันตรายจากฝุ่นของสถานที่ จุดดูดสกัด และพื้นที่เข้าถึงเพื่อทำความสะอาด | วิศวกรรม/ความปลอดภัยโรงงาน |
| การตรวจรับสายการผลิต | ทดสอบด้วยผลิตภัณฑ์ที่ทำได้ง่ายหรือ นับผลผลิตก่อนถึงจุดคัดทิ้งปลายน้ำ | สูตรการผลิตที่ได้รับอนุมัติ ระยะเวลา จำนวนผู้ปฏิบัติงาน กฎการคัดทิ้ง และจุดนับ | ผู้ซื้อ + ผู้จัดหา |
จุดอ้างอิงสำหรับการติดตั้งในสหรัฐอเมริกา
อันตรายจากเครื่องจักร
OSHA 29 CFR 1910.212 ระบุอันตรายที่จุดปฏิบัติงาน จุดหนีบ และชิ้นส่วนหมุน ขณะที่ 29 CFR 1910.147 ครอบคลุมการควบคุมพลังงานอันตรายระหว่างงานซ่อมบำรุง เช่น การทำความสะอาดและแก้การติดขัด
การปฏิบัติงานที่ถูกสุขลักษณะ
ISO 14159:2002 ให้หลักการออกแบบที่ถูกสุขลักษณะ และ 21 CFR Part 117 กำหนดหน้าที่ด้านการสุขาภิบาล การทำความสะอาดได้ และการควบคุมสารก่อภูมิแพ้สำหรับสถานประกอบการอาหาร ฉบับที่ใช้บังคับและหน้าที่ของโรงงานควรอยู่ในการทบทวนโครงการ
6 ขั้นตอนตั้งแต่ทบทวนตัวอย่างจนถึงส่งมอบ
ใบเสนอราคาที่มีประโยชน์ควรทำหน้าที่เป็นชุดเอกสารวิศวกรรมขนาดย่อม ไม่ใช่เพียงชื่อรุ่นคู่กับราคา UD ใช้ข้อมูลผลิตภัณฑ์และสถานที่เพื่อจัดแนวข้อกำหนด สิ่งส่งมอบ การตรวจรับ กำหนดการ และข้อกำหนดเบื้องต้นของทั้งสองฝ่ายให้สอดคล้องกัน
ส่งข้อมูลผลิตภัณฑ์
— แชร์สูตรการผลิตหรือตัวอย่าง ขนาดผลิตภัณฑ์ รูปแบบกลวงหรือสอดไส้ ผลผลิตเป้าหมาย และแผนการบรรจุ
ยืนยันเส้นทางกระบวนการ
— จับคู่ขอบเขตเครื่องกะทัดรัด แบบโรตารี สายเดี่ยว สองสาย หรือสามสายกับขอบเขตการอบ การขึ้นรูป การทำให้เย็น และการบรรจุ
ล็อกระบบสาธารณูปโภคและผังการจัดวาง
— ทบทวนกำลังไฟ เชื้อเพลิง ลม ไอเสีย พื้นที่เข้าถึง พื้นที่ทำความสะอาด ระดับความสูงสายการผลิต บัฟเฟอร์ และตำแหน่งผู้ควบคุมเครื่อง
ออกใบเสนอราคาเป็นลายลักษณ์อักษร
— ระบุรุ่น โมดูลที่รวมอยู่ เอกสาร หมุดหมาย รายการยกเว้น ข้อกำหนดเบื้องต้นของสถานที่ และขอบเขตการรับประกัน
อนุมัติระเบียบวิธีการตรวจรับ
— กำหนดผลิตภัณฑ์ เวลาเดินเครื่อง จำนวนผู้ปฏิบัติงาน การสุ่มตัวอย่าง กฎผลผลิตที่จำหน่ายได้ และชุดหลักฐานให้เรียบร้อยก่อนผลิต
เตรียมการส่งมอบ
— จัดแนววัสดุทดลอง การทดสอบที่โรงงาน การบรรจุ การจัดส่ง การติดตั้ง การฝึกอบรม อะไหล่สำรอง และความพร้อมของสถานที่
ข้อมูลที่ช่วยป้องกันงานแก้ไข
ข้อมูลนำเข้า
รายละเอียดขั้นต่ำที่เป็นประโยชน์
การตัดสินใจที่ข้อมูลนี้ช่วยให้ทำได้
ตัวอย่างผลิตภัณฑ์
ขนาด สี เนื้อสัมผัส ขีดจำกัดการแตกหัก และเป้าหมายการเติมไส้ที่ได้รับอนุมัติ
การตั้งค่าการอบ การขึ้นรูป การตัด และการตรวจรับ
เป้าหมายผลผลิต
ชิ้น/นาทีและ kg/ชม. โดยระบุน้ำหนักต่อชิ้นและเกณฑ์กะการทำงาน
รุ่นและจำนวนสายการผลิต
ผังโรงงาน
ความยาว ความกว้าง ความสูง ประตูทางเข้า และระยะเผื่อซ่อมบำรุงที่มีอยู่
ทิศทางการวางเครื่องและขอบเขตกระบวนการถัดไป
เอกสารระบบสาธารณูปโภค
แรงดันไฟฟ้า ความถี่ เฟส เชื้อเพลิง ลม ไอเสีย และสภาพแวดล้อม
ชุดทำความร้อน ระบบควบคุม มอเตอร์ และชุดจุดเชื่อมต่อ
แผนการบรรจุ
แบบใช้มือหรืออัตโนมัติ จำนวนต่อบรรจุ ทิศทาง ความเร็ว และเผื่อบัฟเฟอร์
การออกแบบสายพานทำให้เย็นและจุดส่งต่อ
เครื่องมือวิศวกรรมและการวางแผนสำหรับเครื่องทำขนมทองม้วนอัตโนมัติ
01
เครื่องมือสร้าง RFQ ด้านกำลังการผลิตและระบบสาธารณูปโภค
สร้างคำขอสอบถามที่เปรียบเทียบได้โดยอ้างอิงผลิตภัณฑ์ เกณฑ์ผลผลิต ระบบสาธารณูปโภค พื้นที่ติดตั้ง และขอบเขตการบรรจุ ช่องว่างจะยังแสดงให้เห็นเป็นข้อมูลที่ขาดหาย เครื่องมือนี้ไม่แทนที่ข้อมูลโรงงานเริ่มต้น
02
เครื่องมือเลือกขอบเขตเครื่องทำขนมทองม้วนอัตโนมัติ
ป้อนเป้าหมายอัตราผลผลิตต่อชิ้นที่เปรียบเทียบได้และเส้นทางการผลิตที่ต้องการ เครื่องมือนี้ใช้เฉพาะช่วงรุ่น UD ที่มีเอกสารรองรับ และส่งค่าที่อยู่นอกช่วงเหล่านั้นให้ฝ่ายวิศวกรรมตรวจสอบแทนการสร้างรหัสรุ่นขึ้นเอง
03
แผนผังการสูญเสียผลผลิตที่จำหน่ายได้
ทดสอบสถานการณ์การวางแผนจากฝั่งผู้ซื้อโดยใช้ความพร้อมเดินเครื่อง ประสิทธิภาพ และคุณภาพผ่านครั้งแรกกับเกณฑ์ผลผลิตตามพิกัดเดียว เปอร์เซ็นต์เหล่านี้เป็นสมมติฐานของคุณ ไม่ใช่ผลลัพธ์ที่ UD รับประกัน
คำถามที่พบบ่อยเกี่ยวกับเครื่องทำขนมทองม้วนอัตโนมัติ
ดัชนีข้อมูล: 01 / 15
เครื่องนี้ผลิตแผ่นเวเฟอร์บางที่อบแล้วม้วนขณะอุ่นให้เป็นแท่งแบบกลวงหรือสอดไส้กรอบ หน้านี้จัดทำสำหรับการผลิตเวเฟอร์ม้วนในอุตสาหกรรม ไม่ใช่ม้วนสอดไส้หรือม้วนทอด
ในหมวดเครื่องจักรนี้ คำเหล่านี้มักใช้ทับซ้อนกันเพื่อหมายถึงแผ่นบางที่อบแล้วม้วนเป็นท่อกรอบ ตัวอย่าง สูตรการผลิต เส้นผ่านศูนย์กลาง ความยาว ลวดลาย และไส้เป็นตัวกำหนดผลิตภัณฑ์จริง
เครื่องกะทัดรัดรวมกระบวนการหลักไว้ในพื้นที่เล็ก ขอบเขตสายเดี่ยวเชื่อมชุดสายการผลิตหนึ่งชุดเข้ากับโมดูลสนับสนุน และขอบเขตหลายสายเดินเครื่องอบและขึ้นรูปแบบขนาน โบรชัวร์ของ UD ระบุรูปแบบสองสาย YT05-2 และสามสาย YT05-3
จัดหน่วย ผลิตภัณฑ์ น้ำหนักต่อชิ้น สูตรการผลิต ระยะเวลาเดินเครื่อง จำนวนผู้ปฏิบัติงาน และกฎการคัดทิ้งให้ตรงกันก่อน จากนั้นคำนวณผลผลิตที่จำหน่ายได้โดยนำผลผลิตตามพิกัดคูณด้วยความพร้อมเดินเครื่อง ประสิทธิภาพ และคุณภาพผ่านครั้งแรก
การผลิตแบบสอดไส้ต้องรวมประเภทไส้ ปริมาณจ่าย อุณหภูมิ ตำแหน่งหัวฉีด เส้นทางการทำความสะอาด และพฤติกรรมการทำให้เย็นไว้ในการกำหนดค่าที่เลือก YT05-2 และ YT05-3 มีเอกสารระบุฟังก์ชันฉีดแกนไส้
การไหลของแป้งเหลว ความชื้น การลอกออก และการตอบสนองต่อการอบส่งผลต่อการเคลือบ การขึ้นรูป และการแตกหัก งานศึกษาปี 2025 เกี่ยวกับแผ่นอบยังเชื่อมโยงการกระจายความร้อนกับความหนาและการกระจายสีของเวเฟอร์ด้วย
YT-06 มีการเผยแพร่กำลังผลิตประมาณ 300 ชิ้น/ชั่วโมง ภายในขนาด 1400 × 900 × 1480 mm ขณะที่ YT-12 มีการเผยแพร่กำลังผลิตประมาณ 600 ชิ้น/ชั่วโมง ภายในขนาด 2200 × 900 × 1480 mm ผลผลิตสุดท้ายจะยืนยันจากผลิตภัณฑ์ที่ได้รับอนุมัติแล้ว
YT-02DJ ใช้พิมพ์อบหมุน 9 ชุด และมีการเผยแพร่กำลังผลิตประมาณ 500-600 แท่ง/ชั่วโมง ขนาดตามโบรชัวร์คือ 2700 × 2100 × 1500 mm พร้อมไฟฟ้า 380 V แบบสามเฟส
YT-06 และ YT-12 ระบุอินพุต 380 V ±10% และลมอัด 0.2 m³/min ที่ ≥0.6 MPa กำลังโหลดของระบบทำความร้อนและชุดส่งกำลังแตกต่างกันตามรุ่นและแสดงไว้ในตารางเปรียบเทียบ
ทั้งสองรุ่นเป็นแบบให้ความร้อนด้วยก๊าซ โดย YT05-2 ระบุว่าใช้ LPG ประมาณ 6 กก./ชม. หรือก๊าซธรรมชาติ 8 m³/h และ YT05-3 ระบุว่าใช้ LPG ประมาณ 8 กก./ชม. หรือก๊าซธรรมชาติ 10 m³/h กำลังไฟฟ้าระบุไว้ที่ 9.7 kW และ 12 kW ตามลำดับ
โปรดระบุสูตรการผลิตที่อนุมัติแล้ว ขนาด รูปแบบสอดไส้หรือแบบกลวง ผู้ควบคุมเครื่อง ระยะเวลา เวลาเผื่อการเริ่มเดินเครื่อง แผนการเก็บตัวอย่าง เกณฑ์การคัดทิ้ง และจุดนับจำนวนในกระบวนการถัดไป บันทึกทั้งอัตรา ชิ้น/นาที และ กก./ชม. เมื่อผลผลิตตามน้ำหนักมีความสำคัญ
OSHA 29 CFR 1910.212 เกี่ยวข้องกับการติดตั้งเครื่องป้องกัน และ 29 CFR 1910.147 เกี่ยวข้องกับการควบคุมพลังงานอันตรายระหว่างการบำรุงรักษา วิศวกรรมโรงงานต้องนำกฎเหล่านี้ไปใช้กับการติดตั้งจริงและขั้นตอนการปฏิบัติงาน
ISO 14159:2002 ครอบคลุมการออกแบบเครื่องจักรให้ถูกสุขลักษณะ ขณะที่ 21 CFR Part 117 ครอบคลุมการสุขาภิบาล ความสามารถในการทำความสะอาด พื้นผิวสัมผัสอาหาร และการปนเปื้อนข้ามของสารก่อภูมิแพ้ในสถานประกอบการอาหาร เอกสารเหล่านี้เป็นข้อมูลอ้างอิงสำหรับการทบทวน ไม่ใช่ข้ออ้างว่าผลิตภัณฑ์ได้รับการรับรอง
ส่งตัวอย่างผลิตภัณฑ์หรือสูตรการผลิต เป้าหมาย ชิ้น/นาที และ กก./ชม. ขนาด ไส้ แรงดันไฟฟ้า/ความถี่ ณ สถานที่ติดตั้ง ข้อมูลเชื้อเพลิงและลม พื้นที่พื้นว่าง ขอบเขตการบรรจุ และปลายทาง ใบเสนอราคาควรระบุรุ่นที่เลือก ระบบสาธารณูปโภค ขอบเขตสายการผลิต เอกสาร หมุดหมายของโครงการ และแผนการทดสอบการยอมรับ
การขยายทำได้ง่ายขึ้นเมื่อเผื่อพื้นที่พื้น ระบบสาธารณูปโภค ระบบควบคุม การทำให้เย็น และจุดเชื่อมต่อการบรรจุไว้ในผังการจัดวางเครื่องจักรแรกเริ่ม สายการผลิตชุดที่สองหรือสามยังคงต้องตรวจสอบกับกลุ่มผลิตภัณฑ์และกำลังการผลิตของกระบวนการถัดไป