Póngase en contacto con UDTECH Company

Calidad certificada ISO
Cree su ficha de modelo y servicios auxiliares
Máquina automática para producir barquillos de huevo
Máquina automática para producir barquillos de huevo crujientes
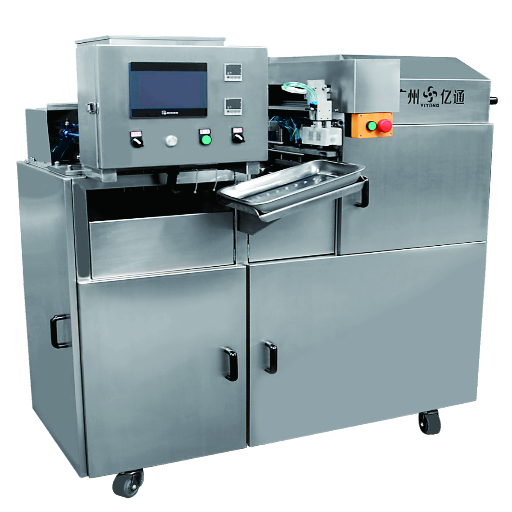
5 configuraciones de UD documentadas en folletos: aproximadamente 300 piezas/h en formato compacto hasta 330 piezas/min en tres líneas, con calentamiento eléctrico, a gas natural o GLP, para proyectos de barquillos huecos y rellenos
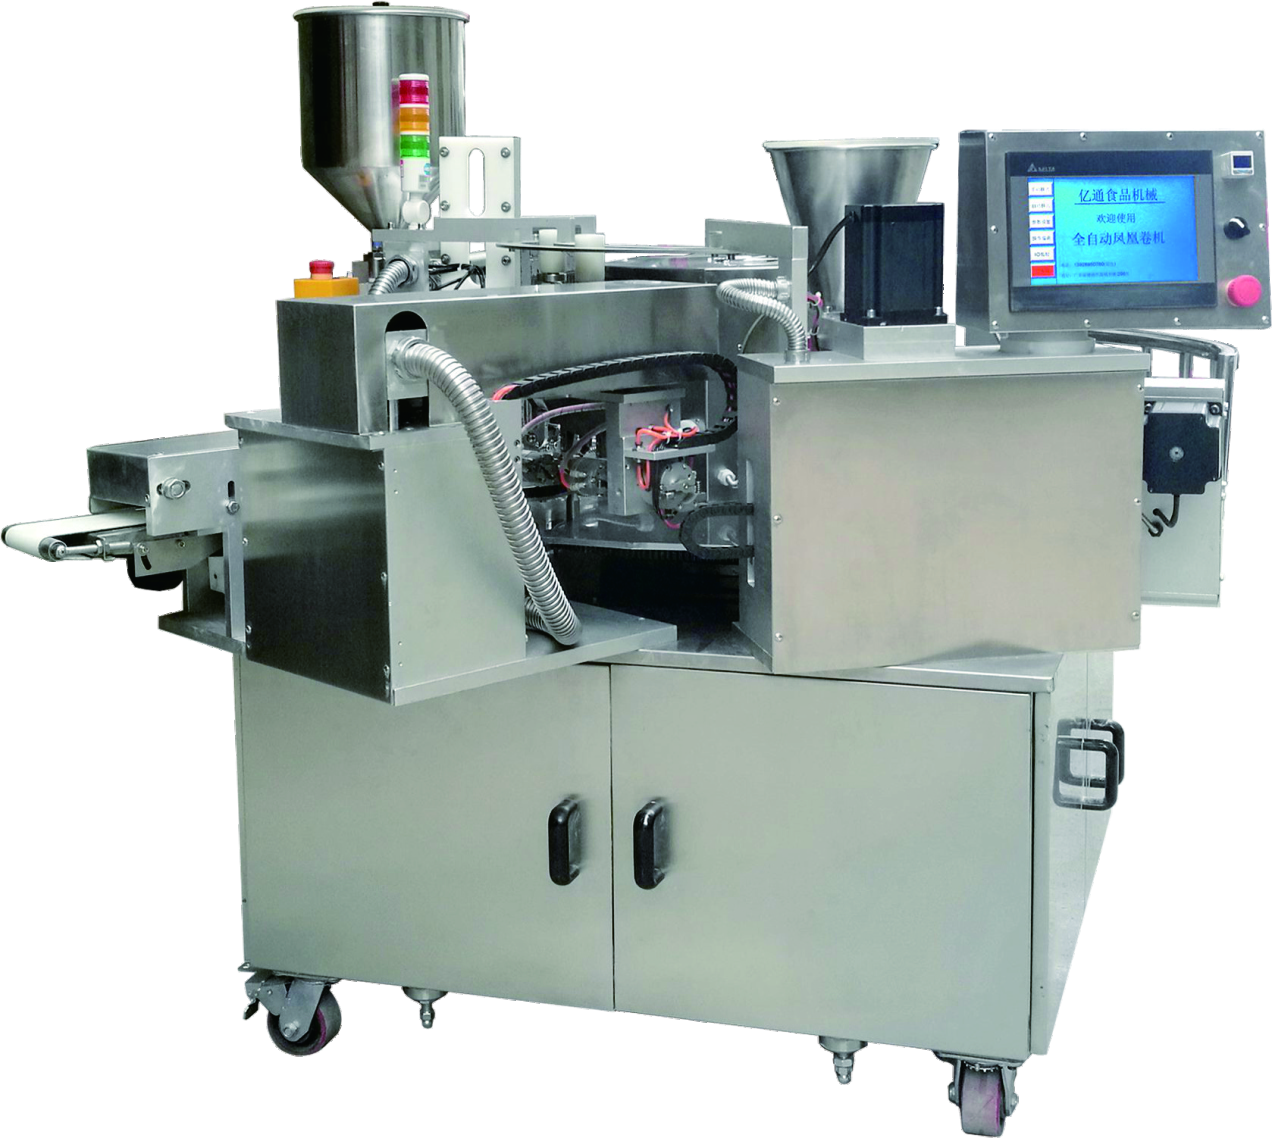
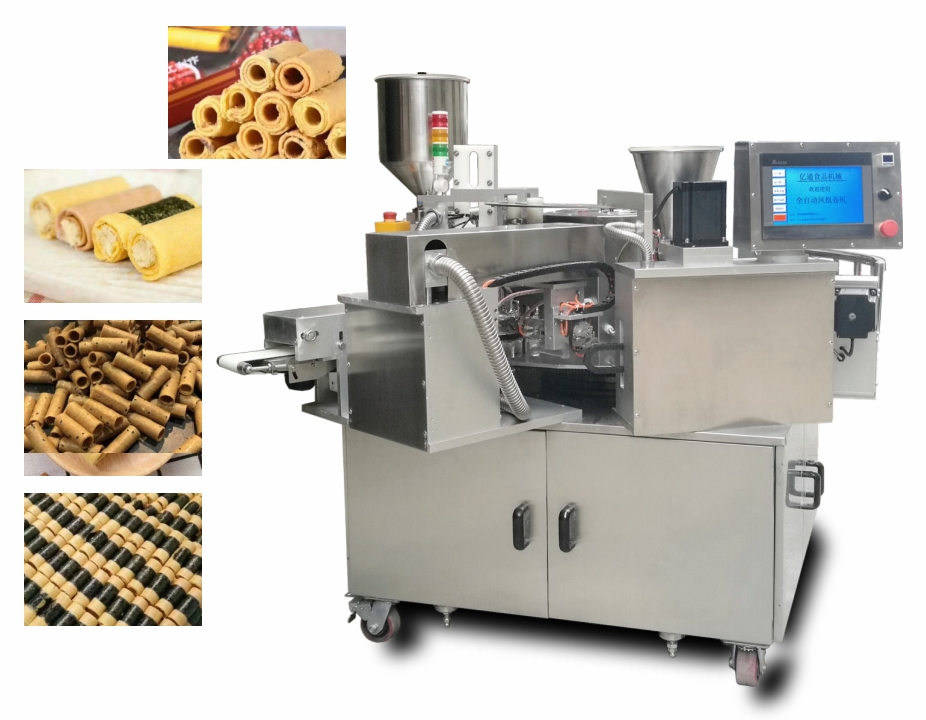
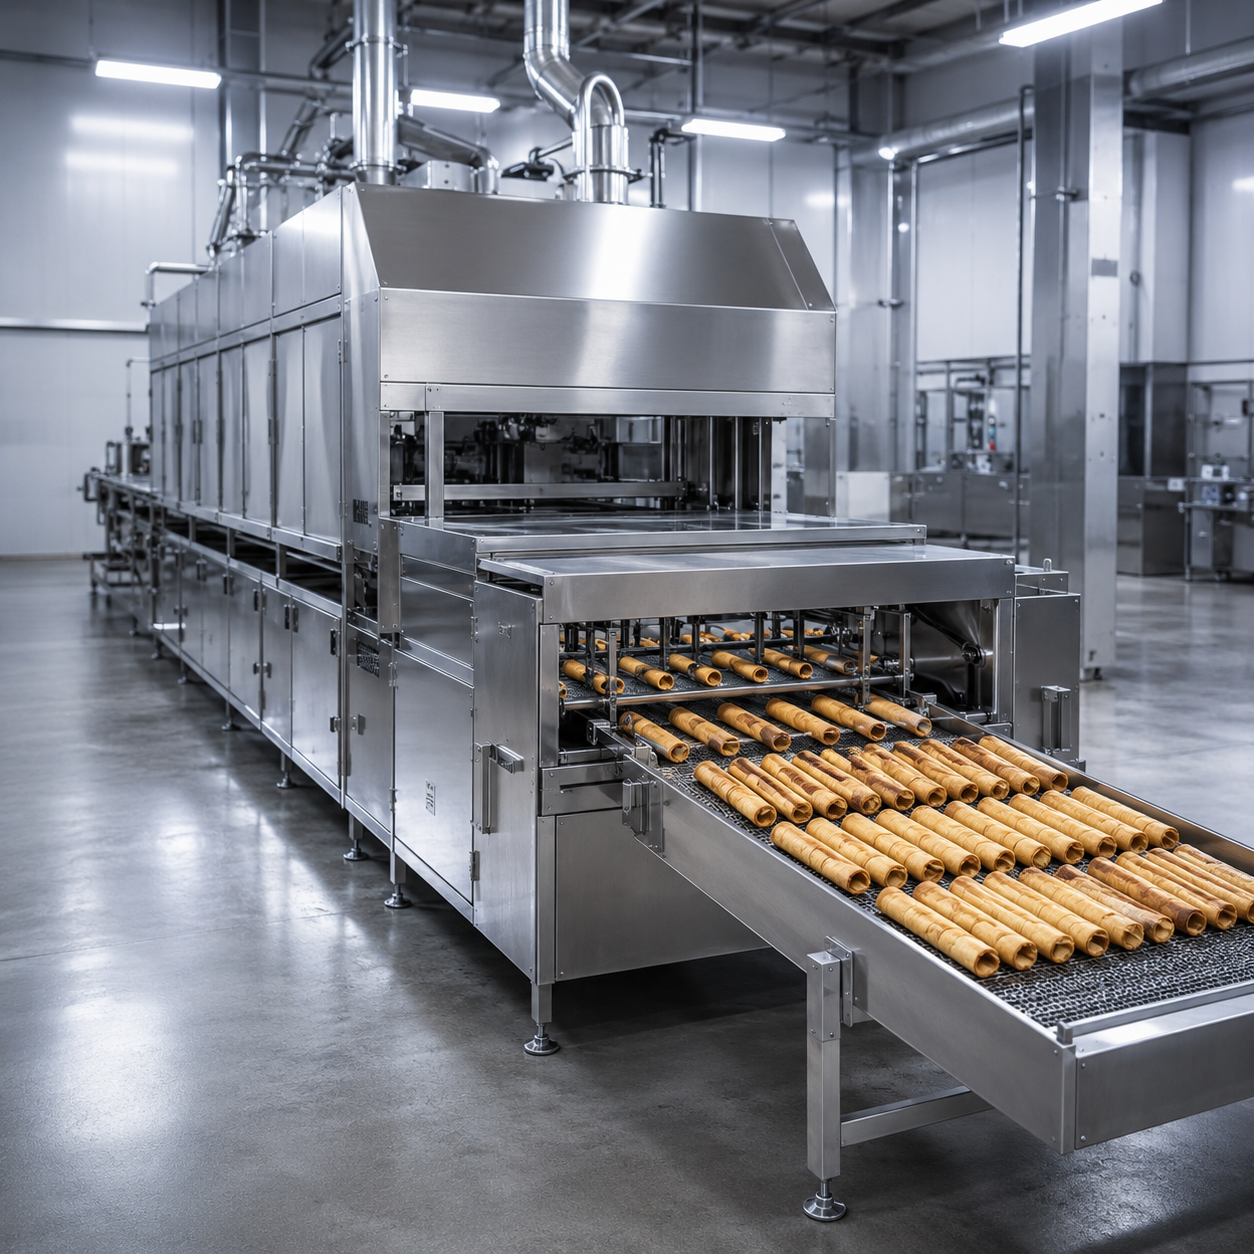
Una máquina automática para producir barquillos de huevo de UD hornea láminas finas de masa líquida y las enrolla calientes para formar barquillos crujientes. UD ofrece equipos eléctricos compactos, sistemas de dos y tres líneas con calentamiento a gas; comience por el producto, la receta, la producción objetivo, los servicios auxiliares y el límite de empaque, y luego relacione esos datos con un modelo documentado y una base de aceptación.
Alcance de modelos documentados
YT-06, YT-12, YT-02DJ, YT05-2 y YT05-3Rango de producción compacta
Aproximadamente 300-600 piezas/h, según el modelo y el productoRango de producción multilínea
Aproximadamente 220 piezas/min en dos líneas o 330 piezas/min en tres líneasRuta del producto
Barquillos de huevo crujientes, huecos o rellenos, y barquillos de obleaBase de selección
Receta, tamaño de pieza, producción, servicios auxiliares, espacio ocupado e interfaz de empaqueResultado de la cotización
Un modelo confirmado, lista de servicios auxiliares, límites de la línea y plan de aceptaciónSistema automatizado de UD
5 Configuraciones documentadas
300 – 600 Piezas/h (compacta)
Hasta 330 Piezas/min (tres líneas)
Gas y electricidad Alcances de calentamiento
Formato del producto y datos de la receta
Un fabricante de máquinas solo puede cotizar el equipo correcto después de definir el producto en términos medibles. La integridad de la oblea cambia según el comportamiento de la masa líquida, el espesor de la lámina, el perfil de horneado, la geometría del enrollado y el tiempo disponible para formar la lámina mientras permanece flexible; un estudio térmico de 2025 sobre el horneado industrial de obleas relaciona la distribución de temperatura de la placa de cocción con el espesor y la distribución del color de la oblea.
Masa líquida y dosificación
Enviar
Receta o muestra, rango de viscosidad, peso dosificado e información de sólidos
Por qué es importante
El flujo y la humedad afectan el recubrimiento, el desmoldeo, el tiempo de horneado y la resistencia de la lámina
Aceptación
Receta aprobada, ajuste de dosificación y condiciones de la prueba de muestra
Geometría del barquillo
Enviar
Longitud, diámetro exterior, espesor de pared, patrón de rayas y condición de los extremos
Por qué es importante
La geometría cambia la herramienta de formado, la posición de corte, la ruta de enfriamiento y el conteo para empaque
Aceptación
Método dimensional, tamaño de muestra y roturas permitidas
Oblea hueca o rellena
Enviar
Tipo de relleno, temperatura, dosificación, posición del centro y perfil de alérgenos
Por qué es importante
El relleno cambia la selección de la boquilla, la sincronización, la limpieza y el enfriamiento en etapas posteriores
Aceptación
Peso del relleno, centrado, fugas y verificaciones de limpieza final
Calidad del producto terminado
Enviar
Referencia de color, objetivo de crocancia, objetivo de humedad y formato de empaque
Por qué es importante
La distribución térmica afecta el espesor y el color de la lámina, mientras que el enfriamiento afecta la crocancia al salir hacia el empaque
Aceptación
Muestra aprobada y método de prueba repetible
Alcance de la línea Desde la preparación de la masa líquida hasta el empaque
«Automática» describe el funcionamiento de la máquina, no un límite ilimitado de la línea. Defina cada transferencia aguas arriba y aguas abajo en la cotización para que la línea de producción tenga un responsable identificado en el mezclado, horneado, enrollado, enfriamiento y empaque; las patentes publicadas de formado de obleas muestran por qué el horneado, el corte y el formado son etapas de proceso vinculadas y no nombres intercambiables de módulos.
Etapa del proceso
Función de la máquina base
Decisión del proyecto
Evidencia de aceptación
Preparación de la masa líquida
Alimenta masa líquida preparada al sistema de dosificación
Premezcla manual, mezclador suministrado o sistema existente de la planta
Tamaño de lote, temperatura, viscosidad y método de transferencia
Medición y recubrimiento
Dosifica una cantidad controlada sobre la superficie de cocción
Rango de recetas y repuestos para cambio de producto
Peso dosificado y cobertura de la lámina
Horneado
Aplica calor eléctrico o a gas controlado
Color del producto, desmoldeo de la lámina y fuente de calor del sitio
Muestra aprobada con la receta y los ajustes indicados
Enrollado y corte
Forma la lámina caliente y corta la longitud objetivo
Hueco o relleno, diámetro, longitud y patrón
Plan de muestreo dimensional y de roturas
Enfriamiento y transferencia
Descarga el producto desde la estación de formado
Longitud del transportador de enfriamiento, acumulación y orientación
Temperatura al entrar al empaque y pérdidas de transferencia
Interfaz de empaque
Entrega el producto al sistema de etapas posteriores
Empaque manual, envolvedora flow pack, cargador de bandejas o transportador de la planta
Altura de interfaz, velocidad, pulmón y ruta de rechazo
Regla de límites
Si se requiere enfriamiento, transporte, relleno o empaque, enumérelo como equipo incluido o como interfaz definida del sitio. Una cotización solo de máquina y una línea completa de producción de barquillos de huevo son entregables diferentes, aunque ambas utilicen el mismo núcleo de horneado y enrollado.
Comparación de modelos y servicios auxiliares confirmados
A continuación se comparan cinco modelos documentados de UD. La producción publicada es aproximada y depende del producto, por lo que la aceptación final debe indicar la receta, las dimensiones de la pieza, el formato relleno o hueco, la duración de la prueba y el punto donde se cuentan las piezas buenas; esta base del producto es importante porque la distribución térmica de la placa de cocción puede cambiar el espesor y el color de la oblea.
| Alcance o modelo | Producción publicada | Potencia y calentamiento | Espacio ocupado / tamaño | Mejor uso para comparar |
|---|---|---|---|---|
| YT-06 compacta | Aproximadamente 300 piezas/h | Calentamiento de 2 × 2.5 kW; transmisión de 0.8 kW; 380 V ±10%; aire de 0.2 m³/min a ≥0.6 MPa | 1400 × 900 × 1480 mm | Panadería, exhibición minorista o producción de menor volumen |
| YT-12 producción compacta | Aproximadamente 600 piezas/h | Calentamiento de 4 × 2.5 kW; transmisión de 1.1 kW; 380 V ±10%; aire de 0.2 m³/min a ≥0.6 MPa | 2200 × 900 × 1480 mm | Producción compacta de mayor capacidad con cuatro unidades de calentamiento |
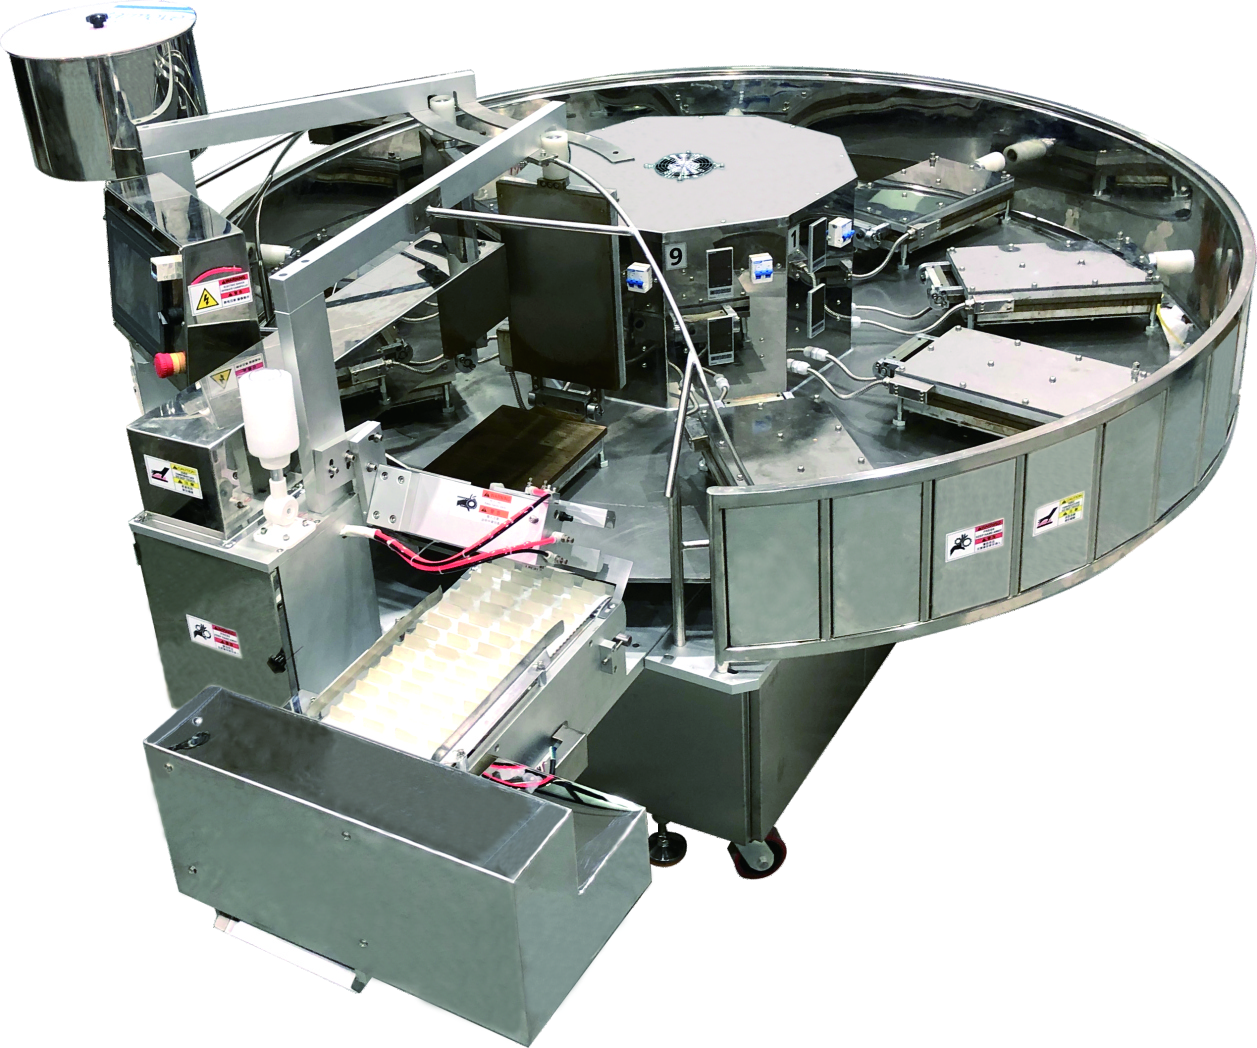
| YT-02DJ rotativa | Aproximadamente 500-600 barquillos/h | Calentamiento de 9 × 2.5 kW; transmisión de 1.5 kW; 380 V trifásicos; aire de 0.4-0.7 MPa | 2700 × 2100 × 1500 milímetros; 900 kg | Flexibilidad de forma, patrón y longitud mediante 9 placas de cocción giratorias |
| Ruta de proyecto de una línea | 1 tren de producción; ritmo confirmado a partir de la muestra y el alcance | Voltaje, fuente de calor, aire y extracción confirmados en la ficha de modelo y servicios auxiliares | Máquina más límites de pulmones, enfriamiento y empaque | Automatización de fábrica sin líneas de horneado paralelas |
| YT05-2 dos líneas | Aproximadamente 220 piezas/min; 600 kg/8h | 9.7 kW; GLP aproximadamente 6 kg/h o gas natural aproximadamente 8 m³/h | 15.5 metros cuadrados (4.2 × 3.7 m); 4300 kg | Horneado en dos líneas, inyección del centro y formado del barquillo |
| YT05-3 tres líneas | Aproximadamente 330 piezas/min; 900 kg/8h | 12 kW; GLP aproximadamente 8 kg/h o gas natural aproximadamente 10 m³/h | 15.5 metros cuadrados (4.2 × 3.7 m); 4500 kg | Producción de tres líneas en la misma superficie de máquina publicada |
Aceptación de servicios auxiliares, seguridad e higiene
La matriz de aceptación de servicios auxiliares, seguridad e higiene convierte las obligaciones del sitio en datos para la cotización antes de congelar el modelo. Utiliza referencias de seguridad de máquinas e instalaciones alimentarias como puntos de diseño y aceptación, no como distintivos de certificación.
Una brecha en las protecciones o en la facilidad de limpieza se convierte en un riesgo de puesta en marcha porque la distribución final une barquillos en movimiento, calor, superficies en contacto con alimentos y acceso del operador. UD estructura la revisión con criterios de aceptación por escrito, incluidos OSHA 29 CFR 1910.212, OSHA 29 CFR 1910.147 e ISO 14159:2002 cuando corresponda.
| Área de aceptación | Riesgo que debe controlarse | Evidencia que debe solicitarse | Responsable que debe asignarse |
|---|---|---|---|
| Electricidad y calentamiento | Desajuste de voltaje, frecuencia, fase, presión de gas, cierre y disipación de calor | Lista de cargas, diagrama de conexión, especificación de combustible y secuencia de cierre | Proveedor + ingeniería de planta |
| Aire comprimido | Caudal o presión insuficientes durante la demanda máxima | Presión requerida, caudal de aire libre, calidad y tamaño de conexión | Proveedor + servicios auxiliares |
| Protecciones | Puntos de atrapamiento de entrada, piezas giratorias, superficies calientes y rodillos de formado | Distribución de protecciones, lista de enclavamientos, revisión de riesgos residuales e instrucciones de operación | Proveedor + seguridad de planta |
| Energía peligrosa | Arranque inesperado o energía eléctrica, neumática, mecánica y térmica almacenada durante la limpieza o la eliminación de atascos | Plano de puntos de aislamiento y datos de entrada del procedimiento de control de energía | Empleador de la planta con datos del proveedor |
| Contacto con alimentos | Suciedad inaccesible, contaminación o materiales de contacto inadecuados | Lista de materiales en contacto con alimentos, acceso a superficies e instrucciones de limpieza | Proveedor + calidad |
| Cambio de producto con alérgenos | Residuos en las rutas de masa líquida, relleno y transferencia | Mapa de desmontaje, método de limpieza, puntos de inspección y plan de validación | Calidad de planta |
| Manipulación de polvos | Acumulación de polvo de harina o azúcar y riesgo de ignición cuando corresponda | Datos de evaluación del riesgo de polvo del sitio, puntos de extracción y acceso para limpieza | Ingeniería/seguridad de planta |
| Aceptación de la línea | Probar un producto fácil o contar la producción antes de los rechazos en etapas posteriores | Receta aprobada, duración, personal, reglas de rechazo y punto de conteo | Comprador + proveedor |
Puntos de referencia para una instalación en Estados Unidos
Peligros de la máquina
OSHA 29 CFR 1910.212 identifica los peligros del punto de operación, los puntos de atrapamiento y las piezas giratorias, mientras que 29 CFR 1910.147 aborda el control de energía peligrosa durante actividades de servicio como limpieza y eliminación de atascos.
Operación higiénica
ISO 14159:2002 proporciona principios de diseño higiénico, y 21 CFR Part 117 asigna a las instalaciones alimentarias obligaciones de limpieza y desinfección, facilidad de limpieza y control de alérgenos. La edición aplicable y las obligaciones de la planta deben incluirse en la revisión del proyecto.
Seis pasos desde la revisión de la muestra hasta la entrega
Una cotización útil funciona como un pequeño paquete de ingeniería, no como un nombre de modelo junto a un precio. UD utiliza los datos del producto y del sitio para alinear especificaciones, entregables, aceptación, programa y requisitos previos de ambas partes.
Envíe el documento de requisitos del producto
— Comparta la receta o muestra, las dimensiones del producto, el formato hueco o relleno, la producción objetivo y el plan de empaque.
Confirme la ruta del proceso
— Relacione el alcance compacto, rotativo, de una línea, dos líneas o tres líneas con los límites de horneado, formado, enfriamiento y empaque.
Defina los servicios auxiliares y la distribución
— Revise potencia, combustible, aire, extracción, accesos, espacio de limpieza, altura de línea, pulmones y posiciones de los operadores.
Emita la cotización por escrito
— Indique el modelo, los módulos incluidos, los documentos, los hitos, las exclusiones, los requisitos previos del sitio y el alcance de la garantía.
Apruebe el protocolo de aceptación
— Fije el producto, el tiempo de funcionamiento, el personal, el muestreo, la regla de producción vendible y el paquete de evidencias antes de fabricar.
Prepare la entrega
— Coordine el material de prueba, las pruebas en fábrica, el empaque, el envío, la instalación, la capacitación, los repuestos y la preparación del sitio.
Datos de entrada que evitan reprocesos
Dato de entrada
Detalle mínimo útil
Decisión que permite tomar
Muestra del producto
Dimensiones aprobadas, color, textura, límite de roturas y objetivo de relleno
Configuración de horneado, formado, corte y aceptación
Objetivo de producción
Piezas/min y kg/h con un peso por pieza y una base de turnos declarados
Modelo y número de líneas de producción
Distribución de planta
Longitud, anchura y altura disponibles, puertas de acceso y holguras de servicio
Orientación de la máquina y límite de las etapas posteriores
Ficha de servicios auxiliares
Voltaje, frecuencia, fase, combustible, aire, extracción y condiciones ambientales
Paquete de calentamiento, controles, motor y conexiones
Plan de empaque
Manual o automático, cantidad por envase, orientación, velocidad y margen del pulmón
Diseño del transportador de enfriamiento y la transferencia
Herramientas de ingeniería y planificación para máquinas automáticas de barquillos de huevo
01
Generador de cotizaciones de capacidad y servicios auxiliares
Prepare una consulta comparable en torno al producto, la base de producción, los servicios auxiliares, el espacio ocupado y el límite de empaque. Los campos vacíos permanecen visibles como brechas; la herramienta no sustituye los datos predeterminados de fábrica.
02
Selector de alcance de la máquina automática para producir barquillos de huevo
Introduzca un objetivo comparable de piezas por ritmo y la ruta de producción preferida. El selector utiliza únicamente los rangos de modelos documentados de UD; cualquier valor fuera de esos rangos se envía a revisión de ingeniería en lugar de inventar un modelo.
03
Mapa de pérdidas de producción vendible
Pruebe un escenario de planificación del comprador aplicando disponibilidad, rendimiento y calidad a la primera pasada a una base de producción nominal. Estos porcentajes son sus supuestos, no resultados garantizados de UD.
Preguntas frecuentes sobre la máquina automática para producir barquillos de huevo
ÍNDICE DE DATOS: 01 / 15
Fabrica láminas finas de oblea horneada que se enrollan calientes para formar barquillos crujientes, huecos o rellenos. Esta página se refiere a la producción industrial de barquillos de oblea, no a rollos rellenos o fritos.
En esta categoría de maquinaria, los términos suelen superponerse para describir una lámina fina horneada y enrollada en un tubo crujiente. La muestra, la receta, el diámetro, la longitud, el patrón y el relleno definen el producto real.
Una máquina compacta integra el proceso principal en un espacio reducido, un alcance de una línea conecta un tren de producción con sus módulos auxiliares y un alcance multilínea opera líneas paralelas de horneado y formado. El folleto de UD documenta las configuraciones de dos líneas YT05-2 y de tres líneas YT05-3.
Alinee primero la unidad, el producto, el peso por pieza, la receta, la duración de funcionamiento, el personal y la regla de rechazo. Después calcule la producción vendible multiplicando la producción nominal por la disponibilidad, el rendimiento y la calidad a la primera pasada.
La producción rellena requiere incluir en la configuración seleccionada el tipo de relleno, la dosificación, la temperatura, la posición de la boquilla, la ruta de limpieza y el comportamiento del enfriamiento. Las YT05-2 y YT05-3 están documentadas con funciones de inyección del centro.
El flujo de la masa líquida, la humedad, el desmoldeo y la respuesta al horneado afectan el recubrimiento, el formado y las roturas. Un estudio de 2025 sobre placas de cocción también relaciona la distribución térmica con el espesor de la oblea y la distribución del color.
YT-06 se publica con aproximadamente 300 piezas/h en un espacio de 1400 × 900 × 1480 mm, mientras que YT-12 se publica con aproximadamente 600 piezas/h en un espacio de 2200 × 900 × 1480 mm. La producción final se confirma en el producto aprobado.
YT-02DJ utiliza 9 placas de cocción giratorias y se publica con aproximadamente 500-600 barquillos/h. Sus dimensiones de folleto son 2700 × 2100 × 1500 mm, con alimentación trifásica de 380 V.
YT-06 y YT-12 indican una entrada de 380 V ±10% y aire comprimido de 0.2 m³/min a ≥0.6 MPa. Las cargas de calentamiento y transmisión varían según el modelo y se muestran en la tabla comparativa.
Ambas son configuraciones con calentamiento a gas: YT05-2 indica aproximadamente 6 kg/h de GLP u 8 m³/h de gas natural, y YT05-3 indica aproximadamente 8 kg/h de GLP o 10 m³/h de gas natural. La potencia eléctrica publicada es de 9.7 kW y 12 kW, respectivamente.
Indique la receta aprobada, las dimensiones, el formato relleno o hueco, los operadores, la duración, el margen de puesta en marcha, el plan de muestreo, las reglas de rechazo y el punto de conteo de las etapas posteriores. Registre tanto piezas/min como kg/h cuando el rendimiento por peso sea relevante.
OSHA 29 CFR 1910.212 es pertinente para los resguardos y 29 CFR 1910.147 para el control de energías peligrosas durante el mantenimiento. La ingeniería de planta debe aplicar estas normas a la instalación final y a los procedimientos operativos.
ISO 14159:2002 aborda el diseño higiénico de maquinaria, mientras que 21 CFR Part 117 aborda la limpieza y desinfección, la facilidad de limpieza, las superficies en contacto con alimentos y la contaminación cruzada de alérgenos en las instalaciones alimentarias. Estas son referencias para la revisión, no afirmaciones de certificación del producto.
Envíe la muestra del producto o la receta, el objetivo de piezas/min y kg/h, las dimensiones, el relleno, el voltaje y la frecuencia del sitio, los datos de combustible y aire, el espacio disponible en el piso, el límite del empaque y el destino. La cotización debe indicar el modelo seleccionado, los servicios auxiliares, los límites de la línea, los documentos, los hitos y el plan de aceptación.
La ampliación es más sencilla cuando en la primera distribución en planta se reservan espacio, servicios auxiliares, controles, enfriamiento e interfaces de empaque. Aun así, una segunda o tercera línea de producción debe validarse según la combinación de productos y la capacidad de las etapas posteriores.