تواصل مع شركة UDTECH

جودة معتمدة وفق ISO
أنشئ ورقة الطراز والمرافق والخدمات
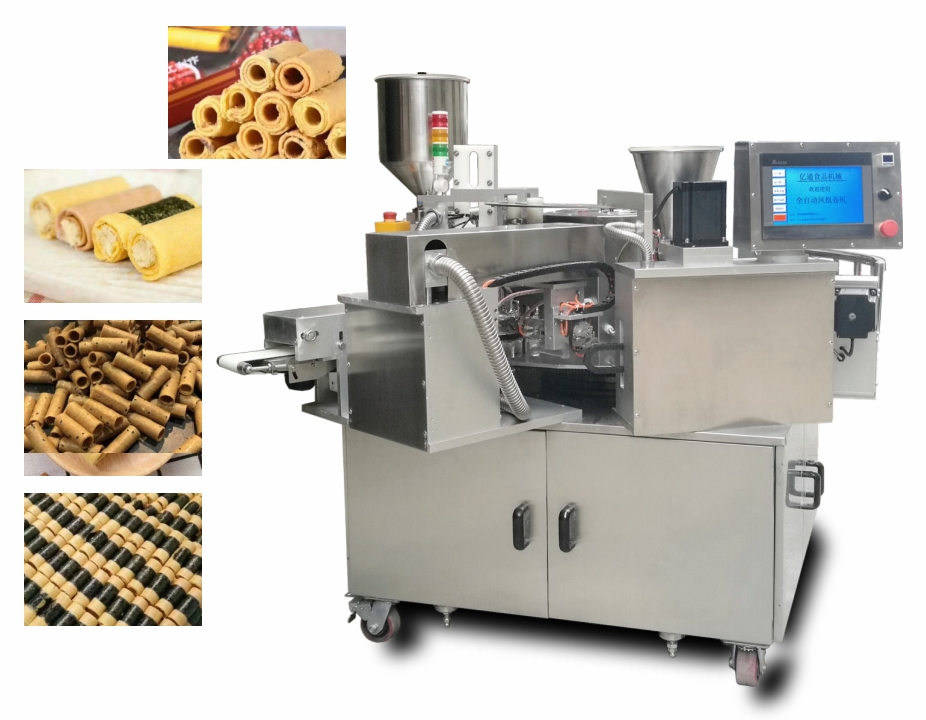
آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية
آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية لإنتاج لفائف الويفر المقرمشة
5 تكوينات موثقة في كتيبات UD، من نحو 300 قطعة/ساعة في الطراز المدمج إلى 330 قطعة/دقيقة في الطراز الكهربائي ثلاثي الخطوط، مع نطاقات تسخين بالغاز الطبيعي وغاز LPG لمشروعات لفائف الويفر المجوفة والمحشوة
تخبز آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية من UD صفائح عجينة سائلة رقيقة وتلفّها وهي دافئة إلى أعواد ويفر مقرمشة. تشمل UD وحدات كهربائية مدمجة وأنظمة تسخين بالغاز ثنائية الخطوط وثلاثية الخطوط؛ ابدأ بتحديد المنتج والوصفة والإنتاج المستهدف والمرافق وحدود التعبئة والتغليف، ثم طابق هذه المدخلات مع طراز موثق وأساس قبول وفق معايير الاختبار.
نطاق الطرازات الموثقة
YT-06، YT-12، YT-02DJ، YT05-2 وYT05-3نطاق الإنتاج المدمج
نحو 300-600 قطعة/ساعة، بحسب الطراز والمنتجنطاق إنتاج الخطوط المتعددة
نحو 220 قطعة/دقيقة بخطين أو 330 قطعة/دقيقة بثلاثة خطوطتسلسل مراحل التصنيع
لفائف بيض مقرمشة مجوفة أو محشوة من الوسط وأعواد ويفرأساس الاختيار
الوصفة، حجم القطعة، الإنتاج المستهدف، المرافق والخدمات، المساحة الأرضية وواجهة التعبئة والتغليفنتيجة عرض السعر
طراز مؤكد واحد، وقائمة المرافق والخدمات، وحدود الخط، وخطة القبول وفق معايير الاختبارالنظام المؤتمت من UD
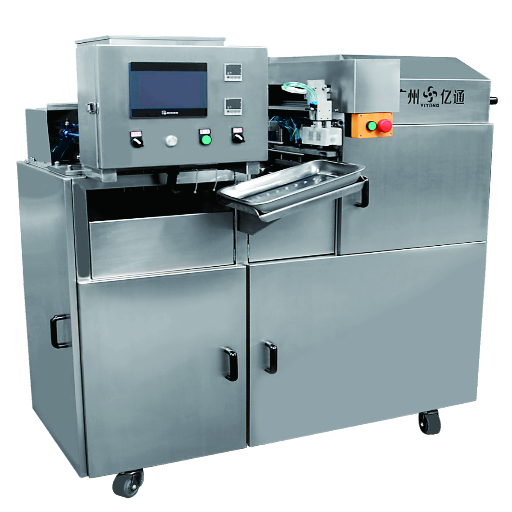
5 تكوينات موثقة
300 – 600 قطعة/ساعة (مدمج)
حتى 330 قطعة/دقيقة (ثلاثي الخطوط)
غاز وكهرباء نطاقات التسخين
تنسيق المنتج ومدخلات الوصفة
لا يستطيع مصنع الآلات تقديم عرض سعر للمعدّات الصحيحة إلا بعد تعريف المنتج بعبارات قابلة للقياس. تتغير سلامة الويفر مع سلوك العجينة السائلة وسماكة الرقاقة ومنحنى الخَبز وهندسة اللف والوقت المتاح لتشكيل الرقاقة قبل فقدان مرونتها؛ وتربط دراسة حرارية لعام 2025 عن خَبز الويفر الصناعي بين توزيع درجة حرارة لوح الخَبز وسماكة الويفر وتوزيع اللون.
العجينة السائلة وكمية الصبّ
إرسال
الوصفة أو العينة، ونطاق اللزوجة، ووزن الصبّ ومعلومات المواد الصلبة
سبب الأهمية
يؤثر التدفق والرطوبة في الطلاء والانفصال ووقت الخَبز وقوة الرقاقة
القبول وفق معايير الاختبار
الوصفة المعتمدة، وإعداد الصبّ وظروف التشغيل التجريبي للعينة
الشكل الهندسي للفة
إرسال
الطول والقطر الخارجي وسماكة الجدار ونمط الخطوط وحالة الأطراف
سبب الأهمية
يغيّر الشكل الهندسي أداة التشكيل وموضع القطع ومسار التبريد وعدد العبوات
القبول وفق معايير الاختبار
طريقة تحديد الأبعاد وحجم العينة ونسبة الكسر المسموح بها
ويفر مجوف أو محشو
إرسال
نوع الحشو ودرجة الحرارة والجرعة وموضع القلب وملف مسببات الحساسية
سبب الأهمية
يغيّر الحشو اختيار الفوهة والتوقيت والتنظيف والتبريد في المراحل اللاحقة
القبول وفق معايير الاختبار
فحوص وزن الحشو والتمركز والتسرب والتنظيف النهائي
جودة المنتج النهائي
إرسال
مرجع اللون وهدف القرمشة وهدف الرطوبة وتنسيق التعبئة والتغليف
سبب الأهمية
يؤثر التوزيع الحراري في سماكة الرقاقة واللون، بينما يؤثر التبريد في القرمشة عند الخروج إلى التعبئة
القبول وفق معايير الاختبار
عينة معتمدة وطريقة اختبار قابلة للتكرار
نطاق الخط من إعداد العجينة السائلة إلى التعبئة والتغليف
يصف مصطلح «أوتوماتيكية» تشغيل الآلة، ولا يحدد حدوداً غير محدودة للخط. حدّد كل عملية تسليم upstream وdownstream في عرض السعر، بحيث يكون لخط الإنتاج مسؤول مكلّف بالقرار عند الخلط والخَبز واللف والتبريد والتعبئة والتغليف؛ وتوضح براءات اختراع تشكيل الويفر المنشورة سبب ترابط مراحل الخَبز والقطع والتشكيل بوصفها مراحل عملية، لا أسماء وحدات قابلة للتبادل.
مرحلة العملية
وظيفة الآلة الأساسية
قرار المشروع
أدلة القبول وفق معايير الاختبار
إعداد العجينة السائلة
تغذية نظام الصبّ بالعجينة السائلة المحضّرة
خلط أولي يدوي أو خلاط مورّد أو نظام مصنع قائم
حجم الدفعة ودرجة الحرارة واللزوجة وطريقة النقل
القياس والطلاء
صبّ كمية مضبوطة على سطح الخَبز
نطاق الوصفة وأجزاء التحويل بين المنتجات
وزن الصبّ وتغطية الرقاقة
الخَبز
تطبيق حرارة كهربائية أو غازية مضبوطة
لون المنتج وانفصال الرقاقة ومصدر الحرارة في الموقع
عينة معتمدة وفق الوصفة والإعدادات المحددة
اللف والقطع
تشكيل الرقاقة الدافئة وقطع الطول المستهدف
مجوفة أو محشوة، والقطر والطول والنمط
خطة عينات الأبعاد والكسر
التبريد والنقل
تفريغ المنتج من محطة التشكيل
طول ناقل التبريد والتراكم والاتجاه
درجة الحرارة عند الخروج إلى التعبئة وفاقد النقل
واجهة التعبئة والتغليف
تسليم المنتج إلى النظام اللاحق
تعبئة يدوية أو آلة تغليف انسيابي أو محمّل صوانٍ أو ناقل مصنع
ارتفاع الواجهة والسرعة والمخزن الوسيط ومسار المنتجات المرفوضة
قاعدة الحدود
إذا كان التبريد أو النقل أو الحشو أو التعبئة والتغليف مطلوباً، فأدرجه كمعدّة مشمولة أو كواجهة موقع محددة. يختلف عرض سعر الآلة وحدها عن خط إنتاج لفائف البيض المقرمشة الكامل، حتى عند استخدام قلب الخَبز واللف نفسه.
مقارنة الطراز والمرافق والخدمات المؤكدين
تتم مقارنة خمسة طرازات موثقة من UD أدناه. الإنتاج المنشور تقريبي ويعتمد على المنتج، لذلك يجب أن يحدد القبول النهائي الوصفة وأبعاد القطعة وتنسيقها المحشو أو المجوف ومدة الاختبار والنقطة التي تُعدّ عندها القطع السليمة؛ ويهم أساس المنتج هذا لأن التوزيع الحراري لألواح الخَبز قد يغيّر سماكة الويفر ولونه.
| النطاق أو الطراز | الإنتاج المنشور | الطاقة والحرارة | المساحة / الحجم | أفضل استخدام للمقارنة |
|---|---|---|---|---|
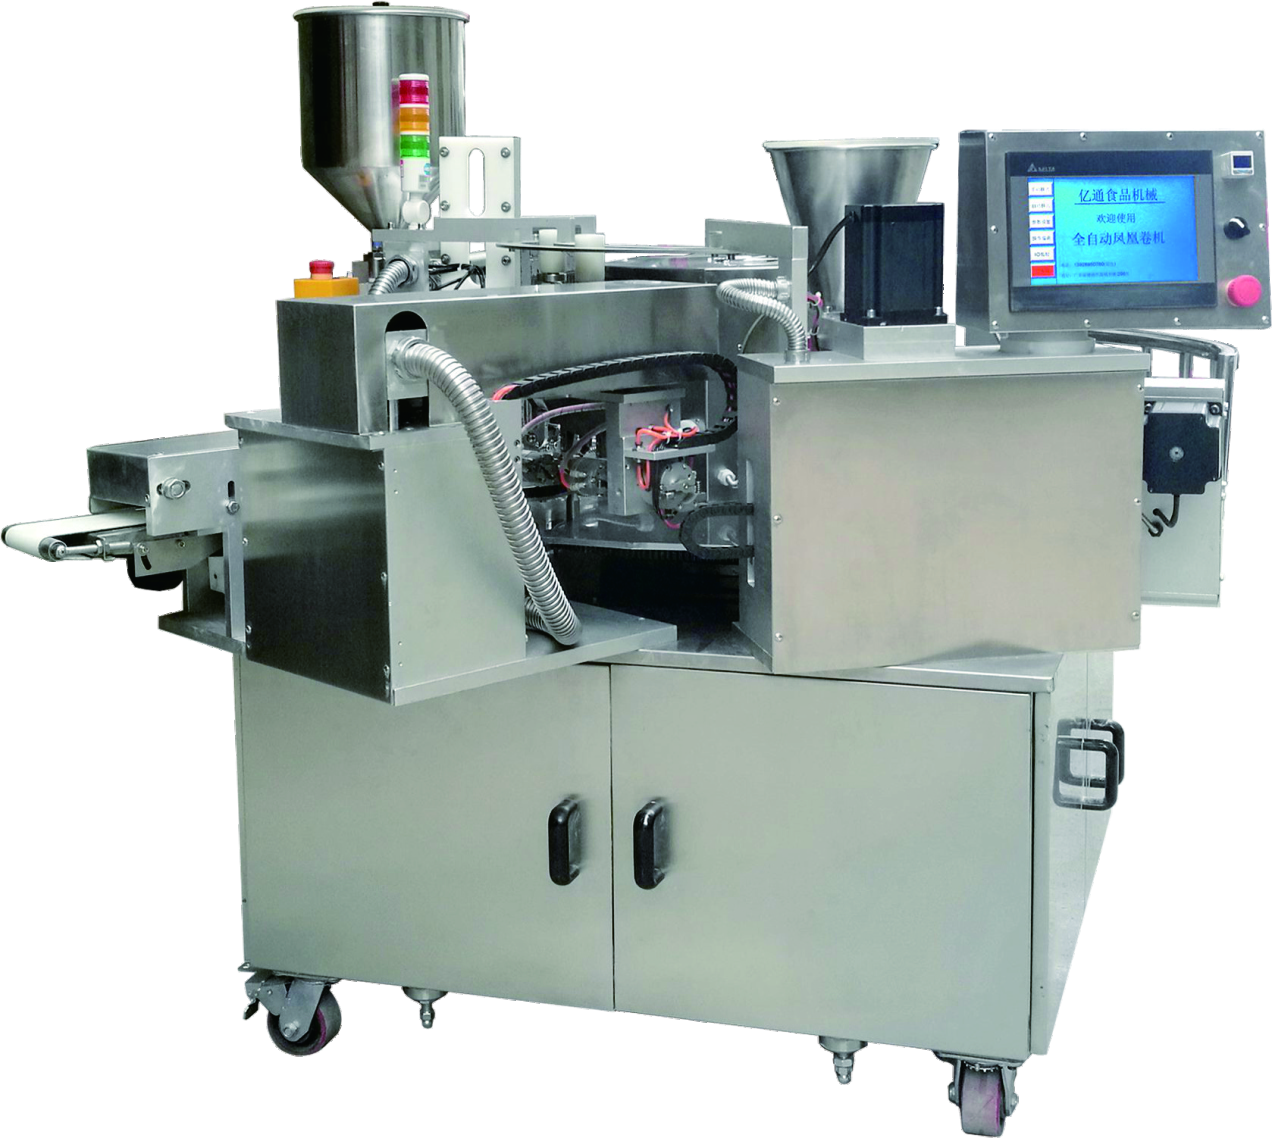
| YT-06 مدمجة | نحو 300 قطعة/ساعة | حرارة 2 × 2.5 kW؛ نقل 0.8 kW؛ 380 V ±10%؛ هواء 0.2 m³/min عند ≥0.6 MPa | 1400 × 900 × 1480 mm | مخبز أو عرض تجزئة أو إنتاج منخفض الكمية |
| YT-12 إنتاج مدمج | نحو 600 قطعة/ساعة | حرارة 4 × 2.5 kW؛ نقل 1.1 kW؛ 380 V ±10%؛ هواء 0.2 m³/min عند ≥0.6 MPa | 2200 × 900 × 1480 mm | إنتاج مدمج أعلى مع أربع وحدات تسخين |
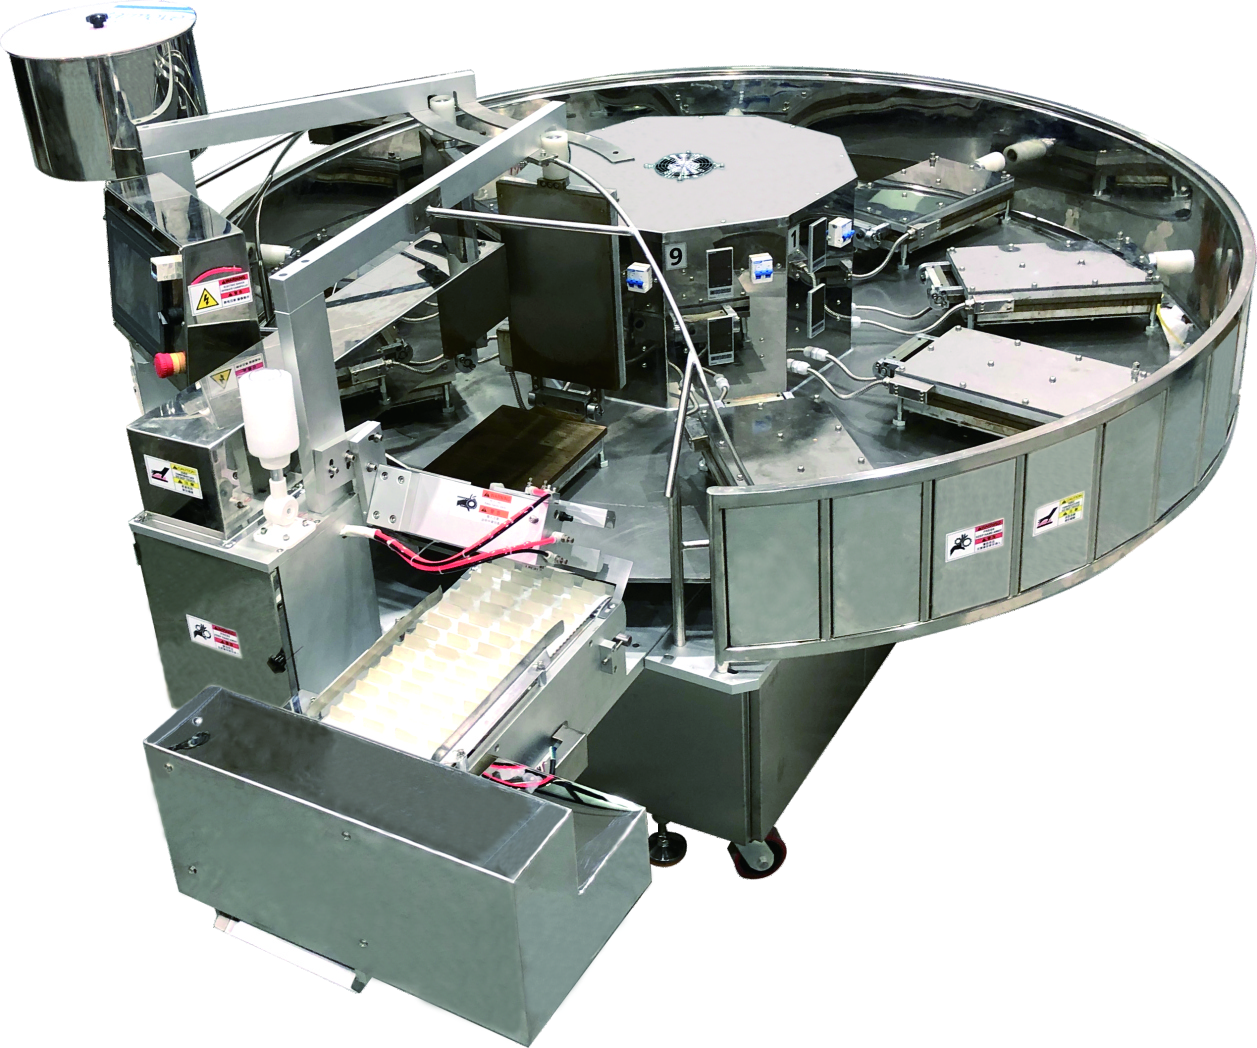
| YT-02DJ دوّارة | نحو 500-600 عود/ساعة | حرارة 9 × 2.5 kW؛ نقل 1.5 kW؛ 380 V ثلاثية الطور؛ هواء 0.4-0.7 MPa | 2700 × 2100 × 1500 mm؛ 900 kg | مرونة الشكل والنمط والطول عبر 9 ألواح خبز دوّارة |
| تسلسل مشروع أحادي الخط | 1 خط إنتاج؛ يُؤكَّد معدل الإنتاج استنادًا إلى العينة ونطاق العمل | يُؤكد الجهد ومصدر الحرارة والهواء والعادم في ورقة الطراز والمرافق والخدمات | الآلة مع المخازن الوسيطة والتبريد وحدود التعبئة والتغليف | أتمتة مصنع دون خطوط خَبز متوازية |
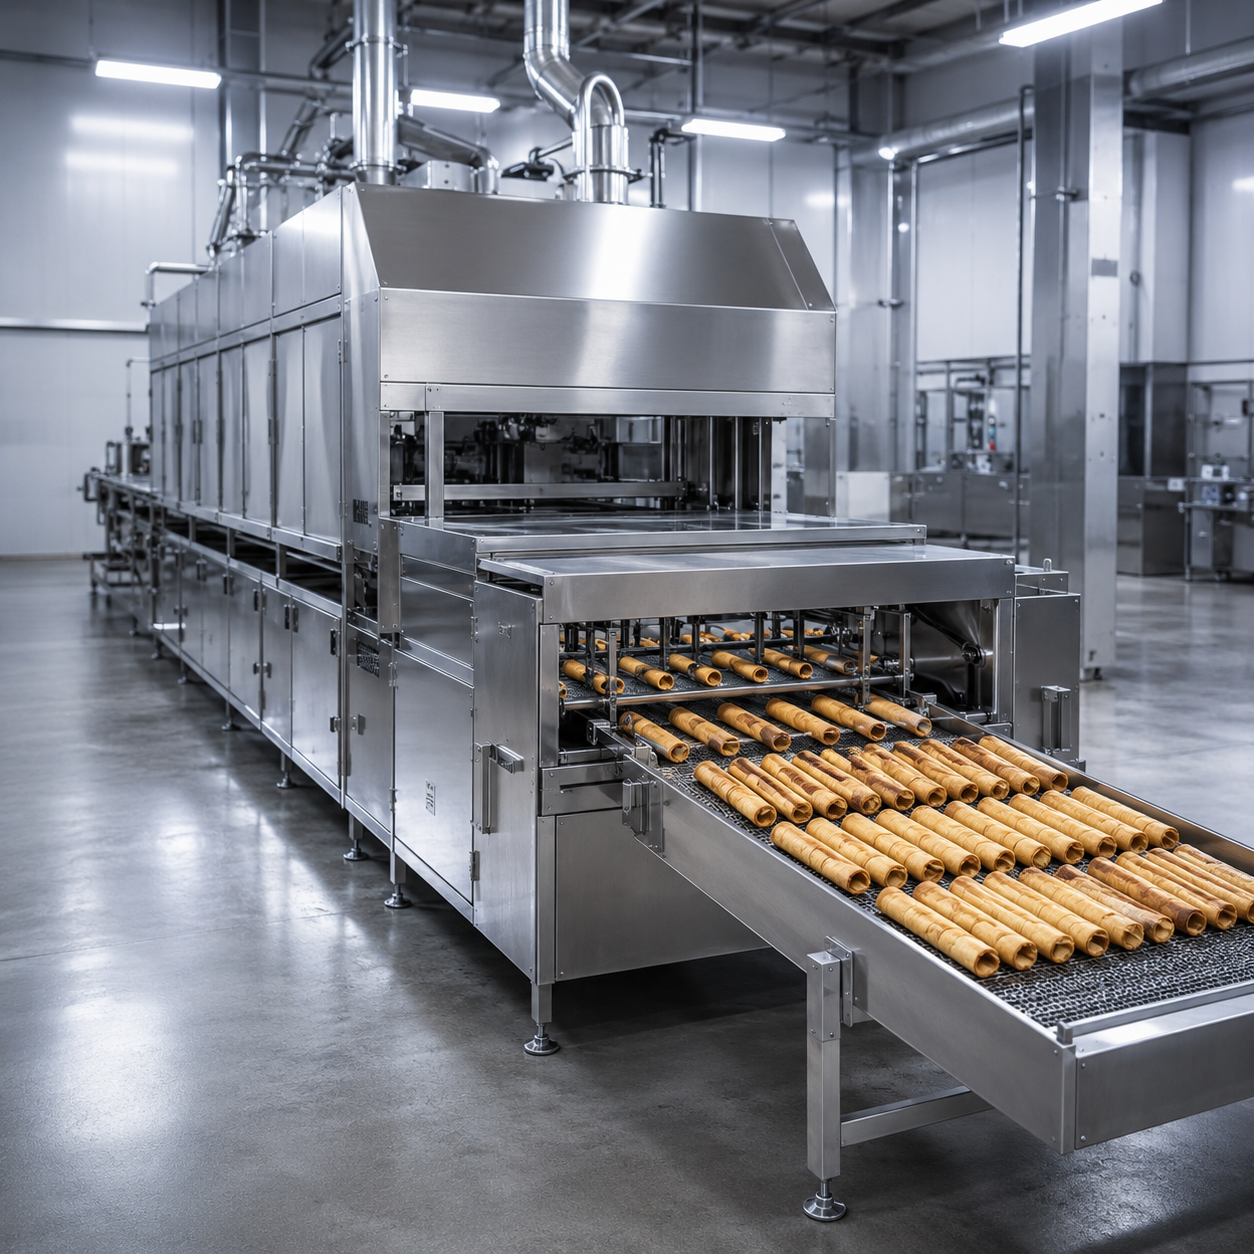
| YT05-2 ثنائي الخطوط | نحو 220 قطعة/دقيقة؛ 600 kg/8h | 9.7 kW؛ غاز LPG نحو 6 kg/h أو غاز طبيعي نحو 8 m³/h | 15.5 m² (4.2 × 3.7 m)؛ 4300 kg | خَبز ثنائي الخطوط وحقن القلب وتشكيل اللف |
| YT05-3 ثلاثي الخطوط | نحو 330 قطعة/دقيقة؛ 900 kg/8h | 12 kW؛ غاز LPG نحو 8 kg/h أو غاز طبيعي نحو 10 m³/h | 15.5 m² (4.2 × 3.7 m)؛ 4500 kg | إنتاج ثلاثي الخطوط ضمن مساحة الآلة المنشورة نفسها |
قبول المرافق والخدمات والسلامة والنظافة الصحية
تحوّل مصفوفة قبول المرافق والخدمات والسلامة والنظافة الصحية التزامات الموقع إلى مدخلات لعرض السعر قبل تثبيت الطراز. وتستخدم مراجع سلامة الآلات ومنشآت الأغذية كنقاط تحقق للتصميم والقبول، لا كشارات اعتماد.
تتحول فجوة الحواجز أو سهولة التنظيف إلى خطر عند التشغيل التجريبي النهائي، لأن المخطط النهائي يجمع بين اللفائف المتحركة والحرارة والأسطح الملامسة للأغذية ووصول مشغّل الآلة. وتبني UD المراجعة على معايير قبول مكتوبة، بما في ذلك OSHA 29 CFR 1910.212 وOSHA 29 CFR 1910.147 وISO 14159:2002 حيثما ينطبق.
| مجال القبول | الخطر المطلوب التحكم فيه | الأدلة المطلوب طلبها | المسؤول المكلّف بالقرار |
|---|---|---|---|
| الكهرباء والحرارة | عدم تطابق الجهد والتردد والطور وضغط الغاز والإيقاف والتخلص من الحرارة | قائمة الأحمال ومخطط التوصيل ومواصفة الوقود وتسلسل الإيقاف | المورّد + هندسة المصنع |
| الهواء المضغوط | تدفق أو ضغط غير كافٍ عند ذروة الطلب | الضغط المطلوب وتدفق الهواء الحر والجودة وحجم التوصيل | المورّد + المرافق والخدمات |
| الحواجز الواقية | نقاط السحق الداخلة والأجزاء الدوارة والأسطح الساخنة ولفائف التشكيل | مخطط الحواجز وقائمة التعشيق ومراجعة المخاطر المتبقية وتعليمات التشغيل | المورّد + سلامة المصنع |
| الطاقة الخطرة | بدء تشغيل غير متوقع أو طاقة كهربائية وهوائية وميكانيكية وحرارية مخزنة أثناء التنظيف أو إزالة الانحشار | رسم نقاط العزل ومدخلات إجراء التحكم في الطاقة | جهة توظيف المصنع مع بيانات المورّد |
| ملامسة الأغذية | اتساخ أو تلوث يتعذر الوصول إليه أو مواد ملامسة غير مناسبة | قائمة مواد ملامسة الأغذية وإمكانية الوصول إلى الأسطح وتعليمات التنظيف | المورّد + الجودة |
| التحويل بين المنتجات المسببة للحساسية | بقايا في مسارات العجينة السائلة والحشو والنقل | خريطة التفكيك وطريقة التنظيف ونقاط الفحص وخطة التحقق | جودة المصنع |
| مناولة المساحيق | تراكم غبار الدقيق أو السكر وخطر الاشتعال حيثما ينطبق | مدخلات تقييم مخاطر الغبار في الموقع ونقاط الاستخراج وإمكانية الوصول لأعمال النظافة | هندسة المصنع/السلامة |
| قبول الخط | اختبار منتج سهل أو عدّ الإنتاج قبل رفض المراحل اللاحقة | الوصفة المعتمدة والمدة والعمالة وقواعد الرفض ونقطة العدّ | المشتري + المورّد |
نقاط مرجعية لتركيب في الولايات المتحدة
مخاطر الآلة
تحدد OSHA 29 CFR 1910.212 مخاطر نقطة التشغيل ونقطة السحق والأجزاء الدوارة، بينما تعالج 29 CFR 1910.147 التحكم في الطاقة الخطرة أثناء أنشطة الصيانة مثل التنظيف وإزالة الانحشار.
التشغيل الصحي
توفر ISO 14159:2002 مبادئ التصميم الصحي، وتفرض 21 CFR Part 117 واجبات النظافة وسهولة التنظيف والتحكم في مسببات الحساسية على منشآت الأغذية. ويجب إدراج الإصدار المنطبق والتزامات المصنع في مراجعة المشروع.
ست خطوات من مراجعة العينة إلى التسليم الموثّق للمتطلبات
يعمل عرض السعر المفيد كحزمة هندسية صغيرة، لا كاسم طراز بجانب سعر. تستخدم UD مدخلات المنتج والموقع لمواءمة المواصفات والمخرجات والقبول والجدول الزمني والمتطلبات المسبقة على الجانبين.
أرسل موجز المنتج
— أرسل الوصفة أو العينة وأبعاد المنتج وتنسيقه المجوف أو المحشو والإنتاج المستهدف وخطة التعبئة والتغليف.
أكّد تسلسل مراحل التصنيع
— طابق نطاق الآلة المدمجة أو الدوّارة أو أحادية الخط أو ثنائية الخطوط أو ثلاثية الخطوط مع حدود الخَبز والتشكيل والتبريد والتعبئة والتغليف.
ثبّت المرافق والخدمات والمخطط
— راجع الطاقة والوقود والهواء والعادم وإمكانية الوصول ومساحة التنظيف وارتفاع الخط والمخازن الوسيطة ومواضع مشغّلي الآلات.
أصدر عرض السعر المكتوب
— اذكر الطراز والوحدات المشمولة والوثائق والمراحل والاستثناءات والمتطلبات المسبقة للموقع ونطاق الضمان.
اعتمد بروتوكول القبول وفق معايير الاختبار
— ثبّت المنتج ومدة التشغيل والعمالة وأخذ العينات وقاعدة الإنتاج القابل للبيع وحزمة الأدلة قبل التصنيع.
حضّر التسليم الموثّق للمتطلبات
— نسّق مادة التشغيل التجريبي واختبار المصنع والتعبئة والشحن والتركيب والتدريب وقطع الغيار وجاهزية الموقع.
المدخلات التي تمنع إعادة العمل
المدخل
الحد الأدنى من التفاصيل المفيدة
القرار الذي تتيحه
عينة المنتج
الأبعاد واللون والقوام وحد الكسر وهدف الحشو المعتمدة
إعداد الخَبز والتشكيل والقطع والقبول وفق معايير الاختبار
الإنتاج المستهدف
قطعة/دقيقة وkg/h على أساس وزن قطعة ووردية معلنين
الطراز وعدد خطوط الإنتاج
مخطط المصنع
الطول والعرض والارتفاع المتاح وأبواب الوصول وخلوصات الخدمة
اتجاه الآلة وحدود المراحل اللاحقة
ورقة المرافق والخدمات
الجهد والتردد والطور والوقود والهواء والعادم والظروف المحيطة
حزمة التسخين والتحكم والمحرك والتوصيل
خطة التعبئة والتغليف
يدوية أو أوتوماتيكية، وعدد العبوات والاتجاه والسرعة وسعة المخزن الوسيط
تصميم ناقل التبريد والتسليم الموثّق للمتطلبات
أدوات هندسة وتخطيط آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية
01
منشئ طلب عرض سعر للطاقة الإنتاجية والمرافق والخدمات
أنشئ استفساراً قابلاً للمقارنة حول المنتج وأساس الإنتاج والمرافق والخدمات والمساحة وحدود التعبئة والتغليف. تبقى الحقول الفارغة ظاهرة بوصفها فجوات؛ ولا تستبدل الأداة بيانات المصنع الافتراضية.
02
محدد نطاق آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية
أدخل هدفاً قابلاً للمقارنة لمعدل القطع ومسار الإنتاج المفضل. يستخدم المحدد نطاقات طرازات UD الموثقة فقط؛ ويُحيل أي قيمة خارج هذه النطاقات إلى المراجعة الهندسية بدلاً من اختراع طراز.
03
خريطة فاقد الإنتاج القابل للبيع
اختبر سيناريو تخطيط من جانب المشتري بتطبيق التوافر والأداء وجودة المرور الأول على أساس إنتاج اسمي واحد. هذه النسب افتراضاتك وليست نتائج مضمونة من UD.
الأسئلة الشائعة حول آلة تصنيع لفائف البيض المقرمشة الأوتوماتيكية
فهرس البيانات: 01 / 15
تصنع صفائح ويفر رقيقة مخبوزة تُلف وهي دافئة إلى أعواد مقرمشة مجوفة أو محشوة. هذه الصفحة مخصصة لإنتاج لفائف الويفر الصناعية، وليست للفائف المحشوة أو المقلية.
في فئة هذه الآلات، تتداخل المصطلحات غالباً حول رقاقة مخبوزة رقيقة تُلف إلى أنبوب مقرمش. وتحدد العينة والوصفة والقطر والطول والنمط والحشو المنتج الفعلي.
تدمج الآلة المدمجة العملية الأساسية ضمن مساحة صغيرة، ويربط نطاق الخط الواحد قطار إنتاج واحداً بوحداته الداعمة، بينما يشغّل النطاق متعدد الخطوط خطوط خَبز وتشكيل متوازية. يوثق كتيب UD تكويني YT05-2 ثنائي الخطوط وYT05-3 ثلاثي الخطوط.
وحّد الوحدة والمنتج ووزن القطعة والوصفة ومدة التشغيل والعمالة وقاعدة الرفض أولاً. ثم احسب الإنتاج القابل للبيع بضرب الإنتاج الاسمي في التوافر والأداء وجودة المرور الأول.
يتطلب الإنتاج المحشو إدراج نوع الحشو والجرعة ودرجة الحرارة وموضع الفوهة ومسار التنظيف وسلوك التبريد في التكوين المختار. وتوثّق YT05-2 وYT05-3 بوظائف حقن القلب.
يؤثر تدفق العجينة السائلة والرطوبة وقابلية التحرير واستجابة الخَبز في الطلاء والتشكيل والتكسّر. كما تربط دراسة لألواح الخَبز نُشرت في 2025 بين التوزيع الحراري وسماكة الويفر وتوزيع اللون.
يُنشر الطراز YT-06 بطاقة تقارب 300 pieces/h ضمن حيّز بأبعاد 1400 × 900 × 1480 mm، بينما يُنشر الطراز YT-12 بطاقة تقارب 600 pieces/h ضمن حيّز بأبعاد 2200 × 900 × 1480 mm. ويُؤكَّد الإنتاج النهائي على المنتج المعتمد.
يستخدم الطراز YT-02DJ عدد 9 من ألواح الخَبز الدوّارة، ويُنشر بطاقة تقارب 500-600 sticks/h. وتبلغ أبعاده المنشورة في الكتيب 2700 × 2100 × 1500 mm، مع قدرة كهربائية ثلاثية الطور بجهد 380 V.
يذكر الطرازان YT-06 وYT-12 دخلًا بجهد 380 V ±10% وهواءً مضغوطًا بمعدل 0.2 m³/min عند ضغط ≥0.6 MPa. وتختلف أحمال التسخين ونقل الحركة حسب الطراز، وهي موضحة في جدول المقارنة.
كلاهما يعمل بتهيئة تسخين بالغاز: يذكر YT05-2 نحو 6 kg/h من LPG أو 8 m³/h من الغاز الطبيعي، بينما يذكر YT05-3 نحو 8 kg/h من LPG أو 10 m³/h من الغاز الطبيعي. وتبلغ القدرة الكهربائية المنشورة 9.7 kW و12 kW على التوالي.
حدّد الوصفة المعتمدة، والأبعاد، والصيغة المحشوة أو المجوفة، ومشغّلي الآلة، والمدة، والمدة المسموح بها لبدء التشغيل، وخطة أخذ العينات، وقواعد رفض المنتجات، ونقطة عدّ المنتجات في المراحل اللاحقة. سجّل كلاً من pieces/min وkg/h عندما يكون الإنتاج بالوزن مهمًا.
يرتبط OSHA 29 CFR 1910.212 بالحواجز الواقية، ويرتبط 29 CFR 1910.147 بالتحكم في الطاقة الخطرة أثناء الصيانة. ويجب على هندسة المصنع تطبيق هذه القواعد على التركيب النهائي وإجراءات التشغيل.
يتناول ISO 14159:2002 تصميم الآلات الصحي، بينما يتناول 21 CFR Part 117 التنظيف والتطهير، وقابلية التنظيف، والأسطح الملامسة للأغذية، والتلامس المتبادل مع مسببات الحساسية في منشآت الأغذية. وهذه مراجع للمراجعة وليست ادعاءات بإصدار شهادة للمنتج.
يرجى إرسال عينة المنتج أو الوصفة، ومعدل الإنتاج المستهدف بوحدتي pieces/min وkg/h، والأبعاد، والحشوة، وجهد وتردد الموقع، وبيانات الوقود والهواء، ومساحة الأرضية المتاحة، وحدود التعبئة والتغليف، والوجهة. وينبغي أن يتضمن عرض السعر الطراز المختار، والمرافق والخدمات، وحدود خط الإنتاج، والوثائق، والمراحل الرئيسية، وخطة القبول وفق معايير الاختبار.
يكون التوسّع أسهل عند حجز مساحة الأرضية والمرافق والخدمات وأنظمة التحكم والتبريد وواجهات التعبئة والتغليف ضمن مخطط توزيع المعدات الأول. ومع ذلك، ينبغي التحقق من خط إنتاج ثانٍ أو ثالث مقابل مزيج المنتجات والطاقة الإنتاجية للمراحل اللاحقة.