Entre em contato com a UDTECH Company

Qualidade certificada ISO
Monte sua planilha de modelo e utilidades industriais
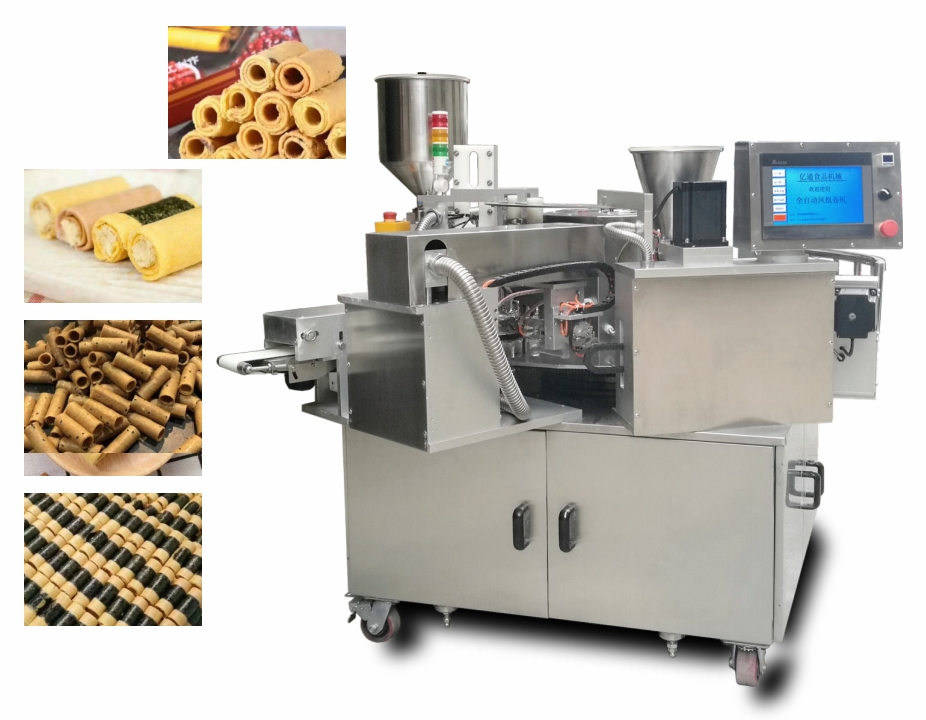
Máquina automática para rolinhos crocantes de ovo
Máquina automática para rolinhos crocantes de ovo crocantes de wafer
5 configurações da UD documentadas em brochuras, de aproximadamente 300 unidades/h na versão compacta a 330 unidades/min na versão elétrica de três linhas, para projetos de rolinhos de wafer ocos e recheados
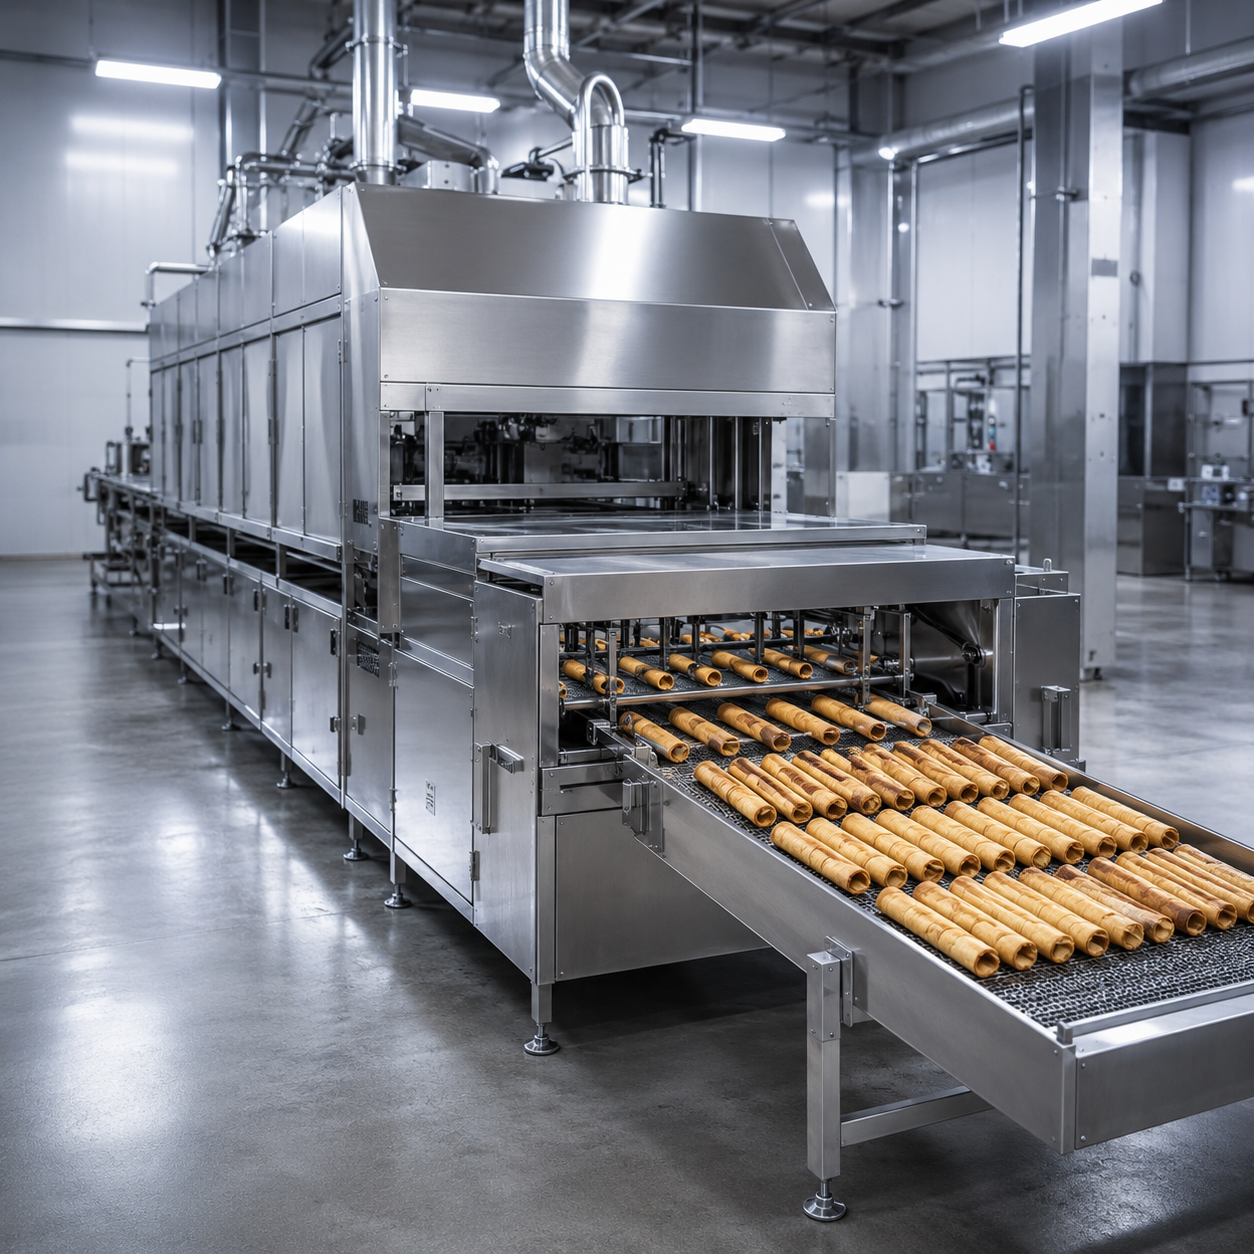
Uma máquina automática para rolinhos crocantes de ovo da UD assa lâminas finas de massa líquida e as enrola ainda quentes em bastões crocantes de wafer. A UD oferece unidades elétricas compactas, sistemas de aquecimento a gás de duas e três linhas; comece pelo produto, pela receita, pela produção-alvo, pelas utilidades industriais e pelo limite da embalagem, depois associe esses dados a um modelo documentado e a uma base de aceitação.
Escopo dos modelos documentados
YT-06, YT-12, YT-02DJ, YT05-2 e YT05-3Faixa de produção compacta
Aproximadamente 300-600 unidades/h, conforme o modelo e o produtoFaixa de produção multilinhas
Aproximadamente 220 unidades/min em duas linhas ou 330 unidades/min em três linhasSequência do processo do produto
Rolinhos crocantes de ovo ocos ou recheados e bastões de waferBase de seleção
Receita, tamanho da unidade, produção, utilidades industriais, área ocupada e interface de embalagemResultado da proposta comercial
Um modelo confirmado, lista de utilidades industriais, limite da linha e plano de aceitaçãoSistema automatizado da UD
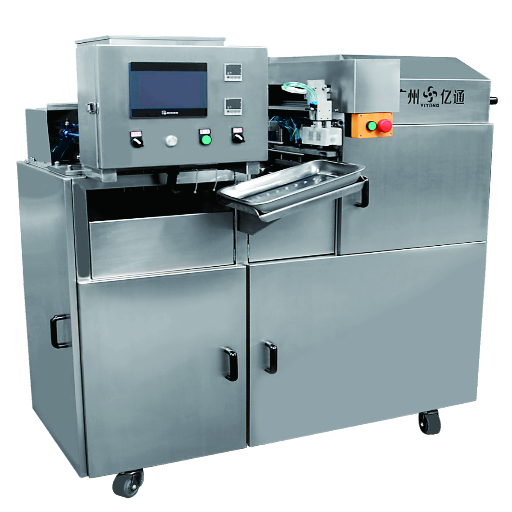
5 configurações documentadas
300 – 600 unidades/h (compacta)
Até 330 unidades/min (três linhas)
Gás e elétrica escopos de aquecimento
Formato do produto e dados da receita
Um fabricante de máquinas só pode cotar o equipamento correto depois que o produto é definido em termos mensuráveis. A integridade do wafer muda conforme o comportamento da massa líquida, a espessura da lâmina, o perfil de assamento, a geometria do rolinho e o tempo disponível para moldar a lâmina enquanto ela permanece flexível; um estudo térmico de 2025 sobre assamento industrial de wafer relaciona a distribuição de temperatura da chapa de cocção à espessura e à distribuição de cor do wafer.
Massa líquida e deposição
Enviar
Receita ou amostra, faixa de viscosidade, peso da deposição e informações sobre sólidos
Por que isso importa
O fluxo e a umidade afetam o revestimento, a desmoldagem, o tempo de assamento e a resistência da lâmina
Aceitação
Receita aprovada, configuração de deposição e condições do teste piloto
Geometria do rolinho
Enviar
Comprimento, diâmetro externo, espessura da parede, padrão de listras e condição das extremidades
Por que isso importa
A geometria altera a ferramenta de moldagem, a posição de corte, o trajeto de resfriamento e a quantidade por embalagem
Aceitação
Método de medição, tamanho da amostra e quebra permitida
Wafer oco ou recheado
Enviar
Tipo de recheio, temperatura, dosagem, posição do núcleo e perfil de alérgenos
Por que isso importa
O recheio altera a escolha do bico, o tempo, a limpeza e o resfriamento a jusante
Aceitação
Verificações do peso do recheio, centralização, vazamento e limpeza final
Qualidade do produto acabado
Enviar
Referência de cor, meta de crocância, meta de umidade e formato da embalagem
Por que isso importa
A distribuição térmica afeta a espessura e a cor da lâmina, enquanto o resfriamento afeta a crocância na saída para a embalagem
Aceitação
Amostra aprovada e método de teste repetível
Escopo da linha da preparação da massa líquida à embalagem
“Automática” descreve a operação da máquina, não um limite ilimitado da linha. Defina cada repasse a montante e a jusante na proposta comercial para que a linha de produção tenha um responsável nomeado na mistura, no assamento, na enrolagem, no resfriamento e na embalagem; patentes publicadas de conformação de wafer ilustram por que assamento, corte e moldagem são etapas de processo vinculadas, e não nomes de módulos intercambiáveis.
Etapa do processo
Função básica da máquina
Decisão do projeto
Evidência de aceitação
Preparação da massa líquida
Alimenta o sistema de deposição com massa líquida preparada
Pré-mistura manual, misturador fornecido ou sistema existente da fábrica
Tamanho do lote, temperatura, viscosidade e método de transferência
Dosagem e revestimento
Deposita uma quantidade controlada sobre a superfície de assamento
Faixa de receitas e peças para troca de produto
Peso da deposição e cobertura da lâmina
Assamento
Aplica calor elétrico ou a gás controlado
Cor do produto, desmoldagem da lâmina e fonte de calor do local
Amostra aprovada na receita e nas configurações declaradas
Enrolagem e corte
Molda a lâmina quente e corta no comprimento desejado
Oco ou recheado, diâmetro, comprimento e padrão
Plano de amostragem de dimensões e quebra
Resfriamento e transferência
Descarrega o produto da estação de moldagem
Comprimento do transportador de resfriamento, acumulação e orientação
Temperatura na saída para a embalagem e perda na transferência
Interface de embalagem
Entrega o produto ao sistema a jusante
Embalagem manual, empacotadora flow pack, carregador de bandejas ou transportador da fábrica
Altura da interface, velocidade, pulmão e rota de rejeitos
Regra de limite
Se forem necessários resfriamento, transporte, recheio ou embalagem, liste-os como equipamentos incluídos ou como uma interface definida no local. Uma proposta comercial somente da máquina e uma linha completa de produção de rolinhos crocantes de ovo são entregáveis diferentes, mesmo quando ambas usam o mesmo núcleo de assamento e enrolagem.
Comparação confirmada de modelos e utilidades industriais
Cinco modelos documentados da UD são comparados abaixo. A produção publicada é aproximada e depende do produto, portanto a aceitação final deve indicar receita, dimensões da unidade, formato recheado ou oco, duração do teste e o ponto em que as unidades boas são contadas; essa base do produto é importante porque a distribuição térmica da chapa de cocção pode alterar a espessura e a cor do wafer.
| Escopo ou modelo | Produção publicada | Potência e calor | Área ocupada / tamanho | Melhor uso para comparação |
|---|---|---|---|---|
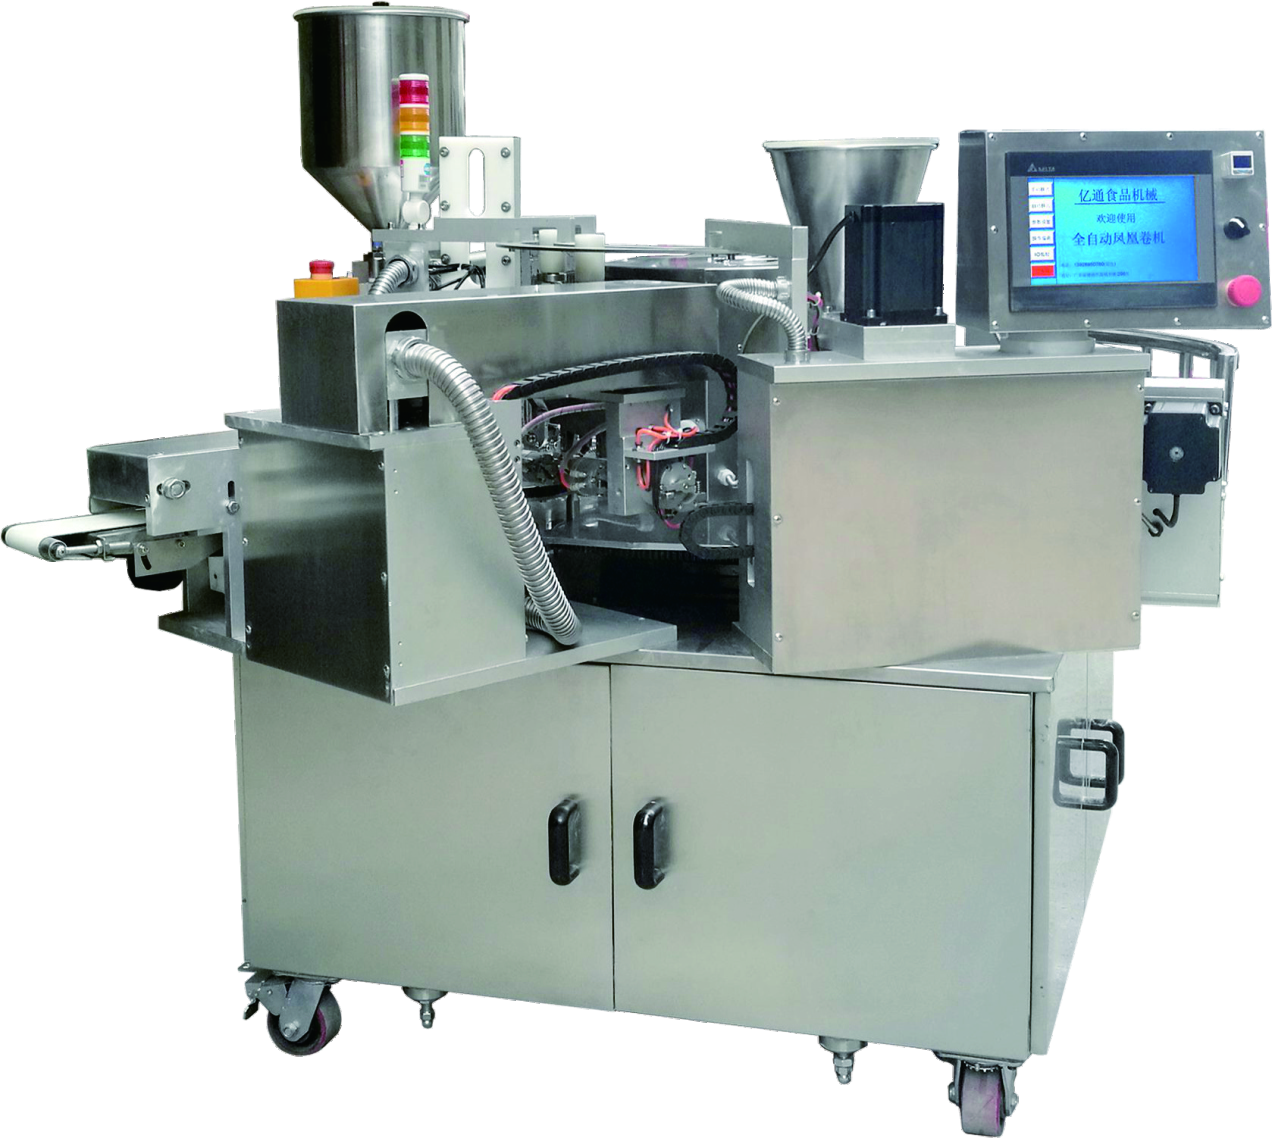
| YT-06 compacta | Aproximadamente 300 unidades/h | 2 × 2,5 kW de aquecimento; 0,8 kW de transmissão; 380 V ±10%; ar 0,2 m³/min a ≥0,6 MPa | 1400 × 900 × 1480 mm | Padaria, exposição no varejo ou produção de menor volume |
| YT-12 produção compacta | Aproximadamente 600 unidades/h | 4 × 2,5 kW de aquecimento; 1,1 kW de transmissão; 380 V ±10%; ar 0,2 m³/min a ≥0,6 MPa | 2200 × 900 × 1480 mm | Produção compacta de maior volume com quatro unidades de aquecimento |
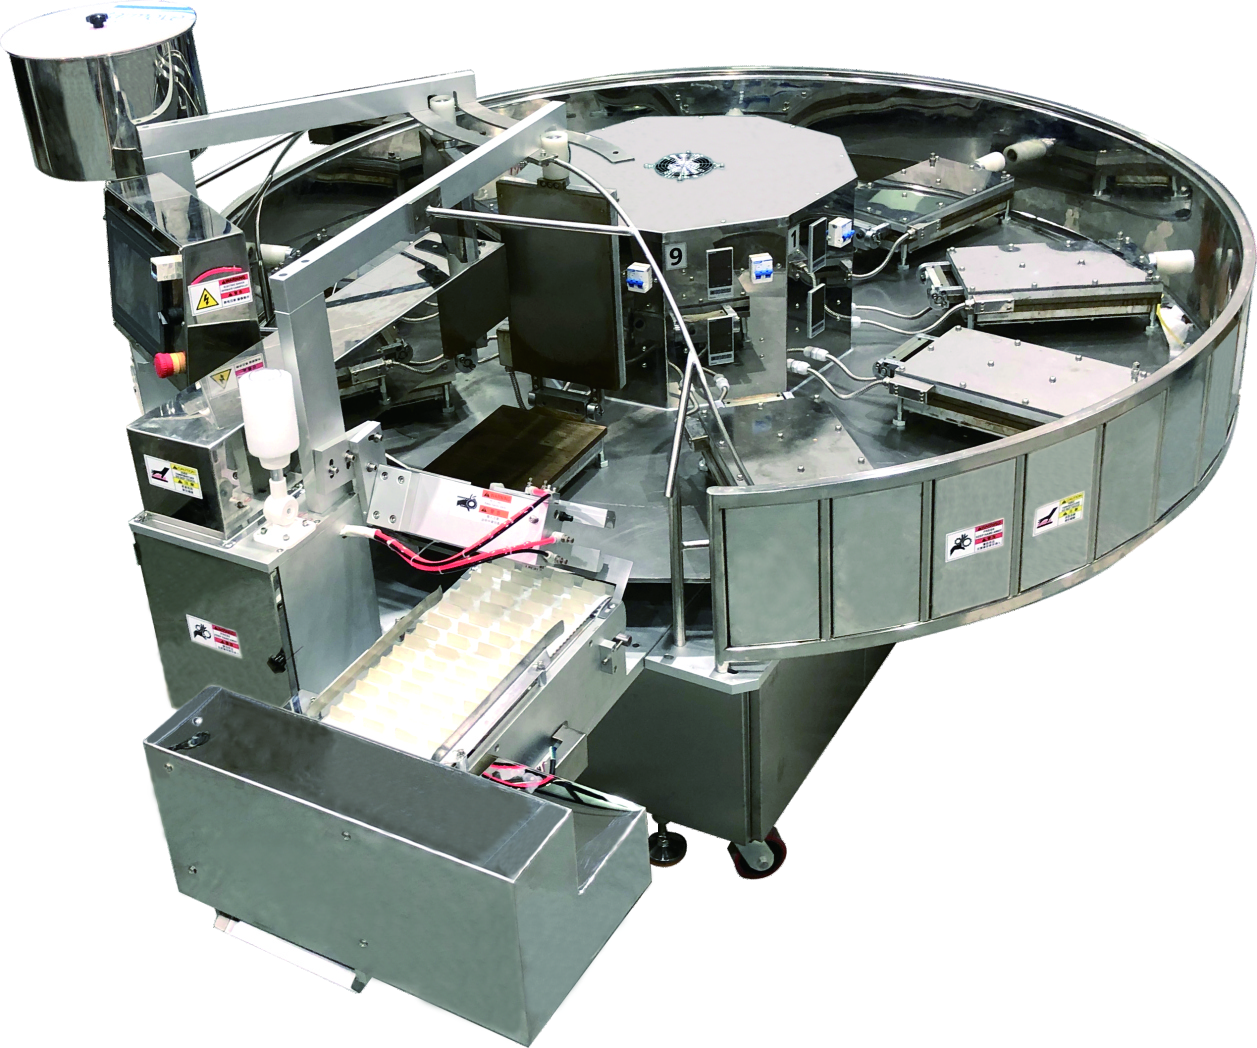
| YT-02DJ rotativa | Aproximadamente 500-600 bastões/h | 9 × 2,5 kW de aquecimento; 1,5 kW de transmissão; 380 V trifásico; ar 0,4-0,7 MPa | 2700 × 2100 × 1500 mm; peso de 900 kg | Flexibilidade de formato, padrão e comprimento por meio de 9 chapas de cocção rotativas |
| Sequência de projeto de linha única | 1 linha de produção; cadência confirmada a partir da amostra e do escopo | Tensão, fonte de calor, ar e exaustão confirmados na planilha de modelo e utilidades industriais | Máquina mais pulmões, resfriamento e limite da embalagem | Automação de fábrica sem linhas de assamento paralelas |
| YT05-2 duas linhas | Aproximadamente 220 unidades/min; 600 kg/8h | 9,7 kW; GLP cerca de 6 kg/h ou gás natural cerca de 8 m³/h | 15,5 m² (4,2 × 3,7 m); 4300 kg | Assamento em duas linhas, injeção do núcleo e moldagem do rolinho |
| YT05-3 três linhas | Aproximadamente 330 unidades/min; 900 kg/8h | 12 kW; GLP cerca de 8 kg/h ou gás natural cerca de 10 m³/h | 15,5 m² (4,2 × 3,7 m); 4500 kg | Produção em três linhas na mesma área ocupada publicada da máquina |
Aceitação de utilidades industriais, segurança e higiene
A Matriz de Aceitação de Utilidades Industriais, Segurança e Higiene transforma as obrigações do local em dados para a proposta comercial antes de o modelo ser definido. Ela usa referências de segurança de máquinas e instalações alimentícias como pontos de verificação de projeto e aceitação, e não como selos de certificação.
Uma lacuna de proteção ou de facilidade de limpeza torna-se um risco de comissionamento porque o layout final reúne rolinhos móveis, calor, superfícies em contato com alimentos e acesso do operador. A UD estrutura a revisão em torno de critérios de aceitação por escrito, incluindo OSHA 29 CFR 1910.212, OSHA 29 CFR 1910.147 e ISO 14159:2002 quando aplicável.
| Área de aceitação | Risco a controlar | Evidência a solicitar | Responsável a designar |
|---|---|---|---|
| Eletricidade e calor | Incompatibilidade de tensão, frequência, fase, pressão do gás, desligamento e rejeição de calor | Lista de cargas, diagrama de conexão, especificação do combustível e sequência de desligamento | Fornecedor + engenharia da fábrica |
| Ar comprimido | Vazão ou pressão insuficiente no pico de demanda | Pressão necessária, vazão de ar livre, qualidade e tamanho da conexão | Fornecedor + utilidades industriais |
| Proteções | Pontos de esmagamento de entrada, peças rotativas, superfícies quentes e rolinhos de moldagem | Layout das proteções, lista de intertravamentos, revisão de riscos residuais e instruções de operação | Fornecedor + segurança da fábrica |
| Energia perigosa | Partida inesperada ou energia elétrica, pneumática, mecânica e térmica armazenada durante a limpeza ou desobstrução | Desenho dos pontos de isolamento e dados para o procedimento de controle de energia | Empregador da fábrica com dados do fornecedor |
| Contato com alimentos | Sujeira inacessível, contaminação ou materiais inadequados para contato | Lista de materiais em contato com alimentos, acesso às superfícies e instruções de limpeza | Fornecedor + qualidade |
| Troca de produto com alérgenos | Resíduos nos trajetos da massa líquida, do recheio e da transferência | Mapa de desmontagem, método de limpeza, pontos de inspeção e plano de validação | Qualidade da fábrica |
| Manuseio de pós | Acúmulo de farinha ou açúcar em pó e risco de ignição, quando aplicável | Dados da avaliação de risco de poeira no local, pontos de extração e acesso para limpeza | Engenharia/segurança da fábrica |
| Aceitação da linha | Testar um produto fácil ou contar a produção antes dos rejeitos a jusante | Receita aprovada, duração, pessoal, regras de rejeição e ponto de contagem | Comprador + fornecedor |
Pontos de referência para uma instalação nos Estados Unidos
Perigos da máquina
A OSHA 29 CFR 1910.212 identifica perigos no ponto de operação, pontos de esmagamento e peças rotativas, enquanto a 29 CFR 1910.147 trata do controle de energia perigosa durante atividades de manutenção, como limpeza e desobstrução.
Operação higiênica
A ISO 14159:2002 fornece princípios de projeto higiênico, e a 21 CFR Part 117 atribui às instalações alimentícias responsabilidades de higienização, facilidade de limpeza e controle de alérgenos. A edição aplicável e as obrigações da fábrica devem constar da revisão do projeto.
Seis etapas da revisão da amostra ao repasse técnico
Uma proposta comercial útil funciona como um pequeno pacote de engenharia, e não como um nome de modelo ao lado de um preço. A UD usa dados do produto e do local para alinhar especificações, entregáveis, aceitação, cronograma e os pré-requisitos de ambas as partes.
Envie o resumo de requisitos técnicos do produto
— Compartilhe a receita ou a amostra, as dimensões do produto, o formato oco ou recheado, a produção-alvo e o plano de embalagem.
Confirme a sequência do processo
— Alinhe o escopo compacto, rotativo, de linha única, de duas linhas ou de três linhas aos limites de assamento, moldagem, resfriamento e embalagem.
Defina as utilidades industriais e o layout
— Revise potência, combustível, ar, exaustão, acesso, espaço de limpeza, altura da linha, pulmões e posições dos operadores.
Emita a proposta comercial por escrito
— Indique o modelo, os módulos incluídos, os documentos, os marcos, as exclusões, os pré-requisitos do local e o escopo da garantia.
Aprove o protocolo de aceitação
— Defina o produto, o tempo de operação, o pessoal, a amostragem, a regra de produção comercializável e o pacote de evidências antes da fabricação.
Prepare o repasse técnico
— Alinhe material do teste piloto, testes em fábrica, embalagem, envio, instalação, treinamento, peças sobressalentes e prontidão do local.
Dados que evitam retrabalho
Dado
Detalhamento mínimo útil
Decisão que ele permite
Amostra do produto
Dimensões aprovadas, cor, textura, limite de quebra e meta de recheio
Configuração de assamento, moldagem, corte e aceitação
Meta de produção
Unidades/min e kg/h com peso unitário e base de turno declarados
Modelo e número de linhas de produção
Layout da fábrica
Comprimento, largura e altura disponíveis, portas de acesso e folgas para manutenção
Orientação da máquina e limite a jusante
Planilha de utilidades industriais
Tensão, frequência, fase, combustível, ar, exaustão e condições ambientais
Pacote de aquecimento, controles, motor e conexões
Plano de embalagem
Manual ou automática, quantidade por embalagem, orientação, velocidade e margem de pulmão
Projeto do transportador de resfriamento e do repasse técnico
Ferramentas de engenharia e planejamento para máquinas automáticas de rolinhos crocantes de ovo
01
Construtor de RFQ de capacidade e utilidades industriais
Monte uma consulta comparável com base no produto, na base de produção, nas utilidades industriais, na área ocupada e no limite da embalagem. Os campos em branco permanecem visíveis como lacunas; a ferramenta não substitui dados padrão da fábrica.
02
Seletor de escopo para máquina automática de rolinhos crocantes de ovo
Insira uma meta comparável de cadência por unidade e a sequência de produção preferida. O seletor usa apenas faixas de modelos da UD documentadas; ele envia qualquer valor fora dessas faixas para análise de engenharia, em vez de inventar um modelo.
03
Mapa de perdas da produção comercializável
Teste um cenário de planejamento do comprador aplicando disponibilidade, desempenho e qualidade na primeira passagem a uma única base de produção nominal. Essas porcentagens são suas premissas, não resultados garantidos da UD.
Perguntas frequentes sobre a máquina automática para rolinhos crocantes de ovo
ÍNDICE DE DADOS: 01 / 15
Ela produz lâminas finas de wafer assadas que são enroladas ainda quentes em bastões crocantes ocos ou recheados. Esta página é para produção industrial de rolinhos de wafer, e não para rolinhos recheados ou fritos.
Nesta categoria de máquinas, os termos geralmente se sobrepõem em torno de uma lâmina fina assada enrolada em um tubo crocante. A amostra, a receita, o diâmetro, o comprimento, o padrão e o recheio definem o produto real.
Uma máquina compacta integra o processo principal em uma área pequena, um escopo de linha única conecta uma linha de produção aos seus módulos de suporte e um escopo multilinhas opera linhas paralelas de assamento e moldagem. A brochura da UD documenta as configurações de duas linhas YT05-2 e de três linhas YT05-3.
Primeiro alinhe a unidade, o produto, o peso unitário, a receita, a duração da operação, o pessoal e a regra de rejeição. Depois calcule a produção comercializável como a produção nominal multiplicada pela disponibilidade, pelo desempenho e pela qualidade na primeira passagem.
A produção recheada exige que o tipo de recheio, a dosagem, a temperatura, a posição do bico, a sequência de limpeza e o comportamento do resfriamento sejam incluídos na configuração selecionada. As YT05-2 e YT05-3 são documentadas com funções de injeção do núcleo.
O fluxo da massa líquida, a umidade, o desprendimento e a resposta ao assamento afetam o revestimento, a moldagem e as quebras. Um estudo de 2025 sobre chapas de cocção também relaciona a distribuição térmica à espessura do wafer e à distribuição da cor.
O YT-06 é informado com aproximadamente 300 unidades/h em um espaço de 1400 × 900 × 1480 mm, enquanto o YT-12 é informado com aproximadamente 600 unidades/h em um espaço de 2200 × 900 × 1480 mm. A produção final é confirmada com o produto aprovado.
O YT-02DJ usa 9 chapas de cocção rotativas e tem produção informada de aproximadamente 500-600 unidades/h. As dimensões informadas na brochura são 2700 × 2100 × 1500 mm, com alimentação trifásica de 380 V.
O YT-06 e o YT-12 especificam entrada de 380 V ±10% e ar comprimido de 0,2 m³/min a ≥0,6 MPa. As cargas de aquecimento e transmissão variam conforme o modelo e são apresentadas na tabela comparativa.
Ambos são configurações aquecidas a gás: o YT05-2 especifica cerca de 6 kg/h de GLP ou 8 m³/h de gás natural, e o YT05-3 especifica cerca de 8 kg/h de GLP ou 10 m³/h de gás natural. A potência elétrica informada é de 9,7 kW e 12 kW, respectivamente.
Informe a receita aprovada, as dimensões, o formato recheado ou oco, os operadores, a duração, a tolerância de partida, o plano de amostragem, as regras de rejeição e o ponto de contagem a jusante. Registre tanto unidades/min quanto kg/h quando a produção por peso for relevante.
A OSHA 29 CFR 1910.212 é pertinente à proteção e a 29 CFR 1910.147 ao controle de energias perigosas durante a manutenção. A engenharia da planta deve aplicar as regras à instalação final e aos procedimentos operacionais.
A ISO 14159:2002 trata do projeto higiênico de máquinas, enquanto a 21 CFR Part 117 trata de higienização, facilidade de limpeza, superfícies de contato com alimentos e contato cruzado de alérgenos em instalações alimentícias. Estas são referências para análise, e não alegações de certificação do produto.
Envie a amostra ou a receita do produto, as metas de unidades/min e kg/h, as dimensões, o recheio, a tensão/frequência do local, os dados de combustível e ar, o espaço disponível no piso, o limite da embalagem e o destino. A proposta comercial deve informar o modelo selecionado, as utilidades industriais, os limites da linha, os documentos, os marcos e o plano de aceitação.
A ampliação é mais fácil quando o espaço no piso, as utilidades industriais, os controles, o resfriamento e as interfaces de embalagem são reservados no primeiro layout. Ainda assim, uma segunda ou terceira linha de produção deve ser validada em relação ao mix de produtos e à capacidade das etapas posteriores.