Póngase en contacto con UDTECH Company


Actualizado en septiembre de 2026
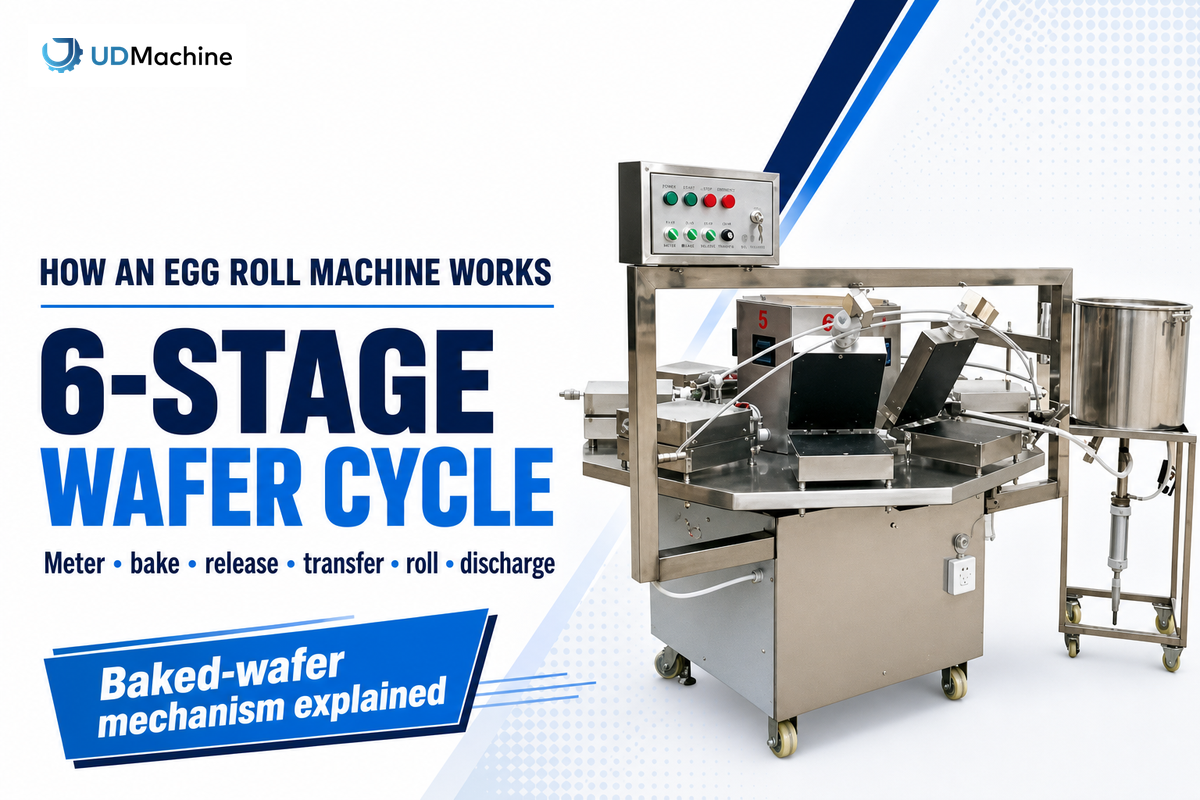
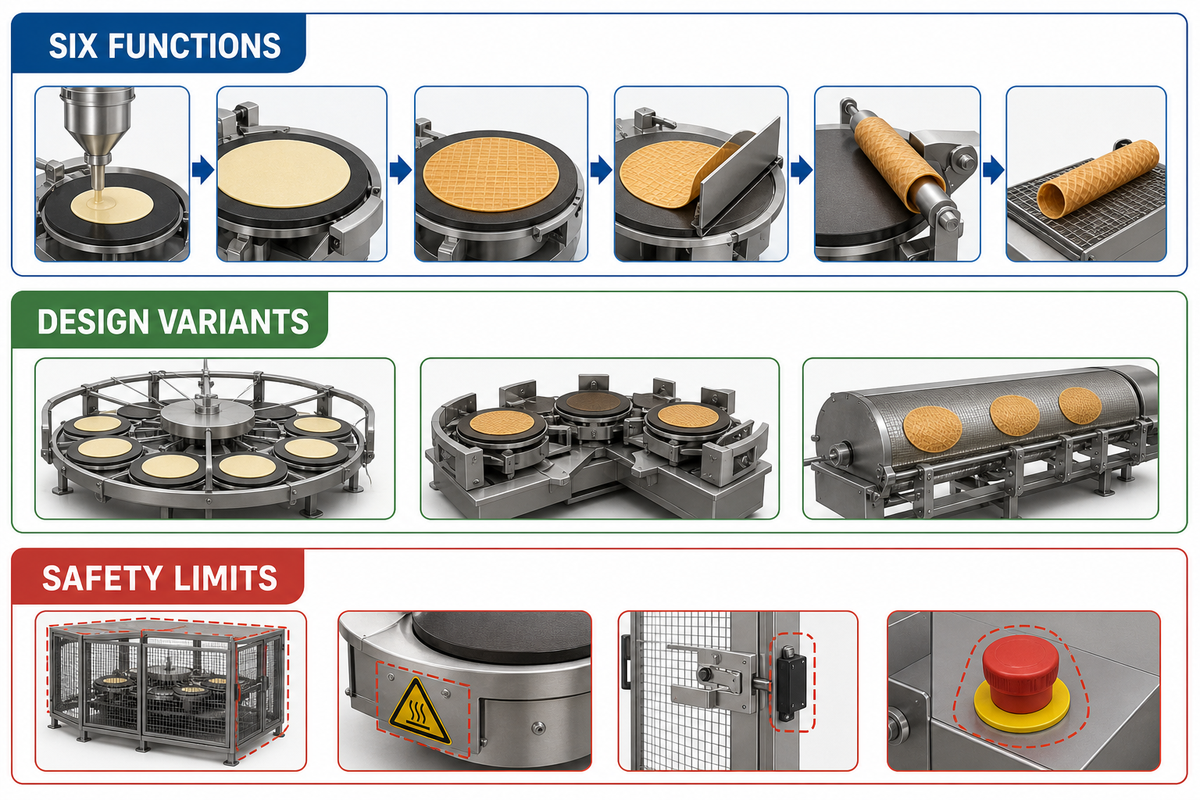
La respuesta a «cómo funciona una máquina para producir barquillos de huevo» se obtiene siguiendo el material a través de seis funciones: dosificación, horneado, liberación, transferencia, enrollado y descarga. El primer paso es identificar el alimento. Esta guía aborda una máquina industrial que convierte masa líquida en una oblea delgada horneada y enrolla esa oblea mientras aún puede moldearse. No aborda un rollito primavera relleno y frito ni un aparato de sobremesa que cocina huevos enteros.
Algunas fichas de producto denominan a este mismo equipo industrial máquina para hacer barquillos de huevo. En este proceso de producción alimentaria, la masa líquida a base de harina se convierte en una oblea crujiente mediante horneado y formado en caliente.
Respuesta directa: Una máquina automática para producir barquillos de huevo dosifica la masa líquida sobre una superficie calentada en movimiento, hornea la capa delgada, libera su borde, transfiere la oblea caliente, la enrolla alrededor de un elemento de formado y descarga el barquillo formado. Son seis funciones, no necesariamente seis estaciones independientes. Los accionamientos, sensores, controles y dispositivos de protección coordinan el ciclo.
Estado de entradaMasa líquida fluida
Cambio principalLíquido → lámina horneada → tubo
Seis funcionesDosificar, hornear, liberar, transferir, enrollar, descargar
Límite importanteEl equipo puede cumplir más de una función
Esta es una explicación de la secuencia temporal de una oblea horneada, no una guía de compra. No publica capacidad, especificaciones de modelos, precios, recetas, instrucciones de mantenimiento, pasos de solución de problemas ni ajustes de control de calidad. Para conocer el contexto de la familia de productos, consulte la descripción general de la automatización alimentada con masa líquida y con envoltura.
Dentro de una línea de producción de barquillos, el fabricante puede utilizar acero inoxidable alrededor de las zonas en contacto con alimentos y acero convencional en el bastidor de soporte. Estas elecciones de materiales afectan la construcción, mientras que la eficiencia del ciclo sigue dependiendo de una entrega uniforme de masa líquida, un contacto térmico controlado y la geometría de cada molde o placa de cocción.
¿Qué máquina para producir barquillos de huevo abarca esta explicación?
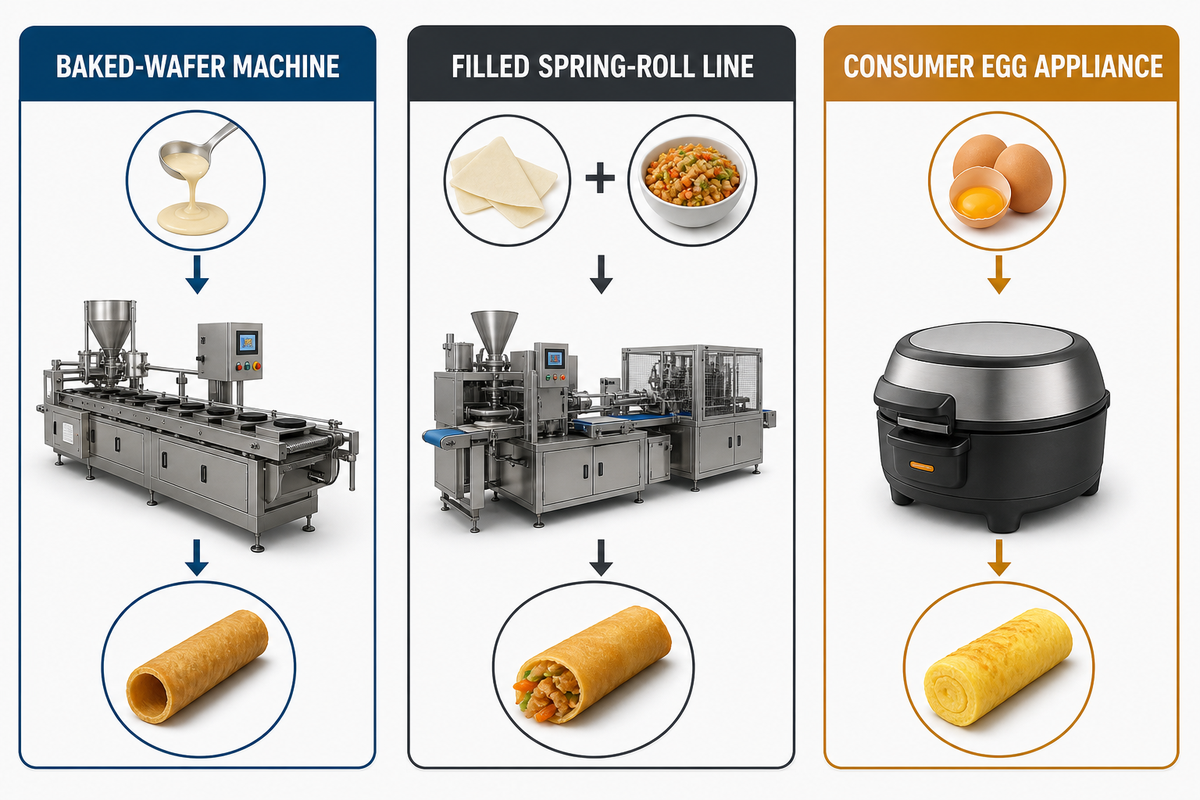
Aquí, «barquillo de huevo» significa una oblea tubular crujiente hecha con masa líquida sobre una superficie calentada. Esta definición es importante porque las mismas palabras en inglés conducen a varias familias de máquinas no relacionadas en los resultados de búsqueda. Confundir la familia de productos genera un riesgo práctico, ya que una línea de envoltura y relleno no sigue el recorrido de oblea calentada que se explica aquí.
¿Por qué mantener el alcance tan limitado? Nuestro conjunto de resultados en vivo contenía 2 páginas de guías o artículos entre 7 resultados orgánicos, una proporción informativa de 28.57%. En el conjunto de intención de 36 palabras clave, 25 términos se clasificaron como transaccionales y 3 como comerciales, por lo que el 77.78% apuntaba a algo distinto de una respuesta centrada solo en el mecanismo. Por eso este artículo deja fuera de la explicación de seis etapas los precios, la selección de capacidad, el mantenimiento y la comparación de proveedores.
| Familia de máquinas | Material de partida | Operación definitoria |
|---|---|---|
| Máquina para producir barquillos de huevo de oblea horneada | Masa líquida fluida | Hornear una lámina delgada y luego enrollarla mientras está caliente |
| Línea de rollitos primavera rellenos | Masa para envoltura o envoltura preparada más relleno | Formar la lámina, rellenar, doblar y cerrar antes de una etapa posterior de cocción |
| Aparato doméstico para huevos | Huevo entero o mezcla de huevo | Cocinar una porción de huevo en lugar de formar un tubo de oblea |
La distinción es visible en los registros de maquinaria. El texto de la solicitud publicada sobre una máquina de obleas CN119073336A describe el recubrimiento de masa líquida, el horneado, la liberación con raspador, el formado y el corte. En cambio, los equipos para rollos rellenos manipulan una envoltura y un relleno. Por lo tanto, seguiremos únicamente el recorrido de la oblea horneada que se muestra a continuación.
¿Cómo funciona una máquina para producir barquillos de huevo? La respuesta en seis etapas
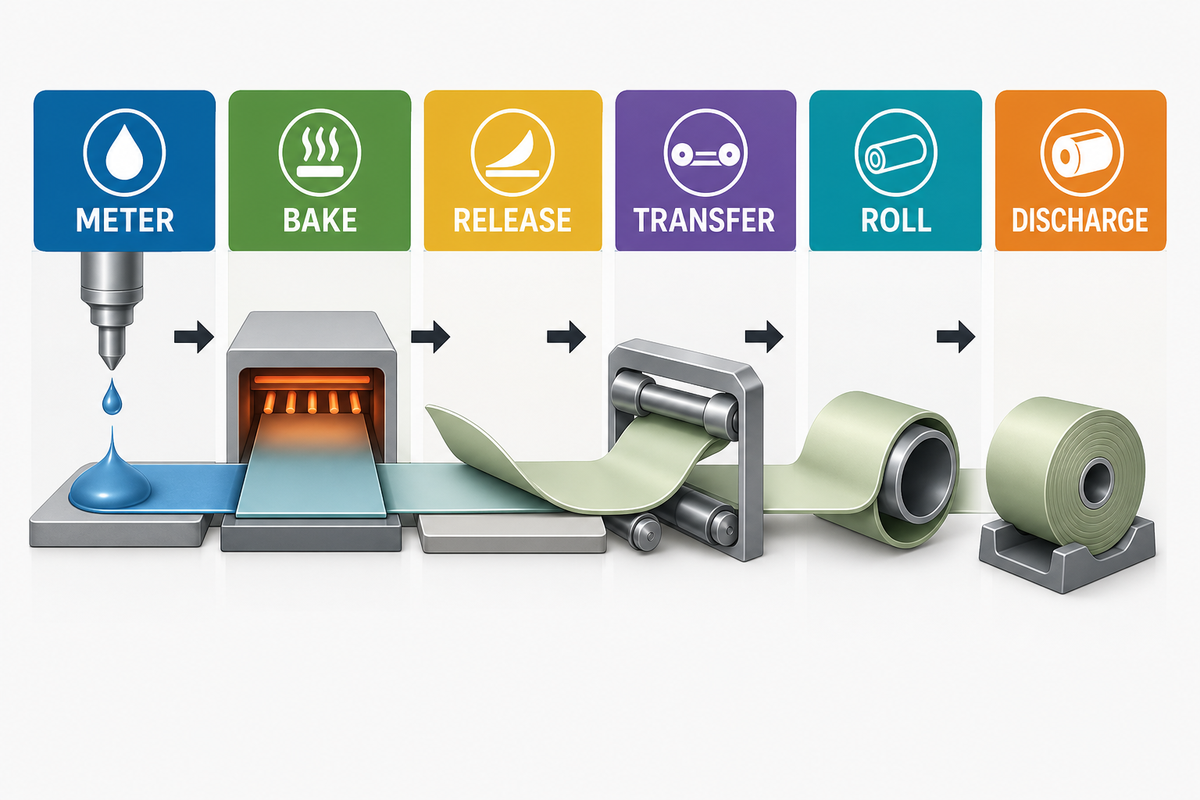
La explicación más clara sigue el material, no los nombres de componentes del proveedor. La masa líquida se convierte en una capa delgada apoyada, luego en una lámina horneada, después en una oblea caliente libre y finalmente en un rollo formado. Seis etiquetas funcionales facilitan ubicar esos cambios.
El riesgo habitual es contar mal las estaciones, porque un equipo compartido puede cambiar el estado del material a través de un límite funcional.
Localizador de etapas y mecanismos: Identifique primero el material. El líquido antes de la superficie caliente indica la dosificación. La capa plana sobre esa superficie indica el horneado. Su borde elevado marca la liberación. Una vez libre, la lámina en movimiento marca la transferencia. El enrollado alrededor de un formador marca el enrollado. La salida del formador marca la descarga.
- Dosificar: entregar una cantidad de masa líquida medida en el momento previsto a la superficie receptora.
- Hornear: sostener y calentar la capa delgada el tiempo suficiente para crear una oblea coherente.
- Liberar: separar un borde o toda la lámina de la superficie de horneado.
- Transferir: mover y orientar la oblea caliente hacia el formador.
- Enrollar: envolver la lámina flexible alrededor de una varilla, mandril, rodillo o conjunto de formado.
- Descargar: permitir que el rollo formado salga del formador y entre en la ruta de salida.
Para modelos configurados, especificaciones comerciales o solicitudes de cotización, utilice el documento de configuración de máquinas comerciales de UDTECH. La explicación de seis etapas que sigue se mantiene neutral respecto al proveedor, salvo cuando una fuente citada documenta un diseño específico.
No interprete esa lista como un dibujo de seis mecanismos aislados. Un estudio respaldado por Nestlé, que utilizó obleas hechas en un horno Haas de una sola placa, informa que la superficie grabada de la placa ayuda a extender la masa líquida cuando las placas calientes se cierran y también facilita la retirada posterior al reducir la adherencia. Por lo tanto, una característica física puede influir en la dosificación, el contacto térmico y la liberación. El estudio de acceso abierto recuerda que las seis etapas son un mapa funcional, no un conteo universal de estaciones.
Etapa 1: ¿Cómo dosifica y deposita la máquina la masa líquida?
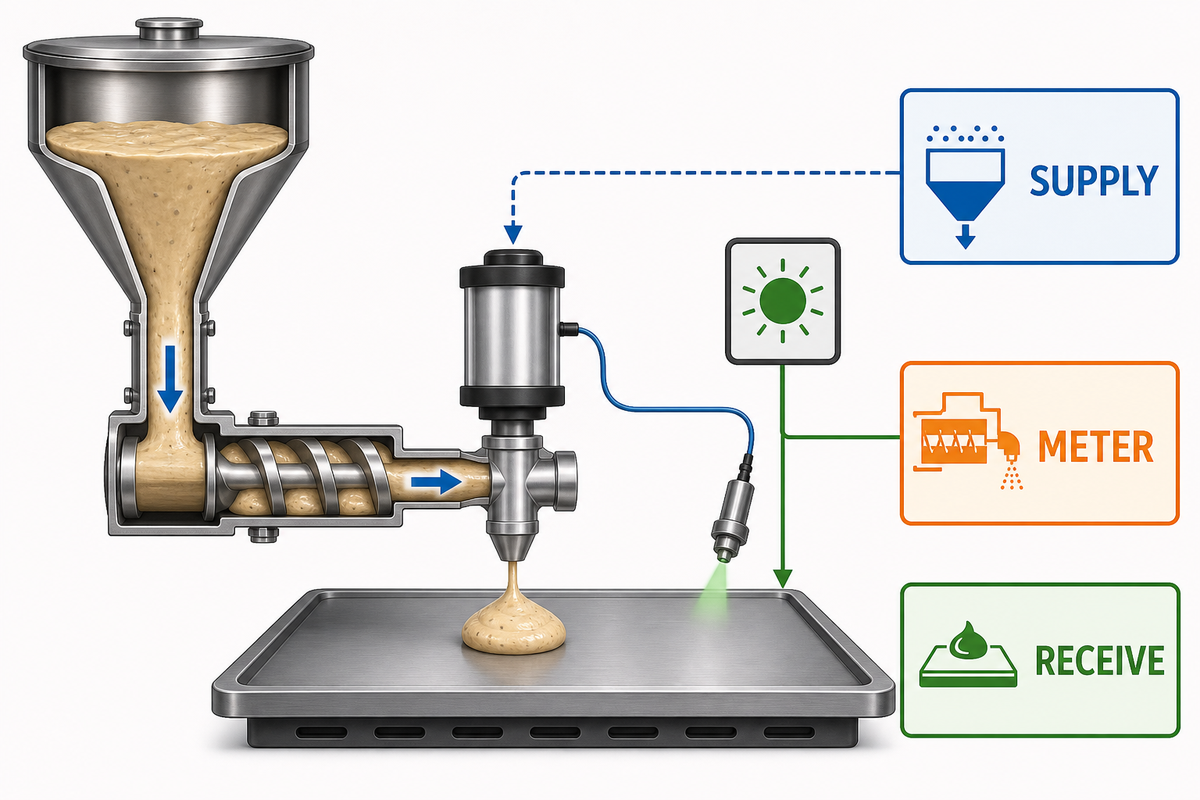
La primera función convierte un suministro de masa líquida en una porción dosificada que llega cuando la superficie receptora está lista. Según el diseño, puede utilizarse una tolva, una bomba dosificadora, una válvula, una placa de recubrimiento u otro sistema de entrega. «Alimentación automática» es solo una etiqueta hasta identificar el disparador y la acción física.
| Función | Pregunta que responde | Ejemplo posible de familia de diseño |
|---|---|---|
| Suministro | ¿Dónde se mantiene la masa líquida antes de un ciclo? | Tolva o recipiente de alimentación |
| Dosificación | ¿Qué crea una porción o un flujo controlado? | Bomba dosificadora o dispositivo de recubrimiento |
| Arranque/parada | ¿Qué abre o cierra la ruta de entrega? | Válvula, retorno de succión o actuador temporizado |
| Recepción | ¿Qué confirma que la superficie caliente está en posición? | Señal de llegada o posición del molde |
El registro de dosificación EP2105051B1 de Nestec ofrece un ejemplo concreto: la alimentación se coordina con la llegada de un molde de horneado, y sus realizaciones describen la dosificación y el cierre del flujo. Otra máquina puede extender la masa líquida sobre un tambor en movimiento. La idea transferible es una entrega sincronizada a una superficie receptora preparada, no una bomba o boquilla obligatoria.
La deposición tampoco tiene que abarcar toda la extensión. Cuando las placas se cierran, su geometría puede seguir distribuyendo la masa líquida. Esa superposición explica por qué esta guía nombra funciones en lugar de suponer que cada etapa tiene un límite mecánico definido.
Etapa 2: ¿Cómo transportan y calientan la masa líquida las placas de horneado?
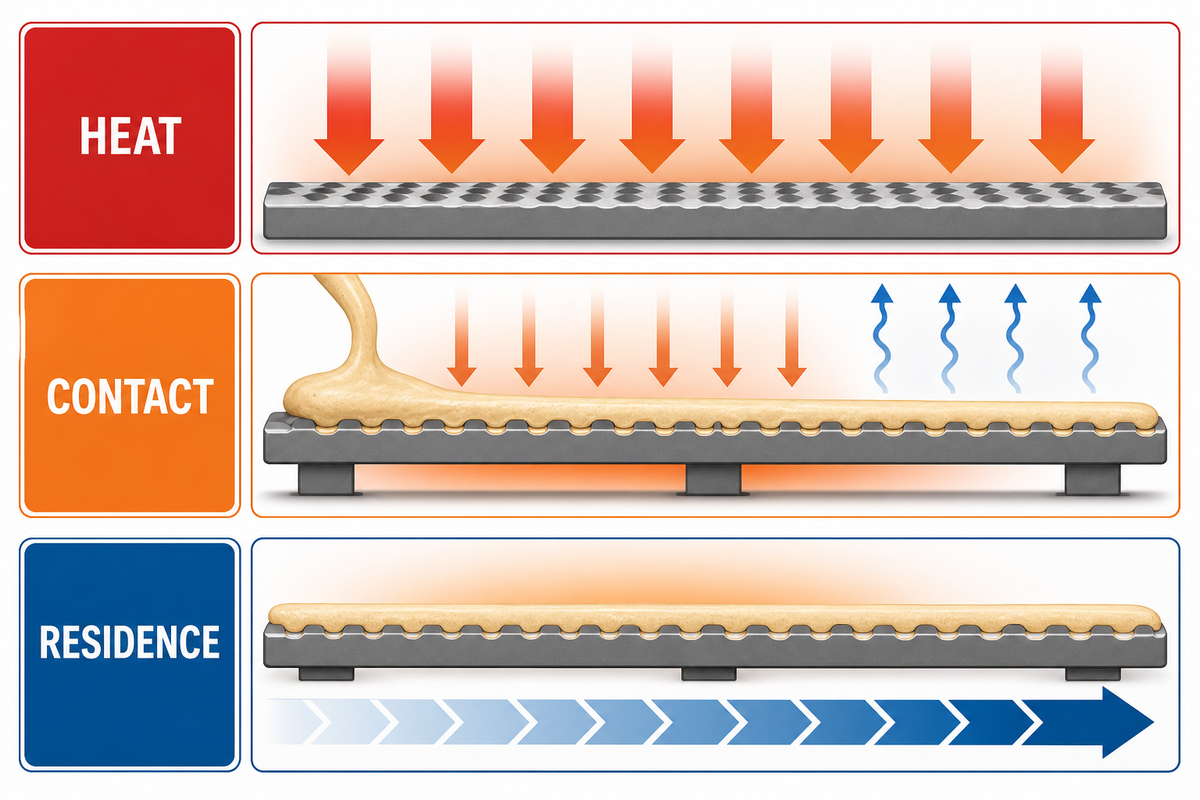
Una vez que la masa líquida llega a una superficie caliente, la máquina debe sostener la capa delgada mientras el calor la transforma en una lámina que pueda despegarse. El movimiento y el calentamiento deben explicarse juntos porque el movimiento determina cuánto tiempo permanece el material en la ruta de calentamiento.
Perspectiva de energía y movimiento: El calentador suministra energía; la placa de cocción, el molde, la rueda o el tambor generan el contacto y transportan la masa líquida; el accionamiento establece la trayectoria; y la trayectoria, junto con la velocidad o la temporización de indexado, establece el intervalo de permanencia. La humedad sale mientras se desarrolla la estructura.
Un estudio revisado por pares sobre un horno túnel sigue galletas en un transportador de bastidor metálico e identifica la temperatura, la humedad, la velocidad del aire y la transferencia de calor como variables críticas del horneado. Este estudio se refiere a galletas y no a esta máquina exacta, por lo que explica la ruta general de calentamiento, no un punto de ajuste específico para obleas. Consulte el artículo de acceso abierto sobre monitoreo del horno.
Por lo tanto, la velocidad ayuda a definir el tiempo efectivo de cocción, mientras que la distribución de la masa líquida y el contacto térmico ayudan a que la capa se hornee de manera uniforme. Esta relación explica las variables sin asignar una receta o un punto de ajuste universal.
La arquitectura de la máquina modifica la forma en que ocurre ese intervalo. Las placas móviles pueden atravesar una ruta calentada, las disposiciones indexadas pueden avanzar y mantenerse entre posiciones, y un diseño continuo puede hornear una tira sobre un tambor giratorio. El registro Haas US6254916B1, por ejemplo, ilustra una masa líquida de oblea fluida horneada como una tira continua sobre una superficie caliente giratoria.
Las características de las placas también pueden cruzar los límites entre etapas. Los grabados de las placas de horneado (estrías) pueden influir en la extensión, la geometría de contacto, la adherencia y la separación durante el mismo evento de cierre y horneado. Para obtener una perspectiva más amplia del proceso físico, sin afirmaciones de compra o modelado, consulte la guía del proceso de obleas horneadas.
Etapa 3: ¿Cómo se libera la oblea horneada de la placa?
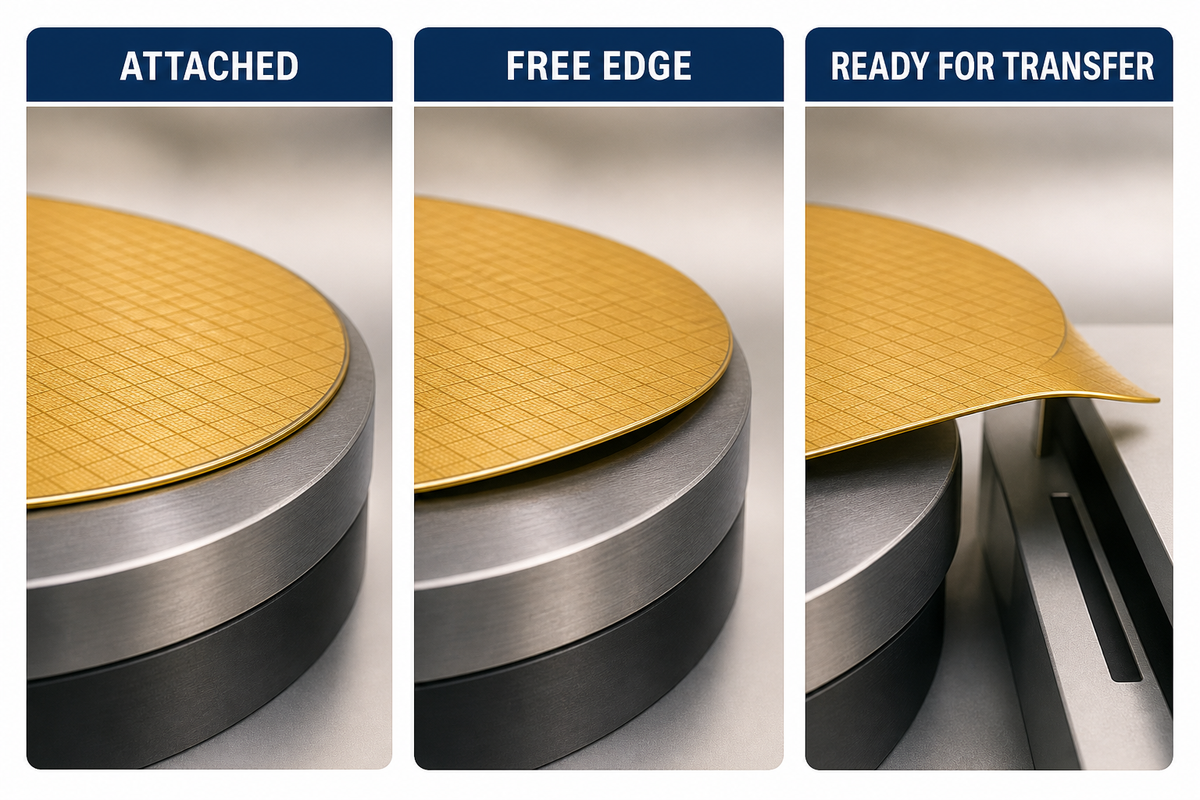
La liberación lleva la lámina de «fijada a la superficie de horneado» a «libre para la transferencia». La función compartida es la separación, pero el equipo correspondiente varía. Los raspadores pueden levantar un borde de una rueda de horneado; las cuchillas de retirada pueden despegar una tira continua de un tambor; la geometría de la placa puede reducir la adherencia antes de que comience cualquiera de esas acciones.
La etiqueta «antiadherente» no debe tratarse como un mecanismo universal. El acabado superficial, el recubrimiento, la geometría de la placa, la formulación del producto y el dispositivo de liberación pueden afectar la separación.
Una falla de liberación puede retrasar la transferencia porque el mecanismo siguiente no puede actuar hasta que haya un borde o una lámina libre.
| Lo que permanece igual | Lo que puede cambiar | Límite de la evidencia |
|---|---|---|
| Se crea un borde libre | Raspador, cuchilla, elevación o apertura de la placa | Nombre el diseño citado |
| La lámina sale de la superficie caliente | Despegado continuo o recogida individual | No considere universal una sola disposición |
| La oblea permanece sin enrollar en la primera liberación | El mismo componente puede comenzar a guiarla | Funciones separadas, no necesariamente actuadores separados |
En la solicitud publicada CN119073336A, un mecanismo de raspador retira la capa horneada de una rueda antes del formado. En el registro Haas US6254916B1, una cuchilla de retirada separa la tira caliente y se inclina hacia la zona de enrollado. Estos registros de patentes respaldan dos familias de mecanismos, no garantizan que toda máquina automática para producir barquillos de huevo utilice exactamente una de esas disposiciones.
Etapas 4 y 5: ¿Cómo se transfiere y enrolla la oblea caliente?
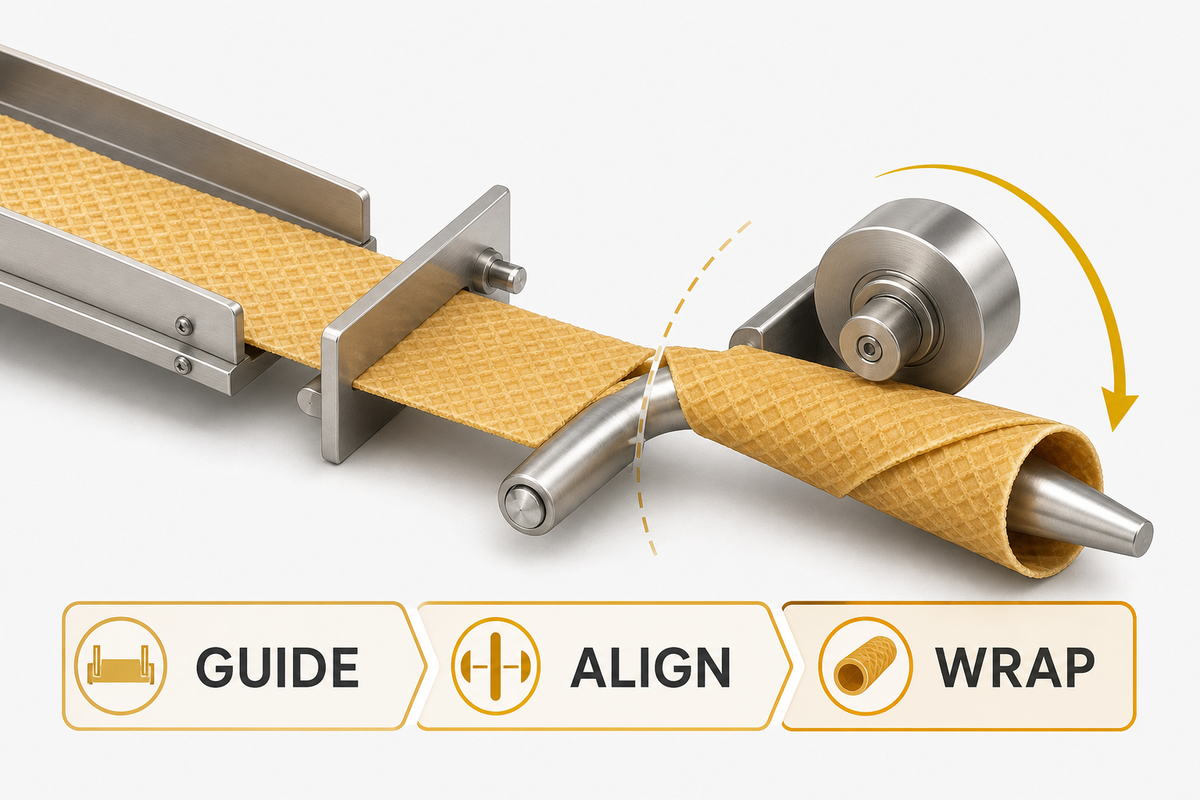
Después de la liberación, la oblea debe llegar a la estación de formado antes de perder la flexibilidad necesaria para envolverla. La transferencia la mueve y orienta. Luego, el enrollado curva la lámina sobre un elemento de formado y establece la superposición que crea un tubo.
En la terminología de los proveedores, la máquina de formado puede referirse a este conjunto de envoltura y no a una máquina independiente. El límite funcional es el punto donde termina la transferencia y la lámina caliente comienza a doblarse alrededor de un eje.
1 · Liberar el borde
La lámina deja de estar completamente adherida a la superficie de horneado.
2 · Guiar la lámina
Una cuchilla, guía, ruta por gravedad, dispositivo de recogida o elemento de transferencia la orienta hacia el formador.
3 · Capturar y envolver
Un mandril, varilla, par de rodillos o conjunto de formado dobla la lámina caliente hasta convertirla en un tubo.
La patente del tambor continuo ofrece una transferencia especialmente intuitiva. Su cuchilla de retirada guía la tira caliente inicial hacia abajo, en dirección a un espacio entre un mandril giratorio y un rodillo contrarrotatorio. La tira es capturada, dirigida alrededor del mandril y enrollada en vueltas superpuestas. Esa es una solución documentada a «cómo»; otras máquinas pueden utilizar láminas individuales y un movimiento de transferencia diferente.
El límite útil es el estado del material. La transferencia comienza cuando la oblea liberada se separa de la superficie de horneado. El formado comienza cuando un formador envuelve la oblea alrededor de un eje. Una cuchilla o guía puede contribuir a ambos movimientos, pero las dos funciones siguen siendo separables al rastrear la cadena temporal.
Etapa 6: ¿Qué ocurre entre el enrollado y la descarga?
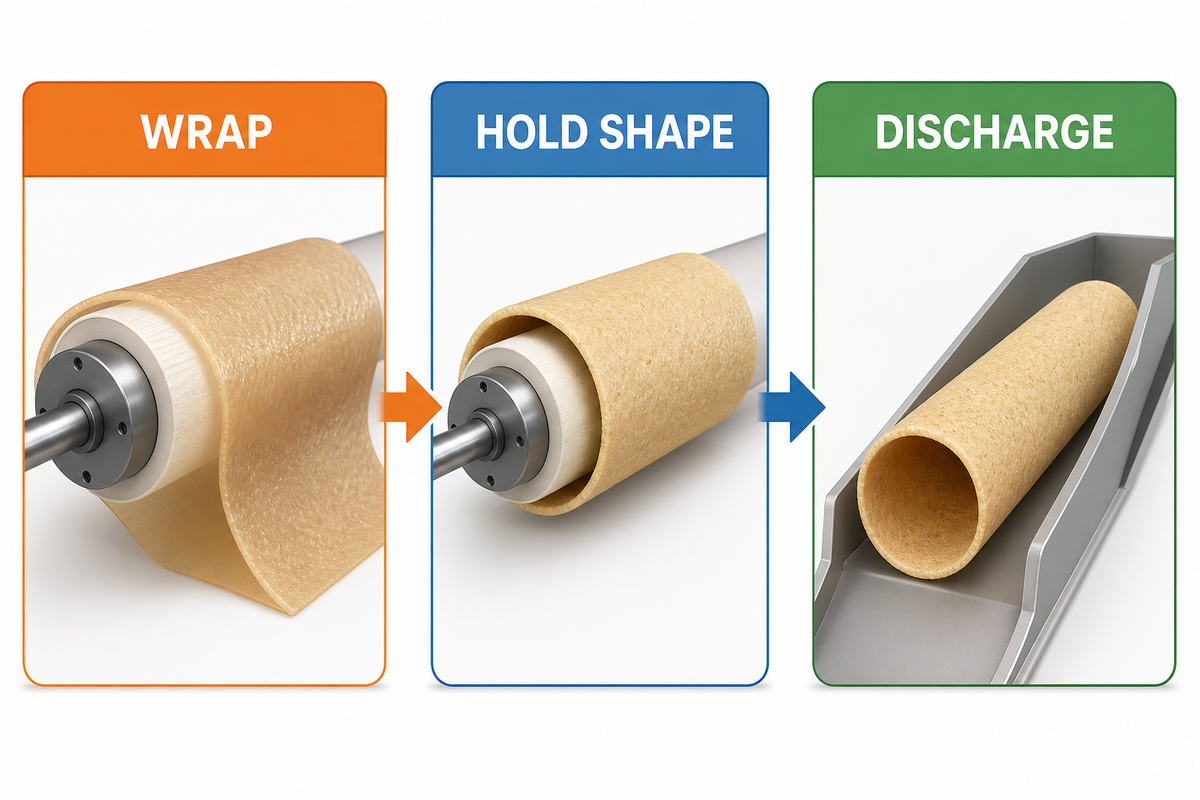
En el instante en que toca el formador, una oblea recién envuelta no puede tratarse como un tubo rígido. Debe conservar la geometría envuelta el tiempo suficiente para salir de la zona de formado sin abrirse de inmediato. A medida que la oblea se enfría, su comportamiento mecánico cambia hacia el estado crujiente y quebradizo asociado con el rollo terminado.
El riesgo de agrietamiento o desenrollado aparece porque la transferencia debe ocurrir mientras la oblea todavía puede doblarse, pero pronto podrá conservar la forma envuelta.
Cambio de estado, no una línea de enfriamiento garantizada: «Enfriamiento» aquí significa que la oblea formada se endurece al perder calor. La máquina puede retraer una varilla de formado, liberar una abrazadera, expulsar un barquillo individual, cortar un tubo continuo o dejar que el producto entre en una tolva. Son ejemplos de distribución en planta, no evidencia de que toda máquina incluya un enfriador independiente en etapas posteriores.
US6254916B1 describe un cuerpo tubular continuo de oblea cortado en rollos medidos que se vuelven crujientes y quebradizos durante el enfriamiento. CN119073336A describe un corte rotativo seguido de la recogida en una tolva de descarga. En conjunto, muestran por qué el formado, el corte y la descarga pueden acoplarse de distintas maneras.
¿Cómo mantienen los sensores, accionamientos e interbloqueos la secuencia del ciclo?
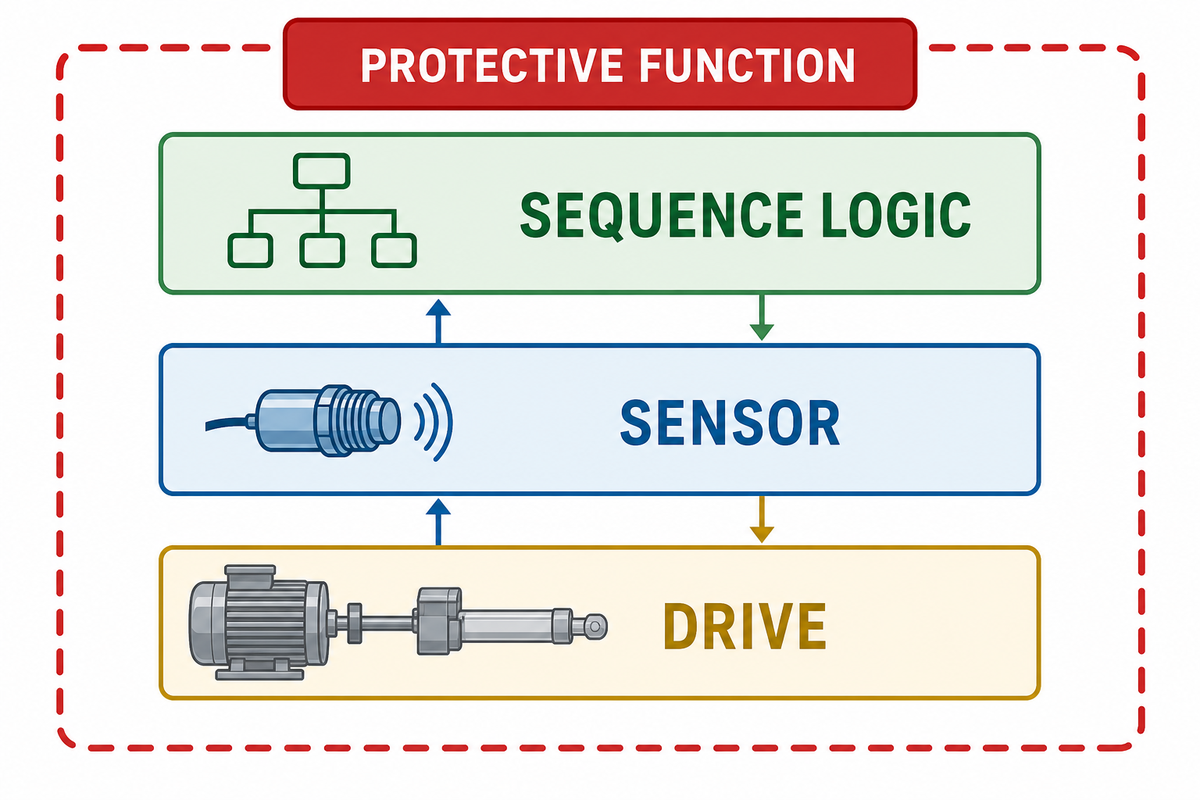
La automatización surge de permisos y acciones coordinados. Los accionamientos generan movimiento. Los sensores de proceso informan sobre la posición o el estado. La lógica de secuencia decide si se permite la siguiente acción. Las funciones de protección limitan los movimientos peligrosos. Estos roles pueden compartir un controlador, pero no deben describirse como intercambiables.
El riesgo principal es confundir esos roles, porque una señal de proceso listo no demuestra que se haya cumplido una función de protección.
| Tipo de control o señal | Pregunta habitual | Lo que no demuestra |
|---|---|---|
| Permiso de arranque | ¿Están listas las condiciones previas documentadas? | Que se haya eliminado todo peligro |
| Señal de posición de dosificación | ¿La superficie receptora llegó al punto de dosificación? | Que la cantidad entregada sea correcta |
| Retroalimentación de la ruta de calentamiento | ¿El movimiento sigue la secuencia de proceso prevista? | Que la oblea haya llegado a un punto final universal |
| Señal de posición de liberación | ¿La superficie llegó a su punto de retirada? | Que la lámina se haya separado limpiamente |
| Permiso de transferencia | ¿La ruta receptora está en la posición prevista? | Que la lámina caliente no esté dañada |
| Comando de movimiento de formado | ¿Qué accionamiento o actuador se mueve en el formador? | Que la geometría formada cumpla una especificación del producto |
| Señal de ruta de descarga libre | ¿La ruta de salida está despejada para la siguiente transferencia? | Que el equipo posterior esté listo |
| Función de parada protectora | ¿Debe detenerse o permanecer inhibido el movimiento peligroso? | Que la energía de servicio haya sido aislada |
«Se proporcionarán uno o más métodos de protección de la máquina.»
Esa norma aborda peligros de operación como puntos de operación, puntos de pellizco y piezas giratorias. La norma sobre energía peligrosa cubre por separado el servicio y el mantenimiento. Ninguna cita demuestra que una máquina concreta cumpla un requisito aplicable; esa evaluación corresponde al equipo, la instalación, la tarea y la jurisdicción reales.
¿Las máquinas para producir barquillos de huevo son fáciles de usar?
La operación rutinaria puede volverse sencilla después de la puesta en marcha y la capacitación, porque los controles presentan permisos de arranque, estados y condiciones de parada repetibles. «Fácil» nunca significa que no requiera habilidades, que pueda funcionar sin supervisión o que sea seguro omitir protecciones. Los operadores aún necesitan instrucciones específicas de la máquina sobre la carga normal, los resguardos, los ajustes permitidos, las alarmas y las acciones de emergencia.
La configuración de la receta, la validación, la limpieza, el mantenimiento y el aislamiento de energía son responsabilidades separadas. Los compradores deben evaluar la facilidad de operación a partir de la interfaz real, los procedimientos documentados, la capacitación y el riesgo de la tarea, no de una afirmación comercial de funcionamiento con un solo botón.
Movimiento rotativo frente a indexado: ¿qué cambia dentro del ciclo?
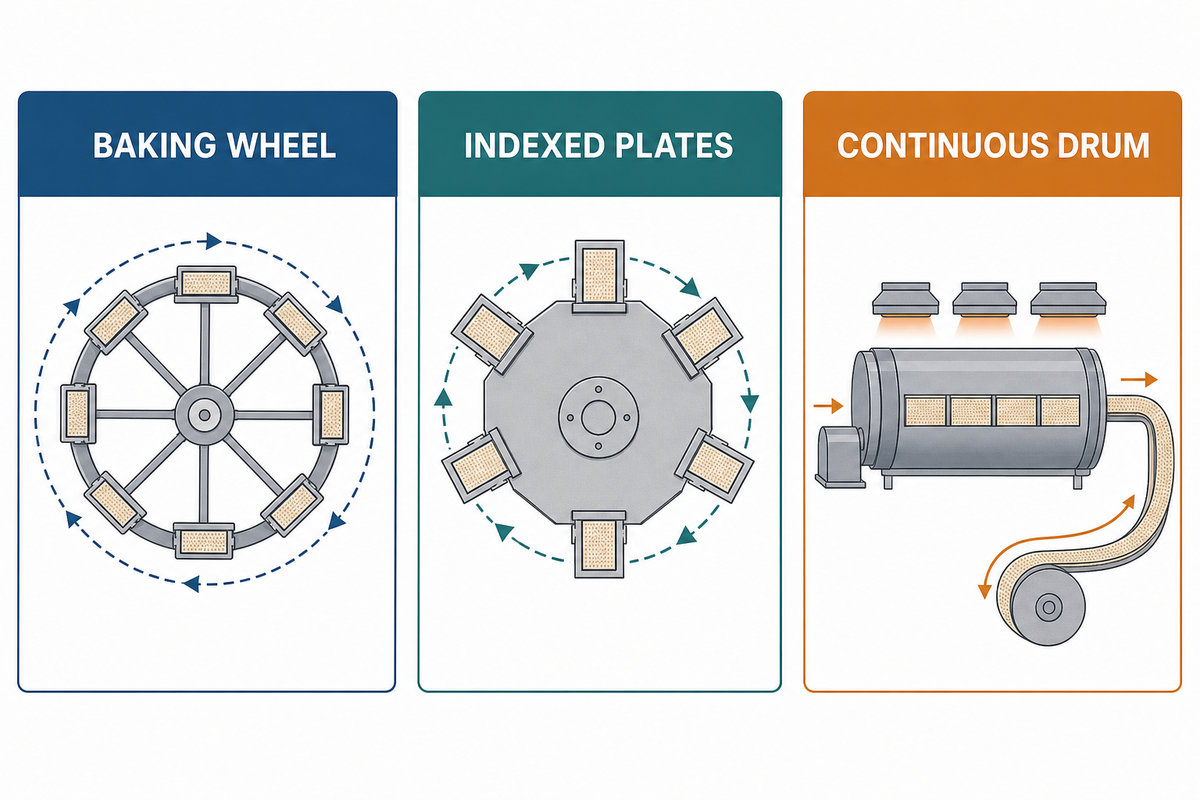
Las seis funciones pueden mantenerse aunque cambie la arquitectura de movimiento, pero cambian sus ubicaciones físicas y referencias temporales. Una rueda o tambor rotativo transporta el material continuamente alrededor de un eje. Un sistema de moldes o placas puede avanzar por posiciones discretas o cerrarse en un punto de llegada definido. Ninguna disposición es universalmente mejor.
| Arquitectura | Referencia temporal | Patrón de transferencia |
|---|---|---|
| Rueda de horneado | Posición angular a lo largo de una revolución | Recubrir, hornear alrededor de la ruta, raspar, formar y cortar |
| Moldes móviles o indexados | Llegada del molde, estado de cierre/apertura o posición de indexación | Dosificar en un punto receptor, atravesar el calor y luego abrir o liberar |
| Tambor y tira continuos | Rotación del tambor y nivel de retirada | Despegar una tira continua hacia un espacio de enrollado y luego cortar el tubo |
Las filas primera y tercera son ejemplos documentados en CN119073336A y US6254916B1. EP2105051B1 proporciona un ejemplo de depósito al llegar el molde para la segunda familia. Estas fuentes establecen diversidad de diseños, no una clasificación de rendimiento, y este artículo no utiliza la comparación para recomendar una disposición. Las preguntas de aceptación de compra y comparación de proveedores corresponden a la lista de comprobación de aceptación de equipos de 12 puntos.
Siga un lote a través de la cadena temporal de 6 etapas, desde la dosificación hasta el enrollado
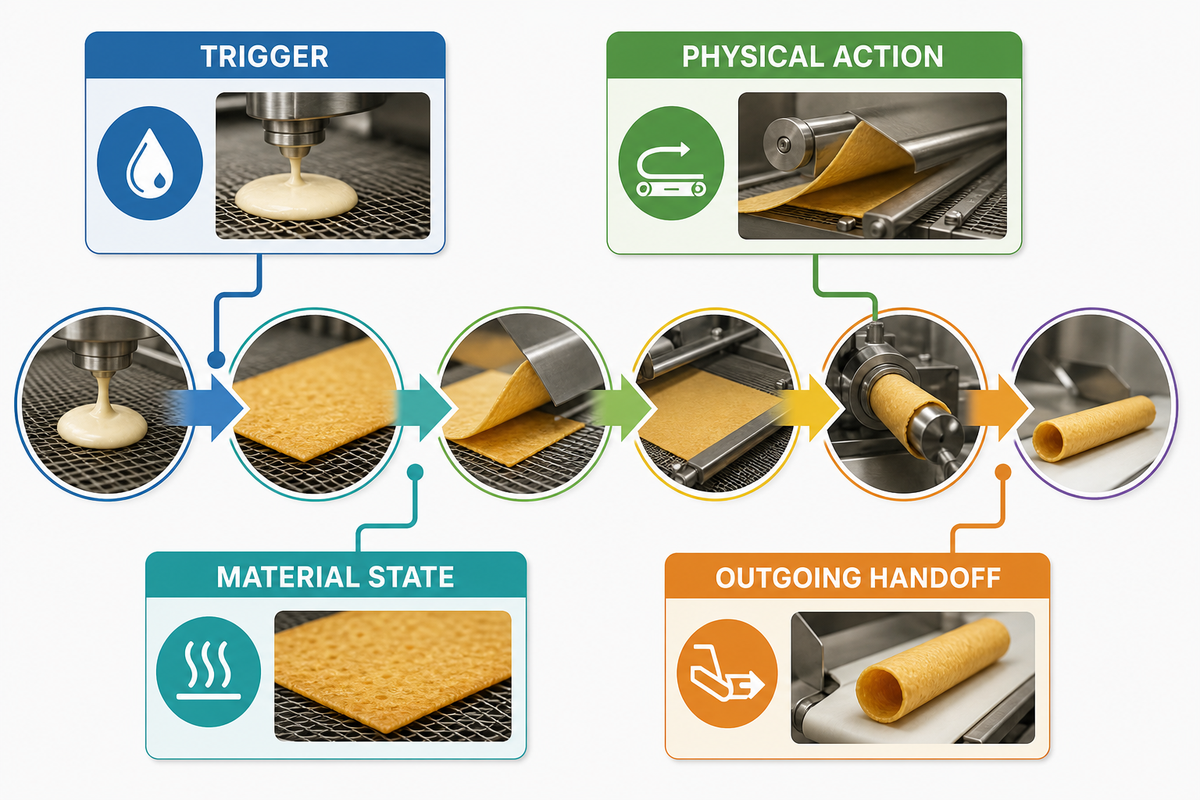
Una cadena temporal es más fácil de auditar cuando cada fila indica cuatro elementos: el disparador, la acción física, el estado del material y la transferencia de salida. La tabla siguiente omite deliberadamente los números de tiempo de ciclo porque la evidencia no establece una duración universal. El riesgo de una lectura incorrecta es la superposición oculta, ya que un componente puede continuar una función anterior mientras inicia la siguiente.
| Función | Posible disparador | Acción física | Estado del material y transferencia |
|---|---|---|---|
| 1. Dosificar | La superficie receptora llega a la posición de dosificación | Un flujo o una porción controlada llega a la superficie | La masa líquida fluida se convierte en una capa delgada colocada |
| 2. Hornear | La dosificación termina; la placa se cierra o la superficie sigue moviéndose | El calor y el tiempo de permanencia forman una lámina coherente | La capa húmeda se convierte en una oblea horneada caliente |
| 3. Liberar | La superficie llega a la posición de retirada o la placa se abre | La cuchilla, el raspador, la elevación o la geometría libera un borde | La lámina adherida queda disponible para moverse |
| 4. Transferir | El borde libre entra en una guía o ruta de recogida | La oblea se orienta y se transporta al formador | La lámina caliente libre llega a la orientación de enrollado |
| 5. Enrollar | La oblea llega al punto de formado | El formador y la guía envuelven y sostienen la lámina | La lámina plana se convierte en un cuerpo tubular |
| 6. Descargar | La forma se mantiene el tiempo suficiente para liberar o cortar | El formador se retrae, el rollo se expulsa, el tubo se corta o el producto entra en una tolva de descarga | El rollo formado sale hacia el siguiente proceso |
Lea en sentido horizontal, no solo vertical. El cierre de la placa puede continuar la extensión de la etapa 1 mientras inicia el contacto térmico de la etapa 2, un efecto entre etapas documentado en un estudio de obleas de acceso abierto. Una cuchilla de retirada puede realizar la separación de la etapa 3 e iniciar la guía de la etapa 4, como se ilustra en una patente de tambor continuo. El modelo es valioso precisamente porque registra esas superposiciones, en lugar de ocultarlas detrás de una lista de piezas.
Cómo los controles más recientes pueden observar e influir en el mismo ciclo mecánico
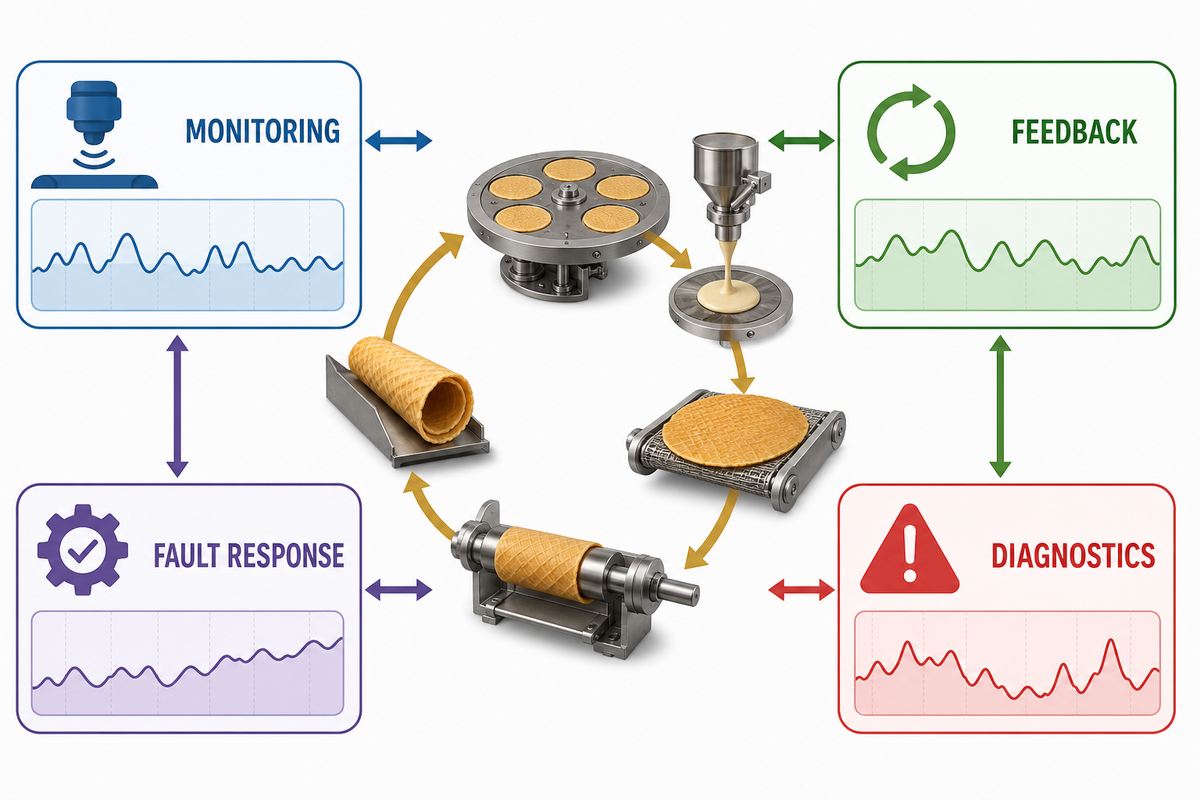
Los esfuerzos actuales de manufactura inteligente van más allá de mostrar el estado. Según el proceso documentado, los datos y el control pueden permitir el monitoreo, la retroalimentación, la optimización, el diagnóstico, la respuesta a fallas o la reconfiguración. Estas funciones pueden cambiar la forma en que se supervisa y afecta un proceso, pero no eliminan la necesidad física de dosificar, hornear, liberar, transferir, formar y descargar la oblea.
El riesgo consiste en atribuir una capacidad genérica sin fundamento, porque la retroalimentación, la optimización o la respuesta a fallas reales deben demostrarse para la máquina descrita.
| Evento físico | Posible función de datos o control | Fuente de evidencia necesaria antes de hacer la afirmación |
|---|---|---|
| Ciclo listo | Permiso de arranque o estado inhibido | Documentación de la secuencia de la máquina y de las funciones de seguridad |
| Superficie en el punto de dosificación | Estado de posición o permiso de dosificación | Lista de entradas y salidas y registro de la secuencia |
| Dosificación completada | Detención del flujo, cierre de la placa o permiso de desplazamiento | Descripción del control y del hardware |
| Desplazamiento por la trayectoria de calentamiento | Retroalimentación de sincronización o movimiento controlado del accionamiento | Lógica operativa validada y evidencia del proceso |
| Posición de liberación alcanzada | Comando de extracción o confirmación de posición | Lista de sensores y registro de causa y efecto |
| Trayectoria de transferencia activada | Coordinación de la entrega o detección de excepciones | Documentación de la secuencia específica de la máquina |
| Movimiento de formado completado | Estado del accionamiento o permiso para el siguiente paso | Descripción funcional y registro de pruebas |
| Producto descargado | Restablecimiento del ciclo, entrega a las etapas posteriores o respuesta a fallas | Registro de la interfaz y verificación del equipo real |
El NIST smart-manufacturing program menciona el control en tiempo real, la optimización, el diagnóstico y la respuesta a condiciones dinámicas. Su ámbito es la manufactura en general, no las máquinas para producir barquillos de huevo. Una 2026 NIST roadmap también menciona la detección avanzada, la robótica, los gemelos digitales y la operación confiable como líneas de desarrollo más amplias.
La política de manufactura de alimentos muestra la misma dirección. El plan de transformación digital de la industria alimentaria de China de 2025 analiza la gestión digital y la adopción de procesos clave. Esto solo sirve como referencia contextual; no demuestra que UDTECH ni ninguna máquina específica tenga una función digital determinada.
Preguntas frecuentes sobre el principio de funcionamiento de la máquina para producir barquillos de huevo
¿Cómo funciona una máquina para producir barquillos de huevo de principio a fin?
Una máquina para producir barquillos de huevo entrega masa líquida a una superficie caliente en movimiento, permite que el calor y el tiempo de permanencia formen una oblea delgada, libera la oblea de esa superficie, la guía hasta un punto de formado, la enrolla en un tubo y descarga o corta el barquillo formado hacia la ruta de descarga. A su vez, los sensores, accionamientos y la lógica de secuencia coordinan esos pasos. Las seis etiquetas indican cambios del material; un componente de la máquina puede intervenir en más de una etapa.
¿Cuáles son los principales componentes de una máquina para producir barquillos de huevo?
Las denominaciones de los componentes varían, por lo que es más prudente agruparlos por función: alimentación y medición de la masa líquida, placa calentada, molde, rueda o tambor, dispositivo de liberación, aparato de guía o transferencia, conjunto de enrollado o formado, trayectoria de descarga, accionamientos, sensores, controles, resguardos y funciones de parada. Una máquina determinada puede combinar varias funciones en un solo conjunto o añadir módulos que queden fuera de esta guía del proceso.
¿Cómo forma la oblea una máquina para enrollar barquillos de huevo?
La oblea liberada llega al moldeador mientras aún puede doblarse. Una guía corrige la posición de la lámina; después, una varilla, un mandril, un par de rodillos o un conjunto de formado la enrolla alrededor de un eje. La superposición se sostiene brevemente antes de que el barquillo salga del área de formado o se corte el tubo continuo. En los registros de patentes se documentan varios movimientos alternativos, por lo que ningún diseño de rodillos debe considerarse de aplicación universal.
¿Por qué debe enrollarse la oblea mientras está caliente?
La lámina horneada caliente puede doblarse alrededor del moldeador. Luego, el enfriamiento la lleva al estado crujiente y quebradizo esperado de un barquillo enrollado. Como el período útil de formado depende del producto y de la máquina, esta explicación no proporciona una temperatura universal ni un número universal de segundos.
¿Cuál es la diferencia entre una máquina para producir barquillos de huevo horneados y una máquina para rollitos primavera?
Una máquina para producir barquillos horneados convierte la masa líquida en una lámina delgada calentada y la enrolla mientras está caliente. Un sistema para rollitos primavera rellenos trabaja con masa para envoltura o envolturas preparadas más el relleno, y después pliega o cierra el producto para cocinarlo posteriormente. Sus materias primas iniciales, secuencias de calentamiento y mecanismos de formado son diferentes.
¿Todas las máquinas automáticas para producir barquillos de huevo utilizan el mismo ciclo?
No. Las máquinas automáticas para producir barquillos de huevo pueden compartir seis funciones relacionadas con el material y, al mismo tiempo, utilizar referencias de sincronización, dispositivos de liberación, trayectorias de transferencia, elementos de formado, controles y resguardos diferentes. Los tambores giratorios pueden combinar operaciones de forma continua; las placas indexadas pueden ejecutarlas en posiciones separadas. El ciclo es un mapa funcional, no una distribución universal.
Mantenga claro el límite de la intención: Esta guía explica el mecanismo. Consulte la guía de mantenimiento de la máquina para producir barquillos de huevo para temas de mantenimiento y la página de configuración para consultar modelos, capacidad de producción, especificaciones o enviar una consulta. Obtenga más información sobre el equipo en la página de antecedentes de la empresa UDTECH.
Referencias y fuentes
- CN119073336A — Máquina totalmente automática para producir rollos de oblea (solicitud china publicada; el documento enlazado nombra a Guangzhou Yitong como solicitante; no se afirma la concesión ni la titularidad vigente).
- EP2105051B1 — Sistema y método flexibles de dosificación (Nestec; diseño de dosificación coordinada con la llegada del molde).
- US6254916B1 — Método y dispositivo para producir rollos de oblea (Haas Franz Waffelmaschinen Industrie GmbH; tambor continuo, extracción, enrollado y corte).
- Butt et al. — Estructura y respuesta mecánica de productos de confitería horneados y extruidos (investigación respaldada por Nestlé que utiliza muestras elaboradas en un horno Haas de una sola placa; grabados (reedings) de placas de horneado revisados por pares y evidencia de la estructura del material).
- Mayo Bayón et al. — Monitor portátil inalámbrico de datos de alta temperatura para hornos de túnel (contexto de supervisión de hornos de túnel con transportador y de variables generales de horneado, revisado por pares).
- OSHA 29 CFR 1910.212 — Requisitos generales para todas las máquinas (referencia de resguardos en Estados Unidos).
- OSHA 29 CFR 1910.147 — Control de energías peligrosas (referencia de servicio y mantenimiento de Estados Unidos).
- NIST — Programa de planificación y control de operaciones de manufactura inteligente (contexto general de control, optimización y diagnóstico).
- NIST — Hoja de ruta 2026 sobre inteligencia artificial y aprendizaje automático para la manufactura inteligente (contexto actual de manufactura).
- Ministerio de Industria y Tecnología de la Información de China — Plan de transformación digital de la industria alimentaria de 2025 (solo contexto normativo).
Las patentes describen diseños particulares y no demuestran una práctica universal, un desempeño comercial ni la conformidad del producto. Las investigaciones generales y las fuentes gubernamentales se aplican únicamente dentro de los límites indicados junto a cada afirmación. La configuración de la máquina y los requisitos de seguridad aplicables deben confirmarse para el equipo y el sitio reales.