Póngase en contacto con UDTECH Company

Certificación ISO
Máquina YT-02G para productos especiales
Máquina automática para la producción comercial de kuih kapit o barquillos enrollados
Compare una máquina automática para kuih kapit con la galleta que piensa vender, no solo con el nombre del modelo. Cada evaluación comienza con la oblea deseada y luego distingue la dosificación de masa líquida, el horneado, el desmolde, el plegado o enrollado y la descarga, para que la cotización indique exactamente en qué etapas sigue interviniendo un operador.
Envíe una foto de su producto final específico y, si es posible, una muestra. Indique la capacidad de producción requerida, el voltaje de suministro en el lugar de destino y el espacio disponible para la instalación. Estos datos iniciales permiten que un ingeniero confirme la viabilidad de producción antes de cotizar una configuración precisa.
Solicite una configuración verificada y una cotizaciónProducto alimenticio final
Kuih kapit fino con relieve o barquillo enrolladoDecisión sobre la forma
Las formas planas, plegadas y enrolladas se evalúan por separadoRespuesta a la solicitud de cotización
En un plazo de 24 horas en días hábilesPlazo de producción
15–20 días hábilesPedido mínimo
1 equipoCriterios de aceptación
Su producto, los ajustes registrados y la producción aceptada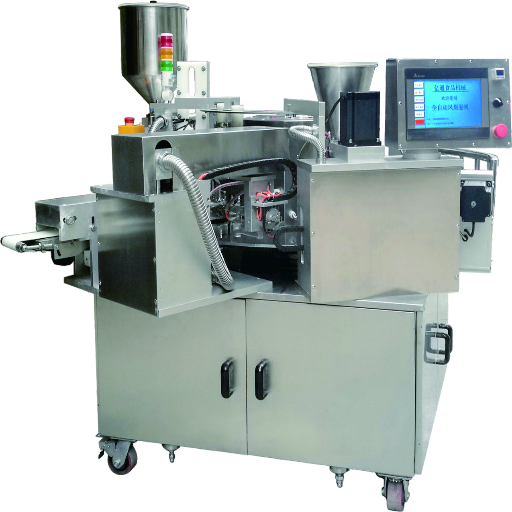
Cotización revisada por un ingeniero en un plazo de 24 horas
Plazo de producción: 15–20 días hábiles
Pedido mínimo: 1 equipo
Pago: T/T
YT-02G
Alcance de la automatización del kuih kapit
Una máquina comercial puede mecanizar el ciclo de horneado y dejar el formado más delicado a cargo de un operador. La secuencia siguiente distingue cada etapa porque una configuración semiautomática de kuih kapit disponible públicamente automatiza el movimiento de las placas de cocción y la dosificación de masa líquida, pero mantiene el plegado manual, mientras que otra configuración automática para barquillos de huevo publica una secuencia de formado más amplia.
Mapa del alcance de la automatización del kuih kapit
A diferencia de una lista de características de un folleto, este mapa registra quién o qué manipula el producto en cada transferencia. El riesgo es aprobar una máquina anunciada como automática cuando una etapa manual de desmolde o plegado sigue determinando la dotación de personal y la producción aceptada.
- La denominación «automática» oculta el trabajo manual en los puntos de transferencia.
- La forma del producto determina la elección de los moldes y los mecanismos.
- La capacidad de producción anunciada no equivale a la producción aceptada.
- El tiempo de limpieza influye en la capacidad de producción.
- Las cotizaciones no son comparables si no se normaliza su alcance.
- Una demostración en fábrica no equivale a una prueba de aceptación.
El cuello de botella oculto
El mayor riesgo de manipulación se concentra entre el desmolde de la oblea caliente y su formado final. Si una oblea se desmolda tarde, se enfría demasiado o llega a una estación manual más rápido de lo que puede plegarse, disminuye la producción aceptada aunque las placas de cocción sigan funcionando.
1
Alimentación de masa líquida
Verificar
Confirme si la preparación, el almacenamiento temporal, la agitación y la reposición están incluidos en el alcance de la máquina.
Datos para cotizar: receta, rango de viscosidad y método de reposición.
2
Dosificación de masa líquida
Verificar
Solicite el método de dosificación de masa líquida y pruebas de la uniformidad de las porciones con la masa líquida del comprador.
Datos para cotizar: peso objetivo, diámetro y grado aceptable de extensión de la masa líquida.
3
Horneado
Verificar
Registre la temperatura de las placas de cocción, el tiempo de horneado, el diseño de las placas y las condiciones utilizadas durante una prueba con muestras.
Datos para cotizar: color, textura crujiente y humedad objetivo.
4
Desmolde
Crítico
Observe la adherencia, las roturas, el momento del desmolde y cualquier intervención manual durante una operación prolongada.
Datos para cotizar: rango de aceite y azúcar de la receta y superficie de desmolde.
5
Formado final
Crítico
No agrupe productos planos, plegados en abanico, plegados en triángulo y enrollados bajo una sola declaración de capacidad.
Datos para cotizar: muestra de referencia, cantidad de pliegues, diámetro del rollo y orientación del diseño.
6
Descarga
Verificar
Confirme la extracción, el manejo de recortes, los productos rechazados, el enfriamiento y la transferencia a bandejas o al empaque en etapas posteriores.
Datos para cotizar: altura de descarga, método de enfriamiento y conexión con el equipo de empaque.
Compatibilidad con la receta y la forma del producto
La composición de la masa líquida modifica el desmolde, la extensión, el dorado y el tiempo disponible para el formado. Pedimos la receta comercial real o un lote de muestra controlado porque una demostración con la receta del proveedor no demuestra el rendimiento con las proporciones de azúcar, grasa, almidón y agua de su producto.
Para los compradores que venden el producto como galleta en Malasia, el nombre aceptado en ese mercado también debe vincularse con la misma muestra controlada; la denominación por sí sola no demuestra la compatibilidad del producto con la máquina.
Mediciones para el control del proceso
Las directrices de la FDA sobre control de procesos incluyen el tiempo, la temperatura, las dimensiones físicas, la humedad, la viscosidad y las observaciones sensoriales entre las posibles variables de control. La prueba del producto debe seleccionar únicamente las variables que determinan si la oblea del comprador es apta para la venta.
Obleas planas o ligeramente curvadas
Revise el diseño de las placas de cocción, el espesor objetivo y la definición de los bordes.
Confirme si la descarga mantiene plana la oblea sin dejarle marcas.
Dirija la producción de láminas de oblea en capas a una línea de producción de láminas de oblea, sin suponer que las categorías se superponen.
Kuih kapit plegado en abanico o triángulo
Establezca la cantidad y la dirección de los pliegues a partir de una muestra aprobada.
Mida las roturas después del enfriamiento, no solo mientras la oblea aún es flexible.
Confirme si el plegado es servoaccionado, neumático o manual.
Galletas enrolladas tipo love letter
Especifique el diámetro y la longitud del rollo terminado, la posición de la unión y si el producto es hueco o tiene relleno.
Observe la transferencia entre el desmolde y el enrollado a la velocidad normal de la línea de producción.
Realice una evaluación aparte del formado cuando el producto lleve relleno o tenga forma de barquillo en tubo.
Cambio de receta y aprobación de muestras
Registre la temperatura de la masa líquida y el tiempo transcurrido entre la mezcla y la dosificación de masa líquida.
Defina el color, la textura crujiente, las dimensiones y los defectos visibles aceptables.
Conserve la muestra aprobada y los ajustes como referencia para la fabricación y la aceptación.
Criterio de adecuación a la producción
Un plano del molde demuestra la forma, pero no el rendimiento del desmolde ni del plegado. Un proveedor que use inglés estadounidense puede llamar «mold» al mismo utillaje; establezca el plano y el método de moldeado, no la grafía. Las pruebas útiles combinan el plano, la masa líquida del comprador, un registro continuo y sin cortes de la operación y muestras inspeccionadas después del enfriamiento.
Configuración del molde, el calentamiento y la línea de producción
Las decisiones de configuración afectan tanto a la galleta como a las condiciones de su fabricación en planta. Cada elemento siguiente debe figurar en el alcance escrito para que el comprador compare a los proveedores bajo las mismas condiciones, en vez de comparar precios incompletos de las máquinas básicas.
Revisión del diseño de las superficies en contacto con alimentos
Las decisiones sobre las superficies en contacto con alimentos y la limpieza también deben revisarse según las disposiciones aplicables de la FDA para equipos; el nombre de un material, por sí solo, no demuestra que haya acceso para limpiar ni control de la contaminación.
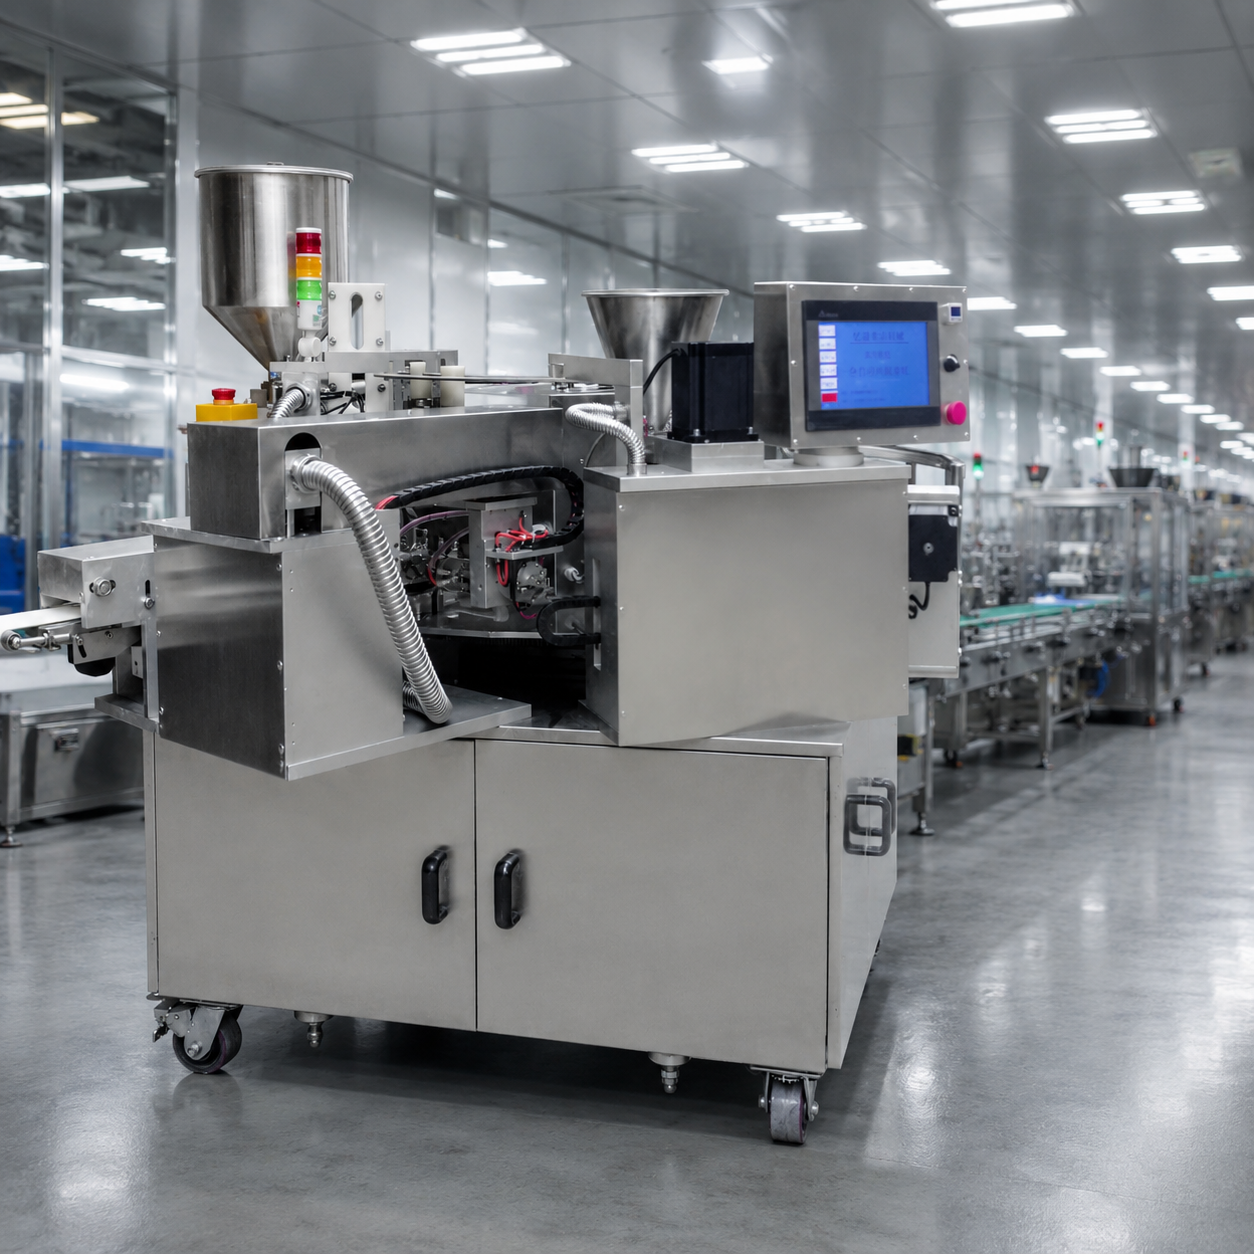
SYS.02G
| Elemento de configuración | Decisión que debe quedar definida | Pruebas necesarias antes de aprobar el pedido | Efecto en las etapas posteriores |
|---|---|---|---|
| Diseño del molde | Diseño gráfico, profundidad del relieve, área útil y perfil del borde | Plano aprobado y muestra física | Aspecto, desmolde y esfuerzo de limpieza |
| Forma final | Forma plana, plegada, enrollada o combinada | Video sin cortes de la secuencia completa de formado | Cantidad de operadores, roturas y conexión con el equipo de empaque |
| Método de calentamiento | Fuente de calor eléctrica u otra fuente indicada en la cotización | Relación de servicios auxiliares y descripción del control de temperatura | Carga conectada, ventilación y costo de operación |
| Arquitectura de control | Parámetros de receta, alarmas, enclavamientos y comportamiento al reiniciar | Descripción del sistema de control y lista de verificación de las pruebas en fábrica | Capacitación, recuperación tras fallas y repetibilidad |
| Alcance de las superficies en contacto con alimentos | Todas las superficies que entran en contacto con la masa líquida o el producto terminado | Lista de materiales, detalles de acabado y revisión del acceso para limpieza | Método de limpieza y desinfección y tiempo de cambio de producto |
| Conexiones de la línea de producción | Alimentación, descarga, enfriamiento y transferencia al equipo de empaque | Plano de distribución en planta con alturas y puntos de conexión a servicios auxiliares | Espacio en planta, acumulación de producto y trabajos de instalación |
Revisión de los elementos incluidos
Enumere los moldes, los controles, las protecciones, el gabinete eléctrico, el acondicionamiento del aire comprimido, los repuestos y componentes para cambio de producto, los manuales, los materiales de prueba, la instalación y la capacitación como partidas separadas. Una partida en blanco es una cuestión de compra pendiente, no un elemento que deba darse por incluido.
Revisión del cambio de producto
Pida al proveedor que demuestre el acceso, el desmontaje, la limpieza, el reensamblaje y el reinicio de los componentes que cambian según el diseño o la forma del producto. La demostración debe identificar las herramientas, las necesidades de elevación y los ajustes que deben restablecerse.
Especificaciones públicas de referencia y datos por verificar
Las máquinas comercializadas públicamente para esta categoría de productos presentan configuraciones muy variadas. Los valores siguientes corresponden a los fabricantes indicados y sirven como rango para una evaluación inicial; la aprobación del pedido debe basarse en una ficha de especificaciones del fabricante y un protocolo de aceptación para la máquina exacta cotizada.
| Referencia pública | Valor publicado | Dato que debe verificar el comprador |
|---|---|---|
| Capacidad de producción de Yitong YT-02 | 780 piezas por hora | Producción aceptada durante una operación de duración acordada, con registro de roturas y paradas |
| Potencia de Yitong YT-02 | 12 kW | Carga conectada, régimen de funcionamiento de los calentadores y alcance de la medición del consumo real de energía |
| Dimensiones de Yitong YT-02 | 2050 × 1950 × 1400 mm | Espacio libre para mantenimiento, puertas, extracción de aire y acceso de los operadores |
| Aire comprimido de Yitong YT-02 | 0.2 m³/min a ≥0.6 MPa | Calidad del aire, demanda máxima, conexión y alcance del compresor |
| Capacidad de producción de Yesotech SM-KKM-12 | 1300 piezas por hora | Personal para el plegado manual y producto aceptado después del enfriamiento |
| Alimentación eléctrica de Yesotech SM-KKM-12 | 415 VAC, 30 A, trifásica | Voltaje y frecuencia en el lugar de destino, protecciones y documentación eléctrica |
| Capacidad de producción de AEC KKP700A-AEC | 500–700 piezas por hora | Forma del producto, duración de la prueba y criterio de aceptación de calidad |
| Dimensiones de AEC KKP700A-AEC | 2030 × 1940 × 1400 mm | Distribución en planta, acceso para mantenimiento y transferencia a etapas posteriores |
| Potencia de AEC KKP700A-AEC | 16.5 kW a 415 V | Capacidad de la instalación eléctrica y modelo de costos de operación |
Conjunto de documentos de especificaciones
Solicite la identificación y la placa de datos de la máquina, la revisión vigente de las especificaciones, el plano de disposición general, la relación de servicios auxiliares, la descripción del proceso, la lista de materiales en contacto con alimentos, la lista de resguardos y enclavamientos, la documentación eléctrica, el plan de mantenimiento y el protocolo de pruebas. La revisión acordada se registra en la cotización para que la prueba en fábrica no termine aplicándose a una configuración distinta.
Datos de medición del proceso
Las directrices de la FDA sobre control de procesos señalan el tiempo, la temperatura, las dimensiones físicas, la humedad, la viscosidad y las observaciones sensoriales como posibles variables de control. Seleccione únicamente las variables que determinan si la galleta del comprador es apta para la venta y, antes de la prueba, defina el instrumento, el método de muestreo y el límite.
Pruebas trazables
El NIST explica que la trazabilidad corresponde a un resultado de medición respaldado por una cadena de calibración documentada, una propiedad medida definida, un valor y su incertidumbre. Una etiqueta de instrumento calibrado, por sí sola, no demuestra que un resultado posterior de capacidad de producción o de dimensiones del producto sea trazable.
Aceptación del producto, diseño higiénico y seguridad de la máquina
La maquinaria alimentaria debe evaluarse como un sistema de producción, una tarea de limpieza y una máquina con resguardos. Los responsables de producción, calidad, mantenimiento y seguridad del comprador completan los registros de pruebas que les corresponden antes del envío, sin considerar un video de arranque exitoso como aceptación completa.
Criterio de ingeniería de aplicaciones: apruebe el envío solo cuando la prueba del producto acordada, las verificaciones de las funciones de seguridad, la revisión del acceso para limpieza y la lista de desviaciones pendientes correspondan a la misma configuración documentada.
Aceptación del producto
- Establezca la masa líquida y la muestra objetivo aprobadas.
- Defina la duración de la prueba y el período de estabilización.
- Mida la producción aceptada y clasifique los productos rechazados.
- Registre los ajustes, las paradas y las intervenciones de los operadores.
Revisión del diseño higiénico
- Identifique todas las superficies en contacto con alimentos.
- Inspeccione el acceso, las uniones, las holguras y los puntos donde pueda quedar retenido producto.
- Demuestre el desmontaje, la limpieza y el reensamblaje.
- Compruebe que los lubricantes y los materiales de mantenimiento no puedan contaminar los alimentos.
Revisión de seguridad de la máquina
- Revise las superficies calientes, las piezas giratorias, los puntos de atrapamiento y los puntos de corte.
- Ponga a prueba de forma segura los resguardos, los enclavamientos y los paros de emergencia.
- Confirme cómo se restablece y reinicia la máquina después de una falla.
- Verifique los medios de aislamiento para la limpieza y el mantenimiento.
Las normas orientan el diseño, pero no certifican la máquina
OSHA 29 CFR 1910.212 establece obligaciones de protección en los puntos de operación y atrapamiento y ante las piezas giratorias. Las disposiciones de la FDA para equipos y la norma ISO 14159 respaldan la revisión de la facilidad de limpieza y el control de la contaminación; el mercado de destino, el producto y la planta siguen determinando la vía final para cumplir los requisitos aplicables.
Cadena de pruebas
El riesgo está en tomar un revestimiento de acero inoxidable como prueba de higiene. Eso es insuficiente porque el material de la superficie no sustituye una geometría fácil de limpiar, el acceso, el control de la contaminación ni un método de limpieza demostrado; la FDA, el NIST y la norma ISO 14159 aportan el marco de referencia, mientras que la prueba en fábrica registrada demuestra el desempeño de la configuración específica.
| Documento de prueba | Qué debe identificar | Responsable de la decisión |
|---|---|---|
| Evaluación de riesgos | Peligros, medidas de protección, riesgos residuales y procedimientos necesarios | Seguridad e ingeniería |
| Lista de superficies en contacto con alimentos | Material, superficie, ubicación y registro de respaldo | Calidad o inocuidad alimentaria |
| Demostración de limpieza | Acceso, desmontaje, herramientas, producto retenido, reensamblaje y reinicio | Limpieza y desinfección y mantenimiento |
| Documentación eléctrica | Alimentación, protecciones, esquemas, componentes y versión del sistema de control | Ingeniería eléctrica |
| Registro de pruebas en fábrica | Producto, condiciones, observaciones originales, aceptación y desviaciones | Producción, calidad y compras |
| Registro de documentos y repuestos | Manuales, planos, copias de respaldo, componentes para cambio de producto y asuntos pendientes | Mantenimiento y compras |
×
![]()
Casos en los que convienen equipos semiautomáticos u otros equipos para obleas
Una mayor automatización solo resulta útil cuando el método de formado, la demanda y la planta la justifican. Una solución totalmente automática es una elección equivocada si implica mayor inversión y más trabajo de cambio de producto sin eliminar el verdadero cuello de botella del comprador.
Pruebas públicas sobre automatización
Las configuraciones públicas de Yesotech y Yitong muestran por qué debe comprobarse la denominación de automatización frente a la secuencia real de formado y las etapas a cargo del operador.
Denominaciones de equipos y cotizaciones
Las búsquedas de «precio de máquina automática para kuih kapit» y «máquina para kuih kapit en venta» requieren normalizar el alcance de la misma manera antes de comparar.
La expresión «máquina eléctrica para kuih kapit» suele describir un aparato manual de placas articuladas y no una línea de producción industrial.
Un «molde para kuih kapit» es un componente de formado, no una prueba de desmolde o formado automáticos.
«Máquina totalmente automática para enrollar barquillos de huevo», «máquina automática para producir barquillos de huevo» y «máquina para producir barquillos enrollados» no son equivalentes a un equipo para kuih kapit plegado.
Si busca una línea de producción de barquillos dulces enrollados en vez de kuih kapit plegado, compare la categoría específica de máquinas automáticas para producir barquillos de huevo antes de solicitar una configuración.
Tres supuestos que conviene cuestionar
Un supuesto habitual es que una mayor capacidad de producción indicada en la placa de datos genera más producto apto para la venta.
El formado automático no elimina necesariamente el trabajo de reposición, recuperación tras fallas o limpieza.
A diferencia de una comparación basada primero en el precio, excluir un molde o una prueba de aceptación cambia el alcance comercial.
| Situación | Por qué una solución totalmente automática puede resultarle contraproducente | Mejor alternativa para continuar |
|---|---|---|
| Volumen muy bajo o estacional | El cambio de producto y la limpieza pueden ocupar la mayor parte de una operación de producción breve | Compare un sistema semiautomático de placas de cocción y dosificación de masa líquida con plegado artesanal manual |
| Experimentos frecuentes con nuevas formas | Un mecanismo de formado específico puede ralentizar el desarrollo de recetas y formas | Apruebe el producto con moldes adaptables antes de definir el formado automático |
| Láminas de oblea planas y en capas | El proceso y la manipulación en etapas posteriores difieren de los del kuih kapit plegado | Evalúe una línea de producción para hornear y enfriar láminas de oblea |
| Barquillos huecos en tubo con relleno | El enrollado, el relleno y el sellado requieren una secuencia de formado diferente | Evalúe una línea de producción de barquillos en tubo o enrollados con relleno |
| Servicios auxiliares o acceso para mantenimiento insuficientes | La máquina puede caber según el plano, pero no permitir una instalación y un mantenimiento adecuados | Resuelva los requisitos de electricidad, aire, ventilación, espacios libres y equipos de elevación para mantenimiento antes de elegir |
| Producto sin especificaciones controladas o sin criterios de aceptación | Una demostración del proveedor no puede demostrar el resultado con la galleta comercial prevista | Defina la muestra y el plan de pruebas antes de clasificar los equipos |
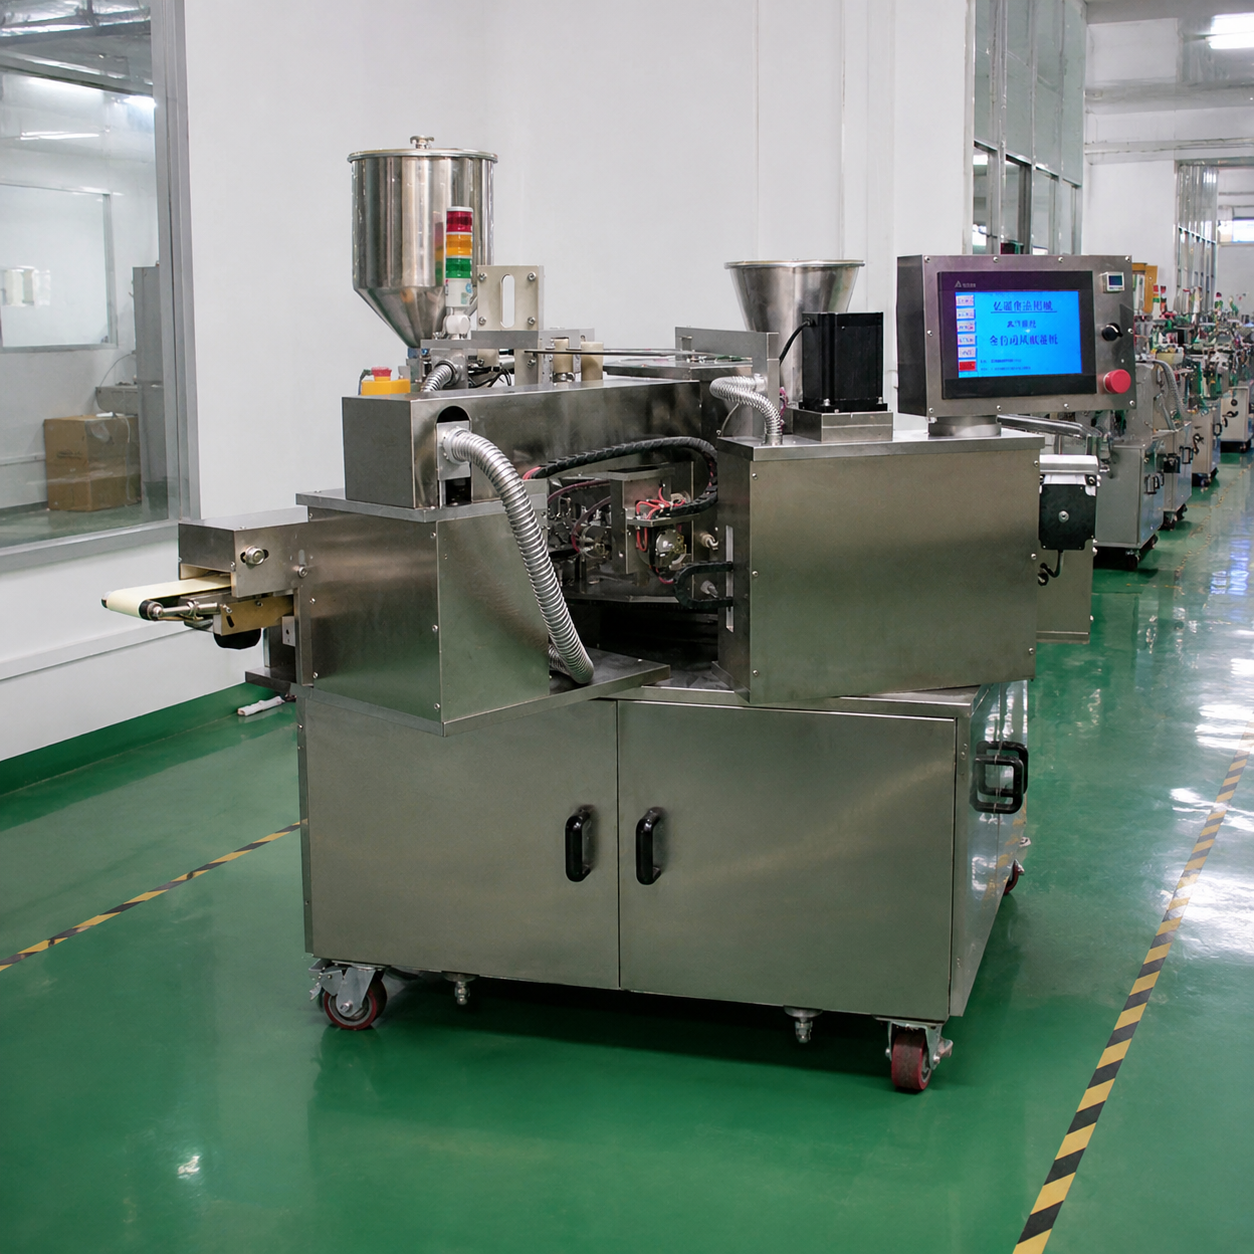
Herramientas de planificación y evaluación de la máquina YT-02G para productos especiales
Lista de verificación del alcance de la automatización del kuih kapit
Clasifique cada etapa de producción como automática, manual o aún sin verificar. El resultado revela las transferencias que realmente requieren trabajo manual antes de que compare los precios de las máquinas.
→
Herramienta para normalizar cotizaciones de máquinas para kuih kapit
Marque si la cotización A y la cotización B indican cada elemento del alcance. La puntuación no califica al proveedor; muestra en qué puntos los precios anunciados todavía no son comparables.
→
Herramienta de planificación de la aceptación en fábrica con muestras del producto
Ingrese los totales de la prueba para calcular el ritmo bruto de producción, el ritmo de producción aceptada y el rendimiento. La calculadora utiliza únicamente los datos observados durante su prueba; no supone una capacidad de producción de la máquina.
→
Preguntas sobre máquinas automáticas para kuih kapit
¿Qué producto alimenticio final fabrica una máquina automática para kuih kapit?
Está diseñada para producir galletas finas de oblea con diseños, conocidas como kuih kapit o galletas «love letter». Aun así, debe especificarse si la forma final será plana, plegada en abanico, plegada en triángulo o enrollada, porque cada forma cambia la manera de manipular el producto y los criterios de aceptación.
¿Qué etapas son automáticas y cuáles pueden requerir todavía la intervención de un operador?
Depende de la configuración cotizada. Las máquinas semiautomáticas disponibles públicamente automatizan el movimiento de las placas de cocción, la dosificación de masa líquida y el horneado, pero dejan el plegado, el enrollado o la retirada del producto a cargo de un operador; por eso, solicite un video sin cortes que muestre las seis etapas del esquema de automatización.
¿En qué se diferencia una máquina automática de un modelo semiautomático?
Una comparación útil indica cuándo interviene el operador en la dosificación de masa líquida, el desmoldeo, el formado, la descarga, la reposición, la resolución de fallas y la limpieza. La denominación por sí sola no basta; compare las piezas aceptadas, el personal necesario y la calidad del producto durante el mismo período de prueba.
¿Se pueden personalizar el diseño del molde, el tamaño de la oblea y la forma de plegado?
Estos aspectos pueden evaluarse como variables de configuración, pero deben quedar definidos mediante una muestra aprobada y un plano del molde antes de la fabricación. Una geometría personalizada también requiere una prueba de desmoldeo y plegado; el plano por sí solo no demuestra que la oblea caliente pueda tomar la forma prevista sin romperse.
¿Qué capacidad de producción y servicios auxiliares debe verificar el comprador?
Verifique las piezas aceptadas por hora, la duración de la prueba, los rechazos, las intervenciones del operador, la alimentación eléctrica, la potencia conectada, el aire comprimido, la ventilación, el espacio ocupado y el espacio libre para mantenimiento. Los ejemplos publicados van de 500–700 a 780 y 1300 piezas por hora, por lo que las condiciones de prueba importan más que una sola cifra destacada.
¿Cómo se validan la consistencia de la masa líquida y los ajustes de horneado?
Use una masa líquida representativa y registre el rango de la receta, la temperatura de la masa líquida, el tiempo transcurrido entre el mezclado y la dosificación, la porción dosificada, la temperatura de la placa de cocción, el tiempo de horneado, el desmoldeo, el color, la textura crujiente y los defectos. Conserve la muestra aprobada y los ajustes junto con el registro de aceptación.
¿Qué verificaciones de limpieza y de superficies en contacto con alimentos deben incluirse en la evaluación?
Identifique todas las superficies en contacto con alimentos, inspeccione los puntos de acceso y las zonas donde pueden acumularse residuos, demuestre el desmontaje y montaje, y confirme que los lubricantes o materiales de mantenimiento no puedan contaminar el producto. Las disposiciones de la FDA sobre equipos y la norma ISO 14159 ofrecen principios de evaluación; no sustituyen la validación de la limpieza y desinfección en la planta.
¿Qué información se necesita para obtener una cotización precisa?
Envíe una foto o muestra del producto deseado, el rango de la receta, la geometría requerida, la producción aceptada prevista, el voltaje en el destino, la disponibilidad de aire comprimido, las restricciones de distribución en planta, el nivel de automatización deseado, los requisitos de aceptación, el alcance de la instalación y el destino. Las cotizaciones se envían en un plazo de 24 horas durante los días hábiles.
¿Cuál es el pedido mínimo y cuánto tarda la producción?
El pedido mínimo es de 1 equipo. El plazo de producción es de 15–20 días hábiles, y el cronograma aprobado se confirma en su cotización.
¿Qué pruebas documentales de aceptación en fábrica deben estar disponibles antes del envío?
Solicite la especificación controlada, la verificación de identidad del equipo, los datos de funcionamiento con carga, el cálculo de piezas aceptadas, las mediciones de las muestras, los resultados de las alarmas y funciones de seguridad, la demostración del acceso para limpieza, el registro de documentos, las desviaciones, las nuevas pruebas y la autorización de envío firmada. Un video comercial breve no sustituye este registro.
¿Qué funciones de seguridad deben ponerse a prueba?
Revise los resguardos en las zonas de operación, los puntos de atrapamiento y las piezas giratorias; pruebe de forma segura determinados enclavamientos y paradas de emergencia; confirme el comportamiento tras el restablecimiento y el reinicio; y verifique el aislamiento para mantenimiento y limpieza. El procedimiento aplicable en el mercado de destino debe definirse según la planta del comprador y su contexto normativo.
¿Cómo deben compararse las cotizaciones de distintos proveedores?
Compare bajo los mismos criterios el producto, los moldes, las etapas automatizadas, las piezas aceptadas, los servicios auxiliares, los resguardos, la documentación sobre las superficies en contacto con alimentos, la prueba de aceptación, los documentos, los repuestos, la instalación, la capacitación y las condiciones de entrega. La herramienta para normalizar cotizaciones enlazada en esta página reúne estos elementos en una sola tabla comparativa de alcances.