Póngase en contacto con UDTECH Company


UD Machine Solution Technology Co., Ltd. | Automatización en la producción de alimentos desde 2003
El funcionamiento de una máquina automática para producir barquillos de huevo depende de la clase de producto: entre los términos de búsqueda de los compradores para equipos de obleas alimentados con masa líquida están «máquina automática para hacer barquillos de huevo» y «máquina totalmente automática para enrollar barquillos de huevo». Estos equipos dosifican la masa líquida, hornean una lámina delgada, la desprenden mientras aún es flexible, pueden agregar un relleno o núcleo, la enrollan y la transportan para su enfriamiento y recolección. El funcionamiento de una máquina automática para producir barquillos de huevo sigue una secuencia sincronizada. Coordina la dosificación de masa líquida, el horneado, la inyección opcional del núcleo, el enrollado, el enfriamiento y la transferencia. La calidad del barquillo terminado depende de varias transiciones sincronizadas, no de una sola temperatura o velocidad.
Esta diferencia es relevante. Una línea para rollitos primavera o rollitos salados tipo egg roll hechos con láminas preparadas usa una banda de masa, agrega el relleno y luego dobla, sella y enrolla antes de freír; pertenece a otra clase de maquinaria. Esta guía se centra en los equipos alimentados con masa líquida que hornean obleas para elaborar barquillos crujientes y productos similares. Estas dos clases de formado son distintas; esta guía abarca equipos para hornear obleas a partir de masa líquida.
Respuesta breve
Durante la operación, la máquina convierte una receta en un ciclo repetitivo y sincronizado. El acondicionamiento y la dosificación de la masa líquida, el calor, el tiempo de permanencia, la transferencia y el enrollado, entre otros factores, deben mantenerse dentro de un rango controlado. El producto se forma correctamente y avanza solo cuando las condiciones de la masa líquida, el formado de la lámina, el calor, el tiempo de permanencia, la transferencia y el enrollado se mantienen dentro del rango especificado.
Cómo funciona una máquina automática para producir barquillos de huevo estilo oblea en un ciclo
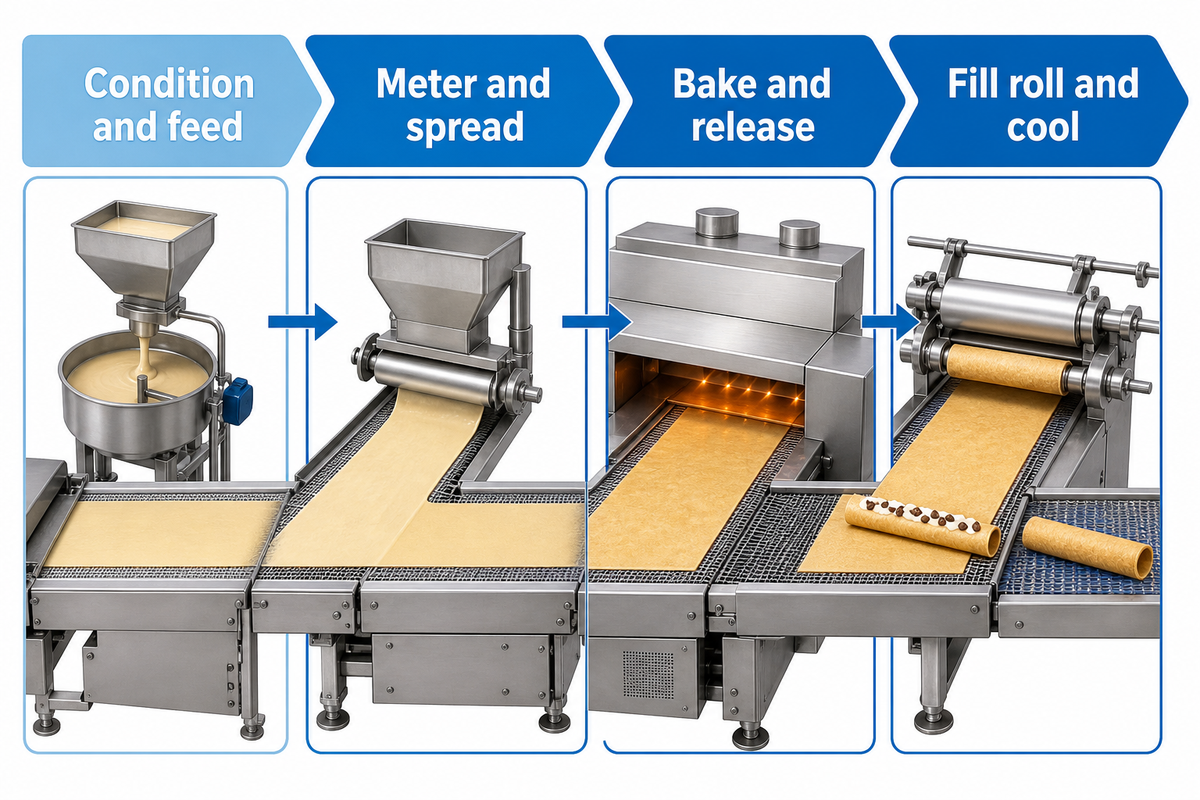
En términos físicos, la tarea es sencilla y fácil de describir. En la producción automatizada de alimentos, una máquina totalmente automática para producir barquillos de huevo forma una lámina horneada delgada y la enrolla antes de que se endurezca, mientras repite el ciclo sincronizado bajo condiciones de proceso estables y repetibles.
- Acondicione y alimente la masa líquida. La mezcla y el tiempo de reposo deben ayudar a mantener la consistencia para dosificarla de forma repetible.
- Dosifique cada porción de masa. El sistema de dosificación entrega la cantidad necesaria para alcanzar el tamaño y el espesor objetivo de la lámina.
- Extienda la masa o cierre las superficies de cocción. La geometría de la máquina convierte la porción dosificada en una capa delgada y controlada.
- Hornee la lámina. El calor y el tiempo de permanencia eliminan agua, desarrollan el color y determinan cómo se desprende el producto.
- Desprenda y transfiera la lámina. La lámina deja la superficie intacta y llega a la siguiente estación antes de perder demasiada flexibilidad.
- Rellene y enrolle cuando se requiera. Un dosificador, un mandril o una herramienta de enrollado forma el núcleo y la geometría requeridos.
- Enfríe, inspeccione y descargue. El barquillo se solidifica y sale de la zona de formado hacia la recolección o el empaque.
Las especificaciones de la máquina automática para producir barquillos de huevo de UD indican que el sistema depende de la producción prevista e incluye el extendido de la masa líquida, el horneado, la inyección del núcleo, el enrollado y las etapas posteriores. Tenga en cuenta que estas especificaciones describen configuraciones indicadas por el fabricante. Señalan lo que el cliente debe validar, pero no garantizan que todas las recetas y las instalaciones sean iguales.
Las patentes antiguas establecen los límites entre clases de maquinaria. Una solicitud de patente reivindica hornear una masa fluida hasta formar una tira que aún pueda deformarse y trasladarla a un dispositivo de enrollado. Otra reivindicación para una «máquina automática para elaborar rollitos salados de huevo» indica que comienza con una lámina preparada, la rellena, la sella y la enrolla. Que una máquina sea «automática» no significa que procese los materiales de la misma manera.
Comience por la condición de la masa líquida y su dosificación controlada
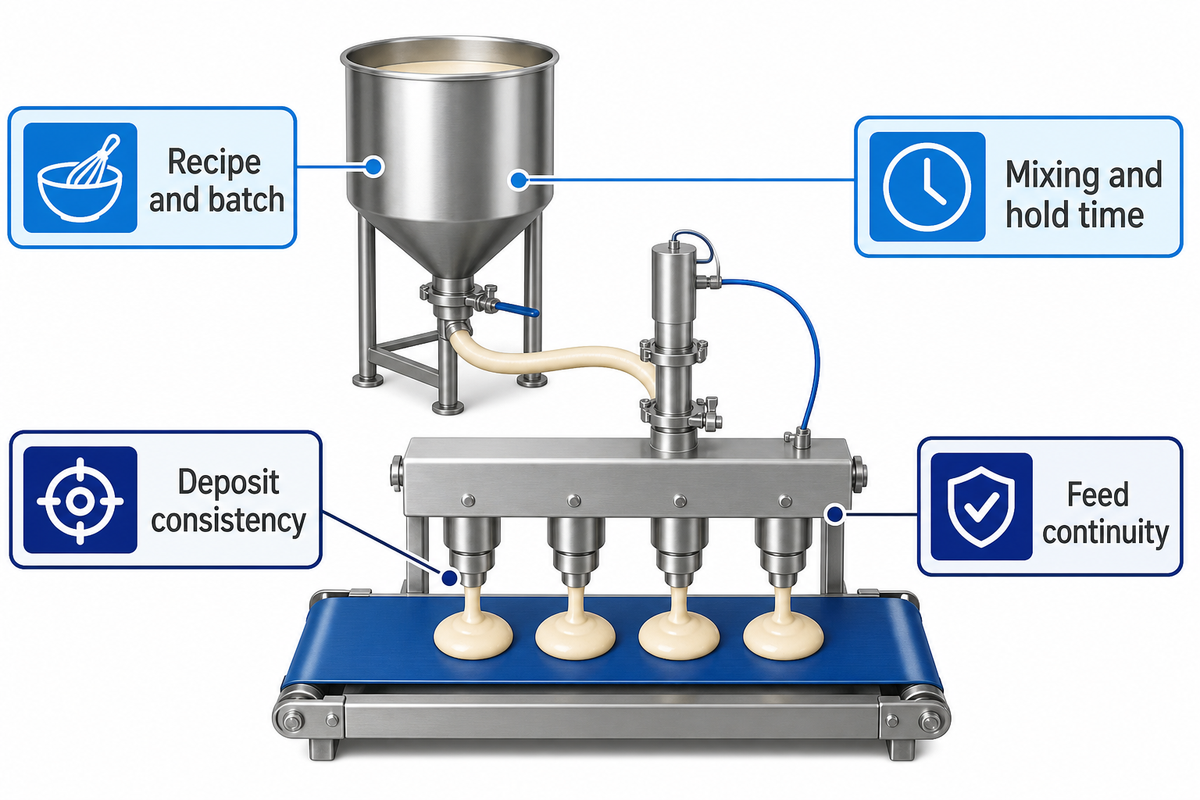
Los defectos de la lámina pueden empezar antes de llegar a la superficie de horneado. Si los sólidos se sedimentan en un tanque de retención, la mezcla se calienta o cambia la presión de alimentación, mantener el mismo tiempo de ciclo ya no garantiza porciones iguales. El primer registro operativo útil no es «calentador encendido». Debe incluir la identificación de la receta, la secuencia de mezclado, el tiempo desde la preparación de la masa líquida, su temperatura, el flujo observado y el peso de la porción dosificada.
| Registro | Por qué importa | Verificación práctica |
|---|---|---|
| Receta y lote | Permite distinguir las variaciones de la máquina de las variaciones de los ingredientes | Use un lote identificado durante las pruebas comparativas |
| Tiempo de mezclado y reposo | Modifica la hidratación, la aireación y el comportamiento de la alimentación | Registre la hora en que termina el mezclado y la de la primera porción dosificada |
| Consistencia de la porción dosificada | Determina el peso y la geometría de la lámina | Pese una serie corta antes de ajustar el calor |
| Continuidad de la alimentación | El aire, las pulsaciones o los cambios de nivel alteran la dosificación | Observe el comportamiento al inicio, durante el funcionamiento estable y con nivel bajo |
La máquina no puede compensar cualquier cambio de receta aumentando el calor. Una investigación independiente sobre waffles encontró que cambiar el almidón, el azúcar y los humectantes modificó la adherencia, la fuerza necesaria para retirar el producto, las mermas de horneado y la estabilidad del producto en las condiciones estudiadas. La principal enseñanza de esta investigación no es la receta del estudio, sino la interacción entre variables. La formulación y los ajustes de la máquina deben validarse en conjunto.
Cómo la máquina forma una lámina de oblea repetible
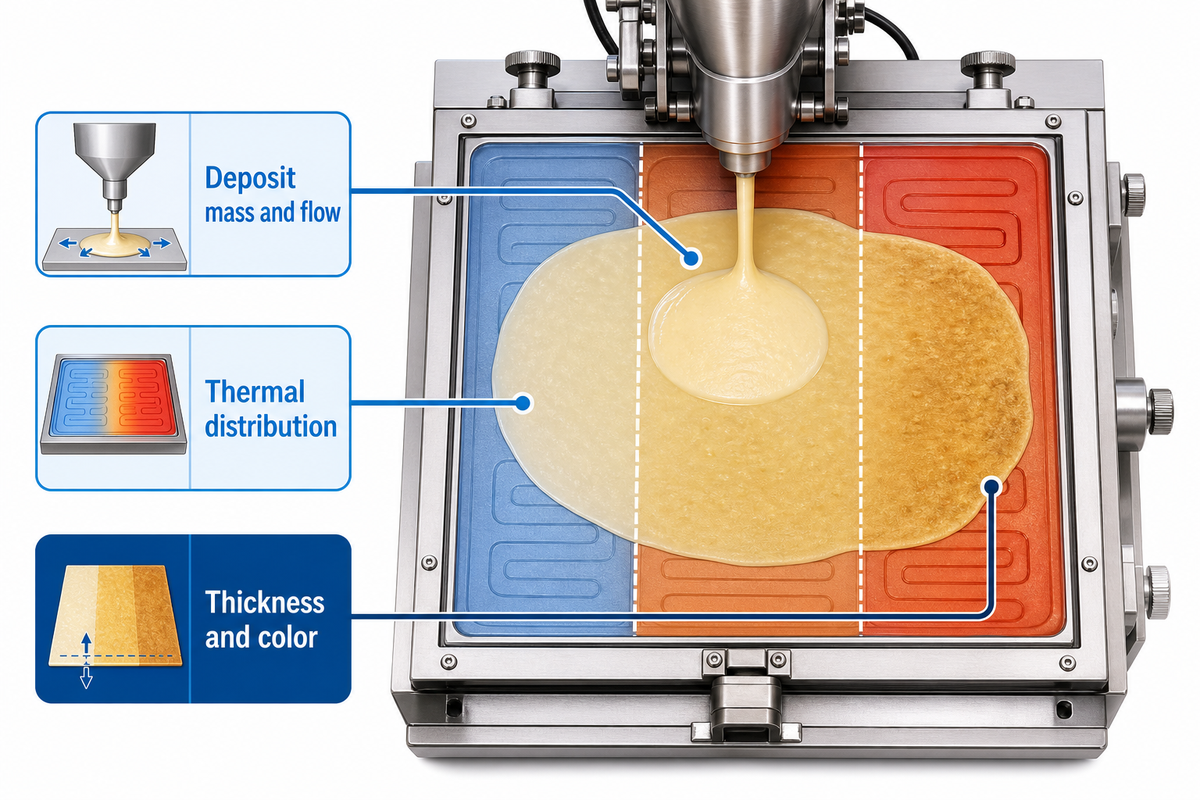
Cuando una porción llega a la zona de formado, la geometría de extendido, la condición de la superficie, el cierre de las placas y la distribución del calor determinan la lámina. El espesor no depende simplemente de un ajuste de separación. El peso y el flujo de la porción determinan cuánto material se necesita para ocupar ese espacio, mientras que la temperatura y el tiempo de permanencia determinan cómo se seca y se desprende la lámina.
Un estudio publicado en 2025 sobre el horneado industrial por lotes de waffles examinó las placas de cocción, midió la distribución térmica, el espesor de la lámina y el color. En el estudio, el cambio de placas afectó la uniformidad de la distribución del calor y la estabilidad del espesor y el color, respectivamente. Es un punto de partida útil para el diagnóstico: dos zonas pueden mostrar consignas similares y, aun así, transferir el calor de forma distinta según el estado de la superficie, el desgaste de las placas o lo que haya directamente debajo del sensor.
El artículo también presenta cifras de rendimiento, pero no son ajustes estándar para todas las máquinas. El espesor de la lámina, el ritmo de producción, la composición de la masa líquida y las temperaturas medidas corresponden a la línea evaluada. El proveedor debe realizar pruebas con las muestras del comprador y la fuente de energía prevista para validar el diámetro, el espesor de pared, el rango de color y el comportamiento de desprendimiento solicitados.
| Fuente | Contexto publicado | Uso correcto |
|---|---|---|
| Estudio de placas para obleas de 2025 | Los antecedentes del artículo citan un contenido de agua de 52–60% y aproximadamente 150–180 °C; el experimento evaluó 23 y 31 láminas de oblea por minuto frente a un rango aceptable declarado de 2.8–3.2 mm | Mantenga separados los rangos citados como antecedentes y el rango aceptable de los resultados medidos, que llegaron a 2.78–3.19 mm |
| Estudio experimental de waffles de 2017 | Los antecedentes del artículo citan 140–180 °C y 110–180 segundos; un tratamiento con harina de arroz informó 46.7% de adherencia, con una dispersión muy amplia (±50.7) | Evidencia específica de una formulación; no es una receta para barquillos de huevo, un ritmo de producción de la industria ni un límite de aceptación |
| Página de producto de UD | 330 piezas/min para UD05-3; la tabla compartida de la familia publica un espesor de pared de 0.8–1.4 mm | Atribuya las afirmaciones al fabricante y conserve el alcance del modelo y la familia; verifique ambos durante una prueba presenciada |
Ventana de control del horneado y enrollado con 5 variables
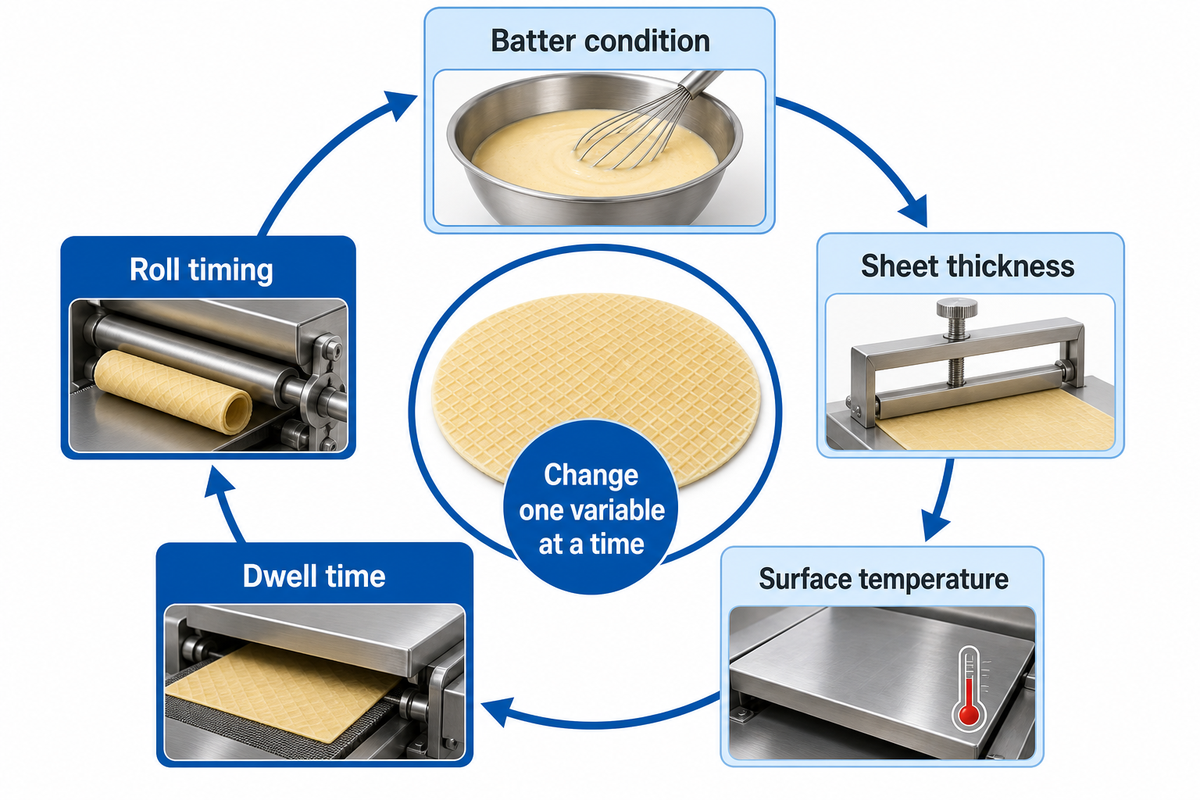
Una configuración confiable considera cinco variables de la máquina como una sola ventana de control. Como a menudo es necesario modificar una variable para cambiar otra, los operadores deben cambiar una variable a la vez y registrar el resultado.
| Variable | Si presenta variaciones | Evidencia que se debe registrar |
|---|---|---|
| 1. Condición de la masa líquida | Puede cambiar la dosificación y el comportamiento al desprender la lámina | Lote, tiempo desde la preparación, temperatura y peso de la porción dosificada |
| 2. Espesor de la lámina | El secado, la flexibilidad, el diámetro y la textura al morder cambian en conjunto | Espesor medido de la lámina o de la pared en varias posiciones |
| 3. Temperatura de la superficie | El color y la eliminación de agua se vuelven desiguales | Lecturas por zona y observaciones del color del producto |
| 4. Tiempo de permanencia | La lámina puede salir demasiado blanda o demasiado quebradiza | Tiempo real del ciclo con una carga estable |
| 5. Tiempo del enrollado | La lámina desprendida puede enfriarse antes de formarse | Intervalo entre el desprendimiento y el contacto, y número de grietas |
¿Cómo se producen barquillos de huevo bien formados con automatización?
Comience con una receta estandarizada y una porción dosificada, y luego defina la geometría de la lámina antes de buscar la velocidad máxima. Lleve la línea a un estado de calentamiento definido, registre las cinco variables, revise una muestra tomada durante un intervalo establecido y ajuste una variable a la vez si el producto no cumple las especificaciones.
Un color oscuro no indica que el contenido de humedad sea adecuado, y que el barquillo se mantenga estable al descargarse no significa que seguirá estable después del enfriamiento. Verifique la primera muestra con respecto al diámetro acordado, la unión o el traslape, las roturas y la posición del relleno. Repita las mediciones después de la prueba planificada en lugar de basar los resultados en una sola muestra visualmente atractiva. Acondicione otra muestra durante el tiempo acordado, registre los ajustes del dosificador y del control de temperatura, y verifique si una muestra dorada alcanza la textura crujiente especificada; cuando los equipos produzcan barquillos de huevo, evalúe «crujiente» como un resultado medible. Si el resultado cambia debido al enfriamiento o a la exposición al ambiente, considérelo un hallazgo dentro de los límites del proceso: la ventana de control de la máquina puede ser estable, mientras que los procesos de enfriamiento o empaque pueden ser inestables.
La etapa posterior al horneado
La ventana de cinco variables termina en el enrollado. Las condiciones de enfriamiento, la humedad relativa ambiental, la absorción de humedad y el empaque afectan la textura y el comportamiento mecánico. Hay investigaciones publicadas sobre alimentos de baja humedad que relacionan la textura y la mecánica de las obleas con el contenido de humedad; esto debe documentarse cuando se diseña una prueba para estimar la vida útil del producto empacado.
Transferencia, relleno opcional, enrollado y el cuello de botella oculto
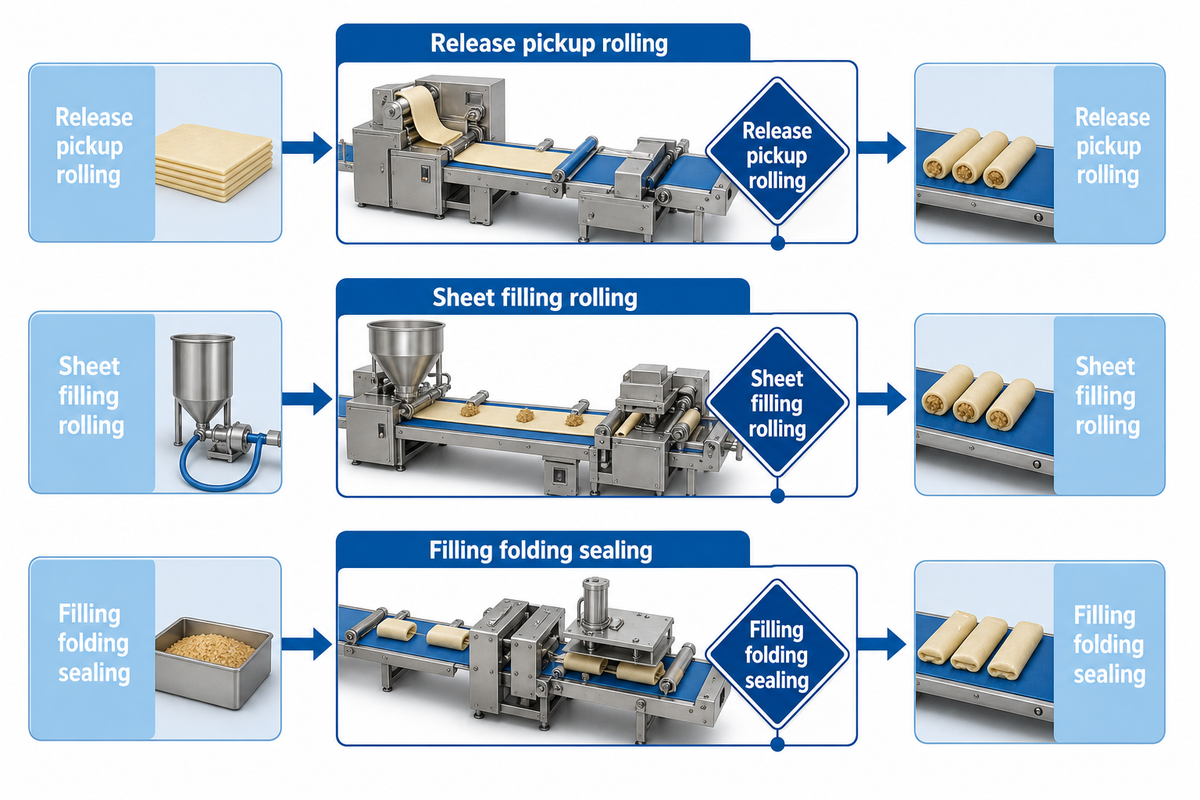
La lámina corre mayor riesgo cuando una estación ya terminó su trabajo y la siguiente aún no lo ha iniciado. En una línea de obleas horneadas, una recogida tardía puede provocar enfriamiento y grietas. Una recogida prematura o brusca puede desgarrar o deformar la lámina. La herramienta de enrollado debe sujetarla y darle forma sin arrastrarse sobre la superficie ni dejar el núcleo hundido o desplazado.
| Clase de máquina | Transferencia delicada | Consecuencia observada | Verificación durante la prueba |
|---|---|---|---|
| Oblea horneada alimentada con masa líquida | Desprendimiento → recogida → enrollado | Adherencia, desgarros, enfriamiento o grietas | Grabe en video la transferencia y cuente los defectos por estación |
| Barquillo relleno de oblea | Llegada de la lámina → relleno → enrollado | Núcleo descentrado, fugas o barquillo flojo | Corte una muestra tomada durante un intervalo establecido y mida la posición del núcleo |
| Barquillo relleno hecho con lámina preparada | Relleno → doblado → sellado → enrollado | Estiramiento, desgarros, sellado deficiente o variación de forma | Verifique la resistencia de la lámina, la ubicación de la porción, los pliegues y el sellado |
El cuello de botella oculto depende de cada clase de máquina. Aunque se reduzca el tiempo de horneado, no se obtiene ningún beneficio si la oblea caliente llega al rodillo fuera del rango de trabajo. Esto no aplica de la misma manera a una línea de láminas preparadas sin desprendimiento de una lámina horneada, donde el relleno, el soporte para doblar, el sellado o la resistencia a la tensión de la masa pueden limitar la producción.
¿Qué cambia entre los barquillos simples, rellenos, en forma de palito y de cola de fénix?
Los barquillos simples pueden no llevar relleno. Los rellenos requieren controlar el momento de dosificación, la posición del núcleo y las fugas. Los palitos de oblea pueden requerir otro diámetro de mandril y otra longitud de corte, mientras que los productos de cola de fénix pueden necesitar una trayectoria de formado distinta. Revise por separado las opciones de máquinas para rollos de fénix y luego envíe al proveedor las dimensiones objetivo, las características del relleno, el espesor de pared y la textura requerida.
Por qué la velocidad nominal aún no equivale a la producción aprobada
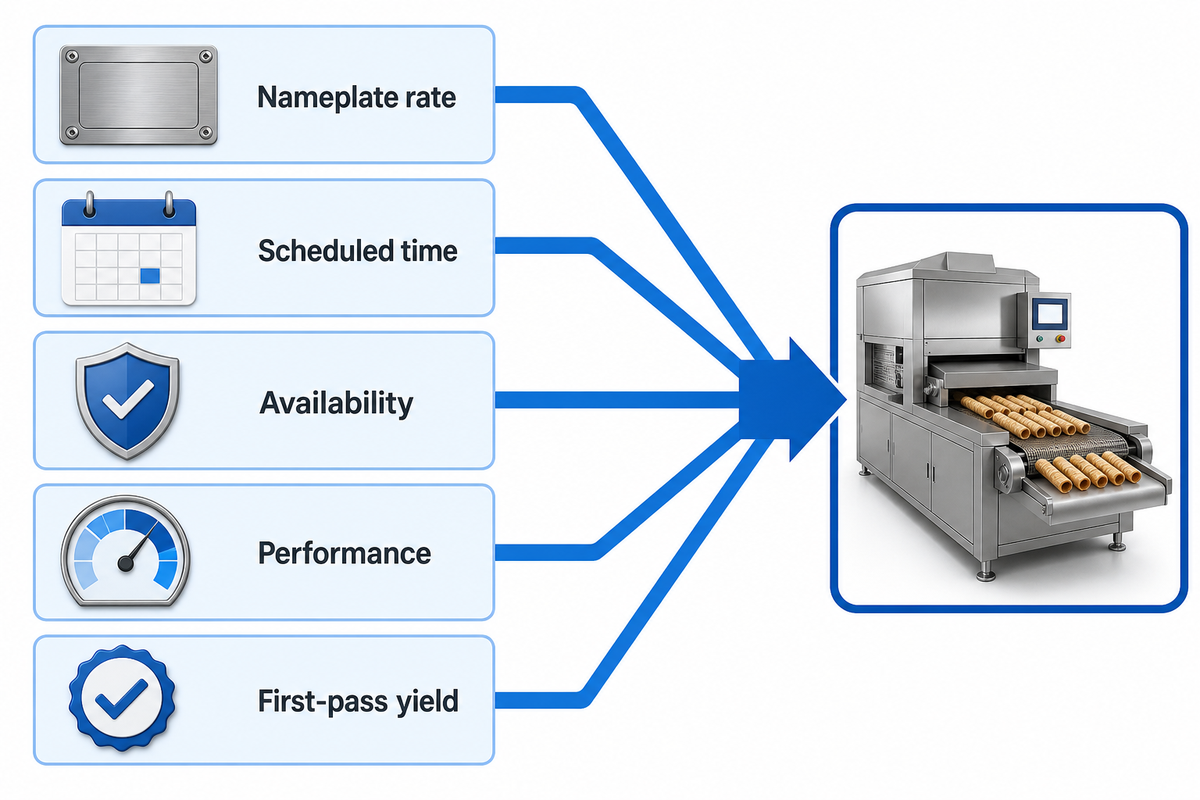
La velocidad nominal es un punto de referencia válido. En la condición ideal descrita, es razonable esperar que la producción obtenida de piezas buenas se acerque a esa velocidad. Sin embargo, no permite definir cuántas piezas buenas aprobará un comprador en una prueba de producción. Esa cantidad depende del ritmo de producción, la pérdida de velocidad durante el funcionamiento, el tiempo de inactividad y los defectos.
Producción aprobada de piezas buenas = ritmo nominal × tiempo programado × disponibilidad × rendimiento × rendimiento a la primera.
La disponibilidad descuenta las paradas. El rendimiento descuenta la operación más lenta y las interrupciones menores mientras la máquina sigue funcionando técnicamente. El rendimiento a la primera descuenta las piezas que no cumplen las especificaciones acordadas y requieren reprocesamiento. La guía de extensión de manufactura de la University of Tennessee considera la disponibilidad, el rendimiento y la calidad como medidas distintas, lo que evita un error común en las hojas de cálculo: ocultar la pérdida de velocidad dentro del tiempo de actividad.
| Dato de entrada | Ejemplo | Fuente para el comprador |
|---|---|---|
| Ritmo nominal | 1,000 piezas/hora | Modelo cotizado y especificación del producto |
| Tiempo programado | 1 hora | Plan de prueba |
| Disponibilidad | 90% | Registro de paradas |
| Rendimiento | 92% | Conteo real frente al conteo ideal durante el funcionamiento |
| Rendimiento a la primera | 96% | Conteo de piezas aceptadas dividido entre el conteo total |
| Producción estimada de piezas buenas | 795 piezas | 1,000 × 1 × 0.90 × 0.92 × 0.96 |
Cada porcentaje de los ejemplos anteriores corresponde a un modelo. Sustitúyalos por valores específicos del caso. Esto permite al área de Finanzas comparar los costos de mano de obra por 1,000 piezas buenas y los barquillos de huevo por hora; al área de Gestión de Planta, evaluar la capacidad de producción de alto volumen y la eficiencia productiva; y al área de Compras, verificar si la configuración cotizada reduce los costos de mano de obra. Para calcular con más detalle las dimensiones requeridas, consulte el manual de UD sobre planificación de la capacidad de producción de máquinas para barquillos de huevo.
Matriz diagnóstica de variables del proceso: 7 síntomas
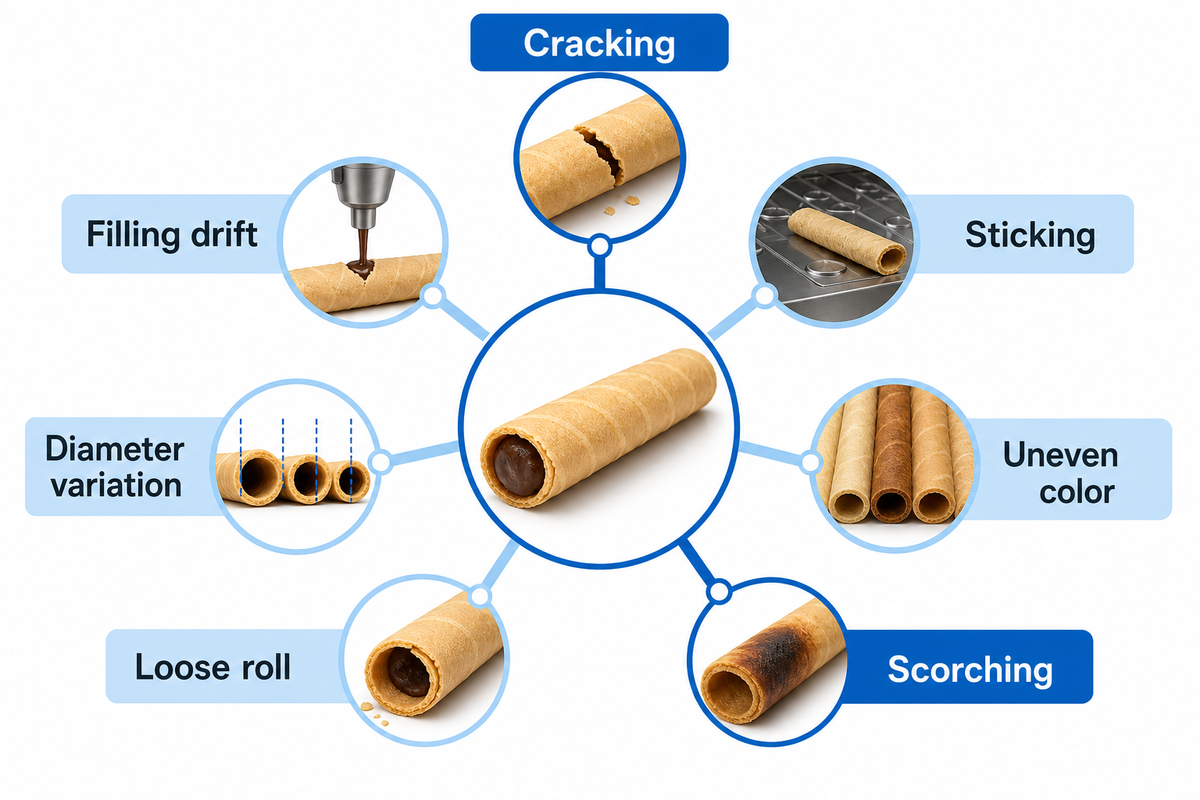
Cada observación de esta sección es un síntoma, no una explicación. La siguiente matriz de pruebas controladas señala por dónde puede comenzar la evaluación. Incluye varias variables porque distintos estudios independientes sugieren que la formulación, la distribución del calor, el estado de la superficie, el espesor y la humedad pueden interactuar.
| Síntoma | Verifique primero | Luego aísle | Registro |
|---|---|---|---|
| Grietas | Demora entre el desprendimiento y el enrollado, y espesor de la lámina | Tiempo de permanencia, formulación y exposición al enfriamiento | Grietas por estación y tiempo transcurrido |
| Adherencia | Limpieza de la superficie y momento del desprendimiento | Formulación, desgaste y distribución térmica | Posición de la placa y comportamiento al retirar el producto |
| Color desigual | Lecturas por zona y estado de la superficie | Espesor, porción dosificada y tiempo de permanencia | Color por placa o carril |
| Quemaduras | Tiempo de permanencia y calor local | Peso de la porción dosificada y recuperación tras una parada | Defectos antes y después de las interrupciones |
| Barquillo flojo | Tiempo de enrollado y geometría de la herramienta | Flexibilidad de la lámina y posición del núcleo | Diámetro y unión después del enfriamiento |
| Variación del relleno | Momento de dosificación y cantidad del relleno | Llegada de la lámina y viscosidad | Posición del núcleo en una muestra cortada |
| Variación del diámetro | Peso de la porción dosificada, espesor y posición de la herramienta | Pulsaciones en la alimentación y presión de enrollado | Secuencia de diámetros a lo largo del tiempo |
¿Cuáles son los errores comunes al producir barquillos de huevo?
El principal error es cambiar varios controles a la vez. Si un operador aumenta la temperatura, reduce la velocidad de la línea, cambia el tipo de masa líquida y aumenta la presión de enrollado, la siguiente muestra puede mejorar, pero no se sabrá por qué. Para definir el defecto con medidas, mantenga constantes todos los requisitos, cambie un solo parámetro y compruebe si la muestra se procesó correctamente. En una prueba de la máquina de formado, registre el cambio aislado y el defecto observado.
Determine si el defecto aparece en una placa, carril, interrupción, lote o intervalo de operación específicos. Luego espere el tiempo acordado para evaluar qué tan crujiente está el producto. Así obtendrá un método establecido y una prueba repetible, en lugar de una suposición fundamentada.
Higiene, resguardos y acceso para mantenimiento
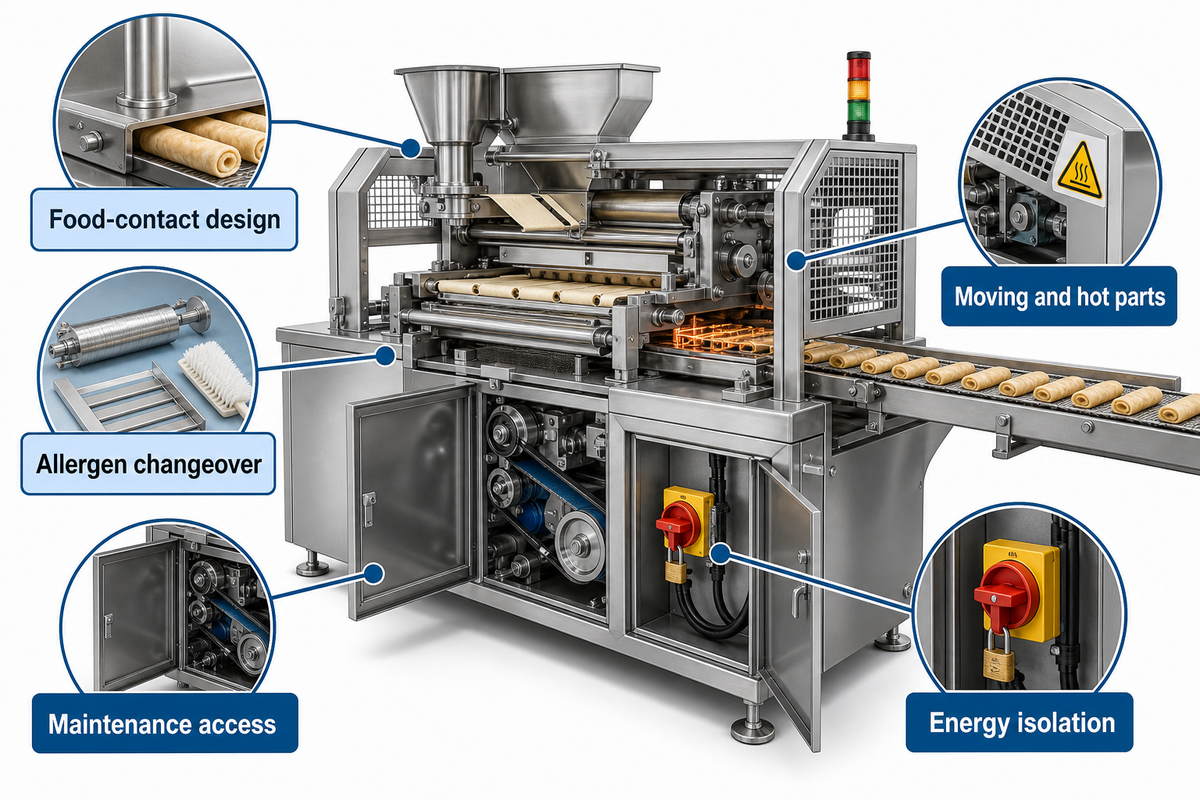
El acero inoxidable, aunque se use como argumento de mercadotecnia, no demuestra por sí solo la higiene ni la seguridad. Los compradores deben saber qué superficies entran en contacto con los alimentos, cómo se eliminan los residuos, cómo acceden los operadores a los puntos de inspección, qué peligros están protegidos y cómo se aíslan las fuentes de energía antes de la limpieza o el servicio.
| Área de riesgo | Evidencia que se debe solicitar | Por qué importa la diferencia |
|---|---|---|
| Diseño de las superficies en contacto con alimentos | Lista de superficies de contacto, declaraciones de materiales, drenaje y procedimiento de limpieza | Un diseño fácil de limpiar abarca más que el grado del material |
| Cambio de producto con alérgenos | Procedimiento para controlar residuos, método de verificación, conciliación de ingredientes y etiquetas | Las recetas con huevo, trigo, leche, frutos secos o rellenos pueden modificar el plan de control |
| Piezas móviles y calientes | Planos de resguardos, funcionamiento de los enclavamientos, secuencia de acceso y controles para superficies calientes | Los resguardos y la exposición térmica son peligros distintos |
| Servicio y retiro de atascos | Puntos de aislamiento de energía eléctrica, mecánica, neumática, de gas y térmica | Que la pantalla de control esté detenida no demuestra que la energía almacenada esté controlada |
| Acceso para mantenimiento | Mapa de lubricación, piezas desmontables, intervalos de inspección y lista de repuestos | Un acceso deficiente aumenta el tiempo de inactividad y el riesgo para la limpieza y desinfección |
Para las instalaciones y actividades en Estados Unidos sujetas a la Parte 117, 21 CFR 117.40 exige que los equipos para alimentos puedan diseñarse para su limpieza y especifica los requisitos para las superficies en contacto con alimentos. Por separado, 21 CFR 117.135 aborda los controles preventivos, incluida la protección contra el contacto cruzado con alérgenos y el etiquetado de los alimentos terminados. Deben determinarse la aplicabilidad y las exenciones correspondientes a cada instalación. Ninguna de estas páginas certifica un modelo de UD.
La regla general de OSHA sobre resguardos de máquinas aborda peligros como los puntos de operación, los puntos de atrapamiento y las piezas giratorias. Cuando una operación determinada está dentro del alcance de la maquinaria de panadería, 29 CFR 1910.263 puede establecer requisitos específicos para la maquinaria. Debe verificarse si aplica; no debe darse por sentado. En general, la norma de OSHA sobre control de energías peligrosas se aplica al servicio cuando los trabajadores pueden lesionarse por la activación inesperada de una fuente de energía o la liberación inesperada de energía almacenada. También contempla una excepción limitada para ciertas tareas menores de servicio realizadas durante la producción normal, siempre que sean rutinarias, repetitivas, inherentes al proceso y estén protegidas por medidas alternativas eficaces. Un paro de emergencia o de la pantalla de control no es un dispositivo de aislamiento de energía, por lo que el profesional de seguridad de la planta debe clasificar cada tarea de limpieza, ajuste y otras similares.
Para planificar según los requisitos de certificados específicos, consulte la guía de UD sobre certificaciones de inocuidad alimentaria para maquinaria de snacks. Mantenga clara la diferencia: un certificado, una obligación reglamentaria y una característica de diseño higiénico de la máquina son tres tipos de evidencia distintos.
Requisitos de integración y servicios auxiliares alrededor de la máquina
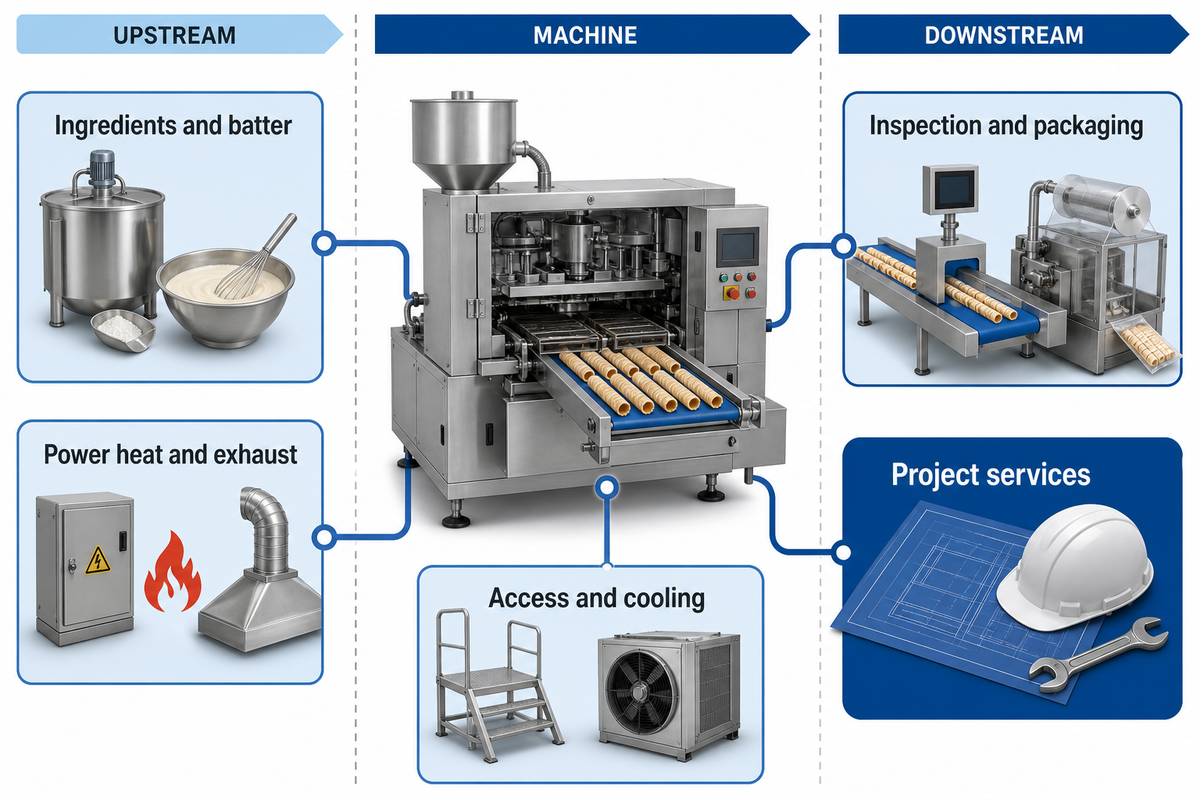
Una cotización precisa de la máquina principal aún puede dejar incompleto el proyecto de la planta. Defina los límites desde la recepción de los ingredientes hasta el empaque del producto y asigne cada interfaz a los proveedores, compradores o terceros correspondientes.
| Categoría de interfaz | Interfaces por definir | Responsable habitual de la decisión |
|---|---|---|
| Ingredientes secos | Carga, captación de polvo, limpieza de la planta, segregación de alérgenos | Seguridad y calidad |
| Preparación de la masa líquida | Mezclado, mantenimiento, transferencia, agitación, control de nivel | Producción y calidad |
| Suministro eléctrico | Voltaje, frecuencia, carga conectada, aislamiento, controles | Ingeniería |
| Sistema de calentamiento | Calentamiento con combustible o eléctrico, aire de combustión, extracción, normativa local | Ingeniería y seguridad |
| Acceso a la máquina | Espacio libre de las guardas, ruta de limpieza, espacio de servicio, drenaje | Seguridad, limpieza y desinfección, mantenimiento |
| Enfriamiento | Tiempo en la banda transportadora, condiciones del aire, exposición a la humedad | Producción y calidad |
| Inspección | Muestreo, gestión de rechazos, conciliación de conteos | Calidad |
| Empaque | Ritmo de entrada, acumulación, sellado, codificación, control de etiquetas | Empaque y calidad |
| Servicios del proyecto | Distribución en planta, flete, instalación, puesta en marcha, capacitación, repuestos, aceptación | Compras y gestión del proyecto |
La harina seca y otros almidones, el azúcar y los ingredientes en polvo ameritan una pregunta específica de evaluación. OSHA señala que los materiales combustibles finamente divididos pueden volverse explosivos cuando quedan suspendidos en el aire en concentraciones adecuadas. Esto no significa que todas las líneas que procesan masa líquida presenten un riesgo de polvo combustible. Significa que, cuando haya polvo seco, personal calificado de la planta debe revisar la carga de ingredientes en las etapas anteriores, la extracción, la limpieza de la planta, las fuentes de ignición y los datos de ensayos de materiales.
La elección de energía también depende de la configuración. No copie el voltaje, el consumo de gas, la extracción ni el enfriamiento de otro modelo. Ajuste la cotización a los servicios auxiliares de la planta y a la normativa local. Las guías de UD sobre cómo iniciar una línea de producción de barquillos de huevo y qué incluye una línea de producción de alimentos ofrecen un contexto de planificación más amplio.
Paquete de evidencias de una prueba observada, definido por el comprador
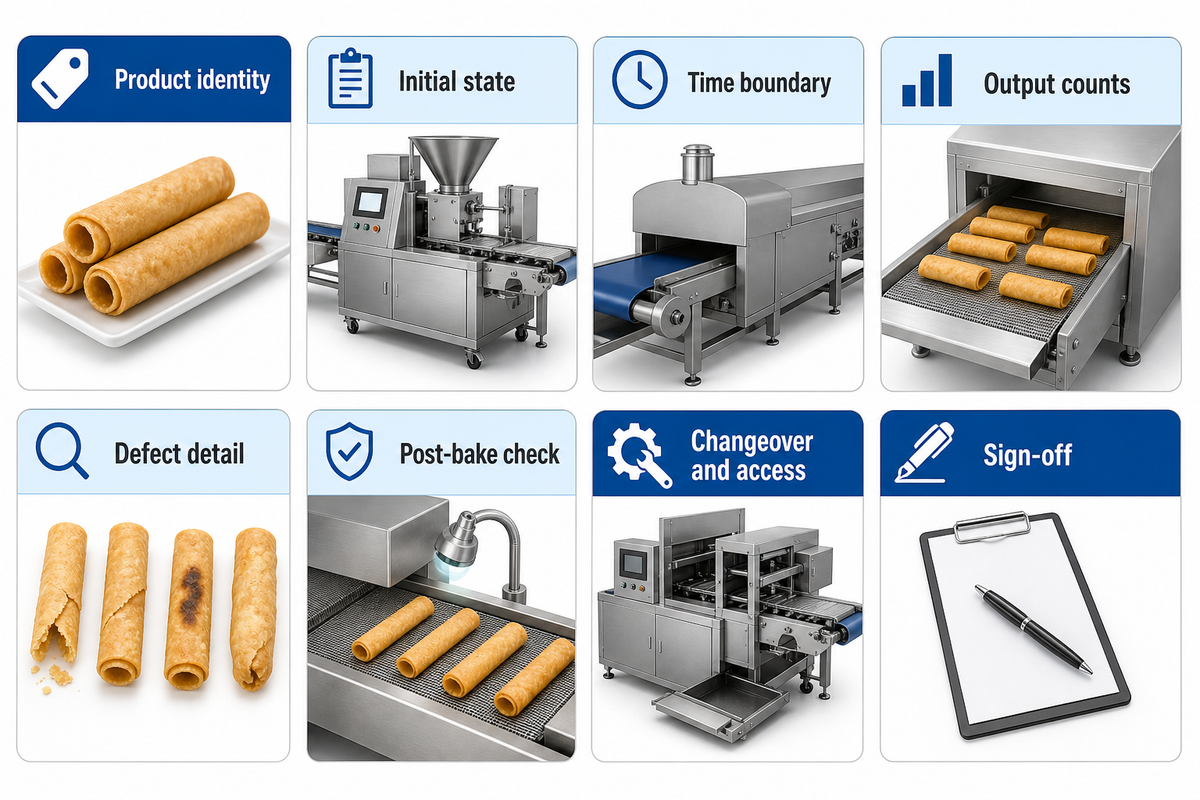
Las demostraciones son más útiles cuando los criterios se acuerdan antes de presionar el botón de arranque. El comprador y el proveedor acuerdan qué producto se procesará, en qué condiciones estará la máquina al inicio, cuánto durará la observación, qué paradas y defectos se contabilizarán y quién firmará el registro. La norma IEC 62381:2024 aborda la aceptación de sistemas de automatización en la industria de procesos. La publicación se centra en acordar las responsabilidades y los procedimientos que se implementarán para cumplir los requisitos especificados. Este artículo usa ese acuerdo como referencia de planificación, no como certificación de la máquina para producir barquillos de huevo. El resumen de BSI sobre la aceptación de máquinas de empaque también hace referencia a métodos de prueba y modelos de tiempo y producción obtenida acordados.
Treinta minutos es un período de evaluación práctico, pero no equivale a la duración de una aceptación en fábrica. Algunas secciones especifican pruebas: por ejemplo, el procedimiento de la Asociación de la Industria de Maquinaria para Bebidas establece una prueba de ocho horas para máquinas de longitud principal y, para las unidades independientes, una prueba de ocho horas que incluye al menos seis horas de operación. El procedimiento de esta Asociación no establece la duración de la prueba de una máquina para producir barquillos de huevo. Esto demuestra que la duración, el tiempo de inactividad, los contadores y el alcance deben especificarse claramente en el contrato.
Asegúrese de definir el criterio de muestreo. El Manual de muestreo de aceptación de NIST describe un plan como (n, c): tamaño de la muestra y número de aceptación. El número debe basarse en el riesgo del comprador y el del productor; por lo tanto, no se asignará un porcentaje de rechazo arbitrario. Más importante aún, una prueba satisfactoria en una sola máquina no valida la letalidad, la limpieza y desinfección, el control de alérgenos ni el control del almacenamiento. Estos aspectos requieren evidencias por separado. El siguiente paquete ilustra los límites de lo que puede demostrar una prueba.
Paquete de evidencias de una prueba observada: acuerde estos campos antes de la prueba
| Campo | Registro | Decisión respaldada |
|---|---|---|
| Identidad del producto | Receta, lote, relleno, dimensiones, textura objetivo | Evita que una muestra sustituta sirva para demostrar lo establecido en la cotización |
| Estado inicial | Arranque en frío o en caliente, duración del calentamiento, ajustes | Permite distinguir las mermas de arranque de la operación estable |
| Límites de tiempo | Hora de inicio, hora de término, paradas planificadas y no planificadas | Permite auditar la disponibilidad |
| Conteos de producción obtenida | Total, aceptadas a la primera, retrabajo, descarte | Permite distinguir los ciclos de la producción obtenida y aceptada |
| Detalle de defectos | Grietas, adherencia, color, diámetro, unión, posición del relleno | Indica qué estación necesita corrección |
| Revisión después del horneado | Tiempo de enfriamiento, condiciones ambientales, prueba con empaque o sin empaque | Evita que la apariencia al salir de la máquina sustituya la evaluación de la textura final |
| Cambio de producto y acceso | Cambio de herramientas, ruta de limpieza, puntos de aislamiento, reinicio | Deja al descubierto los supuestos sobre mano de obra, tiempo de inactividad y seguridad |
| Aprobación final | Pendientes, responsables, fecha límite para corregir, criterio de repetición de la prueba | Convierte la demostración en un registro de compras |
Si las condiciones acordadas no permiten procesar la receta prevista, no considere que la velocidad indicada en el folleto sea una capacidad de producción verificada. Aunque la prueba de evaluación sea satisfactoria, es posible que no se haya completado la aceptación en planta o la aceptación en fábrica. Una muestra limpia no confirma la limpieza y desinfección, el control de alérgenos, la letalidad ni el control del almacenamiento. Cada asunto pendiente debe vincularse con un plano, un registro, un control de riesgos, una acción correctiva o una nueva prueba, no con una declaración verbal informal.
Convierta el mecanismo en una solicitud de máquina que pueda evaluarse mediante pruebas
Para un proyecto comercial de barquillos de huevo en la industria alimentaria, envíe a UD Machine una muestra, la receta o una descripción de la masa líquida, las dimensiones objetivo, los requisitos del relleno, la meta de producción obtenida, los servicios auxiliares, el lugar de instalación y las condiciones de la prueba observada; detalle por separado la personalización, el soporte técnico y el alcance llave en mano. Así, el equipo técnico podrá desarrollar una configuración y una prueba que la respalde, en lugar de cotizar basándose en una sola velocidad.
Solicite una revisión de la configuraciónPreguntas frecuentes
¿Cuánto cuesta una máquina para producir barquillos de huevo?
El precio depende de la clase de máquina, la meta de producción obtenida, la fuente de calor, el sistema de relleno, las herramientas, el alcance de las etapas posteriores, los requisitos del destino, la instalación y las pruebas de aceptación. Compare las cotizaciones con la misma especificación del producto y calcule el costo por cada 1 000 piezas aceptadas. Un precio bajo del equipo puede convertirse en un proyecto costoso si el enfriamiento, la extracción, las guardas, las piezas para cambio de formato o la puesta en marcha quedan fuera del alcance cotizado. Pida a cada licitante que detalle las exclusiones, los supuestos sobre repuestos, los gastos de viaje del servicio técnico, las copias de seguridad del software y el producto usado para establecer el ritmo de producción cotizado. Incluya el costo de las pruebas del producto, el flete, los trabajos para los servicios auxiliares, el tiempo de los operadores, las piezas de desgaste previstas y cualquier repetición de la prueba que se requiera si no se cumple un criterio de aceptación. Después, compare la producción aceptable esperada y los límites del proyecto, no solo el precio de compra.
¿Son fáciles de usar las máquinas para producir barquillos de huevo?
La operación habitual se vuelve sencilla una vez definidos la receta, el estado de calentamiento, la dosificación, el método de inspección y el procedimiento de limpieza. Aun así, los operadores necesitan capacitación para reconocer desviaciones, responder a las alarmas y aislar de forma segura las fuentes de energía. Una buena entrega también abarca los reinicios controlados, el muestreo de defectos, las verificaciones de limpieza y desinfección, los rangos de parámetros aprobados y el momento en que el operador debe llamar al personal de mantenimiento o de calidad.
¿Hay soporte posventa para la maquinaria industrial para producir barquillos de huevo?
El alcance del soporte varía según el proveedor y el contrato. Pregunte quién se encarga de orientar la instalación, la puesta en marcha, la capacitación de operadores, el diagnóstico remoto, los repuestos, las copias de seguridad del software, la atención de garantías y el servicio en planta en su región. Incluya en la cotización los tiempos de respuesta, el trabajo incluido y el que tiene un costo adicional, así como los idiomas disponibles; no se base únicamente en la frase «soporte posventa».
¿Una máquina puede producir barquillos de oblea con y sin relleno?
Algunas plataformas ofrecen equipo opcional para el relleno o piezas intercambiables, pero la respuesta depende del modelo y del producto. El relleno modifica el momento de dosificación, la posición del centro, el control de fugas, la limpieza y desinfección y, en algunos casos, el enfriamiento. Entregue ambas muestras al proveedor y pídale que demuestre el cambio de producto antes de suponer que una misma configuración puede producir ambos productos a la capacidad cotizada.
¿Qué servicios deben definirse al comprar maquinaria para alimentos?
Defina la revisión de la aplicación, la distribución en planta y la confirmación de los servicios auxiliares, las pruebas de muestras, la documentación, las responsabilidades del flete, la instalación, la puesta en marcha, la capacitación, los repuestos, la garantía, las copias de seguridad del software, el soporte remoto, la aceptación en fábrica, la aceptación en planta y la responsabilidad por las acciones correctivas. Lo importante no es cuántos servicios aparecen en un folleto, sino si cada servicio tiene un entregable, un responsable, un cronograma, un costo y un criterio de aceptación.
Método y declaración comercial
UD Company se estableció en 2003. Este documento distingue la información de primera mano sobre los productos de UD de la investigación independiente, las regulaciones oficiales de Estados Unidos, los resúmenes de catálogos de normas y los antecedentes de patentes antiguas. Las cifras de los modelos no son ejemplos generales de rendimiento. Los enlaces de compra dirigen al sitio de UD Machine. Los requisitos finales de la máquina, la inocuidad alimentaria y la seguridad laboral dependen invariablemente del producto, el destino, las instalaciones y la revisión del contrato.
Referencias y fuentes
- Applied Sciences: estudio de la distribución térmica, el espesor y el color en placas de cocción para obleas
- Food Science & Nutrition: efectos de la formulación en la adherencia y el desprendimiento de waffles
- Estudio sobre alimentos de baja humedad: contenido de humedad y actividad de agua en obleas
- 21 CFR 117.40, Equipos y utensilios
- 21 CFR 117.135, Controles preventivos
- OSHA 1910.212, Protección general de máquinas
- Interpretación de OSHA, protección de máquinas para el procesamiento de alimentos
- OSHA 1910.147, Control de energías peligrosas
- OSHA 1910.263, Equipos de panadería
- OSHA, descripción general del polvo combustible
- ISO 14159:2002, Requisitos de higiene para maquinaria
- EHEDG GL 8, Principios de diseño higiénico
- Factores de OEE: definiciones de disponibilidad, rendimiento y calidad
- Diseño higiénico de equipos para alimentos: revisión intersectorial
- NIST/SEMATECH, planes de muestreo de aceptación simples
- Asociación de la Industria de Maquinaria para Bebidas, procedimiento de aceptación específico del sector
- IEC 62381:2024, pruebas de aceptación en fábrica y en planta
- US6254916B1, método y dispositivo para fabricar barquillos comestibles enrollados
- US3633517A, máquina automática para producir barquillos de huevo con lámina preparada