Póngase en contacto con UDTECH Company

Máquina para producir barquillos enrollados
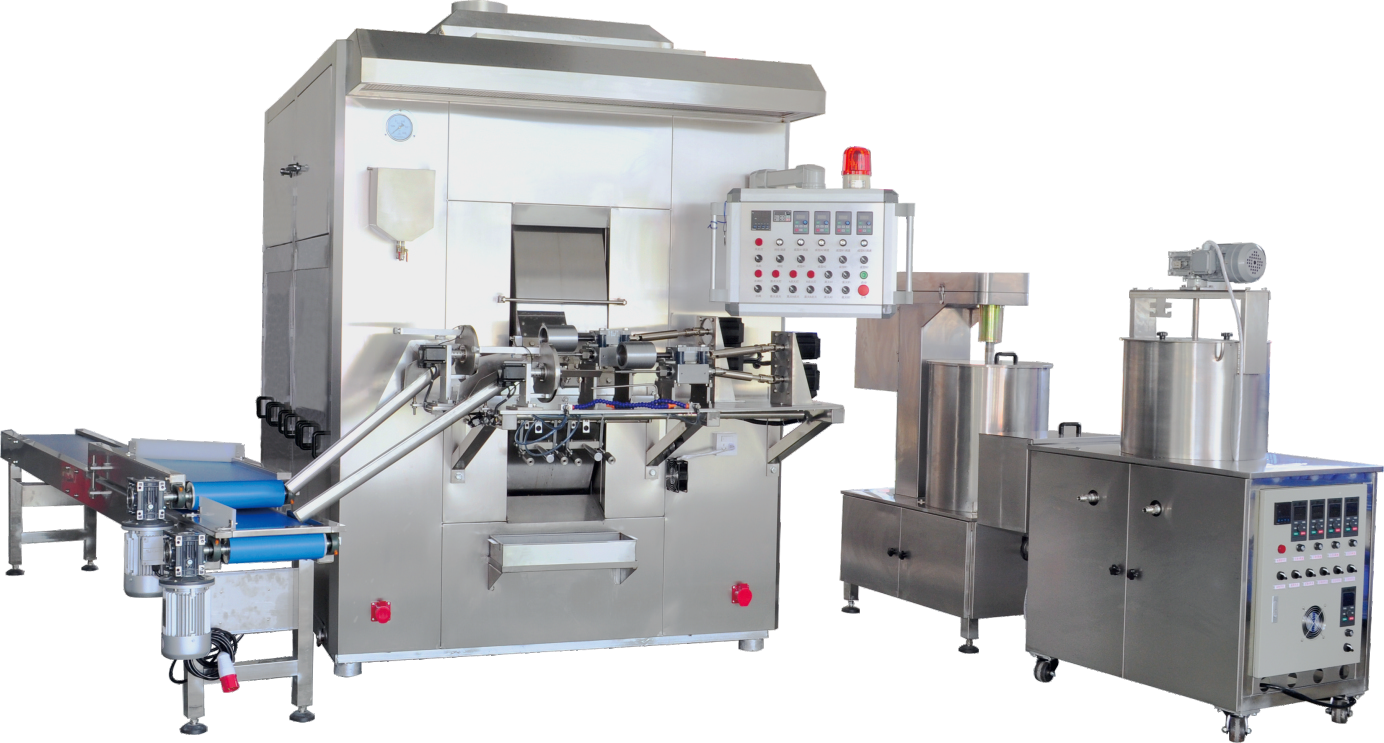
Línea de producción automática de barquillos enrollados y barquillos en forma de tubo: configuraciones de dos y tres líneas
Esta máquina hornea la lámina de oblea, inyecta el relleno y forma el barquillo enrollado en un proceso continuo, con una configuración de dos o tres líneas. Envíenos una muestra de la pieza terminada que desea y la producción diaria prevista; le diremos cuál de las dos configuraciones se ajusta a sus necesidades. Le enviaremos la cotización en un día hábil.
Cotización en 1 día hábil
9–13 semanas hasta la aceptación en fábrica
220 o 330 piezas por minuto
Dimensiones exteriores publicadas: 4.2 × 3.7 m
-
Ritmo de producción
220 piezas/min en la UD05-2;
330 piezas/min en la UD05-3 -
Producción nominal por turno
600 kg en la UD05-2;
900 kg en la UD05-3, por turno de 8 horas -
Carga eléctrica conectada
9.7 kW en la UD05-2;
12 kW en la UD05-3 - Dimensiones exteriores publicadas 4.2 × 3.7 m para cualquiera de las dos configuraciones
- Plazo de entrega 9–13 semanas desde la firma del contrato hasta la aceptación en fábrica
- Cotización Se envía en un plazo de 1 día hábil
Hay tres respuestas que determinan la configuración más que cualquier otra cosa: la longitud del barquillo enrollado que vende, si necesita relleno central y qué suministro de gas tiene ya en su planta.
Funciones de la línea de barquillos enrollados: horneado, inyección de relleno y formado
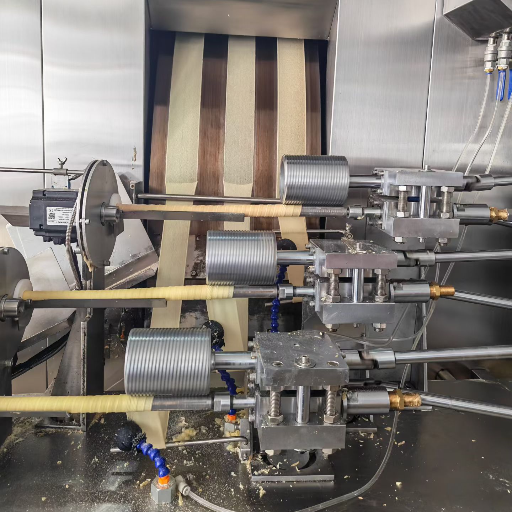
La línea realiza tres operaciones consecutivas sin que un operador tenga que trasladar el producto entre ellas. La masa líquida se dosifica y se hornea hasta formar una lámina continua; se le inyecta el relleno mientras aún está lo bastante caliente para darle forma, y luego se enrolla y se corta a la longitud establecida.
Qué hace cada etapa y qué puede controlar usted
-
HorneadoLa masa líquida se dosifica sobre placas de cocción calientes y se hornea hasta formar una lámina continua, mientras se mantiene constante la temperatura de las placas.Receta, espesor de la lámina de oblea y temperatura de las placas de cocción
-
Inyección de relleno centralEl relleno se bombea al interior de la lámina cuando todavía es flexible, justo antes de enrollarla.Si se inyecta relleno y la dosis por pieza
-
Formado de barquillos enrolladosLa lámina se enrolla para formar un tubo, se corta a la longitud establecida y se descarga en la banda transportadora de salida.Longitud del barquillo enrollado, de 70 mm a 140 mm
Como las tres etapas comparten un bastidor y un sistema de control, el operador puede cambiar la longitud del barquillo mediante un ajuste, sin tener que modificar mecánicamente la máquina.
Por qué el enrollado determina la textura crujiente
Una patente concedida a un tercero sobre la producción de barquillos enrollados, la US 5,795,607 de Franz Haas Waffelmaschinen, explica el mecanismo con claridad: la pared de un barquillo horneado es porosa, absorbe humedad y pierde su textura crujiente; al comprimir la tira mientras se prensa y enrolla, se cierran esos poros y se obtiene una superficie que resiste la humedad. Por lo tanto, la estructura de la pared se determina en la estación de formado, no en la bolsa donde termina el producto.
Pregunte qué efecto tiene la estación de formado del proveedor sobre la pared, además de la longitud a la que enrolla el barquillo.
Pida que cada cifra de vida útil vaya acompañada del tipo de empaque y de las condiciones de almacenamiento en que se midió, porque sin esos datos no puede compararla con la de otro proveedor.
Dos o tres líneas de producción en el mismo bastidor
- La UD05-2 opera dos líneas paralelas de horneado y formado: 220 piezas por minuto y 600 kg por turno de 8 horas.
- La UD05-3 opera tres: 330 piezas por minuto y 900 kg por turno de 8 horas.
Ambas configuraciones tienen las mismas dimensiones exteriores publicadas: 4.2 × 3.7 m.
La tercera línea añade 2.3 kW de carga eléctrica conectada y 2 kg/h a la demanda de gas licuado de petróleo.
Qué debe revisar el comprador sobre higiene y facilidad de limpieza
Los compradores europeos evalúan la maquinaria de procesamiento de alimentos según EN 1672-2, la norma vigente sobre conceptos básicos de higiene y facilidad de limpieza. Esta establece cómo separar las zonas de producto, de salpicaduras y sin contacto con alimentos, y qué acabado deben tener las superficies de cada zona para que puedan limpiarse de manera efectiva.
Pida a cada proveedor que le explique cómo cumple la línea esta norma zona por zona, en vez de aceptar una garantía general.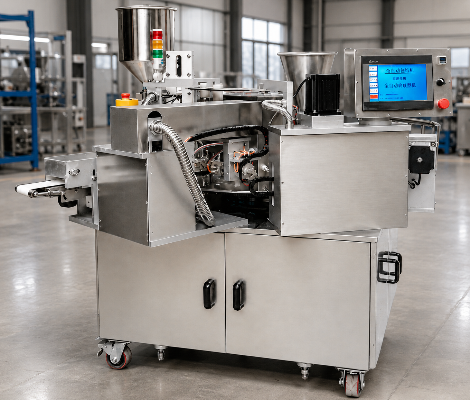
Presentaciones del producto: barquillos enrollados huecos y barquillos en forma de tubo con relleno central
Una misma línea automática de barquillos en forma de tubo produce ambas presentaciones. Lo que cambia es la etapa de inyección, el peso por pieza y la materia prima que debe comprar para cada turno.
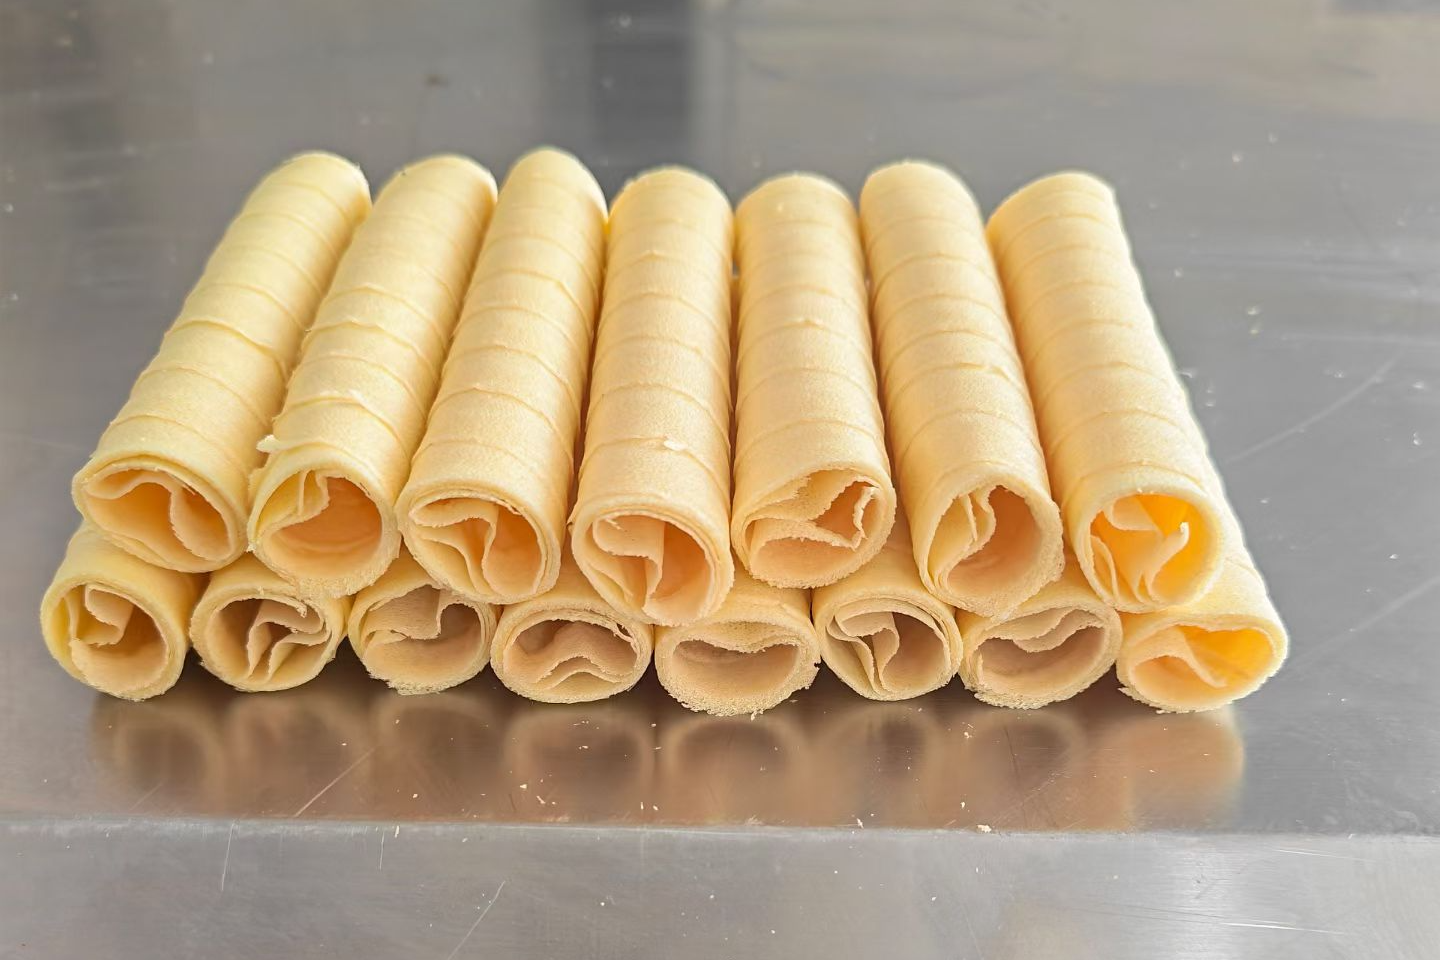
Barquillos enrollados huecos
- Producto
- Un tubo de oblea enrollada, sin relleno y con una pared crujiente en todo su espesor.
- Funciones necesarias de la máquina
- Horneado y formado; la etapa de inyección permanece inactiva.
- Efecto en la producción
- El peso por pieza corresponde solo a la oblea, por lo que un turno consume menos material para producir la misma cantidad de piezas.
- Indíquenos al solicitar la cotización
- Longitud del barquillo enrollado, espesor objetivo de la pared y piezas por envase.
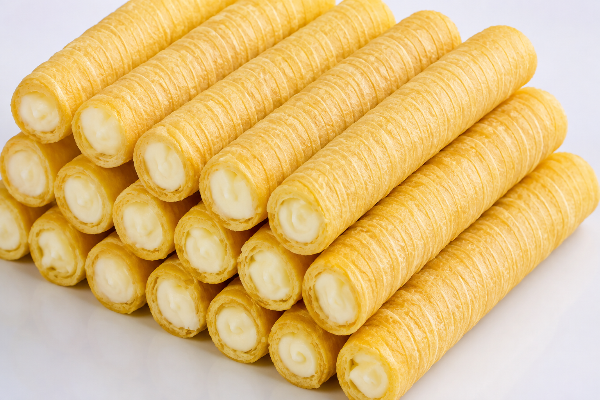
Barquillos en forma de tubo con relleno central
- Producto
- El mismo tubo, con un centro de crema o chocolate inyectado antes del enrollado.
- Funciones necesarias de la máquina
- Horneado, formado e inyección de relleno central funcionando al mismo tiempo.
- Efecto en la producción
- La cantidad de piezas no cambia; los kilogramos por turno aumentan según la dosis establecida.
- Indíquenos al solicitar la cotización
- Tipo de relleno, dosis objetivo por pieza y viscosidad del relleno a la temperatura de inyección.
La mayoría de los compradores deja para el final el dato de la viscosidad del relleno, aunque este determina si la dosis puede repetirse de manera uniforme a 330 piezas por minuto. Un relleno que se bombea sin dificultad a 40 °C y se endurece a 25 °C se comporta como si fueran dos productos distintos en la misma línea.
Dimensiones del producto que fabricamos
| Parámetro | Rango | Determinado por |
|---|---|---|
| Longitud del barquillo enrollado | 70–140 mm (7–14 cm, 2.76–5.51 pulgadas) | El operador, desde el panel de control |
| Espesor de la pared | 0.8–1.4 mm (0.031–0.055 pulgadas) | La receta y la separación entre las placas de cocción |
| Peso de referencia por pieza | 5.68 g | La cifra implícita en nuestros propios datos publicados: 220 piezas por minuto y 600 kg por turno de 8 horas |
Tres cifras para planificar la producción
Tres cifras permiten convertir el ritmo de producción en un plan de compra de materias primas: las piezas por minuto, los minutos reales de operación y el rendimiento de su propia masa líquida hasta obtener el producto terminado.
| Paso | UD05-2 | UD05-3 | Su cifra |
|---|---|---|---|
| Ritmo nominal de producción | 220 piezas/min | 330 piezas/min | — |
| Minutos efectivos de operación por turno | 480 con el turno completo a ritmo nominal | 480 con el turno completo a ritmo nominal | Dato que usted proporciona |
| Piezas por turno | 105,600 | 158,400 | Ritmo de producción × minutos |
| Peso del producto terminado con una referencia de 5.68 g | 600 kg | 900 kg | Piezas × su peso por pieza |
| Masa líquida que debe comprar por turno | Peso del producto terminado ÷ su rendimiento | Peso del producto terminado ÷ su rendimiento | Dato que usted proporciona |
La fila de 480 minutos es donde comienzan la mayoría de los errores al dimensionar la línea. Antes de aplicar los demás cálculos, hay que descontar de esa cifra el calentamiento inicial, los cambios de producto y la limpieza; por eso, introduzca sus minutos reales de operación en lugar de suponer que la línea funciona a ritmo nominal durante todo el turno.
Calentamiento, control de temperatura y servicios auxiliares necesarios en planta
La línea se calienta con gas. Funciona con gas natural por tubería o gas licuado de petróleo en cilindros, y el sistema de quemadores mantiene automáticamente la temperatura de las placas de cocción durante el horneado.
Cómo se controla la temperatura en la línea
Un sistema automático de control de quemadores, con enclavamientos de seguridad en el tren de gas, mantiene la temperatura de las placas de cocción. El operador fija la temperatura objetivo en el panel y el sistema modula los quemadores para mantenerla durante el horneado, en vez de encenderlos y apagarlos dentro de un amplio intervalo de temperatura.
Consumo de la línea
| Servicio auxiliar | UD05-2 | UD05-3 |
|---|---|---|
| Carga eléctrica | 9.7 kW | 12 kW |
| Gas licuado de petróleo | 6 kg/h | 8 kg/h |
| Gas natural | 8 m³/h | 10 m³/h |
| Alimentación eléctrica | 380 V / 50 Hz estándar; 220 V / 60 Hz a pedido | 380 V / 50 Hz estándar; 220 V / 60 Hz a pedido |
Qué debe revisar el comprador sobre seguridad de la combustión
Mercado europeo
Los equipos de procesamiento térmico que funcionan con gas se evalúan según EN ISO 13577-2, la norma vigente que sustituyó a la anterior EN 746-2, todavía citada en muchas páginas de proveedores. Preguntar con cuál de las dos normas trabaja un proveedor permite comprobar rápidamente si su documentación de ingeniería está actualizada.
Mercado de Estados Unidos
Los equipos de panadería están sujetos a 29 C.F.R. § 1910.263. Sus disposiciones sobre hornos exigen proteger los de calentamiento directo frente a fallas en el suministro de combustible, aire o encendido, y ventilar previamente cualquier horno de calentamiento directo cuya capacidad térmica supere los 150,000 BTU por hora, con al menos cuatro renovaciones completas de la atmósfera de la cámara de horneado antes del encendido.
Los hornos de calentamiento directo deben estar protegidos frente a fallas en el suministro de combustible, aire o encendido. Para evitar que se enciendan gases explosivos que puedan acumularse después de una parada, todos los hornos de calentamiento directo con una capacidad térmica superior a 150,000 B.t.u. por hora deben ventilarse antes de que puedan encenderse el sistema de ignición, el soplador de aire de combustión y el suministro de combustible.
Registro de consumo energético por turno
Multiplique cada valor nominal por las horas de operación. Se trata de cargas conectadas y no de consumos medidos; por ello, las cantidades siguientes son el límite superior para un turno completo de 8 horas a ritmo nominal. Sirven para dimensionar el tren de gas y la alimentación eléctrica, pero no indican lo que marcarán los medidores cuando los quemadores modulen y la línea permanezca inactiva durante los cambios de producto.
| Por turno de 8 horas | UD05-2 | UD05-3 |
|---|---|---|
| Electricidad | 77.6 kWh | 96 kWh |
| Gas licuado de petróleo, si se utiliza GLP | 48 kg | 64 kg |
| Gas natural, si se utiliza GN | 64 m³ | 80 m³ |
Aplique sus tarifas locales a esas cantidades. No publicamos una cifra de costo operativo porque desconocemos cuánto paga usted por el gas y la electricidad, y un costo por turno calculado con las tarifas de otra empresa no le sirve para planificar.
Considere juntas las filas de electricidad y gas antes de comparar proveedores solo por la carga eléctrica. En esta línea, el gas aporta la mayor parte del calor; por eso, una máquina que parece eficiente por sus kilovatios puede resultar la más costosa de operar.
CFG // 150K BTU
Pídanos la potencia térmica de los quemadores
Que una configuración supere o no el umbral de 150,000 BTU por hora depende del conjunto de quemadores que instalemos en su línea. Solicite ese dato junto con la cotización y compárelo usted mismo con el umbral. Aplique también sus propias tarifas de gas y electricidad a estas cantidades.
Especificaciones de la máquina para producir barquillos enrollados: UD05-2 de dos líneas y UD05-3 de tres líneas
Todas las cifras siguientes son valores nominales de nuestra propia ficha técnica, revisión de mayo de 2025. Las dos filas calculadas se identifican como tales porque son resultados aritméticos obtenidos a partir de los valores nominales, no mediciones de rendimiento.
Las dos filas calculadas son relaciones entre valores nominales de placa: la potencia nominal dividida por la producción nominal. Excluyen el calentamiento inicial, los cambios de producto, las paradas y las piezas rechazadas, así que úselas como base de comparación y no como una factura de energía. Ambas relaciones son menores en la UD05-3 porque la tercera línea añade 24% de carga eléctrica conectada y 33% de demanda de gas para obtener 50% más producción.
Comparación de especificaciones sobre una misma base
Las especificaciones publicadas en esta categoría no usan una misma base, por lo que compararlas directamente puede llevar a conclusiones erróneas si no se expresan en términos equivalentes.
| Base de comparación | UD05-2 | UD05-3 | Proveedor 1 | Proveedor 2 | Proveedor 3 |
|---|---|---|---|---|---|
| Piezas por minuto | 220 | 330 | 220–300 para piezas de 100 × 10 mm | No publicado | No publicado |
| Producción en kg/h | 75 | 112.5 | No publicado | 50 sin relleno / 100 con relleno | 25–30 sin relleno / 50–60 con relleno |
| Carga eléctrica | 9.7 kW | 12 kW | 9.5 kW | 10 kW | 8 kW |
| Gas licuado de petróleo | 6 kg/h | 8 kg/h | 3.5–4.5 kg/h | 5 kg/h | 5 kg/h |
| Dimensiones exteriores publicadas | 4.2 × 3.7 m, alcance no indicado | 4.2 × 3.7 m, alcance no indicado | 2.1 × 3.0 m, máquina principal | 3.45 × 1.7 m, máquina principal | 3.4 × 1.7 m, máquina principal |
| Se declara el peso por pieza usado como referencia | Sí, 5.68 g implícitos | Sí, 5.68 g implícitos | Sí, pieza de 100 × 10 mm | No | No |
La fila de dimensiones exteriores es la que más suele inducir a error. Todas las cifras publicadas en esa fila, incluida la nuestra, representan las dimensiones del equipo, no el espacio instalado con acceso para los operadores y el mantenimiento; ninguno de los cuatro proveedores publica este último dato. Tres de los cuatro especifican que su cifra corresponde a la máquina principal; nuestra ficha no indica si abarca la máquina o toda la línea, así que considere ese dato sin definir hasta que lo aclare el plano de instalación.
Qué preguntar a cada proveedor preseleccionado
Pida a cada proveedor un plano de instalación que muestre la máquina y sus pasillos de acceso, así como el peso por pieza utilizado para calcular la producción en kilogramos por hora. Una cifra en kg/h sin conocer ese peso no puede compararse con la de otro proveedor, y una superficie sin pasillos no es el espacio que tendrá que arrendar. Las fábricas pueden exagerar la capacidad de producción en sus fichas publicadas, incluida la nuestra; por eso, las pruebas de aceptación descritas más adelante verifican cuatro de estas cifras con instrumentos, sin pedirle que las dé por ciertas.
Solicite una cotización para su configuración
¿No sabe cuál de las dos configuraciones se ajusta a su producción objetivo? Evalúelo con nuestra herramienta para elegir el modelo.
Base de cotización y plazo de entrega
El precio depende del número de líneas, de si se instala la inyección de relleno central, de la fuente de calor y del alcance de los equipos auxiliares. No publicamos un precio de lista para la máquina de barquillos en forma de tubo porque esas cuatro variables afectan la cifra más de lo que sugiere cualquier precio orientativo.
Las cuatro variables que modifican una cotización
-
01
Número de líneas
Dos o tres líneas, lo que determina tanto el ritmo de producción de piezas como la carga eléctrica conectada
-
02
Inyección de relleno central
Si se instala o no, lo que determina si el sistema de relleno forma parte del alcance
-
03
Fuente de calor
Gas natural por tubería o gas licuado de petróleo en cilindros, lo que modifica el tren de gas
-
04
Alcance de los equipos auxiliares
Mezclado, enfriamiento y conexiones con el empaque en etapas posteriores, cada uno con precio por separado
Presupueste el proyecto completo, no solo la máquina
El costo de compra del equipo no equivale al costo del proyecto. Una consultora que elabora presupuestos para construir plantas alimentarias estima que la compra de equipos representa entre 40 y 50% de la inversión total en capital fijo, y documenta un caso cuyo presupuesto inicial de $3 millones superó los $7.4 millones al incluir la instalación, los servicios auxiliares y el resto de la construcción.
Qué suele incluir un precio publicado
Los precios publicados en esta categoría casi siempre corresponden solo a una máquina de horneado, no a una línea completa. En un mercado en línea hay un anuncio público de una máquina comparable calentada con gas, con capacidad de 60 kg/h, a US$28,000 por unidad; los aparatos domésticos de encimera que aparecen con términos de búsqueda similares cuestan dos órdenes de magnitud menos.
Condiciones comerciales
Plazo de cotización
Se envía en un plazo de 1 día hábil
Plazo de entrega
9–13 semanas desde la firma del contrato hasta la prueba de aceptación en fábrica
Pago
40% por T/T (transferencia telegráfica) al confirmar el pedido; 60% contra copia del conocimiento de embarque antes del envío; se acepta carta de crédito pagadera a la vista
Entrega
FOB China por defecto; CFR y CIF se cotizan a pedido
Tamaño del pedido
Una línea de producción por pedido; los pedidos de varias líneas comparten repuestos y capacitación
Revise con atención una cotización barata
Un precio bajo suele corresponder solo a la máquina y excluir el mezclado, el enfriamiento y las conexiones con el equipo de empaque.
Inspección durante la aceptación en fábrica, puesta en marcha y cobertura de garantía
Cada línea se pone en funcionamiento y se inspecciona en presencia del comprador antes del envío. Las pruebas de aceptación previas al envío son una práctica de compra habitual para equipos de procesamiento de alimentos, y las guías publicadas para especificar estos equipos aconsejan definir en el propio contrato la prueba, cuándo se realizará y las consecuencias de no superarla, en lugar de resolver esos puntos más adelante.
Cuatro parámetros que usted mismo puede medir durante la aceptación en fábrica
No tiene que creer en nuestra palabra para verificar ninguno de estos parámetros. Cada fila compara una cifra ya publicada en esta página con una medición realizada mediante un instrumento que usted o su inspector lleve a la fábrica.
Lleve una lista de verificación estructurada, no se limite a recorrer la planta
Las asociaciones del sector del empaque y el procesamiento publican materiales para pruebas de aceptación precisamente con este fin, incluida una lista de verificación para compradores y fabricantes elaborada conjuntamente por compradores de equipos y fabricantes de equipos originales.
Puesta en marcha y garantía
Para cuando la línea está embalada en cajas y el contenedor queda sellado, la mayor parte del dinero ya está comprometida y usted no tiene nada más que retener. Ese es el argumento a favor de hacer las pruebas antes del envío y no después de la llegada, y por eso el saldo de 60% vence contra el conocimiento de embarque y no al salir de la fábrica.
Compruebe desde cuándo corre cada garantía
El plazo de una garantía puede comenzar con la entrega, con la aceptación o con la puesta en servicio; para una misma cantidad de meses indicada, cada punto de partida ofrece un período de protección materialmente distinto.
Cómo trabajamos: desde las especificaciones del producto hasta la puesta en marcha de la línea
El plazo de entrega comienza a contarse en el tercer paso.
01
Usted envía las especificaciones del producto: longitud del barquillo enrollado, con o sin relleno, producción diaria objetivo y suministro de gas disponible en sus instalaciones.
02
Le enviamos una cotización en un plazo de 1 día hábil, con la configuración, el alcance del suministro y las condiciones de entrega.
03
Contrato y anticipo: el pago de 40% por T/T al confirmar el pedido da inicio al plazo de fabricación de 9–13 semanas.
04
La línea se ensambla, se pone en funcionamiento y se inspecciona durante la aceptación en fábrica, según las cifras establecidas en su contrato.
05
Al enviarse la línea, el saldo de 60% vence contra una copia del conocimiento de embarque, de modo que usted recibe la documentación de envío antes de pagar el saldo.
06
Nuestros ingenieros realizan la instalación y puesta en marcha en 5–7 días, incluidos 2–3 días de capacitación para operadores y personal de mantenimiento.
07
Nuestros propios ingenieros se encargan de la puesta en marcha, y la garantía de 12 meses para los componentes principales comienza con la aceptación en fábrica, no con el envío.
Diez parámetros que necesitamos antes de poder cotizar
| Parámetro | Por qué cambia la configuración o el costo |
|---|---|
| Longitud del barquillo enrollado | Determina los ajustes de corte y enrollado dentro del rango de 70–140 mm. |
| Huecos o con relleno en el centro | Determina si se incluye el sistema de inyección de relleno. |
| Producción objetivo en kilogramos por día | Permite elegir entre dos o tres líneas antes de calcular cualquier precio. |
| Minutos efectivos de funcionamiento por turno y turnos por día | Permite calcular la producción diaria real a partir del ritmo nominal de producción; sin este dato, la cifra nominal lleva a sobredimensionar la línea. |
| Tipo y viscosidad del relleno | Determina la bomba y los ajustes de dosificación, así como si la dosis se mantiene constante al ritmo máximo de producción. |
| Tipo de gas disponible | El gas natural y el gas licuado de petróleo requieren trenes de gas diferentes. |
| Presión de suministro de gas e interfaz del quemador | Determina la selección del quemador y la potencia térmica que debe contrastar con la normativa local. |
| Voltaje y frecuencia | El suministro estándar es de 380 V / 50 Hz; con 220 V / 60 Hz cambia la configuración eléctrica. |
| Altura del techo y ancho de las puertas | Determina cómo se embala en cajas, se transporta y se coloca la línea en su posición. |
| Confirmación del plano de instalación | Confirma el área real de instalación, incluidos los pasillos de acceso, que no están contemplados en las dimensiones exteriores publicadas. |
Cuándo una línea UD05 no es la máquina adecuada
Cuatro situaciones en las que esta línea sería una compra equivocada y qué adquirir en su lugar.
Esta línea enrolla una lámina de oblea para formar un tubo. No sustituye a una máquina para producir galletas de oblea, que hornea láminas planas en moldes para productos que se cortan y apilan, ni a una máquina para producir conos de oblea, cuyo mandril de formado es cónico en vez de cilíndrico.
Esos productos se envuelven, en lugar de hornearse y enrollarse, por lo que no son intercambiables y requieren una clase de formadora completamente distinta. Se elaboran con una máquina que produce láminas de masa y alimenta una estación independiente de envoltura o plegado.
La línea funciona con gas natural o gas licuado de petróleo. Una batería de cilindros de gas permite abastecer plantas sin suministro por tubería, pero no existe una opción de calentamiento eléctrico, y conviene resolver esa limitación antes de definir cualquier otra especificación.
Un turno completo a capacidad nominal en la UD05-2 produce 600 kg. Si su volumen de equilibrio está muy por debajo de esa cifra, conviene más una máquina pequeña para producir barquillos enrollados de la categoría de 125–350 kg por día; para volúmenes piloto o artesanales, una máquina manual para producir barquillos en forma de tubo exige una inversión de capital mucho menor de lo que la automatización le ahorraría en mano de obra.
Calcule su propio umbral
El volumen de equilibrio se calcula dividiendo los costos fijos entre el precio de venta menos el costo variable por unidad. Un ejemplo desarrollado en la publicación G648 de University of Missouri Extension, revisada en agosto de 2026, muestra cuánto puede cambiar esa cifra solo por el precio de un producto de valor agregado.
En ese ejemplo, una variación de cuatro dólares en el precio de venta cambia el volumen necesario en un 72%, sin modificar el equipo. Haga el cálculo con sus propias cifras antes de dimensionar cualquier línea, incluida la nuestra, y si su volumen de equilibrio está muy por debajo de la producción nominal de un turno, compre la máquina más pequeña.
- Precio de venta por unidad Volumen de equilibrio por año
- $14 2,281 unidades
- $16 1,678 unidades
- $18 1,327 unidades
Cómo distinguirlas por hileras o moldes
En los resultados de búsqueda se confunden tres familias de productos, y cada una se mide con una unidad distinta. La unidad que utiliza un proveedor en su cotización le indica de inmediato a qué familia pertenece su máquina.
| Familia | Se cuenta por | Producto | Qué no puede producir |
|---|---|---|---|
| Líneas de producción de barquillos enrollados | Hileras, bandas o carriles | Barquillos enrollados huecos y barquillos en forma de tubo con relleno en el centro | Láminas de oblea planas; rollitos salados envueltos |
| Plantas de producción de obleas planas | Moldes o placas de cocción | Láminas de oblea para productos cortados y apilados y productos tipo libro | Tubos enrollados con relleno inyectado en el centro |
| Formadoras de rollitos salados | Piezas por hora | Rollitos de primavera, rollitos chinos de masa con huevo y bocadillos envueltos | Láminas de oblea horneadas de cualquier tipo |
Herramientas para la producción de barquillos enrollados
-
01
Registro de consumo energético por turno
Calcule el consumo de energía y los costos operativos por turno. Optimice el uso de los servicios auxiliares para mejorar la sostenibilidad de la planta.
-
02
Planificador de producción por turno
Pronostique con precisión el rendimiento de producción de barquillos enrollados. Planifique los turnos diarios de manera eficiente para satisfacer la demanda de distribución.
-
03
Dos líneas frente a tres líneas
Compare la capacidad de producción y el retorno de la inversión entre configuraciones de dos y tres líneas. Tome decisiones sobre la ampliación del equipo basadas en datos.
Preguntas frecuentes sobre la máquina para producir barquillos enrollados
¿Qué es una máquina para producir barquillos enrollados y en qué se diferencia de una línea de producción de galletas de oblea?
Una máquina para producir barquillos enrollados hornea una lámina continua de oblea y la enrolla para formar un tubo; su configuración se cuenta por hileras o carriles. Una línea de producción de galletas de oblea hornea láminas planas en moldes para cortarlas y apilarlas; su configuración se cuenta por placas de cocción.
¿Cuántas piezas por minuto produce cada configuración?
La UD05-2 de dos líneas tiene una capacidad nominal de 220 piezas por minuto y la UD05-3 de tres líneas, de 330. En un turno completo de 8 horas a ese ritmo, producen 600 kg y 900 kg, respectivamente.
¿Cuánta materia prima se necesita para producir 600 kg en un turno de 8 horas?
Parta de las piezas: 220 por minuto durante 480 minutos equivalen a 105,600 piezas, que dan la cifra de 600 kg con el peso implícito de 5.68 g por pieza que utilizamos. La cantidad de masa líquida que debe comprar se obtiene dividiendo ese peso final entre su propio rendimiento. Como referencia inicial mientras mide su propio rendimiento, otro proveedor publica una relación según la cual 50 kg de masa líquida producen 35 kg de producto hueco.
¿Qué longitudes de barquillos enrollados puede producir la línea?
El operador puede ajustar la longitud del barquillo enrollado entre 70 mm y 140 mm, aproximadamente de 2.76 a 5.51 pulgadas. El cambio se hace desde el panel, sin necesidad de un cambio de producto mecánico.
¿Puede la misma línea producir barquillos enrollados huecos y barquillos en forma de tubo con relleno en el centro?
Sí. Al activar la etapa de inyección de relleno se producen barquillos en forma de tubo con relleno en el centro; al dejarla inactiva, la misma línea produce barquillos enrollados huecos.
¿Cómo se mantiene estable la temperatura de horneado?
Un sistema automático de control del quemador mantiene la temperatura de las placas de cocción en el valor programado desde el panel, con enclavamientos de seguridad en el tren de gas.
¿Qué gas, potencia eléctrica y voltaje necesita la línea?
La UD05-2 consume 9.7 kW y la UD05-3, 12 kW. El consumo de gas es de 6 u 8 kg/h de gas licuado de petróleo, o de 8 o 10 m³/h de gas natural. El suministro estándar es de 380 V / 50 Hz; se ofrece 220 V / 60 Hz a solicitud.
¿Cuánto espacio se necesita y qué incluye la cifra indicada?
Las dimensiones exteriores que publicamos son de 4.2 × 3.7 m para cualquiera de las dos configuraciones. Esa cifra corresponde a las dimensiones exteriores, no al área de instalación con espacio para el acceso de operadores y personal de mantenimiento. Solicite el plano de instalación para confirmar el área real necesaria en su edificio.
¿La única diferencia entre dos y tres líneas es la capacidad de producción?
La capacidad de producción es la diferencia principal, con un aumento del 50% en el ritmo de producción de piezas. La tercera línea añade 2.3 kW de carga conectada y 2 kg/h de consumo de gas licuado de petróleo, sin cambiar las dimensiones exteriores publicadas.
¿Qué determina el precio de una máquina para producir barquillos enrollados y el de una máquina para producir barquillos en forma de tubo?
Cotizamos cada configuración por separado en lugar de publicar un precio de lista, porque la cantidad de líneas, la inyección de relleno, la fuente de calor y los equipos auxiliares modifican considerablemente el precio. En los mercados en línea abiertos, los anuncios de máquinas comparables calentadas con gas comienzan alrededor de US$28,000 por una unidad de 60 kg/h, pero esos precios suelen cubrir solo la máquina, no una línea completa.
¿Qué incluye una cotización y en cuánto tiempo se entrega?
La cotización especifica la configuración, el alcance del suministro y las condiciones de entrega, y se envía en un plazo de 1 día hábil. Por defecto, la entrega se cotiza FOB China; CFR y CIF están disponibles a solicitud.
¿Qué elementos incluye el alcance del suministro?
Un pedido incluye una línea de producción; en los pedidos de varias líneas, estas se configuran para compartir repuestos y capacitación. El manual del operador se entrega en inglés y chino, y está disponible en otros idiomas a solicitud.
¿Cuál es el plazo desde la firma del contrato hasta la prueba de aceptación en fábrica?
El plazo desde la firma del contrato hasta la prueba de aceptación en fábrica es de 9 a 13 semanas. El plazo comienza cuando se recibe el anticipo del 40% correspondiente a la confirmación del pedido.
¿Qué sucede durante la instalación y la capacitación?
Nuestros ingenieros ponen en marcha la línea en su planta durante 5 a 7 días. De ese período, entre 2 y 3 días se dedican a capacitar a su equipo de operación y mantenimiento.
¿Qué cobertura tiene la línea UD05 y por cuánto tiempo?
Los componentes principales tienen una cobertura de 12 meses a partir de la prueba de aceptación en fábrica, seguida de asistencia técnica remota de por vida.