Póngase en contacto con UDTECH Company


Las líneas de producción de waffles y panqueques son sistemas conectados que trasladan masa líquida controlada a través de las interfaces de dosificación, horneado, desmoldeo, enfriamiento y empaque. Compárelas con base en un producto definido, la producción vendible medida, las mermas registradas, las interfaces de planta y la evidencia de aceptación reproducible. El nombre de un modelo o una cifra nominal de piezas por hora no demuestra cuánto podrá empacar y liberar una planta.
| Propósito de la guía | Prepare una prueba comparable, una solicitud de evidencias y un protocolo de aceptación |
|---|---|
| Resultado principal | Unidades o envases aceptados en un punto de medición y una ventana de tiempo definidos |
| Lo que queda fuera | Modelos específicos del proveedor, datos de servicios auxiliares, precios, cotizaciones y afirmaciones de rendimiento no verificadas |
| Límite de la evidencia | Una sola prueba de aceptación respalda una decisión delimitada; no demuestra una capacidad sostenida |
Esta guía está dirigida a propietarios de panaderías, gerentes de producción, ingenieros de proyectos, equipos de calidad y compradores que preparan una solicitud de cotización. Sigue el recorrido de los waffles y panqueques industriales, desde la entrega de la masa líquida hasta la transferencia al empaque, y convierte ese recorrido en observaciones, códigos de merma, responsables de las interfaces y registros de aprobación o rechazo.
No es un catálogo ni clasifica a los proveedores. Su objetivo es hacer comparables dos líneas propuestas sin copiar una cifra de capacidad de un formato de producto, una receta o una prueba a otra.
En resumen: primero defina exactamente qué se fabricará y cómo se evaluará. Después mida la salida de producto aceptado, vincule cada merma con una transferencia de proceso, verifique las interfaces de planta y seguridad, y redacte el protocolo de aceptación antes de comenzar la prueba.
1. Defina el límite de comparación
Las guías de proceso y las páginas comerciales de soluciones deben responder preguntas distintas. Las páginas comerciales pueden presentar las configuraciones disponibles de líneas de waffles y panqueques, la producción específica del modelo, los servicios auxiliares, la distribución en planta y la cotización. Esta guía se ocupa del método para comprobar que esas respuestas comerciales sean completas y comparables.
Esta distinción importa cuando ambas URL utilizan la misma frase clave principal. Repetir aquí una tabla de modelos, un estimador, un selector de productos o un formulario de cotización crearía una intención comercial competidora. En cambio, un artículo sobre proceso y aceptación ayuda al comprador a preparar mejores datos para la conversación comercial.
| Decisión | Esta guía es responsable de | La página de soluciones es responsable de |
|---|---|---|
| Resultado | Punto de medición, exclusiones y ventana de muestreo | Configuración del proveedor y capacidad declarada |
| Adecuación a la planta | Responsable de la interfaz y evidencia de aceptación | Superficie propuesta y servicios auxiliares |
| Elección comercial | Paquete de evidencias entregado con la consulta | Selección del modelo, precio, plazo de entrega y cotización |
Use este límite como regla de direccionamiento. Si la pregunta es «¿qué configuración puede cotizar el proveedor?», corresponde a la página comercial. Si es «¿qué debemos registrar para comparar dos pruebas de manera justa?», corresponde a esta guía.
2. Siga las siete transferencias desde la masa líquida hasta la salida de empaque
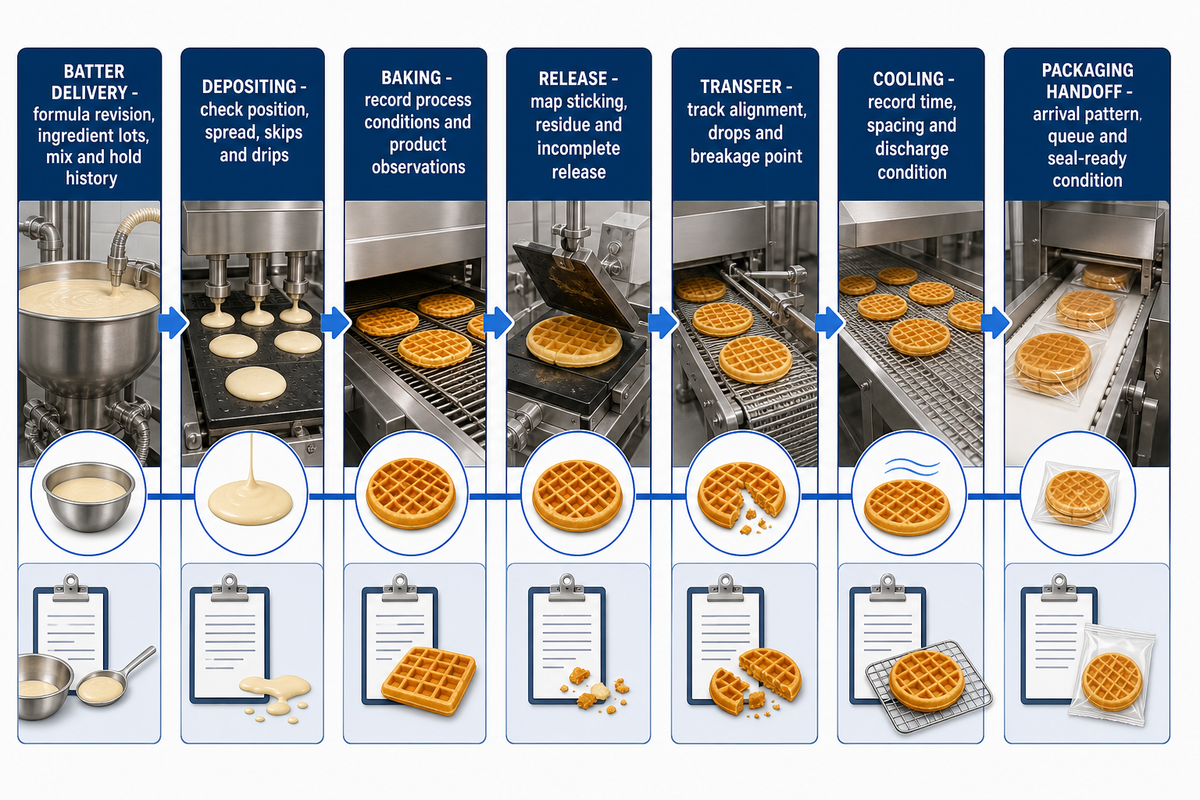
El Mapa de aceptación de siete transferencias separa la entrega de masa líquida, la dosificación, el horneado, el desmoldeo, la transferencia, el enfriamiento y la transferencia al empaque. Los distintos diseños de líneas de waffles y panqueques pueden utilizar equipos diferentes, pero el mapa mantiene la comparación de líneas vinculada a transferencias observables. Es un método de auditoría original, no una norma de la industria ni una afirmación de que todas las líneas utilicen equipos idénticos.
En cada límite, registre el estado de entrada del producto, el resultado observable, el código de merma y el siguiente responsable. Así evita confundir la estación donde se hace visible un defecto con la estación que lo originó.
| Categoría de transferencia | Definir u observar | Evidencia generada |
|---|---|---|
| Control de toda la prueba | ID de la prueba, relojes sincronizados, límite de conteo y exclusiones | Un registro trazable que conecte las siete transferencias |
| Entrega de masa líquida | Revisión de la formulación, lotes de ingredientes y registro de mezclado y espera | Lote identificado liberado para la prueba |
| Dosificación | Método de verificación de la dosificación, posición, extensión, omisiones y goteos | Observaciones de dosificación por cabezal o posición de placa |
| Horneado | Condiciones de proceso registradas, control térmico y observaciones del producto | Color, dimensiones, textura o resultado de calidad calificado |
| Desmoldeo | Ubicación de adherencias, residuos y desmoldeo incompleto | Unidad liberada o merma codificada de desmoldeo |
| Transferencia | Volteo, recogida, alineación, caída y punto de rotura | Código de daño de transferencia o unidad intacta que entra al enfriamiento |
| Enfriamiento | Tiempo de enfriamiento, separación y condición en la descarga | Unidad lista para empacar en un punto definido |
| Transferencia al empaque | Patrón de llegada, cola, omisiones y condición lista para sellar | Envase aceptado o merma de la interfaz de empaque |
Cada mapa debe seguir el proyecto real. Los panqueques pueden requerir volteo antes de la descarga; un waffle moldeado puede liberarse mediante otra trayectoria mecánica. Añada o cambie el nombre de un límite cuando cambie la ruta del producto, pero no combine mermas distintas solo para conservar una tabla ordenada de siete filas.
Las filas de control de toda la prueba no son una octava transferencia de producto. Vinculan las siete transferencias con una identidad y un reloj de prueba. Este mapa también hace visibles los efectos retrasados: un producto que parece aceptable al desmoldearse aún puede deformarse durante la transferencia, bloquear una banda de enfriamiento o llegar a la línea de empaque con un patrón de llegada inestable. Identifique esos límites físicos aunque los equipos de enfriamiento o empaque estén fuera del alcance del proveedor.
3. Defina el producto antes de comparar dos líneas
Las comparaciones justas comienzan con una Hoja de base del producto firmada antes de la prueba. El nombre del producto no es suficiente. Registre la revisión de la formulación, las especificaciones de los ingredientes, la masa de masa líquida dosificada o un indicador validado, la geometría y las dimensiones finales del producto, los límites de calidad, el formato del empaque, la antigüedad de la muestra y las condiciones que hacen aceptable una unidad.
En los panqueques, las propiedades funcionales de las materias primas pueden ser tan importantes como la etiqueta del ingrediente. Un estudio revisado por pares sobre 13 cultivares de trigo coreano relacionó la proteína de la harina, las medidas vinculadas al gluten, la retención de solvente, el comportamiento de la amilosa y el tiempo de mezclado con las dimensiones o la textura de los panqueques. Ese estudio no proporciona un ajuste industrial universal, pero demuestra por qué «el mismo tipo de harina» puede ser un control incompleto. Consulte el estudio delimitado sobre harina para panqueques.
El desprendimiento de los waffles también depende de varios factores. En un estudio independiente a escala piloto, cambiar las formulaciones de almidón y harina modificó considerablemente la adherencia y las roturas durante el desprendimiento en las condiciones de prueba indicadas. Esa evidencia respalda una regla de aislamiento de fallas: no atribuya una observación sobre el desprendimiento a una falla mecánica hasta separar la receta, el entorno, las condiciones de horneado, el estado de la placa y los daños durante la extracción. Sus limitaciones y métodos siguen vinculados al estudio sobre waffles de huevo fresco.
Hoja de base del producto: campos mínimos
- Revisión de la formulación, lotes de ingredientes y especificaciones funcionales que controla la planta
- Preparación de la masa líquida: secuencia de mezclado, hora de finalización, tiempo de espera y método calificado de la planta para determinar su condición
- Base del dosificador de masa líquida, geometría final, método de calidad del producto y defectos permitidos
- Decisión sobre el calentamiento inicial, ubicación y antigüedad de la muestra, método de inspección y formato del empaque
- Duración de la prueba, interrupciones previstas, exclusiones y reglas de detención
Si dos propuestas no pueden procesar la misma base de producto, no fuerce una comparación directa de capacidad de producción. Trátelas como casos de uso distintos y documente qué cambió.
En un producto listo para venta minorista, la precisión no puede inferirse de la placa de características de un dosificador ni de una marca. Una línea automática versátil aún necesita evidencia lote por lote sobre el peso dosificado, las placas de cocción, la uniformidad, el enfriamiento, el rendimiento del empaque, la intervención del operador y los criterios de liberación de inocuidad alimentaria. Pida al fabricante que vincule cada afirmación de capacidad con el plan de muestreo acordado.
4. Convierta una prueba en producción vendible medida
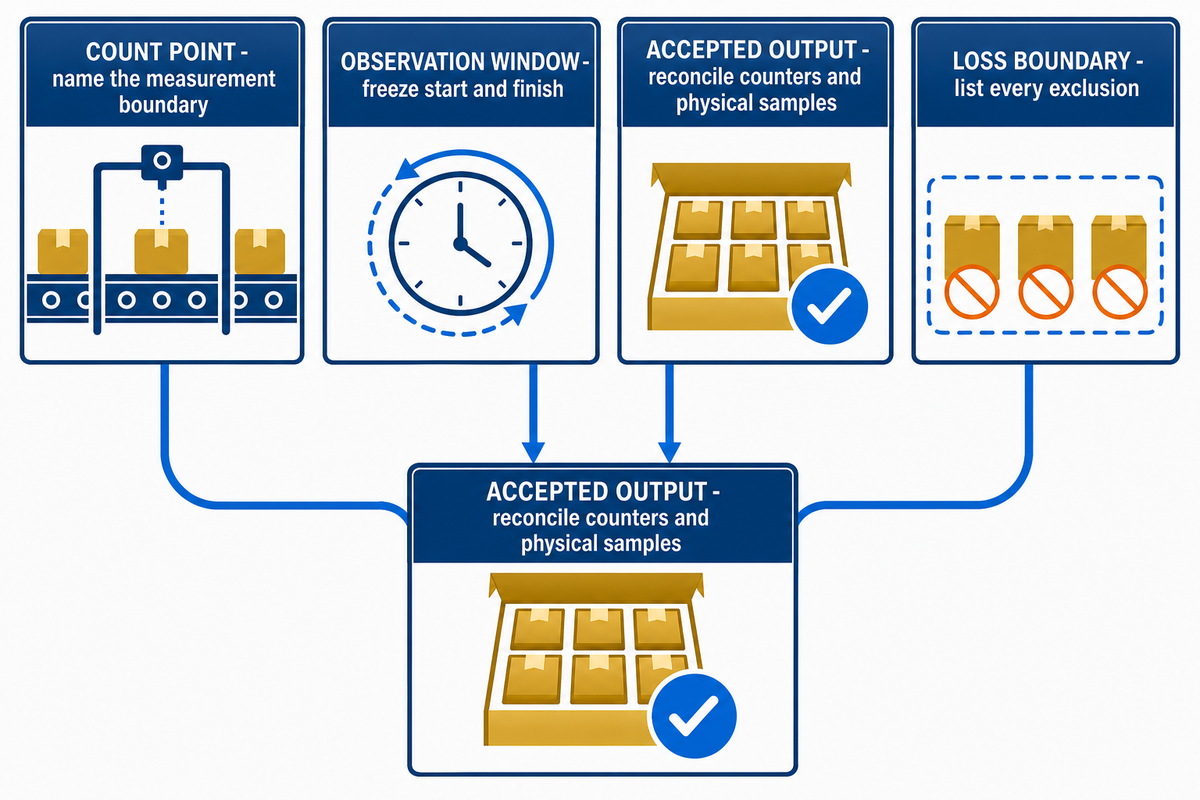
La producción vendible medida es el producto aceptado dividido entre el tiempo de observación registrado en un punto definido. La producción objetivo debe usar la misma unidad y el mismo límite. Los numeradores deben excluir las unidades que no cumplan los criterios acordados de producto o empaque. Los denominadores deben indicar la disponibilidad planificada y si incluyen el desperdicio del calentamiento inicial, las paradas planificadas, el tiempo de cambio de producto, la limpieza, el suministro insuficiente y los bloqueos posteriores.
Para una cadencia normalizada por tiempo, use: unidades aceptadas ÷ minutos de observación × 60. Informe envases aceptados por hora solo cuando también estén definidos el conteo y el formato del envase. Las piezas por ciclo, piezas por hora, kilogramos por hora y envases por turno responden preguntas distintas y no deben compartir una sola columna de «capacidad» sin etiqueta.
Cálculo ilustrativo: una prueba registra 7,800 unidades aceptadas durante una ventana de observación de 120 minutos.
Producción vendible medida = 7,800 ÷ 120 × 60 = 3,900 unidades aceptadas por hora. Esta operación es un ejemplo, no un resultado de una línea de UDTECH ni un objetivo de aceptación recomendado.
Mantenga un conteo separado de las unidades totales producidas. El rendimiento aceptado para la misma ventana es el número de unidades aceptadas dividido entre el total de unidades observadas. No retire silenciosamente las fallas de la prueba del denominador; registre la regla de exclusión antes de comenzar.
Haga
- Defina el punto de conteo
- Fije la ventana de observación
- Concilie los contadores y las muestras físicas
- Enumere cada exclusión
No haga
- Copiar la velocidad nominal como producción aceptada
- Mezclar piezas, masa y envases
- Desechar el calentamiento inicial sin acuerdo
- Tratar una sola prueba como capacidad a largo plazo
Trate la prueba registrada como evidencia delimitada. Las pruebas de aceptación en fábrica pueden respaldar decisiones contractuales para el producto, las condiciones, la duración y el método de medición definidos; por sí solas no demuestran el rendimiento con futuros lotes de ingredientes, turnos, arranques, ciclos de limpieza ni condiciones de planta. Por ello, las afirmaciones de capacidad sostenida necesitan planes de evidencia separados que muestreen la variación que la planta espera encontrar.
Si la capacidad sostenida es importante, especifique evidencias de seguimiento para lotes, operadores, turnos y estados operativos definidos. Mantenga ese estudio separado de la prueba de aceptación de entrega delimitada.
5. Asigne cada merma a una transferencia
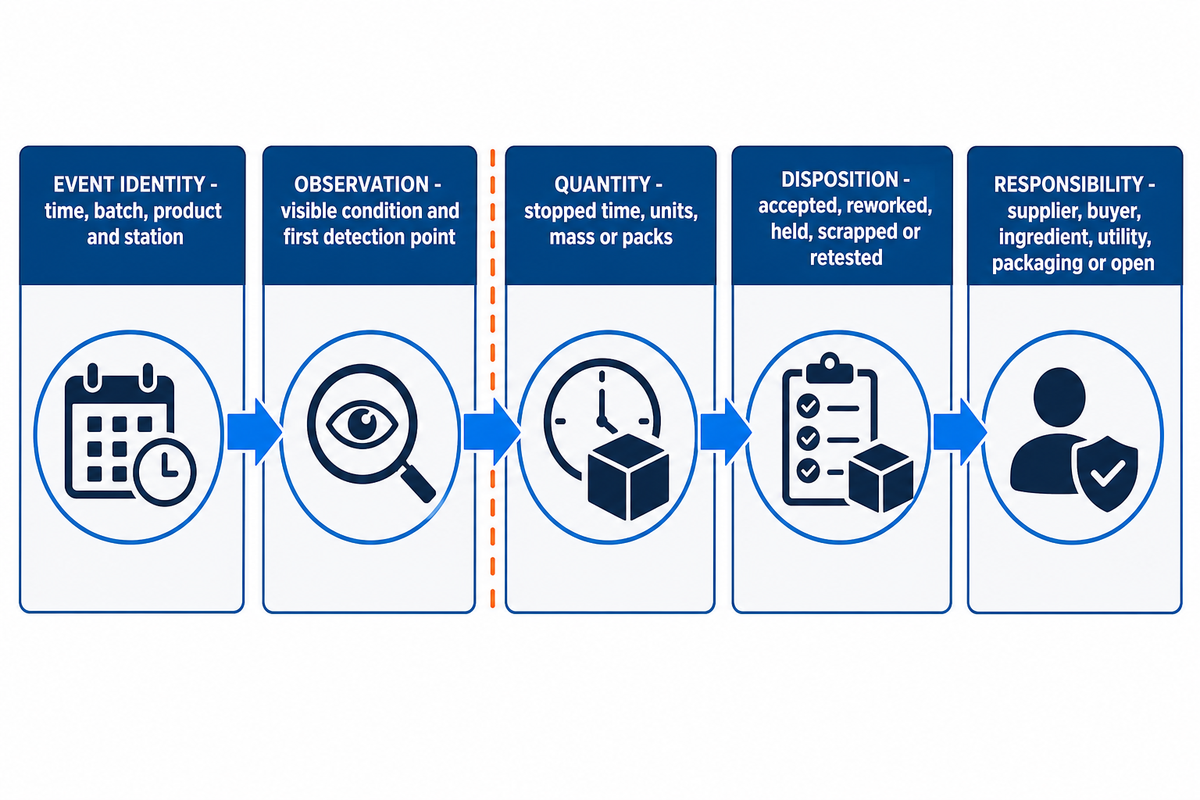
Las entradas del Registro de mermas de producción medida asignan a cada minuto detenido, unidad rechazada y pérdida de rendimiento una hora, ubicación, observación, disposición y responsable. No comienzan por una causa. Las causas se asignan solo después de que el equipo pueda rastrear cada evento hasta la evidencia.
Esta distinción evita un atajo común en el aislamiento de fallas. «Adherencia», «color desigual», «rotura durante la recogida» y «omisión del envoltorio» son observaciones. Cada una puede tener varios factores contribuyentes relacionados con la receta, la temperatura, la mecánica, el tiempo o las etapas posteriores.
| Campo del registro | Registrar | Evitar |
|---|---|---|
| Identidad del evento | Hora de inicio, hora de finalización, lote, producto y estación | «Problema de la línea» sin marca de tiempo |
| Observación | Condición visible y lugar donde se detectó por primera vez | Redactar una causa supuesta como si fuera un hecho |
| Cantidad | Minutos detenidos, unidades, masa o envases | Combinar la pérdida de tiempo con la pérdida de calidad |
| Disposición | Aceptado, reprocesado, retenido, desechado o sometido a una nueva prueba | Contar el producto retenido como vendible |
| Responsabilidad | Proveedor, comprador, ingrediente, servicio auxiliar, empaque o abierto | Asignar culpas antes de investigar |
Un estudio de University of Illinois sobre fabricación de alimentos informó que registrar con precisión las causas de las paradas reveló tiempos muertos y microparadas que los registros tradicionales no detectaban, incluidos patrones específicos del equipo y del producto. Esto respalda el método de registro, no un objetivo universal de eficiencia. Consulte el resumen delimitado del estudio de fabricación de alimentos.
Revise el registro por transferencia después de la prueba. La categoría de mayor merma no es automáticamente la primera acción; primero compruebe si la observación es repetible, si el sistema de medición es confiable y si el evento pertenece a la línea o a una interfaz externa.
6. Prepare un registro de responsables de interfaces antes de la solicitud de cotización
Las entradas del Registro de responsables de interfaces asignan cada conexión de la planta al proveedor, al comprador o a un tercero identificado antes de la cotización y la aceptación. Cada entrada debe abarcar el punto de entrega, la información de diseño, los trabajos de instalación, el método de prueba y la evidencia necesaria para cerrar el elemento.
Los elementos exactos dependen de la línea y la planta propuestas. Los encabezados habituales incluyen carga de servicios auxiliares, suministro eléctrico, interfaz de combustible o calentamiento, extracción, aire de combustión, aire comprimido, agua, drenaje, carga del piso, espacio libre para instalación, acceso de mantenimiento, suministro de ingredientes, controles posteriores, acumulación de producto y circuitos de interbloqueo de emergencia o seguridad.
| Interfaz | Pregunta para el responsable | Evidencia de aceptación |
|---|---|---|
| Servicios auxiliares | ¿Quién suministra, acondiciona, protege y conecta? | Plano aprobado, condición medida y prueba firmada |
| Espacio físico | ¿Quién confirma el acceso, la carga, el espacio libre y los drenajes? | Levantamiento de planta y registro de liberación de la instalación |
| Controles | ¿Quién es responsable de las señales, los interbloqueos, los datos y la recuperación de fallas? | Lista de señales, prueba de causa y efecto y registro de fallas |
| Transferencia de producto | ¿Quién controla la alimentación, la cola, la separación y el rechazo? | Prueba del límite en los estados operativos acordados |
Un caso adyacente de Food Engineering sobre una banda transportadora de barras nutricionales registra tanto una duración de limpieza y desinfección validada como las transferencias Ethernet/PLC hacia los equipos anteriores y posteriores. Esos valores pertenecen a ese caso y no son referencias para líneas de waffles. Lo importante aquí es la especificidad del registro: se identifican la interfaz, el método, el producto y el resultado. Consulte el caso adyacente de la banda transportadora.
Las interfaces abiertas no deben desaparecer bajo «por terceros». Asigne a cada elemento abierto un responsable, una fecha límite y una prueba que permita cerrarlo.
7. Solicite evidencias de higiene y seguridad del horno
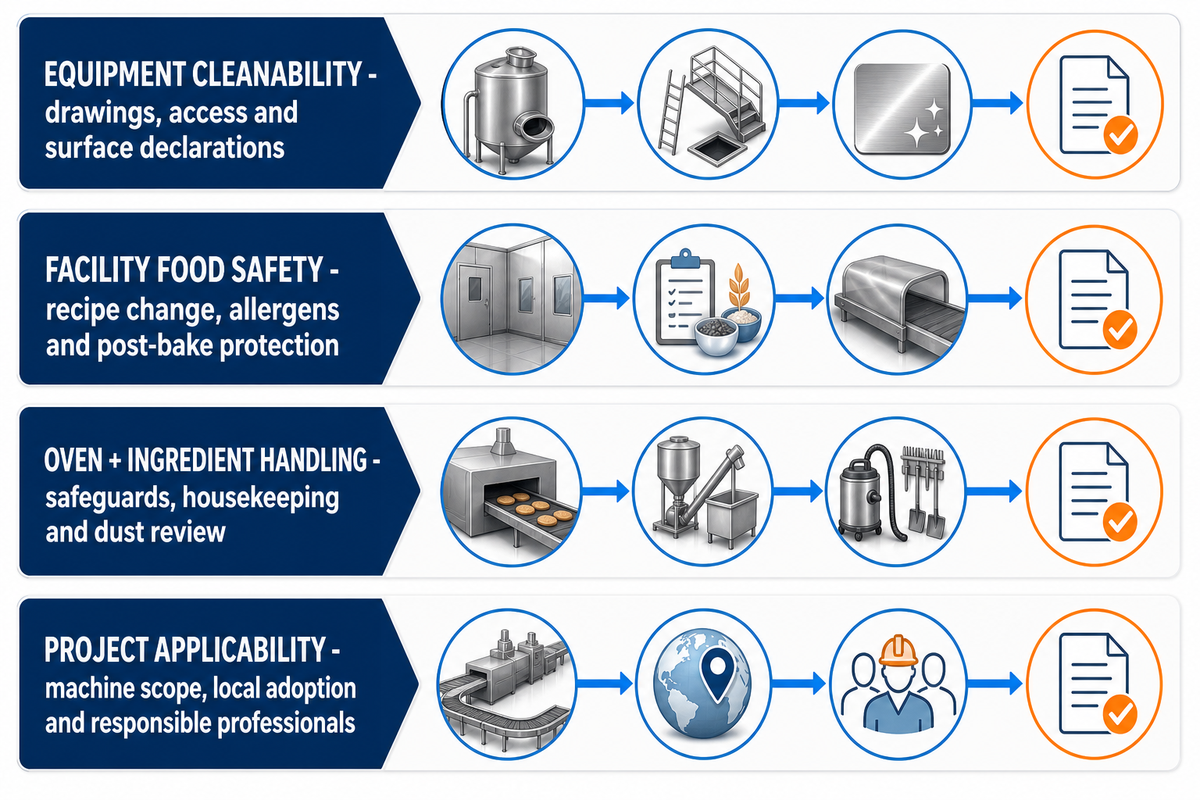
Solicite evidencias vinculadas a la jurisdicción, el producto, el método de calentamiento, la planta y el alcance de la máquina. Una etiqueta genérica como «grado alimentario», «higiénico» o «conforme» no identifica el requisito aplicable, la revisión de diseño, la prueba ni el responsable.
Límites de los equipos y la planta en Estados Unidos
Para las operaciones aplicables en Estados Unidos, las disposiciones vigentes de la FDA 21 CFR Part 117 citadas aquí incluyen 21 CFR 117.40, que aborda equipos que puedan limpiarse adecuadamente, una instalación que permita limpiar y mantener los equipos y los espacios adyacentes, y el acondicionamiento del aire comprimido u otros gases introducidos en los alimentos o utilizados sobre superficies en contacto con alimentos. Solicite planos, demostraciones de acceso, declaraciones sobre materiales o superficies cuando corresponda, el alcance del acondicionamiento del aire comprimido y un método de limpieza que pueda verificarse en la configuración propuesta.
La aceptación de la máquina no sustituye el plan de inocuidad alimentaria de la planta. La norma vigente 21 CFR 117.130 aborda el análisis escrito de peligros y considera la formulación, el diseño del equipo, los ingredientes, el procesamiento, el empaque, la limpieza y desinfección y las condiciones especificadas de exposición de alimentos listos para consumir. 21 CFR 117.135 aborda por separado los controles aplicables de proceso, alérgenos y limpieza y desinfección.
Por lo tanto, los compradores deben decidir qué cambios de receta compartirán la línea, qué evidencias de cambio de producto por alérgenos se requieren, cómo se protegerá el producto expuesto después del horneado antes del empaque y qué controles corresponden a la planta en lugar del proveedor del equipo. Estas son interfaces del proyecto, no afirmaciones de que comprar una máquina establezca la conformidad.
Seguridad del horno, el combustible y la manipulación de ingredientes
Para los equipos de panadería aplicables en Estados Unidos, OSHA 29 CFR 1910.263 incluye disposiciones sobre desconexiones, inspecciones, protecciones y preventilación de hornos de combustión directa. Las solicitudes exactas de evidencia dependen del sistema de calentamiento propuesto, el proceso de horneado, las placas de cocción y la instalación.
«Se deberá proporcionar un interruptor principal de desconexión o un disyuntor.»
OSHA, 29 CFR 1910.263(l)(8)(iii). Verifique la aplicabilidad vigente para la instalación.
No limite la revisión de la planta al horno. La descripción general de OSHA sobre polvo combustible incluye el azúcar, el almidón y la harina entre los materiales alimentarios cuyo polvo finamente dividido puede volverse explosivo cuando queda suspendido en la concentración adecuada y bajo condiciones propicias. La recepción de ingredientes, el vaciado, el mezclado, el transporte, la extracción, el orden y la limpieza y la recolección de polvo requieren una revisión de peligros específica de la planta.
Normas europeas como indicaciones para la verificación
Los metadatos públicos de EN 1672-2:2020 describen conceptos básicos de higiene y facilidad de limpieza para maquinaria de procesamiento de alimentos y señalan que las normas específicas de cada máquina pueden añadir requisitos o variarlos. Este artículo no reproduce cláusulas de pago ni infiere la conformidad del proyecto.
La página oficial de ISO identifica ISO 13577-2:2023 Edition 2 como la norma publicada para sistemas de combustión y manipulación de combustibles en hornos industriales y equipos de procesamiento asociados. ISO también incluye un elemento de trabajo posterior, Edition 3, en desarrollo. No cite ese elemento futuro como la edición publicada vigente.
Nota sobre el alcance: esta sección es un marco para solicitar evidencias, no una determinación de aplicabilidad ni una declaración de que una norma se aplique a todas las líneas de waffles o panqueques. Confirme los requisitos vigentes, el alcance de la máquina, la adopción local y las responsabilidades del proyecto con profesionales calificados de planta, seguridad, inocuidad alimentaria y normas.
8. Redacte un protocolo de aceptación con criterios de aprobación o rechazo
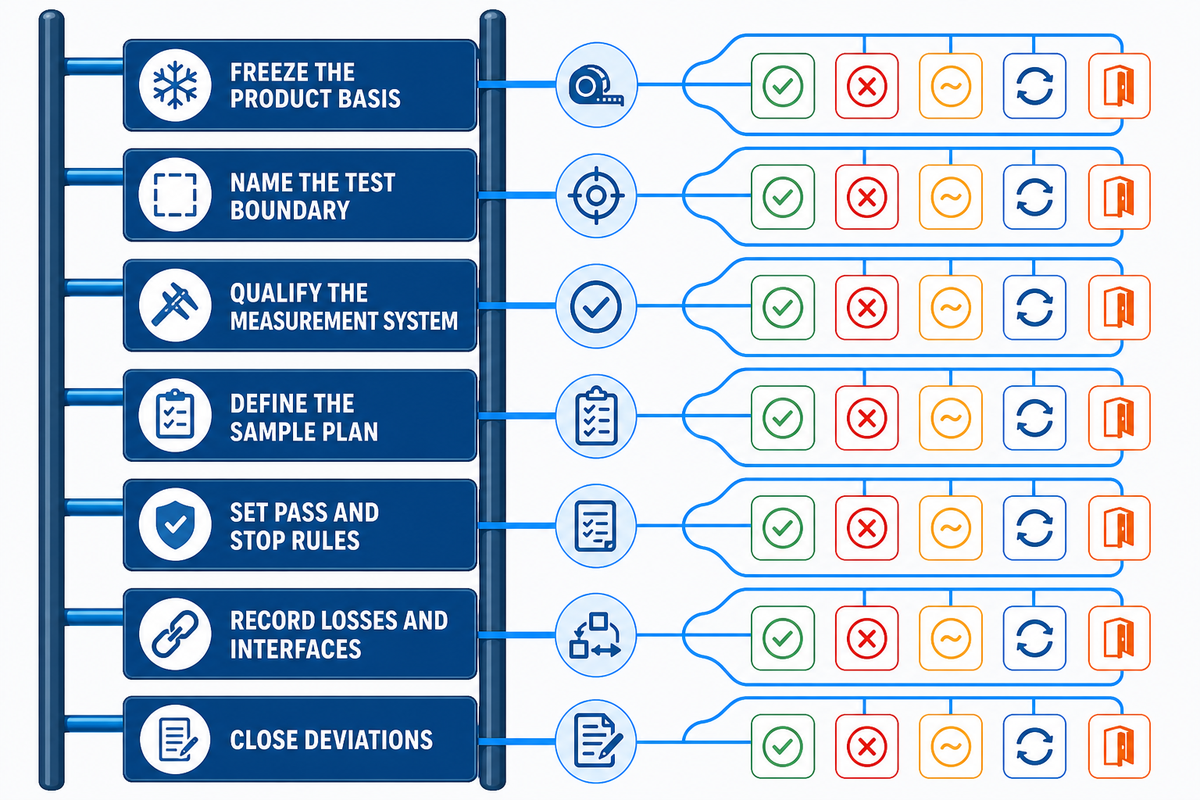
Redacte el protocolo antes de poner en marcha la máquina y haga que cada criterio sea observable. Un protocolo útil especifica la base del producto, el lugar de prueba, la duración, los estados operativos, los métodos de medición, el plan de muestreo, los límites de aprobación, las exclusiones, las reglas de parada, las responsabilidades, los registros y el método para resolver un resultado pendiente.
Separe la prueba de aceptación en fábrica de la prueba de aceptación en sitio. Las pruebas en fábrica pueden examinar el alcance suministrado con los servicios auxiliares, el producto y las condiciones de empaque disponibles. Las pruebas en sitio pueden confirmar las interfaces instaladas, los servicios auxiliares de la planta, la integración con las etapas anteriores y posteriores, las funciones de seguridad, el acceso para la limpieza y desinfección y el rendimiento en el límite final.
- Fije la base del producto. Adjunte la revisión aprobada de la formulación, las especificaciones funcionales de los ingredientes, las dimensiones, el formato de empaque, los métodos de calidad y los defectos permitidos.
- Defina los límites de la prueba. Indique qué equipos, controles, servicios auxiliares, personas, ingredientes y empaques están incluidos o excluidos.
- Califique el sistema de medición. Identifique los instrumentos, la ubicación de los contadores, el estado de calibración o exactitud, las marcas de tiempo, la repetibilidad de la inspección y la conciliación de los contadores.
- Defina el plan de muestreo. Registre los lotes, las ubicaciones de muestreo, el número de muestras, la frecuencia, la manipulación, el método de prueba y el responsable de los resultados.
- Establezca las reglas de aprobación y parada. Indique cada límite, la ventana de observación permitida, qué activa una pausa y qué condiciones invalidan la ejecución.
- Registre las mermas y las interfaces. Utilice los mismos códigos de mermas y el mismo registro de responsables durante toda la prueba.
- Cierre las desviaciones. Clasifique cada elemento como aprobado, rechazado, aceptado condicionalmente, con nueva prueba requerida o pendiente, con un responsable y una fecha.
La revisión del protocolo es más fácil cuando el equipo ve un ejemplo completo antes de escribir los valores reales. Esta hoja de trabajo es deliberadamente ficticia. Sus números demuestran unidades, tolerancias, muestreo y exclusiones; no son datos de UDTECH, capacidades del proveedor, configuraciones del producto ni límites de aceptación recomendados.
| Categoría de prueba | Solo entrada ilustrativa | Lo que debe especificar el protocolo real |
|---|---|---|
| Ventana de observación | 120 min | Inicio, finalización, estados operativos y paradas incluidas |
| Calentamiento | 20 min, registrado por separado | Disposición y regla de exclusión acordada previamente |
| Base de dosificación | 50 g más/menos 2 g | Método calificado, ubicación de muestreo, frecuencia y tolerancia |
| Diámetro | 100 mm más/menos 3 mm | Antigüedad de la muestra, orientación, instrumento y banda de aceptación |
| Espesor | 12 mm más/menos 1 mm | Ubicaciones definidas, método de compresión y regla de informe |
| Registro ambiental | 23 °C y 50% | Ubicación del sensor, base temporal y rango operativo permitido |
| Muestra de producto | 10 unidades cada 15 min | Vinculación con el lote, aleatorización, manipulación, método y responsable |
| Verificación de la báscula | Resolución de pantalla de 0.1 g | Estado de calibración o exactitud y adecuación a la tolerancia |
| Verificación dimensional | Resolución de pantalla de 1 mm | Identidad del instrumento, técnica y repetibilidad |
| Formato de empaque | 5 unidades por empaque | Definición del empaque aceptado y manejo de empaques parciales |
| Conciliación de contadores | Verificación de 1 min cada 30 min | Límites de conteo de la máquina, manual, rechazos y salida de empaque |
| Estudio posterior de capacidad | 3 lotes durante 3 días | Un plan separado que refleje las fuentes esperadas de variación a largo plazo |
Los valores reales deben provenir de los requisitos del producto del comprador, los métodos calificados, la evaluación de riesgos y el acuerdo contractual. Este ejemplo también muestra por qué la resolución de pantalla no es lo mismo que la exactitud de medición y por qué no debe establecerse una tolerancia hasta que el método pueda distinguir una aprobación de un rechazo con suficiente confianza.
La credibilidad de la medición debe formar parte del protocolo. Incluso un número que parece preciso puede ser incorrecto si los instrumentos están fuera de calibración, los contadores utilizan límites diferentes, las inspecciones manuales no coinciden o los relojes no pueden vincular el evento con el producto. Para las actividades de verificación aplicables en EE. UU., 21 CFR 117.165 aborda la calibración de instrumentos o las comprobaciones de exactitud y, cuando las pruebas del producto se utilizan como actividad de verificación adecuada, procedimientos escritos científicamente válidos con vinculación al lote, número de muestras y frecuencia de muestreo.
No copie ese lenguaje regulatorio de muestreo en todos los contratos sin revisar su aplicabilidad. Úselo para identificar las preguntas que debe responder un protocolo creíble: ¿qué se muestrea, qué lote representa, quién toma la muestra, con qué frecuencia, mediante qué método y qué decisión se deriva?
Por último, establezca el límite de inferencia. Aprobar una ejecución acotada significa que la evidencia acordada pasó en esa ejecución. Las afirmaciones sobre capacidad sostenida requieren un plan separado que abarque la variación que la planta espera encontrar.
9. Prepare el paquete de evidencias antes de la selección comercial
Los paquetes de evidencias convierten esta guía en una lista de verificación utilizable para consultas y solicitudes de cotización (RFQ). Deben contener la Hoja de base del producto, el Mapa de aceptación de las siete transferencias, la definición de la producción medida, los campos del registro de mermas, el Registro de responsables de interfaces, las solicitudes de evidencias de higiene y seguridad aplicables, el protocolo de aceptación preliminar, la lista de repuestos y una lista de supuestos pendientes.
Adjunte también las evidencias proporcionadas por el comprador: planos actuales de la planta, condiciones de los servicios auxiliares, información de los límites de las etapas anteriores y posteriores, especificaciones de ingredientes y empaques, expectativas de limpieza y el formato de documentación requerido por la planta. Marque las incógnitas como incógnitas en lugar de sustituirlas por valores de la competencia.
Utilice la página de configuración de la línea de producción de waffles y panqueques de UDTECH para consultar la capacidad, los servicios auxiliares, la distribución en planta y la cotización específicos del modelo. Envíe el paquete de evidencias con la consulta para que la configuración propuesta pueda comprobarse con respecto al mismo producto, sitio y base de aceptación.
Este artículo no publica deliberadamente ninguna afirmación sobre patentes, certificaciones, escala empresarial, resultados de clientes, liderazgo de mercado o rendimiento de UDTECH. Esas declaraciones requieren pruebas atribuibles y relevancia a nivel de producto antes de incluirse en el paquete de evidencias del comprador.
¿Está listo para una revisión técnica de la configuración?
Presente la base del producto, el punto de medición objetivo, las interfaces del sitio y los criterios de aceptación. Las propuestas útiles deben responder a esos datos sin convertir un supuesto no probado en una promesa de rendimiento.
Preguntas frecuentes
¿Cuál es la mejor manera de comparar la capacidad de una línea de producción de waffles y panqueques?
Fije el producto, la base de dosificación, la geometría terminada, los límites de calidad, el formato de empaque, la duración de la prueba y el punto de conteo. Después, informe las unidades, la masa o los empaques aceptados durante esa ventana definida, mostrando por separado las exclusiones y las mermas. Mantenga diferenciadas las cantidades totales producidas, aceptadas, retenidas, reprocesadas y desechadas. No compare las piezas por hora nominales de un proveedor con la producción empacada aceptada de otro.
¿Una prueba de aceptación en fábrica aprobada demuestra el rendimiento de la línea a largo plazo?
No. Solo demuestra que los criterios acordados se cumplieron dentro de los límites registrados de la prueba en fábrica. La capacidad sostenida entre lotes de ingredientes, turnos, arranques, ciclos de limpieza y desinfección, operadores, servicios auxiliares y condiciones de planta requiere un plan de evidencias separado. Ese plan puede utilizar varios lotes y estados operativos definidos, seleccionados según la variación real de la planta. También debe definir cómo se tratan las mermas de arranque, la limpieza planificada, la falta de alimentación externa, los bloqueos del empaque y el producto retenido. Tanto las pruebas en fábrica como en sitio deben indicar explícitamente sus límites de inferencia, para que una decisión de entrega acotada no se repita después como una garantía permanente de producción.
¿Por qué no se puede atribuir de inmediato el pegado de los waffles a la máquina?
El pegado puede interactuar con la formulación, el estado de la masa líquida, el estado de la placa, las condiciones de horneado, el entorno, el momento de desprendimiento y la manipulación al retirar el producto. Primero registre dónde comienza el pegado, la posición de la placa, el patrón de residuos y si el producto ya estaba dañado antes de retirarlo. Compare la misma base del producto y el mismo método de muestreo. Cambie un factor acotado solo después de que la receta, el método de prueba y las condiciones operativas sean visibles.
¿Qué debe incluir un protocolo de aceptación de una línea de producción de waffles o panqueques?
Incluya la base del producto, el alcance suministrado, la ventana de observación, el sistema de medición, el plan de muestreo, los criterios de calidad y producción, los códigos de mermas, las funciones de seguridad, las exclusiones, las reglas de parada, la gestión de desviaciones y las firmas. Cada criterio de aprobación necesita un método y un responsable, además de una nota cuando se requiera una nueva prueba en sitio.
¿Basta la declaración de higiene de una máquina para una planta de alimentos?
Ninguna declaración genérica sustituye una revisión específica del proyecto. Confirme la facilidad de limpieza, el acceso, las evidencias de materiales o superficies cuando corresponda, el alcance del aire comprimido, el método de limpieza, las necesidades de cambio de producto por alérgenos, la exposición posterior al procesamiento, el drenaje, los controles de higiene del sitio y los requisitos aplicables en el mercado de instalación. Pregunte qué documento, plano, prueba o inspección respalda cada respuesta. Registre quién es responsable de cualquier trabajo pendiente en el sitio y cómo se cerrará antes de iniciar la producción de alimentos. Separe las evidencias del equipo de las responsabilidades de seguridad alimentaria de la instalación y de las decisiones de aprobación locales.
Referencias y fuentes
- eCFR, 21 CFR 117.40: Equipos y utensilios
- eCFR, 21 CFR 117.130: Análisis de peligros
- eCFR, 21 CFR 117.135: Controles preventivos
- eCFR, 21 CFR 117.165: Verificación de la implementación y la eficacia
- OSHA, 29 CFR 1910.263: Equipos de panadería
- OSHA: Polvo combustible, un peligro de explosión
- ISO 13577-2:2023, metadatos publicados de la Edición 2
- EN 1672-2:2020, metadatos públicos del alcance
- Producción de waffles: influencia de los ingredientes de la masa líquida en el pegado
- Influencia de las características de la harina en los atributos de calidad de los panqueques
- Repositorio de UIC: resumen del estudio sobre motivos de parada y microparadas