Póngase en contacto con UDTECH Company

Máquina industrial de waffles suaves: guía para compradores de fábrica sobre proceso, aceptación y preparación de RFQ

Una máquina industrial de waffles suaves es un equipo de fábrica que forma y hornea un producto de waffles suaves definido dentro de una ruta de producción coordinada y verificable. No es lo mismo que comprar una máquina para hacer waffles de encimera más grande. Las líneas de fábrica deben producir un producto acordado a un ritmo acordado, con manejo repetible de la masa líquida, horneado controlado, liberación segura, superficies de contacto fáciles de limpiar y evidencia que ambas partes puedan aprobar. La compra debe preguntar «¿Qué máquina es más rápida?», sino «¿Qué ruta de proceso puede definir, probar, aceptar y operar nuestro equipo?»
Esta guía es deliberadamente diferente de una página de soluciones. Una página de soluciones debe centrarse en modelos, configuraciones, especificaciones, precios, cotizaciones y conversión. Este artículo se centra en la educación del comprador: cómo definir el producto, comparar rutas, diagnosticar la primera estación que falla, preparar una prueba de aceptación en fábrica y hacer comparable una RFQ. Aquí no se infiere ninguna capacidad, receta, rango de formulación, certificación, número de patente, precio ni plazo de entrega para una máquina UDTECH específica.
También es más específica que una guía completa de arquitectura de líneas de producción: aquí, la unidad de decisión es la máquina de waffles suaves y la evidencia necesaria para aceptar esa máquina dentro de una ruta. La distribución de transportadores de toda la planta, el balanceo de la línea y la arquitectura completa de las etapas posteriores quedan fuera de este artículo.
Regla para el comprador: compare la producción aceptada y comercializable durante una ventana de prueba definida, no una velocidad nominal sin condiciones.
Qué debe significar «máquina industrial de waffles suaves» en un documento técnico de fábrica
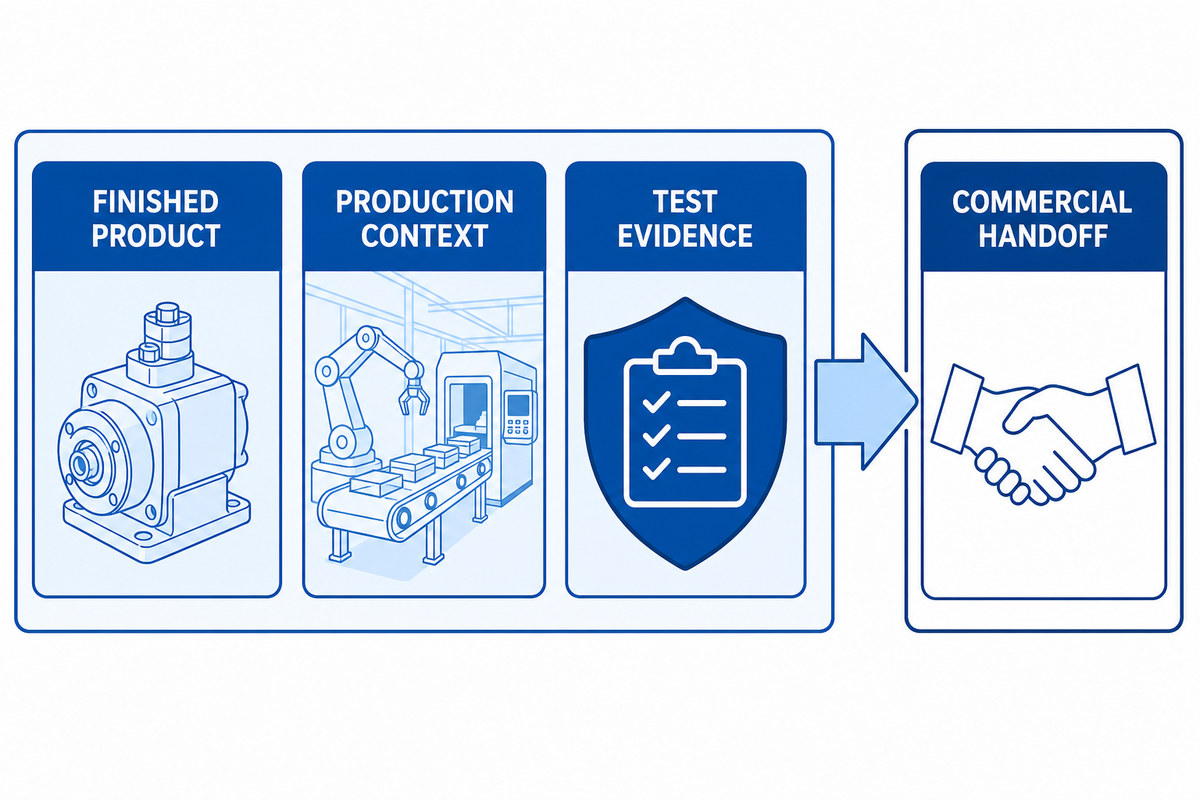
Un documento técnico de máquina industrial de waffles suaves debe tratar la frase como una etiqueta inicial, no como un requisito de ingeniería completo. En un documento de fábrica, defina primero el producto terminado: forma, dimensiones, espesor, textura, rango de color, inclusiones, estado objetivo del envase y si el producto se vende fresco, refrigerado o congelado. Después defina el contexto de producción: patrón de turnos previsto, frecuencia de cambio de producto, producción comercializable esperada, rechazos permitidos, servicios auxiliares y transferencia a las etapas posteriores.
En el análisis de búsquedas utilizado para esta guía, los resultados de la frase exacta están muy mezclados con anuncios de máquinas de encimera y aparatos comerciales. Es una señal de intención, no una prueba de que esos aparatos puedan cumplir una función de fábrica. El material sobre tendencias generales también está dominado por aparatos, por lo que no puede utilizarse como pronóstico de demanda industrial. Los equipos de compras deben mantener visible esta distinción al redactar el documento y evaluar las afirmaciones del proveedor.
Para un operador de planta, esa distinción es un riesgo de compra: mantenga separado el término de búsqueda del informe de prueba y del requisito de la línea de producción.
Como base para el documento técnico del equipo, los requisitos actuales para equipos alimentarios de 21 CFR Part 117 son una referencia útil para documentar la idoneidad y las responsabilidades de limpieza y mantenimiento; no son un certificado de la máquina.
¿Cuál es la diferencia entre una máquina comercial para hacer waffles y una línea de fábrica?
Las máquinas comerciales para hacer waffles son aparatos autónomos para el punto de venta o la cocina. Las líneas de fábrica coordinan la preparación, dosificación, manejo de moldes, horneado, liberación, enfriamiento, inspección y transferencia a las etapas posteriores. El comprador debe especificar las interfaces, las protecciones, el acceso para limpieza, la capacitación y un método de aceptación; el nombre del producto por sí solo no demuestra ninguna de estas capacidades.
Utilice cinco líneas en el documento para hacer explícito el límite: «producto que se fabricará», «ruta que se probará», «base de producción aceptada», «método de muestreo de calidad» y «documentos y responsabilidades que se entregarán». Si un proveedor no puede responder a esas líneas sin volver a una sola cifra de velocidad máxima, la comparación no está lista.
Elija la ruta del producto antes que la máquina
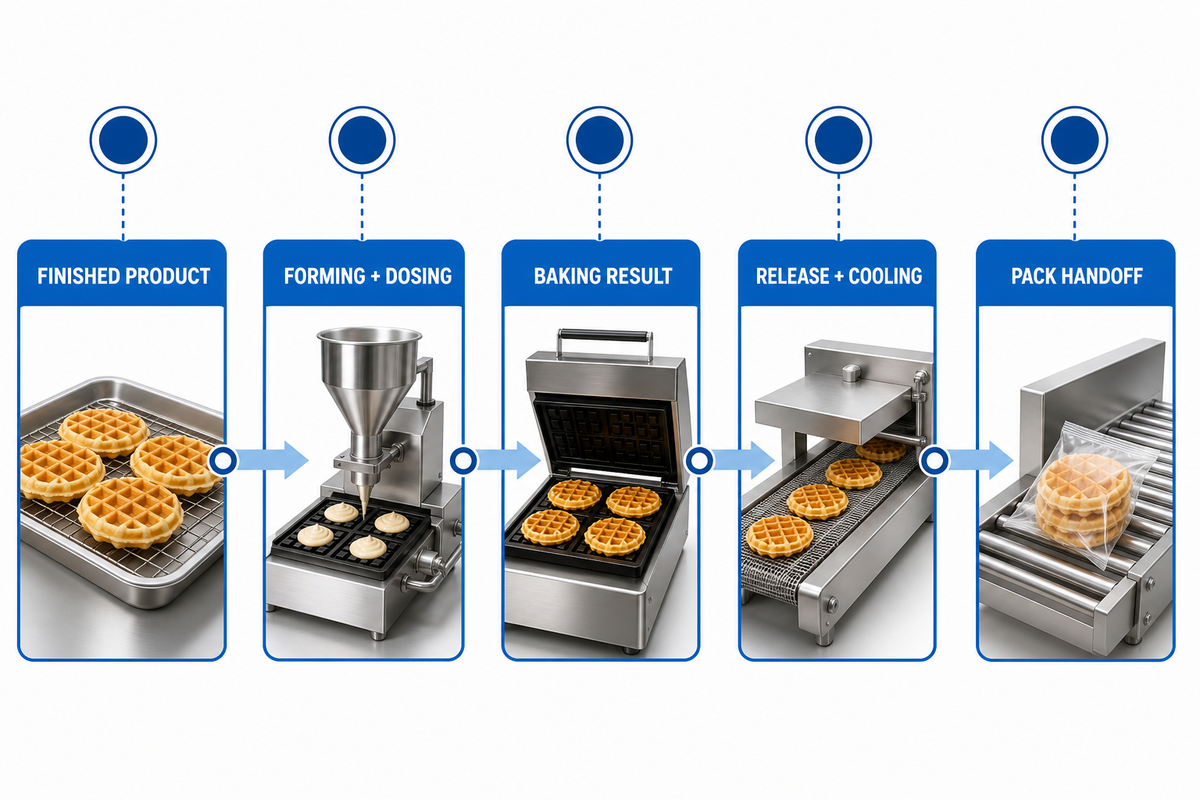
Los waffles suaves pueden abordarse mediante distintas rutas de producto y formado. La elección depende de la geometría terminada, el comportamiento de la masa líquida, el patrón de la placa o el molde, el método de liberación, el requisito de enfriamiento y el manejo posterior. No seleccione una familia de máquinas porque su nombre parezca cercano al del producto. Seleccione una ruta que pueda demostrarse con la muestra de producto y el método de medición que pretende comprar.
Como referencia, los waffles belgas hechos en una máquina para waffles belgas, las pequeñas planchas para waffles, un temporizador y una mezcla para waffles premezclada son términos de comparación del mercado de aparatos. Pueden describir un formato de servicio o un flujo de cocina, pero no definen los requisitos coordinados de dosificación, horneado, liberación y enfriamiento de una ruta de fábrica. El mismo lenguaje de búsqueda incluye una plancha para waffles belgas, una plancha comercial para waffles, una mini máquina para waffles, una máquina para waffles burbuja, una máquina para bastones de waffle, una máquina eléctrica para waffles, un waffle giratorio y una plancha para waffles abatible. Una etiqueta de waffle de hotel, desayuno buffet, camión de comida o restaurante describe un entorno de servicio, no un resultado de aceptación industrial.
Las palabras de formato también necesitan una definición medible. En un documento o resultado de búsqueda pueden aparecer «horneador de waffles», «waffle doble», «waffle cuadrado», «waffles delgados», «waffles gruesos», «waffles esponjosos», «waffles crujientes», «crujientes por fuera», «horneado uniforme», «waffles belgas», «waffles con levadura», «waffle de Lieja» y «estilo Bruselas». Incluya el término elegido en un plano del producto, una foto de muestra o una comprobación sensorial antes de que influya en la selección del equipo. Consultas como «mejores máquinas para hacer waffles» y «reseñas de máquinas para hacer waffles» pueden ayudar al equipo a entender el lenguaje del mercado, pero ninguna sustituye una prueba de producto presenciada.
Quienes realizan búsquedas también pueden usar «máquina industrial de waffles», «máquina industrial para hacer waffles» o «plancha industrial para waffles» como abreviaturas. Consultas relacionadas como «reseñas de máquinas industriales de waffles suaves», «precio de máquina industrial de waffles suaves» y «máquina industrial de waffles suaves en venta» describen etapas de compra; ninguna sustituye una prueba de producto.
Para un contexto más amplio, revise el contexto general del proceso de waffles y panqueques del sitio después de redactar el documento del producto. Úselo solo como referencia del contexto de la ruta; no sustituye una prueba de producto ni una revisión de configuración.
¿En qué estilo de waffle debe basarse el diseño de una línea de producción?
Comience con el estilo que su cliente realmente aceptará: por ejemplo, la geometría especificada de la cuadrícula o los compartimentos, el contraste deseado entre suave y crujiente y el estado del envase después del horneado. Registre la muestra de producto, no solo su nombre. Las etiquetas belga, redondo, relleno, mini u otras pueden ocultar diferencias en la masa líquida, la masa, el espesor y el comportamiento de liberación. Después, los proveedores deben mostrar qué partes de la ruta quedan fijadas por la muestra y cuáles aún requieren una prueba.
La brújula de la ruta del producto
- Producto terminado: congele un plano, fotos de muestra y dimensiones de aceptación.
- Formado y dosificación: indique cómo se dosifica la masa líquida y qué debe medirse.
- Horneado: defina el resultado observable —color, textura, humedad u otra prueba acordada—, no un valor de ajuste copiado de un folleto.
- Liberación y enfriamiento: defina cómo sale el producto de la placa, llega a la siguiente estación y evita daños de transferencia o condensación.
- Empaque y responsabilidad: identifique la transferencia, el registro de inspección y el responsable de cada interfaz.
Esta brújula es una secuencia de decisión, no una promesa de que una ruta se adapte a todas las recetas. Indica al comprador qué debe definir antes de pedir al proveedor una configuración final.
Para el contexto más amplio del proceso alimentario que sustenta esa decisión de ruta, los Principios generales de higiene de los alimentos del Codex ofrecen una referencia de responsabilidades y verificación; la prueba de producto sigue determinando si la ruta funciona.
Una vez esbozada la ruta, consulte la guía general de planificación de líneas de waffles suaves del sitio para conocer el siguiente conjunto de preguntas de proceso. Es una referencia de planificación relacionada, no sustituye acordar la muestra de producto y el método de prueba.
Dimensione la línea a partir de la producción aceptada, no de la velocidad nominal
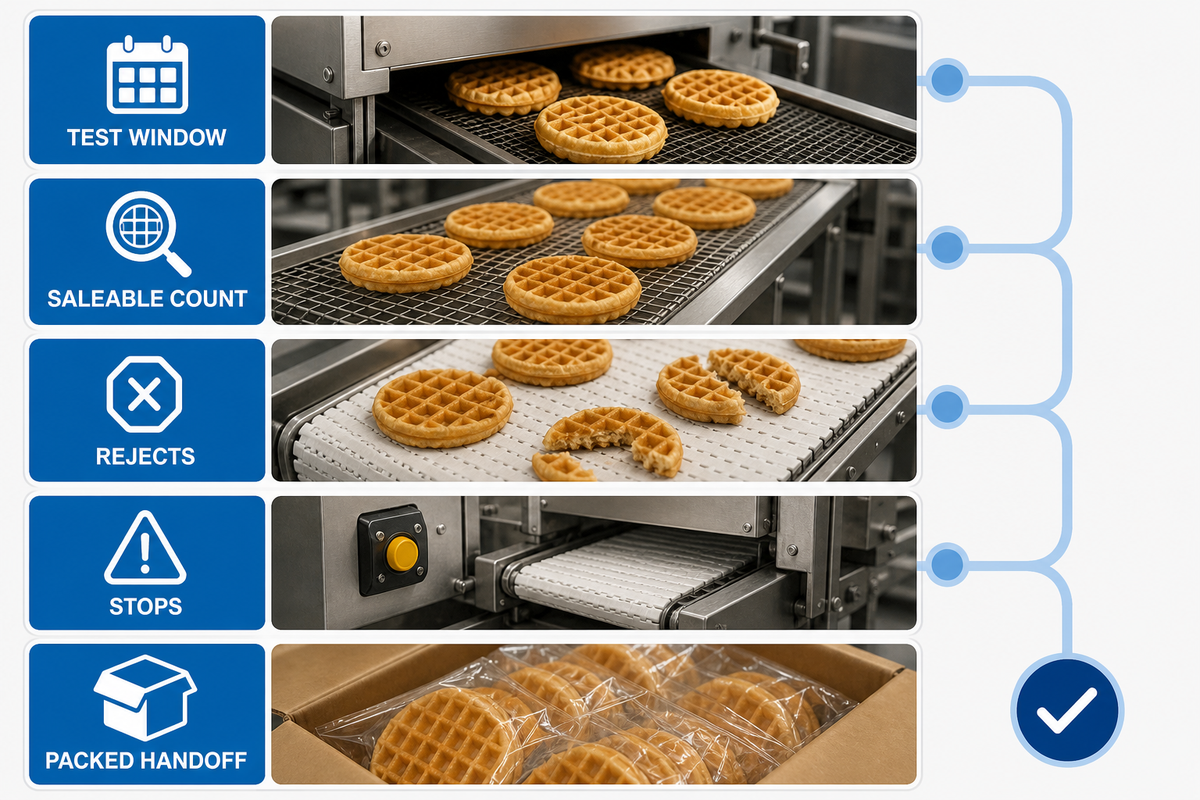
Para esta guía, trate la velocidad nominal como una cifra del lado de la máquina y la producción aceptada como un resultado medido por el comprador. Esas cifras pueden divergir por el calentamiento inicial, las interrupciones de carga, los cambios de producto, las paradas, las piezas rechazadas, los límites de enfriamiento, las retenciones de inspección y las restricciones del empaque. Las cifras publicadas por los proveedores también dependen del tamaño y la forma del producto, por lo que los números de distintas líneas no son comparables hasta fijar la geometría del producto y la base de prueba.
Registre la ventana de prueba en minutos y registre la temperatura en °C, la masa de la muestra en g, la carga eléctrica en kW o la presión de aire en bar solo cuando esos campos formen parte de la prueba acordada; estas unidades son campos de medición, no especificaciones universales de la máquina.
Utilice un cálculo sencillo y auditable:
producción aceptada = producto comercializable ÷ tiempo de prueba
Para obtener un ritmo en piezas por hora, mida una ventana de prueba definida, cuente las piezas comercializables, registre los rechazos y enumere cada parada que supere el umbral acordado. Si la línea produce 1,000 piezas comercializables en una ventana de 20 minutos, el ritmo aceptado observado es de 3,000 piezas por hora. Es solo un método ilustrativo, no una afirmación de capacidad de UDTECH. Cualquier segunda ejecución con un producto diferente o una ventana más corta no debe mezclarse con el primer resultado.
Registre también si la producción se cuenta antes o después del enfriamiento, la inspección y el empaque. Si la empacadora es el cuello de botella, la producción aceptada de la línea es la transferencia comercializable de la empacadora, no la descarga instantánea del horno. Añada una conversación sobre margen de capacidad solo después de acordar la base aceptada.
Para las preguntas que se sitúan entre un documento del producto y un cálculo de línea, utilice el recurso de preguntas para dimensionar la línea del sitio. Debe apoyar la conversación, no sustituir una prueba presenciada.
Para una segunda comprobación de preparación del sitio, revise las preguntas de preparación del sitio antes de una prueba con el proveedor. Las restricciones de servicios auxiliares, acceso y transferencia pueden cambiar la base de producción aceptada aunque la cifra del lado de la máquina no cambie.
Utilice un registro ordenado por tiempo para esas observaciones, de acuerdo con la guía de gráficos de control de NIST para distinguir un cambio de proceso de una lectura aislada.
¿Por qué la velocidad nominal puede sobreestimar la producción empacada?
Porque la velocidad nominal puede omitir rechazos, cambios de producto, pausas del operador, tiempo de enfriamiento y límites de las etapas posteriores. Etiquete cada número como teórico, observado, comercializable o empacado, y adjunte la geometría del producto y la duración de la prueba. Si falta un campo, trate el número como una pista de investigación, no como un compromiso de compra. Repita la misma ventana de prueba, separe las piezas comercializables de los rechazos y siga el conteo durante el enfriamiento, la inspección y el empaque para que compras pueda ver dónde se perdió producción.
Controle la dosificación de la masa líquida y el perfil de horneado como un proceso vinculado
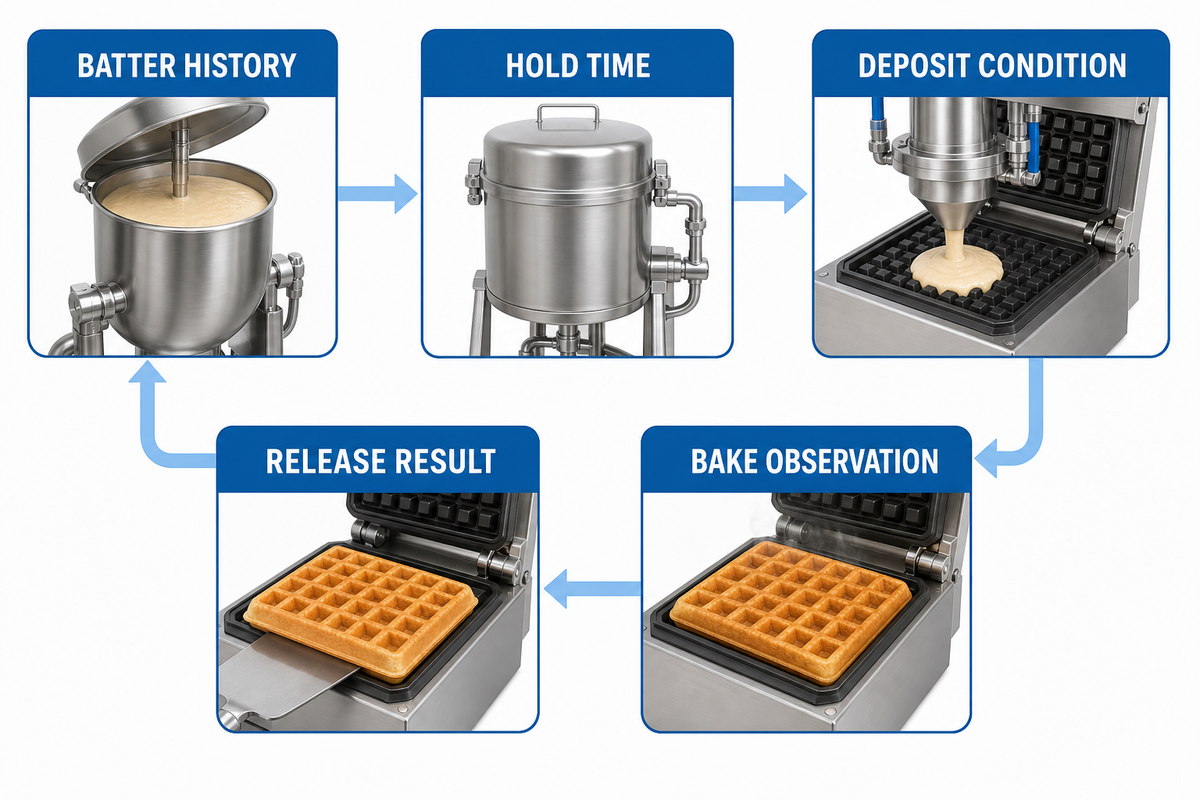
A menudo se culpa al horno por la calidad del waffle cuando la variación se originó antes. El historial de preparación de la masa líquida, el tiempo de espera, la temperatura, la viscosidad, el estado de dosificación y la masa dosificada pueden cambiar el resultado antes de que se cierre una placa. A la inversa, un cambio en la dosificación puede alterar la carga de horneado y el resultado de la liberación. Por lo tanto, la prueba debe registrar juntas las variables de la masa líquida y del horneado.
Una hoja de prueba comparable puede incluir: identificación del ingrediente o de la masa líquida; hora de preparación; tiempo de espera; masa dosificada u otra medida de dosificación acordada; identificación de la placa o el molde; condición registrada de calentamiento o permanencia; observaciones de color y textura; resultado de la liberación; y repetibilidad en una muestra definida. Su objetivo no es publicar un rango de receta universal. Debe mostrar si un cambio provino de la masa líquida, la dosificación, el horneado o la transferencia.
Mantenga explícita la responsabilidad de la receta en la RFQ. Indique quién suministra la receta aprobada, quién puede cambiarla, qué muestra es la referencia y qué mediciones se requieren durante una prueba. Los proveedores pueden proponer una ventana de proceso, pero el comprador no debe convertir silenciosamente un ajuste de prueba en un ajuste de producción garantizado sin evidencia.
Cuando una ejecución se desvíe, cambie una variable a la vez cuando sea práctico. Registre el valor anterior, el nuevo valor, el identificador de la muestra y el efecto observado. Así, una conversación sobre un «problema de la máquina» se convierte en una conversación de proceso trazable.
Ese registro de un solo cambio sigue la lógica de medición descrita en la referencia de monitoreo de procesos de NIST; no establece un valor universal para la masa líquida ni el horneado.
Planifique la liberación, el enfriamiento y el diagnóstico de la primera estación que falla
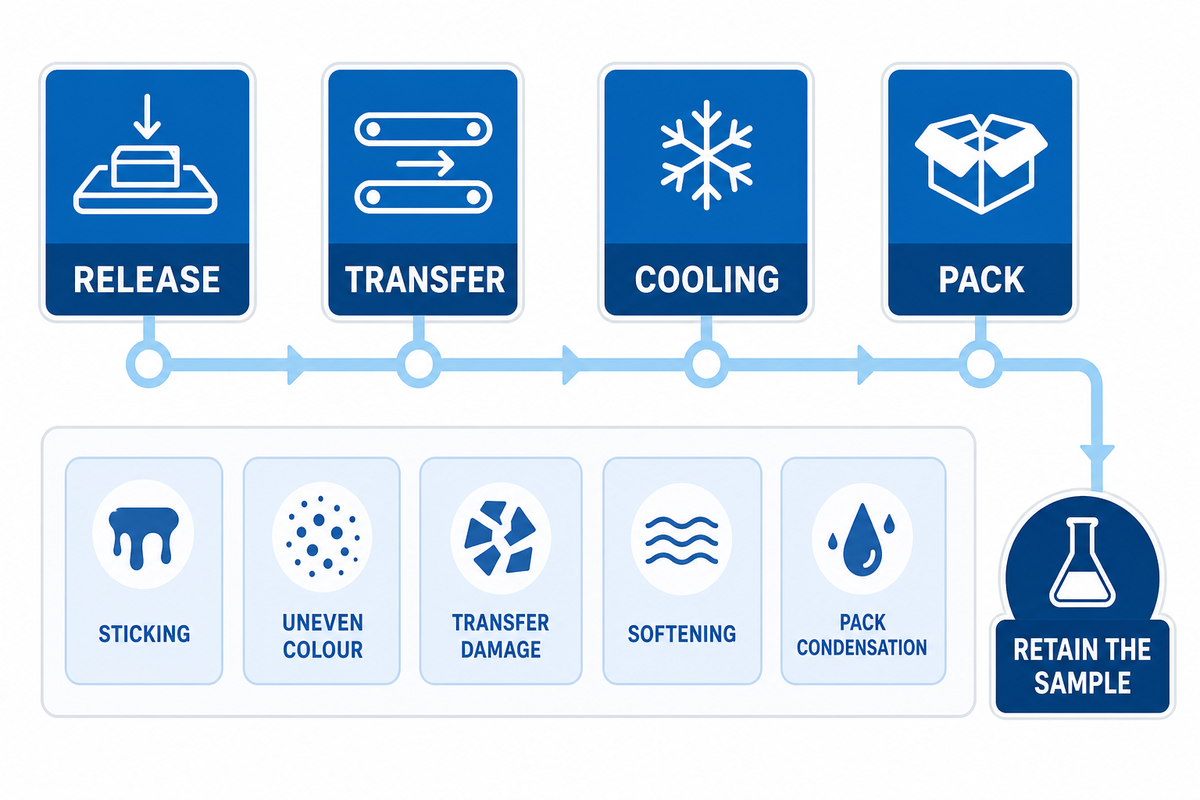
La liberación y el enfriamiento forman parte de la calidad del producto, no son algo secundario. Un waffle puede salir intacto de una placa y aun así fallar después por daños de transferencia, ablandamiento de la superficie o condensación en el envase. El diagnóstico debe seguir el producto a través de la ruta e identificar la primera estación donde se pierde la producción acordada.
Para un operador, esto es un riesgo en la transferencia de la línea de producción; por ello, conserve un informe de prueba junto con la muestra mientras avanza desde la liberación hasta el enfriamiento y el empaque.
| Categoría del síntoma | Primeras comprobaciones | Evidencia que debe conservarse |
|---|---|---|
| Pegado o desgarro durante la liberación | Condición de la placa o el molde, estado de la masa líquida, dosificación y secuencia de liberación | Fotos de la muestra, identificación de la placa, registro de la masa líquida y registro de cambios de una variable |
| Color desigual | Distribución de la dosificación, condición de calentamiento, permanencia y geometría del producto | Posiciones mapeadas de la muestra y ventana de prueba registrada |
| Ablandamiento después de la liberación | Tiempo de enfriamiento, flujo de aire, apilado del producto y momento del empaque | Marcas de tiempo desde la descarga hasta el empaque y comprobación de textura |
| Daños de transferencia | Alineación, sincronización de velocidades, guías y altura de transferencia | Observaciones estación por estación y conteo de piezas rechazadas |
| Condensación en el envase | Temperatura del producto, finalización del enfriamiento y entorno del envase | Temperaturas del producto y del envase, y registro del tiempo de espera |
| Bajo llenado de los compartimentos | Repetibilidad de la dosificación, viscosidad de la masa líquida y momento de dosificación | Registro de masa o volumen y fotografías de las cavidades |
| Exceso de masa líquida o desbordamiento | Cantidad dosificada, cierre de la placa y alineación del molde | Observación del derrame, registro del fraguado y muestra conservada |
| Bordes quemados | Equilibrio del calentamiento, tiempo de permanencia y condición de la superficie de la placa | Mapa de color, registro de temperatura e identificación de la placa |
| Espesor desigual | Patrón de extensión, nivel de masa líquida y cierre del molde | Lecturas de espesor en mm en los puntos de muestra acordados |
Esta tabla es un orden de diagnóstico, no una regla de un síntoma y una sola causa. Varias variables pueden superponerse. Comience en la primera estación que falló, conserve la muestra y evite cambiar tres ajustes antes de que el equipo sepa qué cambio fue determinante.
Conserve la secuencia temporal y la identidad de la muestra como parte del registro del proceso alimentario, junto con los principios de verificación de higiene del Codex que orientan los controles generales de la instalación.
Incluya la facilidad de limpieza y las protecciones en el requisito del usuario
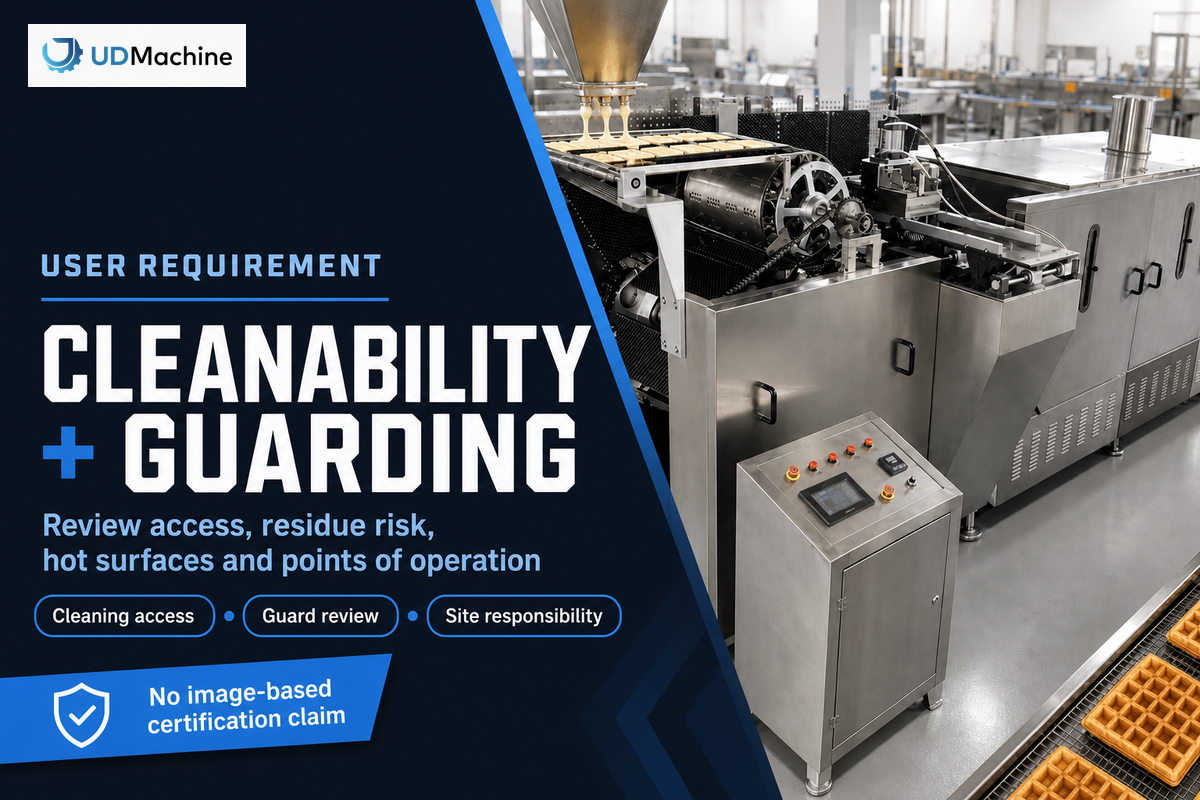
El contacto con alimentos, la eliminación de residuos y la protección del operador deben formar parte del requisito del usuario antes de aceptar una cotización. En Estados Unidos, 21 CFR 117.40 describe los equipos y utensilios en términos de limpieza, mantenimiento y protección contra la contaminación. La regla de protección de maquinaria de OSHA, 29 CFR 1910.212, establece un marco para proteger los puntos de operación y otros peligros. Los Principios generales de higiene de los alimentos del Codex y la guía de diseño higiénico de EHEDG son referencias útiles para el diseño higiénico.
Esas fuentes no certifican una línea específica ni sustituyen el análisis de peligros del sitio o la revisión correspondiente a la jurisdicción. Conviértalas en preguntas:
Los anuncios de aparatos también utilizan términos como temporizador, cuenta regresiva, temporizador digital y controles de temperatura, niveles de dorado, luz indicadora, placas desmontables, bandeja de goteo, placas antiadherentes, recubrimiento antiadherente, máquina de acero inoxidable para hacer waffles, hierro fundido, apto para lavavajillas, fácil de limpiar y limpieza. En un documento industrial, estos términos son indicaciones para preguntar por la interfaz de control, la declaración de materiales de contacto, el método de limpieza y el cambio de producto, no evidencia de que la línea de un proveedor tenga un recubrimiento, una clasificación eléctrica o una función de conveniencia específica. Mantenga la distinción entre una función de punto de venta de una máquina comercial para hacer waffles y la capacidad de proceso documentada de un sistema de fábrica.
- ¿Se puede acceder a las áreas de contacto con alimentos, inspeccionarlas y limpiarlas sin crear trampas de residuos?
- ¿Qué superficies, sellos, drenajes y herramientas están incluidos en el método de limpieza?
- ¿Las piezas móviles, las superficies calientes y los puntos de operación están protegidos para la tarea prevista?
- ¿Qué pasos de bloqueo o aislamiento forman parte del procedimiento de seguridad local del comprador?
- ¿Qué controles de higiene, alérgenos, limpieza y desinfección y seguridad de los trabajadores siguen siendo responsabilidad de la instalación?
Utilice las referencias primarias para el alcance aplicable: 21 CFR Part 117 Subpart B, OSHA 1910.212, principios de diseño higiénico de EHEDG y los Principios generales de higiene de los alimentos del Codex. Cite el requisito que está aplicando y después identifique al responsable que lo verificará.
Construya una prueba de aceptación en fábrica basada en evidencia
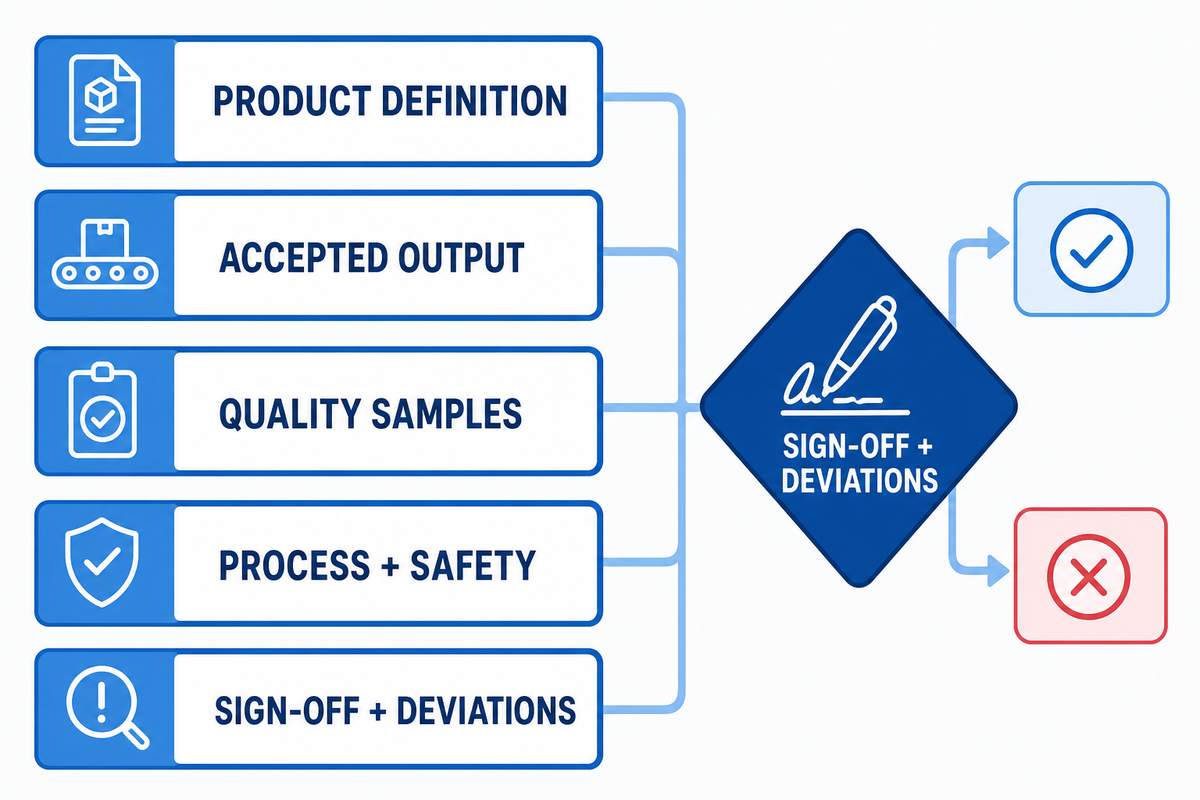
Una prueba de aceptación en fábrica (FAT) debe demostrar el alcance acordado bajo condiciones acordadas. No es un video de marketing, una observación de una sola velocidad máxima ni una fotografía de una muestra terminada. Antes de la prueba, ambas partes deben acordar la muestra del producto, los instrumentos, la ventana de prueba, los observadores, los campos de datos, el tratamiento de desviaciones y la autoridad de aprobación.
Marco de aceptación de cinco señales: 5 comprobaciones
- Definición del producto: se identifican el plano, la muestra y las tolerancias de aceptación.
- Base de producción aceptada: se registran la duración de la prueba, el conteo comercializable, los rechazos y las paradas.
- Muestras de calidad: se conservan las posiciones del producto, las comprobaciones de textura y color y los identificadores de muestra.
- Evidencia de proceso y seguridad: se adjuntan los registros de masa líquida y horneado, las observaciones de protecciones y las comprobaciones de acceso para limpieza.
- Aprobación y desviaciones: los puntos abiertos tienen un responsable, una fecha de vencimiento y un método de cierre acordado.
Separe la FAT de la puesta en marcha. La FAT normalmente es una demostración previa al envío o en las instalaciones del proveedor del alcance acordado; la puesta en marcha incluye instalación, servicios auxiliares, capacitación y condiciones del sitio. Esos documentos pueden estar relacionados, pero aprobar una FAT no demuestra que la instalación haya completado sus propios controles de instalación, peligros o limpieza y desinfección.
Si la prueba no cumple un requisito, registre el resultado real y la desviación. No lo sustituya por un «aprobado» sin condiciones porque la máquina haya alcanzado después un momento más rápido. Las listas transparentes de desviaciones son más útiles que un máximo impresionante pero irrepetible.
Para las preguntas sobre protecciones que sigan abiertas en la FAT, utilice el marco de protección de maquinaria OSHA 1910.212 como guía de revisión y asigne la decisión final de instalación al equipo responsable de la instalación.
Convierta la puesta en marcha y la RFQ en un mapa de responsabilidades
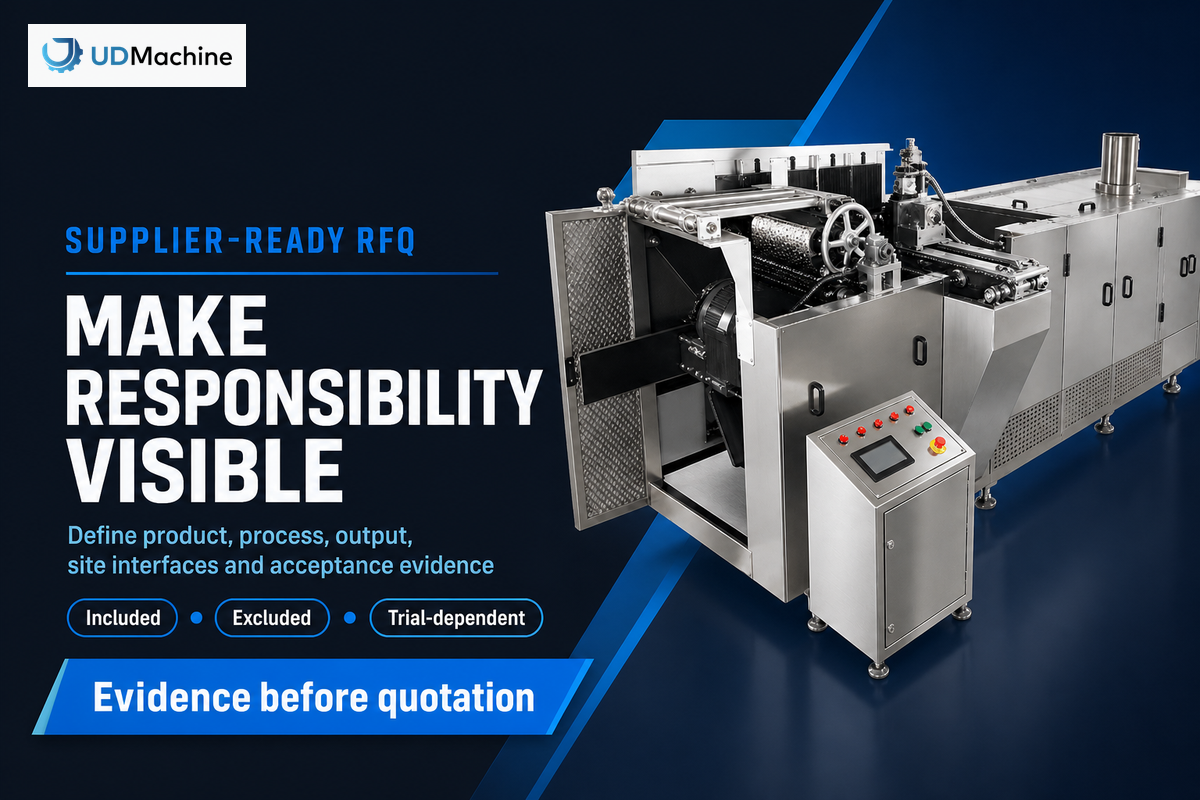
Una RFQ comparable debe permitir que dos proveedores coticen el mismo trabajo. Solicite la definición del producto, la muestra aprobada, la responsabilidad sobre la masa líquida, los servicios auxiliares, las interfaces del sitio, los límites de protecciones e higiene, los supuestos de cambio de producto, el acceso para limpieza, la capacitación, los repuestos, los documentos, el alcance de la garantía y el método exacto de aceptación. Pida a cada proveedor que marque qué está incluido, excluido, supuesto o depende de una prueba.
Indique explícitamente las responsabilidades aplicables de limpieza y mantenimiento del equipo, utilizando 21 CFR Part 117 como punto de partida específico de la jurisdicción y no como una certificación general del proveedor.
La hoja de evidencia de la RFQ
- Producto: plano, geometría, textura, estado del empaque, muestra y tolerancias.
- Proceso: ruta, registro de masa líquida, medida de dosificación, observaciones del horneado, traspasos de liberación y enfriamiento.
- Producción obtenida: base de producto vendible, duración de la prueba, definición de rechazo, paros, cambio de producto y supuestos de margen de capacidad.
- Planta: servicios auxiliares, interfaces con el piso o los transportadores, acceso, drenaje, resguardos y responsabilidades locales.
- Evidencia: protocolo de FAT, instrumentos, conservación de muestras, registro de capacitación, manuales y cierre de desviaciones.
UD Company informa que se estableció en 2003, invirtió casi 200 millones de RMB en la Zona de Desarrollo de Alta Tecnología de la ciudad de Xinyu, en la provincia de Jiangxi, ocupa 130 acres, cuenta con 2 bases de producción y se enfoca en la automatización de la producción de alimentos. El documento proporcionado por el usuario indica que UD Company desarrolló de forma independiente máquinas completamente automáticas para barquillos de huevo y barquillos de cola de fénix; también menciona varias patentes de invención, pero no proporciona identificadores de patentes ni registros de titulares. Estas afirmaciones se marcan aquí como USER-DATA; no demuestran una capacidad de producción de waffles blandos, una certificación, un número de patente, un caso práctico ni un resultado de rendimiento.
Una vez definidos los campos de capacitación, prueba y aceptación, consulte la solución de UDTECH para máquinas industriales de waffles blandos para analizar la configuración y la cotización. La especificación comercial es responsabilidad de esa página. Esta guía ha cumplido su objetivo cuando la RFQ indica al proveedor exactamente qué evidencia debe respaldar la especificación.
Preguntas frecuentes
¿Cuál es la mejor máquina industrial para producir waffles blandos para una fábrica nueva?
Elija la ruta que corresponda a su muestra de producto aprobada y que pueda demostrarse mediante una prueba repetible, una definición de la producción aceptada, una revisión de la limpieza y los resguardos, y responsabilidades claras de traspaso. No clasifique un modelo por una afirmación de velocidad propia de un equipo de encimera ni por el nombre por sí solo. Compare primero el paquete de evidencias, las condiciones de la prueba, el alcance del servicio y los supuestos de la RFQ; después, pida al proveedor que configure la solución comercial. La calidad de la evidencia es un filtro de selección más fiable que la denominación llamativa del modelo.
¿Cómo elijo una máquina industrial para producir waffles para una línea de producción?
Defina el producto terminado, elija la ruta del producto, realice una prueba documentada de masa líquida y horneado, y mida la producción vendible durante un intervalo acordado. Después, pruebe la liberación, el enfriamiento, el acceso para limpieza y los resguardos; luego convierta los resultados en criterios de FAT y en un mapa de responsabilidades de la RFQ. Esta secuencia mantiene separadas las decisiones de capacitación sobre el proceso del trabajo de la página de solución sobre el modelo y la cotización.
¿Qué debe incluir una cotización de una máquina industrial para waffles?
Solicite el plano del producto y la base de muestras, la ruta del proceso, la responsabilidad sobre la masa líquida y la receta, los servicios auxiliares, las interfaces, el cálculo de la producción aceptada, las definiciones de rechazo y paro, el cambio de producto, el acceso para limpieza, los resguardos, la capacitación, los repuestos, los manuales, el alcance de la garantía y el protocolo de FAT. Cada campo debe etiquetarse como incluido, excluido, supuesto o dependiente de la prueba. Así podrá comparar 2 cotizaciones sin inventar capacidad de producción ni rendimiento.
¿Puede una máquina comercial para hacer waffles sustituir una línea industrial?
Por lo general, está destinada a una función diferente. Un equipo para el punto de venta no ofrece automáticamente dosificación coordinada, enfriamiento, inspección, interfaces seguras, documentación de limpieza y desinfección ni evidencia de aceptación en fábrica. Compare la base del proceso y de la producción requerida antes de considerar cualquier sustitución en una revisión de aceptación en fábrica.
¿Cómo se debe verificar la calidad de los waffles durante la aceptación?
Utilice un plan de muestreo acordado: identifique el producto y la posición, registre las condiciones de la masa líquida y del horneado, inspeccione el color y la textura comparándolos con la muestra aprobada, cuente los rechazos y conserve las observaciones. Repita la prueba en las mismas condiciones antes de cambiar una variable o aceptar el resultado.
Referencias y fuentes
- Código Electrónico de Reglamentos Federales de Estados Unidos, 21 CFR Parte 117 — indicaciones sobre equipos, utensilios y responsabilidades de la planta.
- European Hygienic Engineering & Design Group, principios de diseño higiénico — contexto para revisar la facilidad de limpieza y el riesgo de residuos.
- Principios generales de higiene de los alimentos de FAO/Codex — contexto de las responsabilidades y la verificación de la higiene de los alimentos.
- Guía de gráficos de control del NIST — permite distinguir los cambios del proceso de las lecturas aisladas.
- Marco de resguardos de máquinas de OSHA 1910.212 — indicación para revisar los resguardos; sigue siendo necesaria una evaluación local.