Póngase en contacto con UDTECH Company

Líneas de galletas y minibollos: de la ruta de la masa al producto aceptado

Actualizado en septiembre de 2026
Las líneas de galletas y minibollos no siguen una secuencia única de máquinas. Son sistemas de producción cuyas etapas dependen de la familia de masa, la geometría del producto, la ruta de formado, el requisito de fermentación, el proceso térmico, el comportamiento durante el enfriamiento y la definición del producto aceptable. Las comparaciones útiles comienzan con esos datos del proceso, no con la velocidad del catálogo.
En esta guía, proceso de fabricación de galletas, proceso de producción de galletas y proceso para elaborar galletas en una fábrica significan la transformación controlada desde ingredientes verificados hasta un producto aceptado y listo para empacar. Estas expresiones describen una ruta de proceso; no identifican una configuración universal de equipos.
La respuesta breve
- Defina el producto y separe las rutas de galletas y minibollos con levadura.
- Mapee siete etapas según el estado de entrada, el estado de salida, la medición y la transferencia.
- Estabilice el estado de la masa antes de cambiar una formadora o divisora.
- Separe el tiempo de inactividad, la pérdida de velocidad y los rechazos al estimar la producción aceptada.
- Rastree un defecto hasta la primera estación que falla, no hasta el último lugar donde se hace visible.
- Especifique la limpieza, el cambio de alérgeno, los servicios auxiliares, el muestreo, la estabilidad y la evidencia de reinicio antes de la aceptación.
Esta es una guía educativa para planificar la planta. No duplica las especificaciones de modelos, los detalles de cotización, los plazos de entrega, las condiciones de garantía ni los módulos de conversión de la página de soluciones existente. Cuando se define la ruta educativa del proceso, esa página es donde la ruta del proceso se convierte en una especificación de línea.
Separe las rutas de proceso de galletas y minibollos antes de comparar líneas
Una vez definido ese límite comercial, la palabra «galleta» sigue abarcando varios productos, y el uso regional hace que la denominación sea aún menos precisa. Una galleta tipo pan rápido estadounidense puede utilizar una masa con leudantes químicos y desarrollo deliberadamente limitado. Las galletas tipo cookie pueden laminarse y cortarse, moldearse con rodillos, cortarse con alambre, dosificarse o laminarse, o formarse mediante otro método específico del producto. Un minibollo normalmente pertenece a una ruta con levadura que puede añadir fermentación, división, boleado, fermentación intermedia, moldeado, fermentación final y horneado o cocción al vapor.
Las referencias profesionales de horneado de la American Society of Baking y su panorama del procesamiento del pan respaldan esa separación de rutas. Son referencias de proceso útiles, no recetas universales. La masa del producto, el sistema de grasa y azúcar, el relleno, el tratamiento superficial, la textura final, el objetivo de vida útil y la denominación local del producto siguen controlando la ruta real.
Pregunta sobre la ruta de galletas
- ¿Qué familia de formado se adapta a la masa y a la geometría?
- ¿Qué evidencia de horneado, enfriamiento, humedad, color y roturas define la aceptación?
Pregunta sobre la ruta de minibollos
- ¿Qué estados de desarrollo, división, boleado, formado y fermentación se requieren?
- ¿La ruta térmica final es horneado, cocción al vapor o una secuencia validada específica del producto?
| Decisión de ruta | Pregunta típica sobre galletas | Pregunta típica sobre minibollos | Evidencia que debe registrarse |
|---|---|---|---|
| Desarrollo de la masa | ¿El desarrollo debe ser limitado, controlado o estratificado? | ¿Qué fermentación y estado de fermentación se requieren? | Revisión de la receta, historial de mezclado, temperatura de la masa, estado de reposo o fermentación |
| Formado | ¿Laminado y corte, moldeado, dosificación, corte con alambre u otro método? | ¿Dividir, bolear, moldear, rellenar o laminar? | Peso por pieza, geometría, orientación y estado de la superficie |
| Acondicionamiento | ¿El reposo, la relajación o el laminado forman parte de la ruta? | ¿Se requiere fermentación intermedia o final? | Base temporal, estado ambiental y punto final observable |
| Ruta térmica | ¿Cómo se controlan el horneado, la eliminación de humedad, el color y la estructura? | ¿El producto se hornea, se cuece al vapor o se procesa por etapas? | Identidad del producto o carga, tiempo de permanencia, condiciones del proceso y estado de salida |
No pregunte si una línea «puede fabricar ambos» hasta completar las dos hojas de ruta. Compartir una mezcladora, un transportador o un horno no demuestra que la línea completa, las piezas de cambio, el plan de limpieza, los controles o la base del producto aceptado puedan transferirse. La definición del producto es lo primero; la adecuación del equipo es una decisión comercial posterior.
Cuando el proyecto se limita a la ruta con levadura, una línea dedicada de producción de bollos pequeños al vapor puede asumir la transferencia comercial después de completar los campos del producto y de aceptación.
¿Qué debe incluir la hoja de ruta del producto?
Asigne a cada producto objetivo un identificador estable y una fotografía o dibujo con dimensiones. Añada la revisión de la receta, la familia de ingredientes y alérgenos, el peso objetivo por pieza, el espesor o la altura, el tratamiento superficial, el relleno si se utiliza, el requisito de fermentación, la ruta térmica, el punto final de enfriamiento, la presentación del empaque y las mediciones que separan el producto aceptado, el que puede reprocesarse y el rechazado.
Las galletas simples y rellenas de chocolate, por ejemplo, pueden compartir un nombre de familia y al mismo tiempo cambiar las necesidades de dosificación, sellado, alérgenos, limpieza y aceptación. Si varios productos comparten una familia, indique qué piezas de cambio, ajustes, superficies de contacto o pasos de limpieza deben cambiar.
Si un documento de requisitos técnicos distingue productos dulces de salados o menciona el sabor como atributo de aceptación, escriba la revisión de la receta y el método sensorial en lugar de tratar cualquiera de esas etiquetas como un ajuste de línea. «Harina» por sí sola no es una especificación de material; vincúlela al producto nombrado y al registro del lote. En una ruta de corte, registre el estado de la cuchilla o cortador por separado del estado de la masa.
Después, marque las incógnitas en lugar de completarlas con suposiciones. Una pregunta abierta sobre el comportamiento de la masa o el punto final de fermentación pertenece a una prueba controlada del producto. Una pregunta abierta sobre el modelo, el número de estaciones, la superficie ocupada por la línea o el alcance comercial pertenece a la revisión posterior de configuración. Mantener visibles esas incógnitas es más seguro que permitir que un diagrama genérico de línea responda por ambas.
Use el mapa de ruta de 7 etapas para controlar las transferencias
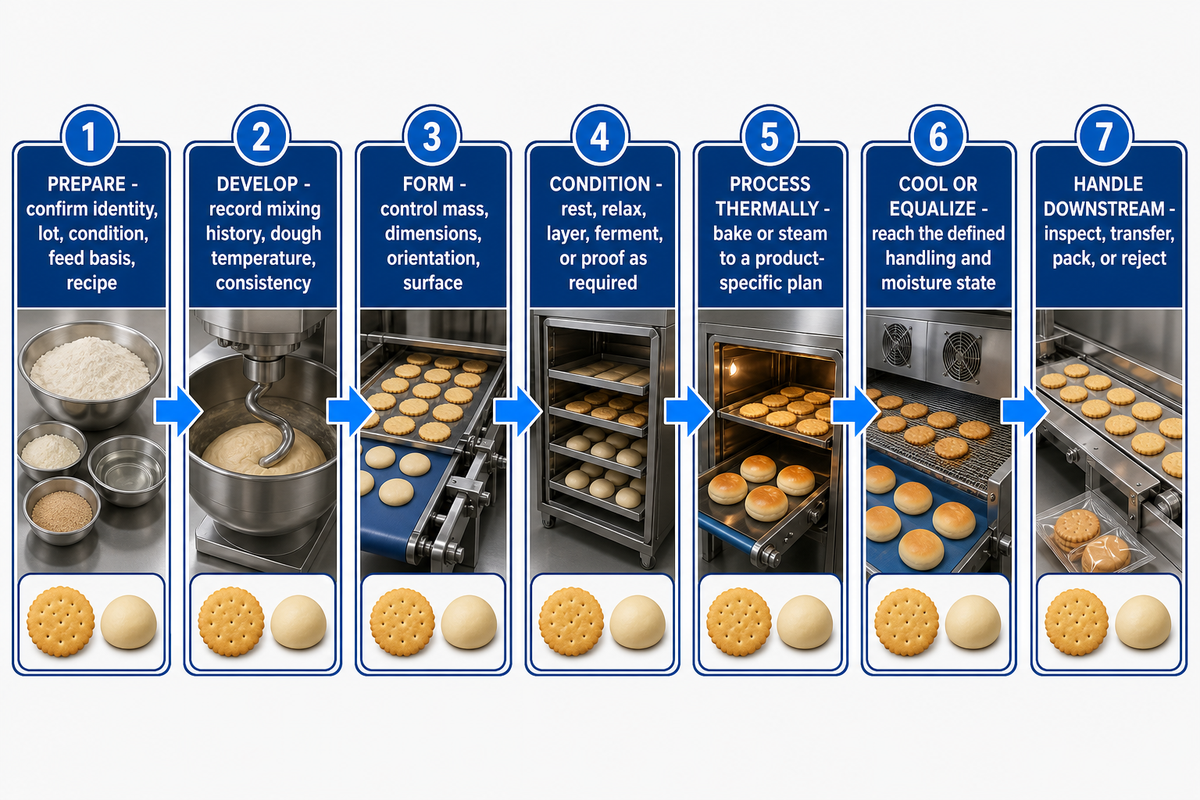
Una vez claras ambas rutas de producto y sus incógnitas, una lista de equipos indica qué está presente. Los mapas de proceso indican qué debe cumplirse cuando el material cruza cada límite. El Mapa de ruta de siete etapas siguiente funciona para ambas familias porque registra cambios de estado en lugar de imponer el mismo nombre de máquina a todas las rutas.
La evidencia de esas etapas proviene de un estudio revisado por pares sobre el proceso de galletas que ofrece un ejemplo acotado de mezclado, formado, relajación, horneado y enfriamiento diferenciados; el mapa de siete etapas generaliza el método de transferencia, no la receta ni los ajustes de ese estudio.
1. Preparar
Confirme la identidad del ingrediente, el lote, el estado, la base de alimentación y la revisión de la receta.
Confirme la identidad del ingrediente, el lote, el estado, la base de alimentación y la revisión de la receta.
2. Desarrollar
Registre el historial de mezclado, la temperatura de la masa, la consistencia y el estado de desarrollo previsto.
Registre el historial de mezclado, la temperatura de la masa, la consistencia y el estado de desarrollo previsto.
3. Formar
Cree un peso por pieza, unas dimensiones, una orientación y un estado superficial controlados.
Cree un peso por pieza, unas dimensiones, una orientación y un estado superficial controlados.
4. Acondicionar
Deje reposar, relaje, lamine, fermente o fermente solo donde la ruta del producto lo requiera.
Deje reposar, relaje, lamine, fermente o fermente solo donde la ruta del producto lo requiera.
5. Procesar térmicamente
Hornee o cueza al vapor bajo un plan de control específico para el producto y la carga.
Hornee o cueza al vapor bajo un plan de control específico para el producto y la carga.
6. Enfriar o igualar
Alcance un estado definido de manipulación, humedad, temperatura o estructura.
Alcance un estado definido de manipulación, humedad, temperatura o estructura.
7. Manipular en etapas posteriores
Inspeccione, alinee, transfiera, empaque o rechace sin borrar la evidencia de las etapas anteriores.
Inspeccione, alinee, transfiera, empaque o rechace sin borrar la evidencia de las etapas anteriores.
Para cada flecha, escriba cuatro campos: estado de entrada, estado de salida, método de medición y autoridad para retener o liberar. «La masa entra en la formadora» es demasiado vago. Los registros útiles de transferencia pueden incluir la revisión de la receta, la temperatura de la masa en un punto definido, el tiempo desde el mezclado, la continuidad de la alimentación, el método de muestreo del peso por pieza y la respuesta requerida cuando no se cumple el intervalo definido.
Este mapa también revela los acumuladores que faltan. Si la etapa térmica se detiene, ¿pueden esperar las piezas formadas sin cambiar? Si la fermentación continúa mientras el empaque se detiene, ¿qué producto se vuelve no conforme primero? Si el enfriador descarga más rápido de lo que el empacador acepta, ¿dónde se acumulará el producto, tocará otra superficie o se romperá? Los acumuladores no son capacidad gratuita; cambian el tiempo, el estado, la trazabilidad y las necesidades de limpieza.
Construya un registro de transferencias, no una lista de transportadores
Para cada límite, nombre la estación de origen, la estación receptora, la transferencia física, el estado normal del producto, la espera permitida, el punto de inspección, la respuesta ante una parada, la autoridad de reinicio y el responsable del registro. Añada una pregunta de fallo: si la estación receptora reduce su velocidad o se detiene, ¿qué ocurre con el producto que ya está entre ambas estaciones? Esto revela si una zona de acumulación conserva el producto o simplemente oculta la primera restricción.
Durante una prueba, registre la hora exacta del primer desabasto, bloqueo, desbordamiento, incumplimiento, intervención manual o desviación del estado del producto. Compare esa hora con el registro de rechazos posteriores. Ese registro convierte el video de la línea en evidencia: el equipo puede ver dónde cambió primero el estado, cuánto duró el cambio y si la siguiente estación se recuperó automáticamente o necesitó un ajuste no documentado.
Estabilice el estado de la masa antes de culpar a la formadora
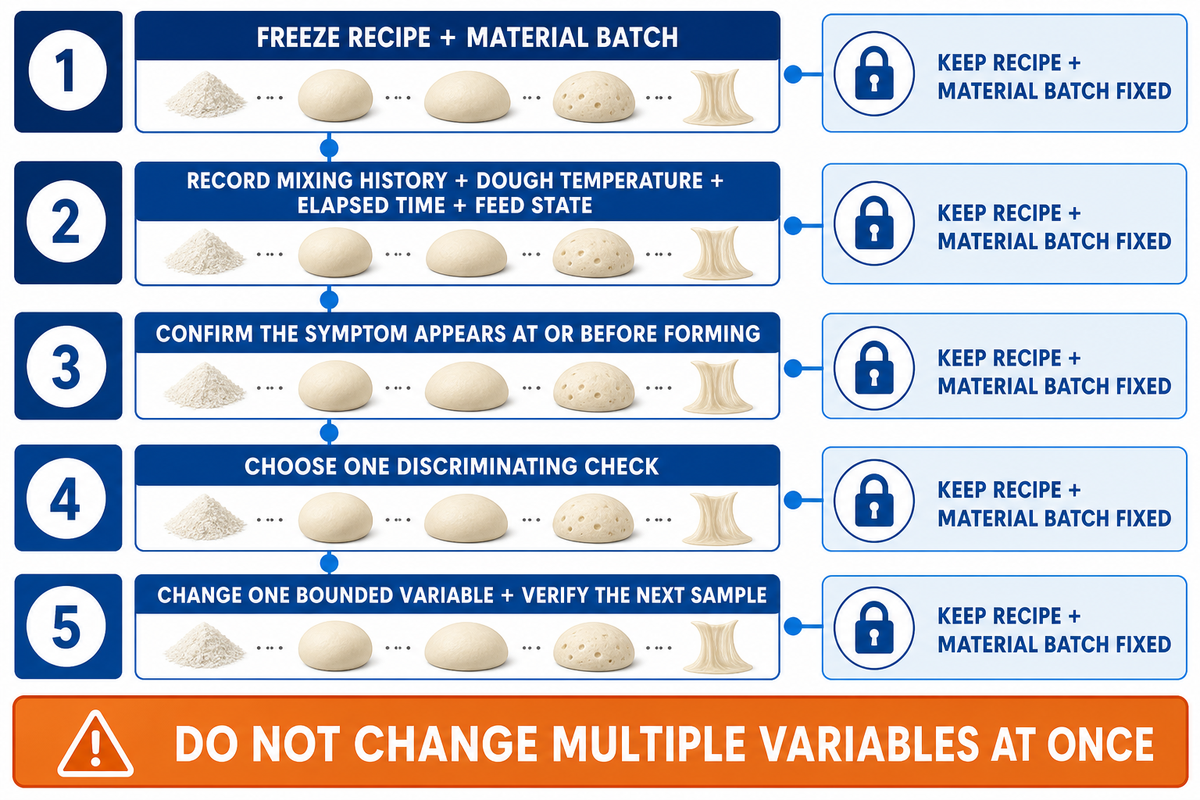
Cuando cambian el peso por pieza, la forma, el desmolde o la calidad superficial, la formadora es visible y fácil de ajustar. Sin embargo, no siempre es la primera causa. La temperatura de los ingredientes, la adición de agua, la energía de mezclado, la temperatura de la masa, el tiempo de reposo, el estado de fermentación, la antigüedad del lote, la presión de alimentación y el retorno de recortes pueden llegar a la estación de formado como una entrada modificada.
Para una masa de galleta o una bola de masa para minibollo, registre la observación real de superficie y consistencia; «lisa» debe vincularse a una comprobación acordada. Si un operador toma la muestra a mano, documente dónde, cuándo y cómo entra esa muestra en la decisión.
Un estudio revisado por pares sobre galletas semidulces separa el mezclado, el laminado, la relajación, el corte o moldeado y el horneado en su experimento definido. Un estudio independiente sobre la fermentación de bollos muestra que el tiempo de fermentación puede cambiar varios atributos del producto terminado. Ningún artículo proporciona un ajuste de producción universal. En conjunto, muestran por qué debe registrarse el estado de entrada del producto antes de asignar un ajuste a la máquina.
Secuencia de diagnóstico con una variable
- Congele la revisión de la receta e identifique el lote de material.
- Registre el historial de mezclado, la temperatura de la masa, el tiempo transcurrido y el estado de alimentación.
- Confirme que el síntoma aparece por primera vez en la estación de formado o antes.
- Elija una comprobación discriminante: peso por pieza, espesor, desmolde, estado de fermentación u otra medida definida.
- Cambie una variable acotada y verifique la siguiente muestra identificada.
Los ajustes de la máquina siguen siendo importantes, pero cada ajuste debe poder interpretarse. Si varias variables anteriores y de formado cambian al mismo tiempo, una muestra mejorada no puede indicar qué cambio fue relevante ni si el resultado resistirá el siguiente lote.
Encuentre el cuello de botella oculto detrás de la capacidad nominal
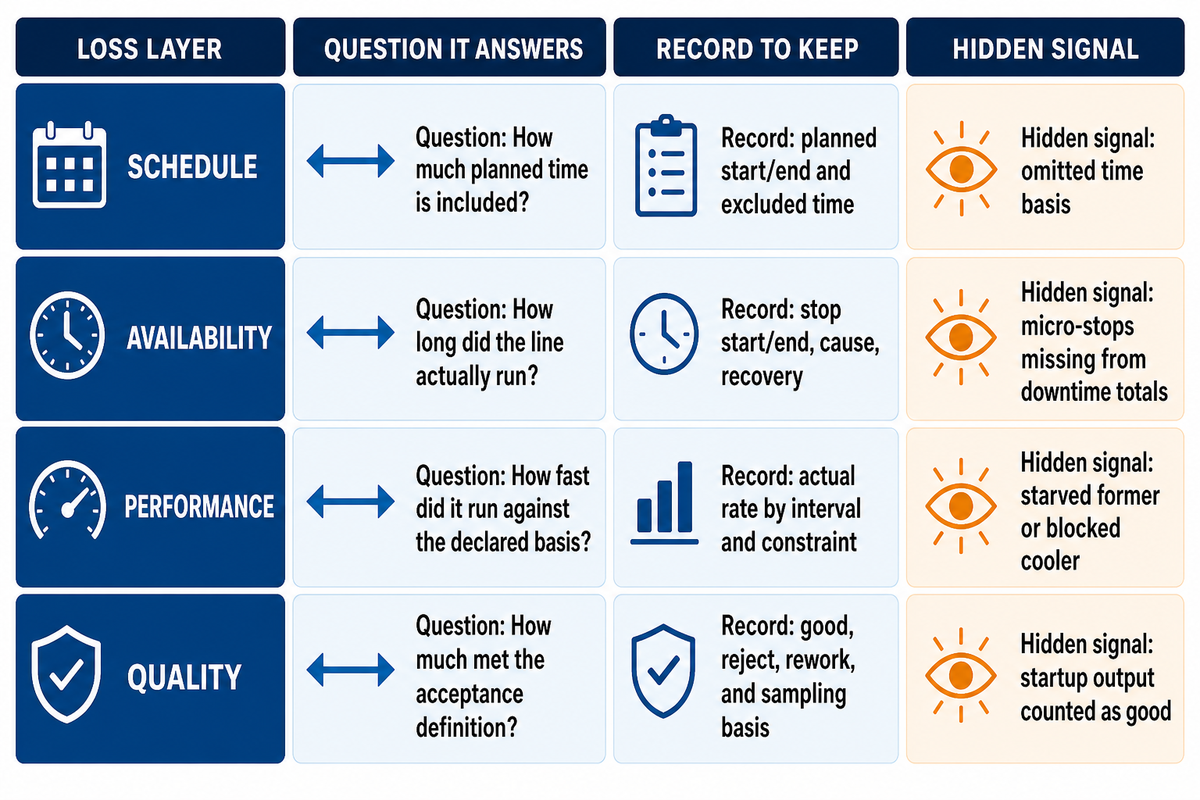
Una vez controlado el estado de la masa, los kilogramos por hora nominales siguen describiendo solo un ritmo declarado bajo una base indicada. Los kilogramos aceptados por turno también dependen del tiempo programado, la disponibilidad operativa, el rendimiento a la velocidad de marcha y la proporción de producción que supera la primera inspección acordada. Un caso de simulación de una línea de galletas en condiciones reales de 2025 muestra por qué la combinación de productos y la reconfiguración hacen que los cuellos de botella dependan del escenario.
Use la comprobación de tiempo, unidad y base de producto declarados antes de comparar los ritmos declarados de las líneas. Esto mantiene separada la comparación de placa de características de la evidencia de producción aceptada desarrollada a continuación.
Un estudio sobre una línea de croissants también informa por separado la disponibilidad, la eficiencia del rendimiento y la calidad. Esa separación importa: diez minutos detenidos y diez minutos funcionando lentamente son pérdidas distintas, aunque produzcan la misma masa final.
Escalera de kilogramos aceptados — ejemplo hipotético de planificación
100 kg/h × 8 h × 0.85 de tiempo operativo × 0.92 de rendimiento a velocidad de marcha × 0.95 de rendimiento a la primera pasada = 594.3 kg aceptados por turno
Cada entrada es ilustrativa. Esto no representa una capacidad de UDTECH, un punto de referencia del sector ni una garantía de compra. Sustituya las cinco entradas por un producto identificado, una base de ritmo declarada, un registro de prueba medido y un método de aceptación acordado.
Conclusión clave
Las líneas nominales no son sistemas de producción aceptada hasta definir la disponibilidad, el rendimiento a velocidad de marcha, la calidad, el alcance del producto y la ventana de medición.
| Capa de pérdida | Pregunta | Registro | Señal oculta típica |
|---|---|---|---|
| Programación | ¿Cuánto tiempo se asignó? | Inicio y final planificados, y tiempo excluido | Cambio de producto contabilizado fuera de la prueba |
| Disponibilidad | ¿Cuánto tiempo funcionó realmente la línea? | Inicio y final de la parada, causa y recuperación | Microparadas ausentes de los totales de inactividad |
| Rendimiento | ¿A qué velocidad funcionó frente a la base declarada? | Ritmo real por intervalo y restricción | Formadora sin alimentación o enfriador bloqueado |
| Calidad | ¿Cuánto cumplió la definición de aceptación? | Producto bueno, rechazo, reproceso y base de muestreo | Producción de arranque contabilizada como buena |
Encuentre el primer desabasto o bloqueo recurrente, no solo la máquina con el ritmo de folleto más bajo. La restricción activa puede cambiar cuando cambian la geometría de la pieza, la combinación de productos, el programa de horneado, el tiempo de enfriamiento, el formato de empaque o la secuencia de limpieza y desinfección. Repita el mapa para los productos y programas importantes para el proyecto.
Use registros por intervalos para separar el funcionamiento lento del tiempo de inactividad
Los totales por turno no muestran si la línea perdió producción en una parada prolongada, decenas de paradas cortas, una operación sostenida por debajo de la base declarada o un periodo con muchos rechazos después del reinicio. Divida la prueba en intervalos acordados y registre el estado de funcionamiento, el ritmo real, la primera estación restringida, la masa buena, la masa rechazada y el código principal de parada o pérdida de velocidad de cada intervalo.
Elija un intervalo que corresponda al proceso y a la decisión; esta guía no prescribe un valor universal. Solo debe ser lo bastante corto para vincular un cambio del estado del producto con el evento de línea que lo precedió. Cuando cambie la restricción activa, conserve ambos registros. Resolver una estación puede revelar la siguiente restricción sin aumentar la producción aceptada tanto como sugería la mejora aislada de la máquina.
Trate el horneado, la fermentación, la cocción al vapor y el enfriamiento como rutas térmicas diferentes
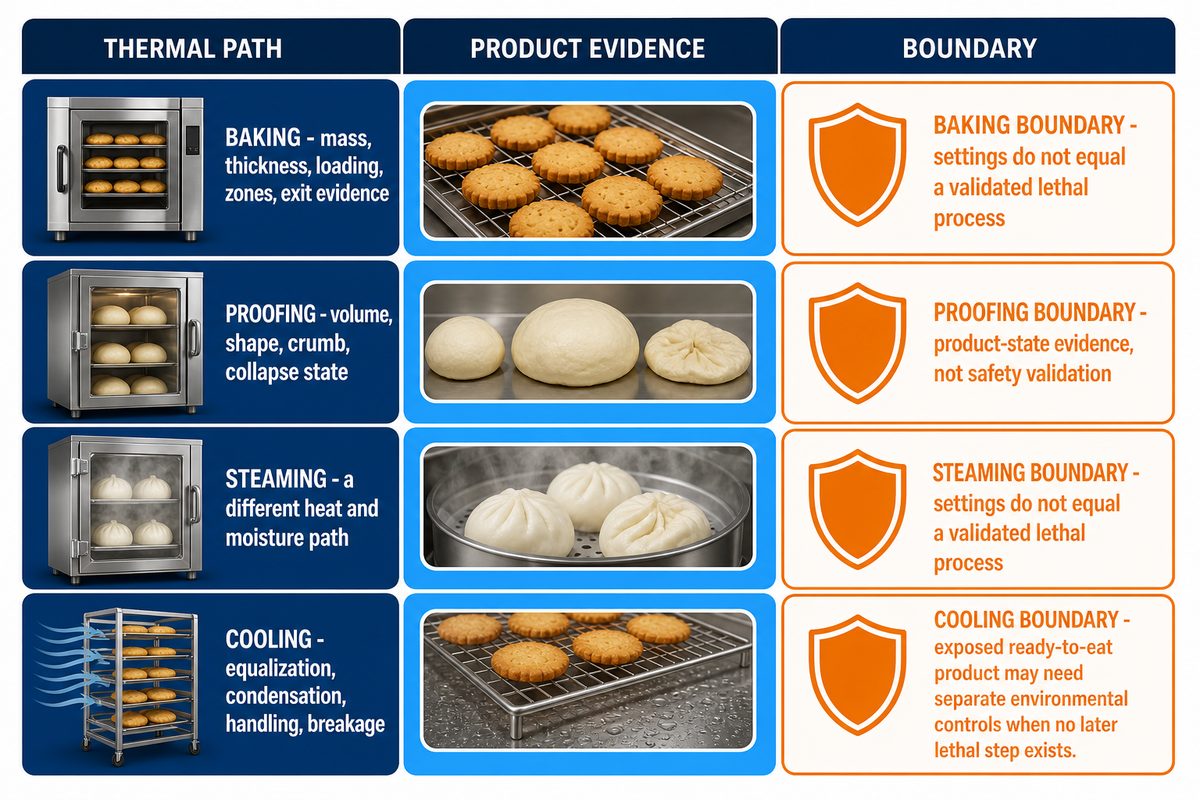
El tiempo y la temperatura por sí solos no especifican un proceso. La masa del producto, el espesor, la forma, el estado inicial, el patrón de carga, la humedad, el modo de transferencia de calor, el comportamiento de las zonas, la distribución del tiempo de permanencia y el resultado medido determinan lo que significan esos valores. Copiar un número de otro producto puede ser interesante como orientación y resultar inseguro en la operación.
En las galletas, la medición puede combinar la humedad de salida, la distribución de humedad, el color, el espesor, la textura, la formación de grietas después del almacenamiento y las roturas después del enfriamiento. Un estudio de 2025 sobre el agrietamiento de galletas mide varias de esas respuestas conjuntamente. Sus ajustes de microondas y de horno convencional pertenecen únicamente a su producto de prueba bajo en grasa. La lección transferible es el conjunto de mediciones y la necesidad de vigilar la distribución de humedad, no su receta ni sus objetivos.
En un minibollo con levadura, el estado de fermentación puede afectar el volumen, la forma, la estructura de la miga y el comportamiento de colapso antes de comenzar la etapa térmica. El horneado y la cocción al vapor crean después rutas diferentes de calor y humedad. El enfriamiento es otro estado del proceso: una igualación insuficiente puede alterar el empaque, la textura, el control de la condensación, la manipulación o las roturas.
Para una ruta con bandejas o túnel, incluya la identidad de la bandeja, la posición de carga y la evidencia de zona o permanencia. Describa explícitamente la manipulación del producto caliente y convierta las expresiones de color «claro» o «dorado» en un método de medición y un límite acordados.
Límite de seguridad alimentaria
Los ajustes térmicos no son automáticamente procesos letales validados. La validación, el monitoreo, la verificación y las acciones correctivas dependen del producto, el análisis de peligros, la instalación y los requisitos aplicables.
En los productos listos para el consumo expuestos después del horneado o la cocción al vapor, el desmolde, el enfriamiento, el corte y el empaque también pueden requerir controles ambientales separados cuando no existe un tratamiento letal posterior. Esta es una responsabilidad de seguridad alimentaria del comprador y de la planta, no una afirmación sobre ninguna línea de UDTECH.
Diagnostique los defectos con el registro de la primera estación que falla
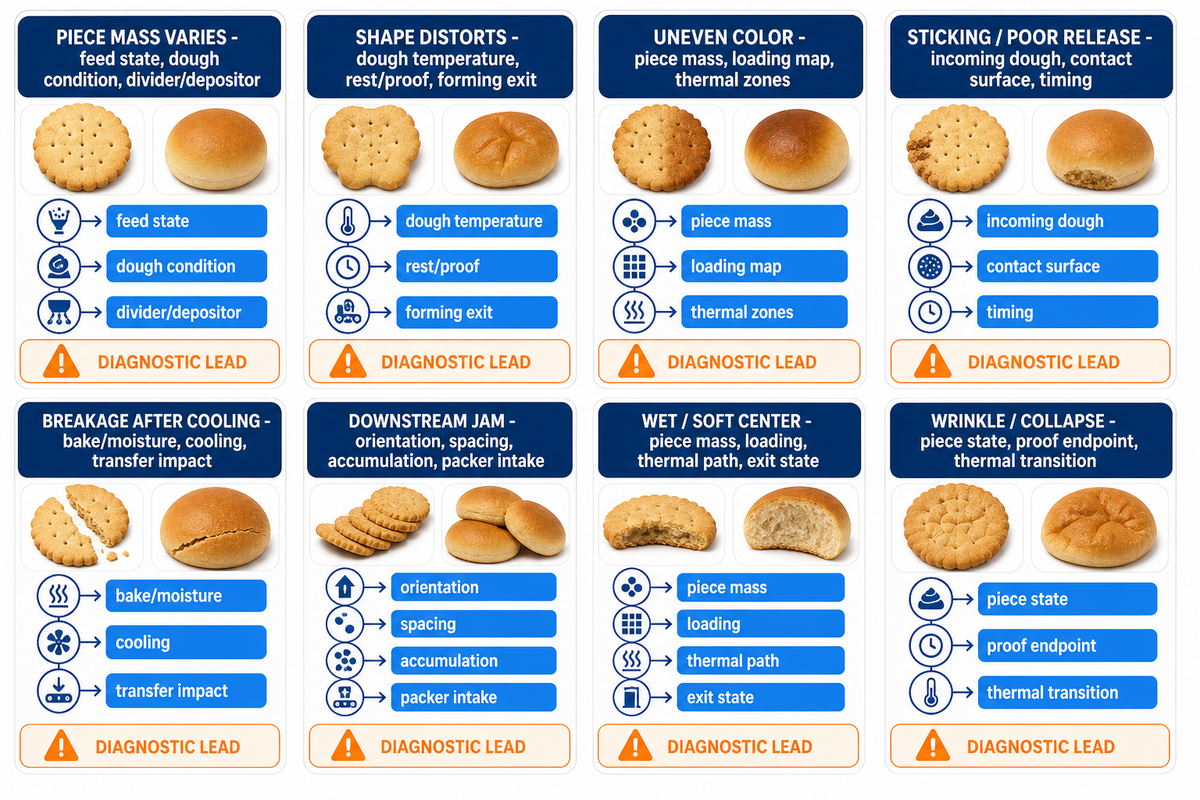
Los defectos suelen nombrarse donde se vuelven evidentes. Las galletas agrietadas pueden detectarse en el empaque aunque el primer gradiente anormal de humedad se haya desarrollado durante el horneado o el enfriamiento. Los bollos arrugados pueden detectarse después de la cocción al vapor aunque el peso por pieza, el formado o el estado de fermentación ya hubieran cambiado. El registro de la primera estación que falla documenta el estado anormal más temprano que la evidencia permite respaldar.
Un ejemplo acotado es un estudio revisado por pares sobre el agrietamiento de galletas que mide la distribución de humedad junto con el agrietamiento y el comportamiento de fractura; no establece límites universales de defectos.
Use el lenguaje del operador como pista, no como mecanismo. «Se cayó», «se pegó», «quedó demasiado oscuro» y «se rompió en la transferencia» son observaciones útiles. Cada una necesita una medición discriminante antes de que el equipo cambie una variable causal.
| Tipo de defecto | Primeros lugares que deben inspeccionarse | Una comprobación discriminante | No cambiar al mismo tiempo |
|---|---|---|---|
| Varía el peso por pieza | Estado de alimentación, condición de la masa, divisora o dosificadora | Muestra cronometrada de piezas consecutivas para determinar el peso | Receta, presión de alimentación y sincronización del corte |
| Se deforma la forma | Temperatura de la masa, reposo o fermentación, salida del formado | Geometría en dos estaciones identificadas | Condiciones de fermentación y geometría de formado |
| Color desigual | Peso por pieza, mapa de carga y zonas térmicas | Color codificado por posición y muestra de masa | Formulación, carga y varias zonas |
| Pegado o mal desmolde | Estado de entrada de la masa, superficie de contacto y sincronización del desmolde | Patrón de residuos o ubicación por ciclo | Tratamiento superficial, masa y velocidad |
| Roturas después del enfriamiento | Historial de horneado y humedad, enfriamiento e impacto de transferencia | Roturas por tiempo, ubicación y zona del producto | Perfil de horneado, enfriamiento y altura de transferencia |
| Atasco en etapas posteriores | Orientación, separación, acumulación y entrada al empacador | Marca de tiempo del primer bloqueo o desabasto | Velocidad aguas arriba y receta del empacador |
| Centro húmedo o blando | Peso por pieza, carga, ruta térmica y estado de salida | Medición del centro y del borde codificada por posición | Masa, carga y varias zonas |
| Arruga o colapso | Estado de la pieza, punto final de fermentación y transición térmica | Geometría antes y después del proceso por muestra | Formulación, fermentación y condiciones de vapor u horneado |
Las filas completas del registro contienen el producto y el lote, la marca de tiempo, el síntoma, la primera estación anormal, los controles estables, la comprobación realizada, el resultado, un cambio acotado, la muestra de verificación y la disposición. Conserve las pruebas fallidas. Evitan que el mismo ajuste poco útil se convierta en una creencia de planta.
Diseñe la evidencia de limpieza y cambio de producto
Una vez identificada la primera estación que falla, la facilidad de limpieza comienza con el acceso, los materiales, las uniones, el drenaje, el desmontaje y el espacio circundante, pero no termina allí. La norma vigente 21 CFR 117.40 exige que los equipos incluidos puedan limpiarse adecuadamente y estén instalados para facilitar la limpieza y el mantenimiento tanto del equipo como de los espacios adyacentes. Es una obligación de la instalación y del diseño del equipo, no una prueba de certificación del proveedor.
Separe tres objetos de evidencia. Primero, ¿se puede acceder al área pertinente, desmontarla cuando sea necesario, limpiarla, inspeccionarla, secarla, volver a ensamblarla y liberarla? Segundo, cuando los productos tienen perfiles de alérgenos diferentes, ¿el procedimiento de cambio cubre cada etapa compartida y verifica el resultado previsto? Tercero, para un producto listo para el consumo expuesto después de la etapa térmica, ¿qué controles de limpieza y desinfección y ambientales protegen la zona de desmolde, enfriamiento, manipulación y empaque?
Una carta oficial de advertencia de la FDA sobre una planta de bollos muestra por qué esas preguntas deben mantenerse separadas: analiza el contacto cruzado de alérgenos en equipos compartidos y la manipulación expuesta de productos listos para el consumo después del horneado como peligros distintos. Es un ejemplo de aplicación específico de una planta, no evidencia sobre UDTECH ni sobre otra fábrica.
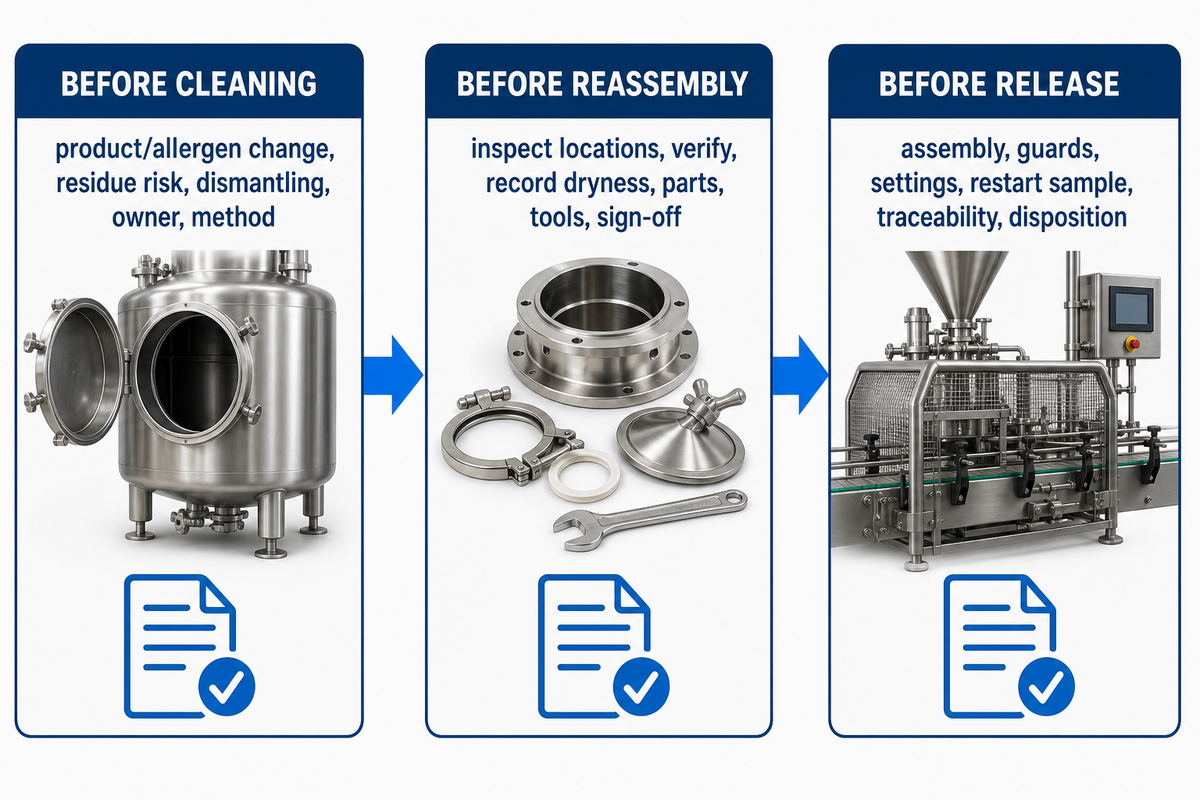
Antes de limpiar
Registre el cambio de producto o alérgeno, el riesgo de residuos, el límite de desmontaje, las personas responsables, el método y los componentes protegidos.
Registre el cambio de producto o alérgeno, el riesgo de residuos, el límite de desmontaje, las personas responsables, el método y los componentes protegidos.
Antes de volver a ensamblar
Inspeccione los lugares identificados, utilice el método de verificación acordado, registre las excepciones, el estado de sequedad, los repuestos, las herramientas y la aprobación.
Inspeccione los lugares identificados, utilice el método de verificación acordado, registre las excepciones, el estado de sequedad, los repuestos, las herramientas y la aprobación.
Antes de liberar
Verifique el ensamblaje, las protecciones, los ajustes, la primera muestra de reinicio, la trazabilidad y la disposición de la producción de arranque.
Verifique el ensamblaje, las protecciones, los ajustes, la primera muestra de reinicio, la trazabilidad y la disposición de la producción de arranque.
Ejecute el cambio de producto como un evento de producción medido
Inicie el cronómetro en un estado acordado de la línea, no en la primera acción de limpieza visible. Registre la retirada del producto, el desmontaje, la limpieza, la verificación, el secado, el reensamblaje, la configuración, la producción de arranque, la primera muestra aceptada y la liberación final. Si cambia el producto o la familia de alérgenos, identifique cada punto compartido de contacto o exposición cubierto por el procedimiento. Una duración de limpieza sin indicar su límite no es comparable.
El registro de reinicio debe mostrar los ajustes restaurados, los repuestos contabilizados, las protecciones y los controles comprobados, la disposición del material de arranque, los resultados de la verificación y la persona autorizada para liberar el producto. Un reinicio más rápido no es una mejora si desplaza a la producción el riesgo de residuos, ensamblaje o primera pieza. El tiempo y la evidencia deben avanzar juntos.
Mantenga flexible la prueba piloto y luego congele las interfaces antes de la aceptación
Después de definir la evidencia de limpieza y reinicio, el trabajo inicial con el producto y el proceso aún puede beneficiarse de la flexibilidad. La instalación piloto de procesamiento de alimentos de Virginia Tech describe equipos móviles, servicios auxiliares desplegables y un espacio flexible para evaluar nuevos procesos y líneas. Esto constituye una evidencia en contra de la idea de que cada detalle debe fijarse antes de comenzar la exploración, no una especificación de servicios auxiliares para una línea comercial.
El límite cambia antes de una prueba de aceptación comercial. En ese momento, las interfaces indefinidas pueden hacer imposible reproducir una demostración en la planta. Congele el producto probado, la envolvente utilizable del equipo, la ruta de acceso, el espacio libre para servicio y mantenimiento, el estándar y la calidad de los servicios auxiliares, la necesidad de drenaje o extracción, las condiciones ambientales, el protocolo de control, el ritmo de la etapa anterior, la regla del pulmón, la alimentación de la etapa posterior y quién suministra cada conexión.
Ficha de interfaces en dos etapas
Etapa exploratoria: documente los supuestos, los límites seguros, las conexiones temporales, los equipos móviles y lo que permanece abierto.
Etapa de aceptación: congele los puntos de conexión, las condiciones de los servicios auxiliares, la revisión de la distribución en planta, el acceso, los controles, la lógica del pulmón, los ritmos adyacentes, los puntos de medición y la autoridad para aprobar excepciones.
Un rectángulo en el plano de planta no es suficiente. La altura de las puertas, el radio de giro, las condiciones del piso y de los soportes, el acceso a los paneles, el espacio libre para la limpieza, las rutas de los operadores, el flujo de ingredientes y empaque, la ruta de residuos y la posición de la extracción o el drenaje pueden determinar que la envolvente práctica sea menor que la huella dibujada. La misma ficha debe indicar qué valores son datos del proveedor, datos del comprador o valores verificados conjuntamente.
Vincule la escala de kilogramos aceptados con evidencia de estabilidad y muestreo
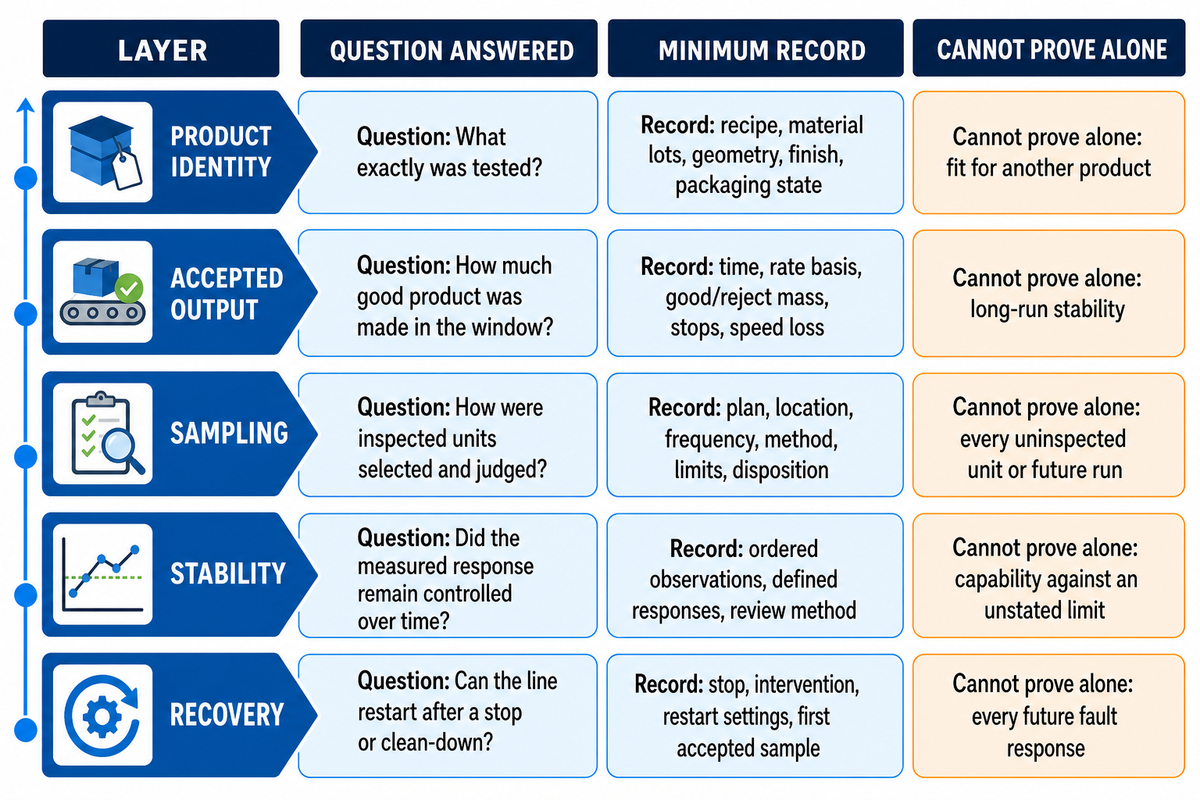
Con las interfaces de la planta congeladas, una prueba solo es repetible cuando la base de evidencia se acuerda antes de la ejecución. Defina el producto, la receta y la revisión de materiales, el periodo programado, el tiempo excluido, la base declarada del ritmo, los intervalos reales de funcionamiento, la pérdida de velocidad, la producción conforme y rechazada, los códigos de parada, las ubicaciones de muestreo, los métodos, los límites, el cambio de producto, el reinicio y las excepciones firmadas. No permita que los cinco minutos más atractivos representen toda la ejecución.
El cálculo de kilogramos aceptados responde a una pregunta: ¿cuánta producción medida cumplió una base de aceptación definida en primera pasada durante el periodo indicado? Por sí solo, no demuestra que el proceso sea estable a lo largo del tiempo. La orientación del NIST sobre la estabilidad del proceso separa la estabilidad de un resultado puntual. Su ejemplo de cantidad de muestras no es una regla universal de aceptación para líneas de alimentos; el comprador y el proveedor aún necesitan un plan específico para la situación.
El muestreo de aceptación responde a otra pregunta: si la evidencia muestreada respalda una decisión sobre un lote conforme al sistema elegido. La descripción pública de ISO 28590 presenta varios sistemas de muestreo por atributos y destaca la selección del sistema de inspección adecuado. No autoriza un tamaño de muestra, un umbral de rendimiento ni una duración de aceptación en fábrica universales para estas líneas.
| Nivel de aceptación | Pregunta respondida | Registro mínimo | Lo que no puede demostrar por sí solo |
|---|---|---|---|
| Identidad del producto | ¿Qué se probó exactamente? | Receta, lotes de materiales, geometría, acabado y estado del empaque | Adecuación para otro producto |
| Producción aceptada | ¿Cuánto producto conforme se elaboró durante el periodo? | Tiempo, base del ritmo, masa conforme y rechazada, paradas y pérdida de velocidad | Estabilidad a largo plazo |
| Muestreo | ¿Cómo se seleccionaron y evaluaron las unidades inspeccionadas? | Plan, ubicación, frecuencia, método, límites y disposición | Cada unidad no inspeccionada o corrida futura |
| Estabilidad | ¿La respuesta medida se mantuvo bajo control a lo largo del tiempo? | Observaciones ordenadas, respuestas definidas y método de revisión | Capacidad frente a un límite no declarado |
| Recuperación | ¿Puede la línea reiniciarse después de una parada o limpieza? | Parada, intervención, ajustes de reinicio y primera muestra aceptada | Cada respuesta futura a una falla |
Por lo tanto, una solicitud sólida de cotización es una solicitud de evidencia, no solo de un ritmo objetivo. Adjunte las dos fichas de ruta, los productos objetivo, la mezcla prevista, las definiciones de aceptación, los métodos de medición planificados, la ficha de interfaces de la planta, las familias de cambio de producto y las preguntas abiertas. Ese paquete permite iniciar la conversación comercial sin obligar al blog a actuar como una especificación de modelo.
Defina la decisión de no aceptación antes de la prueba
La evidencia de aceptación solo es útil si el equipo sabe qué ocurre cuando está incompleta. Defina qué registros faltantes pausan la ejecución, qué desviaciones pueden volver a probarse, quién puede aprobar una excepción y qué cambios requieren una nueva línea base. Mantenga como disposiciones separadas la falla del producto, la falla del equipo, la falla de la interfaz de la planta, la falla de medición y la falla de documentación.
Un resultado de no aceptación no implica necesariamente el rechazo final del proyecto. Puede ser una declaración precisa de que la evidencia probada aún no respalda la liberación. La siguiente acción podría ser un método de medición corregido, una prueba de reformulación del producto, la reparación de una interfaz, una repetición controlada o una redefinición del alcance comercial. Esa claridad vale más que una demostración que aprueba porque nunca se redactó la pregunta de aceptación.
Preguntas frecuentes
¿Cuál es la diferencia entre una galleta y un bollo en la producción industrial?
Una línea de galletas puede utilizar una masa con agentes leudantes químicos u otra formulación específica del producto y formarla mediante laminado, corte, moldeado, dosificación o corte con alambre antes del horneado y el enfriamiento. Un minibollo suele utilizar desarrollo de levadura, división, boleado o moldeado, fermentación y luego horneado o cocción al vapor. La definición del producto, la geometría, el relleno, el tratamiento superficial, la textura final y el estado del empaque, y no solo la etiqueta, determinan las etapas reales.
¿Cómo se fabrica una galleta en una línea industrial?
Una ruta típica verifica los ingredientes y la revisión de la receta, mezcla la masa, la acondiciona según sea necesario, forma piezas controladas, las hornea, las enfría o equilibra su temperatura, inspecciona la producción y transfiere el producto aceptado al empaque. Las etapas de formado y acondicionamiento varían según la familia de galletas. Registre el estado de entrada, el estado de salida, el método de medición y la respuesta ante paradas en cada transferencia. Esto hace que el proceso sea trazable sin suponer que las galletas laminadas y cortadas, moldeadas con rodillos, dosificadas y cortadas con alambre utilizan una secuencia universal de máquinas.
¿Cómo encontrar el cuello de botella real en una línea de galletas o minibollos?
Registre cuándo cada estación está sin suministro, en funcionamiento, ralentizada, bloqueada o produciendo artículos rechazados. Identifique la primera restricción recurrente con el producto y el programa probados. Puede cambiar con la geometría, el programa de fermentación u horneado, el tiempo de enfriamiento, el formato de empaque o el cambio de producto, por lo que la menor capacidad nominal no identifica automáticamente el cuello de botella real.
¿Cómo debe medirse la producción aceptada en una prueba de fábrica?
Antes de la ejecución, defina el producto, la receta y la revisión de materiales, el periodo, la base declarada del ritmo, el tiempo de funcionamiento, el rendimiento a la velocidad real, la masa conforme y rechazada, los códigos de parada, las ubicaciones de muestreo, los métodos, los límites y el tratamiento de la producción de arranque. Informe los kilogramos aceptados con esos campos en lugar de mostrar solo la velocidad máxima.
Añada observaciones ordenadas que puedan revisarse para evaluar la estabilidad y documente la recuperación después de una parada elegida, un evento de limpieza o un cambio de producto. Indique también quién registra cada valor, quién puede clasificar una excepción y si la producción de arranque, el reproceso y la producción de repetición quedan fuera del total de primera pasada. El comprador y el proveedor deben acordar la duración, el sistema de muestreo, los límites y la autoridad para aprobar excepciones; esta guía no prescribe valores universales.
¿Cuánto cuesta una fábrica de galletas?
No existe un único costo responsable sin definir el alcance del producto, la base de capacidad, la ruta de proceso, el límite de automatización, el sistema térmico, la transferencia al empaque, las obras civiles, los servicios auxiliares, el destino y el alcance de la aceptación. Prepare primero esos datos para que el proveedor pueda separar los equipos, la integración, los trabajos en planta, los módulos opcionales y los supuestos abiertos en una cotización específica del proyecto.
Referencias y fuentes
- American Society of Baking: Galletas: referencia representativa del proceso de la familia de galletas.
- American Society of Baking: Procesamiento del pan: ruta representativa del pan y los bollos fermentados con levadura.
- Estudio revisado por pares sobre galletas semidulces: evidencia delimitada de etapas y masa.
- Caso de simulación de una línea de galletas de 2025: equilibrio de línea y cuellos de botella dependientes de la mezcla de productos.
- Estudio de eficacia de una línea de croissants: factores separados de disponibilidad, rendimiento y calidad.
- Estudio de inspección de galletas de 2025: ejemplo de medición múltiple específica del producto.
- 21 CFR 117.40: norma vigente de Estados Unidos sobre equipos y facilidad de limpieza.
- Carta de advertencia de la FDA de 2023 sobre una planta de bollos: ejemplo específico de alérgenos y peligros posteriores al horneado.
- NIST: Evaluación de la estabilidad del proceso: límite de estabilidad para la evidencia de producción.
- Descripción pública de ISO 28590: selección del sistema de muestreo de aceptación.
- Revisión de la digitalización de la panadería de 2025: oportunidades de monitoreo y limitaciones de adopción.
Nota editorial y sobre la evidencia: Esta guía combina regulaciones públicas vigentes, referencias profesionales de panificación, estudios revisados por pares, revisión adversarial independiente y marcos de planificación transparentes. Los valores específicos del producto permanecen vinculados a sus condiciones de origen. Ninguna fuente pública revisada para este artículo estableció una capacidad de UDTECH, una cifra de ahorro, una certificación, un resultado de cliente, la titularidad de una patente ni un ajuste de proceso universal; aquí no se afirma ninguno de ellos.