Póngase en contacto con UDTECH Company

Línea de producción de minibollos al vapor — UDTECH YT-XMT800
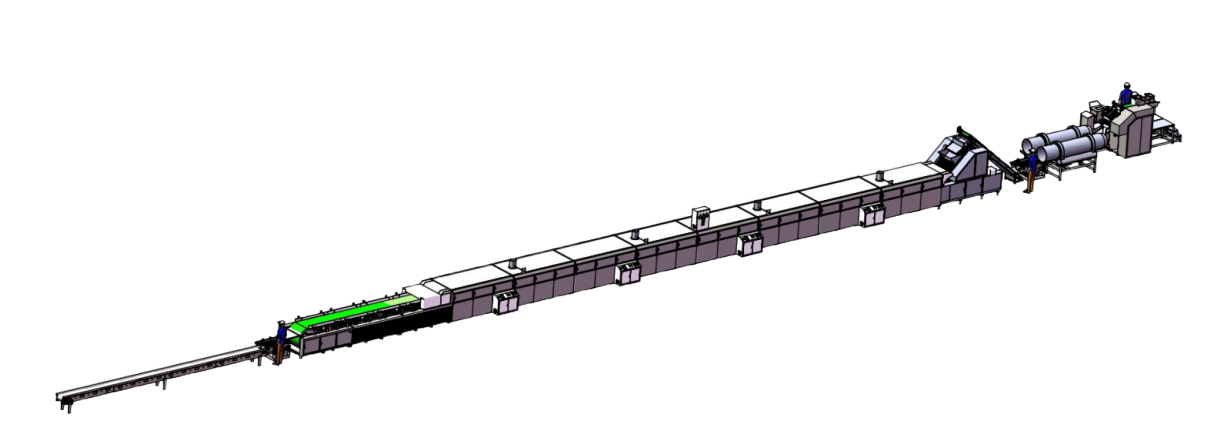
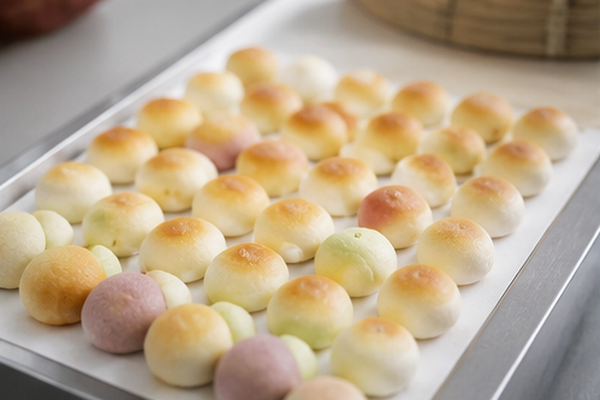
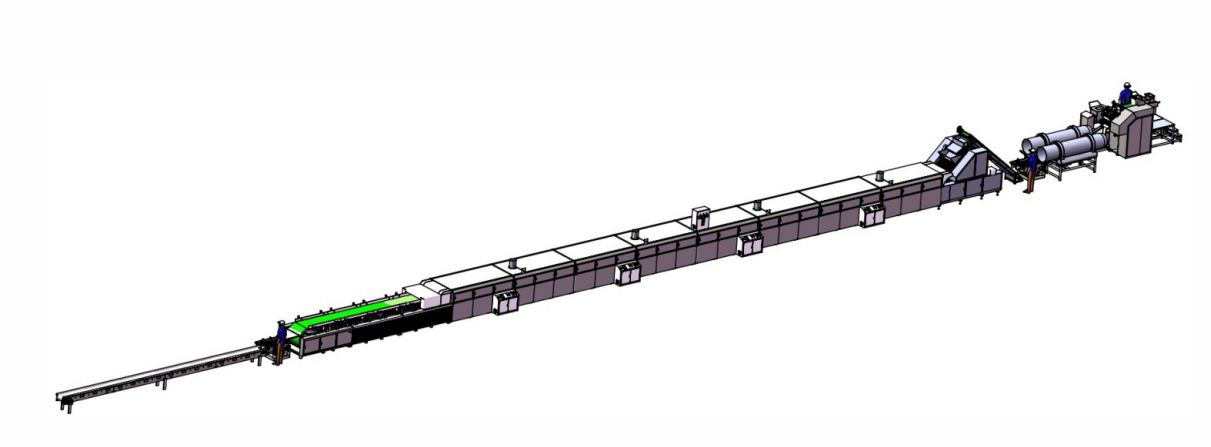
La línea de producción de minibollos horneados que se muestra aquí es una línea de snacks de minibollos horneados con calentamiento eléctrico, con una capacidad nominal de 4,000 kg/24 h según los datos de producto suministrados por UDTECH. Combina la preparación de masa, el formado automático, el horneado controlado y el enfriamiento en una línea de 55,000 mm.
Alcance del proceso: YT-XMT800 no incluye equipos de cocción al vapor, fermentación ni relleno. Las líneas de horneado y las de cocción al vapor no son intercambiables; elija esta línea de procesamiento de alimentos para bocadillos horneados pequeños y redondos, no para producir pan tradicional al vapor, bao rellenos ni mantou.
SECCIÓN // 03
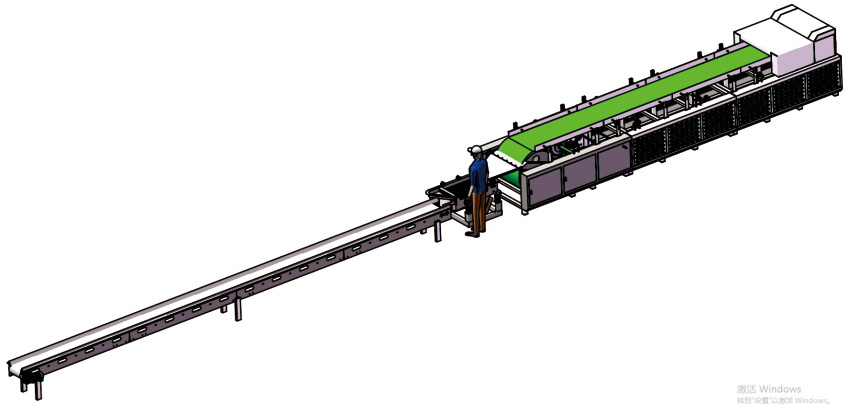
- Capacidad nominal 4,000 kg/24 h
- Longitud de la línea 55,000 mm
- Fuente de calor Calentamiento eléctrico
YT-XMT800 de un vistazo
Evaluación inicial de adecuación: la contrapartida de una línea recta de equipos de 55 m es la carga de planificación a escala de planta. Sería un error tomar el rectángulo ocupado por los equipos como el plano definitivo; hay que añadir los pasillos para operadores, el acceso para limpieza, los espacios para mantenimiento, los servicios auxiliares, el movimiento de ingredientes y las interfaces con el área de empaque.
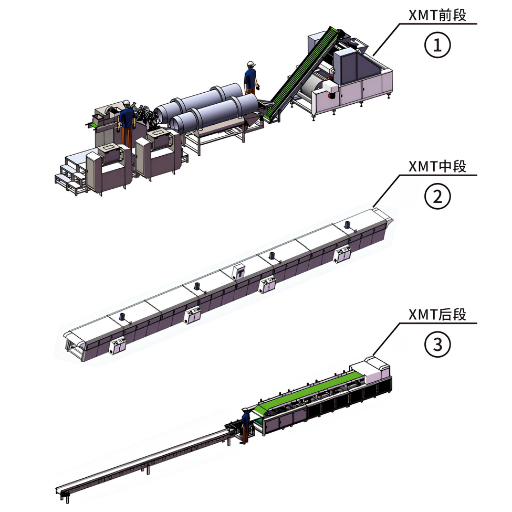
Capacidades de producción de minibollos horneados YT-XMT800
El error es tratar todas las máquinas para hacer bollos como si utilizaran el mismo proceso. El tratamiento térmico determina la categoría de la línea: YT-XMT800 da forma a la masa y la hornea en una línea continua, por lo que no puede sustituir a equipos diseñados para vapor, fermentación o manipulación de productos rellenos.
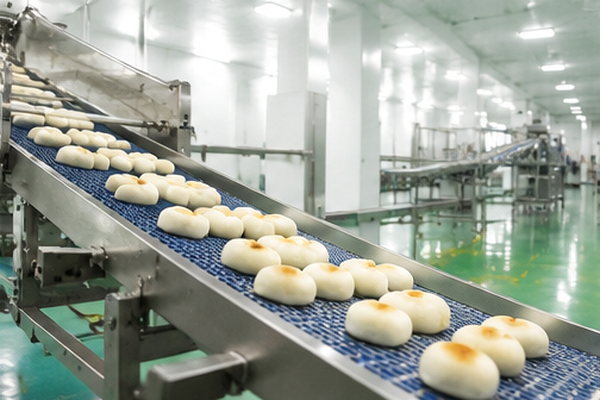
Referencia pública del proceso
La solicitud publicada CN113598206A menciona YT-XMT800 y describe el formado, la disposición, el horneado en túnel, el cribado y el enfriamiento. Respaldan la distinción entre categorías de proceso, pero no demuestran que una línea entregada específica haya superado la aceptación.
Preparación de la masa
Suministramos la mezcladora configurada como primer módulo del proceso. El sistema para la harina, el método de dosificación de ingredientes, la formulación y la disposición de alimentación aguas arriba siguen siendo datos necesarios para la cotización.
Laminado y corte
Configuramos la laminadora y la cortadora de masa para preparar piezas para la máquina de formado posterior. Las pruebas del producto deben establecer si la masa del comprador pasa limpiamente por esta secuencia.
Redondeado y transferencia
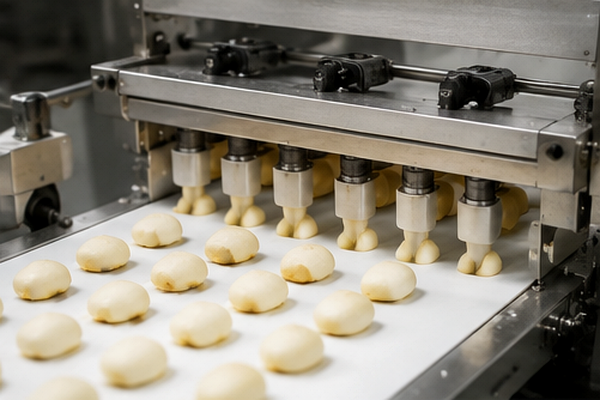
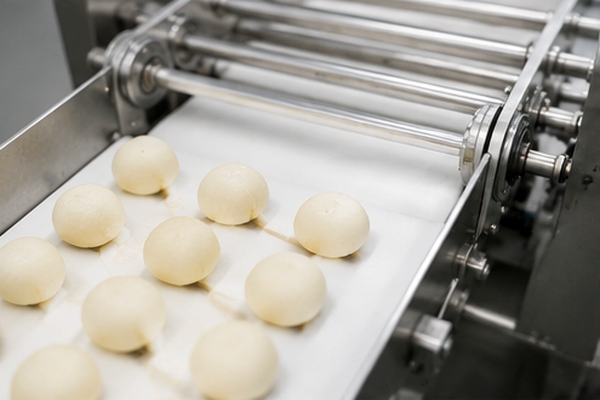
Integramos la redondeadora, el transportador elevador y el dispositivo de disposición de alta velocidad indicados en la configuración suministrada. Estos módulos controlan la forma y la presentación del producto hasta la etapa de horneado, sin implicar un proceso de relleno o recubrimiento.
Procesamiento térmico y enfriamiento
Proporcionamos horneado con control de temperatura mediante calentamiento eléctrico, seguido de cribas vibratorias y enfriamiento integrado. La condición de salida necesaria para el empaque debe definirse en el plan de aceptación.
Datos para el plan de aceptación
Utilice la 4,000 kg/24 h como dato de entrada del plan de aceptación, no como atajo para garantizar una producción por hora. La receta del producto, el programa de funcionamiento, las paradas previstas, la limpieza, el cambio de producto, el mantenimiento, el rendimiento y los criterios de aceptación deben cerrarse en torno al producto real del comprador.
De la muestra del producto a la línea de producción configurada
Una prueba útil en fábrica comienza con un objetivo de producto definido, no con una solicitud genérica de producción automática. Como comprador, usted suministra las materias primas o las muestras del producto para que la prueba pueda comprobar el comportamiento previsto de la masa, la forma, el horneado y el resultado del enfriamiento.
PHASE_01
///
Sistema de harina e ingredientes
Proporcione el tipo de harina, las principales categorías de ingredientes, las restricciones de alérgenos y la secuencia de mezclado prevista. UDTECH no infiere una formulación ni una declaración nutricional a partir de una muestra.
PHASE_02
///
Producto de referencia
Envíe una muestra física, fotografías claras del producto o ambas. Incluya el peso objetivo por pieza, el diámetro, la altura, el color, la textura y la variación aceptable.
PHASE_03
///
Comportamiento de la masa
Indique la temperatura de la masa, el intervalo de hidratación, la práctica de reposo y cualquier adherencia o rotura observada en las máquinas actuales para hacer el producto.
PHASE_04
///
Objetivo de producción
Indique la producción diaria requerida y el patrón de operación. Identifique los turnos previstos, las pausas, las ventanas de limpieza y los cambios de producto.
PHASE_05
///
Fábrica y servicios auxiliares
Proporcione las dimensiones del salón, el suministro eléctrico y las restricciones del piso. La revisión de la distribución en planta comprueba el envolvente de 55m frente a la fábrica real.
PHASE_06
///
Entrega a las etapas posteriores
Defina la condición requerida del producto antes del empaque, la interfaz del transportador y la ubicación de la máquina de empaque.
Política de pruebas // Las pruebas en fábrica utilizan las materias primas o muestras de producto suministradas por usted; no se envía una muestra de la línea de producción completa.
Revisión de higiene // Utilice ISO 14159 como marco de revisión de higiene de maquinaria al definir las áreas de contacto con el producto, el acceso para limpieza y los puntos de inspección de las pruebas.
Líneas de producción y alcance de los productos terminados
El riesgo de compra aumenta cuando el nombre de un producto del proveedor se trata como una lista completa de equipos. Por ello, separamos los módulos indicados en los materiales suministrados de YT-XMT800 de las interfaces que deben confirmarse en la cotización escrita.
Límite de corroboración: La solicitud CN113598206A, atribuida al cliente, describe la arquitectura del modelo desde el formado hasta el horneado, pero la cotización firmada —y no la solicitud— debe determinar los módulos, las cantidades y las interfaces que se entregarán.
01
Fase de mezclado
Módulo o función documentados
Mezcladora
Control de la cotización
Confirme las entradas del lote, la alimentación y la conexión de descarga.
02
Preparación de la masa
Módulo o función documentados
Laminadora y cortadora de masa
Control de la cotización
Confirme la geometría del producto y las condiciones de la prueba de la receta.
03
Arquitectura de formado
Módulo o función documentados
Redondeadora
Control de la cotización
Confirme el peso objetivo por pieza, las dimensiones y la forma aceptable.
04
Mecanismo de transferencia
Módulo o función documentados
Transportador elevador
Control de la cotización
Confirme las alturas y los puntos de conexión aguas arriba y aguas abajo.
05
Etapa de disposición
Módulo o función documentados
Acomodador de alta velocidad
Control de la cotización
Confirme el espaciamiento del producto para la configuración cotizada.
06
Horneado térmico
Módulo o función documentados
Horno túnel de banda de acero
Control de la cotización
Confirme el perfil de temperatura y las medidas de aceptación del producto durante las pruebas.
07
Proceso de cribado
Módulo o función documentados
Cribas vibratorias
Control de la cotización
Confirme la finalidad de la criba, la especificación de la malla y la facilidad de limpieza.
08
Enfriamiento y control
Módulo o función documentados
Enfriamiento y plataformas integrados
Control de la cotización
Confirme la condición de descarga, el alcance de los controles, el acceso y los requisitos locales.
EXTENDIDO 1 / 4
Especificaciones técnicas de YT-XMT800
La adecuación de la fábrica suele perderse durante la revisión de la distribución en planta y los servicios auxiliares, no en el nombre de la máquina. Las cifras siguientes conservan la base suministrada por UDTECH, mientras que el plan de aceptación añade las condiciones no cuantificadas en los documentos fuente.
Envolvente rectangular nominal del equipo
104.5 m²
Calculado como 55 m × 1.9 m; excluye pasillos, zonas de limpieza, holguras de mantenimiento, servicios auxiliares y áreas de preparación.
Funciones de procesamiento
Proceso integrado de la línea
Formado automático, horneado con control de temperatura y enfriamiento integrado.
Verificación de distribución en planta y servicios auxiliares
Revisar la distribución en planta, la potencia y los datos del producto
Modelo
YT-XMT800
Producción nominal
4,000 kilogramos/24 horas
Dimensiones generales
55,000 × 1,900 × 3,000 mm
Longitud del equipo
55,000 milímetros (55 metros)
Ancho del equipo
1,900 milímetros (1.9 metros)
Altura del equipo
3,000 milímetros (3.0 metros)
Potencia instalada
418 kW
Fuente de calor
Calentamiento eléctrico
Base de aceptación de la producción nominal
- Defina la receta del producto, la geometría de la pieza y la condición final objetivo.
- Defina la jornada de operación, las paradas previstas, la limpieza, el cambio de producto y las ventanas de mantenimiento.
- Defina el rendimiento, la gestión de rechazos y la entrega a la línea de empaque.
- Registre el método de prueba acordado y las mediciones de aceptación en los documentos contractuales.
Cotización, plazo de entrega y condiciones del pedido
El precio depende del producto objetivo, los módulos configurados, el alcance del control, la distribución de la planta, los servicios auxiliares, el plan de pruebas, la documentación de aceptación, las condiciones de entrega y el destino. Preparamos una cotización escrita una vez que disponemos de esos datos; no ofrecemos un precio público fijo.
DISTRIBUCIÓN Y COTIZACIÓN //
Producto y receta
Por qué cambia la cotización
Controla el plan de pruebas y la revisión del formado y el horneado.
Datos requeridos del comprador
Muestras, fotografías, categorías de ingredientes, geometría objetivo y acabado.
Interfaces de la línea
Por qué cambia la cotización
Define la alimentación, la transferencia, la elevación y la entrega al empaque.
Datos requeridos del comprador
Datos de la máquina existente y planos de interfaz.
Distribución de la fábrica
Por qué cambia la cotización
Controla la distribución, el acceso, el tendido de cables y los puntos de conexión de servicios auxiliares.
Datos requeridos del comprador
Plano de planta acotado y ubicaciones de servicios auxiliares.
Alcance de la aceptación
Por qué cambia la cotización
Define las pruebas, las mediciones, los documentos y los límites de responsabilidad.
Datos requeridos del comprador
Métricas objetivo, jurisdicción y evidencias requeridas.
Planificación de la aceptación y control de la configuración
El número de modelo no define quién es responsable de los resultados del producto, las protecciones de la máquina, la limpieza y desinfección ni la integración en el sitio. El riesgo existe porque cada fábrica, producto y jurisdicción cambia la evidencia de aceptación; UDTECH convierte cada requisito abierto en un documento, prueba, punto de inspección o exclusión escrita identificada antes de la fabricación.
Fije el objetivo del producto
Registre la muestra, el sistema de ingredientes, la geometría de la pieza, la condición final, la base de producción y la entrega al empaque.
Fije el alcance de la línea
Revise y apruebe la lista de módulos, la distribución en planta, los servicios auxiliares, las interfaces, el límite de los controles, el espacio de acceso y los elementos suministrados por el comprador.
Fije el plan de aceptación
Especifique los materiales de prueba, el periodo de prueba, el plan de muestreo, las mediciones, las desviaciones permitidas, los registros y la autoridad de aprobación.
Fije el paquete de evidencias
Reúna los planos, las declaraciones, los manuales, los registros de componentes, la información de riesgos y los documentos de envío requeridos por la jurisdicción de destino.
Elementos de diseño higiénico y seguridad de máquinas para confirmación escrita
Materiales en contacto con alimentos
Identificación de materiales y declaraciones aplicables para las piezas en contacto con el producto
Motivo: La idoneidad de los materiales depende de la máquina específica y de la normativa del lugar de destino, no de una suposición general sobre la industria alimentaria.
Acceso para la limpieza
Método de limpieza, planos de acceso, lista de piezas desmontables y puntos de inspección
Motivo: ISO 14159 aborda los requisitos de higiene en el diseño de maquinaria cuando pueden existir riesgos para la higiene de quienes consumen el producto.
Protecciones y enclavamientos
Disposición de las protecciones, lógica de enclavamiento, evaluación de riesgos y correspondencia con las normas aplicables
Motivo: Las normas de OSHA para maquinaria de panadería e ISO 14119 sirven para formular preguntas sobre las piezas móviles peligrosas y los dispositivos de enclavamiento.
Parada de emergencia
Ubicación de los dispositivos, concepto del circuito, comportamiento del reinicio y evidencia de diseño conforme a ISO 13850
Motivo: Una parada de emergencia es una medida de protección complementaria; no equivale al aislamiento de energías peligrosas.
Aislamiento de energías
Lista de puntos de aislamiento, fuentes de energía, controles de energía almacenada y datos del procedimiento del comprador
Motivo: OSHA 1910.147 aborda el control de energías peligrosas durante las tareas de servicio y mantenimiento.
Límite de responsabilidad UDTECH suministra la configuración de la máquina cotizada y el paquete de evidencias acordado. El comprador identifica las normas del destino, los servicios auxiliares de la planta, los procedimientos del empleador, las restricciones del edificio, los equipos aguas arriba y las etapas posteriores, y la autoridad de aceptación para que las partes cierren las brechas antes de la liberación del pedido.
Iniciar revisiónFlujo de trabajo del proyecto desde la muestra hasta el envío
Fase 01
Prepare el documento de requisitos del producto y del sitio
Proporcione muestras o fotografías, categorías de ingredientes, producción objetivo, plano de la fábrica, condiciones eléctricas, destino e interfaz de empaque.
Fase 02
Complete la revisión técnica
Revisamos la adecuación del producto horneado, el alcance de los módulos, los servicios auxiliares, las restricciones de distribución, los requisitos de las pruebas y la evidencia de cumplimiento pendiente.
Fase 03
Apruebe la configuración
Las partes fijan la distribución en planta, el programa de interfaces, las inclusiones cotizadas, los elementos suministrados por el comprador y el plan de aceptación.
Fase 04
Confirme el pedido
Emitimos la cotización escrita; el pago es T/T, 30% de anticipo y 70% de saldo antes del envío.
Fase 05
Fabrique y ejecute la prueba acordada
Fabricamos la configuración aprobada y ejecutamos la prueba acordada con las materias primas o muestras de producto del comprador, conforme al método de prueba registrado.
Fase 06
Acepte y libere la línea
Las partes comparan los resultados con los criterios escritos, cierran las acciones acordadas, confirman el paquete de evidencias y liberan el envío bajo condiciones EXW, FOB o CIF.
Control de entrega
Incluya las fuentes de energía y los puntos de aislamiento de la línea en el paquete de envío y entrega en el sitio. OSHA 29 CFR 1910.147 es un marco útil para revisar energías peligrosas durante el servicio y el mantenimiento; no establece el cumplimiento de la máquina cotizada ni del sitio del comprador.
Problemas operativos trasladados a la entrega
- La limpieza y desinfección de los transportadores puede consumir más tiempo del permitido por el plan de producción si el acceso y las ventanas de limpieza no se diseñan conjuntamente.
- Los operadores que cambian puntos de ajuste previamente estables pueden dificultar el rastreo de una falla, por lo que los permisos y los registros de cambios deben incluirse en la revisión de controles.
- La limpieza, el engrase y la retirada de residuos requieren tiempo planificado; negar las ventanas de mantenimiento planificado puede convertir un trabajo breve en tiempo de inactividad no planificado.
Evidencia de equipos y productos YT-XMT800
Dos registros controlados por el cliente definen la base utilizada en esta página: el folleto de productos de UDTECH y el libro de especificaciones suministrado. Ambos identifican YT-XMT800, las dimensiones 55,000 × 1,900 × 3,000 mm, la capacidad nominal de 4,000 kg/24 h, la potencia instalada de 418 kW y el calentamiento eléctrico.
DOC_REF 01
// VALIDADO
Evidencia de configuración
Los materiales suministrados nombran la mezcladora, la laminadora y cortadora de masa, la redondeadora, el transportador elevador, el dispositivo de disposición de alta velocidad, las cribas vibratorias, los controles eléctricos y las plataformas de trabajo. La cotización aún debe fijar la configuración exacta y las interfaces entregadas.
DOC_REF 02
// PENDIENTE
Evidencia de categoría
La solicitud de patente china publicada CN113598206A describe un producto denominado minibollo al vapor producido mediante un proceso de horneado con calentamiento eléctrico. Es una publicación de solicitud, no evidencia de una patente concedida, de la configuración actual ni de una prueba de aceptación completada.
Límite de la evidencia: De estos dos registros de producto no se deducen las certificaciones específicas del producto, los casos de clientes, las declaraciones sobre contacto con alimentos, los detalles de los resguardos, el diseño de los enclavamientos, el diseño de la parada de emergencia ni la evidencia sobre el aislamiento de energía. Estos puntos deben confirmarse para cada configuración.
Límites de aplicación de las líneas de bollos horneados y al vapor
Una línea de minibollos horneados y una línea de producción de bollos al vapor son categorías de equipos distintas, no paquetes de opciones de una misma máquina. Los nombres ofrecen una comparación deficiente; el proceso térmico y la estructura del producto son determinantes porque el tratamiento con vapor, la fermentación, el relleno y el formado de la envoltura requieren otra maquinaria. El registro de la solicitud CN113598206A se cita únicamente para documentar el proceso horneado detrás del nombre de minibollo al vapor utilizado para YT-XMT800.
Factor de decisión
Línea horneada YT-XMT800
Derivación hacia una línea de productos al vapor o rellenos
Proceso térmico
Horneado eléctrico con control de temperatura
Cocción al vapor con un cocedor o una cámara de vapor
Desarrollo de la masa
Mezclar, laminar, cortar, redondear, disponer y hornear
Amasar, dividir, fermentar, formar y producir bollos al vapor
Centro del producto
Pieza sólida de masa horneada
Relleno, embutido o recubrimiento automático para bollos de carne, pasta de frijol o centro vegetal
Familia de productos
Snack horneado redondo pequeño o producto de pastelería similar a una galleta
Bollos al vapor, bao, baozi, productos tipo dumpling o panes rellenos
Maquinaria requerida
Máquina de formado, horno túnel, cribas y enfriamiento
Máquina para hacer bollos al vapor, línea de bollos, máquina para hacer bollos al vapor, máquina de relleno, máquina de recubrimiento, fermentadora y cocedor al vapor
Siguiente acción
Envíe los datos del producto y del sitio para una revisión de YT-XMT800
Seleccione máquinas para hacer bollos u otras líneas de producción diseñadas para el proceso térmico y la estructura reales del producto
Calculadora de flujo de producción y buffer
Convierta un objetivo diario, una ventana de operación, un peso por pieza y un tiempo de buffer definidos por el comprador en el flujo promedio necesario para las conversaciones sobre distribución y empaque.
Selector de rutas horneada, al vapor y rellena
Compruebe el proceso térmico y la estructura del producto previstos antes de incluir requisitos de productos al vapor o rellenos en el documento de requisitos del equipo equivocado.
Creador de documento de requisitos técnicos para cotizar una línea de minibollos
Compruebe ocho datos del producto y del sitio, identifique lo que falta y prepare un documento inicial de revisión copiable para UDTECH.
Qué hacer si el equipo no es adecuado: Si el documento de requisitos técnicos exige que la máquina envuelva rellenos con masa o rellene la masa, haga gua bao, produzca pan al vapor, incorpore una etapa automática de cocción al vapor o reproduzca la textura del pan al vapor hecho a mano, no incluya esas expectativas en una cotización de YT-XMT800. Comience por la categoría adecuada de máquinas para producir bollos al vapor o líneas de producción de bollos rellenos.
Herramientas de planificación de ingeniería
SOPORTE DE INGENIERÍA //
Línea de producción de mini bollos al vapor Preguntas frecuentes
Es una línea de horneado con calentamiento eléctrico. No contiene un cocedor al vapor, un sistema automático de vapor ni una cámara de vapor documentados, por lo que no debe comprarse como máquina tradicional para hacer bollos al vapor.
En este contexto del producto, el nombre se refiere a la forma de bollo redondo pequeño del snack horneado terminado. La solicitud pública CN113598206A también utiliza una denominación de minibollo al vapor para un proceso horneado; el nombre en inglés y el método térmico no son intercambiables, por lo que el proceso térmico debe controlar su decisión sobre el equipo.
Los materiales suministrados muestran snacks de minibollos horneados y un producto de galleta redonda pequeña. Un comprador puede describir el resultado como bollo, galleta o producto de pastelería, pero la muestra de aceptación debe definir el objetivo en lugar de una etiqueta alimentaria amplia.
Los módulos documentados son una mezcladora, una laminadora y cortadora de masa, una redondeadora, un transportador elevador, un dispositivo de disposición de alta velocidad, cribas vibratorias, controles eléctricos y plataformas de trabajo, junto con funciones de horneado y enfriamiento integrado. Las cantidades exactas, las interfaces y la configuración están controladas por la cotización.
Es la capacidad nominal indicada en los datos de producto suministrados de YT-XMT800. La página no la convierte en productividad por hora porque los resultados reales requieren un producto acordado, una jornada de operación, paradas, limpieza, mantenimiento, rendimiento y un método de prueba.
Los equipos se indican con 55,000 × 1,900 × 3,000 mm y una potencia instalada de 418 kW. Su envolvente rectangular nominal es de 104.5 m², pero el plano del edificio debe añadir pasillos para operadores, acceso de limpieza y mantenimiento, servicios auxiliares, áreas de preparación y espacio de empaque.
No se documenta ningún módulo para productos rellenos. Una máquina para hacer bao, una línea de bollos bao, una máquina de relleno, un sistema de embutido, una formadora de envolturas o una máquina diseñada para recubrir la masa pertenecen a una configuración diferente. Para centros vegetales y otros productos de bollos rellenos, utilice una configuración para productos rellenos.
Sí. Las pruebas en fábrica utilizan las materias primas o muestras de producto suministradas por usted; no se envía una muestra de la línea de producción completa.
Envíe el producto de referencia, las categorías de harina e ingredientes, el tamaño objetivo por pieza y la producción diaria, las dimensiones del salón, el suministro eléctrico, las interfaces de la maquinaria existente, la entrega al empaque, el destino y los requisitos de aceptación. Las cotizaciones se entregan en un plazo de 24 horas durante los días hábiles.
La producción se programa para 120 días después del anticipo y la aprobación de la distribución en planta. El pedido mínimo es una línea configurada.
El pago es mediante T/T: 30 % de anticipo y 70 % del saldo antes del envío. Enviamos bajo EXW, FOB o CIF.
Solicite registros de materiales en contacto con el producto, evidencia del acceso para la limpieza, detalles de protectores y enclavamientos, información sobre el diseño de la parada de emergencia, puntos de aislamiento de energías peligrosas, criterios de prueba, manuales y documentación específica del destino. ISO 14159, ISO 14119:2024, ISO 13850:2015, OSHA 1910.263 y OSHA 1910.147 ofrecen marcos útiles de revisión, pero no demuestran que una configuración cotizada de YT-XMT800 cumpla.