Póngase en contacto con UDTECH Company

LÍNEA YT-30
ISO
Línea de producción de sachima
Línea de producción de sachima — Línea ShaQima automática de 1,000 kg/h
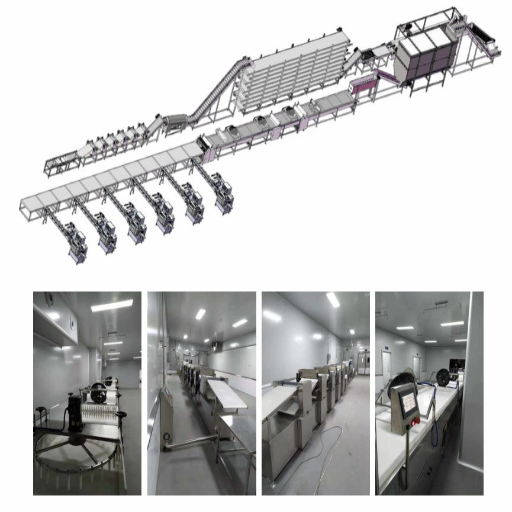
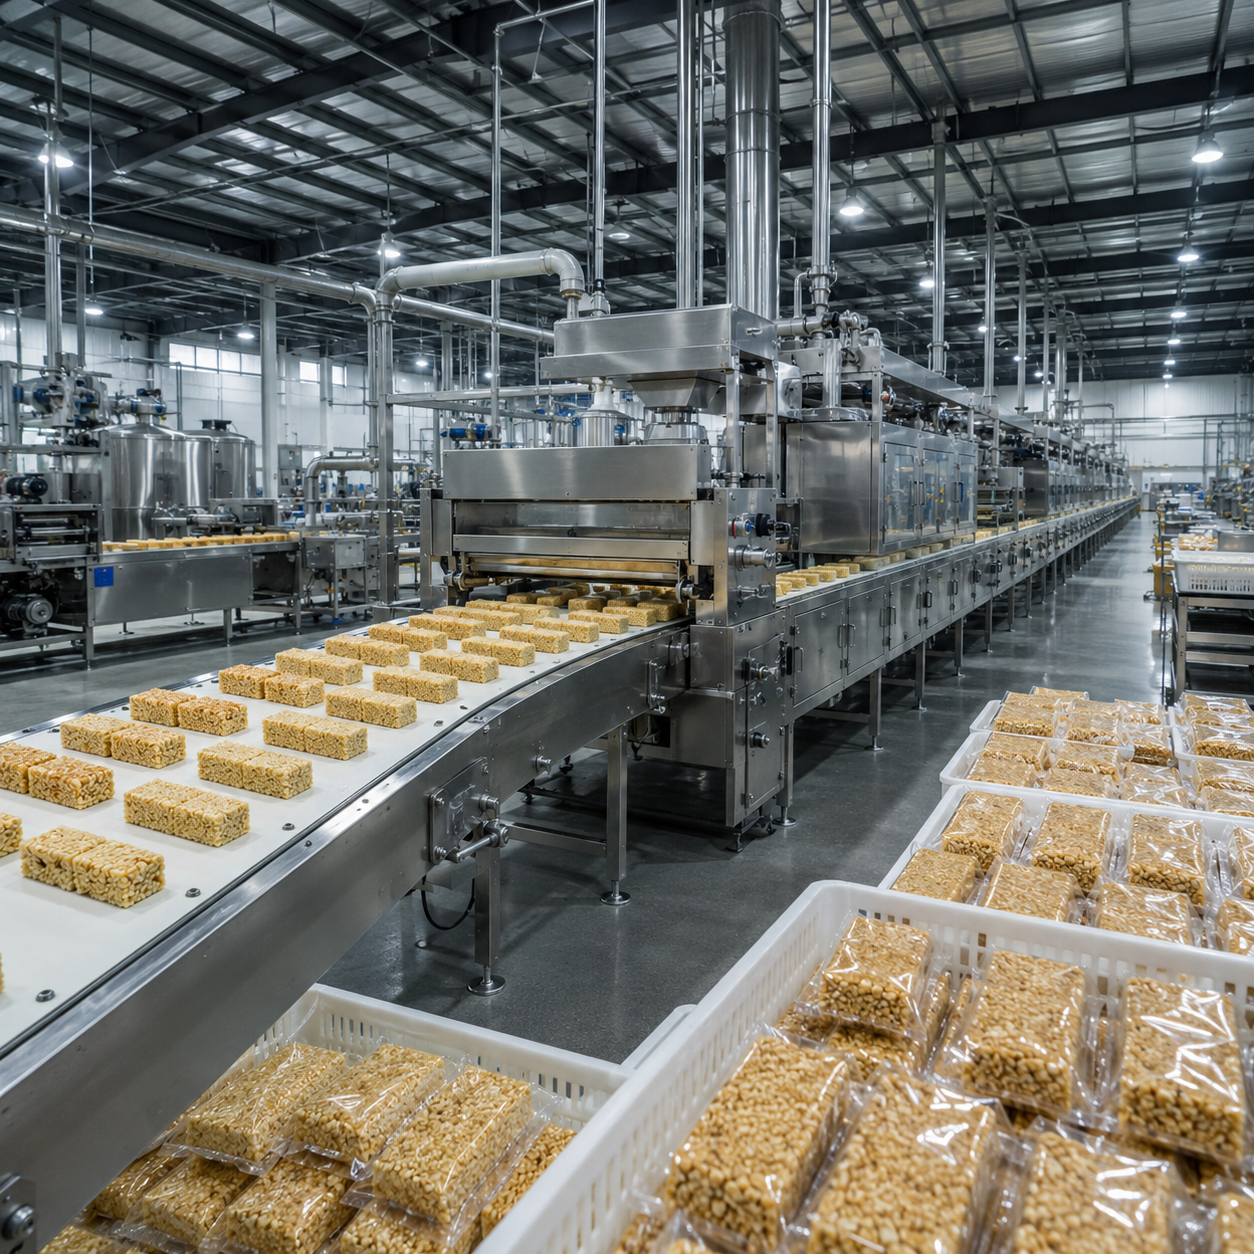
La línea de producción de sachima YT-30 es un tren continuo con una longitud indicada de 70 m y una altura de 3.5 m, por lo que debe comprobarse desde el inicio de la decisión de compra si cabe en la distribución en planta. Su secuencia incluye corte de masa, prensado y formado, segunda fermentación automática, fritura, almacenamiento intermedio, preparación del azúcar, mezcla de azúcar y, después, formado y corte.
Solicite una cotización de YT-30
Proporcione su receta objetivo y tasa de producto conforme, los servicios auxiliares disponibles en destino y el plano de planta a escala para la revisión de ingeniería.
Cotización revisada por un ingeniero en un plazo de 24 horas
Producción nominal de 1,000 kg/h
Ocho estaciones de procesamiento conectadas
FOB, EXW o CIF
Entradas nominales y adecuación de planta de YT-30
Una línea de producción de sachima es un sistema conectado de procesamiento de alimentos que transforma masa preparada en tiras fritas, las mezcla con jarabe de azúcar cocido, forma la masa y la corta en piezas comercializables. El folleto de YT-30 indica una capacidad nominal de 1,000 kg/h; el valor de aceptación específico del comprador aún debe medirse con una receta y un punto de medición acordados.
Carga por turno de entradas nominales de YT-30 por cada 1,000 kg/h
1,000 kg/h
Capacidad nominal; la base de la prueba en fábrica debe definir la producción medida
70 × 1.3 × 3.5 m
Envolvente indicada del equipo antes del espacio de servicio específico del sitio
88 kW
Potencia eléctrica indicada
30 m³/h a 4 kPa
Requisito indicado de gas natural
0.2 m³/min
Aire comprimido a no menos de 0.6 MPa
Ocho estaciones
Del corte de masa al formado y corte finales
El tren de sachima de ocho estaciones
El tren conectado mantiene la preparación de la masa, la fermentación, el control de fritura y la unión con azúcar dentro de un mismo flujo de procesamiento. Cada transferencia requiere una variable de receta documentada y una observación de aceptación, porque una freidora rápida no puede compensar una masa con fermentación insuficiente ni una etapa de jarabe inestable.
01
Corte de masa
La masa preparada entra al tren continuo mediante una alimentación controlada. La mezcla de harinas, la temperatura de la masa y el punto final del mezclado permanecen en el expediente de receta del comprador.
02
Prensado y formado
Los rodillos convierten la masa en láminas uniformes antes de formar las tiras. El espesor de la lámina y la geometría de corte se convierten en valores de ajuste medibles.
03
Segunda fermentación automática
La segunda etapa de fermentación documentada da tiempo a la red de gluten para relajarse antes de la fritura. «¿Puede omitirse la etapa de fermentación?» se convierte en una pregunta de prueba con un resultado de expansión y textura, no en una suposición.
04
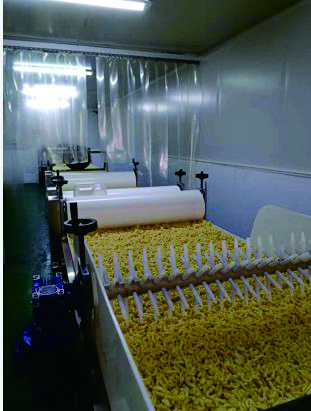
Fritura continua
El tiempo de fritura, la temperatura del aceite y la eliminación de migas determinan el color, la expansión y la absorción de aceite. La ventana operativa se establece durante las pruebas de receta, no se copia de otro producto.
05
Almacenamiento intermedio
Un almacenamiento intermedio controlado separa la etapa térmica de la mezcla de azúcar. Ayuda al equipo a observar el equilibrio del flujo en lugar de ocultar una interrupción en las etapas posteriores.
06
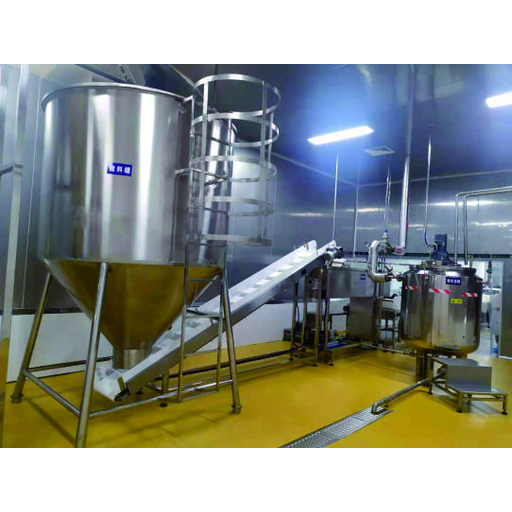
Cocción del azúcar
La etapa del jarabe prepara la fase aglutinante para las tiras fritas. Los sólidos, el punto final de temperatura y el tiempo de mantenimiento requieren una hoja de control específica de la receta.
07
Mezcla de azúcar
El mezclador distribuye la mezcla de azúcar sobre el material frito antes del formado. El orden de adición, la carga de inclusiones y el tiempo de mezclado afectan la distribución y la rotura.
08
Formado y corte
La prensa establece el espesor aprobado antes de cortar a medida la masa aglutinada; después, las piezas se enfrían antes del empaque. El empaque comienza después de este límite central de ocho estaciones, salvo que se incluya por separado en la cotización.
Contexto de proceso publicado: CN105472988A documenta ejemplos de fermentación y fritura para sachima. Es una patente de proceso de terceros, no una reivindicación de patente de UD.
Punto de comparación publicado
Ventana informada
Límite de la evidencia
Segunda fermentación
27–35 °C durante 1–5 horas
Ejemplo de patente de proceso de terceros
Laminado antes del corte
3–5 mm
Reportes comerciales publicados sobre sachima
Fritura
160–190 °C durante 50–120 segundos
Ejemplo de patente más comparación informada por el sector
Punto final del jarabe
105–115 °C
Ejemplo de patente de proceso de terceros
Límites de calidad del aceite revisados en distintas jurisdicciones
Principalmente 10–16% de compuestos polares totales; la revisión cita más de 25% como no apto según fuentes secundarias
Revisión arbitrada, no un límite universal para el comprador
Estas cifras son ventanas de comparación, no puntos de ajuste predeterminados de YT-30; la prueba de receta del comprador y la norma local de calidad del aceite determinan el registro operativo aceptado.
Formatos de sachima y variables de receta
Sachima, ShaQima y Saqima son grafías en inglés para la misma familia de productos, no tres categorías de líneas distintas. Por ello, la página de YT-30 trata la geometría de las piezas, el sistema de jarabe y las inclusiones como variables de receta dentro de un único alcance de procesamiento de sachima.
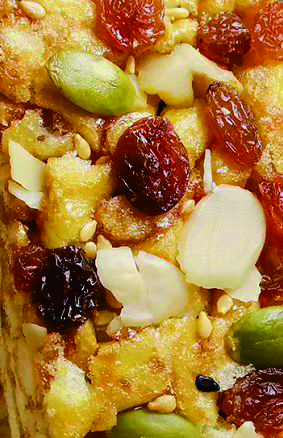
Imagen del folleto proporcionada por el cliente: barras de sachima terminadas con inclusiones visibles.
Documento de requisitos de receta para una prueba útil
- Formulación de harina y huevo
- Punto final del mezclado de la masa y condiciones de fermentación
- Espesor de la lámina, ancho de la tira y longitud de corte
- Medio de fritura y límites de calidad del comprador
- Formulación del jarabe y punto final de sólidos
- Carga de inclusiones de frutos secos, semillas o fruta deshidratada
- Dimensiones y masa objetivo de la pieza
- Definiciones de producto aceptado y rechazado
Geometría de barra clásica
Las tiras de masa frita se unen con jarabe, se comprimen y se cortan en barras o bloques. La cotización registra la longitud, el ancho, el espesor y la masa objetivo.
Recetas con inclusiones
Los frutos secos, las semillas o la fruta deshidratada cambian la carga de mezclado, la distribución y el comportamiento durante el corte. La prueba en fábrica utiliza la especificación de inclusiones aprobada por el comprador.
Objetivos de textura
Crujiente, tierno y cohesivo se convierten en reglas de aceptación observables, como rotura, integridad de la pieza, banda de color y tasa medida de producto conforme. La prueba utiliza estas reglas para producir un objetivo de textura aceptado.
Los ejemplos publicados del proceso de sachima respaldan tratar la geometría, las condiciones de fermentación y la unión con jarabe como variables de receta. Los ajustes reales de YT-30 aún requieren la receta de prueba del comprador.
Sistema de azúcar y control de textura
Ninguna máquina individual controla la textura; esta se crea a lo largo de la línea. La condición de fermentación, la geometría de la lámina, la ventana de fritura, el estado del aceite, el punto final del jarabe, la distribución del mezclado y la presión de formado interactúan antes de que la cortadora produzca el producto terminado.
 Línea de precisión
| Punto de control | Qué registra la prueba | Producción observada |
|---|---|---|
| Masa y fermentación | Formulación, temperatura de la masa, duración del reposo y condición de fermentación | Expansión, integridad de las tiras y manipulación |
| Laminado y corte | Espesor de la lámina, dimensiones de la tira y ajuste de alimentación | Fritura uniforme y geometría final de la barra |
| Fritura | Temperatura del aceite, tiempo de permanencia, reposición y rutina de control de migas | Color, expansión, absorción de aceite y textura crujiente |
| Preparación del jarabe | Formulación, punto final de sólidos, temperatura y condición de mantenimiento | Fuerza de unión, pegajosidad y comportamiento de cristalización |
| Mezclado | Proporción de jarabe, orden de adición, tiempo del mezclador y carga de inclusiones | Distribución del recubrimiento y rotura |
| Formado y corte | Ajuste de compresión, espesor objetivo, paso de cuchilla y condición de enfriamiento | Masa de la pieza, calidad de los bordes y preparación para el empaque |
Especificaciones de YT-30
La tabla lleva los datos indicados en el folleto a un formato de aceptación. Conforme a 21 CFR 117.40(a)(4), las superficies en contacto con alimentos deben ser resistentes a la corrosión y soportar el entorno previsto y los compuestos de limpieza. Por lo tanto, el grado de acero inoxidable en contacto con alimentos, el estado de la superficie, las marcas de los controles y las interfaces de servicios auxiliares del destino deben quedar fijados en la cotización escrita junto con la receta y los productos químicos de limpieza y desinfección.
| Especificación | Base de YT-30 | Nota de aceptación |
|---|---|---|
| Modelo de línea | Línea de producción de ShaQima YT-30 | Modelo y lista de estaciones incluidas, consignados en la cotización |
| Capacidad nominal | 1,000 kg/h | Valor medido vinculado a la receta aprobada, la duración de la prueba y el punto de medición |
| Dimensiones indicadas | 70,000 x 1,300 x 3,500 mm (229.7 × 4.3 × 11.5 pies) | Solo la envolvente del equipo; el espacio adyacente lavable y de servicio es específico del sitio |
| Potencia indicada | 88 kW | Voltaje, fase y frecuencia de destino confirmados por escrito |
| Presión del gas natural | 4 kPa | El comprador confirma el gas disponible, los requisitos locales del tren y la ventilación |
| Consumo de gas natural | 30 m³/h | Entrada nominal, no una garantía de costo ni de eficiencia |
| Consumo de aire comprimido | 0.2 m³/min | El comprador confirma la calidad del aire tratado y el punto de conexión |
| Presión del aire comprimido | ≥0.6 MPa | Presión disponible verificada en la interfaz de la línea |
| Proceso central | 8 estaciones conectadas | El empaque y la preparación de masa aguas arriba se incluyen solo si se nombran en la cotización |
Prueba de funcionamiento en fábrica y proveedores de componentes adquiridos
«¿La aceptación significa una prueba de aceptación en fábrica o una prueba de aceptación en sitio?» debe responderse antes de vincular un hito de pago al resultado. Una prueba de funcionamiento en fábrica registra el desempeño bajo las condiciones acordadas en las instalaciones del proveedor; no sustituye la aceptación de la línea instalada bajo las condiciones del sitio del comprador.
Fije la receta de prueba.
Registre cada materia prima, el sistema de jarabe, las inclusiones y la geometría objetivo.Defina la producción medida.
Indique si la cifra corresponde a tira frita, masa formada o piezas terminadas aceptadas.Defina la ventana cronometrada.
Registre las paradas planificadas, el material de arranque, los rechazos y el producto aceptado.Ejecute la prueba antes de embalar en cajas.
Se completa una prueba de funcionamiento a plena carga y el video junto con el registro escrito se envía para aprobación. La prueba utiliza la receta, la ventana cronometrada y el punto de medición acordados.Cierre la lista de pendientes.
Los puntos abiertos, el responsable, la acción correctiva y la evidencia de finalización permanecen adjuntos al registro.Repita en el sitio.
La aceptación en sitio comprueba los servicios auxiliares instalados, las interfaces y las condiciones operativas del comprador después del envío.Componentes adquiridos
«¿Puedo volver a abastecerme por mi cuenta de un componente adquirido?» se responde en la cotización. Los motores, variadores, PLC y componentes de pantalla táctil se enumeran por marca y número de pieza para que el comprador pueda comprobar su disponibilidad.
Responsabilidad del control de energía
El comprador, como empleador, es responsable de su programa escrito de bloqueo y etiquetado, la capacitación y la inspección periódica conforme a 29 CFR 1910.147. La revisión del diseño debe mapear los puntos de aislamiento eléctrico, neumático, térmico y mecánico para que la especificación del equipo aprobada pueda respaldar ese procedimiento del sitio.
×
![Vista ampliada]()
Cuándo una línea continua de sachima no es la herramienta adecuada
Una línea continua es valiosa cuando las recetas estables, el volumen sostenido y las reglas de aceptación repetibles justifican el tren conectado. Es una mala elección cuando la fábrica no puede soportar la huella o cuando el desarrollo del producto cambia más rápido de lo que el proceso puede fijarse.
| Situación | Por qué va en contra del comprador | Siguiente medida recomendada |
|---|---|---|
| No hay una envolvente recta de equipo de 70 m | La huella del folleto no cabe antes de añadir espacio de servicio, limpieza y evacuación; 21 CFR 117.40(a)(3) también exige que los espacios adyacentes permitan la limpieza y el mantenimiento. | Envíe un plano de planta a escala para un estudio de distribución de ingeniería antes de solicitar un precio final. |
| Lotes muy pequeños o intermitentes | Un tren continuo conectado añade tareas de limpieza, calentamiento y cambio de producto que pueden dominar una producción corta. | Evalúe primero máquinas individuales o una ruta por lotes semiautomática. |
| La receta cambia en cada producción | Las condiciones de fermentación, fritura, jarabe y formado no pueden aceptarse frente a un objetivo que cambia. | Complete pruebas de laboratorio o piloto y fije la receta comercial antes de aceptar la línea. |
| No hay una ruta adecuada para gas, extracción o drenaje | La carga de gas indicada y las necesidades de limpieza y desinfección del procesamiento de alimentos no pueden resolverse solo con la máquina. | Complete una revisión de servicios auxiliares y códigos de la instalación antes de aprobar el diseño. |
| El empaque debe formar parte de un único ritmo garantizado | El núcleo de ocho estaciones del folleto termina en el formado y el corte. | Nombre el equipo de empaque, la acumulación y el ritmo aceptado de las etapas posteriores como un límite de cotización separado. |
Herramientas de evaluación de la línea de producción de sachima
Herramienta de evaluación
Registro de producción de la prueba FAT de sachima
Convierta una muestra cronometrada de una prueba de aceptación en fábrica en una tasa medida de producto conforme. La cifra de 1,000 kg/h del folleto sigue siendo una capacidad nominal hasta que la receta, el punto de medición, la duración de la prueba y la regla de rechazo se incorporen al protocolo de aceptación.
Herramienta de evaluación
Comprobador de la envolvente de distribución de YT-30
Compare un rectángulo interior despejado con la envolvente de equipo de YT-30 indicada en el folleto, de 70 m × 1.3 m × 3.5 m. Un resultado satisfactorio solo significa que cabe la envolvente del equipo; no incluye pasillos de servicio, soportes estructurales, extracción, drenaje, patines de servicios auxiliares ni distancias legales.
Herramienta de evaluación
Calculadora de carga por turno de entradas nominales de YT-30
Convierta las entradas nominales de YT-30 indicadas en el folleto en un total de carga por turno. El cálculo utiliza 88 kW de potencia eléctrica, 30 m³/h de gas natural a 4 kPa y 0.2 m³/min de aire comprimido; no estima eficiencia, precio de servicios auxiliares ni período de recuperación.
Preguntas frecuentes
NODO // LISTO
Comience por el producto aceptado por hora, la receta y la carga de inclusiones, la geometría de la pieza, la huella lineal disponible, la electricidad, el gas, el aire, la extracción y el límite del empaque. Después, compare a los proveedores mediante una lista escrita de estaciones y una prueba de aceptación en fábrica vinculada a la receta, en lugar de basarse solo en una afirmación de capacidad.
El folleto describe un tren automático conectado que cubre ocho estaciones, desde el corte de masa hasta el formado y el corte. La preparación de masa aguas arriba, el empaque aguas abajo y los sistemas del sitio pertenecen a la cotización solo cuando se nombran explícitamente.
Es la capacidad nominal indicada en el folleto, no una garantía incondicional de producto conforme. El protocolo de aceptación debe identificar el estado del producto que se pesará, la receta, la ventana cronometrada, las paradas planificadas, los rechazos y el punto de medición. Utilícela como dato comparativo, no como una promesa de producción independiente de la receta.
El folleto indica 88 kW, gas natural a 4 kPa y 30 m³/h, además de aire comprimido a 0.2 m³/min y al menos 0.6 MPa. El voltaje, la fase y la frecuencia de destino, la calidad del aire tratado, la ventilación y los detalles de conexión se confirman durante la revisión del diseño.
La envolvente de equipo indicada es de 70,000 × 1,300 × 3,500 mm. La distribución final de la planta debe añadir espacio adyacente lavable, acceso de mantenimiento, servicios auxiliares, drenaje, extracción, flujo de materiales y distancias de seguridad locales.
Las fotografías suministradas del producto terminado muestran sachima con inclusiones. El tipo, tamaño y carga de inclusiones reales del comprador aún requieren una prueba de mezclado y corte antes de convertirse en una receta de producción aceptada.
Es una mala primera opción para lotes intermitentes muy pequeños, una receta comercial inestable o una instalación sin la huella lineal y los servicios auxiliares requeridos. En esos casos, las máquinas individuales o una ruta por lotes semiautomática pueden ser un estudio de ingeniería más adecuado.
Antes de embalar en cajas se completa una prueba de funcionamiento en fábrica a plena carga, y el video junto con el registro escrito de la prueba se envía para aprobación. La receta, la base de medición y los criterios de finalización deben acordarse antes de la prueba para que el registro sea significativo.
Los motores, variadores, PLC y componentes de pantalla táctil se identifican por marca y número de pieza en la cotización. Esto permite al comprador comprobar su disponibilidad y volver a abastecerse de una pieza identificada sin depender de una sustitución no indicada.
Las cotizaciones revisadas por un ingeniero se devuelven en un plazo de 24 horas durante los días hábiles. La producción se programa en 60–90 días laborables; el pago es un anticipo del 30% por T/T y 70% antes del envío, con EXW, FOB y CIF disponibles y FOB como opción predeterminada.
Registre la receta aprobada, el estado del producto que se pesará, la duración de la prueba, las paradas planificadas, la producción aceptada y rechazada, los servicios auxiliares, los puntos de ajuste, la lista de componentes, los pendientes abiertos y los aprobadores designados. Mantenga separado el resultado de aceptación en sitio de la prueba en fábrica realizada en las instalaciones del proveedor.